PEEK CNC加工はなぜこれほど高価なのか—そして、いつその価値が十分にあるのか?
アルミニウムの10倍の価格でPEEKの見積もりを受け取ると、まるでパンチを食らったような気分になります。耐熱性、化学的安定性、耐摩耗性能が必要なのに、価格の衝撃でプロジェクト全体を再考してしまいます。そして、間違ったサプライヤーは、廃棄する余裕のない部品にひび割れ、反り、またはチョーク状の仕上げをもたらすでしょう。.
PEEK CNC加工は、部品が攻撃的な化学物質、250°Cを超える高温、厳しい摩耗サイクル、または金属代替の要求に直面する場合に費用に見合う価値があります。試作品、シール、バルブシート、ロボットブッシングの場合、切削加工されたPEEKは、サプライヤーが応力、工具、アニーリングを管理していれば、リードタイムと公差において成形品を上回ります。.
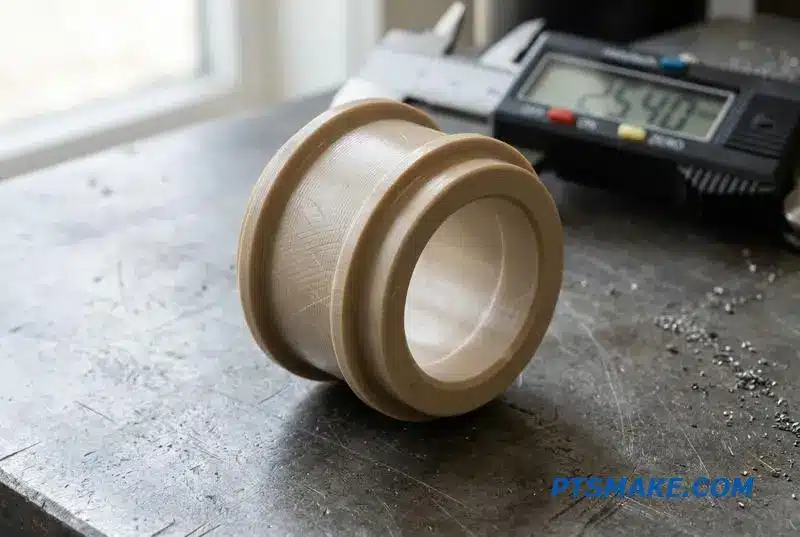
このガイドでは、PEEKが真にその価格に見合う価値を発揮する場所、より安価なポリマーでも十分に機能する場所、そして部品が到着時に不良とならないようにサプライヤーに何を尋ねるべきかについて説明します。詳しく見ていきましょう。.
PEEK部品がアルミニウム製の同等品より10倍高価な理由
見積もりを比較すると、価格差は歴然としています。PEEK部品は、6061アルミニウム製の同等品よりも簡単に10倍の費用がかかることがあります。これは恣意的な上乗せではなく、材料と製造の複雑さにおける根本的な違いを反映しています。PEEK CNC加工の高コストは、いくつかの主要な要因に帰結します。.
中核コスト要因
主な要因は原材料です。PEEKポリマーは、アルミニウムビレットよりも1キログラムあたりの価格が著しく高価です。次に、PEEKの加工ははるかに困難です。その特性を管理するためには、専門的な知識と設備が必要です。最後に、工具の摩耗がはるかに大きく、運用コストを増加させます。.
PEEK vs. アルミニウム:コストの内訳
| コスト係数 | PEEK(ポリエーテルエーテルケトン) | アルミニウム(6061) |
|---|---|---|
| 原材料費 | 非常に高い | 低い |
| 加工性 | 困難、特別な注意が必要 | 容易、よく理解されている |
| 工具摩耗 | 高い、研磨性 | 低い |
| サイクルタイム | 遅い、低速が必要 | 速い |
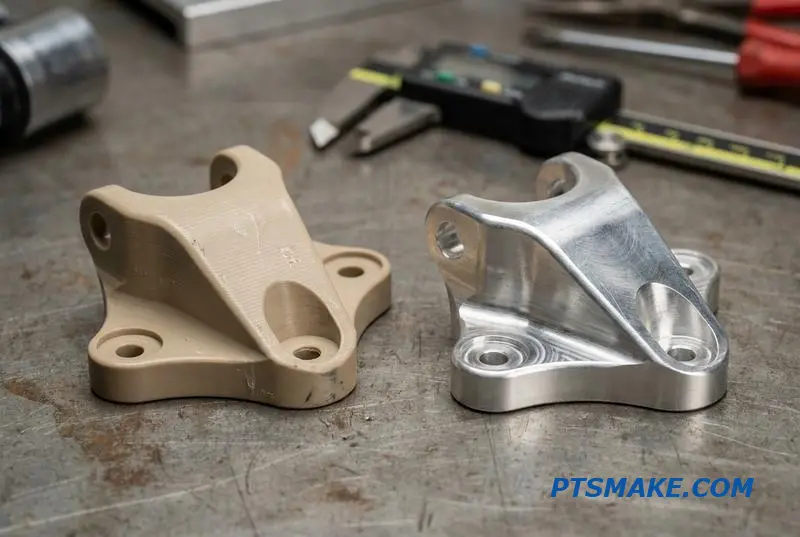
PEEKの高価格は、その加工を困難にする独自の特性に直接関連しています。アルミニウムとは異なり、PEEKは熱伝導率が非常に低いです。これは、切削中に発生する熱が材料全体に容易に放散されないことを意味します。その代わりに、熱は工具先端に集中し、PEEKを溶融させたり、切削工具を損傷させたりするリスクがあります。.
専門的な加工アプローチ
PEEK CNC加工を成功させるには、熱の蓄積を防ぐために速度と送りを慎重に制御する必要があります。多くの場合、材料の研磨性に耐える特殊な超硬工具またはダイヤモンドコーティング工具が求められます。アルミニウムに使用される標準的な高速度鋼工具は、ほぼ瞬時に切れ味が悪くなり、表面仕上げの不良や寸法精度の低下につながります。この特殊な工具と遅いプロセスが、部品全体のコストを直接増加させます。.
無駄とプロセス管理
さらに、原材料の高コストは、廃棄される部品が重大な経済的損失となることを意味します。これは、極めて厳格なプロセス管理と経験豊富なオペレーターを要求します。PTSMAKEでPEEKを加工する際、当社はこれらの考慮事項を考慮に入れ、高価なエラーなしにすべての部品が仕様を満たすことを保証します。その ガラス転移温度1 PEEKの[何らかの特性]も重要な役割を果たします。この温度付近での加工は、材料の内部応力と安定性を変化させる可能性があるためです。.
PEEK部品の高コストは恣意的なものではありません。高価な原材料、困難な加工プロセス、そして工具摩耗の増加に起因します。PEEKの選択は、アルミニウムでは単に性能を発揮できない用途の要求によって正当化される、その優れた性能への投資です。.
PEEKが金属に勝る点:シール、バルブシート、ベアリング
金属は強いですが、常に最良の選択肢とは限りません。要求の厳しい用途では、ポリエーテルエーテルケトン(PEEK)がしばしば優れた性能を発揮します。私は、特に応力下で動いたり密閉したりする部品において、鋼やアルミニウムが失敗した持続的な問題をPEEKが解決するのを見てきました。.
重要なシーリング用途
シールおよびバルブシートには、PEEKは優れた耐薬品性を提供し、高圧および高温下でも変形することなく対応できます。これにより、信頼性の高い長寿命のシールが保証され、メンテナンスの必要性が軽減されます。PEEKバルブシート加工は、これらの信頼性の高い部品を作成するためのコアコンピテンシーです。.
ベアリングおよび摩耗部品
ベアリングおよびブッシングにおいて、PEEKの低摩擦性と高い耐摩耗性が重要です。金属とは異なり、多くの場合、外部潤滑を必要とせず、焼き付きや凝着を起こしません。.
| 特徴 | PEEKコンポーネント | 金属部品 (例: 青銅) |
|---|---|---|
| 摩擦 | 本質的に低い | 潤滑が必要 |
| 腐食 | ほとんどの化学物質に対して不活性 | 腐食しやすい |
| 重量 | 軽量 | かなり重い |
| 耐用年数 | 過酷な環境下で延長される | 摩耗/腐食により短い |
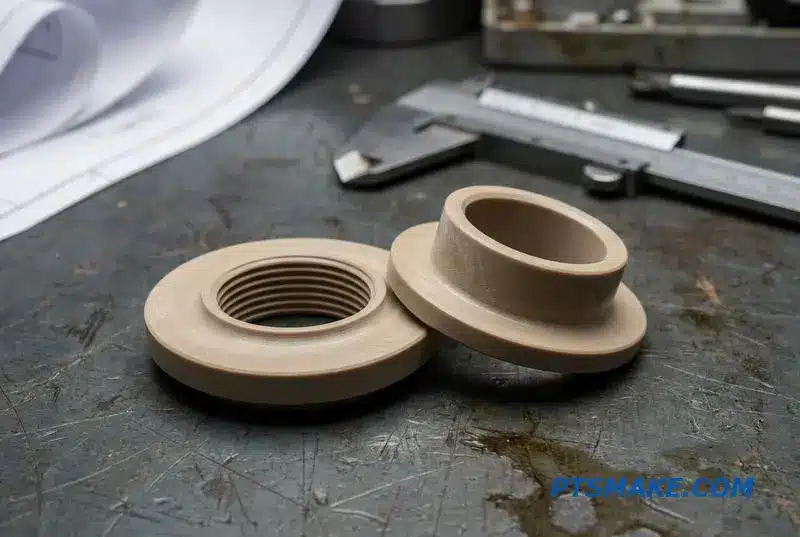
PEEKと金属のどちらを選択するかは、動作環境を明確に検討する必要があります。金属の強度はしばしばその主な利点ですが、その強度には、重量や腐食への感受性といったトレードオフが伴い、これらは重大な故障点となる可能性があります。.
流体制御およびロボット工学におけるPEEK
高圧流体制御システムでは、金属製バルブシートは、研磨性媒体によって腐食したり摩耗したりする可能性があります。PEEKシールおよびシートがこれを解決します。それらは圧力下で寸法安定性を維持し、攻撃的な化学物質に耐え、システムの完全性を確保します。ここで精度が ピークCNC加工 その価値を本当に証明します。.
ロボット機構にとって、重量と摩擦は常に懸念事項です。ベアリング、ブッシング、および摩耗プレートにPEEKを使用することで、全体の質量が減少します。これにより、より速い動きと低いエネルギー消費が可能になります。摩擦と摩耗の研究、つまり トライボロジー2, 、がここで中心となります。PEEKの自己潤滑特性は、理想的な材料となります。 ピークベアリングCNC アプリケーションを使用する。
| 申し込み | 一般的な金属の問題 | PEEKの利点と動作条件 |
|---|---|---|
| ケミカルポンプバルブシート | 酸による腐食 | 化学的不活性; 250°Cまで |
| ロボットアームブッシング | かじり、グリースが必要 | 自己潤滑性; 高サイクルレート |
| ダウンホールツールシール | 圧力/熱による故障 | 高強度; >150°C、>10,000 psi |
| ウェーハハンドリングコンポーネント | パーティクル発生 | 低アウトガス; クリーンルーム対応 |
PEEKを選ぶことは、単なる材料の置き換えではありません。それは、過.
PEEKは、特定の高ストレス環境下での役割において戦略的なアップグレードとなります。過酷な環境下のシール、バルブシート、ベアリングにおいて、その耐薬品性、低摩擦性、温度安定性の組み合わせは、金属ではしばしば達成できない性能と長寿命を提供します。.
流体制御の最適点:バルブとマニホールドにおけるPEEK
流体制御において、材料は圧力、温度、腐食との絶え間ない戦いに直面します。これらの分野すべてで優れた性能を発揮する材料を見つけることが重要です。PEEK(ポリエーテルエーテルケトン)は、重要なバルブおよびマニホールド部品において、独自の特性の組み合わせを提供し、常に最高の性能を発揮する材料として浮上しています。.
PEEKが優れている理由
PEEKは、金属や他のポリマーに代わる堅牢な選択肢を提供します。その固有の安定性は、故障が許されないシステムにおいて信頼性の高い性能を保証します。このため、精度と耐久性が最重要視される高リスクな用途で好まれる選択肢となっています。.
PEEK vs. ステンレス鋼
| プロパティ | 覗き見 | ステンレススチール316 |
|---|---|---|
| 重量 | 軽量 | 重い |
| 耐薬品性 | 非常に優れている(広範囲) | 良好(塩化物で腐食する) |
| 加工性 | グッド | 中程度 |
| シール性 | 非常に優れている(よく適合する) | 劣る(軟質シールが必要) |
この特性のバランスにより、PEEKのCNC加工は、流体制御システムを最適化する部品を作成するための戦略的な選択肢となります。.
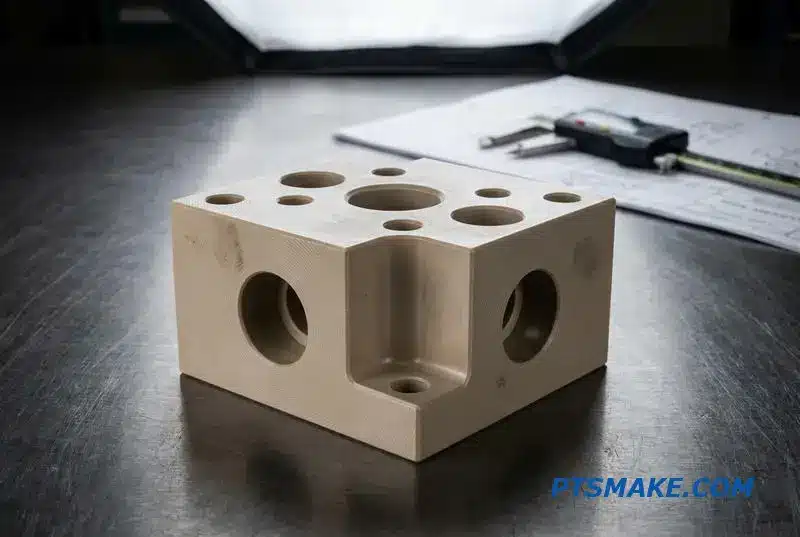
流体制御システムを詳しく見ると、PEEKの利点は非常に明確になります。バルブボディ、シート、ピストン、絶縁体でのその使用は偶然ではありません。この材料は、攻撃的な媒体を扱う油圧および空圧システムを悩ませる特定の課題を解決します。.
要求の厳しいシステムにおけるPEEK
例えば、その卓越した耐薬品性により、金属を劣化させる腐食性流体の取り扱いに理想的です。私の関わる多くのプロジェクトでは、 PEEK油圧バルブ部品 酸、溶剤、または高純度化学物質を処理するシステム向けであり、材料の不活性が不可欠です。.
化学的攻撃への耐性
材料が化学的劣化に耐える能力は極めて重要です。多くのプラスチックとは異なり、PEEKは広範囲の物質に曝されても、高温下であっても、膨潤や強度の低下が最小限です。その 加水分解3 に対する耐性は、蒸気や温水用途で特に重要です。.
| 媒体 | PEEKとの適合性 |
|---|---|
| 油圧作動油 | 素晴らしい |
| 硫酸(希釈) | 素晴らしい |
| 水酸化ナトリウム | 素晴らしい |
| ジェット燃料 | 素晴らしい |
精密 PEEKバルブシート加工 は不可欠です。なぜなら、この材料の低い摩擦係数により、確実なシールとスムーズな作動が保証され、数百万サイクルにわたる摩耗を低減するからです。 PEEK空圧部品, では、その熱安定性により、高圧・高温の空気下での変形を防ぎます。.
PEEKは、バルブやマニホールドのような重要な流体制御部品に最適な材料です。その優れた耐薬品性、熱安定性、低摩擦性は、油圧および空圧システムにおいて信頼性と長寿命を提供し、過酷な環境下で従来の材料を凌駕します。.
ロボットにおけるPEEK:プラスチックよりも長持ちする軽量摩耗部品
ロボット工学において、摩耗と劣化は稼働時間の絶え間ない敵です。ナイロンやアセタールのような標準的なプラスチックは、熱の蓄積や材料疲労により、高サイクル用途でしばしば故障します。これは高額なダウンタイムと頻繁なメンテナンスサイクルにつながり、多くのエンジニアリングチームを悩ませているのを私は見てきました。.
従来のプラスチックの問題点
従来の材料は、現代のロボット関節やアクチュエーターに見られる繰り返しの応力や摩擦に耐えることができません。負荷がかかると変形し、高温の動作温度では寸法安定性を失います。これにより、ロボットの精度と信頼性が時間とともに損なわれ、重大な故障点となります。.
耐久性のあるソリューションとしてのPEEK
ここにPEEKの優れた点があります。その優れた機械的強度と熱安定性は、要求の厳しい部品に最適です。重要な摩耗部品にPEEKを採用することで、エンジニアはロボットシステムの稼働寿命を大幅に延ばし、メンテナンススケジュールを削減できます。.
| 特徴 | 覗き見 | POM(アセタール) | ナイロン6/6 |
|---|---|---|---|
| 最高使用温度(°C) | 250 | 90 | 95 |
| 引張強さ (MPa) | 95 | 65 | 80 |
| 耐摩耗性 | 素晴らしい | グッド | フェア |
| 耐薬品性 | 素晴らしい | グッド | グッド |
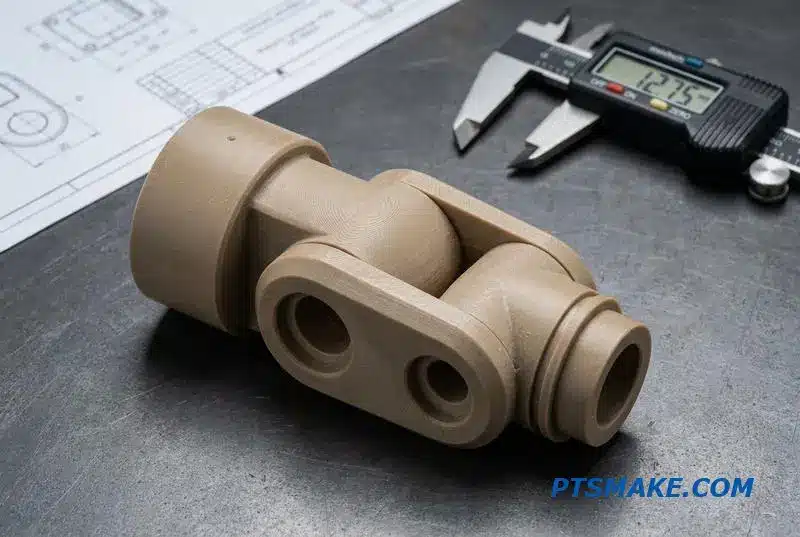
ロボットシステムを設計する際、材料の選択は長期的な性能に直接影響します。ブッシング、ギア、ローラーなどの部品では、PEEKとより一般的なポリマーのどちらを選ぶかが議論の中心となることがよくあります。ナイロンやPOMは要求の低い用途には適していますが、PEEKの弾力性には及びません。.
高サイクルブッシングとギア
連続運動システムでは、摩擦によって発生する熱が大きな問題となります。ロボット関節のナイロン部品が数千サイクル後に変形することを示すテストを実施しました。しかし、PEEKブッシングは、その低い摩耗率と高い熱たわみ温度のおかげで、それをはるかに超えて完全性を維持します。.
作動および絶縁部品
PEEKの優れた誘電特性は、モーターやアクチュエーター内の電気絶縁キャリアとしても最適な候補となります。電気的安全性を損なうことなく構造的なサポートを提供します。この二重目的の機能は、スペースと性能の両方が重要となるコンパクトなロボットアセンブリにおいて、設計を簡素化し、信頼性を向上させます。材料の低い 摩擦係数4 作動時のエネルギー損失をさらに低減します。PTSMAKEでは、PEEK CNC加工における当社の経験により、これらの複雑な部品が最適な性能のために厳密な公差を満たすことを保証します。.
PEEKは、重要なロボット部品に優れた耐摩耗性と熱安定性を提供します。これにより、ナイロンやPOMのような標準的なプラスチックに対する戦略的なアップグレードとなり、ロボットの稼働寿命を延ばし、長期的なメンテナンスコストとダウンタイムを大幅に削減します。.
PEEK vs PTFE vs ナイロン:適切な高性能プラスチックの選び方
エンジニアは要求の厳しい用途にはPEEKをデフォルトで選択することが多いですが、それが常に最も実用的または費用対効果の高い選択肢であるとは限りません。PTFEとナイロンの特定の強みを理解することで、より良い設計結果と大幅なコスト削減につながります。重要なのは、材料を正確な運用ニーズに合わせることです。.
主要物件の比較
適切な材料を選択するには、性能と予算のトレードオフが伴います。PEEKは最高の性能を提供しますが、高価です。PTFEとナイロンは、独自の特性が際立つ特定の用途において優れた価値を提供します。.
| プロパティ | 覗き見 | PTFE | ナイロン |
|---|---|---|---|
| 最高使用温度 | ~250°C (482°F) | ~260°C (500°F) | ~85°C (185°F) |
| 耐摩耗性 | 素晴らしい | 良好(自己潤滑性) | 非常に良い |
| コスト層 | 高い | ミディアム | 低い |
各材料を選択する時期
覗き見
極度の熱、攻撃的な化学環境、または高負荷状況下の部品にはPEEKを選択してください。航空宇宙、医療、半導体部品に最適です。.
PTFE
低摩擦と化学的不活性が重要となる場所ではPTFEを使用してください。シール、ガスケット、非粘着表面に優れていますが、構造部品には適しません。.
ナイロン
ナイロンは、その靭性と耐摩耗性、そして低コストのため、ギア、ベアリング、ブッシングなどの機械部品の主力材料です。.
基本的な特性を超えて考えると、加工の違いが重要になります。PTSMAKEでの私の経験では、 ピークCNC加工 PTFEやナイロンを扱うこととのニュアンスは、プロジェクトのタイムラインと最終部品の品質に直接影響します。材料の選択は、単に性能データだけではありません。.
耐薬品性および耐環境性
PEEKは、広範囲の化学薬品、蒸気、放射線に対する並外れた耐性で際立っています。PTFEはほぼ不活性で、ほとんどすべての工業用化学薬品に耐性があります。しかし、ナイロンは強酸や強塩基に対する耐性が低く、水分を吸収する可能性があり、それが寸法安定性に影響を与えることがあります。.
加工性とコストへの影響
各材料はCNCマシン上で異なる挙動を示します。PEEKは硬く研磨性があり、摩耗を管理するために特定の工具が必要です。安定している一方で、原材料費が高価格の主な要因です。良好な PEEK対PTFEの加工 知識は、溶融などの問題を避けるために不可欠です。.
PTFEは柔らかく、変形を防ぐための特殊な技術なしでは公差を維持するのが難しい場合があります。ナイロンは加工しやすいですが、吸湿する傾向があるため、寸法精度を確保するために加工前に適切に扱う必要があります。これは、 PEEK対ナイロンのCNC加工 プロジェクトにおける一般的な故障の原因です。材料の 絶縁耐力5 は、特定の電子用途においても重要な要素です。.
| ファクター | 覗き見 | PTFE | ナイロン |
|---|---|---|---|
| 工具摩耗 | 高い | 低い | 低い |
| 加工速度 | 中程度 | 高い | 高い |
| 寸法安定性 | 素晴らしい | フェア | 良好(乾燥状態の場合) |
| 相対コスト | $$$$ | $$ | $ |
適切な高性能プラスチックを選択することは、特定の用途の要求と予算のバランスを取ることです。PEEKは極限状態において優れた万能材料ですが、PTFEとナイロンはそれぞれ潤滑性または機械的靭性を必要とする用途に対して、優れた費用対効果の高いソリューションを提供します。.
PEEKが応力亀裂を起こす理由 — そしてそれを回避する設計方法
PEEKは素晴らしい材料ですが、応力亀裂により予期せず破損する可能性があります。この問題は、製造中に部品内に閉じ込められた内部応力、または不適切な設計上の選択に起因することがよくあります。原因を理解することが、防止への第一歩です。.
PEEKの応力亀裂における主要因
最も一般的な原因は、鋭い内角と不均一な冷却速度です。これらの要因は、亀裂が発生し始める応力集中点を作り出します。PEEKのCNC加工における当社の経験では、これらの変数を制御することが部品の寿命と性能にとって極めて重要です。.
| ファクター | 応力亀裂への影響 |
|---|---|
| 冷却率 | 急速で不均一な冷却は応力を閉じ込めます。. |
| シャープなコーナー | 応力を集中させ、弱点を作り出します。. |
| 壁厚 | 急激な変化は異なる収縮を引き起こします。. |
| アニーリング | 加工後に内部応力を緩和します。. |
適切な設計とプロセス管理は任意ではなく、信頼性の高いPEEK部品には不可欠です。.
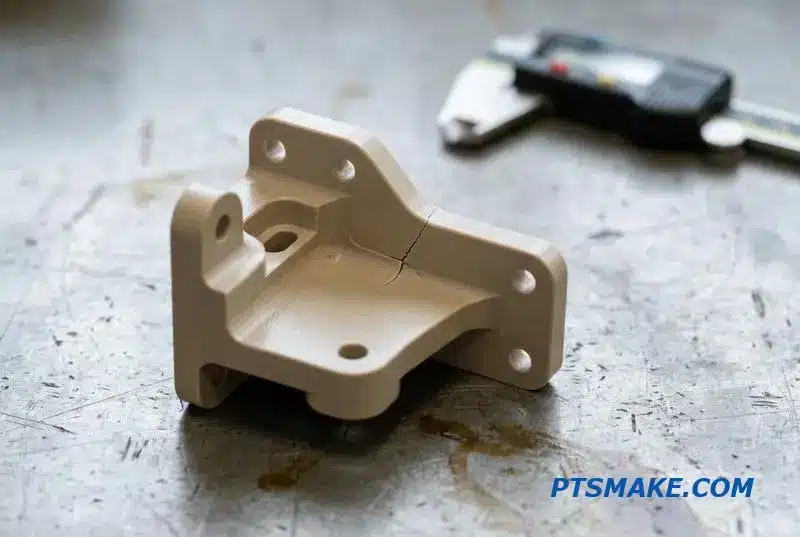
応力形成における加工の役割
PEEKの亀裂に対する感度は、単なる材料特性ではなく、製造プロセスに大きく影響されます。CNC加工中に行われるすべての切削は、熱と機械的力を発生させます。適切に管理されない場合、これは内部に 残留応力6, 、これは外部からの力が取り除かれた後に材料に残る応力です。.
だからこそ、工具の選定と切削パラメータが非常に重要です。鋭利な工具、適切な送り速度、十分なクーラントを使用することで、加工中に発生する応力を最小限に抑えることができます。PTSMAKEでは、部品の安定性を確保するために、PEEKに特化したプロトコルを開発しました。.
設計およびプロセス管理チェックリスト
加工後、アニーリングサイクルは、これらの蓄積された応力を緩和する最良の方法であることがよくあります。これにより、ポリマー鎖がより安定した状態に緩和されます。この工程を怠ると、特に化学的に攻撃的な環境や高温環境において、PEEK部品の早期故障につながる可能性があります。.
| コントロール・ポイント | 推奨される措置 |
|---|---|
| 内部半径 | 最小半径0.5mm;大きいほど良い。. |
| 工具 | ポリマー専用の鋭利な新品工具を使用する。. |
| 冷却 | 一貫した高圧クーラントを適用する。. |
| アニーリング | 加工後の応力除去サイクルを実行する。. |
PEEKの応力亀裂を制御するには、設計と製造の両方に注意が必要です。内部半径、肉厚、およびアニーリングなどの加工後プロセスを管理することで、PEEK部品の故障を防ぐことができます。これにより、部品は厳しい条件下でも確実に機能します。.
PEEK部品が実際に保持できる公差
PEEKのCNC加工について議論する際、まず理解すべきことは、PEEKが高性能ポリマーであり、金属ではないということです。この区別は、公差に対する現実的な期待を設定するために重要です。その特性、特に熱膨張は、一貫して達成できることを決定します。.
現実に基づいた期待
多くのエンジニアは、PEEKに金属のような精度を期待します。非常に厳しい公差も可能ですが、それを達成するには専門知識が必要です。材料が温度変化によって膨張・収縮する傾向は、加工および検査プロセス全体で管理しなければならない主要な要因です。.
達成可能な加工公差
当社のテストに基づくと、標準的なPEEK加工公差は確実に維持できます。重要な特徴については、より厳しい公差も可能ですが、管理された環境と特定の加工戦略が必要です。以下は一般的なガイドです。.
| フィーチャー・タイプ | 標準公差 | 精密公差 |
|---|---|---|
| 直径/長さ | ±0.005インチ(±0.127mm) | ±0.001インチ(±0.025mm) |
| 穴位置 | ±0.003インチ(±0.076mm) | ±0.002インチ (±0.050mm) |
| 平面度/平行度 | 002インチ/インチ | 001インチ/インチ |
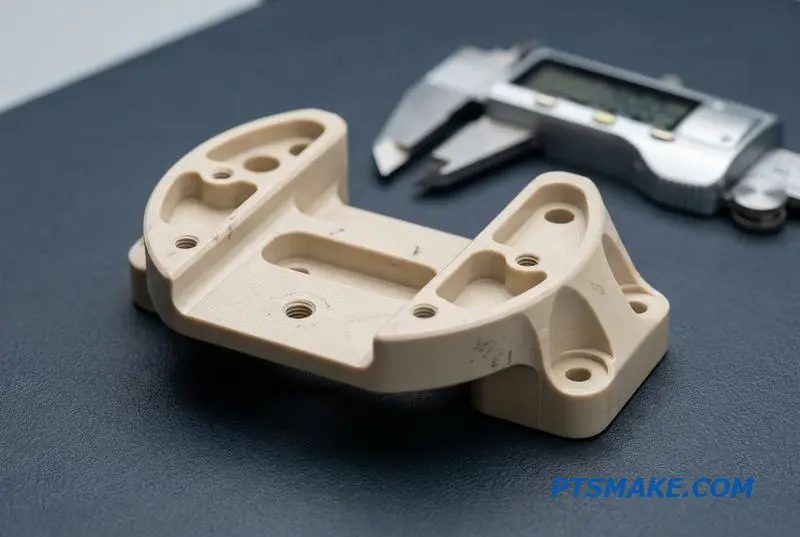
よく見られる問題は、設計仕様と材料挙動の不一致です。PEEKの寸法安定性はポリマーとしては優れていますが、それでも金属よりも大きく動きます。これは、周囲温度が重要な役割を果たす検査中に明らかになります。.
熱膨張の影響
について 熱膨張係数7 PEEKの(CTE)は、鋼やアルミニウムよりもはるかに高いです。22°Cで加工された部品は、25°Cの部屋で検査されると仕様外と測定される可能性があります。これは加工エラーではなく、物理現象です。.
| 素材 | CTE (per °C) |
|---|---|
| 覗き見 | 約55 x 10⁻⁶ |
| アルミニウム | ~23 x 10-⁶ |
| スチール | ~12 x 10-⁶ |
公正な検査の確保
紛争を避けるため、図面に標準検査温度(通常20°C (68°F))を指定してください。これにより、製造業者と顧客の両方にとって公正で再現性のある基準が作成されます。PTSMAKEでは、プラスチックCNC公差のすべての測定が正確で信頼できるものであることを保証するために、検査環境を管理しています。この簡単なステップは、期待値を合わせ、部品が意図したとおりに機能することを保証します。.
PEEKの材料特性、特にその熱膨張を理解することは、PEEKのCNC加工を成功させる鍵です。現実的な公差を設定し、図面に標準検査温度を定義することで、品質管理中の不必要な複雑さを伴うことなく、部品が機能要件を満たすことを保証します。.
PEEKが機械からチョーク状または糸状になって出てくる理由
PEEK部品にチョークのような表面や糸状のバリがある場合、それは不適切な加工の兆候です。これらは単なる外観上の欠陥ではありません。多くの場合、PEEKのCNC加工プロセス中に過度の熱や不適切な工具の食い込みにより、材料の完全性が損なわれている可能性を示しています。.
一般的な外観上の欠陥
表面仕上げが悪いと、部品の早期故障につながる可能性があります。視覚的な手がかりを理解することは、根本原因を診断する最初のステップです。これにより、最終部品が要求の厳しい用途において、美的要件と機能的要件の両方を満たすことが保証されます。.
PEEKの表面仕上げが悪い原因は何ですか?
最も一般的な問題は、熱管理と工具の選定に起因します。切れ味の悪い工具、不適切な速度、または不十分な送り速度が主な原因です。各視覚的な欠陥は、調整が必要な特定のパラメータに遡ることができます。.
| 欠陥 | 主な原因 |
|---|---|
| チョーク状/白色表面 | 切れ味の悪い工具、過度の熱 |
| 糸状のバリ | 低送り速度、不適切な工具形状 |
| 変色(茶色/暗色) | 高い主軸速度、不十分なクーラント |
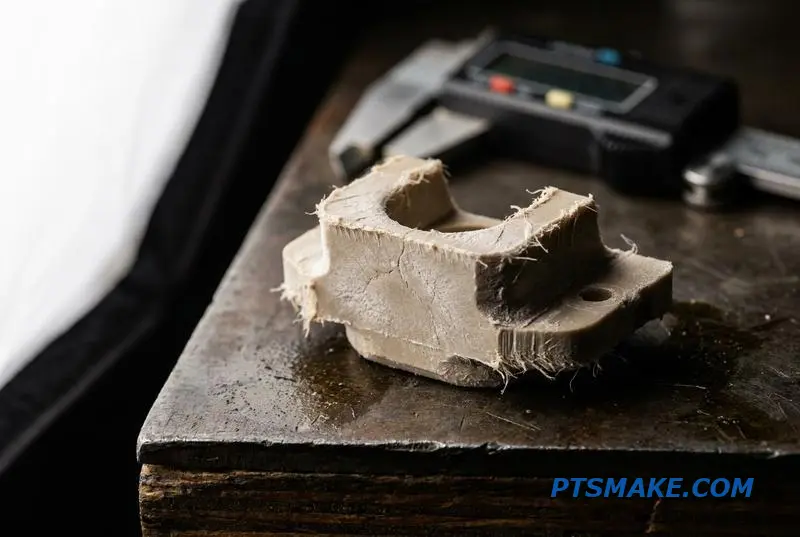
高品質なものを達成する PEEK加工の仕上げ品質 PEEKの加工において、熱と切りくずの形成を管理することです。目標は、材料を押し潰したり溶かしたりするのではなく、きれいにせん断することです。これには、標準的な機械設定以上のものが必要です。この高性能ポリマーのために特別に最適化されたプロセスが求められます。.
工具とパラメータの最適化
PTSMAKEでは、非常に鋭利な、非コーティング超硬またはダイヤモンドコーティング工具を使用しています。鋭利な刃先は切削抵抗を低減し、発熱を最小限に抑えます。PEEKの固有の 延性8 特性により、送り速度が遅すぎると、長く絡みやすい切りくずが発生する可能性があります。実際には、より高い送り速度が切りくずをきれいに破断させます。.
PEEK部品の受入基準
適切に加工されたPEEK部品は容易に識別できます。私たちの経験に基づくと、適切な PEEKのバリ取り は、最初の加工が正しければ、ほとんど不要であるはずです。以下に、良品と不良品を区別するために私たちが使用する基準を示します。.
| 基準 | 許容される基準 | 許容できない欠陥 |
|---|---|---|
| 表面仕上げ | 滑らかで半光沢があり、均一な色 | チョーク状、白色、または変色した斑点 |
| エッジクオリティ | きれいでシャープなエッジと最小限のバリ | 糸状、溶融、または大きなバリ |
| 寸法精度 | 指定された公差内 | 熱変形による公差外 |
PEEKのチョーク状または糸状の仕上げは、不適切な工具と不正確な加工パラメータの直接的な結果です。高品質な PEEK表面仕上げCNC を実現するには、材料独自の特性を効果的に管理するために、熱、工具の切れ味、送り速度を正確に制御する必要があります。.
PEEKのアニーリング:安価なサプライヤーが省略する工程
見た目は完璧でも後で故障するPEEK部品を受け取った場合、その原因は目に見えない応力であることがよくあります。機械加工はPEEKに内部応力を導入します。適切な処理を行わないと、特に要求の厳しい用途では、時間の経過とともに反りや亀裂につながる可能性があります。.
工程をスキップする隠れたコスト
多くのサプライヤーは、見積もりを下げるためにアニーリングをスキップします。この近道は、部品の長期的な完全性を損ないます。使用中に変形したり故障したりする部品は、最初から適切に処理された部品よりもはるかにコストがかかります。.
アニーリングと非アニーリングの結果
| 特徴 | 非アニーリングPEEK | アニーリングPEEK |
|---|---|---|
| 寸法安定性 | 貧しい | 素晴らしい |
| 内部ストレス | 高い | 最小限 |
| 亀裂のリスク | 高い | 低い |
| 長期信頼性 | 予測不可能 | 予測可能 |
この単純な熱処理は、信頼性の高いPEEK CNC加工の重要な部分です。.
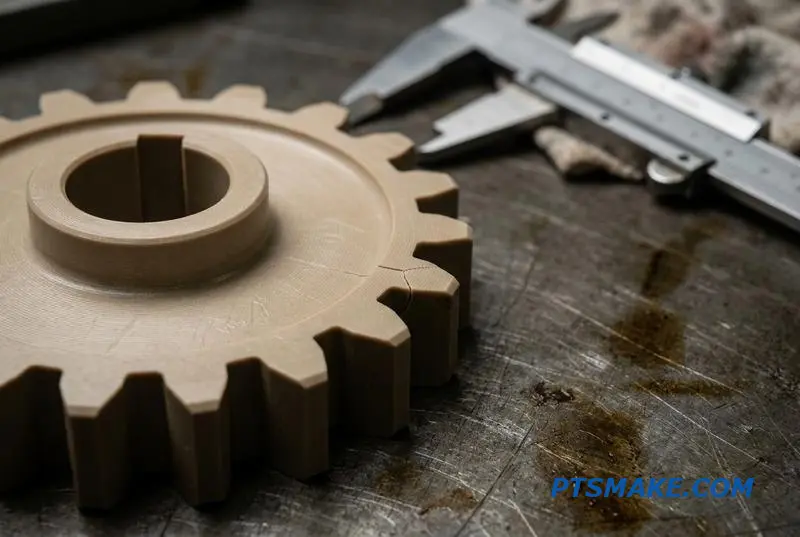
PEEK CNC加工を行う際、材料が除去され、ポリマーの内部構造が乱され、応力が発生します。アニーリングは、材料を緩和させ、この応力を除去する制御された加熱および冷却プロセスです。この工程は、厳しい公差や長期的な安定性を必要とするあらゆる部品にとって不可欠です。.
アニーリングがコストと時間を追加する理由
このプロセスには、特殊なオーブンと注意深い監視が必要であり、コストとリードタイムの両方を増加させます。一般的なPEEKの応力除去アニーリングサイクルは、生産に丸一日を追加する可能性があります。安価なサプライヤーは、部品がすぐに故障しないことに賭けて、これを省略することがよくあります。これは、重要な部品で冒したくないギャンブルです。.
アニーリングの決定
| ファクター | スキップの正当性 | アニーリングの正当性 |
|---|---|---|
| 寛容 | 緩い / 非重要 | 厳しい / ±0.05mm以下 |
| 申し込み | 試作品、適合確認 | 機能部品、耐荷重部品 |
| 環境 | 安定した室温 | 可変または高温 |
| 失敗の結果 | 低い | 高い(例:医療、航空宇宙) |
増加した 結晶性9 アニーリングによる機械的特性が向上します。PTSMAKEでは、機能部品にはほぼ常にアニーリングを推奨しています。サプライヤーには常に「この見積もりにはアニーリングが含まれていますか?」と尋ねるべきです。"
機械加工されたPEEKのアニーリングプロセスをスキップすることは、誤った経済性です。それは寸法安定性を損ない、亀裂のリスクを高めます。信頼性の高い高性能部品のためには、この重要な応力除去ステップがサプライヤーのプロセスに含まれていることを常に確認してください。.
切削加工PEEK vs 射出成形PEEK:どちらの選択肢が適切か?
PEEK部品の機械加工と射出成形を選択する際、多くの場合、数量が決め手となります。多くのエンジニアは成形をデフォルトとしますが、少量カスタム部品の場合、これは費用のかかる間違いとなる可能性があります。PEEK CNC加工は、試作品や少量生産において明確な勝者です。.
クロスオーバーポイント
重要なのは、コストとリードタイムのクロスオーバーを理解することです。機械加工は高価な工具を回避できるため、初期数量ではより迅速かつ手頃な価格になります。成形には金型への多額の初期投資が必要であり、これは大量生産でのみ採算が取れます。.
初期費用とリードタイムの比較
| プロセス | 金型費用 | 部品あたりのコスト(少量) | リードタイム(プロトタイプ) |
|---|---|---|---|
| CNC加工 | なし | より高い | 日数 |
| 射出成形 | 高い | より低い | 数週間から数ヶ月 |
このトレードオフは基本的です。数百個未満の部品の場合、特に厳しい公差が要求される場合、経済性はほぼ常にPEEK CNC加工に有利です。.
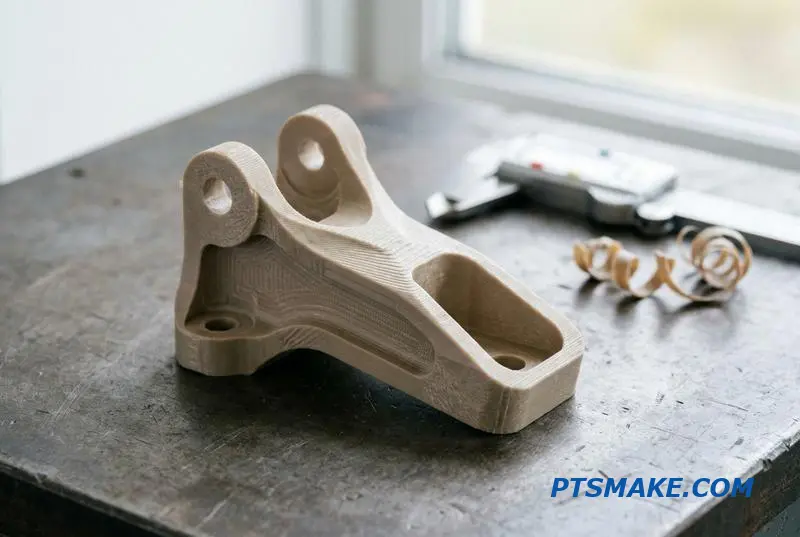
PEEKを機械加工する時期
コスト以外に、性能も重要な要素です。ソリッドストック材料からの機械加工は、一貫した機械的特性と優れた寸法安定性を提供します。これは、精度を妥協できない部品にとって不可欠です。このプロセスは材料を除去し、成形によく見られる内部応力を回避します。.
試作品と反復
迅速なプロトタイピングには、機械加工が比類のないものです。新しい工具を待つことなく、設計変更を即座に実装できます。この俊敏性は、テストと改良が絶えず行われる製品開発サイクルにおいて極めて重要です。各反復は迅速かつ費用対効果が高いです。.
複雑な形状と厳しい公差
射出成形は、複雑で高価な工具なしでは、非常に鋭い内角やアンダーカットに苦労します。PTSMAKEでの経験では、PEEK CNC加工は±0.005mmという厳しい公差を容易に達成します。成形部品も一定レベルの 異方性10 射出成形中のポリマーの流れにより、性能に影響を与える可能性があります。.
意思決定マトリックス:量 vs. 公差
| 部品量 | 広い公差 | 厳しい公差 | 推奨プロセス |
|---|---|---|---|
| 1-100 | 機械加工 | 機械加工 | PEEKのCNC加工 |
| 100-1,000 | 機械加工/成形 | 機械加工 | 機械加工の方がしばしば優れている |
| 1,000-10,000+ | 成形 | 成形/機械加工 | 成形は費用対効果が高い |
このフレームワークは、最初から適切なプロセスを選択することが、時間と費用の両方を節約できる理由を明確にするのに役立ちます。.
試作品、少量生産、高精度部品の場合、PEEK CNC機械加工は速度、柔軟性、信頼性を提供します。射出成形が論理的な選択肢となるのは、大幅な初期金型投資と長いリードタイムを正当化できるほど生産量が十分に高い場合のみです。.
フライス盤 vs 旋盤でのPEEK加工:形状による工程適合
PEEK CNC機械加工の適切なプロセスを選択することは、部品の形状に完全に依存します。部品の形状によって、フライス加工と旋削加工のどちらがより効率的で費用対効果が高いかが決まります。回転対称性が主要な決定要因です。.
複雑な形状向けのフライス加工
マニホールドやハウジングのような複雑で非対称な部品は、PEEKフライス加工に最適です。これらの部品は、旋盤では作成できない複数の面に特徴を持つことがよくあります。.
対称形状向けの旋削加工
ブッシング、シール、リングなどの円筒部品は、PEEK CNC旋削加工に理想的です。このプロセスは、回転対称性を持つ部品を製造するのに非常に効率的であり、同心性と優れた表面仕上げを保証します。.
| 部品形状 | 推奨プロセス | 典型的なPEEK部品 |
|---|---|---|
| 角柱状、非対称 | PEEKフライス加工 | ハウジング、バルブボディ、マニホールド |
| 回転対称、対称 | PEEK CNC旋削加工 | ブッシング、シール、リング、インシュレーター |
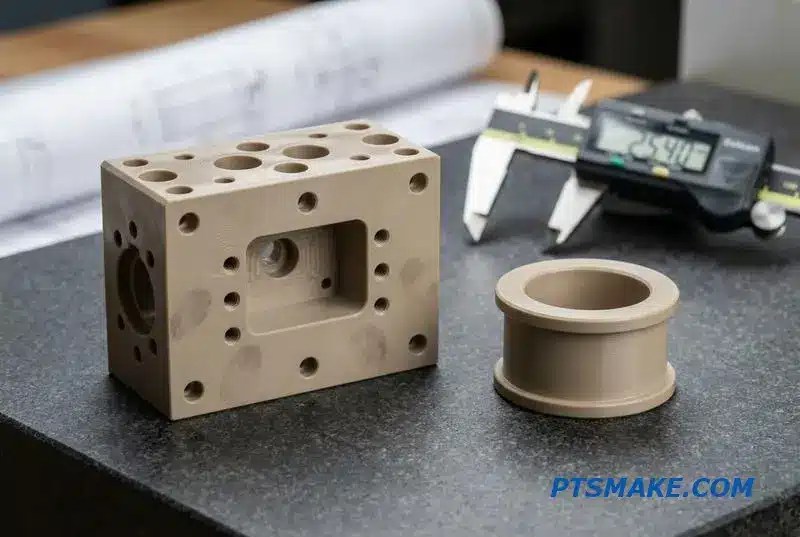
各機械の特定の能力を見ると、選択肢はより明確になります。例えば、5軸フライス加工は、複数の平面に複雑な特徴を持つPEEK部品にとって不可欠です。これにより、単一のセットアップで複雑な形状を機械加工でき、取り扱いを最小限に抑え、精度を向上させます。.
PEEK旋削部品の場合、CNC旋盤の効率は比類がありません。均一な直径と同心の特徴を持つ部品を迅速に製造します。連続的な切削動作はまた、優れた表面仕上げをもたらし、これはシールやベアリングにとってしばしば重要な要件となります。.
適切なパートナーを選択するには、その能力について具体的な質問をすることが含まれます。PTSMAKEでは、お客様のPEEK部品に最も安定した費用対効果の高い製造方法が選択されるよう、このプロセスを通じてお客様をガイドします。効果的な ワークホールディング11 は、特にPEEKが圧力下で変形しやすい傾向があるため、非常に重要です。.
サプライヤーへの重要な質問
| トピック | 質問 | なぜ重要なのか |
|---|---|---|
| マシン能力 | PEEK向けに5軸フライス加工または多軸旋削加工の能力を持っていますか? | 複雑な形状を効率的に製造する能力を確認します。. |
| 工具 | PEEK向けにどのような特定の切削工具を使用していますか? | 適切な工具は、溶融、バリ、残留応力を防ぎます。. |
| 経験 | あなたが機械加工した類似のPEEK部品の例を共有できますか? | 材料と形状に関する関連経験を示します。. |
PEEK部品のフライス加工と旋削加工の選択は、形状に基づいた決定です。適切な設備と経験を持つサプライヤーを選択することが重要です。的を絞った質問をすることで、利用可能な最も効率的で精密な機械加工プロセスで設計意図が満たされることが保証されます。.
試作から量産へ:スクラップの予期せぬ発生なしにPEEK部品をスケールアップ
PEEK部品を試作品から本格生産へとスケールアップすることは、独自の課題を提示します。単一の部品で機能するものが、量産ではしばしば失敗します。の初期の焦点は、 PEEK試作機械加工 設計の形状、適合性、機能を単に証明することです。.
1個から1000個へ
主要な目標は検証です。この段階では、標準的な工具と控えめな速度と送りを使用します。部品あたりのコストは高いですが、焦点は迅速な納期と設計の反復にあり、製造効率ではありません。これは重要な第一歩です。.
スケーリングの課題
あなたがする必要があるとき CNCプラスチック部品をスケールアップする, 、単に試作プロセスを繰り返すだけでは、高コストと一貫性のない品質につながります。生産は効率、再現性、プロセス制御を要求します。この移行は、慎重に計画されていない場合、多くのプロジェクトが予期せぬ不良品や予算超過に遭遇する場所です。.
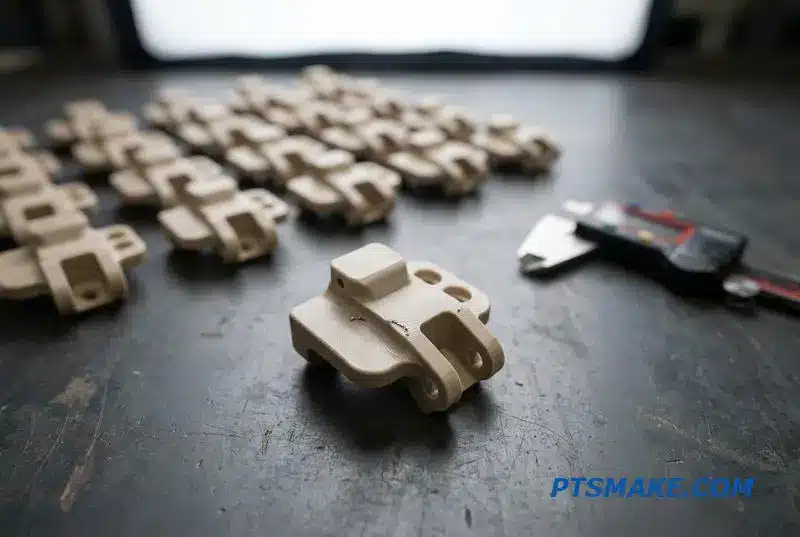
へ移行する PEEK少量生産 は、考え方と戦略の転換が必要です。私たちは設計を証明することからプロセスを証明することへと移行します。これは、再現性と効率のためにすべてのステップを最適化することを意味します。単により多くの部品を作るだけでなく、それらを同一に、費用対効果高く作ることです。.
量別プロセスとコスト
量が増えるにつれて経済性は劇的に変化します。例えば、カスタムのワーク保持具の作成は10個の部品では実現不可能ですが、1000個では不可欠になります。同様に、機械のセットアップ時間は少量バッチでは主要なコスト要因ですが、大量生産では無視できるほどになります。後加工プロセスとして アニーリング12 は残留応力を制御し、最終部品の安定性を確保するために重要です。.
| 生産レベル | 工具戦略 | プロセス・フォーカス | 部品単価(相対) |
|---|---|---|---|
| プロトタイプ(1~10) | 標準バイス&ジョー | デザイン・バリデーション | 100% |
| 低ボリューム (50-500) | ソフトジョー、簡易治具 | 再現性、サイクルタイム | 40-60% |
| 大量生産 (1000個以上) | カスタム治具、自動化 | 最大効率 | 15-30% |
PTSMAKEでは、初日から規模拡大を計画することで、お客様がこの移行を乗り切るお手伝いをしています。この積極的なアプローチにより、費用のかかる予期せぬ事態を防ぎ、スムーズな立ち上げを保証します。当社は、お客様の生産量要件に合わせて進化する堅牢な製造計画の作成に注力しています。.
PEEK部品の生産を成功裏に拡大するには、設計検証からプロセス最適化への戦略的な転換が必要です。生産量が増加するにつれて、予期せぬ事態を避け、コストを管理するためには、最初からツーリング、サイクルタイム、材料の安定性を計画することが不可欠です。.
PEEKが部品にとって間違った選択である場合
PEEKは驚異的な材料ですが、常に最適な答えとは限りません。PEEKで過剰な設計を行うと、プロジェクトコストが不必要に膨らむ可能性があります。目標は、部品に利用可能な最高の性能オプションを選ぶだけでなく、用途に合った材料を選択することです。.
コストと性能のトレードオフを理解する
時には、より一般的なポリマーの方が適している場合があります。極端な化学薬品耐性や耐熱性が重要でない用途では、他の材料がはるかに低コストで優れた性能を提供します。予算を重視する生産においては、適切な選択が鍵となります。.
PEEK vs. アセタール:簡単な比較
| 特徴 | 覗き見 | アセタール(POM) |
|---|---|---|
| 相対コスト | 高い | 低い |
| 加工性 | グッド | 素晴らしい |
| 最高温度. | ~250°C | ~90°C |
この簡単な比較は、なぜ質問をすることがそれほど重要なのかを示しています。.
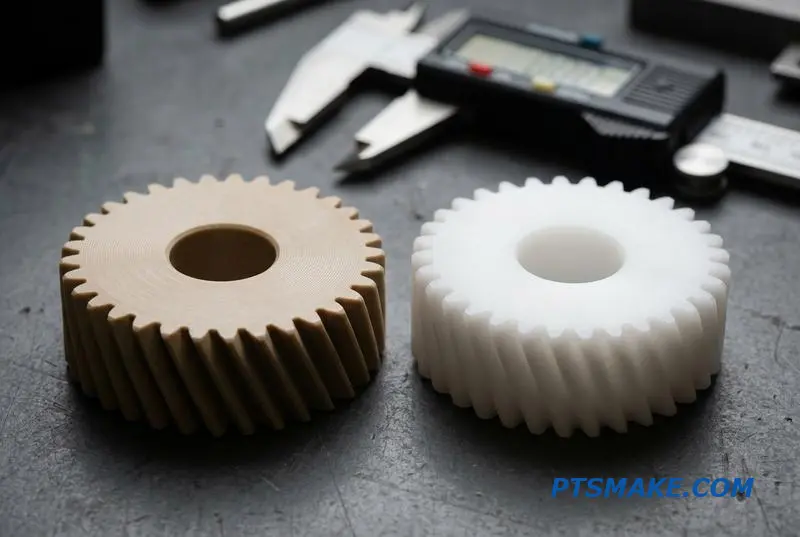
PTSMAKEでは、お客様が必要としない性能にお金を払うことがないよう、最も効果的な材料へと導きます。材料選択における誠実さは信頼を築き、より良い長期的なパートナーシップにつながります。代替品がより賢明な選択となる場合を探ってみましょう。.
コスト制約のある生産
大量生産プロジェクトでは、材料費が主要な要因となります。アセタール(POM)やナイロンは優れた機械的特性を提供し、はるかに経済的です。これらは、PEEKの優れた特性が不要なギア、ブッシング、構造部品にとって最適な選択肢となることがよくあります。.
温度が課題ではない場合
PEEKは高温環境で優れた性能を発揮します。しかし、部品が90°C(194°F)未満で動作する場合、アセタールは有力な候補です。PTFEは極低温にはさらに優れていますが、機械的強度は低いです。過度ではない適切な熱範囲を持つ材料を選択することは、賢明なエンジニアリングです。これらの限界を超えると、 熱分解13.
特定の摩耗と摩擦のニーズ
PEEKは優れた耐摩耗性を持っていますが、常に最高の性能を発揮するわけではありません。ベアリングやスライドプレートのような低摩擦用途では、PTFEの方が優れていることがよくあります。その非常に低い摩擦係数により、特殊で、時にはより良い選択肢となります。.
材料トレードオフマトリックス
| 素材 | 相対コスト | 最高温度(°C) | 耐摩耗性 | 最適 |
|---|---|---|---|---|
| 覗き見 | $$$$ | 250 | 非常に良い | オールラウンドな高性能 |
| アセタール(POM) | $ | 90 | グッド | 一般的な機械部品 |
| PTFE | $$ | 260 | 良好(低摩擦) | 低摩擦、ケミカルシール |
| ナイロン6/6 | $ | 95 | 素晴らしい | 高衝撃、摩耗パッド |
このマトリックスは、PEEK CNC加工の文脈において、各材料の最適な用途を明確にするのに役立ちます。.
適切な材料を選択するには、性能要件と予算のバランスを取る必要があります。PEEKは最高級のポリマーですが、アセタール、ナイロン、PTFEなどの代替品は、多くのCNC加工プロジェクトにおいて、過剰な設計をせずに必要な性能を提供し、より実用的で費用対効果の高いソリューションを提供できます。.
この特性を理解することで、加工中の材料挙動や高温用途での性能を予測するのに役立ちます。. ↩
トライボロジーを理解することは、エンジニアがより効率的で耐久性のある可動部品を設計するのに役立ちます。. ↩
このプロセスを理解することは、高温の蒸気および水環境向けの材料を選択するのに役立ちます。. ↩
この値を理解することは、エンジニアが可動機械システムにおいてより高い効率を設計するのに役立ちます。. ↩
この特性が、重要な用途における高性能電気絶縁体の材料選択にどのように影響するかを発見してください。. ↩
残留応力を理解することは、高性能エンジニアリング用途における材料の破損を予測するのに役立ちます。. ↩
この値は、寸法変化を予測するのに役立ち、さまざまな熱環境における高精度用途にとって重要です。. ↩
この特性を理解することは、CNC加工プロセス中に材料がどのように切りくずやバリを形成するかを予測するのに役立ちます。. ↩
この概念を理解することは、ポリマーの機械的特性と熱安定性を予測するのに役立ちます。. ↩
これを理解することは、さまざまな方向からの応力下での材料の強度と挙動を予測するのに役立ちます。. ↩
ワーク保持方法を理解することは、複雑なPEEK部品の精度を維持するサプライヤーの能力を評価するのに役立ちます。. ↩
この熱処理がどのように内部応力を低減し、PEEK加工品の反りを防ぎ、寸法安定性を向上させるかを学びましょう。. ↩
この概念を理解することは、劣化することなく高温用途に耐えることができる材料を選択するのに役立ちます。. ↩