CNC加工と仕上げ
CNC部品向け表面仕上げサービス
部品の嵌合、保護、外観に必要な表面を選択してください。PTSMAKEはCNC加工を行い、専門の仕上げパートナーと協力して表面処理を調整し、お客様の図面および合意された受入基準と照らし合わせて、完成部品を検査します。.
仕上げの見積もりを依頼する表面仕上げオプションを比較する
ベース材料と表面の役割から始めます。合金、準備、または部品の形状が変更されると、同じ仕上げでも見た目が異なる場合があります。コーティングを選択する前に、密接な嵌合部、シーリング面、および電気接点をマークしてください。.
横にスクロールして材料、外観、図面注記を比較する
| 終了 | 代表的な材料 | 主な目的 | 外観 | 指定すべきこと |
|---|---|---|---|---|
| 機械加工された | ||||
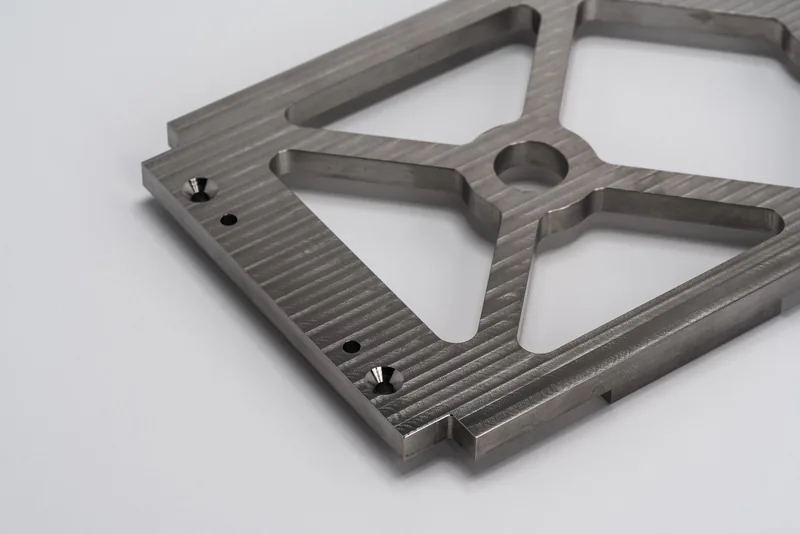 切削加工のまま | 加工可能な金属およびプラスチック | 二次的な外観処理なし. | 工具痕が残る場合があります. | 機能的な粗さや目視面要件は別途指定してください. |
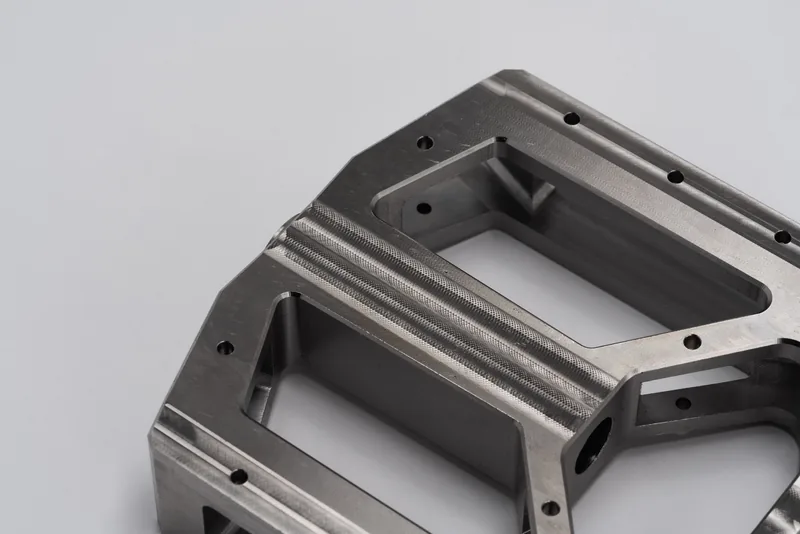 平滑切削加工 | 加工可能な金属およびプラスチック | 追加の仕上げ切削により工具痕を低減します. | 通常の加工面よりも均一です. | 機能に依存する場合は、粗さの値と測定位置を指定してください. |
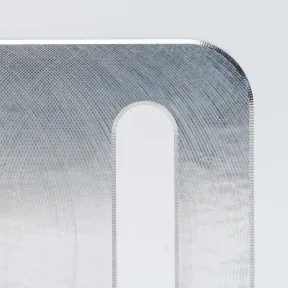 精密切削加工 | 特定の金属 | 制御された機能面のために、より細かい切削を行います. | 軽い痕跡は残る場合があります. | 特徴、粗さ、最終的な寸法条件を指定してください. |
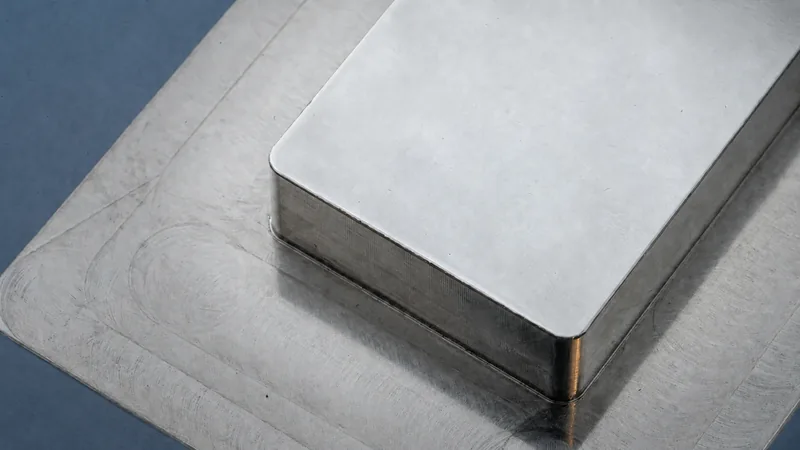 マイクロ仕上げ | 特定の金属 | 定義された表面の粗さを低減します. | 機能的または外観的である場合があります. | 目標Ra、表面積、検証方法を明記してください。実現可能性は部品ごとに検討されます. |
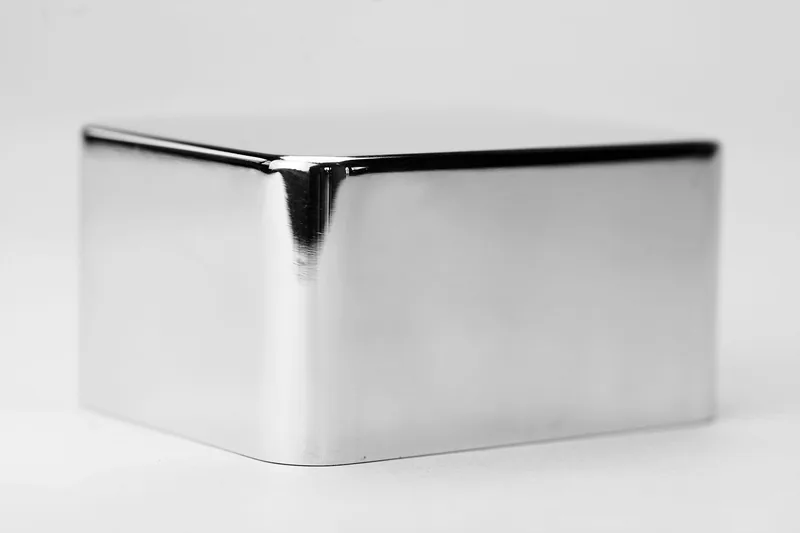 研磨 | 特定の金属 | 目に見える痕跡を減らし、より明るい表面を作成します. | 外観主導. | 主要な面を特定し、エッジ、ねじ山、重要な嵌合部が不要な丸みを帯びないように保護してください. |
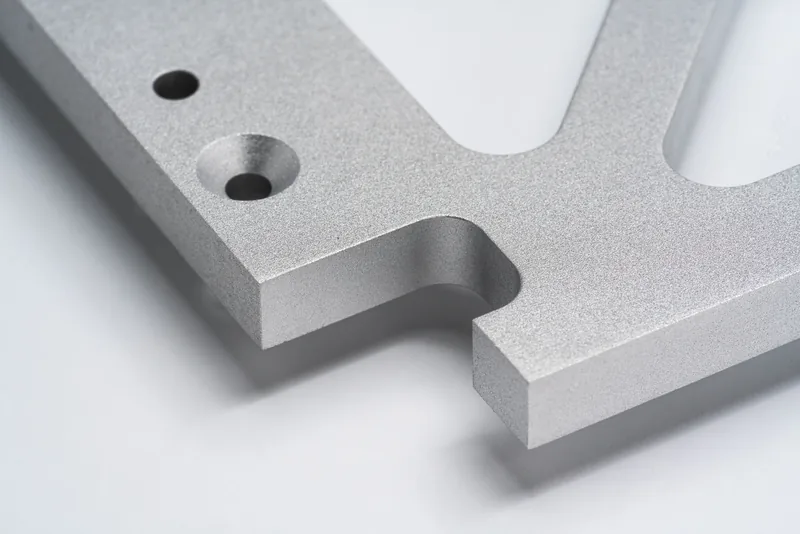 ビーズブラスト | 特定の金属 | コーティングの前または代わりに拡散マットな質感を作成します. | 要請に応じて外観処理. | 媒体、サンプルテクスチャ、マスキング、および触れてはならない特徴について合意してください. |
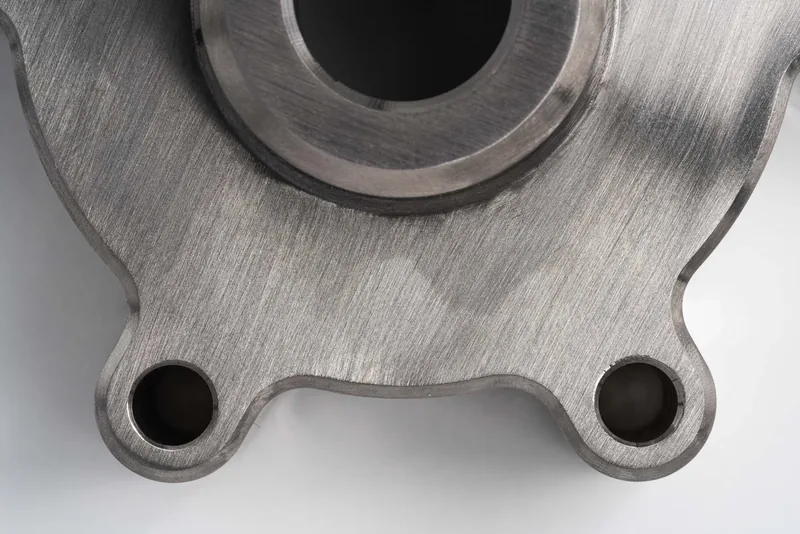 ブラッシング | 特定の金属 | 方向性のあるグレインを生成する. | 要請に応じて外観処理. | 図面にグレイン方向を示し、代表的なサンプルを承認してください. |
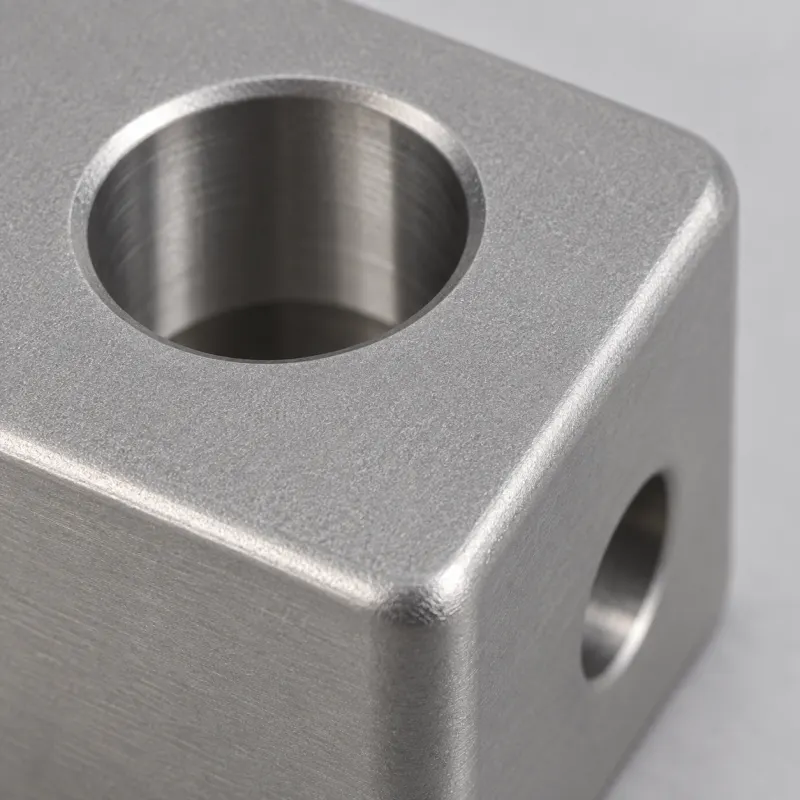 振動仕上げ / バレル研磨 | 特定の小型金属またはプラスチック部品 | バッチでのバリ取りとエッジのブレンド. | 通常は機能的。質感は様々です. | 面取りするエッジと、鋭利なまたは精密な特徴を保持する箇所を特定してください. |
| アルミニウム化成処理および酸化皮膜処理 | ||||
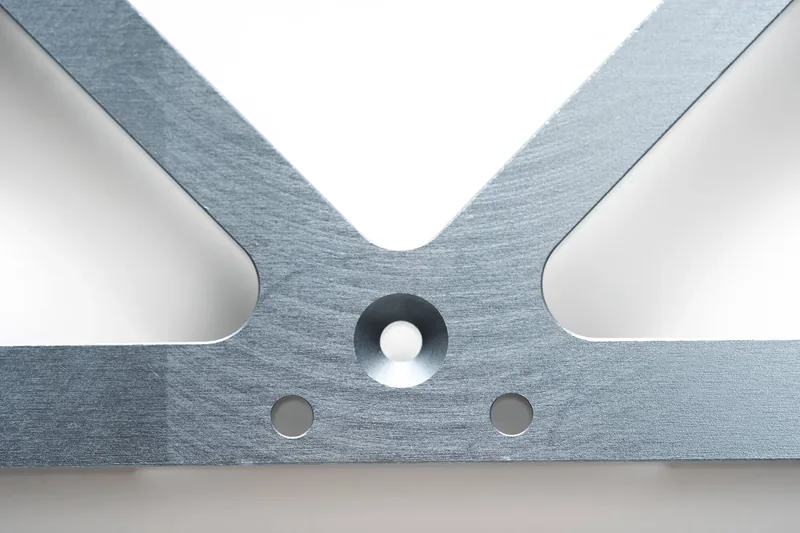 タイプII陽極酸化処理 | 互換性のあるアルミニウム合金 | オプションの色付きで腐食保護. | マットまたはより明るい下地処理。要請に応じて化粧品グレード. | 色、下地処理、マスキング、ラックポイント、および仕上げ後の寸法を指定してください. |
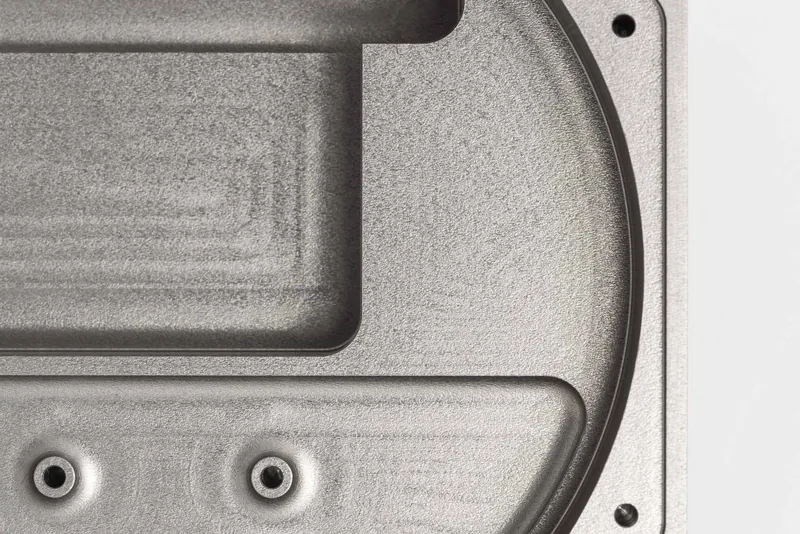 タイプIII硬質陽極酸化処理 | 互換性のあるアルミニウム合金 | 耐摩耗性酸化皮膜. | 機能的な外観。色は異なる場合があります. | コーティング仕様、厚さ、マスキング、および仕上げ後の嵌合限界を定義してください. |
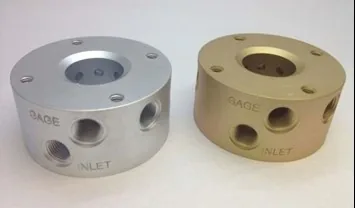 クロメート変換 | アルミニウム | 腐食保護と、指定された箇所での導電性接触の維持。. | 通常は機能的。. | 必要な化成処理仕様と、塗料または電気的インターフェースを提示してください。. |
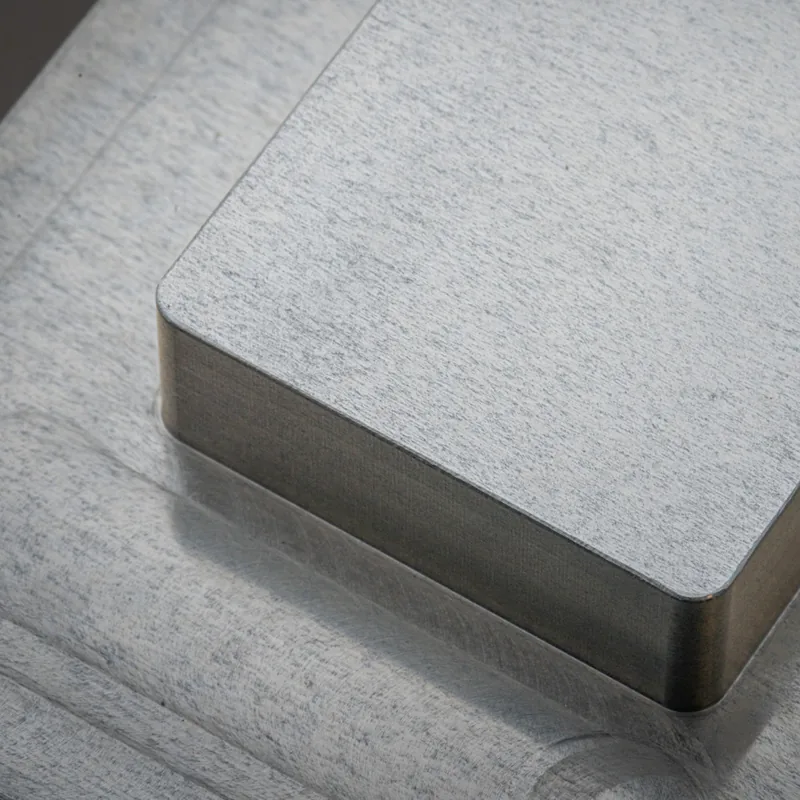 三価化成処理 | アルミニウム | 指定された仕様に基づく化成処理。. | 通常は機能的。. | 正確な化学組成(必要に応じてSurTec 650など)または承認された同等品、さらに導電性および耐食性の要件を明記してください。. |
| 金属コーティングと化学処理 | ||||
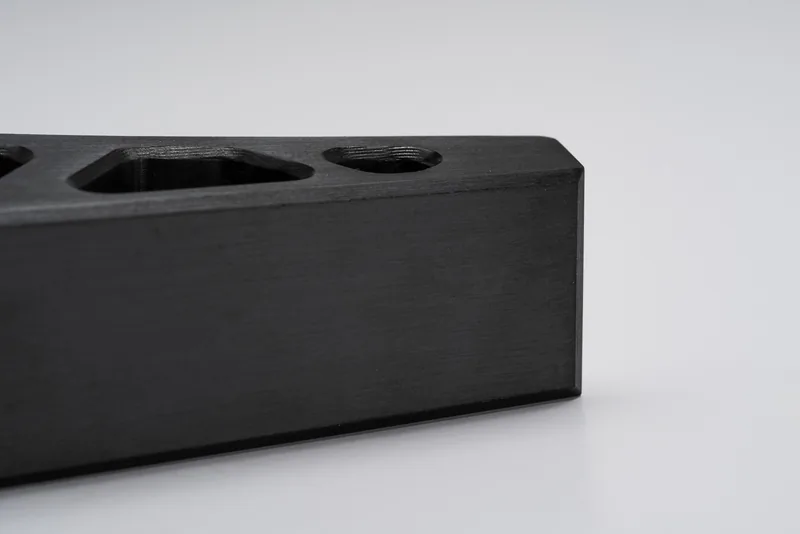 ブラックオキサイド | 選定された鋼材と適合する合金 | 黒色化成仕上げ。. | 工具痕は残存する場合があります。. | 材料、必要な後処理、および耐食性の期待値を特定してください。. |
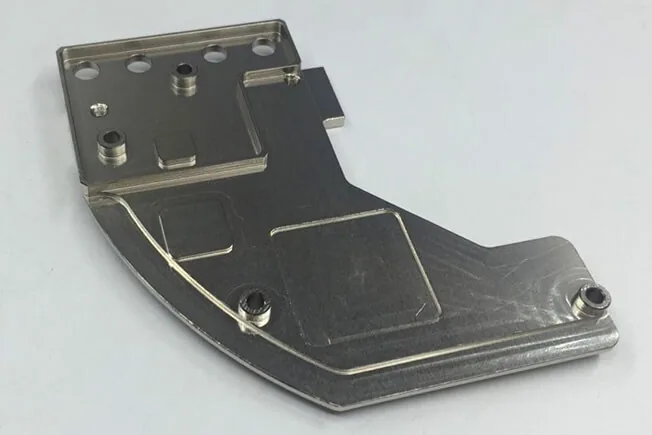 無電解ニッケルめっき | 適合する金属 | 腐食または摩耗のニーズに応じた指定ニッケル析出。. | 仕様により機能的または装飾的。. | 析出タイプ、厚さ、マスキング、および嵌合部の最終寸法を定義してください。. |
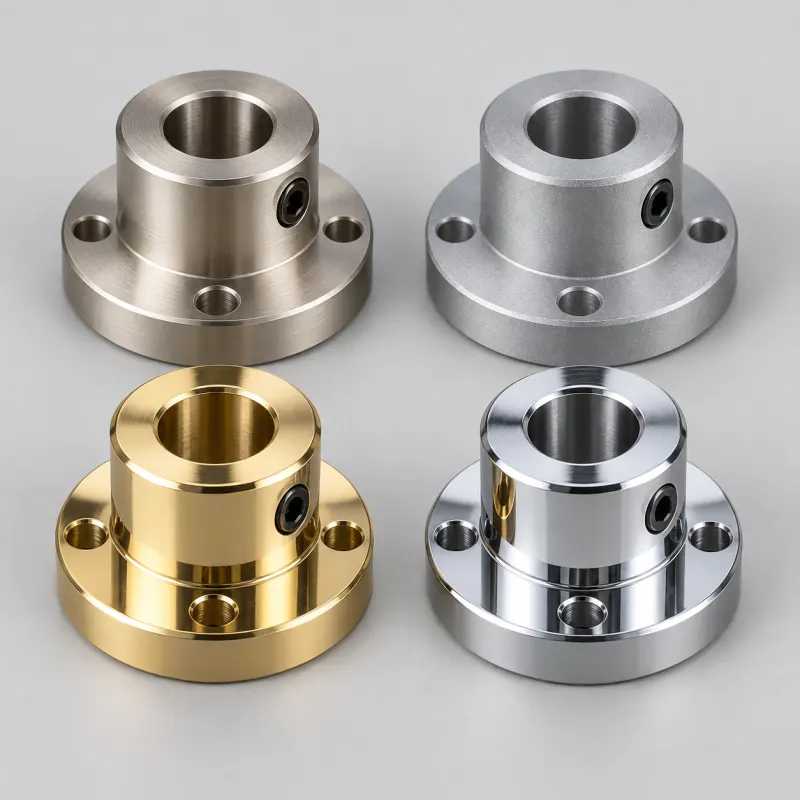 電気めっき:ニッケル、亜鉛、金、またはクロム | 適合する金属、プロセスに依存 | 装飾的または機能的な金属析出。. | 金属と前処理に依存します。. | 金属名、析出仕様、層厚、接触領域、および基材を明記してください。. |
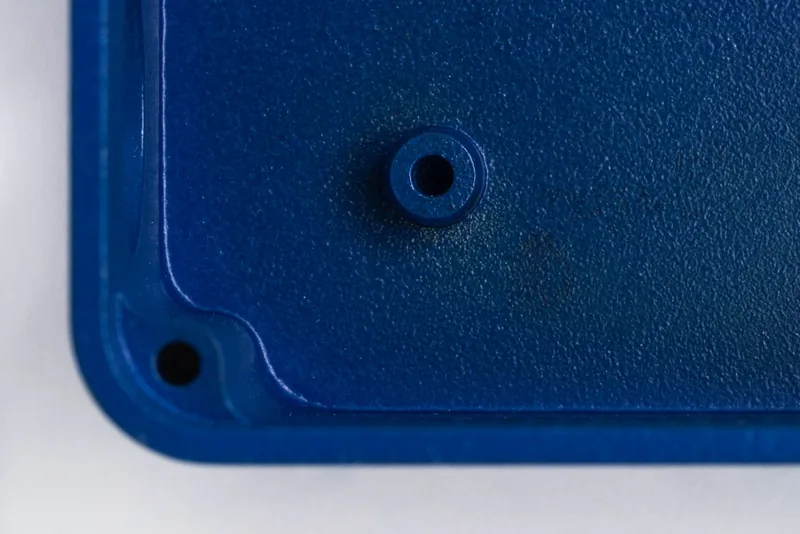 パウダーコーティング | 特定の金属 | 着色保護コーティング。. | 外観はサンプルによって指定できます。. | 色、質感、光沢、マスキング、およびコーティングの厚み許容差を定義してください。. |
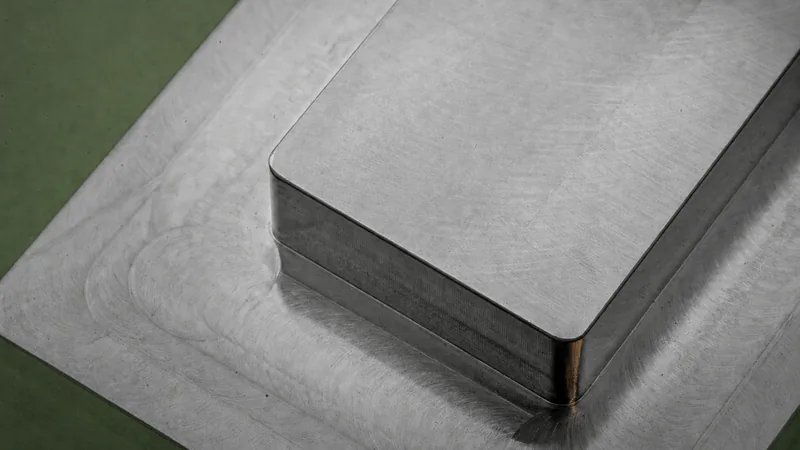 不動態化 | ステンレス | 耐食性を高めるために表面を洗浄および処理します。. | 目に見える変化はほとんど期待されません。. | 適用されるプロセス仕様と、清浄度要件を明記してください。. |
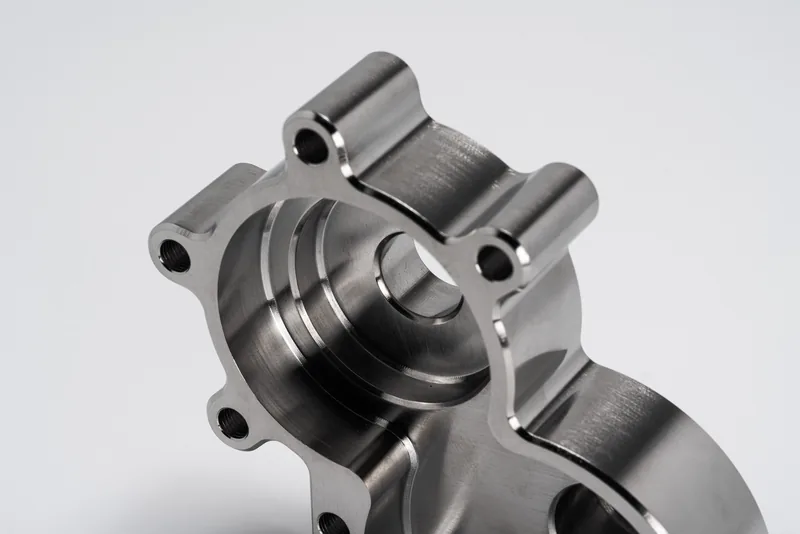 電解研磨 | 選定されたステンレス鋼 | 電解研磨および光沢化。. | 外観主導となる場合があります。. | 重要なエッジ、仕上がり寸法、粗さ、および必要な目視サンプルを特定してください。. |
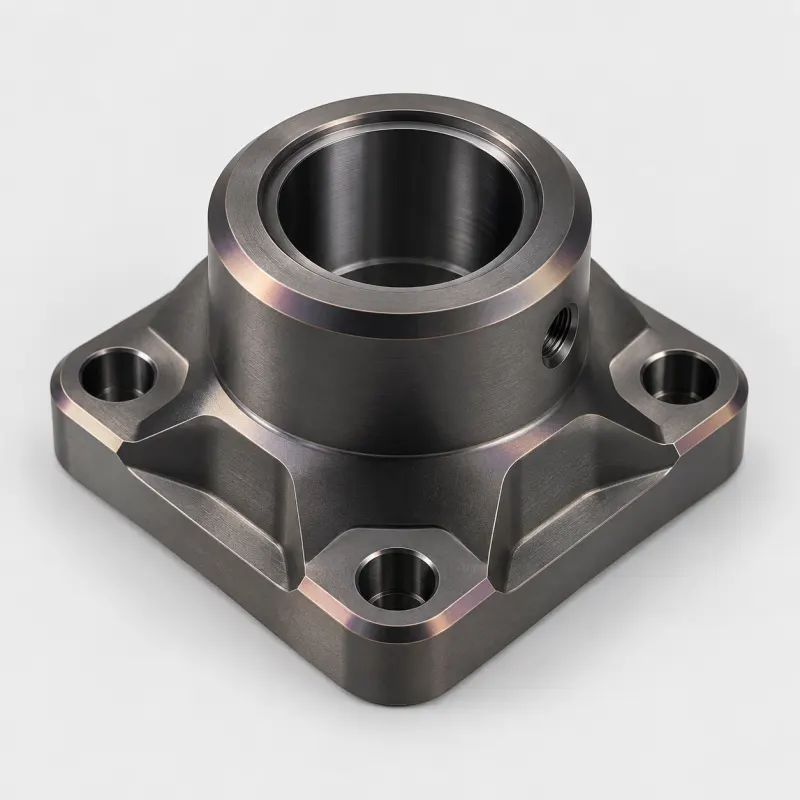 PVDコーティング | 適合する金属基材 | 薄い装飾的または耐摩耗性コーティング。. | 色と光沢はコーティングシステムに依存します。. | 基材、コーティング積層、色基準、温度制限、および嵌合要件を定義してください。. |
 DLCコーティング | 適合する金属基材 | 低摩擦、耐摩耗性コーティング。. | 通常は機能的。. | 接触面、コーティング要件、密着性、および最終寸法を指定してください。. |
別の処理または複合仕上げが必要ですか? 図面と必要な規格をお送りください。前処理、処理順序、および検査について一緒に検討できます。.
仕上げについてご相談ください部品に必要な外観レベルを選択してください
仕上げ名だけでは、許容される痕跡を定義できません。腐食、摩耗、粗さ、または寸法要件とは別に、視覚的な目標を明記してください。.
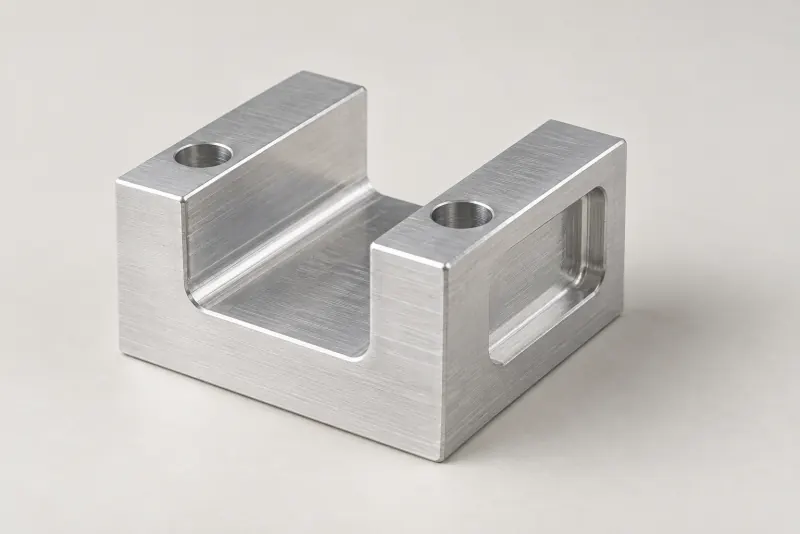
機能的仕上げ
処理は機能のために選択されます。通常の機械加工痕やプロセス変動は、図面に違反しない限り残存する場合があります。.
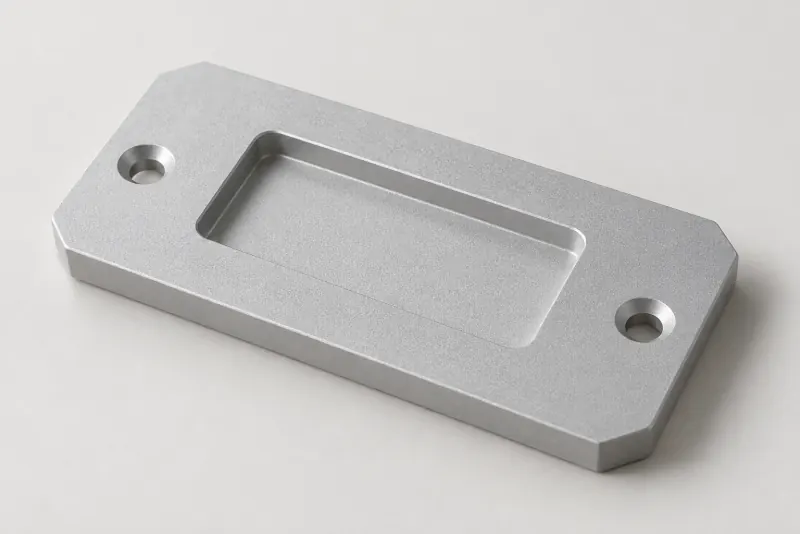
ご要望に応じて装飾的
目に見える面、外観サンプル、および許容される痕跡を特定してください。指定された場合、ブラスト、ブラッシング、または陽極酸化処理がこの目標のために準備されることがあります。.
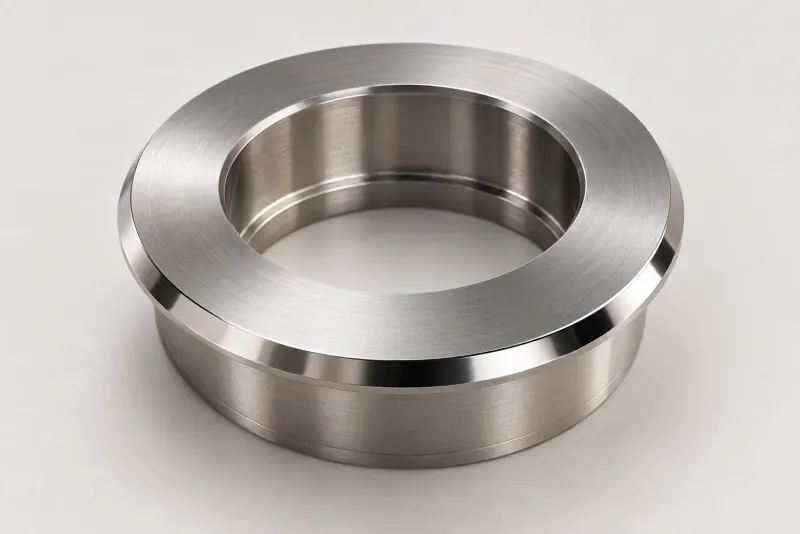
外観主導の仕上げ
目立つ研磨面またはコーティング面については、視覚的な参照を承認し、バッチ全体で部品がどのように比較されるかを定義してください。.
より厳格な制限は、追加の前処理、保護された取り扱い、選別、手直し、または検査を必要とする場合があります。当社は仕上げとその受入レベルを合わせて見積もります。部品の使用が許容する場合、より厳格でないレベルはこれらのコストを削減する可能性があります。.
図面にA面とB面を記入してください
A面 通常の使用時に見える主要な面です。. B面 二次的または隠れた面です。境界、向き、および組み立て後に見える可能性のあるエッジを示してください。シール面、嵌合面、および電気接触面は、外観等級に関わらず独自の機能要件が必要です。.
下のエンクロージャの例では、見える外側がAとマークされています。カバーを取り外すと、隠れた内部の空洞がBとマークされています。ラックまたは吊り下げ点は、主要な視点および機能的なインターフェースから離して配置する必要があります。.
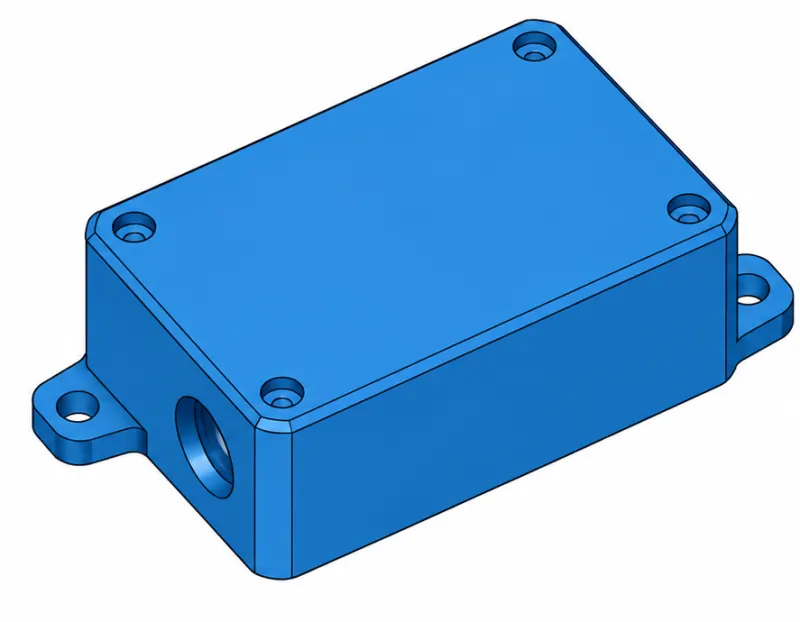
A · 見える外側通常使用時のエンクロージャの外側
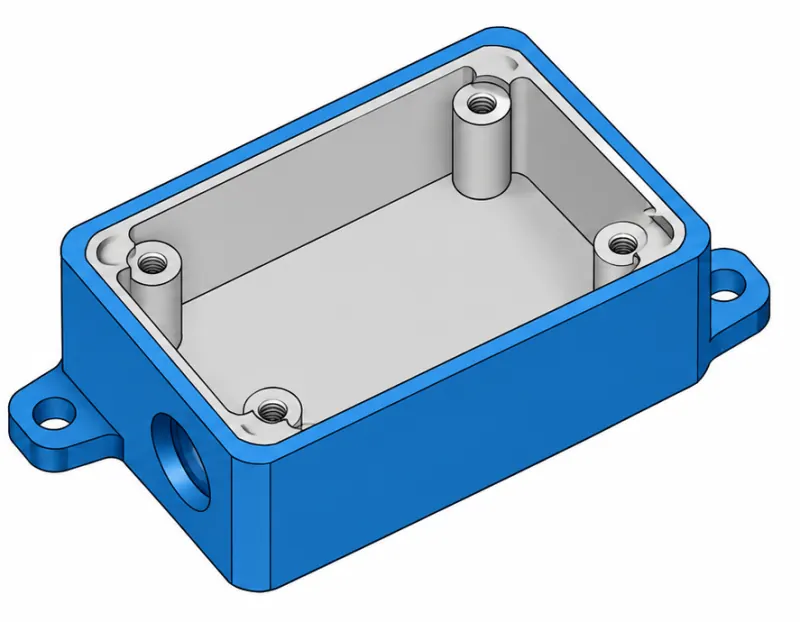
B · 隠れた内側カバーを取り外した後の内壁と底面
PTSMAKE デフォルトの目視検査条件
これらは外観検査のための当社の開始条件です。買い手とPTSMAKEは、生産前に部品、仕上げ、および意図された用途について異なる条件に合意できます。.
合意された手順で要求される場合、保護フィルムが除去された清潔な部品を検査します。ブラストまたはブラッシングが指定されている場合、合意されたメディアまたはグリットと粒子の方向を一貫させます。色または光沢が合否基準である場合、承認された物理的な参照と比較します。比較光と方法を別途指定してください。画面画像は合否参照ではありません。.
| 合意された検査方法の下での目視状態 | A · 主要面 | B · 二次面 |
|---|---|---|
| 傷、汚れ、および欠陥 | 不合格 | 不合格 |
| ラックまたは吊り下げ痕 | 不合格 | 機能領域から離れた場所での軽微な局所的な痕は許容される場合があります |
| その他の軽微な非機能的な外観のばらつき | 不合格 | 部品あたり2つまで、合意された種類、サイズ、および位置の制限に従う |
これらのA/B制限は、図面、承認された外観サンプル、または機能的な合否基準に取って代わるものではありません。見積もりまたは品質計画は、生産前に、より厳密なまたは仕上げ固有の要件を解決します。当社のデフォルトの外観ロットサンプリングは、一般検査レベルIIから開始されます。注文固有の計画には、ロット定義、欠陥クラス、AQL値、サンプルサイズ、および合否判定ルールも記載されています。.
ゾーニング、欠陥、視認条件、およびサンプル承認の実例については、当社の CNCアルミニウムエンクロージャの外観合否基準. 。そのガイドはアルミニウムエンクロージャを対象としています。他の部品には独自の合意された制限が必要です。.
仕上げRFQに含めるべきもの
二次表面処理は専門の仕上げパートナーによって行われます。見積もりとスケジュールを確定する前に、PTSMAKEは、お客様の図面と照合して、加工代、マスキング、処理経路、および検査要件を確認します。.
図面を送付してください- 基材および部品形状合金またはポリマーのグレード、図面、モデル、および数量。.
- 必要な処理仕上げ仕様、色、質感、厚さ、または粗さの目標。.
- 表面マップA/Bゾーン、機能面、マスキング、および許容されるラック配置。.
- 受入基準承認済みサンプル、観察条件、欠陥限界、およびサンプリング要件。.
- 最終状態寸法、嵌合、電気接点、または処理後のシール面。.
表面仕上げに関する質問
CNC加工と表面処理は誰が行いますか?
PTSMAKEがCNC加工を行います。専門の仕上げパートナーが二次表面処理を実施します。当社は、各注文の加工、仕上げ、検査要件を確認します。.
コーティングは最終的な嵌合を変えることができますか?
はい。堆積物、化成処理、準備、および材料除去は、特徴に異なる影響を与える可能性があります。仕上げ後に寸法を満たす必要がある表面と、マスキングが必要な領域を特定してください。.
異なる外観受入基準を使用できますか?
はい。RFQ中に図面、サンプル、または顧客仕様を共有してください。異なるA/.
上記にない処理を依頼できますか?
はい、可能です。正確な処理仕様と基材をお送りください。パートナーの適合性、工程、検査、および提示された生産スケジュールを確認してから、確定いたします。.