
カスタム金属・プラスチック部品向けCNCフライス加工サービス
お客様の図面に基づいて製造されるカスタムハウジング、ブラケット、プレート、その他の部品。PTSMAKEは、最初の試作からリピート注文まで、3軸から5軸加工、材料選定、検査をサポートします。.
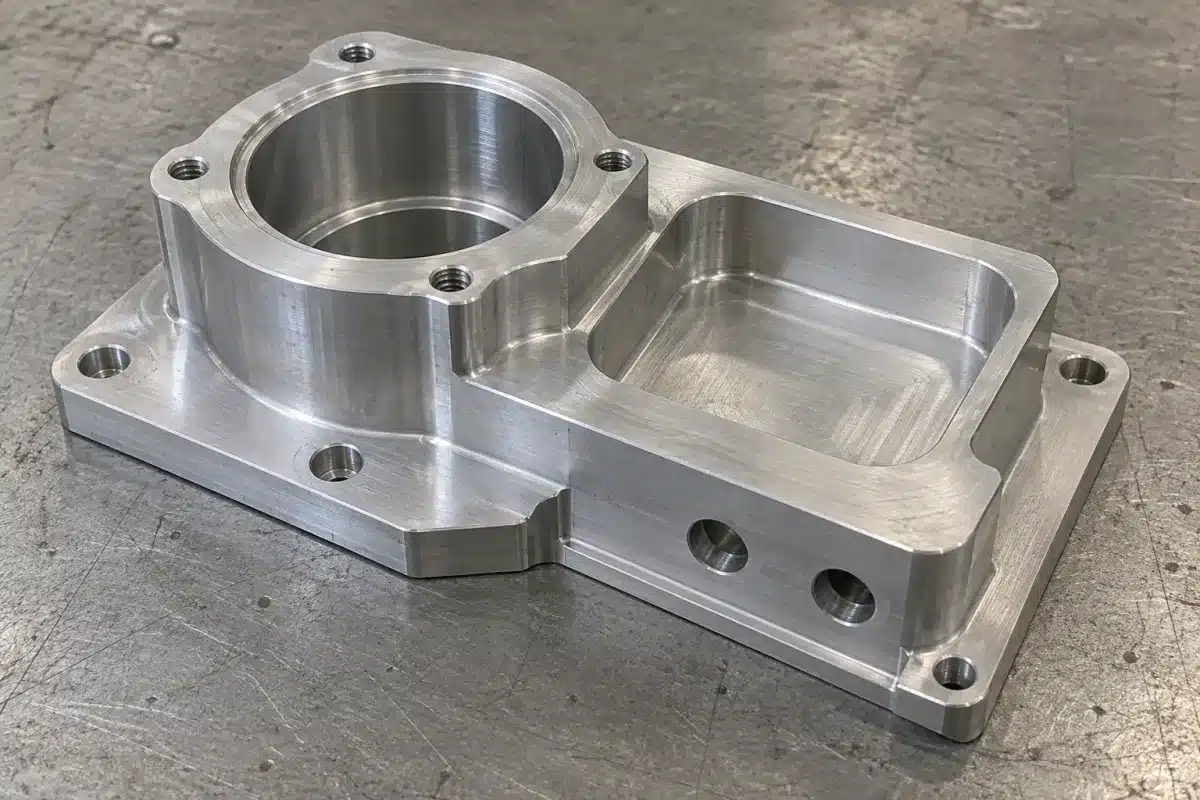
- 3軸から5軸加工
- 金属とエンジニアリングプラスチック
- 試作と量産注文
- 材料から完成部品までの検査
CNCフライス加工にPTSMAKEを選ぶ理由
お客様の部品は、適合し、機能し、すぐに使用できる状態で届く必要があります。生産前に、当社は組み立て、加工時間、検査に影響する特徴をレビューします。.
お客様の部品に適合するプロセス
ポケット、穴パターン、複数の面にある特徴には、適切なセットアップが必要です。当社は、主要な特徴が揃うように部品を保持し加工する方法を計画します。.
お客様の部品について相談する生産前の設計レビュー
製造性設計(DFM)は、部品がどのように製造できるかを確認します。当社は、薄肉、深いポケット、工具アクセスをレビューし、部品が意図通りに機能し続けるための変更を提案します。.
DFMレビューをリクエストする組み立てに重要な検査
当社は、材料、加工中の主要な特徴、および完成部品を検査します。検査計画は、適合、シーリング、アライメントに影響する寸法に焦点を当てます。.
検査について相談する試作からリピート注文まで
注文数量が変更されても、図面バージョン、仕上げ、品質要件を明確に保ちます。現在必要な部品の数と、後で注文を予定している部品の数をお知らせください。.
お客様の生産を計画するCNCフライス加工部品の品質管理
穴は正しいサイズであっても、間違った位置にある可能性があります。当社は、各重要な特徴に適切な検査方法を合わせます。.
組み立てに影響する特徴を確認する
当社は、基準面、穴位置、ポケット深さ、接合面、ねじをレビューします。薄い部品はクランプが解除されると動く可能性があるため、その自由形状も重要です。熱処理やコーティングが寸法を変更する可能性がある場合、それは検査計画に含まれます。.
PTSMAKEは、入荷材料、加工中の部品、完成部品を検査します。三次元測定機(CMM)は、寸法と位置を確認できます。光学ツールと表面粗さ計は、その他の合意された検査をカバーします。どの検査報告書が必要かをお知らせください。.
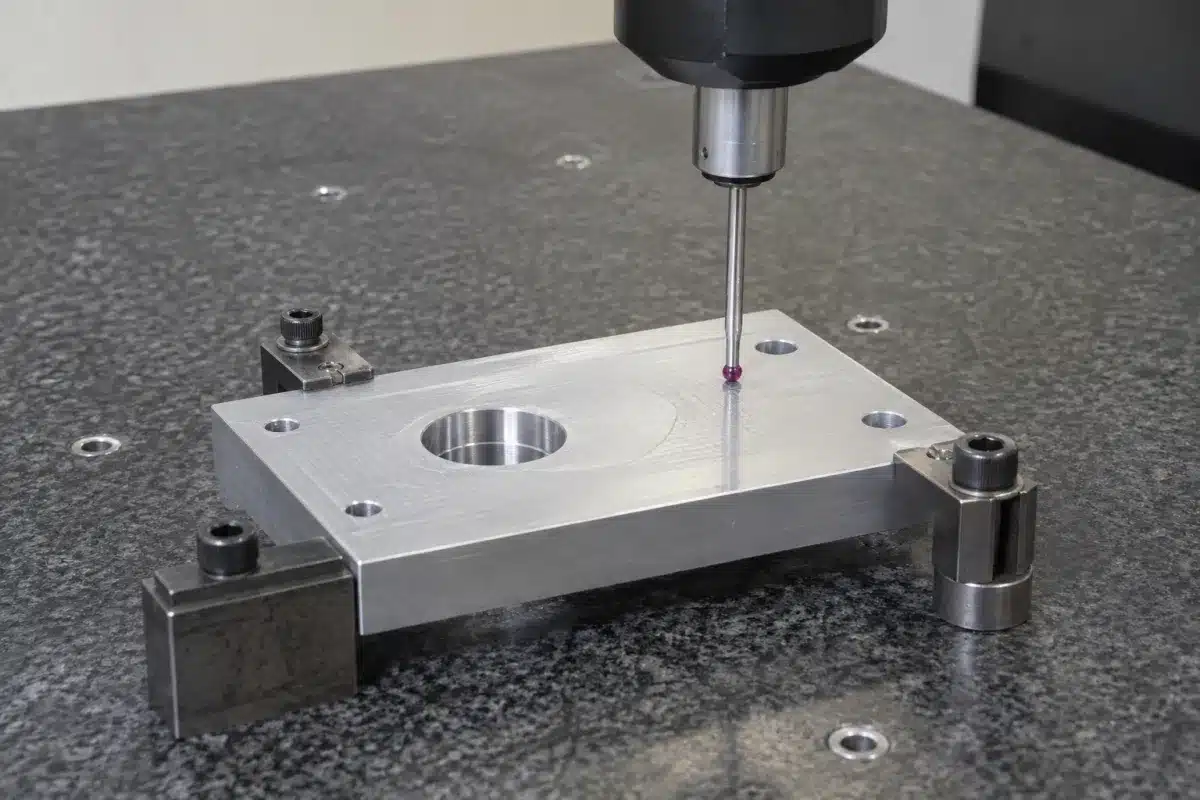
- 図面と材料改訂、グレード、および重要な特徴を確認します。.
- セットアップと最初の部品基準点を設定し、最初の部品を検査します。.
- 加工中次の作業の前に特徴を検査します。.
- 最終受入合意された最終状態と記録を検証します。.
| 重要な特徴 | 何が問題になるか | 生産前に合意すべきこと |
|---|---|---|
| 穴パターンと位置決め穴 | 不正確な位置またはサイズは組み立てを妨げます。. | 図面の基準点、サイズと位置の制限、および測定方法。. |
| 薄肉と嵌合面 | クランプまたは切削は部品を曲げる可能性があります。. | 平面度または形状の制限、部品の支持方法、およびクランプ解除後の検査。. |
| ねじと交差穴 | バリ、不完全なねじ、または挟まった切りくずは機能に影響します。. | ねじ等級/深さ、ゲージ検査、バリ取り、および清浄度要件。. |
| コーティングされた嵌合部とシール面 | 仕上げの堆積または表面テクスチャは嵌合に影響します。. | マスキング、粗さ、および寸法が仕上げ前または仕上げ後に適用されるかどうか。. |
“「彼らの専門知識と献身により、当社のシステムにシームレスに統合される高品質な部品を受け取ることができました。」”Sofia Bergström, リードエンジニア, スウェーデン
CNCフライス加工部品の材料
部品が直面する荷重、重量、温度、および環境に合わせて材料を選択してください。これらは一般的な選択肢であり、完全なリストではありません。表示されていない場合は、必要なグレードをお送りください。.
アルミニウム
- 代表的な部品
- ハウジング、プレート、ブラケット、および治具。.
- 次の場合に有用
- 軽量性、加工効率、または熱伝達が重要となる場合。.
薄肉部の剛性、平面度、および陽極酸化処理後に保持する必要がある寸法を確認してください。.
アルミニウム部品の見積もり →ステンレス鋼
- 代表的な部品
- 腐食にさらされる部品、および構造用ブラケット。.
- 次の場合に有用
- 耐食性、および機械的性能が重要となる場合。.
グレードと状態を指定してください。加工硬化、工具アクセス、およびバリ取りがコストに影響します。.
ステンレス部品の見積もり →炭素鋼および合金鋼
- 代表的な部品
- 摩耗部品、治具、および負荷のかかる機械部品。.
- 次の場合に有用
- 強度、硬度、または熱処理された状態が必要な場合。.
歪みが嵌合に影響を与える可能性がある場合は、機械加工、熱処理、および仕上げをまとめて計画してください。.
鋼部品の見積もり →真鍮&銅
- 代表的な部品
- 電気、熱、および流体処理部品。.
- 次の場合に有用
- 導電性、腐食挙動、または被削性が重要となる場合。.
正確な合金を指定してください。銅と快削真鍮は、切削中に同じ挙動を示しません。.
銅合金について相談する →チタン
- 代表的な部品
- 重量に敏感な部品、および耐食性ハードウェア。.
- 次の場合に有用
- その用途において、強度対重量性能が正当化される場合。.
形状を決定する前に、切削時の熱、工具の到達範囲、および薄肉部の安定性を確認してください。.
チタン部品の見積もり →エンジニアリングプラスチック
- 検討する選択肢
- POM、ナイロン、PEEK、PC、アクリル、およびPTFE。.
- 次の場合に有用
- 軽量性、絶縁性、耐薬品性、または摺動接触が重要となる場合。.
きつい嵌合を指定する際は、温度、湿度、および材料応力を考慮してください。.
プラスチック部品について相談する →その他の材料およびグレード
リストにないグレードが必要ですか?材料名または規格、図面、および部品の動作条件をお送りください。見積もり前に、入手可能性と加工オプションを確認いたします。.
CNCフライス加工部品の表面仕上げ
部品の用途、環境、および外観に合わせて仕上げを選択してください。以下の一般的な選択肢は出発点です。コーティングは部品の嵌合に影響を与える可能性があるため、必要に応じて仕上げ後に寸法を定義してください。.
| 終了 | 代表的な材料との適合 | 目的 | 図面上の考慮事項 |
|---|---|---|---|
| 機械加工そのまま | 金属およびプラスチック | 機械加工によって残された表面を維持し、追加の化粧処理は行いません。. | 必要な表面にのみ粗さを定義してください。工具痕が残る場合があります。. |
| ビーズブラスト | 適切な金属部品 | より均一なマットな外観を作成します。. | 化粧ゾーンとマスキングする領域を特定してください。すべてのエッジが影響を受けないとは仮定しないでください。. |
| 陽極酸化処理 | 互換性のあるアルミニウム合金 | 保護酸化層とオプションの色を追加します。. | タイプ、色、マスキング、および嵌合の仕上がり状態を指定してください。. |
| 無電解ニッケル | 準備を伴う適切な金属 | 指定された摩耗または腐食の必要性に応じて、成膜コーティングを追加します。. | コーティングの厚さ、およびボアとねじの最終寸法に合意します。. |
| パウダーコーティング | 適切な金属 | 保護および装飾コーティングを追加します。. | 必要に応じて、ねじ、電気接点、精密嵌合面をマスキングします。. |
| 黒染め / 研磨 | 適合する鋼 / 選択された金属 | 指定された外観または表面要件を満たします。. | 材料適合性および必要な腐食保護を別途確認します。. |
表面仕上げ仕様と表面粗さ要件は異なるものを記述します。部品が両方を必要とする場合は、両方を含めてください。.
CNCフライス加工の生産リードタイム
緊急の試作品から量産まで、部品が必要な時期に合わせてご注文を計画してください。.
緊急試作品
1~3日時間に制約のある適合性チェックや製品テスト向け。.
小ロット
7~15日パイロット生産および少量注文向け。.
プロダクション・ラン
15~30日大量注文および継続的な生産向け。.
最終リードタイムは、部品、材料、数量、仕上げに基づいて、見積もりで確認されます。.
フライス加工コストを削減できる6つの設計選択肢
部品が必要とする適合性、強度、機能を維持しながら加工を簡素化するために、これらの機能を確認してください。.
より大きな内側の角を許容する
嵌合部品のクリアランスを維持しながら、より強力なカッターがポケットに届くように、重要でない角の半径を大きくします。.
不要なポケットの深さを削減する
機能が許す範囲でポケットを浅くし、必要なクリアランスを取り除いたり、部品を弱めたりすることなく、工具の到達範囲と振動を減らします。.
アクセス可能な特徴をグループ化する
位置が柔軟な場合は、アクセス可能な面が少ない面に特徴をグループ化し、組み立て要件を維持しながら繰り返しのクランプを減らします。.
厳しい公差に焦点を当てる
機能的な嵌合と関係のために厳しい公差を確保し、余分な精度が価値を追加しない場合は合意された一般公差を使用します。.
薄い壁を支持する
機能が許す範囲でサポートを追加し、クランプと切削中の壁の動きを減らし、クリアランスと重量要件を維持する。.
有効ねじ深さを指定する
荷重に対するねじ係合を確認する。接合部を改善することなくタッピング時間を増やす余分な深さは避ける。.
生産前に図面の変更を承認してください。.
CNCフライス加工部品の設計例
2種類の一般的なフライス加工部品について確認すべき設計と検査のポイント。.
機械加工されたアルミニウム製エンクロージャ
部品: ポケット、取り付け穴、側面の開口部があるエンクロージャ。.
設計の焦点: 工具が角に届くことを確認する。部品を曲げずに保持するために十分な肉厚を維持する。.
検査の焦点: 穴の位置、他の部品と接合する平らな面、およびコーティング後に変化する寸法を確認する。.
類似のエンクロージャについて議論する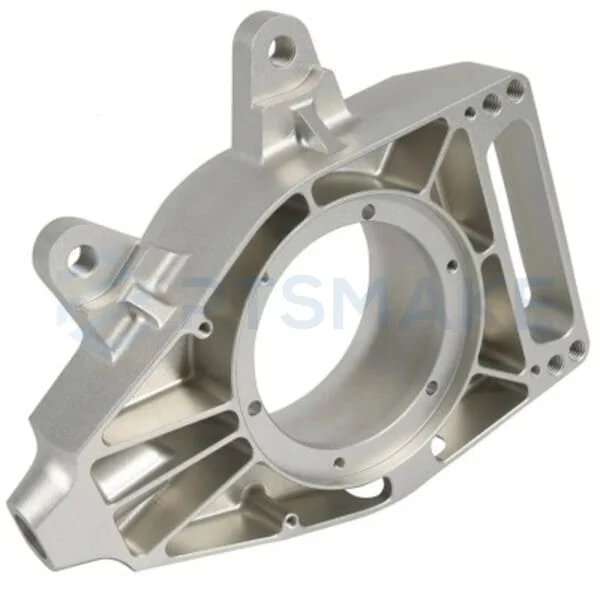
アルミニウム製取り付けブラケット
部品: L字型ブラケット、2つの面に取り付け穴と浅いポケット付き。.
設計の焦点: 曲げ部と穴の周りに十分な材料を確保する。内側の角Rと、各面を加工するために部品がどのように保持されるかを確認する。.
検査の焦点: ブラケットがアセンブリに正しく収まるように、面間の角度、取り付け穴の位置、およびベースの平面度を確認する。.
ブラケットの設計をレビューする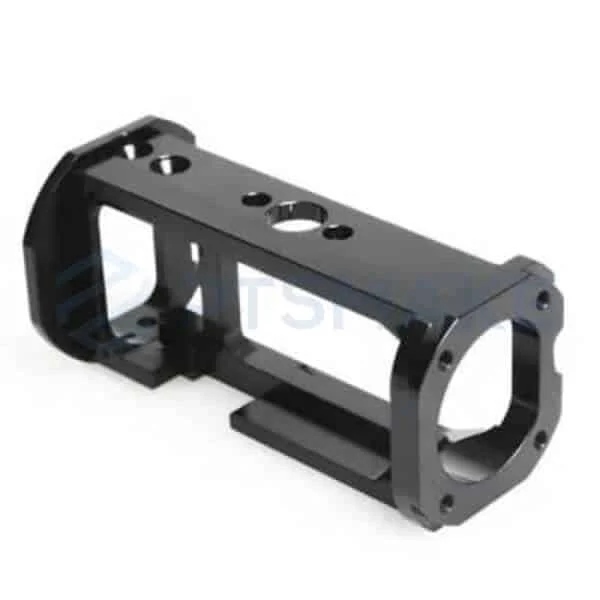
次のCNCフライス加工プロジェクトについてお問い合わせください
部品ファイルと生産要件を共有してください。プロセス、材料、検査の必要性、見積もり範囲についてお客様と確認します。.
CNCフライス加工の見積もりを依頼するCNCフライス加工の注文を開始する
見積もりのために何を送ればよいですか?
3Dモデル、最新の図面、材料、数量、仕上げ、および希望納期をお送りください。重要な寸法をマークし、必要な検査報告書をリストアップしてください。.
まず試作品を注文できますか?
はい。フィットと機能を確認するために試作品から始めてください。後続の生産でどの要件を維持する必要があるかをお知らせください。.
未完成の図面をレビューできますか?
はい。現在の図面をお送りいただき、未決定の詳細をマークしてください。お客様が最終生産バージョンを承認する前に、設計変更について議論できます。.
材料や仕上げがリストにない場合はどうなりますか?
必要なグレードまたは処理をお送りいただき、その目的を説明してください。見積もりで確認する前に、入手可能性と適合性を確認します。.
検査報告書を依頼できますか?
必要な寸法、記録、証明書をお知らせください。検査範囲を確認し、見積もりで合意された報告書を確認します。.
CNCフライス加工にはどのくらい時間がかかりますか?
当社の生産リードタイムは、緊急の試作品で1~3日、小ロットで7~15日、生産ロットで15~30日です。お客様の注文のリードタイムを確認できるよう、図面、数量、仕上げをお送りください。.
CNCフライス加工:注文前に購入者が尋ねる質問
サプライヤーを比較し、加工コストを理解し、明確な見積もり依頼書(RFQ)を準備する。下の質問を選択して回答にジャンプしてください。.
CNCフライス加工サプライヤーの選び方
部品の製造方法と検査方法を説明できるサプライヤーを選びましょう。機械のリストは出発点として役立ちます。また、サプライヤーが難しい特徴、品質チェック、納期リスクをどのように処理するかを知る必要があります。最新の図面を送付してください。注文を受ける前に何を確認する必要があるか尋ねてください。.
有益な回答は、特定の機能を示します。これらには、ベアリング穴、位置合わせが必要な2つの面、薄い壁、またはコーティングされた表面が含まれる場合があります。サプライヤーは見積もりにおけるあらゆる前提条件を説明する必要があります。モデルと図面が一致しない場合は、切削を開始する前に書面で正しいバージョンに合意してください。これにより、サプライヤーの技術的理解とコミュニケーションを判断する実用的な方法が得られます。.
- 同様の作業: サプライヤーが共有を許可している事例を尋ねてください。同様の材料、形状、品質要件を探してください。.
- 品質記録: サンプルの測定レポートを確認してください。注文に含まれるチェック項目を確認してください。.
- 明確な責任: 仕上げ、外部作業、最終チェックを誰が管理しているか尋ねてください。.
- 比較可能な見積もり: 同じ図面バージョン、数量、書類、配送先住所を使用してください。.
- 問題処理: 変更を誰が承認できるか、および不合格部品がどのように処理されるかについて合意してください。.
調達規則で証明書が必要な場合は、それが最新であり、適切な作業をカバーしていることを確認してください。品質管理証明書は、実際の部品のチェックに代わるものではありません。新しいサプライヤーの場合、より大きな注文をする前に試用注文を検討してください。プロジェクトにおける実際の課題をテストする部品を使用してください。その測定値、梱包、配送、および生産中のコミュニケーションを確認してください。.
CNCフライス加工の費用はいくらか、そしてどのような設計変更がそれを削減するか?
CNCフライス加工の費用は、完成部品を納品するために必要な作業によって異なります。価格には、材料、プログラミング、部品を保持する治具、切削時間、仕上げ、検査が含まれます。深くて狭いポケットを持つ小さな部品は、より大きくシンプルなブラケットよりも費用がかかる場合があります。したがって、有用な価格には部品設計と注文要件が必要です。.
試作品の場合、機械のセットアップとプログラミングが価格の大部分を占めることがあります。リピートバッチの場合、切削時間と部品の積載がより重要になります。実際に注文する可能性のある数量での価格を尋ねてください。サプライヤーに一度限りの費用を特定するよう依頼してください。計画のために将来の予想需要を共有しつつ、現在注文している数量を明確にしてください。.
| 設計上の決定 | 尋ねるべき費用に関する質問 |
|---|---|
| すべての寸法における厳しい公差 | どの機能が機能または適合するためにその精度を必要としますか? |
| 小さなコーナーRを持つ深いポケット | ポケットはより浅く、より広く、または工具が届きやすくできますか? |
| 多くの面にある特徴 | 設計によって部品を移動およびクランプする回数を減らすことができますか? |
| いくつかの表面仕上げ | どの表面が処理を必要とし、どの表面が機械加工されたままでいられますか? |
承認された図面に基づく見積もりと、提案された設計変更を含む別のオプションを依頼してください。このレビューは製造性設計(DFM)と呼ばれます。部品の機能を維持しつつ、製造を容易にする方法を探します。例えば、ハウジングはシール面を維持しつつ、ポケット内部のコーナーを大きくすることができます。サプライヤーは変更箇所をマークし、節約できる点を説明する必要があります。その後、あなたのエンジニアがそれを確認し、承認します。オプションを比較する際には、追加の組み立て費用やテスト費用を含めてください。誰かが改訂された部品を製造する前に、図面を更新してください。.
CNCフライス加工部品にどのような公差を指定すべきか?
公差は、寸法がどれだけ変動してもよいかを定義します。部品の機能と、それが適合しなければならない部品から設定してください。変動が組み立て、シーリング、動き、または位置合わせに影響を与える箇所では、より厳しい制限を使用してください。重要度の低い寸法については、一般公差に合意してください。部品全体を「高精度」と記述するのではなく、測定可能な明確な制限をサプライヤーに与えてください。“
サイズはチェックの一部にすぎません。穴は正しい直径を持っていても、間違った位置にあることがあります。取り付け面には平面度制限が必要な場合があります。2つの穴は、それらがどのように位置合わせされるかについて明確な制限が必要な場合があります。これらの関係を説明するために、測定に使用される基準面、軸、または点である図面データムを使用してください。1つの図面規格に従ってください。生産前に不明確な注記をサプライヤーに指摘するよう依頼してください。.
- 嵌合、位置合わせ、シーリング、部品交換を制御する特徴をマークしてください。.
- 単位、図面規格、一般公差を明記してください。.
- 必要に応じて、サイズ、位置、形状、表面粗さについて個別の制限を設けてください。.
- 寸法が表面処理前と後どちらに適用されるかを明記してください。.
- 重要な寸法がどのように測定され、記録されるかについて合意してください。.
完全なアセンブリも確認してください。複数の部品にわたる小さなサイズ変更は、合計すると大きな隙間になったり、きつすぎる嵌合になったりする可能性があります。個々の部品の図面を厳密にする前に、それらの複合的な影響を確認してください。特別な測定温度、クランプ、または材料調整の要件を明記してください。実際の材料、形状、仕上げに対する制限をサプライヤーに確認するよう依頼してください。ウェブサイトに示されている公差は、特定の機能にのみ適用される場合があります。リピートオーダーのために承認された図面バージョンと検査方法を保管してください。これにより、チームとサプライヤーが各バッチを同じ方法でチェックするのに役立ちます。.
あなたの部品には3軸、3+2軸、または5軸ミーリングが必要ですか?
カッターが部品のフィーチャーにどのように到達できるかによってプロセスを選択してください。3軸ミーリングは、多くのアクセスしやすいポケット、穴、平面に適しています。インデックス付き3+2加工では、機械が部品または工具を所定の角度に回転させ、その後、その角度で切削します。同時5軸加工では、切削中に角度を変更できます。これは、一部の複雑な曲面で役立ちます。.
単純なプレートは3軸機械でうまく機能するかもしれません。複数の面に角度の付いた穴がある部品は、3+2加工の恩恵を受けるかもしれません。これにより、部品を取り外して再度クランプする必要を減らすことができます。曲がった部品は、良好な工具アクセスを得るために連続的な角度変更が必要になる場合があります。軸が増えること自体が、すべての部品を安価にしたり、より正確にしたりするわけではありません。.
| 部品の特徴 | 検討するプロセス |
|---|---|
| いくつかの面に簡単に到達できる特徴 | 部品を保持する適切な方法を備えた3軸ミーリング |
| いくつかの固定された角度にある特徴 | インデックス付き3+2加工 |
| 工具角度の変更が必要な湾曲した表面 | 同時5軸加工 |
提案されたプロセスがあなたの部品に適している理由をサプライヤーに尋ねてください。どの特徴が追加の軸を必要としますか?いずれかの表面が別の段取りや個別の作業を必要としますか?5軸加工機でも、別の工程の作業が残る場合があります。完成部品の価格、検査計画、納期を比較してください。サプライヤーが図面をどのように満たすかに焦点を当ててください。承認プロセスで特定の機械または生産方法が必要な場合は、見積もり依頼書にその旨を記載してください。その後の工程変更がどのようにレビューされるかについて合意してください。.
CNCフライス加工 vs 旋削加工:どのプロセスがあなたの部品に適していますか?
フライス加工は通常、ポケット、平面、および主に丸くない形状の部品に適しています。旋削加工は通常、シャフト、スリーブ、および1つの中心軸を中心に構築されたその他の部品に適しています。多くの部品は両方のプロセスを必要とします。主要な形状から始め、次に小さな特徴を考慮してください。これにより、サプライヤーは完成部品を製造するための効率的な方法を選択できます。.
旋削加工中、工具が部品を切削している間、部品は回転します。従来のフライス加工中、カッターは回転し、所定の位置に保持された部品を加工します。複合加工機はこれらの操作を組み合わせます。それらは、平面を持つシャフトや、側面に穴が開いた継手に適している場合があります。いくつかのフライス加工された特徴があるからといって、部品全体をフライス盤で製造する必要があるわけではありません。最終的な選択は、サイズ、公差、および注文数量にも依存します。.
| 代表的な部品形状 | 検討するプロセス |
|---|---|
| ハウジング、ブラケット、またはマニホールドブロック | 面、ポケット、および穴パターン用のフライス加工 |
| シャフト、スリーブ、または丸型スペーサー | 丸い表面と軸に沿った特徴のための旋削加工 |
| 平面またはサイドポートを持つ丸いボディ | 旋削加工とフライス加工、または複合加工ルート |
両方のプロセスを必要とする部品の場合、位置合わせが必要な特徴をマークしてください。例えば、側面の穴は旋削された表面に対して正確な位置を必要とする場合があります。どの参照面が使用され、関係がどのようにチェックされるかについて合意してください。複数のサプライヤーが関与する場合、完成部品の責任は誰が負うのか尋ねてください。同じ作業(すべての特徴、バリ取り、最終検査)を含む見積もりを比較してください。部分的に旋削されたブランクの見積もりは、価格設定に余分な作業を残します。その仕事をフライス加工プロジェクトと呼ぶ場合でも、完全なモデルと図面を送ってください。サプライヤーは部品全体をレビューできます。.
どの材料があなたのフライス加工部品に適していますか:アルミニウム、鋼、チタン、またはプラスチック?
部品が機能する条件に合わせて材料を選択してください。荷重、温度、腐食、重量、および電気的要件を考慮してください。次に、その加工コストと難易度を比較してください。サプライヤーに正確なグレードと材料の状態を伝えてください。「アルミニウム」または「プラスチック」だけでは、信頼できる見積もりには不十分です。.
アルミニウムは、軽量ハウジングやブラケットによく適しています。異なる鋼種は、異なるレベルの強度、耐摩耗性、および耐食性を提供します。強度、重量、または腐食の必要性がそのコストを正当化する場合、チタンは検討する価値があるかもしれません。エンジニアリングプラスチックは、軽量性、電気絶縁性、または良好な摺動特性を提供できます。また、部品が使用中にそのサイズを維持する必要がある場合、慎重な検討が必要です。.
| 材料の種類 | 見積もり前に確認 |
|---|---|
| アルミニウム | グレード、調質または処理条件、外観、および陽極酸化の必要性 |
| 鋼またはステンレス鋼 | グレード、硬度、腐食条件、および熱処理 |
| チタン | グレード、必要な証明書、および部品が必要とする特性 |
| エンジニアリングプラスチック | 正確なグレード、添加充填材、湿気への曝露、および使用温度 |
プラスチック部品は、材料内の湿気、熱、または応力により、加工後にサイズが変化する可能性があります。生産直後に測定されたサイズは、暖かく湿った組み立て環境で変化する可能性があります。測定前に部品を一定の温度と湿度で保持するなど、必要な調整について合意してください。他の材料が許可されている場合は、それらをリストし、個別の価格を尋ねてください。あなたのエンジニアにすべての変更を承認させてください。フィット感、仕上げ、および製品テストへの影響を確認してください。要件を満たす完成部品の総コストを比較してください。原材料の価格が低いだけでは、どのオプションが製造および使用コストが低いかを示すものではありません。.
薄肉、深ポケット、および内角をどのように設計すべきですか?
部品を加工に十分な剛性に保ち、カッターが各特徴に到達するためのスペースを確保してください。薄肉は切削力やクランプ力によって曲がる可能性があります。深いポケットには、より曲がりやすい長い工具が必要になる場合があります。小さな内角には、小さなカッターが必要になる場合があります。これら3つの特徴すべてを持つ部品は、より遅い切削、特殊な治具、または設計変更を必要とする場合があります。.
最小肉厚または最大ポケット深さの1つがすべての部品に適しているわけではありません。両端で支持された短いリブは、高い自立壁とは異なる挙動をします。設計通りに維持する必要がある表面をマークしてください。次に、変更可能な領域を示してください。サプライヤーに、モデル内の実際の形状、材料、工具の到達範囲、およびサポートを確認するよう依頼してください。.
- 薄い壁: 設計が許す範囲で、サポートを追加し、厚さを増すか高さを減らしてください。.
- 深いポケット: 全ての深さが必要かどうか、そして工具がより簡単に到達できるかどうかを確認してください。.
- 内側の角: 適切なRを設けてください。四角い部品が内部に収まる必要がある場合は、小さな逃げ加工について議論してください。.
- 近くの穴: 穴と壁の間にどれだけの材料が残っているかを確認してください。.
- 検査だ: 柔軟な部品がクランプなしで検査されるか、または規定の位置で保持されるかを明記してください。.
ぴったりと合うカバーを備えた電子機器ハウジングを検討してください。シール面は変更せずに維持する必要があるかもしれませんが、ポケットはより大きな内側の角を持つことができます。それは議論すべき有用な製造性設計変更です。荷重がかかる角の逃げ加工は、強度を低下させる可能性があるため、より詳細な検討が必要です。サプライヤーに、提案された各変更をモデルまたは図面にマークするよう依頼してください。あなたのエンジニアは影響を確認し、新しいバージョンを承認する必要があります。必要な強度、嵌合、およびシール性を維持しながら、部品をより簡単に製造できるようにします。.
表面仕上げは寸法と部品性能にどのように影響しますか?
部品設計と見積もり依頼に仕上げを含めてください。処理は、嵌合、耐食性、摩耗、電気接点、または外観を変更する可能性があります。また、作業時間と検査時間を追加する可能性もあります。実際の要件を明記してください。「黒色仕上げ」や「滑らかな表面」のような説明は、重要な嵌合や管理された外観を持つ部品には広すぎます。.
各表面が何を果たす必要があるかを特定してください。シール面には特定の粗さが必要な場合があります。電気接点領域は、コーティングが付着しないようにマスキングが必要な場合があります。目に見えるハウジングには、特定のテクスチャと色範囲が必要な場合があります。アルマイト処理は酸化層を形成します。めっきとコーティングは他の方法で材料を追加します。これらの影響を加工寸法と最終検査で考慮してください。.
- 必要に応じて、プロセス、規格、種類、および必要な厚さを明記してください。.
- マスキングする領域、重要な嵌合、ねじ、接触面、および許容されるラック接触痕をマークしてください。.
- 処理後にどの寸法が適用されるか、そしてそれらをどのようにチェックするかを明記してください。.
- 目に見える表面をマークしてください。必要に応じて、承認されたサンプルを使用して外観を合意してください。.
- 見積もりに必要な仕上げ記録と処理後のチェックが含まれていることを確認してください。.
ベアリングシートは、仕上げ後に正しい嵌合が必要です。外面は主に外観と保護が必要な場合があります。各領域に独自の明確な指示を与えてください。加工開始前にマスキングや寸法公差について合意してください。梱包も計画してください。正しい仕上げが施された部品でも、輸送中に互いに擦れ合うと傷が付いて到着する可能性があります。仕上げ面と薄いエッジをどのように保護すべきかを明記してください。同じ最終条件での見積もりを比較してください。別の会社が仕上げを適用する場合、誰が結果をチェックし、誰が問題を処理するかを合意してください。これにより、注文全体で責任が明確になります。.
CNCフライス加工の見積もり依頼と検査計画には何を含めるべきですか?
見積もり依頼書(RFQ)は、サプライヤーが同じ完成部品の価格を設定するために必要な詳細を提供します。また、あなたのチームがどのように納品を受け入れるかを定義する必要があります。公差や仕上げなどの詳細について、現在の3Dモデルとバージョン管理された図面を送付してください。数量と納期を含めてください。ドキュメントが矛盾する場合、どのファイルが優先されるかを合意し、注文前に不一致を修正してください。.
部品のリスクに合わせて検査記録を選択してください。材料証明書は、供給された材料に関する情報を提供します。合格証明書は、注文が合意された要件を満たしていることを明記します。寸法報告書は、合意された範囲内で測定されたサイズやその他の特徴を記録します。見積もりを依頼する際に、必要な記録を要求してください。また、どの特徴と何個の部品がチェックされるかを合意してください。.
| RFQ情報 | サプライヤーに伝えること |
|---|---|
| 部品番号、バージョン、および対応するファイル | 見積もりを出すべき正確な部品 |
| 材料、仕上げ、数量、および必要日 | 注文に含めるべき内容と必要な時期 |
| 重要な特徴と許容限界 | 出荷前に確認すべきこと |
| レポート形式、サンプルサイズ、およびバッチ記録 | 部品と一緒に届くべき記録 |
| 梱包と配送先住所 | 注文を保護し、配送する方法 |
新規部品の場合、初回品承認が必要かどうかを決定します。これは、残りの部品を進める前に初期部品をレビューすることです。誰が、どれくらいの速さで承認するかを合意します。プロセスがバッチ全体で公差を維持できるという証拠が必要な場合は、必要な調査とデータを合意します。1つの良いサンプルだけではそれを示すことはできません。届いた見積もりを簡単な表で比較します。除外された作業、検査記録、および図面に対する例外を含めます。不明な項目は書面で確認し、同じ完成した注文を比較できるようにします。.
試作と生産のリードタイムを決定する要因は?
PTSMAKEは、緊急のCNCフライス加工試作の場合1~3日、少量バッチの場合7~15日、量産の場合15~30日の生産リードタイムを提供しています。最終的なリードタイムは見積もりで確認されます。部品の設計、材料、数量、および仕上げによって、注文に現実的なスケジュールが決定されます。.
試作には、切削を開始する前に新しいプログラミングと治具が必要になる場合があります。リピート注文では既存のプロセスを使用する場合があります。それでも、機械時間、材料、および正しい図面バージョンが必要です。仕上げ、特別な記録、および初回部品の承認も納期に影響を与える可能性があります。部品が実際にいつ必要なのかをサプライヤーに伝えてください。それらが適合確認、製品テスト、または生産組立用であるかを説明してください。.
- 生産開始前に、一致する承認済みファイルを送信し、技術的な質問に回答してください。.
- 必要な材料グレードの在庫と、その証明書の入手可能性を確認してください。.
- 仕上げ、検査、および承認時間をスケジュールに含めてください。.
- 段階的な納品が役立つかどうか、およびどの部品が最初に必要かを話し合ってください。.
- 輸送、該当する場合は税関、および目的地での取り扱いの時間を考慮してください。.
緊急注文の場合、どの工程が納期を左右するかを尋ねてください。迅速な承認、すでに在庫のある承認済み材料、または段階的な納品が役立つ場合があります。各オプションがテストまたは製品のニーズを依然として満たしていることを確認してください。通常注文の場合、現実的な需要予測を共有してください。図面変更の処理方法、治具を保管するかどうか、およびリピートバッチの受け入れ方法を合意してください。特定の注文の見積もりで納期を確認してください。ウェブサイトの納期は、特定の部品または仕上げのみを対象としている場合があります。プロジェクトを計画する際は、合意された注文スケジュールを使用し、要件が変更された場合は更新してください。.