
複雑部品向け5軸CNC加工サービス
複雑な表面、角度のある特徴、複数の加工面を、お客様の図面通りに製作します。PTSMAKEは同時5軸加工に特化しており、部品に適している場合は3+2位置決めを併用します。適切な特徴に対する寸法公差は±0.005 mmまで厳密で、図面と材料のレビューを条件とします。.
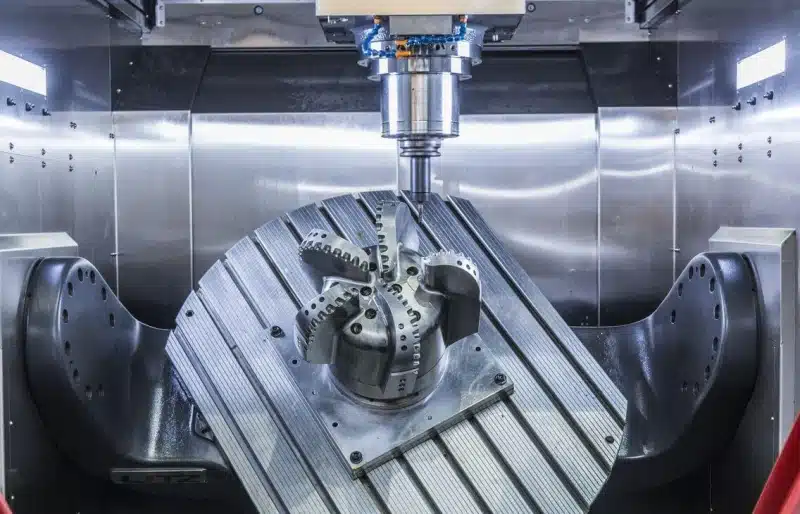
- 同時5軸 & 3+2
- 複雑な曲線 & 角度のある特徴
- 試作から量産まで
- 図面に基づく検査
5軸加工にPTSMAKEを選ぶ理由
部品が必要とする表面、嵌合、特徴の関係から始めます。次に、それらを実現する加工経路を選択します。.
複雑な表面の連続制御
固定された方向では湾曲した壁、彫刻された面、または深い特徴へのアクセスが制限される場所で、変化する工具角度を使用します。.
ジオメトリのレビューデータム転送の削減
1回のクランプで複数のアクセス可能な面を加工することで、位置決め誤差を減らすことができます。最終的にクランプされた面がどのように仕上げられるかを計画します。.
重要な特徴の議論切削前の実用的なフィードバック
ホルダーのクリアランス、薄い部分、把持面をレビューします。提案された設計変更はすべて、お客様の承認を得るために提示されます。.
設計レビューを依頼事前定義された受入
図面改訂、重要な測定値、仕上がり状態に合意し、見積もりと検査が同じ要件を目標とするようにします。.
検査の計画複雑な5軸部品の品質管理
サイズ、位置、表面形状は別々の要件です。±0.005 mmの寸法能力は、部品上のすべての幾何公差を定義するものではありません。.
部品が機能するために必要な特徴を検査する
ハウジングには、共通のデータムに合わせるために角度のある穴が必要な場合があります。輪郭のある部品は、CADモデルに対して表面プロファイルをチェックする必要がある場合があります。測定計画を選択する前に、これらの要件を特定してください。.
材料の状態、データムシステム、重要な寸法、最終仕上げを指定します。見積もり中に、方法、サンプリング、報告に合意し、クランプ解除後またはコーティング後に必要なチェックを含めます。.
- 図面と材料改訂、合金、状態、および重要特徴。.
- セットアップと最初の部品保持面とデータム転送計画。.
- 工程内チェック摩耗またはその後の操作によって影響を受ける特徴。.
- 最終受入仕上がり寸法、外観、および合意された記録。.
| 特徴 | 何が問題になるか | 指定すべきこと |
|---|---|---|
| 角度のあるボア & 交差する面の穴 | 直径は正しいが、位置または向きが不正確。. | データム参照、位置/向きの要件、および適切な測定方法。. |
| 自由曲面 & 輪郭のある表面 | 意図された形状とは異なる、滑らかに見える表面。. | CAD改訂、表面プロファイルの要件、および測定する領域。. |
| 薄い壁 & 細長い特徴 | クランプまたは材料除去により、解放された形状が変化する。. | 壁の制限、検査中のサポート、および最終状態での受入。. |
| コーティングされた嵌合 & 嵌合面 | 仕上げにより、サイズ、エッジの状態、または接触面が変化する。. | 最終寸法、マスキング領域、および仕上げ後のチェック。. |
5軸CNC加工用材料
適切な材料は、動作する部品とその複雑なジオメトリの両方に適合する必要があります。お問い合わせには、正確なグレードと材料の状態を含めてください。.
アルミニウム合金
- 典型的な考慮事項
- 輪郭のあるハウジング、ブラケット、可動部品向けの軽量化。.
- 5軸作業のレビュー
- 薄肉部の安定性、深いポケットへのアクセス、および材料除去後の歪み。.
合金、調質、および陽極酸化処理された表面を指定してください。.
ステンレス鋼
- 典型的な考慮事項
- 露出した表面または濡れた表面を持つ複雑な部品の耐食性。.
- 5軸作業のレビュー
- グレード、切削アクセス、および交差する特徴部のエッジの状態。.
サービス環境と不動態化要件を明記してください。.
チタン合金
- 典型的な考慮事項
- 過酷なサービス環境における強度と重量要件。.
- 5軸作業のレビュー
- 工具の係合、熱制御、および細い部分の周囲のサポート。.
グレード、素材仕様、および重要な形状を当社と確認してください。.
合金 & 工具鋼
- 典型的な考慮事項
- 成形部品の耐荷重性、耐摩耗性、または硬度要件。.
- 5軸作業のレビュー
- 材料の状態と、熱処理が最終加工にどのように影響するか。.
必要な最終硬度と仕上げ加工代を含めてください。.
真鍮 & 銅合金
- 典型的な考慮事項
- 電気的、熱的、または流体インターフェース要件。.
- 5軸作業のレビュー
- 合金固有の加工性、バリ、およびデリケートな特徴部の保護。.
正確なグレードを使用してください。導電性と強度は合金によって異なります。.
エンジニアリングプラスチック
- 典型的な考慮事項
- 輪郭のある部品における軽量性、絶縁性、または滑り接触。.
- 5軸作業のレビュー
- クランプによる変形、熱応答、および寸法調整。.
動作温度、荷重、および必要な嵌合公差を含めてください。.
複雑な形状の表面仕上げ
機能面ごとに仕上げを定義してください。角度のついた穴、曲面、および凹んだ領域は、異なる保護または受け入れ基準が必要な場合があります。.
| 表面要件 | 検討する選択肢 | 図面に含める詳細 |
|---|---|---|
| 加工された輪郭 & 嵌合面 | 加工仕上げ。局所的な仕上げ加工。. | 必要な粗さ、機能的な場合の工具痕の方向、および触れてはならない表面。. |
| アルミニウムの保護 & 外観 | 陽極酸化処理。適切な場合は陽極酸化処理前のビーズブラスト。. | コーティング仕様、色、接触/ラック位置、および精密嵌合部のマスキング。. |
| ステンレス表面 | 合意された仕様への不動態化処理。. | 合金、清浄度要件、および凹部の処理と洗浄のためのアクセス。. |
| 耐摩耗性または防食 | 材料レビュー後の適切なめっきまたはコーティング。. | 厚さ制限、アクセス可能な内部表面、および仕上げ後の寸法。. |
| 目に見える彫刻面 | 局所的な研磨、または定義された化粧テクスチャ。. | 承認された外観参照、保護されたエッジ、および維持すべきプロファイル公差。. |
5軸CNC加工生産リードタイム
緊急の試作品からリピート生産までご注文を計画してください。.
緊急試作品
1~3日形状、材料、およびスケジュールレビュー後の緊急部品の場合。.
小ロット
7~15日セットアップ、仕上げ、および合意された検査要件を調整します。.
プロダクション・ラン
15~30日確認された数量、リピートチェック、および生産スケジュールを計画します。.
最終リードタイムは、部品、材料、数量、仕上げ、および検査要件に基づいて、見積もりとともに確認されます。.
5軸加工コストを削減できる設計の選択肢
カッターが部品に届くスペースを確保し、しっかりと固定し、重要な表面を定義してください。.
工具ホルダのスペースを確保する
機能が許す範囲で近くの形状を逃がし、切削角度が変わる際に工具ホルダのクリアランスを確保します。.
短い工具アクセスを可能にする
深い特徴へのアクセスしやすいアプローチを維持し、形状が許す場合は傾斜によって工具の突き出しを減らすことができます。.
確実な保持ベースを計画する
加工面がアクセス可能になるように、犠牲ストックまたは保持ベースについて話し合い、その除去を工程計画に含めます。.
実用的な内側Rを許容する
嵌合クリアランスが許す範囲で内側のコーナーRを大きくしてください。5軸動作でもカッターのRの限界は取り除か.
機能的なデータムを定義する
アセンブリのデータムと、傾斜したフィーチャ間の関係を特定し、加工と検査で同じ参照を使用できるようにします。.
重要な箇所で精度を指定する
機能的なフィーチャには厳しい公差と表面要件を適用し、それ以外の箇所では合意された一般的な要件を使用して、不要な仕上げや検査を避けます。.
生産前に図面の変更を承認してください。.
レビューすべき複雑な部品のフィーチャ
連続した工具の動きや複数の方向からのアクセスが役立つ2つのジオメトリ例を示します。加工経路は、完全な図面から選択されます。.
インペラと曲面ディスク
湾曲したブレードや狭い通路では、工具角度を表面に沿って変更する必要がある場合があります。ブレードのクリアランス、工具の食い込み、サポートがすべて加工アプローチに影響します。.
お問い合わせに含めるもの: 完全なサーフェスモデル、ハブとボアのデータム、ブレードプロファイルの要件、および指定された表面仕上げ。バランス要件は別途明記してください。.
曲面部品のレビュー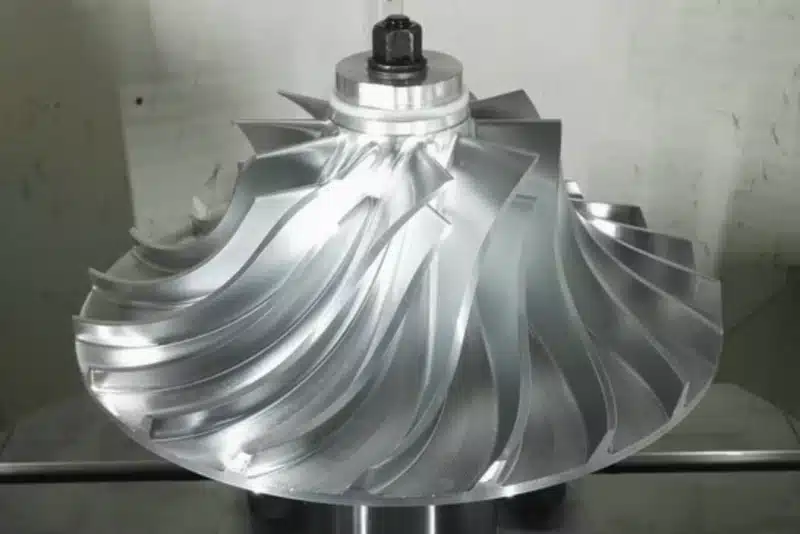
多ポートハウジング
異なる面にあるフランジ、ボア、取り付けフィーチャには、共通の参照システムが必要です。固定角度の3+2軸加工はこれらのフィーチャに適している場合があります。表面やアクセスが必要な場合は、連続5軸加工が検討されます。.
お問い合わせに含めるもの: ポートサイズ、シール面、穴の位置、データム参照、および交差する通路でのバリ取り要件。.
ハウジングのレビュー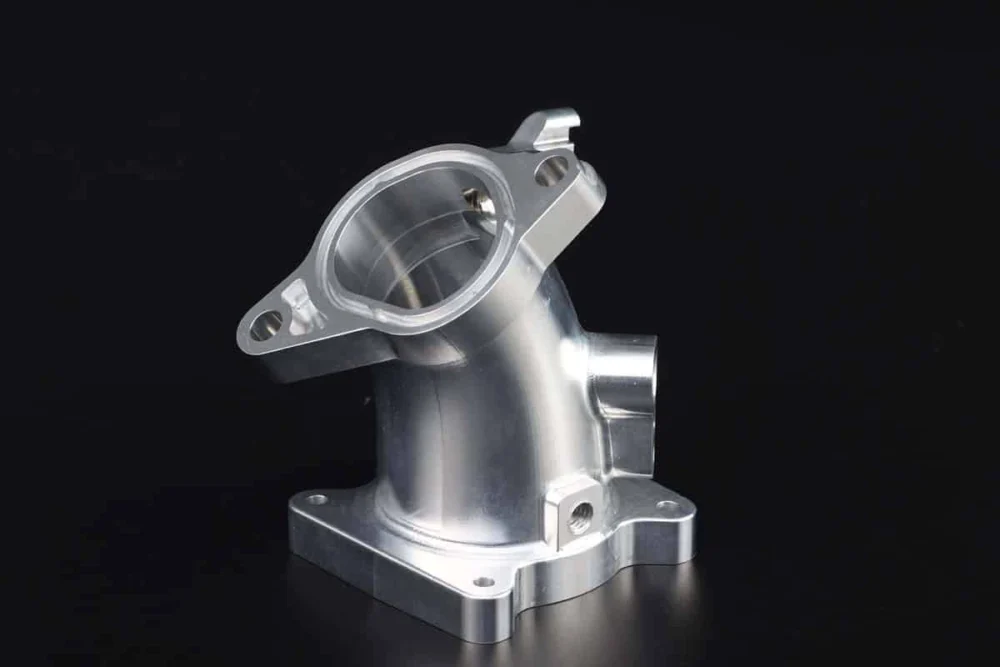
5軸加工の注文を開始する
見積もりには何を提出すればよいですか?
3Dモデルと最新の2D図面、材料と状態、数量、仕上げ、重要な公差、および必要な生産日をお送りください。検査または文書化の要件と配送先を含めてください。.
同時5軸加工と3+2軸加工の両方を提供していますか?
両方です。PTSMAKEは同時5軸加工に注力しており、3+2軸位置決めも提供しています。連続的な工具軸の動きが必要な加工と、固定された切削方向を使用できる加工を検討します。.
±0.005 mmの公差を達成できますか?
図面と材料のレビューに基づき、適切なフィーチャでは±0.005 mmという厳しい寸法公差が可能です。フィーチャのサイズ、形状、最終加工が重要です。位置、プロファイル、形状、表面粗さにはそれぞれ独自の要件が必要です。.
大量注文の前に試作品を作成できますか?
はい。試作品の数量と、その後の予想される数量を一緒にお送りください。初期部品と、繰り返し生産に引き継ぐ必要のある要件をレビューできます。.
生産はどのくらい早く完了できますか?
生産期間は、緊急の試作品で1~3日、少量バッチで7~15日、量産で15~30日です。最終的な納期は、部品、材料、数量、仕上げ、検査要件をレビューした後、見積もりとともに確認されます。.
どのような検査記録を要求できますか?
報告が必要なフィーチャ、および材料文書、寸法結果、または初回品検査報告書の形式が必要かどうかをお知らせください。注文前に、利用可能な記録、測定方法、サンプリングについて合意してください。.
5軸CNC加工のバイヤーズガイド
複雑な部品の背後にある決定を理解する:加工経路、工具アクセス、重要な公差、表面検査、および試作品からリピートオーダーへの移行コスト。.
部品はいつ同時5軸加工を必要としますか?
同時5軸加工は、工具が表面に沿って移動する際に切削方向を連続的に変更する必要がある場合に役立ちます。3+2加工では、回転軸が最初に部品または工具の向きを定め、その後、3軸切削操作中にその向きを維持します。適切な選択は加工されるフィーチャーに依存し、1つの部品で両方のアプローチを使用できます。.
傾斜面に取付穴がある輪郭部品を考えてみましょう。連続的に変化する工具の向きは、その曲面領域を仕上げたり、隣接するフィーチャーの周囲のクリアランスを維持したりするのに役立つ場合があります。取付穴は固定された向きで加工する方が良い場合があります。部品全体を「5軸」と呼んでも、すべての穴、荒加工パス、または仕上げ加工操作が同時動作を必要とするわけではありません。.
| 評価するフィーチャー | 議論するルート |
|---|---|
| 複数の平面と傾斜穴 | 各面への制御されたアクセスを伴う3+2位置決め |
| 工具の向きの変更を必要とする曲線 | 同時5軸仕上げ加工 |
| シンプルで容易にアクセス可能な形状 | よりシンプルなフライス加工経路が図面を満たすかどうか |
PTSMAKEは同時5軸加工に焦点を当てており、3+2機能も提供しています。経路をフィーチャーごとにレビューできるように、完全なモデルを送ってください。役立つ質問には、どの表面が連続的な動きを必要とするか、固定された向きで十分な場所はどこか、そしてアクセスできない部分は何か、が含まれます。一般的なフライス加工要件については、当社の CNCフライス加工能力.
すべてのフィーチャーを1回のセットアップで仕上げることができますか?
5軸アクセスは部品の再配置回数を減らすことができますが、すべての表面を1回のクランプで利用可能にするわけではありません。万力、治具、または取り付けフィーチャーによって保持される領域は、別の操作が必要になる場合があります。その他の制限には、部品の周囲のスペース、回転移動、および完全な切削工具アセンブリが含まれます。.
工具アクセスは、カッター先端をモデルに配置するだけではありません。シャンクとホルダーは、移動中ずっと周囲の壁と治具をクリアする必要があります。静的なCADビューで可能に見える位置でも、部品が傾くと妨げられることがあります。素材と保持配置も、完成部品モデルにはないスペースを占有します。.
例えば、多面ハウジングでは、傾斜ポートと上面を1回のセットアップで共有し、クランプされたベースは後で仕上げることができます。そのベースと他のフィーチャーとの間にどの関係が重要か、再クランプ後にそれらがどのように回復されるか、そしてどこで検査がそれらをチェックするかを議論してください。2回目の操作は、制御された経路の合理的な一部となり得ます。.
工具経路と機械動作の検証で何がカバーされるか尋ねてください:カッター、ホルダー、素材、治具、回転移動。また、ポストされた機械プログラムがどのように検証されるか尋ねてください。カッター単独のシミュレーションでは、考えられるすべての機械または治具の干渉は示されません。.
- 保持痕から解放されなければならない表面を特定します。.
- 一時的な位置決めまたはクランプフィーチャーが許容されるかどうかを示します。.
- モデルに近くの壁とすべての内部フィーチャーを含めます。.
- 治具によって隠された表面の提案された経路を確認します。.
完全に囲まれた内部通路には、別途製造評価が必要です。より多くの機械軸があっても、固体材料を貫通する物理的な経路は作成されません。1回のセットアップ要件にコミットする前に、部品全体とそのワーク保持を評価してください。.
傾斜面全体での精度は何によって決まりますか?
精度は、必要な特性と完全な加工および測定計画に依存します。再クランプを減らすことは、フィーチャー間の関係を維持するのに役立ちます。回転軸のアライメント、工具の状態、切削力、ワーク保持は依然として結果に影響を与えます。軸の数は公差仕様ではありません。.
PTSMAKEは、以下のような厳しい寸法公差を提供します 適切な特徴に対して±0.005 mm。図面および材料のレビューを条件とします。. これは条件付きの寸法能力です。表面プロファイル、穴の位置、角度、およびその他の幾何学的要件は、個別に指定およびレビューする必要があります。.
| 必要条件 | 図面が確立すべきこと |
|---|---|
| 精密な穴 | サイズの制限および個別の形状要件 |
| 角度の付いた取り付け穴のパターン | 指定されたデータムに対する位置と向き |
| 機能的な曲面 | プロファイル制御および適用される参照要件 |
底面と2つの取り付け特徴に位置するブラケットを想像してください。角度の付いた穴は、その軸がそれらの位置決め特徴に対して誤って配置されている間でも、その直径公差を満たすことができます。直径のみをチェックすると、組み立ての問題を見逃します。図面のデータムスキームと幾何学的制御を通じて、意図された関係を明確にしてください。.
生産前に、重要な特性、それらの最終的な材料と仕上げの状態、および検証方法を特定します。厳しい要件が短いベアリングシートまたは選択された表面のみをカバーする場合、その範囲を明確にマークします。これにより、加工および検査の努力が部品の実際の機能に従うことができます。.
曲面、角度の付いた穴、または厳しい交差面の要件がありますか?
5軸加工の見積もりを取得曲面と表面仕上げはどのように検査すべきですか?
形状要件と表面テクスチャ要件を個別に定義します。表面プロファイルは、指定された形状からの偏差を評価します。粗さは、Raなどのパラメータを使用して、より小さなスケールのテクスチャを記述します。滑らかに見える曲線は間違った形状である可能性があり、正しく成形された表面でも不適切な加工テクスチャを持つ可能性があります。.
機能的な曲線については、管理されたモデルと図面改訂版、評価する表面領域、および適用可能な公差を提供する。指定された図面のデータム参照に従うこと。データム参照のないプロファイル制御は、形状のみを対象とする場合がある。データム参照を追加すると、向きと位置も拘束できる。検査アライメントは実際の要件と一致する必要がある。.
測定計画では、表面全体のカバー範囲、プローブまたはセンサーのアクセス、および部品がどのように支持されているかを考慮すべきである。いくつかの都合の良い点をチェックするだけでは、それらの間の局所的な偏差を見逃す可能性がある。適切なサンプリングまたはスキャンアプローチは、「CMM検査済み」というラベルではなく、形状と合否判定基準に依存する。“ キーエンスの表面プロファイル測定ガイド は、関連する測定上の考慮事項を説明している。.
例えば、湾曲した嵌合インサートは、その接触領域全体にわたるプロファイル検証と、そこで別途粗さチェックが必要になる場合がある。その非接触逃がし面は異なる要件を持つ場合がある。最も厳しい仕上げをすべての可視面に適用するのではなく、それらのゾーンをマークする。.
注文前にレポート内容に合意する:特性識別子、指定された限界、測定結果、および部品がチェックされた状態。コーティングまたは研磨された部品の場合、仕上げ後にどの要件が適用されるかを明確にする。レポートは、合否判定を図面にまで遡って追跡できるようにすべきである。.
5軸加工はいつ部品の総コストを削減できるか?
5軸加工は、アクセス性の向上と段取り回数の削減により、生産ルート全体から十分な作業が取り除かれる場合に経済的になり得る。準備、加工、仕上げ、検査を含む、見積もりされた部品の総コストを評価する。機械の時間単価だけでは、それがより良い選択であるかどうかを示すことはできない。.
多くの傾斜面を持つ部品は、さもなければ、複数の治具と繰り返しの位置決めが必要になる場合がある。5軸アクセスはそのルートを簡素化できる。逆に、容易にアクセスできる部品は、より複雑な戦略に必要な追加のプログラミングと検証からほとんど利益を得られない可能性がある。比較は、同じ図面要件と数量を使用すべきである。.
| コスト領域 | 見積もりに関する有用な質問 |
|---|---|
| 準備 | どのようなプログラミング、治具準備、初回部品作業が含まれていますか? |
| 各コンポーネント | どの切削、再配置、仕上げ作業が残っていますか? |
| 合否判定 | どの特徴と何個の部品が測定されますか? |
| リピート注文 | 数量または改訂が変更された場合、何を再度レビューする必要がありますか? |
試作数量と予想されるリピートバッチについて、別々の価格を要求する。バッチ全体で共有される準備は、単一の試作品に対する貢献とは異なり、各部品に異なる貢献をする。これらの比較間で、必要な文書と仕上げを一貫させる。.
ルートを意味のある形で変更できる設計代替案を求める:よりアクセスしやすい凹部、制限の少ない非機能面、または改訂された保持代。元の図面をベースラインとして保持し、代替案を明示的に承認する。低価格は、結果として得られる部品が依然として用途および合意された合否判定要件を満たしている場合にのみ有用である。.
どの設計変更が工具のアクセス性と安定性を向上させるか?
安定した工具と確実な保持配置で、必要な特徴に到達できるようにすることから始める。傾けることで、短い工具が深いまたは傾斜した領域にアプローチするのに役立つが、それは細い工具や柔軟な壁の剛性限界を取り除くものではない。クリアランスとサポートを一緒にレビューする。.
有用な設計レビューは、現在の特徴を機能的に許容できる代替案と比較する。深いポケットの場合、その開口部または内径を十分に大きくして、提案された工具アセンブリを改善できるかどうかを議論する。高い壁の場合、どこで剛性が不可欠であるか、そして隣接する材料が加工中にサポートを提供できるかどうかを特定する。いずれの変更も設計承認なしに行われるべきではない。.
- 内側の角: 嵌合する形状が許す限り、実用的なカッター半径を許容する。.
- 深い凹部: 不要な深さを取り除き、切削刃だけでなくホルダーのクリアランスもレビューする。.
- 薄い壁: サポート、クランプ位置、および周囲の材料を除去する順序について議論する。.
- 複雑な外形: 用途が許す場合、有用な位置決めまたは保持領域を維持する。.
設計例として、高いリブの隣にある傾斜したポケットは、カッターがポケット底面に到達する前にホルダーがリブに接近するため、難しい場合がある。ポケットの開口部を変更すると役立つ可能性がある。単に長い工具を選択すると、異なる安定性の問題が生じる。寸法を変更する前に、実際の障害物を確認する。.
あらゆる材料や形状に対応する単一の最小肉厚や最大ポケット比率はありません。完全なモデルを送り、どの機能が機能的であるかを説明してください。そうすれば、DFMの提案が実際の制約に対処できます。.
部品固有のレビューのために、モデル、重要な要件、および注文数量を送ってください。.
5軸部品について話し合う材料の状態と仕上げは結果にどのように影響しますか?
最終的な表面要件とともに、材料のグレードと状態を指定してください。5軸アクセスは加工オプションを拡大しますが、部品は依然としてその強度、剛性、温度、腐食、および組み立てのニーズを満たす必要があります。「アルミニウム」や「ステンレス鋼」のような大まかな表記は、完全な材料仕様ではありません。.
複雑な軽量部品の場合、薄肉、取り付け機能、および輪郭のある作業面の要件を分離してください。提案された材料の状態と加工シーケンスが各領域に適しているかどうかを尋ねてください。熱処理が必要な場合は、その状態または仕様を含め、その後どの寸法要件を達成する必要があるかを話し合ってください。それを材料および製造ルートの一部として扱ってください。.
仕上げもまた、機能ごとのレビューが必要です。陽極酸化アルミニウムでは、酸化物は元の表面の一部に形成され、一部は外側に形成されます。したがって、コーティングの厚さは外側への寸法成長と同じではありません。その アルミニウム陽極酸化処理協議会参考ガイド この区別を説明しています。特定の部品の許容値は、合意されたプロセスに従う必要があります。.
精密な位置決め穴を持つ陽極酸化された湾曲ハウジングを検討してください。これらの穴がコーティングされるか、マスキングされるか、または合意された後続の操作によって仕上げられるかを決定してください。穴のサイズと関連する表面プロファイルが受け入れられる条件を定義してください。「黒色陽極酸化」のような外観指示は、これらの質問に答えません。.
図面に化粧面、機能的な接触領域、および制限された処理ゾーンをマークしてください。研磨が要求された場合、どの形状を保持する必要があるかを特定してください。材料の代替または仕上げの変更は、完全な仕様に対してレビューされ、生産前に承認される必要があります。.
RFQには試作品とリピートオーダーのために何を含めるべきですか?
部品がどのように受け入れられるかを説明する、一致する3D形状と管理された図面を送ってください。部品番号と改訂版、材料のグレードと状態、数量、仕上げ要件、および目標日を含めてください。重要な機能と注文に必要な記録を特定してください。生産前にモデルと図面間の相違を解決してください。.
- 形状: アクセスを制約する内部機能および隣接する表面を含む完全なモデル。.
- 受入: 寸法、幾何学的制御、データム、表面要件、および最終検査状態。.
- 注文範囲: 試作品の数量、予想されるリピートバッチ、および要求される検査または材料文書。.
- スケジュール: 必要な日付と、初回部品承認のための個別のマイルストーン。.
PTSMAKEの生産リードタイムは 緊急の試作品は1~3日、小ロットは7~15日、生産ロットは15~30日。. 最終的なリードタイムは、部品、材料、数量、仕上げに基づいて見積もりで確認されます。合意されたスケジュールが受入に必要な作業をカバーするように、特別な検査要件は早期に含めてください。.
リピート生産の場合、最初の部品を使用して、合意された特性と組み立てのニーズを確認してください。1つの合格サンプルでは、長期的なプロセス能力は確立されません。. NISTのプロセス能力ガイダンス 安定性と適切なデータが重要である理由を説明しています。.
再注文の前に、改訂版を確認し、承認された逸脱または設計変更を文書化してください。試作品レポートが自動的に定義すると仮定するのではなく、次のバッチの検査範囲に合意してください。これにより、両チームは見積もりを比較し、結果を確認し、その後の変更を処理するための明確な根拠を得ることができます。複数の加工プロセスを含む部品については、当社の CNC加工能力.