
Servicios de mecanizado CNC de 5 ejes para piezas complejas
Superficies complejas, características anguladas y múltiples caras mecanizadas, fabricadas según sus planos. PTSMAKE se especializa en el mecanizado simultáneo de 5 ejes, con posicionamiento 3+2 cuando se adapta a la pieza. Tolerancias dimensionales tan ajustadas como ±0,005 mm en características adecuadas, sujeto a revisión de plano y material.
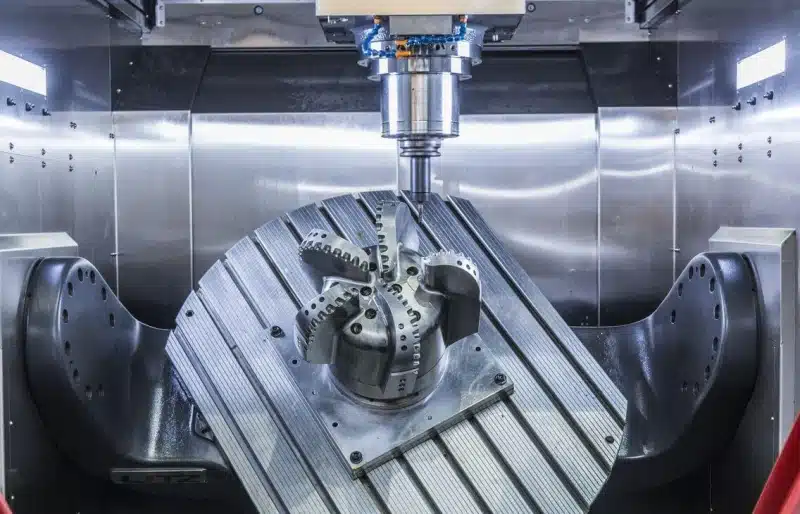
- Simultáneo de 5 ejes y 3+2
- Curvas complejas y características anguladas
- Prototipo a pedidos de producción
- Inspección basada en plano
¿Por qué elegir PTSMAKE para el mecanizado de 5 ejes?
Comience con las superficies, ajustes y relaciones de características que su pieza necesita. Luego elija la ruta de mecanizado que las entrega.
Control continuo para superficies complejas
Utilice ángulos de herramienta cambiantes donde una dirección fija limita el acceso a paredes curvas, caras esculpidas o características profundas.
Revisa tu geometríaMenos transferencias de datum
El mecanizado de varias caras accesibles en una sola sujeción puede reducir los errores de reposicionamiento. Planifica cómo se terminará la cara final sujeta.
Discute las características críticasRetroalimentación práctica antes del corte
Revisa la holgura del portaherramientas, las secciones delgadas y las superficies de agarre. Cualquier cambio de diseño propuesto se te envía para su aprobación.
Solicitar una Revisión de DiseñoAceptación definida de antemano
Acuerda la revisión del plano, las mediciones críticas y la condición de acabado para que la cotización y la inspección apunten a los mismos requisitos.
Planifica tu inspecciónControl de calidad para piezas complejas de 5 ejes
El tamaño, la posición y la forma de la superficie son requisitos separados. Una capacidad dimensional de ±0.005 mm no define todas las tolerancias geométricas de la pieza.
Inspecciona las características que hacen que la pieza funcione
Una carcasa puede necesitar orificios angulados para cumplir con un datum compartido. Un componente contorneado puede necesitar que su perfil de superficie se verifique contra el modelo CAD. Identifica estos requisitos antes de elegir el plan de medición.
Especifica la condición del material, el sistema de datum, las dimensiones críticas y el acabado final. Acuerda los métodos, el muestreo y los informes durante la cotización, incluyendo cualquier verificación necesaria después del desenganche o recubrimiento.
- Dibujo y materialRevisión, aleación, condición y características críticas.
- Configuración y primera piezaSuperficies de sujeción y el plan de transferencia de datum.
- Verificaciones en procesoCaracterísticas afectadas por el desgaste o por operaciones posteriores.
- Aceptación finalDimensiones finales, apariencia y registros acordados.
| Característica | Qué puede salir mal | Qué especificar |
|---|---|---|
| Orificios angulados y orificios pasantes | Diámetros correctos pero ubicación u orientación incorrectas. | Referencias de datum, requisitos de posición/orientación y un método de medición adecuado. |
| Superficies de forma libre y contorneadas | Una superficie de aspecto liso que difiere de la forma prevista. | Revisión CAD, requisitos de perfil de superficie y las regiones a medir. |
| Paredes delgadas y características esbeltas | La sujeción o la eliminación de material cambia la forma liberada. | Límites de pared, soporte durante la inspección y aceptación en la condición final. |
| Ajustes recubiertos y caras de acoplamiento | El acabado cambia el tamaño, la condición del borde o las superficies de contacto. | Dimensiones finales, áreas de enmascaramiento y cualquier verificación posterior al acabado. |
Materiales para mecanizado CNC de 5 ejes
El material correcto debe adaptarse tanto a la pieza de trabajo como a su geometría compleja. Incluye el grado exacto y la condición del material en tu consulta.
Aleaciones de aluminio
- Consideración típica
- Bajo peso para carcasas contorneadas, soportes y componentes móviles.
- Revisión para trabajo de cinco ejes
- Estabilidad de paredes delgadas, acceso a cavidades profundas y distorsión después de la eliminación de material.
Especifique la aleación, el temple y cualquier superficie anodizada.
Acero inoxidable
- Consideración típica
- Resistencia a la corrosión para piezas complejas con superficies expuestas o mojadas.
- Revisión para trabajo de cinco ejes
- Grado, acceso de corte y la condición del borde de las características que se cruzan.
Indique el entorno de servicio y cualquier requisito de pasivación.
Aleaciones de titanio
- Consideración típica
- Requisitos de resistencia y peso en un entorno de servicio exigente.
- Revisión para trabajo de cinco ejes
- Acoplamiento de la herramienta, control de calor y soporte alrededor de secciones delgadas.
Confirme el grado, la especificación del material y la geometría crítica con nosotros.
Aleaciones y Aceros para Herramientas
- Consideración típica
- Requisitos de carga, desgaste o dureza para componentes conformados.
- Revisión para trabajo de cinco ejes
- Condición del material y cómo el tratamiento térmico afecta el mecanizado final.
Incluya la dureza final requerida y cualquier tolerancia de mecanizado de acabado.
Aleaciones de Latón y Cobre
- Consideración típica
- Requisitos eléctricos, térmicos o de interfaz de fluidos.
- Revisión para trabajo de cinco ejes
- Maquinabilidad específica de la aleación, rebabas y protección de características delicadas.
Utilice un grado exacto; la conductividad y la resistencia varían según la aleación.
Plásticos técnicos
- Consideración típica
- Bajo peso, aislamiento o contacto deslizante en piezas contorneadas.
- Revisión para trabajo de cinco ejes
- Deformación por sujeción, respuesta térmica y acondicionamiento dimensional.
Incluya la temperatura de funcionamiento, las cargas y los límites de ajuste requeridos.
Acabados Superficiales para Geometría Compleja
Defina el acabado por superficie funcional. Los orificios angulados, las caras curvas y las áreas empotradas pueden necesitar diferente protección o criterios de aceptación.
| Requisito de superficie | Opciones a discutir | Detalle a incluir en su dibujo |
|---|---|---|
| Contornos mecanizados y caras de acoplamiento | Acabado tal como se mecaniza; mecanizado de acabado local. | Rugosidad requerida, dirección de la marca de herramienta donde sea funcional, y superficies que deben permanecer intactas. |
| Protección y apariencia del aluminio | Anodizado; granallado antes del anodizado cuando sea apropiado. | Especificación del recubrimiento, color, ubicaciones de contacto/colgado y enmascaramiento de ajustes precisos. |
| Superficies de acero inoxidable | Pasivación según la especificación acordada. | Aleación, requisitos de limpieza y acceso para tratar y enjuagar los huecos. |
| Protección contra el desgaste o la corrosión | Recubrimiento o revestimiento adecuado después de la revisión del material. | Límites de espesor, superficies internas accesibles y dimensiones después del acabado. |
| Caras esculpidas visibles | Pulido local o una textura cosmética definida. | Referencia de apariencia aprobada, bordes protegidos y tolerancias de perfil que deben conservarse. |
Plazos de Entrega de Producción de Mecanizado CNC de 5 Ejes
Planifique su pedido desde prototipos urgentes hasta producción repetida.
Prototipos urgentes
1–3 díasPara piezas urgentes después de la revisión de geometría, material y programación.
Lotes pequeños
7–15 díasCoordine las configuraciones, el acabado y los requisitos de inspección acordados.
Tiradas de producción
15–30 díasPlanifique la cantidad confirmada, las verificaciones repetidas y el cronograma de producción.
El plazo de entrega final se confirma con su presupuesto, basado en la pieza, el material, la cantidad, el acabado y los requisitos de inspección.
Opciones de diseño que pueden reducir los costos de mecanizado de 5 ejes
Deje espacio a la fresa para alcanzar la pieza, manténgala firmemente apoyada y defina las superficies importantes.
Deje espacio para el portaherramientas
Alivie la geometría cercana donde la función lo permita, dando espacio libre al portaherramientas a medida que cambia el ángulo de corte.
Haga posible un acceso de herramienta más corto
Mantenga un enfoque accesible para características profundas para que la inclinación pueda reducir el voladizo de la herramienta donde la geometría lo permita.
Planifique una base de sujeción segura
Discuta el material de sacrificio o una base de sujeción que mantenga las caras de trabajo accesibles, con su eliminación incluida en el plan de proceso.
Permita radios internos prácticos
Aumente los radios de las esquinas internas donde el espacio de acoplamiento lo permita; el movimiento de cinco ejes no elimina el límite de radio de la fresa.
Defina los datums funcionales
Identifique los datums de ensamblaje y las relaciones entre características anguladas para que el mecanizado y la inspección utilicen las mismas referencias.
Especifique la precisión donde importa
Aplique tolerancias estrictas y requisitos de superficie a las características funcionales, utilizando requisitos generales acordados en otros lugares para evitar acabados e inspecciones innecesarios.
Usted aprueba cualquier cambio en el dibujo antes de la producción.
Características complejas de la pieza a revisar
Dos ejemplos de geometría muestran dónde el movimiento continuo de la herramienta o el acceso desde varias direcciones puede ayudar. La ruta de mecanizado se elige del plano completo.
Impulsores y discos contorneados
Álabes curvos y pasajes estrechos pueden requerir que el ángulo de la herramienta cambie a lo largo de la superficie. El espacio libre del álabe, el acoplamiento de la herramienta y el soporte afectan el enfoque de mecanizado.
Incluya en su consulta: el modelo de superficie completo, datums de cubo y orificio, requisitos de perfil de álabe y acabado superficial especificado. Indique cualquier requisito de equilibrio por separado.
Revise su pieza contorneada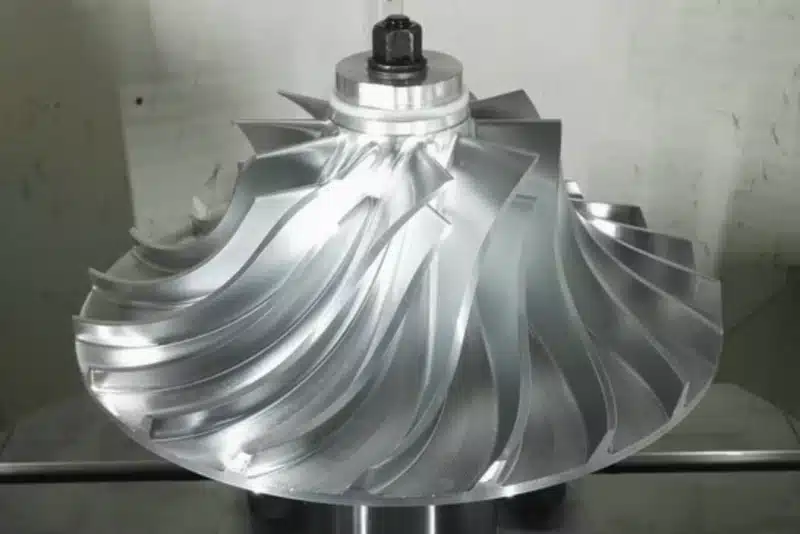
Carcasas multipuerto
Bridas, orificios y características de montaje en diferentes caras necesitan un sistema de referencia compartido. Las operaciones 3+2 de ángulo fijo pueden ser adecuadas para estas características; se considera el movimiento continuo de cinco ejes donde la superficie o el acceso lo requiera.
Incluya en su consulta: tamaños de puerto, caras de sellado, ubicaciones de orificios, referencias de datum y requisitos de desbarbado en pasajes intersecantes.
Revise su carcasa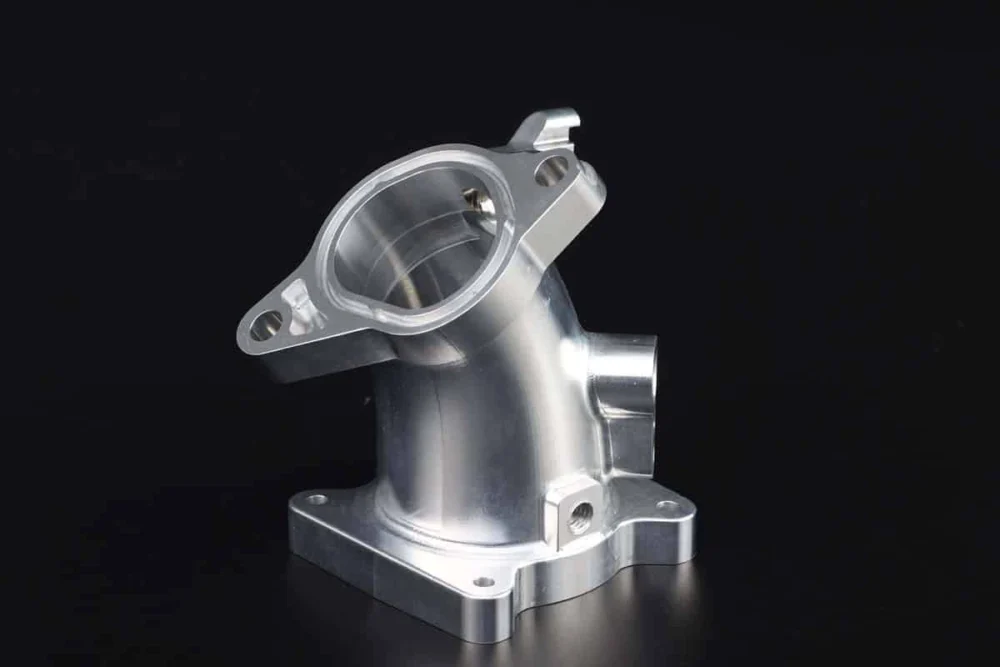
Inicio de su pedido de mecanizado de 5 ejes
¿Qué debo enviar para una cotización?
Envíe su modelo 3D y el último plano 2D, con material y condición, cantidades, acabados, tolerancias críticas y fecha de producción requerida. Incluya cualquier requisito de inspección o documentación y el destino de entrega.
¿Ofrecen mecanizado simultáneo de 5 ejes o 3+2?
Ambos. PTSMAKE se enfoca en el mecanizado simultáneo de 5 ejes y también ofrece posicionamiento 3+2. Revisamos qué operaciones necesitan movimiento continuo del eje de la herramienta y cuáles pueden usar una orientación de corte fija.
¿Pueden lograr tolerancias de ±0.005 mm?
Tolerancias dimensionales tan estrictas como ±0.005 mm son posibles en características adecuadas, sujeto a revisión de plano y material. El tamaño de la característica, la geometría y el procesamiento final importan. La posición, el perfil, la forma y la rugosidad de la superficie necesitan sus propios requisitos.
¿Pueden hacer un prototipo antes de un pedido más grande?
Sí. Envíe la cantidad de prototipos y las cantidades de seguimiento esperadas juntas. Podemos revisar la pieza inicial y los requisitos que deben trasladarse a la producción repetida.
¿Qué tan pronto puede completarse la producción?
Los rangos de producción son de 1 a 3 días para prototipos urgentes, 7 a 15 días para lotes pequeños y 15 a 30 días para series de producción. El tiempo final se confirma con su cotización después de revisar la pieza, el material, la cantidad, el acabado y los requisitos de inspección.
¿Qué registros de inspección puedo solicitar?
Díganos qué características deben ser reportadas y si necesita documentación de material, resultados dimensionales o un formato de primer artículo. Acuerde los registros disponibles, los métodos de medición y el muestreo antes de realizar el pedido.
Una guía del comprador para el mecanizado CNC de 5 ejes
Comprenda las decisiones detrás de una pieza compleja: la ruta de mecanizado, el acceso de la herramienta, las tolerancias críticas, la inspección de la superficie y el costo de pasar de un prototipo a pedidos repetidos.
¿Cuándo necesita su pieza mecanizado simultáneo de 5 ejes?
El mecanizado simultáneo de 5 ejes es útil cuando la dirección de corte necesita cambiar continuamente a medida que la herramienta sigue una superficie. Con el mecanizado 3+2, los ejes rotatorios primero orientan la pieza o la herramienta, luego permanecen en esa orientación durante una operación de corte de tres ejes. La elección correcta depende de las características que se están mecanizando; una pieza puede usar ambos enfoques.
Considere un componente contorneado con orificios de montaje en caras anguladas. Una orientación de herramienta que cambia continuamente puede ayudar a terminar su región curva o mantener la holgura alrededor de características vecinas. Los orificios de montaje pueden mecanizarse mejor en orientaciones fijas. Llamar a la pieza completa “5 ejes” no significa que cada orificio, pasada de desbaste u operación de acabado necesite movimiento simultáneo.
| Característica a evaluar | Ruta a discutir |
|---|---|
| Varias caras planas y orificios angulados | Posicionamiento 3+2 con acceso controlado a cada cara |
| Curvas que requieren cambio de orientación de la herramienta | Acabado simultáneo de 5 ejes |
| Geometría simple y fácilmente accesible | Si una ruta de fresado más simple cumple con el plano |
PTSMAKE se enfoca en el mecanizado simultáneo de 5 ejes y también proporciona capacidad 3+2. Envíe el modelo completo para que la ruta pueda revisarse característica por característica. Las preguntas útiles incluyen qué superficies necesitan movimiento continuo, dónde las orientaciones fijas son suficientes y qué permanece inaccesible. Para requisitos generales de fresado, consulte nuestras Capacidades de fresado CNC.
¿Se puede terminar cada característica en una sola configuración?
El acceso de cinco ejes puede reducir el número de veces que se reposiciona una pieza, pero no hace que todas las superficies estén disponibles en una sola sujeción. El área sujeta por una mordaza, accesorio o característica de montaje aún puede necesitar otra operación. Otros límites incluyen el espacio alrededor de la pieza, el recorrido rotatorio y el conjunto completo de la herramienta de corte.
El acceso de la herramienta implica más que colocar la punta del cortador en el modelo. El vástago y el portaherramientas deben despejar las paredes circundantes y el accesorio durante todo el movimiento. Una posición que parece posible en una vista CAD estática puede obstruirse mientras la pieza se inclina. El material en bruto y la disposición de sujeción también ocupan espacio que está ausente del modelo de la pieza terminada.
Por ejemplo, una carcasa de múltiples lados puede permitir que sus puertos angulados y caras superiores compartan una configuración mientras que la base sujeta se termina más tarde. Discuta qué relaciones importan entre esa base y las otras características, cómo se recuperarán después de volver a sujetar y dónde la inspección los verificará. Una segunda operación puede ser una parte sensata de una ruta controlada.
Pregunte qué está cubierto por la verificación de la trayectoria de la herramienta y el movimiento de la máquina: el cortador, el portaherramientas, el material en bruto, el accesorio y el recorrido rotatorio. También pregunte cómo se verifica el programa de máquina publicado. Una simulación solo del cortador no muestra todas las posibles interferencias de la máquina o el accesorio.
- Identifique las superficies que deben permanecer libres de marcas de sujeción.
- Muestre si las características temporales de localización o sujeción son aceptables.
- Incluya las paredes cercanas y todas las características internas en el modelo.
- Confirme la ruta propuesta para superficies ocultas por el accesorio.
Los pasajes internos completamente cerrados necesitan una evaluación de fabricación separada. Más ejes de máquina no crean un camino físico a través de material sólido. Evalúe la pieza completa y su sujeción antes de comprometerse con un requisito de una sola configuración.
¿Qué determina la precisión en caras anguladas?
La precisión depende de la característica requerida y del plan completo de mecanizado y medición. Reducir el re-sujetado puede ayudar a preservar las relaciones entre características. La alineación del eje rotatorio, la condición de la herramienta, las fuerzas de corte y la sujeción de la pieza aún afectan el resultado. El número de ejes no es una especificación de tolerancia.
PTSMAKE ofrece tolerancias dimensionales tan ajustadas como ±0.005 mm en características adecuadas, sujeto a revisión del plano y del material. Esta es una capacidad dimensional condicional. El perfil de la superficie, la posición del orificio, la angularidad y otros requisitos geométricos deben especificarse y revisarse por separado.
| Requisito | Lo que el plano debe establecer |
|---|---|
| Un orificio de precisión | Límites de tamaño y cualquier requisito de forma separado |
| Un patrón de orificios de montaje angulados | Ubicación y orientación relativas a los datums especificados |
| Una superficie curva funcional | Control de perfil y los requisitos de referencia aplicables |
Imagine un soporte que se ubica en una cara inferior y dos características de montaje. Un orificio angulado puede cumplir su tolerancia de diámetro mientras su eje está incorrectamente posicionado en relación con esas características de ubicación. Comprobar solo el diámetro pasaría por alto el problema de ensamblaje. Aclare la relación prevista a través del esquema de datos del dibujo y los controles geométricos.
Antes de la producción, identifique las características críticas, su material final y estado de acabado, y el método de verificación. Si un requisito estricto cubre solo un asiento de cojinete corto o una superficie seleccionada, marque esa extensión claramente. Esto permite que el esfuerzo de mecanizado e inspección siga la función real de la pieza.
¿Tiene superficies curvas, orificios angulados o requisitos estrictos de cara transversal?
Obtenga su presupuesto de mecanizado de 5 ejes¿Cómo deben inspeccionarse las superficies curvas y el acabado superficial?
Defina el requisito de forma y el requisito de textura superficial por separado. El perfil de la superficie evalúa la desviación de la geometría especificada. La rugosidad describe la textura a menor escala utilizando parámetros como Ra. Una curva de aspecto suave puede tener la forma incorrecta, mientras que una superficie con la forma correcta aún puede tener una textura de mecanizado inadecuada.
Para una curva funcional, proporcione el modelo controlado y la revisión del dibujo, la región de la superficie a evaluar y la tolerancia aplicable. Siga las referencias de datos del dibujo donde se especifique. Un control de perfil sin referencias de datos puede abordar solo la forma; agregar referencias de datos también puede restringir la orientación y la ubicación. La alineación de la inspección debe coincidir con el requisito real.
La planificación de la medición debe considerar la cobertura en toda la superficie, el acceso de la sonda o el sensor, y cómo se soporta la pieza. Comprobar algunos puntos convenientes puede pasar por alto una desviación local entre ellos. El enfoque de muestreo o escaneo apropiado depende de la geometría y los criterios de aceptación, en lugar de en la etiqueta “inspeccionado por CMM”.” Guía de medición de perfil de superficie de KEYENCE explica consideraciones de medición relevantes.
Por ejemplo, un inserto de acoplamiento curvo puede necesitar verificación de perfil sobre su región de contacto y una verificación de rugosidad separada allí. Sus superficies de alivio sin contacto pueden tener requisitos diferentes. Marque esas zonas en lugar de aplicar el acabado más estricto a cada cara visible.
Acuerde el contenido del informe antes de realizar el pedido: identificadores de características, límites especificados, resultados medidos y la condición en la que se verifica la pieza. Para piezas recubiertas o pulidas, aclare qué requisitos se aplican después del acabado. Un informe debe hacer que la decisión de aceptación sea rastreable al plano.
¿Cuándo puede el mecanizado de 5 ejes reducir el costo total de la pieza?
El mecanizado de cinco ejes puede ser económico cuando un acceso mejorado y menos configuraciones eliminan suficiente trabajo de la ruta de producción completa. Evalúe el costo total cotizado de la pieza, incluyendo preparación, mecanizado, acabado e inspección. La tarifa por hora de una máquina por sí sola no puede mostrar si es la mejor opción.
Una pieza con muchas caras anguladas puede necesitar de otro modo varios accesorios y posicionamiento repetido. El acceso de cinco ejes puede simplificar esa ruta. Por el contrario, una pieza fácilmente accesible puede ganar poco de la programación y verificación adicionales necesarias para una estrategia más compleja. La comparación debe usar los mismos requisitos de dibujo y cantidad.
| Área de costo | Pregunta útil para la cotización |
|---|---|
| Preparación | ¿Qué programación, preparación de accesorios y trabajo de primera pieza está incluido? |
| Cada componente | ¿Qué operaciones de corte, reposicionamiento y acabado quedan? |
| Aceptación | ¿Qué características y cuántas piezas se miden? |
| Pedidos repetidos | ¿Qué debe revisarse de nuevo si la cantidad o la revisión cambian? |
Solicite precios separados para la cantidad de prototipos y el lote de repetición esperado. La preparación compartida en un lote contribuye de manera diferente a cada pieza que a un solo prototipo. Mantenga la documentación requerida y el acabado consistentes entre esas comparaciones.
Pida alternativas de diseño donde puedan cambiar significativamente la ruta: un hueco más accesible, una superficie no funcional menos restrictiva o una tolerancia de sujeción revisada. Mantenga el dibujo original como línea de base y apruebe las alternativas explícitamente. Un precio más bajo es útil solo cuando la pieza resultante aún cumple con la aplicación y los requisitos de aceptación acordados.
¿Qué cambios de diseño mejoran el acceso y la estabilidad de la herramienta?
Comience haciendo que la característica requerida sea alcanzable con una herramienta estable y una disposición de sujeción segura. La inclinación puede ayudar a una herramienta más corta a acercarse a un área profunda o angulada, pero no elimina los límites de rigidez de una herramienta delgada o una pared flexible. Revise la holgura y el soporte juntos.
Una revisión de diseño útil compara la característica actual con una alternativa funcionalmente aceptable. Para un bolsillo profundo, discuta si su abertura o radio interno puede aumentar lo suficiente para mejorar el conjunto de herramientas propuesto. Para una pared alta, identifique dónde la rigidez es esencial y si el material adyacente puede proporcionar soporte durante el mecanizado. Ningún cambio debe hacerse sin la aprobación del diseño.
- Esquinas internas: permita un radio de corte práctico donde la geometría de acoplamiento lo permita.
- Huecos profundos: elimine la profundidad innecesaria y revise la holgura para el portaherramientas, así como para el filo de corte.
- Paredes delgadas: discuta el soporte, las ubicaciones de sujeción y la secuencia para eliminar el material circundante.
- Formas externas complejas: preserve un área útil de localización o sujeción cuando la aplicación lo permita.
Como ejemplo de diseño, un bolsillo angulado junto a una nervadura alta puede ser difícil porque el portaherramientas se acerca a la nervadura antes de que el cortador alcance el fondo del bolsillo. Cambiar la abertura del bolsillo podría ayudar; simplemente seleccionar una herramienta más larga introduce un problema de estabilidad diferente. Revise la obstrucción real antes de cambiar una dimensión.
No existe un único espesor mínimo de pared o una relación máxima de bolsillo que cubra cada material y forma. Envíe el modelo completo y explique qué características son funcionales, para que las sugerencias de DFM puedan abordar las restricciones reales.
Envíe el modelo, los requisitos críticos y la cantidad de pedido para una revisión específica de la pieza.
Discuta su pieza de 5 ejes¿Cómo afectan la condición del material y el acabado al resultado?
Especifique el grado y la condición del material junto con los requisitos de superficie finales. El acceso de cinco ejes amplía las opciones de mecanizado, pero la pieza aún debe satisfacer sus necesidades de resistencia, rigidez, temperatura, corrosión y ensamblaje. Una etiqueta amplia como “aluminio” o “acero inoxidable” no es una especificación completa del material.
Para un componente ligero complejo, separe los requisitos de paredes delgadas, características de montaje y superficies de trabajo contorneadas. Pregunte si la condición del material propuesta y la secuencia de mecanizado se adaptan a cada región. Si se requiere tratamiento térmico, incluya su condición o especificación y discuta qué requisitos dimensionales deben lograrse después. Trátelo como parte de la ruta de material y fabricación.
El acabado también necesita una revisión característica por característica. En aluminio anodizado, el óxido se forma parcialmente dentro de la superficie original y parcialmente hacia afuera. Por lo tanto, el espesor del recubrimiento no es lo mismo que el crecimiento dimensional hacia afuera. La guía de referencia del Consejo de Anodizadores de Aluminio explica esta distinción; la tolerancia para una pieza particular debe seguir el proceso acordado.
Considere una carcasa curva anodizada con orificios de localización de precisión. Decida si esos orificios están recubiertos, enmascarados o terminados mediante una operación posterior acordada. Defina la condición en la que se aceptarán el tamaño del orificio y el perfil de superficie relevante. Una instrucción de apariencia como “anodizado negro” no responde a esas preguntas.
Marque las superficies cosméticas, las áreas de contacto funcionales y cualquier zona de tratamiento restringido en el dibujo. Si se solicita pulido, identifique qué geometría debe preservarse. Las sustituciones de material o los cambios de acabado deben revisarse con respecto a la especificación completa y aprobarse antes de la producción.
¿Qué debe incluir una RFQ para prototipos y pedidos repetidos?
Envíe la geometría 3D coincidente y un dibujo controlado que explique cómo se aceptará la pieza. Incluya el número de pieza y la revisión, el grado y la condición del material, la cantidad, los requisitos de acabado y la fecha objetivo. Identifique las características críticas y los registros necesarios con el pedido. Resuelva las diferencias entre el modelo y el dibujo antes de la producción.
- Geometría: el modelo completo, incluidas las características internas y las superficies vecinas que restringen el acceso.
- Aceptación: dimensiones, controles geométricos, referencias, requisitos de superficie y estado de inspección final.
- Alcance del pedido: cantidad de prototipos, lotes repetidos esperados y documentación de inspección o material solicitada.
- Cronograma: la fecha requerida y cualquier hito separado para la aprobación de la primera pieza.
Los plazos de entrega de producción de PTSMAKE son 1 a 3 días para prototipos urgentes, 7 a 15 días para lotes pequeños y 15 a 30 días para series de producción. El plazo de entrega final se confirma con su presupuesto, basado en la pieza, el material, la cantidad y el acabado. Incluya los requisitos especiales de inspección con anticipación para que el cronograma acordado cubra el trabajo necesario para la aceptación.
Para la producción repetida, utilice la primera pieza para verificar las características acordadas y las necesidades de ensamblaje. Una muestra aceptable no establece la capacidad del proceso a largo plazo. Guía de capacidad de proceso de NIST explica por qué la estabilidad y los datos adecuados importan.
Antes de reordenar, confirme la revisión y documente cualquier desviación o cambio de diseño aprobado. Acuerde el alcance de la inspección para el siguiente lote en lugar de asumir que el informe del prototipo lo define automáticamente. Esto proporciona a ambos equipos una base clara para comparar presupuestos, revisar resultados y gestionar cambios posteriores. Para piezas que implican varios procesos de mecanizado, empiece con nuestras Capacidades de mecanizado CNC.
Obtenga su presupuesto de mecanizado CNC de 5 ejes
Comparta el modelo, el dibujo, el material y las cantidades. Revisaremos la geometría, las características críticas y los requisitos de producción con usted.