
Services d'usinage CNC 5 axes pour pièces complexes
Surfaces complexes, caractéristiques angulaires et multiples faces usinées, réalisées selon vos dessins. PTSMAKE est spécialisé dans l'usinage simultané 5 axes, avec un positionnement 3+2 lorsque cela convient à la pièce. Tolérances dimensionnelles aussi serrées que ±0.005 mm sur les caractéristiques appropriées, sous réserve d'examen du dessin et du matériau.
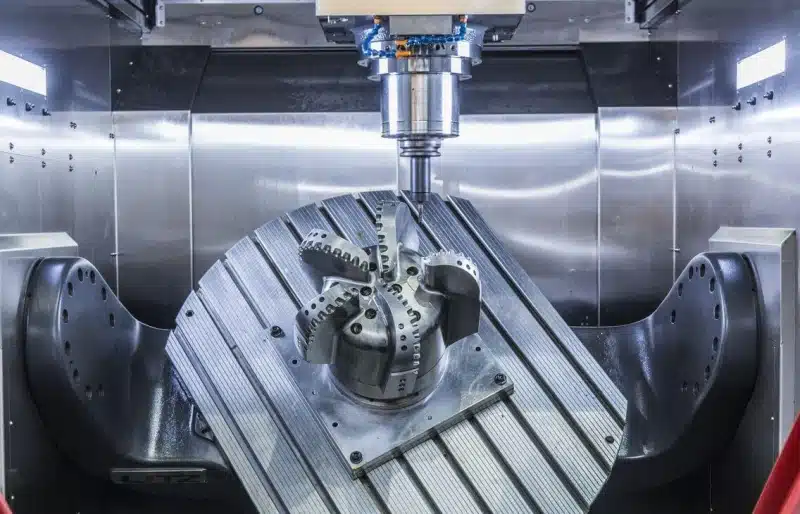
- 5 axes simultanés & 3+2
- Courbes complexes & caractéristiques angulaires
- Commandes du prototype à la production
- Inspection basée sur le dessin
Pourquoi choisir PTSMAKE pour l'usinage 5 axes ?
Commencez par les surfaces, les ajustements et les relations de caractéristiques dont votre pièce a besoin. Choisissez ensuite la méthode d'usinage qui les réalise.
Contrôle continu pour les surfaces complexes
Utilisez des angles d'outil variables là où une direction fixe limite l'accès aux parois courbes, aux faces sculptées ou aux caractéristiques profondes.
Révisez votre géométrieMoins de transferts de référence
L'usinage de plusieurs faces accessibles en un seul serrage peut réduire les erreurs de repositionnement. Planifiez la finition de la face finale serrée.
Discutez des caractéristiques critiquesRetour d'information pratique avant la coupe
Vérifiez le jeu du porte-outil, les sections minces et les surfaces de préhension. Toute modification de conception proposée vous est soumise pour approbation.
Demander une révision de conceptionAcceptation définie à l'avance
Convenez de la révision du dessin, des mesures critiques et de l'état de finition afin que le devis et l'inspection ciblent les mêmes exigences.
Planifiez votre inspectionContrôle qualité pour les pièces complexes 5 axes
La taille, la position et la forme de la surface sont des exigences distinctes. Une capacité dimensionnelle de ±0.005 mm ne définit pas toutes les tolérances géométriques sur la pièce.
Inspectez les caractéristiques qui font fonctionner la pièce
Un boîtier peut nécessiter des trous angulaires pour respecter une référence commune. Un composant profilé peut nécessiter la vérification de son profil de surface par rapport au modèle CAO. Identifiez ces exigences avant de choisir le plan de mesure.
Spécifiez l'état du matériau, le système de référence, les dimensions critiques et la finition finale. Convenez des méthodes, de l'échantillonnage et du rapport pendant la cotation, y compris toutes les vérifications nécessaires après le desserrage ou le revêtement.
- Dessin & MatériauRévision, alliage, condition et caractéristiques critiques.
- Réglage & Première pièceSurfaces de maintien et plan de transfert de référence.
- Contrôles en coursCaractéristiques affectées par l'usure ou des opérations ultérieures.
- Acceptation finaleDimensions finies, apparence et enregistrements convenus.
| Fonctionnalité | Ce qui peut mal tourner | Ce qu'il faut spécifier |
|---|---|---|
| Alésages angulaires & trous traversants | Diamètres corrects mais emplacement ou orientation incorrects. | Références de données, exigences de position/orientation et méthode de mesure appropriée. |
| Surfaces de forme libre & profilées | Une surface d'apparence lisse qui diffère de la forme prévue. | Révision CAO, exigences de profil de surface et les régions à mesurer. |
| Parois minces & caractéristiques élancées | Le serrage ou l'enlèvement de matière modifie la forme libérée. | Limites de paroi, support pendant l'inspection et acceptation dans l'état final. |
| Ajustements revêtus & faces d'accouplement | La finition modifie la taille, l'état des bords ou les surfaces de contact. | Dimensions finales, zones de masquage et toute vérification post-finition. |
Matériaux pour l'usinage CNC 5 axes
Le bon matériau doit convenir à la fois à la pièce fonctionnelle et à sa géométrie complexe. Incluez la nuance exacte et l'état du matériau dans votre demande.
Alliages d'aluminium
- Considération typique
- Faible poids pour les boîtiers profilés, les supports et les composants mobiles.
- Examen pour le travail cinq axes
- Stabilité des parois minces, accès aux poches profondes et distorsion après enlèvement de matière.
Spécifiez l'alliage, l'état thermique et toutes les surfaces anodisées.
Acier inoxydable
- Considération typique
- Résistance à la corrosion pour les pièces complexes avec des surfaces exposées ou mouillées.
- Examen pour le travail cinq axes
- Nuance, accès de coupe et l'état des arêtes des caractéristiques d'intersection.
Indiquez l'environnement de service et toutes les exigences de passivation.
Alliages de titane
- Considération typique
- Exigences de résistance et de poids dans un environnement de service exigeant.
- Examen pour le travail cinq axes
- Engagement de l'outil, contrôle de la chaleur et support autour des sections minces.
Confirmez la nuance, la spécification du stock et la géométrie critique avec nous.
Alliages & Aciers à outils
- Considération typique
- Exigences de portance, d'usure ou de dureté pour les composants façonnés.
- Examen pour le travail cinq axes
- État du matériau et comment le traitement thermique affecte l'usinage final.
Incluez la dureté finale requise et toute tolérance d'usinage de finition.
Laiton & Alliages de cuivre
- Considération typique
- Exigences électriques, thermiques ou d'interface fluide.
- Examen pour le travail cinq axes
- Usinabilité spécifique à l'alliage, bavures et protection des caractéristiques délicates.
Utilisez une nuance exacte ; la conductivité et la résistance varient selon l'alliage.
Plastiques techniques
- Considération typique
- Faible poids, isolation ou contact glissant dans les pièces profilées.
- Examen pour le travail cinq axes
- Déformation de serrage, réponse thermique et conditionnement dimensionnel.
Incluez la température de fonctionnement, les charges et les limites d'ajustement requises.
Finitions de surface pour la géométrie complexe
Définissez la finition par surface fonctionnelle. Les trous angulaires, les faces courbes et les zones en retrait peuvent nécessiter une protection ou des critères d'acceptation différents.
| Exigence de surface | Options à discuter | Détail à inclure dans votre dessin |
|---|---|---|
| Contours usinés & faces d'accouplement | Finition brute d'usinage ; usinage de finition local. | Rugosité requise, direction des marques d'outil là où fonctionnel, et surfaces qui doivent rester intactes. |
| Protection & apparence de l'aluminium | Anodisation ; grenaillage avant anodisation si approprié. | Spécification du revêtement, couleur, emplacements de contact/accrochage et masquage des ajustements précis. |
| Surfaces en acier inoxydable | Passivation selon la spécification convenue. | Alliage, exigences de propreté et accès pour le traitement et le rinçage des évidements. |
| Protection contre l'usure ou la corrosion | Placage ou revêtement approprié après examen du matériau. | Limites d'épaisseur, surfaces internes accessibles et dimensions après finition. |
| Faces sculptées visibles | Polissage local ou une texture cosmétique définie. | Référence d'apparence approuvée, arêtes protégées et tolérances de profil qui doivent être préservées. |
Délais de production d'usinage CNC 5 axes
Planifiez votre commande, des prototypes urgents à la production répétée.
Prototypes Urgents
1 à 3 joursPour les pièces urgentes après examen de la géométrie, du matériau et de la planification.
Petits lots
7 à 15 joursCoordonnez les configurations, la finition et les exigences d'inspection convenues.
Tirages de la production
15 à 30 joursPlanifiez la quantité confirmée, les vérifications répétées et le calendrier de production.
Le délai final est confirmé avec votre devis, basé sur la pièce, le matériau, la quantité, la finition et les exigences d'inspection.
Choix de conception qui peuvent réduire les coûts d'usinage 5 axes
Donnez de l'espace à la fraise pour atteindre la pièce, maintenez-la solidement supportée, et définissez les surfaces importantes.
Laissez de l'espace pour le porte-outil
Dégagez la géométrie proche là où la fonction le permet, donnant du dégagement au porte-outil à mesure que l'angle de coupe change.
Rendre possible un accès d'outil plus court
Maintenez une approche accessible aux caractéristiques profondes afin que l'inclinaison puisse réduire le porte-à-faux de l'outil là où la géométrie le permet.
Planifiez une base de maintien sécurisée
Discutez de la matière sacrificielle ou d'une base de maintien qui maintient les faces de travail accessibles, avec son enlèvement inclus dans le plan de processus.
Permettez des rayons internes pratiques
Augmentez les rayons d'angle internes là où le dégagement d'accouplement le permet ; le mouvement cinq axes ne supprime pas la limite de rayon de la fraise.
Définissez les références fonctionnelles
Identifiez les références d'assemblage et les relations entre les caractéristiques angulaires afin que l'usinage et l'inspection utilisent les mêmes références.
Spécifiez la précision là où elle est importante
Appliquez des tolérances serrées et des exigences de surface aux caractéristiques fonctionnelles, en utilisant des exigences générales convenues ailleurs pour éviter les finitions et inspections inutiles.
Vous approuvez toute modification de dessin avant la production.
Caractéristiques de pièces complexes à examiner
Deux exemples de géométrie montrent où un mouvement continu de l'outil ou un accès depuis plusieurs directions peut aider. L'itinéraire d'usinage est choisi à partir du dessin complet.
Roues et disques profilés
Les aubes courbes et les passages étroits peuvent nécessiter que l'angle de l'outil change le long de la surface. Le dégagement des aubes, l'engagement de l'outil et le support affectent tous l'approche d'usinage.
Incluez dans votre demande : le modèle de surface complet, les références de moyeu et d'alésage, les exigences de profil d'aube et la finition de surface spécifiée. Indiquez toute exigence d'équilibrage séparément.
Examinez votre pièce profilée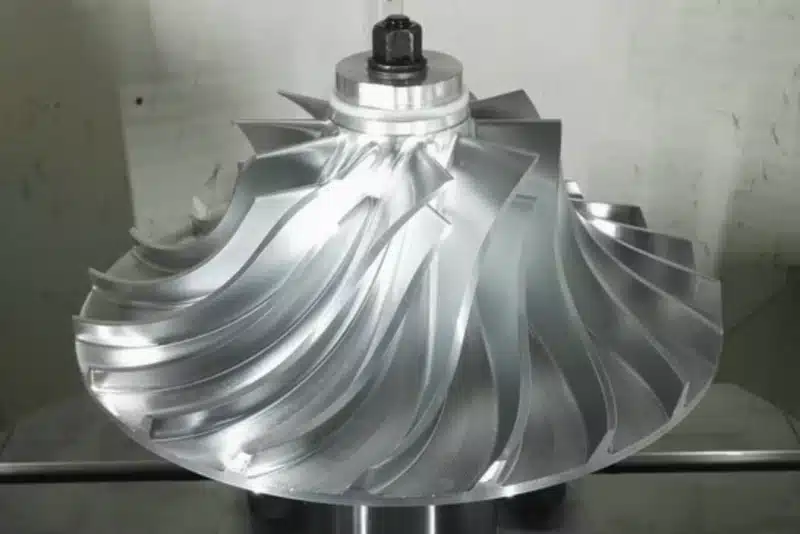
Boîtiers multi-ports
Les brides, les alésages et les caractéristiques de montage sur différentes faces nécessitent un système de référence partagé. Les opérations 3+2 à angle fixe peuvent convenir à ces caractéristiques ; le mouvement continu cinq axes est envisagé là où la surface ou l'accès l'exige.
Incluez dans votre demande : les tailles de port, les faces d'étanchéité, les emplacements des trous, les références de données et les exigences d'ébavurage aux passages d'intersection.
Examinez votre boîtier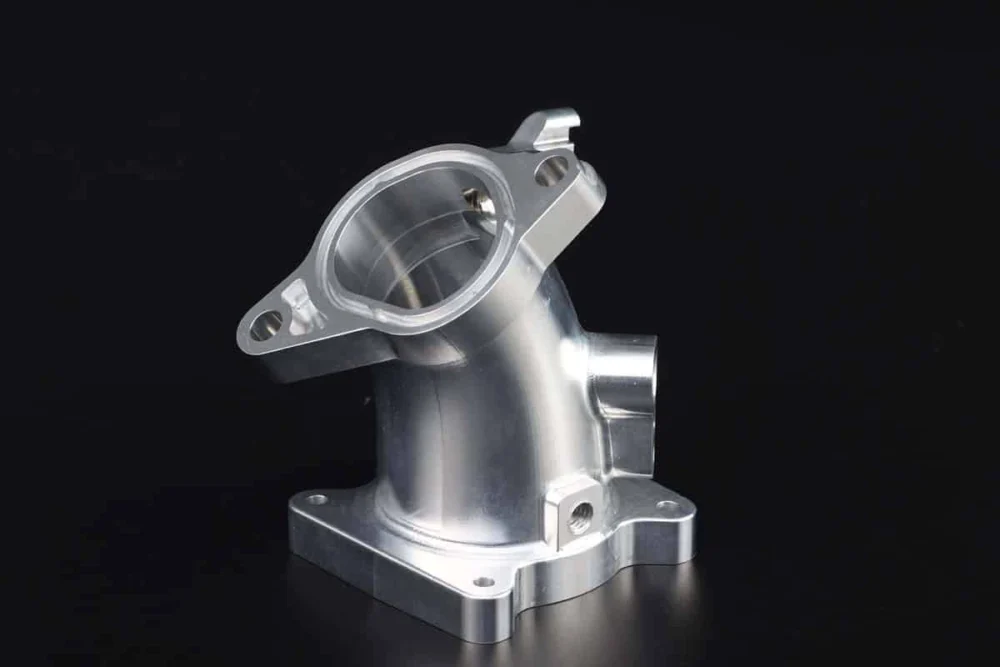
Démarrer votre commande d'usinage 5 axes
Que dois-je envoyer pour un devis ?
Envoyez votre modèle 3D et le dernier dessin 2D, avec le matériau et la condition, les quantités, les finitions, les tolérances critiques et la date de production requise. Incluez toutes les exigences d'inspection ou de documentation et la destination de livraison.
Offrez-vous l'usinage 5 axes simultané ou 3+2 ?
Les deux. PTSMAKE se concentre sur l'usinage 5 axes simultané et propose également le positionnement 3+2. Nous examinons quelles opérations nécessitent un mouvement continu de l'axe de l'outil et lesquelles peuvent utiliser une orientation de coupe fixe.
Pouvez-vous atteindre des tolérances de ±0,005 mm ?
Des tolérances dimensionnelles aussi serrées que ±0,005 mm sont possibles sur des caractéristiques appropriées, sous réserve d'examen du dessin et du matériau. La taille de la caractéristique, la géométrie et le traitement final sont importants. La position, le profil, la forme et la rugosité de surface nécessitent leurs propres exigences.
Pouvez-vous fabriquer un prototype avant une commande plus importante ?
Oui. Envoyez la quantité de prototype et les quantités de suivi prévues ensemble. Nous pouvons examiner la pièce initiale et les exigences qui doivent être reportées dans la production répétée.
Dans combien de temps la production peut-elle être achevée ?
Les délais de production sont de 1 à 3 jours pour les prototypes urgents, 7 à 15 jours pour les petites séries et 15 à 30 jours pour les séries de production. Le délai final est confirmé avec votre devis après examen de la pièce, du matériau, de la quantité, de la finition et des exigences d'inspection.
Quels rapports d'inspection puis-je demander ?
Dites-nous quelles caractéristiques doivent être rapportées et si vous avez besoin d'une documentation matière, de résultats dimensionnels ou d'un format de premier article. Convenez des enregistrements disponibles, des méthodes de mesure et de l'échantillonnage avant de commander.
Un guide de l'acheteur pour l'usinage CNC 5 axes
Comprenez les décisions derrière une pièce complexe : la trajectoire d'usinage, l'accès de l'outil, les tolérances critiques, l'inspection de surface et le coût du passage d'un prototype à des commandes répétées.
Quand votre pièce a-t-elle besoin d'un usinage 5 axes simultané ?
L'usinage 5 axes simultané est utile lorsque la direction de coupe doit changer continuellement à mesure que l'outil suit une surface. Avec l'usinage 3+2, les axes rotatifs orientent d'abord la pièce ou l'outil, puis restent à cette orientation pendant une opération de coupe à trois axes. Le bon choix dépend des caractéristiques usinées ; une pièce peut utiliser les deux approches.
Considérez un composant profilé avec des trous de montage sur des faces inclinées. Une orientation d'outil changeant continuellement peut aider à finir sa région courbe ou à maintenir un dégagement autour des caractéristiques voisines. Les trous de montage peuvent être mieux usinés à des orientations fixes. Appeler la pièce complète “5 axes” ne signifie pas que chaque trou, passe d'ébauche ou opération de finition nécessite un mouvement simultané.
| Caractéristique à évaluer | Itinéraire à discuter |
|---|---|
| Plusieurs faces planes et trous inclinés | Positionnement 3+2 avec accès contrôlé à chaque face |
| Courbes nécessitant un changement d'orientation de l'outil | Finition 5 axes simultanée |
| Géométrie simple et facilement accessible | Si une trajectoire de fraisage plus simple correspond au dessin |
PTSMAKE se concentre sur l'usinage 5 axes simultané et offre également une capacité 3+2. Envoyez le modèle complet afin que la trajectoire puisse être examinée caractéristique par caractéristique. Les questions utiles incluent quelles surfaces nécessitent un mouvement continu, où les orientations fixes sont suffisantes, et ce qui reste inaccessible. Pour les exigences générales de fraisage, consultez nos Capacités de fraisage CNC.
Chaque caractéristique peut-elle être finie en une seule configuration ?
L'accès cinq axes peut réduire le nombre de fois qu'une pièce est repositionnée, mais il ne rend pas toutes les surfaces disponibles en un seul serrage. La zone maintenue par un étau, un montage ou une caractéristique de montage peut encore nécessiter une autre opération. D'autres limites incluent l'espace autour de la pièce, la course rotative et l'ensemble complet de l'outil de coupe.
L'accès de l'outil implique plus que de placer la pointe de la fraise sur le modèle. La queue et le porte-outil doivent dégager les parois environnantes et le montage tout au long du mouvement. Une position qui semble possible dans une vue CAO statique peut devenir obstruée lorsque la pièce s'incline. Le brut et le dispositif de maintien occupent également un espace absent du modèle de la pièce finie.
Par exemple, un boîtier multi-faces peut permettre à ses orifices inclinés et à ses faces supérieures de partager une seule configuration tandis que la base serrée est finie plus tard. Discutez des relations qui importent entre cette base et les autres caractéristiques, comment elles seront récupérées après un nouveau serrage, et où l'inspection les vérifiera. Une deuxième opération peut être une partie judicieuse d'une trajectoire contrôlée.
Demandez ce qui est couvert par la vérification de la trajectoire d'outil et du mouvement de la machine : la fraise, le porte-outil, le brut, le montage et la course rotative. Demandez également comment le programme machine post-traité est vérifié. Une simulation de la fraise seule ne montre pas toutes les interférences possibles de la machine ou du montage.
- Identifiez les surfaces qui doivent rester exemptes de marques de maintien.
- Indiquez si les caractéristiques de positionnement ou de serrage temporaires sont acceptables.
- Incluez les parois proches et toutes les caractéristiques internes dans le modèle.
- Confirmez la trajectoire proposée pour les surfaces cachées par le montage.
Les passages internes entièrement clos nécessitent une évaluation de fabrication distincte. Plus d'axes machine ne créent pas de chemin physique à travers un matériau solide. Évaluez la pièce entière et son maintien avant de vous engager à une exigence de configuration unique.
Qu'est-ce qui détermine la précision sur les faces inclinées ?
La précision dépend de la caractéristique requise et du plan complet d'usinage et de mesure. La réduction du resserrage peut aider à préserver les relations entre les caractéristiques. L'alignement des axes rotatifs, l'état de l'outil, les forces de coupe et le maintien de la pièce affectent toujours le résultat. Le nombre d'axes n'est pas une spécification de tolérance.
PTSMAKE offre des tolérances dimensionnelles aussi serrées que ±0,005 mm sur les caractéristiques appropriées, sous réserve d'examen du dessin et du matériau. Il s'agit d'une capacité dimensionnelle conditionnelle. Le profil de surface, la position des trous, l'angularité et les autres exigences géométriques doivent être spécifiés et examinés séparément.
| Exigence | Ce que le dessin devrait établir |
|---|---|
| Un alésage de précision | Les limites de taille et toute exigence de forme distincte |
| Un motif de trous de montage angulé | L'emplacement et l'orientation par rapport aux références spécifiées |
| Une surface courbe fonctionnelle | Le contrôle du profil et les exigences de référence applicables |
Imaginez un support qui se positionne sur une face inférieure et deux caractéristiques de montage. Un alésage angulé peut respecter sa tolérance de diamètre tandis que son axe est incorrectement positionné par rapport à ces caractéristiques de positionnement. Vérifier le diamètre seul manquerait le problème d'assemblage. Rendez la relation prévue claire à travers le schéma de référence et les contrôles géométriques du dessin.
Avant la production, identifiez les caractéristiques critiques, leur état final de matériau et de finition, et la méthode de vérification. Si une exigence stricte ne couvre qu'un court siège de palier ou une surface sélectionnée, marquez clairement cette étendue. Cela permet à l'effort d'usinage et d'inspection de suivre la fonction réelle de la pièce.
Avez-vous des surfaces courbes, des alésages angulés ou des exigences strictes de face transversale ?
Obtenez votre devis d'usinage 5 axesComment les surfaces courbes et l'état de surface doivent-ils être inspectés ?
Définissez séparément l'exigence de forme et l'exigence de texture de surface. Le profil de surface évalue l'écart par rapport à la géométrie spécifiée. La rugosité décrit la texture à plus petite échelle en utilisant des paramètres tels que Ra. Une courbe d'apparence lisse peut avoir la mauvaise forme, tandis qu'une surface correctement formée peut toujours avoir une texture d'usinage inadaptée.
Pour une courbe fonctionnelle, fournissez le modèle contrôlé et la révision du dessin, la région de surface à évaluer et la tolérance applicable. Suivez les références de datum du dessin là où elles sont spécifiées. Un contrôle de profil sans références de datum peut ne concerner que la forme ; l'ajout de références de datum peut également contraindre l'orientation et la localisation. L'alignement d'inspection doit correspondre à l'exigence réelle.
La planification des mesures doit prendre en compte la couverture sur la surface, l'accès de la sonde ou du capteur, et la manière dont la pièce est supportée. La vérification de quelques points pratiques peut manquer une déviation locale entre eux. L'approche d'échantillonnage ou de balayage appropriée dépend de la géométrie et des critères d'acceptation, plutôt que de l'étiquette “inspecté par CMM”.” Le guide de mesure de profil de surface de KEYENCE explique les considérations de mesure pertinentes.
Par exemple, un insert d'accouplement incurvé peut nécessiter une vérification de profil sur sa région de contact et un contrôle de rugosité séparé à cet endroit. Ses surfaces de dégagement sans contact peuvent avoir des exigences différentes. Marquez ces zones au lieu d'appliquer la finition la plus stricte à chaque face visible.
Convenez du contenu du rapport avant de commander : identifiants des caractéristiques, limites spécifiées, résultats mesurés et la condition dans laquelle la pièce est vérifiée. Pour les pièces revêtues ou polies, clarifiez les exigences applicables après la finition. Un rapport doit rendre la décision d'acceptation traçable au dessin.
Quand l'usinage 5 axes peut-il réduire le coût total d'une pièce ?
L'usinage cinq axes peut être économique lorsque l'amélioration de l'accès et la réduction du nombre de montages éliminent suffisamment de travail de l'itinéraire de production complet. Évaluez le coût total de la pièce devisé, y compris la préparation, l'usinage, la finition et l'inspection. Le taux horaire d'une machine seule ne peut pas montrer si c'est le meilleur choix.
Une pièce avec de nombreuses faces inclinées pourrait autrement nécessiter plusieurs montages et des positionnements répétés. L'accès cinq axes peut simplifier cet itinéraire. Inversement, une pièce facilement accessible peut peu bénéficier de la programmation et de la vérification supplémentaires nécessaires pour une stratégie plus complexe. La comparaison doit utiliser les mêmes exigences de dessin et la même quantité.
| Domaine de coût | Question utile pour le devis |
|---|---|
| Préparation | Quelle programmation, préparation de montage et travail de première pièce sont inclus ? |
| Chaque composant | Quelles opérations de coupe, de repositionnement et de finition restent ? |
| Acceptation | Quelles caractéristiques et combien de pièces sont mesurées ? |
| Commandes répétées | Que doit être réexaminé si la quantité ou la révision change ? |
Demandez des prix séparés pour la quantité prototype et le lot de répétition attendu. La préparation partagée sur un lot contribue différemment à chaque pièce qu'à un prototype unique. Maintenez la documentation requise et la finition cohérentes entre ces comparaisons.
Demandez des alternatives de conception là où elles pourraient modifier significativement l'itinéraire : un évidement plus accessible, une surface non fonctionnelle moins restrictive ou une tolérance de maintien révisée. Conservez le dessin original comme référence et approuvez explicitement les alternatives. Un prix inférieur n'est utile que si la pièce résultante répond toujours à l'application et aux exigences d'acceptation convenues.
Quels changements de conception améliorent l'accès et la stabilité de l'outil ?
Commencez par rendre la caractéristique requise accessible avec un outil stable et un arrangement de maintien sécurisé. L'inclinaison peut aider un outil plus court à approcher une zone profonde ou inclinée, mais elle n'élimine pas les limites de rigidité d'un outil élancé ou d'une paroi flexible. Examinez le dégagement et le support ensemble.
Une revue de conception utile compare la caractéristique actuelle avec une alternative fonctionnellement acceptable. Pour une poche profonde, discutez si son ouverture ou son rayon interne peut augmenter suffisamment pour améliorer l'assemblage d'outil proposé. Pour une paroi haute, identifiez où la rigidité est essentielle et si le matériau adjacent peut fournir un support pendant l'usinage. Aucun changement ne doit être effectué sans approbation de conception.
- Coins internes : autorisez un rayon de fraise pratique là où la géométrie d'accouplement le permet.
- Évidements profonds : supprimez la profondeur inutile et examinez le dégagement pour le porte-outil ainsi que pour l'arête de coupe.
- Parois minces : discutez du support, des emplacements de serrage et de la séquence pour enlever le matériau environnant.
- Formes extérieures complexes : préservez une zone de localisation ou de maintien utile lorsque l'application le permet.
À titre d'exemple de conception, une poche inclinée à côté d'une nervure haute peut être difficile car le porte-outil approche la nervure avant que la fraise n'atteigne le fond de la poche. Changer l'ouverture de la poche pourrait aider ; simplement sélectionner un outil plus long introduit un problème de stabilité différent. Examinez l'obstruction réelle avant de modifier une dimension.
Il n'y a pas d'épaisseur de paroi minimale unique ou de rapport de poche maximal qui couvre chaque matériau et chaque forme. Envoyez le modèle complet et expliquez quelles caractéristiques sont fonctionnelles, afin que les suggestions DFM puissent répondre aux contraintes réelles.
Envoyez le modèle, les exigences critiques et la quantité commandée pour un examen spécifique à la pièce.
Discutez de votre pièce 5 axesComment l'état du matériau et la finition affectent-ils le résultat ?
Spécifiez la nuance et l'état du matériau ainsi que les exigences de surface finales. L'accès cinq axes élargit les options d'usinage, mais la pièce doit toujours satisfaire ses besoins en matière de résistance, de rigidité, de température, de corrosion et d'assemblage. Une étiquette générale telle que “ aluminium ” ou “ acier inoxydable ” n'est pas une spécification de matériau complète.
Pour un composant léger complexe, séparez les exigences des parois minces, des caractéristiques de montage et des surfaces de travail profilées. Demandez si l'état du matériau et la séquence d'usinage proposés conviennent à chaque région. Si un traitement thermique est requis, incluez son état ou sa spécification et discutez des exigences dimensionnelles qui doivent être atteintes par la suite. Traitez-le comme faisant partie de la route du matériau et de la fabrication.
La finition nécessite également un examen caractéristique par caractéristique. Sur l'aluminium anodisé, l'oxyde se forme en partie à l'intérieur de la surface d'origine et en partie vers l'extérieur. L'épaisseur du revêtement n'est donc pas la même que la croissance dimensionnelle vers l'extérieur. Le guide de référence de l'Aluminum Anodizers Council explique cette distinction ; la tolérance pour une pièce particulière doit suivre le processus convenu.
Considérez un boîtier incurvé anodisé avec des alésages de positionnement de précision. Décidez si ces alésages sont revêtus, masqués ou finis par une opération ultérieure convenue. Définissez la condition dans laquelle la taille de l'alésage et le profil de surface pertinent seront acceptés. Une instruction d'apparence telle que “ anodisé noir ” ne répond pas à ces questions.
Marquez les surfaces cosmétiques, les zones de contact fonctionnelles et toutes les zones de traitement restreintes sur le dessin. Si un polissage est demandé, identifiez quelle géométrie doit être préservée. Les substitutions de matériaux ou les changements de finition doivent être examinés par rapport à la spécification complète et approuvés avant la production.
Que doit inclure une demande de prix (RFQ) pour les prototypes et les commandes répétées ?
Envoyez la géométrie 3D correspondante et un dessin contrôlé qui explique comment la pièce sera acceptée. Incluez le numéro de pièce et la révision, la nuance et l'état du matériau, la quantité, les exigences de finition et la date cible. Identifiez les caractéristiques critiques et les enregistrements nécessaires avec la commande. Résolvez les différences entre le modèle et le dessin avant la production.
- Géométrie : le modèle complet, y compris les caractéristiques internes et les surfaces voisines qui limitent l'accès.
- Acceptation : les dimensions, les contrôles géométriques, les références, les exigences de surface et l'état d'inspection final.
- Portée de la commande : la quantité de prototypes, les lots répétés attendus et la documentation d'inspection ou de matériau demandée.
- Calendrier : la date requise et tout jalon distinct pour l'approbation de la première pièce.
Les délais de production de PTSMAKE sont 1 à 3 jours pour les prototypes urgents, 7 à 15 jours pour les petites séries et 15 à 30 jours pour les séries de production. Le délai de production final est confirmé avec votre devis, en fonction de la pièce, du matériau, de la quantité et de la finition. Incluez les exigences d'inspection spéciales dès le début afin que le calendrier convenu couvre le travail nécessaire à l'acceptation.
Pour la production répétée, utilisez la première pièce pour vérifier les caractéristiques convenues et les besoins d'assemblage. Un échantillon acceptable n'établit pas la capacité de processus à long terme. Guide de NIST sur la capacité des processus explique pourquoi la stabilité et les données appropriées sont importantes.
Avant de commander à nouveau, confirmez la révision et documentez tout écart approuvé ou modification de conception. Convenez de l'étendue de l'inspection pour le prochain lot plutôt que de supposer que le rapport de prototype la définit automatiquement. Cela donne aux deux équipes une base claire pour comparer les devis, examiner les résultats et gérer les changements ultérieurs. Pour les pièces impliquant plusieurs processus d'usinage, commencez par nos capacités d'usinage CNC.
Obtenez votre devis d'usinage CNC 5 axes
Partagez le modèle, le dessin, le matériau et les quantités. Nous examinerons avec vous la géométrie, les caractéristiques critiques et les exigences de production.