
5-assige CNC-bewerkingsdiensten voor complexe onderdelen
Complexe oppervlakken, schuine kenmerken en meerdere bewerkte vlakken, gemaakt volgens uw tekeningen. PTSMAKE is gespecialiseerd in simultane 5-assige bewerking, met 3+2 positionering wanneer dit geschikt is voor het onderdeel. Maattoleranties zo nauw als ±0.005 mm op geschikte kenmerken, onder voorbehoud van tekening- en materiaalbeoordeling.
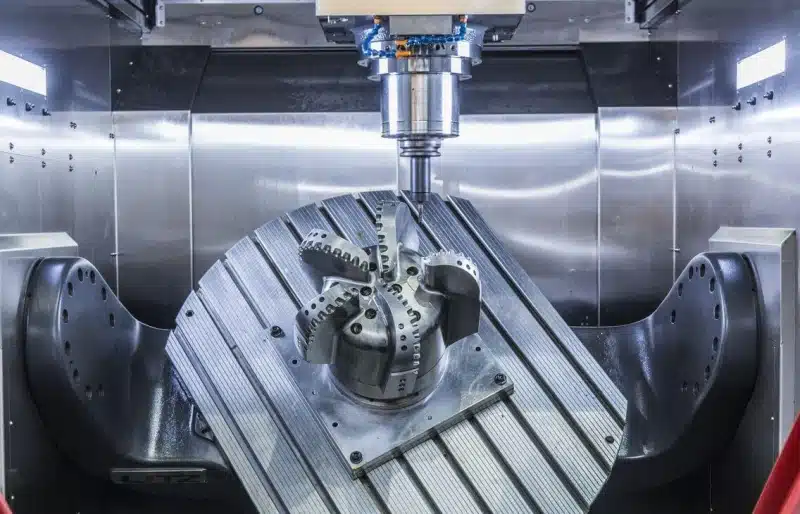
- Simultaan 5-assig & 3+2
- Complexe krommingen & schuine kenmerken
- Van prototype tot productieorders
- Tekeninggebaseerde inspectie
Waarom kiezen voor PTSMAKE voor 5-assige bewerking?
Begin met de oppervlakken, passingen en kenmerkrelaties die uw onderdeel nodig heeft. Kies vervolgens de bewerkingsroute die deze levert.
Continue controle voor complexe oppervlakken
Gebruik veranderende gereedschapshoeken waar een vaste richting de toegang beperkt tot gebogen wanden, gebeeldhouwde vlakken of diepe kenmerken.
Beoordeel uw geometrieMinder datumoverdrachten
Het bewerken van meerdere toegankelijke vlakken in één opspanning kan herpositioneringsfouten verminderen. Plan hoe het uiteindelijk opgespannen vlak zal worden afgewerkt.
Bespreek kritieke kenmerkenPraktische feedback vóór het snijden
Beoordeel de speling van de houder, dunne secties en grijpoppervlakken. Elke voorgestelde ontwerpwijziging gaat naar u ter goedkeuring.
Vraag een ontwerpbeoordeling aanAcceptatie vooraf gedefinieerd
Stem in met de tekeningrevisie, kritieke metingen en de afgewerkte staat, zodat de offerte en inspectie dezelfde eisen nastreven.
Plan uw inspectieKwaliteitscontrole voor complexe 5-assige onderdelen
Grootte, positie en oppervlaktevorm zijn afzonderlijke eisen. Een dimensionale capaciteit van ±0.005 mm definieert niet elke geometrische tolerantie op het onderdeel.
Inspecteer de kenmerken die het onderdeel laten werken
Een behuizing heeft mogelijk schuine gaten nodig om een gedeeld datum te ontmoeten. Een voorgevormd onderdeel heeft mogelijk zijn oppervlakteprofiel gecontroleerd nodig tegen het CAD-model. Identificeer deze eisen voordat u het meetplan kiest.
Specificeer de materiaaltoestand, het datum systeem, kritieke afmetingen en de uiteindelijke afwerking. Stem in met methoden, bemonstering en rapportage tijdens de offerte, inclusief eventuele controles die nodig zijn na het ontspannen of coaten.
- Tekening & MateriaalRevisie, legering, toestand en kritieke kenmerken.
- Instelling & Eerste OnderdeelHoudvlakken en het datumoverdrachtsplan.
- Controles tijdens procesKenmerken beïnvloed door slijtage of latere bewerkingen.
- EindacceptatieAfgewerkte afmetingen, uiterlijk en overeengekomen gegevens.
| Functie | Wat kan er misgaan | Wat te specificeren |
|---|---|---|
| Schuine boringen & kruisvlakgaten | Correcte diameters maar incorrecte locatie of oriëntatie. | Datumreferenties, positie-/oriëntatie-eisen en een geschikte meetmethode. |
| Vrije vorm & voorgevormde oppervlakken | Een glad ogend oppervlak dat afwijkt van de beoogde vorm. | CAD-revis. |
| Dunne wanden & slanke kenmerken | Klemmen of materiaalverwijdering verandert de vrijgekomen vorm. | Wandlimieten, ondersteuning tijdens inspectie en acceptatie in de uiteindelijke staat. |
| Gecoate passingen & pasvlakken | Afwerking verandert de maat, randconditie of contactvlakken. | Eindafmetingen, afdekgebieden en eventuele controles na afwerking. |
Materialen voor 5-assige CNC-bewerking
Het juiste materiaal moet zowel bij het werkstuk als bij de complexe geometrie ervan passen. Vermeld de exacte kwaliteit en materiaaltoestand in uw aanvraag.
Aluminiumlegeringen
- Typische overweging
- Laag gewicht voor gevormde behuizingen, beugels en bewegende onderdelen.
- Herziening voor vijf-assig werk
- Dunwandstabiliteit, toegang tot diepe zakken en vervorming na materiaalverwijdering.
Specificeer de legering, hardheid en eventuele geanodiseerde oppervlakken.
Roestvrij staal
- Typische overweging
- Corrosiebestendigheid voor complexe onderdelen met blootgestelde of bevochtigde oppervlakken.
- Herziening voor vijf-assig werk
- Kwaliteit, snijtoegang en de randconditie van doorsnijdende kenmerken.
Vermeld de gebruiksomgeving en eventuele passiveringsvereisten.
Titaanlegeringen
- Typische overweging
- Sterkte- en gewichtseisen in een veeleisende gebruiksomgeving.
- Herziening voor vijf-assig werk
- Gereedschapsinschakeling, warmteregulering en ondersteuning rondom slanke secties.
Bevestig de kwaliteit, voorraadspecificatie en kritische geometrie met ons.
Legering & Gereedschapsstaal
- Typische overweging
- Dragende, slijtage- of hardheidseisen voor gevormde componenten.
- Herziening voor vijf-assig werk
- Materiaaltoestand en hoe.
Vermeld de vereiste eindhardheid en eventuele nabewerkingsmarge.
Messing & Koperlegeringen
- Typische overweging
- Elektrische, thermische of vloeistof-interface vereisten.
- Herziening voor vijf-assig werk
- Legeringsspecifieke bewerkbaarheid, bramen en bescherming van delicate kenmerken.
Gebruik een exacte kwaliteit; geleidbaarheid en sterkte variëren per legering.
Technische kunststoffen
- Typische overweging
- Laag gewicht, isolatie of glijdend contact in gevormde onderdelen.
- Herziening voor vijf-assig werk
- Klemmingsvervorming, thermische respons en dimensionale conditionering.
Vermeld bedrijfstemperatuur, belastingen en vereiste passingstoleranties.
Oppervlakteafwerkingen voor Complexe Geometrie
Definieer de afwerking per functioneel oppervlak. Schuine gaten, gebogen vlakken en verzonken gebieden hebben mogelijk verschillende beschermings- of acceptatiecriteria nodig.
| Oppervlaktevereiste | Opties om te bespreken | Details om te vermelden op uw tekening |
|---|---|---|
| Bewerkte contouren & pasvlakken | Afwerking zoals bewerkt; lokale nabewerking. | Vereiste ruwheid, gereedschapsspoorrichting waar functioneel, en oppervlakken die onaangeroerd moeten blijven. |
| Aluminium bescherming & uiterlijk | Anodiseren; parelstralen vóór het anodiseren waar van toepassing. | Coating specificatie, kleur, contact-/ophangpunten en afscherming van precieze passingen. |
| Roestvrijstalen oppervlakken | Passiveren volgens de overeengekomen specificatie. | Legering, reinheidsvereisten en toegang voor het behandelen en spoelen van uitsparingen. |
| Slijtage- of corrosiebescherming | Geschikte beplating of coating na materiaalbeoordeling. | Diktelimieten, toegankelijke interne oppervlakken en afmetingen na afwerking. |
| Zichtbare gevormde vlakken | Lokaal polijsten of een gedefinieerde cosmetische textuur. | Goedgekeurde uiterlijke referentie, beschermde randen en profieltoleranties die behouden moeten blijven. |
5-assige CNC-bewerking Productie Levertijden
Plan uw bestelling van urgente prototypes tot herhaalproductie.
Urgente prototypes
1–3 dagenVoor urgente onderdelen na beoordeling van geometrie, materiaal en planning.
Kleine batches
7–15 dagenCoördineer instellingen, afwerking en de overeengekomen inspectievereisten.
Productieruns
15–30 dagenPlan de bevestigde hoeveelheid, herhaalde controles en het productieschema.
De definitieve levertijd wordt bevestigd met uw offerte, op basis van het onderdeel, materiaal, de hoeveelheid, afwerking en inspectievereisten.
Ontwerpkeuzes die 5-assige bewerkingskosten kunnen verminderen
Geef de frees ruimte om het onderdeel te bereiken, houd het stevig ondersteund en definieer de oppervlakken die van belang zijn.
Laat ruimte voor de gereedschapshouder
Verlicht nabijgelegen geometrie waar de functie dit toelaat, waardoor de gereedschapshouder speling krijgt naarmate de snijhoek verandert.
Maak kortere gereedschapstoegang mogelijk
Houd een toegankelijke benadering voor diepe kenmerken, zodat kantelen de gereedschapsoverhang kan verminderen waar de geometrie dit toelaat.
Plan een veilige houderbasis
Bespreek opofferingsmateriaal of een houderbasis die werkvlakken toegankelijk houdt, met de verwijdering ervan inbegrepen in het procesplan.
Sta praktische interne radii toe
Vergroot interne hoekradii waar de pasvormspeling dit toelaat; vijf-assige beweging heft de radiuslimiet van de frees niet op.
Definieer de functionele datums
Identificeer de assemblage datums en relaties tussen gehoekte kenmerken, zodat bewerking en inspectie dezelfde referenties gebruiken.
Specificeer precisie waar het ertoe doet
Pas strakke toleranties en oppervlaktevereisten toe op functionele kenmerken, met behulp van overeengekomen algemene vereisten elders om onnodige afwerking en inspectie te voorkomen.
U keurt eventuele tekeningwijzigingen goed vóór productie.
Complexe onderdeelfuncties ter beoordeling
Twee geometrie-voorbeelden laten zien waar continue gereedschapsbeweging of toegang vanuit verschillende richtingen kan helpen. De bewerkingsroute wordt gekozen uit de complete tekening.
Impellers & gevormde schijven
Gebogen bladen en smalle doorgangen kunnen vereisen dat de gereedschapshoek verandert langs het oppervlak. Bladspeling, gereedschapsingrijping en ondersteuning beïnvloeden allemaal de bewerkingsaanpak.
Voeg toe aan uw aanvraag: het volledige oppervlaktemodel, naaf- en boringdatums, bladprofielvereisten en gespecificeerde oppervlakteafwerking. Vermeld eventuele balansvereisten afzonderlijk.
Beoordeel uw gevormde onderdeel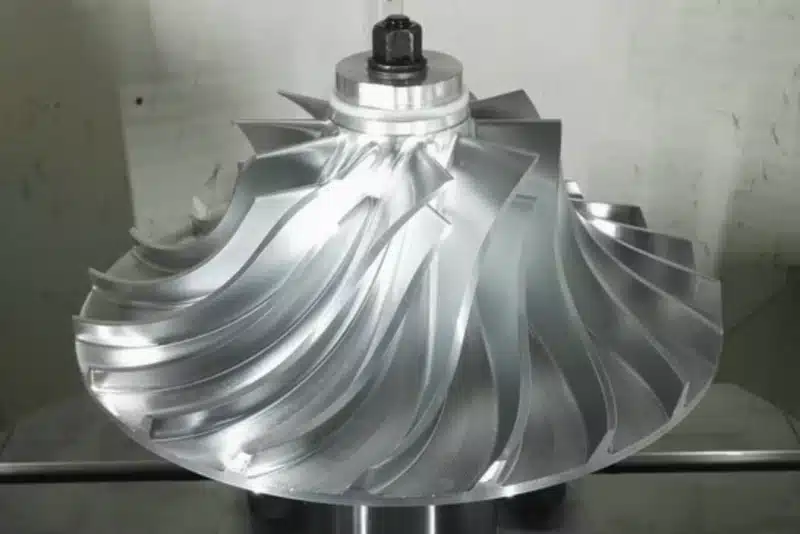
Meerpoorts behuizingen
Flensen, boringen en montagekenmerken op verschillende vlakken hebben een gedeeld referentiesysteem nodig. Vaste-hoek 3+2 bewerkingen kunnen geschikt zijn voor deze kenmerken; continue vijf-assige beweging wordt overwogen waar het oppervlak of de toegang dit vereist.
Voeg toe aan uw aanvraag: poortgroottes, afdichtingsvlakken, gatenlocaties, datumreferenties en ontbraamvereisten bij kruisende doorgangen.
Beoordeel uw behuizing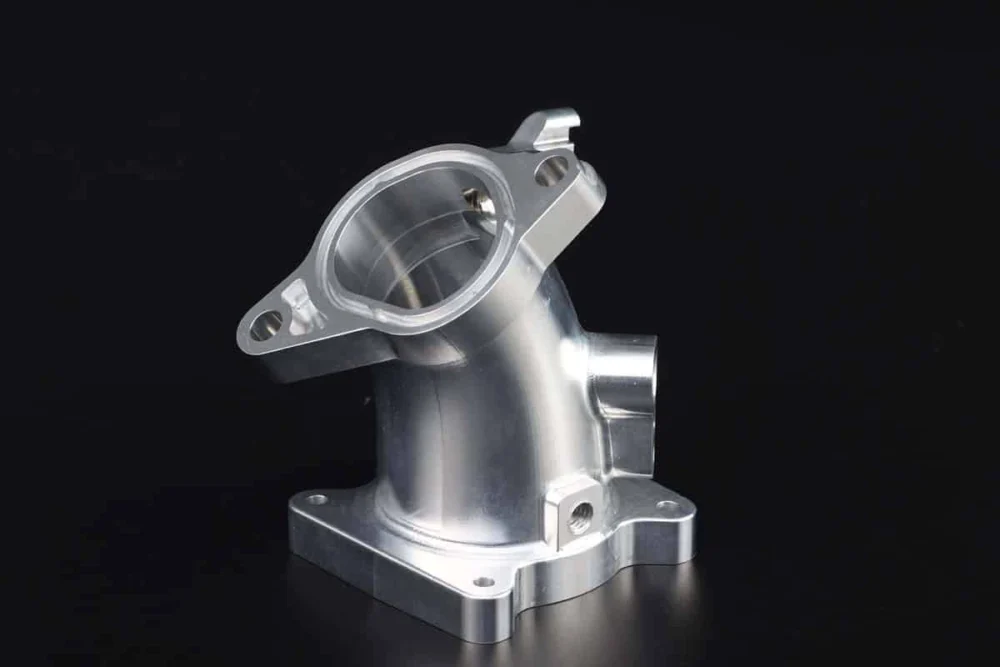
Starten met uw 5-assige bewerkingsopdracht
Wat moet ik sturen voor een offerte?
Stuur uw 3D-model en de nieuwste 2D-tekening, met materiaal en conditie, aantallen, afwerkingen, kritische toleranties en de vereiste productiedatum. Voeg eventuele inspectie- of documentatievereisten toe en de leveringsbestemming.
Biedt u simultaan 5-assig bewerken of 3+2 aan?
Beide. PTSMAKE richt zich op simultaan 5-assig bewerken en biedt ook 3+2 positionering aan. We beoordelen welke bewerkingen continue gereedschapsasbeweging nodig hebben en welke een vaste snijoriëntatie kunnen gebruiken.
Kunt u ±0,005 mm toleranties bereiken?
Dimensionale toleranties zo strak als ±0,005 mm zijn mogelijk op geschikte kenmerken, onder voorbehoud van tekening- en materiaalbeoordeling. De kenmerkgrootte, geometrie en uiteindelijke verwerking zijn van belang. Positie, profiel, vorm en oppervlakteruwheid hebben hun eigen vereisten nodig.
Kunt u een prototype maken vóór een grotere bestelling?
Ja. Stuur de prototypehoeveelheid en de verwachte vervolghoeveelheden samen. We kunnen het initiële onderdeel en de vereisten die moeten worden meegenomen in herhaalproductie beoordelen.
Hoe snel kan de productie worden voltooid?
Productiebereiken zijn 1–3 dagen voor urgente prototypes, 7–15 dagen voor kleine batches en 15–30 dagen voor productieruns. De definitieve timing wordt bevestigd met uw offerte na beoordeling van het onderdeel, materiaal, aantal, afwerking en inspectievereisten.
Welke inspectiegegevens kan ik opvragen?
Vertel ons welke kenmerken moeten worden gerapporteerd en of u materiaaldocumentatie, dimensionale resultaten of een eerste-artikelformaat nodig heeft. Stem de beschikbare gegevens, meetmethoden en bemonstering af voordat u bestelt.
Een kopersgids voor 5-assige CNC-bewerking
Begrijp de beslissingen achter een complex onderdeel: de bewerkingsroute, gereedschapstoegang, kritische toleranties, oppervlakte-inspectie en de kosten van de overgang van een prototype naar herhaalbestellingen.
Wanneer heeft uw onderdeel gelijktijdige 5-assige bewerking nodig?
Gelijktijdige 5-assige bewerking is nuttig wanneer de snijrichting continu moet veranderen terwijl het gereedschap een oppervlak volgt. Bij 3+2 bewerking oriënteren de rotatieassen eerst het onderdeel of gereedschap, en blijven dan in die oriëntatie tijdens een drie-assige snijbewerking. De juiste keuze hangt af van de te bewerken kenmerken; één onderdeel kan beide benaderingen gebruiken.
Overweeg een voorgevormd onderdeel met montagegaten op schuine vlakken. Een continu veranderende gereedschaporiëntatie kan helpen bij het afwerken van het gebogen gebied of het handhaven van speling rondom aangrenzende kenmerken. De montagegaten kunnen beter worden bewerkt bij vaste oriëntaties. Het complete onderdeel “5-assig” noemen betekent niet dat elk gat, elke voorbewerking of afwerkingsbewerking gelijktijdige beweging nodig heeft.
| Kenmerk om te evalueren | Route om te bespreken |
|---|---|
| Verschillende vlakke vlakken en schuine gaten | 3+2 positionering met gecontroleerde toegang tot elk vlak |
| Krommingen die een veranderende gereedschaporiëntatie vereisen | Gelijktijdige 5-assige afwerking |
| Eenvoudige, gemakkelijk toegankelijke geometrie | Of een eenvoudigere freesroute voldoet aan de tekening |
PTSMAKE richt zich op gelijktijdige 5-assige bewerking en biedt ook 3+2 functionaliteit. Stuur het complete model zodat de route kenmerk voor kenmerk kan worden beoordeeld. Nuttige vragen zijn onder andere welke oppervlakken continue beweging nodig hebben, waar vaste oriëntaties voldoende zijn en wat ontoegankelijk blijft. Voor algemene freesvereisten, zie onze CNC Freesmogelijkheden.
Kan elk kenmerk in één opstelling worden afgewerkt?
Vijf-assige toegang kan het aantal keren dat een onderdeel wordt verplaatst verminderen, maar het maakt niet elk oppervlak beschikbaar in één opspanning. Het gebied dat door een bankschroef, opspaninrichting of montagekenmerk wordt vastgehouden, heeft mogelijk nog een andere bewerking nodig. Andere beperkingen zijn de ruimte rond het onderdeel, de rotatiebeweging en de complete snijgereedschapmontage.
Gereedschapstoegang omvat meer dan alleen het plaatsen van de snijpunt op het model. De schacht en houder moeten de omringende wanden en de opspaninrichting gedurende de hele beweging vrijhouden. Een positie die in een statische CAD-weergave mogelijk lijkt, kan worden belemmerd terwijl het onderdeel kantelt. Het materiaal en de opspaninrichting nemen ook ruimte in beslag die afwezig is in het model van het afgewerkte onderdeel.
Een meerzijdig huis kan bijvoorbeeld zijn schuine poorten en bovenvlakken in één opstelling laten delen, terwijl de opgespannen basis later wordt afgewerkt. Bespreek welke relaties belangrijk zijn tussen die basis en de andere kenmerken, hoe ze na het opnieuw opspannen zullen worden hersteld, en waar de inspectie ze zal controleren. Een tweede bewerking kan een verstandig onderdeel zijn van een gecontroleerde route.
Vraag wat wordt gedekt door de verificatie van gereedschapspad en machinebeweging: de snijder, houder, materiaal, opspaninrichting en rotatiebeweging. Vraag ook hoe het geposte machineprogramma wordt geverifieerd. Een simulatie van alleen de snijder toont niet elke mogelijke machine- of opspaninrichtinginterferentie.
- Identificeer oppervlakken die vrij moeten blijven van opspanmarkeringen.
- Toon aan of tijdelijke positionerings- of opspanfuncties acceptabel zijn.
- Neem nabijgelegen wanden en alle interne kenmerken op in het model.
- Bevestig de voorgestelde route voor oppervlakken die door de opspaninrichting verborgen zijn.
Volledig ingesloten interne doorgangen vereisen een afzonderlijke productiebeoordeling. Meer machine-assen creëren geen fysiek pad door vast materiaal. Evalueer het hele onderdeel en de werkstukopspanning voordat u zich vastlegt op een vereiste van één opstelling.
Wat bepaalt de nauwkeurigheid over schuine vlakken?
Nauwkeurigheid hangt af van de vereiste eigenschap en het complete bewerkings- en meetplan. Het verminderen van herklemmen kan helpen relaties tussen kenmerken te behouden. Uitlijning van de rotatie-as, gereedschapsconditie, snijkrachten en werkstukklemming beïnvloeden het resultaat nog steeds. Het aantal assen is geen tolerantiespecificatie.
PTSMAKE biedt dimensionale toleranties zo nauw als ±0,005 mm op geschikte kenmerken, onder voorbehoud van tekening en materiaalbeoordeling. Dit is een voorwaardelijke dimensionale capaciteit. Oppervlakteprofiel, gatpositie, hoekigheid en andere geometrische vereisten moeten worden gespecificeerd en afzonderlijk worden beoordeeld.
| Vereiste | Wat de tekening moet vaststellen |
|---|---|
| Een precisieboring | Maatgrenzen en eventuele afzonderlijke vormvereisten |
| Een schuin montagegatpatroon | Locatie en oriëntatie ten opzichte van de gespecificeerde datums |
| Een functioneel gebogen oppervlak | Profielcontrole en de toepasselijke referentievereisten |
Stel je een beugel voor die zich bevindt op een onderoppervlak en twee montagekenmerken. Een schuine boring kan voldoen aan zijn diametertolerantie terwijl de as ervan onjuist is gepositioneerd ten opzichte van die positioneringskenmerken. Alleen het controleren van de diameter zou het assemblageprobleem missen. Maak de beoogde relatie duidelijk via het datumschema van de tekening en geometrische controles.
Vóór de productie, identificeer de kritieke eigenschappen, hun uiteindelijke materiaal en afwerkingsstaat, en de verificatiemethode. Als een strakke vereiste betrekking heeft op slechts een korte lagerzitting of geselecteerd oppervlak, markeer die omvang duidelijk. Dit laat de bewerkings- en inspectie-inspanning de werkelijke functie van het onderdeel volgen.
Hebben gebogen oppervlakken, schuine boringen of strakke dwarsvlakvereisten?
Vraag uw offerte voor 5-assige bewerking aanHoe moeten gebogen oppervlakken en oppervlakteafwerking geïnspecteerd worden?
Definieer de vormvereiste en de oppervlaktestructuurvereiste afzonderlijk. Oppervlakteprofiel evalueert afwijking van de gespecificeerde geometrie. Ruwheid beschrijft kleinschaligere textuur met behulp van parameters zoals Ra. Een glad ogende curve kan de verkeerde vorm hebben, terwijl een correct gevormd oppervlak nog steeds ongeschikte bewerkingstextuur kan hebben.
Voor een functionele curve, lever het gecontroleerde model en de tekeningrevisie, het te evalueren oppervlaktegebied en de toepasselijke tolerantie. Volg de referentiepunten van de tekening waar gespecificeerd. Een profielcontrole zonder referentiepunten kan alleen de vorm betreffen; het toevoegen van referentiepunten kan ook oriëntatie en locatie beperken. De inspectie-uitlijning moet overeenkomen met de werkelijke vereiste.
Meetplanning moet rekening houden met dekking over het oppervlak, toegang van de taster of sensor, en hoe het onderdeel wordt ondersteund. Het controleren van enkele handige punten kan een lokale afwijking daartussen missen. De juiste bemonsterings- of scanmethode hangt af van de geometrie en acceptatiecriteria, in plaats van op het label “CMM geïnspecteerd.” KEYENCE's meetgids voor oppervlakteprofielen legt relevante meetoverwegingen uit.
Bijvoorbeeld, een gebogen pasinzetstuk heeft mogelijk profielverificatie nodig over het contactgebied en een afzonderlijke ruwheidscontrole daar. De niet-contact ontlastingsvlakken kunnen verschillende vereisten hebben. Markeer die zones in plaats van de strengste afwerking toe te passen op elk zichtbaar vlak.
Stem de rapportinhoud af vóór het bestellen: karakteristieke identificatoren, gespecificeerde limieten, gemeten resultaten en de conditie waarin het onderdeel wordt gecontroleerd. Voor gecoate of gepolijste onderdelen, verduidelijk welke vereisten van toepassing zijn na afwerking. Een rapport moet de acceptatiebeslissing traceerbaar maken naar de tekening.
Wanneer kan 5-assige bewerking de totale onderdeelkosten verlagen?
Vijf-assige bewerking kan economisch zijn wanneer verbeterde toegang en minder opstellingen voldoende werk wegnemen van de complete productieroute. Evalueer de totale geoffreerde onderdeelkosten, inclusief voorbereiding, bewerking, afwerking en inspectie. Het uurtarief van een machine alleen kan niet aantonen of het de betere keuze is.
Een onderdeel met veel schuine vlakken heeft anders mogelijk verschillende opspanningen en herhaalde positionering nodig. Vijf-assige toegang kan die route vereenvoudigen. Omgekeerd heeft een gemakkelijk toegankelijk onderdeel mogelijk weinig voordeel van de extra programmering en verificatie die nodig is voor een complexere strategie. De vergelijking moet dezelfde tekeningvereisten en kwantiteit gebruiken.
| Kostenpost | Nuttige vraag voor de offerte |
|---|---|
| Voorbereiding | Welke programmering, opspanvoorbereiding en eerste-onderdeel werk is inbegrepen? |
| Elk onderdeel | Welke snij-, herpositionerings- en afwerkingsoperaties blijven over? |
| Acceptatie | Welke kenmerken en hoeveel onderdelen worden gemeten? |
| Herhaalbestellingen | Wat moet opnieuw worden beoordeeld als kwantiteit of revisie verandert? |
Vraag afzonderlijke prijzen aan voor de prototype kwantiteit en de verwachte herhaalbatch. Voorbereiding gedeeld over een batch draagt anders bij aan elk stuk dan aan een enkel prototype. Houd de vereiste documentatie en afwerking consistent tussen die vergelijkingen.
Vraag om ontwerpalternatieven waar ze de route zinvol kunnen veranderen: een toegankelijkere uitsparing, een minder beperkend niet-functioneel oppervlak of een herziene opspanmarge. Houd de originele tekening als basislijn en keur alternatieven expliciet goed. Een lagere prijs is alleen nuttig wanneer het resulterende onderdeel nog steeds voldoet aan de toepassing en overeengekomen acceptatievereisten.
Welke ontwerpwijzigingen verbeteren de toegang tot gereedschap en stabiliteit?
Begin met het maken van het vereiste kenmerk bereikbaar met een stabiel gereedschap en een veilige opspaninrichting. Kantelen kan een korter gereedschap helpen een diep of schuin gebied te benaderen, maar het neemt de stijfheidsgrenzen van een slank gereedschap of een flexibele wand niet weg. Bekijk speling en ondersteuning samen.
Een nuttige ontwerprevisie vergelijkt het huidige kenmerk met een functioneel acceptabel alternatief. Voor een diepe zak, bespreek of de opening of interne radius voldoende kan toenemen om de voorgestelde gereedschapsassemblage te verbeteren. Voor een hoge wand, identificeer waar stijfheid essentieel is en of aangrenzend materiaal ondersteuning kan bieden tijdens de bewerking. Geen van beide wijzigingen mag worden aangebracht zonder goedkeuring van het ontwerp.
- Interne hoeken: sta een praktische freesradius toe waar de passende geometrie dit toelaat.
- Diepe uitsparingen: verwijder onnodige diepte en bekijk de speling voor de houder evenals de snijkant.
- Dunne wanden: bespreek ondersteuning, klemlocaties en de volgorde voor het verwijderen van omringend materiaal.
- Complexe buitenvormen: behoud een bruikbaar positionerings- of vasthoudgebied wanneer de toepassing dit toelaat.
Als ontwerpvvoorbeeld kan een schuine uitsparing naast een hoge rib moeilijk zijn omdat de houder de rib nadert voordat de frees de bodem van de uitsparing bereikt. Het wijzigen van de uitsparingsopening zou kunnen helpen; simpelweg het selecteren van een langer gereedschap introduceert een ander stabiliteitsprobleem. Beoordeel de werkelijke obstructie voordat u een afmeting wijzigt.
Er is geen enkele minimale wanddikte of maximale uitsparingsverhouding die elk materiaal en elke vorm dekt. Stuur het complete model en leg uit welke kenmerken functioneel zijn, zodat DFM-suggesties de echte beperkingen kunnen aanpakken.
Stuur het model, kritische vereisten en bestelhoeveelheid voor een onderdeelspecifieke beoordeling.
Bespreek uw 5-assig onderdeelHoe Beïnvloeden Materiaalconditie en Afwerking Het Resultaat?
Specificeer de materiaalkwaliteit en -conditie samen met de uiteindelijke oppervlaktevereisten. Vijf-assige toegang vergroot de bewerkingsmogelijkheden, maar het onderdeel moet nog steeds voldoen aan zijn sterkte, stijfheid, temperatuur, corrosie- en montagebehoeften. Een brede aanduiding zoals “aluminium” of “roestvrij staal” is geen complete materiaalspecificatie.
Voor een complex lichtgewicht onderdeel, scheid de vereisten van dunne wanden, montagekenmerken en voorgevormde werkoppervlakken. Vraag of de voorgestelde materiaalconditie en bewerkingsvolgorde geschikt zijn voor elke regio. Indien warmtebehandeling vereist is, vermeld de conditie of specificatie ervan en bespreek welke dimensionale vereisten daarna moeten worden bereikt. Behandel het als onderdeel van de materiaal- en productieroute.
Afwerking heeft ook een kenmerk-voor-kenmerk beoordeling nodig. Op geanodiseerd aluminium vormt het oxide zich deels binnen het oorspronkelijke oppervlak en deels naar buiten. Laagdikte is daarom niet hetzelfde als uitwendige dimensionale groei. De referentiegids van de Aluminium Anodiseerders Raad legt dit onderscheid uit; de tolerantie voor een specifiek onderdeel moet het overeengekomen proces volgen.
Overweeg een geanodiseerde gebogen behuizing met precisie positioneringsboringen. Beslis of die boringen gecoat, gemaskeerd of afgewerkt worden door een overeengekomen volgende bewerking. Definieer de conditie waarin de boorgrootte en het relevante oppervlakteprofiel zullen worden geaccepteerd. Een uiterlijke instructie zoals “zwart geanodiseerd” beantwoordt die vragen niet.
Markeer cosmetische oppervlakken, functionele contactgebieden en eventuele beperkte behandelingszones op de tekening. Indien polijsten wordt gevraagd, identificeer welke geometrie moet worden behouden. Materiaalvervangingen of afwerkingswijzigingen moeten worden beoordeeld aan de hand van de complete specificatie en goedgekeurd vóór productie.
Wat Moet een RFQ Bevatten voor Prototypes en Herhaalbestellingen?
Stuur overeenkomende 3D-geometrie en een gecontroleerde tekening die uitlegt hoe het onderdeel zal worden geaccepteerd. Vermeld het onderdeelnummer en de revisie, materiaalkwaliteit en -conditie, hoeveelheid, afwerkingsvereisten en streefdatum. Identificeer kritische kenmerken en de benodigde documenten bij de bestelling. Los verschillen op tussen het model en de tekening vóór productie.
- Geometrie: het complete model, inclusief interne kenmerken en aangrenzende oppervlakken die de toegang beperken.
- Acceptatie: afmetingen, geometrische toleranties, datums, oppervlaktevereisten en uiteindelijke inspectiestatus.
- Orderomvang: prototypehoeveelheid, verwachte herhaalbatches en gevraagde inspectie- of materiaaldocumentatie.
- Planning: de vereiste datum en elke afzonderlijke mijlpaal voor goedkeuring van het eerste onderdeel.
PTSMAKE's productiedoorlooptijden zijn 1–3 dagen voor urgente prototypes, 7–15 dagen voor kleine batches en 15–30 dagen voor productieseries. De uiteindelijke doorlooptijd wordt bevestigd met uw offerte, gebaseerd op het onderdeel, materiaal, de hoeveelheid en afwerking. Neem speciale inspectievereisten vroegtijdig op, zodat de overeengekomen planning het benodigde werk voor acceptatie dekt.
Gebruik voor herhaalproductie het eerste onderdeel om de overeengekomen kenmerken en montagebehoeften te controleren. Eén acceptabel monster vestigt geen langetermijn procescapaciteit. NIST's richtlijnen voor procescapaciteit leggen uit waarom stabiliteit en geschikte gegevens van belang zijn.
Voordat u opnieuw bestelt, bevestig de revisie en documenteer elke goedgekeurde afwijking of ontwerpwijziging. Spreek de inspectieomvang voor de volgende batch af in plaats van aan te nemen dat het prototyperapport dit automatisch definieert. Dit geeft beide teams een duidelijke basis voor het vergelijken van offertes, het beoordelen van resultaten en het omgaan met latere wijzigingen. Voor onderdelen die verschillende bewerkingsprocessen omvatten, begin met onze CNC-bewerkingsmogelijkheden.
Vraag uw 5-assige CNC-bewerkingsaanbieding aan
Deel het model, de tekening, het materiaal en de hoeveelheden. Wij zullen de geometrie, kritieke kenmerken en.