
Zwitserse bewerkingsservice voor precisieonderdelen
Kleine, complexe onderdelen gemaakt volgens uw tekeningen. PTSMAKE biedt Zwitserse bewerking voor precisieconnectoren, vloeistofkoppelingen, klepcomponenten en andere gedetailleerde draaidelen, van prototypes tot productieorders.
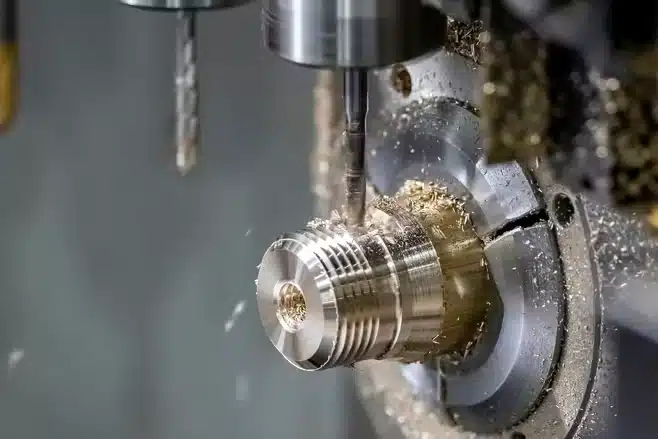
- Ø0.5–32 mmBereik staafdiameter
- 1–200 mmBereik onderdeellengte
- ±0,005 mmOp geschikte dimensionale kenmerken
- Metaal & KunststofMateriaalkwaliteit beoordeeld voor uw onderdeel
Diameter, lengte en tolerantie worden samen met materiaal en geometrie beoordeeld. Deze bereiken zijn niet van toepassing op elke combinatie; de uiteindelijke haalbaarheid en dimensionale toleranties worden bevestigd aan de hand van uw tekening.
Waarom kiezen voor PTSMAKE voor Zwitserse bewerking?
Denk aan de kenmerken die uw onderdeel moeilijk maken: een slank profiel, nauwe passingen, kruisgaten of meerdere bewerkingen op een klein onderdeel.
Ondersteuning voor slanke onderdelen
De Zwitserse geleidebusondersteuning houdt het snijpunt dicht bij de ondersteunde staaf, wat helpt bij het beheersen van doorbuiging bij kleine, slanke kenmerken.
Beoordeel uw onderdeelvormComplexe kenmerkrelaties
Beoordeel diameters, schroefdraden, vlakken en zijgaten samen, zodat de bewerkingsvolgorde de passingen ondersteunt die uw assemblage nodig heeft.
Bespreek kritieke kenmerkenMateriaalkeuzes voor functie
Kies uit roestvrij staal, messing, aluminium, titanium, gelegeerd staal en geselecteerde technische kunststoffen, met de kwaliteit afgestemd op de toepassing.
Bespreek uw materiaalPrototypes tot en met productie
Begin met een prototype en bespreek vervolghoeveelheden. Minimale bestelhoeveelheden en instelkosten worden per individueel onderdeel beoordeeld.
Plan Uw BestellingKwaliteitscontrole voor Zwitsers bewerkte onderdelen
Een correcte diameter is één onderdeel van een werkende passing. Definieer kenmerkrelaties, randconditie en afgewerkte oppervlakken naast dimensionale toleranties.
| Kritisch kenmerk | Definieer op de tekening | Inspectie ter goedkeuring |
|---|---|---|
| Passingen & kleine diameters | Individuele toleranties en materiaaltoestand | Meetmethode, toegang en rapportagepunten |
| Lange of getrapte profielen | Referentievlakken, rechtheid en rondloop waar functioneel | Ondersteuningsopstelling en controles langs het onderdeel |
| Schroefdraden & kruisgaten | Schroefdraadspecificatie, kenmerkposities en randvereisten | Schroefdraadcontroles en onderzoek van gatkruisingen |
| Afdichting & geplateerde oppervlakken | Ruwheid en afmetingen in de afgewerkte toestand | Definitieve oppervlaktecontroles en de vereiste documentatie |
Maattoleranties zo nauw als ±0,005 mm op geschikte kenmerken, onder voorbehoud van tekening- en materiaalbeoordeling. Rondloop, rechtheid, rondheid en oppervlakteruwheid vereisen afzonderlijke specificaties.
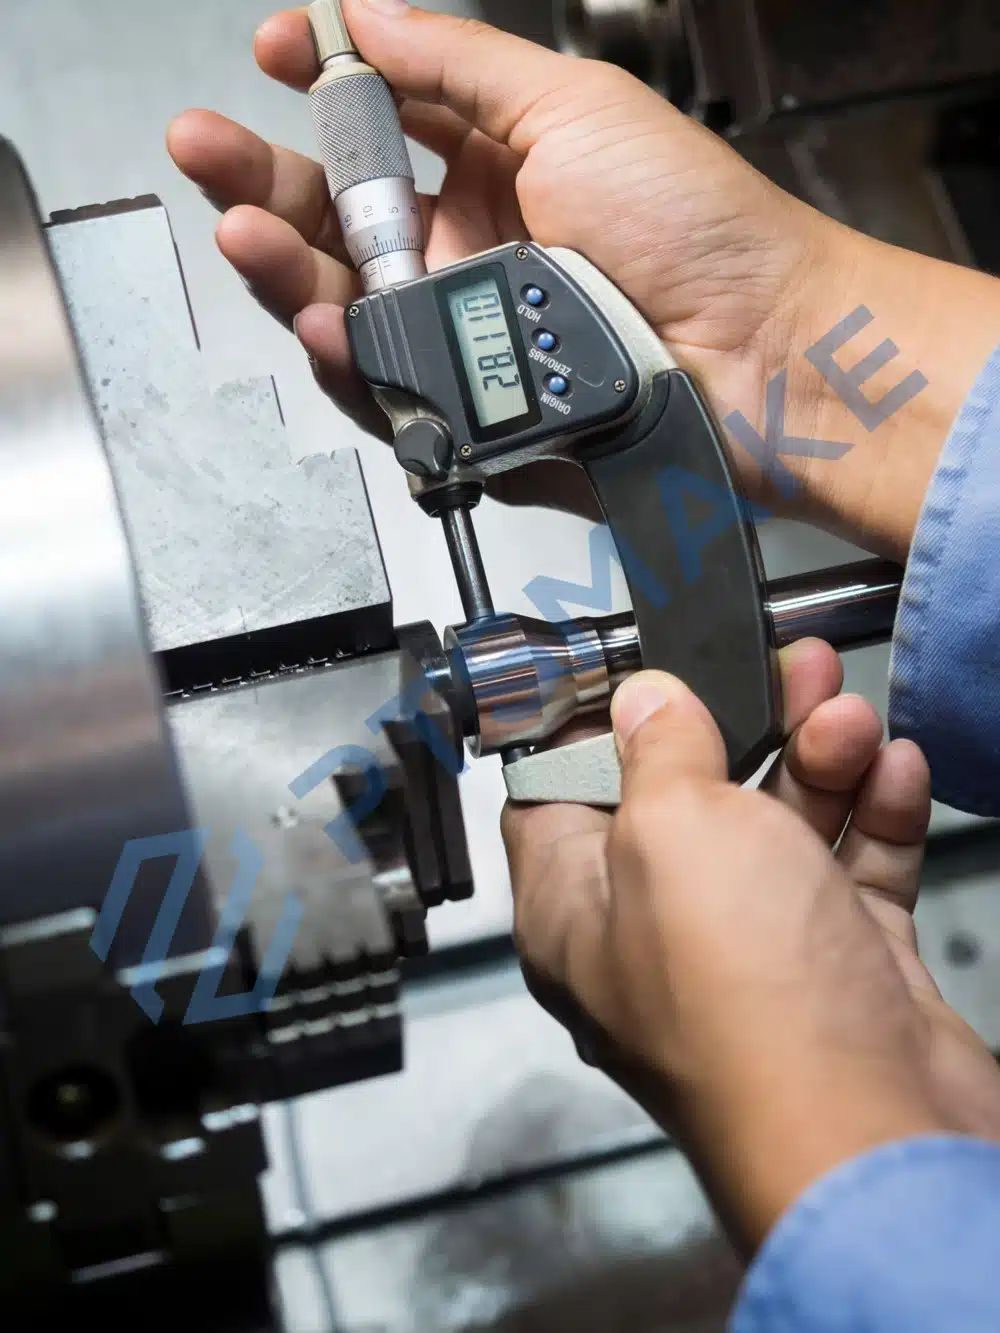
Voeg alle materiaalcertificaten, dimensionale rapporten of eerste-artikelformaten die u nodig heeft toe aan de RFQ. Bevestig de beschikbare documenten, inspectiemethoden en bemonstering met ons voordat u bestelt.
Materialen voor Zwitsers bewerkte onderdelen
De exacte kwaliteit is van belang, vooral voor kleine gaten, dunne secties en veeleisende oppervlakteafwerkingen. Begin met de werkomgeving van het onderdeel en de vereiste materiaaltoestand.
Roestvrij staal
- Gangbare kwaliteiten
- 303, 304 en 316; andere kwaliteiten na beoordeling.
- Overweging voor Zwitserse bewerking
- Breng corrosievereisten in evenwicht met bewerkbaarheid, spanenbeheersing en de afwerking van kleine kenmerken.
Identificeer bevochtigde oppervlakken en eventuele passiveringsspecificaties.
Vraag een offerte aan voor uw roestvrijstalen onderdeel →Messing
- Typische toepassingen
- Connectoren, contacten en kleine vloeistoffittingen.
- Overweging voor Zwitserse bewerking
- Kies de exacte legering voor geleidbaarheid, sterkte, blootstelling aan corrosie en fijne schroefdraadvereisten.
Specificeer eventuele loodgehaltebeperking en vereiste beplating.
Vraag een offerte aan voor uw messing onderdeel →Aluminiumlegeringen
- Typische toepassingen
- Lichtgewicht connectoren, fittingen en instrumentcomponenten.
- Overweging voor Zwitserse bewerking
- Dunne wanden, braamcontrole en oppervlaktebescherming vereisen aandacht bij kleine, gedetailleerde onderdelen.
Vermeld de legering, hardheid en vereiste afmetingen na afwerking.
Vraag een offerte aan voor uw aluminium onderdeel →Titaanlegeringen
- Typische toepassingen
- Kleine onderdelen die een combinatie nodig hebben van sterkte, laag gewicht en corrosiebestendigheid.
- Overweging voor Zwitserse bewerking
- Slanke secties, warmte en spanenafvoer kunnen van invloed zijn op de haalbare geomet.
Stuur de kwaliteit en materiaalspecificatie mee met de tekening.
Offerte voor uw titanium onderdeel →Gelegeerd staal
- Typische toepassingen
- Belaste assen, pennen en slijtagegevoelige mechanische componenten.
- Overweging voor Zwitserse bewerking
- Hardheid en warmtebehandelingsvolgorde beïnvloeden het snijden, vervorming en de uiteindelijke maatnauwkeurigheid.
Definieer de leveringsconditie en de vereiste uiteindelijke hardheid.
Offerte voor uw gelegeerd stalen onderdeel →Technische kunststoffen
- Geselecteerde kwaliteiten na beoordeling
- Onderdelen die isolatie, een laag gewicht of wrijvingsarm contact vereisen.
- Overweging voor Zwitserse bewerking
- Thermische beweging en klemming kunnen kleine diameters veranderen of dunne wanden vervormen.
Vermeld de exacte polymeerkwaliteit, bedrijfstemperatuur en passingstoleranties.
Beoordeel uw kunststof onderdeel →Oppervlakteafwerkingen voor Zwitsers bewerkte onderdelen
Specificeer de afwerking per functioneel oppervlak. De onderstaande opties zijn uitgangspunten voor beoordeling; compatibiliteit en beschikbaarheid worden bevestigd voor uw materiaal en geometrie.
| Onderdeelvereiste | Optie om te bespreken | Detail dat het resultaat beïnvloedt |
|---|---|---|
| Algemeen bewerkte oppervlakken | Afwerking zoals bewerkt met gedefinieerde randbehandeling | Ruwheid, gereedschapssporen en de toegestane randbreuk; identificeer scherpe meetranden afzonderlijk. |
| Roestvrijstalen oppervlakken | Passiveren | Materiaalkwaliteit, toepasselijke specificatie en reiniging van kleine gaten en interne doorgangen. |
| Aluminiumbescherming | Anodiseren | Afwerkingstype, kleur en afscherming van schroefdraden of nauwe passingen; specificeer acceptatie na afwerking. |
| Corrosie-, slijtage- of contactoppervlakken | Geschikte beplating | Coatingtype en -dikte, interne dekking en de benodigde afmetingen op het afgewerkte onderdeel. |
| Precisieafdichtings- of glijpassingen | Lokaal polijsten of een aanvullende afwerkingsbewerking | Stem de haalbaarheid, randbehoud, ruwheid en de uiteindelijke maatgrenzen af. |
Productielevertijden voor Zwitserse precisiebewerking
Instelling en procesaanpassing zijn belangrijk voor Zwitserse onderdelen. Plan complexe prototypes afzonderlijk van eenvoudige urgente monsters.
Eenvoudige urgente prototypes
1–3 dagen**Mogelijk voor geselecteerde eenvoudige onderdelen met materiaal op voorraad, na haalbaarheids- en planningsbeoordeling. Complexe Zwitserse prototypes worden individueel geoffreerd.
Kleine batches
7–15 dagenEen typisch planningsbereik, afhankelijk van onderdeelcomplexiteit, materiaal, afwerking en de overeengekomen inspectievereisten.
Productieruns
15–30 dagenPlan de orderhoeveelheid en eventuele herhaalreleases naast de instelling, afwerking en inspectie.
Definitieve productielevertijd wordt bevestigd met uw offerte. Stuur uw gewenste datum en prototype- of productiehoeveelheden samen.
Ontwerpkeuzes die de kosten van Zwitserse bewerking kunnen verlagen
Behoud de kenmerken die uw assemblage nodig heeft, en vereenvoudig de bewerking en inspectie eromheen.
Focus strakke toleranties op passingen
Pas strakke diameterlimieten toe op functionele tappen. Gebruik overeengekomen algemene toleranties elders, terwijl u de geometrie en oppervlaktevereisten behoudt die uw assemblage nodig heeft.
Verkort onnodige slanke secties
Verminder onondersteunde slanke lengte waar de functie dit toelaat. Controleer de ondersteuning gedurende de snijvolgorde; de totale onderdeellengte alleen bepaalt de bewerkingsstabiliteit niet.
Gebruik praktische gatmaten en -dieptes
Kies standaard boormaten wanneer de functie dit toelaat. Specificeer de vereiste diepte met volledige diameter en houd rekening met de boorpunt, om onnodig boren en spaanafvoertijd te voorkomen.
Definieer kruisgatrandvereisten
Identificeer interne braamlimieten en acceptabele randbreuken vóór het offreren. Behoud afdichtingsvlakken en stroomkenmerken, zodat ontbramen de functie van het onderdeel niet verandert.
U keurt eventuele tekeningwijzigingen goed vóór productie.
Voorbeelden van Zwitserse onderdeelonwerpen
Beoordeel de oppervlakken en kenmerkrelaties die een klein onderdeel laten werken in zijn assemblage.
Vloeistofkoppelingen & doseercomponenten
Kleine vloeistofcomponenten brengen boringen, schroefdraden, schouders en afdichtingsoppervlakken samen. Een nauwe diameter alleen definieert niet hoe de afgewerkte assemblage zal passen of afdichten.
- Dimensionering van de boring en het pasvlak in hun uiteindelijke staat.
- Identificeer functionele randen die scherp moeten blijven, en gatkruisingen die ontbraamd moeten worden.
- Specificeer de schroefdraadvorm, afdichtingsopstelling en afwerkingsvereisten afzonderlijk.
Beoordeel druk-, materiaal- en reinheidsvereisten met de tekening; geometrie alleen kan de geschiktheid niet vaststellen.
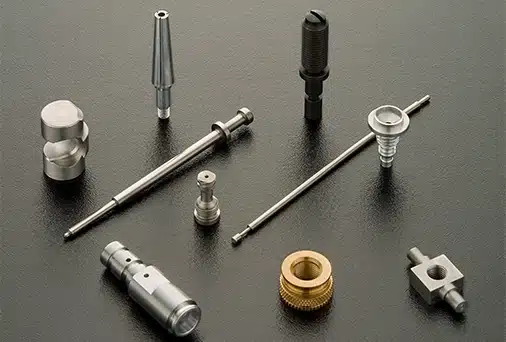
Beoordeel uw volgende Zwitserse bewerkingsproject
Deel de kenmerken die de passing, afdichting of assemblage bepalen. Vermeld de prototypehoeveelheid en uw verwachte productievraag.
Uw Zwitserse bewerkingsorder starten
Wat moet ik sturen voor een offerte?
Stuur uw nieuwste 2D-tekening en 3D-model, materiaalkwaliteit en -conditie, hoeveelheden, afwerking, kritische toleranties en gewenste datum. Voeg inspectie- of documentatievereisten en de leveringsbestemming toe.
Accepteert u prototypes, en is er een minimale bestelling?
Ja, we accepteren prototypebestellingen. De minimale bestelling hangt af van de complexiteit en de instelkosten; prototypehoeveelheden kunnen individueel worden besproken. Stuur zowel de initiële hoeveelheid als de verwachte herhaalvraag.
Welke maat onderdelen kan PTSMAKE beoordelen voor Zwitserse bewerking?
Ons Zwitserse bewerkingsbereik omvat staafdiameters van Ø0,5–32 mm en onderdeellengtes van 1–200 mm. De werkbare combinatie hangt af van materiaal, geometrie, ondersteuning en toleranties. Deze limieten betekenen niet dat elke diameter kan worden gecombineerd met de maximale lengte.
Kunt u toleranties van ±0,005 mm aanhouden?
Ja, op geschikte dimensionale kenmerken, onder voorbehoud van tekening- en materiaalbeoordeling. Dit is geen algemene limiet voor rondloop, rechtheid, rondheid of elk kenmerk op het onderdeel. Specificeer die vereisten individueel.
Kan ik een urgent prototype krijgen in 1–3 dagen?
Het kan mogelijk zijn voor geselecteerde eenvoudige onderdelen met materiaal op voorraad, na beoordeling. Complexe Zwitserse onderdelen vereisen over het algemeen meer voorbereiding en procesaanpassing, dus de timing van prototypes wordt individueel geoffreerd. Kleine batches duren doorgaans 7–15 dagen en productieruns 15–30 dagen, waarbij de definitieve timing in de offerte wordt bevestigd.
Kan ik materiaal en inspectiegegevens aanvragen?
Ja—vermeld de vereiste gegevens, formaat, bemonstering en acceptatiecriteria in uw RFQ. Bevestig met ons welke documenten en meetmethoden kunnen worden geleverd voor de specifieke bestelling voordat u deze plaatst.
Zullen ontwerpwijzigingen worden aangebracht zonder mijn goedkeuring?
Elke voorgestelde tekeningwijziging is ter beoordeling en goedkeuring vóór productie. Identificeer de kenmerken die ongewijzigd moeten blijven, zodat kostenbesprekingen de functie van het onderdeel behouden.
Een Kopersgids voor Zwitsers Verspanen
Neem de beslissingen die ertoe doen voor kleine precisieonderdelen: de verspaningsroute, ondersteunde geometrie, functionele toleranties, materiaaltoestand en een duidelijk pad van offerte tot productie.
Wanneer is Zwitsers Verspanen een Betere Keuze dan Conventioneel Draaien?
Zwitsers verspanen is het overwegen waard wanneer een klein onderdeel slanke secties combineert met verschillende precisiekenmerken. In een geleidebusopstelling voert de verschuifbare kop de staaf door ondersteuning dicht bij het snijgebied. Dit helpt de doorbuiging van het werkstuk te beperken. Conventioneel draaien houdt het werkstuk vast in een klauwplaat of spantang en kan ook extra ondersteuning gebruiken. De beste route hangt af van de complete geometrie en de bestelling, in plaats van alleen de procesnaam.
Een getrapt connectorcontact met een smalle punt, een schroefdraadgedeelte en een zijkenmerk presenteert een ander probleem dan een korte, dikke afstandhouder. Het eerste onderdeel kan profiteren van de ondersteuning en gecombineerde bewerkingen die beschikbaar zijn op een geschikte Zwitserse opstelling. De afstandhouder kan economisch zijn met conventioneel CNC-draaien. Dit zijn voorbeelden van processelectie; een kort onderdeel is niet automatisch ongeschikt voor Zwitsers verspanen.
| Onderdeelvereiste | Wat te vergelijken |
|---|---|
| Kleine diameter met een slank werkgedeelte | Ondersteuning nabij de snede, toegang tot elk kenmerk en hantering na verspaning |
| Gedraaid lichaam met kruisgaten, vlakken of eindkenmerken | Mogelijke bewerkingen in de voorgestelde opstelling en eventuele secundaire werkzaamheden |
| Kort, stijf onderdeel met weinig kenmerken | Opstellingskosten voor Zwitsers en conventioneel draaien bij de werkelijke hoeveelheid |
| Grote niet-ronde kenmerken of aanzienlijke uitsparingen | Draaien gecombineerd met frezen, of een andere startvorm |
Vraag welke kenmerken eenzelfde opstelling zullen delen en welke een andere bewerking vereisen. Minder overdrachten kunnen de handling verminderen en sommige kenmerkrelaties vereenvoudigen, maar ze bepalen op zichzelf geen afgewerkte nauwkeurigheid. Toegang tot gereedschap, greeplengte en de inspectiemethode moeten nog worden beoordeeld. PTSMAKE kan uw complete model en tekening beoordelen om een geschikte route te bepalen; vereenvoudig de tekening niet om alleen de kenmerken te tonen die u verwacht dat een Zwitserse machine zal maken.
Hoe beïnvloeden diameter, lengte en ondersteuning de haalbaarheid?
Het Zwitserse bewerkingsbereik van PTSMAKE omvat staafdiameters van 0,5–32 mm en onderdeellengtes van 1–200 mm. De werkbare combinatie van diameter en lengte hangt af van materiaal, geometrie, ondersteuning en toleranties. Een staaf van 0,5 mm en een afgewerkte lengte van 200 mm vereisen een heel andere beoordeling dan een dikker, stijf onderdeel; de vermelde bereiken garanderen niet elke combinatie.
De staafdiameter verschilt ook van de diameter van het afgewerkte kenmerk. Een onderdeel met een brede kop en een slanke steel moet beginnen met een voorraad die groot genoeg is voor de kop, met de juiste bewerkingsmarge. De leverancier moet dan overwegen hoe het materiaal wordt ondersteund terwijl de steel wordt gesneden en hoe het afgewerkte gedeelte zal worden vastgehouden of verzameld. Een maximale buitendiameter alleen laat deze vragen onbeantwoord.
Identificeer het dunste gedeelte, de lengte van elk slank gedeelte, de wanddikte en de locaties van gaten of groeven die het verzwakken. De totale lengte-diameterverhouding is een nuttig waarschuwingssignaal, maar het lokaal onondersteunde gedeelte is vaak belangrijker. Een korte hals met een kleinere diameter kan het meest gevoelige kenmerk zijn op een verder substantieel onderdeel.
- Werkondersteuning: toon schouders, gereduceerde diameters en kenmerken die van invloed zijn op hoe het onderdeel tijdens elke snede kan worden ondersteund.
- Klemoppervlakken: identificeer of gripmarkeringen zijn toegestaan en welke gebieden onaangeroerd moeten blijven.
- Losgemaakte toestand: specificeer relevante eisen voor rechtheid, vorm en passing voor het afgewerkte, niet-geklemd onderdeel.
- Handling: Markeer kwetsbare punten, dunne wanden en oppervlakken die beschadigd kunnen raken door contact met andere onderdelen.
Als een slank kenmerk noodzakelijk is voor de functie, houd het dan op de tekening en vraag om een beoordeling van ondersteuning en hantering. Als het optioneel is, bespreek dan een kortere hals, een grotere niet-functionele diameter of een andere overgang. Elke voorgestelde wijziging moet een aparte DFM-optie blijven totdat uw engineeringteam deze goedkeurt.
Hoe moet u toleranties en acceptatie specificeren?
Begin met de functie van elk kenmerk en definieer hoe het zal worden geaccepteerd. PTSMAKE kan bereiken dimensionale toleranties zo nauw als ±0,005 mm op geschikte kenmerken, onder voorbehoud van tekening- en materiaalbeoordeling. Dit verwijst naar de kenmerkgrootte. Rondheid, slingering, positie en andere geometrische vereisten moeten afzonderlijk worden gespecificeerd en beoordeeld.
Bijvoorbeeld, een illustratieve diameter van 4.000 ±0,005 mm staat afmetingen toe van 3.995 tot 4.005 mm. Die limiet alleen vertelt u niet of een zijgat correct is geplaatst of een afdichtingsoppervlak zuiver loopt ten opzichte van de montagelas. De toepasselijke tekeningstandaard en eventuele geometrische controles bepalen die vereisten. KEYENCE's uitleg van dimensionale en geometrische toleranties toont waarom ze afzonderlijke overweging nodig hebben.
Bij een klein vloeistofcomponent, kunnen de boorgrootte, afdichtingsvlak, schroefdraad en poortlocatie elk een ander doel dienen. Markeer de functionele datums—de referentiekenmerken die worden gebruikt om positie en oriëntatie vast te stellen—en voeg doorsneden toe waar interne details onduidelijk zijn. Identificeer de tekeningstandaard en revisie. Een algemene opmerking zoals “hoge precisie overal” biedt geen meetbare acceptatiecriteria.
| Kenmerk of zorg | Definieer in de RFQ |
|---|---|
| Diameter of passing | Maatgrenzen, pasvereisten en of grenzen van toepassing zijn na behandeling |
| As- of oppervlakteverhouding | Vereiste geometrische controle, referentiepunten en acceptatiegrens |
| Schroefdraad | Standaard, maat, spoed, klasse, draairichting en volledige schroefdraadlengte |
| Afdichtings- of glijoppervlak | Oppervlaktetextuur, randconditie en eventuele verboden contactsporen |
Spreek een geschikte inspectiebenadering af voordat de bestelling wordt geplaatst, vooral wanneer het kenmerk te klein of ontoegankelijk is voor een eenvoudige contactcontrole. Vermeld eventuele vereiste meetrapporten en bemonsteringsverwachtingen in de RFQ zodat PTSMAKE de beschikbare reikwijdte kan bevestigen. Enkele geaccepteerde monsterdimensies vormen geen statistisch capaciteitsresultaat voor een toekomstige productierun.
Waarom zijn materiaalkwaliteit en staafconditie belangrijk?
Specificeer de exacte kwaliteit en conditie van het materiaal, bevestig vervolgens een geschikte staaflevering voor de bewerkingsroute. PTSMAKE werkt met roestvast staal, waaronder 303, 304 en 316, evenals messing, aluminiumlegeringen, titaniumlegeringen, gelegeerd staal en geselecteerde technische kunststoffen. Beschikbare voorraadmaat en de specifieke kwaliteit moeten voor uw bestelling worden beoordeeld.
Voor Zwitserse bewerking is de binnenkomende staaf onderdeel van het werkstukklemsysteem. De diameterconsistentie, rechtheid en oppervlakteconditie beïnvloeden de aanvoer en ondersteuning. De vereiste voorraadvoorbereiding hangt af van de geleidebusopstelling en het tolerantiedoel; geslepen staaf is geen universele vereiste voor elke Zwitserse machine. Als u van plan bent materiaal te leveren, spreek dan de specificatie ervan af voordat u het koopt of verzendt.
Roestvaststaalkwaliteiten moeten worden vergeleken met zowel servicevereisten als bewerkingsgedrag. 303 is een vrij verspaanbare kwaliteit, terwijl een tekening die vraagt om 304 of 316 een andere corrosie- of fabricagevereiste kan weerspiegelen. Gemakkelijker snijden betekent niet dat een vervanging acceptabel is. Houd de gespecificeerde kwaliteit in de basisofferte en vraag alternatieven afzonderlijk aan, waarbij hun effect op de functie door de ontwerper wordt beoordeeld.
Voor gelegeerd staal, identificeer de vereiste hardheid of materiaaltoestand en eventuele latere warmtebehandeling. De volgorde voor bewerking en controle van kritische passingen moet rekening houden met de afgewerkte staat. Voor technische kunststoffen, vermeld de exacte polymeerkwaliteit en relevante bedrijfs- of meetomstandigheden. Vochtopname, temperatuur en materiaalspanning kunnen de dimensionale stabiliteit beïnvloeden, waarbij de mate afhangt van het polymeer. De tolerantie van een metalen onderdeel mag niet zomaar worden gekopieerd naar een plastic vervanging.
- Specificeer: materiaalstandaard, kwaliteit, conditie en eventuele beperkingen op alternatieven.
- Leg uit: chemische blootstelling, passende materialen en de functie die de selectie stuurt.
- Vraag aan: de materiaaldocumentatie of traceerbaarheid die u nodig heeft, ter bevestiging in de offerte.
Wat moet worden beoordeeld voor kruisgaten, diepe boringen en bramen?
Definieer de complete interne geometrie en de acceptabele randconditie voordat u bestelt. Een gat kan voldoen aan de diametervereiste terwijl het een interne braam achterlaat op een kruispunt. Bij een vloeistofonderdeel kan het kruispunt de stroom beïnvloeden of los materiaal vasthouden; bij een glijdende assemblage kan de rand een passend oppervlak raken. Identificeer deze functionele gebieden op de tekening.
Kruisgatboren verandert de snede wanneer de boor een bestaande holte binnengaat en opnieuw contact maakt met materiaal. Spanenafvoer en toegang voor ontbramen verdienen specifieke beoordeling. Sandvik Coromant's richtlijnen voor boren in onregelmatige oppervlakken legt deze uitdagingen uit. De juiste boorvolgorde en snijomstandigheden zijn afhankelijk van het gereedschap, de gatgeometrie en het materiaal; één aanbeveling mag niet op elk klein gat worden toegepast.
Voor een diepe axiale boring, specificeer gatdiameter, diepte, bodemvorm, doorgaande of blinde conditie, en eventuele vereiste positie- of rechtheidscontrole. Het boorgereedschap moet het kenmerk bereiken en spanen verwijderen terwijl het stabiel blijft. Een ontwerp dat toegang vanaf het tegenovergestelde uiteinde mogelijk maakt, kan een andere route bieden, maar het ontmoetingsgebied en de uitlijning hebben nog steeds acceptatiecriteria nodig. Ga er niet van uit dat boren vanaf twee uiteinden hetzelfde resultaat oplevert als één ononderbroken boring.
- Toon kruispunten: inclusief doorsneden voor kruisende doorgangen en interne stappen.
- Definieer randen: onderscheid toegestane afschuiningen of radii van randen waarvan de geometrie moet worden behouden.
- Vermeld reinigingsbehoeften: beschrijf de vereiste deeltjes-, residu- of reinigingscriteria zodat haalbaarheid en verificatie kunnen worden overeengekomen.
- Spreek verificatie af: verduidelijk hoe ontoegankelijke kruispunten zullen worden beoordeeld en welke gegevens vereist zijn.
Een algemene opmerking “ontbraam alle randen” kan te veel discretie overlaten bij een meetpoort of afdichtingsoppervlak. Definieer daar de kritieke conditie. Als een stroom-, lek- of andere functionele test vereist is, neem de testspecificatie op in de RFQ en vraag PTSMAKE om de beschikbare reikwijdte te bevestigen. Dergelijke tests mogen niet worden aangenomen op basis van een dimensionale tolerantie of van het gebruik van Zwitserse bewerking.
Hoe veranderen oppervlaktebehandelingen passingen en randen?
Offreer het onderdeel in de vereiste afgewerkte staat. Een behandeling kan afmetingen, oppervlaktestructuur of randgeometrie veranderen, dus passingstoleranties en afwerkingsvereisten moeten samen worden beoordeeld. Vermeld welke afmetingen van toepassing zijn na behandeling en identificeer alle oppervlakken die moeten worden gemaskeerd of onbehandeld moeten blijven.
Voor een coating die naar buiten opbouwt, beïnvloedt materiaal aan beide zijden van een cilindrisch oppervlak de diameter ervan. Als geometrisch voorbeeld, een uniforme opbouw naar buiten van 0,005 mm per zijde zou een buitendiameter met 0,010 mm vergroten; dezelfde opbouw naar binnen zou een boring met 0,010 mm verkleinen. Dit illustreert hoe radiale groei de diameter beïnvloedt, niet een coatingtoeslag om op uw onderdeel toe te passen.
Anodiseren zet het aluminiumoppervlak om in oxide, dus coatingdikte en opbouw naar buiten zijn niet uitwisselbaar. Legering, procescondities en voorbereiding beïnvloeden de uiteindelijke afmetingen. De referentiegids van de Aluminium Anodiseerders Raad onderscheidt penetratie en opbouw. Bevestig de werkelijke toeslag voor de gespecificeerde afwerking in plaats van een enkele groeiverhouding toe te passen op elk geanodiseerd kenmerk.
Voor een kleine connectorbehuizing, besteed speciale aandacht aan fijne schroefdraden, nauwsluitende boringen en elektrische contactgebieden. Identificeer maskeringsgrenzen duidelijk. Voor een vloeistofkoppeling, beoordeel de afdichtingsrand en poortranden, evenals het uiterlijk. Een cosmetisch afwerkingsmonster stelt niet vast dat deze functionele oppervlakken aan hun dimensionale vereisten zullen voldoen.
Polijsten of andere materiaalverwijderende bewerkingen vereisen een andere beoordeling dan coatingopbouw. Specificeer de oppervlaktestructuur en de randgeometrie die behouden moeten blijven, in plaats van te vragen om een vaag “gladder” onderdeel. Warmtebehandeling hoort ook in de materiaal- en procesvolgorde; stel de vereiste uiteindelijke hardheid vast en wanneer kritieke afmetingen moeten worden gecontroleerd.
Stuur de afwerkingsspecificatie mee met de eerste RFQ, inclusief coatingtype, relevante diktevereisten, kleur waar van toepassing, maskering en uiteindelijke acceptatiecriteria. Voor roestvrijstalen onderdelen, onze handleiding voor passivering van roestvrij staal biedt aanvullende procesachtergrond. PTSMAKE kan de volledige route beoordelen en de behandelingsomvang in de offerte bevestigen.
Wat drijft de kosten van Zwitserse bewerking, en waar kan DFM helpen?
Vergelijk offertes voor dezelfde tekening, hoeveelheid, materiaaltoestand, afwerking en acceptatiebereik. De kosten van Zwitserse bewerking omvatten voorbereiding, evenals de tijd die nodig is om elk onderdeel te produceren. Programmering, instelling en speciaal gereedschap worden verdeeld over de orderhoeveelheid, terwijl snijden, secundaire bewerkingen, afwerking en inspectie de kosten van elk stuk blijven beïnvloeden. Een lagere eenheidsprijs kan daarom een andere reikwijdte of hoeveelheid weerspiegelen.
PTSMAKE accepteert prototypebestellingen. Minimale hoeveelheid hangt af van complexiteit en bewerkingskosten, waarbij prototypehoeveelheden bespreekbaar zijn. Stuur de hoeveelheid die u nu nodig heeft en realistische herhaalbestelhoeveelheden afzonderlijk. Een jaarlijkse prognose helpt bij het evalueren van toekomstige productie, maar het mag niet worden verward met de hoeveelheid van een enkele vrijgave.
| Kostendrijver | DFM-optie ter beoordeling | Functie om te behouden |
|---|---|---|
| Strakke toleranties op elke diameter | Houd strakke limieten aan op functionele interfaces; beoordeel andere afmetingen individueel | Pasvorm, afdichting en montagerelaties |
| Ongewone schroefdraden of gereedschapsprofielen | Vergelijk standaardvormen waar het ontwerp dit toelaat | Verbindingscompatibiliteit en inschakeling |
| Diepe gaten of ontoegankelijke kruispunten | Beoordeel diepte, toegangsrichting en ontbraamtoegang | Stroompad, wanddikte en randconditie |
| Grote kop op een zeer dunne steel | Beoordeel niet-functionele kopafmetingen en de vereiste voorraadgrootte | Retentie, belastingpad en hanteringssterkte |
Vraag een offerte aan voor het vrijgegeven ontwerp en toon eventuele voorgestelde wijzigingen als afzonderlijke opties. Een nuttige DFM-reactie identificeert het kenmerk, de voorgestelde wijziging, de reden en het effect op de functie. Het mag de tekening niet stilzwijgend vervangen. Het besparen van bewerkingstijd is alleen waardevol als het onderdeel zijn werk nog steeds doet en de herziene inspectievereisten duidelijk zijn.
Bij het vergelijken van leveranciers, controleer wat elke offerte omvat voor instelling, gereedschap, afwerking, vereiste documenten en verpakking. Bevestig ook de tekeningrevisie en de hoeveelheid achter de opgegeven levertijd. Deze details maken prijzen vergelijkbaar zonder te vertrouwen op een onondersteunde claim van percentagebesparing.
Hoe plant u prototypes, productie en inspectiedocumenten?
Plan de bestelling rond de beslissingen die nodig zijn voordat de volgende fase begint. De typische productietermijnen van PTSMAKE zijn 7–15 dagen voor kleine batches en 15–30 dagen voor productiehoeveelheden, bevestigd in de offerte voor uw onderdeel. Sommige eenvoudige prototypes in voorraadmateriaal zijn mogelijk binnen 1–3 dagen, onder voorbehoud van haalbaarheidsbeoordeling; complexe Zwitserse prototypes vereisen een individueel bevestigd schema.
Vertel PTSMAKE of het prototype bedoeld is om het uiterlijk, de assemblage, de materiaalprestaties of de voorgestelde productieroute te controleren. Een monster gemaakt van een ander materiaal of via een ander proces beantwoordt mogelijk slechts enkele van die vragen. Als de productie een andere route gebruikt, stel dan vast welke kenmerken of tests opnieuw moeten worden gevalideerd. Eén succesvolle assemblagetest garandeert geen consistentie over een productiebatch.
Waar uw project monstergoedkeuring nodig heeft vóór een grotere bestelling, spreek die volgorde expliciet af. Identificeer de monsterhoeveelheid, tekeningrevisie, vereiste controles, goedkeuringsverantwoordelijkheid en hoe revisies zullen worden vrijgegeven. Als goedkeuringsdata onzeker zijn, bespreek dan het effect op het latere productieschema voordat u een vaste leverdatum aanneemt.
- Productdefinitie: overeenkomend model en tekening, revisie, eenheden, kwaliteit, afwerking en goedgekeurde DFM-wijzigingen.
- Acceptatiebereik: kritische kenmerken, bemonstering of andere inspectievereisten, en gevraagde meetgegevens.
- Documentatie: alle vereiste materiaalgegevens, traceerbaarheid, eerste-artikelformaat of klantspecifiek papierwerk, ter bevestiging van beschikbaarheid.
- Leveringsconditie: reinheid en verpakkingsbehoeften, vooral voor fijne punten, schroefdraden en afdichtingsoppervlakken.
Ga er niet van uit dat een bepaald rapport, volledige inspectie of statistische capaciteitsstudie standaard is inbegrepen. Vermeld de vereiste in de offertefase en spreek af wat geleverd kan worden. Voor herhaalbestellingen, verwijs naar de goedgekeurde revisie en geaccepteerde vereisten, en bevestig vervolgens of materiaal, afwerking, hoeveelheden of vereiste datums zijn gewijzigd. Een duidelijk orderrecord is nuttiger dan te vertrouwen op “hetzelfde als de vorige keer” wanneer het onderdeel is geëvolueerd.
Ontvang uw offerte voor Zwitserse bewerking
Stuur uw tekening, materiaal en hoeveelheden. Laat ons de pasvormen, oppervlakken en leveringsvereisten weten die belangrijk zijn voor uw project.