
Schweizer Drehbearbeitungsservice für Präzisionsteile
Kleine, komplexe Teile, gefertigt nach Ihren Zeichnungen. PTSMAKE bietet Schweizer Drehbearbeitung für Präzisionssteckverbinder, Fluidarmaturen, Ventilkomponenten und andere detaillierte Drehteile, von Prototypen bis zu Serienaufträgen.
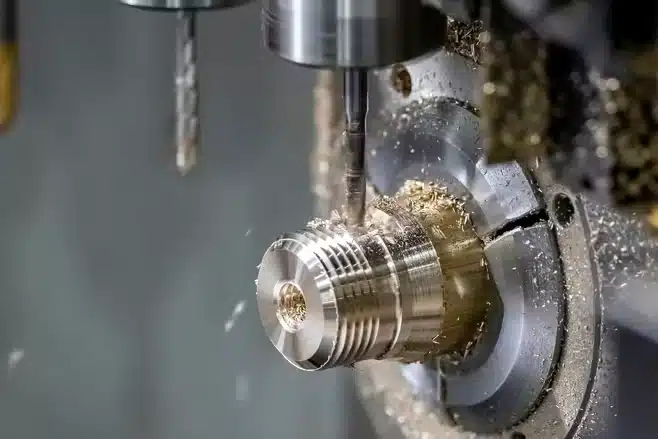
- Ø0.5–32 mmStangendurchmesserbereich
- 1–200 mmTeilelängenbereich
- ±0,005 mmAn geeigneten Maßmerkmalen
- Metall & KunststoffWerkstoffgüte für Ihr Teil geprüft
Durchmesser, Länge und Toleranz werden zusammen mit Werkstoff und Geometrie geprüft. Diese Bereiche gelten nicht für jede Kombination; die endgültige Machbarkeit und Maßtoleranzen werden anhand Ihrer Zeichnung bestätigt.
Warum PTSMAKE für Schweizer Drehbearbeitung wählen?
Nennen Sie die Merkmale, die Ihr Teil schwierig machen: ein schlankes Profil, enge Passungen, Querbohrungen oder mehrere Bearbeitungsschritte an einem kleinen Bauteil.
Unterstützung für schlanke Teile
Die Schweizer Führungsbuchsenunterstützung hält den Schnitt nahe an der unterstützten Stange, was hilft, die Durchbiegung bei kleinen, schlanken Merkmalen zu kontrollieren.
Überprüfen Sie Ihre TeileformKomplexe Merkmalsbeziehungen
Überprüfen Sie Durchmesser, Gewinde, Abflachungen und Seitenbohrungen zusammen, damit die Bearbeitungsreihenfolge die Passungen unterstützt, die Ihre Baugruppe benötigt.
Besprechen Sie kritische MerkmaleWerkstoffauswahl für die Funktion
Wählen Sie aus Edelstahl, Messing, Aluminium, Titan, legiertem Stahl und ausgewählten technischen Kunststoffen, wobei die Güte auf die Anwendung abgestimmt ist.
Besprechen Sie Ihren WerkstoffPrototypen bis zur Produktion
Beginnen Sie mit einem Prototyp und besprechen Sie Folgeauftragsmengen. Mindestbestellmengen und Rüstkosten werden für das einzelne Teil bewertet.
Planen Sie Ihre BestellungQualitätskontrolle für Schweizer Drehteile
Ein korrekter Durchmesser ist ein Teil einer funktionsfähigen Passung. Definieren Sie Merkmalsbeziehungen, Kantenbeschaffenheit und fertige Oberflächen zusammen mit Maßgrenzen.
| Kritisches Merkmal | Auf der Zeichnung definieren | Prüfung zur Abstimmung |
|---|---|---|
| Passungen & kleine Durchmesser | Individuelle Grenzen und Materialzustand | Messmethode, Zugang und Berichtspunkte |
| Lange oder gestufte Profile | Bezugselemente, Geradheit und Rundlauf, wo funktional | Unterstützungsanordnung und Prüfungen entlang des Teils |
| Gewinde & Querbohrungen | Gewindespezifikation, Merkmalslagen und Kantenanforderungen | Gewindeprüfungen und Untersuchung von Bohrungsüberschneidungen |
| Dichtungs- & beschichtete Oberflächen | Rauheit und Maße im fertigen Zustand | Endgültige Oberflächenprüfungen und die erforderlichen Aufzeichnungen |
Maßtoleranzen so eng wie ±0.005 mm an geeigneten Merkmalen, vorbehaltlich der Zeichnungs- und Materialprüfung. Rundlauf, Geradheit, Rundheit und Oberflächenrauheit erfordern separate Spezifikationen.
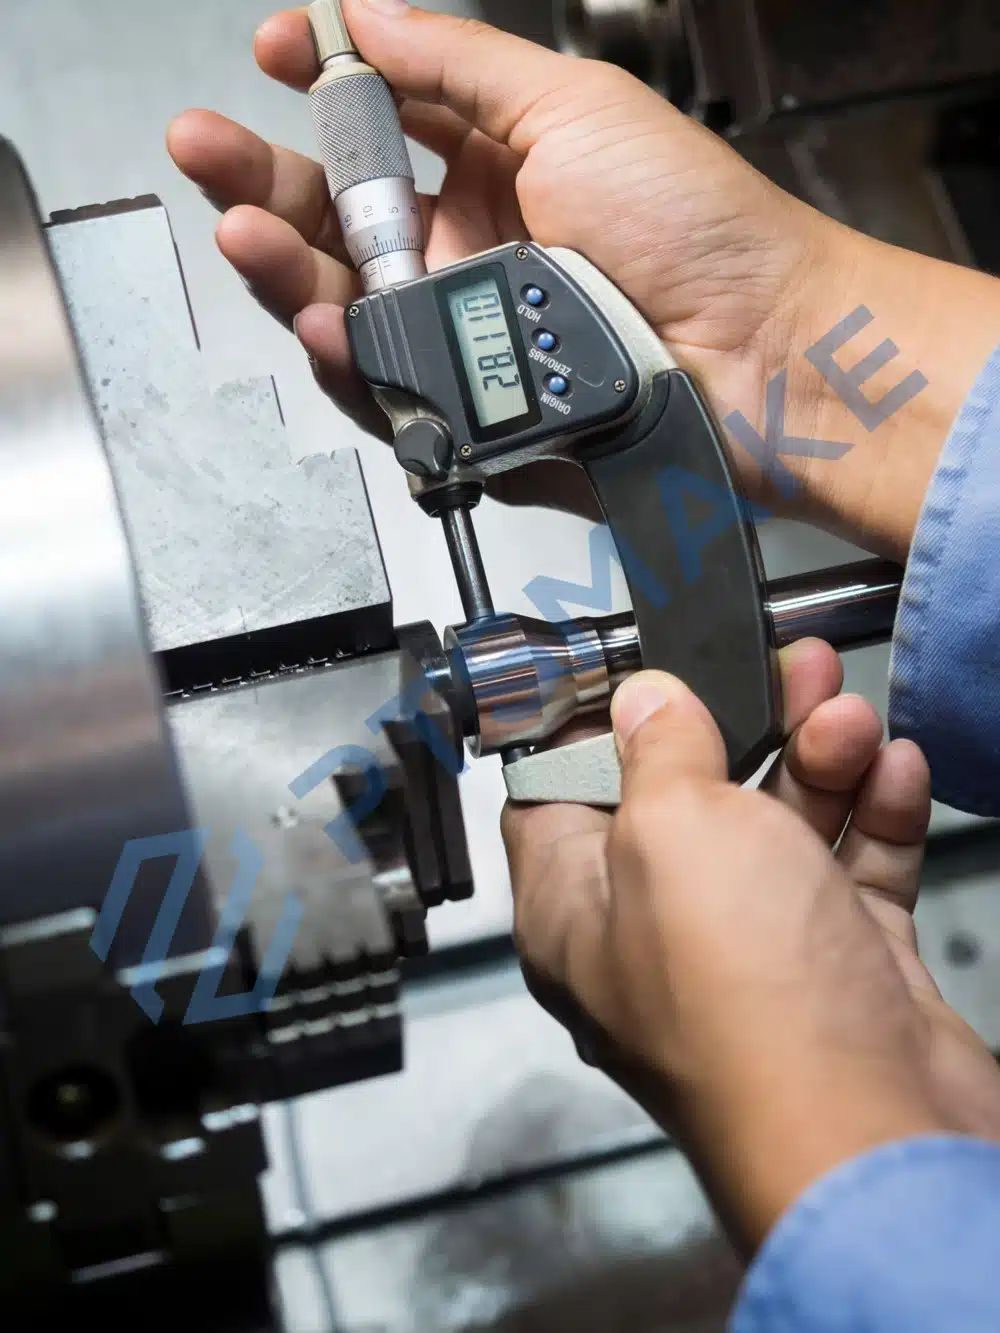
Fügen Sie alle Materialzertifikate, Maßberichte oder Erstmusterprüfberichte bei, die Sie in der Anfrage benötigen. Bestätigen Sie die verfügbaren Dokumente, Prüfmethoden und Stichproben mit uns vor der Bestellung.
Werkstoffe für Schweizer Drehteile
Die genaue Güte ist wichtig, insbesondere für kleine Bohrungen, dünne Abschnitte und anspruchsvolle Oberflächengüten. Beginnen Sie mit der Arbeitsumgebung des Teils und dem erforderlichen Materialzustand.
Rostfreier Stahl
- Gängige Güten
- 303, 304 und 316; andere Güten nach Prüfung.
- Überlegungen zur Schweizer Drehbearbeitung
- Gleichen Sie Korrosionsanforderungen mit Bearbeitbarkeit, Spankontrolle und der Oberfläche an kleinen Merkmalen ab.
Identifizieren Sie benetzte Oberflächen und jede Passivierungsspezifikation.
Fordern Sie ein Angebot an für Ihr Edelstahlteil →Messing
- Typische Anwendungen
- Steckverbinder, Kontakte und kleine Fluidarmaturen.
- Überlegungen zur Schweizer Drehbearbeitung
- Wählen Sie die genaue Legierung für Leitfähigkeit, Festigkeit, Korrosionsbeständigkeit und Anforderungen an Feingewinde.
Geben Sie jede Bleigehaltsbeschränkung und die erforderliche Beschichtung an.
Fordern Sie ein Angebot an für Ihr Messingteil →Aluminium-Legierungen
- Typische Anwendungen
- Leichte Steckverbinder, Armaturen und Instrumentenkomponenten.
- Überlegungen zur Schweizer Drehbearbeitung
- Dünne Wände, Gratkontrolle und Oberflächenschutz erfordern Aufmerksamkeit bei kleinen, detaillierten Teilen.
Geben Sie die Legierung, die Härte und die erforderlichen Abmessungen nach der Bearbeitung an.
Fordern Sie ein Angebot an für Ihr Aluminiumteil →Titan-Legierungen
- Typische Anwendungen
- Kleine Teile, die eine Kombination aus Festigkeit, geringem Gewicht und Korrosionsbeständigkeit benötigen.
- Überlegungen zur Schweizer Drehbearbeitung
- Schlanke Abs.
Senden Sie die Güte und Materialspezifikation mit der Zeichnung.
Angebot für Ihr Titanteil →Legierter Stahl
- Typische Anwendungen
- Belastete Wellen, Stifte und verschleißempfindliche mechanische Bauteile.
- Überlegungen zur Schweizer Drehbearbeitung
- Härte und Wärmebehandlungssequenz beeinflussen Zerspanung, Verzug und die endgültige Maßhaltigkeit.
Definieren Sie den Lieferzustand und die erforderliche Endhärte.
Angebot für Ihr Bauteil aus legiertem Stahl →Technische Kunststoffe
- Ausgewählte Güten nach Überprüfung
- Teile, die Isolierung, geringes Gewicht oder reibungsarmen Kontakt erfordern.
- Überlegungen zur Schweizer Drehbearbeitung
- Thermische Bewegung und Klemmung können kleine Durchmesser verändern oder dünne Wände verformen.
Geben Sie die genaue Polymersorte, Betriebstemperatur und Passungstoleranzen an.
Überprüfen Sie Ihr Kunststoffteil →Oberflächengüten für Schweizer Präzisionsteile
Geben Sie die Oberfläche nach Funktionsfläche an. Die untenstehenden Optionen sind Ausgangspunkte für die Überprüfung; Kompatibilität und Verfügbarkeit werden für Ihr Material und Ihre Geometrie bestätigt.
| Teilanforderung | Option zur Besprechung | Detail, das das Ergebnis beeinflusst |
|---|---|---|
| Allgemeine bearbeitete Oberflächen | Bearbeitete Oberfläche mit definierter Kantenbearbeitung | Rauheit, Werkzeugspuren und der zulässige Kantenbruch; kennzeichnen Sie scharfe Messkanten separat. |
| Edelstahloberflächen | Passivierung | Materialgüte, anwendbare Spezifikation und Reinigung von kleinen Bohrungen und internen Kanälen. |
| Aluminiumschutz | Eloxieren | Oberflächenart, Farbe und Abdeckung von Gewinden oder engen Passungen; geben Sie die Abnahme nach der Endbearbeitung an. |
| Korrosions-, Verschleiß- oder Kontaktflächen | Geeignete Beschichtung | Beschichtungsart und -dicke, Innenabdeckung und die benötigten Abmessungen am fertigen Teil. |
| Präzisionsdichtungs- oder Gleitpassungen | Lokales Polieren oder ein zusätzlicher Veredelungsvorgang | Vereinbaren Sie Machbarkeit, Kantenerhaltung, Rauheit und die endgültigen Maßgrenzen. |
Produktionsvorlaufzeiten für Schweizer Präzisionsteile
Einrichtung und Prozessanpassung sind wichtig für Schweizer Präzisionsteile. Planen Sie komplexe Prototypen getrennt von einfachen dringenden Mustern.
Einfache dringende Prototypen
1–3 Tage**Möglich für ausgewählte einfache Teile mit Material auf Lager, nach Machbarkeits- und Terminplanprüfung. Komplexe Schweizer Prototypen werden individuell angeboten.
Kleinserien
7–15 TageEin typischer Planungsbereich, abhängig von Teilekomplexität, Material, Oberfläche und den vereinbarten Prüfanforderungen.
Produktion Läufe
15–30 TagePlanen Sie die Bestellmenge und etwaige Wiederholungsfreigaben zusammen mit Einrichtung, Endbearbeitung und Inspektion.
Die endgültige Produktionslieferzeit wird mit Ihrem Angebot bestätigt. Senden Sie Ihr gewünschtes Datum und die Prototypen- oder Produktionsmengen zusammen.
Designentscheidungen, die die Kosten der Schweizer Zerspanung senken können
Behalten Sie die Merkmale bei, die Ihre Baugruppe benötigt, und vereinfachen Sie die Bearbeitung und Inspektion um sie herum.
Konzentrieren Sie enge Toleranzen auf Passungen
Wenden Sie enge Durchmesserbegrenzungen auf funktionale Zapfen an. Verwenden Sie vereinbarte allgemeine Toleranzen an anderer Stelle, während Sie die Geometrie- und Oberflächenanforderungen beibehalten, die Ihre Baugruppe benötigt.
Unnötige schlanke Abschnitte kürzen
Reduzieren Sie die ungestützte schlanke Länge, wo die Funktion es zulässt. Überprüfen Sie die Unterstützung während der Schnittfolge; die Gesamtlänge des Teils allein bestimmt nicht die Bearbeitungsstabilität.
Verwenden Sie praktische Lochgrößen und -tiefen
Wählen Sie Standardbohrergrößen, wenn die Funktion es zulässt. Geben Sie die erforderliche Volldurchmesser-Tiefe an und berücksichtigen Sie die Bohrspitze, um unnötiges Bohren und Spanabfuhrzeit zu vermeiden.
Anforderungen an Kanten von Querbohrungen definieren
Identifizieren Sie interne Gratgrenzen und akzeptable Kantenbrüche vor der Angebotserstellung. Bewahren Sie Dichtflächen und Strömungsmerkmale, damit das Entgraten die Funktion des Teils nicht verändert.
Sie genehmigen alle Zeichnungsänderungen vor der Produktion.
Beispiele für Schweizer Teiledesign
Überprüfen Sie die Oberflächen und Merkmalsbeziehungen, die ein kleines Bauteil in seiner Baugruppe funktionieren lassen.
Fluidarmaturen & Messkomponenten
Kleine Fluidkomponenten vereinen Bohrungen, Gewinde, Schultern und Dichtflächen. Ein enger Durchmesser allein definiert nicht, wie die fertige Baugruppe passen oder dichten wird.
- Bemaßen Sie die Bohrung und die Gegenfläche in ihrem Endzustand.
- Identifizieren Sie funktionale Kanten, die scharf bleiben müssen, und Lochkreuzungen, die eine Gratentfernung benötigen.
- Geben Sie die Gewindeform, Dichtungsanordnung und Oberflächenanforderungen separat an.
Überprüfen Sie Druck-, Material- und Sauberkeitsanforderungen mit der Zeichnung; die Geometrie allein kann die Eignung nicht feststellen.
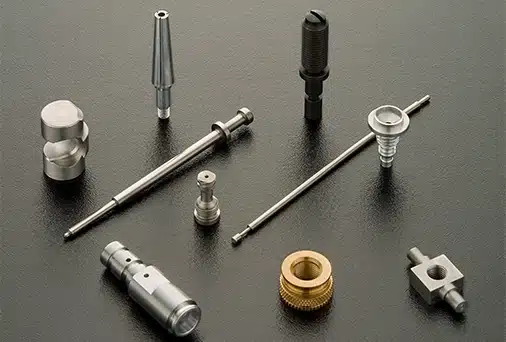
Überprüfen Sie Ihr nächstes Schweizer Bearbeitungsprojekt
Teilen Sie die Merkmale mit, die Passung, Dichtung oder Montage steuern. Fügen Sie die Prototypenmenge und Ihre erwartete Produktionsnachfrage hinzu.
Ihre Schweizer Bearbeitungsbestellung starten
Was soll ich für ein Angebot senden?
Senden Sie Ihre neueste 2D-Zeichnung und 3D-Modell, Materialgüte und -zustand, Mengen, Oberfläche, kritische Toleranzen und das gewünschte Datum. Fügen Sie Inspektions- oder Dokumentationsanforderungen und das Lieferziel hinzu.
Akzeptieren Sie Prototypen, und gibt es eine Mindestbestellmenge?
Ja, wir akzeptieren Prototypenbestellungen. Die Mindestbestellmenge hängt von der Komplexität und den Einrichtungskosten ab; Prototypenmengen können individuell besprochen werden. Senden Sie sowohl die anfängliche Menge als auch die erwartete Wiederholungsnachfrage.
Welche Teilegrößen kann PTSMAKE für die Schweizer Bearbeitung überprüfen?
Unser Schweizer Bearbeitungsspektrum umfasst Stangendurchmesser von Ø0,5–32 mm und Teillängen von 1–200 mm. Die praktikable Kombination hängt von Material, Geometrie, Unterstützung und Toleranzen ab. Diese Grenzen bedeuten nicht, dass jeder Durchmesser mit der maximalen Länge kombiniert werden kann.
Können Sie Toleranzen von ±0,005 mm einhalten?
Ja, bei geeigneten Maßmerkmalen, vorbehaltlich der Zeichnungs- und Materialprüfung. Dies ist keine allgemeine Grenze für Rundlauf, Geradheit, Rundheit oder jedes Merkmal am Teil. Geben Sie diese Anforderungen einzeln an.
Kann ich einen dringenden Prototyp in 1–3 Tagen erhalten?
Es kann für ausgewählte einfache Teile mit Material auf Lager nach Überprüfung möglich sein. Komplexe Schweizer Teile benötigen im Allgemeinen mehr Vorbereitung und Prozessanpassung, daher wird die Prototypen-Zeitplanung individuell angeboten. Kleine Chargen dauern typischerweise 7–15 Tage und Produktionsläufe 15–30 Tage, wobei die endgültige Zeitplanung im Angebot bestätigt wird.
Kann ich Material- und Prüfprotokolle anfordern?
Ja – fügen Sie die erforderlichen Aufzeichnungen, das Format, die Probenahme und die Abnahmekriterien in Ihrer Angebotsanfrage (RFQ) bei. Bestätigen Sie mit uns, welche Dokumente und Messmethoden für die spezifische Bestellung geliefert werden können, bevor Sie diese aufgeben.
Werden Designänderungen ohne meine Genehmigung vorgenommen?
Jede vorgeschlagene Zeichnungsänderung ist zu Ihrer Überprüfung und Genehmigung vor der Produktion. Identifizieren Sie die Merkmale, die unverändert bleiben müssen, damit Kostendiskussionen die Funktion des Teils erhalten.
Ein Leitfaden für Käufer zur Schweizer Zerspanung
Treffen Sie die Entscheidungen, die wichtig sind für kleine Präzisionsteile: den Bearbeitungsweg, die unterstützte Geometrie, funktionale Toleranzen, den Materialzustand und einen klaren Weg vom Angebot zur Produktion.
Wann ist Schweizer Zerspanung besser geeignet als konventionelles Drehen?
Schweizer Zerspanung ist eine Überlegung wert, wenn ein kleines Teil schlanke Abschnitte mit mehreren Präzisionsmerkmalen kombiniert. Bei einer Führungsbuchsen-Einrichtung führt der Gleitspindelstock die Stange durch eine Unterstützung nahe am Schneidbereich. Dies hilft, die Werkstückdurchbiegung zu begrenzen. Konventionelles Drehen hält das Werkstück in einem Spannfutter oder einer Spannzange und kann auch zusätzliche Unterstützung nutzen. Der beste Weg hängt von der vollständigen Geometrie und dem Auftrag ab, und nicht nur vom Prozessnamen.
Ein gestufter Steckverbinderkontakt mit einer schmalen Spitze, einem Gewindeabschnitt und einem Seitenmerkmal stellt ein anderes Problem dar als ein kurzer, dicker Abstandshalter. Das erste Teil kann von der Unterstützung und den kombinierten Operationen profitieren, die bei einer geeigneten Schweizer Einrichtung verfügbar sind. Der Abstandshalter kann wirtschaftlich sein mit konventionellem CNC-Drehen. Dies sind Beispiele für die Prozessauswahl; ein kurzes Teil ist nicht automatisch ungeeignet für die Schweizer Zerspanung.
| Teilanforderung | Was zu vergleichen ist |
|---|---|
| Kleiner Durchmesser mit einem schlanken Arbeitsabschnitt | Unterstützung nahe dem Schnitt, Zugang zu jedem Merkmal und Handhabung nach der Bearbeitung |
| Gedrehter Körper mit Querbohrungen, Flächen oder Endmerkmalen | Mögliche Operationen in der vorgeschlagenen Einrichtung und jegliche Nacharbeit |
| Kurzes, starres Teil mit wenigen Merkmalen | Einrichtungskosten für Schweizer und konventionelles Drehen bei der tatsächlichen Menge |
| Große nicht-runde Merkmale oder erhebliche Taschen | Drehen kombiniert mit Fräsen, oder eine andere Ausgangsform |
Fragen Sie, welche Merkmale eine Einrichtung teilen werden und welche eine andere Operation erfordern. Weniger Übergaben können die Handhabung reduzieren und einige Merkmalsbeziehungen vereinfachen, aber sie stellen die fertige Genauigkeit nicht von selbst her. Werkzeugzugang, Spannlänge und die Inspektionsmethode müssen noch überprüft werden. PTSMAKE kann Ihr vollständiges Modell und Ihre Zeichnung bewerten, um einen geeigneten Weg zu bestimmen; vereinfachen Sie die Zeichnung nicht, um nur die Merkmale zu zeigen, die Sie von einer Schweizer Maschine erwarten.
Wie beeinflussen Durchmesser, Länge und Unterstützung die Machbarkeit?
Der Schweizer Zerspanungsbereich von PTSMAKE umfasst Stangendurchmesser von 0,5–32 mm und Teilelängen von 1–200 mm. Die praktikable Kombination aus Durchmesser und Länge hängt von Material, Geometrie, Unterstützung und Toleranzen ab. Eine 0,5 mm Stange und eine 200 mm fertige Länge erfordern eine sehr unterschiedliche Bewertung als ein dickeres, starres Teil; die angegebenen Bereiche garantieren nicht jede Kombination.
Der Stangendurchmesser unterscheidet sich auch vom Durchmesser des fertigen Merkmals. Ein Teil mit einem breiten Kopf und einem schlanken Schaft muss von einem Rohmaterial ausgehen, das groß genug für den Kopf ist, mit entsprechendem Bearbeitungsaufmaß. Der Lieferant muss dann überlegen, wie das Material beim Schneiden des Schafts unterstützt wird und wie der fertige Abschnitt gehalten oder gesammelt wird. Ein maximaler Außendurchmesser allein lässt diese Fragen unbeantwortet.
Identifizieren Sie den dünnsten Abschnitt, die Länge jedes schlanken Abschnitts, die Wandstärke und die Positionen von Löchern oder Nuten, die es schwächen. Das Gesamt-Längen-zu-Durchmesser-Verhältnis ist ein nützliches Warnsignal, aber der lokal ungestützte Abschnitt ist oft wichtiger. Ein kurzer Hals mit reduziertem Durchmesser kann das empfindlichste Merkmal an einem ansonsten massiven Bauteil sein.
- Arbeitsunterstützung: zeigen Sie Schultern, reduzierte Durchmesser und Merkmale, die beeinflussen, wie das Teil während jedes Schnitts unterstützt werden kann.
- Halteflächen: identifizieren Sie, ob Greifspuren zulässig sind und welche Bereiche unberührt bleiben müssen.
- Freigegebener Zustand: spezifizieren Sie relevante Anforderungen an Geradheit, Form und Passung für das fertige, ungespannte Teil.
- Handhabung: kennzeichnen Sie zerbrechliche Spitzen, dünne Wände und Oberflächen, die durch Kontakt mit anderen Teilen beschädigt werden könnten.
Wenn ein schlankes Merkmal für die Funktion notwendig ist, behalten Sie es auf der Zeichnung und bitten Sie um eine Überprüfung der Unterstützung und Handhabung. Wenn es optional ist, besprechen Sie einen kürzeren Hals, einen größeren nicht-funktionalen Durchmesser oder einen anderen Übergang. Jede vorgeschlagene Änderung sollte eine separate DFM-Option bleiben, bis Ihr Entwicklungsteam sie genehmigt.
Wie sollten Sie Toleranzen und Abnahme festlegen?
Beginnen Sie mit der Funktion jedes Merkmals und definieren Sie, wie es abgenommen wird. PTSMAKE kann erreichen Maßtoleranzen von bis zu ±0,005 mm an geeigneten Merkmalen, vorbehaltlich der Zeichnungs- und Materialprüfung. Dies bezieht sich auf die Merkmalgröße. Rundheit, Rundlauf, Position und andere geometrische Anforderungen müssen separat festgelegt und bewertet werden.
Zum Beispiel erlaubt ein illustrativer Durchmesser von 4,000 ±0,005 mm Größen von 3,995 bis 4,005 mm. Diese Grenze allein sagt Ihnen nicht, ob ein Seitenloch korrekt positioniert ist oder ob eine Dichtfläche achsparallel zur Montageachse verläuft. Der anwendbare Zeichnungsstandard und alle geometrischen Kontrollen bestimmen diese Anforderungen. KEYENCEs Erklärung von Maß- und geometrischen Toleranzen zeigt, warum sie eine gesonderte Betrachtung benötigen.
Bei einem kleinen Fluidbauteil können Bohrungsgröße, Dichtfläche, Gewinde und Anschlusslage jeweils einem anderen Zweck dienen. Markieren Sie die funktionalen Bezugspunkte – die Referenzmerkmale, die zur Festlegung von Position und Ausrichtung verwendet werden – und fügen Sie Schnittansichten hinzu, wo interne Details unklar sind. Identifizieren Sie den Zeichnungsstandard und die Revision. Ein allgemeiner Hinweis wie “durchgängig hohe Präzision” liefert keine messbaren Abnahmekriterien.
| Merkmal oder Bedenken | Im RFQ definieren |
|---|---|
| Durchmesser oder Passung | Größenbegrenzungen, Passungsanforderungen und ob Begrenzungen nach der Behandlung gelten |
| Achsen- oder Oberflächenbeziehung | Erforderliche geometrische Kontrolle, Bezugsreferenzen und Akzeptanzgrenze |
| Gewinde | Norm, Größe, Steigung, Klasse, Gewinderichtung und volle Gewindelänge |
| Dicht- oder Gleitfläche | Oberflächentextur, Kantenbeschaffenheit und alle verbotenen Kontaktspuren |
Vereinbaren Sie einen geeigneten Prüfansatz, bevor Sie die Bestellung aufgeben, insbesondere wenn das Merkmal zu klein oder unzugänglich für eine einfache Kontaktprüfung ist. Listen Sie alle erforderlichen Messprotokolle und Stichprobenerwartungen im RFQ auf, damit PTSMAKE den verfügbaren Umfang bestätigen kann. Einige akzeptierte Stichprobenmaße begründen kein statistisches Fähigkeitsergebnis für eine zukünftige Produktionsserie.
Warum sind Materialgüte und Stangenbeschaffenheit wichtig?
Geben Sie die genaue Güte und den Zustand des Materials an und bestätigen Sie dann eine geeignete Stangenlieferung für den Bearbeitungsweg. PTSMAKE arbeitet mit Edelstählen wie 303, 304 und 316 sowie mit Messing, Aluminiumlegierungen, Titanlegierungen, legierten Stählen und ausgewählten technischen Kunststoffen. Die verfügbare Lagergröße und die spezifische Güte müssen für Ihre Bestellung überprüft werden.
Beim Langdrehen ist die eingehende Stange Teil des Werkstückspannsystems. Ihre Durchmessergleichmäßigkeit, Geradheit und Oberflächenbeschaffenheit beeinflussen Zuführung und Unterstützung. Die erforderliche Materialvorbereitung hängt von der Führungsbuchsenanordnung und dem Toleranzziel ab; geschliffenes Stangenmaterial ist keine universelle Anforderung für jede Langdrehmaschine. Wenn Sie Material liefern möchten, vereinbaren Sie dessen Spezifikation vor dem Kauf oder Versand.
Edelstahlgüten sollten sowohl mit den Einsatzanforderungen als auch mit dem Bearbeitungsverhalten verglichen werden. 303 ist eine Automatenstahlgüte, während eine Zeichnung, die 304 oder 316 fordert, eine andere Korrosions- oder Fertigungsanforderung widerspiegeln kann. Leichteres Schneiden begründet nicht, dass ein Ersatz akzeptabel ist. Behalten Sie die angegebene Güte im Basisangebot bei und fordern Sie Alternativen separat an, wobei deren Auswirkung auf die Funktion vom Konstrukteur überprüft werden sollte.
Bei legiertem Stahl sind die erforderliche Härte oder der Materialzustand sowie eine spätere Wärmebehandlung anzugeben. Die Reihenfolge für die Bearbeitung und Prüfung kritischer Passungen muss den Endzustand berücksichtigen. Bei technischen Kunststoffen sind die genaue Polymergüte und die relevanten Betriebs- oder Messbedingungen anzugeben. Feuchtigkeitsaufnahme, Temperatur und Materialspannung können die Dimensionsstabilität beeinflussen, wobei der Grad vom Polymer abhängt. Die Toleranz eines Metallteils sollte nicht einfach auf einen Kunststoffersatz kopiert werden.
- Angeben: Materialnorm, Güte, Zustand und etwaige Einschränkungen für Alternativen.
- Erläutern: Chemische Exposition, passende Materialien und die Funktion, die die Auswahl bestimmt.
- Anfordern: die Materialdokumentation oder Rückverfolgbarkeit, die Sie benötigen, zur Bestätigung im Angebot.
Was ist bei Querbohrungen, Tiefbohrungen und Graten zu überprüfen?
Definieren Sie die vollständige Innengeometrie und den akzeptablen Kantenzustand vor der Bestellung. Eine Bohrung kann ihre Durchmesseranforderung erfüllen und dennoch einen inneren Grat an einer Kreuzung hinterlassen. Bei einem Fluidteil kann die Kreuzung den Fluss beeinflussen oder loses Material zurückhalten; bei einer Gleitbaugruppe kann die Kante eine passende Oberfläche berühren. Identifizieren Sie diese Funktionsbereiche auf der Zeichnung.
Das Querbohren verändert den Schnitt, wenn der Bohrer in einen vorhandenen Hohlraum eindringt und erneut Material berührt. Die Spanabfuhr und der Zugang zum Entgraten verdienen eine besondere Überprüfung. Sandvik Coromants Leitfaden zum Bohren auf unregelmäßigen Oberflächen erläutert diese Herausforderungen. Die geeignete Bohrsequenz und die Schnittbedingungen hängen vom Werkzeug, der Bohrungsgeometrie und dem Material ab; eine Empfehlung sollte nicht auf jede kleine Bohrung angewendet werden.
Für eine tiefe Axialbohrung sind Bohrungsdurchmesser, Tiefe, Bodenform, Durchgangs- oder Sacklochzustand sowie jede erforderliche Positions- oder Geradheitskontrolle anzugeben. Das Bohrwerkzeug muss das Merkmal erreichen und Späne entfernen, während es stabil bleibt. Ein Design, das den Zugang vom gegenüberliegenden Ende ermöglicht, kann einen anderen Weg bieten, aber der Treffbereich und die Ausrichtung benötigen immer noch Akzeptanzkriterien. Gehen Sie nicht davon aus, dass das Bohren von zwei Enden das gleiche Ergebnis wie eine ununterbrochene Bohrung erzeugt.
- Schnittpunkte zeigen: Schnittansichten für sich kreuzende Durchgänge und interne Stufen einschließen.
- Kanten definieren: zulässige Fasen oder Radien von Kanten unterscheiden, deren Geometrie erhalten bleiben muss.
- Sauberkeitsanforderungen angeben: erforderliche Partikel-, Rückstands- oder Reinigungskriterien beschreiben, damit Machbarkeit und Verifizierung vereinbart werden können.
- Verifizierung vereinbaren: klären, wie unzugängliche Schnittpunkte bewertet werden und welche Aufzeichnungen erforderlich sind.
Ein allgemeiner Hinweis “alle Kanten entgraten” kann zu viel Spielraum an einem Messanschluss oder einer Dichtfläche lassen. Definieren Sie dort den kritischen Zustand. Wenn ein Durchfluss-, Leckage- oder anderer Funktionstest erforderlich ist, nehmen Sie die Prüfspezifikation in die RFQ auf und bitten Sie PTSMAKE, den verfügbaren Umfang zu bestätigen. Solche Tests sollten nicht aufgrund einer Maßtoleranz oder der Verwendung von Schweizer Bearbeitung angenommen werden.
Wie verändern Oberflächenbehandlungen Passungen und Kanten?
Bieten Sie das Teil in seinem erforderlichen Endzustand an. Eine Behandlung kann Abmessungen, Oberflächentextur oder Kantengeometrie verändern, daher müssen Passungsgrenzen und Endbearbeitungsanforderungen gemeinsam überprüft werden. Geben Sie an, welche Abmessungen nach der Behandlung gelten und identifizieren Sie alle Oberflächen, die maskiert oder unbehandelt bleiben müssen.
Bei einer Beschichtung, die nach außen aufbaut, beeinflusst Material auf beiden Seiten einer zylindrischen Oberfläche deren Durchmesser. Als Geometriebeispiel würde ein gleichmäßiger äußerer Aufbau von 0,005 mm pro Seite einen Außendurchmesser um 0,010 mm erhöhen; der gleiche innere Aufbau würde eine Bohrung um 0,010 mm reduzieren. Dies veranschaulicht, wie radiales Wachstum den Durchmesser beeinflusst, nicht eine Beschichtungszugabe, die auf Ihr Teil angewendet werden soll.
Eloxieren wandelt die Aluminiumoberfläche in Oxid um, daher sind Beschichtungsdicke und äußerer Aufbau nicht austauschbar. Legierung, Prozessbedingungen und Vorbereitung beeinflussen die endgültigen Abmessungen. Die Referenzleitfaden des Aluminum Anodizers Council unterscheidet zwischen Eindringtiefe und Aufbau. Bestätigen Sie die tatsächliche Zugabe für die angegebene Oberfläche, anstatt ein einziges Wachstumsverhältnis auf jedes eloxierte Merkmal anzuwenden.
Bei einem kleinen Steckergehäuse achten Sie besonders auf Feingewinde, eng passende Bohrungen und elektrische Kontaktflächen. Identifizieren Sie Maskierungsgrenzen klar. Bei einem Fluidanschluss überprüfen Sie die Dichtfläche und die Anschlusskanten sowie das Aussehen. Eine kosmetische Oberflächenprobe belegt nicht, dass diese funktionalen Oberflächen ihre Maßanforderungen erfüllen werden.
Polieren oder andere materialabtragende Operationen erfordern eine andere Überprüfung als der Beschichtungsaufbau. Geben Sie die Oberflächentextur und die Kantengeometrie an, die erhalten bleiben sollen, anstatt ein vage “glatteres” Teil zu verlangen. Wärmebehandlung gehört ebenfalls in die Material- und Prozesssequenz; legen Sie die erforderliche Endhärte fest und wann kritische Abmessungen überprüft werden müssen.
Senden Sie die Oberflächenspezifikation mit der ersten RFQ, einschließlich Beschichtungstyp, relevanter Dickenanforderungen, Farbe, wo zutreffend, Maskierung und endgültiger Abnahmekriterien. Für Edelstahlteile, unser Leitfaden zur Passivierung von Edelstahl bietet zusätzlichen Prozesshintergrund. PTSMAKE kann den gesamten Weg überprüfen und den Behandlungsumfang im Angebot bestätigen.
Was treibt die Kosten der Schweizer Bearbeitung an, und wo kann DFM helfen?
Vergleichen Sie Angebote für dieselbe Zeichnung, Menge, Materialzustand, Oberfläche und Abnahmeumfang. Die Kosten der Schweizer Bearbeitung umfassen die Vorbereitung sowie die Zeit, die zur Herstellung jedes Teils benötigt wird. Programmierung, Einrichtung und Spezialwerkzeuge verteilen sich auf die Bestellmenge, während Schneiden, Sekundäroperationen, Endbearbeitung und Inspektion weiterhin die Kosten jedes Teils beeinflussen. Ein niedrigerer Stückpreis kann daher einen anderen Umfang oder eine andere Menge widerspiegeln.
PTSMAKE nimmt Prototypenaufträge an. Die Mindestmenge hängt von der Komplexität und den Bearbeitungskosten ab, wobei Prototypenmengen zur Diskussion stehen. Senden Sie die Menge, die Sie jetzt benötigen, und realistische Nachbestellmengen separat. Eine Jahresprognose hilft bei der Bewertung der zukünftigen Produktion, aber sie sollte nicht mit der Menge einer einzelnen Freigabe verwechselt werden.
| Kostentreiber | DFM-Option zur Überprüfung | Funktion zum Erhalt |
|---|---|---|
| Enge Toleranzen an jedem Durchmesser | Enge Grenzen an funktionalen Schnittstellen beibehalten; andere Abmessungen einzeln überprüfen | Passung, Dichtung und Montagebeziehungen |
| Ungewöhnliche Gewinde oder Werkzeugprofile | Standardformen vergleichen, wo das Design es zulässt | Verbindungs-Kompatibilität und -Eingriff |
| Tiefe Löcher oder unzugängliche Schnittpunkte | Tiefe, Zugangsrichtung und Entgratungszugang überprüfen | Strömungspfad, Wandstärke und Kantenbeschaffenheit |
| Großer Kopf auf einem sehr dünnen Schaft | Nicht-funktionale Kopfmaße und erforderliche Rohmaterialgröße überprüfen | Haltekraft, Lastpfad und Handhabungsfestigkeit |
Fordern Sie ein Angebot für das freigegebene Design an und zeigen Sie alle vorgeschlagenen Änderungen als separate Optionen. Eine nützliche DFM-Antwort identifiziert das Merkmal, die vorgeschlagene Änderung, den Grund und die Auswirkung auf die Funktion. Sie sollte die Zeichnung nicht stillschweigend ersetzen. Die Einsparung von Bearbeitungszeit ist nur dann wertvoll, wenn das Bauteil seine Aufgabe weiterhin erfüllt und die überarbeiteten Inspektionsanforderungen klar sind.
Beim Vergleich von Lieferanten prüfen Sie, was jedes Angebot für Einrichtung, Werkzeuge, Veredelung, erforderliche Aufzeichnungen und Verpackung beinhaltet. Bestätigen Sie auch die Zeichnungsrevision und die Menge, die der angegebenen Lieferzeit zugrunde liegt. Diese Details machen Preise vergleichbar, ohne sich auf eine unbegründete Behauptung einer prozentualen Einsparung zu verlassen.
Wie planen Sie Prototypen, Produktion und Prüfaufzeichnungen?
Planen Sie den Auftrag um die Entscheidungen herum, die vor Beginn der nächsten Phase getroffen werden müssen. Die typischen Produktionsfenster von PTSMAKE sind 7–15 Tage für Kleinserien und 15–30 Tage für Produktionsmengen, bestätigt im Angebot für Ihr Teil. Einige einfache Prototypen aus Lagermaterial können möglicherweise in 1–3 Tagen, vorbehaltlich einer Machbarkeitsprüfung; komplexe Schweizer Prototypen erfordern einen individuell bestätigten Zeitplan.
Teilen Sie PTSMAKE mit, ob der Prototyp dazu bestimmt ist, Aussehen, Montage, Materialleistung oder den vorgeschlagenen Produktionsweg zu überprüfen. Ein Muster, das aus einem anderen Material oder mit einem anderen Verfahren hergestellt wurde, beantwortet möglicherweise nur einige dieser Fragen. Wenn die Produktion einen anderen Weg nutzt, legen Sie fest, welche Merkmale oder Tests neu validiert werden müssen. Ein erfolgreicher Montageversuch stellt keine Konsistenz über eine Produktionscharge hinweg her.
Wenn Ihr Projekt eine Musterfreigabe vor einer größeren Bestellung benötigt, vereinbaren Sie diese Reihenfolge explizit. Identifizieren Sie die Musterstückzahl, Zeichnungsrevision, erforderliche Prüfungen, Freigabeverantwortung und wie Revisionen freigegeben werden. Wenn Freigabetermine unsicher sind, besprechen Sie die Auswirkungen auf den späteren Produktionsplan, bevor Sie ein festes Lieferdatum annehmen.
- Produktdefinition: passendes Modell und Zeichnung, Revision, Einheiten, Güte, Oberfläche und genehmigte DFM-Änderungen.
- Annahmeumfang: kritische Merkmale, Stichproben oder andere Inspektionsanforderungen und angeforderte Messprotokolle.
- Dokumentation: alle erforderlichen Materialnachweise, Rückverfolgbarkeit, Erstmusterformat oder kundenspezifische Unterlagen zur Bestätigung der Verfügbarkeit.
- Lieferzustand: Sauberkeits- und Verpackungsanforderungen, insbesondere für feine Spitzen, Gewinde und Dichtflächen.
Gehen Sie nicht davon aus, dass ein bestimmter Bericht, eine vollständige Inspektion oder eine statistische Fähigkeitsstudie standardmäßig enthalten ist. Listen Sie die Anforderung im Angebotsstadium auf und vereinbaren Sie, was geliefert werden kann. Bei Wiederholungsaufträgen verweisen Sie auf die genehmigte Revision und die akzeptierten Anforderungen und bestätigen Sie dann, ob Material, Oberfläche, Mengen oder erforderliche Termine geändert wurden. Eine klare Auftragsdokumentation ist nützlicher als sich auf “wie beim letzten Mal” zu verlassen, wenn das Bauteil sich weiterentwickelt hat.
Holen Sie Ihr Schweizer Bearbeitungsangebot ein
Senden Sie Ihre Zeichnung, Material und Mengen. Teilen Sie uns die Passungen, Oberflächen und Lieferanforderungen mit, die für Ihr Projekt wichtig sind.