
CNC-Drehdienstleistungen für kundenspezifische Präzisionsteile
Komplexe CNC-Drehteile nach Ihren Zeichnungen gefertigt, einschließlich Präzisionsspindelwellen, Hydraulikventilkolben, Hohlrotorwellen und Präzisionssteckergehäusen. Maßtoleranzen von bis zu ±0,005 mm an geeigneten Merkmalen, vorbehaltlich Zeichnungs- und Materialprüfung.
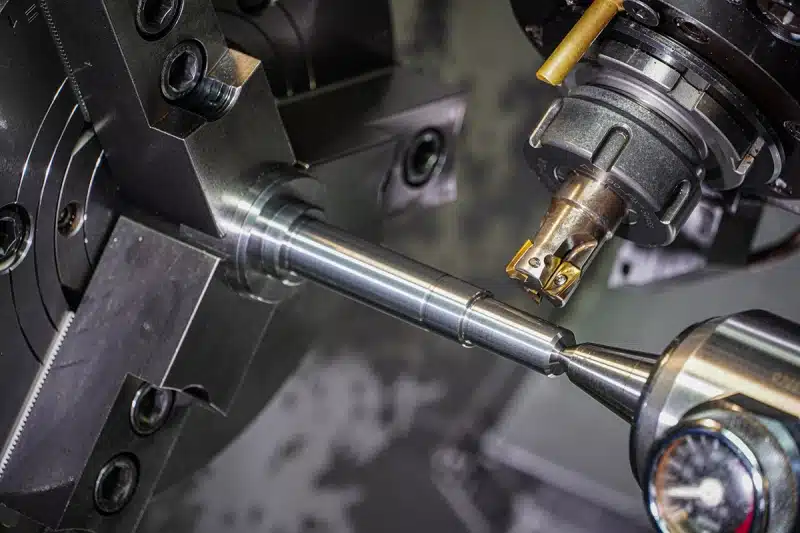
- Komplexe Drehgeometrien
- Metalle & technische Kunststoffe
- Prototypen & Serienfertigung
- Zeichnungsbasierte Präzisionsprüfungen
Warum PTSMAKE für CNC-Drehen wählen?
Mehrere Lagersitze, tiefe Bohrungen, schmale Nuten und Gewindeschnittstellen benötigen einen koordinierten Bearbeitungs- und Prüfplan.
Eine Route, die zur Geometrie passt
Beginnen Sie mit dem Drehprofil, überprüfen Sie dann Querbohrungen, Flächen und andere Merkmale. Vereinbaren Sie jegliches zusätzliche Fräsen oder Finishen als Teil des vollständigen Teileangebots.
Besprechen Sie Ihr TeilNützliches Design-Feedback
Überprüfen Sie tiefe interne Absätze, dünne Gehäusewände, schlanke Wellen und Nutenzugang. Wir schlagen praktische Änderungen zu Ihrer Genehmigung vor, während Passung und Funktion des Teils geschützt werden.
Fordern Sie eine Designprüfung anPrüfungen für funktionale Passungen
Allein die Größe beweist keine Ausrichtung. Definieren Sie die Lagersitze, Dichtflächen, Bezugsachse und Gewindeanforderungen, damit der Prüfplan Ihrer Zeichnung entspricht.
Überprüfen Sie kritische MerkmaleEine klare Grundlage für Nachbestellungen
Halten Sie die Zeichnungsrevision, den Materialzustand und die Abnahmekriterien konsistent. Teilen Sie Ihre Musterstückzahl und erwarteten Chargen mit, damit beide Phasen überprüft werden können.
Planen Sie Ihre BestellungPräzision für komplexe Drehteile
PTSMAKE kann Maßtoleranzen von bis zu ±0,005 mm an geeigneten Merkmalen erreichen. Die Zeichnung, das Material, die Geometrie und die Endbearbeitung bestimmen, wo diese Fähigkeit anwendbar ist.
Verbinden Sie jede Anforderung mit einer Prüfung
Für eine Spindelwelle definieren Sie die Lagerzapfen und die Bezugsachse. Für einen Ventilkolben identifizieren Sie die Präzisionsstege, Nutpositionen und Oberflächengüte. Rundheit, Rundlauf und Oberflächenrauheit sind separate Anforderungen, die nicht durch eine ±0,005 mm Größentoleranz impliziert werden.
Der CNC-Qualitätsprozess von PTSMAKE umfasst eingehendes Material, In-Prozess-Prüfungen und Endkontrolle. Vereinbaren Sie Messmethoden, Stichproben und Aufzeichnungen während der Angebotserstellung, einschließlich Prüfungen nach dem Entspannen, der Wärmebehandlung oder der Beschichtung.
- Zeichnung & MaterialRevision, Legierung, Zustand und kritische Merkmale.
- Einrichtung & ErstteilWerkstückspannung, Referenzflächen und erste Prüfungen.
- In-Process-KontrollenMerkmale, die von Werkzeugverschleiß oder der nächsten Operation betroffen sind.
- Endgültige AbnahmeFertiger Zustand, vereinbarte Aufzeichnungen und Schutz.
| Funktionales Merkmal | Risiko für die Montage | Vereinbaren Sie auf der Zeichnung oder dem Prüfplan |
|---|---|---|
| Lagerzapfen & Passbohrungen | Ein korrekter Durchmesser mit schlechter Form oder Ausrichtung kann trotzdem versagen. | Passungsgrenzen, Bezugsreferenzen und jegliche Rundheits- oder Rundlaufanforderung. |
| Schultern & Dichtflächen | Flächenfehler oder ungeeignete Textur beeinflusst Sitz und Dichtung. | Axiale Position, Flächenbeziehung, Kantenbeschaffenheit und spezifizierte Rauheit. |
| Gewinde & Querbohrungen | Unvollständige Gewinde oder sich kreuzende Grate behindern die Montage. | Gewindenorm/-klasse, nutzbare Länge, Lehren und zugängliche Entgratung. |
| Dünne Gehäusewände & beschichtete Passungen | Freigegebene Klemmspannung oder Schichtaufbau verändert die Abmessungen. | Messunterstützung, Endbearbeitungszustand und alle maskierten Bereiche. |
“Ihre Expertise und ihr Engagement stellten sicher, dass wir hochwertige Teile erhielten, die sich nahtlos in unsere Systeme integrierten.”Sofia Bergström, Leitende Ingenieurin, Schweden
Materialien für komplexe CNC-gedrehte Teile
Eine Spindelwelle, ein Hydraulikventilschieber und ein dünnwandiges Verbindergehäuse sind unterschiedlichen Belastungen, Verschleiß- und Dimensionsstabilitätsanforderungen ausgesetzt.
Aluminium
- Präzisionsverbindergehäuse
- Wählen Sie die Legierung für geringes Gewicht, Wandsteifigkeit und die erforderliche Oberfläche.
Abgestufte Bohrungen, dünne Wände und Dichtungsnuten erfordern eine stabile Werkstückspannung. Geben Sie die fertigen Gewinde- und Bohrungsgrenzen nach dem Eloxieren an und identifizieren Sie elektrische Kontaktbereiche, die unbeschichtet bleiben müssen.
Ein Aluminiumgehäuse überprüfen →Rostfreier Stahl
- Ventilschieber & Gewindeverbinderkörper
- Passen Sie die Güte an Korrosionsbelastung, Verschleiß und Materialzustand an.
Identifizieren Sie Präzisionsgleitflächen, Dichtkanten und interne Kanäle. Die Güteauswahl muss die erforderliche Härte und Korrosionsbeständigkeit mit der Bearbeitung in Einklang bringen; einfaches Schneiden allein ist nicht ausreichend.
Eine Edelstahlkomponente besprechen →Kohlenstoff- und legierter Stahl
- Präzisionsspindelwellen & Rotorwellen
- Geben Sie Festigkeit, Härte und den gelieferten Materialzustand an.
Markieren Sie die Lagerzapfen, Schultern und Hohlprofile, die die Montage steuern. Überprüfen Sie die Wärmebehandlung und jede abschließende Präzisionsbearbeitung gemeinsam, damit die kritischen Abmessungen für das fertige Teil gelten.
Eine Präzisionswelle überprüfen →Messing, Bronze & Kupfer
- Verbinderkörper, Kontakte & Ventilkomponenten
- Elektrische, fluidberührende und gleitende Anwendungen benötigen unterschiedliche Legierungen.
Definieren Sie für abgestufte Kontakte und Gewindekörper die Leitfähigkeit, Kontaktflächen und jede Beschichtung. Geben Sie für gleitende Bronzekomponenten auch das Gegenmaterial, die Belastung und die Schmierung an.
Wählen Sie eine Legierung für Ihr Teil →Titan
- Hohlwellen & Präzisionsgewindekörper
- Verwenden Sie eine spezifizierte Güte, wo ihre Festigkeit-zu-Gewicht- und Korrosionseigenschaften benötigt werden.
Tiefe Bohrungen und schlanke Abschnitte kombinieren begrenzte Steifigkeit mit anspruchsvollen Schnittbedingungen. Berücksichtigen Sie die ungestützte Länge, Mindestwandstärke und kritische Schnittstellen in der Bearbeitungsprüfung.
Ein Titanteil überprüfen →Technische Kunststoffe
- Abgestufte Verbinderisolatoren & Ventilsitze
- Wählen Sie die Güte für Temperatur, Feuchtigkeit und chemische Exposition.
Überprüfen Sie für POM-, Nylon- oder PEEK-Komponenten die Wandstärke, Spannungsentlastung und Größenänderungen im Betrieb. Definieren Sie die Konditionierungs- und Messanforderungen für passgenaue Bohrungen und Dichtungsprofile.
Ein Präzisionskunststoffteil besprechen →Andere Materialien und Güteklassen
Senden Sie die Materialspezifikation und die Arbeitsbedingungen. Wir werden die Verfügbarkeit und Bearbeitungseignung mit Ihrer Zeichnung überprüfen.
Oberflächengüten für gedrehte Teile
Wählen Sie die Oberfläche für jede Arbeitsfläche. Spindelzapfen, Ventilschieberflächen und Verbindergehäuseoberflächen haben unterschiedliche funktionale Anforderungen.
| Wo am Teil? | Zu besprechende Oberfläche | Drehspezifische Anforderung |
|---|---|---|
| Spindelzapfen & Ventilschieberflächen | Wie gedreht oder spezifizierte Präzisionsbearbeitung | Definieren Sie den Enddurchmesser, die Passung und die Rauheit. Identifizieren Sie alle Oberflächen, die unbeschichtet bleiben müssen; das Aussehen allein beweist nicht die Passung. |
| Rotierende Dichtkontaktbänder | Für die Dichtung spezifizierte Oberfläche | Befolgen Sie die Anforderungen an die Oberflächentextur des Dichtungsherstellers, einschließlich der Grenzen für spiralförmige Bearbeitungsspuren. Schützen Sie dieses Band vor kosmetischem Strahlen. |
| Aluminium-Verbindergehäuse | Eloxieren | Geben Sie die fertige Bohrung und den Außendurchmesser an. Vereinbaren Sie, welche Passflächen, Gewinde und elektrischen Kontakte maskiert werden müssen. |
| Verschleiß- oder korrosionsgefährdete Metalloberflächen | Chemisch Nickel | Beschichtung baut sich auf den Außen- und Innenflächen auf. Geben Sie die Dicke an und prüfen Sie kritische Durchmesser und Gewinde im beschichteten Zustand. |
| Nicht dichtende Stahloberflächen | Schwarzoxid, wo kompatibel | Geben Sie Öl oder andere Nachbehandlungen an. Behandeln Sie Schwarzoxid nicht als Ersatz für Härtung oder eine definierte Korrosionsleistungsanforderung. |
| Sichtbare Verbindergehäuseoberflächen | Perlstrahlen | Markieren Sie den kosmetischen Bereich. Schützen Sie Dichtflächen, Lagersitze und Gewinde, wo Strahlen mit ihrem spezifizierten Oberflächenzustand in Konflikt geraten würde. |
Wärmebehandlung ändert Materialeigenschaften; sie wird separat von diesen Oberflächengüten überprüft. Fügen Sie sie bei der Spezifikation des Materials und des Lieferplans hinzu.
CNC-Drehen Lieferzeiten & Lieferung
Von dringenden Prototypen bis zu Produktionschargen, teilen Sie uns Ihre Bestellmenge und das benötigte Datum mit, damit wir den Zeitplan für Ihre Teile bestätigen können.
Dringende Prototypen
1–3 TageFür zeitkritische Passungsprüfungen und Designvalidierung. Senden Sie Ihre Zeichnung und Frist zur Überprüfung.
Kleinserienaufträge
7–15 TageFür Pilotbauten und erste Montagedurchläufe, bevor zu größeren Mengen übergegangen wird.
Produktionschargen
15–30 TageFür größere Produktionsaufträge und geplante Wiederholungschargen. Teilen Sie uns die Menge und den Lieferplan mit.
Die endgültige Lieferzeit hängt von der Zeichnung, der Materialverfügbarkeit, der Endbearbeitung und den Inspektionsanforderungen ab. Bestätigen Sie das Startdatum, das Versanddatum und die Transportzeit im Angebot.
Holen Sie ein Angebot für Ihre kundenspezifischen Drehteile ein
Senden Sie die Zeichnungsrevision, das Material, die Menge und die Oberfläche. Heben Sie die Passungen, Gewinde und Inspektionsaufzeichnungen hervor, die für Ihre Montage wichtig sind.
Zeichnungen für ein Angebot sendenSechs Designentscheidungen, die die Drehkosten senken können
Verwenden Sie die Geometrie, die Ihr Teil benötigt, mit ausreichend Zugang und Unterstützung, um es konsistent zu bearbeiten.
Lassen Sie einen praktischen Haltebereich
Besprechen Sie eine nutzbare Greiflänge oder eine Opfermaterialzugabe, damit das Teil gehalten werden kann, ohne kritische Oberflächen zu markieren.
Begrenzen Sie unnötige Bohrtiefe
Reduzieren Sie die Tiefe von Sacklöchern, wo die Funktion es zulässt; eine längere Werkzeugauskragung erhöht die Herausforderung der Vibrationskontrolle und der Bohrungsqualität.
Sorgen Sie für ausreichende Wandsteifigkeit
Erhöhen Sie die Wandstärke, wo die Montage es zulässt, um Verformungen durch Spannen und Schneiden zu reduzieren, ohne die erforderliche Freigabe zu opfern.
Schaffen Sie Platz für den Gewindeauslauf
Überprüfen Sie eine Standardfreistellung oder einen Auslaufbereich, wo die Passungsfreiheit, Festigkeit und Dichtungsanforderungen dies zulassen.
Konzentrieren Sie die Präzision dort, wo sie wirkt
Wenden Sie enge Größen-, Geometrie- und Rauheitsanforderungen auf funktionale Oberflächen an; verwenden Sie vereinbarte allgemeine Anforderungen für unkritische Merkmale.
Vereinfachen Sie sekundäre Merkmale
Richten Sie Querbohrungen oder Abflachungen aus, wenn deren Ausrichtung flexibel ist, um die Indexierung oder sekundäre Einrichtungsarbeiten zu vereinfachen und gleichzeitig den Montagezugang zu erhalten.
Sie genehmigen alle Zeichnungsänderungen vor der Produktion.
Beispiele für komplexe Drehteilkonstruktionen
Zwei repräsentative Teiltypen zeigen, wie Präzisionsoberflächen, interne Merkmale und Inspektionsanforderungen zusammenwirken.
Hydraulikventilkolben
Das Teil: Ein Mehrstufenkolben mit ringförmigen Nuten und eng beieinander liegenden Schultern.
Design-Fokus: Definieren Sie die Arbeitsdurchmesser, Nutpositionen und Kantenanforderungen im Verhältnis zur passenden Ventilbohrung. Überprüfen Sie den Materialzustand und die Oberflächengüte, bevor Sie den Bearbeitungsweg festlegen.
Inspektions-Fokus: Vereinbaren Sie, wie die Bunddurchmesser, Rundheit, Oberflächengüte und Schulterpositionen anhand der Zeichnungsbezugsdaten überprüft werden sollen.
Ein Ventilkolben-Design besprechen
Präzisions-Steckergehäuse
Das Teil: Ein gedrehtes Gehäuse, das gestufte Innensitze, einen dünnwandigen Bereich, ein Außengewinde und eine Dichtungsnut kombiniert.
Design-Fokus: Definieren Sie den passenden Einsatz, die Wandstärke, den Gewindeeingriff und die Dichtungsposition. Überprüfen Sie den Werkzeugzugang und die Unterstützung für die internen und externen Merkmale.
Inspektions-Fokus: Überprüfen Sie die Innensitzdurchmesser und -tiefen, die Gewindepassung und die Beziehung zwischen Bohrung und Außenseite. Berücksichtigen Sie Beschichtungszugabe und Gratkontrolle in den Anforderungen an das fertige Teil.
Ein Steckergehäuse überprüfen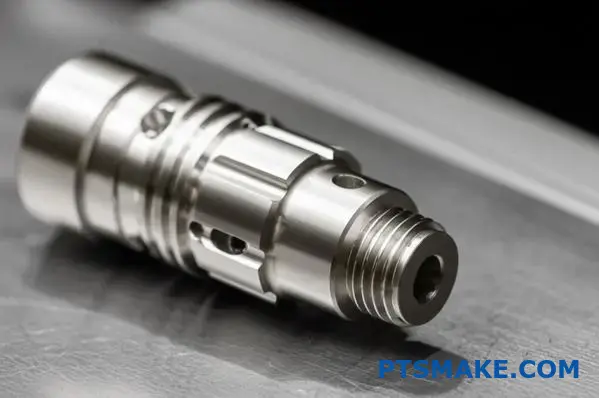
Ihre CNC-Drehbearbeitungsbestellung starten
Einige Details helfen uns, Ihre Anfrage zu prüfen und ein nützliches Angebot zu erstellen.
Was sollte ich für ein Angebot senden?
Senden Sie ein 3D-Modell, falls verfügbar, und eine bemaßte Zeichnung mit Revision, Material, Oberfläche und kritischen Anforderungen. Fügen Sie Mengen, das Lieferziel, das Zieldatum und die erforderlichen Prüfdokumente bei.
Welche CNC-Drehtoleranzen können Sie erreichen?
PTSMAKE kann Maßtoleranzen von bis zu ±0,005 mm bei geeigneten Merkmalen erreichen. Wir bestätigen die Machbarkeit anhand der Zeichnung, des Materials, der Geometrie und der Endbearbeitung. Geben Sie Rundheit, Rundlauf und Oberflächengüte separat an; die Größentoleranz garantiert diese Anforderungen nicht.
Können Sie einen Prototyp und spätere Produktionschargen überprüfen?
Ja. Fügen Sie die Prototypenmenge und die erwarteten Chargengrößen in die Anfrage ein. Das Angebot kann dann die Anforderungen für Einrichtung, Inspektion und Nachbestellungen für die von Ihnen benötigten Phasen berücksichtigen.
Was ist, wenn mein Teil auch Abflachungen, Schlitze oder Querbohrungen benötigt?
Fügen Sie jedes Merkmal in dieselbe Anfrage ein. Wir werden den gesamten Bearbeitungsweg überprüfen und zusätzliche Operationen im Angebot identifizieren. Die Zeichnung bestimmt, ob Drehen allein ausreicht.
Können Sie nur anhand einer 2D-Zeichnung arbeiten?
Senden Sie die Zeichnung zur Überprüfung. Wir prüfen, ob sie das Teil vollständig definiert oder ob ein Modell oder zusätzliche Maße vor der Angebotserstellung erforderlich sind.
Wie fordere ich Material- oder Prüfprotokolle an?
Listen Sie jedes erforderliche Dokument und die Merkmale auf, die es bei der Angebotsanfrage abdecken muss. Dokumentations-, Bemusterungs- und Rückverfolgbarkeitsanforderungen sollten vor der Produktion vereinbart werden.
Werden Sie meine Zeichnung ändern, um Kosten zu senken?
Jede vorgeschlagene Änderung bedarf Ihrer Genehmigung. Halten Sie Ihre funktionalen Anforderungen klar, damit ein alternativer Radius, eine Nut, eine Toleranz oder ein Einrichtungsmerkmal im Hinblick auf die Funktion des Teils bewertet werden kann.
Ein Einkaufsführer zum CNC-Drehen
Gehen Sie die Entscheidungen durch, die beeinflussen, wie Ihr Drehteil passt, funktioniert und kostet – von der Zeichnung und dem Bearbeitungsweg bis zur Endkontrolle und Nachbestellungen.
Ist CNC-Drehen der richtige Prozess für Ihr Teil?
CNC-Drehen ist ein guter Ausgangspunkt, wenn die Hauptmerkmale eine gemeinsame Achse teilen: Außendurchmesser, Bohrungen, Absätze, Kegel und umlaufende Nuten. Das Werkstück dreht sich, während ein Schneidwerkzeug Material abträgt. Repräsentative Teile sind Präzisionsspindelwellen, Hydraulikventilschieber, Hohlrotorwellen und Präzisionssteckergehäuse. Die richtige Wahl hängt immer noch vom gesamten Teil ab, einschließlich Merkmalen, die nicht durch einfaches Drehen hergestellt werden können.
Eine Seitenbohrung, Schlüsselfläche oder Passfedernut erfordert eine andere Werkzeugrichtung. Angetriebene Werkzeuge verwenden motorisierte Fräser an einer Drehmaschine, um einige dieser Merkmale zu fertigen. Eine Dreh-Fräs-Bearbeitung kann den Umspannaufwand zwischen Maschinen reduzieren, aber die Machbarkeit hängt vom Werkzeugzugang, der Merkmalsposition, der Werkstückspannung und der für den Auftrag verfügbaren Ausrüstung ab. Senden Sie das vollständige Modell an PTSMAKE zur Überprüfung des Bearbeitungswegs; das Vorhandensein eines runden Merkmals legt nicht fest, wie das gesamte Teil gefertigt wird.
| Hauptgeometrie | Zu besprechender Bearbeitungsweg |
|---|---|
| Koaxiale Durchmesser, Bohrungen und Absätze | Drehen mit einer vereinbarten Reihenfolge für beide Enden |
| Runder Körper mit Seitenbohrungen oder Flächen | Drehen mit angetriebenen Werkzeugen oder Drehen gefolgt von Fräsen |
| Meistens flache Flächen und Taschen | Fräsen, mit Drehen nur wo nützlich |
Fragen Sie, welche Merkmale eine Einrichtung teilen können und wie die Ausrichtung beibehalten wird, wenn das Teil neu gespannt wird. Weniger Einrichtungen können helfen, beweisen aber nicht die fertigen Toleranzen. Vergleichen Sie den vorgeschlagenen Weg mit der Zeichnung, dem Prüfplan und den gesamten Angebotspreis. Halten Sie alle Konstruktionsänderungen als separate Option für die technische Genehmigung.
Für Teile, die mehrere Prozesse kombinieren, erkunden Sie unsere CNC-Bearbeitungsmöglichkeiten. Unser CNC-Drehmaschinen-Bearbeitungsleitfaden bietet zusätzlichen Prozesshintergrund.
Was sollten Ihre CNC-Dreh-Anfrage und Zeichnung definieren?
Eine nützliche Angebotsanfrage definiert sowohl die herzustellende Form als auch die Bedingungen für deren Annahme. Senden Sie passende 3D- und 2D-Dateien mit einer Teilenummer und Revision. Das Modell kommuniziert die Geometrie; die Zeichnung erfasst Anforderungen wie Toleranzen, Gewinde, Oberflächenbeschaffenheit und Prüfhinweise. Vereinbaren Sie, welches Dokument kontrolliert, wenn Informationen abweichen, und lösen Sie Konflikte, bevor Sie den Auftrag freigeben.
PTSMAKE kann dimensionale Toleranzen erreichen, die so eng sind wie ±0,005 mm bei geeigneten Merkmalen. Wir bestätigen die Machbarkeit anhand Ihrer Zeichnung, Ihres Materials, Ihrer Geometrie und der endgültigen Prozessanforderungen. Markieren Sie die Abmessungen, die diese Präzision benötigen; Rundheit, Rundlauf und andere geometrische Kontrollen müssen separat spezifiziert und überprüft werden.
Für ein gedrehtes Teil machen Sie die Funktionsachse, Positionierungsflächen und Passungsdurchmesser deutlich. Zeigen Sie eine Schnittansicht, wo ein interner Absatz, eine Nut oder eine Sackbohrung sonst mehrdeutig wäre. Unterscheiden Sie die volle Gewindelänge von der Lochtiefe und identifizieren Sie die Oberflächen, die frei von Beschichtung oder Spannspuren bleiben müssen. Geben Sie an, ob die Abnahmedimensionen vor oder nach der Endbearbeitung gelten.
- Produktdefinition: aktuelle Dateien, Einheiten, Materialgüte und -zustand, Zeichnungsnorm und allgemeine Toleranzen.
- Funktionale Anforderungen: kritische Abmessungen, Bezugsreferenzen, Gewinde, Oberflächenbeschaffenheit, Kantenbeschaffenheit und Finish.
- Auftragsumfang: zu bestellende Menge jetzt, mögliche Wiederholungsmengen, erforderliches Datum und Lieferziel.
- Abnahme: Prüfumfang, erforderliche Aufzeichnungen, Verpackung und jede Erstmusterfreigabe.
Wenn eine Dimension noch entwickelt wird, kennzeichnen Sie sie zur Diskussion, anstatt einen Testwert in eine freigegebene Zeichnung zu mischen. Fordern Sie das Basisangebot und jede kostensparende Alternative separat an. Eine kurze Änderungstabelle – Merkmal, vorgeschlagene Revision, Grund und Genehmigung – hilft, einen DFM-Vorschlag zu verhindern, dass er zu einer unbeabsichtigten Fertigungsanweisung wird. Speichern Sie das akzeptierte Angebot mit seiner Zeichnungsrevision, damit ein zukünftiger Auftrag einen klaren Ausgangspunkt hat.
Wie kontrollieren Sie Bezugspunkte und Rundlauf an einem gedrehten Teil?
Ein korrekter Durchmesser zeigt nicht von selbst, dass eine Oberfläche achsgetreu läuft, die in der Baugruppe verwendet wird. Definieren Sie die funktionalen Referenzen auf der Zeichnung, dann spezifizieren Sie die geometrischen Kontrollen, die für die Aufgabe des Teils benötigt werden. Ein Bezugspunkt ist eine exakte Referenz, die aus dem identifizierten physischen Merkmal oder den Merkmalen abgeleitet wird. An einer Welle kann diese Referenz eine Achse sein, die aus ihren Lagersitzen abgeleitet wird.
Rundlauf beschreibt Oberflächenschwankungen, wenn ein Teil sich um eine spezifizierte Bezugsachse dreht. Kreisförmiger Rundlauf prüft einzelne kreisförmige Abschnitte; der gesamte Rundlauf kontrolliert die gesamte spezifizierte Oberfläche während der Rotation und Messung entlang dieser Oberfläche. Keiner der Begriffe sollte als beiläufiger Ersatz für eine Größentoleranz verwendet werden. Rundheit, Ausrichtung und Oberflächengröße beantworten unterschiedliche Fragen. KEYENCE's Rundlauf-Übersicht veranschaulicht den Unterschied.
Zum Beispiel, stellen Sie sich eine Präzisionsspindelwelle mit zwei Lagersitzen und einem Dichtungsdurchmesser vor. Ihr Abnahmeplan muss die Bezugsachse der Zeichnung festlegen, bevor die Dichtfläche geprüft wird. Einfaches Greifen eines nicht verwandten rauen Durchmessers könnte ein Ergebnis liefern, das die Baugruppe nicht repräsentiert. Dies ist ein illustratives Inspektionsproblem, keine Vorschrift für ein bestimmtes Bezugsschema.
Besprechen Sie, wo das Teil während der Bearbeitung gehalten wird, welche Oberflächen zusammen bearbeitet werden und wie die Prüfeinrichtung die erforderlichen Referenzen reproduziert. Wenn das Teil umgedreht werden muss, fragen Sie, wie die zweite Operation von der ersten aus lokalisiert. Erfassen Sie die kontrollierte Oberfläche, Bezugsreferenz und Abnahmegrenze explizit. Vermeiden Sie eine allgemeine Anmerkung wie “alle Durchmesser konzentrisch”, wenn die Funktion eine spezifische, messbare Beziehung erfordert.
Wie sollten Wellen- und Bohrungspassungen spezifiziert werden?
Wählen Sie die Passung danach aus, wie sich die Gegenstücke verhalten müssen, und tragen Sie dann messbare Grenzen in die Zeichnung ein. Eine Gleitverbindung benötigt ein kontrolliertes Spiel. Eine Presspassungsverbindung benötigt eine kontrollierte Übermaßpassung. Ein Lagersitz hängt auch vom Lagerdesign, der Last, der Temperatur und davon ab, welcher Ring sich relativ zur Last dreht. Es gibt keine einzelne Wellentoleranz, die für jede gedrehte Baugruppe geeignet ist.
Nutzen Sie die Anleitung des Herstellers des Gegenstücks, wo verfügbar, und fügen Sie die Lager- oder Buchsenspezifikation Ihrer Zeichnung bei. Eine Passungsbezeichnung benötigt ihre Nennweite und die maßgebliche Norm; explizite obere und untere Grenzen können das erforderliche Ergebnis ebenfalls klar machen. Überprüfen Sie den gesamten Toleranzbereich beider Gegenstücke, einschließlich jeder Beschichtung.
| Schnittstelle | Vor der Bestellung definieren |
|---|---|
| Lagersitz | Lagerspezifikation, Passungsgrenzen, Oberflächentextur und geometrische Kontrollen |
| Hydraulikventilkolben und passende Bohrung | Erforderliches Spiel über beide Toleranzbereiche und Betriebsbedingungen hinweg |
| Presspassungsstift oder Hülse | Übermaßbereich, Gegenmaterial, Wandsteifigkeit und Montagemethode |
Ziehen Sie nicht jeden Durchmesser an, um einen kritischen Sitz anzupassen. Markieren Sie die Funktionszonen, damit der Bearbeitungs- und Prüfaufwand auf die Merkmale konzentriert wird, die es benötigen. Geben Sie auch die Schultergeometrie und den angrenzenden Eckabstand an: ein korrekt dimensionierter Lagersitz kann das Lager immer noch nicht richtig positionieren, wenn der Schulterübergang stört. Senden Sie die relevanten Passungsinformationen, wenn Sie eine Passungsprüfung anfordern.
Was macht Gewinde, Nuten und Schultern einfacher zu bearbeiten?
Geben Sie jedem Merkmal ausreichend Werkzeugzugang und eine klare Funktionsspezifikation. Standardgewindeformen und praktische Nutenproportionen bieten in der Regel mehr Werkzeugoptionen als kundenspezifische Profile. Jede Änderung muss die Verbindungs-, Dichtungs- oder Positionierungsfunktion erhalten. Vergrößern Sie keine Dichtungsnut oder entfernen Sie keine Schulter, nur weil es einfacher zu schneiden ist.
Geben Sie für Gewinde den Gewindestandard, die Größe, die Steigung, die Klasse, die Hand und die erforderliche volle Gewindelänge an. Identifizieren Sie die Sacklochtiefe separat. Das Werkzeug benötigt Platz zum Ein- und Austreten aus dem Schnitt, und Innengewinde benötigen auch Platz für den Spanabtransport. Ein Gewinde, das direkt in eine Schulter läuft, verdient eine spezifische Freistellung und Werkzeugfreigabeprüfung. Die Freistellung sollte der anwendbaren Designanforderung folgen, anstatt einer universellen Regel, die auf jede Zeichnung kopiert wird.
Geben Sie für Nuten Breite, Tiefe oder Kerndurchmesser, Position und alle erforderlichen Eckradien an. Schmale, tiefe Nuten können die Werkzeugsteifigkeit und den Spanabtransport einschränken. Wenn eine Nut eine Dichtung oder einen Sicherungsring aufnimmt, verwenden Sie die Designanleitung dieses Bauteils und identifizieren Sie das Gegenstück. Eine interne Nut hinter einer kleinen Öffnung erfordert eine Überprüfung des gesamten Werkzeugwegs, nicht nur, ob seine Spitze hineinpasst.
Klären Sie an Schultern, ob ein Gegenstück bündig sitzen muss. Ein zulässiger Eckradius, eine Freistellung oder ein Spiel am Gegenstück kann die Schnittstelle lösen, aber dies sind Designentscheidungen. Kennzeichnen Sie gratempfindliche Kanten, insbesondere an Kreuzlochkreuzungen und Gewindeanfängen. Bitten Sie PTSMAKE, schwierigen Zugang und vorgeschlagene Änderungen auf der Zeichnung zu kennzeichnen, bevor die Produktion genehmigt wird; die Bequemlichkeit der Werkzeugbestückung allein ist kein Grund, ein funktionales Merkmal zu ändern.
Was ändert sich bei langen Wellen, dünnen Wänden und tiefen Bohrungen?
Diese Merkmale erfordern eine Überprüfung der Steifigkeit, Unterstützung und der Reihenfolge der Operationen. Eine lange, schlanke Welle kann sich unter Schnittkräften durchbiegen. Ein dünnwandiges Verbindergehäuse oder eine Hülse kann sich unter Spanndruck verformen. Eine hohle Rotorwelle kann eine tiefe Bohrung mit mehreren kritischen Außendurchmessern kombinieren. Die Bohrung erfordert ein Werkzeug, das das Merkmal erreicht und dabei stabil bleibt. Die Gesamtteilgröße allein erfasst diese Risiken nicht.
Zeigen Sie für Wellen den kleinsten Arbeitsdurchmesser und die ungestützten Längen sowie die Gesamtlänge. Besprechen Sie, ob eine Endunterstützung oder eine andere Unterstützungsmethode geeignet ist und ob Mittelbohrungen oder Kontaktflächen zulässig sind. Definieren Sie für Hülsen den erforderlichen Zustand für die Messung. Ein Teil, das im gespannten Zustand rund ist, kann sich nach dem Lösen anders verhalten; die Abnahmemethode muss der Zeichnung und dem beabsichtigten Verwendungszweck entsprechen.
Tiefe Bohrungen führen ein separates Problem ein: die Bohrstange selbst kann sich biegen oder vibrieren. Kürzere Auskragung und größere Werkzeugsteifigkeit verbessern im Allgemeinen die Stabilität, während die Bohrungsgeometrie das verfügbare Werkzeug einschränkt. Sandvik Coromant's Leitfaden für schlanke Werkzeuge erklärt diesen Zusammenhang. Seine werkzeugspezifischen Grenzen sind keine universellen Grenzen für Ihr Bauteil.
Mögliche Änderungen umfassen einen kürzeren nicht unterstützten Abschnitt, mehr Wandstärke, einen einfacheren Zugang vom gegenüberliegenden Ende oder eine weniger anspruchsvolle nicht-funktionale Oberfläche. Die geeignete Option hängt vom gesamten Design ab. Wenn die Geometrie nicht geändert werden kann, fragen Sie, wie der Lieferant vorschlägt, es zu halten, zu bearbeiten und zu überprüfen. Überprüfen Sie Rundheit, Geradheit, Rundlauf und Oberflächentextur, wo immer diese die Funktion beeinflussen; allein die Vereinbarung einer Durchmessertoleranz kann das Hauptrisiko ungelöst lassen.
Wie wählen Sie ein Material für Drehteile?
Beginnen Sie mit den Betriebsbedingungen des Bauteils, vergleichen Sie dann geeignete Güten hinsichtlich Bearbeitbarkeit, Verfügbarkeit und Gesamtkosten. Das Material muss die erforderlichen Anforderungen an Festigkeit, Verschleiß, Korrosion, Temperatur und Gewicht erfüllen. “Aluminium”, “Edelstahl” oder “Kunststoff” ist keine vollständige Einkaufsspezifikation. Geben Sie die genaue Güte und ihren erforderlichen Zustand an, einschließlich Wärmebehandlung, wo relevant.
Für Metallteile besprechen Sie den fertigen Zustand, bevor Sie die Fertigungssequenz wählen. Härteanforderungen, nachfolgende Wärmebehandlung und Oberflächenveredelung können beeinflussen, wann kritische Durchmesser fertiggestellt und geprüft werden. Wenn eine alternative Güte Kosten oder Beschaffungszeit reduzieren könnte, fordern Sie diese als separate Option an. Ähnliche Namen oder eine weitgehend ähnliche Festigkeit begründen keine Äquivalenz für jede Anwendung.
Eine Gleitbuchse aus Bronze veranschaulicht, warum die Funktion wichtig ist: Last, Geschwindigkeit, Schmierung und die Gegenwelle helfen, das geeignete Lagermaterial zu bestimmen. Das ist ein anderes Auswahlproblem als ein Messing-Gewindekörper oder ein elektrischer Kupferkontakt. Unser Vergleich von Messing, Bronze und Kupfer bietet zusätzlichen Materialhintergrund; die Legierung muss dennoch die Spezifikation Ihres Bauteils erfüllen.
Technische Kunststoffe benötigen eine eigene Maßprüfung. Feuchtigkeitsaufnahme, Temperatur und Restspannung können die endgültige Größe beeinflussen. Die Materialsteifigkeit beeinflusst auch, wie ein Bauteil gestützt und gespannt werden kann. Eine Toleranz, die für eine Metallbuchse funktioniert, sollte nicht automatisch auf einen Polymerersatz kopiert werden, ohne dessen Verwendungs- und Messbedingungen zu berücksichtigen. Für POM-Teile, unser POM-Bearbeitungsleitfaden geht näher ein auf Materialauswahl, Spannung und Maßprüfungen.
Senden Sie die relevanten Informationen zur Einsatzumgebung und zum Gegenmaterial mit der Zeichnung. Erläutern Sie, ob elektrische Isolation, chemische Exposition oder wiederholte Bewegung die Wahl bestimmt. Wenn Materialdokumentation erforderlich ist, identifizieren Sie das benötigte Dokument und die Rückverfolgbarkeit bei der Angebotsanfrage. Bitten Sie um Bestätigung der Verfügbarkeit der angegebenen Güte für Ihre Bestellung. Eine Liste gängiger bearbeiteter Materialien ist ein Ausgangspunkt für die Diskussion, nicht die Bestätigung, dass jede Größe und jeder Zustand auf Lager ist.
Wie beeinflussen Oberflächengüten Abmessungen und Passung?
Geben Sie die Oberflächengüte zusammen mit den endgültigen Maßanforderungen an. Ein Bauteil, das vor der Beschichtung passt, passt möglicherweise danach nicht mehr. Äußerer Aufbau kann einen Außendurchmesser vergrößern und eine Öffnung reduzieren, während Vorbereitungsschritte auch die Oberfläche verändern können. Die Bearbeitungszugabe muss dem tatsächlichen Veredelungsprozess und dessen Variation entsprechen.
Eloxieren wandelt Aluminium an der Oberfläche in eine Oxidschicht um. Ein Teil dieser Schicht dringt in die ursprüngliche Oberfläche ein und ein Teil baut sich darüber auf, sodass die Schichtdicke nicht dasselbe ist wie das äußere Maßwachstum. Der Referenzleitfaden des Aluminum Anodizers Council erklärt diesen Unterschied. Bestätigen Sie die beabsichtigte Beschichtung, den Dickenbereich und die Zugabe mit dem Veredelungsdienstleister, anstatt einen einzigen Wachstumsfaktor auf jeden Prozess anzuwenden.
- Identifizieren Sie Lagersitze, Dichtflächen, Gewinde und andere passungskritische Merkmale.
- Geben Sie die Oberflächenspezifikation, Dicke wo erforderlich, Farbe und akzeptables Aussehen an.
- Markieren Sie maskierte Bereiche und zulässige Gestell- oder Kontaktstellen.
- Bestätigen Sie, ob die Maße vor der Veredelung, nach der Veredelung oder in beiden Phasen geprüft werden.
Halten Sie die Oberflächentextur getrennt vom kosmetischen Erscheinungsbild. Eine optisch glänzende Welle ist kein Beweis dafür, dass sie eine spezifizierte Rauheitsgrenze erfüllt. Auf einer Dicht- oder Lagerfläche definieren Sie die Texturanforderung und den Messbereich, die für die Funktion wichtig sind. Ebenso ist eine matte Oberfläche kein Ersatz für kontrollierte Abmessungen. Vereinbaren Sie, wer den Endzustand überprüft, wenn Bearbeitung und Veredelung in getrennten Schritten erfolgen, und nehmen Sie den Schutz der fertigen Oberflächen in die Verpackungsanforderungen auf.
Ein Dichtungs-Kontaktband für Rotationsdichtungen kann auch Grenzen für den Bearbeitungsvorschub benötigen – das feine Spiralmuster, das auf einer Welle zurückbleibt und Flüssigkeit entlang der Dichtungsfläche bewegen kann. Verwenden Sie die Anforderungen des Dichtungsherstellers, anstatt davon auszugehen, dass ein niedrigerer Rauheitswert allein Leckagen löst. Für Edelstahlteile, die eine Passivierung erfordern, siehe unser Leitfaden zur Passivierung von Edelstahl; legen Sie die erforderliche Behandlung und Abnahmekontrollen mit der Zeichnung fest.
Welche Prüfungen und Aufzeichnungen benötigen Sie?
Wählen Sie die Prüfung aus den Merkmalen, die die Abnahme bestimmen. Außendurchmesser, Bohrungsgröße, Gewindepassung, Rundlauf und Oberflächenbeschaffenheit können unterschiedliche Methoden erfordern. Fragen Sie, wie die kritischen Merkmale geprüft werden und welche Aufzeichnungen das Angebot enthält. Eine Liste der Instrumente sagt Ihnen nicht, welche Prüfungen an Ihrem Auftrag durchgeführt werden.
Verwenden Sie eine nummerierte Zeichnung oder eine vereinbarte Merkmalsliste, um jedes gemeldete Ergebnis mit seiner Anforderung zu verbinden. Geben Sie die Zeichnungsrevision, die Messbedingung und den Stichprobenumfang an. Für den Rundlauf, fügen Sie die Bezugseinrichtung hinzu; für fertige Passungsdurchmesser, identifizieren Sie die erforderliche Prüfphase. Wenn ein spezielles Messgerät oder ein Montagetest erforderlich ist, vereinbaren Sie dessen Design, Verfügbarkeit und Abnahmeregel vor der Produktion.
| Aufzeichnung | Was zu vereinbaren ist |
|---|---|
| Maßbericht | Merkmale, Messergebnisse, Grenzwerte, Stichprobengröße und Teileidentifikation |
| Materialdokumentation | Erforderliche Materialdaten und Verbindung zur gelieferten Charge |
| Konformitätsbescheinigung | Bestellanforderungen und der Umfang der Konformitätserklärung |
| Erstmusterprüfung | Prüfumfang, Genehmigungsinhaber und ob weitere Arbeiten auf Genehmigung warten |
Ein Erstmusterergebnis beschreibt das geprüfte Teil oder Muster; es begründet nicht von selbst eine langfristige Prozessfähigkeit. Wenn Ihr Programm Fähigkeitsdaten erfordert, vereinbaren Sie eine geeignete Stichprobenstudie und einen Messansatz. NIST-Leitfaden zur Prozessfähigkeit erklärt, warum Stabilität und ausreichende Daten wichtig sind. Halten Sie spezielle Dokumentationsanforderungen in der Angebotsanfrage (RFQ) fest, damit deren Kosten und Zeitplan von Anfang an berücksichtigt werden.
Wie vergleichen Sie Angebote und wechseln vom Prototyp zur Produktion?
Vergleichen Sie Angebote für das gleiche gelieferte, abgenommene Teil. Stimmen Sie die Zeichnungsrevision, Menge, Materialzustand, Oberfläche, Prüfumfang und Lieferziel ab. Prüfen Sie Ausschlüsse und einmalige Kosten sowie den Stückpreis. Ein niedrigerer Bearbeitungspreis kann irreführend sein, wenn eine erforderliche Oberfläche, ein Bericht oder eine sekundäre Operation an anderer Stelle bepreist oder weggelassen wird.
Die Drehkosten umfassen Material, Einrichtung, Werkzeuge, Bearbeitungszeit und die nach dem Schneiden erforderliche Arbeit. Große Durchmesseränderungen können den Materialabtrag erhöhen. Tiefe interne Merkmale, zusätzliche Einrichtvorgänge und anspruchsvolle Endkontrollen können selbst bei einem kleinen Teil zusätzlichen Aufwand bedeuten. Fragen Sie, welche Merkmale Ihr Angebot beeinflussen, und fordern Sie vorgeschlagene Designalternativen separat an. Überprüfen Sie deren Auswirkungen auf Montage und Leistung, bevor Sie eine überarbeitete Zeichnung genehmigen.
Für Prototypen geben Sie an, was die Teile beweisen müssen: Passung, Bewegung, Oberfläche oder Leistung in der vorgesehenen Umgebung. Bevor Sie die Menge erhöhen, entscheiden Sie, welche Anforderungen und Prozessdetails übernommen werden müssen. Halten Sie akzeptierte Änderungen, kritische Prüfergebnisse und offene Punkte aus der Probebestellung fest. Eine erfolgreiche Passungsprüfung ist ein nützlicher Nachweis, testet aber möglicherweise nicht Verschleiß, Temperaturverhalten oder wiederholte Produktion.
Erstellen Sie den Zeitplan für den gesamten Ablauf: technische Freigabe, Material, Einrichtung, Bearbeitung, Endbearbeitung, Prüfung und Versand. Bestätigen Sie, wann die Lieferzeit beginnt und ob das angegebene Datum "versandbereit" oder "geliefert" bedeutet. Für Wiederholungsaufträge vereinbaren Sie die Revisionskontrolle, die Beibehaltung von Vorrichtungen, wo relevant, und wie Chargen identifiziert werden. Teilen Sie realistische Nachfrageschätzungen mit, wobei Sie Prognosen von tatsächlich bestellten Mengen unterscheiden. Dies gibt PTSMAKE die Informationen, die benötigt werden, um einen Ablauf, Prüfumfang und Zeitplan für Ihr spezifisches Projekt vorzuschlagen.
Bereit, ein komplexes Drehteil anzubieten?
Teilen Sie die neueste Zeichnung, Material, Mengen und das benötigte Datum. Heben Sie kritische Abmessungen, tiefe Bohrungen, dünne Wände und Gewindeschnittstellen hervor, damit PTSMAKE den vollständigen Bearbeitungs- und Inspektionsplan überprüfen kann.