
5-Achsen-CNC-Bearbeitungsdienstleistungen für komplexe Teile
Komplexe Oberflächen, abgewinkelte Merkmale und mehrere bearbeitete Flächen, gefertigt nach Ihren Zeichnungen. PTSMAKE ist spezialisiert auf die simultane 5-Achsen-Bearbeitung, mit 3+2-Positionierung, wenn es zum Teil passt. Maßtoleranzen von bis zu ±0,005 mm bei geeigneten Merkmalen, vorbehaltlich der Überprüfung von Zeichnung und Material.
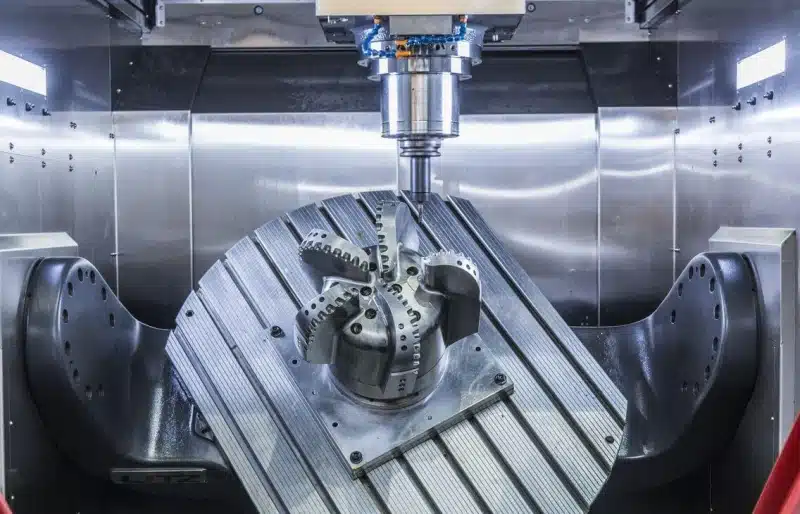
- Simultane 5-Achsen & 3+2
- Komplexe Kurven & abgewinkelte Merkmale
- Prototyp bis Serienaufträge
- Zeichnungsbasierte Inspektion
Warum PTSMAKE für die 5-Achsen-Bearbeitung wählen?
Beginnen Sie mit den Oberflächen, Passungen und Merkmalsbeziehungen, die Ihr Teil benötigt. Wählen Sie dann den Bearbeitungsweg, der diese liefert.
Kontinuierliche Steuerung für komplexe Oberflächen
Verwenden Sie wechselnde Werkzeugwinkel, wo eine feste Richtung den Zugang zu gekrümmten Wänden, geformten Flächen oder tiefen Merkmalen begrenzt.
Überprüfen Sie Ihre GeometrieWeniger Bezugsübertragungen
Die Bearbeitung mehrerer zugänglicher Flächen in einer Aufspannung kann Neupositionierungsfehler reduzieren. Planen Sie, wie die endgültig gespannte Fläche bearbeitet wird.
Besprechen Sie kritische MerkmalePraktisches Feedback vor dem Schneiden
Überprüfen Sie Halterfreiheit, dünne Abschnitte und Greifflächen. Jede vorgeschlagene Designänderung geht zur Genehmigung an Sie.
Fordern Sie eine Designprüfung anAkzeptanz im Voraus definiert
Vereinbaren Sie die Zeichnungsrevision, kritische Messungen und den fertigen Zustand, damit Angebot und Inspektion die gleichen Anforderungen anstreben.
Planen Sie Ihre InspektionQualitätskontrolle für komplexe 5-Achsen-Teile
Größe, Position und Oberflächenform sind separate Anforderungen. Eine Maßhaltigkeit von ±0,005 mm definiert nicht jede geometrische Toleranz am Teil.
Prüfen Sie die Merkmale, die das Teil funktionsfähig machen
Ein Gehäuse benötigt möglicherweise abgewinkelte Löcher, um einen gemeinsamen Bezug zu erfüllen. Ein konturiertes Bauteil muss möglicherweise sein Oberflächenprofil gegen das CAD-Modell geprüft werden. Identifizieren Sie diese Anforderungen, bevor Sie den Messplan wählen.
Geben Sie den Materialzustand, das Bezugssystem, kritische Abmessungen und die Endbearbeitung an. Vereinbaren Sie Methoden, Stichproben und Berichterstattung während der Angebotserstellung, einschließlich aller Prüfungen, die nach dem Entspannen oder Beschichten erforderlich sind.
- Zeichnung & MaterialRevision, Legierung, Zustand und kritische Merkmale.
- Einrichtung & ErstteilHalteflächen und der Bezugsübertragungsplan.
- In-Process-KontrollenMerkmale, die durch Verschleiß oder spätere Operationen betroffen sind.
- Endgültige AbnahmeFertige Abmessungen, Aussehen und vereinbarte Aufzeichnungen.
| Merkmal | Was schiefgehen kann | Was anzugeben ist |
|---|---|---|
| Abgewinkelte Bohrungen & Querflächenlöcher | Korrekte Durchmesser, aber falsche Position oder Ausrichtung. | Bezugsreferenzen, Positions-/Orientierungsanforderungen und eine geeignete Messmethode. |
| Freiform- & konturierte Oberflächen | Eine glatt aussehende Oberfläche, die von der beabsichtigten Form abweicht. | CAD-Revision, Anforderungen an das Oberflächenprofil und die zu messenden Bereiche. |
| Dünne Wände & schlanke Merkmale | Spannen oder Materialentfernung verändert die freigegebene Form. | Wandgrenzen, Unterstützung während der Inspektion und Akzeptanz im Endzustand. |
| Beschichtete Passungen & Gegenflächen | Die Endbearbeitung verändert Größe, Kantenbeschaffenheit oder Kontaktflächen. | Endgültige Abmessungen, Maskierungsbereiche und alle Nachbearbeitungsprüfungen. |
Materialien für die 5-Achsen-CNC-Bearbeitung
Das richtige Material muss sowohl zum arbeitenden Teil als auch zu seiner komplexen Geometrie passen. Geben Sie die genaue Güte und den Materialzustand in Ihrer Anfrage an.
Aluminium-Legierungen
- Typische Überlegung
- Geringes Gewicht für konturierte Gehäuse, Halterungen und bewegliche Komponenten.
- Überprüfung für die Fünf-Achsen-Arbeit
- Dünnwandstabilität, Zugang zu tiefen Taschen und Verzug nach Materialentfernung.
Geben Sie die Legierung, Härte und alle eloxierten Oberflächen an.
Rostfreier Stahl
- Typische Überlegung
- Korrosionsbeständigkeit für komplexe Teile mit freiliegenden oder benetzten Oberflächen.
- Überprüfung für die Fünf-Achsen-Arbeit
- Güte, Schneidzugang und den Kantenzustand von sich schneidenden Merkmalen.
Geben Sie die Betriebsumgebung und alle Passivierungsanforderungen an.
Titan-Legierungen
- Typische Überlegung
- Festigkeits- und Gewichts-Anforderungen in einer anspruchsvollen Betriebsumgebung.
- Überprüfung für die Fünf-Achsen-Arbeit
- Werkzeugeingriff, Wärmekontrolle und Unterstützung um schlanke Abschnitte.
Bestätigen Sie die Güte, Lagerbestandsspezifikation und kritische Geometrie mit uns.
Legierungs- & Werkzeugstähle
- Typische Überlegung
- Tragfähigkeit, Verschleiß oder Härteanforderungen für geformte Bauteile.
- Überprüfung für die Fünf-Achsen-Arbeit
- Materialzustand und wie die Wärmebehandlung die Endbearbeitung beeinflusst.
Fügen Sie die erforderliche Endhärte und jede Bearbeitungszugabe für die Endbearbeitung hinzu.
Messing & Kupferlegierungen
- Typische Überlegung
- Elektrische, thermische oder Flüssigkeitsschnittstellen-Anforderungen.
- Überprüfung für die Fünf-Achsen-Arbeit
- Legierungsspezifische Bearbeitbarkeit, Grate und Schutz empfindlicher Merkmale.
Verwenden Sie eine genaue Güte; Leitfähigkeit und Festigkeit variieren je nach Legierung.
Technische Kunststoffe
- Typische Überlegung
- Geringes Gewicht, Isolierung oder Gleitkontakt in konturierten Teilen.
- Überprüfung für die Fünf-Achsen-Arbeit
- Spannverformung, thermische Reaktion und dimensionale Konditionierung.
Fügen Sie Betriebstemperatur, Lasten und erforderliche Passungstoleranzen hinzu.
Oberflächengüten für komplexe Geometrie
Definieren Sie die Oberfläche nach funktionaler Oberfläche. Abgewinkelte Bohrungen, gekrümmte Flächen und vertiefte Bereiche benötigen möglicherweise unterschiedlichen Schutz oder Abnahmekriterien.
| Oberflächenanforderung | Optionen zur Diskussion | Details, die in Ihrer Zeichnung einzubeziehen sind |
|---|---|---|
| Bearbeitete Konturen & Passflächen | Bearbeitete Oberfläche; lokale Endbearbeitung. | Erforderliche Rauheit, Werkzeugspurenrichtung wo funktional, und Oberflächen, die unberührt bleiben müssen. |
| Aluminiumschutz & Aussehen | Eloxieren; Glasperlstrahlen vor dem Eloxieren wo angebracht. | Beschichtungsspezifikation, Farbe, Kontakt-/Aufhängungspunkte und Abdeckung präziser Passungen. |
| Edelstahloberflächen | Passivierung gemäß der vereinbarten Spezifikation. | Legierung, Sauberkeitsanforderungen und Zugang zum Behandeln und Spülen von Vertiefungen. |
| Verschleiß- oder Korrosionsschutz | Geeignete Beschichtung oder Überzug nach Materialprüfung. | Dickenbegrenzungen, zugängliche Innenflächen und Abmessungen nach der Endbearbeitung. |
| Sichtbare geformte Flächen | Lokales Polieren oder eine definierte kosmetische Textur. | Genehmigte Referenz für das Aussehen, geschützte Kanten und Profiltoleranzen, die erhalten bleiben müssen. |
5-Achsen-CNC-Bearbeitung Produktionslieferzeiten
Planen Sie Ihre Bestellung von dringenden Prototypen bis zur Serienproduktion.
Dringende Prototypen
1–3 TageFür dringende Teile nach Geometrie-, Material- und Terminplanprüfung.
Kleinserien
7–15 TageKoordinieren Sie Einrichtungsarbeiten, Endbearbeitung und die vereinbarten Inspektionsanforderungen.
Produktion Läufe
15–30 TagePlanen Sie die bestätigte Menge, Wiederholungsprüfungen und den Produktionsplan.
Die endgültige Lieferzeit wird mit Ihrem Angebot bestätigt, basierend auf dem Teil, Material, der Menge, Oberfläche und den Inspektionsanforderungen.
Konstruktionsentscheidungen, die die Kosten für die 5-Achsen-Bearbeitung senken können
Geben Sie dem Fräser Raum, um das Teil zu erreichen, halten Sie es sicher gestützt und definieren Sie die Oberflächen, die wichtig sind.
Lassen Sie Platz für den Werkzeughalter
Entlasten Sie die nahegelegene Geometrie, wo es die Funktion erlaubt, um dem Werkzeughalter Freiraum zu geben, wenn sich der Schnittwinkel ändert.
Ermöglichen Sie einen kürzeren Werkzeugzugang
Sorgen Sie für einen zugänglichen Ansatz bei tiefen Merkmalen, damit das Neigen den Werkzeugüberhang reduzieren kann, wo es die Geometrie zulässt.
Planen Sie eine sichere Haltebasis
Besprechen Sie Opfermateral oder eine Haltebasis, die Arbeitsflächen zugänglich hält, wobei deren Entfernung im Prozessplan enthalten ist.
Ermöglichen Sie praktische Innenradien
Vergrößern Sie die inneren Eckradien, wo die Passungsfreiheit es zulässt; die Fünf-Achsen-Bewegung hebt die Radiusbegrenzung des Fräsers nicht auf.
Definieren Sie die funktionalen Bezugspunkte
Identifizieren Sie die Montagebezugspunkte und Beziehungen zwischen abgewinkelten Merkmalen, damit Bearbeitung und Inspektion dieselben Referenzen verwenden.
Präzision dort angeben, wo sie wichtig ist
Wenden Sie enge Toleranzen und Oberflächenanforderungen auf funktionale Merkmale an und verwenden Sie an anderer Stelle vereinbarte allgemeine Anforderungen, um unnötige Nachbearbeitung und Inspektion zu vermeiden.
Sie genehmigen alle Zeichnungsänderungen vor der Produktion.
Komplexe Teilemerkmale zur Überprüfung
Zwei Geometriebeispiele zeigen, wo kontinuierliche Werkzeugbewegung oder Zugang aus mehreren Richtungen helfen kann. Der Bearbeitungsweg wird aus der vollständigen Zeichnung gewählt.
Laufräder & Konturierte Scheiben
Gekrümmte Schaufeln und enge Passagen können erfordern, dass sich der Werkzeugwinkel entlang der Oberfläche ändert. Schaufelfreigang, Werkzeugeingriff und Unterstützung beeinflussen alle den Bearbeitungsansatz.
Fügen Sie Ihrer Anfrage bei: das vollständige Oberflächenmodell, Naben- und Bohrungsbezugspunkte, Schaufelprofilanforderungen und die angegebene Oberflächengüte. Geben Sie jede Auswuchtanforderung separat an.
Überprüfen Sie Ihr konturiertes Teil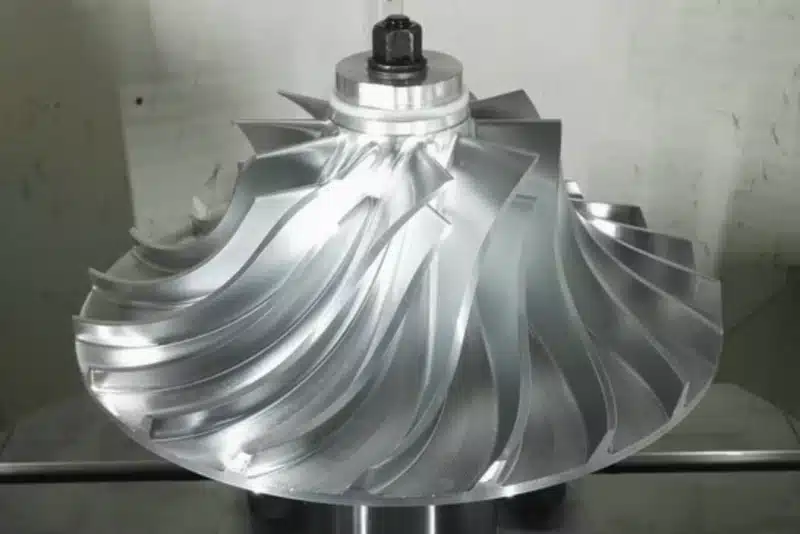
Mehrfachanschlussgehäuse
Flansche, Bohrungen und Befestigungsmerkmale an verschiedenen Flächen benötigen ein gemeinsames Referenzsystem. Festwinkel-3+2-Operationen können für diese Merkmale geeignet sein; kontinuierliche Fünf-Achsen-Bewegung wird in Betracht gezogen, wo die Oberfläche oder der Zugang es erfordert.
Fügen Sie Ihrer Anfrage bei: Anschlussgrößen, Dichtflächen, Bohrungspositionen, Bezugsreferenzen und Entgratungsanforderungen an sich kreuzenden Passagen.
Überprüfen Sie Ihr Gehäuse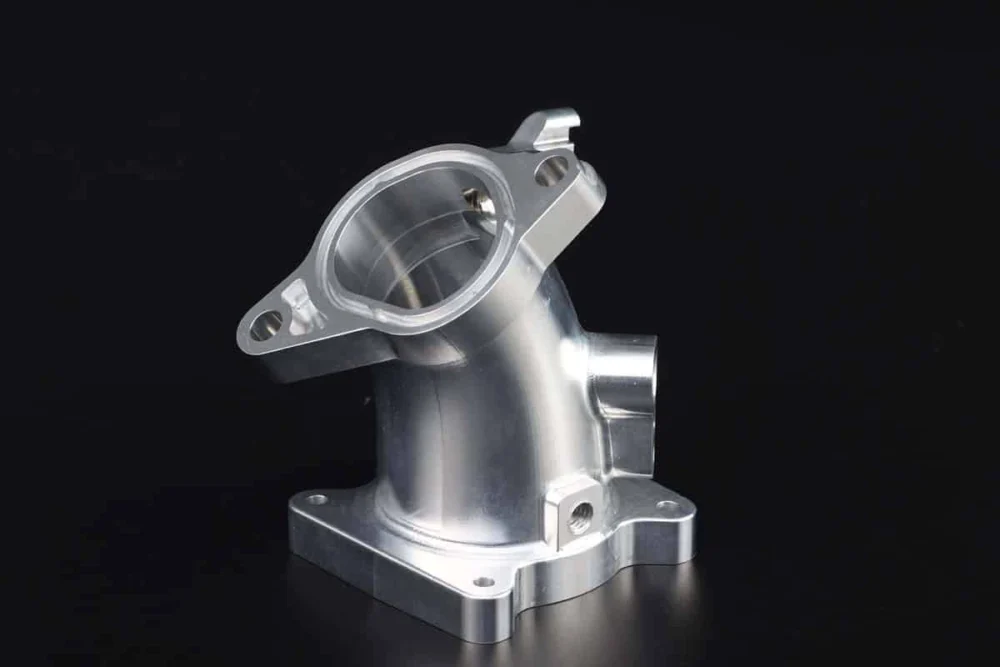
Ihre 5-Achsen-Bearbeitungsbestellung starten
Was soll ich für ein Angebot senden?
Senden Sie Ihr 3D-Modell und die neueste 2D-Zeichnung mit Material und Zustand, Mengen, Oberflächen, kritischen Toleranzen und dem gewünschten Produktionsdatum. Fügen Sie alle Inspektions- oder Dokumentationsanforderungen und das Lieferziel bei.
Bieten Sie simultane 5-Achsen-Bearbeitung oder 3+2 an?
Beides. PTSMAKE konzentriert sich auf die simultane 5-Achsen-Bearbeitung und bietet auch 3+2-Positionierung an. Wir überprüfen, welche Operationen eine kontinuierliche Werkzeugachsenbewegung benötigen und welche eine feste Schnittorientierung verwenden können.
Können Sie Toleranzen von ±0,005 mm erreichen?
Maßtoleranzen von bis zu ±0,005 mm sind bei geeigneten Merkmalen möglich, vorbehaltlich der Zeichnungs- und Materialprüfung. Die Merkmalgröße, Geometrie und Endbearbeitung sind wichtig. Position, Profil, Form und Oberflächenrauheit benötigen eigene Anforderungen.
Können Sie einen Prototyp vor einer größeren Bestellung anfertigen?
Ja. Senden Sie die Prototypenmenge und die erwarteten Folgeauftragsmengen zusammen. Wir können das anfängliche Teil und die Anforderungen überprüfen, die in die Serienproduktion übernommen werden müssen.
Wie schnell kann die Produktion abgeschlossen werden?
Die Produktionszeiten liegen bei 1–3 Tagen für dringende Prototypen, 7–15 Tagen für Kleinserien und 15–30 Tagen für Serienproduktionen. Der endgültige Zeitplan wird mit Ihrem Angebot nach Überprüfung des Teils, Materials, der Menge, der Oberfläche und der Inspektionsanforderungen bestätigt.
Welche Prüfprotokolle kann ich anfordern?
Teilen Sie uns mit, welche Merkmale gemeldet werden müssen und ob Sie Materialdokumentation, Maßangaben oder ein Erstmusterformat benötigen. Vereinbaren Sie die verfügbaren Aufzeichnungen, Messmethoden und Stichproben vor der Bestellung.
Ein Einkaufsführer für die 5-Achsen-CNC-Bearbeitung
Verstehen Sie die Entscheidungen hinter einem komplexen Teil: die Bearbeitungsroute, den Werkzeugzugang, kritische Toleranzen, die Oberflächeninspektion und die Kosten für den Übergang von einem Prototyp zu Wiederholungsaufträgen.
Wann Benötigt Ihr Teil Simultane 5-Achsen-Bearbeitung?
Die simultane 5-Achsen-Bearbeitung ist nützlich, wenn die Schnittrichtung kontinuierlich geändert werden muss, während das Werkzeug einer Oberfläche folgt. Bei der 3+2-Bearbeitung richten die Drehachsen zuerst das Teil oder Werkzeug aus und bleiben dann während eines dreiachsigen Schneidvorgangs in dieser Ausrichtung. Die richtige Wahl hängt von den zu bearbeitenden Merkmalen ab; ein Teil kann beide Ansätze verwenden.
Betrachten Sie ein konturiertes Bauteil mit Befestigungslöchern an abgewinkelten Flächen. Eine sich kontinuierlich ändernde Werkzeugausrichtung kann helfen, den gekrümmten Bereich zu bearbeiten oder den Freiraum um benachbarte Merkmale herum aufrechtzuerhalten. Die Befestigungslöcher können besser bei festen Ausrichtungen bearbeitet werden. Das Bezeichnen des gesamten Teils als “5-Achsen” bedeutet nicht, dass jedes Loch, jeder Schruppdurchgang oder jede Endbearbeitung einen simultanen Bewegungsablauf erfordert.
| Zu bewertendes Merkmal | Zu besprechender Bearbeitungsweg |
|---|---|
| Mehrere ebene Flächen und abgewinkelte Löcher | 3+2 Positionierung mit kontrolliertem Zugang zu jeder Fläche |
| Kurven, die eine Änderung der Werkzeugausrichtung erfordern | Simultane 5-Achsen-Endbearbeitung |
| Einfache, leicht zugängliche Geometrie | Ob eine einfachere Fräsroute der Zeichnung entspricht |
PTSMAKE konzentriert sich auf die simultane 5-Achsen-Bearbeitung und bietet auch 3+2-Fähigkeiten. Senden Sie das vollständige Modell, damit die Route Merkmal für Merkmal überprüft werden kann. Nützliche Fragen sind, welche Oberflächen eine kontinuierliche Bewegung benötigen, wo feste Ausrichtungen ausreichen und was unzugänglich bleibt. Für allgemeine Fräsanforderungen, siehe unsere CNC-Fräsfähigkeiten.
Kann Jedes Merkmal In Einer Aufspannung Fertiggestellt Werden?
Der Fünf-Achsen-Zugang kann die Häufigkeit reduzieren, mit der ein Teil neu positioniert wird, aber er macht nicht jede Oberfläche in einer Aufspannung verfügbar. Der Bereich, der von einem Schraubstock, einer Vorrichtung oder einem Befestigungsmerkmal gehalten wird, benötigt möglicherweise noch einen weiteren Arbeitsgang. Andere Grenzen sind der Raum um das Teil herum, der Drehweg und die vollständige Schneidwerkzeugbaugruppe.
Der Werkzeugzugang umfasst mehr als nur das Platzieren der Schneidspitze auf dem Modell. Der Schaft und die Halterung müssen während der gesamten Bewegung die umgebenden Wände und die Vorrichtung freihalten. Eine Position, die in einer statischen CAD-Ansicht möglich erscheint, kann blockiert werden, während sich das Teil neigt. Das Rohmaterial und die Halteanordnung nehmen ebenfalls Platz ein, der im Modell des fertigen Teils nicht vorhanden ist.
Zum Beispiel kann ein mehrseitiges Gehäuse seine abgewinkelten Anschlüsse und oberen Flächen eine Aufspannung teilen lassen, während die geklemmte Basis später fertiggestellt wird. Besprechen Sie, welche Beziehungen zwischen dieser Basis und den anderen Merkmalen wichtig sind, wie sie nach dem erneuten Spannen wiederhergestellt werden und wo die Inspektion sie überprüfen wird. Ein zweiter Arbeitsgang kann ein sinnvoller Bestandteil einer kontrollierten Route sein.
Fragen Sie, was durch die Werkzeugweg- und Maschinenbewegungsüberprüfung abgedeckt ist: den Fräser, die Halterung, das Rohmaterial, die Vorrichtung und den Drehweg. Fragen Sie auch, wie das gepostete Maschinenprogramm überprüft wird. Eine Simulation des Fräsers allein zeigt nicht jede mögliche Maschinen- oder Vorrichtungsinterferenz.
- Identifizieren Sie Oberflächen, die frei von Haltespuren bleiben müssen.
- Zeigen Sie, ob temporäre Positionierungs- oder Spannmerkmale akzeptabel sind.
- Fügen Sie nahegelegene Wände und alle internen Merkmale im Modell hinzu.
- Bestätigen Sie die vorgeschlagene Route für Oberflächen, die von der Vorrichtung verdeckt sind.
Vollständig umschlossene interne Passagen erfordern eine separate Fertigungsbewertung. Mehr Maschinenachsen erzeugen keinen physischen Pfad durch festes Material. Bewerten Sie das gesamte Teil und seine Werkstückspannung, bevor Sie sich auf eine Ein-Aufspannungs-Anforderung festlegen.
Was Bestimmt Die Genauigkeit Über Abgewinkelte Flächen Hinweg?
Die Genauigkeit hängt von der erforderlichen Eigenschaft und dem vollständigen Bearbeitungs- und Messplan ab. Das Reduzieren des erneuten Spannens kann helfen, Beziehungen zwischen Merkmalen zu erhalten. Die Ausrichtung der Drehachse, der Werkzeugzustand, die Schnittkräfte und die Werkstückspannung beeinflussen das Ergebnis weiterhin. Die Anzahl der Achsen ist keine Toleranzspezifikation.
PTSMAKE bietet Maßtoleranzen so eng wie ±0,005 mm bei geeigneten Merkmalen, vorbehaltlich der Zeichnungs- und Materialprüfung. Dies ist eine bedingte dimensionale Fähigkeit. Oberflächenprofil, Lochposition, Winkeligkeit und andere geometrische Anforderungen müssen separat spezifiziert und überprüft werden.
| Anforderung | Was die Zeichnung festlegen sollte |
|---|---|
| Eine Präzisionsbohrung | Größenbegrenzungen und alle separaten Formanforderungen |
| Ein abgewinkeltes Befestigungslochmuster | Position und Ausrichtung relativ zu den spezifizierten Bezugsdaten |
| Eine funktionale gekrümmte Oberfläche | Profilkontrolle und die anwendbaren Referenzanforderungen |
Stellen Sie sich eine Halterung vor, die auf einer Unterseite und zwei Befestigungsmerkmalen sitzt. Eine abgewinkelte Bohrung kann ihre Durchmessertoleranz einhalten, während ihre Achse relativ zu diesen Positionierungsmerkmalen falsch positioniert ist. Nur den Durchmesser zu prüfen, würde das Montageproblem übersehen. Machen Sie die beabsichtigte Beziehung durch das Bezugsschema der Zeichnung und geometrische Kontrollen klar.
Vor der Produktion identifizieren Sie die kritischen Merkmale, ihren endgültigen Material- und Oberflächenzustand und die Verifizierungsmethode. Wenn eine enge Anforderung nur einen kurzen Lagersitz oder eine ausgewählte Oberfläche abdeckt, kennzeichnen Sie diesen Umfang deutlich. Dies ermöglicht es dem Bearbeitungs- und Prüfaufwand, der tatsächlichen Funktion des Teils zu folgen.
Haben Sie gekrümmte Oberflächen, abgewinkelte Bohrungen oder enge Querflächenanforderungen?
Holen Sie Ihr Angebot für die 5-Achsen-Bearbeitung einWie sollten gekrümmte Oberflächen und die Oberflächengüte geprüft werden?
Definieren Sie die Formanforderung und die Oberflächentexturanforderung separat. Das Oberflächenprofil bewertet die Abweichung von der spezifizierten Geometrie. Rauheit beschreibt kleinskalige Textur unter Verwendung von Parametern wie Ra. Eine glatt aussehende Kurve kann die falsche Form haben, während eine korrekt geformte Oberfläche immer noch eine ungeeignete Bearbeitungstextur aufweisen kann.
Für eine funktionale Kurve stellen Sie das kontrollierte Modell und die Zeichnungsrevision bereit, den zu bewertenden Oberflächenbereich und die anwendbare Toleranz. Folgen Sie den Bezugsreferenzen der Zeichnung, wo spezifiziert. Eine Profilkontrolle ohne Bezugsreferenzen kann nur die Form betreffen; das Hinzufügen von Bezugsreferenzen kann auch die Ausrichtung und Position einschränken. Die Prüfausrichtung muss der tatsächlichen Anforderung entsprechen.
Die Messplanung sollte die Abdeckung über die Oberfläche, den Sonden- oder Sensorzugang und wie das Teil unterstützt wird, berücksichtigen. Das Prüfen einiger bequemer Punkte kann eine lokale Abweichung zwischen ihnen übersehen. Der geeignete Stichproben- oder Scanansatz hängt von der Geometrie und den Akzeptanzkriterien ab und nicht vom Etikett “CMM geprüft”.” KEYENCE’s Leitfaden zur Messung von Oberflächenprofilen erläutert relevante Messüberlegungen.
Zum Beispiel kann ein gekrümmter Passungseinsatz eine Profilüberprüfung über seinen Kontaktbereich und eine separate Rauheitsprüfung dort benötigen. Seine berührungslosen Freiflächen können unterschiedliche Anforderungen haben. Markieren Sie diese Zonen, anstatt die strengste Oberflächengüte auf jede sichtbare Fläche anzuwenden.
Vereinbaren Sie den Berichtsinhalt vor der Bestellung: Merkmalsbezeichner, spezifizierte Grenzwerte, Messergebnisse und den Zustand, in dem das Teil geprüft wird. Klären Sie bei beschichteten oder polierten Teilen, welche Anforderungen nach der Endbearbeitung gelten. Ein Bericht sollte die Abnahmeentscheidung auf die Zeichnung zurückführbar machen.
Wann kann die 5-Achsen-Bearbeitung die Gesamtkosten eines Teils senken?
Die Fünf-Achsen-Bearbeitung kann wirtschaftlich sein, wenn verbesserter Zugang und weniger Aufspannungen genügend Arbeit aus dem gesamten Produktionsweg entfernen. Bewerten Sie die gesamten angebotenen Teilkosten, einschließlich Vorbereitung, Bearbeitung, Endbearbeitung und Inspektion. Der Stundenlohn einer Maschine allein kann nicht zeigen, ob sie die bessere Wahl ist.
Ein Teil mit vielen abgewinkelten Flächen benötigt sonst möglicherweise mehrere Vorrichtungen und wiederholte Positionierungen. Der Fünf-Achsen-Zugang kann diesen Weg vereinfachen. Umgekehrt kann ein leicht zugängliches Teil wenig von der zusätzlichen Programmierung und Verifizierung profitieren, die für eine komplexere Strategie erforderlich ist. Der Vergleich sollte dieselben Zeichnungsanforderungen und Mengen verwenden.
| Kostenbereich | Nützliche Frage für das Angebot |
|---|---|
| Vorbereitung | Welche Programmierung, Vorrichtungsherstellung und Erstmusterarbeit ist enthalten? |
| Jede Komponente | Welche Schneid-, Neupositionierungs- und Endbearbeitungsvorgänge bleiben übrig? |
| Abnahme | Welche Merkmale und wie viele Teile werden gemessen? |
| Wiederholungsaufträge | Was muss erneut überprüft werden, wenn sich Menge oder Revision ändern? |
Fordern Sie separate Preise für die Prototypenmenge und die erwartete Wiederholungsserie an. Die über eine Serie geteilte Vorbereitung trägt anders zu jedem Stück bei als zu einem einzelnen Prototyp. Halten Sie die erforderliche Dokumentation und Endbearbeitung zwischen diesen Vergleichen konsistent.
Fragen Sie nach Designalternativen, wo sie den Weg sinnvoll ändern könnten: eine zugänglichere Aussparung, eine weniger restriktive nicht-funktionale Oberfläche oder eine überarbeitete Haltezulage. Behalten Sie die Originalzeichnung als Basis bei und genehmigen Sie Alternativen explizit. Ein niedrigerer Preis ist nur dann nützlich, wenn das resultierende Teil immer noch die Anwendungs- und vereinbarten Abnahmeanforderungen erfüllt.
Welche Designänderungen verbessern den Werkzeugzugang und die Stabilität?
Beginnen Sie damit, das erforderliche Merkmal mit einem stabilen Werkzeug und einer sicheren Halteanordnung erreichbar zu machen. Das Kippen kann einem kürzeren Werkzeug helfen, einen tiefen oder abgewinkelten Bereich zu erreichen, aber es beseitigt nicht die Steifigkeitsgrenzen eines schlanken Werkzeugs oder einer flexiblen Wand. Überprüfen Sie Freiraum und Unterstützung gemeinsam.
Eine nützliche Designprüfung vergleicht das aktuelle Merkmal mit einer funktional akzeptablen Alternative. Diskutieren Sie bei einer tiefen Tasche, ob ihre Öffnung oder ihr Innenradius ausreichend vergrößert werden kann, um die vorgeschlagene Werkzeugbaugruppe zu verbessern. Identifizieren Sie bei einer hohen Wand, wo Steifigkeit wesentlich ist und ob angrenzendes Material während der Bearbeitung Unterstützung bieten kann. Keine der Änderungen sollte ohne Designgenehmigung vorgenommen werden.
- Innenecken: ermöglichen einen praktischen Fräserradius, wo die Passungsgeometrie es zulässt.
- Tiefe Aussparungen: unnötige Tiefe entfernen und den Freiraum für den Halter sowie die Schneidkante überprüfen.
- Dünne Wände: Unterstützung, Spannpositionen und die Reihenfolge zum Entfernen des umgebenden Materials besprechen.
- Komplexe Außenformen: einen nützlichen Positionierungs- oder Haltebereich bewahren, wenn die Anwendung es zulässt.
Als Designbeispiel kann eine abgewinkelte Tasche neben einer hohen Rippe schwierig sein, da der Halter die Rippe erreicht, bevor der Fräser den Taschenboden erreicht. Das Ändern der Taschenöffnung könnte helfen; die einfache Auswahl eines längeren Werkzeugs führt zu einem anderen Stabilitätsproblem. Überprüfen Sie die tatsächliche Behinderung, bevor Sie eine Abmessung ändern.
Es gibt keine einzelne minimale Wandstärke oder maximales Taschenverhältnis, das jedes Material und jede Form abdeckt. Senden Sie das vollständige Modell und erklären Sie, welche Merkmale funktional sind, damit DFM-Vorschläge die tatsächlichen Einschränkungen berücksichtigen können.
Senden Sie das Modell, kritische Anforderungen und die Bestellmenge für eine teilespezifische Überprüfung.
Besprechen Sie Ihr 5-Achsen-TeilWie beeinflussen Materialzustand und Endbearbeitung das Ergebnis?
Geben Sie die Materialgüte und den Zustand zusammen mit den endgültigen Oberflächenanforderungen an. Der Fünf-Achsen-Zugang erweitert die Bearbeitungsmöglichkeiten, aber das Teil muss immer noch seine Anforderungen an Festigkeit, Steifigkeit, Temperatur, Korrosion und Montage erfüllen. Eine allgemeine Bezeichnung wie “Aluminium” oder “Edelstahl” ist keine vollständige Materialspezifikation.
Für ein komplexes Leichtbauteil trennen Sie die Anforderungen an dünne Wände, Befestigungsmerkmale und konturierte Arbeitsflächen. Fragen Sie, ob der vorgeschlagene Materialzustand und die Bearbeitungssequenz für jede Region geeignet sind. Wenn eine Wärmebehandlung erforderlich ist, geben Sie deren Zustand oder Spezifikation an und besprechen Sie, welche Maßanforderungen danach erreicht werden müssen. Behandeln Sie dies als Teil des Material- und Fertigungswegs.
Die Endbearbeitung erfordert auch eine Merkmal-für-Merkmal-Überprüfung. Bei eloxiertem Aluminium bildet sich das Oxid teilweise innerhalb der ursprünglichen Oberfläche und teilweise nach außen. Die Schichtdicke ist daher nicht dasselbe wie das äußere Maßwachstum. Die Referenzleitfaden des Aluminum Anodizers Council erklärt diesen Unterschied; die Toleranz für ein bestimmtes Teil muss dem vereinbarten Prozess folgen.
Betrachten Sie ein eloxiertes gekrümmtes Gehäuse mit Präzisionspassbohrungen. Entscheiden Sie, ob diese Bohrungen beschichtet, maskiert oder durch einen vereinbarten nachfolgenden Arbeitsgang fertiggestellt werden. Definieren Sie den Zustand, in dem die Bohrungsgröße und das relevante Oberflächenprofil akzeptiert werden. Eine Anweisung zum Aussehen wie “schwarz eloxiert” beantwortet diese Fragen nicht.
Markieren Sie kosmetische Oberflächen, funktionale Kontaktbereiche und alle eingeschränkten Behandlungszonen auf der Zeichnung. Wenn Polieren gewünscht ist, identifizieren Sie, welche Geometrie erhalten bleiben muss. Materialsubstitutionen oder Änderungen der Endbearbeitung sollten anhand der vollständigen Spezifikation überprüft und vor der Produktion genehmigt werden.
Was sollte eine Angebotsanfrage (RFQ) für Prototypen und Wiederholungsaufträge enthalten?
Senden Sie passende 3D-Geometrie und eine kontrollierte Zeichnung, die erklärt, wie das Teil akzeptiert wird. Fügen Sie die Teilenummer und Revision, Materialgüte und -zustand, Menge, Endbearbeitungsanforderungen und Zieldatum bei. Identifizieren Sie kritische Merkmale und die mit der Bestellung benötigten Aufzeichnungen. Beheben Sie Unterschiede zwischen Modell und Zeichnung vor der Produktion.
- Geometrie: das vollständige Modell, einschließlich interner Merkmale und benachbarter Oberflächen, die den Zugang einschränken.
- Abnahme: Abmessungen, geometrische Kontrollen, Bezugspunkte, Oberflächenanforderungen und Endprüfzustand.
- Auftragsumfang: Prototypenmenge, erwartete Wiederholungschargen und angeforderte Inspektions- oder Materialdokumentation.
- Zeitplan: das erforderliche Datum und jeder separate Meilenstein für die Erstmusterfreigabe.
Die Produktionsvorlaufzeiten von PTSMAKE betragen 1–3 Tage für dringende Prototypen, 7–15 Tage für Kleinserien und 15–30 Tage für Produktionsläufe. Die endgültige Lieferzeit wird mit Ihrem Angebot bestätigt, basierend auf dem Teil, Material, der Menge und der Endbearbeitung. Fügen Sie spezielle Inspektionsanforderungen frühzeitig ein, damit der vereinbarte Zeitplan die für die Abnahme erforderlichen Arbeiten abdeckt.
Für die Serienfertigung verwenden Sie das erste Teil, um die vereinbarten Eigenschaften und Montageanforderungen zu überprüfen. Eine akzeptable Probe begründet keine langfristige Prozessfähigkeit. NISTs Leitfaden zur Prozessfähigkeit erklärt, warum Stabilität und geeignete Daten wichtig sind.
Vor der Nachbestellung bestätigen Sie die Revision und dokumentieren Sie jede genehmigte Abweichung oder Konstruktionsänderung. Vereinbaren Sie den Inspektionsumfang für die nächste Charge, anstatt anzunehmen, dass der Prototypenbericht ihn automatisch definiert. Dies gibt beiden Teams eine klare Grundlage für den Vergleich von Angeboten, die Überprüfung von Ergebnissen und die Bearbeitung späterer Änderungen. Für Teile, die mehrere Bearbeitungsprozesse umfassen, beginnen Sie mit unseren CNC-Bearbeitungsfähigkeiten.
Holen Sie sich Ihr 5-Achsen-CNC-Bearbeitungsangebot
Teilen Sie Modell, Zeichnung, Material und Mengen mit. Wir werden die Geometrie, kritische Merkmale und Produktionsanforderungen mit Ihnen überprüfen.