
Servizi di lavorazione CNC a 5 assi per parti complesse
Superfici complesse, caratteristiche angolate e molteplici facce lavorate, realizzate secondo i vostri disegni. PTSMAKE è specializzata nella lavorazione simultanea a 5 assi, con posizionamento 3+2 quando si adatta al pezzo. Tolleranze dimensionali fino a ±0,005 mm su caratteristiche idonee, soggette a revisione del disegno e del materiale.
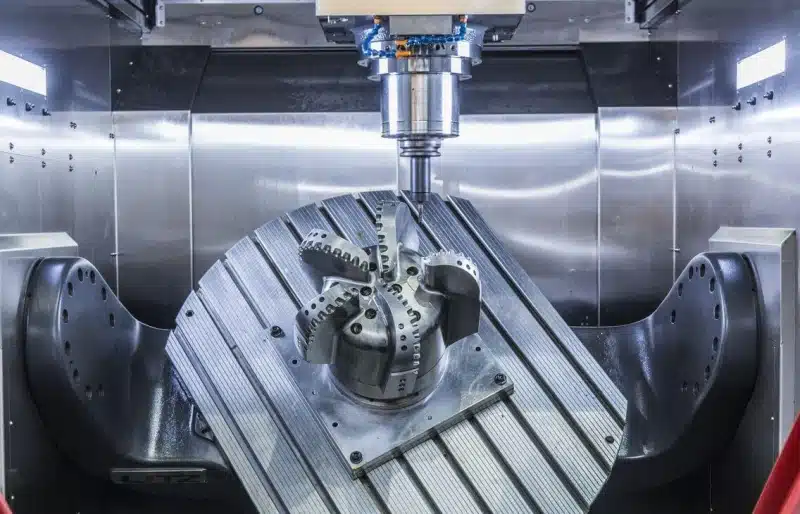
- Simultaneo a 5 assi e 3+2
- Curve complesse e caratteristiche angolate
- Dalla prototipazione agli ordini di produzione
- Ispezione basata su disegno
Perché scegliere PTSMAKE per la lavorazione a 5 assi?
Inizia con le superfici, gli accoppiamenti e le relazioni tra le caratteristiche di cui il tuo pezzo ha bisogno. Poi scegli il percorso di lavorazione che li realizza.
Controllo continuo per superfici complesse
Utilizza angoli dell'utensile variabili dove una direzione fissa limita l'accesso a pareti curve, facce scolpite o caratteristiche profonde.
Rivedi la tua geometriaMeno trasferimenti di riferimento
La lavorazione di diverse facce accessibili in un unico bloccaggio può ridurre gli errori di riposizionamento. Pianifica come verrà rifinita la faccia finale bloccata.
Discuti le caratteristiche criticheFeedback pratico prima del taglio
Rivedi il gioco del portautensile, le sezioni sottili e le superfici di presa. Qualsiasi modifica di design proposta ti verrà sottoposta per approvazione.
Richiedi una revisione del progettoAccettazione definita in anticipo
Concorda la revisione del disegno, le misurazioni critiche e la condizione finale in modo che il preventivo e l'ispezione mirino agli stessi requisiti.
Pianifica la tua ispezioneControllo qualità per parti complesse a 5 assi
Dimensioni, posizione e forma della superficie sono requisiti separati. Una capacità dimensionale di ±0,005 mm non definisce ogni tolleranza geometrica sul pezzo.
Ispeziona le caratteristiche che rendono il pezzo funzionante
Un alloggiamento potrebbe aver bisogno di fori angolati per soddisfare un riferimento comune. Un componente sagomato potrebbe aver bisogno che il suo profilo superficiale sia controllato rispetto al modello CAD. Identifica questi requisiti prima di scegliere il piano di misurazione.
Specifica la condizione del materiale, il sistema di riferimento, le dimensioni critiche e la finitura finale. Concorda metodi, campionamento e reporting durante la quotazione, inclusi eventuali controlli necessari dopo lo sbloccaggio o il rivestimento.
- Disegno e MaterialeRevisione, lega, condizione e caratteristiche critiche.
- Configurazione e Prima ParteSuperfici di tenuta e il piano di trasferimento del riferimento.
- Controlli in corso di lavorazioneCaratteristiche influenzate dall'usura o da operazioni successive.
- Accettazione FinaleDimensioni finite, aspetto e registrazioni concordate.
| Caratteristica | Cosa può andare storto | Cosa specificare |
|---|---|---|
| Fori angolati e fori passanti | Diametri corretti ma posizione o orientamento errati. | Riferimenti di riferimento, requisiti di posizione/orientamento e un metodo di misurazione adatto. |
| Superfici a forma libera e sagomate | Una superficie dall'aspetto liscio che differisce dalla forma prevista. | Revisione CAD, requisiti del profilo superficiale e le regioni da misurare. |
| Pareti sottili e caratteristiche snelle | Il bloccaggio o la rimozione del materiale modificano la forma rilasciata. | Limiti delle pareti, supporto durante l'ispezione e accettazione nella condizione finale. |
| Accoppiamenti rivestiti e facce di accoppiamento | La finitura modifica dimensioni, condizione del bordo o superfici di contatto. | Dimensioni finali, aree di mascheratura ed eventuali controlli post-finitura. |
Materiali per la lavorazione CNC a 5 assi
Il materiale giusto deve adattarsi sia al pezzo funzionante che alla sua geometria complessa. Includi il grado esatto e la condizione del materiale nella tua richiesta.
Leghe di alluminio
- Considerazione tipica
- Basso peso per alloggiamenti sagomati, staffe e componenti in movimento.
- Revisione per lavori a cinque assi
- Stabilità delle pareti sottili, accesso a tasche profonde e distorsione dopo la rimozione del materiale.
Specificare la lega, la tempra e le eventuali superfici anodizzate.
Acciaio inox
- Considerazione tipica
- Resistenza alla corrosione per parti complesse con superfici esposte o bagnate.
- Revisione per lavori a cinque assi
- Grado, accesso al taglio e la condizione del bordo di elementi intersecanti.
Indicare l'ambiente di servizio e gli eventuali requisiti di passivazione.
Leghe di titanio
- Considerazione tipica
- Requisiti di resistenza e peso in un ambiente di servizio esigente.
- Revisione per lavori a cinque assi
- Impegno dell'utensile, controllo del calore e supporto intorno a sezioni sottili.
Confermare il grado, la specifica del materiale grezzo e la geometria critica con noi.
Leghe e Acciai per Utensili
- Considerazione tipica
- Requisiti di carico, usura o durezza per componenti sagomati.
- Revisione per lavori a cinque assi
- Condizione del materiale e come il trattamento termico influisce sulla lavorazione finale.
Includere la durezza finale richiesta e l'eventuale tolleranza per la finitura.
Ottone e Leghe di Rame
- Considerazione tipica
- Requisiti elettrici, termici o di interfaccia fluida.
- Revisione per lavori a cinque assi
- Lavorabilità specifica della lega, bave e protezione di elementi delicati.
Utilizzare un grado esatto; la conduttività e la resistenza variano in base alla lega.
Ingegneria delle materie plastiche
- Considerazione tipica
- Basso peso, isolamento o contatto scorrevole in parti sagomate.
- Revisione per lavori a cinque assi
- Deformazione da serraggio, risposta termica e condizionamento dimensionale.
Includere la temperatura di esercizio, i carichi e i limiti di accoppiamento richiesti.
Finiture Superficiali per Geometrie Complesse
Definire la finitura in base alla superficie funzionale. Fori angolati, facce curve e aree incassate potrebbero richiedere una protezione o criteri di accettazione diversi.
| Requisito superficiale | Opzioni da discutere | Dettagli da includere nel vostro disegno |
|---|---|---|
| Contorni lavorati e facce di accoppiamento | Finitura come lavorata; lavorazione di finitura locale. | Rugosità richiesta, direzione dei segni dell'utensile dove funzionale, e superfici che devono rimanere intatte. |
| Protezione e aspetto dell'alluminio | Anodizzazione; sabbiatura con microsfere prima dell'anodizzazione ove appropriato. | Specifiche del rivest. |
| Superfici inox | Passivazione secondo le specifiche concordate. | Lega, requisiti di pulizia e accesso per il trattamento e il risciacquo degli incavi. |
| Protezione dall'usura o dalla corrosione | Placcatura o rivestimento idoneo dopo la revisione del materiale. | Limiti di spessore, superfici interne accessibili e dimensioni dopo la finitura. |
| Superfici scolpite visibili | Lucidatura locale o una texture estetica definita. | Riferimento estetico approvato, bordi protetti e tolleranze di profilo che devono essere preservate. |
Tempi di Consegna per la Produzione di Lavorazioni CNC a 5 Assi
Pianifica il tuo ordine, dai prototipi urgenti alla produzione ripetuta.
Prototipi urgenti
1–3 giorniPer parti urgenti dopo la revisione della geometria, del materiale e della pianificazione.
Piccoli lotti
7–15 giorniCoordina le impostazioni, la finitura e i requisiti di ispezione concordati.
Tirature di produzione
15–30 giorniPianifica la quantità confermata, i controlli ripetuti e il programma di produzione.
Il tempo di consegna finale è confermato con il tuo preventivo, in base alla parte, al materiale, alla quantità, alla finitura e ai requisiti di ispezione.
Scelte di progettazione che possono ridurre i costi di lavorazione a 5 assi
Dai spazio alla fresa per raggiungere il pezzo, mantienilo saldamente supportato e definisci le superfici che contano.
Lascia spazio per il portautensili
Alleggerisci la geometria vicina dove la funzione lo consente, dando spazio al portautensili al cambiare dell'angolo di taglio.
Rendi possibile un accesso più corto dell'utensile
Mantieni un approccio accessibile alle caratteristiche profonde in modo che l'inclinazione possa ridurre lo sbalzo dell'utensile dove la geometria lo permette.
Pianifica una base di tenuta sicura
Discuti di materiale sacrificale o di una base di tenuta che mantenga accessibili le facce di lavoro, con la sua rimozione inclusa nel piano di processo.
Consenti raggi interni pratici
Aumenta i raggi degli angoli interni dove lo spazio di accoppiamento lo consente; il movimento a cinque assi non rimuove il limite del raggio della fresa.
Definisci i riferimenti funzionali
Identifica i riferimenti di assemblaggio e le relazioni tra le caratteristiche angolate in modo che la lavorazione e l'ispezione utilizzino gli stessi riferimenti.
Specifica la precisione dove conta
Applica tolleranze strette e requisiti di superficie alle caratteristiche funzionali, utilizzando requisiti generali concordati altrove per evitare finiture e ispezioni non necessarie.
Voi approvate qualsiasi modifica al disegno prima della produzione.
Caratteristiche complesse del pezzo da revisionare
Due esempi di geometria mostrano dove il movimento continuo dell'utensile o l'accesso da diverse direzioni possono aiutare. Il percorso di lavorazione è scelto dal disegno completo.
Giranti e dischi sagomati
Lame curve e passaggi stretti possono richiedere che l'angolo dell'utensile cambi lungo la superficie. Lo spazio della lama, l'ingaggio dell'utensile e il supporto influenzano tutti l'approccio di lavorazione.
Includi nella tua richiesta: il modello di superficie completo, i riferimenti del mozzo e del foro, i requisiti del profilo della lama e la finitura superficiale specificata. Indica separatamente qualsiasi requisito di bilanciamento.
Revisiona il tuo pezzo sagomato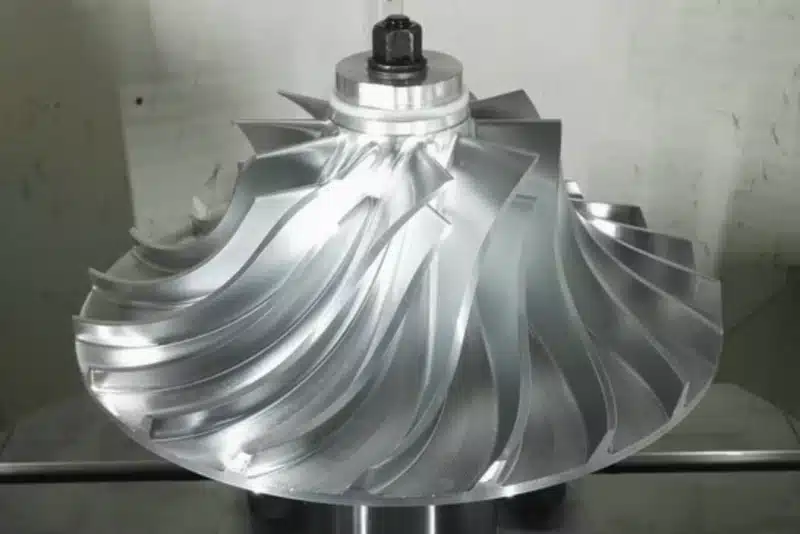
Alloggiamenti multi-porta
Flange, fori e caratteristiche di montaggio su facce diverse necessitano di un sistema di riferimento condiviso. Le operazioni 3+2 ad angolo fisso possono essere adatte a queste caratteristiche; il movimento continuo a cinque assi è considerato dove la superficie o l'accesso lo richiede.
Includi nella tua richiesta: dimensioni delle porte, facce di tenuta, posizioni dei fori, riferimenti di riferimento e requisiti di sbavatura nei passaggi intersecanti.
Revisiona il tuo alloggiamento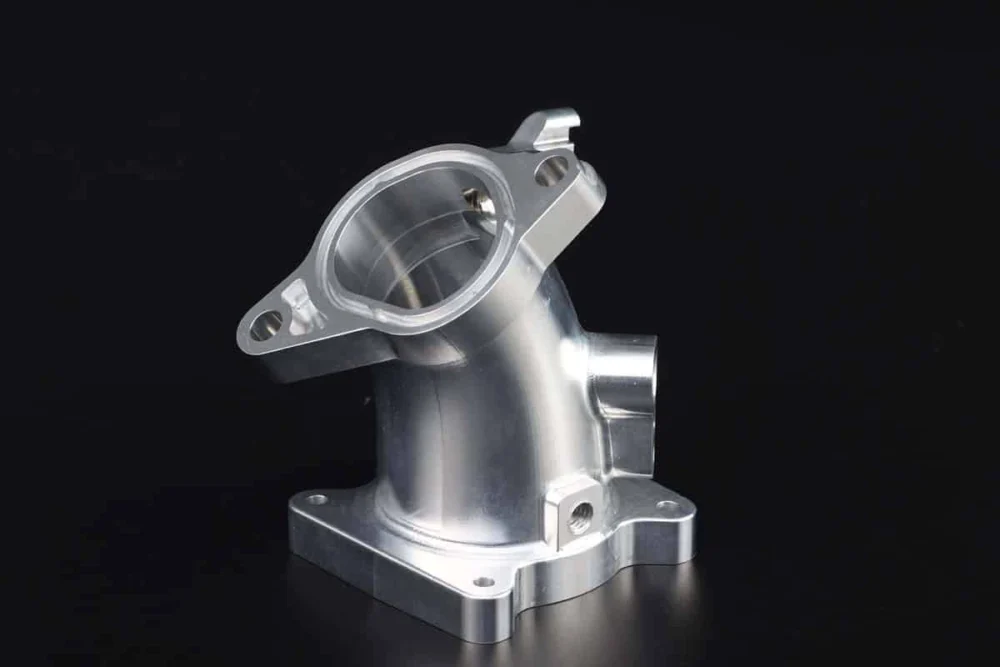
Avvio del tuo ordine di lavorazione a 5 assi
Cosa devo inviare per un preventivo?
Invia il tuo modello 3D e l'ultimo disegno 2D, con materiale e condizione, quantità, finiture, tolleranze critiche e data di produzione richiesta. Includi eventuali requisiti di ispezione o documentazione e la destinazione di consegna.
Offrite lavorazione simultanea a 5 assi o 3+2?
Entrambi. PTSMAKE si concentra sulla lavorazione simultanea a 5 assi e offre anche il posizionamento 3+2. Esaminiamo quali operazioni necessitano di movimento continuo dell'asse utensile e quali possono utilizzare un orientamento di taglio fisso.
Potete raggiungere tolleranze di ±0,005 mm?
Tolleranze dimensionali strette fino a ±0,005 mm sono possibili su caratteristiche idonee, previa revisione del disegno e del materiale. Le dimensioni della caratteristica, la geometria e la lavorazione finale contano. Posizione, profilo, forma e rugosità superficiale necessitano dei propri requisiti.
Potete realizzare un prototipo prima di un ordine più grande?
Sì. Invia la quantità del prototipo e le quantità successive previste insieme. Possiamo esaminare il pezzo iniziale e i requisiti che devono essere mantenuti nella produzione ripetuta.
Quanto presto può essere completata la produzione?
I tempi di produzione vanno da 1 a 3 giorni per prototipi urgenti, da 7 a 15 giorni per piccoli lotti e da 15 a 30 giorni per le serie di produzione. I tempi finali sono confermati con il tuo preventivo dopo aver esaminato il pezzo, il materiale, la quantità, la finitura e i requisiti di ispezione.
Quali registri di ispezione posso richiedere?
Dicci quali caratteristiche devono essere riportate e se hai bisogno di documentazione del materiale, risultati dimensionali o un formato di primo articolo. Concorda i registri disponibili, i metodi di misurazione e il campionamento prima di ordinare.
Guida all'acquisto per la lavorazione CNC a 5 assi
Comprendere le decisioni dietro un pezzo complesso: il percorso di lavorazione, l'accesso utensile, le tolleranze critiche, l'ispezione della superficie e il costo del passaggio da un prototipo a ordini ripetuti.
Quando il tuo pezzo necessita di lavorazione simultanea a 5 assi?
La lavorazione simultanea a 5 assi è utile quando la direzione di taglio deve cambiare continuamente mentre l'utensile segue una superficie. Con la lavorazione 3+2, gli assi rotanti orientano prima il pezzo o l'utensile, poi rimangono a quell'orientamento durante un'operazione di taglio a tre assi. La scelta giusta dipende dalle caratteristiche da lavorare; un pezzo può utilizzare entrambi gli approcci.
Considera un componente sagomato con fori di montaggio su facce angolate. Un orientamento dell'utensile che cambia continuamente può aiutare a finire la sua regione curva o a mantenere il gioco attorno a caratteristiche vicine. I fori di montaggio possono essere lavorati meglio con orientamenti fissi. Chiamare il pezzo completo “a 5 assi” non significa che ogni foro, passata di sgrossatura o operazione di finitura necessiti di movimento simultaneo.
| Caratteristica da valutare | Percorso da discutere |
|---|---|
| Diverse facce piane e fori angolati | Posizionamento 3+2 con accesso controllato a ogni faccia |
| Curve che richiedono un cambio di orientamento dell'utensile | Finitura simultanea a 5 assi |
| Geometria semplice e facilmente accessibile | Se un percorso di fresatura più semplice soddisfa il disegno |
PTSMAKE si concentra sulla lavorazione simultanea a 5 assi e fornisce anche capacità 3+2. Invia il modello completo in modo che il percorso possa essere esaminato caratteristica per caratteristica. Domande utili includono quali superfici necessitano di movimento continuo, dove gli orientamenti fissi sono sufficienti e cosa rimane inaccessibile. Per i requisiti generali di fresatura, consulta le nostre Capacità di fresatura CNC.
Ogni caratteristica può essere finita in un'unica configurazione?
L'accesso a cinque assi può ridurre il numero di volte in cui un pezzo viene riposizionato, ma non rende ogni superficie disponibile in un'unica bloccaggio. L'area tenuta da una morsa, un dispositivo o una caratteristica di montaggio potrebbe comunque necessitare di un'altra operazione. Altri limiti includono lo spazio attorno al pezzo, la corsa rotante e l'intero gruppo utensile da taglio.
L'accesso utensile implica più di posizionare la punta della fresa sul modello. Il gambo e il portautensile devono liberare le pareti circostanti e il dispositivo per tutta la durata del movimento. Una posizione che sembra possibile in una vista CAD statica potrebbe ostruirsi mentre il pezzo si inclina. Il grezzo e la disposizione di bloccaggio occupano anche spazio che è assente dal modello del pezzo finito.
Ad esempio, un alloggiamento a più lati può consentire alle sue porte angolate e alle facce superiori di condividere un'unica configurazione mentre la base bloccata viene finita in seguito. Discuti quali relazioni contano tra quella base e le altre caratteristiche, come verranno recuperate dopo il ribloccaggio e dove l'ispezione le controllerà. Una seconda operazione può essere una parte sensata di un percorso controllato.
Chiedi cosa è coperto dalla verifica del percorso utensile e del movimento della macchina: la fresa, il portautensile, il grezzo, il dispositivo e la corsa rotante. Chiedi anche come viene verificato il programma macchina post-processato. Una simulazione della sola fresa non mostra ogni possibile interferenza della macchina o del dispositivo.
- Identifica le superfici che devono rimanere prive di segni di bloccaggio.
- Mostra se le caratteristiche di posizionamento o bloccaggio temporanee sono accettabili.
- Includi pareti vicine e tutte le caratteristiche interne nel modello.
- Conferma il percorso proposto per le superfici nascoste dal dispositivo.
Passaggi interni completamente chiusi necessitano di una valutazione di produzione separata. Più assi macchina non creano un percorso fisico attraverso materiale solido. Valuta l'intero pezzo e il suo bloccaggio prima di impegnarti in un requisito di un'unica configurazione.
Cosa determina la precisione su facce angolate?
La precisione dipende dalla caratteristica richiesta e dal piano completo di lavorazione e misurazione. Ridurre il ribloccaggio può aiutare a preservare le relazioni tra le caratteristiche. Allineamento dell'asse rotante, condizione dell'utensile, forze di taglio e bloccaggio influenzano ancora il risultato. Il numero di assi non è una specifica di tolleranza.
PTSMAKE offre tolleranze dimensionali strette fino a ±0,005 mm su caratteristiche idonee, soggette a revisione del disegno e del materiale. Questa è una capacità dimensionale condizionale. Profilo superficiale, posizione del foro, angolarità e altri requisiti geometrici devono essere specificati e revisionati separatamente.
| Requisiti | Cosa il disegno dovrebbe stabilire |
|---|---|
| Un foro di precisione | Limiti di dimensione e eventuali requisiti di forma separati |
| Un schema di fori di montaggio angolato | Posizione e orientamento relativi ai riferimenti specificati |
| Una superficie curva funzionale | Controllo del profilo e i requisiti di riferimento applicabili |
Immagina una staffa che si posiziona su una faccia inferiore e due elementi di montaggio. Un foro angolato può soddisfare la sua tolleranza di diametro mentre il suo asse è posizionato in modo errato rispetto a quegli elementi di posizionamento. Controllare solo il diametro mancherebbe il problema di assemblaggio. Rendi chiara la relazione prevista attraverso lo schema di riferimento del disegno e i controlli geometrici.
Prima della produzione, identifica le caratteristiche critiche, il loro stato finale di materiale e finitura, e il metodo di verifica. Se un requisito stretto copre solo una sede di cuscinetto corta o una superficie selezionata, segna chiaramente tale estensione. Questo permette allo sforzo di lavorazione e ispezione di seguire la funzione effettiva del pezzo.
Hai superfici curve, fori angolati o requisiti stretti tra le facce?
Richiedi il tuo preventivo per la lavorazione a 5 assiCome dovrebbero essere ispezionate le superfici curve e la finitura superficiale?
Definire separatamente il requisito di forma e il requisito di texture superficiale. Il profilo superficiale valuta la deviazione dalla geometria specificata. La rugosità descrive la texture su scala più piccola utilizzando parametri come Ra. Una curva dall'aspetto liscio può avere la forma sbagliata, mentre una superficie correttamente sagomata può comunque presentare una texture di lavorazione inadatta.
Per una curva funzionale, fornire il modello controllato e la revisione del disegno, la regione superficiale da valutare e la tolleranza applicabile. Seguire i riferimenti di datum del disegno dove specificato. Un controllo di profilo senza riferimenti di datum può riguardare solo la forma; l'aggiunta di riferimenti di datum può anche vincolare l'orientamento e la posizione. L'allineamento dell'ispezione deve corrispondere al requisito effettivo.
La pianificazione della misurazione dovrebbe considerare la copertura su tutta la superficie, l'accesso della sonda o del sensore, e come il pezzo è supportato. Controllare alcuni punti convenienti potrebbe far perdere una deviazione locale tra di essi. L'approccio di campionamento o scansione appropriato dipende dalla geometria e dai criteri di accettazione, piuttosto che dall'etichetta “ispezionato con CMM”.” La guida di KEYENCE alla misurazione del profilo superficiale spiega le considerazioni di misurazione pertinenti.
Ad esempio, un inserto curvo di accoppiamento potrebbe richiedere la verifica del profilo sulla sua regione di contatto e un controllo separato della rugosità lì. Le sue superfici di scarico non a contatto possono avere requisiti diversi. Contrassegnare quelle zone invece di applicare la finitura più rigorosa a ogni faccia visibile.
Concordare il contenuto del rapporto prima di ordinare: identificatori delle caratteristiche, limiti specificati, risultati misurati e la condizione in cui il pezzo viene controllato. Per i pezzi rivestiti o lucidati, chiarire quali requisiti si applicano dopo la finitura. Un rapporto dovrebbe rendere la decisione di accettazione tracciabile al disegno.
Quando la lavorazione a 5 assi può ridurre il costo totale del pezzo?
La lavorazione a cinque assi può essere economica quando un accesso migliorato e un minor numero di setup rimuovono abbastanza lavoro dall'intero percorso di produzione. Valutare il costo totale del pezzo quotato, inclusi preparazione, lavorazione, finitura e ispezione. La sola tariffa oraria di una macchina non può mostrare se è la scelta migliore.
Un pezzo con molte facce angolate potrebbe altrimenti richiedere diverse attrezzature e posizionamenti ripetuti. L'accesso a cinque assi può semplificare tale percorso. Al contrario, un pezzo facilmente accessibile potrebbe trarre poco vantaggio dalla programmazione e verifica aggiuntive necessarie per una strategia più complessa. Il confronto dovrebbe utilizzare gli stessi requisiti di disegno e quantità.
| Area di costo | Domanda utile per il preventivo |
|---|---|
| Preparazione | Quale programmazione, preparazione dell'attrezzatura e lavoro sul primo pezzo sono inclusi? |
| Ogni componente | Quali operazioni di taglio, riposizionamento e finitura rimangono? |
| Accettazione | Quali caratteristiche e quanti pezzi vengono misurati? |
| Ordini ripetuti | Cosa deve essere rivisto di nuovo se la quantità o la revisione cambiano? |
Richiedere prezzi separati per la quantità prototipo e il lotto di ripetizione previsto. La preparazione condivisa tra un lotto contribuisce in modo diverso a ogni pezzo rispetto a un singolo prototipo. Mantenere la documentazione richiesta e la finitura coerenti tra questi confronti.
Chiedere alternative di design dove potrebbero cambiare significativamente il percorso: una rientranza più accessibile, una superficie non funzionale meno restrittiva o un'indennità di tenuta rivista. Mantenere il disegno originale come base e approvare esplicitamente le alternative. Un prezzo inferiore è utile solo quando il pezzo risultante soddisfa ancora i requisiti di applicazione e di accettazione concordati.
Quali modifiche di design migliorano l'accesso e la stabilità dell'utensile?
Iniziare rendendo la caratteristica richiesta raggiungibile con un utensile stabile e una disposizione di tenuta sicura. L'inclinazione può aiutare un utensile più corto ad avvicinarsi a un'area profonda o angolata, ma non rimuove i limiti di rigidità di un utensile sottile o di una parete flessibile. Rivedere insieme il gioco e il supporto.
Una revisione di design utile confronta la caratteristica attuale con un'alternativa funzionalmente accettabile. Per una tasca profonda, discutere se la sua apertura o il raggio interno possono aumentare abbastanza da migliorare l'assemblaggio dell'utensile proposto. Per una parete alta, identificare dove la rigidità è essenziale e se il materiale adiacente può fornire supporto durante la lavorazione. Nessuna modifica dovrebbe essere fatta senza l'approvazione del design.
- Angoli interni: consentire un raggio di fresa pratico dove la geometria di accoppiamento lo consente.
- Rientranze profonde: rimuovere la profondità non necessaria e rivedere il gioco per il portautensili così come per il tagliente.
- Pareti sottili: discutere il supporto, le posizioni di bloccaggio e la sequenza per la rimozione del materiale circostante.
- Forme esterne complesse: preservare un'area utile di posizionamento o di tenuta quando l'applicazione lo consente.
Come esempio di progettazione, una tasca angolata accanto a una nervatura alta potrebbe essere difficile perché il portautensili si avvicina alla nervatura prima che la fresa raggiunga il fondo della tasca. Cambiare l'apertura della tasca potrebbe aiutare; semplicemente selezionando un utensile più lungo introduce un diverso problema di stabilità. Esaminare l'ostruzione effettiva prima di cambiare una dimensione.
Non esiste un unico spessore minimo della parete o un rapporto massimo della tasca che copra ogni materiale e forma. Inviare il modello completo e spiegare quali caratteristiche sono funzionali, in modo che i suggerimenti DFM possano affrontare i vincoli reali.
Inviare il modello, i requisiti critici e la quantità dell'ordine per una revisione specifica del pezzo.
Discutere il vostro pezzo a 5 assiCome la condizione del materiale e la finitura influenzano il risultato?
Specificare il grado e la condizione del materiale insieme ai requisiti finali della superficie. L'accesso a cinque assi espande le opzioni di lavorazione, ma il pezzo deve comunque soddisfare le sue esigenze di resistenza, rigidità, temperatura, corrosione e assemblaggio. Un'etichetta generica come “alluminio” o “acciaio inossidabile” non è una specifica completa del materiale.
Per un componente complesso e leggero, separare i requisiti di pareti sottili, caratteristiche di montaggio e superfici di lavoro sagomate. Chiedere se la condizione del materiale proposta e la sequenza di lavorazione si adattano a ciascuna regione. Se è richiesto un trattamento termico, includere la sua condizione o specifica e discutere quali requisiti dimensionali devono essere raggiunti in seguito. Trattarlo come parte del percorso del materiale e di produzione.
La finitura necessita anche di una revisione caratteristica per caratteristica. Sull'alluminio anodizzato, l'ossido si forma in parte all'interno della superficie originale e in parte verso l'esterno. Lo spessore del rivestimento non è quindi lo stesso della crescita dimensionale verso l'esterno. Il Guida di riferimento dell'Aluminum Anodizers Council spiega questa distinzione; l'indennità per una parte particolare deve seguire il processo concordato.
Considerare un alloggiamento curvo anodizzato con fori di posizionamento di precisione. Decidere se quei fori sono rivestiti, mascherati o finiti da un'operazione successiva concordata. Definire la condizione in cui la dimensione del foro e il profilo della superficie rilevante saranno accettati. Un'istruzione sull'aspetto come “anodizzato nero” non risponde a queste domande.
Contrassegnare le superfici estetiche, le aree di contatto funzionali e qualsiasi zona di trattamento ristretta sul disegno. Se è richiesta la lucidatura, identificare quale geometria deve essere preservata. Sostituzioni di materiali o modifiche di finitura dovrebbero essere esaminate rispetto alla specifica completa e approvate prima della produzione.
Cosa dovrebbe includere un RFQ per prototipi e ordini ripetuti?
Inviare la geometria 3D corrispondente e un disegno controllato che spieghi come il pezzo sarà accettato. Includere il numero di parte e la revisione, il grado e la condizione del materiale, la quantità, i requisiti di finitura e la data obiettivo. Identificare le caratteristiche critiche e i registri necessari con l'ordine. Risolvere le differenze tra il modello e il disegno prima della produzione.
- Geometria: il modello completo, incluse le caratteristiche interne e le superfici adiacenti che limitano l'accesso.
- Accettazione: dimensioni, controlli geometrici, riferimenti, requisiti di superficie e stato di ispezione finale.
- Ambito dell'ordine: quantità prototipo, lotti ripetuti previsti e documentazione di ispezione o materiale richiesta.
- Programma: la data richiesta e qualsiasi traguardo separato per l'approvazione del primo pezzo.
I tempi di consegna di produzione di PTSMAKE sono 1–3 giorni per prototipi urgenti, 7–15 giorni per piccoli lotti e 15–30 giorni per cicli di produzione. Il tempo di consegna finale è confermato con il tuo preventivo, basato sul pezzo, materiale, quantità e finitura. Includi i requisiti speciali di ispezione in anticipo in modo che il programma concordato copra il lavoro necessario per l'accettazione.
Per la produzione ripetuta, usa il primo pezzo per verificare le caratteristiche concordate e le esigenze di assemblaggio. Un campione accettabile non stabilisce la capacità di processo a lungo termine. La guida di NIST sulla capacità di processo spiega perché la stabilità e i dati appropriati contano.
Prima di riordinare, conferma la revisione e documenta qualsiasi deviazione approvata o modifica di progettazione. Concorda l'ambito di ispezione per il lotto successivo piuttosto che presumere che il rapporto del prototipo lo definisca automaticamente. Questo fornisce a entrambi i team una base chiara per confrontare i preventivi, rivedere i risultati e gestire i cambiamenti successivi. Per i pezzi che coinvolgono diversi processi di lavorazione, inizia con le nostre Capacità di lavorazione CNC.
Ottieni il tuo preventivo per la lavorazione CNC a 5 assi
Condividi il modello, il disegno, il materiale e le quantità. Esamineremo con te la geometria, le caratteristiche.