Servizio di Lavorazione Svizzera per Parti di Precisione
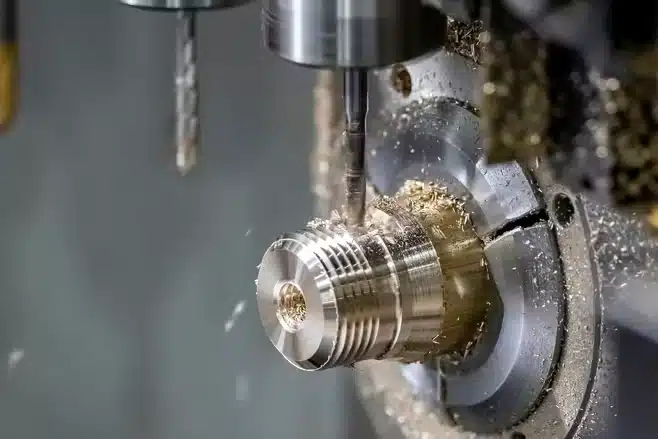
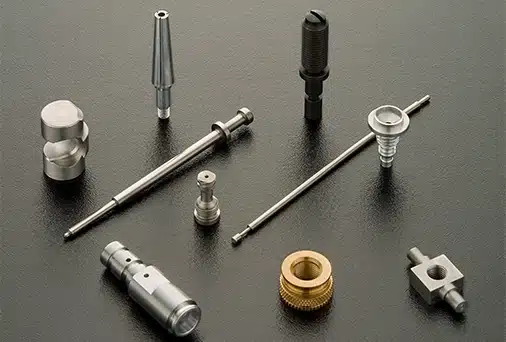
Piccole parti complesse realizzate secondo i vostri disegni. PTSMAKE fornisce lavorazioni svizzere per connettori di precisione, raccordi per fluidi, componenti di valvole e altre parti tornite dettagliate, dai prototipi agli ordini di produzione.
- Ø0,5–32 mmGamma di diametri della barra
- 1–200 mmGamma di lunghezze del pezzo
- ±0,005 mmSu caratteristiche dimensionali idonee
- Metallo e PlasticaGrado del materiale esaminato per il vostro pezzo
Diametro, lunghezza e tolleranza sono esaminati insieme a materiale e geometria. Queste gamme non si applicano a ogni combinazione; la fattibilità finale e le tolleranze dimensionali sono confermate dal vostro disegno.
Perché Scegliere PTSMAKE per la Lavorazione Svizzera?
Portate le caratteristiche che rendono difficile il vostro pezzo: un profilo sottile, accoppiamenti precisi, fori trasversali o diverse operazioni su un piccolo componente.
Supporto per Parti Sottili
Il supporto con bussola di guida svizzera mantiene il taglio vicino alla barra supportata, aiutando a controllare la deflessione su caratteristiche piccole e sottili.
Esaminate la Forma del Vostro PezzoRelazioni Complesse tra le Caratteristiche
Esaminate diametri, filettature, superfici piane e fori laterali insieme, in modo che la sequenza di lavorazione supporti gli accoppiamenti necessari al vostro assemblaggio.
Discuti le caratteristiche criticheScelte di Materiale per la Funzione
Scegliete tra acciaio inossidabile, ottone, alluminio, titanio, acciaio legato e plastiche tecniche selezionate, con il grado abbinato all'applicazione.
Discutete il Vostro MaterialeDai Prototipi alla Produzione
Iniziate con un prototipo e discutete le quantità successive. I minimi d'ordine e i costi di setup sono valutati per il singolo pezzo.
Pianifica il tuo ordineControllo Qualità per Parti Lavorate con Macchine Svizzere
Un diametro corretto è una parte di un accoppiamento funzionale. Definite le relazioni tra le caratteristiche, la condizione dei bordi e le superfici finite insieme ai limiti dimensionali.
| Caratteristica critica | Definire sul disegno | Ispezione da concordare |
|---|---|---|
| Accoppiamenti e piccoli diametri | Limiti individuali e condizione del materiale | Metodo di misurazione, accesso e punti di segnalazione |
| Profili lunghi o a gradini | Riferimenti, rettilineità e eccentricità dove funzionali | Disposizione del supporto e controlli lungo il pezzo |
| Filettature e fori trasversali | Specifiche della filettatura, posizioni delle caratteristiche e requisiti dei bordi | Controlli delle filettature ed esame delle intersezioni dei fori |
| Superfici di tenuta e placcate | Rugosità e dimensioni nella condizione finita | Controlli finali della superficie e i registri richiesti |
Tolleranze dimensionali strette fino a ±0.005 mm su caratteristiche idonee, soggetto a revisione del disegno e del materiale. Eccentricità, rettilineità, rotondità e rugosità superficiale richiedono specifiche separate.
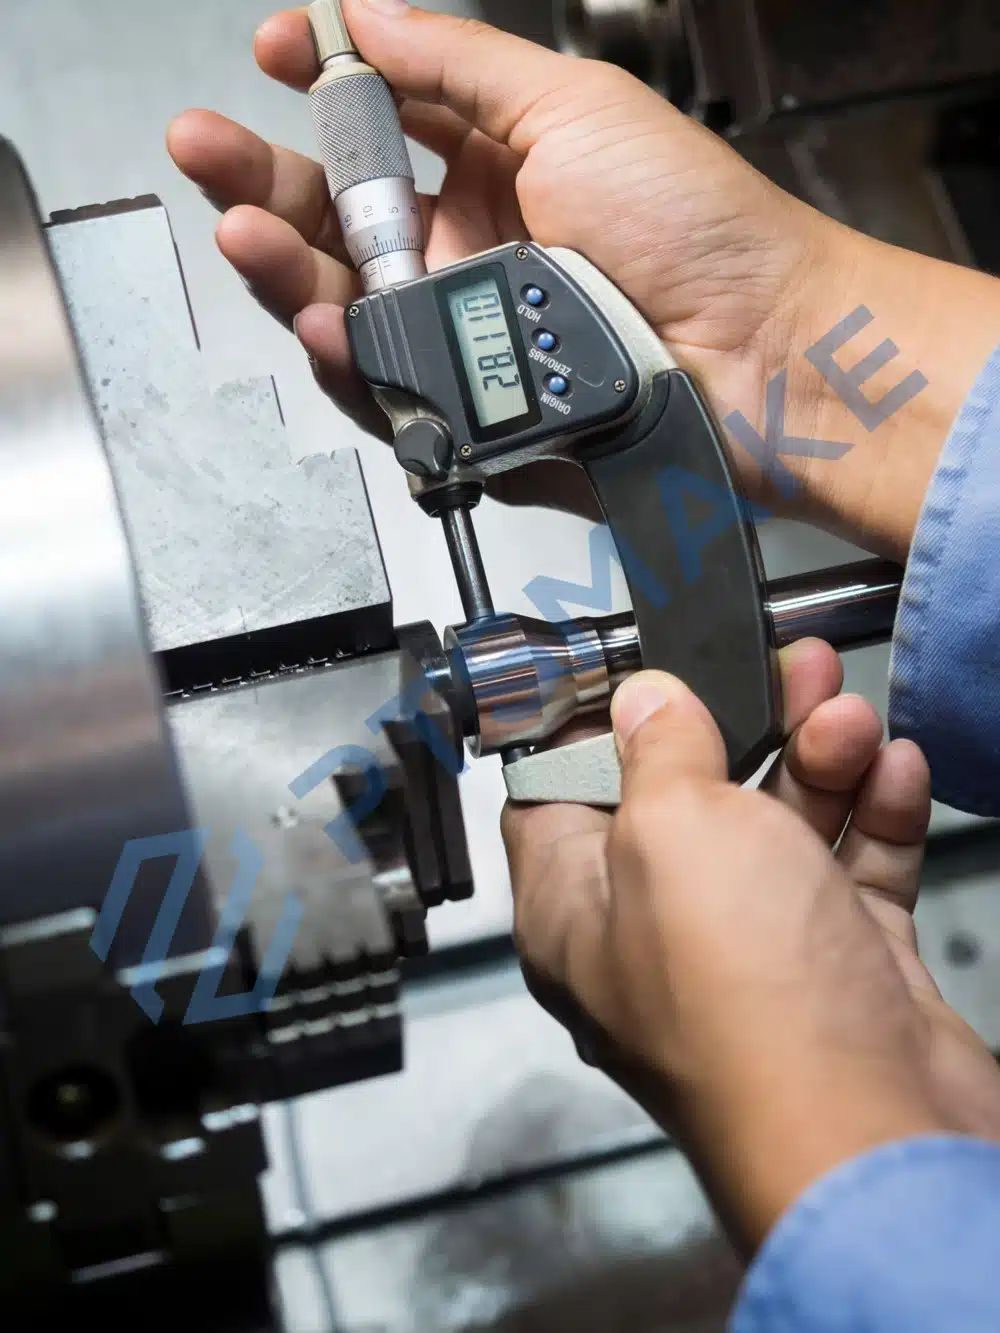
Includete eventuali certificati di materiale, rapporti dimensionali o formato del primo articolo di cui avete bisogno nella RFQ. Confermate con noi i documenti disponibili, i metodi di ispezione e il campionamento prima di ordinare.
Materiali per Parti Lavorate con Macchine Svizzere
Il grado esatto è importante, specialmente per fori piccoli, sezioni sottili e finiture superficiali esigenti. Iniziate con l'ambiente di lavoro del pezzo e la condizione del materiale richiesta.
Acciaio inox
- Gradi comuni
- 303, 304 e 316; altri gradi su revisione.
- Considerazione per la lavorazione svizzera
- Bilanciate i requisiti di corrosione con la lavorabilità, il controllo del truciolo e la finitura su piccole caratteristiche.
Identificate le superfici a contatto con fluidi e qualsiasi specifica di passivazione.
Richiedi un preventivo per il tuo pezzo in acciaio inossidabile →Ottone
- Usi tipici
- Connettori, contatti e piccoli raccordi per fluidi.
- Considerazione per la lavorazione svizzera
- Scegli la lega esatta per conduttività, resistenza, esposizione alla corrosione e requisiti di filettatura fine.
Specifica qualsiasi restrizione sul contenuto di piombo e la placcatura richiesta.
Richiedi un preventivo per il tuo pezzo in ottone →Leghe di alluminio
- Usi tipici
- Connettori leggeri, raccordi e componenti per strumenti.
- Considerazione per la lavorazione svizzera
- Pareti sottili, controllo delle bave e protezione della superficie richiedono attenzione su pezzi piccoli e dettagliati.
Indica la lega, la tempra e le dimensioni richieste dopo la finitura.
Richiedi un preventivo per il tuo pezzo in alluminio →Leghe di titanio
- Usi tipici
- Piccoli pezzi che necessitano di una combinazione di resistenza, peso ridotto e resistenza alla corrosione.
- Considerazione per la lavorazione svizzera
- Sezioni sottili, evacuazione del calore e dei trucioli possono influenzare la geometria realizzabile e il tempo di ciclo.
Invia il grado e la specifica del materiale con il disegno.
Richiedi un preventivo per il tuo pezzo in titanio →Acciaio legato
- Usi tipici
- Alberi caricati, perni e componenti meccanici sensibili all'usura.
- Considerazione per la lavorazione svizzera
- Durezza e sequenza di trattamento termico influenzano il taglio, la distorsione e il controllo dimensionale finale.
Definisci la condizione di fornitura e la durezza finale richiesta.
Richiedi un preventivo per il tuo pezzo in acciaio legato →Ingegneria delle materie plastiche
- Gradi selezionati tramite revisione
- Pezzi che richiedono isolamento, peso ridotto o contatto a basso attrito.
- Considerazione per la lavorazione svizzera
- Il movimento termico e il serraggio possono modificare piccoli diametri o deformare pareti sottili.
Includi il grado esatto del polimero, la temperatura di servizio e i limiti di accoppiamento.
Revisiona il tuo pezzo in plastica →Finiture superficiali per pezzi lavorati con macchine svizzere
Specifica la finitura per superficie funzionale. Le opzioni seguenti sono punti di partenza per la revisione; compatibilità e disponibilità sono confermate per il tuo materiale e geometria.
| Requisito del pezzo | Opzione da discutere | Dettaglio che influenza il risultato |
|---|---|---|
| Superfici lavorate generali | Finitura come lavorata con trattamento del bordo definito | Rugosità, segni degli utensili e la rottura del bordo consentita; identifica separatamente i bordi di misurazione affilati. |
| Superfici inox | Passivazione | Grado del materiale, specifica applicabile e pulizia di piccoli fori e passaggi interni. |
| Protezione dell'alluminio | Anodizzazione | Tipo di finitura, colore e mascheratura di filettature o accoppiamenti stretti; specifica l'accettazione dopo la finitura. |
| Corrosione, usura o superfici di contatto | Placcatura idonea | Tipo e spessore del rivestimento, copertura interna e le dimensioni necessarie sul pezzo finito. |
| Accoppiamenti di precisione per tenuta o scorrimento | Lucidatura locale o un'operazione di finitura aggiuntiva | Concorda fattibilità, conservazione del bordo, rugosità e i limiti dimensionali finali. |
Tempi di consegna della produzione di lavorazione svizzera
L'impostazione e la regolazione del processo sono importanti per i pezzi svizzeri. Pianifica i prototipi complessi separatamente dai campioni urgenti semplici.
Prototipi urgenti semplici
1–3 giorni**Possibile per pezzi semplici selezionati con materiale in magazzino, dopo la revisione di fattibilità e pianificazione. I prototipi svizzeri complessi sono quotati individualmente.
Piccoli lotti
7–15 giorniUn intervallo di pianificazione tipico, soggetto alla complessità del pezzo, al materiale, alla finitura e ai requisiti di ispezione concordati.
Tirature di produzione
15–30 giorniPianifica la quantità dell'ordine e qualsiasi rilascio ripetuto insieme all'impostazione, alla finitura e all'ispezione.
Il tempo di consegna finale della produzione è confermato con il tuo preventivo. Invia la data richiesta e le quantità di prototipi o di produzione insieme.
Scelte di Design Che Possono Ridurre i Costi di Lavorazione Svizzera
Mantieni le caratteristiche di cui il tuo assemblaggio ha bisogno e semplifica la lavorazione e l'ispezione attorno ad esse.
Concentra Tolleranze Strette sugli Accoppiamenti
Applica limiti di diametro stretti ai perni funzionali. Usa tolleranze generali concordate altrove, mantenendo la geometria e i requisiti di superficie di cui il tuo assemblaggio ha bisogno.
Accorcia Sezioni Sottili Non Necessarie
Riduci la lunghezza sottile non supportata dove la funzione lo consente. Rivedi il supporto attraverso la sequenza di taglio; la sola lunghezza totale del pezzo non determina la stabilità della lavorazione.
Usa Dimensioni e Profondità Pratiche dei Fori
Scegli dimensioni di trapano standard quando la funzione lo consente. Specifica la profondità richiesta a diametro pieno e tieni conto della punta del trapano, evitando forature e tempi di rimozione dei trucioli non necessari.
Definisci i Requisiti del Bordo del Foro Trasversale
Identifica i limiti delle bave interne e le smussature accettabili prima di quotare. Preserva le superfici di tenuta e le caratteristiche di flusso in modo che la sbavatura non alteri la funzione del pezzo.
Voi approvate qualsiasi modifica al disegno prima della produzione.
Esempi di Design di Pezzi Svizzeri
Rivedi le superfici e le relazioni tra le caratteristiche che fanno funzionare un piccolo componente nel suo assemblaggio.
Raccordi per Fluidi e Componenti di Misurazione
Piccoli componenti fluidici uniscono alesaggi, filettature, spalle e superfici di tenuta. Un diametro stretto da solo non definisce come l'assemblaggio finito si adatterà o sigillerà.
- Dimensiona l'alesaggio e la superficie di accoppiamento nella loro condizione finale.
- Identifica i bordi funzionali che devono rimanere affilati e le intersezioni dei fori che necessitano di rimozione delle bave.
- Specifica separatamente la forma della filettatura, la disposizione della tenuta e i requisiti di finitura.
Rivedi i requisiti di pressione, materiale e pulizia con il disegno; la sola geometria non può stabilire l'idoneità.
Rivedi il Tuo Prossimo Progetto di Lavorazione Svizzera
Condividi le caratteristiche che controllano l'accoppiamento, la tenuta o l'assemblaggio. Includi la quantità di prototipi e la tua domanda di produzione prevista.
Avvio del Tuo Ordine di Lavorazione Svizzera
Cosa devo inviare per un preventivo?
Invia il tuo ultimo disegno 2D e modello 3D, grado e condizione del materiale, quantità, finitura, tolleranze critiche e data richiesta. Includi i requisiti di ispezione o documentazione e la destinazione di consegna.
Accettate prototipi, e c'è un ordine minimo?
Sì, accettiamo ordini di prototipi. L'ordine minimo dipende dalla complessità e dal costo di setup; le quantità di prototipi possono essere discusse individualmente. Invia sia la quantità iniziale che la domanda di ripetizione prevista.
Quali dimensioni di pezzi può PTSMAKE revisionare per la lavorazione svizzera?
La nostra gamma di lavorazione svizzera copre diametri di barra da Ø0.5–32 mm e lunghezze di pezzi da 1–200 mm. La combinazione realizzabile dipende da materiale, geometria, supporto e tolleranze. Questi limiti non significano che ogni diametro possa essere combinato con la lunghezza massima.
Potete mantenere tolleranze di ±0.005 mm?
Sì, su caratteristiche dimensionali idonee, previa revisione del disegno e del materiale. Questo non è un limite generale per eccentricità, rettilineità, rotondità o ogni caratteristica del pezzo. Specifica tali requisiti individualmente.
Posso ottenere un prototipo urgente in 1–3 giorni?
Potrebbe essere possibile per parti semplici selezionate con materiale in magazzino, dopo revisione. Parti svizzere complesse generalmente necessitano di maggiore preparazione e regolazione del processo, quindi i tempi di prototipazione sono quotati individualmente. Piccoli lotti tipicamente richiedono 7–15 giorni e le tirature di produzione 15–30 giorni, con i tempi finali confermati nel preventivo.
Posso richiedere registri del materiale e di ispezione?
Sì—includi i registri richiesti, il formato, il campionamento e i criteri di accettazione nella tua RFQ. Conferma con noi quali documenti e metodi di misurazione possono essere forniti per l'ordine specifico prima di effettuarlo.
Verranno apportate modifiche al design senza la mia approvazione?
Qualsiasi modifica proposta al disegno è per la tua revisione e approvazione prima della produzione. Identifica le caratteristiche che devono rimanere invariate in modo che le discussioni sui costi preservino la funzione del pezzo.
Una Guida per l'Acquirente alla Lavorazione Svizzera
Prendi le decisioni che contano per piccole parti di precisione: il percorso di lavorazione, la geometria supportata, le tolleranze funzionali, la condizione del materiale e un percorso chiaro dalla quotazione alla produzione.
Quando la Lavorazione Svizzera è più Adatta della Tornitura Convenzionale?
La lavorazione svizzera merita di essere valutata quando una piccola parte combina sezioni sottili con diverse caratteristiche di precisione. In una configurazione con bussola di guida, la testa mobile scorrevole alimenta la barra attraverso un supporto vicino all'area di taglio. Questo aiuta a limitare la deflessione del pezzo. La tornitura convenzionale tiene il pezzo in un mandrino o una pinza e può anche utilizzare un supporto aggiuntivo. Il percorso migliore dipende dalla geometria completa e dall'ordine, piuttosto che dal solo nome del processo.
Un contatto connettore a gradini con una punta stretta, una sezione filettata e una caratteristica laterale presenta un problema diverso da un distanziale corto e spesso. La prima parte può beneficiare del supporto e delle operazioni combinate disponibili su una configurazione svizzera adatta. Il distanziale può essere economico con tornitura CNC convenzionale. Questi sono esempi di selezione del processo; una parte corta non è automaticamente inadatta alla lavorazione svizzera.
| Requisito del pezzo | Cosa confrontare |
|---|---|
| Diametro piccolo con una sezione di lavoro sottile | Supporto vicino al taglio, accesso a ogni caratteristica e manipolazione dopo la lavorazione |
| Corpo tornito con fori trasversali, superfici piane o caratteristiche terminali | Operazioni possibili nella configurazione proposta e qualsiasi lavoro secondario |
| Parte corta e rigida con poche caratteristiche | Costi di configurazione della tornitura svizzera e convenzionale alla quantità effettiva |
| Grandi caratteristiche non rotonde o tasche sostanziali | Tornitura combinata con fresatura, o una forma di partenza diversa |
Chiedi quali caratteristiche condivideranno una configurazione e quali richiedono un'altra operazione. Meno trasferimenti possono ridurre la manipolazione e semplificare alcune relazioni tra le caratteristiche, ma non stabiliscono la precisione finale da soli. L'accesso dell'utensile, la lunghezza di presa e il metodo di ispezione necessitano ancora di revisione. PTSMAKE può valutare il tuo modello e disegno completi per determinare un percorso adatto; non semplificare il disegno per mostrare solo le caratteristiche che ti aspetti che una macchina svizzera realizzi.
Come Diametro, Lunghezza e Supporto Influenzano la Fattibilità?
La gamma di lavorazione svizzera di PTSMAKE copre diametri di barra di 0,5–32 mm e lunghezze dei pezzi di 1–200 mm. La combinazione di diametro e lunghezza lavorabile dipende da materiale, geometria, supporto e tolleranze. Una barra da 0,5 mm e una lunghezza finita di 200 mm richiedono una valutazione molto diversa da una parte più spessa e rigida; gli intervalli dichiarati non garantiscono ogni combinazione.
Il diametro della barra differisce anche dal diametro della caratteristica finita. Una parte con una testa larga e uno stelo sottile deve partire da un materiale grezzo sufficientemente grande per la testa, con un'adeguata tolleranza di lavorazione. Il fornitore deve quindi considerare come il materiale è supportato mentre lo stelo viene tagliato e come la sezione finita sarà tenuta o raccolta. Un diametro esterno massimo da solo lascia queste domande senza risposta.
Identifica la sezione più sottile, la lunghezza di ogni sezione sottile, lo spessore della parete e le posizioni di fori o scanalature che la indeboliscono. Il rapporto lunghezza-diametro complessivo è un utile segnale di avvertimento, ma la sezione localmente non supportata spesso conta di più. Un collo corto a diametro ridotto può essere la caratteristica più sensibile su un componente altrimenti sostanziale.
- Supporto di lavoro: mostra spalle, diametri ridotti e caratteristiche che influenzano il modo in cui la parte può essere supportata durante ogni taglio.
- Superfici di presa: identifica se i segni di presa sono consentiti e quali aree devono rimanere intatte.
- Condizione rilasciata: specifica i requisiti pertinenti di rettilineità, forma e accoppiamento per la parte finita, non bloccata.
- Manipolazione: segnalare punte fragili, pareti sottili e superfici che potrebbero essere danneggiate dal contatto con altre parti.
Se una caratteristica snella è necessaria per la funzione, mantenerla sul disegno e chiedere una revisione del supporto e della manipolazione. Se è opzionale, discutere un collo più corto, un diametro non funzionale più grande o una transizione diversa. Qualsiasi modifica proposta dovrebbe rimanere un'opzione DFM separata fino a quando il tuo team di ingegneria non la approva.
Come dovresti specificare tolleranze e accettazione?
Inizia con la funzione di ogni caratteristica e definisci come verrà accettata. PTSMAKE può raggiungere tolleranze dimensionali strette fino a ±0,005 mm su caratteristiche idonee, soggette a revisione del disegno e del materiale. Questo si riferisce alla dimensione della caratteristica. Rotondità, eccentricità, posizione e altri requisiti geometrici devono essere specificati e valutati separatamente.
Ad esempio, un diametro illustrativo di 4,000 ±0,005 mm consente dimensioni da 3,995 a 4,005 mm. Quel limite da solo non ti dice se un foro laterale è correttamente posizionato o se una superficie di tenuta è allineata all'asse di assemblaggio. Lo standard di disegno applicabile e eventuali controlli geometrici determinano tali requisiti. Spiegazione di KEYENCE delle tolleranze dimensionali e geometriche mostra perché necessitano di considerazione distinta.
Su un piccolo componente fluido, la dimensione del foro, la superficie di tenuta, la filettatura e la posizione della porta possono ciascuno servire a uno scopo diverso. Contrassegnare i riferimenti funzionali—le caratteristiche di riferimento utilizzate per stabilire posizione e orientamento—e includere viste in sezione dove i dettagli interni non sono chiari. Identificare lo standard di disegno e la revisione. Una nota generale come “alta precisione ovunque” non fornisce criteri di accettazione misurabili.
| Caratteristica o preoccupazione | Definire nella RFQ |
|---|---|
| Diametro o accoppiamento | Limiti di dimensione, requisiti di accoppiamento e se i limiti si applicano dopo il trattamento |
| Relazione tra asse o superficie | Controllo geometrico richiesto, riferimenti di datum e limite di accettazione |
| Filettatura | Standard, dimensione, passo, classe, senso e lunghezza completa della filettatura |
| Superficie di tenuta o scorrimento | Tessitura superficiale, condizione del bordo e qualsiasi segno di contatto proibito |
Concordare un approccio di ispezione adatto prima di effettuare l'ordine, specialmente dove la caratteristica è troppo piccola o inaccessibile per un semplice controllo a contatto. Elencare qualsiasi record di misurazione richiesto e le aspettative di campionamento nella RFQ in modo che PTSMAKE possa confermare l'ambito disponibile. Alcune dimensioni campione accettate non stabiliscono un risultato di capacità statistica per una futura produzione.
Perché la qualità del materiale e la condizione della barra sono importanti?
Specificare la qualità e la condizione esatta del materiale, quindi confermare una fornitura di barre adatta per il percorso di lavorazione. PTSMAKE lavora con acciai inossidabili tra cui 303, 304 e 316, nonché ottone, leghe di alluminio, leghe di titanio, acciai legati e plastiche ingegneristiche selezionate. La dimensione del materiale disponibile e la particolare qualità necessitano di revisione per il vostro ordine.
Per la lavorazione svizzera, la barra in ingresso fa parte del sistema di bloccaggio del pezzo. La sua consistenza del diametro, rettilineità e condizione superficiale influenzano l'avanzamento e il supporto. La preparazione del materiale richiesta dipende dalla disposizione della boccola di guida e dall'obiettivo di tolleranza; la barra rettificata non è un requisito universale per ogni macchina svizzera. Se intendete fornire materiale, concordate la sua specifica prima di acquistarlo o inviarlo.
Le qualità di acciaio inossidabile dovrebbero essere confrontate sia con i requisiti di servizio che con il comportamento di lavorazione. Il 303 è una qualità a lavorabilità migliorata, mentre un disegno che richiede 304 o 316 può riflettere un diverso requisito di corrosione o fabbricazione. Un taglio più facile non stabilisce che una sostituzione sia accettabile. Mantenere la qualità specificata nel preventivo di base e richiedere alternative separatamente, con il loro effetto sulla funzione esaminato dal progettista.
Per l'acciaio legato, identificare la durezza o la condizione del materiale richiesta e qualsiasi successivo trattamento termico. La sequenza per la lavorazione e il controllo degli accoppiamenti critici deve tenere conto dello stato finito. Per le plastiche ingegneristiche, indicare la qualità esatta del polimero e le condizioni operative o di misurazione pertinenti. L'assorbimento di umidità, la temperatura e lo stress del materiale possono influenzare la stabilità dimensionale, con il grado che dipende dal polimero. La tolleranza di una parte metallica non dovrebbe essere semplicemente copiata su una sostituzione in plastica.
- Specificare: standard del materiale, qualità, condizione e qualsiasi restrizione sulle alternative.
- Spiegare: esposizione chimica, materiali di accoppiamento e la funzione che guida la selezione.
- Richiedere: la documentazione del materiale o la tracciabilità di cui avete bisogno, per conferma nel preventivo.
Cosa necessita di revisione per fori trasversali, fori profondi e bave?
Definire la geometria interna completa e la condizione del bordo accettabile prima di ordinare. Un foro può soddisfare il suo requisito di diametro lasciando una bava interna in un'intersezione. Su una parte fluida, l'intersezione può influenzare il flusso o trattenere materiale sciolto; su un assieme scorrevole, il bordo può entrare in contatto con una superficie di accoppiamento. Identificare queste aree funzionali sul disegno.
La foratura di fori trasversali cambia il taglio quando la punta entra in un vuoto esistente e contatta nuovamente il materiale. L'evacuazione dei trucioli e l'accesso per la sbavatura meritano una revisione specifica. La guida di Sandvik Coromant per la foratura di superfici irregolari spiega queste sfide. La sequenza di foratura appropriata e le condizioni di taglio dipendono dall'utensile, dalla geometria del foro e dal materiale; una raccomandazione non dovrebbe essere applicata a ogni piccolo foro.
Per un foro assiale profondo, specificare il diametro del foro, la profondità, la forma del fondo, la condizione passante o cieca e qualsiasi controllo di posizione o rettilineità richiesto. L'utensile di foratura deve raggiungere la caratteristica e rimuovere i trucioli rimanendo stabile. Un design che consente l'ingresso dall'estremità opposta può offrire un'altra via, ma la regione di incontro e l'allineamento necessitano ancora di criteri di accettazione. Non dare per scontato che la foratura da due estremità crei lo stesso risultato di un foro ininterrotto.
- Mostrare le intersezioni: includere viste in sezione per passaggi intersecanti e gradini interni.
- Definire i bordi: distinguere smussi o raggi consentiti da bordi la cui geometria deve essere preservata.
- Dichiarare le esigenze di pulizia: descrivere i criteri richiesti per particelle, residui o pulizia in modo che fattibilità e verifica possano essere concordate.
- Concordare sulla verifica: chiarire come verranno valutate le intersezioni inaccessibili e quali registrazioni sono richieste.
Una nota generica “sbavare tutti i bordi” può lasciare troppa discrezione in una porta di misurazione o interfaccia di tenuta. Definire la condizione critica lì. Se è richiesto un test di flusso, perdita o altro test funzionale, includere la specifica del test nella RFQ e chiedere a PTSMAKE di confermare l'ambito disponibile. Tali test non dovrebbero essere assunti da una tolleranza dimensionale o dall'uso della lavorazione svizzera.
Come i trattamenti superficiali modificano accoppiamenti e bordi?
Quotare il pezzo nella sua condizione finita richiesta. Un trattamento può modificare le dimensioni, la texture superficiale o la geometria dei bordi, quindi i limiti di accoppiamento e i requisiti di finitura devono essere esaminati insieme. Dichiarare quali dimensioni si applicano dopo il trattamento e identificare eventuali superfici che devono essere mascherate o lasciate non trattate.
Per un rivestimento che si accumula verso l'esterno, il materiale su entrambi i lati di una superficie cilindrica influisce sul suo diametro. Come esempio di geometria, un accumulo uniforme verso l'esterno di 0,005 mm per lato aumenterebbe un diametro esterno di 0,010 mm; lo stesso accumulo verso l'interno ridurrebbe un foro di 0,010 mm. Questo illustra come la crescita radiale influisce sul diametro, non un'indennità di rivestimento da applicare al tuo pezzo.
L'anodizzazione converte la superficie dell'alluminio in ossido, quindi lo spessore del rivestimento e la crescita verso l'esterno non sono intercambiabili. Lega, condizioni di processo e preparazione influenzano le dimensioni finali. Il Guida di riferimento dell'Aluminum Anodizers Council distingue penetrazione e accumulo. Confermare l'indennità effettiva per la finitura specificata invece di applicare un singolo rapporto di crescita a ogni caratteristica anodizzata.
Per un piccolo alloggiamento connettore, prestare particolare attenzione alle filettature fini, ai fori a stretto accoppiamento e alle aree di contatto elettrico. Identificare chiaramente i confini di mascheratura. Per un raccordo fluido, esaminare la superficie di tenuta e i bordi della porta, nonché l'aspetto. Un campione di finitura cosmetica non stabilisce che queste superfici funzionali soddisferanno i loro requisiti dimensionali.
La lucidatura o altre operazioni di rimozione del materiale necessitano di una revisione diversa dall'accumulo di rivestimento. Specificare la texture superficiale e la geometria dei bordi da preservare, piuttosto che chiedere un pezzo vagamente “più liscio”. Il trattamento termico appartiene anche alla sequenza di materiale e processo; stabilire la durezza finale richiesta e quando le dimensioni critiche devono essere controllate.
Inviare la specifica di finitura con la prima RFQ, inclusi tipo di rivestimento, requisiti di spessore pertinenti, colore ove applicabile, mascheratura e criteri di accettazione finale. Per le parti in acciaio inossidabile, la nostra guida alla passivazione dell'acciaio inossidabile fornisce ulteriori informazioni sul processo. PTSMAKE può esaminare l'intero percorso e confermare l'ambito del trattamento nel preventivo.
Cosa determina il costo della lavorazione svizzera e dove può aiutare il DFM?
Confronta i preventivi per lo stesso disegno, quantità, condizione del materiale, finitura e ambito di accettazione. Il costo della lavorazione svizzera include la preparazione così come il tempo necessario per produrre ogni pezzo. Programmazione, impostazione e attrezzature speciali sono ripartiti sulla quantità dell'ordine, mentre il taglio, le operazioni secondarie, la finitura e l'ispezione continuano a influenzare il costo di ogni pezzo. Un prezzo unitario inferiore può quindi riflettere un ambito o una quantità diversi.
PTSMAKE accetta ordini di prototipi. La quantità minima dipende dalla complessità e dal costo di lavorazione, con quantità di prototipi aperte alla discussione. Invia separatamente la quantità di cui hai bisogno ora e le quantità realistiche per ordini ripetuti. Una previsione annuale aiuta a valutare la produzione futura, ma non deve essere confusa con la quantità di una singola emissione.
| Fattore di costo | Opzione DFM da rivedere | Funzione da preservare |
|---|---|---|
| Tolleranze strette su ogni diametro | Mantieni limiti stretti sulle interfacce funzionali; rivedi le altre dimensioni individualmente | Relazioni di accoppiamento, tenuta e assemblaggio |
| Filettature insolite o profili utensile | Confronta le forme standard dove il design lo consente | Compatibilità di connessione e innesto |
| Fori profondi o intersezioni inaccessibili | Rivedi la profondità, la direzione di accesso e l'accesso per la sbavatura | Percorso del flusso, spessore della parete e condizione del bordo |
| Testa grande su uno stelo molto sottile | Rivedi le dimensioni della testa non funzionali e la dimensione del materiale grezzo richiesto | Ritenzione, percorso del carico e resistenza alla manipolazione |
Richiedi un preventivo per il design rilasciato e mostra eventuali modifiche proposte come opzioni separate. Una risposta DFM utile identifica la caratteristica, la modifica proposta, la ragione e l'effetto sulla funzione. Non dovrebbe sostituire silenziosamente il disegno. Risparmiare tempo di lavorazione è prezioso solo se il componente svolge ancora il suo lavoro e i requisiti di ispezione rivisti sono chiari.
Quando si confrontano i fornitori, verifica cosa include ogni preventivo per l'impostazione, l'attrezzatura, la finitura, i registri richiesti e l'imballaggio. Conferma anche la revisione del disegno e la quantità alla base del tempo di consegna quotato. Questi dettagli rendono i prezzi comparabili senza fare affidamento su una pretesa di risparmio percentuale non supportata.
Come pianifichi prototipi, produzione e registri di ispezione?
Pianifica l'ordine in base alle decisioni necessarie prima che inizi la fase successiva. Le finestre di produzione tipiche di PTSMAKE sono 7–15 giorni per piccoli lotti e 15–30 giorni per quantità di produzione, confermati nel preventivo per il tuo pezzo. Alcuni prototipi semplici in materiale a magazzino possono essere possibili in 1–3 giorni, soggetti a revisione di fattibilità; i prototipi svizzeri complessi richiedono un programma confermato individualmente.
Dì a PTSMAKE se il prototipo è destinato a verificare l'aspetto, l'assemblaggio, le prestazioni del materiale o il percorso di produzione proposto. Un campione realizzato con un materiale diverso o con un processo diverso può rispondere solo ad alcune di queste domande. Se la produzione utilizza un percorso diverso, stabilisci quali caratteristiche o test devono essere riconvalidati. Una prova di assemblaggio riuscita non stabilisce la coerenza su un lotto di produzione.
Laddove il tuo progetto richieda l'approvazione del campione prima di un ordine più grande, concorda esplicitamente quella sequenza. Identifica la quantità del campione, la revisione del disegno, i controlli richiesti, la responsabilità dell'approvazione e come verranno rilasciate le revisioni. Se le date di approvazione sono incerte, discuti l'effetto sul programma di produzione successivo prima di assumere una data di consegna fissa.
- Definizione del prodotto: modello e disegno corrispondenti, revisione, unità, grado, finitura e modifiche DFM approvate.
- Ambito di accettazione: caratteristiche critiche, campionamento o altri requisiti di ispezione e registri di misurazione richiesti.
- Documentazione: eventuali registri materiali richiesti, tracciabilità, formato del primo articolo o documentazione specifica del cliente, per conferma di disponibilità.
- Condizione di consegna: esigenze di pulizia e imballaggio, specialmente per punte sottili, filettature e superfici di tenuta.
Non dare per scontato che un particolare rapporto, un'ispezione completa o uno studio di capacità statistica siano inclusi come standard. Elenca il requisito in fase di preventivo e concorda su cosa può essere fornito. Per ordini ripetuti, fai riferimento alla revisione approvata e ai requisiti accettati, quindi conferma se materiale, finitura, quantità o date richieste sono cambiate. Un registro d'ordine chiaro è più utile che affidarsi a “come l'ultima volta” quando il componente si è evoluto.
Richiedi il tuo preventivo per lavorazioni svizzere
Invia il tuo disegno, materiale e quantità. Facci sapere gli accoppiamenti, le superfici e i requisiti di consegna che contano per il tuo progetto.