
精密部品向け スイス式加工サービス
お客様の図面に基づいて製造される小型で複雑な部品。PTSMAKEは、精密コネクタ、流体継手、バルブ部品、およびその他の詳細な旋削部品向けに、試作品から量産注文まで、スイス型自動旋盤加工を提供します。.
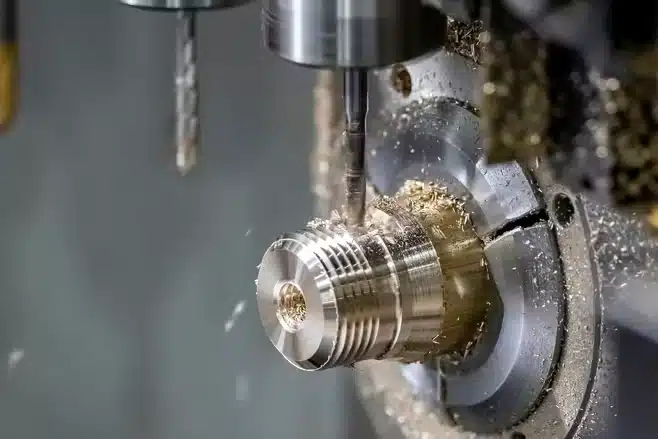
- Ø0.5~32 mm棒材径範囲
- 1~200 mm部品長さ範囲
- ±0.005 mm適切な寸法特性において
- 金属およびプラスチックお客様の部品に合わせて検討される材料グレード
直径、長さ、および公差は、材料と形状とともに検討されます。これらの範囲はすべての組み合わせに適用されるわけではありません。最終的な実現可能性と寸法公差は、お客様の図面から確認されます。.
スイス型自動旋盤加工にPTSMAKEを選ぶ理由
部品を難しくする特徴をお持ちください:細いプロファイル、精密な嵌合、交差穴、または小型部品に対する複数の加工。.
細長部品のサポート
スイス型ガイドブッシュサポートは、サポートされた棒材の近くで切削を維持し、小型で細長い特徴部のたわみを制御するのに役立ちます。.
部品形状の検討複雑な特徴部の関係
直径、ねじ、平面、および側面穴をまとめて検討し、加工順序がお客様の組み立てに必要な嵌合をサポートするようにします。.
重要な特徴の議論機能に応じた材料選択
ステンレス鋼、真鍮、アルミニウム、チタン、合金鋼、および選択されたエンジニアリングプラスチックから選択してください。グレードは用途に合わせます。.
材料について話し合う試作品から量産まで
試作品から始め、その後の数量について話し合います。最小注文数とセットアップ費用は個々の部品について評価されます。.
注文を計画スイス型自動旋盤加工部品の品質管理
正しい直径は、機能する嵌合の一部です。特徴部の関係、エッジの状態、および仕上げ面を寸法限界とともに定義します。.
| 重要な特徴 | 図面上で定義 | 合意のための検査 |
|---|---|---|
| 嵌合および小径 | 個々の限界と材料の状態 | 測定方法、アクセス、および報告点 |
| 長いまたは段付きプロファイル | 機能的な場合のデータム、真直度、および振れ | 部品に沿ったサポート配置とチェック |
| ねじおよび交差穴 | ねじの仕様、特徴部の位置、およびエッジ要件 | ねじのチェックと穴の交差部の検査 |
| シールおよびめっき面 | 仕上げ状態での粗さと寸法 | 最終表面チェックと必要な記録 |
寸法公差は以下の通り厳密に 適切な特徴部で±0.005 mm, 、図面および材料の検討を条件とします。振れ、真直度、真円度、および表面粗さは別途仕様が必要です。.
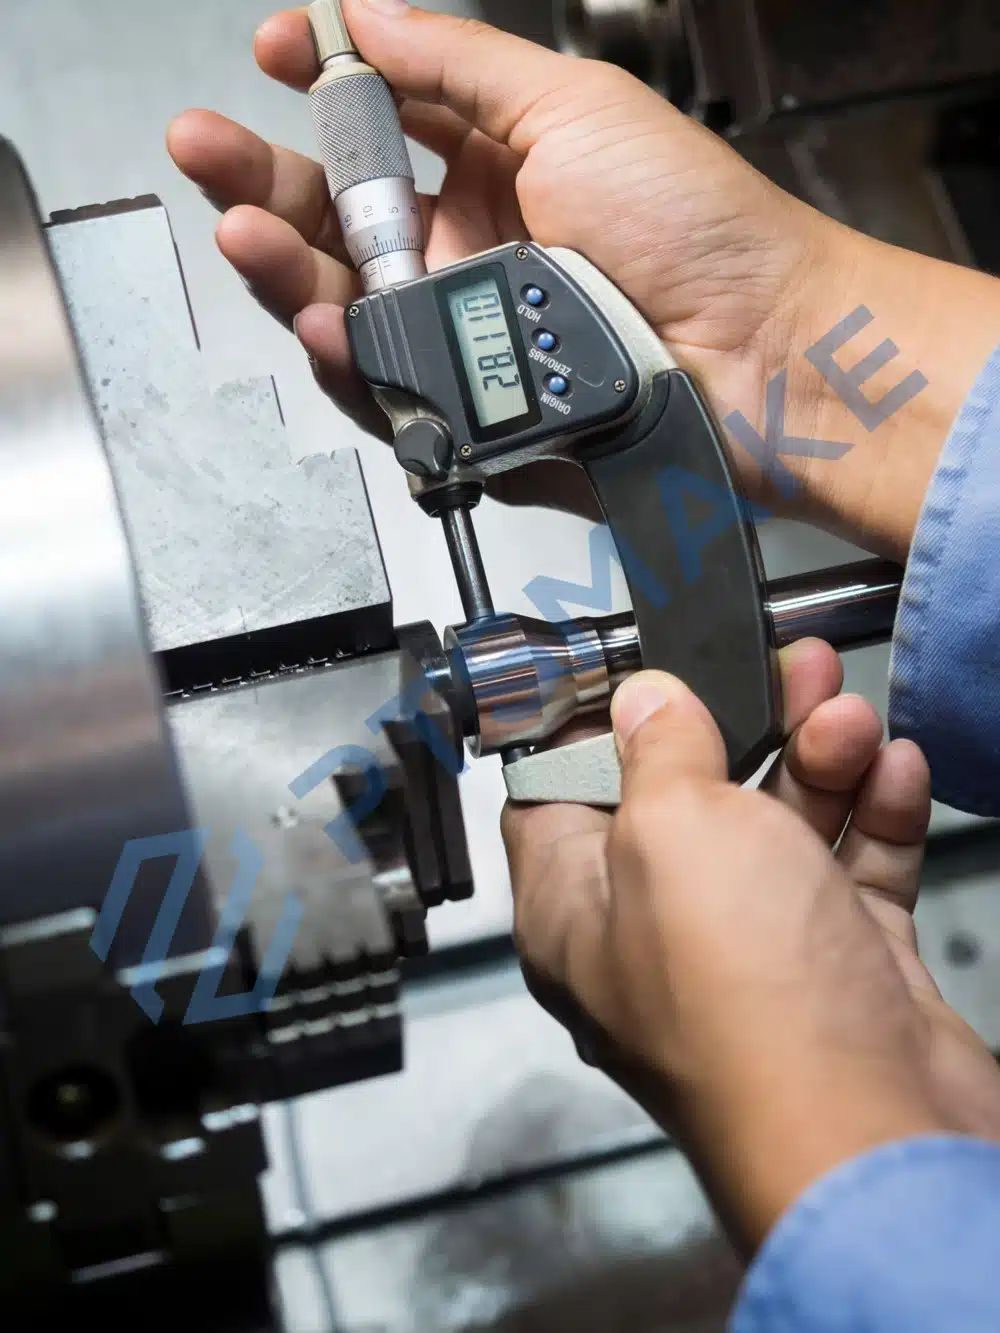
RFQには、必要な材料証明書、寸法報告書、または初回品検査フォーマットを含めてください。ご注文前に、利用可能な文書、検査方法、およびサンプリングについて当社にご確認ください。.
スイス型自動旋盤加工部品用材料
正確なグレードは、特に小径穴、薄肉部、および要求の厳しい表面仕上げにおいて重要です。部品の動作環境と必要な材料の状態から始めてください。.
ステンレス鋼
- 一般的なグレード
- 303、304、316、その他グレードは要確認。.
- スイス型自動旋盤加工の考慮事項
- 耐食性要件と、加工性、切りくず制御、および小型特徴部の仕上げのバランスを取ります。.
接液面と不動態化仕様を特定します。.
ステンレス鋼部品の見積もりを依頼 →真鍮
- 代表的な用途
- コネクタ、接点、および小型流体継手。.
- スイス型自動旋盤加工の考慮事項
- 導電性、強度、腐食曝露、および細いねじの要件に合わせて正確な合金を選択してください。.
鉛含有量の制限と必要なめっきを指定してください。.
真鍮部品の見積もりを依頼する →アルミニウム合金
- 代表的な用途
- 軽量コネクタ、継手、および計器部品。.
- スイス型自動旋盤加工の考慮事項
- 薄い壁、バリ制御、および表面保護は、小型で詳細な部品では注意が必要です。.
仕上げ後に必要な合金、焼き戻し、および寸法を明記してください。.
アルミニウム部品の見積もりを依頼する →チタン合金
- 代表的な用途
- 強度、軽量性、および耐食性の組み合わせを必要とする小型部品。.
- スイス型自動旋盤加工の考慮事項
- 細い断面、熱、および切りくず排出は、達成可能な形状とサイクルタイムに影響を与える可能性があります。.
グレードと材料仕様を図面とともに送付してください。.
チタン部品の見積もりを依頼する →合金鋼
- 代表的な用途
- 負荷のかかるシャフト、ピン、および摩耗に敏感な機械部品。.
- スイス型自動旋盤加工の考慮事項
- 硬度と熱処理シーケンスは、切削、歪み、および最終的な寸法管理に影響します。.
供給条件と必要な最終硬度を定義してください。.
合金鋼部品の見積もりを依頼する →エンジニアリングプラスチック
- レビューによる選択されたグレード
- 絶縁、軽量性、または低摩擦接触を必要とする部品。.
- スイス型自動旋盤加工の考慮事項
- 熱膨張とクランプは、小径を変更したり、薄い壁を変形させたりする可能性があります。.
正確なポリマーグレード、使用温度、および嵌合限界を含めてください。.
プラスチック部品をレビューする →スイス式加工部品の表面仕上げ
機能面ごとに仕上げを指定してください。以下のオプションはレビューの出発点です。互換性と入手可能性は、お客様の材料と形状について確認されます。.
| 部品要件 | 議論するオプション | 結果に影響する詳細 |
|---|---|---|
| 一般的な機械加工面 | 定義されたエッジ処理を伴う機械加工仕上げ | 粗さ、工具痕、および許容されるエッジブレーク;鋭利な計量エッジは別途特定してください。. |
| ステンレス表面 | 不動態化 | 材料グレード、適用される仕様、および小さな穴と内部通路の清掃。. |
| アルミニウム保護 | 陽極酸化処理 | 仕上げの種類、色、およびねじまたは密接な嵌合のマスキング;仕上げ後の受け入れを指定してください。. |
| 腐食、摩耗、または接触面 | 適切なめっき | コーティングの種類と厚さ、内部被覆、および仕上げ部品に必要とされる寸法。. |
| 精密なシーリングまたは摺動嵌合 | 局所的な研磨または追加の仕上げ作業 | 実現可能性、エッジの保持、粗さ、および最終的な寸法限界に合意してください。. |
スイス式加工の生産リードタイム
スイス式部品では、セットアップとプロセス調整が重要です。複雑なプロトタイプは、単純な緊急サンプルとは別に計画してください。.
単純な緊急プロトタイプ
1~3日**在庫のある材料で選択された単純な部品の場合、実現可能性とスケジューリングのレビュー後に可能です。. 複雑なスイス式プロトタイプは個別に見積もられます。.
小ロット
7~15日部品の複雑さ、材料、仕上げ、および合意された検査要件に応じた、一般的な計画範囲。.
プロダクション・ラン
15~30日注文数量と、セットアップ、仕上げ、および検査とともに、繰り返しのリリースを計画してください。.
最終的な生産リードタイムは、お客様の見積もりで確認されます。ご希望の納期と試作または生産数量を合わせてお送りください。.
スイス旋盤加工コストを下げることができる設計の選択肢
アセンブリが必要とする特徴を維持し、それらの周りの加工と検査を簡素化してください。.
嵌合に厳しい公差を集中させる
機能的なジャーナルに厳しい直径制限を適用してください。アセンブリが必要とする形状と表面要件を維持しながら、他の場所では合意された一般公差を使用してください。.
不要な細長い部分を短くする
機能が許す場合、支持されていない細長い長さを削減してください。切削シーケンスを通じてサポートをレビューしてください。部品全体の長さだけでは加工安定性は決定されません。.
実用的な穴のサイズと深さを使用する
機能が許す場合、標準ドリルサイズを選択してください。必要な全径深さを指定し、ドリルポイントを考慮して、不要な穴あけと切りくず除去時間を避けてください。.
交差穴のエッジ要件を定義する
見積もり前に、内部バリの制限と許容されるエッジの欠けを特定してください。バリ取りが部品の機能を変更しないように、シーリングランドと流れの特徴を維持してください。.
生産前に図面の変更を承認してください。.
スイス部品の設計例
小さな部品がアセンブリで機能するようにする表面と特徴の関係をレビューしてください。.
流体継手と計量部品
小さな流体部品は、穴、ねじ、肩、シーリング面を結合します。密接な直径だけでは、完成したアセンブリがどのように嵌合またはシールするかを定義しません。.
- 穴と嵌合面を最終的な状態で寸法記入してください。.
- 鋭利な状態を維持する必要がある機能的なエッジと、バリ取りが必要な穴の交差部を特定してください。.
- ねじの形状、シーリング配置、および仕上げ要件を別々に指定してください。.
図面とともに圧力、材料、清浄度要件をレビューしてください。形状だけでは適合性を確立できません。.
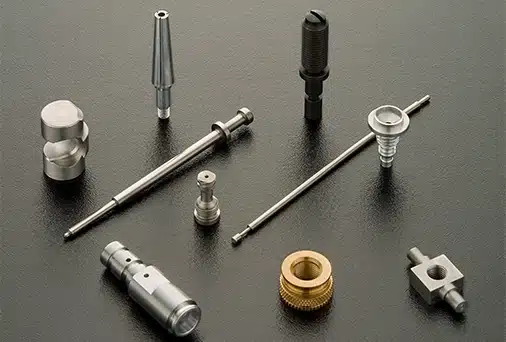
スイス旋盤加工の注文を開始する
見積もりには何を提出すればよいですか?
最新の2D図面と3Dモデル、材料のグレードと状態、数量、仕上げ、重要な公差、および希望納期を送信してください。検査または文書化の要件と配送先を含めてください。.
試作品を受け入れますか、そして最低注文数はありますか?
はい、試作注文を受け付けています。最低注文数は複雑さとセットアップコストによって異なります。試作数量は個別に相談可能です。初期数量と予想されるリピート需要の両方を送信してください。.
PTSMAKEはスイス旋盤加工のためにどのようなサイズの部品をレビューできますか?
当社のスイス旋盤加工範囲は、棒材径Ø0.5~32 mm、部品長さ1~200 mmをカバーしています。作業可能な組み合わせは、材料、形状、サポート、公差によって異なります。これらの制限は、すべての直径が最大長さと組み合わせられることを意味するものではありません。.
±0.005 mmの公差を保持できますか?
はい、適切な寸法特徴において、図面と材料のレビューを条件として可能です。これは、振れ、真直度、真円度、または部品上のすべての特徴に対する一般的な制限ではありません。それらの要件を個別に指定してください。.
1~3日で緊急の試作品を入手できますか?
選定されたシンプルな部品で、材料が在庫にある場合、レビュー後に可能となる場合があります。複雑なスイス製部品は、通常、より多くの準備と工程調整が必要となるため、試作の納期は個別に見積もられます。少量生産は通常7~15日、量産は15~30日かかり、最終的な納期は見見積もりで確認されます。.
材料および検査記録を請求できますか?
はい、必要な記録、フォーマット、サンプリング、および受け入れ基準をRFQに含めてください。特定の注文を行う前に、どの書類と測定方法が提供可能か、当社にご確認ください。.
私の承認なしに設計変更が行われますか?
提案された図面変更はすべて、生産前に貴社のレビューと承認が必要です。コストに関する議論が部品の機能を維持できるよう、変更してはならない特徴を特定してください。.
スイス型自動旋盤加工の購入者ガイド
小型精密部品にとって重要な決定を下しましょう:加工経路、支持される形状、機能公差、材料の状態、および見積もりから生産までの明確な経路。.
スイス型自動旋盤加工は従来の旋盤加工よりもいつより適していますか?
小型部品が細い部分と複数の精密な特徴を組み合わせる場合、スイス型自動旋盤加工は評価する価値があります。ガイドブッシュのセットアップでは、摺動式主軸台が切削領域に近いサポートを通して棒材を送ります。これにより、ワークのたわみを抑えることができます。従来の旋盤加工では、ワークをチャックまたはコレットで保持し、追加のサポートを使用することもできます。最適な経路は、工程名だけではなく、完全な形状と注文に依存します。.
狭い先端、ねじ切り部分、および側面特徴を持つ段付きコネクタ接点は、短くて厚いスペーサーとは異なる問題を引き起こします。最初の部品は、適切なスイス型自動旋盤のセットアップで利用可能なサポートと複合加工の恩恵を受ける可能性があります。スペーサーは、 従来のCNC旋盤加工. です。これらは工程選択の例であり、短い部品が自動的にスイス型自動旋盤加工に適さないわけではありません。.
| 部品要件 | 比較すべき点 |
|---|---|
| 細い加工部分を持つ小径 | 切削部近くのサポート、各特徴へのアクセス、および加工後の取り扱い |
| クロス穴、平面、または端部特徴を持つ旋削加工ボディ | 提案されたセットアップで可能な加工、および二次加工 |
| 特徴の少ない短く剛性の高い部品 | 実際の数量でのスイス型自動旋盤加工と従来の旋盤加工のセットアップコスト |
| 大きな非円形特徴、または大きなポケット | フライス加工と組み合わせた旋削加工、または異なる開始形状 |
どの特徴がセットアップを共有し、どれが別の加工を必要とするかを尋ねてください。転送が少ないと、取り扱いを減らし、一部の特徴の関係を簡素化できますが、それ自体で最終的な精度を確立するわけではありません。工具アクセス、把持長さ、および検査方法は依然としてレビューが必要です。PTSMAKEは、お客様の完全なモデルと図面を評価して、適切な経路を決定できます。スイス型自動旋盤が作成すると予想される特徴のみを示すように図面を簡素化しないでください。.
直径、長さ、および支持は実現可能性にどのように影響しますか?
PTSMAKEのスイス型自動旋盤加工範囲は以下をカバーします 5~32 mmの棒材直径 そして 1~200 mmの部品長さ. 。加工可能な直径と長さの組み合わせは、材料、形状、サポート、および公差に依存します。0.5 mmの棒材と200 mmの完成長さは、より厚く剛性の高い部品とは非常に異なる評価を必要とします。記載された範囲はすべての組み合わせを保証するものではありません。.
棒材直径は、完成した特徴の直径とも異なります。広いヘッドと細いステムを持つ部品は、ヘッドに十分な大きさの素材から、適切な加工代を設けて開始する必要があります。サプライヤーは、ステムが切削される際に材料がどのように支持されるか、および完成した部分がどのように保持または収集されるかを考慮する必要があります。最大外径だけでは、これらの疑問は未解決のままです。.
最も薄い部分、各細い部分の長さ、肉厚、およびそれを弱める穴や溝の位置を特定してください。全体的な長さ対直径比は有用な警告サインですが、局所的に支持されていない部分の方が重要であることがよくあります。短く、直径が減少したネックは、それ以外の点では頑丈な部品において最も敏感な特徴である可能性があります。.
- 加工サポート: 各切削中に部品がどのように支持されるかに影響する肩部、縮小された直径、および特徴を示してください。.
- 保持面: 把持痕が許容されるかどうか、およびどの領域に触れてはならないかを特定してください。.
- 解放状態: 完成した、クランプされていない部品の関連する真直度、形状、および嵌合要件を指定してください。.
- 取り扱い: 他の部品との接触によって損傷する可能性のある脆い先端、薄い壁、および表面にフラグを立ててください。.
細い特徴が機能に必要である場合、図面にそれを残し、サポートと取り扱いのレビューを依頼してください。それがオプションである場合、より短いネック、より大きな非機能的な直径、または異なる移行について議論してください。提案された変更は、あなたのエンジニアリングチームがそれを承認するまで、個別のDFMオプションとして維持されるべきです。.
公差と受け入れをどのように指定すべきですか?
各機能の機能から始め、それがどのように受け入れられるかを定義します。PTSMAKEは達成できます 適切な特徴に対して±0.005 mmという厳しい寸法公差を、図面と材料のレビューを条件として. 。これは特徴のサイズを指します。真円度、振れ、位置、およびその他の幾何学的要件は、個別に指定され、評価される必要があります。.
例えば、4.000 ±0.005 mmの例示的な直径は、3.995 mmから4.005 mmまでのサイズを許容します。その制限だけでは、側面の穴が正しく配置されているか、またはシーリング面が組み立て軸に対して真に走っているかどうかがわかりません。適用される図面標準と任意の幾何学的制御が、それらの要件を決定します。. キーエンスの寸法公差と幾何公差に関する説明 それらが個別の検討を必要とする理由を示します。.
小さな流体部品では、ボアサイズ、シーリングランド、ねじ、ポート位置がそれぞれ異なる目的を果たす場合があります。機能的なデータム(位置と向きを確立するために使用される参照特徴)をマークし、内部の詳細が不明確な場合は断面図を含めます。図面規格と改訂版を特定します。「全体的に高精度」のような一般的な注記は、測定可能な合否判定基準を提供しません。.
| 特徴または懸念事項 | RFQで定義 |
|---|---|
| 直径または嵌合 | サイズ公差、嵌合要件、および処理後に公差が適用されるかどうか |
| 軸または表面の関係 | 必要な幾何学的制御、データム参照、および合否判定限界 |
| ねじ | 規格、サイズ、ピッチ、クラス、ねじの向き、および完全ねじ長さ |
| シーリング面または摺動面 | 表面粗さ、エッジの状態、および禁止されている接触痕 |
注文する前に適切な検査方法に合意します。特に、特徴が小さすぎるか、単純な接触チェックではアクセスできない場合です。RFQに、必要な測定記録とサンプリングの期待値をリストアップし、PTSMAKEが利用可能な範囲を確認できるようにします。いくつかの承認されたサンプル寸法は、将来の生産実行のための統計的工程能力結果を確立しません。.
材料グレードとバーの状態が重要な理由
材料の正確なグレードと状態を指定し、その後、加工ルートに適したバー供給を確認します。PTSMAKEは、303、304、316を含むステンレス鋼、ならびに真鍮、アルミニウム合金、チタン合金、合金鋼、および選択されたエンジニアリングプラスチックを取り扱っています。ご注文には、利用可能な在庫サイズと特定のグレードのレビューが必要です。.
スイス型自動旋盤加工では、入荷するバーはワーク保持システムの一部です。その直径の一貫性、真直度、および表面状態は、送りやサポートに影響を与えます。必要な素材準備は、ガイドブッシュの配置と公差目標に依存します。研磨バーは、すべてのスイス型自動旋盤にとって普遍的な要件ではありません。材料を供給する予定がある場合は、購入または送付する前にその仕様に合意してください。.
ステンレス鋼のグレードは、使用要件と加工挙動の両方と比較検討する必要があります。303は快削鋼ですが、304または316を要求する図面は、異なる耐食性または製造要件を反映している場合があります。切削が容易であるからといって、代替が許容されるとは限りません。指定されたグレードをベースラインの見積もりに含め、代替品は別途要求し、その機能への影響を設計者がレビューするようにしてください。.
合金鋼の場合、必要な硬度または材料の状態、およびその後の熱処理を特定します。加工と重要な嵌合のチェックの順序は、完成状態を考慮する必要があります。エンジニアリングプラスチックの場合、正確なポリマーグレードと関連する動作または測定条件を明記します。吸湿、温度、材料応力は寸法安定性に影響を与える可能性があり、その程度はポリマーによって異なります。金属部品の公差をプラスチック製の代替品に単純にコピーすべきではありません。.
- 指定: 材料規格、グレード、状態、および代替品に関する制限.
- 説明: 化学的暴露、嵌合材料、および選択を決定する機能.
- 要求: 見積もりでの確認のために必要な材料文書またはトレーサビリティ.
交差穴、深穴、およびバリについてレビューが必要なこと
注文する前に、完全な内部形状と許容されるエッジの状態を定義します。穴は直径要件を満たしながら、交差部に内部バリを残すことがあります。流体部品では、交差部が流れに影響を与えたり、緩んだ材料を保持したりする可能性があります。摺動アセンブリでは、エッジが嵌合面に接触する可能性があります。これらの機能領域を図面上で特定します。.
交差穴の穴あけでは、ドリルが既存の空洞に入り、再び材料に接触する際に切削が変化します。切りくず排出とバリ取りのためのアクセスは、具体的なレビューに値します。. サンドビック・コロマントの不規則表面穴あけガイダンス これらの課題を説明しています。適切な穴あけ順序と切削条件は、工具、穴の形状、および材料に依存します。1つの推奨事項をすべての小穴に適用すべきではありません。.
深い軸方向の穴の場合、穴径、深さ、底部の形状、貫通または止まり穴の条件、および必要な位置または真直度管理を指定します。ドリル工具は、その特徴に到達し、安定性を保ちながら切りくずを除去する必要があります。反対側からの進入を可能にする設計は別の経路を提供するかもしれませんが、合流領域とアライメントには依然として受入基準が必要です。両端からの穴あけが、中断のない1つの穴と同じ結果を生み出すと仮定しないでください。.
- 交差部を表示: 交差する通路と内部段差の断面図を含めます。.
- エッジを定義: 許可された面取りまたはRと、その形状を維持する必要があるエッジを区別します。.
- 清浄度要件を明記: 必要な粒子、残留物、または洗浄基準を記述し、実現可能性と検証について合意できるようにします。.
- 検証に合意: アクセスできない交差部がどのように評価されるか、およびどのような記録が必要かを明確にします。.
一般的な「すべてのエッジのバリ取り」という注記は、計量ポートやシーリングインターフェースにおいて裁量の余地が大きすぎる可能性があります。そこでの重要な条件を定義します。流量、漏れ、またはその他の機能テストが必要な場合は、RFQにテスト仕様を含め、PTSMAKEに利用可能な範囲を確認するよう依頼してください。そのようなテストは、寸法公差やスイス型自動旋盤の使用から推測されるべきではありません。.
表面処理は嵌合とエッジをどのように変化させるか?
部品を要求される最終仕上げ状態で見積もります。処理は寸法、表面粗さ、またはエッジ形状を変更する可能性があるため、嵌合公差と仕上げ要件は一緒に検討する必要があります。処理後に適用される寸法を明記し、マスキングまたは未処理のままにする必要がある表面を特定します。.
外側に堆積するコーティングの場合、円筒面の両側の材料がその直径に影響を与えます。幾何学的な例として、片側0.005 mmの均一な外側への堆積は外径を0.010 mm増加させます。同じ内側への堆積は穴径を0.010 mm減少させます。これは、半径方向の成長が直径にどのように影響するかを示しており、部品に適用するコーティング許容差ではありません。.
アルマイト処理はアルミニウム表面を酸化物に変換するため、コーティング厚さと外側への成長は互換性がありません。合金、プロセス条件、および準備が最終寸法に影響を与えます。その アルミニウム陽極酸化処理協議会参考ガイド 浸透と堆積を区別します。指定された仕上げの実際の許容差を確認し、すべてのアルマイト処理された特徴に単一の成長率を適用するのではなく。.
小型コネクタハウジングの場合、細いねじ、精密嵌合穴、および電気接点領域に特に注意を払ってください。マスキング境界を明確に特定します。流体継手の場合、シーリングランドとポートエッジ、および外観を確認します。化粧仕上げのサンプルは、これらの機能表面がその寸法要件を満たすことを確立するものではありません。.
研磨またはその他の材料除去作業は、コーティングの堆積とは異なる検討が必要です。漠然と「より滑らかな」部品を求めるのではなく、維持すべき表面粗さとエッジ形状を指定します。熱処理も材料およびプロセスシーケンスに属します。必要な最終硬度と、重要な寸法をいつチェックする必要があるかを確立します。.
最初のRFQで仕上げ仕様を送信し、コーティングの種類、関連する厚さ要件、該当する場合は色、マスキング、および最終受入基準を含めます。ステンレス部品の場合、当社の ステンレス鋼不動態化ガイド 追加のプロセス背景を提供します。PTSMAKEは全工程を確認し、見積もりで処理範囲を確認できます。.
スイスマシニングのコストを左右するものは何か、そしてDFMはどこで役立つか?
同じ図面、数量、材料の状態、仕上げ、および受入範囲について見積もりを比較してください。スイスマシニングのコストには、準備と各部品の製造に必要な時間が含まれます。プログラミング、セットアップ、特殊工具は注文数量全体に分散されますが、切削、二次加工、仕上げ、検査は各部品のコストに影響を与え続けます。したがって、低い単価は異なる範囲または数量を反映している可能性があります。.
PTSMAKEは試作注文を受け付けます。最小数量は複雑さと加工コストによって異なり、試作数量は相談可能です。今必要な数量と現実的なリピート注文数量を別々に送ってください。年間予測は将来の生産を評価するのに役立ちますが、単一リリースの数量と混同されるべきではありません。.
| コストドライバー | DFMオプションの検討 | 維持すべき機能 |
|---|---|---|
| すべての直径における厳しい公差 | 機能的なインターフェースには厳しい制限を維持し、他の寸法は個別に検討してください。 | 嵌合、シール、および組み立て関係 |
| 特殊なねじまたは工具プロファイル | 設計が許す場合は標準的な形状を比較する | 接続互換性および係合 |
| 深い穴またはアクセスできない交差部 | 深さ、アクセス方向、およびバリ取りアクセスを検討する | 流路、肉厚、およびエッジの状態 |
| 非常に細いステム上の大きなヘッド | 非機能的なヘッド寸法と必要な素材サイズを検討する | 保持、荷重経路、および取り扱い強度 |
リリースされた設計の見積もりを依頼し、提案された変更は別々のオプションとして示してください。有用なDFMの回答は、特徴、提案された変更、理由、および機能への影響を特定します。それは黙って図面を置き換えるべきではありません。加工時間の節約は、部品が依然としてその機能を果たし、改訂された検査要件が明確である場合にのみ価値があります。.
サプライヤーを比較する際は、各見積もりにセットアップ、工具、仕上げ、必要な記録、および梱包について何が含まれているかを確認してください。また、見積もりされたリードタイムの背後にある図面改訂と数量を確認してください。これらの詳細は、根拠のないパーセンテージ削減の主張に頼ることなく、価格を比較可能にします。.
試作、生産、および検査記録をどのように計画しますか?
次の段階が始まる前に必要な決定に基づいて注文を計画してください。PTSMAKEの標準的な生産期間は次のとおりです。 小ロットの場合7~15日 そして 生産数量の場合15~30日, 、お客様の部品の見積もりで確認されます。在庫材料での一部の簡単な試作は、次の期間で可能かもしれません。 1~3日(実現可能性の検討次第); ;複雑なスイス試作には、個別に確認されたスケジュールが必要です。.
試作が外観、組み立て、材料性能、または提案された生産ルートの確認を目的としているかどうかをPTSMAKEに伝えてください。異なる材料または異なるプロセスで作られたサンプルは、それらの質問の一部にしか答えられない場合があります。生産が異なるルートを使用する場合、どの特徴またはテストを再検証する必要があるかを確立してください。1回の成功した組み立て試行では、生産バッチ全体の一貫性は確立されません。.
プロジェクトが大量注文の前にサンプル承認を必要とする場合、その手順を明確に合意してください。サンプル数量、図面改訂、必要なチェック、承認責任、および改訂がどのようにリリースされるかを特定してください。承認日が不確実な場合は、固定の納期を想定する前に、後の生産スケジュールへの影響について話し合ってください。.
- 製品定義: モデルと図面の一致、改訂、単位、グレード、仕上げ、および承認されたDFM変更。.
- 受入範囲: 重要特性、サンプリングまたはその他の検査要件、および要求された測定記録。.
- ドキュメンテーション 必要な材料記録、トレーサビリティ、初品検査フォーマット、または顧客固有の書類(入手可能性の確認のため)。.
- 納品条件: 清浄度と梱包の必要性、特に微細な先端、ねじ、およびシール面の場合。.
特定のレポート、全数検査、または統計的工程能力調査が標準で含まれていると仮定しないでください。見積もり段階で要件をリストアップし、何が提供できるかについて合意してください。リピート注文の場合、承認された改訂と受け入れられた要件を参照し、その後、材料、仕上げ、数量、または必要な日付が変更されたかどうかを確認してください。部品が進化した場合、「前回と同じ」に頼るよりも明確な注文記録の方が有用です。.