
CNC旋削加工サービス:カスタム精密部品向け
お客様の図面通りに製造される複雑なCNC旋削部品。精密スピンドルシャフト、油圧バルブスプール、中空ローターシャフト、精密コネクタハウジングなどを含みます。図面および材料のレビューを条件として、適切な特徴に対して±0.005 mmという厳しい寸法公差を実現します。.
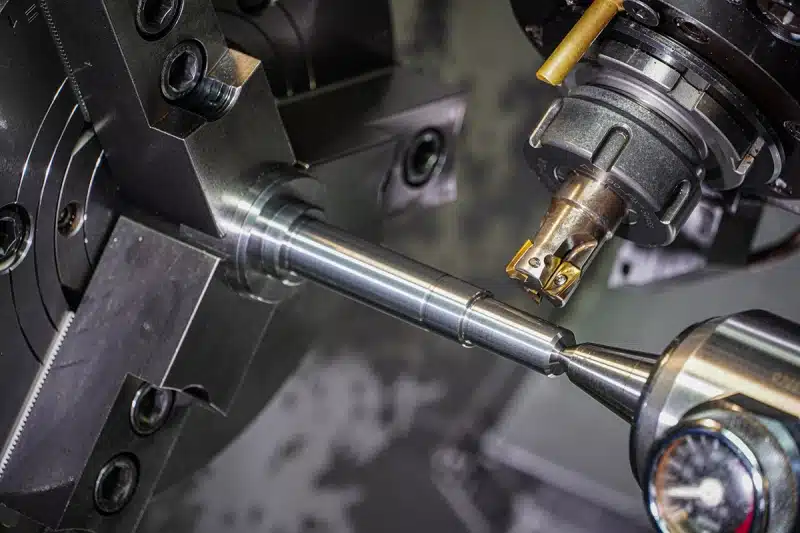
- 複雑な旋削形状
- 金属およびエンジニアリングプラスチック
- 試作およびリピート生産
- 図面に基づく精密検査
CNC旋削加工にPTSMAKEを選ぶ理由
複数のベアリングシート、深穴、狭い溝、ねじ込みインターフェースには、連携した加工および検査計画が必要です。.
形状に合わせた加工ルート
旋削プロファイルから始め、次にクロス穴、平面、その他の特徴をレビューします。完全な部品の見積もりの一部として、追加のフライス加工や仕上げについて合意します。.
お客様の部品について相談する有益な設計フィードバック
深い内部段差、薄いハウジング壁、細いシャフト、溝へのアクセスをレビューします。部品の適合性と機能を保護しつつ、お客様の承認を得るための実用的な変更を提案します。.
設計レビューを依頼機能的適合性の検査
サイズだけではアライメントは証明されません。検査計画がお客様の図面と一致するように、ベアリングシート、シール面、データム軸、ねじの要件を定義します。.
重要特徴のレビュー明確なリピート注文の基準
図面改訂、材料の状態、および受け入れ基準を一貫させます。サンプル数量と予想されるバッチを共有し、両方の段階をレビューできるようにします。.
注文を計画複雑な旋削部品の精度
PTSMAKEは、適切な特徴に対して±0.005 mmという厳しい寸法公差を達成できます。図面、材料、形状、および最終加工が、この能力が適用される範囲を決定します。.
各要件を検査に結びつける
スピンドルシャフトの場合、ベアリングジャーナルとデータム軸を定義します。バルブスプールの場合、精密ランド、溝の位置、表面仕上げを特定します。真円度、振れ、表面粗さは、±0.005 mmのサイズ公差によって暗示されるものではなく、個別の要件です。.
PTSMAKEのCNC品質プロセスは、受入材料、工程内検査、最終検査をカバーしています。見積もり時に、アンクランプ後、熱処理後、またはコーティング後の検査を含め、測定方法、サンプリング、記録について合意します。.
- 図面と材料改訂、合金、状態、および重要特徴。.
- セットアップと最初の部品ワーク保持、基準面、および初回検査。.
- 工程内チェック工具摩耗または次の工程によって影響を受ける特徴。.
- 最終受入最終状態、合意された記録、および保護。.
| 機能的特徴 | 組み立てへのリスク | 図面または検査計画に合意 |
|---|---|---|
| ベアリングジャーナルおよび位置決め穴 | 形状やアライメントが不良な正しい直径でも、不合格となる場合があります。. | 嵌合公差、データム参照、および真円度または振れの要件。. |
| ショルダーおよびシール面 | 面の誤差または不適切なテクスチャは、座面およびシールに影響を与えます。. | 軸方向の位置、面関係、エッジの状態、および指定された粗さ。. |
| ねじおよびクロス穴 | 不完全なねじまたは交差するバリは、組み立てを妨げます。. | ねじ規格/クラス、有効長さ、ゲージング、およびアクセス可能なバリ取り。. |
| 薄いハウジング壁およびコーティングされた嵌合部 | 解放されたクランプ応力またはコーティングの堆積は寸法を変化させます。. | 測定サポート、最終仕上げ状態、およびマスキングされた領域。. |
“「彼らの専門知識と献身により、当社のシステムにシームレスに統合される高品質な部品を受け取ることができました。」”Sofia Bergström, リードエンジニア, スウェーデン
複雑なCNC旋削部品の材料
スピンドルシャフト、油圧バルブスプール、薄肉コネクタハウジングは、それぞれ異なる荷重、摩耗、寸法安定性の要件に直面します。.
アルミニウム
- 精密コネクタハウジング
- 軽量、壁の剛性、および必要な仕上げに合わせて合金を選択してください。.
段付きボア、薄肉、およびシール溝には安定したワーク保持が必要です。陽極酸化後の完成したねじとボアの公差を指定し、コーティングされていない状態を維持する必要がある電気接点領域を特定してください。.
アルミニウムハウジングを見直す →ステンレス鋼
- バルブスプールおよびねじ付きコネクタボディ
- 腐食曝露、摩耗、および材料の状態に合わせてグレードを一致させてください。.
精密摺動面、シーリングエッジ、および内部通路を特定してください。グレードの選択は、必要な硬度と耐食性を加工性とバランスさせる必要があります。単に切削しやすいだけでは不十分です。.
ステンレス部品について話し合う →炭素鋼および合金鋼
- 精密スピンドルシャフトおよびローターシャフト
- 強度、硬度、および納品時の材料の状態を指定してください。.
組み立てを制御するベアリングジャーナル、ショルダー、および中空部分をマークしてください。重要な寸法が完成部品に適用されるように、熱処理と最終的な精密仕上げを一緒に見直してください。.
精密シャフトを見直す →真鍮、青銅、および銅
- コネクタボディ、接点、およびバルブ部品
- 電気、流体接触、および摺動の用途には異なる合金が必要です。.
段付き接点およびねじ付きボディの場合、導電性、接触面、およびめっきを定義してください。青銅製の摺動部品の場合、相手材、荷重、および潤滑も指定してください。.
部品の合金を選択する →チタン
- 中空シャフトおよび精密ねじ付きボディ
- 強度対重量比と耐食性が求められる場合は、指定されたグレードを使用してください。.
深穴と細い部分は、限られた剛性と厳しい切削条件を兼ね備えています。加工レビューには、支持されていない長さ、最小肉厚、および重要なインターフェースを含めてください。.
チタン部品を見直す →エンジニアリングプラスチック
- 段付きコネクタ絶縁体およびバルブシート
- 温度、湿気、および化学物質への曝露に合わせてグレードを選択してください。.
POM、ナイロン、またはPEEK部品の場合、肉厚、応力除去、および使用中の寸法変化を見直してください。密接に嵌合するボアとシーリングプロファイルの調整および測定要件を定義してください。.
精密プラスチック部品について話し合う →その他の材料およびグレード
材料仕様と使用条件をお送りください。図面に基づいて、入手可能性と加工適合性を確認いたします。.
旋削部品の表面仕上げ
各作業面の仕上げを選択してください。スピンドルジャーナル、バルブスプールランド、およびコネクタハウジング表面には異なる機能要件があります。.
| 部品のどこに? | 話し合うべき仕上げ | 旋削加工固有の要件 |
|---|---|---|
| スピンドルジャーナルおよびバルブスプールランド | 旋削加工のまま、または指定された精密仕上げ | 最終直径、嵌合、および粗さを定義してください。コーティングされていない状態を維持する必要がある表面を特定してください。外観だけでは嵌合を証明できません。. |
| 回転シール接触帯 | シール用に指定された仕上げ | スパイラル加工痕の制限を含め、シールメーカーの表面テクスチャ要件に従ってください。この帯を化粧ブラストから保護してください。. |
| アルミニウムコネクタハウジング | 陽極酸化処理 | 完成したボアと外径を明記してください。どの嵌合面、ねじ、および電気接点をマスキングする必要があるか合意してください。. |
| 摩耗または腐食にさらされる金属表面 | 無電解ニッケル | コーティングは外面と内面に形成されます。厚さを指定し、コーティングされた状態で重要な直径とねじを検査してください。. |
| 非シーリング鋼シャフト表面 | 互換性がある場合は黒色酸化物 | オイルまたはその他の後処理を明記してください。黒色酸化物を硬化または定義された耐食性能要件の代替として扱わないでください。. |
| 目に見えるコネクタハウジング表面 | ビーズブラスト | 化粧領域をマークしてください。ブラストが指定された表面状態と衝突する可能性があるシーリング面、ベアリングシート、およびねじを保護してください。. |
熱処理は材料特性を変化させます。これはこれらの表面仕上げとは別に検討されます。材料と納期を特定する際にこれを含めてください。.
CNC旋削のリードタイムと納期
緊急の試作品から生産バッチまで、ご注文数量とご希望日をお知らせください。お客様の部品のスケジュールを確認いたします。.
緊急試作品
1~3日時間に制約のあるフィット確認と設計検証に。図面と納期をレビューのためにお送りください。.
小ロット注文
7~15日大量生産に移行する前の試作や初期組立ランに。.
生産ロット
15~30日大規模な生産注文や計画されたリピートロットに。数量と納期計画を共有してください。.
最終的なリードタイムは、図面、材料の入手可能性、仕上げ、検査要件によって異なります。見積もりで開始日、出荷日、輸送時間をご確認ください。.
旋削コストを削減できる6つの設計選択肢
部品が必要とする形状を使用し、一貫して加工するために十分なアクセスとサポートを確保してください。.
実用的な保持領域を残す
重要な表面に跡を残さずに部品を保持できるよう、使用可能な掴み長さや犠牲となる材料の余裕について話し合ってください。.
不必要な穴の深さを制限する
機能が許す範囲で止まり穴の深さを減らしてください。工具の突き出し量が長くなると、振動の制御と穴の品質維持がより困難になります。.
十分な壁の剛性を維持する
組み立てが許す範囲で壁の厚さを増やし、必要なクリアランスを犠牲にすることなく、クランプや切削による歪みを減らしてください。.
ねじの逃げのためのスペースを作る
嵌合クリアランス、強度、およびシール要件が許す範囲で、標準的な逃げまたは終端スペースを検討してください。.
機能する場所に精度を集中させる
機能する表面には厳しい寸法、形状、粗さの要件を適用し、非重要機能には合意された一般的な要件を使用してください。.
二次的な特徴を簡素化する
向きが柔軟な場合は交差穴や平面を整列させ、組み立てアクセスを維持しながら、インデックス付けや二次的なセットアップを簡素化するのに役立ててください。.
生産前に図面の変更を承認してください。.
複雑な旋削部品の設計例
2種類の代表的な部品種別が、精密表面、内部特徴、検査要件がどのように連携して機能するかを示しています。.
油圧バルブスプール
部品: 環状溝と密接に配置されたショルダーを持つ多段スプール。.
設計の焦点: 嵌合するバルブ穴に対して、作動径、溝の位置、エッジ要件を定義してください。加工経路を設定する前に、材料の状態と仕上げを確認してください。.
検査の焦点: 図面のデータムからランド径、真円度、表面仕上げ、ショルダーの位置を確認する方法を合意してください。.
バルブスプールの設計について話し合う
精密コネクタハウジング
部品: 段付き内部座面、薄肉部、外ねじ、シール溝を組み合わせた旋削ハウジング。.
設計の焦点: 嵌合インサート、壁厚、ねじ嵌合、シール位置を定義してください。内部および外部の特徴に対する工具のアクセスとサポートを確認してください。.
検査の焦点: 内部シートの直径と深さ、ねじの嵌合、および内径と外径の関係を確認します。コーティング許容差とバリ管理を完成部品の要件に含めます。.
コネクタハウジングのレビュー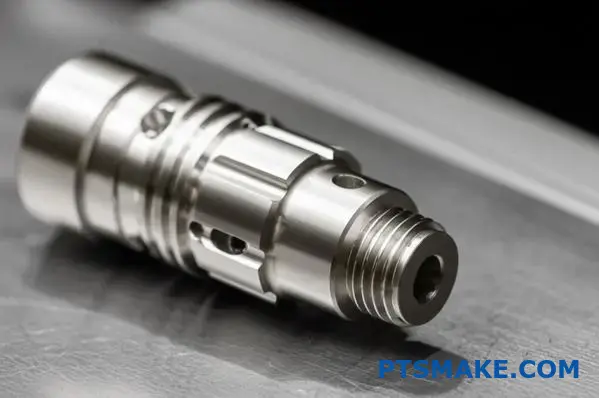
CNC旋削加工の注文を開始する
いくつかの詳細が、お客様のご要望を検討し、有用な見積もりを作成するのに役立ちます。.
見積もりのために何を送ればよいですか?
利用可能な場合は3Dモデルを、改訂版、材料、仕上げ、および重要な要件を記載した寸法図を送付してください。数量、配送先、目標日、および必要な検査書類を含めてください。.
どのようなCNC旋削加工公差を達成できますか?
PTSMAKEは、適切な特徴に対して±0.005 mmという厳しい寸法公差を達成できます。図面、材料、形状、および最終加工から実現可能性を確認します。真円度、振れ、表面仕上げは別途指定してください。サイズ公差はこれらの要件を保証するものではありません。.
試作品と後の生産バッチをレビューできますか?
はい。試作品の数量と予想されるバッチサイズをリクエストに含めてください。見積もりは、お客様が必要とする段階でのセットアップ、検査、およびリピートオーダーの要件に対応できます。.
私の部品に平面、スロット、またはクロスホールも必要な場合はどうなりますか?
すべての特徴を同じリクエストに含めてください。完全な加工ルートをレビューし、見積もりに追加の作業を特定します。図面が旋削加工だけで十分かどうかを決定します。.
2D図面のみで作業できますか?
レビューのために図面を送付してください。部品を完全に定義しているか、または見積もり前にモデルや追加の寸法が必要かどうかを確認します。.
材料または検査記録をどのようにリクエストしますか?
見積もりをリクエストする際に、必要な各書類とそれがカバーすべき特徴をリストアップしてください。書類作成、サンプリング、トレーサビリティの要件は、生産前に合意されるべきです。.
コストを削減するために私の図面を変更しますか?
提案された変更はすべてお客様の承認が必要です。機能要件を明確に保ち、代替の半径、溝、公差、またはセットアップ特徴が部品の作業に対して評価できるようにしてください。.
CNC旋削加工の購入者ガイド
旋削加工部品の適合性、性能、コストに影響を与える決定事項(図面や加工ルートから最終検査、リピートオーダーまで)を検討します。.
CNC旋削加工はあなたの部品に適したプロセスですか?
CNC旋削加工は、主要な特徴が共通の軸を共有する場合(外径、穴、ショルダー、テーパー、円周溝など)に強力な出発点となります。ワークピースが回転している間に、切削工具が材料を除去します。代表的な部品には、精密スピンドルシャフト、油圧バルブスプール、中空ローターシャフト、精密コネクタハウジングなどがあります。適切な選択は、基本的な旋削加工では作成できない特徴を含め、完全な部品に依然として依存します。.
サイドホール、レンチ平面、またはキー溝は、異なる工具方向を導入します。ライブツーリングは、旋削加工機で動力付きカッターを使用して、これらの特徴の一部を作成します。旋削・フライス加工ルートは機械間の移動を減らす可能性がありますが、実現可能性は工具アクセス、特徴の位置、ワーク保持、および注文に利用可能な設備に依存します。完全なモデルをPTSMAKEに送付してルートレビューを受けてください。1つの丸い特徴の存在が、部品全体がどのように作られるかを確立するわけではありません。.
| 主な形状 | 議論するルート |
|---|---|
| 同軸の直径、穴、およびショルダー | 両端について合意された順序での旋削加工 |
| サイドホールまたは平面を持つ丸いボディ | ライブツール旋削加工、または旋削加工後にフライス加工 |
| ほとんどが平面とポケット | フライス加工、旋削加工は有用な場合にのみ |
どの特徴がセットアップを共有できるか、また部品が再クランプされたときにアライメントがどのように維持されるかを尋ねてください。セットアップが少ないことは役立ちますが、完成公差を証明するものではありません。提案されたルートを図面、検査計画、および見積もり総コストと比較してください。設計変更はすべて、エンジニアリング承認のための別のオプションとして保持してください。.
複数のプロセスを組み合わせる部品については、当社の CNC加工能力. 。当社の CNC旋盤加工ガイド は追加のプロセス背景を提供します。.
CNC旋削加工のRFQと図面は何を定義すべきですか?
有用な見積もり依頼は、製造する形状と、それを受け入れる条件の両方を定義します。部品番号と改訂版を添えて、一致する3Dファイルと2Dファイルを送付してください。モデルは形状を伝達し、図面は公差、ねじ、表面粗さ、検査メモなどの要件を記録します。情報が異なる場合は、どの文書が優先するかを合意し、注文を出す前に矛盾を解決してください。.
PTSMAKEは、これほど厳しい寸法公差を達成できます ±0.005 mm 適切な特徴において。お客様の図面、材料、形状、最終工程要件に対して実現可能性を確認します。この精度が必要な寸法をマークしてください。真円度、振れ、その他の幾何学的制御は別途指定し、レビューする必要があります。.
旋削部品の場合、機能軸、位置決め面、嵌合直径を明確にしてください。内部の段差、溝、または止まり穴が曖昧になる場合は、断面図を示してください。全ねじ長さを穴深さと区別し、コーティングやクランプ痕がない状態を維持しなければならない表面を特定してください。受入寸法が仕上げ前と仕上げ後のどちらに適用されるかを明記してください。.
- 製品定義: 現在のファイル、単位、材料グレードと状態、図面規格と一般公差。.
- 機能要件: 重要寸法、データム参照、ねじ、表面粗さ、エッジの状態、仕上げ。.
- 注文範囲: 現在の注文数量、可能なリピート数量、必要日、配送先。.
- 受入: 検査範囲、必要記録、梱包、および初回品承認。.
寸法がまだ開発中の場合は、リリースされた図面に試行値を混入させるのではなく、議論用としてラベル付けしてください。ベースラインの見積もりと、コスト削減の代替案は別途ご依頼ください。特徴、提案された改訂、理由、承認を記載した短い変更表は、DFMの提案が意図しない製造指示になるのを防ぐのに役立ちます。将来の注文が明確な出発点を持つように、承認された見積もりを図面改訂とともに保存してください。.
旋削部品のデータムと振れはどのように管理しますか?
正しい直径だけでは、表面がアセンブリで使用される軸に対して真に回転することを示すものではありません。図面上で機能的な参照を定義し、部品の機能に必要な幾何学的制御を指定してください。データムとは、識別された物理的な特徴から確立された正確な参照です。シャフトの場合、その参照はベアリングシートから確立された軸である場合があります。.
振れは、部品が指定されたデータム軸を中心に回転する際の表面の変動を表します。円周振れは個々の円形断面をチェックし、全振れは回転中およびその表面に沿った測定中に指定された表面全体を制御します。どちらの用語も、サイズ公差の安易な代替として使用すべきではありません。真円度、アライメント、表面サイズは異なる質問に答えます。. キーエンスの振れ概要 その違いを示しています。.
例えば、2つのベアリングシートとシーリング直径を持つ精密なスピンドルシャフトを想像してみてください。その受入計画では、シール面をチェックする前に、図面のデータム軸を確立する必要があります。無関係な粗い直径を単に掴むだけでは、アセンブリを代表しない結果を生み出す可能性があります。これは例示的な検査問題であり、特定のデータムスキームの処方箋ではありません。.
加工中に部品がどこで保持されるか、どの表面が一緒に仕上げられるか、そして検査設定がどのように必要な参照を再現するかを議論してください。部品を反転させる必要がある場合は、第2工程が第1工程からどのように位置決めされるかを尋ねてください。制御された表面、データム参照、受入限界を明示的に記録してください。機能が特定の測定可能な関係を要求する場合、「すべての直径は同心」のような一般的な注記は避けてください。.
シャフトと穴の嵌合はどのように指定すべきですか?
嵌合部品がどのように機能すべきかに基づいて嵌合を選択し、図面に測定可能な限界を記載してください。摺動継手には管理されたすきまが必要です。圧入継手には管理されたしめしろが必要です。ベアリングシートも、ベアリング設計、荷重、温度、および荷重に対してどのリングが回転するかによって異なります。すべての旋削アセンブリに適した単一のシャフト公差はありません。.
利用可能な場合は、嵌合部品メーカーのガイダンスを使用し、ベアリングまたはブッシングの仕様を図面に含めてください。嵌合指定には、呼び寸法と適用規格が必要です。明示的な上限と下限も、必要な結果を明確にすることができます。コーティングを含む両方の嵌合部品の全公差範囲を確認してください。.
| インターフェース | 発注前に定義 |
|---|---|
| ベアリングシート | ベアリング仕様、嵌合限界、表面粗さ、幾何学的制御 |
| 油圧バルブスプールと嵌合穴 | 両方の公差範囲と動作条件における必要すきま |
| 圧入ピンまたはスリーブ | しめしろ範囲、嵌合材料、壁剛性、組立方法 |
すべての直径を1つの重要なシートに合わせるために締め付けないでください。機能ゾーンをマークして、加工と検査の労力がそれらを必要とする機能に集中するようにします。ショルダーの形状と隣接するコーナーのクリアランスも指定してください。ショルダーの移行が干渉すると、正しくサイズ設定されたベアリングシートでもベアリングを配置できない場合があります。フィットレビューを依頼する際は、関連する嵌合情報を送付してください。.
ねじ、溝、ショルダーを加工しやすくするには?
各機能に十分な工具アクセスと明確な機能仕様を与えてください。標準的なねじ形状と実用的な溝の比率は、通常、カスタムプロファイルよりも多くの工具選択肢を提供します。いかなる変更も、ジョイント、シール、または位置決め機能を維持する必要があります。単に切削が容易だからといって、シール溝を拡大したり、ショルダーを取り除いたりしないでください。.
ねじの場合、ねじ規格、サイズ、ピッチ、クラス、手、および必要な完全ねじ長さを明記してください。止まり穴の深さは別途特定してください。工具は切削に入り、そこから出るためのスペースが必要であり、内ねじ切りも切りくずが排出されるためのスペースが必要です。ショルダーに直接入るねじは、特定の逃げと工具クリアランスのレビューが必要です。逃げは、すべての図面にコピーされた普遍的なルールではなく、適用される設計要件に従うべきです。.
溝の場合、幅、深さまたは根元径、位置、および必要なコーナー半径を指定してください。狭く深い溝は、工具の剛性と切りくず排出を制限する可能性があります。溝がシールまたは止め輪を受け入れる場合、その部品の設計ガイダンスを使用し、嵌合部品を特定してください。小さな開口部の後ろにある内部溝は、工具の先端が内部に収まるかどうかだけでなく、工具の完全な経路のレビューが必要です。.
ショルダーでは、嵌合部品が面一に座る必要があるかどうかを明確にしてください。許容されるコーナー半径、嵌合部品の逃げまたはクリアランスがインターフェースを解決する可能性がありますが、これらは設計上の選択肢です。特に交差穴の交点やねじの開始点では、バリに敏感なエッジを指摘してください。生産を承認する前に、PTSMAKEに図面上のアクセスが困難な箇所や提案された変更を指摘するよう依頼してください。工具の利便性だけでは、機能的な特徴を変更する理由にはなりません。.
長いシャフト、薄い壁、深い穴の場合、何が変わるか?
これらの機能には、剛性、サポート、および作業順序のレビューが必要です。長く細いシャフトは、切削荷重の下でたわむ可能性があります。薄肉のコネクタハウジングまたはスリーブは、クランプ圧力の下で形状が変化する可能性があります。中空のローターシャフトは、深い穴といくつかの重要な外径を組み合わせる場合があります。穴には、安定性を保ちながら機能に到達する工具が必要です。部品全体のサイズだけでは、これらのリスクを捉えることはできません。.
シャフトの場合、最小の作動径と支持されていない長さ、および全長を示してください。エンドサポートまたは別のサポート方法が適切かどうか、および中心穴または接触領域が許可されているかどうかを議論してください。スリーブの場合、測定に必要な条件を定義してください。クランプ中に丸い部品は、解放後に異なる挙動を示す場合があります。受け入れ方法は、図面と意図された用途に一致する必要があります。.
深い穴は別の問題を引き起こします。ボーリングバー自体が曲がったり振動したりする可能性があります。一般的に、リーチが短く、工具の剛性が高いほど安定性が向上しますが、穴の形状が利用可能な工具を制限します。. サンドビック・コロマントの細径工具ガイド この関係を説明しています。その工具固有の限界は、お客様の部品に対する普遍的な限界ではありません。.
可能な変更には、より短い非支持セクション、より厚い壁、反対側からのより容易なアクセス、または要求の少ない非機能表面が含まれます。適切なオプションは、完全な設計に依存します。形状を変更できない場合は、サプライヤーがそれをどのように保持し、加工し、検証するつもりであるかを尋ねてください。真円度、真直度、振れ、表面粗さが機能に影響を与える場合は、それらをレビューしてください。直径公差のみに同意すると、主要なリスクが未解決のままになる可能性があります。.
旋削部品の材料はどのように選びますか?
部品の動作条件から始め、次に加工性、供給、総コストに適したグレードを比較します。材料は、必要な強度、摩耗、腐食、温度、および重量のニーズを満たす必要があります。「アルミニウム」、「ステンレス鋼」、または「プラスチック」は、完全な購入仕様ではありません。正確なグレードとその必要な状態を明記し、関連する場合は熱処理を含めてください。.
金属部品の場合、製造シーケンスを選択する前に、完成状態について話し合ってください。硬度要件、その後の熱処理、表面仕上げは、重要な直径がいつ完成し、検査されるかに影響を与える可能性があります。代替グレードがコストまたは調達時間を削減できる場合は、別のオプションとして要求してください。類似した名称や大まかに類似した強度では、すべての用途で同等性が確立されるわけではありません。.
青銅製すべりブッシュは、機能が重要である理由を示しています。荷重、速度、潤滑、および相手側のシャフトが、適切な軸受材料を決定するのに役立ちます。それは、真鍮製のねじ切りボディや銅製の電気接点とは異なる選択問題です。当社の 真鍮、青銅、銅の比較 は追加の材料情報を提供します。合金は依然として部品の仕様を満たす必要があります。.
エンジニアリングプラスチックには、独自の寸法レビューが必要です。吸湿、温度、残留応力は、最終的な寸法に影響を与える可能性があります。材料の剛性も、部品がどのように支持され、クランプされるかに影響します。金属製ブッシングに適用できる公差を、その使用条件や測定条件を考慮せずに、ポリマー製代替品に自動的にコピーすべきではありません。POM部品の場合、当社の POM加工ガイド 材料選定、クランプ、寸法検査について詳しく説明します。.
関連する使用環境と相手材の情報を図面とともに送付してください。電気絶縁、化学物質への曝露、または繰り返し動作のいずれが選択の決め手となるかを説明してください。材料の文書が必要な場合は、見積もりを依頼する際に必要な文書とトレーサビリティを特定してください。指定されたグレードが注文に対して入手可能であることの確認を求めてください。一般的に加工される材料のリストは議論の出発点であり、すべてのサイズと条件が在庫されていることの確認ではありません。.
表面仕上げは寸法と嵌合にどのように影響しますか?
最終的な寸法要件とともに仕上げを指定してください。コーティング前に適合した部品が、後で適合しない場合があります。外部の堆積は外径を増加させ、開口部を減少させる可能性があり、準備工程も表面を変化させる可能性があります。加工代は実際の仕上げプロセスとそのばらつきに合わせる必要があります。.
アルマイト処理は、表面のアルミニウムを酸化層に変換します。その層の一部は元の表面に浸透し、一部はその上に形成されるため、コーティングの厚さは外向きの寸法成長と同じではありません。 アルミニウム陽極酸化処理協議会参考ガイド この区別を説明しています。すべてのプロセスに1つの成長係数を適用するのではなく、意図するコーティング、厚さ範囲、および許容差を仕上げ業者と確認してください。.
- ベアリングシート、シール面、ねじ山、その他の嵌合に重要な特徴を特定してください。.
- 仕上げ仕様、必要な場合は厚さ、色、許容される外観を明記してください。.
- マスクされた領域と許容されるラックまたは接触位置をマークしてください。.
- 寸法が仕上げ前、仕上げ後、または両方の段階で検査されるかを確認してください。.
表面テクスチャと外観を区別してください。視覚的に明るいシャフトは、指定された粗さ限界を満たしていることの証明ではありません。シール面またはベアリング面では、機能にとって重要なテクスチャ要件と測定領域を定義してください。同様に、つや消し仕上げは管理された寸法の代わりにはなりません。加工と仕上げが別々の工程で処理される場合、最終状態を誰が検証するかを合意し、梱包要件に仕上げ面の保護を含めてください。.
回転シール接触帯は、加工リード(シール界面に沿って流体を移動させる可能性のあるシャフトに残された微細な螺旋パターン)の制限も必要とする場合があります。粗さ値が低いだけで漏れが解決すると仮定するのではなく、シールメーカーの要件を使用してください。不動態化を必要とするステンレス部品については、当社の ステンレス鋼不動態化ガイド; を参照してください。必要な処理と受け入れ検査を図面とともに指定してください。.
どのような検査チェックと記録が必要ですか?
受け入れを決定する特徴から検査を選択してください。外径、穴径、ねじの嵌合、振れ、表面テクスチャには異なる方法が必要となる場合があります。重要な特徴がどのようにチェックされるか、および見積もりにどのような記録が含まれるかを尋ねてください。計器のリストは、注文に対してどのチェックが実行されるかを教えてくれません。.
番号付きの図面または合意された特徴リストを使用して、報告された各結果をその要件に接続してください。図面改訂版、測定条件、およびサンプル範囲を指定してください。振れについては、データム設定を含めてください。仕上げられた嵌合径については、必要な検査段階を特定してください。特別なゲージまたは組立テストが必要な場合は、生産前にその設計、入手可能性、および受け入れ規則を合意してください。.
| 記録 | 合意すべき事項 |
|---|---|
| 寸法報告書 | 特徴、測定結果、限界、サンプルサイズ、部品識別 |
| 材料文書 | 必要な材料データと供給されたバッチへの接続 |
| 合格証明書 | 注文要件と適合性声明の範囲 |
| 初品検査 | 検査範囲、承認者、およびさらなる作業が承認を待つかどうか |
初品の結果は検査された部品またはサンプルを記述するものであり、それ自体で長期的なプロセス能力を確立するものではありません。プログラムが能力データを必要とする場合は、適切なサンプリング調査と測定アプローチを合意してください。. NISTのプロセス能力ガイダンス 安定性と適切なデータがなぜ重要であるかを説明しています。特別な文書要件はRFQに含めて、その費用とタイミングが最初から含まれるようにしてください。.
見積もりを比較し、試作から量産へ移行するにはどうすればよいですか?
同じ納品され、受領された部品の見積もりを比較します。図面の改訂版、数量、材料の状態、仕上げ、検査範囲、および納品先を一致させます。除外項目と一時的な費用、および単価を確認します。必要な仕上げ、レポート、または二次加工が別の場所で価格設定されているか、省略されている場合、低い機械加工価格は誤解を招く可能性があります。.
旋削加工のコストには、材料、セットアップ、工具、機械加工時間、および切削後に必要な作業が含まれます。直径の大きな変更は、材料除去量を増加させる可能性があります。深い内部特徴、追加のセットアップ、および厳しい最終チェックは、小さな部品であっても作業を追加する可能性があります。どの特徴が見積もりを左右するかを尋ね、提案された設計代替案は別途要求してください。改訂された図面を承認する前に、それが組み立てと性能に与える影響を確認してください。.
試作品の場合、部品が何を証明する必要があるかを明記してください:適合性、動作、仕上げ、または意図された環境での性能。数量を増やす前に、どの要件とプロセス詳細を引き継ぐ必要があるかを決定してください。承認された変更、重要な検査結果、および試作注文からの未解決の問題を記録してください。適合性チェックの成功は有用な証拠ですが、摩耗、温度挙動、または繰り返しの生産をテストするものではない場合があります。.
技術承認、材料、セットアップ、機械加工、仕上げ、検査、および出荷という全工程を中心にスケジュールを構築します。リードタイムがいつ開始されるか、および見積もり日が「出荷準備完了」を意味するのか「納品済み」を意味するのかを確認します。リピート注文の場合、改訂管理、関連する場合の治具の保持、およびバッチの識別方法について合意します。実際に注文された数量と予測を区別しながら、現実的な需要見積もりを共有してください。これにより、PTSMAKEは特定のプロジェクトの工程、検査範囲、およびスケジュールを提案するために必要な情報を得ることができます。.
複雑な旋削部品の見積もりを依頼する準備はできていますか?
最新の図面、材料、数量、および必要な日付を共有してください。重要な寸法、深い穴、薄い壁、およびねじ切りインターフェースを強調表示して、PTSMAKEが完全な機械加工および検査計画を確認できるようにします。.