
CNC Draaidiensten voor Maatwerk Precisieonderdelen
Complexe CNC-gedraaide onderdelen gemaakt volgens uw tekeningen, inclusief precisie spindelassen, hydraulische ventielspoelen, holle rotorassen en precisie connectorenbehuizingen. Dimensionale toleranties zo nauw als ±0.005 mm op geschikte kenmerken, onder voorbehoud van tekening- en materiaalbeoordeling.
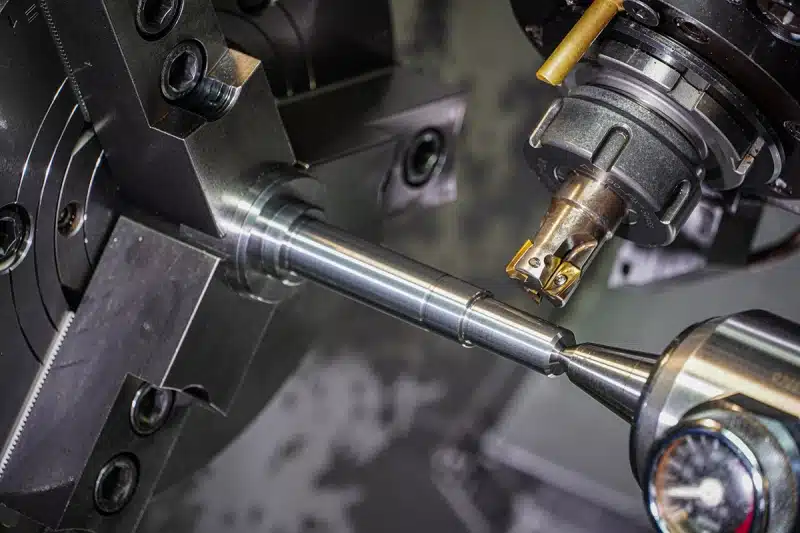
- Complexe gedraaide geometrieën
- Metalen & technische kunststoffen
- Prototype & herhaalproductie
- Tekening-gestuurde precisiecontroles
Waarom Kiezen voor PTSMAKE voor CNC Draaien?
Meerdere lagerzittingen, diepe boringen, smalle groeven en schroefdraadinterfaces vereisen een gecoördineerd bewerkings- en inspectieplan.
Een Route Die Past bij de Geometrie
Begin met het gedraaide profiel, beoordeel vervolgens kruisgaten, vlakken en andere kenmerken. Stem eventueel aanvullend frezen of afwerken af als onderdeel van de complete onderdelenofferte.
Bespreek Uw OnderdeelNuttige Ontwerpfeedback
Beoordeel diepe interne stappen, dunne behuizingswanden, slanke assen en groeftoegang. Wij stellen praktische wijzigingen voor ter goedkeuring, terwijl de pasvorm en functie van het onderdeel worden beschermd.
Vraag een ontwerpbeoordeling aanControles voor Functionele Passingen
Alleen de maat bewijst geen uitlijning. Definieer de lagerzittingen, afdichtingsoppervlakken, referentie-as en schroefdraadvereisten, zodat het inspectieplan overeenkomt met uw tekening.
Beoordeel Kritieke KenmerkenEen Duidelijke Basis voor Herhaalbestellingen
Houd de tekeningrevisie, materiaaltoestand en acceptatiecriteria consistent. Deel uw monsterhoeveelheid en verwachte batches, zodat beide fasen kunnen worden beoordeeld.
Plan Uw BestellingPrecisie voor Complexe Gedraaide Onderdelen
PTSMAKE kan dimensionale toleranties bereiken zo nauw als ±0.005 mm op geschikte kenmerken. De tekening, het materiaal, de geometrie en de uiteindelijke bewerking bepalen waar deze capaciteit van toepassing is.
Verbind Elke Vereiste met een Controle
Voor een spindelas, definieer de lagerloopvlakken en referentie-as. Voor een ventielspoel, identificeer de precisielanden, groefposities en oppervlakteafwerking. Rondheid, slingering en oppervlakteruwheid zijn afzonderlijke vereisten, niet geïmpliceerd door een maattolerantie van ±0.005 mm.
Het CNC-kwaliteitsproces van PTSMAKE omvat inkomend materiaal, in-proces controles en eindinspectie. Stem meetmethoden, bemonstering en registraties af tijdens de offerte, inclusief controles na ontklemmen, warmtebehandeling of coating.
- Tekening & MateriaalRevisie, legering, toestand en kritieke kenmerken.
- Instelling & Eerste OnderdeelWerkstukklemming, referentieoppervlakken en eerste controles.
- Controles tijdens procesKenmerken beïnvloed door gereedschapsslijtage of de volgende bewerking.
- EindacceptatieAfgewerkte toestand, overeengekomen registraties en bescherming.
| Functioneel kenmerk | Risico voor de assemblage | Stem af op de tekening of het inspectieplan |
|---|---|---|
| Lagerloopvlakken & positioneringsboringen | Een correcte diameter met slechte vorm of uitlijning kan nog steeds falen. | Paslimieten, referentiepunten en eventuele rondheids- of slingeringvereisten. |
| Schouders & afdichtingsoppervlakken | Vlakfout of ongeschikte textuur beïnvloedt zitting en afdichting. | Axiale positionering, vlakrelatie, randconditie en gespecificeerde ruwheid. |
| Schroefdraden & kruisgaten | Onvolledige schroefdraden of kruisende bramen belemmeren de assemblage. | Schroefdraadstandaard/klasse, nuttige lengte, meting en toegankelijk ontbramen. |
| Dunne behuizingswanden & gecoate passingen | Vrijgekomen klemspanning of coatingopbouw verandert afmetingen. | Meetondersteuning, uiteindelijke afwerkingstoestand en eventuele afgeschermde gebieden. |
“Hun expertise en toewijding zorgden ervoor dat we hoogwaardige onderdelen ontvingen die naadloos in onze systemen integreerden.”Sofia Bergström, Lead Engineer, Zweden
Materialen voor Complexe CNC-Gedraaide Onderdelen
Een spindelas, hydraulische ventielspoel en dunwandige connectorenbehuizing worden geconfronteerd met verschillende belastingen, slijtage en dimensionale stabiliteitsvereisten.
Aluminium
- Precisie connectorenbehuizingen
- Kies de legering voor een laag gewicht, wandstijfheid en de vereiste afwerking.
Getrapte boringen, dunne wanden en afdichtingsgroeven vereisen stabiele opspanning. Specificeer de afgewerkte schroefdraad- en boorgrenzen na anodiseren, en identificeer elektrische contactvlakken die onbekleed moeten blijven.
Beoordeel een aluminium behuizing →Roestvrij staal
- Ventielspoelen & behuizingen voor schroefdraadconnectoren
- Stem de kwaliteit af op corrosieblootstelling, slijtage en materiaaltoestand.
Identificeer precisie-glijvlakken, afdichtingsranden en interne doorgangen. Kwaliteitskeuze moet een balans vinden tussen de vereiste hardheid en corrosiebestendigheid met de bewerkbaarheid; gemakkelijk snijden alleen is niet voldoende.
Bespreek een roestvrijstalen onderdeel →Koolstof- en gelegeerd staal
- Precisie-spilassen & rotorassen
- Specificeer sterkte, hardheid en de geleverde materiaaltoestand.
Markeer de lagerloopvlakken, schouders en holle secties die de montage bepalen. Beoordeel warmtebehandeling en eventuele uiteindelijke precisieafwerking samen, zodat de kritieke afmetingen van toepassing zijn op het afgewerkte onderdeel.
Beoordeel een precisie-as →Messing, Brons & Koper
- Connectorbehuizingen, contacten & ventielcomponenten
- Elektrische, vloeistofcontact- en glijdende toepassingen vereisen verschillende legeringen.
Voor getrapte contacten en schroefdraadbehuizingen, definieer geleidbaarheid, contactoppervlakken en eventuele beplating. Voor bronzen glijcomponenten, specificeer ook het tegenmateriaal, de belasting en de smering.
Kies een legering voor uw onderdeel →Titanium
- Holle assen & precisie-schroefdraadbehuizingen
- Gebruik een gespecificeerde kwaliteit waar de sterkte-gewichtsverhouding en corrosie-eigenschappen nodig zijn.
Diepe boringen en slanke secties combineren beperkte stijfheid met veeleisende snijomstandigheden. Neem de onondersteunde lengte, minimale wanddikte en kritieke interfaces op in de bewerkingsbeoordeling.
Beoordeel een titanium onderdeel →Technische kunststoffen
- Getrapte connectorisolatoren & ventielzittingen
- Selecteer de kwaliteit voor temperatuur, vocht en chemische blootstelling.
Voor POM-, nylon- of PEEK-componenten, beoordeel wanddikte, spanningsontlasting en maatveranderingen tijdens gebruik. Definieer de conditionering en meetvereisten voor nauwsluitende boringen en afdichtingsprofielen.
Bespreek een precisie-kunststof onderdeel →Andere materialen en kwaliteiten
Stuur de materiaalspecificatie en werkomstandigheden. Wij zullen de beschikbaarheid en bewerkingsgeschiktheid met uw tekening beoordelen.
Oppervlakteafwerkingen voor gedraaide onderdelen
Kies de afwerking voor elk werkoppervlak. Spilassen, ventielspoel-loopvlakken en connectorbehuizingsoppervlakken hebben verschillende functionele vereisten.
| Waar op het onderdeel? | Afwerking te bespreken | Draaispecifieke vereiste |
|---|---|---|
| Spilassen & ventielspoel-loopvlakken | Zoals gedraaid of gespecificeerde precisieafwerking | Definieer de uiteindelijke diameter, passing en ruwheid. Identificeer alle oppervlakken die onbekleed moeten blijven; uiterlijk alleen bewijst de passing niet. |
| Contactbanden voor roterende afdichtingen | Afwerking gespecificeerd voor de afdichting | Volg de oppervlaktestructuurvereisten van de afdichtingsfabrikant, inclusief limieten op spiraalvormige bewerkingssporen. Bescherm deze band tegen cosmetisch stralen. |
| Aluminium connectorbehuizingen | Anodiseren | Vermeld de afgewerkte boring en buitendiameter. Spreek af welke pasvlakken, schroefdraden en elektrische contacten moeten worden afgedekt. |
| Aan slijtage of corrosie blootgestelde metalen oppervlakken | Stroomloos nikkel | Coating bouwt op de buiten- en binnenoppervlakken. Specificeer dikte en inspecteer kritieke diameters en schroefdraden in gecoate toestand. |
| Niet-afdichtende stalen asoppervlakken | Zwartoxide, waar compatibel | Vermeld eventuele olie of andere nabehandeling. Behandel zwartoxide niet als een vervanging voor harden of een gedefinieerde corrosieprestatie-eis. |
| Zichtbare connectorbehuizingsoppervlakken | Parelstralen | Markeer het cosmetische gebied. Bescherm afdichtingsvlakken, lagerzittingen en schroefdraden waar stralen in strijd zou zijn met hun gespecificeerde oppervlakteconditie. |
Warmtebehandeling verandert materiaaleigenschappen; het wordt afzonderlijk beoordeeld van deze oppervlakteafwerkingen. Neem het op bij het specificeren van het materiaal en de leveringsplanning.
CNC Draai-levertijden & Levering
Van urgente prototypes tot productiebatches, deel uw bestelhoeveelheid en de gewenste datum zodat we de planning voor uw onderdelen kunnen bevestigen.
Urgente prototypes
1–3 dagenVoor tijdgevoelige pascontroles en ontwerpvalidatie. Stuur uw tekening en deadline voor beoordeling.
Kleine batchbestellingen
7–15 dagenVoor pilotproducties en eerste montageseries voordat wordt overgegaan op grotere aantallen.
Productiebatches
15–30 dagenVoor grotere productieorders en geplande herhaalbatches. Deel het aantal en het leveringsplan.
Definitieve doorlooptijd hangt af van de tekening, beschikbaarheid van materiaal, afwerking en inspectievereisten. Bevestig de startdatum, verzenddatum en transporttijd in de offerte.
Vraag een offerte aan voor uw maatwerk draaidelen
Stuur de tekeningrevisie, materiaal, aantal en afwerking. Markeer de passingen, schroefdraden en inspectieverslagen die van belang zijn voor uw assemblage.
Stuur tekeningen voor een offerteZes ontwerpkeuzes die de draaikosten kunnen verlagen
Gebruik de geometrie die uw onderdeel nodig heeft, met.
Laat een Praktisch Houdergebied Vrij
Bespreek een bruikbare greeplengte of opofferingsmateriaaltoeslag zodat het onderdeel kan worden vastgehouden zonder kritieke oppervlakken te markeren.
Beperk Onnodige Boordiepte
Verminder de diepte van blinde gaten waar de functie dit toelaat; een langere gereedschapsoverhang vergroot de uitdaging om trillingen en boorkwaliteit te beheersen.
Houd Voldoende Wandstijfheid Aan
Verhoog de wanddikte waar de montage dit toelaat, waardoor vervorming door klemmen en snijden wordt verminderd zonder de vereiste speling op te offeren.
Maak Ruimte voor Schroefdraaduitloop
Bekijk een standaard uitloop- of uitloopruimte waar de pasvorm, sterkte en afdichtingseisen dit toelaten.
Concentreer Precisie Waar Het Werkt
Pas strakke maat-, geometrie- en ruwheidseisen toe op functionele oppervlakken; gebruik overeengekomen algemene eisen voor niet-kritieke kenmerken.
Vereenvoudig Secundaire Kenmerken
Lijn kruisgaten of vlakken uit wanneer hun oriëntatie flexibel is, wat helpt bij het vereenvoudigen van indexering of secundaire opstellingen, terwijl de montagetoegang behouden blijft.
U keurt eventuele tekeningwijzigingen goed vóór productie.
Voorbeelden van Complexe Gedraaide Onderdelen
Twee representatieve onderdeeltypen laten zien hoe precisieoppervlakken, interne kenmerken en inspectie-eisen samenwerken.
Hydraulische Ventielspoel
Het onderdeel: Een spoel met meerdere landen, ringvormige groeven en dicht bij elkaar geplaatste schouders.
Ontwerpfocu: Definieer de werkdiameters, groefposities en randvereisten ten opzichte van de bijpassende ventielboring. Controleer de materiaaltoestand en afwerking voordat de bewerkingsroute wordt vastgesteld.
Inspectiefocus: Spreek af hoe de landdiameters, rondheid, oppervlakteafwerking en schouderposities te controleren aan de hand van de tekeningreferenties.
Bespreek een Ventielspoelontwerp
Precisie Connectorbehuizing
Het onderdeel: Een gedraaide behuizing die getrapte interne zittingen, een dunwandig gedeelte, een externe schroefdraad en een afdichtingsgroef combineert.
Ontwerpfocu: Definieer het bijpassende inzetstuk, de wanddikte, de schroefdraadinslag en de afdichtingslocatie. Controleer de gereedschapstoegang en ondersteuning voor de interne en externe kenmerken.
Inspectiefocus: Controleer de interne zittingdiameters en -dieptes, de schroefdraadpassing en de relatie tussen boring en buitenkant. Neem coatingtoeslag en braamcontrole op in de eisen voor het afgewerkte onderdeel.
Bekijk een Connectorbehuizing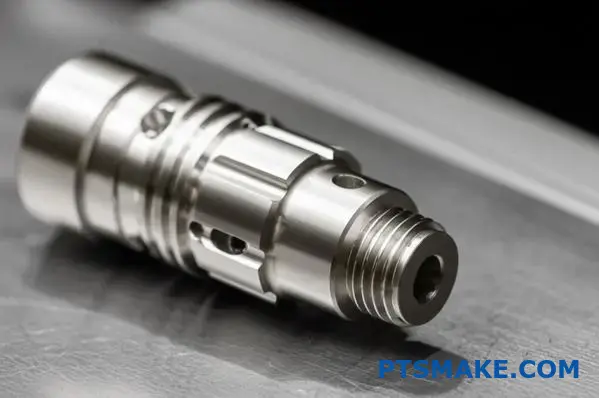
Uw CNC Draaiorder Starten
Enkele details helpen ons uw aanvraag te herzien en een bruikbare offerte voor te bereiden.
Wat moet ik sturen voor een offerte?
Stuur een 3D-model indien beschikbaar en een bematen tekening met revisie, materiaal, afwerking en kritische vereisten. Vermeld aantallen, de leveringsbestemming, streefdatum en vereiste inspectiedocumenten.
Welke CNC-draaitoleranties kunt u bereiken?
PTSMAKE kan dimensionale toleranties bereiken zo nauw als ±0,005 mm op geschikte kenmerken. We bevestigen de haalbaarheid aan de hand van de tekening, het materiaal, de geometrie en de uiteindelijke bewerking. Specificeer rondheid, slag en oppervlakteafwerking afzonderlijk; de maattolerantie garandeert die vereisten niet.
Kunt u een prototype en latere productiebatches herzien?
Ja. Vermeld de prototypehoeveelheid en verwachte batchgroottes in de aanvraag. De offerte kan dan ingaan op de vereisten voor instelling, inspectie en herhaalbestellingen voor de fasen die u nodig heeft.
Wat als mijn onderdeel ook vlakken, sleuven of kruisgaten nodig heeft?
Vermeld elk kenmerk in dezelfde aanvraag. We zullen de complete bewerkingsroute herzien en aanvullende bewerkingen identificeren in de offerte. De tekening bepaalt of draaien alleen voldoende is.
Kunt u alleen op basis van een 2D-tekening werken?
Stuur de tekening ter herziening. We zullen controleren of het het onderdeel volledig definieert of dat een model of aanvullende afmetingen nodig zijn voordat we een offerte uitbrengen.
Hoe vraag ik materiaal- of inspectiegegevens aan?
Vermeld elk vereist document en de kenmerken die het moet omvatten bij het aanvragen van de offerte. Documentatie-, bemonsterings- en traceerbaarheidsvereisten moeten vóór productie worden overeengekomen.
Zult u mijn tekening wijzigen om kosten te verlagen?
Elke voorgestelde wijziging is ter goedkeuring. Houd uw functionele vereisten duidelijk zodat een alternatieve straal, groef, tolerantie of instelfunctie kan worden geëvalueerd ten opzichte van de taak van het onderdeel.
Een kopersgids voor CNC-draaien
Doorloop de beslissingen die van invloed zijn op hoe uw gedraaide onderdeel past, presteert en kost – van de tekening en bewerkingsroute tot de eindinspectie en herhaalbestellingen.
Is CNC-draaien het juiste proces voor uw onderdeel?
CNC-draaien is een sterk uitgangspunt wanneer de belangrijkste kenmerken een gemeenschappelijke as delen: buitendiameters, boringen, schouders, conussen en omtrekgroeven. Het werkstuk roteert terwijl een snijgereedschap materiaal verwijdert. Representatieve onderdelen zijn onder andere precisiespilassen, hydraulische ventielspoelen, holle rotorassen en precisieconnectoren. De juiste keuze hangt nog steeds af van het complete onderdeel, inclusief kenmerken die niet door basisdraaien kunnen worden gemaakt.
Een zijgat, sleutelvlak of spiebaan introduceert een andere gereedschapsrichting. Live tooling gebruikt aangedreven snijders op een draaimachine om sommige van deze kenmerken te maken. Een draai-freesroute kan overdrachten tussen machines verminderen, maar de haalbaarheid hangt af van gereedschapstoegang, kenmerkpositie, werkstukklemming en de beschikbare apparatuur voor de bestelling. Stuur het complete model naar PTSMAKE voor een routeherziening; de aanwezigheid van één rond kenmerk bepaalt niet hoe het hele onderdeel zal worden gemaakt.
| Hoofdgeometrie | Route om te bespreken |
|---|---|
| Coaxiale diameters, boringen en schouders | Draaien met een overeengekomen volgorde voor beide uiteinden |
| Rond lichaam met zijgaten of vlakken | Live-gereedschap draaien of draaien gevolgd door frezen |
| Meestal vlakke vlakken en zakken | Frezen, met draaien alleen waar nuttig |
Vraag welke kenmerken een instelling kunnen delen en hoe de uitlijning zal worden gehandhaafd wanneer het onderdeel opnieuw wordt geklemd. Minder instellingen kunnen helpen, maar bewijzen de uiteindelijke toleranties niet. Vergelijk de voorgestelde route met de tekening, het inspectieplan en de totale geoffreerde kosten. Houd eventuele ontwerpwijzigingen als een aparte optie voor technische goedkeuring.
Voor onderdelen die verschillende processen combineren, verken onze CNC-bewerkingsmogelijkheden. Onze CNC-draaibankbewerkingsgids biedt aanvullende procesachtergrond.
Wat moeten uw CNC-draai-RFQ en tekening definiëren?
Een nuttige offerteaanvraag definieert zowel de te produceren vorm als de voorwaarden voor acceptatie ervan. Stuur overeenkomende 3D- en 2D-bestanden met een onderdeelnummer en revisie. Het model communiceert geometrie; de tekening legt vereisten vast zoals toleranties, schroefdraden, oppervlaktestructuur en inspectienotities. Spreek af welk document leidend is als informatie verschilt, en los conflicten op voordat de bestelling wordt vrijgegeven.
PTSMAKE kan dimensionale toleranties zo nauw als ±0,005 mm op geschikte kenmerken. Wij bevestigen de haalbaarheid aan de hand van uw tekening, materiaal, geometrie en uiteindelijke procesvereisten. Markeer de afmetingen die deze precisie nodig hebben; rondheid, slag en andere geometrische controles moeten afzonderlijk worden gespecificeerd en beoordeeld.
Voor een gedraaid onderdeel, maak de functionele as, positioneringsvlakken en pasdiameters duidelijk. Toon een doorsnede waar een interne trede, groef of blind gat anders dubbelzinnig zou zijn. Onderscheid de volledige schroefdraadlengte van de gatdiepte, en identificeer de oppervlakken die vrij moeten blijven van coating of klemmingssporen. Vermeld of acceptatieafmetingen van toepassing zijn vóór of na de afwerking.
- Productdefinitie: huidige bestanden, eenheden, materiaalkwaliteit en -conditie, tekenstandaard en algemene toleranties.
- Functionele vereisten: kritische afmetingen, datumreferenties, schroefdraden, oppervlaktetextuur, randconditie en afwerking.
- Orderomvang: hoeveelheid nu te bestellen, mogelijke herhaalhoeveelheden, vereiste datum en leveringsbestemming.
- Acceptatie: inspectiebereik, vereiste documenten, verpakking en eventuele goedkeuring van het eerste artikel.
Als een afmeting nog in ontwikkeling is, label het dan voor discussie in plaats van een proefwaarde in een vrijgegeven tekening te mengen. Vraag de basisofferte en eventuele kostenbesparende alternatieven afzonderlijk aan. Een korte wijzigingstabel – kenmerk, voorgestelde revisie, reden en goedkeuring – helpt voorkomen dat een DFM-suggestie een onbedoelde fabricage-instructie wordt. Bewaar de geaccepteerde offerte met de tekeningrevisie zodat een toekomstige bestelling een duidelijk startpunt heeft.
Hoe beheert u datums en rondloop op een gedraaid onderdeel?
Een correcte diameter toont op zichzelf niet aan dat een oppervlak nauwkeurig loopt ten opzichte van de as die in de assemblage wordt gebruikt. Definieer de functionele referenties op de tekening, specificeer vervolgens de geometrische controles die nodig zijn voor de functie van het onderdeel. Een datum is een exacte referentie die is vastgesteld op basis van het geïdentificeerde fysieke kenmerk of de kenmerken. Op een as kan die referentie een as zijn die is vastgesteld op basis van de lagerzittingen.
Rondloop beschrijft oppervlaktevariatie wanneer een onderdeel roteert rond een gespecificeerde datum-as. Circulaire rondloop controleert individuele cirkelvormige secties; totale rondloop controleert het gehele gespecificeerde oppervlak tijdens rotatie en meting langs dat oppervlak. Geen van beide termen mag worden gebruikt als een informele vervanging voor een maattolerantie. Rondheid, uitlijning en oppervlaktegrootte beantwoorden verschillende vragen. KEYENCE's rondloopoverzicht illustreert het onderscheid.
Stel u bijvoorbeeld een precisiespilas voor met twee lagerzittingen en een afdichtingsdiameter. Het acceptatieplan moet de datum-as van de tekening vaststellen voordat het afdichtingsoppervlak wordt gecontroleerd. Het simpelweg vastgrijpen van een ongerelateerde ruwe diameter kan een resultaat opleveren dat de assemblage niet representeert. Dit is een illustratief inspectieprobleem, geen voorschrift voor een specifiek datumschema.
Bespreek waar het onderdeel tijdens de bewerking wordt vastgehouden, welke oppervlakken samen worden afgewerkt en hoe de inspectie-opstelling de vereiste referenties reproduceert. Als het onderdeel moet worden omgedraaid, vraag dan hoe de tweede bewerking zich ten opzichte van de eerste positioneert. Noteer het gecontroleerde oppervlak, de datumreferentie en de acceptatielimiet expliciet. Vermijd een algemene opmerking zoals “alle diameters concentrisch” wanneer de functie een specifieke, meetbare relatie vereist.
Hoe moeten as- en boringpassing worden gespecificeerd?
Kies de passing op basis van hoe de tegenoverliggende onderdelen zich moeten gedragen, en plaats vervolgens meetbare limieten op de tekening. Een glijdende verbinding heeft gecontroleerde speling nodig. Een perspassing heeft gecontroleerde interferentie nodig. Een lagerzitting hangt ook af van het lagerontwerp, de belasting, de temperatuur en welke ring roteert ten opzichte van de belasting. Er is geen enkele astolerantie die geschikt is voor elke gedraaide assemblage.
Gebruik de richtlijnen van de fabrikant van het tegenoverliggende onderdeel, indien beschikbaar, en voeg de lager- of bus specificatie toe aan uw tekening. Een passingaanduiding heeft zijn nominale maat en de geldende norm nodig; expliciete boven- en ondergrenzen kunnen het vereiste resultaat ook duidelijk maken. Controleer het volledige tolerantiebereik van beide tegenoverliggende onderdelen, inclusief eventuele coating.
| Interface | Definieer vóór bestelling |
|---|---|
| Lagerzitting | Lagerspecificatie, passingslimieten, oppervlaktetextuur en geometrische controles |
| Hydraulische ventielspoel en bijpassende boring | Vereiste speling over beide tolerantiebereiken en bedrijfstoestanden |
| Perspassing pen of bus | Interferentiebereik, tegenoverliggend materiaal, wandstijfheid en montagemethode |
Draai niet elke diameter vast om één kritische zitting te evenaren. Markeer de functionele zones zodat de bewerkings- en inspectie-inspanningen naar de kenmerken gaan die het nodig hebben. Specificeer ook de schoudergeometrie en de aangrenzende hoekspeling: een correct bemeten lagerzitting kan nog steeds het lager niet positioneren als de schouderovergang interfereert. Stuur de relevante tegenoverliggende informatie bij het aanvragen van een passingsbeoordeling.
Wat maakt schroefdraden, groeven en schouders gemakkelijker te bewerken?
Geef elk kenmerk voldoende gereedschapstoegang en een duidelijke functionele specificatie. Standaard schroefdraadvormen en praktische groefverhoudingen bieden meestal meer gereedschapskeuzes dan aangepaste profielen. Elke wijziging moet de verbinding, afdichting of positioneringsfunctie behouden. Vergroot geen afdichtingsgroef of verwijder geen schouder simpelweg omdat het gemakkelijker te snijden is.
Voor schroefdraden, vermeld de schroefdraadstandaard, maat, spoed, klasse, richting en de vereiste volledige schroefdraadlengte. Identificeer de diepte van het blind gat afzonderlijk. Het gereedschap heeft ruimte nodig om de snede in en uit te gaan, en intern draadsnijden heeft ook ruimte nodig voor spanen om te ontsnappen. Een schroefdraad die direct in een schouder loopt, verdient een specifieke ontlasting en gereedschapsvrijloopbeoordeling. De ontlasting moet voldoen aan de toepasselijke ontwerpeis, in plaats van een universele regel die op elke tekening is gekopieerd.
Voor groeven, specificeer breedte, diepte of kerndiameter, positie en eventuele vereiste hoekradii. Smalle, diepe groeven kunnen de gereedschapsstijfheid en spaanafvoer beperken. Als een groef een afdichting of borgring accepteert, gebruik dan de ontwerprichtlijnen van dat onderdeel en identificeer het tegenoverliggende deel. Een interne groef achter een kleine opening vereist een beoordeling van het complete pad van het gereedschap, niet alleen of de punt erin past.
Bij schouders, verduidelijk of een tegenoverliggend deel vlak moet zitten. Een toegestane hoekradius, een ontlasting of speling op het tegenoverliggende onderdeel kan de interface oplossen, maar dit zijn ontwerpkeuzes. Benoem braamgevoelige randen, met name bij kruisende gaten en schroefdraadstarts. Vraag PTSMAKE om moeilijke toegang en voorgestelde wijzigingen op de tekening aan te geven voordat de productie wordt goedgekeurd; gereedschapsgemak alleen is geen reden om een functioneel kenmerk te wijzigen.
Wat verandert er voor lange assen, dunne wanden en diepe boringen?
Deze kenmerken vereisen een beoordeling van stijfheid, ondersteuning en de volgorde van bewerkingen. Een lange, slanke as kan door snijkrachten doorbuigen. Een dunwandige connectorbehuizing of huls kan van vorm veranderen onder klemkracht. Een holle rotoras kan een diepe boring combineren met verschillende kritische buitendiameters. De boring vereist een gereedschap dat het kenmerk bereikt en stabiel blijft. De totale onderdeelgrootte alleen dekt deze risico's niet.
Voor assen, toon de kleinste werkdiameter en onondersteunde lengtes, evenals de totale lengte. Bespreek of eindondersteuning of een andere ondersteuningsmethode geschikt is, en of er centergaten of contactvlakken zijn toegestaan. Voor hulzen, definieer de vereiste conditie voor meting. Een onderdeel dat rond is terwijl het geklemd is, kan zich anders gedragen na loslaten; de acceptatiemethode moet overeenkomen met de tekening en het beoogde gebruik.
Diepe boringen introduceren een apart probleem: de kotterstaaf zelf kan buigen of trillen. Korter bereik en grotere gereedschapsstijfheid verbeteren over het algemeen de stabiliteit, terwijl de boorgeometrie het beschikbare gereedschap beperkt. Sandvik Coromants gids voor slank gereedschap verklaart deze relatie. De gereedschapsspecifieke limieten zijn geen universele limieten voor uw onderdeel.
Mogelijke wijzigingen zijn onder meer een korter onondersteund gedeelte, meer wanddikte, gemakkelijkere toegang vanaf het tegenoverliggende uiteinde of een minder veeleisend niet-functioneel oppervlak. De geschikte optie hangt af van het complete ontwerp. Als de geometrie niet kan veranderen, vraag dan hoe de leverancier voorstelt het vast te houden, te bewerken en te verifiëren. Beoordeel rondheid, rechtheid, slingering en oppervlaktetextuur overal waar deze de functie beïnvloeden; het alleen overeenkomen van een diameter tolerantie kan het grootste risico onopgelost laten.
Hoe kiest u een materiaal voor draaidelen?
Begin met de bedrijfsomstandigheden van het onderdeel, vergelijk vervolgens geschikte kwaliteiten op bewerkbaarheid, levering en totale kosten. Het materiaal moet voldoen aan de vereiste sterkte, slijtage, corrosie, temperatuur en gewichtsbehoeften. “Aluminium”, “roestvrij staal” of “kunststof” is geen complete aankoopspecificatie. Vermeld de exacte kwaliteit en de vereiste conditie, inclusief warmtebehandeling waar relevant.
Voor metalen onderdelen, bespreek de afgewerkte conditie voordat de fabricagevolgorde wordt gekozen. Hardheidseisen, daaropvolgende warmtebehandeling en oppervlakteafwerking kunnen beïnvloeden wanneer kritische diameters worden voltooid en gecontroleerd. Als een alternatieve kwaliteit de kosten of de inkooptijd kan verminderen, vraag deze dan aan als een aparte optie. Vergelijkbare namen of een breed vergelijkbare sterkte vormen geen equivalentie voor elke toepassing.
Een bronzen glijbus illustreert waarom de functie belangrijk is: belasting, snelheid, smering en de tegenoverliggende as helpen het geschikte lagermateriaal te bepalen. Dat is een ander selectieprobleem dan een messing schroefdraadlichaam of een koperen elektrisch contact. Onze vergelijking van messing, brons en koper geeft aanvullende materiaalachtergrond; de legering moet nog steeds voldoen aan de specificatie van uw onderdeel.
Technische kunststoffen hebben hun eigen dimensionale beoordeling nodig. Vochtopname, temperatuur en restspanning kunnen de uiteindelijke maat beïnvloeden. Materiaalstijfheid beïnvloedt ook hoe een onderdeel kan worden ondersteund en geklemd. Een tolerantie die werkt voor een metalen bus mag niet automatisch worden gekopieerd naar een polymeer vervanging zonder rekening te houden met het gebruik en de meetomstandigheden. Voor POM-onderdelen, onze POM bewerkingsgids gaat dieper in op materiaalkeuze, klemmen en dimensionale controles.
Stuur de relevante serviceomgeving en informatie over het tegenmateriaal mee met de tekening. Leg uit of elektrische isolatie, chemische blootstelling of herhaalde beweging de keuze bepaalt. Indien materiaaldocumentatie vereist is, identificeer het document en de traceerbaarheid die nodig is bij het aanvragen van de offerte. Vraag om bevestiging van de beschikbaarheid van de gespecificeerde kwaliteit voor uw bestelling. Een lijst met veelvoorkomende bewerkte materialen is een startpunt voor discussie, geen bevestiging dat elke maat en conditie op voorraad is.
Hoe beïnvloeden oppervlakteafwerkingen afmetingen en pasvorm?
Specificeer de afwerking samen met de uiteindelijke dimensionale vereisten. Een onderdeel dat past vóór de coating, past mogelijk niet erna. Externe opbouw kan een buitendiameter vergroten en een opening verkleinen, terwijl voorbereidingsstappen ook het oppervlak kunnen veranderen. De bewerkingstoeslag moet overeenkomen met het daadwerkelijke afwerkingsproces en de variatie ervan.
Anodiseren zet aluminium aan het oppervlak om in een oxidelaag. Een deel van die laag dringt door in het oorspronkelijke oppervlak en een deel bouwt erbovenop, dus de coatingdikte is niet hetzelfde als de uitwendige dimensionale groei. De referentiegids van de Aluminium Anodiseerders Raad legt dit onderscheid uit. Bevestig de beoogde coating, het diktebereik en de toeslag met de afwerkingsleverancier in plaats van één groeifactor toe te passen op elk proces.
- Identificeer lagerzittingen, afdichtingsoppervlakken, schroefdraden en andere pasvormkritische kenmerken.
- Vermeld de afwerkingsspecificatie, dikte waar vereist, kleur en acceptabel uiterlijk.
- Markeer afgeschermde gebieden en toegestane rek- of contactlocaties.
- Bevestig of afmetingen worden gecontroleerd vóór de afwerking, na de afwerking of in beide stadia.
Houd oppervlaktestructuur gescheiden van cosmetisch uiterlijk. Een visueel heldere as is geen bewijs dat deze voldoet aan een gespecificeerde ruwheidslimiet. Op een afdichtings- of lageroppervlak, definieer de textuurvereiste en het meetgebied die van belang zijn voor de functie. Evenzo is een matte afwerking geen vervanging voor gecontroleerde afmetingen. Spreek af wie de uiteindelijke conditie verifieert als bewerking en afwerking in afzonderlijke stappen worden uitgevoerd, en neem bescherming van afgewerkte oppervlakken op in de verpakkingsvereisten.
Een roterende afdichtingscontactband heeft mogelijk ook limieten nodig voor de bewerkingsspiraal – het fijne spiraalpatroon dat op een as achterblijft en vloeistof langs het afdichtingsvlak kan verplaatsen. Gebruik de vereisten van de afdichtingsfabrikant, in plaats van aan te nemen dat een lagere ruwheidswaarde alleen lekkage oplost. Voor roestvrijstalen onderdelen die passivering vereisen, zie onze handleiding voor passivering van roestvrij staal; specificeer de vereiste behandeling en acceptatiecontroles met de tekening.
Welke Inspectiecontroles en -verslagen Heeft U Nodig?
Kies inspectie uit de kenmerken die de acceptatie bepalen. Buitendiameter, boringmaat, schroefdraadpassing, rondloop en oppervlaktestructuur kunnen verschillende methoden vereisen. Vraag hoe de kritische kenmerken zullen worden gecontroleerd en welke verslagen de offerte omvat. Een lijst met instrumenten vertelt u niet welke controles op uw bestelling zullen worden uitgevoerd.
Gebruik een genummerde tekening of overeengekomen kenmerkenlijst om elk gerapporteerd resultaat te verbinden met de vereiste. Specificeer de tekeningrevisie, meetconditie en monsterbereik. Voor rondloop, neem de datumopstelling op; voor afgewerkte pasdiameters, identificeer het vereiste inspectiestadium. Als een speciale meter of montagetest nodig is, spreek dan het ontwerp, de beschikbaarheid en de acceptatieregel af vóór productie.
| Verslag | Wat af te spreken |
|---|---|
| Dimensionaal rapport | Kenmerken, gemeten resultaten, limieten, monstergrootte en onderdeelidentificatie |
| Materiaaldocumentatie | Vereiste materiaalgegevens en verbinding met de geleverde batch |
| Certificaat van overeenstemming | Bestelvereisten en de reikwijdte van de conformiteitsverklaring |
| Eerste-artikelbeoordeling | Inspectiebereik, eigenaar van goedkeuring en of verder werk wacht op goedkeuring |
Een eerste-artikelresultaat beschrijft het geïnspecteerde onderdeel of monster; het stelt op zichzelf geen langetermijnprocescapaciteit vast. Als uw programma capaciteitsgegevens vereist, spreek dan een geschikte bemonsteringsstudie en meetbenadering af. NIST's richtlijnen voor procescapaciteit legt uit waarom stabiliteit en adequate gegevens van belang zijn. Neem speciale documentatievereisten op in de RFQ zodat de kosten en timing vanaf het begin zijn inbegrepen.
Hoe Vergelijkt U Offertes en Gaat U Over van Prototype naar Productie?
Vergelijk offertes voor hetzelfde geleverde, geaccepteerde onderdeel. Stem de tekeningrevisie, kwantiteit, materiaaltoestand, afwerking, inspectiebereik en leveringsbestemming af. Controleer uitsluitingen en eenmalige kosten, evenals de eenheidsprijs. Een lagere bewerkingsprijs kan misleidend zijn als een vereiste afwerking, rapport of secundaire bewerking elders geprijsd of weggelaten is.
Draaikosten omvatten materiaal, insteltijd, gereedschap, bewerkingstijd en het werk dat nodig is na het snijden. Grote veranderingen in diameter kunnen de materiaalafname verhogen. Diepe interne kenmerken, extra instellingen en veeleisende eindcontroles kunnen zelfs bij een klein onderdeel extra werk toevoegen. Vraag welke kenmerken uw offerte bepalen en vraag eventuele voorgestelde ontwerpalternatieven afzonderlijk aan. Beoordeel het effect ervan op montage en prestaties voordat u een herziene tekening goedkeurt.
Voor prototypes, vermeld wat de onderdelen moeten bewijzen: pasvorm, beweging, afwerking of prestaties in de beoogde omgeving. Voordat u de kwantiteit verhoogt, beslis welke vereisten en procesdetails moeten worden overgenomen. Leg geaccepteerde wijzigingen, kritische inspectieresultaten en eventuele openstaande kwesties van de proefbestelling vast. Een succesvolle pasvormcontrole is nuttig bewijs, maar test mogelijk geen slijtage, temperatuurgedrag of herhaalde productie.
Stel de planning op rond de hele route: technische goedkeuring, materiaal, instelling, bewerking, afwerking, inspectie en verzending. Bevestig wanneer de levertijd begint en of de opgegeven datum betekent dat het klaar is voor verzending of geleverd. Voor herhaalbestellingen, spreek revisiebeheer af, behoud van opspanningen waar relevant en hoe batches zullen worden geïdentificeerd. Deel realistische vraagprognoses, terwijl prognoses worden onderscheiden van daadwerkelijk bestelde hoeveelheden. Dit geeft PTSMAKE de benodigde informatie om een route, inspectiebereik en planning voor uw specifieke project voor te stellen.
Klaar om een offerte aan te vragen voor een complex gedraaid onderdeel?
Deel de nieuwste tekening, materiaal, hoeveelheden en de vereiste datum. Markeer kritische afmetingen, diepe boringen, dunne wanden en schroefdraadverbindingen zodat PTSMAKE het complete bewerkings- en inspectieplan kan beoordelen.