Usinage CNC et finition
Services de finition de surface pour pièces CNC
Choisissez la surface dont votre pièce a besoin pour l'ajustement, la protection et l'apparence. PTSMAKE réalise l'usinage CNC, coordonne les traitements de surface appliqués avec des partenaires de finition spécialisés, et examine les pièces finies par rapport à votre dessin et aux critères d'acceptation convenus.
Demander un devis de finitionComparer les options de finition de surface
Commencez par le matériau de base et la fonction de la surface. La même finition peut avoir un aspect différent après un changement d'alliage, de préparation ou de géométrie de pièce. Marquez les ajustements serrés, les surfaces d'étanchéité et les contacts électriques avant de choisir un revêtement.
Faites défiler pour comparer les matériaux, l'apparence et les notes de dessin
| Finition | Matériaux typiques | Objectif principal | Apparence | Ce qu'il faut spécifier |
|---|---|---|---|---|
| Finitions usinées et mécaniques | ||||
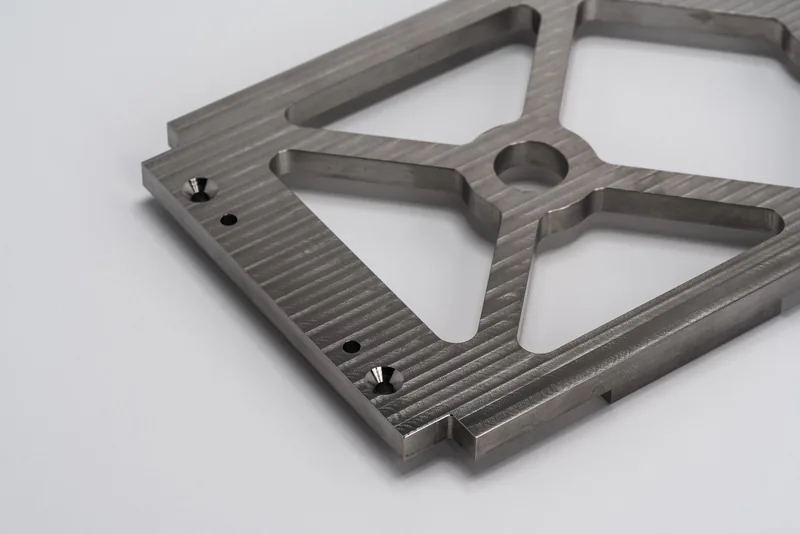 Tel qu'usiné | Métaux et plastiques usinables | Pas de traitement cosmétique secondaire. | Des marques d'outil peuvent subsister. | Indiquez toute rugosité fonctionnelle ou exigence de surface visible séparément. |
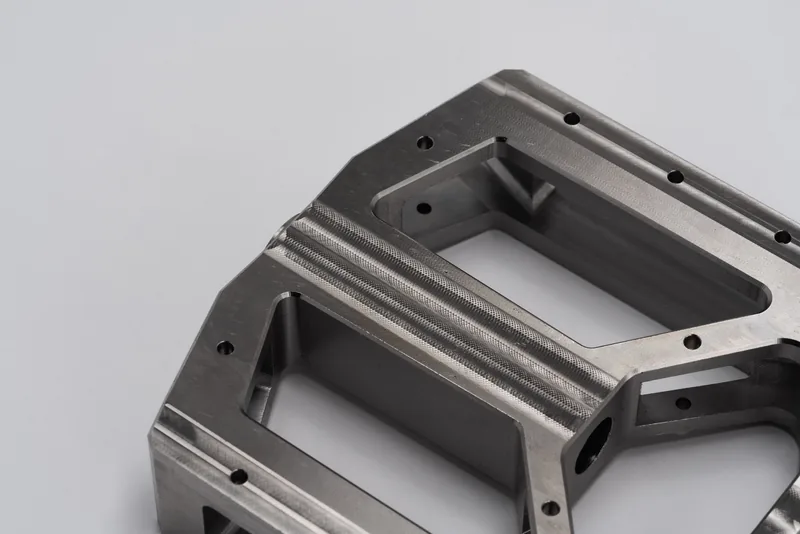 Usinage lisse | Métaux et plastiques usinables | Des passes de finition supplémentaires réduisent les marques d'outil. | Plus uniforme qu'une surface usinée ordinaire. | Indiquez une valeur de rugosité et un emplacement de mesure lorsque la fonction en dépend. |
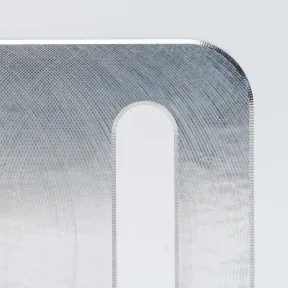 Usinage fin | Métaux sélectionnés | Coupe plus fine pour une surface fonctionnelle contrôlée. | De légères marques peuvent subsister. | Spécifiez la caractéristique, la rugosité et l'état dimensionnel final. |
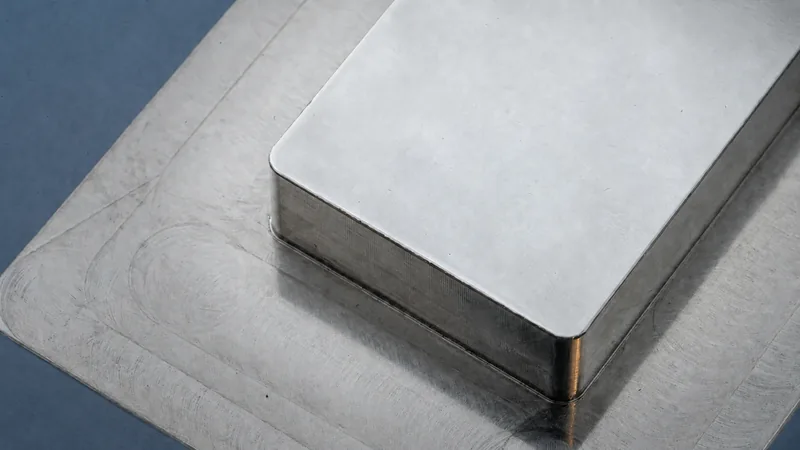 Micro-finition | Métaux sélectionnés | Rugosité plus faible sur les surfaces définies. | Peut être fonctionnel ou cosmétique. | Indiquez le Ra cible, la surface et la méthode de vérification ; la faisabilité est examinée par pièce. |
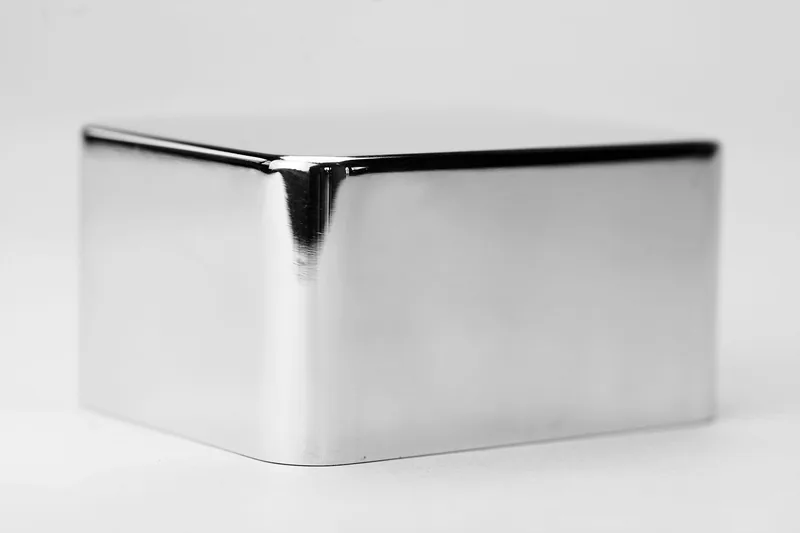 Polissage | Métaux sélectionnés | Réduire les marques visibles et créer une surface plus brillante. | Axé sur l'apparence. | Identifiez les faces primaires et protégez les bords, les filetages et les ajustements critiques contre l'arrondi indésirable. |
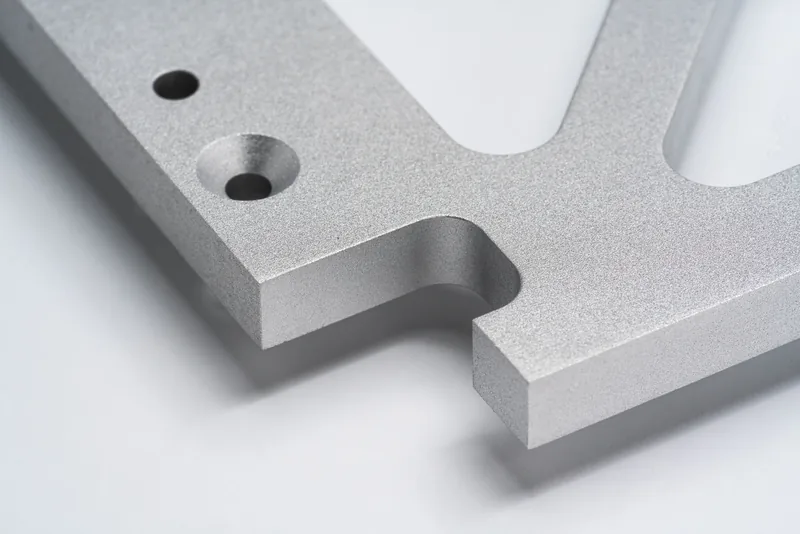 Grenaillage de billes | Métaux sélectionnés | Créez une texture mate diffuse avant ou au lieu d'un revêtement. | Cosmétique sur demande. | Convenez du média, de la texture de l'échantillon, du masquage et de toute caractéristique qui doit rester intacte. |
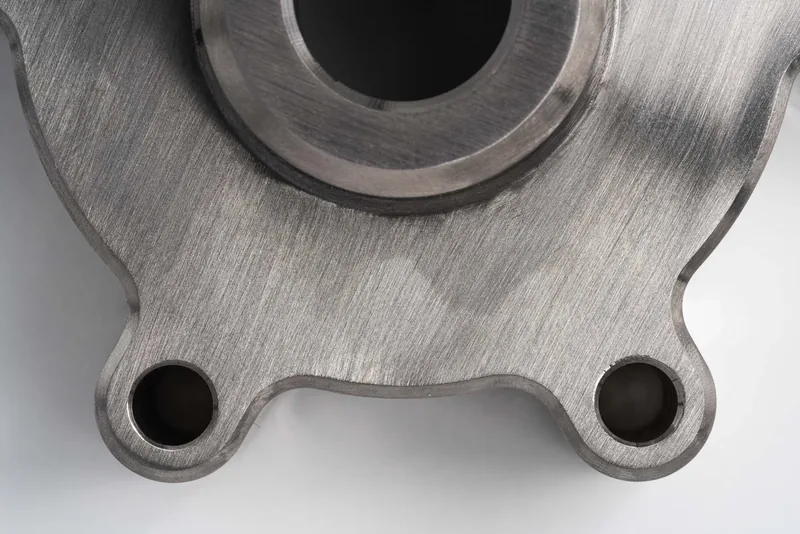 Brossage | Métaux sélectionnés | Produire un grain directionnel. | Cosmétique sur demande. | Indiquez le sens du grain sur le dessin et approuvez un échantillon représentatif. |
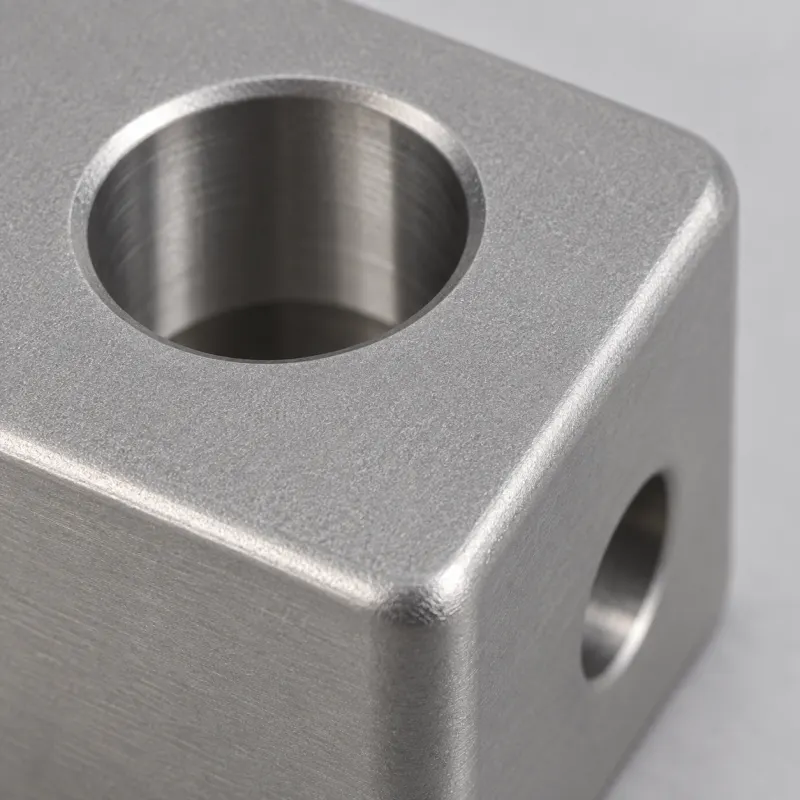 Finition vibratoire / tribofinition | Petites pièces métalliques ou plastiques sélectionnées | Ébavurage en lot et adoucissement des bords. | Généralement fonctionnel ; la texture varie. | Identifiez les bords à casser et les caractéristiques vives ou de précision à préserver. |
| Finitions de conversion et d'oxyde d'aluminium | ||||
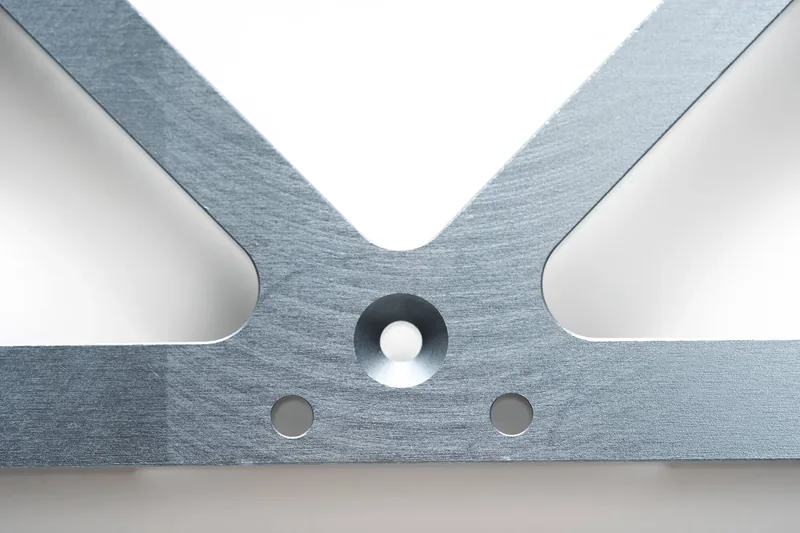 Anodisation de type II | Alliages d'aluminium compatibles | Protection contre la corrosion avec couleur optionnelle. | Préparation mate ou plus brillante ; qualité cosmétique sur demande. | Spécifiez la couleur, la préparation, le masquage, les points d'accrochage et les dimensions après finition. |
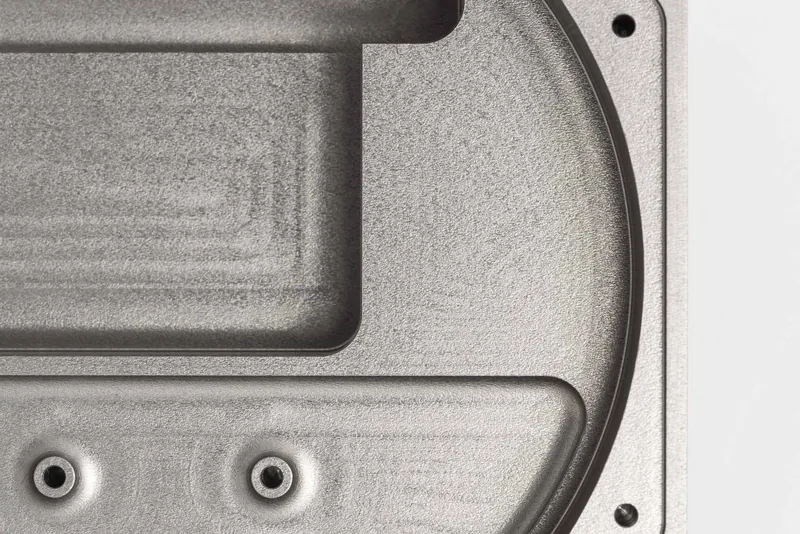 Anodisation dure de type III | Alliages d'aluminium compatibles | Couche d'oxyde résistante à l'usure. | Aspect fonctionnel ; la couleur peut varier. | Définir la spécification de revêtement, l'épaisseur, le masquage et les limites d'ajustement fini. |
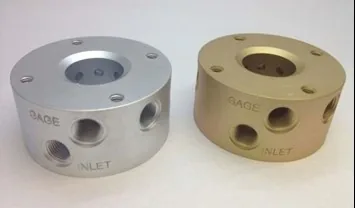 Conversion du chromate | Aluminium | Protection contre la corrosion tout en conservant le contact conducteur là où spécifié. | Généralement fonctionnel. | Indiquer la spécification de conversion requise et toute interface de peinture ou électrique. |
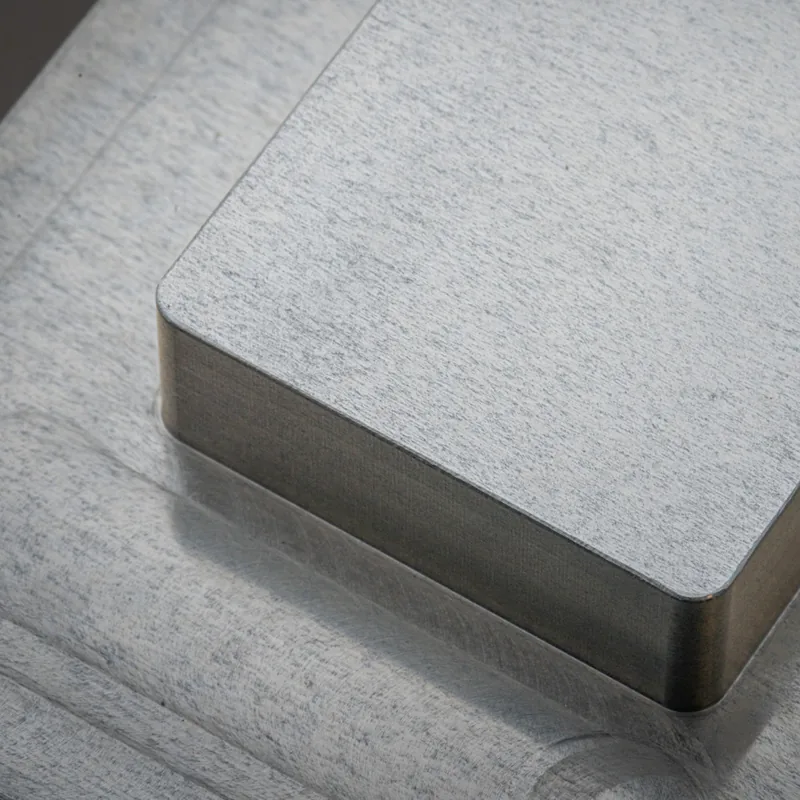 Conversion trivalente | Aluminium | Traitement de conversion selon une spécification nommée. | Généralement fonctionnel. | Indiquer la chimie exacte (telle que SurTec 650 si requis) ou un équivalent approuvé, ainsi que les exigences de conductivité et de corrosion. |
| Revêtements métalliques et traitements chimiques | ||||
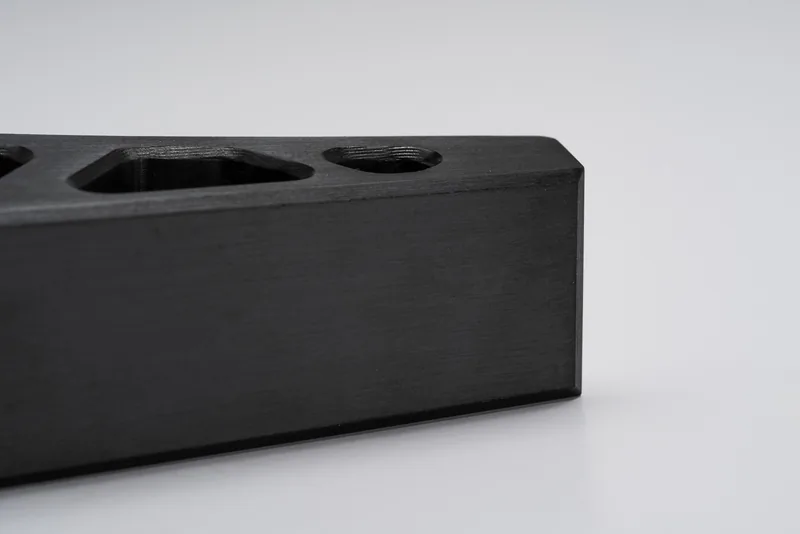 Oxyde noir | Aciers sélectionnés et alliages compatibles | Finition de conversion foncée. | Les marques d'outils peuvent rester visibles. | Identifier le matériau, le post-traitement requis et les attentes en matière de corrosion. |
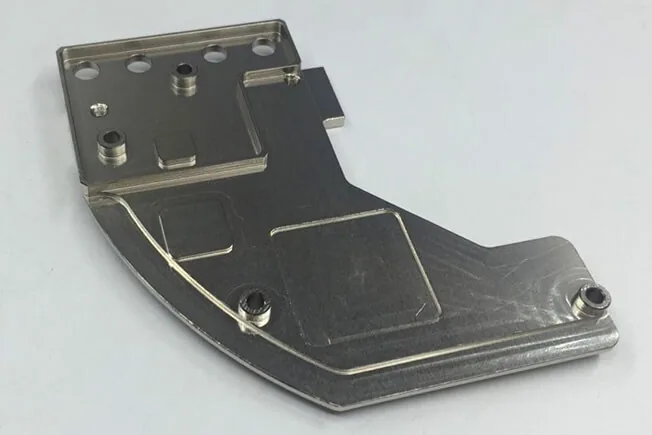 Revêtement de nickel autocatalytique | Métaux compatibles | Dépôt de nickel spécifié pour les besoins de corrosion ou d'usure. | Fonctionnel ou cosmétique selon la spécification. | Définir le type de dépôt, l'épaisseur, le masquage et les dimensions finales des éléments d'accouplement. |
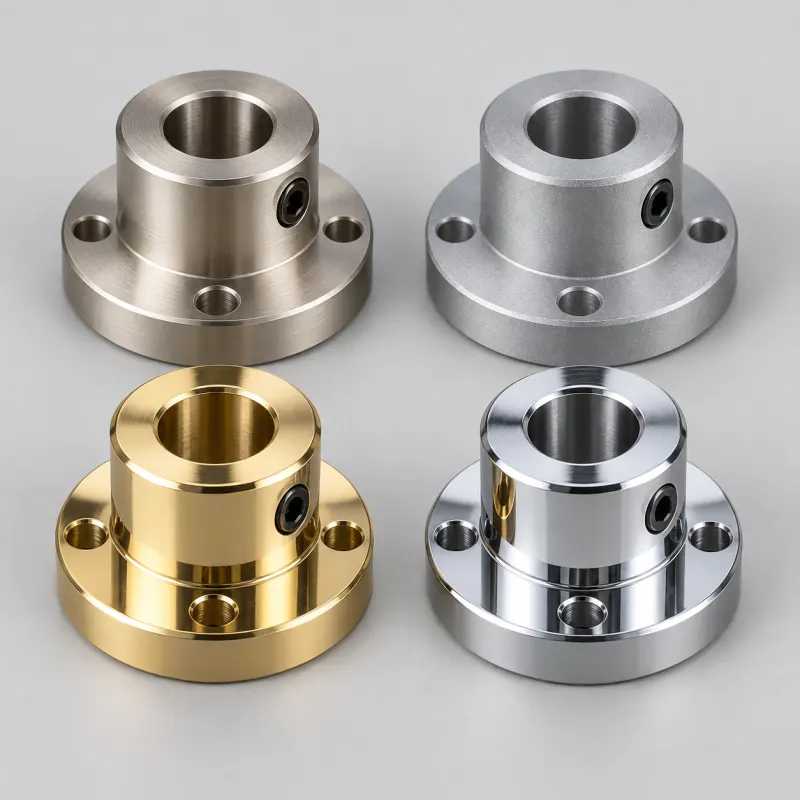 Galvanoplastie : nickel, zinc, or ou chrome | Métaux compatibles, dépend du processus | Dépôts métalliques décoratifs ou fonctionnels. | Dépend du métal et de la préparation. | Nommer le métal, la spécification de dépôt, l'épaisseur de la couche, les zones de contact et le matériau de base. |
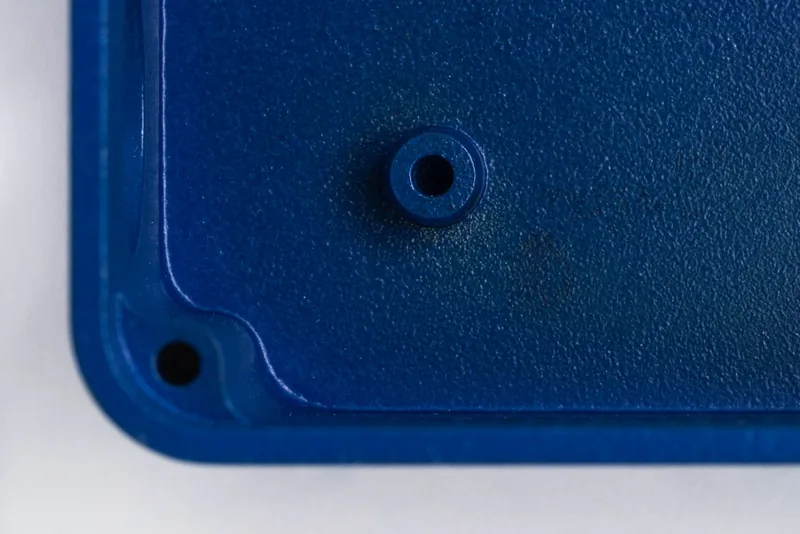 Revêtement en poudre | Métaux sélectionnés | Revêtement protecteur coloré. | L'aspect peut être spécifié par échantillon. | Définir la couleur, la texture, le brillant, le masquage et la tolérance pour l'épaisseur du revêtement. |
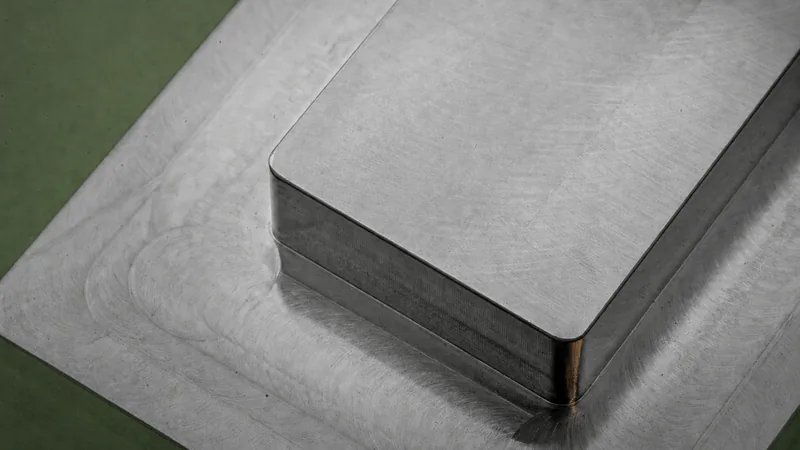 Passivation | Acier inoxydable | Nettoyer et traiter la surface pour favoriser la résistance à la corrosion. | Peu de changement visible est attendu. | Préciser la spécification du processus directeur et toute exigence de propreté. |
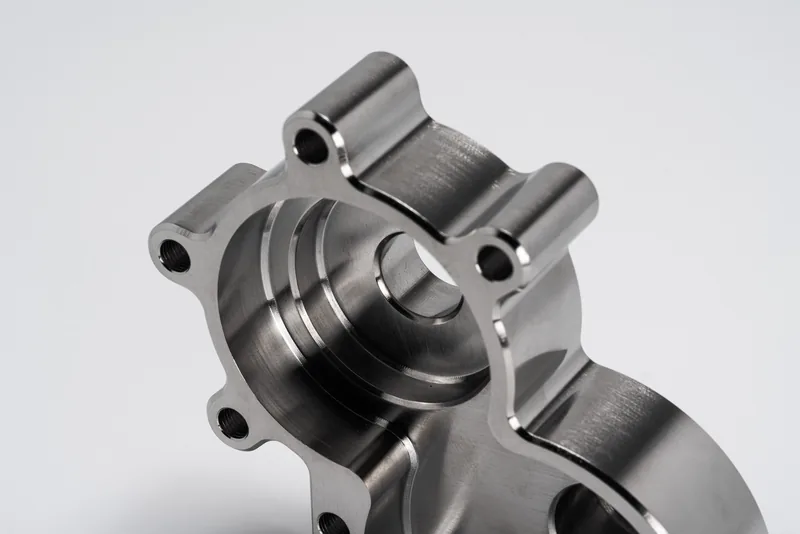 Électropolissage | Aciers inoxydables sélectionnés | Lissage et brillantage électrochimiques. | Peut être axé sur l'esthétique. | Identifier les arêtes critiques, les dimensions finies, la rugosité et l'échantillon visuel requis. |
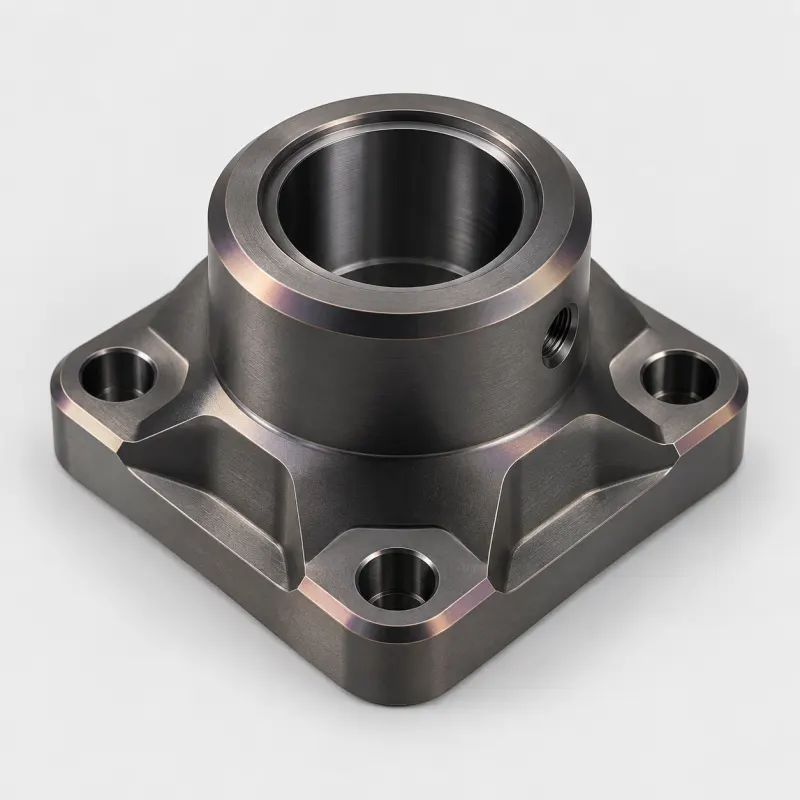 Revêtement PVD | Substrats métalliques compatibles | Revêtement mince décoratif ou lié à l'usure. | La couleur et le brillant dépendent du système de revêtement. | Définir le substrat, l'empilement de revêtements, la référence de couleur, les limites de température et les exigences d'ajustement. |
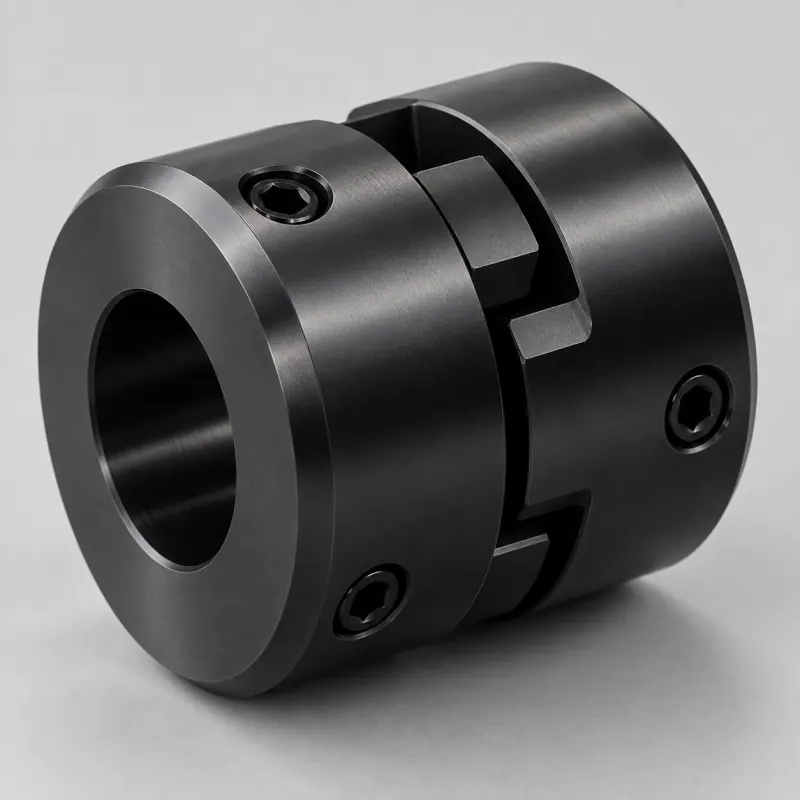 Revêtement DLC | Substrats métalliques compatibles | Revêtement à faible frottement, lié à l'usure. | Généralement fonctionnel. | Spécifier les surfaces de contact, l'exigence de revêtement, l'adhérence et les dimensions finales. |
Besoin d'un autre traitement ou d'une finition combinée ? Envoyez le dessin et la norme requise. Nous pouvons examiner ensemble la préparation, la séquence de traitement et l'inspection.
Discutez de votre finitionChoisissez le niveau d'apparence dont votre pièce a besoin
Un nom de finition seul ne définit pas quelles marques sont acceptables. Indiquez l'objectif visuel séparément des exigences de corrosion, d'usure, de rugosité ou dimensionnelles.
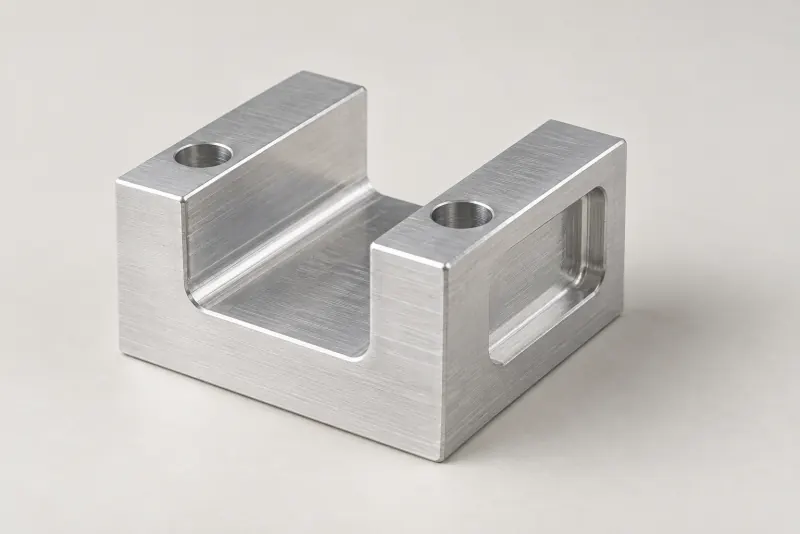
Finition fonctionnelle
Le traitement est choisi pour sa fonction. Les marques d'usinage ordinaires ou les variations de processus peuvent subsister là où elles ne contreviennent pas au dessin.
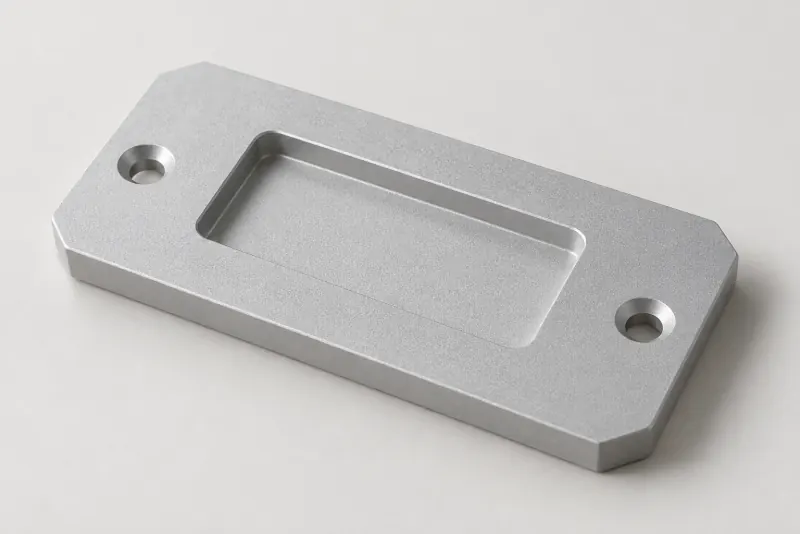
Esthétique sur demande
Identifier les faces visibles, un échantillon d'apparence et les marques admissibles. Le sablage, le brossage ou l'anodisation peuvent être préparés à cet objectif lorsqu'ils sont spécifiés.
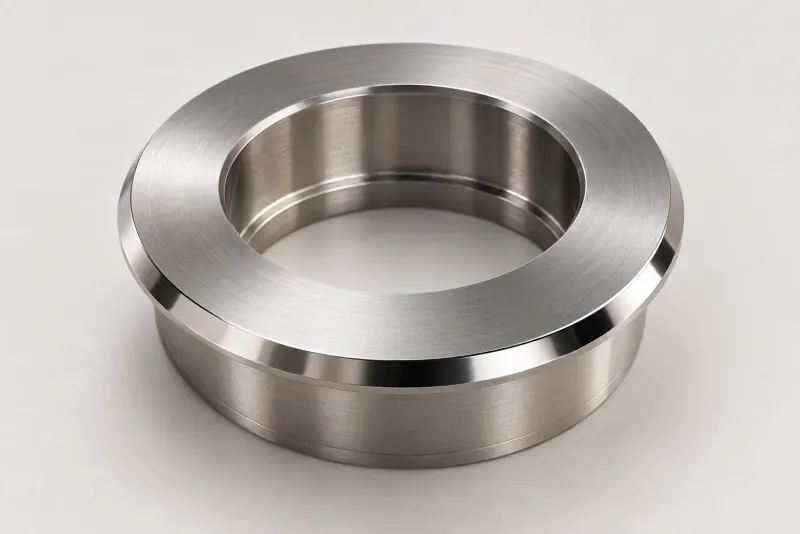
Finition axée sur l'apparence
Pour les surfaces polies ou revêtues proéminentes, approuvez la référence visuelle et définissez comment les pièces seront comparées sur l'ensemble du lot.
Des limites plus restrictives peuvent nécessiter une préparation supplémentaire, une manipulation protégée, un tri, une reprise ou une inspection. Nous citons la finition et son niveau d'acceptation ensemble ; un niveau moins restrictif peut réduire ces coûts lorsque l'utilisation de la pièce le permet.
Marquez les surfaces A et B sur votre dessin
Surfaces A sont les faces principales vues en utilisation normale. Surfaces B sont des faces secondaires ou dissimulées. Indiquez la limite, l'orientation et tout bord qui reste visible après assemblage. Les surfaces d'étanchéité, d'accouplement et de contact électrique nécessitent leurs propres exigences fonctionnelles quelle que soit la qualité d'apparence.
Dans l'exemple de boîtier ci-dessous, l'extérieur visible est marqué A. Retirez le couvercle et la cavité intérieure dissimulée est marquée B. Un support ou un point de suspension doit être placé à l'écart de la vue principale et des interfaces fonctionnelles.
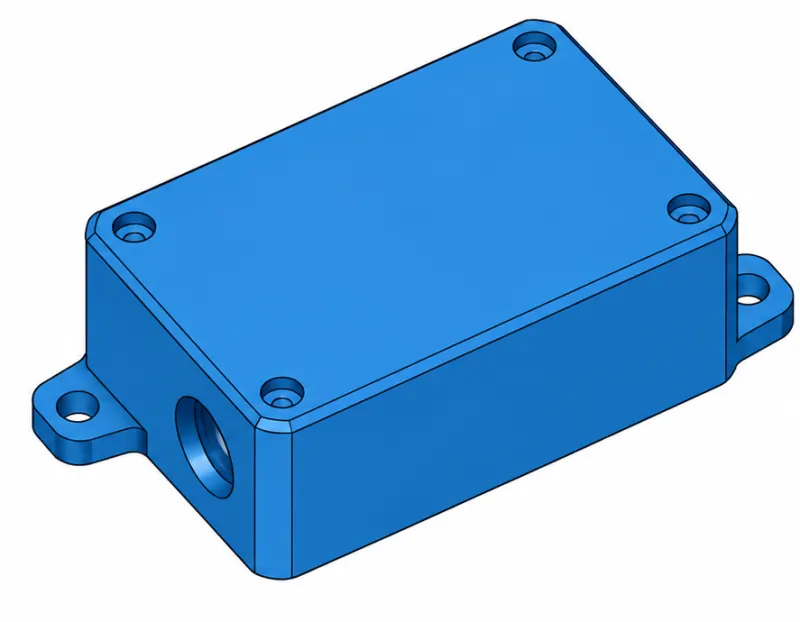
A · extérieur visibleExtérieur du boîtier en utilisation normale
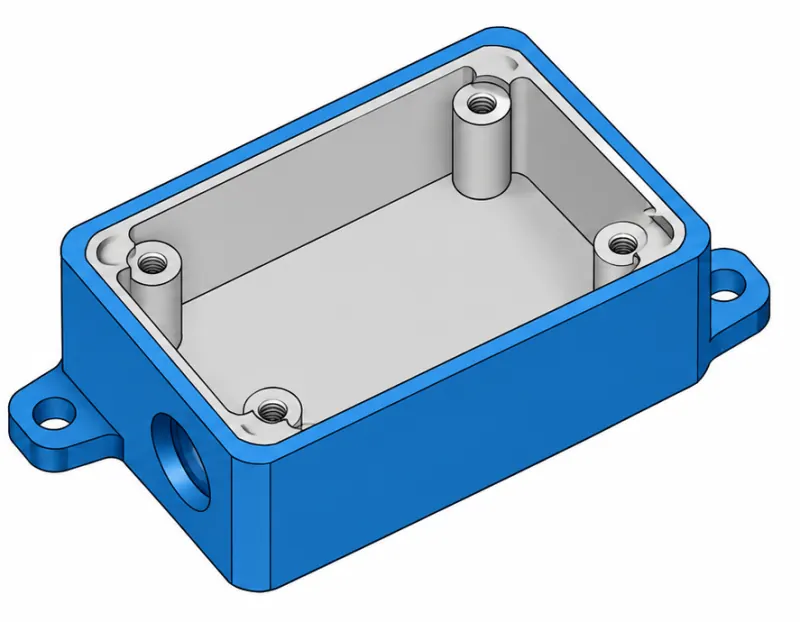
B · intérieur dissimuléParois intérieures et plancher après avoir retiré le couvercle
Conditions d'inspection visuelle par défaut de PTSMAKE
Ce sont nos conditions de départ pour un examen cosmétique. L'acheteur et PTSMAKE peuvent convenir de conditions différentes pour la pièce, la finition et l'utilisation prévue avant la production.
Inspectez une pièce propre avec le film protecteur retiré là où la procédure convenue l'exige. Lorsque le sablage ou le brossage est spécifié, maintenez le média ou le grain convenu et la direction du grain cohérents. Lorsque la couleur ou le brillant est un critère d'acceptation, comparez-le avec la référence physique approuvée. Spécifiez la lumière et la méthode de comparaison séparément ; une image d'écran n'est pas la référence d'acceptation.
| État visible selon la méthode d'inspection convenue | A · surface primaire | B · surface secondaire |
|---|---|---|
| Rayures, taches et imperfections | Non accepté | Non accepté |
| Marques de support ou de suspension | Non accepté | Des marques localisées mineures peuvent être acceptées à l'écart des zones fonctionnelles |
| Autres variations d'apparence mineures non fonctionnelles | Non accepté | Jusqu'à deux par pièce, sous réserve des limites de type, de taille et d'emplacement convenues |
Ces limites A/B ne remplacent pas le dessin, l'échantillon d'apparence approuvé ou les critères d'acceptation fonctionnels. Le devis ou le plan qualité résout toute exigence plus stricte ou spécifique à la finition avant la production. Notre échantillonnage de lot cosmétique par défaut commence au niveau d'inspection général II ; le plan spécifique à la commande indique également la définition du lot, les classes de défauts, la valeur AQL, la taille de l'échantillon et la règle d'acceptation/rejet.
Pour un exemple concret de zonage, de défauts, de conditions d'observation et d'approbation d'échantillons, consultez nos critères d'acceptation cosmétique pour les boîtiers en aluminium usinés CNC. Ce guide concerne les boîtiers en aluminium ; d'autres pièces nécessitent leurs propres limites convenues.
Ce qu'il faut inclure dans une RFQ de finition
Les traitements de surface secondaires sont effectués par des partenaires de finition spécialisés. Avant de confirmer le devis et le calendrier, PTSMAKE examine l'allocation d'usinage, le masquage, l'itinéraire de traitement et les exigences d'inspection par rapport à votre dessin.
Envoyez votre dessin- Matériau de base et géométrie de la pièceGrade d'alliage ou de polymère, dessin, modèle et quantité.
- Traitement requisSpécification de finition, couleur, texture, épaisseur ou objectif de rugosité.
- Carte de surfaceZones A/B, faces fonctionnelles, masquage et emplacements de support acceptables.
- Référence d'acceptationÉchantillon approuvé, conditions de visualisation, limites de défauts et exigences d'échantillonnage.
- Condition finaleDimensions, ajustements, contacts électriques ou surfaces d'étanchéité après traitement.
Questions sur la finition de surface
Qui réalise l'usinage CNC et les traitements de surface ?
PTSMAKE réalise l'usinage CNC. Des partenaires de finition spécialisés réalisent les traitements de surface secondaires. Nous examinons les exigences d'usinage, de finition et d'inspection pour chaque commande.
Un revêtement peut-il modifier l'ajustement final ?
Oui. Les dépôts, les processus de conversion, la préparation et l'enlèvement de matière peuvent affecter une caractéristique différemment. Identifiez les surfaces qui doivent respecter les dimensions après finition et toutes les zones nécessitant un masquage.
Pouvons-nous utiliser une norme d'acceptation cosmétique différente ?
Oui. Partagez votre dessin, vos échantillons ou votre spécification client pendant la RFQ. Nous pouvons convenir de différentes zones A/B, conditions de visualisation, limites de défauts et couverture d'inspection. Des contrôles plus stricts peuvent augmenter les coûts de traitement et de gestion de la qualité.
Puis-je demander un traitement non listé ci-dessus ?
Oui. Envoyez la spécification exacte du traitement et le matériau de base. Nous vérifierons l'adéquation du partenaire, la séquence, l'inspection et le calendrier de production cité avant de le confirmer.
Planifiez l'usinage et la finition ensemble
Envoyez le dessin de votre pièce, l'exigence de finition et la carte des surfaces visibles. PTSMAKE examinera avec vous la voie de traitement et le niveau d'acceptation avant de faire un devis.
Demandez votre devis