
Une enceinte en aluminium peut respecter ses dimensions et échouer tout de même à un examen d'apparence. Des exigences de finition vagues transforment de petites marques en approbations retardées et en expéditions contestées.
Réponse rapide : Les critères d'acceptation cosmétique définissent l'apparence qu'un acheteur et un fournisseur acceptent d'accepter. Pour les enceintes en aluminium CNC, l'accord devrait identifier les zones de surface, les limites de défauts, les conditions de visualisation, les références de finition, la correspondance d'assemblage, la couverture d'inspection et l'autorité d'approbation avant le début de la production.
Ce guide montre comment transformer une attente d'apparence en une exigence qu'un fournisseur peut chiffrer et inspecter. Vous y trouverez une carte de surface, une matrice de défauts et des enregistrements d'approbation que vous pouvez adapter à votre enceinte.
Vous pouvez partager vos dessins d'enceinte et vos exigences d'apparence avec PTSMAKE.
Définir les Critères d'Acceptation Cosmétique par Surface et Fonction
S'entendre sur la Portée et l'Autorité d'Approbation
Des mots tels que “ premium ”, “ lisse ” et “ impeccable ” décrivent une attente. Ils n'indiquent pas à un inspecteur comment décider si une marque est acceptable. Un accord utile relie chaque exigence à une surface spécifique, une méthode d'inspection et une règle de décision.
Je commence par le produit assemblé car la vue du client définit une grande partie du risque cosmétique. L'acheteur devrait identifier la position installée normale, la direction de visualisation et les points de contact. Un panneau qui fait face à un mur peut nécessiter des contrôles d'apparence différents de la face avant autour d'un écran.
L'accord a également besoin d'un propriétaire clair. Le service des achats peut collecter les documents, mais l'acheteur devrait nommer qui peut approuver les limites d'apparence et les déviations. Le fournisseur doit savoir si un e-mail, un enregistrement d'échantillon signé ou un dessin révisé modifie l'exigence approuvée.
Les deux parties devraient convenir quel document prévaut en cas de conflit de notes. Un dessin pourrait exiger une finition uniforme tandis qu'un échantillon montre une plage de texture permise. Cette différence nécessite une décision écrite avant la production. Un inspecteur ne devrait pas avoir à choisir entre deux instructions contradictoires à la fin d'un lot.
Classer les Surfaces dans le Produit Assemblé
A classification des surfaces1 regroupe les zones selon leurs exigences d'apparence. Les spécifications des fabricants publics illustrent cette approche, mais leurs noms de classe et leurs limites appartiennent à leurs propres produits. Votre projet devrait définir ses propres zones et expliquer chacune d'elles sur un dessin ou une vue de modèle marquée.
Le tableau suivant est un modèle de planification illustratif. Ses noms de zones sont des exemples, pas des grades industriels. Chaque ligne nécessite toujours les limites d'acceptation convenues par l'acheteur.
| Zone d'exemple | Visibilité en utilisation | Zone définie par le projet | Exigence fonctionnelle distincte | Référence d'inspection |
|---|---|---|---|---|
| Panneau avant | Vue directe du client | Visible primaire | Ajustement de l'écran et des boutons | Vue d'assemblage marquée et échantillon approuvé |
| Panneau latéral | Visible depuis une vue latérale normale | Visible secondaire | Caractéristiques de ventilation et de montage | Carte des zones et référence de finition |
| Cavité intérieure | Caché après assemblage | Normalement caché | Propreté et dégagement des composants | Dessin et règles de défauts convenues |
| Bord de raccordement | Partiellement exposé au niveau d'un joint | Bande de bord définie | Exigence d'ajustement, de contact ou d'étanchéité | Vue détaillée avec limite de zone |
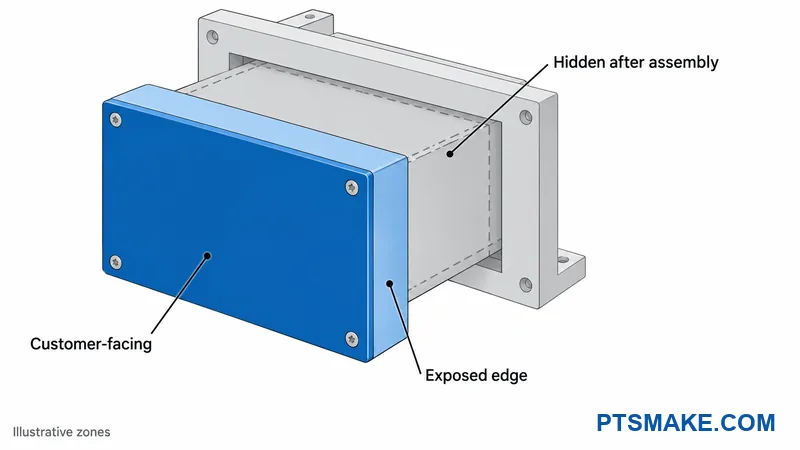
La limite de zone devrait être facile à localiser sur la pièce réelle. Une note générale telle que “ surfaces avant uniquement ” peut laisser le rayon de bord, la poche encastrée et le rebord arrière ouverts au débat. Une vue marquée peut identifier ces zones sans ajouter de dimensions inutiles à chaque note cosmétique.
Bords Qui Deviennent Visibles Après l'Assemblage
Une face cachée peut devenir visible à travers un interstice de panneau ou autour d'un couvercle amovible. Par exemple, un instrument de bureau hypothétique peut exposer le retour intérieur de son panneau avant lorsqu'il est vu d'en haut. Cette bande nécessite une zone explicite même si la majeure partie de la surface intérieure reste cachée.
L'accès de service mérite une décision distincte. L'acheteur devrait indiquer si l'apparence est importante lorsqu'un technicien retire le couvercle. L'équipe peut alors éviter d'appliquer la règle la plus stricte orientée client à chaque paroi interne par défaut.
Donner aux Interfaces Fonctionnelles des Exigences Distinctes
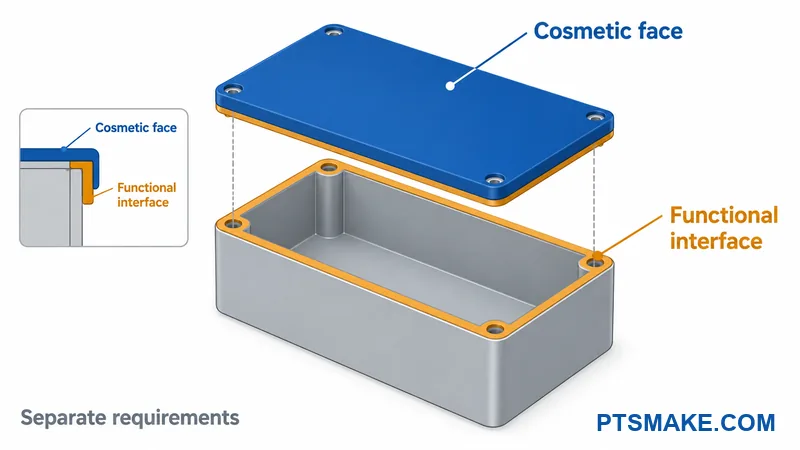
L'approbation de l'apparence ne peut pas remplacer les vérifications d'ajustement, de contact électrique, d'étanchéité ou d'autres fonctions spécifiées. Une marque qui se situe dans une limite cosmétique peut toujours traverser une surface d'étanchéité. Un revêtement d'apparence propre peut également être inadapté là où un dessin exige une zone de contact non revêtue.
La carte de surface devrait identifier ces interfaces et indiquer leurs exigences de contrôle. Le guide DFM de châssis d'amplificateur en aluminium fournit un contexte plus large pour les interfaces de boîtier et les décisions d'assemblage. Ce document d'acceptation devrait reprendre les exigences pertinentes sans devenir un second manuel de conception.
Masquage et Limites de Transition de Finition
Une note de masquage devrait identifier où la finition s'arrête et comment la transition est jugée. L'acheteur devrait clarifier si la limite reste visible après l'assemblage. Le dessin devrait également séparer l'apparence permise de cette limite de toute exigence de contact fonctionnel.
Ces décisions empêchent deux erreurs opposées. Un inspecteur peut rejeter une région non revêtue intentionnelle comme un dommage de finition. Un autre inspecteur peut accepter un revêtement endommagé parce que l'interface proche est cachée. Des zones claires et des notes fonctionnelles distinctes donnent aux deux personnes la même base pour une décision.
S'entendre sur les Conditions de Visualisation Avant de Fixer les Limites
Définir la Configuration de Visualisation
Une limite de défaut signifie peu si deux inspecteurs visualisent la pièce dans des conditions différentes. Une rayure peut ressortir sous une petite lumière angulaire et disparaître sous un éclairage large. La procédure devrait définir les conditions qui importent pour le produit et le type de défauts visés.
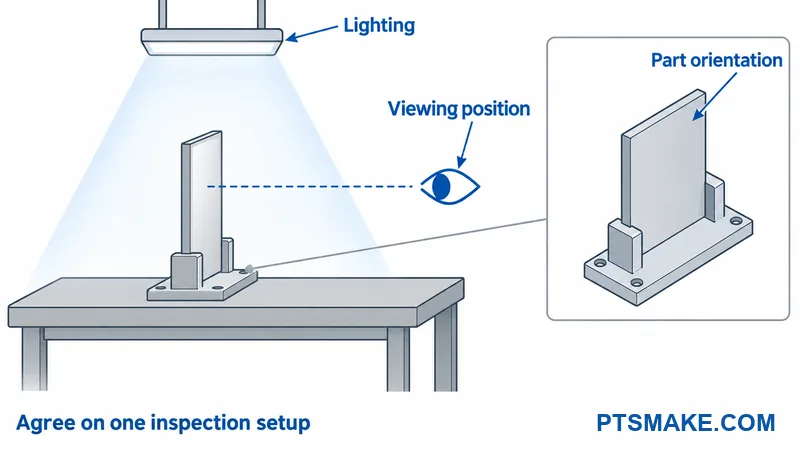
L'acheteur et le fournisseur devraient s'accorder sur le type d'éclairage, son placement et son intensité, la distance de visualisation et les angles de visualisation permis. Ils devraient également définir le temps d'observation et si la pièce tourne pendant l'inspection. Ces paramètres appartiennent à la procédure du projet ; un seul ensemble de chiffres ne conviendra pas à chaque boîtier.
L'évaluation des couleurs a sa propre portée. Évaluation visuelle des couleurs2 utilise des procédures contrôlées et un éclairage approprié pour rendre les comparaisons plus cohérentes. L'ASTM D1729 traite des matériaux opaques éclairés de manière diffuse. Il ne fournit pas une procédure complète d'inspection des rayures ou ne couvre pas toutes les apparences métalliques qui changent avec la direction.
La configuration devrait inclure l'état de la surface. Les inspecteurs ont besoin d'une méthode de nettoyage convenue et d'une décision concernant le moment où le film protecteur est retiré. Les empreintes digitales, la poussière libre et les résidus de film peuvent modifier le résultat apparent. Une étape de nettoyage ne doit pas altérer la finition ou cacher des dommages permanents.
Aligner le Fournisseur et l'Inspection à la Réception
Je vérifierais la configuration d'inspection avant de débattre d'une marque limite. Les deux équipes devraient pouvoir décrire la même orientation, le même arrière-plan, le même arrangement lumineux et la même méthode de comparaison. Un simple dessin de configuration aide à rendre cette description reproductible.
Les instructions de l'inspecteur devraient expliquer la séquence des vues et comment l'échantillon de référence est positionné. La procédure devrait également indiquer si le grossissement est autorisé. Une vérification rapprochée imprévue peut créer une norme plus stricte que l'évaluation convenue du point de vue du client.
Le responsable qualité devrait définir les exigences de formation et de qualification des inspecteurs. Des échantillons approuvés peuvent aider à confirmer que les inspecteurs formés appliquent la procédure de manière cohérente.
Un examen partagé d'échantillons peut vérifier si la procédure est claire. Chaque équipe peut inspecter les mêmes pièces représentatives et comparer les décisions. S'ils ne sont pas d'accord, ils devraient vérifier la méthode, l'attribution des zones et la définition des défauts avant de modifier la limite d'acceptation.
Les photographies peuvent documenter la position et la forme d'une marque. Elles ne peuvent pas reproduire automatiquement la couleur, le brillant ou la visibilité dans les conditions convenues. Les équipes devraient décider quand une photographie est suffisante pour étayer une décision et quand la pièce physique nécessite un examen.
Le dossier d'inspection devrait identifier la révision de la procédure et les écarts pertinents par rapport à la configuration normale. Si une lampe, un luminaire ou une position de visualisation change, l'équipe qualité devrait vérifier si la nouvelle configuration supporte toujours la comparaison convenue.
Définir les Défauts et Fixer des Limites Spécifiques au Projet
Utiliser un vocabulaire commun des défauts
Un nom de défaut devrait décrire une condition observable. Le nom seul ne devrait pas décider de l'acceptation. Une petite rayure sur une paroi cachée et une rayure sur le pourtour d'un écran peuvent appartenir à la même famille de défauts mais nécessitent des règles différentes.
Le vocabulaire devrait séparer une rayure étroite d'une zone frottée ou éraflée plus large. Il devrait distinguer une bosse enfoncée d'une entaille sur un bord. Les piqûres, taches, traînées, variations de texture et défauts de marquage peuvent nécessiter leurs propres exemples car les inspecteurs peuvent interpréter ces termes différemment.
Les dommages de revêtement et le substrat exposé nécessitent également des définitions claires. L'inspecteur devrait savoir si une zone de couleur claire est une région masquée intentionnelle ou une finition endommagée. Le guide des finitions anodisées claires fournit un contexte utile sur la finition, mais le document de projet doit définir la décision d'acceptation.
Une photographie de défaut fonctionne mieux lorsqu'elle inclut le contexte. Le dossier devrait identifier la zone affectée et montrer suffisamment de la pièce pour localiser la marque. Un recadrage serré peut expliquer la forme du défaut, tandis qu'une vue plus large montre pourquoi son emplacement est important.
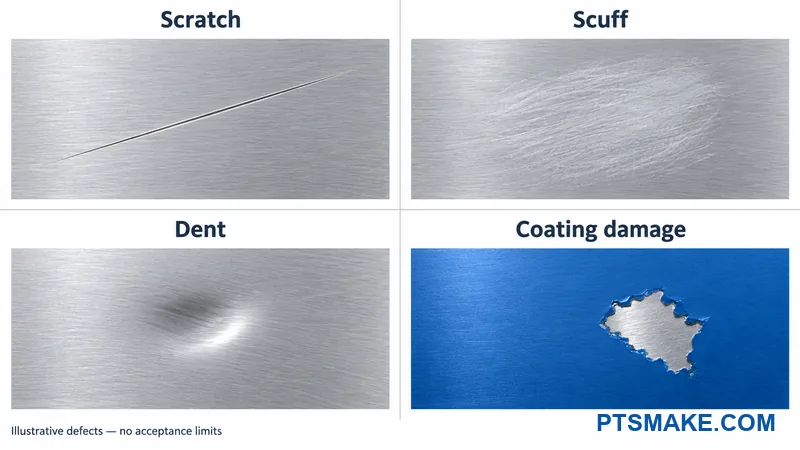
Le panneau de dommages de revêtement représente un revêtement appliqué tel que de la peinture. Chaque finition nécessite des exemples de défauts pertinents.
Les fissures, la contamination lâche, les bavures et les bords tranchants ne devraient pas entrer automatiquement dans le tableau des tolérances cosmétiques. Leur effet peut impliquer la résistance, la propreté, l'assemblage ou la sécurité de manipulation. L'acheteur devrait acheminer ces conditions vers le dessin ou l'exigence fonctionnelle pertinente et nommer la personne qui peut résoudre un cas incertain.
Construire une matrice d'acceptation des défauts
La matrice d'acceptation des défauts cosmétiques devrait combiner la définition du défaut avec sa zone et sa méthode de décision. Elle devrait indiquer ce que le fournisseur doit mesurer ou comparer. La matrice ci-dessous est un modèle à compléter, pas un ensemble de limites d'acceptation prêtes à l'emploi.
| Défaut ou condition | Zone affectée | Statut d'acceptation à convenir | Limites ou règles à compléter | Référence de décision |
|---|---|---|---|---|
| Rayure ou éraflure | Zone visible identifiée | Interdit ou conditionnel | Taille, nombre, espacement, emplacement et visibilité | Procédure et exemples de défauts convenus |
| Bosse, entaille ou piqûre | Zone de face ou de bord | Interdit ou conditionnel | Étendue, emplacement et effet sur les caractéristiques voisines | Échantillon de dessin et de limite si utile |
| Tache ou strie | Surface finie spécifiée | Interdit ou conditionnel | Visibilité et méthode de comparaison après nettoyage convenu | Référence de finition et procédure de visualisation |
| Variation de couleur ou de texture | Panneau individuel ou ensemble assemblé | Dans la plage de référence convenue | Méthode de mesure si utilisée ; comparaison d'assemblage | Références physiques approuvées |
| Dommage de finition ou substrat exposé | Région revêtue spécifiée | Règle spécifique à la zone | Masquage intentionnel versus dommage ; effet fonctionnel | Dessin de finition et exigence d'interface |
| Défaut de marquage | Étiquette ou région gravée | Règle convenue séparée | Contenu, position, lisibilité et état de finition | Œuvre d'art et dessin approuvés |
Conditions Interdites
L'acheteur doit énoncer une condition interdite directement et identifier où elle s'applique. Une note générale “ aucun défaut ” n'explique pas si elle se réfère à chaque marque microscopique ou seulement aux conditions visibles selon la méthode convenue. La procédure d'inspection devrait clarifier cette distinction.
Une condition cosmétique interdite nécessite également une règle de manipulation. Le fournisseur devrait savoir s'il doit retenir la pièce affectée, examiner le lot ou demander une dérogation écrite. La personne prenant cette décision a besoin des mêmes révisions de dessin et de référence que l'inspecteur.
Taille, Compte, Espacement et Emplacement
Les limites conditionnelles devraient expliquer comment un défaut est compté. L'acheteur devrait définir si plusieurs marques proches comptent séparément ou forment une zone affectée. Une règle d'espacement nécessite une base de mesure claire. Une règle d'emplacement devrait identifier toute région à maintenir dégagée autour des logos, des coutures, des écrans ou d'autres caractéristiques proéminentes.
L'acheteur devrait peser le bénéfice de chaque restriction par rapport à son fardeau d'inspection et de fabrication. Une règle plus stricte sur une paroi interne peut ajouter du tri ou de la retouche sans changer l'expérience du client. Cela ne rend pas les surfaces cachées illimitées ; leurs exigences fonctionnelles et de propreté s'appliquent toujours.
Établir une Règle d'Escalade pour les Pièces Limites
Je préfère un chemin documenté de retenue et de révision lorsque la règle ne soutient pas une décision claire. L'inspecteur devrait identifier la pièce et le lot, préserver la preuve et envoyer le cas à l'approbateur désigné. Une exception verbale ne devrait pas devenir une limite non écrite pour le prochain envoi.
Le dossier d'approbation devrait indiquer sa portée. Une acceptation unique pour un lot spécifique ne révise pas automatiquement le dessin ou l'échantillon maître. Si l'acheteur souhaite un changement durable, l'exigence contrôlée devrait être mise à jour avant que le fournisseur ne l'applique à nouveau.
Approuver la Couleur, le Brillant, la Texture et les Correspondances Assemblées
Spécifier des Références d'Apparence Représentatives de la Production
Un nom de couleur ou une image d'écran ne peut pas décrire l'apparence complète d'un boîtier fini. L'acheteur peut également se soucier du brillant, de la direction de la texture, de l'apparence des bords et de la façon dont la surface change avec l'angle de vision. Une référence physique permet aux deux parties de comparer ces caractéristiques sur un matériau et une finition pertinents.
Le Conseil des Anodiseurs d'Aluminium explique que l'apparence anodisée3 dépend de facteurs tels que l'alliage, l'état, le brillant, la structure de surface et le processus de coloration. La plage acceptable nécessite donc un accord de projet. Les spécifications de finition architecturales ne devraient pas être traitées comme des règles d'acceptation automatiques pour un boîtier CNC.
La référence devrait représenter le matériau et le chemin de finition prévus. Son dossier devrait identifier l'alliage et l'état, la préparation de surface, la spécification de finition et la révision approuvée. Un échantillon visuellement similaire provenant d'un processus différent peut être utile pour la discussion, mais il ne prouve pas que la production aura le même aspect.
Un échantillon maître peut représenter l'apparence prévue. Des échantillons de limite ou de seuil peuvent montrer les bords d'une plage convenue lorsqu'un échantillon cible laisse trop de place au jugement. Le dossier devrait indiquer quelle propriété chaque limite contrôle. Une limite de couleur claire n'approuve pas non plus les rayures ou une texture différente.
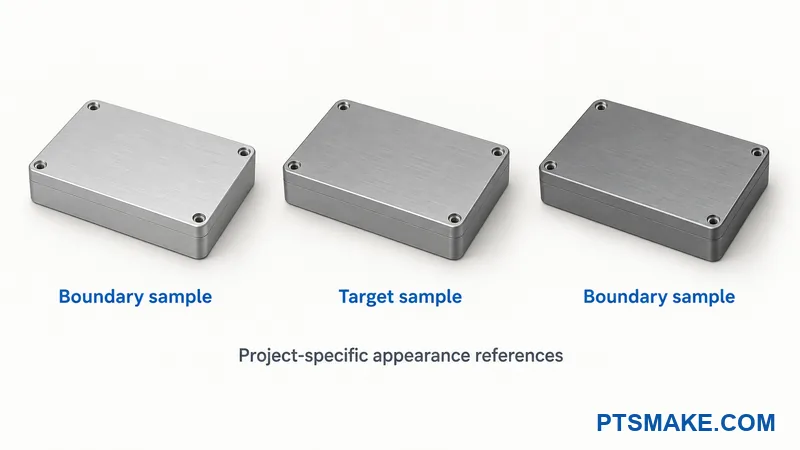
Ces illustrations expliquent la méthode de comparaison. Leurs nuances affichées ne définissent pas une tolérance de couleur, et elles ne peuvent pas servir d'échantillons d'approbation calibrés.
S'entendre sur les Méthodes Instrumentales si Nécessaire
L'acheteur peut ajouter des contrôles instrumentaux lorsque les références visuelles seules ne soutiennent pas une décision de production claire. Une différence de couleur (ΔE)4 est une comparaison calculée, pas une limite de réussite universelle. L'ASTM D2244 exige un accord entre l'acheteur et le vendeur sur la tolérance et la procédure de calcul, avec une attention particulière à l'acceptabilité visuelle.
La spécification devrait nommer la méthode de calcul choisie. Elle devrait relier le résultat numérique aux références physiques convenues et aux conditions de visualisation prévues. Le brillant, la texture et la proximité des pièces voisines peuvent affecter ce que l'acheteur accepte, donc un seul nombre ΔE non nommé est incomplet.
Géométrie de l'instrument et emplacements de mesure
La convenue géométrie de mesure5 affecte la façon dont un instrument traite la réflexion de surface. La méthode devrait identifier les réglages de l'instrument et si la réflexion spéculaire est incluse ou exclue. Ces modes peuvent produire des résultats différents sur les surfaces brillantes.
Les deux parties devraient également fixer les emplacements de mesure, l'ouverture, l'orientation de l'échantillon, l'illuminant et la procédure d'étalonnage. Une lecture prise sur une petite zone plate pourrait ne pas décrire l'apparence d'un bord incurvé ou d'une face brossée directionnelle. Les équipes devraient convenir d'une zone de mesure appropriée et conserver l'évaluation visuelle là où elle reste pertinente.
Évaluer les Panneaux Adjacents comme un Ensemble Assemblé
Deux panneaux peuvent satisfaire leurs références individuelles et pourtant paraître différents lorsqu'ils sont placés ensemble. L'examen de l'assemblage devrait identifier quelles paires ou quels groupes doivent correspondre. Il devrait indiquer l'orientation installée et les conditions de visualisation utilisées pour cette comparaison.
Par exemple, un boîtier d'instrument hypothétique a un panneau avant et un couvercle supérieur amovible. Chaque pièce a une finition brossée. Si leurs directions de texture se rencontrent différemment au niveau du joint, l'assemblage peut paraître irrégulier même lorsque chaque panneau apparaît uniforme seul. L'exigence devrait aborder cette relation avant que les pièces ne soient approuvées séparément.
Le guide de finition métal brossé donne plus de contexte sur la texture. Pour cet accord, le résultat utile est une direction marquée sur chaque composant pertinent et une comparaison assemblée claire.
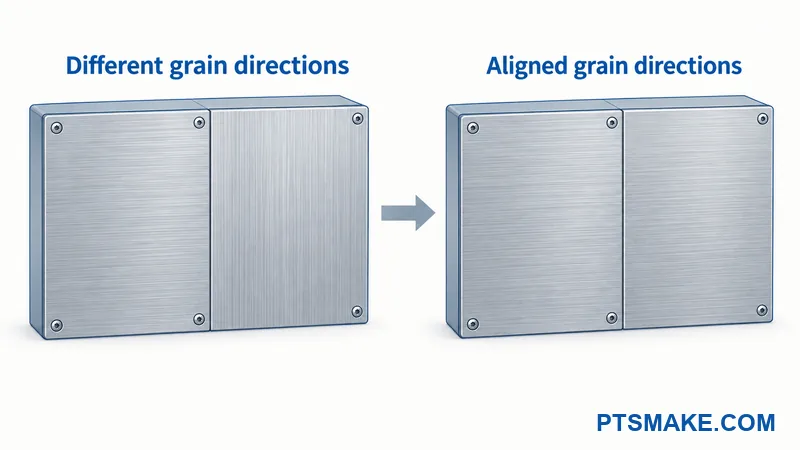
Panneaux de Remplacement et Variation entre les Lots
L'acheteur devrait distinguer la correspondance au sein d'une unité de la variation entre les lots de production. Ce sont des questions d'acceptation différentes. L'accord devrait également indiquer si un futur remplacement doit correspondre à un boîtier vieilli ou seulement à la référence de production approuvée.
Le traitement ou la sélection par jeu assorti peut aider à satisfaire une exigence d'assemblage spécifique, mais cela peut affecter la gestion des stocks et l'approvisionnement en remplacement. Je demanderais au fournisseur d'identifier ces hypothèses dans le devis. L'acheteur peut alors décider si le bénéfice d'apparence justifie les contrôles ajoutés avant le début de la production.
Inclure le Dossier d'Apparence Complet dans la Demande de Devis (RFQ)
Fournir un Ensemble d'Apparence à Révision Contrôlée
Un fournisseur a besoin des exigences d'apparence avant de deviser le boîtier. Un nom de finition seul ne définit pas le travail nécessaire pour l'inspection, l'approbation des échantillons, la manipulation et l'emballage. Les exigences tardives peuvent modifier le processus et la portée devisés.
Le dossier d'appel d'offres devrait pointer vers un ensemble de documents actuel. Chaque fichier a besoin d'une date de révision ou d'émission, et le dossier a besoin d'un propriétaire. Le dessin devrait identifier la spécification d'apparence et toute carte de surface liée. L'équipe d'achat peut alors vérifier que les devis concurrents utilisent les mêmes exigences.
Le tableau suivant est un modèle de dossier. L'équipe de projet remplit les identifiants et propriétaires réels avant de demander les prix.
| Document ou référence | Révision ou ID à enregistrer | Propriétaire | Exigence à la soumission |
|---|---|---|---|
| CAO, dessin de pièce et vue d'assemblage | Modèle, dessin et révisions d'assemblage | Ingénieur de conception | Géométrie contrôlée, faces visibles et interfaces fonctionnelles |
| Spécification d'apparence | Révision de la spécification | Ingénieur qualité | Méthode de visualisation, matrice de défauts et autorité d'acceptation |
| Spécification de finition | Révision de la spécification de finition | Propriétaires de la conception et de la finition | Matériau, préparation, exigences de revêtement ou d'anodisation et masquage |
| Ensemble de référence de finition | ID d'échantillons et état d'approbation | Approbateur d'apparence | Accès du fournisseur aux références physiques, ou un plan d'approbation convenu |
| Inspection et portée du rapport | Révision du plan d'inspection | Ingénieur qualité | Couverture, enregistrements et étapes d'approbation des échantillons convenues |
| Spécification d'emballage | Révision de l'emballage | Propriétaire de l'emballage | Faces protégées, méthode de séparation et configuration d'expédition |
| Œuvre d'art de marquage | Révision de l'œuvre d'art | Propriétaire de la conception | Contenu, position et méthode de marquage |
| Quantités commandées et mélange | Date d'émission de l'appel d'offres | Propriétaire des achats | Prototype, production et besoins en pièces de rechange |
| Registre des éléments ouverts | Révision du registre | Propriétaire des achats | Questions, hypothèses proposées et décideurs responsables |
Une référence non approuvée devrait rester marquée comme non approuvée. Un fournisseur ne devrait pas avoir à deviner si une photographie montre une cible, un défaut ou un échantillon rejeté. Le dossier devrait indiquer le but de chaque référence et comment le fournisseur peut l'examiner.
Le même dossier devrait relier le champ d'application de l'apparence avec le Exigences de fraisage CNC pour la production. Un dessin, une note de finition et une demande d'inspection doivent décrire la même révision de pièce.
Rendre les exclusions et les hypothèses de devis explicites
Le devis devrait identifier toutes les exigences que le fournisseur ne peut pas confirmer à partir des informations fournies. Il devrait également indiquer si la production d'échantillons, les enregistrements d'inspection, la manipulation spéciale et l'emballage protecteur sont inclus.
Je garderais les questions d'apparence non résolues dans un court registre écrit. Chaque question a besoin d'un propriétaire et d'une date de décision. Une comparaison de prix devient trompeuse lorsqu'un fournisseur inclut un emballage individuel et qu'un autre suppose un emballage en vrac.
L'acheteur et le fournisseur devraient également convenir de la responsabilité pour le remplacement, le tri et l'inspection répétée si un lot ne satisfait pas aux critères convenus. Les termes du projet devraient aborder l'impact sur les coûts et le calendrier associés. Une matrice d'apparence seule ne les règle pas.
Votre équipe peut envoyer le dessin de l'enceinte et les exigences d'apparence pour examen pendant que le dossier RFQ est en cours de préparation.
Approuver des Échantillons Représentatifs Avant la Production
Examiner le matériau réel et la voie de finition
Une approbation d'échantillon s'applique à la configuration que l'examinateur a réellement examinée. L'enregistrement d'approbation devrait identifier le matériau, la révision de la pièce, la préparation de surface, la voie de finition et toute différence connue par rapport au processus de production prévu.
Un coupon de finition plat peut aider l'équipe à discuter de la couleur et de la texture. Il ne peut pas montrer toutes les caractéristiques d'une enceinte finie. Une pièce représentative révèle également l'apparence des bords, des évidements, des limites de masquage et des faces voisines.
L'examen devrait inclure le produit assemblé lorsque les panneaux voisins doivent correspondre. L'équipe devrait examiner l'échantillon avec les fixations, les garnitures ou les pièces adjacentes prévues là où ces éléments affectent la visibilité. Une approbation de panneau isolé laisse ces relations non vérifiées.
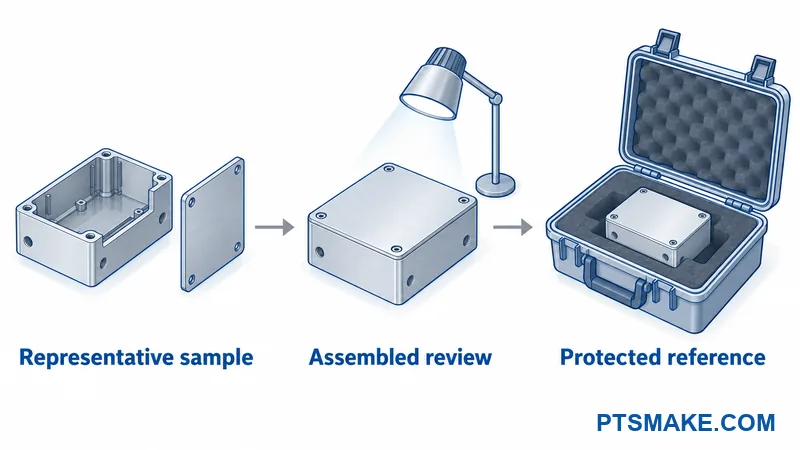
Par exemple, un couvercle prototype pourrait recevoir une préparation manuelle tandis que les couvercles de production utilisent une voie de préparation différente. Dans ce cas hypothétique, l'acheteur ne devrait pas supposer que la texture approuvée se transfère inchangée. L'enregistrement d'examen devrait identifier la différence et indiquer quelles preuves de production sont encore requises.
Le fournisseur devrait divulguer les différences de processus avant la décision d'approbation. L'acheteur peut alors approuver la voie proposée, demander des échantillons représentatifs ou laisser des éléments spécifiques ouverts. Un échantillon qui semble approprié ne résout pas un changement de processus non divulgué.
Enregistrer l'approbation et contrôler les échantillons de référence
L'enregistrement d'approbation devrait nommer l'examinateur, la date, les identifiants d'échantillons, les révisions de documents et la portée de la décision. Il devrait indiquer si l'approbation couvre l'enceinte complète ou seulement des caractéristiques d'apparence sélectionnées.
Une approbation avec des éléments ouverts a besoin de limites claires. L'enregistrement devrait identifier le travail restant et qui peut le clôturer. Le fournisseur ne devrait pas traiter un commentaire informel tel que "la couleur est bonne" comme une approbation de production complète.
L'acheteur et le fournisseur devraient convenir de la manière dont ils conserveront les ensembles de références correspondants. Chaque ensemble a besoin d'une identification durable qui n'endommage pas la surface évaluée. Chaque étiquette d'échantillon devrait indiquer la propriété d'apparence et la cible ou la limite qu'elle contrôle.
Les échantillons de référence ont besoin d'un stockage protecteur et d'une manipulation contrôlée. La saleté, les rayures, la décoloration ou les résidus d'adhésif peuvent rendre une référence peu fiable. Le propriétaire de l'échantillon devrait définir les déclencheurs d'examen et de remplacement basés sur la finition et les conditions de stockage.
Les photographies peuvent documenter l'identité de l'échantillon et l'emplacement d'un problème. Elles ne devraient pas remplacer silencieusement les références physiques pour les jugements finaux de couleur ou de brillance. L'enregistrement d'approbation devrait également indiquer comment l'équipe résout une différence entre une exigence écrite et un échantillon de référence.
Établir les Règles d'Échantillonnage, d'Enregistrement et de Disposition
Convenir de la couverture d'inspection et de l'échantillonnage
Le plan d'inspection devrait distinguer les vérifications sur chaque pièce des vérifications sur un échantillon. Les parties doivent convenir de cette couverture avant la production. Une note qui dit seulement "inspection cosmétique requise" laisse le montant de l'inspection incertain.
En échantillonnage d'acceptation6, un échantillon aléatoire soutient une décision d'accepter ou de rejeter un lot. Le NIST décrit la disposition du lot comme le but principal. Un échantillon conforme ne prouve pas que chaque boîtier est exempt de défauts.
Le plan de projet devrait nommer la méthode d'échantillonnage, définir le lot, et énoncer la taille de l'échantillon et les règles d'acceptation. Ces choix nécessitent un responsable qualité. Une valeur AQL générique copiée d'un autre produit n'établit pas un plan approprié pour ce boîtier.
La définition du lot devrait soutenir une traçabilité utile. L'équipe peut avoir besoin de distinguer les lots de finition, les révisions de pièces, ou les changements de processus au sein d'une expédition. Le fournisseur ne devrait pas combiner différentes populations sous une seule identité de lot sans une base convenue.
Le dossier d'inspection devrait montrer le nombre examiné, les défauts trouvés, leurs emplacements, et la décision résultante. Le plan devrait aussi énoncer ce qui se passe lorsqu'un échantillon échoue. L'action suivante pourrait impliquer une mise en attente, un processus de tri défini, ou un autre examen autorisé.
Préserver la traçabilité et définir l'autorité de disposition
Chaque expédition nécessite un lien vers son dossier d'inspection et les exigences applicables. Le dossier devrait identifier le lot, les révisions de documents, l'inspecteur, la date d'inspection, et les échantillons de référence utilisés. Des photos des zones contestées peuvent soutenir le dossier si elles montrent l'identité et l'emplacement de la pièce.
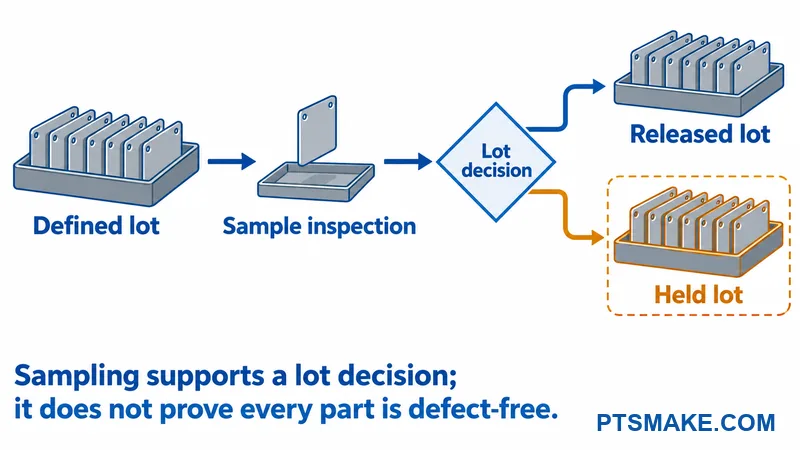
Le matériel en attente d'une décision devrait rester identifiable et séparé du matériel libéré. Un statut de mise en attente clair aide à empêcher qu'un problème d'apparence non résolu ne passe à l'emballage ou à l'assemblage. L'emplacement physique et le statut d'inventaire devraient concorder.
L'accord devrait nommer qui peut autoriser la reprise, la remise en état, le remplacement, le retour, la mise au rebut, ou l'acceptation d'une déviation spécifique. Une approbation de déviation devrait identifier le lot ou la quantité affectée et ses limites. Elle ne devrait pas devenir discrètement une nouvelle norme d'acceptation pour les commandes futures.
La reprise nécessite son propre examen. Le polissage, la retouche locale, ou le décapage et la remise en état peuvent affecter plus que le défaut original. La méthode proposée devrait aborder les dimensions, l'état du revêtement, l'ajustement, et les surfaces correspondantes le cas échéant. L'inspection convenue devrait suivre le travail.
Le dossier devrait maintenir le constat original, l'action autorisée, et le résultat de l'inspection finale connectés. Ce lien facilite l'enquête sur un problème récurrent. Il empêche également qu'une pièce retravaillée ne porte uniquement le dossier créé avant que son état ne change.
Protéger l'Apparence par l'Emballage et le Contrôle des Modifications
Prévenir les dommages liés à la manipulation et à l'expédition
Un boîtier peut satisfaire les critères convenus lors de l'inspection et être rayé pendant l'emballage. La spécification d'emballage devrait donc identifier les surfaces qui nécessitent une protection et les points où l'emballage peut entrer en contact avec la pièce.
Les pièces devraient rester séparées là où le mouvement pourrait provoquer des frottements. Les séparateurs et dispositifs de retenue proposés devraient convenir à la masse, aux bords, à la finition et aux conditions d'expédition de la pièce. Un matériau souple seul n'établit pas une protection si une pièce lâche peut se déplacer contre des débris ou un autre boîtier.
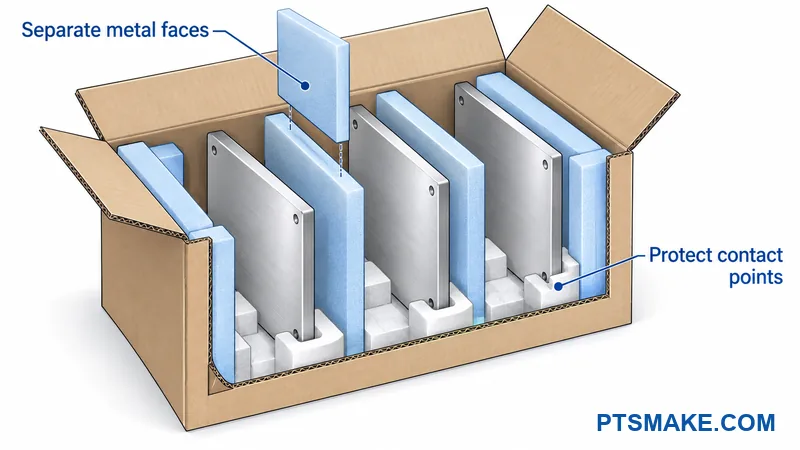
Les films protecteurs et les produits adhésifs nécessitent des vérifications de compatibilité avec la finition réelle. L'équipe devrait considérer les conditions d'application, de stockage, de transport et de retrait. Un film qui se retire proprement peu après l'emballage peut se comporter différemment après une période de stockage plus longue ou plus chaude.
L'examen devrait inclure le déballage et la manipulation lors de l'assemblage. Le personnel d'emballage a besoin d'une méthode convenue qui évite de traîner les faces protégées sur l'établi. Le personnel de réception a besoin d'une méthode d'ouverture claire qui éloigne les lames et les fixations des surfaces finies.
L'acheteur et le fournisseur devraient convenir d'un essai ou d'un test d'emballage qui reflète l'itinéraire de distribution prévu. Le contrôle d'acceptation devrait examiner le boîtier après déballage, y compris les points de contact et les débris piégés. Le plan devrait enregistrer qui approuve l'emballage et quelle configuration a été évaluée.
Définir les changements qui nécessitent une nouvelle approbation
Le projet devrait définir quels changements nécessitent un avis et lesquels nécessitent de nouveaux échantillons ou tests. Les changements pertinents peuvent inclure l'alliage ou la trempe, la préparation de surface, le fournisseur de finition, le processus de revêtement, la méthode de masquage, et les matériaux d'emballage. Les changements d'outillage nécessitent également un examen lorsqu'ils peuvent altérer l'apparence approuvée ou une interface contrôlée.
L'examen devrait se concentrer sur ce que le changement peut affecter. Un nouveau séparateur d'emballage peut nécessiter un examen de contact et de transport. Un changement de la voie de finition peut nécessiter un examen plus large de l'apparence et de la fonctionnalité. Le même périmètre d'approbation ne conviendra pas à chaque changement.
Le fournisseur devrait identifier les lots affectés et la date de changement proposée. L'approbation de l'acheteur devrait faire référence aux documents révisés et à toute preuve requise. Les ensembles de référence anciens et nouveaux devraient rester clairement identifiés pendant la transition.
Liste de contrôle de lancement de pré-production
Le propriétaire du projet peut utiliser le registre vierge suivant avant d'autoriser la production. Chaque entrée nécessite des preuves concrètes et un approbateur désigné. Un statut vide signifie que la décision de lancement est toujours ouverte.
| Approbation requise | ID d'enregistrement ou d'échantillon | Approbateur responsable | Statut | Action ouverte |
|---|---|---|---|---|
| Documents d'apparence émis | Entrée de projet | Propriétaires de conception et de qualité | Entrée en attente | Entrée de projet |
| Échantillon représentatif accepté | Entrée de projet | Approbateur d'apparence nommé | Entrée en attente | Entrée de projet |
| Plan d'inspection et de disposition convenu | Entrée de projet | Propriétaires qualité acheteur et fournisseur | Entrée en attente | Entrée de projet |
| Configuration d'emballage acceptée | Entrée de projet | Propriétaire de l'emballage | Entrée en attente | Entrée de projet |
| Hypothèses RFQ et modifications résolues | Entrée de projet | Propriétaires achats et techniques | Entrée en attente | Entrée de projet |
Le propriétaire du lancement doit enregistrer toute exception autorisée avec sa portée et sa condition d'expiration ou de clôture. La production ne doit commencer que dans la portée que les parties responsables ont approuvée.
Examiner Vos Exigences d'Apparence pour l'Enceinte
Vous pouvez envoyer vos dessins, carte de surface, références de finition et questions d'inspection ouvertes à PTSMAKE. Votre dossier peut identifier les exigences d'apparence qui nécessitent un accord avant la soumission, l'approbation d'échantillon et la production.
La classification de surface attribue des exigences d'apparence à des zones identifiées. Viasat fournit un exemple spécifique au fabricant ; chaque projet de boîtier a toujours besoin de ses propres définitions et limites de zone. ↩
L'évaluation visuelle des couleurs compare la couleur dans des conditions définies. ASTM D1729 couvre une portée spécifique de matériaux opaques et n'établit pas chaque type d'inspection cosmétique. ↩
L'apparence anodisée comprend la couleur, le brillant et la structure de surface. Les choix de matériaux et de traitement affectent le résultat, donc l'acheteur et le fournisseur ont besoin d'une plage de référence convenue. ↩
Le Delta E exprime une différence de couleur calculée en utilisant une méthode spécifiée. Les parties doivent s'entendre sur le calcul, la tolérance et la relation avec l'acceptation visuelle. ↩
La géométrie de mesure décrit comment un instrument illumine et observe un échantillon. Des réglages cohérents et une présentation d'échantillon aident à rendre les comparaisons significatives. ↩
L'échantillonnage d'acceptation utilise un échantillon sélectionné pour décider de la disposition d'un lot. Il ne garantit pas que chaque pièce individuelle répond à chaque exigence. ↩