Vos blocs de vannes hydrauliques fuient-ils à cause d'erreurs d'usinage ?
Tout ingénieur hydraulicien connaît la crainte d'un bloc de vannes qui fuit. Un port hors spécifications, un alésage lâche, une mauvaise rainure—et tout le système perd de la pression, gaspille de l'huile et force un démontage coûteux sur le terrain.
Oui, la plupart des fuites hydrauliques remontent à des erreurs d'usinage des blocs de vannes. Une géométrie de port médiocre, des largeurs de méplat en dehors de ±0,01 mm, des alésages de tiroir rugueux et des rainures de joint torique peu profondes sont les principaux modes de défaillance. L'usinage CNC de précision est le seul processus fiable pour maintenir ces tolérances sur des blocs multi-ports complexes.
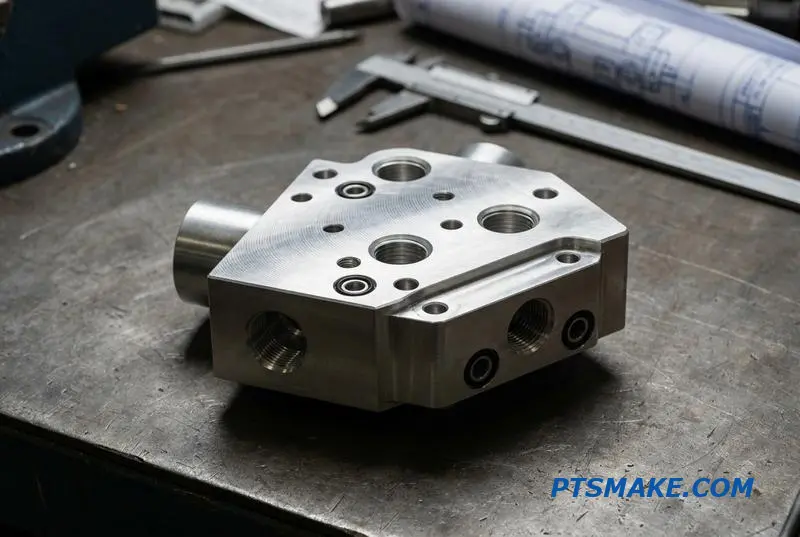
Dans ce guide de l'acheteur, je vous présenterai les détails d'usinage qui comptent, les choix de matériaux, les normes de filetage, les facteurs de coût et les conseils DFM qui permettent d'économiser de l'argent. Commençons par les erreurs qui causent la plupart des fuites.
Pourquoi les erreurs d'usinage des blocs de vannes sont la cause principale des fuites hydrauliques
Les systèmes hydrauliques tombent souvent en panne non pas à cause d'une défaillance catastrophique, mais à cause d'un défaut minuscule. Un seul port, méplat ou rainure d'étanchéité hors spécifications dans un bloc de vannes peut provoquer des fuites internes, une perte de pression et, finalement, une défaillance prématurée du système. Ces blocs de vannes hydrauliques usinés CNC sont le goulot d'étranglement caché entre votre conception et une machine sans fuite.
Qu'est-ce qui définit la qualité ?
La différence entre un bloc de vannes hydraulique fiable et un problème de responsabilité se joue à quelques microns. Le coût d'une défaillance sur le terrain — y compris les temps d'arrêt, le démontage et les réclamations de garantie — dépasse de loin l'investissement initial de fabrication. La précision n'est pas une option.
Tolérances d'usinage clés
| Fonctionnalité | Tolérance critique | Impact de l'erreur |
|---|---|---|
| Géométrie des ports | Profil ±0,02 mm | Débit inefficace, chute de pression |
| Largeurs de méplat | Dimension ±0,01 mm | Mauvais calage du tiroir, fuites internes |
| Profondeur de la rainure d'étanchéité | Profondeur ±0,015 mm | Défaillance du joint torique, fuites externes |
| Finition d'alésage du tiroir | Ra 0,2-0,4 μm | Blocage du tiroir, usure prématurée |
Seul l'usinage CNC de haute précision peut maintenir constamment ces tolérances sur un bloc complexe à plusieurs ports, garantissant que votre système fonctionne comme prévu.
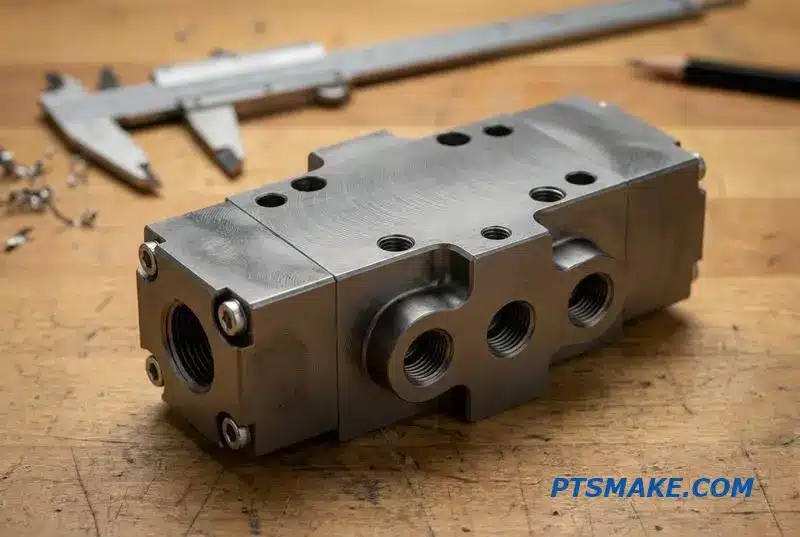
Une idée fausse courante est que toutes les erreurs d'usinage sont égales. Cependant, le type d'erreur dicte le mode de défaillance. Une imprécision dimensionnelle, telle qu'un alésage de tiroir surdimensionné, entraînera une fuite immédiate et évidente. Mais une erreur subtile dans la finition de surface peut être bien plus insidieuse, entraînant une dégradation progressive des performances.
Au-delà de la précision dimensionnelle
La rugosité de surface à l'intérieur d'un alésage de tiroir crée des pics et des vallées microscopiques. Ces imperfections perturbent le mince film de fluide hydraulique qui lubrifie le tiroir, provoquant une usure accélérée du tiroir et de l'alésage lui-même. Cela conduit à une fuite interne lente qui réduit la performance du système. efficacité volumétrique1.
Type d'erreur vs Conséquence sur le système
| Erreur d'usinage | Effet immédiat | Conséquence à long terme |
|---|---|---|
| Chanfrein de port incorrect | Flux turbulent | Perte d'énergie, génération de chaleur |
| Mauvaise qualité de filetage | Risque de "cross-threading | Rupture catastrophique du raccord |
| Rainure hors spécifications | Extrusion du joint | Fuite externe progressive |
| Rugosité de surface | Friction accrue | Usure des composants, durée de vie réduite |
Cette lente baisse de performance est difficile à diagnostiquer sur le terrain. Après avoir collaboré avec nos clients, nous avons constaté qu'elle est souvent confondue avec l'usure de la pompe ou la contamination du fluide, entraînant des remplacements de composants inutiles et coûteux. La cause profonde, cependant, reste dans le bloc de vannes lui-même.
Les erreurs d'usinage dans les blocs de vannes hydrauliques sont la cause directe de la plupart des fuites et des défaillances du système. L'obtention de tolérances critiques pour des caractéristiques comme les alésages de tiroirs et les rainures d'étanchéité est essentielle. L'usinage CNC de précision est le seul processus de fabrication qui peut garantir la fiabilité requise pour les systèmes hydrauliques haute performance.
Matériaux des blocs de vannes hydrauliques — Aluminium vs Acier vs Inox
Le choix du bon matériau pour les blocs de vannes hydrauliques est une première étape cruciale. Il impacte directement les performances, la durée de vie et le coût global de votre système. La décision ne concerne pas seulement la résistance ; elle implique un équilibre entre le poids, la résistance à la corrosion et l'usinabilité pour des résultats optimaux.
Les principaux matériaux en lice
Les options principales sont l'aluminium, l'acier au carbone et l'acier inoxydable. Chaque matériau présente des avantages distincts qui le rendent adapté à des applications spécifiques. Mon objectif est de détailler ces différences d'un point de vue pratique pour guider votre sélection de matériau pour les blocs de vannes hydrauliques.
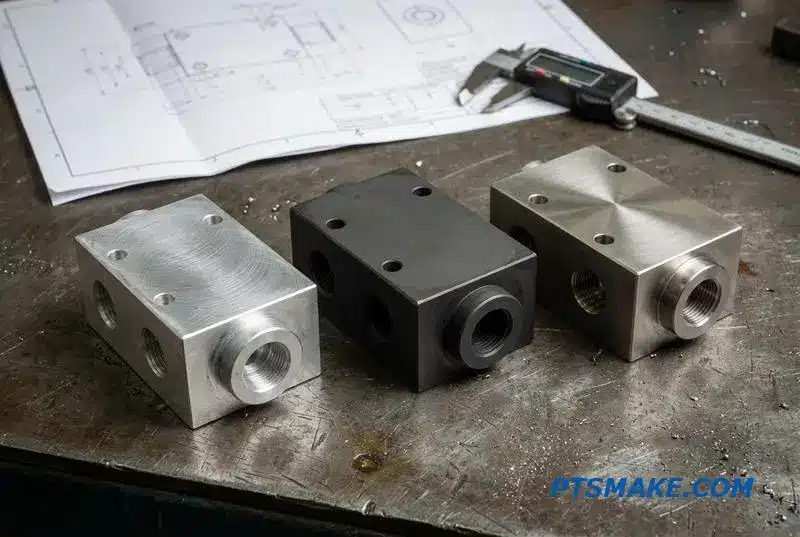
Aluminium : Le choix léger
L'aluminium 6061-T6 est excellent pour les utilisations mobiles et industrielles de moins de 350 bars. Son poids léger et son usinabilité supérieure réduisent à la fois les temps de cycle et les coûts. Cependant, il est plus mou et peut être sujet à l'endommagement des filetages de port Galling2, un risque que nous atténuons avec une conception et une manipulation soignées.
Acier au carbone : La norme haute pression
Pour les systèmes stationnaires dépassant 350 bars, les aciers au carbone comme le 1045 ou le 4140 sont le choix par défaut. Ils offrent une résistance et une durabilité supérieures pour les applications exigeantes. Une considération clé est qu'ils nécessitent un traitement de surface protecteur, tel que la phosphatation ou le zingage, pour prévenir la rouille.
Acier inoxydable : Pour les environnements difficiles
Lorsque la corrosion est la principale préoccupation, comme dans les applications marines, alimentaires ou médicales, l'acier inoxydable (304/316) est essentiel. Bien que sa résistance à la corrosion soit inégalée, il est nettement plus difficile à usiner, ce qui se traduit par un coût de fabrication plus élevé.
Sélection des matériaux en un coup d'œil
| Pression d'application | Cycle de travail | Environnement | Matériau recommandé | Usinabilité | Coût relatif |
|---|---|---|---|---|---|
| < 350 bars | Intermittent / Continu | Propre / Industriel | Aluminium 6061-T6 | Excellent | $ |
| > 350 bars | Continu / Lourd | Industriel | Acier au carbone 1045/4140 | Bon | $$ |
| Tous | En continu | Corrosif / Qualité alimentaire | Acier inoxydable 304/316 | Juste | $$$$ |
Votre choix final équilibre les exigences de pression, l'exposition environnementale et le budget. L'aluminium est idéal pour les projets à basse pression et sensibles aux coûts. L'acier est pour la durabilité à haute pression, tandis que l'acier inoxydable est nécessaire pour les conditions corrosives ou stériles. Une sélection appropriée des matériaux prévient les défaillances coûteuses à long terme.
Dimensions clés qui décident si votre bloc de vannes passe le CQI
Lorsqu'un bloc de vannes hydrauliques arrive pour le contrôle qualité à la réception (CQR), son succès dépend de bien plus que de son apparence. Les dimensions critiques doivent être parfaites. Ces mesures garantissent que le bloc fonctionne de manière fiable sous pression, prévenant les défaillances coûteuses sur le terrain.
Vérifications dimensionnelles essentielles
Le processus d'inspection se concentre sur des caractéristiques géométriques spécifiques. Chacune joue un rôle dans la performance globale de la vanne, de l'intégrité de l'étanchéité à l'assemblage correct. Un mauvais contrôle d'une seule dimension peut compromettre l'ensemble du système hydraulique.
Précision de positionnement et interne
L'emplacement précis des ports et des passages internes impeccables sont fondamentaux. Nous ne fabriquons pas seulement un bloc de métal ; nous créons un circuit fluide précis.
| Dimension vérifiée | Tolérance typique | Conséquence de l'échec |
|---|---|---|
| Distance entre les centres des ports | ±0,05 mm | Désalignement du collecteur, contrainte de connexion |
| Diamètre d'alésage (DI) | H7 ou plus serré | Fuite interne, mauvaise réponse du tiroir |
| Profondeur/Largeur de la rainure | ±0,05 mm | Extrusion ou endommagement du joint torique |
| Finition de surface (Étanchéité) | Ra 0,8 µm | Fuites de fluide, usure prématurée des joints |
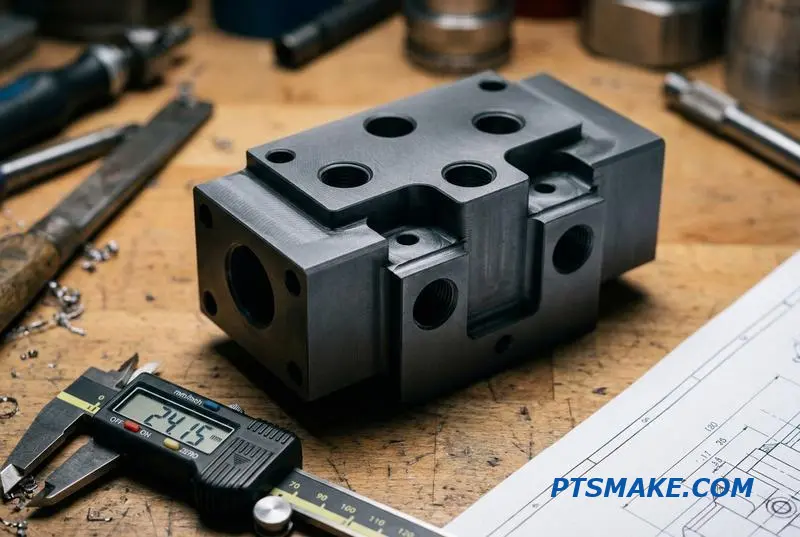
La liste de contrôle d'un ingénieur qualité approfondit la géométrie fonctionnelle du bloc de vannes. Il s'agit de comprendre pourquoi ces chiffres sont importants. Par exemple, un diamètre d'alésage qui s'écarte de sa tolérance H7 peut provoquer des fuites internes croisées, réduisant l'efficacité et la puissance du système.
Pourquoi les tolérances ne sont pas négociables
Ce ne sont pas seulement des chiffres sur un dessin ; ce sont des exigences fonctionnelles critiques. Une rainure trop serrée cisaillera un joint torique lors de l'assemblage, créant un chemin de fuite immédiat. Une rainure trop lâche permet au joint torique de s'extruder sous pression, conduisant à une défaillance éventuelle. Les bonnes tolérances d'usinage des blocs de vannes hydrauliques sont essentiels.
La science derrière la finition
La finition de surface est un autre facteur critique. Une face d'étanchéité avec une finition plus rugueuse que 0,8 Ra créera des chemins de fuite microscopiques et usera rapidement les joints. Les principes de tribologie3 nous montrent comment les interactions de surface dictent le frottement, l'usure et la durée de vie de l'étanchéité. L'usinage CNC cohérent et répétable est le seul moyen de maintenir ces tolérances serrées, production après production.
| Fonctionnalité | Impact fonctionnel d'une mauvaise tolérance | Pourquoi c'est important |
|---|---|---|
| Circularité d'alésage | Usure inégale du tiroir, blocage hydraulique | Assure un mouvement fluide et à faible frottement du tiroir |
| Diamètre sur flancs du filetage | Filetage croisé, joint d'étanchéité mal ajusté | Garantit des connexions sécurisées et sans fuite |
| Planéité (Face d'accouplement) | Défaillance du joint, fuite externe | Fournit une surface de serrage uniforme pour les joints d'étanchéité |
Un contrôle dimensionnel précis est crucial pour la performance des blocs de vannes hydrauliques. Les tolérances pour les alésages, les rainures et les surfaces impactent directement l'étanchéité, l'alignement et la fiabilité. Cela fait de l'usinage CNC expert non seulement une préférence, mais une nécessité pour des systèmes hydrauliques fiables.
Perçage transversal interne vs Ports usinés — La réalité de la fabrication
Lors de la conception de blocs de vannes hydrauliques, le routage interne des fluides est un détail critique. Le choix entre le perçage transversal interne et les orifices usinés impacte directement la complexité de fabrication, le coût et, finalement, la performance. C'est une décision qui équilibre la dynamique des fluides idéale avec la fabricabilité pratique.
Perçages transversaux droits
C'est la méthode la plus courante et la plus simple. Cependant, elle crée souvent des passages "en cul-de-sac" là où les perçages se croisent. Ces extrémités doivent être bouchées, ce qui peut introduire des points de fuite potentiels sous haute pression ou vibration.
Canaux usinés
Les canaux fraisés offrent plus de liberté de conception pour les circuits complexes. Cependant, ils nécessitent des plaques de recouvrement pour sceller les passages. Cela ajoute des composants, des étapes d'assemblage et davantage de problèmes d'étanchéité potentiels qui doivent être gérés avec soin.
| Méthode | Complexité | Facteur de coût |
|---|---|---|
| Perçage transversal | Faible-Moyen | Faible |
| Canaux fraisés | Haut | Haut |
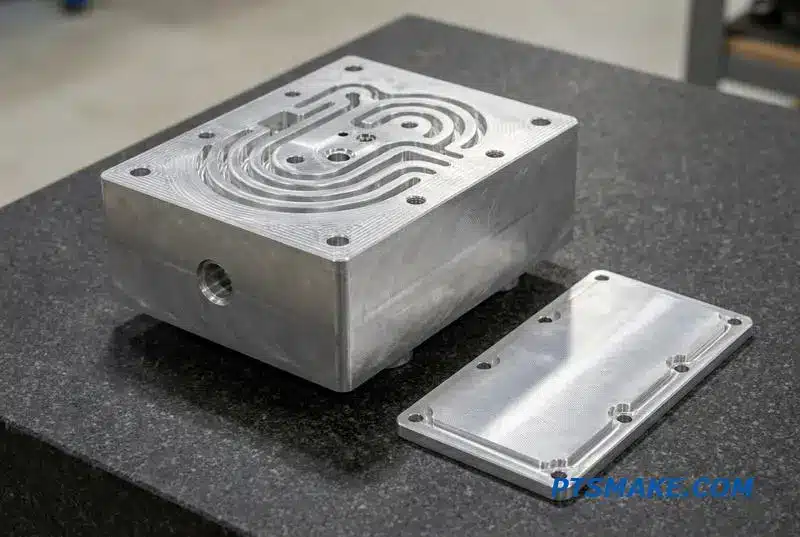
Compromis de fabrication
La réalité du perçage transversal des blocs de vannes hydrauliques est de gérer les compromis. Bien que rentables, les perçages transversaux droits laissent des "jambes mortes" qui nécessitent des bouchons. Ces bouchons deviennent un point de défaillance potentiel, surtout sous des cycles de haute pression ou lors de l'utilisation de fluides plus minces.
Pour les passages longs et droits, nous utilisons souvent le forage au canon. Il maintient une haute précision sur des profondeurs extrêmes mais nécessite un équipement spécialisé. Cela le rend plus cher que le perçage standard mais est nécessaire pour certains blocs de vannes hydrauliques qui exigent des circuits internes longs et ininterrompus.
Risques et spécifications
Les canaux fraisés, scellés avec une plaque de recouvrement, offrent une flexibilité de conception mais augmentent le nombre de composants et les faces d'étanchéité. Toute imperfection dans la surface d'étanchéité peut entraîner des fuites. Des changements géométriques abrupts dans les passages percés peuvent également causer des problèmes tels que Cavitation4, endommageant le bloc avec le temps.
| Fonctionnalité | Perçage transversal | Forage au canon | Canal fraisé |
|---|---|---|---|
| Meilleure utilisation | Connexions simples et courtes | Passages longs et droits | Chemins complexes et non linéaires |
| Risque clé | Bavures internes, fuites de bouchons | Coût d'usinage plus élevé | Défaillance du joint ou de l'étanchéité |
| Coût | Faible | Moyen | Haut |
Lors de la spécification des passages internes, soyez clair. Demandez-nous chez PTSMAKE concernant notre rapport profondeur/diamètre maximal et nos processus d'ébavurage interne. Cette communication est cruciale pour une performance fiable.
En fin de compte, le choix du passage interne est un équilibre entre les besoins de conception, le coût de fabrication et le risque acceptable. Des spécifications claires et une communication ouverte avec votre partenaire de fabrication sont essentielles pour créer des blocs de vannes hydrauliques fiables et efficaces qui fonctionnent comme prévu.
Types de filetages et normes de ports que vous devez spécifier correctement
Choisir le bon filetage pour les blocs de vannes hydrauliques est critique. Une petite erreur sur un dessin peut entraîner des fuites importantes, un retravail coûteux ou même une défaillance complète de la pièce. J'ai vu des spécifications incorrectes causer des retards majeurs de projet. La clé est de comprendre comment les différentes normes scellent.
Mécanismes d'étanchéité : La différence fondamentale
Il existe deux façons principales pour un filetage de port de créer un joint d'étanchéité. Il scelle soit sur les filetages eux-mêmes, soit sur une surface séparée, généralement en utilisant un joint torique. Ce choix impacte la pression nominale, la réutilisabilité et la fiabilité. Des composants mal assortis ne scelleront jamais correctement.
Normes de filetage de port courantes
Pour éviter ces problèmes, il est essentiel de se familiariser avec les normes les plus courantes utilisées mondialement. Chacune a une géométrie spécifique et une méthode d'étanchéité. Spécifier la mauvaise est une erreur courante et coûteuse.
Comparaison rapide des principales normes
Voici un tableau résumant les normes que nous usinons fréquemment chez PTSMAKE. Cela aide nos clients à sélectionner le meilleur ajustement pour leur application.
| Standard | Géométrie du filetage | Méthode de scellement | Gamme de pression typique | Régions courantes |
|---|---|---|---|---|
| SAE J1926 | Droit (UN/UNF) | Joint torique sur bossage | Haut | Amérique du Nord |
| BSPP (G) | Parallèle | Joint torique/Rondelle sur portée | Moyen à élevé | Europe, Asie |
| BSPT (R) | Conique | Sur les filetages | Faible à moyen | Europe, Asie |
| NPT/NPTF | Conique | Sur les filetages | Faible à moyen | Amérique du Nord |
| Conique métrique | Conique | Sur les filetages | Faible à moyen | L'Europe |
| Parallèle métrique | Parallèle | Joint torique/Rondelle sur portée | Haut | Europe, Mondial |
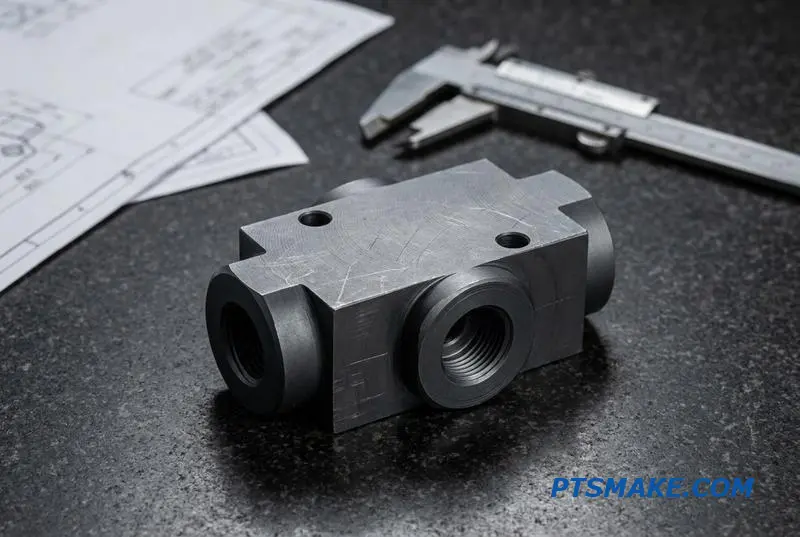
Comprendre la distinction entre les méthodes d'étanchéité est crucial pour la conception de blocs de vannes hydrauliques fiables. Les filetages coniques, comme NPT et BSPT, créent un joint par déformation du filetage. Lorsque les extrémités mâles et femelles sont serrées, leurs filetages se coincent ensemble, formant un joint métal sur métal.
Le problème des filetages coniques
Cette méthode, connue sous le nom d'ajustement serré, présente des inconvénients. Elle est sujette aux fuites à haute pression et n'est pas idéale pour les systèmes soumis à de fortes vibrations. De plus, des produits d'étanchéité pour filetages sont presque toujours nécessaires. Un serrage excessif peut fissurer l'orifice, détruisant un bloc de vannes hydrauliques coûteux.
L'avantage des filetages parallèles avec joints toriques
En revanche, les filetages parallèles comme SAE J1926 et BSPP utilisent un joint torique. Les filetages fournissent la force de serrage, mais le joint est créé en comprimant le joint torique contre une surface. Cette conception offre une étanchéité supérieure pour les applications à haute pression et permet un assemblage et un démontage répétés sans endommager l'orifice. Le comportement à long terme du matériau sous compression, ou Rampant5, est un facteur ici, mais la conception est généralement plus robuste.
Votre spécification de dessin
Sur votre dessin technique, vous devez clairement définir la norme de filetage et la géométrie de l'orifice. Pour les orifices à bossage pour joint torique, cela inclut la spécification du diamètre et de la profondeur du lamage ou du chanfrein. Toute ambiguïté nous oblige à nous arrêter et à demander des éclaircissements, retardant la production.
Spécifier correctement les normes de filetage comme SAE ou BSPP est crucial pour vos blocs de vannes hydrauliques. La méthode d'étanchéité — déformation du filetage versus compression du joint torique — a un impact direct sur les performances, la pression nominale et la réutilisabilité. Un dessin clair prévient les fuites coûteuses et les retards de production.
Tiroirs transversaux et finition d'alésage — Ce que vous ne pouvez pas contrôler sans le bon usinage
La performance des blocs de vannes hydrauliques dépend des détails microscopiques de l'alésage du tiroir. C'est là que le tiroir de la vanne glisse, contrôlant le débit de fluide. Une finition d'alésage imprécise entraîne des fuites internes, un contrôle erratique et une défaillance éventuelle. Le bon usinage n'est pas un luxe ; c'est une exigence fondamentale.
Le défi de la géométrie de l'alésage
Pour les vannes proportionnelles et servo, le contrôle est primordial. Cela nécessite un alésage de tiroir avec une rondeur et une rectitude exceptionnelles. Même de légers écarts peuvent provoquer le grippage ou l'usure inégale du tiroir, compromettant la stabilité et la réactivité de l'ensemble du système hydraulique.
Finition de surface : Le facteur décisif
La finition de surface, mesurée en Ra, dicte la fluidité du mouvement du tiroir et la qualité de son étanchéité. Une surface rugueuse crée des frottements et permet au fluide de contourner le tiroir, réduisant l'efficacité.
| Fonctionnalité | Mauvais usinage | Usinage de précision |
|---|---|---|
| Rondeur | Oval ou irrégulier | Précision sub-micronique |
| Rectitude | Conique ou cintré | Diamètre constant |
| Finition de la surface | >1.6 Ra (Rugueux) | 4-0.8 Ra (Lisse) |
| Résultat | Fuites, usure, instabilité | Contrôle précis, longue durée de vie |
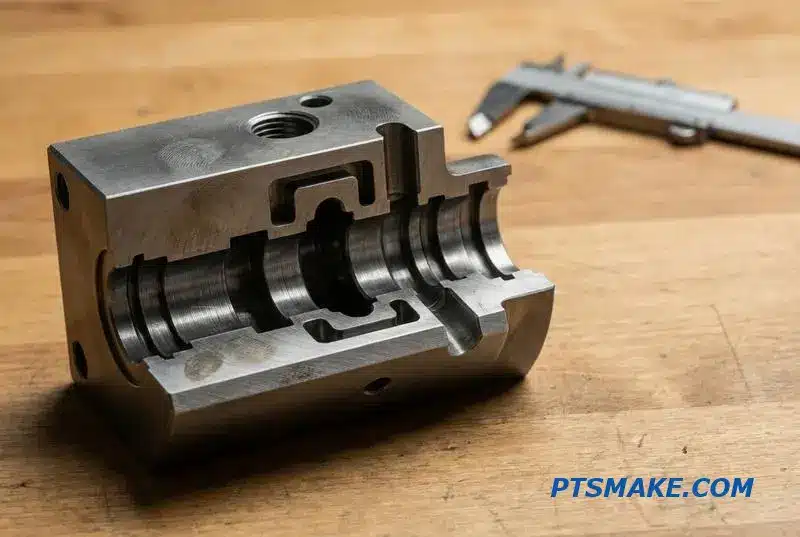
L'obtention de la géométrie nécessaire pour un alésage de tiroir est un processus en plusieurs étapes. Il commence par un usinage CNC de haute précision, essentiel pour établir la rectitude et la rondeur fondamentales. Pour les blocs de vannes hydrauliques haute performance, cette étape initiale doit respecter des tolérances que de nombreux ateliers ne peuvent tout simplement pas atteindre.
Atteindre des finitions sub-microniques
Notre processus vise une finition de surface entre 0,4 et 0,8 Ra pour la plupart des applications de vannes proportionnelles. Cette surface lisse minimise les frottements et prévient les fuites. Après nos recherches avec des clients, nous avons confirmé que cette plage offre le meilleur équilibre entre performance et faisabilité de fabrication. Ce niveau de usinage d'alésage de tiroir de bloc de vannes hydrauliques est notre standard.
Le rôle du honage
Pour les vannes servo les plus exigeantes, l'usinage CNC seul ne suffit pas. Nous utilisons le honage comme opération secondaire. Le honage utilise des pierres abrasives pour obtenir une finition de surface encore plus fine et perfectionner la géométrie cylindrique de l'alésage. Tous les ateliers CNC n'investissent pas dans l'équipement et l'expertise de honage car cela nécessite un ensemble de compétences spécialisées.
Choisir un fournisseur sans cette capacité est un risque important. S'ils ne peuvent pas maintenir la géométrie d'alésage de tiroir requise, vous faites face à des problèmes comme l'instabilité de la vanne ou le redoutable Phénomène de stick-slip6. Cela conduit à des performances imprévisibles et à une usure prématurée du système, vous coûtant finalement plus cher à long terme.
La précision de l'usinage de l'alésage du tiroir a un impact direct sur le contrôle de la vanne, les fuites et la durée de vie. Choisir un partenaire doté de capacités avancées en CNC et en honage est essentiel pour éviter l'instabilité, les fuites internes et l'usure prématurée de vos blocs de vannes hydrauliques, garantissant ainsi la fiabilité à long terme du système.
Étanchéité — Rainures de joint torique, faces de joint, et pourquoi les fuites se produisent aux joints
Le succès de tout système hydraulique dépend souvent de millimètres de métal usiné. Les fuites commencent presque toujours aux raccords, spécifiquement aux surfaces d'étanchéité. Ces zones critiques, telles que les gorges de joint torique et les faces de joint, sont là où la précision compte le plus.
Le fondement d'une bonne étanchéité
Un joint torique a besoin d'un logement conçu avec précision pour fonctionner efficacement. Nous suivons des normes comme l'AS568 pour le dimensionnement, mais le véritable défi est l'usinage de la gorge. Une petite déviation de profondeur peut ruiner l'étanchéité. Une gorge peu profonde écrase le joint torique, tandis qu'une gorge profonde empêche une compression adéquate.
Usinage pour zéro fuite
La planéité et la finition de surface d'une face de joint sont tout aussi critiques. Une surface apparemment lisse peut présenter des pics et des creux microscopiques, connus sous le nom de aspérités7, créant de minuscules chemins permettant au fluide de s'échapper sous pression. Obtenir une finition miroir sans broutage d'outil nécessite un contrôle immense.
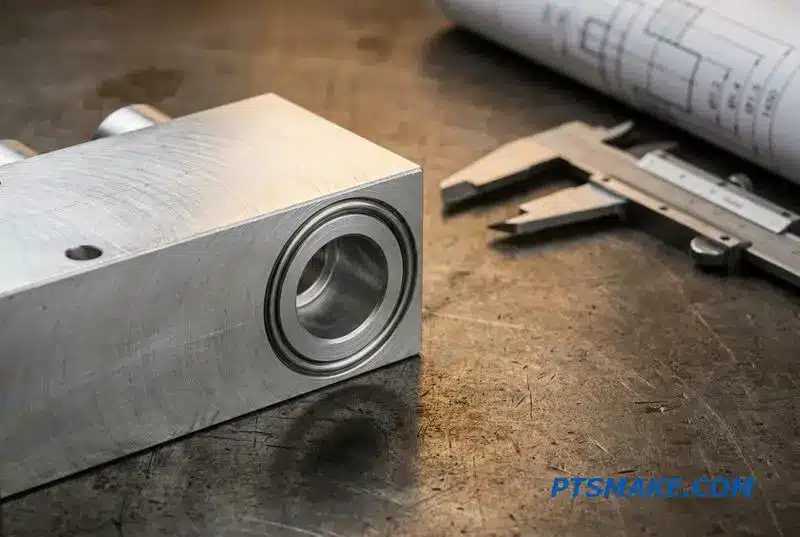
Dans l'usinage des blocs de vannes hydrauliques, les surfaces d'étanchéité sont non négociables. L'objectif est de créer une interface parfaite où le joint peut faire son travail sans interférence du métal lui-même. Cela nécessite une compréhension approfondie à la fois de l'intention de conception et de la capacité d'usinage.
Tolérances de gorge de joint torique et de face
La spécification la plus importante est la tolérance de gorge de joint torique de bloc de vannes hydrauliques. Nous maintenons généralement la profondeur de gorge dans une tolérance de ±0,05mm. Toute variation supplémentaire compromet le taux de compression du joint. De même, la finition de surface sur les faces d'étanchéité est cruciale ; nous visons une rugosité de Ra 0,8μm ou mieux.
Causes courantes de fuites
Les fuites sont rarement causées par un joint défectueux seul. Plus souvent, l'usinage du logement est la cause première. Voici les défaillances les plus courantes que j'ai observées.
| Problème | Conséquence |
|---|---|
| Gorge trop profonde/large | Compression insuffisante du joint torique, permettant le contournement du fluide. |
| Rainure trop peu profonde/étroite | Le joint torique est pincé ou extrudé, entraînant des dommages. |
| Face d'étanchéité rugueuse | Crée des chemins de micro-fuite qui s'agrandissent avec le temps. |
| Rayures ou bavures | Une seule rayure sur une face d'étanchéité peut couper le joint torique. |
Liste de vérification du dessin
Avant d'envoyer une conception pour devis, vérifiez ces points :
- Toutes les dimensions de rainure de joint torique correspondent à la norme du fabricant de joints.
- Les exigences de finition de surface pour toutes les faces d'étanchéité sont clairement spécifiées.
- Les tolérances pour la profondeur et la largeur de la rainure sont explicitement indiquées.
- La désignation du matériau est appropriée pour le fluide et la pression.
Définir correctement ces caractéristiques sur le dessin est la première étape vers un produit sans fuite.
Une étanchéité réussie repose sur un partenariat entre la conception et la fabrication. Des dimensions de rainure précises et une finition de surface impeccable sont essentielles. Sans elles, même le meilleur joint torique ou joint d'étanchéité échouera, provoquant des fuites au niveau du joint.
Les facteurs de coût dans l'usinage des blocs de vannes — Ce qui augmente réellement votre prix
Lorsque vous recevez un devis pour des blocs de vannes hydrauliques personnalisés, le prix peut souvent sembler élevé. Le coût ne réside pas seulement dans le matériau ; il est dicté par la complexité des opérations d'usinage nécessaires pour créer la pièce finale. Chaque caractéristique ajoute du temps et de l'outillage.
Sélection des matériaux et complexité
Le choix du matériau établit le coût de base. L'aluminium est généralement le plus économique, tandis que l'acier inoxydable et d'autres alliages sont plus chers. Le nombre d'orifices et de passages internes augmente également considérablement le temps machine, ce qui s'ajoute au prix final.
Précision et finition
Les tolérances et les exigences de finition de surface sont des facteurs de coût critiques. Des spécifications plus strictes exigent un usinage plus précis, des temps d'inspection plus longs et potentiellement des opérations secondaires spécialisées.
| Inducteur de coût | Impact sur le prix | Raison principale |
|---|---|---|
| Tolérances serrées | Haut | Vitesses de machine plus lentes, temps d'inspection accru |
| Perçages transversaux internes | Haut | Nécessite un outillage spécialisé et un ébavurage complexe |
| Nombre d'orifices | Moyenne-élevée | Plus de configurations de machine et de changements d'outils |
| Matériau (Acier vs. Al) | Moyen | Coût des matières premières plus élevé, usinage plus lent |
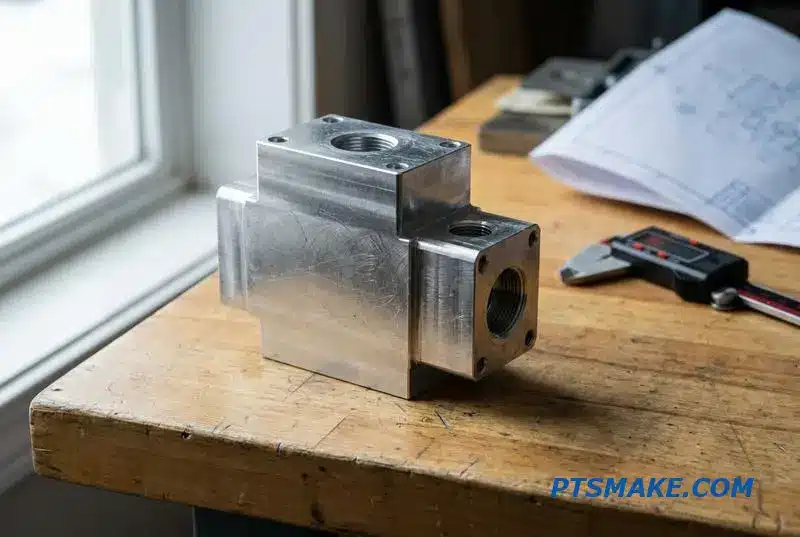
Examinons plus en détail ce qui détermine le coût d'usinage d'un bloc de vannes hydrauliques. Le perçage transversal interne complexe est l'un des facteurs les plus importants. Ces passages profonds et sécants nécessitent souvent un perçage au canon spécialisé et un ébavurage méticuleux, qui sont tous deux des processus lents et à forte intensité de main-d'œuvre.
Équilibrer précision et coût
Des tolérances strictes sont essentielles pour les surfaces d'étanchéité et les alésages de tiroir, mais les appliquer à des caractéristiques non critiques est une erreur courante. D'après notre expérience chez PTSMAKE, assouplir les tolérances sur des caractéristiques comme les dimensions externes peut réduire le temps d'usinage et d'inspection, diminuant les coûts sans impacter les performances.
Considérations relatives à l'état de surface
Une finition de surface lisse est souvent requise pour l'étanchéité. Cependant, l'obtention d'une valeur Ra très faible implique des processus secondaires comme le rodage ou le lappage. L'orientation du motif de surface, ou sa Orientation8, peut être tout aussi importante pour la fonction, mais la spécifier ajoute de la complexité.
Conception intelligente pour la fabrication
Vous pouvez activement réduire les coûts. Consolidez les orifices lorsque cela est possible, utilisez des tailles de filetage standard pour éviter l'outillage personnalisé et minimisez les trous traversants profonds. S'engager sur une quantité de lot raisonnable aide également, car cela permet d'amortir les coûts de configuration sur un plus grand nombre de pièces.
| Tactique de réduction des coûts | Économies potentielles |
|---|---|
| Assouplir les tolérances non critiques | Haut |
| Consolider les orifices et les caractéristiques | Moyen |
| Utiliser des tailles de filetage standard | Moyen |
| Augmenter la quantité commandée | Moyen-Faible |
Le coût final de votre bloc de vannes est directement lié à la complexité de sa conception. En vous concentrant sur la fabricabilité — en simplifiant les caractéristiques, en assouplissant les tolérances inutiles et en sélectionnant des composants standard — vous pouvez réaliser des économies significatives sans compromettre la fonction essentielle de la pièce.
Blocs de vannes prototypes vs de production — Ce qui change entre 5 et 500 pièces
Le passage d'un prototype unique de bloc de vannes hydrauliques à une série de production de 500 implique un changement fondamental de stratégie de fabrication. Ce qui fonctionne pour quelques pièces échoue souvent à grande échelle. L'accent initial mis sur la vitesse et la vérification de la conception cède la place à une concentration intense sur la répétabilité, l'efficacité et le coût par unité.
Prototypage : La priorité est la vitesse
Pour un petit lot de 1 à 5 pièces, l'objectif est d'obtenir rapidement une pièce fonctionnelle. Un machiniste peut souvent utiliser une seule configuration avec un outillage personnalisé minimal. Cette approche offre une flexibilité maximale pour les changements de conception mais entraîne un coût plus élevé par pièce individuelle.
Production : La priorité est la cohérence
Passer à 500 pièces exige un état d'esprit différent. Le processus doit être répétable et rentable.
| Stade | Prototypage (1-5 pièces) | Production (50-500+ pièces) |
|---|---|---|
| Mise en place | Configuration unique et flexible | Configurations multi-fixations optimisées |
| Outillage | Standard, minimal | Outillage et montages sur mesure |
| L'inspection | Inspection manuelle de première pièce | Mesure en cours de processus, inspection par lot |
| Coût | Coût unitaire élevé | Coût unitaire inférieur |
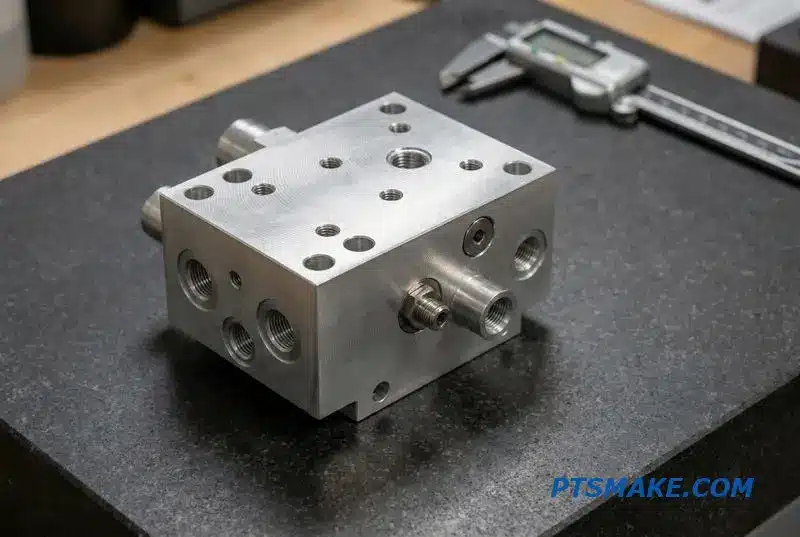
L'industrialisation de la fabrication de blocs de vannes hydrauliques exige une planification minutieuse pour éviter les pièges courants. Une conception facilement usinable comme prototype unique peut devenir incroyablement coûteuse, voire impossible à produire en grands volumes. C'est un piège classique que j'ai vu de nombreuses fois.
Le piège du prototype à la production
Le problème principal est que les méthodes de prototypage ne sont pas évolutives. Un passage interne complexe percé manuellement sur un prototype devient un goulot d'étranglement majeur en production. Cela peut nécessiter un outillage spécialisé ou de multiples opérations, augmentant considérablement le temps de cycle et les coûts. C'est là que la Conception pour la Fabricabilité (DFM) devient critique.
Optimisation pour l'industrialisation
Pour les séries de production, nous passons à l'usinage multi-fixations, nous permettant de travailler sur plusieurs pièces simultanément. La validation des processus et la mesure en cours de processus deviennent la norme pour garantir que chaque pièce est conforme aux spécifications sans contrôles manuels constants. Nous appliquons également Dimensionnement et tolérancement géométriques (GD&T)9 rigoureusement pour définir la variation acceptable, assurant l'interchangeabilité et la fonction sur l'ensemble du lot. Chez PTSMAKE, nous encourageons toujours une revue DFM tôt dans le processus.
| Considération | Impact du prototypage | Impact de la production |
|---|---|---|
| Tolérances serrées | Réalisable mais lent | Nécessite un contrôle de processus, augmente les coûts |
| Orifices complexes | Faisable avec une configuration manuelle | Peut nécessiter des outils ou des fixations spéciaux |
| Choix des matériaux | Basé sur la performance | Équilibre entre performance et usinabilité |
| Finition de la surface | Réalisé avec des passes supplémentaires | Nécessite des outils et des processus spécifiques |
La transition réussie du prototype à la production repose sur une planification précoce. Une conception optimisée pour la fabrication dès le départ assure un processus d'industrialisation fluide et rentable, évitant les refontes coûteuses et les retards lors du passage de 5 à 500 pièces.
Conception pour l'usinabilité — Modifications des blocs de vannes qui vous font économiser de l'argent
L'optimisation de la conception des blocs de vannes hydrauliques pour la fabrication ne consiste pas à compromettre la performance ; il s'agit d'éliminer les coûts inutiles. De petits changements géométriques peuvent réduire considérablement le temps d'usinage et la complexité de l'outillage. Cela se traduit directement par des coûts de pièces inférieurs et une livraison plus rapide pour vos projets.
Principes clés de la DFM
Des choix de conception réfléchis sont cruciaux. Prioriser les caractéristiques standard et les tolérances réalistes sur les surfaces non critiques simplifie l'ensemble du processus de production. Se concentrer sur ces domaines tôt dans la phase de conception donne les meilleurs résultats pour votre budget et votre calendrier.
| Caractéristique coûteuse | Alternative DFM |
|---|---|
| Nombreuses tailles de forets uniques | Standardiser à moins de tailles |
| Trous profonds de petit diamètre | Optimiser la disposition des orifices pour réduire la profondeur |
| Tolérances serrées non étanches | Spécifier des tolérances plus lâches et fonctionnelles |
| Perçage transversal incliné | Utiliser le perçage à 90 degrés lorsque possible |
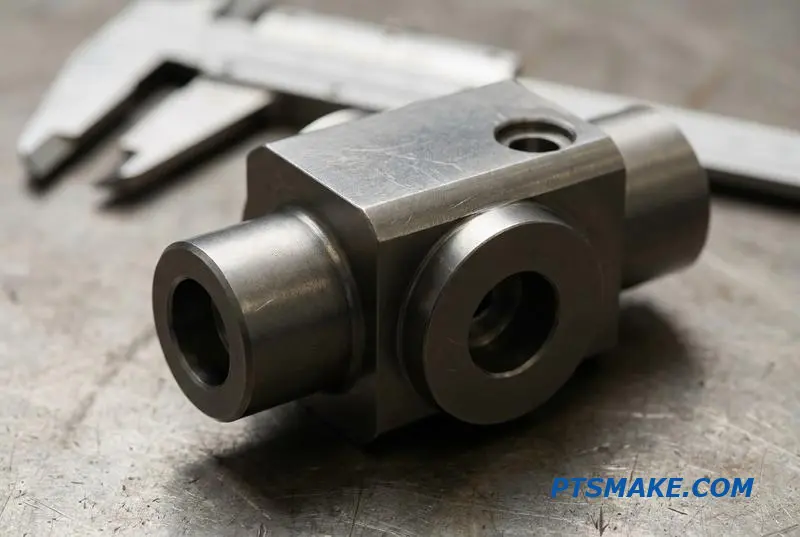
Une approche collaborative pour les économies
Une DFM efficace est une conversation, pas un ensemble de commandes. Lorsque les concepteurs et les machinistes collaborent, nous débloquons des économies de coûts qu'aucun des deux ne pourrait réaliser seul. Chez PTSMAKE, nous encourageons ce partenariat pour trouver le chemin de fabrication le plus efficace pour vos blocs de vannes hydrauliques.
La perspective de l'usinier
De mon point de vue, la complexité équivaut au temps et au risque. Par exemple, éviter les trous ultra-profonds minimise la casse d'outils et le temps de cycle. De même, maintenir une épaisseur de paroi adéquate entre les orifices prévient la déformation du matériau et assure l'intégrité structurelle, réduisant les taux de rebut et les défaillances potentielles.
Du complexe au rentable
Considérez deux versions du même bloc de vannes. La première a de nombreuses tailles de filetage uniques et des trous transversaux très profonds. La seconde standardise les filetages et réachemine les canaux internes pour permettre un perçage moins profond et orthogonal. Nos tests montrent que la seconde conception peut être 20-30% moins chère à produire en raison d'un temps de configuration et d'usinage réduit. Les propriétés du matériau Anisotrope10 peuvent également affecter la précision du perçage dans les trous profonds.
| Choix de la conception | Impact sur les coûts |
|---|---|
| Tailles d'outils non standard | Élevé (Outillage personnalisé) |
| Outillage standardisé | Faible (Configuration plus rapide) |
| Configurations multiples pour les angles | Élevé (Main-d'œuvre accrue) |
| Perçage à 90 degrés | Faible (Processus simplifié) |
Des choix DFM intelligents dans la conception des blocs de vannes hydrauliques réduisent directement les coûts de fabrication. La collaboration avec votre partenaire d'usinage, comme PTSMAKE, est le moyen le plus rapide d'identifier et de mettre en œuvre ces économies pour votre projet sans sacrifier la qualité ou la performance.
Options de finition de surface pour les blocs de vannes — Anodisation, phosphatation, et au-delà
Choisir la bonne finition de surface pour les blocs de vannes est aussi critique que l'usinage lui-même. Il ne s'agit pas seulement d'esthétique ; il s'agit de performance, de résistance à la corrosion et de durée de vie. Le matériau de votre bloc de vannes hydrauliques dicte les meilleures options disponibles.
Finitions en Aluminium
Pour les blocs en aluminium, l'anodisation est un choix courant. Elle améliore la résistance à la corrosion et offre une surface plus dure. Pour les composants en acier, des traitements comme la phosphatation offrent une protection de base, tandis que le placage offre une barrière plus robuste contre les environnements difficiles. Chaque finition a un impact sur les dimensions finales.
Options pour l'Acier et l'Inox
Comprendre ces effets est crucial. Une finition appliquée incorrectement peut ruiner une pièce parfaitement usinée en altérant les tolérances critiques. Nous devons en tenir compte pendant les phases de conception et d'usinage pour garantir que le produit final respecte les spécifications exactes.
| Matériau | Finition Courante | Bénéfice principal | Impact dimensionnel |
|---|---|---|---|
| Aluminium | Anodisation | Résistance à l'Usure et à la Corrosion | Ajoute de l'épaisseur |
| Aluminium | Revêtement de conversion | Résistance à la corrosion | Minime |
| Acier | Phosphatation | Protection Légère contre la Rouille | Minime |
| Acier | Placage (Zinc/Nickel) | Résistance supérieure à la corrosion | Ajoute de l'épaisseur |
| Acier inoxydable | Passivation | Élimine les Contaminants | Aucun |
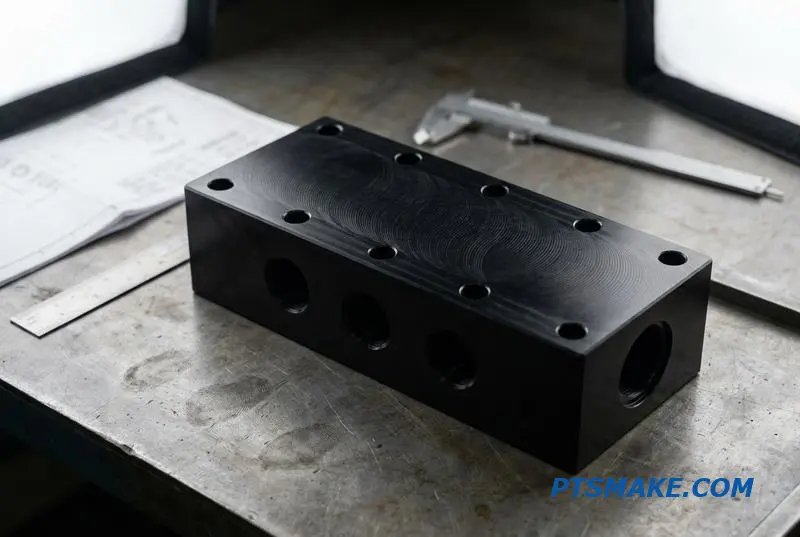
Un Regard Plus Approfondi sur les Traitements de l'Aluminium
Pour les blocs de vannes en aluminium, nous recommandons souvent l'anodisation. L'anodisation claire ou noire standard (Type II) est excellente pour la protection contre la corrosion. L'anodisation dure (Type III) crée une couche beaucoup plus épaisse, semblable à de la céramique, qui améliore considérablement la résistance à l'usure, ce qui est idéal pour les applications à cycles élevés.
Cependant, l'anodisation ajoute de la matière. Un revêtement de Type III peut ajouter plus de 0,002 pouce. Nous devons en tenir compte dans notre programmation CNC, en ajustant les dimensions au préalable pour garantir que les alésages et les filetages sont dans les tolérances après la finition. Le revêtement de conversion est une alternative plus fine et moins chère offrant une bonne résistance à la corrosion mais une protection minimale contre l'usure.
Finitions pour l'Acier et l'Acier Inoxydable
Lorsque l'on travaille avec de l'acier au carbone, la phosphatation est un choix rentable pour une prévention légère de la rouille, surtout si la pièce sera huilée en service. Pour des environnements plus exigeants, le placage au zinc ou au nickel offre une barrière beaucoup plus durable. L'accumulation de placage, cependant, peut être un problème sur les filetages.
Nous gérons cela en usinant les filetages légèrement sous-dimensionnés ou en les masquant pendant le processus de placage. Pour l'acier inoxydable, aucun revêtement n'est généralement nécessaire. Au lieu de cela, la finition de surface appropriée pour un bloc de vannes hydrauliques est passivation11. Il s'agit d'un processus de nettoyage chimique qui élimine le fer libre et les contaminants de la surface, améliorant la résistance naturelle à la corrosion du matériau sans modifier les dimensions.
Choisir la bonne finition nécessite d'équilibrer le coût, la performance et les propriétés des matériaux. C'est une étape critique qui garantit que le bloc de vannes fonctionne de manière fiable pendant sa durée de vie prévue, et chez PTSMAKE, nous guidons nos clients à travers ces décisions pour éviter des erreurs coûteuses.
Sélectionner la bonne finition de surface est une étape cruciale. Elle impacte directement la durabilité du bloc de vannes, sa résistance à la corrosion et sa précision dimensionnelle. Cette décision nécessite un équilibre minutieux entre le matériau, l'environnement d'application et les exigences de tolérance finales pour garantir des performances et une longévité optimales.
Établir un approvisionnement à long terme en blocs de vannes — Pourquoi la répétabilité l'emporte sur une affaire ponctuelle
Lors de l'approvisionnement en blocs de vannes hydrauliques, considérer la décision comme un simple achat est une erreur. Vous n'achetez pas seulement une pièce ; vous établissez un maillon de la chaîne d'approvisionnement. La vraie valeur réside dans la recherche d'un partenaire qui fournit une qualité constante au fil du temps.
Le Vrai Coût d'une Affaire Ponctuelle
Se concentrer uniquement sur le prix le plus bas pour une seule commande ignore souvent les coûts à long terme. Un fournisseur moins cher et ponctuel pourrait manquer du contrôle de processus nécessaire pour les futurs lots, entraînant des incohérences qui perturbent votre chaîne d'assemblage et la performance du produit final.
Pourquoi la Cohérence est Reine
Pour un composant utilisé sur plusieurs machines, la répétabilité est non négociable. Elle garantit que chaque bloc de vannes s'adapte et fonctionne de manière identique. Cette prévisibilité est le fondement d'un produit fiable et d'une opération de fabrication efficace, vous faisant économiser du temps et des ressources à long terme.
| Aspect | Fournisseur Ponctuel | Partenaire à Long Terme |
|---|---|---|
| Focus | Prix Initial le Plus Bas | Coût total de possession |
| Processus | Incohérent/Non Documenté | Répétable et Validé |
| Qualité | Variable d'un Lot à l'Autre | Tolérances Constantes |
| Relation | Transactionnel | Collaboratif |
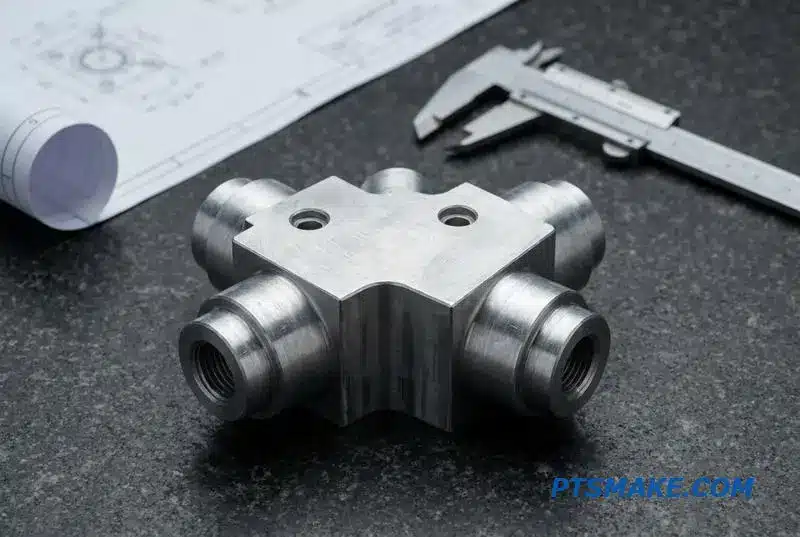
Établir un Processus Répétable
Pour les commandes de volume moyen, généralement de 500 à 2 000 pièces, la capacité d'un fournisseur à établir un processus répétable est primordiale. C'est là qu'un véritable partenaire de production d'usinage de blocs de vannes prouve sa valeur. Cela va au-delà de la simple fabrication d'une pièce à l'ingénierie d'un système de production.
Les Signes Distinctifs d'un Partenaire Fiable
Un partenaire dédié investit dans un système qui garantit la cohérence. Cela inclut des tolérances constantes lot après lot, des finitions de surface uniformes, et une traçabilité complète et documentée pour chaque unité produite. Ils ne se contentent pas de suivre un dessin ; ils comprennent son intention et apprennent les nuances de votre conception au fil du temps.
Au-delà du devis
Nous avons constaté que les propriétés des matériaux sont essentielles pour des résultats reproductibles. Un matériau qui est largement Isotrope12 s'usinerra plus prévisiblement qu'un matériau avec des structures de grain directionnelles. Un bon partenaire comprendra et contrôlera ces variables. Cette connaissance sépare un simple atelier d'usinage d'un partenaire de fabrication.
L'évaluation d'un fournisseur potentiel nécessite de regarder au-delà du prix. Demandez des preuves de leurs processus et de leur contrôle qualité.
| Critères d'évaluation | Ce qu'il faut rechercher |
|---|---|
| Documentation du processus | Instructions de travail claires, cartes SPC |
| Rapports de qualité | Rapports d'inspection CMM, certificats de matériaux |
| Communication | Mises à jour proactives, clarté technique |
| Commandes d'essai | Cohérence entre les échantillons initiaux et les petits lots |
La prochaine étape pratique est claire : envoyez un dessin complet avec des tolérances claires. Évaluez le fournisseur sur les preuves qu'il fournit — ses rapports, certifications et communication — plutôt que sur un simple chiffre sur un devis.
Choisir un fournisseur de blocs de vannes est un investissement dans la stabilité de votre ligne de production. Privilégiez un partenaire qui démontre un processus de fabrication reproductible, soutenu par des preuves claires et une communication, pour assurer un succès à long terme plutôt qu'une économie à court terme.
Découvrez comment cette métrique impacte directement la puissance de sortie et les coûts opérationnels de votre système hydraulique. ↩
Comprendre ce mécanisme d'usure est crucial pour concevoir des connexions filetées fiables et prévenir les défaillances prématurées du système. ↩
Comprendre ce domaine aide à diagnostiquer les problèmes d'usure, de frottement et d'étanchéité dans les systèmes hydrauliques. ↩
Comprendre ce phénomène aide à prévenir les dommages aux composants et les inefficacités du système dans les circuits hydrauliques. ↩
Comprendre le fluage aide à prédire comment les joints se comportent sous pression et température à long terme, prévenant les fuites futures. ↩
Découvrez comment ce phénomène provoque un mouvement saccadé, affectant le contrôle de précision des machines hydrauliques. ↩
Découvrez comment la texture de surface microscopique impacte directement la dynamique des fluides et l'efficacité de l'étanchéité. ↩
Comprendre ce concept aide à spécifier les surfaces fonctionnelles pour une meilleure performance d'étanchéité. ↩
Découvrez comment le GD&T fournit un langage universel pour définir et contrôler les caractéristiques des pièces en production de masse. ↩
Comprendre cette propriété aide à prédire le comportement des matériaux lors du perçage de précision. ↩
Comprendre ce processus est essentiel pour maximiser la résistance naturelle à la corrosion de l'acier inoxydable. ↩
Comprendre cette propriété aide à prédire le comportement des matériaux lors de l'usinage, assurant l'uniformité des pièces sur de grandes séries de production. ↩