Sind Ihre Hydraulikventilblöcke aufgrund von Bearbeitungsfehlern undicht?
Jeder Hydraulikingenieur kennt die Angst vor einem undichten Ventilblock. Ein Anschluss außerhalb der Spezifikation, eine lockere Bohrung, eine schlechte Nut – und das gesamte System verliert Druck, verschwendet Öl und erzwingt eine kostspielige Demontage vor Ort.
Ja, die meisten Hydrauliklecks gehen auf Bearbeitungsfehler an Ventilblöcken zurück. Schlechte Anschlussgeometrie, Stegbreiten außerhalb von ±0,01 mm, raue Schieberbohrungen und flache O-Ring-Nuten sind die häufigsten Fehlerursachen. Präzisions-CNC-Bearbeitung ist das einzige zuverlässige Verfahren, um diese Toleranzen bei komplexen Mehrfachanschlussblöcken einzuhalten.
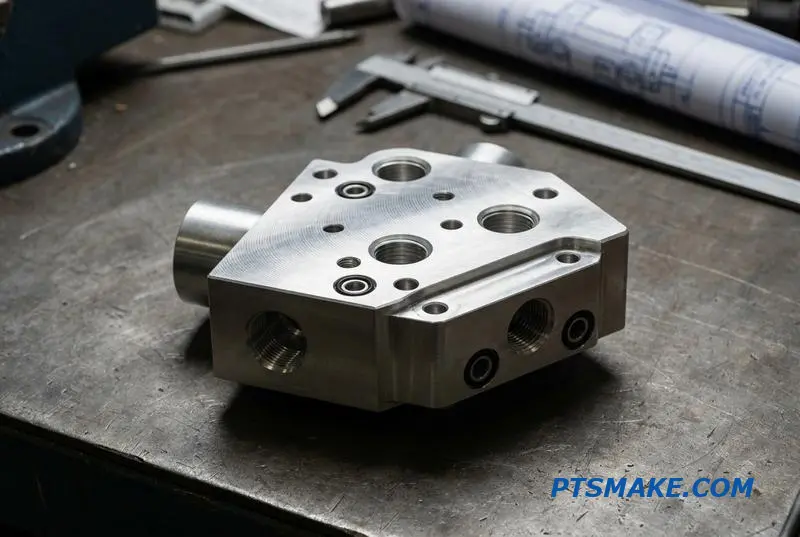
In diesem Einkaufsführer führe ich Sie durch die wichtigen Bearbeitungsdetails, die Materialauswahl, Gewindenormen, Kostentreiber und die DFM-Tipps, die wirklich Geld sparen. Beginnen wir mit den Fehlern, die die meisten Lecks verursachen.
Warum Bearbeitungsfehler an Ventilblöcken die Hauptursache für Hydrauliklecks sind
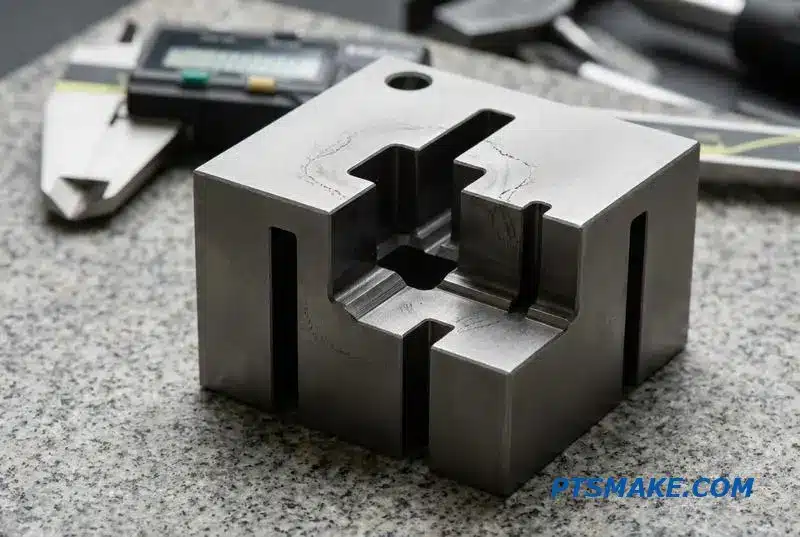
Hydrauliksysteme fallen oft nicht durch einen katastrophalen Ausfall aus, sondern durch einen winzigen Fehler. Ein einziger Anschluss, Steg oder eine Dichtungsnut außerhalb der Spezifikation in einem Ventilblock kann interne Leckagen, Druckverlust und letztendlich einen vorzeitigen Systemausfall verursachen. Diese CNC-bearbeiteten Hydraulikventilblöcke sind der versteckte Engpass zwischen Ihrem Design und einer leckagefreien Maschine.
Was definiert Qualität?
Der Unterschied zwischen einem zuverlässigen Hydraulikventilblock und einer Belastung liegt in Mikrometern. Die Kosten eines Feldausfalls – einschließlich Ausfallzeiten, Demontage und Garantieansprüchen – übersteigen bei weitem die anfängliche Fertigungsinvestition. Präzision ist nicht optional.
Wichtige Bearbeitungstoleranzen
| Merkmal | Kritische Toleranz | Auswirkungen des Fehlers |
|---|---|---|
| Anschlussgeometrie | Profil ±0,02 mm | Ineffizienter Durchfluss, Druckabfall |
| Stegbreiten | Abmessung ±0,01 mm | Falsche Schiebersteuerung, interne Leckagen |
| Tiefe der Dichtungsnut | Tiefe ±0,015 mm | O-Ring-Versagen, externe Leckagen |
| Oberflächengüte der Schieberbohrung | Ra 0,2-0,4 μm | Schieberhaftreibung, vorzeitiger Verschleiß |
Nur hochpräzise CNC-Bearbeitung kann diese Toleranzen bei einem komplexen Mehrfachanschlussblock konstant einhalten, um sicherzustellen, dass Ihr System wie konstruiert funktioniert.
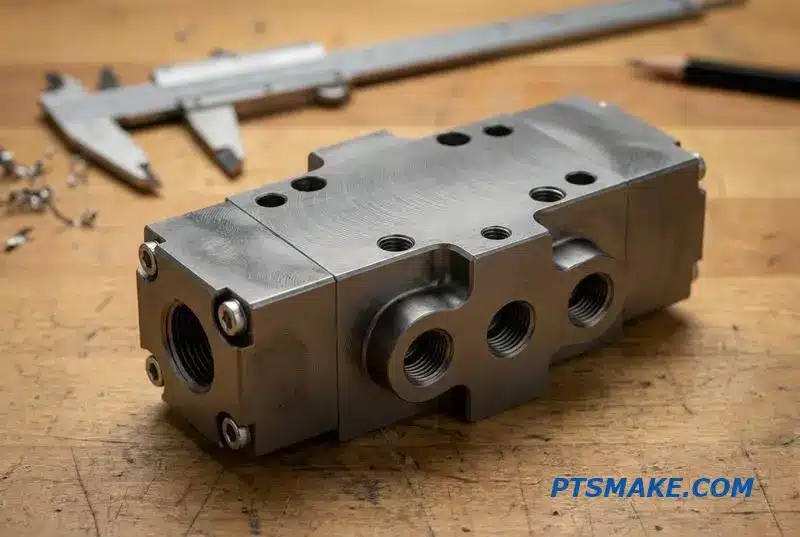
Ein häufiges Missverständnis ist, dass alle Bearbeitungsfehler gleich sind. Die Art des Fehlers bestimmt jedoch den Ausfallmodus. Eine Maßungenauigkeit, wie eine überdimensionierte Schieberbohrung, wird ein sofortiges und offensichtliches Leck verursachen. Aber ein subtiler Fehler in der Oberflächengüte kann weitaus heimtückischer sein, was zu einer allmählichen Leistungsverschlechterung führt.
Jenseits der Maßgenauigkeit
Oberflächenrauheit in einer Schieberbohrung erzeugt mikroskopische Spitzen und Täler. Diese Unvollkommenheiten stören den dünnen Hydraulikflüssigkeitsfilm, der den Schieber schmiert, was zu beschleunigtem Verschleiß sowohl am Schieber als auch an der Bohrung selbst führt. Dies führt zu einem langsamen, internen Leck, das die Systemleistung reduziert. volumetrischer Wirkungsgrad1.
Fehlertyp vs. Systemfolge
| Bearbeitungsfehler | Unmittelbare Wirkung | Langfristige Folgen |
|---|---|---|
| Falsche Anschlussfase | turbulente Strömung | Energieverlust, Wärmeerzeugung |
| Schlechte Gewindequalität | Cross-Threading-Risiko | Katastrophaler Fitting-Ausbruch |
| Nut außerhalb der Spezifikation | Dichtungsextrusion | Allmähliches externes Leck |
| Oberflächenrauhigkeit | Erhöhte Reibung | Komponentenverschleiß, reduzierte Lebensdauer |
Dieser langsame Leistungsabfall ist im Feld schwer zu diagnostizieren. Nach der Zusammenarbeit mit unseren Kunden stellten wir fest, dass er oft mit Pumpenverschleiß oder Flüssigkeitskontamination verwechselt wird, was zu unnötigen und kostspieligen Komponentenwechseln führt. Die eigentliche Ursache bleibt jedoch im Ventilblock selbst.
Bearbeitungsfehler in Hydraulikventilblöcken sind die direkte Ursache der meisten Leckagen und Systemausfälle. Das Erreichen kritischer Toleranzen für Merkmale wie Spulenbohrungen und Dichtungsnuten ist unerlässlich. Präzisions-CNC-Bearbeitung ist der einzige Fertigungsprozess, der die erforderliche Zuverlässigkeit für Hochleistungs-Hydrauliksysteme garantieren kann.
Materialien für Hydraulikventilblöcke — Aluminium vs. Stahl vs. Edelstahl
Die Wahl des richtigen Materials für Hydraulikventilblöcke ist ein entscheidender erster Schritt. Sie beeinflusst direkt die Leistung, Lebensdauer und die Gesamtkosten Ihres Systems. Die Entscheidung dreht sich nicht nur um Festigkeit; sie beinhaltet das Abwägen von Gewicht, Korrosionsbeständigkeit und Bearbeitbarkeit für optimale Ergebnisse.
Die wichtigsten Materialkandidaten
Die primären Optionen sind Aluminium, Kohlenstoffstahl und Edelstahl. Jedes Material hat unterschiedliche Vorteile, die es für spezifische Anwendungen geeignet machen. Mein Ziel ist es, diese Unterschiede aus einer praktischen Perspektive aufzuschlüsseln, um Ihre Materialauswahl für Hydraulikventilblöcke zu leiten.
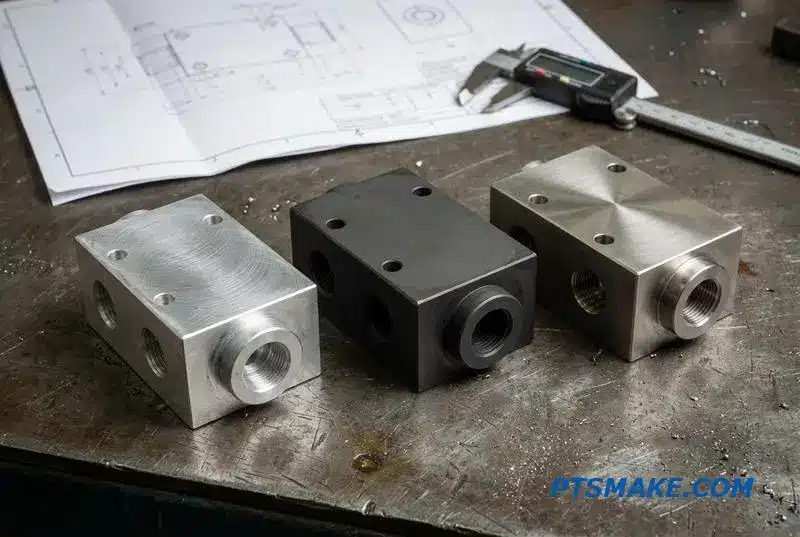
Aluminium: Die leichte Wahl
Aluminium 6061-T6 ist hervorragend für mobile und industrielle Anwendungen unter 350 bar geeignet. Sein geringes Gewicht und seine überlegene Bearbeitbarkeit reduzieren sowohl Zykluszeiten als auch Kosten. Es ist jedoch weicher und kann anfällig für Anschlussgewinde sein Galling2, ein Risiko, das wir durch sorgfältige Konstruktion und Handhabung mindern.
Kohlenstoffstahl: Der Hochdruckstandard
Für stationäre Systeme über 350 bar sind Kohlenstoffstähle wie 1045 oder 4140 die Standardwahl. Sie bieten überlegene Festigkeit und Haltbarkeit für anspruchsvolle Anwendungen. Eine wichtige Überlegung ist, dass sie eine schützende Oberflächenbehandlung, wie Phosphatierung oder Verzinkung, benötigen, um Rost zu verhindern.
Edelstahl: Für raue Umgebungen
Wenn Korrosion das Hauptanliegen ist, wie in maritimen, Lebensmittel- oder medizinischen Anwendungen, ist Edelstahl (304/316) unerlässlich. Während seine Korrosionsbeständigkeit unübertroffen ist, ist es erheblich schwieriger zu bearbeiten, was zu höheren Herstellungskosten führt.
Materialauswahl auf einen Blick
| Anwendungsdruck | Einschaltdauer | Umwelt | Empfohlenes Material | Bearbeitbarkeit | Relative Kosten |
|---|---|---|---|---|---|
| < 350 bar | Intermittierend / Kontinuierlich | Sauber / Industriell | Aluminium 6061-T6 | Ausgezeichnet | $ |
| > 350 bar | Kontinuierlich / Schwer | Industriell | Kohlenstoffstahl 1045/4140 | Gut | $$ |
| Jede | Kontinuierlich | Korrosiv / Lebensmittelqualität | Edelstahl 304/316 | Messe | $$$$ |
Ihre endgültige Wahl gleicht Druckanforderungen, Umwelteinflüsse und Budget aus. Aluminium ist ideal für Projekte mit geringerem Druck und Kostenempfindlichkeit. Stahl ist für Hochdruckbeständigkeit, während Edelstahl für korrosive oder sterile Bedingungen notwendig ist. Die richtige Materialauswahl verhindert kostspielige Ausfälle in der Zukunft.
Schlüsselmaße, die entscheiden, ob Ihr Ventilblock die Wareneingangskontrolle (WEK) besteht
Wenn ein Hydraulikventilblock zur Wareneingangskontrolle (WEK) eintrifft, hängt sein Erfolg von mehr als nur dem Aussehen ab. Kritische Abmessungen müssen perfekt sein. Diese Messungen stellen sicher, dass der Block unter Druck zuverlässig funktioniert und verhindern kostspielige Ausfälle im Feld.
Wesentliche Maßprüfungen
Der Inspektionsprozess konzentriert sich auf spezifische geometrische Merkmale. Jedes spielt eine Rolle für die Gesamtleistung des Ventils, von der Dichtungsintegrität bis zur korrekten Montage. Eine mangelhafte Kontrolle über eine einzelne Abmessung kann das gesamte Hydrauliksystem beeinträchtigen.
Positions- und interne Genauigkeit
Präzise Positionierung der Anschlüsse und fehlerfreie interne Kanäle sind grundlegend. Wir fertigen nicht nur einen Metallblock; wir schaffen einen präzisen Fluidkreislauf.
| Geprüfte Abmessung | Typische Toleranz | Konsequenz des Scheiterns |
|---|---|---|
| Anschlussmittenabstand | ±0,05 mm | Verteiler-Fehlausrichtung, Verbindungsspannung |
| Bohrungsdurchmesser (ID) | H7 oder enger | Interne Leckage, schlechte Spulenreaktion |
| Nutentiefe/-breite | ±0,05 mm | O-Ring-Extrusion oder -Beschädigung |
| Oberflächengüte (Dichtung) | Ra 0,8 µm | Flüssigkeitslecks, vorzeitiger Dichtungsverschleiß |
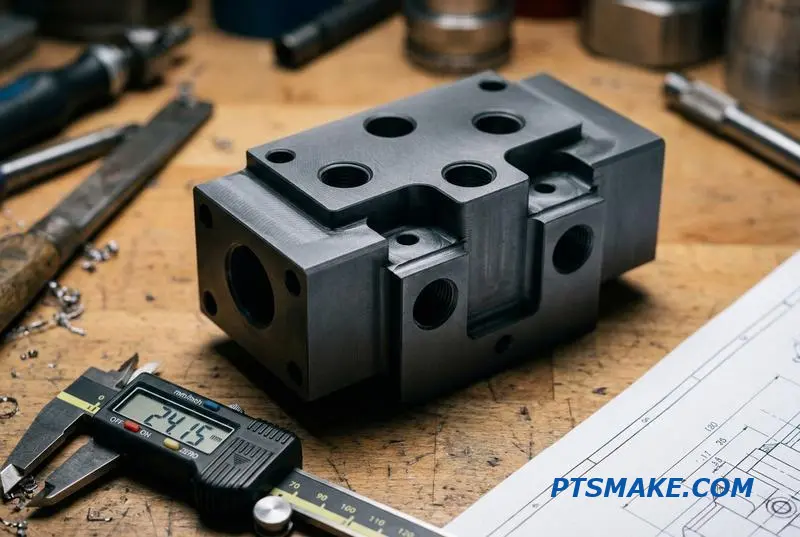
Die Checkliste eines Qualitätsingenieurs geht tief in die funktionale Geometrie des Ventilblocks. Es geht darum zu verstehen, warum diese Zahlen wichtig sind. Zum Beispiel kann ein Bohrungsdurchmesser, der von seiner H7-Toleranz abweicht, interne Querleckagen verursachen, was die Effizienz und Leistung des Systems reduziert.
Warum Toleranzen nicht verhandelbar sind
Dies sind nicht nur Zahlen auf einer Zeichnung; sie sind kritische funktionale Anforderungen. Eine zu enge Nut schert einen O-Ring während der Montage ab und erzeugt einen sofortigen Leckpfad. Eine zu lockere Nut lässt den O-Ring unter Druck extrudieren, was zu einem späteren Ausfall führt. Die richtigen Bearbeitungstoleranzen für Hydraulikventilblöcke unerlässlich.
Die Wissenschaft hinter dem Finish
Die Oberflächengüte ist ein weiterer kritischer Faktor. Eine Dichtfläche mit einer Rauheit von mehr als 0,8 Ra erzeugt mikroskopische Leckpfade und verschleißt Dichtungen schnell. Die Prinzipien der Tribologie3 zeigen uns, wie Oberflächeninteraktionen Reibung, Verschleiß und Dichtungslebensdauer bestimmen. Konsistente, wiederholbare CNC-Bearbeitung ist der einzige Weg, diese engen Toleranzen Lauf für Lauf einzuhalten.
| Merkmal | Funktionale Auswirkungen schlechter Toleranz | Warum es wichtig ist |
|---|---|---|
| Bohrungsrundheit | Ungleichmäßiger Spulenverschleiß, hydraulische Blockierung | Gewährleistet eine reibungslose, reibungsarme Spulenbewegung |
| Gewindeflankendurchmesser | Kreuzgewinde, schlecht sitzende Dichtung | Garantiert sichere und leckfreie Verbindungen |
| Ebenheit (Passfläche) | Dichtungsversagen, externe Leckage | Bietet eine gleichmäßige Klemmfläche für Dichtungen |
Präzise Maßhaltigkeit ist entscheidend für die Leistung von Hydraulikventilblöcken. Toleranzen für Bohrungen, Nuten und Oberflächen wirken sich direkt auf Abdichtung, Ausrichtung und Zuverlässigkeit aus. Dies macht fachmännische CNC-Bearbeitung nicht nur zu einer Präferenz, sondern zu einer Notwendigkeit für zuverlässige Hydrauliksysteme.
Interne Querbohrungen vs. bearbeitete Anschlüsse — Die Fertigungsrealität
Beim Entwurf von Hydraulikventilblöcken ist die interne Fluidführung ein entscheidendes Detail. Die Wahl zwischen internen Querbohrungen und bearbeiteten Anschlüssen wirkt sich direkt auf Fertigungskomplexität, Kosten und letztendlich die Leistung aus. Es ist eine Entscheidung, die ideale Fluiddynamik mit praktischer Herstellbarkeit abwägt.
Gerade Querbohrungen
Dies ist die gängigste und einfachste Methode. Sie erzeugt jedoch oft "Sackgassen"-Kanäle, wo Bohrungen sich kreuzen. Diese Enden müssen verschlossen werden, was potenzielle Leckstellen unter hohem Druck oder Vibration einführen kann.
Bearbeitete Kanäle
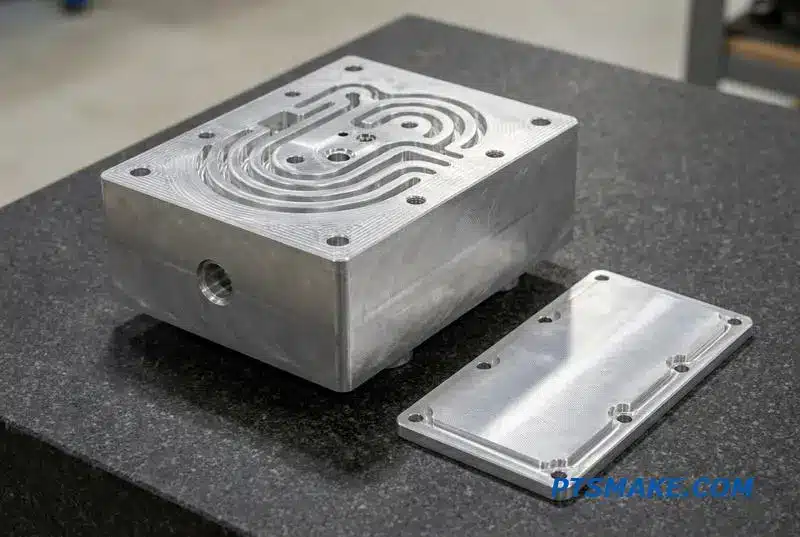
Gefräste Kanäle bieten mehr Gestaltungsfreiheit für komplexe Schaltkreise. Sie erfordern jedoch Abdeckplatten, um die Kanäle abzudichten. Dies fügt Komponenten, Montageschritte und mehr potenzielle Dichtungsprobleme hinzu, die sorgfältig gehandhabt werden müssen.
| Methode | Komplexität | Kostenfaktor |
|---|---|---|
| Querbohren | Niedrig bis mittel | Niedrig |
| Gefräste Kanäle | Hoch | Hoch |
Fertigungskompromisse
Die Realität der Querbohrung von Hydraulikventilblöcken ist das Management von Kompromissen. Während kostengünstig, hinterlassen gerade Querbohrungen "Sackgassen", die Stopfen erfordern. Diese Stopfen werden zu einer potenziellen Fehlerquelle, insbesondere unter Hochdruckzyklen oder bei Verwendung dünnerer Fluide.
Für lange, gerade Kanäle verwenden wir oft Tiefbohren. Es behält hohe Präzision über extreme Tiefen bei, erfordert aber spezielle Ausrüstung. Dies macht es teurer als Standardbohren, ist aber notwendig für bestimmte Hydraulikventilblöcke, die lange, ununterbrochene interne Schaltkreise erfordern.
Risiken und Spezifikationen
Gefräste Kanäle, abgedichtet mit einer Abdeckplatte, bieten Designflexibilität, erhöhen aber die Anzahl der Komponenten und Dichtflächen. Jede Unvollkommenheit in der Dichtfläche kann zu Leckagen führen. Abrupte geometrische Änderungen in gebohrten Kanälen können auch Probleme verursachen wie Kavitation4, den Block im Laufe der Zeit beschädigen.
| Merkmal | Querbohrung | Tiefbohrung | Gefräster Kanal |
|---|---|---|---|
| Beste Verwendung | Einfache, kurze Verbindungen | Lange, gerade Kanäle | Komplexe, nicht-lineare Pfade |
| Hauptrisiko | Interne Grate, Stopfenlecks | Höhere Bearbeitungskosten | Dichtungs- oder Abdichtungsversagen |
| Kosten | Niedrig | Mittel | Hoch |
Bei der Spezifikation interner Kanäle, seien Sie klar. Fragen Sie uns bei PTSMAKE nach unserem maximalen Tiefen-zu-Durchmesser-Verhältnis und unseren internen Entgratungsprozessen. Diese Kommunikation ist entscheidend für zuverlässige Leistung.
Letztendlich ist die Wahl des internen Kanals ein Gleichgewicht aus Designanforderungen, Fertigungskosten und akzeptablem Risiko. Klare Spezifikationen und offene Kommunikation mit Ihrem Fertigungspartner sind unerlässlich für die Schaffung zuverlässiger und effizienter Hydraulikventilblöcke, die wie beabsichtigt funktionieren.
Gewindearten und Anschlussnormen, die Sie korrekt spezifizieren müssen
Die Wahl des richtigen Gewindes für Hydraulikventilblöcke ist entscheidend. Ein kleiner Fehler in einer Zeichnung kann zu erheblichen Leckagen, kostspieliger Nacharbeit oder sogar zum vollständigen Bauteilversagen führen. Ich habe gesehen, wie falsche Spezifikationen große Projektverzögerungen verursacht haben. Der Schlüssel ist das Verständnis, wie verschiedene Standards abdichten.
Dichtungsmechanismen: Der Kernunterschied
Es gibt zwei primäre Wege, wie ein Anschlussgewinde eine Dichtung erzeugt. Es dichtet entweder an den Gewinden selbst ab oder auf einer separaten Oberfläche, typischerweise mit einem O-Ring. Diese Wahl beeinflusst Druckstufe, Wiederverwendbarkeit und Zuverlässigkeit. Nicht passende Komponenten werden niemals richtig abdichten.
Gängige Anschlussgewinde-Standards
Um diese Probleme zu vermeiden, ist es unerlässlich, vertraut zu sein mit den gängigsten weltweit verwendeten Standards. Jeder hat eine spezifische Geometrie und Dichtungsmethode. Die Angabe des falschen ist ein häufiger und teurer Fehler.
Schneller Vergleich der wichtigsten Standards
Hier ist eine Tabelle, die die Standards zusammenfasst, die wir bei PTSMAKE häufig bearbeiten. Dies hilft unseren Kunden, die beste Passform für ihre Anwendung auszuwählen.
| Standard | Gewindegeometrie | Versiegelungsmethode | Typischer Druckbereich | Gängige Regionen |
|---|---|---|---|---|
| SAE J1926 | Gerade (UN/UNF) | O-Ring auf Bund | Hoch | Nord-Amerika |
| BSPP (G) | Parallel | O-Ring/Unterlegscheibe auf Anlagefläche | Mittel bis Hoch | Europa, Asien |
| BSPT (R) | Verjüngt | Am Gewinde | Niedrig bis mittel | Europa, Asien |
| NPT/NPTF | Verjüngt | Am Gewinde | Niedrig bis mittel | Nord-Amerika |
| Metrisches Kegelgewinde | Verjüngt | Am Gewinde | Niedrig bis mittel | Europa |
| Metrisches Parallelgewinde | Parallel | O-Ring/Unterlegscheibe auf Anlagefläche | Hoch | Europa, Global |
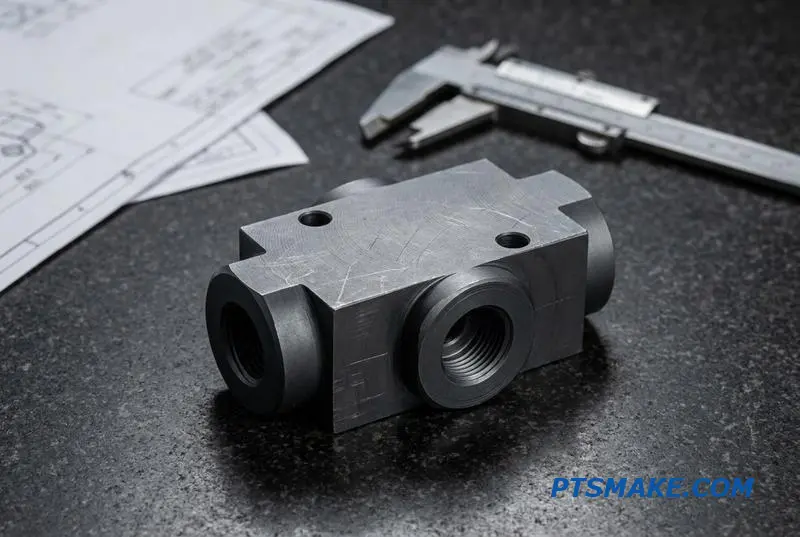
Das Verständnis des Unterschieds zwischen Dichtungsmethoden ist entscheidend für die Konstruktion zuverlässiger Hydraulikventilblöcke. Konische Gewinde, wie NPT und BSPT, erzeugen eine Dichtung durch Gewindeverformung. Wenn die männlichen und weiblichen Enden angezogen werden, verkeilen sich ihre Gewinde und bilden eine Metall-auf-Metall-Dichtung.
Das Problem mit konischen Gewinden
Diese Methode, bekannt als Presspassung, hat Nachteile. Sie ist anfällig für Leckagen bei hohen Drücken und ist nicht ideal für Systeme mit starken Vibrationen. Darüber hinaus sind Gewindedichtmittel fast immer erforderlich. Übermäßiges Anziehen kann den Anschluss reißen und einen teuren Hydraulikventilblock zerstören.
Der Vorteil von parallelen Gewinden mit O-Ringen
Im Gegensatz dazu verwenden parallele Gewinde wie SAE J1926 und BSPP einen O-Ring. Die Gewinde sorgen für Klemmkraft, aber die Dichtung wird durch Komprimieren des O-Rings gegen eine Oberfläche erzeugt. Dieses Design bietet eine überlegene Abdichtung für Hochdruckanwendungen und ermöglicht wiederholte Montage und Demontage ohne Beschädigung des Anschlusses. Das Langzeitverhalten des Materials unter Kompression, oder Kriechen5, ist hier ein Faktor, aber das Design ist generell robuster.
Ihre Zeichnungsspezifikation
Auf Ihrer technischen Zeichnung müssen Sie den Gewindestandard und die Anschlussgeometrie klar definieren. Für O-Ring-Anschlüsse beinhaltet dies die Angabe des Planfräs- oder Fasendurchmessers und der Tiefe. Unklarheiten hier zwingen uns anzuhalten und um Klärung zu bitten, was die Produktion verzögert.
Das korrekte Spezifizieren von Gewindestandards wie SAE oder BSPP ist entscheidend für Ihre Hydraulikventilblöcke. Die Dichtungsmethode – Gewindeverformung versus O-Ring-Kompression – beeinflusst direkt Leistung, Druckstufe und Wiederverwendbarkeit. Eine klare Zeichnung verhindert kostspielige Leckagen und Produktionsverzögerungen.
Kreuzschieber und Bohrungsfeinheit — Was Sie ohne die richtige Bearbeitung nicht kontrollieren können
Die Leistung von Hydraulikventilblöcken hängt von den mikroskopischen Details der Spulenbohrung ab. Hier gleitet die Ventilspule und steuert den Flüssigkeitsfluss. Eine unpräzise Bohrungsoberfläche führt zu internen Leckagen, unregelmäßiger Steuerung und eventuellem Ausfall. Die richtige Bearbeitung ist kein Luxus; sie ist eine grundlegende Anforderung.
Die Herausforderung der Bohrungsgeometrie
Für Proportional- und Servoventile ist Kontrolle alles. Dies erfordert eine Spulenbohrung mit außergewöhnlicher Rundheit und Geradheit. Selbst geringfügige Abweichungen können dazu führen, dass die Spule klemmt oder ungleichmäßig verschleißt, was die Stabilität und das Ansprechverhalten des gesamten Hydrauliksystems beeinträchtigt.
Oberflächengüte: Der entscheidende Faktor
Die Oberflächengüte, gemessen in Ra, bestimmt, wie reibungslos sich die Spule bewegt und wie gut sie abdichtet. Eine raue Oberfläche erzeugt Reibung und lässt Flüssigkeit an der Spule vorbeiströmen, was die Effizienz reduziert.
| Merkmal | Schlechte Bearbeitung | Feinmechanische Bearbeitung |
|---|---|---|
| Rundheit | Oval oder unregelmäßig | Submikron-Genauigkeit |
| Geradheit | Konisch oder gebogen | Gleichmäßiger Durchmesser |
| Oberflächenbehandlung | >1,6 Ra (Rau) | 0,4-0,8 Ra (Glatt) |
| Ergebnis | Leckage, Verschleiß, Instabilität | Präzise Steuerung, lange Lebensdauer |
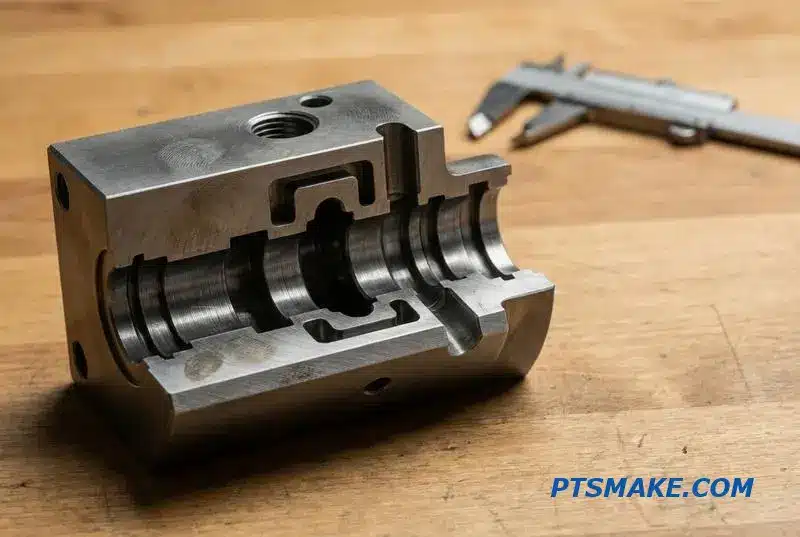
Das Erreichen der notwendigen Geometrie für eine Spulenbohrung ist ein mehrstufiger Prozess. Er beginnt mit hochpräziser CNC-Bearbeitung, die unerlässlich ist für die Etablierung der grundlegenden Geradheit und Rundheit. Für Hochleistungs-Hydraulikventilblöcke muss dieser erste Schritt Toleranzen einhalten, die viele Werkstätten einfach nicht erfüllen können.
Erreichen von Submikron-Oberflächengüten
Unser Prozess zielt auf eine Oberflächengüte zwischen 0,4 und 0,8 Ra für die meisten Proportionalventil-Anwendungen ab. Diese glatte Oberfläche minimiert Reibung und verhindert Leckagen. Nach unserer Forschung mit Kunden haben wir bestätigt, dass dieser Bereich die beste Balance zwischen Leistung und Fertigbarkeit bietet. Dieses Niveau der Hydraulikventilblock-Spulenbohrungsbearbeitung ist unser Standard.
Die Rolle des Honens
Für die anspruchsvollsten Servoventile ist CNC-Bearbeitung allein nicht ausreichend. Wir verwenden Honen als sekundären Arbeitsgang. Honen verwendet Schleifsteine, um eine noch feinere Oberflächengüte zu erreichen und die zylindrische Geometrie der Bohrung zu perfektionieren. Nicht jede CNC-Werkstatt investiert in Honanlagen und Fachwissen, weil es ein spezialisiertes Fachwissen erfordert.
Die Wahl eines Lieferanten ohne diese Fähigkeit ist ein erhebliches Risiko. Wenn sie die erforderliche Spulenbohrungsgeometrie nicht einhalten können, stehen Sie vor Problemen wie Ventilinstabilität oder dem gefürchteten Stick-Slip-Phänomen6. Dies führt zu unvorhersehbarer Leistung und vorzeitigem Systemverschleiß, was Sie letztendlich auf lange Sicht mehr kostet.
Die Präzision der Spulenbohrungsbearbeitung beeinflusst direkt Ventilsteuerung, Leckage und Lebensdauer. Die Wahl eines Partners mit fortschrittlichen CNC- und Honfähigkeiten ist entscheidend, um Instabilität, interne Leckagen und vorzeitigen Verschleiß in Ihren Hydraulikventilblöcken zu vermeiden und so die langfristige Systemzuverlässigkeit zu gewährleisten.
Abdichtung — O-Ring-Nuten, Dichtflächen und warum Lecks an den Verbindungsstellen auftreten
Der Erfolg eines jeden Hydrauliksystems hängt oft von Millimetern bearbeiteten Metalls ab. Leckagen beginnen fast immer an den Verbindungsstellen, insbesondere an den Dichtflächen. Diese kritischen Bereiche, wie O-Ring-Nuten und Dichtungsflächen, sind dort, wo Präzision am wichtigsten ist.
Die Grundlage einer guten Dichtung
Ein O-Ring benötigt eine präzise konstruierte Aufnahme, um effektiv zu funktionieren. Wir folgen Standards wie AS568 für die Dimensionierung, aber die eigentliche Herausforderung ist die Bearbeitung der Nut. Eine kleine Abweichung in der Tiefe kann die Dichtung ruinieren. Eine flache Nut zerdrückt den O-Ring, während eine tiefe Nut die richtige Kompression verhindert.
Bearbeitung für Null Leckagen
Die Ebenheit und Oberflächengüte einer Dichtungsfläche sind ebenso kritisch. Eine scheinbar glatte Oberfläche kann mikroskopische Spitzen und Täler aufweisen, bekannt als Unebenheiten7, die winzige Wege für das Entweichen von Flüssigkeit unter Druck schaffen. Eine spiegelglatte Oberfläche ohne Werkzeugrattern zu erzielen, erfordert immense Kontrolle.
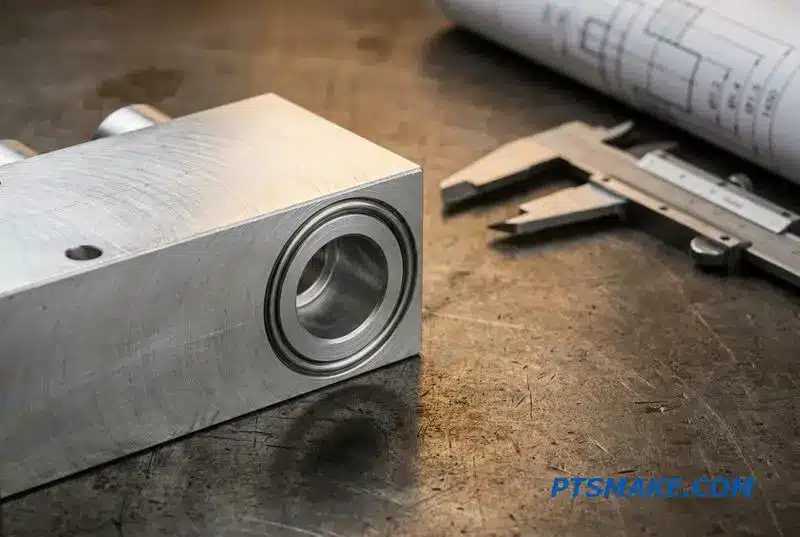
Bei der Bearbeitung von Hydraulikventilblöcken sind die Dichtflächen nicht verhandelbar. Das Ziel ist es, eine perfekte Schnittstelle zu schaffen, an der die Dichtung ihre Aufgabe ohne Störung durch das Metall selbst erfüllen kann. Dies erfordert ein tiefes Verständnis sowohl der Konstruktionsabsicht als auch der Bearbeitungsfähigkeit.
O-Ring-Nut- und Flächentoleranzen
Die wichtigste Spezifikation ist die O-Ring-Nut-Toleranz des Hydraulikventilblocks. Wir halten die Nuttiefe typischerweise innerhalb von ±0,05 mm. Jede größere Abweichung beeinträchtigt das Kompressionsverhältnis der Dichtung. Ebenso ist die Oberflächengüte auf Dichtflächen entscheidend; wir streben eine Glätte von Ra 0,8 μm oder besser an.
Häufige Leckageursachen
Leckagen werden selten allein durch eine fehlerhafte Dichtung verursacht. Häufiger ist die Bearbeitung des Gehäuses die Ursache. Hier sind die häufigsten Fehler, die ich gesehen habe.
| Problem | Konsequenz |
|---|---|
| Nut zu tief/breit | Unzureichende O-Ring-Kompression, die Flüssigkeitsumgehung zulässt. |
| Nut zu flach/schmal | Der O-Ring wird eingeklemmt oder extrudiert, was zu Beschädigungen führt. |
| Raue Dichtfläche | Erzeugt Mikroleckagepfade, die mit der Zeit wachsen. |
| Kratzer oder Grate | Ein einziger Kratzer über eine Dichtfläche kann den O-Ring schneiden. |
Checkliste zur Zeichnungsprüfung
Bevor Sie einen Entwurf zur Angebotserstellung senden, überprüfen Sie diese Punkte:
- Alle O-Ring-Nutabmessungen entsprechen dem Standard des Dichtungsherstellers.
- Anforderungen an die Oberflächengüte für alle Dichtflächen sind klar spezifiziert.
- Toleranzen für Nuttiefe und -breite sind explizit angegeben.
- Die Materialangabe ist für das Fluid und den Druck geeignet.
Das korrekte Definieren dieser Merkmale auf der Zeichnung ist der erste Schritt zu einem leckagefreien Produkt.
Eine erfolgreiche Abdichtung beruht auf einer Partnerschaft zwischen Konstruktion und Fertigung. Präzise Nutabmessungen und eine makellose Oberflächengüte sind unerlässlich. Ohne sie versagt selbst der beste O-Ring oder die beste Dichtung, was zu Leckagen an der Verbindung führt.
Die Kostentreiber bei der Ventilblockbearbeitung — Was Ihren Preis tatsächlich erhöht
Wenn Sie ein Angebot für kundenspezifische Hydraulikventilblöcke erhalten, kann der Preis oft hoch erscheinen. Die Kosten liegen nicht nur im Material; sie werden durch die Komplexität der Bearbeitungsvorgänge bestimmt, die zur Herstellung des Endteils erforderlich sind. Jedes Merkmal fügt Zeit und Werkzeuge hinzu.
Materialauswahl und Komplexität
Die Materialwahl legt die Basiskosten fest. Aluminium ist im Allgemeinen am wirtschaftlichsten, während Edelstahl und andere Legierungen teurer sind. Die Anzahl der Anschlüsse und internen Kanäle erhöht auch die Maschinenzeit erheblich, was zum Endpreis beiträgt.
Präzision und Oberflächenbearbeitung
Toleranzen und Anforderungen an die Oberflächengüte sind kritische Kostenfaktoren. Engere Spezifikationen erfordern präzisere Bearbeitung, längere Inspektionszeiten und potenziell spezialisierte Nachbearbeitungsvorgänge.
| Kostentreiber | Auswirkungen auf den Preis | Hauptgrund |
|---|---|---|
| Enge Toleranzen | Hoch | Langsamere Maschinengeschwindigkeiten, erhöhte Inspektionszeit |
| Interne Kreuzbohrungen | Hoch | Erfordert spezialisierte Werkzeuge und komplexes Entgraten |
| Anzahl der Anschlüsse | Mittel-Hoch | Mehr Maschineneinrichtungen und Werkzeugwechsel |
| Material (Stahl vs. Al) | Mittel | Höhere Rohmaterialkosten, langsamere Bearbeitung |
Lassen Sie uns tiefer in das eintauchen, was die Bearbeitungskosten für Hydraulikventilblöcke antreibt. Komplizierte interne Kreuzbohrungen sind einer der größten Faktoren. Diese tiefen, sich kreuzenden Kanäle erfordern oft spezialisiertes Tiefbohren und sorgfältiges Entgraten, die beides langsame und arbeitsintensive Prozesse sind.
Präzision und Kosten ausbalancieren
Enge Toleranzen sind für Dichtflächen und Spulenbohrungen unerlässlich, aber ihre Anwendung auf unkritische Merkmale ist ein häufiger Fehler. Basierend auf unserer Erfahrung bei PTSMAKE kann das Lockern von Toleranzen bei Merkmalen wie Außenabmessungen die Bearbeitungs- und Inspektionszeit reduzieren und Kosten senken, ohne die Leistung zu beeinträchtigen.
Überlegungen zur Oberflächenbeschaffenheit
Eine glatte Oberflächengüte ist oft für die Abdichtung erforderlich. Das Erreichen eines sehr niedrigen Ra-Wertes beinhaltet jedoch sekundäre Prozesse wie Honen oder Läppen. Die Ausrichtung des Oberflächenmusters oder dessen Struktur8, kann für die Funktion genauso wichtig sein, aber dessen Spezifikation erhöht die Komplexität.
Intelligentes Design für die Fertigung
Sie können Kosten aktiv reduzieren. Konsolidieren Sie Anschlüsse, wo möglich, verwenden Sie Standardgewindegrößen, um kundenspezifische Werkzeuge zu vermeiden, und minimieren Sie tiefe Kreuzbohrungen. Die Festlegung auf eine angemessene Losgröße hilft ebenfalls, da dies die Amortisation der Rüstkosten über mehr Teile ermöglicht.
| Kostenreduzierungstaktik | Potenzielle Einsparungen |
|---|---|
| Unkritische Toleranzen lockern | Hoch |
| Anschlüsse und Merkmale konsolidieren | Mittel |
| Standardgewindegrößen verwenden | Mittel |
| Bestellmenge erhöhen | Mittel-Niedrig |
Die Endkosten Ihres Ventilblocks sind direkt mit seiner Designkomplexität verbunden. Durch die Konzentration auf die Herstellbarkeit – Vereinfachung von Merkmalen, Lockerung unnötiger Toleranzen und Auswahl von Standardkomponenten – können Sie erhebliche Kosteneinsparungen erzielen, ohne die wesentliche Funktion des Teils zu beeinträchtigen.
Prototypen- vs. Serien-Ventilblöcke — Was sich zwischen 5 und 500 Stück ändert
Der Weg von einem einzelnen Prototyp-Hydraulikventilblock zu einer Produktionsserie von 500 beinhaltet einen grundlegenden Wandel in der Fertigungsstrategie. Was für wenige Teile funktioniert, scheitert oft im großen Maßstab. Der anfängliche Fokus auf Geschwindigkeit und Designverifizierung weicht einem intensiven Fokus auf Wiederholbarkeit, Effizienz und Kosten pro Einheit.
Prototypenentwicklung: Die Priorität ist Geschwindigkeit
Für eine kleine Charge von 1-5 Teilen ist das Ziel, schnell ein funktionsfähiges Teil zu erhalten. Ein Maschinist kann oft eine einzige Einrichtung mit minimalen kundenspezifischen Werkzeugen verwenden. Dieser Ansatz bietet maximale Flexibilität für Designänderungen, führt aber zu höheren Kosten pro Einzelteil.
Produktion: Die Priorität ist Konsistenz
Die Skalierung auf 500 Stück erfordert eine andere Denkweise. Der Prozess muss wiederholbar und kostengünstig sein.
| Bühne | Prototypenentwicklung (1-5 Stk.) | Produktion (50-500+ Stk.) |
|---|---|---|
| Einrichtung | Einzelne, flexible Einrichtung | Optimierte Mehrfachspannvorrichtungen |
| Werkzeugbau | Standard, minimal | Kundenspezifische Werkzeuge und Vorrichtungen |
| Inspektion | Manuelle Erstmusterprüfung | In-Prozess-Messung, Chargenprüfung |
| Kosten | Hohe Kosten pro Einheit | Niedrigere Kosten pro Einheit |
Die Skalierung der Fertigung von Hydraulikventilblöcken erfordert eine sorgfältige Planung, um häufige Fallstricke zu vermeiden. Ein Design, das als einmaliger Prototyp leicht zu bearbeiten ist, kann bei der Produktion in großen Stückzahlen unglaublich teuer oder sogar unmöglich herzustellen werden. Dies ist eine klassische Falle, die ich schon oft gesehen habe.
Die Prototyp-zu-Produktion-Falle
Das Hauptproblem ist, dass Prototypenmethoden nicht skalierbar sind. Ein komplexer interner Kanal, der manuell an einem Prototyp gebohrt wird, wird zu einem großen Engpass in der Produktion. Er kann spezielle Werkzeuge oder mehrere Arbeitsgänge erfordern, was die Zykluszeit und die Kosten erheblich in die Höhe treibt. Hier wird Design for Manufacturability (DFM) entscheidend.
Optimierung für die Skalierung
Für Produktionsläufe stellen wir auf Mehrfachspannvorrichtungsbearbeitung um, was uns ermöglicht, an mehreren Teilen gleichzeitig zu arbeiten. Prozessvalidierung und In-Prozess-Messung werden zum Standard, um sicherzustellen, dass jedes Teil die Spezifikationen erfüllt, ohne ständige manuelle Kontrollen. Wir wenden auch an Geometrische Dimensionierung und Tolerierung (GD&T)9 rigoros an, um akzeptable Abweichungen zu definieren und die Austauschbarkeit und Funktion über die gesamte Charge hinweg zu gewährleisten. Bei PTSMAKE fördern wir immer eine DFM-Überprüfung frühzeitig im Prozess.
| Betrachtung | Auswirkungen des Prototypings | Auswirkungen auf die Produktion |
|---|---|---|
| Enge Toleranzen | Erreichbar, aber langsam | Erfordert Prozesskontrolle, treibt Kosten in die Höhe |
| Komplexe Anschlüsse | Machbar mit manuellem Setup | Kann spezielle Werkzeuge oder Vorrichtungen erfordern |
| Wahl des Materials | Basierend auf der Leistung | Gleichgewicht zwischen Leistung und Bearbeitbarkeit |
| Oberflächenbehandlung | Erreicht mit zusätzlichen Durchgängen | Erfordert spezifische Werkzeuge und Prozesse |
Ein erfolgreicher Übergang vom Prototyp zur Produktion hängt von einer frühzeitigen Planung ab. Ein von Anfang an auf die Fertigung optimiertes Design gewährleistet einen reibungslosen, kosteneffizienten Skalierungsprozess und vermeidet kostspielige Neukonstruktionen und Verzögerungen beim Übergang von 5 auf 500 Stück.
Konstruktion für Bearbeitbarkeit — Ventilblockänderungen, die Ihnen Geld sparen
Die Optimierung des Designs von Hydraulikventilblöcken für die Fertigung bedeutet nicht, die Leistung zu kompromittieren; es geht darum, unnötige Kosten zu eliminieren. Kleine geometrische Änderungen können die Maschinenzeit und die Werkzeugkomplexität erheblich reduzieren. Dies führt direkt zu niedrigeren Teilekosten und schnelleren Lieferzeiten für Ihre Projekte.
Wichtige DFM-Prinzipien
Durchdachte Designentscheidungen sind entscheidend. Die Priorisierung von Standardmerkmalen und realistischen Toleranzen auf nicht-kritischen Oberflächen vereinfacht den gesamten Produktionsprozess. Die frühzeitige Konzentration auf diese Bereiche im Designstadium liefert die besten Ergebnisse für Ihr Budget und Ihren Zeitplan.
| Kostspieliges Merkmal | DFM-Alternative |
|---|---|
| Viele einzigartige Bohrergrößen | Standardisieren auf weniger Größen |
| Tiefe Löcher mit kleinem Durchmesser | Anschlusslayout optimieren, um die Tiefe zu reduzieren |
| Enge nicht-dichtende Toleranzen | Lockerere, funktionale Toleranzen spezifizieren |
| Abgewinkeltes Querbohren | 90-Grad-Bohrungen verwenden, wo möglich |
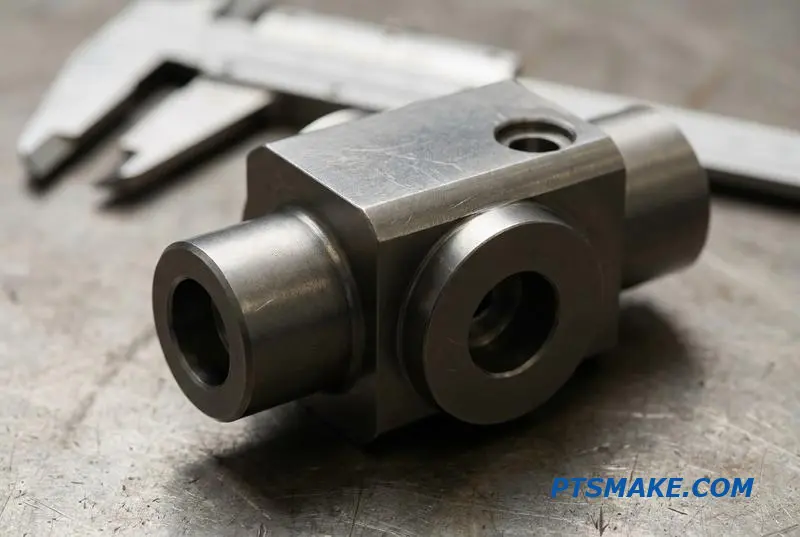
Ein kollaborativer Ansatz zur Kosteneinsparung
Effektives DFM ist ein Gespräch, keine Befehlssammlung. Wenn Designer und Maschinenbauer zusammenarbeiten, erschließen wir Kosteneinsparungen, die keiner allein erzielen könnte. Bei PTSMAKE fördern wir diese Partnerschaft, um den effizientesten Fertigungsweg für Ihre Hydraulikventilblöcke zu finden.
Die Perspektive des Maschinenbauers
Aus meiner Sicht bedeutet Komplexität Zeit und Risiko. Zum Beispiel minimiert die Vermeidung von ultratiefen Löchern Werkzeugbruch und Zykluszeit. Ebenso verhindert die Aufrechterhaltung einer ausreichenden Wandstärke zwischen den Anschlüssen Materialverzug und gewährleistet die strukturelle Integrität, wodurch Ausschussraten und potenzielle Ausfälle reduziert werden.
Von komplex zu kostengünstig
Betrachten Sie zwei Versionen desselben Ventilblocks. Die erste hat zahlreiche einzigartige Gewindegrößen und sehr tiefe Querbohrungen. Die zweite standardisiert Gewinde und leitet interne Kanäle um, um flachere, orthogonale Bohrungen zu ermöglichen. Unsere Tests zeigen, dass das zweite Design aufgrund reduzierter Einrichtungs- und Maschinenzeit 20-30% günstiger in der Herstellung sein kann. Die Materialeigenschaften Anisotrop10 können auch die Bohrgenauigkeit in tiefen Löchern beeinflussen.
| Wahl des Designs | Auswirkungen auf die Kosten |
|---|---|
| Nicht-Standard-Werkzeuggrößen | Hoch (Kundenspezifische Werkzeuge) |
| Standardisierte Werkzeuge | Niedrig (Schnellere Einrichtung) |
| Mehrere Setups für Winkel | Hoch (Erhöhter Arbeitsaufwand) |
| 90-Grad-Bohrung | Niedrig (Vereinfachter Prozess) |
Intelligente DFM-Entscheidungen im Design von Hydraulikventilblöcken senken die Herstellungskosten direkt. Die Zusammenarbeit mit Ihrem Bearbeitungspartner, wie PTSMAKE, ist der schnellste Weg, diese Einsparungen für Ihr Projekt zu identifizieren und umzusetzen, ohne Qualität oder Leistung zu opfern.
Oberflächenbehandlungsoptionen für Ventilblöcke — Eloxieren, Phosphatieren und darüber hinaus
Die Wahl der richtigen Oberflächengüte für Ventilblöcke ist so entscheidend wie die Bearbeitung selbst. Es geht nicht nur um Ästhetik; es geht um Leistung, Korrosionsbeständigkeit und Lebensdauer. Das Material Ihres Hydraulikventilblocks bestimmt die besten verfügbaren Optionen.
Aluminium-Oberflächen
Für Aluminiumblöcke ist Eloxieren eine gängige Wahl. Es verbessert die Korrosionsbeständigkeit und bietet eine härtere Oberfläche. Für Stahlkomponenten bieten Behandlungen wie Phosphatierung grundlegenden Schutz, während Beschichtungen eine robustere Barriere gegen raue Umgebungen bieten. Jede Oberflächenbehandlung beeinflusst die Endabmessungen.
Stahl- und Edelstahloptionen
Das Verständnis dieser Effekte ist entscheidend. Eine falsch aufgetragene Oberflächenbehandlung kann ein perfekt bearbeitetes Teil ruinieren, indem sie kritische Toleranzen verändert. Wir müssen dies während der Konstruktions- und Bearbeitungsphasen berücksichtigen, um sicherzustellen, dass das Endprodukt genaue Spezifikationen erfüllt.
| Material | Gängige Oberfläche | Hauptnutzen | Dimensionale Auswirkungen |
|---|---|---|---|
| Aluminium | Eloxieren | Verschleiß- & Korrosionsbeständigkeit | Verleiht Dicke |
| Aluminium | Konversionsbeschichtung | Korrosionsbeständigkeit | Minimal |
| Stahl | Phosphatieren | Leichter Rostschutz | Minimal |
| Stahl | Beschichtung (Zink/Nickel) | Hervorragende Korrosionsbeständigkeit | Verleiht Dicke |
| Rostfreier Stahl | Passivierung | Entfernt Verunreinigungen | Keine |
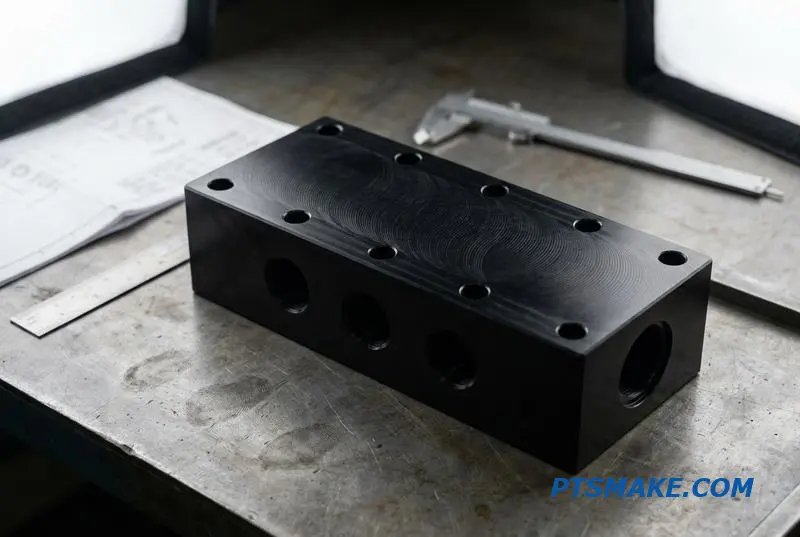
Ein genauerer Blick auf Aluminiumbehandlungen
Für Aluminium-Ventilblöcke empfehlen wir oft das Eloxieren. Standard-Klar- oder Schwarz-Eloxal (Typ II) ist hervorragend für den Korrosionsschutz geeignet. Harteloxal (Typ III) erzeugt eine viel dickere, keramikähnliche Schicht, die die Verschleißfestigkeit erheblich verbessert, was ideal für Anwendungen mit hohen Zyklen ist.
Eloxieren trägt jedoch Material auf. Eine Typ-III-Beschichtung kann über 0,002 Zoll auftragen. Wir müssen dies in unsere CNC-Programmierung einbeziehen, indem wir die Abmessungen im Voraus anpassen, um sicherzustellen, dass Bohrungen und Gewinde nach der Bearbeitung innerhalb der Toleranz liegen. Konversionsbeschichtung ist eine dünnere, günstigere Alternative, die guten Korrosionsschutz, aber minimalen Verschleißschutz bietet.
Oberflächen für Stahl und Edelstahl
Bei der Bearbeitung von Kohlenstoffstahl ist Phosphatierung eine kostengünstige Wahl für leichten Rostschutz, besonders wenn das Teil im Betrieb geölt wird. Für anspruchsvollere Umgebungen bieten Zink- oder Nickelbeschichtungen eine wesentlich haltbarere Barriere. Beschichtungsaufbau kann jedoch ein Problem bei Gewinden sein.
Wir lösen dies, indem wir die Gewinde entweder leicht untermaßig bearbeiten oder sie während des Beschichtungsprozesses abdecken. Für Edelstahl ist typischerweise keine Beschichtung erforderlich. Stattdessen ist die richtige Oberflächengüte des Hydraulikventilblocks Passivierung11. Dies ist ein chemischer Reinigungsprozess, der freies Eisen und Verunreinigungen von der Oberfläche entfernt, wodurch die natürliche Korrosionsbeständigkeit des Materials verbessert wird, ohne die Abmessungen zu verändern.
Die Wahl der richtigen Oberflächenbehandlung erfordert ein Gleichgewicht zwischen Kosten, Leistung und Materialeigenschaften. Es ist ein entscheidender Schritt, der sicherstellt, dass der Ventilblock über seine vorgesehene Lebensdauer zuverlässig funktioniert, und bei PTSMAKE führen wir unsere Kunden durch diese Entscheidungen, um kostspielige Fehler zu vermeiden.
Die Auswahl der richtigen Oberflächengüte ist ein entscheidender Schritt. Sie beeinflusst direkt die Haltbarkeit, Korrosionsbeständigkeit und Maßgenauigkeit des Ventilblocks. Diese Entscheidung erfordert ein sorgfältiges Gleichgewicht zwischen Material, Anwendungsumgebung und den Anforderungen an die Endtoleranz, um optimale Leistung und Langlebigkeit zu gewährleisten.
Aufbau einer langfristigen Ventilblockversorgung — Warum Wiederholbarkeit besser ist als ein einmaliges Geschäft
Bei der Beschaffung von Hydraulikventilblöcken ist es ein Fehler, die Entscheidung als einfachen Kauf zu betrachten. Sie kaufen nicht nur ein Teil; Sie etablieren eine Lieferkettenverbindung. Der wahre Wert liegt darin, einen Partner zu finden, der über die Zeit hinweg gleichbleibende Qualität liefert.
Die wahren Kosten eines einmaligen Geschäfts
Sich ausschließlich auf den niedrigsten Preis für eine einzelne Bestellung zu konzentrieren, ignoriert oft langfristige Kosten. Ein günstigerer, einmaliger Lieferant könnte die für zukünftige Chargen erforderliche Prozesskontrolle vermissen lassen, was zu Inkonsistenzen führt, die Ihre Montagelinie und die Leistung des Endprodukts stören.
Warum Konsistenz König ist
Für eine Komponente, die in mehreren Maschinen verwendet wird, ist Wiederholbarkeit nicht verhandelbar. Sie stellt sicher, dass jeder Ventilblock identisch passt und funktioniert. Diese Vorhersehbarkeit ist die Grundlage eines zuverlässigen Produkts und eines effizienten Fertigungsbetriebs, was Ihnen auf lange Sicht Zeit und Ressourcen spart.
| Aspekt | Einmaliger Lieferant | Langfristiger Partner |
|---|---|---|
| Schwerpunkt | Niedrigster Anfangspreis | Gesamtbetriebskosten |
| Prozess | Inkonsistent/Undokumentiert | Wiederholbar & Validiert |
| Qualität | Variabel von Charge zu Charge | Konsistente Toleranzen |
| Beziehung | Transaktionelle | Kollaborativ |
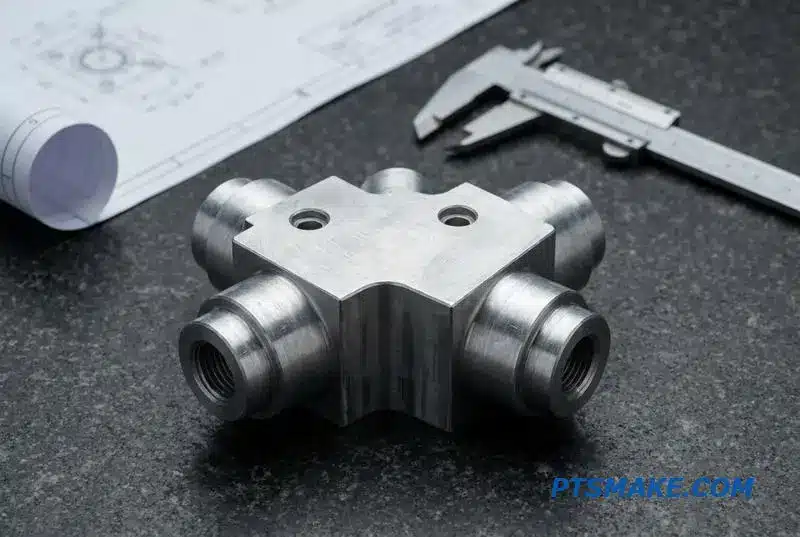
Etablierung eines wiederholbaren Prozesses
Für mittelgroße Bestellungen, typischerweise 500 bis 2.000 Stück, ist die Fähigkeit eines Lieferanten, einen wiederholbaren Prozess zu etablieren, von größter Bedeutung. Hier beweist ein echter Partner für die Bearbeitung von Ventilblöcken seinen Wert. Es geht über die bloße Herstellung eines Teils hinaus zur Entwicklung eines Produktionssystems.
Die Kennzeichen eines zuverlässigen Partners
Ein engagierter Partner investiert in ein System, das Konsistenz garantiert. Dies umfasst konsistente Toleranzen Charge für Charge, gleichmäßige Oberflächengüten und eine vollständige, dokumentierte Rückverfolgbarkeit für jede produzierte Einheit. Sie folgen nicht nur einer Zeichnung; sie verstehen deren Absicht und lernen die Nuancen Ihres Designs im Laufe der Zeit kennen.
Jenseits des Angebots
Wir haben festgestellt, dass Materialeigenschaften für wiederholbare Ergebnisse entscheidend sind. Ein Material, das weitgehend Isotrop12 sich berechenbarer bearbeiten lässt als eines mit gerichteten Kornstrukturen. Ein guter Partner wird diese Variablen verstehen und kontrollieren. Dieses Wissen trennt einen einfachen Maschinenbaubetrieb von einem Fertigungspartner.
Die Bewertung eines potenziellen Lieferanten erfordert einen Blick über den Preis hinaus. Fragen Sie nach Nachweisen ihrer Prozesse und Qualitätskontrolle.
| Kriterien für die Bewertung | Was zu beachten ist |
|---|---|
| Prozess-Dokumentation | Klare Arbeitsanweisungen, SPC-Diagramme |
| Qualitätsberichte | KMG-Prüfberichte, Materialzertifikate |
| Kommunikation | Proaktive Updates, technische Klarheit |
| Probeaufträge | Konsistenz zwischen ersten Mustern und kleinen Chargen |
Der praktische nächste Schritt ist klar: Senden Sie eine vollständige Zeichnung mit klaren Toleranzen. Bewerten Sie den Lieferanten anhand der von ihm erbrachten Nachweise – seiner Berichte, Zertifizierungen und Kommunikation – anstatt nur einer einzelnen Zahl in einem Angebot.
Die Wahl eines Ventilblocklieferanten ist eine Investition in die Stabilität Ihrer Produktionslinie. Priorisieren Sie einen Partner, der einen wiederholbaren Fertigungsprozess demonstriert, gestützt durch klare Nachweise und Kommunikation, um langfristigen Erfolg gegenüber einer kurzfristigen Einsparung zu gewährleisten.
Entdecken Sie, wie diese Metrik die Leistungsabgabe und die Betriebskosten Ihres Hydrauliksystems direkt beeinflusst. ↩
Das Verständnis dieses Verschleißmechanismus ist entscheidend für die Konstruktion zuverlässiger Gewindeverbindungen und die Vermeidung eines vorzeitigen Systemausfalls. ↩
Das Verständnis dieses Bereichs hilft bei der Diagnose von Verschleiß-, Reibungs- und Dichtungsproblemen in Hydrauliksystemen. ↩
Das Verständnis dieses Phänomens hilft, Komponentenschäden und Systemineffizienzen in Hydraulikkreisläufen zu verhindern. ↩
Das Verständnis von Kriechen hilft vorherzusagen, wie sich Dichtungen unter Langzeitdruck und -temperatur verhalten, wodurch zukünftige Lecks verhindert werden. ↩
Erfahren Sie, wie dieses Phänomen ruckartige Bewegungen verursacht, die die Präzisionssteuerung von Hydraulikmaschinen beeinträchtigen. ↩
Erfahren Sie, wie mikroskopische Oberflächentextur die Fluiddynamik und Dichtungswirksamkeit direkt beeinflusst. ↩
Das Verständnis dieses Konzepts hilft bei der Spezifikation funktionaler Oberflächen für eine bessere Dichtungsleistung. ↩
Erfahren Sie, wie GD&T eine universelle Sprache zum Definieren und Steuern von Teilemerkmalen in der Massenproduktion bietet. ↩
Das Verständnis dieser Eigenschaft hilft, das Materialverhalten während des Präzisionsbohrens vorherzusagen. ↩
Das Verständnis dieses Prozesses ist entscheidend für die Maximierung der natürlichen Korrosionsbeständigkeit von Edelstahl. ↩
Das Verständnis dieser Eigenschaft hilft, das Materialverhalten während der Bearbeitung vorherzusagen, wodurch die Teilegleichmäßigkeit über große Produktionsläufe hinweg gewährleistet wird. ↩