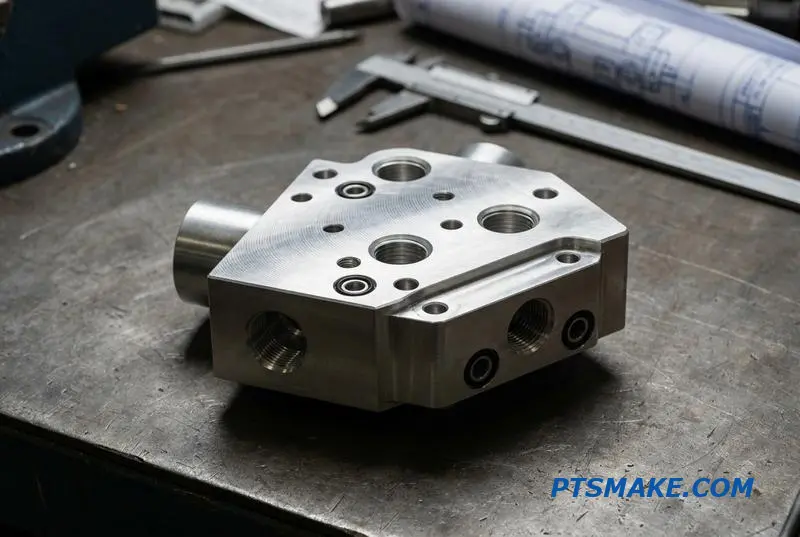
Warum kostet die PEEK-CNC-Bearbeitung so viel – und wann ist sie jeden Cent wert?
Ein PEEK-Angebot zum 10-fachen Aluminiumpreis zu erhalten, fühlt sich an wie ein Schlag. Sie benötigen die Hitzebeständigkeit, die chemische Stabilität, die Verschleißleistung – aber der Preisschock lässt Sie das gesamte Projekt in Frage stellen. Und der falsche Lieferant wird Teile, die Sie sich nicht leisten können, zu verschrotten, reißen, verziehen oder kreidig bearbeiten.
PEEK-CNC-Bearbeitung ist die Kosten wert, wenn Teile aggressiven Chemikalien, hoher Hitze über 250 °C, engen Verschleißzyklen oder Metallersatzanforderungen ausgesetzt sind. Für Prototypen, Dichtungen, Ventilsitze und Roboterbuchsen schlägt bearbeitetes PEEK das Spritzgießen in Bezug auf Lieferzeit und Toleranz – wenn der Lieferant Spannung, Werkzeuge und Glühen kontrolliert.
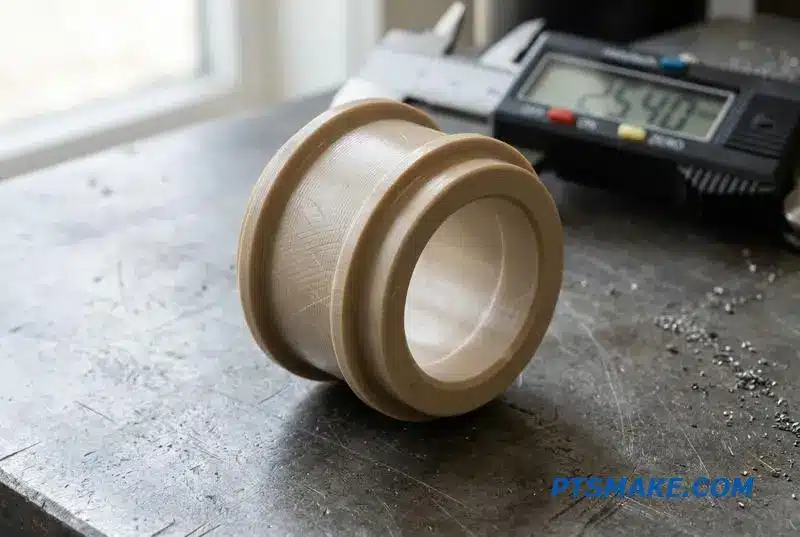
In diesem Leitfaden führe ich Sie durch, wo PEEK seinen Preis wirklich verdient, wo billigere Polymere genauso gut funktionieren und was Sie Lieferanten fragen sollten, damit Ihre Teile bei der Ankunft nicht versagen. Lassen Sie uns eintauchen.
Warum PEEK-Teile 10x mehr kosten als ihre Aluminium-Zwillinge
Wenn Sie Angebote vergleichen, ist der Preisunterschied eklatant. Ein PEEK-Teil kann leicht das Zehnfache seines identischen Zwillings aus 6061 Aluminium kosten. Dies ist kein willkürlicher Aufschlag; es spiegelt grundlegende Unterschiede in Material und Fertigungskomplexität wider. Die hohen PEEK-CNC-Bearbeitungskosten lassen sich auf einige Schlüsselfaktoren zurückführen.
Die wichtigsten Kostenfaktoren
Der Haupttreiber ist der Rohstoff. PEEK-Polymer ist pro Kilogramm deutlich teurer als Aluminium-Rohmaterial. Zweitens ist die Bearbeitung von PEEK weitaus anspruchsvoller. Es erfordert spezielles Wissen und Ausrüstung, um seine Eigenschaften zu handhaben. Schließlich ist der Werkzeugverschleiß viel höher, was die Betriebskosten erhöht.
PEEK vs. Aluminium: Kostenaufschlüsselung
| Kostenfaktor | PEEK (Polyetheretherketon) | Aluminium (6061) |
|---|---|---|
| Kosten für Rohmaterial | Sehr hoch | Niedrig |
| Bearbeitbarkeit | Schwierig, erfordert besondere Sorgfalt | Einfach, gut verstanden |
| Werkzeugverschleiß | Hoch, abrasive Natur | Niedrig |
| Zykluszeit | Langsamer, erfordert geringere Geschwindigkeiten | Schnell |
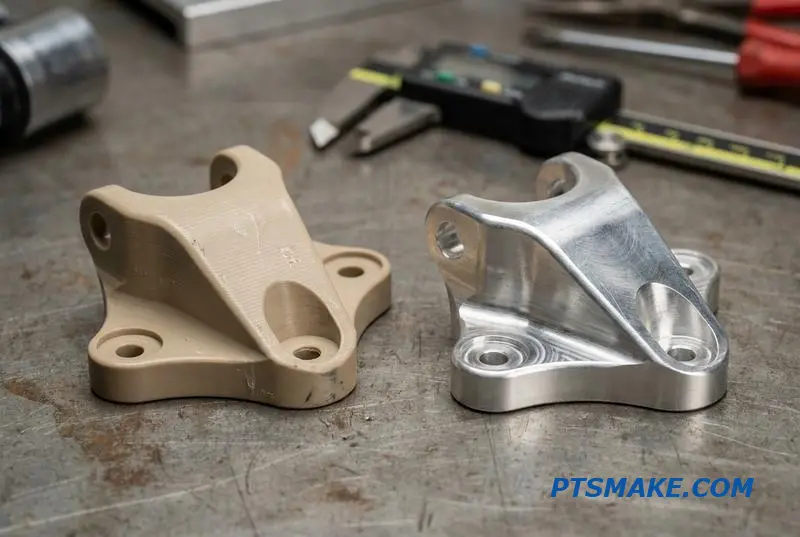
Der hohe Preis von PEEK ist direkt mit seinen einzigartigen Eigenschaften verbunden, die seine Verarbeitung erschweren. Im Gegensatz zu Aluminium hat PEEK eine sehr geringe Wärmeleitfähigkeit. Das bedeutet, dass die beim Schneiden erzeugte Wärme nicht leicht durch das Material abgeleitet wird. Stattdessen konzentriert sie sich an der Werkzeugspitze, wodurch das PEEK schmelzen oder das Schneidwerkzeug beschädigt werden kann.
Spezialisierter Bearbeitungsansatz
Eine erfolgreiche PEEK-CNC-Bearbeitung erfordert sorgfältig kontrollierte Geschwindigkeiten und Vorschübe, um Wärmeentwicklung zu verhindern. Sie erfordert oft spezielle Hartmetall- oder diamantbeschichtete Werkzeuge, die der abrasiven Natur des Materials widerstehen. Ein Standard-HSS-Werkzeug, das für Aluminium verwendet wird, würde fast sofort stumpf werden, was zu einer schlechten Oberflächengüte und Maßungenauigkeit führt. Diese spezialisierten Werkzeuge und der langsamere Prozess erhöhen direkt die gesamten Teilekosten.
Abfall- und Prozesskontrolle
Darüber hinaus bedeutet der hohe Preis des Rohmaterials, dass jedes Ausschussteil einen erheblichen finanziellen Verlust darstellt. Dies erfordert eine extrem strenge Prozesskontrolle und erfahrene Bediener. Wenn wir PEEK bei PTSMAKE bearbeiten, berücksichtigen wir diese Aspekte, um sicherzustellen, dass jedes Teil die Spezifikation ohne kostspielige Fehler erfüllt. Die Glasübergangstemperatur1 von PEEK spielt ebenfalls eine entscheidende Rolle, da die Bearbeitung nahe dieser Temperatur die inneren Spannungen und die Stabilität des Materials verändern kann.
Die hohen Kosten von PEEK-Teilen sind nicht willkürlich. Sie resultieren aus teuren Rohmaterialien, anspruchsvollen Bearbeitungsprozessen und erhöhtem Werkzeugverschleiß. Die Wahl von PEEK ist eine Investition in seine überlegene Leistung, gerechtfertigt durch die Anforderungen der Anwendung, wo Aluminium einfach nicht bestehen kann.
Wo PEEK Metall schlägt: Dichtungen, Ventilsitze und Lager
Metalle sind stark, aber nicht immer die beste Wahl. In anspruchsvollen Anwendungen bietet Polyetheretherketon (PEEK) oft überlegene Leistung. Ich habe gesehen, wie PEEK hartnäckige Probleme gelöst hat, bei denen Stahl oder Aluminium versagten, insbesondere bei Komponenten, die sich unter Belastung bewegen oder abdichten.
Kritische Dichtungsanwendungen
Für Dichtungen und Ventilsitze bietet PEEK eine ausgezeichnete chemische Beständigkeit und kann hohen Drücken und Temperaturen standhalten, ohne sich zu verformen. Dies gewährleistet eine zuverlässige, langlebige Dichtung, wodurch der Wartungsaufwand reduziert wird. Die PEEK-Ventilsitzbearbeitung ist eine Kernkompetenz für die Herstellung dieser zuverlässigen Teile.
Lager und Verschleißteile
Bei Lagern und Buchsen sind PEEKs geringe Reibung und hohe Verschleißfestigkeit entscheidend. Im Gegensatz zu Metall benötigt es in vielen Fällen keine externe Schmierung und wird nicht fressen oder klemmen.
| Merkmal | PEEK-Komponente | Metallkomponente (z.B. Bronze) |
|---|---|---|
| Reibung | Von Natur aus gering | Benötigt Schmierung |
| Korrosion | Inert gegenüber den meisten Chemikalien | Anfällig für Korrosion |
| Gewicht | Leichtgewicht | Deutlich schwerer |
| Nutzungsdauer | Längere Lebensdauer in rauen Umgebungen | Kürzer aufgrund von Verschleiß/Korrosion |
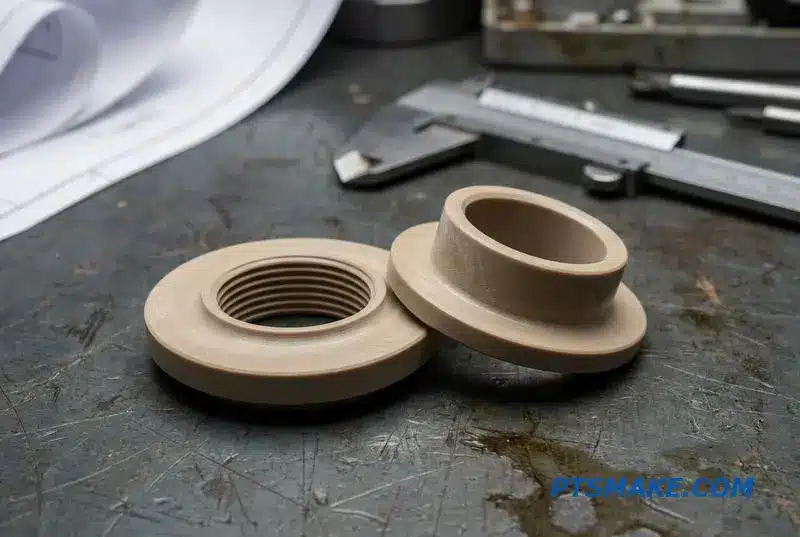
Die Entscheidung zwischen PEEK und Metall erfordert einen genauen Blick auf die Betriebsumgebung. Die Festigkeit von Metall ist oft sein Hauptvorteil, aber diese Festigkeit bringt Kompromisse mit sich, wie Gewicht und eine Anfälligkeit für Korrosion, die kritische Fehlerpunkte sein können.
PEEK in der Fluidtechnik und Robotik
In Hochdruck-Fluidsteuerungssystemen können Metallventilsitze durch abrasive Medien korrodieren oder verschleißen. PEEK-Dichtungen und -Sitze lösen dies. Sie bewahren ihre Dimensionsstabilität unter Druck und widerstehen aggressiven Chemikalien, wodurch die Systemintegrität gewährleistet wird. Hier ist Präzision spähen cnc-bearbeitung wirklich beweist seinen Wert.
Für Robotermechanismen sind Gewicht und Reibung ständige Bedenken. Die Verwendung von PEEK für Lager, Buchsen und Verschleißplatten reduziert die Gesamtmasse. Dies ermöglicht schnellere Bewegungen und einen geringeren Energieverbrauch. Die Untersuchung von Reibung und Verschleiß, oder Tribologie2, ist hier zentral. Die selbstschmierenden Eigenschaften von PEEK machen es zu einem idealen Material für PEEK-Lager CNC Anwendungen.
| Anmeldung | Häufiges Metallproblem | PEEK-Vorteil & Betriebsbedingung |
|---|---|---|
| Chemische Pumpenventilsitz | Korrosion durch Säuren | Chemische Inertheit; bis zu 250°C |
| Roboterarmbuchse | Fressen, benötigt Fett | Selbstschmierend; hohe Zyklusraten |
| Bohrlochwerkzeugdichtung | Versagen unter Druck/Hitze | Hohe Festigkeit; >150°C, >10.000 psi |
| Wafer-Handhabungskomponente | Partikelgenerierung | Geringe Ausgasung; reinraumkompatibel |
Die Wahl von PEEK ist nicht nur ein Materialersatz. Es ist ein Design-Upgrade für Komponenten in anspruchsvollen Umgebungen. Die Vorteile in Leistung und Langlebigkeit rechtfertigen oft den Wechsel von traditionellen Metallen, insbesondere in Präzisionsanwendungen, die in Einrichtungen wie PTSMAKE entwickelt werden.
PEEK ist ein strategisches Upgrade für spezifische Hochbelastungsrollen. Für Dichtungen, Ventilsitze und Lager in rauen Umgebungen liefert seine Kombination aus chemischer Beständigkeit, geringer Reibung und Temperaturstabilität Leistung und Langlebigkeit, die Metalle oft nicht erreichen können.
Der Sweet Spot der Fluidsteuerung: PEEK in Ventilen und Verteilern
In der Fluidsteuerung stehen Materialien einem ständigen Kampf gegen Druck, Temperatur und Korrosion gegenüber. Ein Material zu finden, das in all diesen Bereichen hervorragend ist, ist entscheidend. PEEK (Polyetheretherketon) erweist sich stets als Spitzenreiter für kritische Ventil- und Verteilerkomponenten und bietet eine einzigartige Kombination von Eigenschaften.
Warum PEEK hervorragend ist
PEEK bietet eine robuste Alternative zu Metallen und anderen Polymeren. Seine inhärente Stabilität gewährleistet eine zuverlässige Leistung in Systemen, in denen ein Versagen keine Option ist. Dies macht es zur bevorzugten Wahl für hochsensible Anwendungen, bei denen Präzision und Haltbarkeit von größter Bedeutung sind.
PEEK vs. Edelstahl
| Eigentum | PEEK | Rostfreier Stahl 316 |
|---|---|---|
| Gewicht | Leichtgewicht | Schwer |
| Chemische Beständigkeit | Ausgezeichnet (Breit) | Gut (Korrosionsanfällig bei Chloriden) |
| Bearbeitbarkeit | Gut | Mäßig |
| Dichtfähigkeit | Ausgezeichnet (Passt sich gut an) | Schlecht (Benötigt weiche Dichtungen) |
Diese Eigenschaftsbalance macht die PEEK-CNC-Bearbeitung zu einer strategischen Wahl für die Herstellung von Komponenten, die Fluidsteuersysteme optimieren.
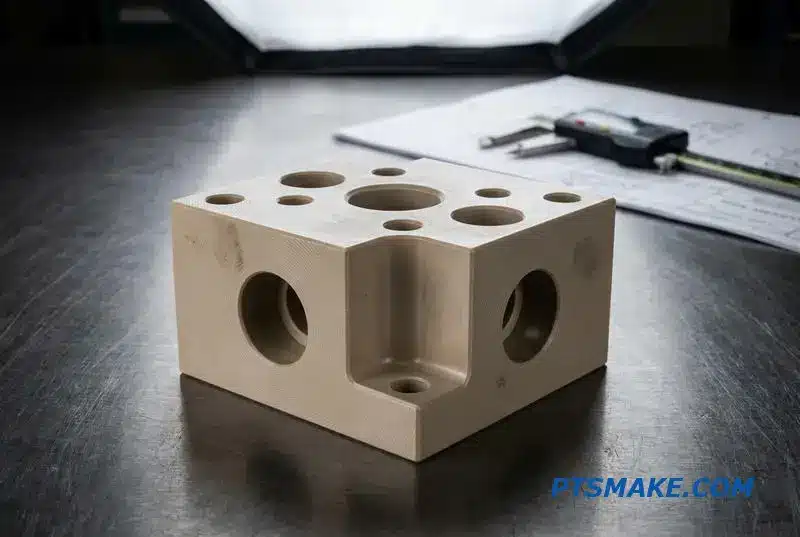
Wenn wir Fluidsteuersysteme genauer betrachten, werden die Vorteile von PEEK sehr deutlich. Seine Verwendung in Ventilgehäusen, Sitzen, Kolben und Isolatoren ist nicht zufällig. Das Material löst spezifische Probleme, die hydraulische und pneumatische Systeme, die aggressive Medien handhaben, plagen.
PEEK in anspruchsvollen Systemen
Zum Beispiel macht seine außergewöhnliche chemische Beständigkeit es ideal für die Handhabung korrosiver Flüssigkeiten, die Metalle zersetzen würden. Viele meiner Projekte, die PEEK-Hydraulikventilteile sind für Systeme, die Säuren, Lösungsmittel oder hochreine Chemikalien verarbeiten, wo Materialinertheit nicht verhandelbar ist.
Chemischem Angriff widerstehen
Die Fähigkeit des Materials, chemischer Zersetzung standzuhalten, ist entscheidend. Im Gegensatz zu vielen Kunststoffen zeigt PEEK minimale Quellung oder Schwächung, wenn es einer Vielzahl von Substanzen ausgesetzt wird, selbst bei erhöhten Temperaturen. Seine Beständigkeit gegen Hydrolyse3 ist besonders wichtig in Dampf- oder Heißwasseranwendungen.
| Medien | Kompatibilität mit PEEK |
|---|---|
| Hydraulikflüssigkeiten | Ausgezeichnet |
| Schwefelsäure (Verdünnt) | Ausgezeichnet |
| Natriumhydroxid | Ausgezeichnet |
| Flugzeugtreibstoff | Ausgezeichnet |
Präzision PEEK-Ventilsitz-Bearbeitung ist unerlässlich, da der niedrige Reibungskoeffizient des Materials eine dichte Abdichtung und eine reibungslose Betätigung gewährleistet, wodurch der Verschleiß über Millionen von Zyklen reduziert wird. In PEEK-Pneumatikkomponenten, verhindert seine thermische Stabilität Verformungen unter Hochdruck- und Hochtemperaturluft.
PEEK ist ein optimales Material für kritische Fluidsteuerkomponenten wie Ventile und Verteiler. Seine überlegene chemische Beständigkeit, thermische Stabilität und geringe Reibung bieten Zuverlässigkeit und Langlebigkeit in hydraulischen und pneumatischen Systemen und übertreffen traditionelle Materialien in aggressiven Umgebungen.
PEEK in Robotern: Leichte Verschleißteile, die Kunststoff überdauern
In der Robotik sind Verschleiß und Abnutzung ständige Feinde der Betriebszeit. Standardkunststoffe wie Nylon und Acetal versagen oft in Hochzyklusanwendungen aufgrund von Wärmeentwicklung und Materialermüdung. Dies führt zu kostspieligen Ausfallzeiten und häufigen Wartungszyklen, was ich viele Ingenieurteams frustrieren sah.
Das Problem mit herkömmlichen Kunststoffen
Herkömmliche Materialien können die wiederholte Belastung und Reibung in modernen Robotergelenken und Aktuatoren nicht bewältigen. Sie verformen sich unter Last und verlieren ihre Dimensionsstabilität bei erhöhten Betriebstemperaturen. Dies beeinträchtigt die Präzision und Zuverlässigkeit des Roboters im Laufe der Zeit, ein kritischer Fehlerpunkt.
PEEK als dauerhafte Lösung
Hier zeichnet sich PEEK aus. Seine überlegene mechanische Festigkeit und thermische Stabilität machen es ideal für anspruchsvolle Komponenten. Durch das Upgrade auf PEEK für kritische Verschleißteile können Ingenieure die Betriebslebensdauer ihrer Robotersysteme erheblich verlängern und Wartungspläne reduzieren.
| Merkmal | PEEK | POM (Acetal) | Nylon 6/6 |
|---|---|---|---|
| Max. Betriebstemperatur (°C) | 250 | 90 | 95 |
| Zugfestigkeit (MPa) | 95 | 65 | 80 |
| Abnutzungswiderstand | Ausgezeichnet | Gut | Messe |
| Chemische Beständigkeit | Ausgezeichnet | Gut | Gut |
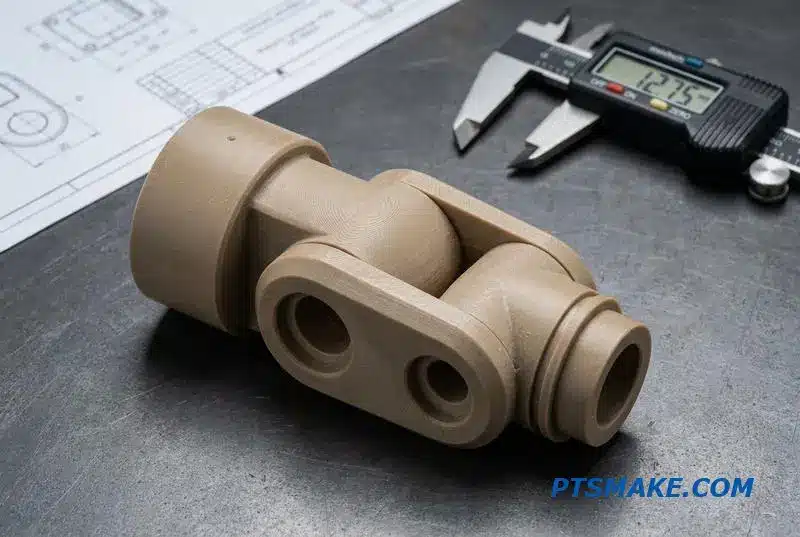
Bei der Entwicklung von Robotersystemen wirkt sich die Materialwahl direkt auf die langfristige Leistung aus. Bei Komponenten wie Buchsen, Zahnrädern und Rollen dreht sich die Debatte oft um PEEK im Vergleich zu gängigeren Polymeren. Während Nylon und POM für Anwendungen mit geringerem Bedarf geeignet sind, können sie die Widerstandsfähigkeit von PEEK nicht erreichen.
Hochzyklus-Buchsen und Zahnräder
In kontinuierlichen Bewegungssystemen ist die durch Reibung erzeugte Wärme ein großes Problem. Wir haben Tests durchgeführt, die zeigen, dass Nylonteile in Robotergelenken nach mehreren tausend Zyklen deformieren können. Eine PEEK-Buchse behält jedoch ihre Integrität weit darüber hinaus, dank ihrer geringen Verschleißrate und hohen Wärmeformbeständigkeitstemperatur.
Betätigungs- und Isolator-Komponenten
Die hervorragenden dielektrischen Eigenschaften von PEEK machen es auch zu einem erstklassigen Kandidaten für elektrische Isolator-Träger in Motoren und Aktuatoren. Es bietet strukturelle Unterstützung, ohne die elektrische Sicherheit zu beeinträchtigen. Diese Dual-Purpose-Fähigkeit vereinfacht das Design und erhöht die Zuverlässigkeit in kompakten Roboterbaugruppen, wo Platz und Leistung gleichermaßen kritisch sind. Das geringe Material Reibungskoeffizient4 reduziert den Energieverlust bei der Betätigung weiter. Bei PTSMAKE stellt unsere Erfahrung in der PEEK-CNC-Bearbeitung sicher, dass diese komplexen Teile enge Toleranzen für optimale Leistung erfüllen.
PEEK bietet überlegene Verschleißfestigkeit und thermische Stabilität für kritische Roboterkomponenten. Dies macht es zu einem strategischen Upgrade gegenüber Standardkunststoffen wie Nylon oder POM, verlängert die Betriebslebensdauer eines Roboters und reduziert erheblich die langfristigen Wartungskosten und Ausfallzeiten.
PEEK vs. PTFE vs. Nylon: Die Wahl des richtigen Hochleistungskunststoffs
Ingenieure greifen oft standardmäßig zu PEEK für anspruchsvolle Anwendungen, aber es ist nicht immer die praktischste oder kostengünstigste Wahl. Das Verständnis der spezifischen Stärken von PTFE und Nylon kann zu besseren Designergebnissen und erheblichen Kosteneinsparungen führen. Der Schlüssel ist die Abstimmung des Materials auf den genauen betrieblichen Bedarf.
Vergleich der wichtigsten Eigenschaften
Die Wahl des richtigen Materials beinhaltet einen Kompromiss zwischen Leistung und Budget. PEEK bietet die höchste Leistung, aber zu einem Premiumpreis. PTFE und Nylon bieten einen ausgezeichneten Wert für spezifische Anwendungen, bei denen ihre einzigartigen Eigenschaften glänzen.
| Eigentum | PEEK | PTFE | Nylon |
|---|---|---|---|
| Max. Betriebstemp. | ~250°C (482°F) | ~260°C (500°F) | ~85°C (185°F) |
| Abnutzungswiderstand | Ausgezeichnet | Gut (Selbstschmierend) | Sehr gut |
| Kostenstufe | Hoch | Mittel | Niedrig |
13. Wann welches Material wählen
PEEK
Wählen Sie PEEK für Komponenten in extremer Hitze, aggressiven chemischen Umgebungen oder Hochlastsituationen. Es ist ideal für Luft- und Raumfahrt-, Medizin- und Halbleiterteile.
PTFE
Verwenden Sie PTFE, wo geringe Reibung und chemische Inertheit entscheidend sind. Es zeichnet sich in Dichtungen, Dichtungsringen und Antihaftoberflächen aus, aber nicht für Strukturteile.
Nylon
Nylon ist ein Arbeitspferd für mechanische Teile wie Zahnräder, Lager und Buchsen aufgrund seiner Zähigkeit und Verschleißfestigkeit zu geringen Kosten.
Wenn wir über grundlegende Eigenschaften hinausgehen, werden die Bearbeitungsunterschiede entscheidend. In meiner Erfahrung bei PTSMAKE wirken sich die Nuancen von spähen cnc-bearbeitung im Vergleich zur Arbeit mit PTFE oder Nylon direkt auf Projektzeitpläne und die endgültige Teilequalität aus. Die Materialwahl ist nicht nur eine Frage der Leistungsdaten.
Chemikalien- und Umweltbeständigkeit
PEEK zeichnet sich durch seine außergewöhnliche Beständigkeit gegenüber einem breiten Spektrum von Chemikalien, Dampf und Strahlung aus. PTFE ist nahezu inert und widersteht fast allen Industriechemikalien. Nylon hat jedoch eine geringe Beständigkeit gegenüber starken Säuren und Basen und kann Feuchtigkeit aufnehmen, was seine Dimensionsstabilität beeinträchtigen kann.
Bearbeitbarkeit und Kostenimplikationen
Jedes Material verhält sich anders auf einer CNC-Maschine. PEEK ist hart und abrasiv und erfordert spezielle Werkzeuge, um den Verschleiß zu kontrollieren. Obwohl stabil, sind die Rohmaterialkosten der Haupttreiber seines hohen Preises. Gutes PEEK vs. PTFE Bearbeitung Wissen ist unerlässlich, um Probleme wie Schmelzen zu vermeiden.
PTFE ist weich und kann schwierig sein, Toleranzen ohne spezielle Techniken zur Verhinderung von Verformungen einzuhalten. Nylon lässt sich leicht bearbeiten, aber seine Neigung, Feuchtigkeit aufzunehmen, bedeutet, dass es vor der Bearbeitung korrekt gehandhabt werden muss, um Maßhaltigkeit zu gewährleisten. Dies ist ein häufiger Fehlerpunkt bei PEEK vs. Nylon CNC Projekten. Die Material- Dielektrische Festigkeit5 ist auch ein Schlüsselfaktor in bestimmten elektronischen Anwendungen.
| Faktor | PEEK | PTFE | Nylon |
|---|---|---|---|
| Werkzeugverschleiß | Hoch | Niedrig | Niedrig |
| Bearbeitungsgeschwindigkeit | Mäßig | Hoch | Hoch |
| Dimensionsstabilität | Ausgezeichnet | Messe | Gut (wenn trocken) |
| Relative Kosten | $$$$ | $$ | $ |
Die Wahl des richtigen Hochleistungskunststoffs besteht darin, spezifische Anwendungsanforderungen mit Ihrem Budget in Einklang zu bringen. Während PEEK ein überlegenes Allround-Material für extreme Bedingungen ist, bieten PTFE und Nylon exzellente, kostengünstige Lösungen für Anwendungen, die Gleitfähigkeit oder mechanische Zähigkeit erfordern.
Warum PEEK Spannungsrisse bekommt – und wie man es umgeht
PEEK ist ein fantastisches Material, aber es kann unerwartet durch Spannungsrisse versagen. Dieses Problem geht oft auf innere Spannungen zurück, die während der Fertigung im Bauteil eingeschlossen sind oder auf schlechte Designentscheidungen zurückzuführen sind. Das Verständnis der Ursachen ist der erste Schritt zur Prävention.
Schlüsselfaktoren bei der PEEK-Spannungsrissbildung
Die häufigsten Ursachen sind scharfe Innenkanten und ungleichmäßige Abkühlraten. Diese Faktoren erzeugen Spannungskonzentrationspunkte, an denen Risse entstehen können. Nach unserer Erfahrung mit der PEEK-CNC-Bearbeitung ist die Kontrolle dieser Variablen entscheidend für die Langlebigkeit und Leistung des Bauteils.
| Faktor | Auswirkungen auf Spannungsrissbildung |
|---|---|
| Abkühlungsrate | Schnelle, ungleichmäßige Abkühlung schließt Spannungen ein. |
| Scharfe Ecken | Konzentriert Spannungen, erzeugt Schwachstellen. |
| Wanddicke | Abrupte Änderungen verursachen unterschiedliche Schrumpfung. |
| Glühen | Entlastet innere Spannungen nach der Bearbeitung. |
Richtiges Design und Prozesskontrolle sind nicht optional; sie sind unerlässlich für zuverlässige PEEK-Komponenten.
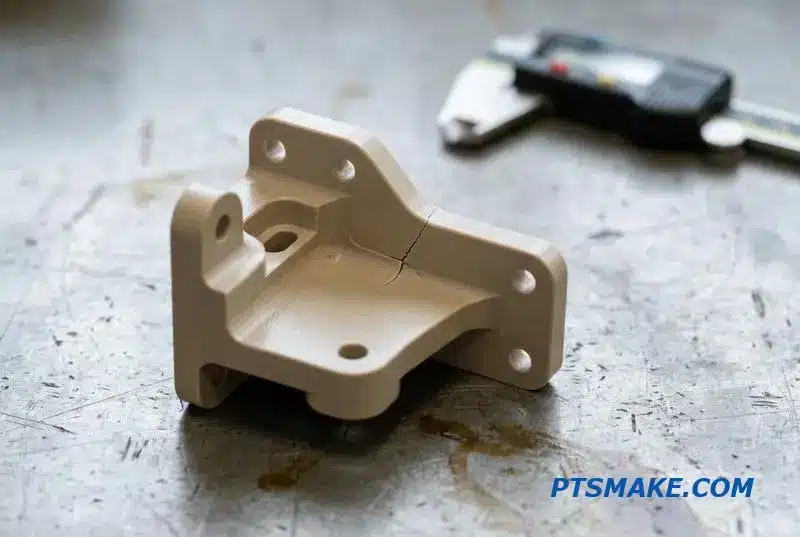
Die Rolle der Bearbeitung bei der Spannungsbildung
Die Rissempfindlichkeit von PEEK ist nicht nur eine Materialeigenschaft; sie wird stark vom Herstellungsprozess beeinflusst. Jeder Schnitt, der während der CNC-Bearbeitung gemacht wird Eigenspannung6, die nach dem Entfernen der äußeren Kräfte im Material verbleibt.
Deshalb sind Werkzeugauswahl und Schnittparameter so wichtig. Die Verwendung scharfer Werkzeuge, geeigneter Vorschubgeschwindigkeiten und ausreichender Kühlmittel hilft, die während der Bearbeitung entstehende Spannung zu minimieren. Bei PTSMAKE haben wir spezifische Protokolle für PEEK entwickelt, um die Teilstabilität zu gewährleisten.
Checkliste für Design- und Prozesskontrolle
Nach der Bearbeitung ist ein Glühzyklus oft der beste Weg, um diese aufgebauten Spannungen abzubauen. Er ermöglicht es den Polymerketten, sich in einen stabileren Zustand zu entspannen. Das Vernachlässigen dieses Schrittes kann zu einem vorzeitigen Versagen von PEEK-Teilen führen, insbesondere in chemisch aggressiven oder Hochtemperaturumgebungen.
| Kontrollpunkt | Empfohlene Maßnahmen |
|---|---|
| Innere Radien | Mindestradius von 0,5 mm; größer ist besser. |
| Werkzeugbau | Verwenden Sie scharfe, neue Werkzeuge speziell für Polymere. |
| Kühlung | Verwenden Sie ein konstantes Hochdruckkühlmittel. |
| Glühen | Führen Sie einen Spannungsarmglühzyklus nach der Bearbeitung durch. |
Die Kontrolle von PEEK-Spannungsrissen erfordert Aufmerksamkeit sowohl beim Design als auch bei der Fertigung. Durch die Verwaltung von Innenradien, Wandstärke und Nachbearbeitungsprozessen wie dem Glühen können wir das Versagen von PEEK-Teilen verhindern. Dies gewährleistet, dass Komponenten unter anspruchsvollen Bedingungen zuverlässig funktionieren.
Welche Toleranzen PEEK-Teile tatsächlich halten können
Wenn man über die PEEK-CNC-Bearbeitung spricht, ist das Erste, was man verstehen muss, dass PEEK ein Hochleistungspolymer und kein Metall ist. Diese Unterscheidung ist entscheidend für die Festlegung realistischer Erwartungen an Toleranzen. Seine Eigenschaften, insbesondere die Wärmeausdehnung, bestimmen, was konstant erreicht werden kann.
Erwartungen in der Realität verankern
Viele Ingenieure erwarten von PEEK eine metallähnliche Präzision. Obwohl sehr enge Toleranzen möglich sind, erfordert deren Erreichung spezialisiertes Wissen. Die Neigung des Materials, sich mit Temperaturänderungen auszudehnen und zusammenzuziehen, ist ein Hauptfaktor, den wir während des gesamten Bearbeitungs- und Inspektionsprozesses berücksichtigen müssen.
Erreichbare Bearbeitungstoleranzen
Basierend auf unseren Tests kann die Standard-PEEK-Bearbeitungstoleranz zuverlässig eingehalten werden. Für kritische Merkmale sind engere Toleranzen möglich, erfordern jedoch eine kontrollierte Umgebung und spezifische Bearbeitungsstrategien. Unten finden Sie eine allgemeine Anleitung.
| Merkmal Typ | Standard-Toleranz | Präzisionstoleranz |
|---|---|---|
| Durchmesser/Längen | ±0,005" (±0,127mm) | ±0,001" (±0,025mm) |
| Lochpositionen | ±0,003" (±0,076mm) | ±0,002" (±0,050 mm) |
| Ebenheit/Parallelität | 0,002"/Zoll | 0,001"/Zoll |
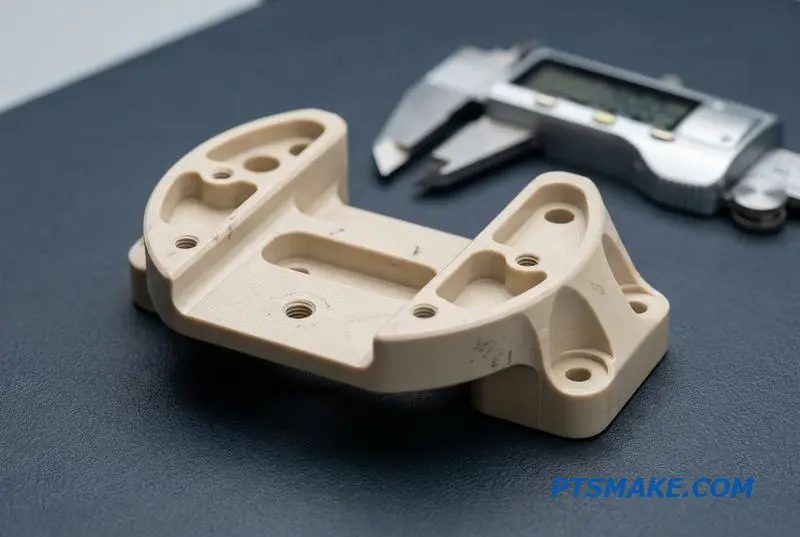
Ein häufiges Problem, das wir sehen, ist die Diskrepanz zwischen Designspezifikationen und Materialverhalten. Die Dimensionsstabilität von PEEK ist für ein Polymer ausgezeichnet, aber es bewegt sich immer noch mehr als Metalle. Dies wird bei der Inspektion deutlich, wo die Umgebungstemperatur eine wichtige Rolle spielt.
Die Auswirkungen der thermischen Ausdehnung
Die Wärmeausdehnungskoeffizient7 (WAK) für PEEK ist viel höher als der von Stahl oder Aluminium. Ein bei 22°C bearbeitetes Teil könnte außerhalb der Spezifikation liegen, wenn es in einem Raum bei 25°C inspiziert wird. Dies ist kein Bearbeitungsfehler; es ist Physik.
| Material | CTE (pro °C) |
|---|---|
| PEEK | ca. 55 x 10⁻⁶ |
| Aluminium | ~23 x 10-⁶ |
| Stahl | ~12 x 10-⁶ |
Sicherstellung einer fairen Inspektion
Um Streitigkeiten zu vermeiden, geben Sie auf Ihren Zeichnungen eine Standard-Inspektionstemperatur an, typischerweise 20°C (68°F). Dies schafft einen fairen und wiederholbaren Standard sowohl für den Hersteller als auch für den Kunden. Bei PTSMAKE kontrollieren wir unsere Inspektionsumgebung, um sicherzustellen, dass alle Messungen für die Kunststoff-CNC-Toleranz genau und zuverlässig sind. Dieser einfache Schritt gleicht Erwartungen ab und garantiert, dass die Teile wie beabsichtigt funktionieren.
Das Verständnis der Materialeigenschaften von PEEK, insbesondere seiner Wärmeausdehnung, ist entscheidend für eine erfolgreiche PEEK-CNC-Bearbeitung. Die Festlegung realistischer Toleranzen und die Definition einer Standard-Inspektionstemperatur auf Zeichnungen stellt sicher, dass Teile die funktionalen Anforderungen ohne unnötige Komplikationen während der Qualitätskontrolle erfüllen.
Warum Ihr PEEK kreidig oder faserig von der Maschine kommt
Wenn Ihre PEEK-Teile eine kreidige Oberfläche oder faserige Kanten aufweisen, sehen Sie Anzeichen einer falschen Bearbeitung. Dies sind nicht nur kosmetische Mängel. Sie weisen oft darauf hin, dass die Materialintegrität aufgrund übermäßiger Hitze oder unsachgemäßer Werkzeugeingriffe während des PEEK-CNC-Bearbeitungsprozesses beeinträchtigt sein könnte.
Häufige visuelle Mängel
Eine schlechte Oberflächengüte kann zu einem vorzeitigen Bauteilversagen führen. Das Verständnis der visuellen Hinweise ist der erste Schritt zur Diagnose der Grundursache. Dies hilft sicherzustellen, dass das Endbauteil sowohl ästhetische als auch funktionale Anforderungen für anspruchsvolle Anwendungen erfüllt.
Was verursacht eine schlechte PEEK-Oberflächengüte?
Die häufigsten Probleme ergeben sich aus dem Wärmemanagement und der Werkzeugauswahl. Stumpfe Werkzeuge, falsche Geschwindigkeiten oder unzureichende Vorschubgeschwindigkeiten sind die Hauptursachen. Wir können jeden visuellen Defekt auf einen spezifischen Parameter zurückführen, der angepasst werden muss.
| Defekt | Hauptursache |
|---|---|
| Kreidige/weiße Oberfläche | Stumpfe Werkzeuge, übermäßige Hitze |
| Faserige Grate | Niedriger Vorschub, falsche Werkzeuggeometrie |
| Verfärbung (Braun/Dunkel) | Hohe Spindeldrehzahl, unzureichendes Kühlmittel |
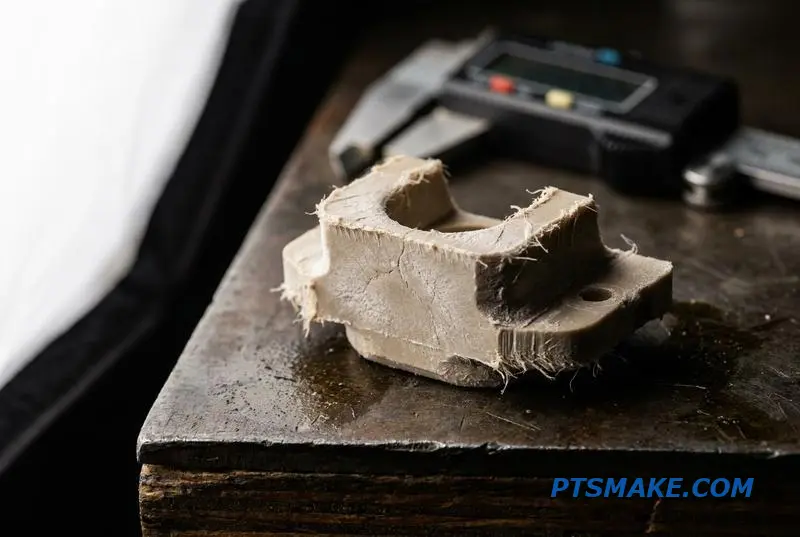
Erzielung einer hochwertigen Bearbeitungs-PEEK-Oberflächenqualität bei PEEK geht es um die Steuerung von Wärme und Spanbildung. Das Ziel ist es, das Material sauber zu scheren, nicht zu drücken oder zu schmelzen. Dies erfordert mehr als nur Standard-Maschineneinstellungen; es erfordert einen Prozess, der speziell für dieses Hochleistungspolymer optimiert ist.
Werkzeug- und Parameteroptimierung
Bei PTSMAKE verwenden wir extrem scharfe, unbeschichtete Hartmetall- oder diamantbeschichtete Werkzeuge. Scharfe Kanten reduzieren die Schnittkräfte und minimieren die Wärmeentwicklung. Die inhärente Eigenschaft von PEEK Duktilität8 ist der Grund, warum es lange, fadenförmige Späne erzeugen kann, wenn die Vorschubgeschwindigkeiten zu langsam sind. Eine höhere Vorschubgeschwindigkeit fördert tatsächlich den sauberen Spanbruch.
Abnahmekriterien für PEEK-Komponenten
Ein gut bearbeitetes PEEK-Teil ist leicht erkennbar. Basierend auf unserer Erfahrung, sollte eine ordnungsgemäße PEEK-Gratentfernung nahezu unnötig sein, wenn die anfängliche Bearbeitung korrekt ist. Nachfolgend sind die Standards aufgeführt, die wir verwenden, um gute von schlechter Arbeit zu unterscheiden.
| Kriterien | Akzeptabler Standard | Inakzeptabler Defekt |
|---|---|---|
| Oberflächenbehandlung | Glatte, seidenmatte, gleichmäßige Farbe | Kreidige, weiße oder verfärbte Stellen |
| Qualität der Kanten | Saubere, scharfe Kanten mit minimalen Graten | Faserige, geschmolzene oder starke Grate |
| Maßgenauigkeit | Innerhalb der angegebenen Toleranzen | Außerhalb der Toleranz aufgrund von Wärmeverzug |
Eine kreidige oder faserige Oberfläche bei PEEK ist ein direktes Ergebnis unsachgemäßer Werkzeuge und falscher Bearbeitungsparameter. Das Erreichen einer Qualität PEEK-Oberflächengüte CNC erfordert eine präzise Kontrolle über Wärme, Werkzeugschärfe und Vorschubgeschwindigkeiten, um die einzigartigen Eigenschaften des Materials effektiv zu handhaben.
PEEK-Glühen: Der Schritt, den billige Lieferanten überspringen
Wenn Sie ein PEEK-Teil erhalten, das perfekt aussieht, aber später versagt, ist die Ursache oft unsichtbare Spannung. Die Bearbeitung führt zu inneren Spannungen in PEEK. Ohne ordnungsgemäße Behandlung kann dies im Laufe der Zeit zu Verzug oder Rissbildung führen, insbesondere in anspruchsvollen Anwendungen.
Die versteckten Kosten des Überspringens eines Schrittes
Viele Lieferanten verzichten auf das Glühen, um Angebote zu senken. Diese Abkürzung beeinträchtigt die langfristige Integrität des Bauteils. Ein Teil, das sich im Betrieb verformt oder versagt, ist weitaus kostspieliger als eines, das von Anfang an ordnungsgemäß verarbeitet wurde.
Ergebnisse von Glühen vs. Nicht-Glühen
| Merkmal | Nicht geglühtes PEEK | Geglühtes PEEK |
|---|---|---|
| Dimensionsstabilität | Schlecht | Ausgezeichnet |
| Innerer Stress | Hoch | Minimal |
| Rissgefahr | Hoch | Niedrig |
| Langfristige Verlässlichkeit | Unvorhersehbar | Vorhersehbar |
Diese einfache Wärmebehandlung ist ein kritischer Bestandteil der zuverlässigen PEEK-CNC-Bearbeitung.
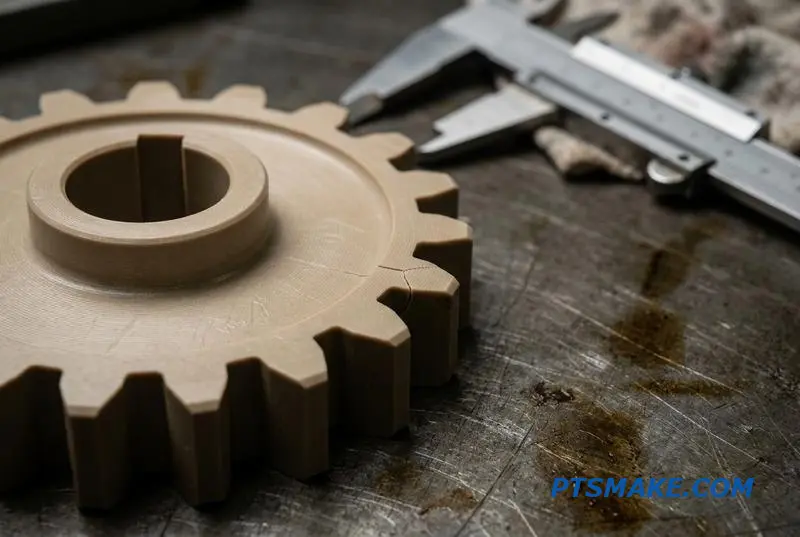
Bei der PEEK-CNC-Bearbeitung wird Material entfernt, was die innere Struktur des Polymers stört und Spannungen erzeugt. Glühen ist ein kontrollierter Heiz- und Kühlprozess, der es dem Material ermöglicht, sich zu entspannen und diese Spannungen abzubauen. Dieser Schritt ist entscheidend für jedes Teil, das enge Toleranzen oder langfristige Stabilität erfordert.
Warum Glühen Kosten und Zeit verursacht
Der Prozess erfordert spezielle Öfen und eine sorgfältige Überwachung, was sowohl die Kosten als auch die Lieferzeit erhöht. Ein typischer PEEK-Spannungsarmglühzyklus kann einen ganzen Produktionstag hinzufügen. Günstige Lieferanten lassen dies oft weg und wetten darauf, dass das Teil nicht sofort versagt. Dies ist ein Risiko, das Sie bei kritischen Komponenten nicht eingehen möchten.
Entscheidung zum Glühen
| Faktor | Begründung für das Überspringen | Begründung für das Glühen |
|---|---|---|
| Toleranz | Locker / Unkritisch | Eng / ±0,05 mm oder weniger |
| Anmeldung | Prototypen, Passformprüfungen | Funktionale, tragende Teile |
| Umwelt | Stabile Raumtemperatur | Variable oder hohe Temperaturen |
| Konsequenz des Scheiterns | Niedrig | Hoch (z.B. Medizin, Luft- und Raumfahrt) |
Die erhöhte Kristallinität9 durch Glühen verbessert die mechanischen Eigenschaften. Bei PTSMAKE empfehlen wir es fast immer für funktionale Teile. Sie sollten Ihren Lieferanten immer fragen: "Ist das Glühen in diesem Angebot enthalten?"
Das Überspringen des Glühprozesses bei bearbeitetem PEEK ist eine falsche Sparsamkeit. Es beeinträchtigt die Dimensionsstabilität und erhöht das Rissrisiko. Für zuverlässige, hochleistungsfähige Teile sollten Sie immer mit Ihrem Lieferanten bestätigen, dass dieser kritische Spannungsarmglühschritt in seinem Prozess enthalten ist.
Bearbeitetes PEEK vs. Spritzgegossenes PEEK: Welcher Weg ist der richtige?
Die Wahl zwischen Bearbeitung und Spritzguss für PEEK-Teile hängt oft vom Volumen ab. Viele Ingenieure greifen standardmäßig zum Spritzguss, aber für kundenspezifische Teile mit geringem Volumen kann dies ein kostspieliger Fehler sein. Die PEEK-CNC-Bearbeitung ist der klare Gewinner für Prototypen und Kleinserien.
Der Übergangspunkt
Der Schlüssel ist das Verständnis des Kosten- und Lieferzeit-Übergangs. Die Bearbeitung vermeidet teure Werkzeuge, wodurch sie für anfängliche Mengen schneller und erschwinglicher ist. Der Spritzguss erfordert eine erhebliche Vorabinvestition in Formen, die sich nur bei hohen Stückzahlen auszahlt.
Vergleich der Anfangskosten und Lieferzeit
| Prozess | Werkzeugkosten | Kosten pro Teil (geringes Volumen) | Vorlaufzeit (Prototypen) |
|---|---|---|---|
| CNC-Bearbeitung | Keine | Höher | Tage |
| Spritzgießen | Hoch | Unter | Wochen bis Monate |
Dieser Kompromiss ist grundlegend. Für alles unter ein paar hundert Teilen sprechen die wirtschaftlichen Aspekte fast immer für die PEEK-CNC-Bearbeitung, insbesondere wenn enge Toleranzen eine Anforderung sind.
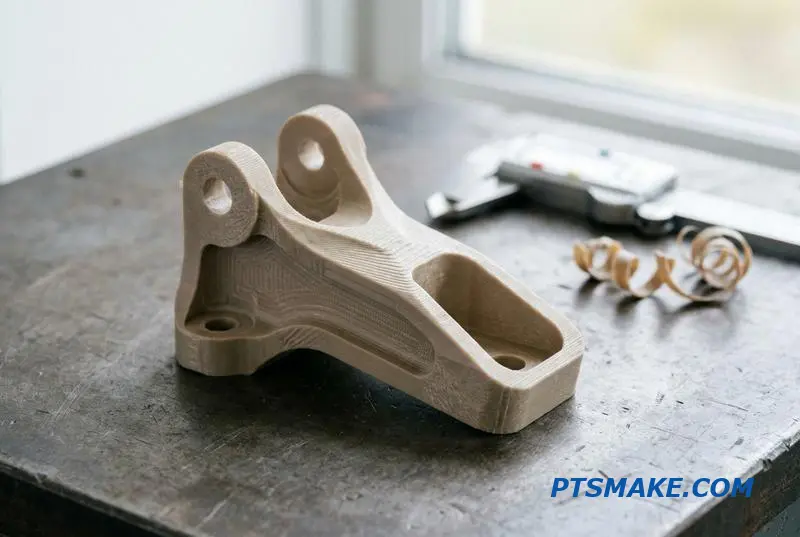
Wann PEEK bearbeiten
Über die Kosten hinaus ist die Leistung ein kritischer Faktor. Die Bearbeitung aus einem massiven Ausgangsmaterial bietet konsistente mechanische Eigenschaften und überlegene Dimensionsstabilität. Dies ist wesentlich für Komponenten, bei denen Präzision nicht beeinträchtigt werden darf. Der Prozess entfernt Material und vermeidet interne Spannungen, die beim Spritzguss üblich sind.
Prototypen und Iterationen
Für schnelles Prototyping ist die Bearbeitung unschlagbar. Designänderungen können sofort umgesetzt werden, ohne auf neue Werkzeuge warten zu müssen. Diese Agilität ist entscheidend in Produktentwicklungszyklen, in denen Tests und Verfeinerungen konstant sind. Jede Iteration ist schnell und kostengünstig.
Komplexe Geometrien & enge Toleranzen
Der Spritzguss hat Schwierigkeiten mit sehr scharfen Innenkanten oder Hinterschneidungen ohne komplexe, teure Werkzeuge. Nach unserer Erfahrung bei PTSMAKE erreicht die PEEK-CNC-Bearbeitung problemlos Toleranzen von bis zu ±0,005 mm. Spritzgussteile weisen auch ein gewisses Maß an Anisotropie10 aufgrund des Polymerflusses während der Injektion, der die Leistung beeinträchtigen kann.
Entscheidungsmatrix: Volumen vs. Toleranz
| Teilevolumen | Große Toleranz | Enge Toleranz | Empfohlener Prozess |
|---|---|---|---|
| 1-100 | Bearbeitung | Bearbeitung | PEEK CNC-Bearbeitung |
| 100-1,000 | Zerspanung/Formgebung | Bearbeitung | Zerspanung ist oft besser |
| 1,000-10,000+ | Gießen | Formgebung/Zerspanung | Formgebung ist kostengünstig |
Dieses Framework hilft zu klären, warum die Wahl des richtigen Prozesses von Anfang an sowohl Zeit als auch Geld spart.
Für Prototypen, Kleinserien und hochpräzise Teile bietet die PEEK-CNC-Zerspanung Geschwindigkeit, Flexibilität und Zuverlässigkeit. Spritzguss wird erst dann zur logischen Wahl, wenn das Produktionsvolumen hoch genug ist, um die erheblichen anfänglichen Werkzeuginvestitionen und längere Lieferzeiten zu rechtfertigen.
PEEK-Bearbeitung auf einer Fräse vs. einer Drehmaschine: Prozessanpassung nach Geometrie
Die Wahl des richtigen Prozesses für die PEEK-CNC-Zerspanung hängt vollständig von der Geometrie des Teils ab. Die Form eines Teils bestimmt, ob Fräsen oder Drehen effizienter und kostengünstiger ist. Rotationssymmetrie ist der entscheidende Faktor.
Fräsen für komplexe Geometrien
Komplexe, nicht-symmetrische Teile wie Verteiler oder Gehäuse eignen sich am besten für das PEEK-Fräsen. Diese Komponenten weisen oft Merkmale auf mehreren Flächen auf, die auf einer Drehmaschine nicht hergestellt werden können.
Drehen für symmetrische Geometrien
Zylindrische Teile wie Buchsen, Dichtungen und Ringe sind ideal für das PEEK-CNC-Drehen. Dieser Prozess ist hocheffizient für die Herstellung von Teilen mit Rotationssymmetrie, was Rundlaufgenauigkeit und eine feine Oberflächengüte gewährleistet.
| Teil-Geometrie | Empfohlener Prozess | Typische PEEK-Teile |
|---|---|---|
| Prismatisch, Asymmetrisch | PEEK-Fräsen | Gehäuse, Ventilkörper, Verteiler |
| Rotationssymmetrisch, Symmetrisch | PEEK-CNC-Drehen | Buchsen, Dichtungen, Ringe, Isolatoren |
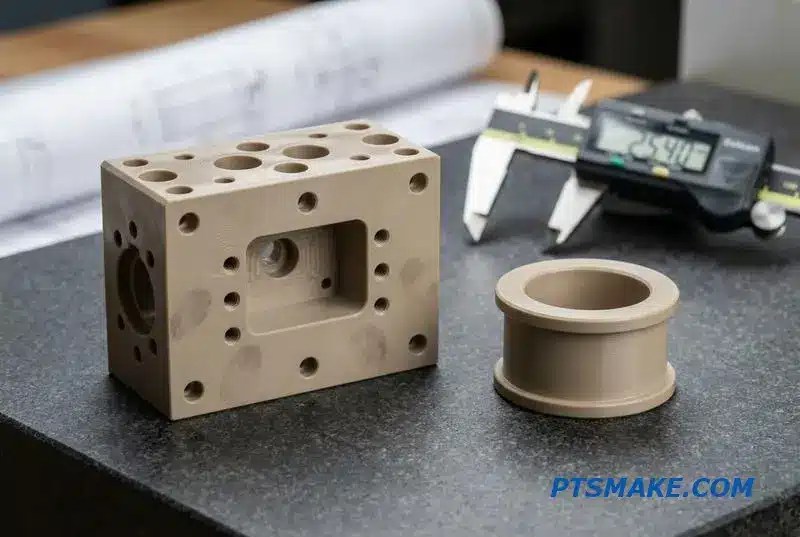
Die Wahl wird klarer, wenn wir uns die spezifischen Fähigkeiten jeder Maschine ansehen. Zum Beispiel ist das 5-Achsen-Fräsen unerlässlich für PEEK-Komponenten mit komplexen Merkmalen auf mehreren Ebenen. Es ermöglicht uns, komplexe Geometrien in einer einzigen Aufspannung zu bearbeiten, wodurch der Handhabungsaufwand minimiert und die Genauigkeit verbessert wird.
Für PEEK-Drehteile ist die Effizienz einer CNC-Drehmaschine unübertroffen. Sie produziert schnell Komponenten mit gleichmäßigen Durchmessern und konzentrischen Merkmalen. Die kontinuierliche Schnittbewegung führt auch zu einer hervorragenden Oberflächengüte, was oft eine kritische Anforderung für Dichtungen und Lager ist.
Die Wahl des richtigen Partners erfordert spezifische Fragen zu deren Fähigkeiten. Bei PTSMAKE führen wir unsere Kunden durch diesen Prozess, um sicherzustellen, dass die stabilste und kostengünstigste Fertigungsmethode für ihre PEEK-Komponenten gewählt wird. Effektive Werkstückträger11 ist ebenfalls entscheidend, insbesondere angesichts der Tendenz von PEEK, sich unter Druck zu verformen.
Schlüsselfragen für Ihren Lieferanten
| Thema | Zu stellende Frage | Warum es wichtig ist |
|---|---|---|
| Leistungsfähigkeit der Maschine | Verfügen Sie über 5-Achsen-Fräs- oder Mehrachsen-Drehfähigkeiten für PEEK? | Bestätigt die Fähigkeit, komplexe Geometrien effizient herzustellen. |
| Werkzeugbau | Welche spezifischen Schneidwerkzeuge verwenden Sie für PEEK? | Die richtigen Werkzeuge verhindern Schmelzen, Grate und Restspannungen. |
| Erleben Sie | Können Sie Beispiele ähnlicher PEEK-Teile teilen, die Sie bearbeitet haben? | Zeigt relevante Erfahrung mit dem Material und der Geometrie. |
Die Wahl zwischen Fräsen und Drehen für PEEK-Teile ist eine geometrieabhängige Entscheidung. Die Auswahl eines Lieferanten mit der richtigen Ausrüstung und Erfahrung ist entscheidend. Gezielte Fragen stellen stellt sicher, dass Ihre Designabsicht mit dem effizientesten und präzisesten verfügbaren Bearbeitungsprozess erfüllt wird.
Prototyp bis zur Produktion: PEEK-Teile skalieren ohne Ausschuss-Überraschungen
Die Skalierung von PEEK-Teilen vom Prototyp zur vollständigen Produktion birgt einzigartige Herausforderungen. Was für ein einzelnes Teil funktioniert, versagt oft bei Volumen. Der anfängliche Fokus während PEEK-Prototypenbearbeitung besteht einfach darin, die Form, Passung und Funktion des Designs zu beweisen.
Von Eins bis Tausend
Das primäre Ziel ist die Validierung. In diesem Stadium werden Standardwerkzeuge und konservative Schnittgeschwindigkeiten und Vorschübe verwendet. Die Kosten pro Teil sind hoch, aber der Fokus liegt auf schneller Bearbeitung und Designiteration, nicht auf Fertigungseffizienz. Dies ist ein kritischer erster Schritt.
Die Herausforderung der Skalierung
Wenn Sie müssen CNC-Kunststoffteile skalieren, führt die einfache Wiederholung des Prototypenprozesses zu hohen Kosten und inkonsistenter Qualität. Die Produktion erfordert Effizienz, Wiederholbarkeit und Prozesskontrolle. Dieser Übergang ist der Punkt, an dem viele Projekte auf unerwarteten Ausschuss und Budgetüberschreitungen stoßen, wenn nicht sorgfältig geplant.
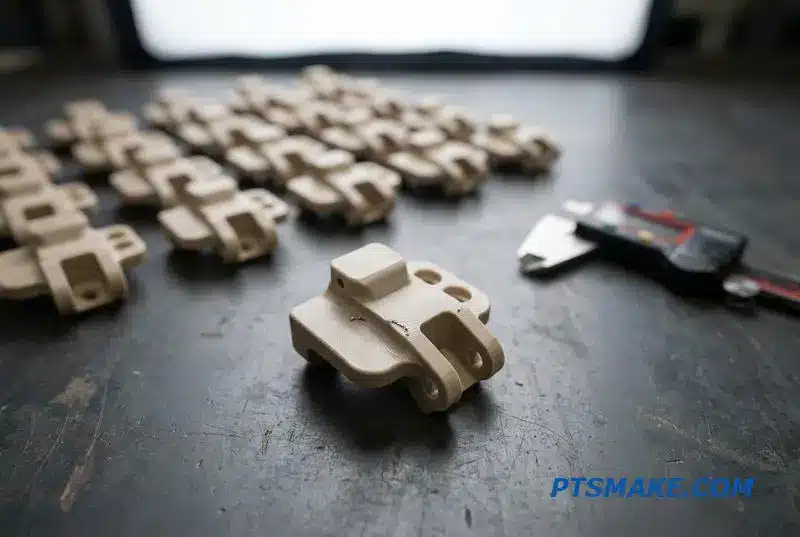
Der Übergang zu PEEK-Kleinserienproduktion erfordert einen Wandel in Denkweise und Strategie. Wir gehen vom Nachweis eines Designs zum Nachweis eines Prozesses über. Das bedeutet, jeden Schritt für Wiederholbarkeit und Effizienz zu optimieren. Es geht nicht nur darum, mehr Teile herzustellen; es geht darum, sie identisch und kostengünstig herzustellen.
Prozess und Kosten nach Volumen
Die Wirtschaftlichkeit ändert sich dramatisch mit der Stückzahl. Zum Beispiel ist die Erstellung kundenspezifischer Werkstückhalterungen für zehn Teile nicht machbar, wird aber für eintausend unerlässlich. Ebenso ist die Rüstzeit der Maschine ein wesentlicher Kostentreiber für kleine Chargen, wird aber bei Großserien vernachlässigbar. Nachbearbeitungsprozesse wie Glühen12 sind entscheidend, um Restspannungen zu kontrollieren und die Stabilität in den fertigen Teilen zu gewährleisten.
| Produktionsstufe | Strategie für den Werkzeugbau | Prozess-Fokus | Kosten pro Teil (relativ) |
|---|---|---|---|
| Prototyp (1-10) | Standard-Schraubstöcke & Backen | Design-Validierung | 100% |
| Kleinserien (50-500) | Weiche Backen, Einfache Vorrichtungen | Wiederholgenauigkeit, Zykluszeit | 40-60% |
| Großserien (1000+) | Kundenspezifische Vorrichtungen, Automatisierung | Maximaler Wirkungsgrad | 15-30% |
Bei PTSMAKE helfen wir Kunden, diesen Übergang zu meistern, indem wir von Tag eins an für Skalierbarkeit planen. Dieser proaktive Ansatz verhindert kostspielige Überraschungen und gewährleistet einen reibungslosen Hochlauf. Wir konzentrieren uns auf die Erstellung eines robusten Fertigungsplans, der sich mit Ihren Volumenanforderungen entwickelt.
Die erfolgreiche Skalierung der PEEK-Teileproduktion erfordert eine strategische Verlagerung von der Designvalidierung zur Prozessoptimierung. Die Planung von Werkzeugen, Zykluszeit und Materialstabilität von Anfang an ist unerlässlich, um Überraschungen zu vermeiden und Kosten zu kontrollieren, wenn das Volumen steigt.
Wenn PEEK die falsche Wahl für Ihr Teil ist
PEEK ist ein phänomenales Material, aber nicht immer die richtige Antwort. Eine Überdimensionierung mit PEEK kann Projektkosten unnötig in die Höhe treiben. Ziel ist es, das Material an die Anwendung anzupassen, nicht nur die leistungsstärkste Option für Ihre Teile zu wählen.
Verständnis des Kosten-Leistungs-Kompromisses
Manchmal ist ein gängigeres Polymer besser geeignet. Für Anwendungen, bei denen extreme chemische oder Temperaturbeständigkeit nicht entscheidend ist, bieten andere Materialien hervorragende Leistung zu einem Bruchteil der Kosten. Die richtige Wahl zu treffen ist entscheidend für budgetbewusste Produktionsläufe.
PEEK vs. Acetal: Ein kurzer Überblick
| Merkmal | PEEK | Acetal (POM) |
|---|---|---|
| Relative Kosten | Hoch | Niedrig |
| Bearbeitbarkeit | Gut | Ausgezeichnet |
| Max. Temp. | ~250°C | ~90°C |
Dieser einfache Vergleich zeigt, warum Fragen so wichtig sind.
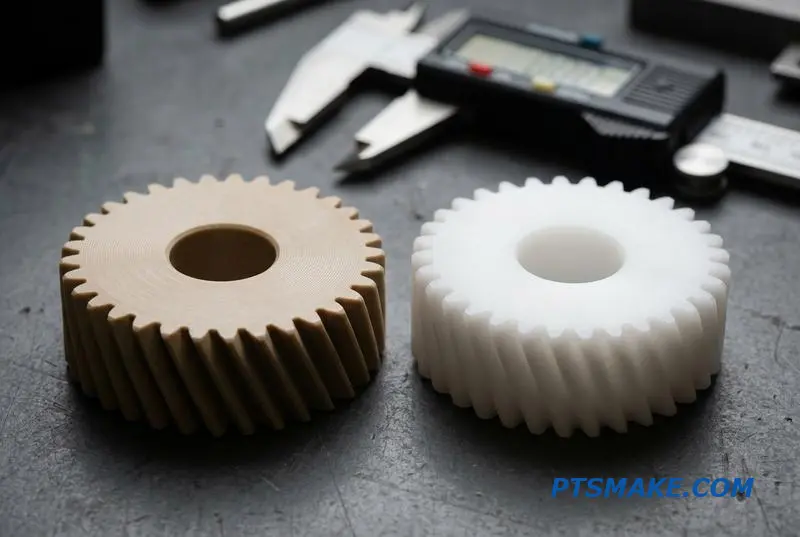
Bei PTSMAKE führen wir Kunden zum effektivsten Material, um sicherzustellen, dass sie nicht für Leistung bezahlen, die sie nicht benötigen. Ehrlichkeit bei der Materialauswahl schafft Vertrauen und führt zu besseren langfristigen Partnerschaften. Lassen Sie uns untersuchen, wann eine Alternative die klügere Wahl ist.
Kostenbeschränkte Produktionsläufe
Für Großserienprojekte sind Materialkosten ein wichtiger Faktor. Acetal (POM) und Nylon bieten hervorragende mechanische Eigenschaften und sind wesentlich wirtschaftlicher. Sie sind oft die beste Wahl für Zahnräder, Buchsen und Strukturbauteile, wo PEEKs Elite-Eigenschaften unnötig sind.
Wenn Temperatur keine Herausforderung ist
PEEK glänzt in Hochtemperaturumgebungen. Wenn Ihr Teil jedoch unter 90°C (194°F) betrieben wird, ist Acetal ein starker Kandidat. PTFE ist sogar besser für extreme Kälte, aber seine mechanische Festigkeit ist geringer. Die Wahl eines Materials mit einem geeigneten, nicht übermäßigen Temperaturbereich ist intelligente Ingenieurkunst. Das Überschreiten dieser Grenzen kann zu Pyrolyse13.
Spezifische Verschleiß- und Reibungsanforderungen
Obwohl PEEK eine gute Verschleißfestigkeit aufweist, ist es nicht immer der Spitzenreiter. Für reibungsarme Anwendungen wie Lager oder Gleitplatten ist PTFE oft überlegen. Sein außergewöhnlich niedriger Reibungskoeffizient macht es zu einer spezialisierten und manchmal besseren Wahl.
Material-Kompromissmatrix
| Material | Relative Kosten | Max. Temp. (°C) | Abnutzungswiderstand | Am besten für |
|---|---|---|---|---|
| PEEK | $$$$ | 250 | Sehr gut | Rundum hohe Leistung |
| Acetal (POM) | $ | 90 | Gut | Allgemeine mechanische Teile |
| PTFE | $$ | 260 | Gut (Geringe Reibung) | Geringe Reibung, chemische Dichtungen |
| Nylon 6/6 | $ | 95 | Ausgezeichnet | Hohe Schlagfestigkeit, Verschleißplatten |
Diese Matrix hilft, die besten Anwendungen für jedes Material im Kontext der PEEK-CNC-Bearbeitung zu klären.
Die Wahl des richtigen Materials erfordert ein Gleichgewicht zwischen Leistungsanforderungen und Budget. Während PEEK ein erstklassiges Polymer ist, können Alternativen wie Acetal, Nylon oder PTFE eine praktischere und kostengünstigere Lösung für viele CNC-Bearbeitungsprojekte bieten, die die erforderliche Leistung ohne Überdimensionierung liefern.
Das Verständnis dieser Eigenschaft hilft, das Materialverhalten während der Bearbeitung und seine Leistung in Hochtemperaturanwendungen vorherzusagen. ↩
Das Verständnis der Tribologie hilft Ingenieuren, effizientere und langlebigere bewegliche Teile zu entwerfen. ↩
Das Verständnis dieses Prozesses hilft bei der Materialauswahl für Hochtemperatur-Dampf- und Wasserumgebungen. ↩
Das Verständnis dieses Wertes hilft Ingenieuren, für höhere Effizienz in beweglichen mechanischen Systemen zu entwerfen. ↩
Entdecken Sie, wie diese Eigenschaft die Materialwahl für Hochleistungs-Elektroisolatoren in kritischen Anwendungen beeinflusst. ↩
Das Verständnis von Eigenspannungen hilft, Materialversagen in Hochleistungs-Ingenieuranwendungen vorherzusagen. ↩
Dieser Wert hilft, Maßänderungen vorherzusagen, was entscheidend für hochpräzise Anwendungen in variierenden thermischen Umgebungen ist. ↩
Das Verständnis dieser Eigenschaft hilft vorherzusagen, wie Materialien Späne und Grate während der CNC-Bearbeitungsprozesse bilden. ↩
Das Verständnis dieses Konzepts hilft, die mechanischen Eigenschaften und die thermische Stabilität eines Polymers vorherzusagen. ↩
Das Verständnis dessen hilft, die Festigkeit und das Verhalten eines Materials unter Belastung aus verschiedenen Richtungen vorherzusagen. ↩
Das Verständnis von Werkstückspannmethoden hilft, die Fähigkeit eines Lieferanten zu bewerten, Präzision bei komplexen PEEK-Teilen aufrechtzuerhalten. ↩
Erfahren Sie, wie diese Wärmebehandlung innere Spannungen reduziert, Verzug verhindert und die Dimensionsstabilität in bearbeitetem PEEK verbessert. ↩
Das Verständnis dieses Konzepts hilft bei der Auswahl von Materialien, die Hochtemperaturanwendungen standhalten können, ohne sich zu zersetzen. ↩