Waarom kost PEEK CNC-bewerking zoveel—en wanneer is het elke dollar waard?
Een PEEK-offerte terugkrijgen voor 10x de aluminiumprijs voelt als een klap. U hebt de hittebestendigheid, de chemische stabiliteit, de slijtageprestaties nodig—maar de schrik van de prijs doet u het hele project in twijfel trekken. En de verkeerde leverancier zal onderdelen barsten, kromtrekken of kalkachtig afwerken die u zich niet kunt veroorloven om af te keuren.
PEEK CNC-bewerking is de kosten waard wanneer onderdelen worden blootgesteld aan agressieve chemicaliën, hoge temperaturen boven 250°C, strakke slijtagecycli of eisen voor metaalvervanging. Voor prototypes, afdichtingen, klepzittingen en robotbussen verslaat bewerkt PEEK spuitgieten op het gebied van doorlooptijd en tolerantie—als de leverancier spanning, gereedschap en gloeien controleert.
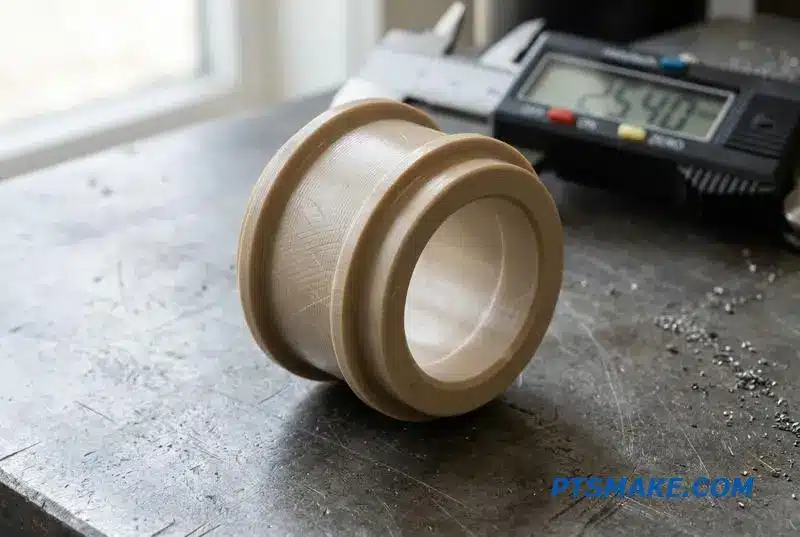
In deze gids neem ik u mee door waar PEEK zijn prijs echt verdient, waar goedkopere polymeren net zo goed werken, en wat u aan leveranciers moet vragen zodat uw onderdelen niet bij aankomst falen. Laten we erin duiken.
Waarom PEEK-onderdelen 10x meer kosten dan hun aluminium tweelingen
Wanneer u offertes vergelijkt, is het prijsverschil groot. Een PEEK-onderdeel kan gemakkelijk tien keer meer kosten dan zijn identieke tweeling in 6061 aluminium. Dit is geen willekeurige opslag; het weerspiegelt fundamentele verschillen in materiaal en productiecomplexiteit. De hoge PEEK CNC-bewerkingskosten zijn terug te voeren op enkele belangrijke factoren.
De belangrijkste kostenfactoren
De belangrijkste drijfveer is de grondstof. PEEK-polymeer is aanzienlijk duurder per kilogram dan aluminium billet. Ten tweede is het bewerken van PEEK veel uitdagender. Het vereist gespecialiseerde kennis en apparatuur om de eigenschappen ervan te beheren. Ten slotte is de gereedschapsslijtage veel hoger, wat bijdraagt aan de operationele kosten.
PEEK versus aluminium: Kostenoverzicht
| Kostenfactor | PEEK (polyetheretherketon) | Aluminium (6061) |
|---|---|---|
| Kosten grondstoffen | Zeer hoog | Laag |
| Bewerkbaarheid | Moeilijk, vereist speciale zorg | Gemakkelijk, goed begrepen |
| Slijtage gereedschap | Hoog, schurende aard | Laag |
| Cyclustijd | Langzamer, vereist lagere snelheden | Snel |
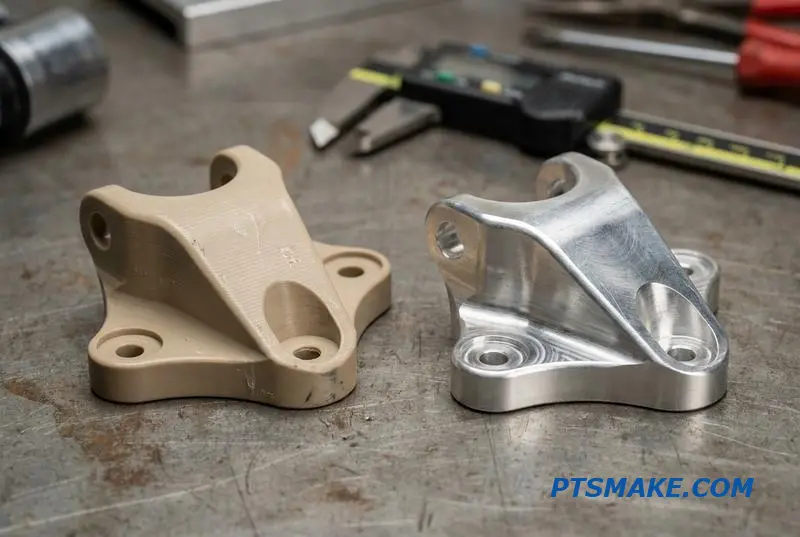
De hoge prijs van PEEK is direct gekoppeld aan zijn unieke eigenschappen, die het verwerken ervan uitdagend maken. In tegenstelling tot aluminium heeft PEEK een zeer lage thermische geleidbaarheid. Dit betekent dat warmte die tijdens het snijden wordt gegenereerd, niet gemakkelijk door het materiaal wordt afgevoerd. In plaats daarvan concentreert het zich aan de gereedschapspunt, met het risico dat de PEEK smelt of het snijgereedschap beschadigd raakt.
Gespecialiseerde bewerkingsaanpak
Succesvolle PEEK CNC-bewerking vereist zorgvuldig gecontroleerde snelheden en voedingen om warmteopbouw te voorkomen. Het vereist vaak gespecialiseerde hardmetalen of diamantgecoate gereedschappen die bestand zijn tegen de schurende aard van het materiaal. Een standaard hogesnelheidsstaal gereedschap dat voor aluminium wordt gebruikt, zou bijna onmiddellijk bot worden, wat leidt tot een slechte oppervlakteafwerking en dimensionale onnauwkeurigheid. Deze gespecialiseerde gereedschappen en langzamere processen verhogen direct de totale onderdeelprijs.
Afval- en procesbeheersing
Bovendien betekent de hoge kosten van de grondstof dat elk afgekeurd onderdeel een aanzienlijk financieel verlies is. Dit vereist extreem strakke procesbeheersing en ervaren operators. Wanneer we PEEK bewerken bij PTSMAKE, houden we rekening met deze overwegingen om ervoor te zorgen dat elk onderdeel aan de specificaties voldoet zonder kostbare fouten. De Glasovergangstemperatuur1 van PEEK speelt ook een cruciale rol, aangezien bewerking nabij deze temperatuur de interne spanningen en stabiliteit van het materiaal kan veranderen.
De hoge kosten van PEEK-onderdelen zijn niet willekeurig. Het komt voort uit dure grondstoffen, uitdagende bewerkingsprocessen en verhoogde gereedschapsslijtage. Het kiezen van PEEK is een investering in zijn superieure prestaties, gerechtvaardigd door de eisen van de toepassing waar aluminium simpelweg niet kan presteren.
Waar PEEK metaal verslaat: Afdichtingen, klepzittingen en lagers
Metalen zijn sterk, maar niet altijd de beste keuze. In veeleisende toepassingen biedt Polyetheretherketon (PEEK) vaak superieure prestaties. Ik heb PEEK hardnekkige problemen zien oplossen waar staal of aluminium faalde, vooral in componenten die bewegen of afdichten onder spanning.
Kritische afdichtingstoepassingen
Voor afdichtingen en klepzittingen biedt PEEK uitstekende chemische weerstand en kan het hoge drukken en temperaturen aan zonder te vervormen. Dit zorgt voor een betrouwbare, duurzame afdichting, wat de onderhoudsbehoeften vermindert. PEEK klepzittingbewerking is een kerncompetentie voor het creëren van deze betrouwbare onderdelen.
Lagers en Slijtageonderdelen
In lagers en bussen zijn PEEK's lage wrijving en hoge slijtvastheid cruciaal. In tegenstelling tot metaal vereist het in veel gevallen geen externe smering en zal het niet vastlopen of vreten.
| Functie | PEEK Bestanddeel | Metalen Component (bijv. Brons) |
|---|---|---|
| Wrijving | Van nature laag | Vereist smering |
| Corrosie | Inert voor de meeste chemicaliën | Gevoelig voor corrosie |
| Gewicht | Lichtgewicht | Aanzienlijk zwaarder |
| Levensduur | Langere levensduur in ruwe omgevingen | Korter door slijtage/corrosie |
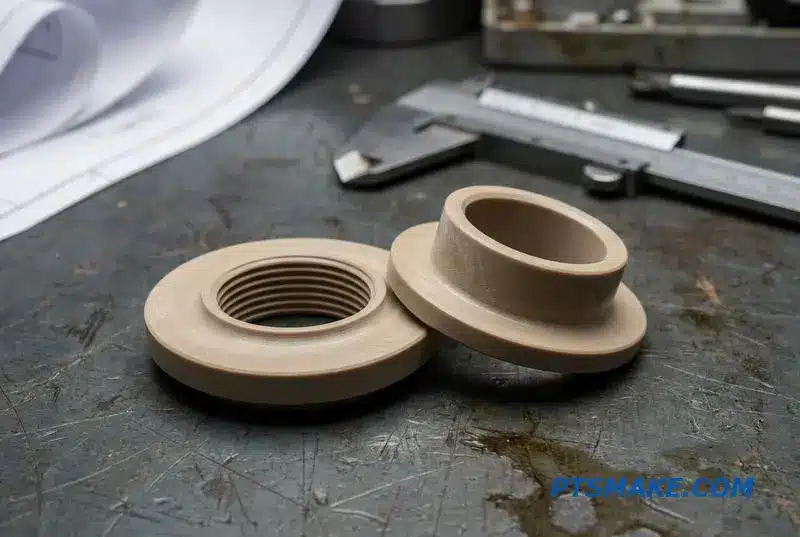
Het kiezen tussen PEEK en metaal vereist een duidelijke blik op de bedrijfsomgeving. De sterkte van metaal is vaak het belangrijkste voordeel, maar die sterkte gaat gepaard met afwegingen zoals gewicht en een gevoeligheid voor corrosie, wat kritieke faalpunten kunnen zijn.
PEEK in Vloeistofregeling en Robotica
In hogedruk vloeistofregelsystemen kunnen metalen klepzittingen corroderen of slijten door schurende media. PEEK afdichtingen en zittingen lossen dit op. Ze behouden dimensionale stabiliteit onder druk en weerstaan agressieve chemicaliën, wat de systeemintegriteit waarborgt. Dit is waar precisie peek cnc-verspaning echt zijn waarde bewijst.
Voor robotmechanismen zijn gewicht en wrijving constante zorgen. Het gebruik van PEEK voor lagers, bussen en slijtplaten vermindert de totale massa. Dit zorgt voor snellere bewegingen en een lager energieverbruik. De studie van wrijving en slijtage, of Tribologie2, staat hier centraal. PEEK's zelfsmerende eigenschappen maken het een ideaal materiaal voor PEEK lager CNC toepassingen.
| Toepassing | Veelvoorkomend Metaalprobleem | PEEK Voordeel & Bedrijfsconditie |
|---|---|---|
| Chemische Pompschuif | Corrosie door zuren | Chemische inertheid; tot 250°C |
| Robotarm Bus | Vreten, heeft vet nodig | Zelfsmerend; hoge cyclussnelheden |
| Boorgatgereedschap Afdichting | Falen onder druk/warmte | Hoge sterkte; >150°C, >10.000 psi |
| Wafer Behandelingscomponent | Deeltjesgeneratie | Lage ontgassing; cleanroom compatibel |
Kiezen voor PEEK gaat niet alleen over materiaalvervanging. Het is een ontwerpupgrade voor componenten in uitdagende omgevingen. De voordelen in prestaties en levensduur rechtvaardigen vaak de overstap van traditionele metalen, vooral in precisietoepassingen ontwikkeld bij faciliteiten zoals PTSMAKE.
PEEK is een strategische upgrade voor specifieke rollen met hoge belasting. Voor afdichtingen, klepzittingen en lagers in ruwe omgevingen levert de combinatie van chemische weerstand, lage wrijving en temperatuurstabiliteit prestaties en levensduur die metalen vaak niet kunnen evenaren.
De optimale plek voor vloeistofregeling: PEEK in kleppen en spruitstukken
In vloeistofregeling staan materialen constant onder druk, temperatuur en corrosie. Het vinden van een materiaal dat uitblinkt op al deze gebieden is cruciaal. PEEK (Polyetheretherketon) komt consequent naar voren als een toppresteerder voor kritieke klep- en verdeelstukcomponenten, en biedt een unieke combinatie van eigenschappen.
Waarom PEEK Uitblinkt
PEEK biedt een robuust alternatief voor metalen en andere polymeren. De inherente stabiliteit zorgt voor betrouwbare prestaties in systemen waar falen geen optie is. Dit maakt het een voorkeurskeuze voor kritieke toepassingen waar precisie en duurzaamheid van het grootste belang zijn.
PEEK vs. Roestvrij staal
| Eigendom | PEEK | Roestvrij staal 316 |
|---|---|---|
| Gewicht | Lichtgewicht | Zwaar |
| Chemische weerstand | Uitstekend (Breed) | Goed (Corrodeert met chloriden) |
| Bewerkbaarheid | Goed | Matig |
| Afdichtingsvermogen | Uitstekend (Vormt zich goed) | Slecht (Vereist zachte afdichtingen) |
Deze balans van eigenschappen maakt PEEK CNC-bewerking een strategische keuze voor het creëren van componenten die vloeistofregelsystemen optimaliseren.
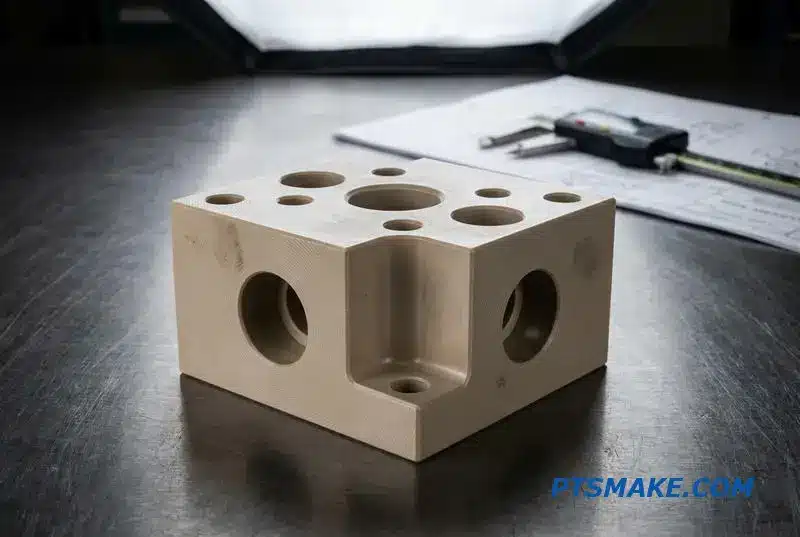
Wanneer we nader kijken naar vloeistofregelsystemen, worden PEEK's voordelen zeer duidelijk. Het gebruik ervan in klephuizen, zittingen, zuigers en isolatoren is niet toevallig. Het materiaal lost specifieke problemen op die hydraulische en pneumatische systemen teisteren die agressieve media verwerken.
PEEK in Veeleisende Systemen
Bijvoorbeeld, de uitzonderlijke chemische weerstand maakt het ideaal voor het verwerken van corrosieve vloeistoffen die metalen zouden aantasten. Veel van mijn projecten waarbij PEEK hydraulische kleponderdelen zijn voor systemen die zuren, oplosmiddelen of chemicaliën met hoge zuiverheid verwerken, waar materiaalinertie niet onderhandelbaar is.
Weerstand tegen Chemische Aantasting
Het vermogen van het materiaal om chemische degradatie te weerstaan is cruciaal. In tegenstelling tot veel kunststoffen vertoont PEEK minimale zwelling of verzwakking wanneer blootgesteld aan een breed scala aan stoffen, zelfs bij verhoogde temperaturen. De weerstand ervan tegen Hydrolyse3 is bijzonder belangrijk in stoom- of heetwatertoepassingen.
| Media | Compatibiliteit met PEEK |
|---|---|
| Hydraulische Vloeistoffen | Uitstekend |
| Zwavelzuur (Verdund) | Uitstekend |
| Natriumhydroxide | Uitstekend |
| Kerosine | Uitstekend |
Precisie PEEK klepzittingbewerking is essentieel omdat de lage wrijvingscoëfficiënt van het materiaal zorgt voor een strakke afdichting en soepele bediening, waardoor slijtage over miljoenen cycli wordt verminderd. In PEEK pneumatische componenten, voorkomt de thermische stabiliteit ervan vervorming onder hogedruk, hogetemperatuurlucht.
PEEK is een optimaal materiaal voor kritische vloeistofregelcomponenten zoals kleppen en spruitstukken. De superieure chemische bestendigheid, thermische stabiliteit en lage wrijving zorgen voor betrouwbaarheid en een lange levensduur in hydraulische en pneumatische systemen, en presteren beter dan traditionele materialen in agressieve omgevingen.
PEEK in robots: Lichtgewicht slijtdelen die langer meegaan dan plastic
In de robotica zijn slijtage en scheuren constante vijanden van de uptime. Standaard kunststoffen zoals nylon en acetal falen vaak in toepassingen met hoge cycli als gevolg van warmteopbouw en materiaalmoeheid. Dit leidt tot kostbare stilstand en frequente onderhoudscycli, wat ik veel engineeringteams heb zien frustreren.
Het Probleem met Conventionele Kunststoffen
Conventionele materialen kunnen de repetitieve stress en wrijving in moderne robotgewrichten en actuatoren niet aan. Ze vervormen onder belasting en verliezen dimensionale stabiliteit bij verhoogde bedrijfstemperaturen. Dit compromitteert de precisie en betrouwbaarheid van de robot na verloop van tijd, een kritiek faalpunt.
PEEK als Duurzame Oplossing
Dit is waar PEEK uitblinkt. De superieure mechanische sterkte en thermische stabiliteit maken het ideaal voor veeleisende componenten. Door te upgraden naar PEEK voor kritische slijtdelen kunnen ingenieurs de operationele levensduur van hun robotsystemen aanzienlijk verlengen en onderhoudsschema's verminderen.
| Functie | PEEK | POM (acetaal) | Nylon 6/6 |
|---|---|---|---|
| Max. Bedrijfstemperatuur (°C) | 250 | 90 | 95 |
| Treksterkte (MPa) | 95 | 65 | 80 |
| Slijtvastheid | Uitstekend | Goed | Eerlijk |
| Chemische weerstand | Uitstekend | Goed | Goed |
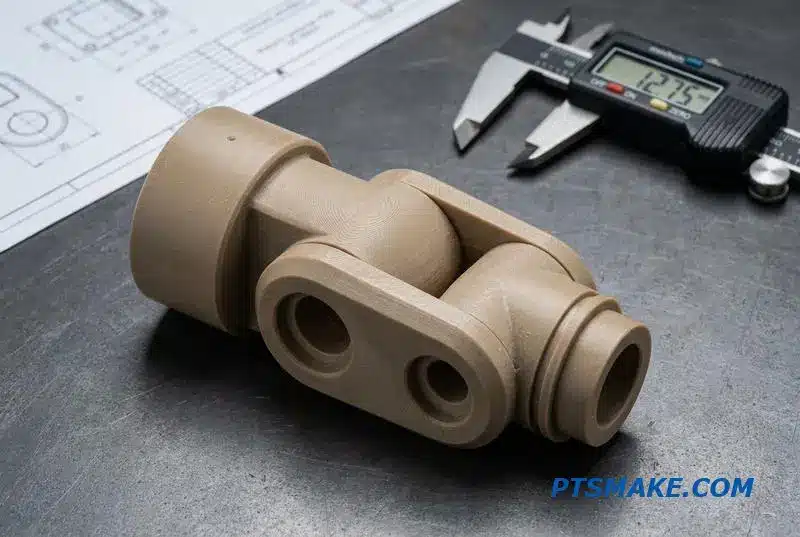
Bij het ontwerpen van robotsystemen heeft de materiaalkeuze directe invloed op de langetermijnprestaties. Voor componenten zoals bussen, tandwielen en rollen draait het debat vaak om PEEK versus meer gangbare polymeren. Hoewel nylon en POM geschikt zijn voor toepassingen met minder hoge eisen, kunnen ze niet tippen aan de veerkracht van PEEK.
Bussen en Tandwielen voor Hoge Cycli
In continue bewegingssystemen is warmte die wordt gegenereerd door wrijving een groot probleem. We hebben tests uitgevoerd die aantonen dat nylon onderdelen in robotgewrichten na enkele duizenden cycli kunnen vervormen. Een PEEK-bus behoudt echter zijn integriteit ver daarbuiten, dankzij de lage slijtagesnelheid en hoge warmtevervormingstemperatuur.
Aandrijf- en Isolatorcomponenten
De uitstekende diëlektrische eigenschappen van PEEK maken het ook een uitstekende kandidaat voor elektrische isolatordragers binnen motoren en actuatoren. Het biedt structurele ondersteuning zonder de elektrische veiligheid in gevaar te brengen. Deze dubbele functionaliteit vereenvoudigt het ontwerp en verbetert de betrouwbaarheid in compacte robotassemblages, waar zowel ruimte als prestaties cruciaal zijn. De lage Wrijvingscoëfficiënt4 vermindert verder energieverlies bij aandrijving. Bij PTSMAKE zorgt onze ervaring in PEEK CNC-bewerking ervoor dat deze complexe onderdelen voldoen aan strakke toleranties voor optimale prestaties.
PEEK biedt superieure slijtvastheid en thermische stabiliteit voor kritische robotcomponenten. Dit maakt het een strategische upgrade ten opzichte van standaard kunststoffen zoals nylon of POM, waardoor de operationele levensduur van een robot wordt verlengd en de onderhoudskosten en stilstand op lange termijn aanzienlijk worden verminderd.
PEEK versus PTFE versus nylon: Het kiezen van de juiste hoogwaardige kunststof
Ingenieurs kiezen vaak standaard voor PEEK voor veeleisende toepassingen, maar het is niet altijd de meest praktische of kosteneffectieve keuze. Het begrijpen van de specifieke sterke punten van PTFE en nylon kan leiden tot betere ontwerpresultaten en aanzienlijke kostenbesparingen. De sleutel is het afstemmen van het materiaal op de exacte operationele behoefte.
Vergelijking van belangrijkste eigenschappen
Het kiezen van het juiste materiaal omvat een afweging tussen prestaties en budget. PEEK biedt de hoogste prestaties, maar tegen een premium prijs. PTFE en nylon bieden uitstekende waarde voor specifieke toepassingen waar hun unieke eigenschappen tot hun recht komen.
| Eigendom | PEEK | PTFE | Nylon |
|---|---|---|---|
| Max Service Temp. | ~250°C (482°F) | ~260°C (500°F) | ~85°C (185°F) |
| Slijtvastheid | Uitstekend | Goed (Zelfsmerend) | Zeer goed |
| Kostenklasse | Hoog | Medium | Laag |
Wanneer elk materiaal te kiezen
PEEK
Kies PEEK voor componenten in extreme hitte, agressieve chemische omgevingen of situaties met hoge belasting. Het is ideaal voor ruimtevaart-, medische en halfgeleideronderdelen.
PTFE
Gebruik PTFE waar lage wrijving en chemische inertie cruciaal zijn. Het blinkt uit in afdichtingen, pakkingen en antiaanbaklagen, maar niet voor structurele onderdelen.
Nylon
Nylon is een werkpaard voor mechanische onderdelen zoals tandwielen, lagers en bussen vanwege zijn taaiheid en slijtvastheid tegen lage kosten.
Wanneer we verder gaan dan de basis eigenschappen, worden de bewerkingsverschillen cruciaal. In mijn ervaring bij PTSMAKE, de nuances van peek cnc-verspaning versus werken met PTFE of nylon hebben directe invloed op projecttijdlijnen en de uiteindelijke onderdeelkwaliteit. Materiaalkeuze gaat niet alleen over prestatiegegevens.
Chemische weerstand en omgevingsweerstand
PEEK onderscheidt zich met zijn uitzonderlijke weerstand tegen een breed spectrum van chemicaliën, stoom en straling. PTFE is bijna inert en bestand tegen bijna alle industriële chemicaliën. Nylon heeft echter een slechte weerstand tegen sterke zuren en basen en kan vocht absorberen, wat de dimensionale stabiliteit kan beïnvloeden.
Bewerkbaarheid en Kostenimplicaties
Elk materiaal gedraagt zich anders op een CNC-machine. PEEK is hard en schurend, wat specifiek gereedschap vereist om slijtage te beheersen. Hoewel stabiel, is de grondstofprijs de belangrijkste drijfveer van de hoge prijs. Goede PEEK versus PTFE bewerking kennis is essentieel om problemen zoals smelten te voorkomen.
PTFE is zacht en kan uitdagend zijn om toleranties te handhaven zonder gespecialiseerde technieken om vervorming te voorkomen. Nylon laat zich gemakkelijk bewerken, maar de neiging om vocht te absorberen betekent dat het correct moet worden behandeld vóór de bewerking om dimensionale nauwkeurigheid te garanderen. Dit is een veelvoorkomend faalpunt in PEEK versus nylon CNC projecten. De materiaaleigenschappen Diëlektrische sterkte5 is ook een belangrijke factor in bepaalde elektronische toepassingen.
| Factor | PEEK | PTFE | Nylon |
|---|---|---|---|
| Slijtage gereedschap | Hoog | Laag | Laag |
| Bewerkingssnelheid | Matig | Hoog | Hoog |
| Dimensionale stabiliteit | Uitstekend | Eerlijk | Goed (Indien Droog) |
| Relatieve kosten | $$$$ | $$ | $ |
Het kiezen van de juiste hoogwaardige kunststof gaat over het balanceren van specifieke toepassingsvereisten met uw budget. Hoewel PEEK een superieur allround materiaal is voor extreme omstandigheden, bieden PTFE en Nylon uitstekende, kosteneffectieve oplossingen voor toepassingen die respectievelijk smering of mechanische taaiheid vereisen.
Waarom PEEK spanningsscheuren vertoont — en hoe je eromheen kunt ontwerpen
PEEK is een fantastisch materiaal, maar het kan onverwacht falen door spanningsscheuren. Dit probleem is vaak terug te voeren op interne spanningen die tijdens de productie in het onderdeel zijn opgesloten of door slechte ontwerpkeuzes. Het begrijpen van de oorzaken is de eerste stap naar preventie.
Belangrijke factoren bij PEEK spanningsscheuren
De meest voorkomende boosdoeners zijn scherpe interne hoeken en ongelijke afkoelsnelheden. Deze factoren creëren spanningsconcentratiepunten waar scheuren kunnen ontstaan. In onze ervaring met PEEK CNC-bewerking is het beheersen van deze variabelen cruciaal voor de levensduur en prestaties van onderdelen.
| Factor | Impact op spanningsscheurvorming |
|---|---|
| Koeling | Snelle, ongelijke afkoeling sluit spanning in. |
| Scherpe hoeken | Concentreert spanning, waardoor zwakke punten ontstaan. |
| Wanddikte | Abrupte veranderingen veroorzaken differentiële krimp. |
| Gloeien | Verlicht interne spanning na bewerking. |
Een goed ontwerp en procesbeheersing zijn niet optioneel; ze zijn essentieel voor betrouwbare PEEK-componenten.
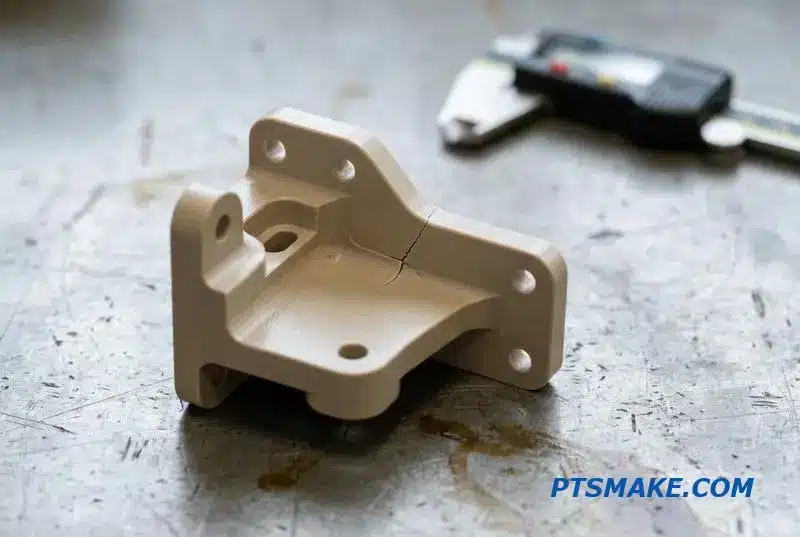
De rol van bewerking bij spanningsvorming
De gevoeligheid van PEEK voor scheurvorming is niet alleen een materiaaleigenschap; het wordt sterk beïnvloed door het fabricageproces. Elke snede die tijdens CNC-bewerking wordt gemaakt, introduceert warmte en mechanische kracht. Indien niet correct beheerd, bouwt dit interne Restspanning6, wat de spanning is die in het materiaal achterblijft nadat de externe krachten zijn verwijderd.
Dit is waarom gereedschapskeuze en snijparameters zo belangrijk zijn. Het gebruik van scherpe gereedschappen, geschikte voedingssnelheden en voldoende koelvloeistof helpt de spanning te minimaliseren die tijdens de bewerking wordt geïnduceerd. Bij PTSMAKE hebben we specifieke protocollen voor PEEK ontwikkeld om de stabiliteit van onderdelen te waarborgen.
Checklist voor ontwerp en procesbeheersing
Na bewerking is een gloeicyclus vaak de beste manier om deze opgebouwde spanningen te verlichten. Het stelt de polymeerketens in staat om te ontspannen naar een stabielere toestand. Het verwaarlozen van deze stap kan leiden tot voortijdig falen van PEEK-onderdelen, vooral in chemisch agressieve of hogetemperatuuromgevingen.
| Controlepunt | Aanbevolen actie |
|---|---|
| Interne radii | Minimale straal van 0,5 mm; groter is beter. |
| Gereedschap | Gebruik scherpe, nieuwe gereedschappen specifiek voor polymeren. |
| Koeling | Pas consistente koelvloeistof onder hoge druk toe. |
| Gloeien | Voer een spanningsontlastingscyclus na bewerking uit. |
Het beheersen van PEEK-spanningsscheurvorming vereist aandacht voor zowel ontwerp als fabricage. Door interne radii, wanddikte en processen na bewerking zoals gloeien te beheren, kunnen we falen van PEEK-onderdelen voorkomen. Dit zorgt ervoor dat componenten betrouwbaar presteren onder veeleisende omstandigheden.
Welke toleranties PEEK-onderdelen daadwerkelijk kunnen vasthouden
Bij het bespreken van PEEK CNC-bewerking is het eerste wat men moet begrijpen dat PEEK een hoogwaardig polymeer is, geen metaal. Dit onderscheid is cruciaal voor het stellen van realistische verwachtingen voor toleranties. De eigenschappen ervan, vooral thermische uitzetting, bepalen wat consistent kan worden bereikt.
Verwachtingen in de realiteit plaatsen
Veel ingenieurs verwachten metaalachtige precisie van PEEK. Hoewel zeer nauwe toleranties mogelijk zijn, vereist het bereiken ervan gespecialiseerde kennis. De neiging van het materiaal om uit te zetten en samen te trekken bij temperatuurveranderingen is een primaire factor die we gedurende het gehele bewerkings- en inspectieproces moeten beheren.
Haalbare bewerkingstoleranties
Op basis van onze tests kan de standaard PEEK-bewerkingstolerantie betrouwbaar worden gehandhaafd. Voor kritieke kenmerken zijn nauwere toleranties mogelijk, maar vereisen ze een gecontroleerde omgeving en specifieke bewerkingsstrategieën. Hieronder is een algemene gids.
| Type kenmerk | Standaard tolerantie | Precisietolerantie |
|---|---|---|
| Diameters/Lengtes | ±0,005" (±0,127mm) | ±0,001" (±0,025mm) |
| Gatenposities | ±0,003" (±0,076mm) | ±0,002" (±0,050 mm) |
| Vlakheid/Parallelliteit | 0,002"/inch | 0,001"/inch |
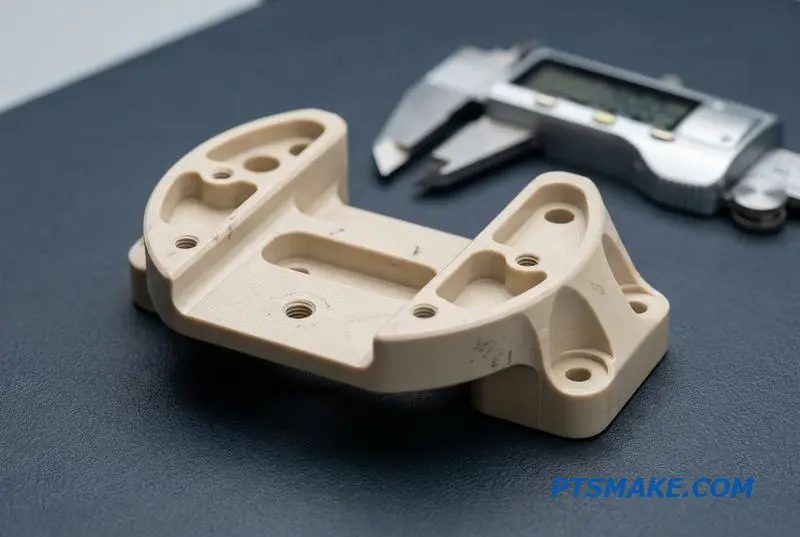
Een veelvoorkomend probleem dat we zien, is de mismatch tussen ontwerpspecificaties en materiaalgedrag. De dimensionale stabiliteit van PEEK is uitstekend voor een polymeer, maar het beweegt nog steeds meer dan metalen. Dit wordt duidelijk tijdens inspectie, waar de omgevingstemperatuur een belangrijke rol speelt.
De invloed van thermische uitzetting
De Thermische uitzettingscoëfficiënt7 (CTE) voor PEEK is veel hoger dan die van staal of aluminium. Een onderdeel bewerkt bij 22°C kan buiten specificatie meten als het wordt geïnspecteerd in een kamer bij 25°C. Dit is geen bewerkingsfout; het is natuurkunde.
| Materiaal | CTE (per °C) |
|---|---|
| PEEK | 55 x 10⁻⁶ |
| Aluminium | ~23 x 10-⁶ |
| Staal | ~12 x 10-⁶ |
Zorgen voor een eerlijke inspectie
Om geschillen te voorkomen, specificeer een standaard inspectietemperatuur op uw tekeningen, typisch 20°C (68°F). Dit creëert een eerlijke en herhaalbare standaard voor zowel de fabrikant als de klant. Bij PTSMAKE controleren we onze inspectieomgeving om ervoor te zorgen dat alle metingen voor plastic CNC-tolerantie nauwkeurig en betrouwbaar zijn. Deze eenvoudige stap stemt verwachtingen af en garandeert dat onderdelen functioneren zoals bedoeld.
Het begrijpen van de materiaaleigenschappen van PEEK, vooral de thermische uitzetting, is essentieel voor succesvolle PEEK CNC-bewerking. Het stellen van realistische toleranties en het definiëren van een standaard inspectietemperatuur op tekeningen zorgt ervoor dat onderdelen voldoen aan functionele eisen zonder onnodige complicaties tijdens kwaliteitscontrole.
Waarom uw PEEK kalkachtig of draderig van de machine komt
Als uw PEEK-onderdelen een krijtachtig oppervlak of draderige randen hebben, ziet u tekenen van onjuiste bewerking. Dit zijn niet alleen cosmetische gebreken. Ze duiden er vaak op dat de integriteit van het materiaal mogelijk is aangetast door overmatige hitte of onjuiste gereedschapsinschakeling tijdens het PEEK CNC-bewerkingsproces.
Gemeenschappelijke Visuele Defecten
Een slechte oppervlakteafwerking kan leiden tot voortijdig onderdeeluitval. Het begrijpen van de visuele aanwijzingen is de eerste stap in het diagnosticeren van de hoofdoorzaak. Dit helpt ervoor te zorgen dat het uiteindelijke onderdeel voldoet aan zowel esthetische als functionele eisen voor veeleisende toepassingen.
Wat Veroorzaakt een Slechte PEEK Oppervlakteafwerking?
De meest voorkomende problemen komen voort uit warmtebeheer en gereedschapskeuze. Botte gereedschappen, onjuiste snelheden of onvoldoende voedingssnelheden zijn de belangrijkste boosdoeners. We kunnen elk visueel defect herleiden tot een specifieke parameter die aanpassing behoeft.
| Defect | Primaire oorzaak |
|---|---|
| Krijtachtig/Wit Oppervlak | Bot gereedschap, overmatige hitte |
| Draderige Bramen | Lage voedingssnelheid, onjuiste gereedschapsgeometrie |
| Verkleuring (Bruin/Donker) | Hoge spindelsnelheid, onvoldoende koelmiddel |
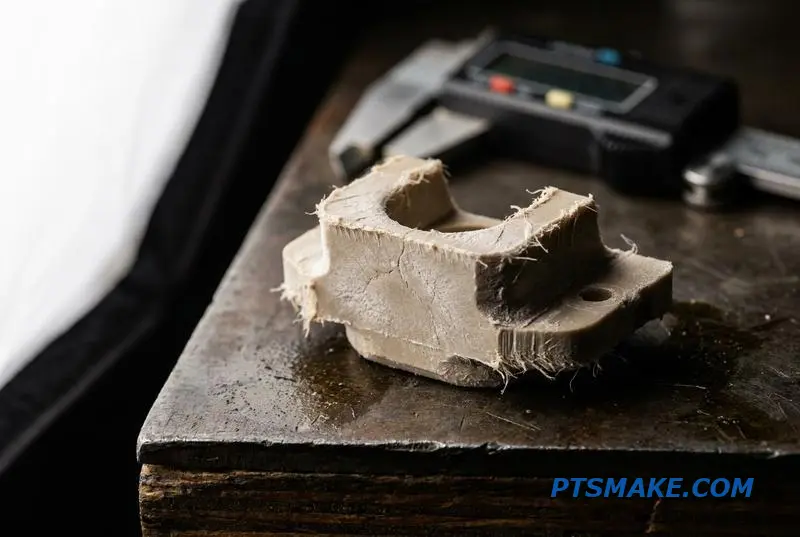
Het bereiken van een hoogwaardige PEEK-afwerkingskwaliteit bij verspanen bij PEEK gaat het om het beheersen van warmte en spanenvorming. Het doel is om het materiaal schoon te scheren, niet te duwen of te smelten. Dit vereist meer dan alleen standaard machine-instellingen; het vraagt om een proces dat specifiek is geoptimaliseerd voor dit hoogwaardige polymeer.
Gereedschap en parameteroptimalisatie
Bij PTSMAKE gebruiken we extreem scherpe, ongecoate hardmetalen of diamantgecoate gereedschappen. Scherpe randen verminderen de snijkrachten en minimaliseren de warmteontwikkeling. De inherente eigenschap van PEEK Vervormbaarheid8 is waarom het lange, vezelige spanen kan produceren als de voedingssnelheden te laag zijn. Een hogere voedingssnelheid moedigt de spaan juist aan om schoon te breken.
Acceptatiecriteria voor PEEK-componenten
Een goed verspaand PEEK-onderdeel is gemakkelijk te herkennen. Op basis van onze ervaring, zou een juiste PEEK-braamverwijdering bijna overbodig moeten zijn als de initiële verspaning correct is. Hieronder staan de normen die we gebruiken om goed werk van slecht werk te onderscheiden.
| Criteria | Acceptabele standaard | Onaanvaardbaar defect |
|---|---|---|
| Afwerking oppervlak | Glad, semi-glanzend, consistente kleur | Kalkachtig, wit of verkleurde plekken |
| Randkwaliteit | Schone, scherpe randen met minimale bramen | Vezelige, gesmolten of zware bramen |
| Dimensionale nauwkeurigheid | Binnen gespecificeerde toleranties | Buiten tolerantie door warmtevervorming |
Een kalkachtige of vezelige afwerking op PEEK is een direct gevolg van onjuist gereedschap en incorrecte verspaningsparameters. Het bereiken van een kwalitatieve PEEK-oppervlakteafwerking CNC vereist nauwkeurige controle over warmte, gereedschapsscherpte en voedingssnelheden om de unieke eigenschappen van het materiaal effectief te beheren.
Gloeien van PEEK: De stap die goedkope leveranciers overslaan
Wanneer u een PEEK-onderdeel ontvangt dat er perfect uitziet maar later faalt, is de oorzaak vaak onzichtbare spanning. Verspanen introduceert interne spanning in PEEK. Zonder de juiste behandeling kan dit na verloop van tijd leiden tot kromtrekken of barsten, vooral in veeleisende toepassingen.
De verborgen kosten van het overslaan van een stap
Veel leveranciers slaan gloeien over om offertes te verlagen. Deze kortere weg compromitteert de lange-termijn integriteit van het onderdeel. Een onderdeel dat vervormt of faalt tijdens gebruik is veel kostbaarder dan een dat vanaf het begin correct is verwerkt.
Resultaten van gloeien versus niet-gloeien
| Functie | Niet-gegloeid PEEK | Gegloeid PEEK |
|---|---|---|
| Dimensionale stabiliteit | Slecht | Uitstekend |
| Interne stress | Hoog | Minimaal |
| Barstrisico | Hoog | Laag |
| Betrouwbaarheid op lange termijn | Onvoorspelbaar | Voorspelbaar |
Deze eenvoudige warmtebehandeling is een cruciaal onderdeel van betrouwbare PEEK CNC-verspaning.
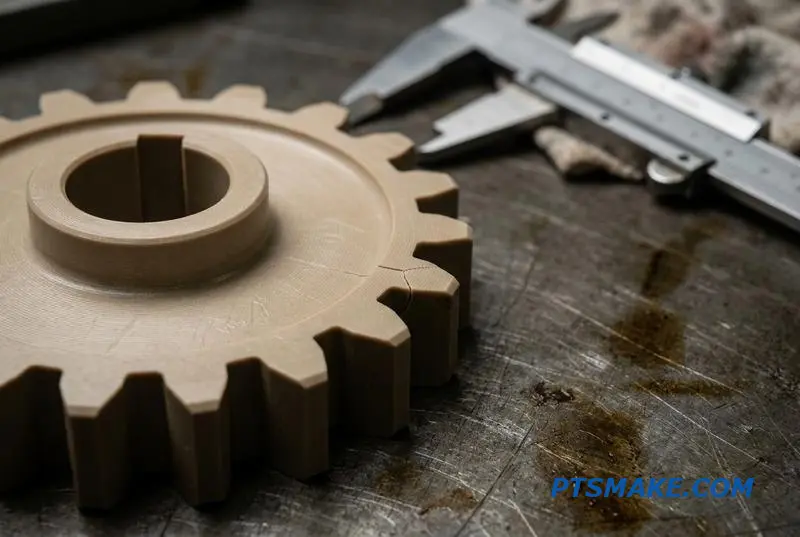
Bij het uitvoeren van PEEK CNC-verspaning wordt materiaal verwijderd, wat de interne structuur van het polymeer verstoort en spanning creëert. Gloeien is een gecontroleerd verwarmings- en koelproces dat het materiaal laat ontspannen, waardoor deze spanning wordt verlicht. Deze stap is cruciaal voor elk onderdeel dat strakke toleranties of stabiliteit op lange termijn vereist.
Waarom gloeien kosten en tijd toevoegt
Het proces vereist gespecialiseerde ovens en zorgvuldige monitoring, wat zowel de kosten als de doorlooptijd verhoogt. Een typische PEEK-spanningsontlastingsgloeicyclus kan een hele dag aan de productie toevoegen. Goedkope leveranciers laten dit vaak weg, in de veronderstelling dat het onderdeel niet onmiddellijk zal falen. Dit is een gok die u niet wilt nemen bij kritieke componenten.
Beslissen om te gloeien
| Factor | Rechtvaardiging voor overslaan | Rechtvaardiging voor gloeien |
|---|---|---|
| Tolerantie | Los / Niet-kritisch | Strak / ±0.05mm of minder |
| Toepassing | Prototypes, pascontroles | Functionele, dragende onderdelen |
| Milieu | Stabiele kamertemperatuur | Variabele of hoge temperaturen |
| Gevolg van falen | Laag | Hoog (bijv. medisch, luchtvaart) |
De verhoogde Kristalliniteit9 door gloeien verbetert de mechanische eigenschappen. Bij PTSMAKE raden we het bijna altijd aan voor functionele onderdelen. U moet uw leverancier altijd vragen: "Is gloeien inbegrepen in deze offerte?"
Het overslaan van het gloeiproces bij verspaand PEEK is valse zuinigheid. Het compromitteert de dimensionale stabiliteit en verhoogt het risico op barsten. Voor betrouwbare, hoogwaardige onderdelen, bevestig altijd met uw leverancier dat deze kritieke spanningsontlastingsstap is opgenomen in hun proces.
Bewerkt PEEK versus spuitgegoten PEEK: Welke route is de juiste?
Kiezen tussen verspanen en spuitgieten voor PEEK-onderdelen komt vaak neer op volume. Veel ingenieurs kiezen standaard voor spuitgieten, maar voor op maat gemaakte onderdelen met een laag volume kan dit een kostbare fout zijn. PEEK CNC-verspaning is de duidelijke winnaar voor prototypes en korte productieruns.
Het omslagpunt
De sleutel is het begrijpen van het omslagpunt voor kosten en doorlooptijd. Verspanen vermijdt duur gereedschap, waardoor het sneller en betaalbaarder is voor initiële hoeveelheden. Spuitgieten vereist een aanzienlijke initiële investering in mallen, wat zich alleen terugbetaalt bij hoge volumes.
Vergelijking van initiële kosten en doorlooptijd
| Proces | Kosten gereedschap | Kosten per onderdeel (Laag volume) | Doorlooptijd (prototypes) |
|---|---|---|---|
| CNC-bewerking | Geen | Hoger | Dagen |
| Spuitgieten | Hoog | Onder | Weken tot maanden |
Deze afweging is fundamenteel. Voor alles onder een paar honderd onderdelen, zijn de economische aspecten bijna altijd in het voordeel van PEEK CNC-verspaning, vooral wanneer nauwe toleranties een vereiste zijn.
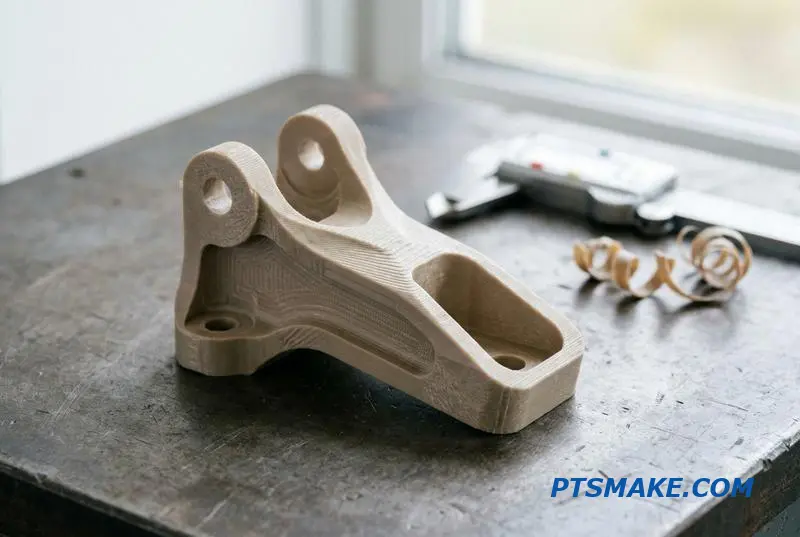
Wanneer PEEK te verspanen
Naast kosten is prestatie een kritieke factor. Verspanen uit massief plaatmateriaal biedt consistente mechanische eigenschappen en superieure dimensionale stabiliteit. Dit is essentieel voor componenten waarbij precisie niet in het gedrang mag komen. Het proces verwijdert materiaal, waardoor interne spanningen die vaak voorkomen bij spuitgieten worden vermeden.
Prototypes en iteraties
Voor snelle prototyping is verspanen onverslaanbaar. Ontwerpwijzigingen kunnen onmiddellijk worden doorgevoerd zonder te wachten op nieuwe gereedschappen. Deze flexibiliteit is cruciaal in productontwikkelingscycli waar testen en verfijning constant zijn. Elke iteratie is snel en kosteneffectief.
Complexe geometrieën en nauwe toleranties
Spuitgieten heeft moeite met zeer scherpe interne hoeken of ondersnijdingen zonder complexe, dure gereedschappen. In onze ervaring bij PTSMAKE, bereikt PEEK CNC-verspaning gemakkelijk toleranties zo nauw als ±0,005 mm. Gegoten onderdelen vertonen ook een zekere mate van Anisotropie10 als gevolg van polymeerstroom tijdens het spuitgieten, wat de prestaties kan beïnvloeden.
Beslissingsmatrix: Volume versus tolerantie
| Onderdeelvolume | Ruime tolerantie | Strenge tolerantie | Aanbevolen proces |
|---|---|---|---|
| 1-100 | Bewerking | Bewerking | PEEK CNC verspanen |
| 100-1,000 | Verspanen/Spuitgieten | Bewerking | Verspanen is vaak beter |
| 1,000-10,000+ | Molding | Spuitgieten/Verspanen | Spuitgieten is kosteneffectief |
Dit raamwerk helpt te verduidelijken waarom het kiezen van het juiste proces vanaf het begin zowel tijd als geld bespaart.
Voor prototypes, kleine series en zeer nauwkeurige onderdelen biedt PEEK CNC-verspaning snelheid, flexibiliteit en betrouwbaarheid. Spuitgieten wordt pas de logische keuze wanneer het productievolume hoog genoeg is om de aanzienlijke initiële investering in gereedschappen en langere doorlooptijden te rechtvaardigen.
PEEK-bewerking op een freesmachine versus een draaibank: Procesafstemming op geometrie
Het kiezen van het juiste proces voor PEEK CNC-verspaning hangt volledig af van de geometrie van het onderdeel. De vorm van een onderdeel bepaalt of frezen of draaien efficiënter en kosteneffectiever is. Rotationele symmetrie is de belangrijkste bepalende factor.
Frezen voor complexe geometrieën
Complexe, niet-symmetrische onderdelen zoals spruitstukken of behuizingen zijn het meest geschikt voor PEEK-frezen. Deze componenten hebben vaak kenmerken op meerdere vlakken die niet op een draaibank kunnen worden gemaakt.
Draaien voor symmetrische geometrieën
Cilindrische onderdelen, zoals bussen, afdichtingen en ringen, zijn ideaal voor PEEK CNC-draaien. Dit proces is zeer efficiënt voor het produceren van onderdelen met rotationele symmetrie, wat concentriciteit en een fijne oppervlakteafwerking garandeert.
| Onderdeelgeometrie | Aanbevolen proces | Typische PEEK-onderdelen |
|---|---|---|
| Prismatisch, asymmetrisch | PEEK-frezen | Behuizingen, klephuizen, spruitstukken |
| Roterend, symmetrisch | PEEK CNC-draaien | Bussen, afdichtingen, ringen, isolatoren |
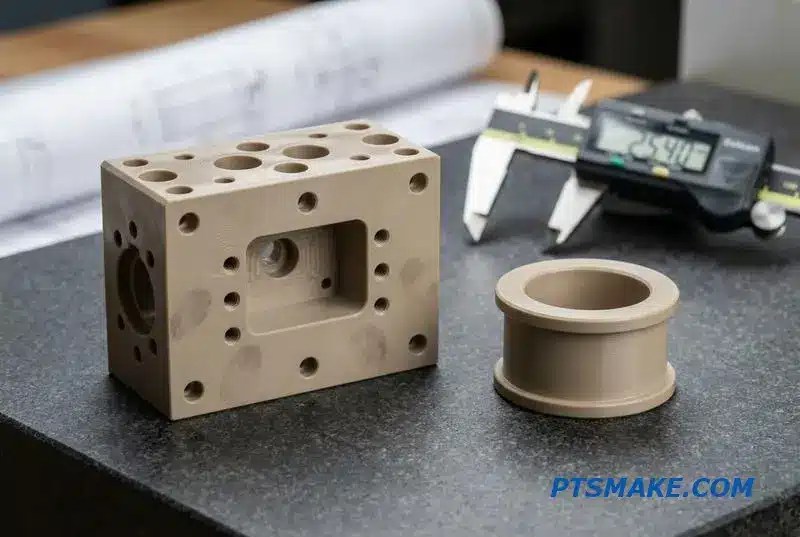
De keuze wordt duidelijker wanneer we kijken naar de specifieke mogelijkheden van elke machine. Zo is 5-assig frezen essentieel voor PEEK-componenten met ingewikkelde kenmerken op meerdere vlakken. Het stelt ons in staat om complexe geometrieën in één enkele opspanning te verspanen, waardoor handling wordt geminimaliseerd en de nauwkeurigheid wordt verbeterd.
Voor PEEK-draaidelen is de efficiëntie van een CNC-draaibank ongeëvenaard. Het produceert snel componenten met uniforme diameters en concentrische kenmerken. De continue snijactie levert ook een uitstekende oppervlakteafwerking op, wat vaak een kritieke vereiste is voor afdichtingen en lagers.
Het kiezen van de juiste partner omvat het stellen van specifieke vragen over hun capaciteiten. Bij PTSMAKE begeleiden we onze klanten door dit proces om ervoor te zorgen dat de meest stabiele en kosteneffectieve productiemethode wordt gekozen voor hun PEEK-componenten. Effectieve Werkplaats11 is ook cruciaal, vooral gezien de neiging van PEEK om onder druk te vervormen.
Belangrijke vragen voor uw leverancier
| Onderwerp | Vraag stellen | Waarom het belangrijk is |
|---|---|---|
| Machine mogelijkheden | Heeft u 5-assige frees- of meerassige draaimogelijkheden voor PEEK? | Bevestigt de mogelijkheid om complexe geometrieën efficiënt te produceren. |
| Gereedschap | Welke specifieke snijgereedschappen gebruikt u voor PEEK? | De juiste gereedschappen voorkomen smelten, bramen en restspanning. |
| Ervaring | Kunt u voorbeelden delen van vergelijkbare PEEK-onderdelen die u heeft verspaand? | Toont relevante ervaring met het materiaal en de geometrie. |
Kiezen tussen frezen en draaien voor PEEK-onderdelen is een geometrie-gedreven beslissing. Het selecteren van een leverancier met de juiste apparatuur en ervaring is cruciaal. Het stellen van gerichte vragen zorgt ervoor dat uw ontwerpintentie wordt vervuld met het meest efficiënte en precieze verspaningsproces dat beschikbaar is.
Van prototype naar productie: PEEK-onderdelen opschalen zonder verrassingen door afval
Het opschalen van PEEK-onderdelen van een prototype naar volledige productie brengt unieke uitdagingen met zich mee. Wat werkt voor een enkel onderdeel, faalt vaak bij volume. De initiële focus tijdens PEEK prototype verspaning is simpelweg het bewijzen van de vorm, pasvorm en functie van het ontwerp.
Van één tot duizend
Het primaire doel is validatie. In dit stadium worden standaard gereedschappen en conservatieve snelheden en voedingen gebruikt. De kosten per onderdeel zijn hoog, maar de focus ligt op snelle doorlooptijd en ontwerpiteratie, niet op productie-efficiëntie. Dit is een cruciale eerste stap.
The Scaling Challenge
Wanneer u moet cnc kunststof onderdelen schalen, leidt het simpelweg herhalen van het prototypeproces tot hoge kosten en inconsistente kwaliteit. Productie vereist efficiëntie, herhaalbaarheid en procesbeheersing. Deze overgang is waar veel projecten onverwachte afval en budgetoverschrijdingen tegenkomen als er niet zorgvuldig wordt gepland.
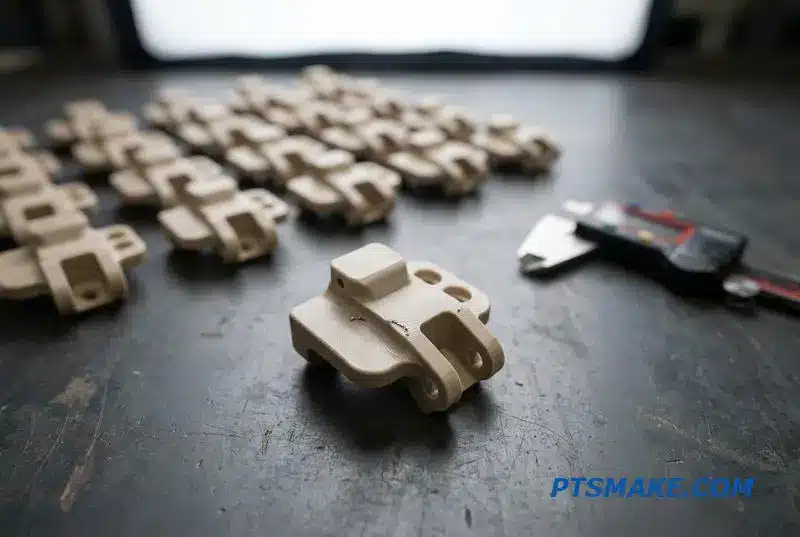
Overgaan naar PEEK productie in kleine volumes vereist een verschuiving in denkwijze en strategie. We gaan van het bewijzen van een ontwerp naar het bewijzen van een proces. Dit betekent het optimaliseren van elke stap voor herhaalbaarheid en efficiëntie. Het gaat niet alleen om het maken van meer onderdelen; het gaat om het identiek en kosteneffectief maken ervan.
Proces en Kosten per Volume
De economie verandert drastisch met het volume. Het creëren van aangepaste werkstukopspanning is bijvoorbeeld niet haalbaar voor tien onderdelen, maar wordt essentieel voor duizend. Evenzo is de insteltijd van machines een belangrijke kostenpost voor kleine batches, maar wordt deze verwaarloosbaar bij grote productieseries. Nabewerkingsprocessen zoals Gloeien12 zijn cruciaal om restspanning te beheersen, wat de stabiliteit van de uiteindelijke onderdelen waarborgt.
| Productieniveau | Tooling-strategie | Procesfocus | Kosten per onderdeel (relatief) |
|---|---|---|---|
| Prototype (1-10) | Standaard Bankschroeven & Bekken | Ontwerpvalidatie | 100% |
| Lage Volume (50-500) | Zachte Bekken, Eenvoudige Opspanningen | Herhaalbaarheid, Cyclustijd | 40-60% |
| Groot Volume (1000+) | Aangepaste Opspanningen, Automatisering | Maximale efficiëntie | 15-30% |
Bij PTSMAKE helpen we klanten deze overgang te navigeren door vanaf dag één te plannen voor schaalvergroting. Deze proactieve aanpak voorkomt kostbare verrassingen en zorgt voor een soepele opstart. We richten ons op het creëren van een robuust productieplan dat meegroeit met uw volumevereisten.
Het succesvol schalen van PEEK-onderdelenproductie vereist een strategische verschuiving van ontwerpvalidatie naar procesoptimalisatie. Het plannen van gereedschappen, cyclustijd en materiaalstabiliteit vanaf het begin is essentieel om verrassingen te voorkomen en kosten te beheersen naarmate het volume toeneemt.
Wanneer PEEK de verkeerde keuze is voor uw onderdeel
PEEK is een fenomenaal materiaal, maar het is niet altijd het juiste antwoord. Over-engineering met PEEK kan projectkosten onnodig opdrijven. Het doel is om het materiaal af te stemmen op de toepassing, niet alleen om de meest hoogwaardige optie te kiezen die beschikbaar is voor uw onderdelen.
Het Begrijpen van de Kosten-Prestatie Afweging
Soms past een gangbaarder polymeer beter. Voor toepassingen waar extreme chemische of temperatuurbestendigheid niet cruciaal is, bieden andere materialen uitstekende prestaties tegen een fractie van de kosten. De juiste keuze maken is essentieel voor budgetbewuste productieseries.
PEEK vs. Acetaal: Een Snelle Blik
| Functie | PEEK | Acetaal (POM) |
|---|---|---|
| Relatieve kosten | Hoog | Laag |
| Bewerkbaarheid | Goed | Uitstekend |
| Max. Temp. | ~250°C | ~90°C |
Deze eenvoudige vergelijking toont aan waarom vragen stellen zo belangrijk is.
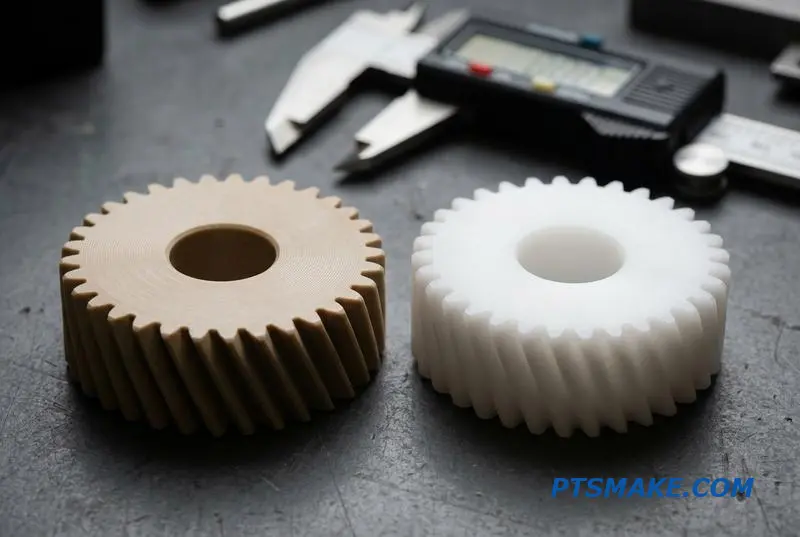
Bij PTSMAKE begeleiden we klanten naar het meest effectieve materiaal, zodat ze niet betalen voor prestaties die ze niet nodig hebben. Eerlijkheid bij materiaalkeuze bouwt vertrouwen op en leidt tot betere langetermijnpartnerschappen. Laten we onderzoeken wanneer een alternatief de slimmere keuze is.
Kostenbeperkte Productieseries
Voor projecten met grote volumes is materiaalkosten een belangrijke factor. Acetaal (POM) en Nylon bieden uitstekende mechanische eigenschappen en zijn veel voordeliger. Ze zijn vaak de beste keuze voor tandwielen, bussen en structurele componenten waar de elite-eigenschappen van PEEK overbodig zijn.
Wanneer Temperatuur Geen Uitdaging Is
PEEK blinkt uit in omgevingen met hoge temperaturen. Echter, als uw onderdeel onder 90°C (194°F) werkt, is Acetaal een sterke kandidaat. PTFE is zelfs beter voor extreme kou, maar de mechanische sterkte is lager. Het kiezen van een materiaal met een geschikt, niet overmatig, thermisch bereik is slimme engineering. Het overschrijden van deze limieten kan leiden tot Pyrolyse13.
Specifieke Slijtage- en Wrijvingsbehoeften
Hoewel PEEK een goede slijtvastheid heeft, is het niet altijd de beste performer. Voor toepassingen met lage wrijving, zoals lagers of glijplaten, is PTFE vaak superieur. De uitzonderlijk lage wrijvingscoëfficiënt maakt het een gespecialiseerde, en soms betere, keuze.
Materiaal Afwegingsmatrix
| Materiaal | Relatieve kosten | Max. Temp. (°C) | Slijtvastheid | Beste voor |
|---|---|---|---|---|
| PEEK | $$$$ | 250 | Zeer goed | Allround hoge prestaties |
| Acetaal (POM) | $ | 90 | Goed | Algemene mechanische onderdelen |
| PTFE | $$ | 260 | Goed (Lage Wrijving) | Lage wrijving, chemische afdichtingen |
| Nylon 6/6 | $ | 95 | Uitstekend | Hoge slagvastheid, slijtplaten |
Deze matrix helpt de beste toepassingen voor elk materiaal in een PEEK CNC-bewerkingscontext te verduidelijken.
Het kiezen van het juiste materiaal vereist een balans tussen prestatiebehoeften en budget. Hoewel PEEK een topklasse polymeer is, kunnen alternatieven zoals Acetaal, Nylon of PTFE een praktischere en kosteneffectievere oplossing bieden voor veel CNC-bewerkingsprojecten, waarbij de vereiste prestaties worden geleverd zonder over-engineering.
Het begrijpen van deze eigenschap helpt het materiaalgedrag tijdens de bewerking en de prestaties ervan in hogetemperatuurtoepassingen te voorspellen. ↩
Het begrijpen van tribologie helpt ingenieurs efficiëntere en duurzamere bewegende onderdelen te ontwerpen. ↩
Het begrijpen van dit proces helpt bij het selecteren van materialen voor hogetemperatuur stoom- en wateromgevingen. ↩
Inzicht in deze waarde helpt ingenieurs te ontwerpen voor hogere efficiëntie in bewegende mechanische systemen. ↩
Ontdek hoe deze eigenschap de materiaalkeuze beïnvloedt voor hoogwaardige elektrische isolatoren in kritieke toepassingen. ↩
Inzicht in restspanning helpt het falen van materialen te voorspellen in hoogwaardige technische toepassingen. ↩
Deze waarde helpt dimensionale veranderingen te voorspellen, cruciaal voor hoogprecisie toepassingen in variërende thermische omgevingen. ↩
Inzicht in deze eigenschap helpt te voorspellen hoe materialen spanen en bramen vormen tijdens CNC-verspaningsprocessen. ↩
Inzicht in dit concept helpt de mechanische eigenschappen en thermische stabiliteit van een polymeer te voorspellen. ↩
Inzicht hierin helpt de sterkte en het gedrag van een materiaal onder spanning vanuit verschillende richtingen te voorspellen. ↩
Inzicht in opspanmethoden helpt bij het evalueren van het vermogen van een leverancier om precisie te handhaven bij complexe PEEK-onderdelen. ↩
Leer hoe deze warmtebehandeling interne spanning vermindert, kromtrekken voorkomt en de dimensionale stabiliteit verbetert in bewerkt PEEK. ↩
Inzicht in dit concept helpt bij het selecteren van materialen die bestand zijn tegen toepassingen bij hoge temperaturen zonder te degraderen. ↩