Sla conventionele bewerkingsfouten over—wanneer gehard staal scherpe hoeken of dunne wanden raakt, vervormen standaard frezen onderdelen, doen frezen verbranden en blazen ze uw budget op aan afgedankte stukken.
EDM (elektrisch ontladingsbewerken) gebruikt gecontroleerde elektrische vonken om geleidende materialen te eroderen, waarbij gehard staal, hardmetaal en complexe geometrieën worden gesneden zonder mechanische kracht. Het levert scherpe interne hoeken, strakke toleranties tot ±0,005 mm en braamvrije oppervlakken op waar conventioneel snijden faalt.
Ik heb deze gids samengesteld omdat te veel ingenieurs betalen voor EDM dat ze niet nodig hebben, of het overslaan wanneer het de enige echte optie is. Hieronder zal ik u begeleiden bij wanneer u EDM moet kiezen, wat u op tekeningen moet specificeren en hoe u eerlijke offertes krijgt.
Wanneer u EDM nodig heeft in plaats van conventionele bewerking
U kent het moment. Uw ontwerp omvat gehard staal dat een standaard vingerfrees niet kan bewerken. Of misschien heeft het scherpe interne hoeken, diepe en dunne sleuven, of een fragiele geometrie. Dit zijn duidelijke signalen die wijzen op wanneer u EDM-bewerking moet gebruiken.
Bewerking van extreem harde materialen
Conventionele gereedschappen hebben moeite met materialen boven 45 HRC. EDM bewerkt echter elk geleidend materiaal ongeacht de hardheid ervan, inclusief gereedschapsstaal, wolfraamcarbide en Inconel. Dit maakt het ideaal voor mallen, matrijzen en slijtvaste componenten.
Creëren van complexe interne geometrieën
Als uw onderdeel scherpe interne hoeken vereist met een straal kleiner dan wat een snijgereedschap kan bereiken, is EDM de oplossing. Het blinkt ook uit in het produceren van diepe, smalle holtes en sleuven zonder het risico op gereedschapsbreuk of doorbuiging.
| Uitdaging van kenmerken | Conventionele bewerking | EDM Oplossing |
|---|---|---|
| Materiaalhardheid | Beperkt tot zachtere metalen | Niet beïnvloed door hardheid |
| Interne hoeken | Beperkt door freesstraal | Kan scherpe hoeken realiseren |
| Dunne muren | Risico op vervorming/schade | Contactloos, spanningsvrij |
| Bramen | Vereist vaak ontbramen | Produceert een braamvrije afwerking |
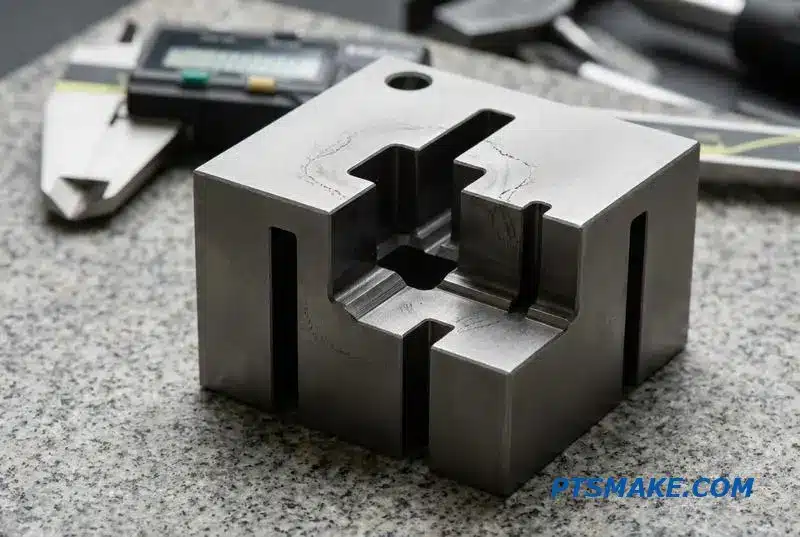
Conventionele bewerking berust op fysieke kracht, waarbij een snijgereedschap materiaal wegscheert. Dit proces genereert warmte, spanning en mechanische krachten op het werkstuk. Voor delicate onderdelen of extreem harde materialen kan deze kracht vervorming, microbreuken of gereedschapsfalen veroorzaken, wat de integriteit van het uiteindelijke onderdeel in gevaar brengt.
Het contactloze voordeel
EDM is een contactloos proces. Het gebruikt elektrische ontladingen om materiaal te eroderen, waardoor mechanische spanning volledig wordt geëlimineerd. Dit is waarom het fragiele kenmerken zoals dunne wanden of honingraatstructuren kan bewerken zonder dat ze vervormen of breken. Er is geen gereedschapsdruk om u zorgen over te maken.
Precisie voorbij snijgereedschappen
Bij PTSMAKE gebruiken we vaak onze EDM-bewerkingsdiensten voor kenmerken die simpelweg onmogelijk zijn voor een frees- of draaibank. Denk aan een diepe zak met een interne hoekstraal van 0,1 mm. Geen enkel snijgereedschap kan dat creëren. Het proces berust op een nauwkeurig gecontroleerde vonk in een Diëlektrische vloeistof1, diëlektrische vloeistof, die het verdampt materiaal wegspoelt.
| Bewerkingsmethode | Krachttoepassing | Geschikte geometrieën |
|---|---|---|
| CNC Frezen/Draaien | Direct mechanisch contact | Externe oppervlakken, afgeronde hoeken |
| EDM (elektrische ontlading) | Contactloos (vonkerosie) | Harde materialen, scherpe interne hoeken |
Dit fundamentele verschil is waarom EDM niet zomaar een alternatief is; het is een faciliterende technologie voor geavanceerd componentontwerp dat de grenzen van de productie verlegt.
Wanneer conventionele bewerkingsmethoden beperkingen ondervinden door materiaalhardheid, ingewikkelde interne geometrieën of delicate structuren, biedt EDM een precieze, contactloze oplossing. Het blinkt uit waar traditionele gereedschappen zouden falen, waardoor complexe ontwerpen met strakke toleranties en braamvrije afwerkingen mogelijk worden.
Draad-EDM vs Zink-EDM vs Gatboren — Welk proces past bij uw onderdeel
Het kiezen van het juiste Electrical Discharge Machining (EDM)-proces is cruciaal voor het bereiken van de vereiste precisie en kosteneffectiviteit. Elke methode—Draad-, Zink- en Gatenboor-EDM—blinkt uit in specifieke toepassingen. Het begrijpen van hun unieke mogelijkheden zorgt ervoor dat uw onderdeel aan de specificaties voldoet zonder onnodige kosten of productievertragingen.
De belangrijkste verschillen begrijpen
Bij PTSMAKE begeleiden we klanten dagelijks bij deze beslissing. Draad-EDM is ideaal voor het snijden van precieze 2D-profielen door geleidende materialen. Zink-EDM creëert complexe 3D-holtes, terwijl Gatenboor-EDM gespecialiseerd is in kleine, diepe gaten die moeilijk of onmogelijk te produceren zijn met traditionele boren.
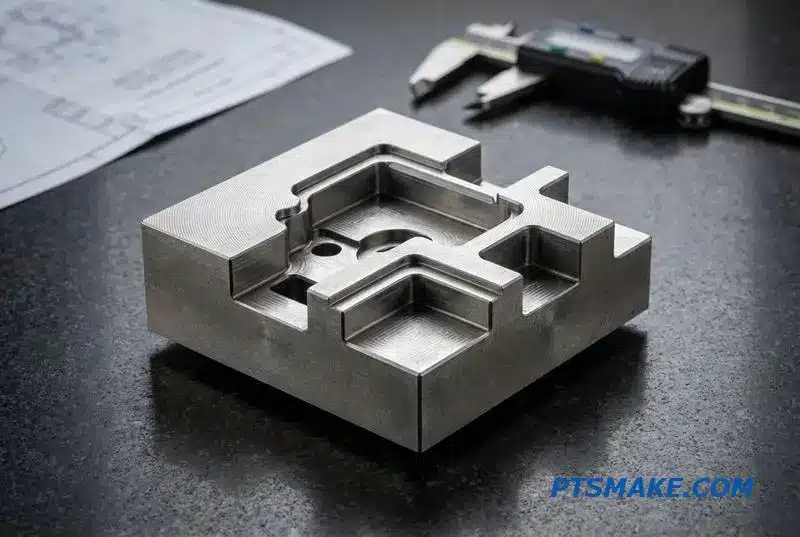
Bij het evalueren van draad- versus zinkvonken is de primaire factor de geometrie van het onderdeel. Draadvonken werkt als een lintzaag, waarbij een dunne draad wordt gebruikt om door de gehele dikte van een werkstuk te snijden. Het is perfect voor het maken van ponsen, matrijzen en ingewikkelde contouren met scherpe interne hoeken.
Zinkvonken en gaten boor toepassingen
Zinkvonken, of Ram-EDM, gebruikt een op maat gevormde elektrode om in het materiaal te "zinken", waardoor een holte wordt geërodeerd die de vorm van de elektrode weerspiegelt. Dit maakt het essentieel voor matrijzenbouw, het creëren van blinde zakken en kenmerken met complexe 3D-oppervlakken die niet door het onderdeel gaan. Een belangrijke uitdaging is het beheren van elektrode slijtage.
Gaten boor EDM is een gespecialiseerd, hogesnelheidsproces. We gebruiken het om startgaten te creëren voor draadvonken of om fijne koelkanalen te boren in geharde gereedschapsstalen. Het proces is snel en nauwkeurig, zelfs met hoge aspectverhoudingen. Een bijproduct van alle EDM-processen is de Hergietlaag2, die overweging behoeft voor vermoeiingskritische toepassingen.
Processelectiegids
Gebaseerd op onze tests met verschillende klantprojecten, helpt deze tabel kenmerken in kaart te brengen naar de beste EDM-bewerkingsdiensten.
| Type kenmerk | Aanbevolen EDM-proces | Typische tolerantie | Typische oppervlakteafwerking (Ra) |
|---|---|---|---|
| Doorgaande snede, 2D-profielen | Draad EDM | ±0,005 mm | 0,4 µm |
| 3D-holtes, blinde zakken | Zinkvonkmachine | ±0,010 mm | 0,8 µm |
| Kleine, diepe gaten | Gaten boor EDM | ±0,025 mm | 1,6 µm |
| Extrusie matrijzen | Draad EDM | ±0,005 mm | 0,4 µm |
De keuze tussen draad-, zink- en gaten boor EDM hangt volledig af van de geometrie van uw onderdeel. Draadvonken is voor 2D-doorgaande sneden, zinkvonken is voor 3D-holtes en gaten boren is voor kleine, diepe gaten. Het afstemmen van het proces op het kenmerk is cruciaal.
EDM-toleranties en oppervlakteafwerking — Wat te verwachten en specificeren
Vonkerosie (EDM) biedt ongelooflijke precisie, maar het is cruciaal om de grenzen ervan te begrijpen om onderdelen effectief te specificeren. Het overspecificeren van toleranties of afwerkingen op niet-kritische kenmerken is een veelvoorkomende fout die de kosten opdrijft zonder waarde toe te voegen. Laten we kijken naar wat realistisch haalbaar is.
Draadvonken mogelijkheden
Draadvonken staat bekend om zijn hoge nauwkeurigheid. Met een enkele ruwe doorgang kunt u een tolerantie van ongeveer ±0,025 mm verwachten. Door echter meerdere trimdoorgangen toe te voegen, kunnen we zowel de dimensionale nauwkeurigheid als de oppervlakteafwerking aanzienlijk verfijnen, waardoor het een betrouwbaar proces is voor complexe onderdelen.
Mogelijkheden van zinkvonken
De nauwkeurigheid van zinkvonken hangt sterk af van de kwaliteit van de elektrode en de spoelings-efficiëntie. Het proces creëert een holte door materiaal te eroderen, dus elke imperfectie in de elektrode zal worden weerspiegeld in het werkstuk. Goed spoelen is essentieel om vuil te verwijderen en een consistente vonkopening te garanderen.
| Machinetype | Typische tolerantie (mm) | Typische oppervlakteafwerking (Ra, µm) |
|---|---|---|
| Draadvonken (1 doorgang) | ±0.025 | 1.6 – 2.5 |
| Draadvonken (3-5 doorgangen) | ±0.005 | 0.2 – 0.4 |
| Zinkvonken (Fijn) | ±0.010 | 0.4 - 0.8 |
Het begrijpen van de afwegingen tussen precisie en kosten is essentieel. Elke extra trimdoorgang bij draadvonken verhoogt de machinetijd, wat direct leidt tot hogere kosten. Hoewel we een spiegelachtige afwerking kunnen bereiken, is dit niet altijd noodzakelijk voor de functie van het onderdeel.
De kosten van een fijnere afwerking
De relatie tussen oppervlakteafwerking en kosten is niet lineair. Het verbeteren van de afwerking van 0,8 Ra naar 0,4 Ra kan twee of drie extra doorgangen vereisen. Deze extra machinetijd is de belangrijkste kostendrijver in onze Vonkverspaningsdiensten.
| Aantal doorgangen | Oppervlakteafwerking (Ra, µm) | Relatieve kosten |
|---|---|---|
| 1 (Ruwe) | ~2.5 | 1x |
| 2 (Ruwe + Schoonmaak) | ~1.2 | 1.5x |
| 4 (Ruwe + 3 Schoonmaak) | ~0.4 | 3x |
Specificeren voor zinkvonken
Voor zinkvonken is het proces even gevoelig. De precisie van het uiteindelijke onderdeel is direct gekoppeld aan de kwaliteit van de grafiet- of koperen elektrode. Onvolkomenheden en Elektrode slijtage3 tijdens het proces kunnen de uiteindelijke afmetingen beïnvloeden. Effectief spoelen is ook cruciaal om te voorkomen dat vuil secundaire ontladingen veroorzaakt die het oppervlak beschadigen.
Hoe te specificeren op uw tekeningen
Bij het voorbereiden van een tekening, markeer duidelijk de kritieke oppervlakken die een hoogwaardige Vonkverspaning tolerantie oppervlakteafwerking. Voor niet-kritieke interne kenmerken of doorvoergaten is een standaardafwerking meestal voldoende. Deze aanpak zorgt ervoor dat u alleen betaalt voor de precisie die u echt nodig heeft. Bij PTSMAKE werken we vaak samen met klanten om deze specificaties te optimaliseren.
Het bereiken van nauwe toleranties en fijne oppervlakteafwerkingen met EDM is zeker mogelijk, maar brengt kosten met zich mee. Specificeer precisie alleen waar het functioneel vereist is om uw budget effectief te beheren. Slimme specificatie is de sleutel tot het benutten van het volledige potentieel van EDM zonder te veel uit te geven.
Materialen die EDM kan snijden — en de verrassende beperkingen
De fundamentele regel voor vonkerosie (EDM) is eenvoudig: het materiaal moet elektriciteit geleiden. Dit proces gaat niet over fysieke kracht; het gebruikt thermische energie van elektrische vonken om het werkstuk te eroderen. Dit maakt het ideaal voor materialen die te hard zijn voor traditionele bewerking.
Wat werkt het best met EDM
Elk geleidend metaal is een kandidaat voor onze vonkverspaningsdiensten. Gehard gereedschapsstaal, titanium en superlegeringen zijn waar deze technologie echt in uitblinkt. Deze materialen vormen vaak aanzienlijke uitdagingen voor conventioneel frezen of draaien, maar vonkverspanen verwerkt ze met precisie.
Veelvoorkomende Geleidende Materialen
| Materiaalgroep | Voorbeelden | Geschiktheid voor vonkverspanen |
|---|---|---|
| Staal | Gereedschapsstaal, HSS, Roestvast staal | Uitstekend |
| Superlegeringen | Inconel, Hastelloy | Uitstekend |
| Non-ferro | Koper, Aluminium, Messing | Goed |
| Harde Metalen | Wolfraamcarbide, Titanium | Uitstekend |
De Verrassende Grenzen
Omgekeerd kan EDM geen niet-geleidende materialen bewerken. Dit is een veelvoorkomend punt van verwarring. Materialen zoals keramiek, glas, de meeste kunststoffen en composieten zijn onzichtbaar voor het EDM-proces omdat ze het elektrische circuit dat nodig is voor vonkvorming niet kunnen voltooien.
De effectiviteit van EDM is direct gekoppeld aan de geleidbaarheid van een materiaal. Een gebrek aan deze eigenschap maakt het proces onmogelijk. Dit is waarom we het niet kunnen gebruiken op materialen zoals glas of keramiek, die als isolatoren fungeren en de noodzakelijke vonkerosie voorkomen. Dit is een belangrijke factor bij het plannen van een project.
Harde vs. Zachte Materialen
EDM blinkt echt uit bij het bewerken van extreem harde materialen. Na warmtebehandeling worden metalen zoals gehard gereedschapsstaal of wolfraamcarbide zeer moeilijk conventioneel te frezen. EDM wordt echter niet beïnvloed door hardheid, waardoor het de perfecte oplossing is voor het creëren van complexe kenmerken in deze taaie materialen.
Aan de andere kant kunnen zachtere materialen zoals aluminium veel sneller worden bewerkt met traditioneel CNC-frezen. We vertrouwen echter nog steeds op EDM voor aluminium onderdelen wanneer een ontwerp vraagt om scherpe interne hoeken of diepe, smalle holtes die een standaard snijgereedschap niet kan produceren.
Vergelijking van toepassingen
| Type materiaal | Conventionele bewerking | EDM Toepassing |
|---|---|---|
| Gehard staal | Moeilijk, langzaam, hoge gereedschapsslijtage | Ideaal voor complexe vormen, fijne details |
| Aluminium | Snel, efficiënt | Nichegebruik voor scherpe hoeken, diepe sleuven |
| Wolfraamcarbide | Bijna onmogelijk | Primaire methode voor vormgeving |
Het concept van Elektrische weerstand4 is hier cruciaal. Materialen met een lage weerstand (hoge geleidbaarheid) zijn uitstekend voor EDM, terwijl die met een hoge weerstand niet levensvatbaar zijn. Deze eenvoudige eigenschap bepaalt de gehele reikwijdte van wat onze EDM-bewerkingsdiensten kunnen bereiken.
Geleidbaarheid is de absolute vereiste voor EDM. Het proces blinkt uit op harde metalen die moeilijk te frezen zijn, maar dient ook specifieke doeleinden voor zachtere materialen, zoals het creëren van scherpe interne hoeken waar conventionele gereedschappen niet kunnen komen.
Wat EDM per onderdeel kost — en wat de prijs bepaalt
Het begrijpen van de kosten van vonkerosie (EDM) is niet altijd eenvoudig. De prijs is niet alleen gebaseerd op machinetijd. Belangrijke factoren zoals de complexiteit van de opstelling, het materiaaltype en de vereiste oppervlakteafwerking hebben een aanzienlijke invloed op de uiteindelijke kosten per onderdeel.
Belangrijkste kostenfactoren
Veel elementen dragen bij aan de uiteindelijke offerte. Deze omvatten de tijd om de machine te programmeren, het aantal bewerkingen en het verbruik van materialen zoals draad of grafiet voor elektroden. Mijn doel hier is om deze drijfveren voor u te verduidelijken.
Waarom het de moeite waard is
Hoewel EDM vaak een hoger uurtarief heeft dan CNC-frezen, creëert het kenmerken die anders onmogelijk zijn. Het maakt scherpe interne hoeken, diepe ribben en complexe geometrieën in geharde materialen mogelijk, wat een unieke waarde biedt.
Diepere duik in kostenfactoren
De kosten per uur voor EDM-bewerking zijn een nuttige maatstaf, maar vertellen slechts een deel van het verhaal. De initiële opstelling kan bijvoorbeeld een aanzienlijke eenmalige kostenpost zijn, vooral voor complexe onderdelen die aangepaste opspanningen vereisen. Dit is een veelvoorkomend discussiepunt met klanten bij PTSMAKE.
Zinkvonken versus draadvonken kosten
Zinkvonken vereist een aangepaste elektrode, die eerst nauwkeurig bewerkt moet worden. Deze "voor-bewerking" stap voegt aanzienlijke kosten en tijd toe. Draadvonken verbruikt messingdraad tijdens het snijden, en de kosten zijn afhankelijk van de totale padlengte en de draaddiameter die voor de klus wordt gebruikt.
De rol van precisie
Het aantal trimpassen beïnvloedt direct zowel de precisie als de kosten. Een enkele ruwe pas is snel, maar het bereiken van een fijne oppervlakteafwerking en strakke toleranties vereist meerdere, langzamere trimpassen. Dit verhoogt de machinetijd maar garandeert kwaliteit. Het onderliggende proces berust op De wetten van Faraday inzake elektrolyse5 voor materiaalverwijdering.
| Kostendrijver | Invloed op de prijs | Opmerkingen |
|---|---|---|
| Installatietijd | Middelhoog | Hoger voor complexe geometrieën of eerste runs. |
| Elektrodebewerking | Hoog (Zinkvonken) | De elektrode is zelf een op maat gemaakt gereedschap. |
| Machinetijd | Hoog | Typisch de grootste component van de totale kosten. |
| Trimpassen | Medium | Meer passen staan gelijk aan hogere precisie en hogere kosten. |
Deze uitsplitsing helpt te verduidelijken waarom twee ogenschijnlijk vergelijkbare onderdelen zeer verschillende kosten kunnen hebben bij het gebruik van EDM-bewerkingsdiensten.
EDM-kosten worden bepaald door insteltijd, machinetijd, materialen en precisievereisten. Het begrijpen van deze elementen maakt een betere budgettering en een eerlijke offertevergelijking mogelijk, zodat u betaalt voor de unieke mogelijkheid om kenmerken te creëren die met andere methoden onmogelijk zijn.
Niveaus van oppervlakteafwerking en hergietlaag — Wat ingenieurs moeten weten
Vonkerosie (EDM) is zeer nauwkeurig. Echter, het creëert een unieke oppervlakteconditie. Ingenieurs moeten de hergietlaag begrijpen, een dun, broos oppervlak dat ontstaat wanneer gesmolten materiaal opnieuw stolt. Deze laag kan een grote zorg zijn voor de prestaties.
De uitdaging van de hergietlaag
Deze "witte laag" is extreem hard, maar kan microscheurtjes bevatten. Voor onderdelen onder cyclische belasting kunnen deze scheurtjes leiden tot voortijdig falen. Het negeren van dit detail kan de integriteit van kritieke componenten in gevaar brengen, een risico dat we altijd aanpakken in onze EDM-bewerkingsdiensten.
Beheer van oppervlakte-integriteit
Hieronder vindt u een snel overzicht van hoe de dikte van de hergietlaag wordt beïnvloed door verschillende EDM-gangen.
| Type EDM-gang | Typische dikte van de hergietlaag | Oppervlakteafwerking (Ra) |
|---|---|---|
| Ruwe bewerking | 15-50 µm | 2-6.3 µm |
| Semi-afwerkingsgang | 5-15 µm | 0,8-1,6 µm |
| Afwerking | 1-5 µm | 0,2-0,8 µm |
Het beheren van de hergietlaag gaat over het kiezen van de juiste nabewerkingsstrategie. Bij PTSMAKE begeleiden we klanten over de beste aanpak voor hun toepassing. Het doel is om de oppervlakteafwerking van de EDM-hergietlaag te controleren zonder onnodige kosten of complexiteit aan uw project toe te voegen.
Opties voor het verwijderen van de hergietlaag
Meerdere trim- of skim-gangen zijn de eerste verdedigingslinie. Elke volgende gang gebruikt minder energie, waardoor de hergietlaag van de vorige gang wordt verwijderd en een veel dunnere wordt gecreëerd. Voor toepassingen die volledige verwijdering vereisen, zijn secundaire bewerkingen noodzakelijk.
Secundaire activiteiten
Polijsten of slijpen kan de laag mechanisch verwijderen. Voor sommige materialen kan een volgende lichte bewerkingsgang of zelfs specifieke warmtebehandelingen de laag effectief elimineren en oppervlaktespanning verlichten. We bespreken deze afwegingen vaak met onze klanten om de juiste balans te vinden.
Wanneer is de hergietlaag een probleem?
Voor vermoeiingskritische onderdelen in de lucht- en ruimtevaart of medische apparaten is de hergietlaag onaanvaardbaar. De microscheurtjes zijn initiatiepunten voor falen. De materiaaleigenschappen onder deze laag, in de warmte-beïnvloede zone6, zijn ook gewijzigd. U moet de verwijdering ervan op de tekening specificeren.
| Type toepassing | Tolerantie hergietlaag | Aanbevolen actie |
|---|---|---|
| Ruimtevaart Onderdelen | Niet acceptabel | Meerdere trim-gangen + polijsten |
| Medische implantaten | Niet acceptabel | Volledige verwijdering via secundaire bewerking |
| Algemene gereedschappen | Vaak acceptabel | Minimale trim-gangen |
| Spuitgietmatrijzen | Varieert per afwerkingsvereiste. | Afwerkingsgangen voldoende |
Voor niet-kritieke componenten waar oppervlaktehardheid een voordeel is en vermoeiing geen zorg is, kan de hergietlaag soms blijven zitten.
Het begrijpen van de EDM-hergietlaag is cruciaal voor de betrouwbaarheid van componenten. Strategische trim-gangen kunnen deze verminderen, terwijl secundaire bewerkingen deze volledig verwijderen. Het duidelijk specificeren van uw vereisten zorgt ervoor dat onderdelen voldoen aan de prestatie-eisen, vooral in kritieke toepassingen.
Scherpe hoeken, diepe sleuven en dunne wanden — Wat EDM het beste doet
Traditioneel CNC-frezen heeft fysieke beperkingen. Een roterende frees zal altijd een radius achterlaten in een interne hoek, wat leidt tot ontwerpcompromissen. Dit is waar EDM-bewerkingsdiensten uitblinken, door kenmerken te creëren die met andere methoden onmogelijk zijn.
Het probleem met fysieke gereedschappen
Frezen kunnen niet bewerken wat ze niet kunnen bereiken. De kleinste interne radius wordt bepaald door de diameter van het gereedschap. Dit eenvoudige feit kan de functionaliteit van een onderdeel beperken, vooral bij het maken van matrijzen en stempels waar scherpe hoeken vaak essentieel zijn voor de uiteindelijke productvorm.
Ontgrendelen van ontwerpvrijheid
EDM werkt zonder fysieke snijkracht, door elektrische ontladingen te gebruiken om metaal te eroderen. Dit contactloze proces opent deuren naar complexe geometrieën. Het is een fundamentele verschuiving in hoe we de productie van ingewikkelde onderdelen benaderen.
| Geometrische Uitdaging | Freesbeperking | EDM Oplossing |
|---|---|---|
| Interne hoeken | Freesradius bepaalt hoekvorm | Echte, scherpe hoeken met bijna nul radii |
| Diepe sleuven | Gereedschapsbreuk en doorbuigingsrisico | Sleuven met hoge aspectverhouding zijn mogelijk |
| Dunne muren | Wand buigt door of breekt onder kracht | Geen snijkrachten, waardoor fragiele kenmerken behouden blijven |
Voor een ingenieur is vonkerosie meer dan alleen een proces; het is een toegangspoort tot betere ontwerpen. Het verwijdert de beperkingen opgelegd door snijgereedschappen, waardoor u eerst kunt ontwerpen op functie. Dit geldt vooral bij het werken met taaie, geharde materialen.
Bewerking na warmtebehandeling
Een van de krachtigste toepassingen is het bewerken van componenten nadat ze warmtebehandeld zijn. U kunt nauwkeurige vierkante uitsparingen creëren in een volledig geharde D2 gereedschapsstalen matrijs zonder spanning te introduceren of de hardheid van het materiaal te beïnvloeden, iets dat met frezen eenvoudigweg niet haalbaar is.
Geometrieën met hoge verhouding
Denk aan het creëren van diepe, smalle sleuven voor koelkanalen in een spuitgietmatrijs. Een traditionele vingerfrees zou breken. Met EDM kunnen we kenmerken creëren met een zeer hoge Beeldverhouding7, wat cruciaal is voor efficiënte thermische regulering en het produceren van hoogwaardige gegoten onderdelen.
Dunwandige componenten
Ik heb projecten gezien waarbij onderdelen betrokken waren met delicate webben of vinnen die onmiddellijk zouden vervormen onder freesdruk. Het contactloze karakter van EDM maakt het ideaal voor het met precisie produceren van deze dunne, fragiele wanden. Dit is essentieel voor componenten in de lucht- en ruimtevaart en medische apparaten.
EDM is de definitieve oplossing voor geometrieën die conventionele bewerking niet aankan. Het maakt de creatie mogelijk van scherpe hoeken, diepe sleuven en dunne wanden in geharde materialen, waardoor complexe ontwerpuitdagingen worden omgezet in tastbare, hoogwaardige componenten voor onze klanten bij PTSMAKE.
Braamvrij en spanningsvrij: De verborgen voordelen van EDM
Wanneer mensen onze EDM-bewerkingsdiensten overwegen, focussen ze vaak op precisie. Echter, twee van de meest significante voordelen worden vaak over het hoofd gezien: het proces is volledig braamvrij en spanningsvrij. Dit komt omdat EDM thermische energie gebruikt, geen mechanische kracht, om materiaal te verwijderen.
Het probleem met mechanische kracht
Conventionele bewerking snijdt fysiek materiaal, wat spanning kan introduceren, bramen kan creëren en doorbuiging kan veroorzaken in dunne of delicate onderdelen. Deze problemen leiden tot secundaire bewerkingen zoals ontbramen en kunnen zelfs leiden tot onderdeeluitval op termijn, wat de kosten en doorlooptijden verhoogt.
Het contactloze voordeel van EDM
Onze braamvrije, spanningsvrije EDM-bewerking vermijdt deze problemen volledig. Het contactloze karakter behoudt de integriteit van zelfs de meest fragiele werkstukken.
| Functie | Conventionele bewerking | EDM-bewerking |
|---|---|---|
| Neem contact op met | Direct fysiek contact | Geen fysiek contact |
| Bramen | Gebruikelijk, vereist ontbramen | Geen |
| Stress | Veroorzaakt mechanische spanning | Minimale thermische spanning |
| Delicate onderdelen | Hoog risico op vervorming | Veilig en precies |
Dit maakt EDM een ideale oplossing voor componenten waar kwaliteit en betrouwbaarheid niet in het gedrang mogen komen.
Naast de voor de hand liggende precisie, ligt de ware waarde van EDM in zijn zachte aanraking. Ik heb projecten gezien waar conventionele methoden niet haalbaar waren vanwege het risico op onderdeelvervorming of de hoge kosten van handmatig ontbramen van complexe interne kenmerken. EDM was de enige haalbare weg voorwaarts.
Secundaire operaties elimineren
Een belangrijk kostenbesparend voordeel is de eliminatie van de ontbraamstap. Voor ingewikkelde onderdelen met veel kleine kenmerken, kan ontbramen een tijdrovend en duur handmatig proces zijn. Met EDM komen de onderdelen van de machine, klaar voor de volgende fase, wat de gehele productieworkflow vereenvoudigt.
Behoud van materiaalintegriteit
De afwezigheid van mechanische kracht is cruciaal voor het behoud van de structurele integriteit van het werkstuk. We hebben ontdekt dat conventioneel snijden de Materiaalhardheid8 nabij het snijoppervlak, waardoor het component potentieel verzwakt. Het proces van EDM vermijdt dit, waardoor de materiaaleigenschappen consistent blijven in het hele onderdeel. Dit is bijzonder belangrijk voor lucht- en ruimtevaart- en medische toepassingen waar materiaalprestaties van het grootste belang zijn.
| Voordeel | Invloed op productie |
|---|---|
| Geen ontbramen | Verlaagde arbeidskosten en snellere cyclustijden |
| Geen spanning | Verbeterde onderdeelbetrouwbaarheid en prestaties |
| Geen vervorming | Lagere uitvalpercentages voor fragiele componenten |
| Procesbeheersing | Hogere consistentie en herhaalbaarheid |
Door te kiezen voor EDM, krijgt u niet alleen een precieze snede; u investeert in een hoogwaardiger, betrouwbaarder eindproduct met lagere totale fabricagekosten.
EDM-bewerkingsdiensten bieden meer dan alleen precisie. Door bramen en mechanische spanning te elimineren, vermindert het proces secundaire bewerkingen en uitvalpercentages. Dit vertaalt zich direct in onderdelen van hogere kwaliteit en aanzienlijke kostenbesparingen, vooral voor complexe en delicate componenten.
Wanneer EDM de verkeerde keuze is — Bespaar geld door het niet te gebruiken
Vonkerosie (EDM) is een krachtig hulpmiddel voor complexe geometrieën en harde materialen. Het is echter geen pasklare oplossing. Weten wanneer het te vermijden is net zo belangrijk als weten wanneer het te gebruiken. De sleutel is het begrijpen van de primaire beperking: snelheid.
Lage materiaalverwijderingssnelheid
De materiaalverwijderingssnelheid bij EDM is aanzienlijk lager dan bij conventioneel frezen of draaien. Voor grote, eenvoudige kenmerken of bulk materiaalverwijdering, vertaalt dit zich direct in langere cyclustijden en hogere kosten. Het kiezen van het verkeerde proces kan uw budget onnodig opblazen.
Wanneer Conventionele Bewerking Wint
Voor bepaalde toepassingen is traditionele CNC-bewerking sneller, efficiënter en kosteneffectiever. Het is cruciaal om de specifieke behoeften van uw project te evalueren voordat u standaard overgaat op een geavanceerder proces.
| Scenario | Beste proces | Reden |
|---|---|---|
| Grote, eenvoudige zakken | Conventioneel frezen | Snellere materiaalaanvoer |
| Zachte materialen (bijv. Aluminium) | Conventioneel frezen | Snijvermogen met hoge snelheid |
| Eenvoudige onderdelen met groot volume | CNC Draaien/Frezen | Lagere cyclustijd per onderdeel |
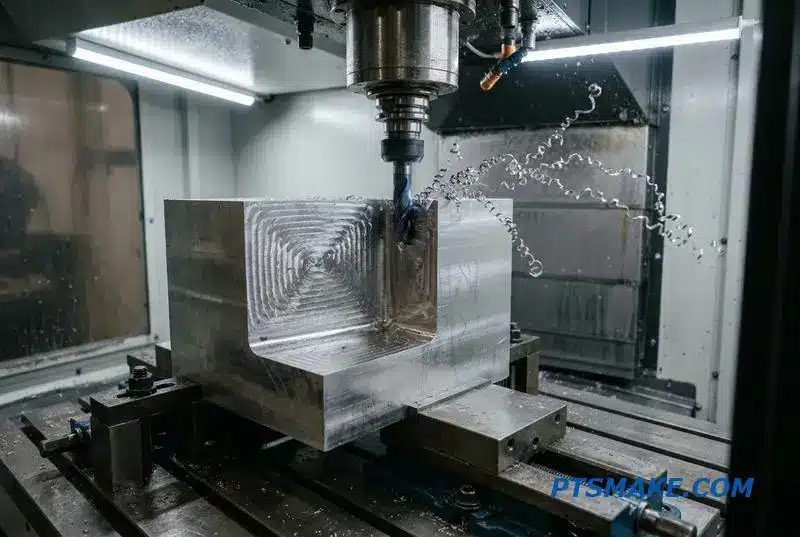
Het kiezen van het juiste fabricageproces vereist een zorgvuldige afweging van complexiteit, materiaal, volume en kosten. Hoewel onze EDM-bewerkingsdiensten bij PTSMAKE uitblinken in het creëren van ingewikkelde kenmerken met nauwe toleranties, adviseer ik klanten altijd om alternatieven te overwegen voor eenvoudigere taken. Het doel is efficiëntie.
Kosten versus complexiteit analyseren
Het kernprincipe is eenvoudig: gebruik EDM voor complexiteit die conventionele gereedschappen niet kunnen bereiken. Voor eenvoudige onderdelen, vooral in grote volumes, maken de insteltijd en trage snijsnelheid van EDM het economisch onpraktisch. Wij helpen onze partners deze afweging te analyseren om de beste waarde te garanderen.
Wanneer geen gebruik te maken van EDM
Eenvoudige onderdelen in grote volumes: Voor massaproductie van componenten zonder complexe kenmerken biedt conventionele CNC-bewerking een veel lagere kosten per onderdeel en snellere doorlooptijd. De economie is niet gunstig voor EDM in dit scenario.
Grootschalige materiaalverwijdering: Als uw primaire doel is om snel een groot volume materiaal te verwijderen, is EDM de verkeerde keuze. Conventionele voorbewerkingen met een freesmachine zijn veel efficiënter, hoewel ze kunnen introduceren Verharding9.
Niet-geleidende materialen: Dit is een fundamentele beperking. EDM werkt door het creëren van een elektrische ontlading tussen de elektrode en het werkstuk. Daarom kan het niet worden gebruikt op niet-geleidende materialen zoals kunststoffen, keramiek of composieten.
| Factor | Voorkeur voor conventionele bewerking | Voorkeur voor EDM |
|---|---|---|
| Meetkunde | Eenvoudige vormen, grote kenmerken | Complexe interne holtes, scherpe hoeken |
| Materiaal | Zachte metalen, niet-geleidend | Gehard gereedschapsstaal, exotische legeringen |
| Volume | Productie van grote volumes | Prototypes, complexe onderdelen in kleine volumes |
Het kiezen van het juiste proces is cruciaal voor budget en planning. Hoewel EDM een geavanceerde oplossing is, is conventionele bewerking vaak sneller en kosteneffectiever voor eenvoudige taken. Begrijpen wanneer EDM niet te gebruiken is de sleutel tot het optimaliseren van uw productiestrategie.
EDM gecombineerd met CNC-bewerking — Het beste van twee werelden
Voor onderdelen met complexe geometrieën schiet een enkel productieproces vaak tekort. De slimste aanpak is een hybride aanpak, gebruikmakend van de sterke punten van verschillende methoden. Dit is waar het combineren van traditioneel CNC-frezen met precisie EDM-bewerkingsdiensten een superieure oplossing biedt voor uitdagende componenten.
Het beste van twee werelden
CNC-frezen is snel en efficiënt voor het verwijderen van grote hoeveelheden materiaal. Het vormt snel het hoofdlichaam van een onderdeel. EDM daarentegen blinkt uit in het creëren van kenmerken die moeilijk of onmogelijk zijn voor freesgereedschappen om te produceren, vooral in geharde materialen.
Procesuitsplitsing
| Proces | Primaire functie | Ideaal voor |
|---|---|---|
| CNC Frezen | Verwijdering van bulkmateriaal | Algemene vormgeving, uitsparingen, gaten |
| Draad EDM | Fijne details snijden | Scherpe interne hoeken, diepe sleuven |
Deze combinatie stelt ons in staat onderdelen efficiënt te bewerken zonder concessies te doen aan de ingewikkelde details of materiaaleigenschappen, waarbij zowel snelheid als precisie worden geoptimaliseerd.
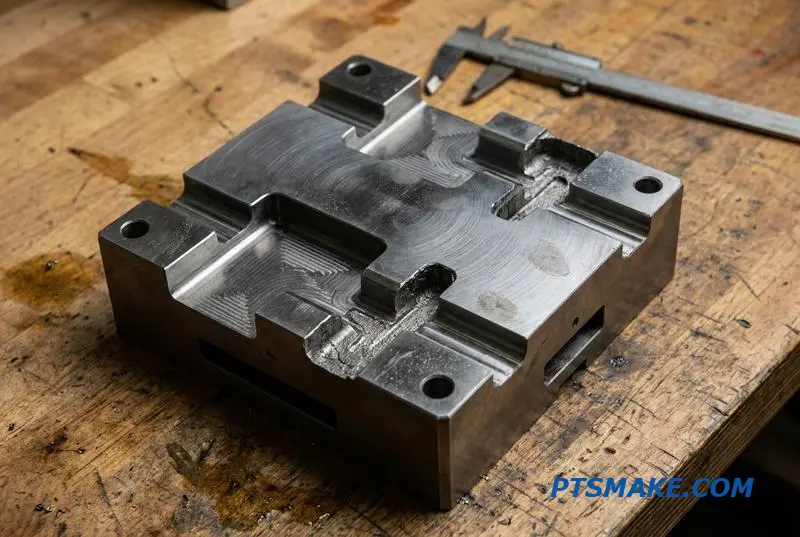
Waarom één enkele partner cruciaal is
De echte waarde van deze hybride methode wordt ontsloten wanneer beheerd door één enkele, full-service leverancier. Wanneer u één partner gebruikt voor beide processen, krijgt u één tekening, één inspectierapport en één aanspreekpunt. Dit elimineert het risico op miscommunicatie tussen verschillende werkplaatsen.
Een praktisch voorbeeld: Gehard gereedschap
Overweeg een geharde spuitgietmatrijs van gereedschapsstaal. Eerst gebruiken we CNC-frezen om de hoofdcaviteit en kernstructuren te bewerken terwijl het materiaal nog zacht is. Na warmtebehandeling is het staal te hard voor conventionele snijgereedschappen. We gebruiken dan draadvonken om de scherpe hoeken, uitwerppen gaten en fijne koelkanalen met extreme precisie te snijden.
Workflow met één bron versus meerdere bronnen
| Aspect | Eén partner (PTSMAKE) | Meerdere leveranciers |
|---|---|---|
| Verantwoordelijkheid | Volledig verantwoordelijk | Potentieel voor het doorschuiven van schuld |
| Communicatie | Gestroomlijnd & duidelijk | Risico op gegevensverlies/fouten |
| Kwaliteitscontrole | Consistente inspectie | Variërende standaarden & rapporten |
| Integriteit van het oppervlak10 | Gedurende het hele proces gecontroleerd | Gefragmenteerde procescontrole |
Het beheren van de gecombineerde EDM- en CNC-bewerking workflow onder één dak bij PTSMAKE zorgt voor naadloze overgangen en totale kwaliteitscontrole. Wij beheren het hele proces, zodat u dat niet hoeft te doen.
Het combineren van CNC voor bulkverwijdering en EDM voor fijne details is de meest effectieve strategie voor complexe, geharde onderdelen. Eén enkele partner stroomlijnt dit proces, garandeert kwaliteit en verantwoordelijkheid en vereenvoudigt uw supply chain management van begin tot eind.
Ontwerpen voor EDM — Tekeningen die schoon bewerken en minder kosten
Effectieve vonkerosie (EDM) begint op de tekentafel. Eenvoudige ontwerpkeuzes kunnen de bewerkingstijd en kosten drastisch verlagen. Door kenmerken te optimaliseren voor het EDM-proces, krijgt u schonere onderdelen sneller en betaalbaarder. Kleine aanpassingen maken een groot verschil.
Belangrijkste principes voor kosteneffectief ontwerp
Een bruikbare EDM-ontwerpgids voor maakbaarheid richt zich op bruikbaarheid. Voorzie altijd hoekradii waar mogelijk, aangezien scherpe interne hoeken complexer elektrodenwerk of lagere draadsnelheden vereisen. Ruimere toleranties op niet-kritische oppervlakken verminderen ook de insteltijd en bewerkingstijd aanzienlijk.
Kenmerkvergelijking voor EDM
Deze tabel toont hoe kleine ontwerpwijzigingen de productie beïnvloeden.
| Ontwerp Keuze | Goede praktijk (Lagere kosten) | Slechte praktijk (Hogere kosten) |
|---|---|---|
| Interne hoeken | Ruime radius (bijv. > 0,5 mm) | Scherpe hoek van 90 graden |
| Toleranties | ±0,05 mm op niet-passende vlakken | ±0,005 mm op alle oppervlakken |
| Startpunt | Voorgeboord startgat aanwezig | Geen ingangspunt voor draad |
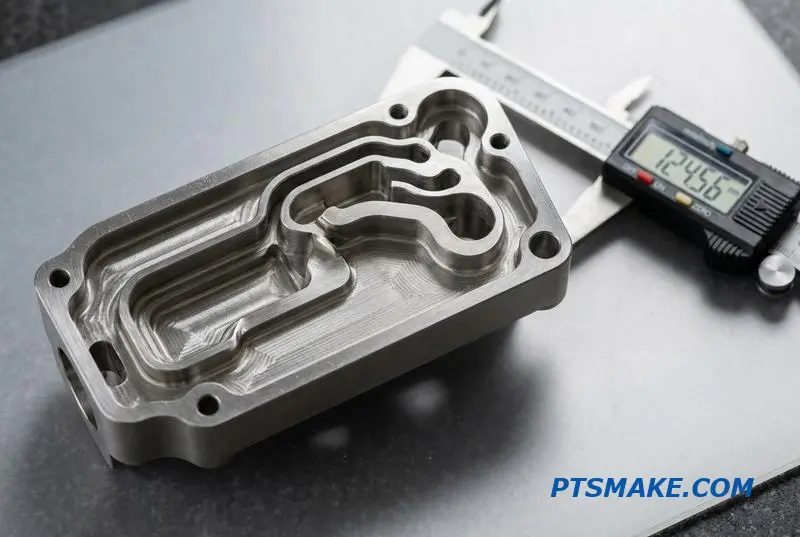
Ontwerpen voor onze EDM-bewerkingsdiensten vereist nadenken over het hele proces. Een goed ontworpen onderdeel vereenvoudigt de instelling en uitvoering, wat direct resulteert in besparingen. Bijvoorbeeld, ontwerp altijd een ingangspunt of startgat voor draad-EDM-bewerkingen. Dit elimineert een secundair boorproces.
Optimaliseren van oppervlakteafwerking en toleranties
Specificeer alleen trimpassen waar de oppervlakteafwerking cruciaal is voor de functie. Elke extra pas voegt aanzienlijke tijd toe. Onnodig strakke toleranties op niet-functionele oppervlakken dwingen ons het proces te vertragen, waardoor de elektrode slijtage en de monitoringtijd toenemen, wat bijdraagt aan de uiteindelijke kosten. Op basis van onze samenwerkingen met klanten, kan slimme tolerering de onderdeelkosten met wel 30% verlagen.
Beeldverhoudingen begrijpen
Houd de aspectverhouding van gaten en sleuven praktisch. Een zeer diepe, smalle sleuf is moeilijk te spoelen, wat leidt tot lagere snijsnelheden en potentiële onnauwkeurigheden. Dit komt doordat vuil niet efficiënt kan ontsnappen, wat instabiliteit in de vonk veroorzaakt. Dit kan ook oppervlaktedefecten introduceren zoals Microscheurtjes11, wat de integriteit van het onderdeel aantast.
Ontwerpcontrast: Kostenimpact
Een onderdeel ontworpen met ruime radii, praktische toleranties en een startgat kan veel sneller worden bewerkt dan een met scherpe hoeken en onnodig strakke specificaties overal. Het verschil is niet gering; een goed ontworpen onderdeel kan vaak voor 20-40% minder worden geproduceerd.
Slim EDM-ontwerp voor maakbaarheid richt zich op praktische keuzes zoals hoekradii, toleranties en ingangspunten. Deze overwegingen verminderen direct de bewerkingscomplexiteit en kosten, waardoor u efficiënt hoogwaardige onderdelen ontvangt. Bij PTSMAKE begeleiden we onze partners door deze eenvoudige doch impactvolle optimalisaties.
Opspanning en instelling bij EDM — Hoe het uw doorlooptijd beïnvloedt
Velen gaan ervan uit dat de instelling van vonkerosie (EDM) vergelijkbaar is met CNC-frezen. Echter, de opspanning en voorbereiding zijn fundamenteel anders, wat direct van invloed is op de doorlooptijd van uw project. In tegenstelling tot frezen is EDM een contactloos proces dat unieke opspanoplossingen vereist om elektrische geleidbaarheid en stabiliteit te garanderen.
Belangrijke instellingsverschillen
De belangrijkste verschillen komen voort uit het proces zelf. Draad-EDM heeft een vrij pad nodig voor de draad, en zink-EDM vereist een aangepaste elektrode. Elke stap voegt tijd toe voordat het snijden zelfs begint. Deze voorbereidende fasen zijn cruciaal voor de precisie die onze EDM-bewerkingsdiensten leveren.
Initiële tijdsinvestering
| Instellingsfactor | CNC Frezen | Vonkerosie (EDM) |
|---|---|---|
| Werkplaats | Mechanische opspanning (bankschroeven, klauwplaten) | Geleidende, niet-obstructieve opspanningen |
| Gereedschap | Standaard vingerfrezen, boren | Op maat bewerkte elektroden (Zink) |
| Voorbewerking | Minimaal, bepaal onderdeel nul | Boor startgaten (Draad), bewerk elektrode |
Deze initiële investering in instelling is een belangrijke factor in de totale doorlooptijd van de EDM-opspaninstelling.
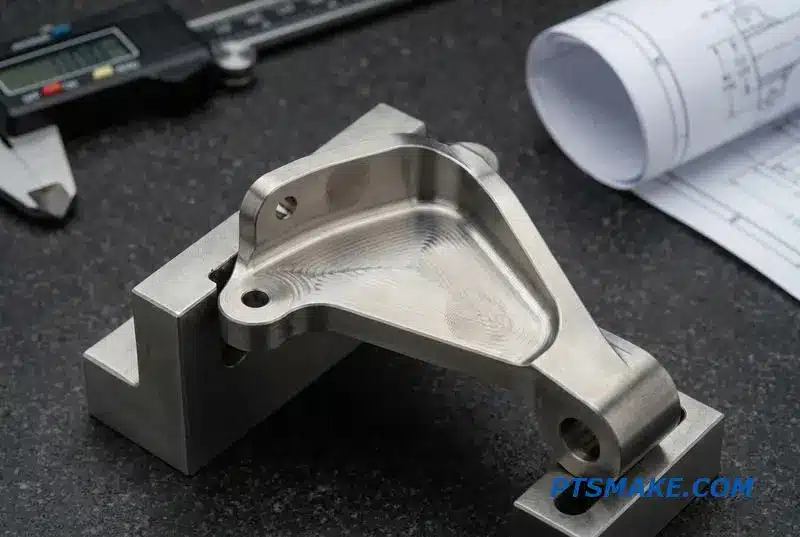
Het begrijpen van de nuances van EDM-instelling is essentieel voor het effectief beheren van projecttijdlijnen. In tegenstelling tot het simpelweg opspannen van een blok in een bankschroef voor frezen, heeft elke EDM-methode unieke voorbereidende behoeften die stappen toevoegen aan het productieproces. Deze stappen zijn niet onderhandelbaar voor het bereiken van hoge precisie.
Nuances van draad-EDM-instelling
Voor draad-EDM moeten we eerst een "startgat" bewerken. De draad moet door dit gat worden geregen om te beginnen met snijden. Bovendien mogen opspanningen het pad van de draad niet belemmeren, wat vaak creatieve opspanmethoden vereist die contact met de boven- of onderoppervlakken van het werkstuk vermijden.
Extra stap van zink-EDM
Zink-EDM vereist een precies bewerkte elektrode, wat in wezen een spiegelbeeld is van het uiteindelijke kenmerk. Deze elektrode moet eerst worden vervaardigd, meestal door CNC-frezen. Dit voegt een heel productieproces toe voordat het EDM-werk zelfs kan beginnen, waardoor de doorlooptijd wordt verlengd.
De uitdaging van meerdere instellingen
Als een onderdeel kenmerken op meerdere vlakken vereist, introduceert elke herbevestiging nieuwe insteltijd. Elke herpositionering vereist een nauwgezette heruitlijning om de nauwkeurigheid te behouden. Dit proces is gevoelig voor factoren zoals Thermische uitzetting12, wat de afmetingen van het onderdeel kan beïnvloeden tijdens lange bewerkingscycli. Om dit te stroomlijnen, overweeg kenmerken te consolideren op één vlak of startgaten te voorzien in uw ontwerpbestanden. Deze eenvoudige vooruitziende blik kan de productietijd aanzienlijk verkorten.
Correcte EDM-bevestiging en -opstelling, hoewel tijdrovend, zijn fundamenteel voor precisie. Het begrijpen van deze stappen – van het maken van startgaten tot het bewerken van elektroden – helpt te verduidelijken waarom doorlooptijden verschillen van conventioneel frezen en hoe ontwerpkeuzes uw project kunnen versnellen.
Prototyping met EDM — Van enkelstuks tot productieseries
Vonkerosie (EDM) is een uitstekende keuze voor prototypes, vooral bij complexe geometrieën of geharde metalen. Conventionele gereedschappen hebben vaak moeite met deze taken. EDM biedt een precieze oplossing zonder het materiaal te belasten. Dit maakt het ideaal voor het creëren van dat eerste perfecte onderdeel.
Waarom beginnen met EDM?
EDM snijdt ingewikkelde vormen die onmogelijk zijn voor frezen of draaien. Het werkt op materialen nadat ze warmtebehandeld zijn. Dit behoudt de uiteindelijke eigenschappen van het onderdeel vanaf het allereerste begin, waarbij wordt gewaarborgd dat het prototype de productie-eenheid nauwkeurig weerspiegelt.
Belangrijkste voordelen voor prototypes
We hebben ontdekt dat het gebruik van EDM-bewerkingsdiensten voor initiële onderdelen duidelijke voordelen biedt. Het stelt ontwerpers in staat om concepten onmiddellijk te testen met materialen van productkwaliteit en hardheidsniveaus. Dit voorkomt verrassingen later in de ontwikkelingscyclus.
| Functie | EDM-prototyping | Traditionele CNC |
|---|---|---|
| Materiaalhardheid | Geen beperkingen | Beperkt door gereedschapsmateriaal |
| Complexe geometrie | Uitstekend voor scherpe hoeken | Moeilijk of onmogelijk |
| Slijtage gereedschap | Minimale elektrode slijtage | Aanzienlijke gereedschapsslijtage |
| Installatietijd | Matig | Snel voor eenvoudige onderdelen |
De overgang van een enkel prototype naar een productierun met EDM is een soepel proces. De fundamentele parameters die voor het eerste onderdeel zijn vastgesteld, blijven consistent voor volgende eenheden. Dit zorgt ervoor dat het tiende of honderdste onderdeel identiek is aan het eerste, een belangrijke vereiste voor kwaliteitscontrole.
Opschalen: Het EDM-pad
Het echte voordeel van EDM-prototyping voor lagevolumeproductie is schaalbaarheid. Dezelfde opstelling gebruikt om één stuk te maken, kan een kleine batch produceren zonder grote veranderingen. Dit is perfect voor initiële markttests of voor producten met een lagere vraag, waar investeren in dure gereedschappen voor andere processen niet gerechtvaardigd is.
Weten wanneer te wisselen
EDM is niet het snelste proces. De materiaalverwijderingssnelheid13 is lager dan conventionele CNC-bewerking. Wanneer productievolumes duizenden eenheden bereiken, kan de cyclustijd de kosten verhogen. Op dat punt kunnen processen zoals stempelen of spuitgieten economischer zijn.
| Productievolume | Aanbevolen proces | Belangrijke overwegingen |
|---|---|---|
| 1 - 100 | EDM | Hoge precisie, consistente kwaliteit |
| 100 – 1,000 | EDM of CNC-frezen | Balans tussen kosten en complexiteit |
| 1,000+ | Stempelen, Gieten | Hoge initiële gereedschapskosten |
Het kiezen van een partner die dit hele pad begrijpt, is van vitaal belang. Bij PTSMAKE begeleiden we klanten van prototype tot productie. Dit zorgt ervoor dat de ontwerpintegriteit behouden blijft, waardoor het kostbare en tijdrovende proces van herkwalificatie met een nieuwe leverancier wordt vermeden.
EDM is een zeer effectieve methode voor de overgang van een enkel prototype naar lagevolumeproductie. Het zorgt voor consistentie en precisie. Samenwerken met één leverancier die deze hele workflow kan beheren, stroomlijnt het proces en voorkomt kostbare herkwalificatieproblemen.
Kwaliteitsinspectie van EDM-onderdelen — Welke rapporten te eisen
Het waarborgen van de kwaliteit van EDM-onderdelen gaat verder dan een eenvoudige visuele controle. U heeft concrete gegevens nodig om te verifiëren dat aan de specificaties wordt voldaan. De juiste documentatie bevestigt precisie en consistentie, wat fundamenteel is voor hoogwaardige componenten.
De Essentiële QC-rapporten
Voor elk EDM-project verwacht ik altijd een standaard set rapporten te zien. Deze documenten leveren objectief bewijs van kwaliteit en zijn niet onderhandelbaar voor kritische onderdelen. Ze vormen de basis van een solide kwaliteitsborgingsproces.
| Rapporttype | Doel |
|---|---|
| CMM-rapport | Verifieert kritische afmetingen en geometrische toleranties. |
| Oppervlakteafwerking (Ra) | Bevestigt de vereiste textuur en gladheid. |
| Controle van de hergesmolten laag | Valideert de materiaalintegriteit na bewerking, indien gespecificeerd. |
Eerste-Artikel Inspectie is Cruciaal
EDM is een zeer herhaalbaar proces. Zodra het machineprogramma en de opstelling zijn gevalideerd, zijn volgende onderdelen zeer consistent. Dit maakt de Eerste-Artikel Inspectie (FAI) de meest kritische stap. Een grondig FAI-rapport zorgt ervoor dat de hele batch correct zal zijn.
Een gedegen EDM-kwaliteitscontrole-inspectiekader vertrouwt op het stellen van de juiste vragen en het eisen van het juiste bewijs. Het gaat niet om wantrouwen; het gaat om het opbouwen van een partnerschap gebaseerd op verifieerbare gegevens en duidelijke communicatie.
Dieper ingaan op documentatie
Een Coördinatenmeetmachine (CMM) rapport is essentieel voor onderdelen met complexe geometrieën of nauwe toleranties. Het biedt een gedetailleerde 3D-kaart van het onderdeel, waarbij kenmerken worden bevestigd die niet met schuifmaten kunnen worden gemeten. Voor oppervlakteafwerking, vraag hoe de leverancier het meet; een profielmeter levert een kwantificeerbare Ra-waarde, niet alleen een visuele vergelijking.
Wanneer toepassingen dit vereisen, is het bevestigen van de afwezigheid of gecontroleerde dikte van een hergesmolten laag van vitaal belang. Dit vereist vaak gespecialiseerde analyse. Het hele proces is een praktische toepassing van Metrologie14, waarbij elke meting nauwkeurig en traceerbaar is. Bij PTSMAKE leveren we deze rapporten als standaardpraktijk voor onze EDM-verspaningsdiensten.
Belangrijke vragen voor uw leverancier
Gebruik deze vragen om het kwaliteitsproces van een potentiële leverancier te beoordelen. Hun antwoorden zullen veel onthullen over hun toewijding aan kwaliteit.
| Vraag | Wat het onthult |
|---|---|
| Levert u CMM-rapporten? | Hun vermogen om complexe dimensionale nauwkeurigheid te verifiëren. |
| Hoe verifieert u de oppervlakteafwerking? | Hun apparatuur en proces voor het voldoen aan textuurspecificaties. |
| Wat is uw typische afval-/herwerkpercentage? | Hun algehele procesbeheersing en efficiëntie. |
Een laag afvalpercentage duidt vaak op een volwassen en stabiel productieproces, wat precies is wat u wilt van een partner die betrouwbare EDM-verspaningsdiensten levert.
Voor effectieve EDM-kwaliteitscontrole, sta op belangrijke rapporten zoals CMM, oppervlakteafwerking en verificatie van de hergietlaag. Een grondige eerste-artikelinspectie is cruciaal, gevolgd door batchsampling, wat een consistente kwaliteit voor de gehele productierun garandeert.
EDM voor gereedschappen vs productieonderdelen — Twee verschillende gesprekken
Bij het bespreken van EDM-verspaningsdiensten, is de eerste vraag die ik stel of het project voor gereedschap of een productieonderdeel is. Het antwoord verandert het gesprek volledig, van de leverancier die u nodig heeft tot de successtatistieken. Dit zijn twee fundamenteel verschillende gebruiksscenario's.
Gereedschap: Gebouwd voor duurzaamheid
Voor gereedschap zoals mallen, matrijzen en ponsen, is EDM vaak de primaire methode voor gehard gereedschapsstaal. Hier ligt de focus op precisie, oppervlakteafwerking en duurzaamheid. Een gereedschap moet duizenden of zelfs miljoenen cycli meegaan, dus de initiële kosten zijn secundair aan de langetermijnprestaties.
Productie: Ontworpen voor efficiëntie
In tegenstelling hiermee, het gebruik van EDM voor productieonderdelen omvat doorgaans het creëren van specifieke, complexe kenmerken die anders moeilijk te bewerken zijn. De belangrijkste aandachtspunten zijn herhaalbaarheid, cyclustijd en kosten per onderdeel. Efficiëntie en consistentie gedurende een productierun zijn de meest kritieke factoren.
| Focusgebied | Gereedschapstoepassing | Productieonderdeeltoepassing |
|---|---|---|
| Primair doel | Levensduur en duurzaamheid | Herhaalbaarheid en efficiëntie |
| Materiaal | Gehard gereedschapsstaal | Diverse productiemetalen |
| Sleutel Metriek | Afwerking en detailnauwkeurigheid | Kosten per onderdeel en levertijd |
| Volume | Laag (Vaak eenmalig) | Hoog (Batch of Massa) |
Het onderscheid tussen EDM-gereedschap versus productieonderdelen is cruciaal voor leveranciersselectie. Een werkplaats die uitblinkt in het maken van enkele, zeer gedetailleerde matrijsvormen is mogelijk niet uitgerust voor de automatisering en procesbeheersing die nodig zijn voor productieonderdelen met een hoog volume. Hun kostenstructuur en expertise zijn verschillend.
Het perspectief van de leverancier
Een gereedschapsspecialist investeert zwaar in zeer nauwkeurige zinkvonkmachines en de expertise om complexe elektroden te creëren. Zij begrijpen hoe verschillende EDM-instellingen de Anisotroop15 eigenschappen van gehard staal beïnvloeden, wat cruciaal is voor het voorkomen van voortijdige gereedschapsslijtage en -falen. Hun offerteproces weerspiegelt een focus op een enkel, hoogwaardig activum.
Aan de andere kant geeft een productiegericht bedrijf prioriteit aan draadvonkmachines en geautomatiseerde systemen. Hun kracht ligt in procesoptimalisatie om cyclustijden te verkorten en ervoor te zorgen dat elk onderdeel identiek is. Zij zijn experts in het beheren van kosten over grote batches, waarbij een paar seconden bespaard per onderdeel zich vertaalt in aanzienlijke besparingen.
Het werk afstemmen op de werkplaats
Het begrijpen van dit verschil helpt u uw aanvraag te formuleren. Wanneer u een leverancier benadert, stelt het duidelijk vermelden van uw toepassing—gereedschap of productie—hen in staat een relevante offerte te verstrekken en bewijst het dat u weet waar u op moet letten bij een partner.
| Type leverancier | Gereedschapsspecialist | Productiespecialist |
|---|---|---|
| Expertise | Complex elektrodedesign | Procesautomatisering en -beheersing |
| Uitrusting | Zeer nauwkeurige zinkvonkmachine | Geautomatiseerde draadvonksystemen |
| Kostenmodel | Waardegericht (levensduur) | Volumegericht (efficiëntie) |
| Ideaal Project | Spuitgietmatrijzen, stempels | Onderdelen met ingewikkelde kenmerken |
Weten of u een gereedschap of een productieonderdeel nodig heeft, is de eerste stap. Deze duidelijkheid zorgt ervoor dat u de juiste partner inschakelt, nauwkeurige offertes krijgt en uiteindelijk een eindproduct ontvangt dat voldoet aan uw specifieke projectvereisten, hetzij voor duurzaamheid of voor volumeproductie.
EDM-doorlooptijden — Wat realistisch is en wat bestellingen vertraagt
Het stellen van realistische verwachtingen voor de doorlooptijd van EDM-verspaning is cruciaal. Een eenvoudig draadvonkonderdeel kan in enkele dagen worden voltooid, maar complexe projecten kunnen weken duren. Vertragingen worden vaak verkeerd begrepen en kunnen leiden tot frustratie als ze niet worden voorzien.
Belangrijke tijdlijnfactoren
Verschillende stadia dragen bij aan de algehele leveringsplanning. De initiële instelling, het bewerkingsproces en eventuele vereiste afwerkingsstappen spelen allemaal een belangrijke rol. Het begrijpen van deze elementen helpt bij het nauwkeuriger plannen van een projectplanning.
Veelvoorkomende invloeden op tijdlijnen
Hier zijn enkele typische factoren die we zien die van invloed zijn op de doorlooptijden voor onze EDM-bewerkingsdiensten.
| Factor | Potentieel effect |
|---|---|
| Deelcomplexiteit | Hoog |
| Elektrode fabricage | Hoog (voor Zinkvonken) |
| Nabehandelingstappen | Hoog |
| Inspectievereisten | Gemiddeld tot hoog |
Het begrijpen van de specifieke oorzaken van vertragingen helpt bij het beheren van de projecttijdlijn. Het gaat niet alleen om de uren dat de machine draait; voorbereidend en afwerkend werk zijn vaak de meest tijdrovende onderdelen van het proces.
Veelvoorkomende Vertragingen Ontleden
Elektrode fabricage
Voor zinkvonken is het creëren van de aangepaste elektrode een project op zich. Het vereist afzonderlijke CNC-bewerking, en de complexiteit ervan kan een week of meer aan het schema toevoegen voordat het vonkverspaningsproces zelfs maar begint.
Programmering en Instelling
Draadvonken vereist precieze programmeerpaden. Bovendien, als het onderdeel geen reeds bestaand gat voor de draad heeft, is het boren van een startgat een noodzakelijke voorbereidende stap. Deze taken dragen bij aan de initiële vonkverspaningsdoorlooptijd.
Warmtebehandeling en Afwerking
Als een onderdeel na bewerking verharding vereist, moet het voor warmtebehandeling worden verzonden. Dit proces, dat kan inhouden Doven16, hangt vaak af van het schema van een externe leverancier, wat transport- en verwerkingstijd toevoegt.
Hoe Doorlooptijden te Verkorten
Om ons te helpen uw bestelling te versnellen, dient u vanaf het begin complete en duidelijke tekeningen aan te leveren. Het specificeren van het vereiste oppervlakteafwerkingsniveau en het aanleveren van een draadstartgat kan ook de insteltijd aanzienlijk verkorten en de workflow stroomlijnen.
Realistische vonkverspaningsdoorlooptijden zijn afhankelijk van de complexiteit van het onderdeel, de elektrodebehoeften en de nabehandelingsprocessen. Duidelijke tekeningen en specificaties zijn de meest effectieve hulpmiddelen om onverwachte vertragingen te voorkomen en ervoor te zorgen dat uw project op schema blijft met onze vonkverspaningsdiensten.
EDM voor gehard staal en hardmetaal — Waar andere methoden falen
Het Na-Verhardingsdilemma
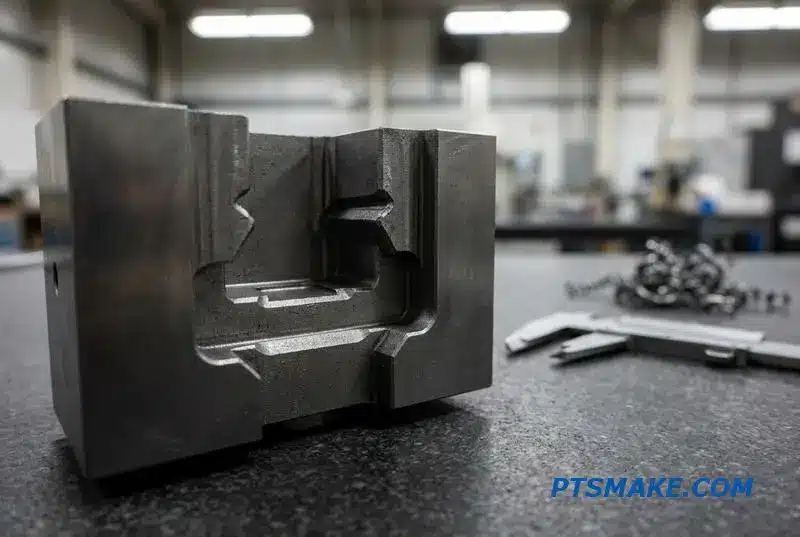
Conventionele bewerking stuit op een muur bij geharde materialen. Na warmtebehandeling worden materialen zoals gereedschapsstaal of hardmetaal te taai voor standaardfrezen, die bot worden of breken. Dit creëert een aanzienlijk productieknelpunt, vooral voor het creëren van precisiekenmerken op duurzame onderdelen.
Een Contactloze Oplossing
Dit is precies waar onze vonkverspaningsdiensten uitblinken. Vonkverspanen is een contactloos proces. Het gebruikt thermische energie om materiaal te eroderen, volledig onaangetast door de hardheid ervan. Dit stelt ons in staat om ingewikkelde kenmerken te creëren nadat het materiaal volledig is gehard.
Frezen versus Vonkverspanen op Gehard Staal
| Functie | Conventioneel frezen | EDM-bewerking |
|---|---|---|
| Materiaalhardheid | Beperkt tot < 60 HRC | Niet beïnvloed door hardheid |
| Slijtage gereedschap | Hoog risico op gereedschapsbreuk | Elektrode slijtage is voorspelbaar |
| Complexiteit van kenmerken | Beperkt op geharde onderdelen | Ideaal voor complexe geometrie |
De Ideale Productieworkflow
Het meest efficiënte proces is om het grootste deel van het onderdeel te bewerken terwijl het zich in een zachtere, gegloeide staat bevindt. Zodra de primaire vormgeving is voltooid, ondergaat het onderdeel een warmtebehandeling om de uiteindelijke hardheid te bereiken. Pas dan gebruiken we vonkverspanen voor de uiteindelijke, kritieke kenmerken.
Deze volgorde zorgt voor dimensionale stabiliteit en voorkomt de vervorming die kan optreden als complexe kenmerken vóór het harden worden bewerkt. Het proces berust op een gecontroleerde elektrische ontlading die een Plasmakanaal17 tussen de elektrode en het werkstuk creëert, waarbij een klein deel van het materiaal smelt.
Toepassingen in Matrijs- en Vormbouw
Deze methode is fundamenteel bij het creëren van ponsen, matrijzen en spuitgietmallen. We kunnen bijvoorbeeld scherpe interne hoeken of ingewikkelde koelkanalen in gehard gereedschapsstaal snijden. Dit maakt Vonkverspanen van gehard staal en hardmetaal een voorkeursproces voor slijtvaste gereedschappen die precisie vereisen.
Waarom Leverancierservaring Cruciaal Is
Werken met geharde materialen vereist gespecialiseerde kennis. Een ervaren leverancier zoals PTSMAKE begrijpt hoe parameters moeten worden beheerd om microscheurtjes te voorkomen en de oppervlakte-integriteit te behouden. Het kiezen van de verkeerde partner kan leiden tot voortijdig gereedschapsfalen, wat uw hele project in gevaar brengt.
| Factor | Belang in Vonkverspanen van Gehard Materiaal |
|---|---|
| Energie-instellingen | Moet worden geoptimaliseerd om thermische schade te voorkomen |
| Spoelen | Cruciaal voor het verwijderen van vuil en het voorkomen van vonkoverslag |
| Elektrode Materiaal | Koper- of grafietkeuze beïnvloedt afwerking/slijtage |
Vonkverspanen is niet zomaar een alternatief; het is een strategisch voordeel voor geharde materialen. Het maakt bewerking na warmtebehandeling mogelijk, waardoor eindonderdelen zowel extreme precisie als maximale duurzaamheid hebben. Deze capaciteit is essentieel voor hoogwaardige gereedschappen en complexe componenten.
Het begrijpen van de rol van deze vloeistof is essentieel om te begrijpen hoe vonkverspanen precisie bereikt zonder mechanische spanning op het werkstuk. ↩
Leer hoe deze metallurgische oppervlakteverandering de levensduur en prestaties van uw component kan beïnvloeden. ↩
Het begrijpen van elektrode slijtage helpt de nauwkeurigheid van het eindonderdeel te voorspellen en de procesparameters van zinkvonken te optimaliseren. ↩
Het begrijpen van deze eigenschap helpt te bepalen of EDM het juiste productieproces is voor uw materiaalkeuze. ↩
Dit principe verklaart hoe EDM materiaal niet-mechanisch verwijdert, wat essentieel is voor de precisie en veelzijdigheid ervan. ↩
Leer hoe dit thermisch veranderde gebied de mechanische sterkte en levensduur van uw onderdeel beïnvloedt. ↩
Het begrijpen van deze verhouding is essentieel voor het ontwerpen van effectieve diepe kenmerken voor koeling, ontluchting en andere functionele toepassingen. ↩
Begrijp hoe bewerkingskeuzes van invloed zijn op de uiteindelijke eigenschappen van een materiaal en de duurzaamheid op lange termijn in veeleisende toepassingen. ↩
Begrijp hoe deze materiaaleigenschap van invloed kan zijn op de daaropvolgende bewerking en de prestaties van het onderdeel. ↩
Leer hoe deze eigenschap van invloed is op de prestaties van het onderdeel en de betrouwbaarheid in toepassingen met hoge spanning. ↩
Het begrijpen van dit effect helpt vroegtijdige uitval van onderdelen te voorkomen en verbetert de materiaalintegriteit. ↩
Leer hoe dit principe van invloed is op de materiaalstabiliteit en precisie in geavanceerde fabricagetoepassingen. ↩
Ontdek hoe deze belangrijke maatstaf van invloed is op projecttijdlijnen en kosten in de fabricage. ↩
Ontdek de wetenschap van meten om te begrijpen hoe precisie en nauwkeurigheid wetenschappelijk gegarandeerd zijn in de fabric. ↩
Inzicht in deze eigenschap helpt gereedschapsslijtage te voorspellen en garandeert de levensduur van matrijzen en stempels. ↩
Leer hoe deze snelle afkoeltechniek metaalmicrostructuren wijzigt voor de gewenste hardheid en duurzaamheid. ↩
Inzicht in dit concept verklaart de fysica achter de unieke materiaalverwijderingsmogelijkheden van EDM. ↩