Evite los errores de mecanizado convencional: cuando el acero endurecido se encuentra con esquinas afiladas o paredes delgadas, las fresadoras estándar distorsionan las piezas, queman las herramientas de corte y agotan su presupuesto en piezas desechadas.
EDM (Mecanizado por Descarga Eléctrica) utiliza chispas eléctricas controladas para erosionar materiales conductores, cortando acero templado, carburo y geometrías complejas sin fuerza mecánica. Ofrece esquinas internas afiladas, tolerancias ajustadas de hasta ±0.005mm y superficies sin rebabas donde el corte convencional falla.
Elaboré esta guía porque demasiados ingenieros pagan por EDM que no necesitan, o lo omiten cuando es la única opción real. A continuación, le guiaré sobre cuándo elegir EDM, qué especificar en los planos y cómo obtener presupuestos justos.
Cuando Necesita EDM en Lugar de Mecanizado Convencional
Conoce el momento. Su diseño presenta acero templado que una fresa estándar no puede tocar. O quizás tiene esquinas internas afiladas, ranuras profundas y delgadas, o una geometría frágil. Estas son señales claras que indican cuándo necesita utilizar el mecanizado EDM.
Mecanizado de Materiales Extremadamente Duros
Las herramientas convencionales tienen dificultades con materiales por encima de 45 HRC. El EDM, sin embargo, mecaniza cualquier material conductor independientemente de su dureza, incluyendo aceros para herramientas, carburo de tungsteno e Inconel. Esto lo hace ideal para moldes, troqueles y componentes de alto desgaste.
Creación de Geometrías Internas Complejas
Si su pieza requiere esquinas internas afiladas con un radio menor al que puede lograr una herramienta de corte, el EDM es la solución. También destaca en la producción de cavidades y ranuras profundas y estrechas sin riesgo de rotura o deflexión de la herramienta.
| Feature Challenge | Mecanizado Convencional | Solución EDM |
|---|---|---|
| Dureza del material | Limitado a metales más blandos | No afectado por la dureza |
| Esquinas interiores | Limitado por el radio de la fresa | Puede lograr esquinas afiladas |
| Paredes finas | Riesgo de distorsión/daño | Sin contacto, libre de tensiones |
| Fresas | A menudo requiere desbarbado | Produce un acabado sin rebabas |
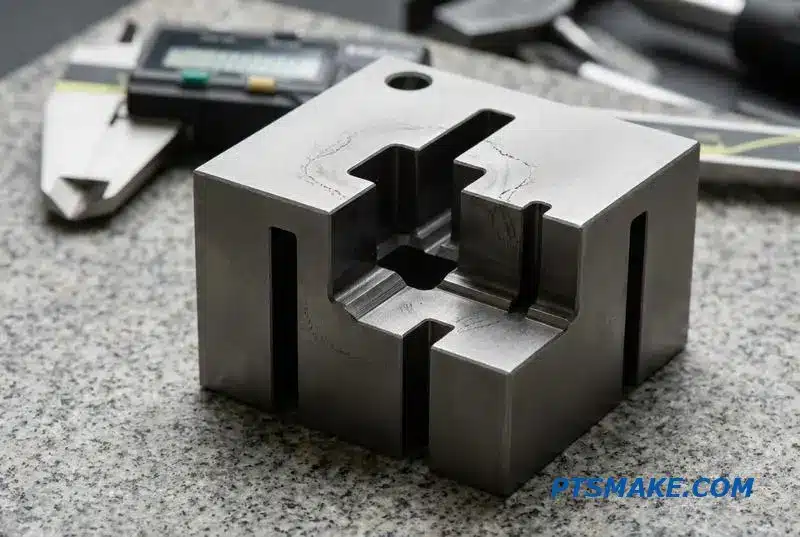
El mecanizado convencional se basa en la fuerza física, donde una herramienta de corte arranca material. Este proceso genera calor, tensiones y fuerzas mecánicas en la pieza de trabajo. Para piezas delicadas o materiales extremadamente duros, esta fuerza puede causar distorsión, microfracturas o fallo de la herramienta, comprometiendo la integridad final de la pieza.
La Ventaja Sin Contacto
El EDM es un proceso sin contacto. Utiliza descargas eléctricas para erosionar material, eliminando por completo el estrés mecánico. Por eso puede mecanizar características frágiles como paredes delgadas o estructuras de panal sin que se deformen o rompan. No hay presión de herramienta de la que preocuparse.
Precisión Más Allá de las Herramientas de Corte
En PTSMAKE, a menudo utilizamos nuestros Servicios de Mecanizado EDM para características que son simplemente imposibles para una fresadora o un torno. Piense en una cavidad profunda con un radio de esquina interna de 0.1mm. Ninguna herramienta de corte puede crear eso. El proceso se basa en una chispa precisamente controlada en un Fluido dieléctrico1, que arrastra el material vaporizado.
| Método de mecanizado | Aplicación de Fuerza | Geometrías Adecuadas |
|---|---|---|
| Fresado/torneado CNC | Contacto Mecánico Directo | Superficies externas, esquinas redondeadas |
| EDM (Descarga Eléctrica) | Sin Contacto (Erosión por Chispa) | Materiales duros, esquinas internas afiladas |
Esta diferencia fundamental es la razón por la que el EDM no es solo una alternativa; es una tecnología habilitadora para el diseño avanzado de componentes que supera los límites de la fabricación.
Cuando los métodos de mecanizado convencionales enfrentan limitaciones debido a la dureza del material, geometrías internas intrincadas o estructuras delicadas, el EDM proporciona una solución precisa y sin contacto. Destaca donde las herramientas tradicionales fallarían, permitiendo diseños complejos con tolerancias ajustadas y acabados sin rebabas.
EDM de Hilo vs EDM por Penetración vs Perforación de Agujeros — Qué Proceso se Adapta a Su Pieza
Elegir el proceso correcto de Mecanizado por Descarga Eléctrica (EDM) es fundamental para lograr la precisión y la rentabilidad requeridas. Cada método —EDM por Hilo, EDM por Penetración y EDM por Perforación— destaca en aplicaciones específicas. Comprender sus capacidades únicas garantiza que su pieza cumpla con las especificaciones sin gastos innecesarios ni retrasos en la producción.
Comprender las diferencias fundamentales
En PTSMAKE, guiamos a los clientes a través de esta decisión a diario. El EDM por Hilo es ideal para cortar perfiles 2D precisos a través de materiales conductores. El EDM por Penetración crea cavidades 3D complejas, mientras que el EDM por Perforación se especializa en orificios pequeños y profundos que son difíciles o imposibles de producir con taladros tradicionales.
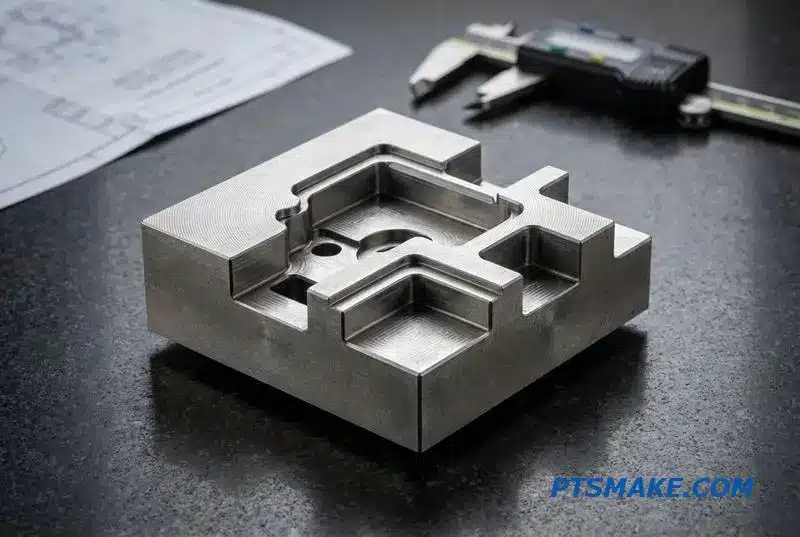
Al evaluar el EDM de hilo vs penetración, el factor principal es la geometría de la pieza. El EDM de hilo actúa como una sierra de cinta, usando un hilo delgado para cortar a través de todo el espesor de una pieza de trabajo. Es perfecto para crear punzones, matrices y contornos intrincados con esquinas internas afiladas.
Aplicaciones de EDM por Penetración y Perforación de Agujeros
El EDM por penetración, o EDM de ariete, utiliza un electrodo de forma personalizada para "hundirse" en el material, erosionando una cavidad que refleja la forma del electrodo. Esto lo hace esencial para la fabricación de moldes, la creación de cavidades ciegas y características con superficies 3D complejas que no atraviesan la pieza. Un desafío clave es gestionar el desgaste del electrodo.
El EDM de perforación de agujeros es un proceso especializado de alta velocidad. Lo usamos para crear agujeros de inicio para el EDM de hilo o para perforar finos canales de enfriamiento en aceros para herramientas endurecidos. El proceso es rápido y preciso, incluso con altas relaciones de aspecto. Un subproducto de todos los procesos de EDM es la Capa de refundición2, que necesita consideración para aplicaciones críticas de fatiga.
Guía de Selección de Procesos
Basado en nuestras pruebas con varios proyectos de clientes, esta tabla ayuda a mapear características a los mejores Servicios de Mecanizado por EDM.
| Tipo de función | Proceso de EDM Recomendado | Tolerancia típica | Acabado superficial típico (Ra) |
|---|---|---|---|
| Corte Pasante, Perfiles 2D | Electroerosión por hilo | ±0,005 mm | 4 µm |
| Cavidades 3D, Cavidades Ciegas | Electroerosión por penetración | ±0,010 mm | 0,8 µm |
| Agujeros Pequeños y Profundos | EDM de Perforación de Agujeros | ±0.025 mm | 6 µm |
| Matrices de Extrusión | Electroerosión por hilo | ±0,005 mm | 4 µm |
La elección entre EDM de hilo, por penetración y de perforación de agujeros depende enteramente de la geometría de su pieza. El EDM de hilo es para cortes pasantes 2D, el EDM por penetración es para cavidades 3D, y la perforación de agujeros es para agujeros pequeños y profundos. Hacer coincidir el proceso con la característica es clave.
Tolerancias de EDM y Acabado Superficial — Qué Esperar y Especificar
El Mecanizado por Descarga Eléctrica (EDM) ofrece una precisión increíble, pero es crucial comprender sus límites para especificar piezas de manera efectiva. La sobre-especificación de tolerancias o acabados en características no críticas es un error común que aumenta los costos sin añadir valor. Veamos qué es realmente alcanzable.
Capacidades del EDM de Hilo
El EDM de hilo es conocido por su alta precisión. Con una sola pasada de desbaste, puede esperar una tolerancia de alrededor de ±0.025 mm. Sin embargo, al añadir múltiples pasadas de acabado, podemos refinar significativamente tanto la precisión dimensional como el acabado superficial, lo que lo convierte en un proceso fiable para piezas intrincadas.
Capacidades del EDM por Penetración
La precisión del EDM por penetración depende en gran medida de la calidad del electrodo y la eficiencia del lavado. El proceso crea una cavidad erosionando material, por lo que cualquier imperfección en el electrodo se reflejará en la pieza de trabajo. Un lavado adecuado es vital para eliminar los residuos y asegurar un espacio de chispa consistente.
| Tipo de Mecanizado | Tolerancia típica (mm) | Acabado Superficial Típico (Ra, µm) |
|---|---|---|
| EDM de Hilo (1 Pasada) | ±0.025 | 1.6 – 2.5 |
| EDM de Hilo (3-5 Pasadas) | ±0.005 | 0.2 - 0.4 |
| EDM por Penetración (Fino) | ±0.010 | 0.4 - 0.8 |
Comprender las compensaciones entre precisión y costo es clave. Cada pasada de acabado adicional en el EDM de hilo aumenta el tiempo de máquina, lo que se traduce directamente en mayores costos. Si bien podemos lograr un acabado similar a un espejo, no siempre es necesario para la función de la pieza.
El Costo de un Acabado Más Fino
La relación entre el acabado superficial y el costo no es lineal. Mejorar el acabado de 0.8 Ra a 0.4 Ra podría requerir dos o tres pasadas adicionales. Este tiempo de máquina adicional es el principal impulsor de costos en nuestros Servicios de Mecanizado por EDM.
| Número de Pasadas | Acabado superficial (Ra, µm) | Coste relativo |
|---|---|---|
| 1 (Desbaste) | ~2.5 | 1x |
| 2 (Desbaste + Acabado Ligero) | ~1.2 | 1.5x |
| 4 (Desbaste + 3 Acabados Ligeros) | ~0.4 | 3x |
Especificación para EDM por Penetración
Para el EDM por penetración, el proceso es igualmente sensible. La precisión de la pieza final está directamente ligada a la calidad del electrodo de grafito o cobre. Imperfecciones y Desgaste del electrodo3 durante el proceso pueden afectar las dimensiones finales. Un lavado efectivo también es crítico para evitar que los residuos causen descargas secundarias que dañen la superficie.
Cómo Especificar en Sus Dibujos
Al preparar un dibujo, marque claramente las superficies críticas que requieren un acabado de alta calidad acabado superficial con tolerancia de mecanizado por EDM. Para características internas no críticas o agujeros de holgura, un acabado estándar suele ser suficiente. Este enfoque asegura que solo pague por la precisión que realmente necesita. En PTSMAKE, a menudo trabajamos con clientes para optimizar estas especificaciones.
Lograr tolerancias ajustadas y acabados superficiales finos con EDM es totalmente posible pero tiene un costo. Especifique la precisión solo donde sea funcionalmente requerida para gestionar su presupuesto de manera efectiva. La especificación inteligente es clave para aprovechar todo el potencial del EDM sin gastar de más.
Materiales que el EDM Puede Cortar — y los Límites Sorprendentes
La regla fundamental para el Mecanizado por Descarga Eléctrica (EDM) es simple: el material debe conducir electricidad. Este proceso no se trata de fuerza física; utiliza energía térmica de chispas eléctricas para erosionar la pieza de trabajo. Esto lo hace ideal para materiales que son demasiado duros para el mecanizado tradicional.
Qué Funciona Mejor con EDM
Cualquier metal conductor es un candidato para nuestros Servicios de Mecanizado por EDM. Los aceros para herramientas endurecidos, el titanio y las superaleaciones es donde esta tecnología realmente sobresale. Estos materiales a menudo plantean desafíos significativos para el fresado o torneado convencional, pero el EDM los maneja con precisión.
Materiales Conductores Comunes
| Grupo de materiales | Ejemplos | Idoneidad para EDM |
|---|---|---|
| Aceros | Acero para Herramientas, HSS, Inoxidable | Excelente |
| Superaleaciones | Inconel, Hastelloy | Excelente |
| No ferrosos | Cobre, Aluminio, Latón | Bien |
| Metales Duros | Carburo de Tungsteno, Titanio | Excelente |
Los Límites Sorprendentes
Por el contrario, el EDM no puede mecanizar materiales no conductores. Este es un punto común de confusión. Materiales como cerámicas, vidrio, la mayoría de los plásticos y composites son invisibles para el proceso EDM porque no pueden completar el circuito eléctrico necesario para la chispa.
La efectividad del EDM está directamente ligada a la conductividad de un material. La falta de esta propiedad hace que el proceso sea imposible. Por eso no podemos usarlo en materiales como vidrio o cerámicas, que actúan como aislantes y evitan que se produzca la erosión por chispa necesaria. Este es un factor clave al planificar un proyecto.
Materiales Duros vs. Blandos
El EDM realmente brilla al mecanizar materiales extremadamente duros. Después del tratamiento térmico, metales como el acero para herramientas endurecido o el carburo de tungsteno se vuelven muy difíciles de fresar convencionalmente. El EDM, sin embargo, no se ve afectado por la dureza, lo que lo convierte en la solución perfecta para crear características complejas en estos materiales resistentes.
Por otro lado, materiales más blandos como el aluminio pueden mecanizarse mucho más rápido utilizando el fresado CNC tradicional. Sin embargo, seguimos confiando en el EDM para piezas de aluminio cuando un diseño requiere esquinas internas afiladas o cavidades profundas y estrechas que una herramienta de corte estándar no puede producir.
Comparación de aplicaciones
| Tipo de material | Mecanizado Convencional | Aplicación de EDM |
|---|---|---|
| Acero endurecido | Difícil, lento, alto desgaste de herramientas | Ideal para formas complejas, detalles finos |
| Aluminio | Rápido, eficiente | Uso de nicho para esquinas afiladas, ranuras profundas |
| Carburo de Tungsteno | Casi imposible | Método principal para dar forma |
El concepto de Resistividad eléctrica4 es crítica aquí. Los materiales con baja resistividad (alta conductividad) son excelentes para el EDM, mientras que aquellos con alta resistividad no son viables. Esta simple propiedad dicta todo el alcance de lo que nuestros servicios de mecanizado EDM pueden lograr.
La conductividad es el requisito absoluto para el EDM. El proceso sobresale en metales duros que son difíciles de fresar, pero también sirve para propósitos específicos en materiales más blandos, como la creación de esquinas internas afiladas donde las herramientas convencionales no pueden llegar.
Cuánto Cuesta el EDM por Pieza — y Qué Impulsa el Precio
Comprender el costo del Mecanizado por Descarga Eléctrica (EDM) no siempre es sencillo. El precio no se basa solo en el tiempo de máquina. Factores clave como la complejidad de la configuración, el tipo de material y el acabado superficial requerido impactan significativamente el costo final por pieza.
Principales factores de coste
Muchos elementos contribuyen a la cotización final. Estos incluyen el tiempo para programar la máquina, el número de operaciones y el consumo de materiales como alambre o grafito para los electrodos. Mi objetivo aquí es aclarar estos factores para usted.
Por Qué Vale la Pena
Aunque a menudo tiene una tarifa por hora más alta que el fresado CNC, el EDM crea características que de otro modo serían imposibles. Permite esquinas internas afiladas, nervaduras profundas y geometrías complejas en materiales endurecidos, proporcionando un valor único.
Deeper Dive into Cost Drivers
El costo por hora del mecanizado EDM es una métrica útil, pero solo cuenta una parte de la historia. La configuración inicial, por ejemplo, puede ser un costo único significativo, especialmente para piezas complejas que requieren accesorios personalizados. Este es un punto común de discusión con los clientes en PTSMAKE.
Costos de EDM por Penetración vs. por Hilo
El EDM por penetración requiere un electrodo personalizado, que debe ser mecanizado con precisión primero. Este paso de "pre-mecanizado" añade un costo y tiempo considerables. El EDM por hilo consume alambre de latón a medida que corta, y el costo depende de la longitud total del recorrido y del diámetro del alambre utilizado para el trabajo.
El Papel de la Precisión
El número de pasadas de acabado afecta directamente tanto a la precisión como al costo. Una sola pasada de desbaste es rápida, pero lograr un acabado superficial fino y tolerancias ajustadas requiere múltiples pasadas de acabado más lentas. Esto aumenta el tiempo de máquina pero asegura la calidad. El proceso subyacente se basa en Las leyes de Faraday sobre la electrólisis5 para la eliminación de material.
| Costes | Impacto en el precio | Notas |
|---|---|---|
| Tiempo de preparación | Medio-Alto | Mayor para geometrías complejas o primeras ejecuciones. |
| Mecanizado de Electrodos | Alto (EDM por Penetración) | El electrodo es una herramienta mecanizada a medida en sí misma. |
| La hora de las máquinas | Alta | Típicamente el componente más grande del costo total. |
| Pasadas de Acabado | Medio | Más pasadas equivalen a mayor precisión y mayor costo. |
Este desglose ayuda a aclarar por qué dos piezas aparentemente similares pueden tener costos muy diferentes al utilizar Servicios de Mecanizado EDM.
Los costos de EDM están impulsados por la configuración, el tiempo de máquina, los materiales y los requisitos de precisión. Comprender estos elementos permite una mejor presupuestación y una comparación justa de cotizaciones, asegurando que pague por la capacidad única de crear características imposibles con otros métodos.
Niveles de Acabado Superficial y Capa de Refundición — Lo que los Ingenieros Deben Saber
El Mecanizado por Descarga Eléctrica (EDM) es altamente preciso. Sin embargo, crea una condición de superficie única. Los ingenieros deben comprender la capa refundida, una superficie delgada y quebradiza que se forma a medida que el material fundido se resolidifica. Esta capa puede ser una preocupación importante para el rendimiento.
El Desafío de la Capa Refundida
Esta "capa blanca" es extremadamente dura pero puede contener microfisuras. Para piezas bajo estrés cíclico, estas fisuras pueden provocar fallas prematuras. Ignorar este detalle puede comprometer la integridad de los componentes críticos, un riesgo que siempre abordamos en nuestros Servicios de Mecanizado por EDM.
Gestión de la Integridad de la Superficie
A continuación se presenta un resumen rápido de cómo el espesor de la capa refundida se ve afectado por las diferentes pasadas de EDM.
| Tipo de Pasada de EDM | Espesor Típico de la Capa Refundida | Acabado superficial (Ra) |
|---|---|---|
| Pase brusco | 15-50 µm | 2-6.3 µm |
| Pasada de Semi-Acabado | 5-15 µm | 0,8-1,6 µm |
| Pase de meta | 1-5 µm | 0,2-0,8 µm |
Gestionar la capa refundida se trata de elegir la estrategia de postprocesamiento adecuada. En PTSMAKE, guiamos a los clientes sobre el mejor enfoque para su aplicación. El objetivo es controlar el acabado superficial de la capa refundida por EDM sin añadir costes o complejidad innecesarios a su proyecto.
Opciones para la Eliminación de la Capa Refundida
Múltiples pasadas de recorte o desbaste son la primera línea de defensa. Cada pasada subsiguiente utiliza menos energía, eliminando la capa refundida de la pasada anterior y creando una mucho más delgada. Para aplicaciones que requieren una eliminación completa, son necesarias operaciones secundarias.
Operaciones secundarias
El pulido o el rectificado pueden eliminar mecánicamente la capa. Para algunos materiales, una pasada de mecanizado ligero subsiguiente o incluso tratamientos térmicos específicos pueden eliminar eficazmente la capa y aliviar la tensión superficial. A menudo discutimos estas compensaciones con nuestros clientes para encontrar el equilibrio adecuado.
¿Cuándo es la Capa Refundida un Problema?
Para piezas críticas a la fatiga en dispositivos aeroespaciales o médicos, la capa refundida es inaceptable. Sus microfisuras son puntos de inicio de fallo. Las propiedades del material debajo de esta capa, en la zona afectada por el calor6, también se alteran. Debe especificar su eliminación en el plano.
| Tipo de aplicación | Tolerancia de la Capa Refundida | Acción recomendada |
|---|---|---|
| Componentes aeroespaciales | Inaceptable | Múltiples pasadas de recorte + pulido |
| Implantes médicos | Inaceptable | Eliminación completa mediante mecanizado secundario |
| Herramientas Generales | A menudo aceptable | Pasadas de recorte mínimas |
| Moldes de Inyección | Varía según el requisito de acabado. | Pasadas de acabado suficientes |
Para componentes no críticos donde la dureza superficial es un beneficio y la fatiga no es una preocupación, la capa refundida a veces puede dejarse en su lugar.
Comprender la capa refundida por EDM es crucial para la fiabilidad del componente. Las pasadas de recorte estratégicas pueden reducirla, mientras que las operaciones secundarias la eliminan por completo. Especificar sus requisitos claramente asegura que las piezas cumplan con las demandas de rendimiento, especialmente en aplicaciones críticas.
Esquinas Afiladas, Ranuras Profundas y Paredes Delgadas — Lo que el EDM Hace Mejor
El fresado CNC tradicional tiene límites físicos. Una fresa giratoria siempre dejará un radio en una esquina interna, forzando compromisos de diseño. Aquí es donde los servicios de mecanizado por EDM sobresalen, creando características imposibles con otros métodos.
El Problema con las Herramientas Físicas
Las fresas no pueden mecanizar lo que no pueden alcanzar. El radio interno más pequeño está dictado por el diámetro de la herramienta. Este simple hecho puede limitar la funcionalidad de una pieza, especialmente en la fabricación de moldes y matrices donde las esquinas afiladas son a menudo esenciales para la forma final del producto.
Desbloqueando la Libertad de Diseño
El EDM funciona sin fuerza de corte física, utilizando descargas eléctricas para erosionar el metal. Este proceso sin contacto abre las puertas a geometrías complejas. Es un cambio fundamental en cómo abordamos la fabricación de piezas intrincadas.
| Desafío Geométrico | Limitación del Fresado | Solución EDM |
|---|---|---|
| Esquinas interiores | El radio de la fresa dicta la forma de la esquina | Esquinas verdaderas y afiladas con radios cercanos a cero |
| Ranuras Profundas | Rotura de la herramienta y riesgo de deflexión | Ranuras de alta relación de aspecto son posibles |
| Paredes finas | La pared se deflecta o se rompe bajo fuerza | Sin fuerzas de corte, preservando características frágiles |
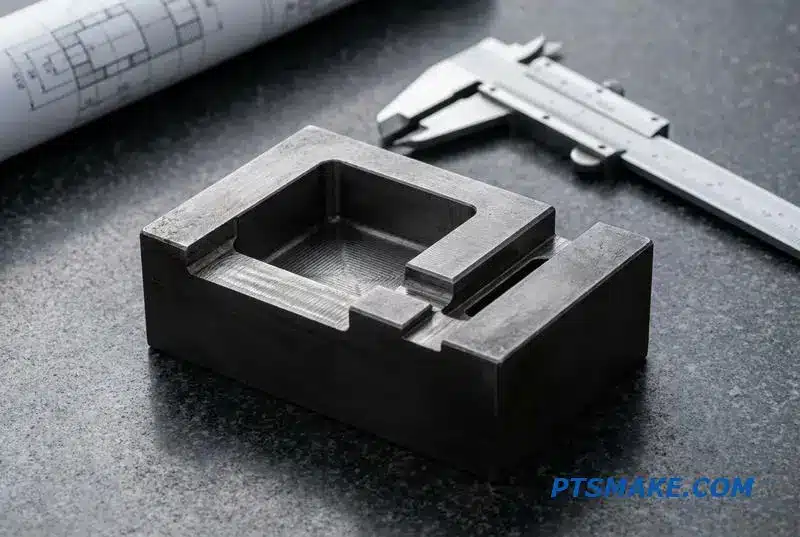
Para un ingeniero, el Mecanizado por Descarga Eléctrica es más que un simple proceso; es una puerta de entrada a mejores diseños. Elimina las limitaciones impuestas por las herramientas de corte, permitiéndole diseñar primero para la función. Esto es especialmente cierto cuando se trabaja con materiales duros y templados.
Mecanizado Post-Tratamiento Térmico
Una de las aplicaciones más potentes es el mecanizado de componentes después de haber sido tratados térmicamente. Se pueden crear cavidades cuadradas precisas en una matriz de acero para herramientas D2 completamente templada sin introducir tensión ni afectar el temple del material, algo que simplemente no es factible con el fresado.
Geometrías de Alta Relación
Piense en crear ranuras profundas y estrechas para canales de enfriamiento dentro de un molde de inyección. Una fresa de extremo tradicional se rompería. Con EDM, podemos crear características con una muy alta Relación de aspecto7, lo cual es crítico para una regulación térmica eficiente y la producción de piezas moldeadas de alta calidad.
Componentes de pared delgada
He visto proyectos que involucran piezas con nervaduras o aletas delicadas que se deformarían instantáneamente bajo la presión del fresado. La naturaleza sin contacto del EDM lo hace ideal para producir estas paredes delgadas y frágiles con precisión. Esto es esencial para componentes en dispositivos aeroespaciales y médicos.
El EDM es la solución definitiva para geometrías que el mecanizado convencional no puede manejar. Permite la creación de esquinas afiladas, ranuras profundas y paredes delgadas en materiales templados, convirtiendo desafíos de diseño complejos en componentes tangibles y de alto rendimiento para nuestros clientes en PTSMAKE.
Sin Rebabas y Libre de Tensiones: Los Beneficios Ocultos del EDM
Cuando la gente considera nuestros Servicios de Mecanizado por EDM, a menudo se centran en la precisión. Sin embargo, dos de las ventajas más significativas a menudo se pasan por alto: el proceso es completamente libre de rebabas y libre de tensiones. Esto se debe a que el EDM utiliza energía térmica, no fuerza mecánica, para eliminar material.
El Problema con la Fuerza Mecánica
El mecanizado convencional corta físicamente el material, lo que puede introducir tensiones, crear rebabas y causar deflexión en piezas delgadas o delicadas. Estos problemas conducen a operaciones secundarias como el desbarbado e incluso pueden causar fallas en las piezas a largo plazo, aumentando los costos y los plazos de entrega.
La Ventaja Sin Contacto del EDM
Nuestro mecanizado EDM libre de rebabas y tensiones evita estos problemas por completo. La naturaleza sin contacto preserva la integridad incluso de las piezas de trabajo más frágiles.
| Característica | Mecanizado Convencional | Mecanizado EDM |
|---|---|---|
| Póngase en contacto con | Contacto físico directo | Sin contacto físico |
| Fresas | Común, requiere desbarbado | Ninguno |
| Estrés | Induce tensión mecánica | Tensión térmica mínima |
| Piezas delicadas | Alto riesgo de distorsión | Seguro y preciso |
Esto hace de EDM una solución ideal para componentes donde la calidad y la fiabilidad no pueden ser comprometidas.
Más allá de la precisión obvia, el verdadero valor de EDM reside en su toque suave. He visto proyectos donde los métodos convencionales no eran factibles debido al riesgo de distorsión de la pieza o al alto coste del desbarbado manual en características internas complejas. EDM fue el único camino viable a seguir.
Eliminación de operaciones secundarias
Un importante beneficio de ahorro de costes es la eliminación del paso de desbarbado. Para piezas intrincadas con muchas características pequeñas, el desbarbado puede ser un proceso manual que consume mucho tiempo y es costoso. Con EDM, las piezas salen de la máquina listas para la siguiente etapa, lo que simplifica todo el flujo de trabajo de producción.
Preservación de la Integridad del Material
La ausencia de fuerza mecánica es crítica para mantener la integridad estructural de la pieza de trabajo. Hemos descubierto que el corte convencional puede alterar el Templado del Material8 cerca de la superficie de corte, debilitando potencialmente el componente. El proceso de EDM evita esto, asegurando que las propiedades del material permanezcan consistentes en toda la pieza. Esto es particularmente importante para aplicaciones aeroespaciales y médicas donde el rendimiento del material es primordial.
| Beneficio | Impacto en la producción |
|---|---|
| Sin Desbarbado | Costes laborales reducidos y tiempos de ciclo más rápidos |
| Sin Tensión | Fiabilidad y rendimiento mejorados de la pieza |
| Sin Distorsión | Menores tasas de desecho para componentes frágiles |
| Control de procesos | Mayor consistencia y repetibilidad |
Al elegir EDM, no solo obtiene un corte preciso; invierte en un producto final de mayor calidad y más fiable con un menor coste total de fabricación.
Los Servicios de Mecanizado por EDM ofrecen más que solo precisión. Al eliminar rebabas y tensión mecánica, el proceso reduce las operaciones secundarias y las tasas de desecho. Esto se traduce directamente en piezas de mayor calidad y ahorros significativos de costes, especialmente para componentes complejos y delicados.
Cuando el EDM es la Elección Incorrecta — Ahorre Dinero al No Usarlo
El Mecanizado por Descarga Eléctrica (EDM) es una herramienta potente para geometrías complejas y materiales duros. Sin embargo, no es una solución universal. Saber cuándo evitarlo es tan importante como saber cuándo usarlo. La clave es comprender su limitación principal: la velocidad.
Baja Tasa de Remoción de Material
La tasa de remoción de material en EDM es significativamente más lenta que el fresado o torneado convencional. Para características grandes y simples o remoción de material a granel, esto se traduce directamente en tiempos de ciclo más largos y costes más altos. Elegir el proceso incorrecto puede inflar su presupuesto innecesariamente.
Cuando el Mecanizado Convencional Gana
Para ciertas aplicaciones, el mecanizado CNC tradicional es más rápido, más eficiente y más rentable. Es crucial evaluar las necesidades específicas de su proyecto antes de optar por un proceso más avanzado.
| Escenario | Mejor proceso | Razón |
|---|---|---|
| Bolsillos grandes y simples | Fresado convencional | Remoción de material más rápida |
| Materiales blandos (ej., Aluminio) | Fresado convencional | Capacidad de corte de alta velocidad |
| Piezas simples de alto volumen | Torneado/Fresado CNC | Menor tiempo de ciclo por pieza |
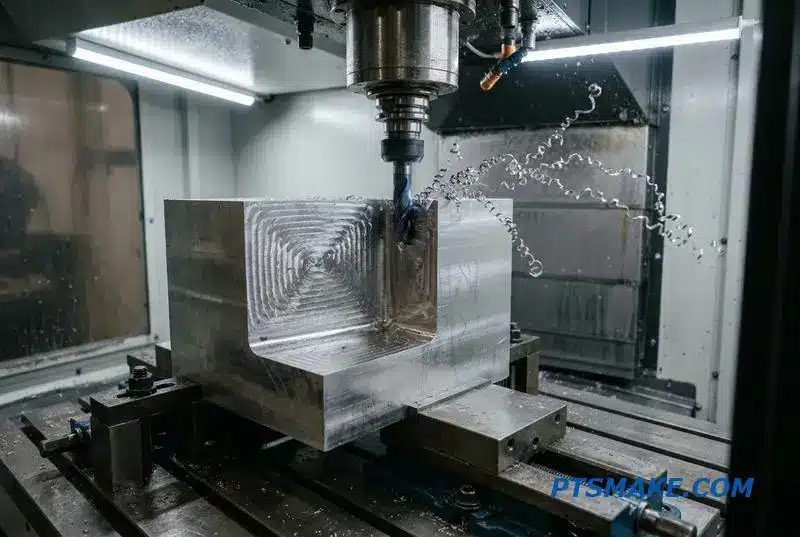
Decidir el proceso de fabricación correcto requiere un equilibrio cuidadoso de complejidad, material, volumen y coste. Si bien nuestros Servicios de Mecanizado por EDM en PTSMAKE sobresalen en la creación de características intrincadas con tolerancias ajustadas, siempre aconsejo a los clientes que consideren alternativas para trabajos más sencillos. El objetivo es la eficiencia.
Análisis de Coste vs. Complejidad
El principio fundamental es simple: usar EDM para la complejidad que las herramientas convencionales no pueden lograr. Para piezas sencillas, especialmente en grandes volúmenes, la configuración y la baja velocidad de corte de EDM lo hacen económicamente inviable. Ayudamos a nuestros socios a analizar esta compensación para asegurar el mejor valor.
Cuándo No Usar EDM
Piezas Simples de Alto Volumen: Para la producción en masa de componentes sin características complejas, el mecanizado CNC convencional ofrece un coste por pieza mucho menor y un tiempo de respuesta más rápido. La economía no favorece a EDM en este escenario.
Remoción de Material a Gran Escala: Si su objetivo principal es remover rápidamente un gran volumen de material, EDM es la elección incorrecta. Los pases de desbaste convencionales con una fresadora son mucho más eficientes, aunque pueden introducir Endurecimiento del trabajo9.
Materiales No Conductivos: Esta es una limitación fundamental. EDM funciona creando una descarga eléctrica entre el electrodo y la pieza de trabajo. Por lo tanto, no puede usarse en materiales no conductivos como plásticos, cerámicas o compuestos.
| Factor | Favoreciendo el Mecanizado Convencional | Favoreciendo EDM |
|---|---|---|
| Geometría | Formas simples, características grandes | Cavidades internas complejas, esquinas afiladas |
| Material | Metales blandos, no conductores | Aceros para herramientas templados, aleaciones exóticas |
| Volumen | Producción de gran volumen | Prototipos, piezas complejas de bajo volumen |
Elegir el proceso correcto es fundamental para el presupuesto y el cronograma. Si bien el EDM es una solución avanzada, el mecanizado convencional suele ser más rápido y rentable para trabajos sencillos. Comprender cuándo no usar EDM es clave para optimizar su estrategia de fabricación.
EDM Combinado con Mecanizado CNC — Obteniendo lo Mejor de Ambos
Para piezas con geometrías complejas, un único proceso de fabricación a menudo se queda corto. El enfoque más inteligente es uno híbrido, utilizando las fortalezas de diferentes métodos. Aquí es donde la combinación del fresado CNC tradicional con los servicios de mecanizado EDM de precisión proporciona una solución superior para componentes desafiantes.
Lo mejor de ambos mundos
El fresado CNC es rápido y eficiente para eliminar grandes cantidades de material. Da forma rápidamente al cuerpo principal de una pieza. El EDM, por otro lado, sobresale en la creación de características que son difíciles o imposibles de producir para las fresas, especialmente en materiales templados.
Desglose del proceso
| Proceso | Función principal | Ideal para |
|---|---|---|
| Fresado CNC | Eliminación de material a granel | Conformado general, cavidades, agujeros |
| Electroerosión por hilo | Corte de detalles finos | Esquinas internas afiladas, ranuras profundas |
Esta combinación nos permite mecanizar piezas de manera eficiente sin comprometer los detalles intrincados o las propiedades del material, optimizando tanto la velocidad como la precisión.
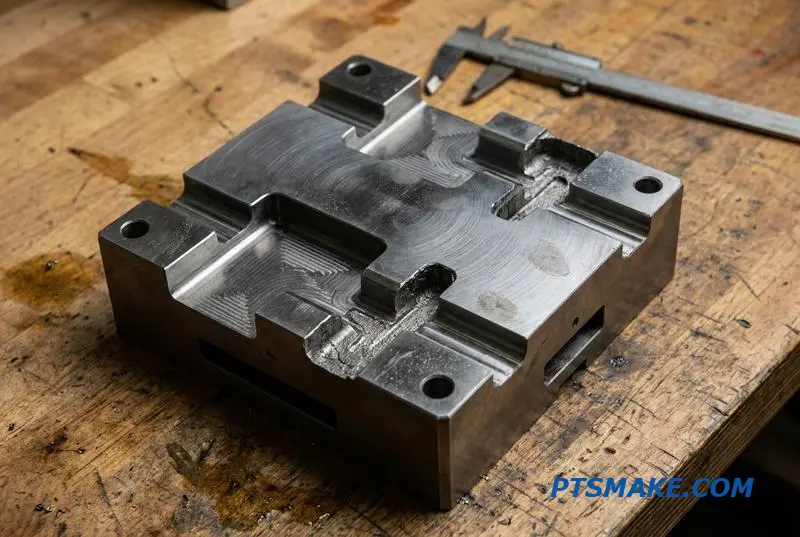
Por qué un único socio es crucial
El valor real de este método híbrido se desbloquea cuando es gestionado por un único proveedor de servicio completo. Cuando utiliza un socio para ambos procesos, obtiene un dibujo, un informe de inspección y un único punto de responsabilidad. Esto elimina el riesgo de falta de comunicación entre diferentes talleres.
Un ejemplo práctico: Herramientas templadas
Considere un molde de inyección de acero para herramientas templado. Primero, utilizamos fresado CNC para mecanizar la cavidad principal y las estructuras del núcleo mientras el material aún está blando. Después del tratamiento térmico, el acero es demasiado duro para las fresas convencionales. Luego utilizamos EDM de hilo para cortar las esquinas afiladas, los orificios de los pasadores eyectores y los finos canales de enfriamiento con extrema precisión.
Flujo de trabajo de fuente única vs. fuente múltiple
| Aspecto | Socio único (PTSMAKE) | Múltiples proveedores |
|---|---|---|
| Responsibility | Totalmente responsable | Potencial de culpar a otros |
| Comunicación | Optimizado y claro | Riesgo de pérdida/errores de datos |
| Control de calidad | Inspección consistente | Estándares e informes variados |
| Integridad de la superficie10 | Controlado en todo momento | Control de proceso desarticulado |
Gestionar el mecanizado EDM y CNC combinado flujo de trabajo bajo un mismo techo en PTSMAKE garantiza transiciones fluidas y control de calidad total. Nosotros nos encargamos de todo el proceso, para que usted no tenga que hacerlo.
Combinar CNC para la eliminación de material a granel y EDM para detalles finos es la estrategia más efectiva para piezas complejas y templadas. Un único socio optimiza este proceso, garantizando calidad y responsabilidad, al tiempo que simplifica la gestión de su cadena de suministro de principio a fin.
Diseño para EDM — Dibujos que se Mecanizan Limpiamente y Cuestan Menos
El mecanizado por descarga eléctrica (EDM) efectivo comienza en el tablero de dibujo. Las elecciones de diseño simples pueden reducir drásticamente el tiempo y los costos de mecanizado. Al optimizar las características para el proceso EDM, obtiene piezas más limpias, más rápido y de manera más asequible. Pequeños ajustes marcan una gran diferencia.
Principios clave para un diseño rentable
Una guía práctica de diseño EDM para la fabricabilidad se centra en la practicidad. Siempre proporcione radios de esquina donde sea posible, ya que las esquinas internas afiladas requieren un trabajo de electrodo más complejo o velocidades de hilo más lentas. Tolerancias más holgadas en superficies no críticas también reducen significativamente el tiempo de configuración y mecanizado.
Comparación de características para EDM
Esta tabla muestra cómo los pequeños cambios de diseño impactan la fabricación.
| Elección del diseño | Buena práctica (Menor costo) | Mala práctica (Mayor costo) |
|---|---|---|
| Esquinas interiores | Radio generoso (ej., > 0.5mm) | Esquina afilada de 90 grados |
| Tolerancias | ±0.05mm en caras no coincidentes | ±0.005mm en todas las superficies |
| Punto de inicio | Orificio de inicio pre-perforado proporcionado | Sin punto de entrada para el hilo |
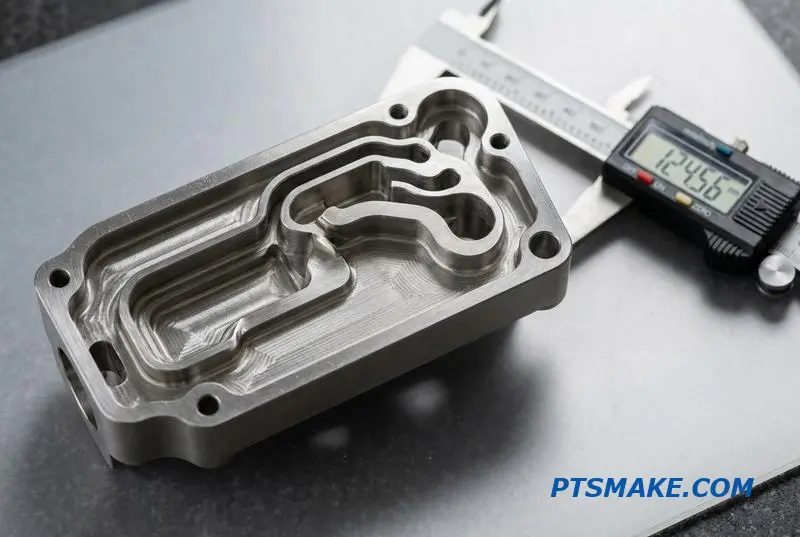
Diseñar para nuestros servicios de mecanizado EDM requiere pensar en todo el proceso. Una pieza bien diseñada simplifica la configuración y la ejecución, lo que se traduce directamente en ahorros. Por ejemplo, siempre diseñe un punto de entrada u orificio de inicio para las operaciones de EDM de hilo. Esto elimina un proceso de perforación secundario.
Optimización del acabado superficial y las tolerancias
Especifique pasadas de acabado solo donde el acabado superficial sea crítico para la función. Cada pasada adicional añade un tiempo significativo. Las tolerancias innecesariamente ajustadas en superficies no funcionales nos obligan a ralentizar el proceso, aumentando el desgaste del electrodo y el tiempo de monitoreo, lo que se suma al costo final. Basado en nuestras colaboraciones con clientes, el tolerado inteligente puede reducir el costo de la pieza hasta en un 30%.
Comprender las relaciones de aspecto
Mantenga la relación de aspecto de orificios y ranuras práctica. Una ranura muy profunda y estrecha es difícil de purgar, lo que lleva a velocidades de corte más lentas y posibles imprecisiones. Esto se debe a que los residuos no pueden escapar eficientemente, causando inestabilidad en la chispa. Esto también puede introducir defectos superficiales como Microfisuras11, lo que compromete la integridad de la pieza.
Contraste de Diseño: Impacto en el Costo
Una pieza diseñada con radios generosos, tolerancias prácticas y un orificio de inicio se puede mecanizar mucho más rápido que una con esquinas afiladas y especificaciones innecesariamente ajustadas en todas partes. La diferencia no es menor; una pieza bien diseñada a menudo se puede producir por un 20-40% menos.
El diseño inteligente de EDM para la fabricabilidad se centra en elecciones prácticas como radios de esquina, tolerancias y puntos de entrada. Estas consideraciones reducen directamente la complejidad y el costo del mecanizado, asegurando que reciba piezas de alta calidad de manera eficiente. En PTSMAKE, guiamos a nuestros socios a través de estas optimizaciones simples pero impactantes.
Sujeción y Configuración en EDM — Cómo Afecta Su Plazo de Entrega
Muchos asumen que la configuración de la Electroerosión (EDM) es similar al fresado CNC. Sin embargo, la sujeción y la preparación son fundamentalmente diferentes, lo que impacta directamente el tiempo de entrega de su proyecto. A diferencia del fresado, la EDM es un proceso sin contacto que requiere soluciones de sujeción de piezas únicas para garantizar la conductividad eléctrica y la estabilidad.
Distinciones Clave de Configuración
Las principales diferencias provienen del proceso en sí. La EDM de hilo necesita un camino claro para el hilo, y la EDM de penetración requiere un electrodo personalizado. Cada paso añade tiempo antes de que comience el corte. Estas etapas preparatorias son cruciales para la precisión que ofrecen nuestros Servicios de Mecanizado por EDM.
Inversión de Tiempo Inicial
| Factor de Configuración | Fresado CNC | Electroerosión (EDM) |
|---|---|---|
| Portapiezas | Sujeción mecánica (morsas, mandriles) | Sujeciones conductivas, no obstructivas |
| Herramientas | Fresas de extremo estándar, brocas | Electrodos mecanizados a medida (Penetración) |
| Preprocesamiento | Mínimo, localizar el cero de la pieza | Perforar orificios de inicio (Hilo), mecanizar electrodo |
Esta inversión inicial en la configuración es un factor significativo en el tiempo de entrega total de la sujeción de la configuración de EDM.
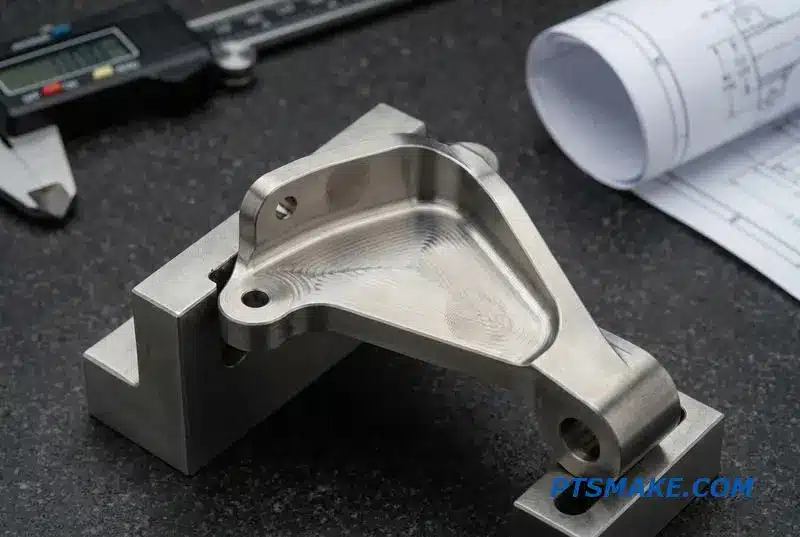
Comprender los matices de la configuración de EDM es clave para gestionar eficazmente los plazos del proyecto. A diferencia de simplemente sujetar un bloque en una morsa para fresado, cada método de EDM tiene necesidades preparatorias únicas que añaden pasos al proceso de fabricación. Estos pasos son innegociables para lograr alta precisión.
Matices de la Configuración de EDM de Hilo
Para la EDM de hilo, primero debemos mecanizar un "orificio de inicio". El hilo debe pasarse a través de este orificio para comenzar el corte. Además, las sujeciones no pueden obstruir el camino del hilo, lo que a menudo requiere una sujeción creativa que evite el contacto con las superficies superior o inferior de la pieza de trabajo.
Paso Adicional de la EDM de Penetración
La EDM de penetración requiere un electrodo mecanizado con precisión, que es esencialmente una imagen especular de la característica final. Este electrodo debe fabricarse primero, generalmente mediante fresado CNC. Esto añade un proceso de fabricación completo antes de que el trabajo de EDM pueda siquiera comenzar, extendiendo el tiempo de entrega.
El Desafío de Múltiples Configuraciones
Si una pieza requiere características en múltiples caras, cada re-sujeción introduce un nuevo tiempo de configuración. Cada reposicionamiento exige una realineación meticulosa para mantener la precisión. Este proceso es sensible a factores como Expansión térmica12, lo que puede afectar las dimensiones de la pieza durante ciclos de mecanizado largos. Para agilizar esto, considere consolidar las características en un solo plano o proporcionar orificios de inicio en sus archivos de diseño. Esta simple previsión puede reducir significativamente el tiempo de producción.
La sujeción y configuración adecuadas de EDM, aunque consumen tiempo, son fundamentales para la precisión. Comprender estos pasos —desde la creación de orificios de inicio hasta el mecanizado de electrodos— ayuda a aclarar por qué los tiempos de entrega difieren del fresado convencional y cómo las elecciones de diseño pueden acelerar su proyecto.
Prototipado con EDM — Desde Piezas Únicas hasta Series de Producción
La Electroerosión (EDM) es una excelente opción para prototipos, especialmente con geometrías complejas o metales endurecidos. Las herramientas convencionales a menudo tienen dificultades con estos trabajos. La EDM proporciona una solución precisa sin estresar el material. Esto la hace ideal para crear esa primera pieza perfecta.
¿Por qué empezar con EDM?
La EDM corta formas intrincadas que son imposibles de fresar o tornear. Funciona en materiales después de haber sido tratados térmicamente. Esto preserva las propiedades finales de la pieza desde el principio, asegurando que el prototipo refleje con precisión la unidad de producción.
Ventajas Clave para Prototipos
Hemos descubierto que el uso de Servicios de Mecanizado por EDM para piezas iniciales ofrece beneficios distintos. Permite a los diseñadores probar conceptos con materiales de grado de producción y niveles de dureza de inmediato. Esto evita sorpresas más adelante en el ciclo de desarrollo.
| Característica | Prototipado por EDM | CNC Tradicional |
|---|---|---|
| Dureza del material | Sin limitaciones | Limitado por el material de la herramienta |
| Geometría compleja | Excelente para esquinas afiladas | Difícil o imposible |
| Desgaste de herramientas | Desgaste mínimo del electrodo | Desgaste significativo de la herramienta |
| Tiempo de preparación | Moderado | Rápido para piezas sencillas |
Pasar de un prototipo único a una producción en serie con EDM es un proceso fluido. Los parámetros fundamentales establecidos para la primera pieza se mantienen consistentes para las unidades posteriores. Esto asegura que la décima o centésima pieza sea idéntica a la primera, un requisito clave para el control de calidad.
Escalado: El camino del EDM
El verdadero beneficio del prototipado EDM para producción de bajo volumen es la escalabilidad. La misma configuración utilizada para crear una pieza puede producir un lote pequeño sin cambios importantes. Esto es perfecto para pruebas de mercado iniciales o para productos con menor demanda, donde invertir en herramientas costosas para otros procesos no se justifica.
Saber cuándo cambiar
El EDM no es el proceso más rápido. Su índice de arranque de material13 es menor que el mecanizado CNC convencional. Cuando los volúmenes de producción alcanzan miles de unidades, su tiempo de ciclo puede aumentar los costos. En ese punto, procesos como el estampado o la fundición a presión podrían ser más económicos.
| Volumen de producción | Proceso recomendado | Consideraciones clave |
|---|---|---|
| 1 - 100 | EDM | Alta precisión, calidad consistente |
| 100 – 1,000 | EDM o Fresado CNC | Equilibrio entre costo y complejidad |
| 1,000+ | Estampado, Fundición | Alto coste inicial de las herramientas |
Elegir un socio que comprenda todo este camino es vital. En PTSMAKE, guiamos a los clientes desde el prototipo hasta la producción. Esto asegura que la integridad del diseño se mantenga, evitando el costoso y lento proceso de recualificación con un nuevo proveedor.
EDM es un método altamente efectivo para la transición de un prototipo único a la producción de bajo volumen. Asegura consistencia y precisión. Trabajar con un único proveedor que pueda gestionar todo este flujo de trabajo agiliza el proceso y evita costosos problemas de recualificación.
Inspección de Calidad de Piezas EDM — Qué Informes Exigir
Asegurar la calidad de las piezas de EDM va más allá de una simple verificación visual. Se necesitan datos concretos para verificar que se cumplen las especificaciones. La documentación adecuada confirma la precisión y la consistencia, lo cual es fundamental para componentes de alto rendimiento.
Los Informes Esenciales de Control de Calidad
Para cualquier proyecto de EDM, siempre espero ver un conjunto estándar de informes. Estos documentos proporcionan evidencia objetiva de calidad y son innegociables para piezas críticas. Forman la base de un sólido proceso de garantía de calidad.
| Tipo de Informe | Propósito |
|---|---|
| Informe CMM | Verifica dimensiones críticas y tolerancias geométricas. |
| Acabado superficial (Ra) | Confirma la textura y suavidad requeridas. |
| Verificación de Capa de Refundición | Valida la integridad del material post-mecanizado si se especifica. |
La Inspección del Primer Artículo es Clave
EDM es un proceso altamente repetible. Una vez que el programa de la máquina y la configuración son validados, las piezas subsiguientes son muy consistentes. Esto convierte la Inspección del Primer Artículo (FAI) en el paso más crítico. Un informe FAI exhaustivo asegura que todo el lote será correcto.
Un marco adecuado de inspección de control de calidad de EDM se basa en hacer las preguntas correctas y exigir la prueba adecuada. No se trata de desconfianza; se trata de construir una asociación basada en datos verificables y comunicación clara.
Profundizando en la Documentación
Un informe de Máquina de Medición por Coordenadas (CMM) es esencial para piezas con geometrías complejas o tolerancias ajustadas. Proporciona un mapa 3D detallado de la pieza, confirmando características que no pueden medirse con calibradores. Para el acabado superficial, pregunte cómo lo mide el proveedor; un perfilómetro proporciona un valor Ra cuantificable, no solo una comparación visual.
Cuando las aplicaciones lo requieren, confirmar la ausencia o el espesor controlado de una capa de refundición es vital. Esto a menudo requiere un análisis especializado. Todo el proceso es una aplicación práctica de Metrología14, asegurando que cada medición sea precisa y trazable. En PTSMAKE, proporcionamos estos informes como práctica estándar para nuestros servicios de mecanizado EDM.
Preguntas clave para su proveedor
Utilice estas preguntas para evaluar el proceso de calidad de un proveedor potencial. Sus respuestas revelarán mucho sobre su compromiso con la calidad.
| Pregunta | Lo que revela |
|---|---|
| ¿Proporcionan informes CMM? | Su capacidad para verificar la precisión dimensional compleja. |
| ¿Cómo verifican el acabado superficial? | Su equipo y proceso para cumplir con las especificaciones de textura. |
| ¿Cuál es su tasa típica de desperdicio/retrabajo? | Su control general del proceso y eficiencia. |
Una baja tasa de desperdicio a menudo indica un proceso de fabricación maduro y estable, que es exactamente lo que se busca de un socio que proporcione servicios de mecanizado EDM fiables.
Para un control de calidad EDM efectivo, insista en informes clave como CMM, acabado superficial y verificación de capa de refundición. Una Inspección del Primer Artículo exhaustiva es crucial, seguida de muestreo por lotes, asegurando una calidad consistente para toda la tirada de producción.
EDM para Herramientas vs Piezas de Producción — Dos Conversaciones Diferentes
Al discutir los Servicios de Mecanizado EDM, la primera pregunta que hago es si el proyecto es para herramientas o una pieza de producción. La respuesta cambia completamente la conversación, desde el proveedor que necesita hasta las métricas de éxito. Estos son dos casos de uso fundamentalmente diferentes.
Herramientas: Construidas para la Longevidad
Para herramientas como moldes, troqueles y punzones, EDM es a menudo el método principal para aceros para herramientas endurecidos. Aquí, el enfoque está en la precisión, el acabado superficial y la durabilidad. Una herramienta debe durar miles o incluso millones de ciclos, por lo que el costo inicial es secundario a su rendimiento a largo plazo.
Producción: Diseñada para la Eficiencia
En contraste, el uso de EDM para piezas de producción típicamente implica la creación de características específicas y complejas que de otro modo serían difíciles de mecanizar. Las principales preocupaciones son la repetibilidad, el tiempo de ciclo y el costo por pieza. La eficiencia y la consistencia a lo largo de una tirada de producción son los factores más críticos.
| Área de interés | Aplicación de Herramientas | Aplicación de Piezas de Producción |
|---|---|---|
| Objetivo principal | Longevidad y Durabilidad | Repetibilidad y Eficiencia |
| Material | Aceros templados para herramientas | Varios Metales de Producción |
| Métrica clave | Acabado y Precisión de Detalles | Costo por Pieza y Plazo de Entrega |
| Volumen | Bajo (A menudo único) | Alto (Lote o Masa) |
La distinción entre el utillaje de EDM vs. las piezas de producción es crucial para la selección de proveedores. Un taller que sobresale en la fabricación de cavidades de molde únicas y muy detalladas puede no estar equipado para la automatización y el control de procesos requeridos para piezas de producción de alto volumen. Su estructura de costos y experiencia son diferentes.
La Perspectiva del Proveedor
Un especialista en utillaje invierte fuertemente en máquinas de EDM de penetración de alta precisión y en la experiencia para crear electrodos complejos. Entienden cómo las diferentes configuraciones de EDM afectan las Anisótropo15 propiedades del acero endurecido, lo cual es crítico para prevenir el desgaste prematuro de la herramienta y la falla. Su proceso de cotización refleja un enfoque en un único activo de alto valor.
Por otro lado, un taller enfocado en la producción prioriza las máquinas de EDM de hilo y los sistemas automatizados. Su fuerza reside en la optimización de procesos para reducir los tiempos de ciclo y asegurar que cada pieza sea idéntica. Son expertos en la gestión de costos en grandes lotes, donde unos pocos segundos ahorrados por pieza se traducen en ahorros significativos.
Haciendo coincidir el trabajo con el taller
Comprender esta diferencia le ayuda a enmarcar su solicitud. Cuando se acerca a un proveedor, declarar claramente su aplicación —herramientas o producción— les permite proporcionar una cotización relevante y demuestra que sabe qué buscar en un socio.
| Tipo de proveedor | Especialista en herramientas | Especialista en producción |
|---|---|---|
| Experiencia | Diseño complejo de electrodos | Automatización y control de procesos |
| Equipamiento | EDM de penetración de alta precisión | Sistemas automatizados de EDM de hilo |
| Modelo de costes | Basado en el valor (longevidad) | Basado en el volumen (eficiencia) |
| Proyecto ideal | Moldes de inyección, troqueles de estampado | Piezas con características intrincadas |
Saber si necesita una herramienta o una pieza de producción es el primer paso. Esta claridad asegura que contrate al socio adecuado, obtenga cotizaciones precisas y finalmente reciba un producto final que cumpla con los requisitos específicos de su proyecto, ya sea para longevidad o para producción en volumen.
Plazos de Entrega de EDM — Qué es Realista y Qué Retrasa los Pedidos
Establecer expectativas realistas para el tiempo de entrega del mecanizado EDM es crucial. Una pieza simple de EDM de hilo podría completarse en unos pocos días, pero los proyectos complejos pueden extenderse a semanas. Los retrasos a menudo se malinterpretan y pueden generar frustración si no se anticipan.
Factores clave del cronograma
Varias etapas contribuyen al cronograma general de entrega. La configuración inicial, el proceso de mecanizado y cualquier paso de acabado requerido juegan un papel importante. Comprender estos elementos ayuda a planificar un cronograma de proyecto con mayor precisión.
Influencias comunes en los cronogramas
Aquí hay algunos factores típicos que vemos que impactan los tiempos de entrega de nuestros Servicios de Mecanizado EDM.
| Factor | Impacto potencial |
|---|---|
| Complejidad de las piezas | Alta |
| Fabricación de electrodos | Alto (para EDM de penetración) |
| Pasos posteriores al mecanizado | Alta |
| Requisitos de inspección | Media a alta |
Comprender las causas específicas de los retrasos ayuda a gestionar el cronograma del proyecto. No se trata solo de las horas que la máquina está funcionando; el trabajo preparatorio y de acabado suelen ser las partes más lentas del proceso.
Deconstruyendo los retrasos comunes
Fabricación de electrodos
Para el EDM de penetración, crear el electrodo personalizado es un proyecto en sí mismo. Requiere un mecanizado CNC separado, y su complejidad puede añadir una semana o más al cronograma antes de que el proceso EDM siquiera comience.
Programación y configuración
El EDM de hilo requiere trayectorias de programación precisas. Además, si la pieza no tiene un orificio preexistente para el hilo, perforar un orificio de inicio es un paso preliminar necesario. Estas tareas se suman al tiempo inicial de entrega del mecanizado EDM.
Tratamiento térmico y acabado
Si una pieza requiere endurecimiento después del mecanizado, debe enviarse para tratamiento térmico. Este proceso, que puede implicar Enfriamiento16, a menudo depende del cronograma de un proveedor externo, añadiendo tiempo de tránsito y procesamiento.
Cómo acortar los tiempos de entrega
Para ayudarnos a acelerar su pedido, proporcione dibujos completos y claros desde el principio. Especificar el nivel de acabado superficial requerido y proporcionar un orificio de inicio para el hilo también puede reducir significativamente el tiempo de configuración y optimizar el flujo de trabajo.
Los tiempos de entrega realistas de EDM dependen de la complejidad de la pieza, las necesidades de electrodos y los procesos posteriores al mecanizado. Los dibujos y especificaciones claros son las herramientas más efectivas para prevenir retrasos inesperados y asegurar que su proyecto se mantenga a tiempo con nuestros Servicios de Mecanizado EDM.
EDM para Aceros Templados y Carburo — Donde Otros Métodos Fallan
El dilema del post-endurecimiento
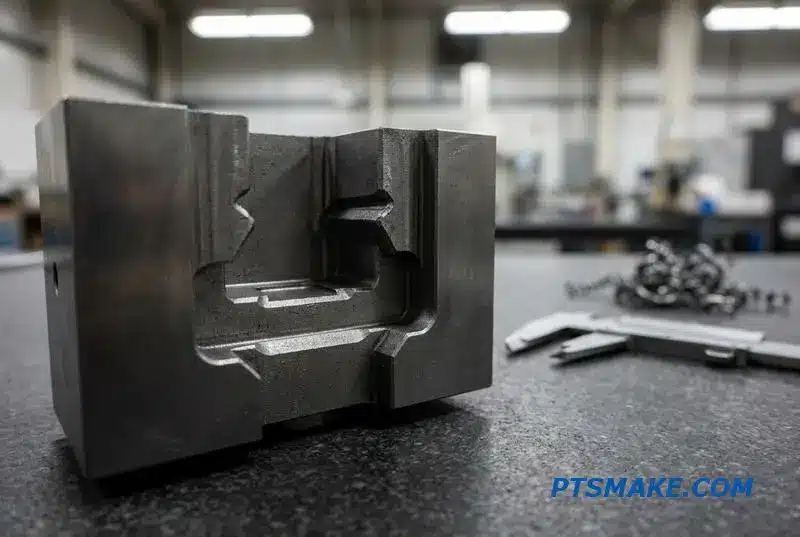
El mecanizado convencional se topa con un muro con los materiales endurecidos. Después del tratamiento térmico, materiales como el acero para herramientas o el carburo se vuelven demasiado duros para las herramientas de corte estándar, que se desafilan o rompen. Esto crea un cuello de botella significativo en la fabricación, especialmente para crear características de precisión en piezas duraderas.
Una solución sin contacto
Aquí es precisamente donde nuestros Servicios de Mecanizado EDM sobresalen. El mecanizado por descarga eléctrica es un proceso sin contacto. Utiliza energía térmica para erosionar el material, completamente inafectado por su dureza. Esto nos permite crear características intrincadas después de que el material ha sido completamente endurecido.
Fresado vs. EDM en acero endurecido
| Característica | Fresado convencional | Mecanizado EDM |
|---|---|---|
| Dureza del material | Limitado a < 60 HRC | No afectado por la dureza |
| Desgaste de herramientas | Alto riesgo de rotura de herramienta | El desgaste del electrodo es predecible |
| Complejidad de las características | Limitado en piezas endurecidas | Ideal para geometría compleja |
El flujo de trabajo de fabricación ideal
El proceso más eficiente es mecanizar la mayor parte de la pieza mientras está en un estado más blando y recocido. Una vez que se completa el conformado primario, la pieza se somete a tratamiento térmico para lograr su dureza final. Solo entonces utilizamos EDM para las características finales y críticas.
Esta secuencia asegura la estabilidad dimensional y previene la distorsión que puede ocurrir si las características complejas se mecanizan antes del endurecimiento. El proceso se basa en una descarga eléctrica controlada que crea un Canal de plasma17 entre el electrodo y la pieza de trabajo, fundiendo una pequeña porción del material.
Aplicaciones en la fabricación de troqueles y moldes
Este método es fundamental en la creación de punzones, matrices y moldes de inyección. Por ejemplo, podemos cortar esquinas internas afiladas o intrincados canales de enfriamiento en acero para herramientas endurecido. Esto hace Carburo de acero endurecido por EDM un proceso de referencia para herramientas de alto desgaste que requieren precisión.
¿Por qué la experiencia del proveedor es crítica?
Trabajar con materiales endurecidos requiere conocimientos especializados. Un proveedor experimentado como PTSMAKE entiende cómo gestionar los parámetros para prevenir microfisuras y mantener la integridad de la superficie. Elegir al socio equivocado puede llevar a una falla prematura de la herramienta, comprometiendo todo su proyecto.
| Factor | Importancia en el EDM de Materiales Endurecidos |
|---|---|
| Ajustes de potencia | Debe optimizarse para evitar daños térmicos |
| Lavado | Crucial para eliminar residuos y prevenir el arqueo |
| Material del Electrodo | La selección de cobre o grafito impacta el acabado/desgaste |
El EDM no es solo una alternativa; es una ventaja estratégica para materiales endurecidos. Permite el mecanizado después del tratamiento térmico, asegurando que las piezas finales tengan tanto una precisión extrema como una durabilidad máxima. Esta capacidad es esencial para herramientas de alto rendimiento y componentes complejos.
Comprender el papel de este fluido es clave para entender cómo el EDM logra precisión sin estrés mecánico en la pieza de trabajo. ↩
Aprenda cómo esta alteración metalúrgica de la superficie puede afectar la vida útil por fatiga y el rendimiento de su componente. ↩
Comprender el desgaste del electrodo ayuda a predecir la precisión final de la pieza y a optimizar los parámetros del proceso de EDM por penetración. ↩
Comprender esta propiedad ayuda a determinar si el EDM es el proceso de fabricación adecuado para su elección de material. ↩
Este principio explica cómo el EDM elimina material de forma no mecánica, lo cual es clave para su precisión y versatilidad. ↩
Aprenda cómo esta región alterada térmicamente impacta la resistencia mecánica y la vida útil por fatiga de su pieza. ↩
Comprender esta relación es clave para diseñar características profundas efectivas para enfriamiento, ventilación y otras aplicaciones funcionales. ↩
Comprenda cómo las elecciones de mecanizado impactan las propiedades finales de un material y su durabilidad a largo plazo en aplicaciones exigentes. ↩
Comprenda cómo esta propiedad del material puede impactar el mecanizado posterior y el rendimiento de la pieza. ↩
Aprenda cómo esta propiedad impacta el rendimiento y la fiabilidad de la pieza en aplicaciones de alta tensión. ↩
Comprender este efecto ayuda a prevenir fallas prematuras de la pieza y mejora la integridad del material. ↩
Aprenda cómo este principio afecta la estabilidad y precisión del material en aplicaciones de fabricación avanzada. ↩
Explore cómo esta métrica clave influye en los plazos y costos del proyecto en la fabricación. ↩
Explore la ciencia de la medición para comprender cómo la precisión y la exactitud están científicamente garantizadas en la fabricación. ↩
Comprender esta propiedad ayuda a predecir el desgaste de la herramienta y asegura la longevidad de moldes y matrices. ↩
Aprenda cómo esta técnica de enfriamiento rápido modifica las microestructuras metálicas para la dureza y durabilidad deseadas. ↩
Comprender este concepto explica la física detrás de las capacidades únicas de eliminación de material del EDM. ↩