従来の機械加工のミスを回避する—焼入れ鋼が鋭い角や薄い壁に当たると、標準的なフライス盤は部品を変形させ、カッターを焼き付け、廃棄された部品に予算を費やしてしまいます。.
EDM(放電加工)は、制御された電気火花を用いて導電性材料を侵食し、機械的な力を加えることなく焼入れ鋼、超硬合金、複雑な形状を切削します。従来の切削では不可能な鋭い内角、±0.005mmまでの厳しい公差、バリのない表面を実現します。.
多くのエンジニアが必要のないEDMに費用を払ったり、唯一の選択肢であるにもかかわらずEDMを避けたりしているため、このガイドを作成しました。以下では、EDMを選択すべき時、図面に何を記載すべきか、そして公正な見積もりを得る方法について説明します。.
従来の機械加工ではなくEDMが必要な場合
その瞬間をご存知でしょう。設計に標準的なエンドミルでは加工できない焼入れ鋼が含まれている場合。あるいは、鋭い内角、深く薄い溝、または脆い形状がある場合。これらは、EDM加工を使用する必要があることを示す明確な兆候です。.
極めて硬い材料の加工
従来の工具は45 HRCを超える材料では苦戦します。しかし、EDMは工具鋼、タングステンカーバイド、インコネルなど、硬度に関係なくあらゆる導電性材料を加工します。これにより、金型、ダイ、高摩耗部品に最適です。.
複雑な内部形状の作成
部品が切削工具では達成できない半径の鋭い内角を必要とする場合、EDMが解決策です。また、工具の破損やたわみのリスクなしに、深く狭いキャビティやスロットを製造するのにも優れています。.
| フィーチャー・チャレンジ | 従来の加工 | EDMソリューション |
|---|---|---|
| 素材硬度 | より軟らかい金属に限定される | 硬度の影響を受けない |
| 内部コーナー | カッター半径に限定される | 鋭角を実現できる |
| 薄い壁 | 歪み/損傷のリスク | 非接触、応力フリー |
| バリ | しばしばバリ取りが必要 | バリのない仕上げを実現 |
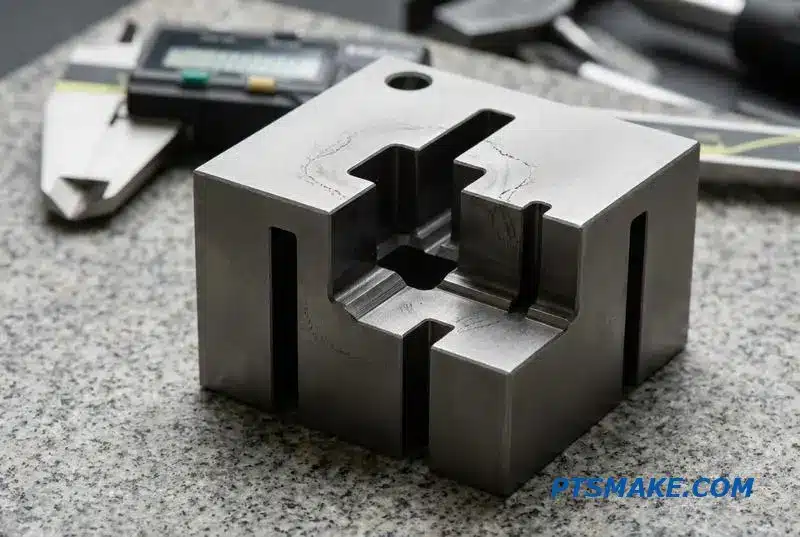
従来の機械加工は物理的な力に依存し、切削工具が材料を削り取ります。このプロセスは、ワークピースに熱、応力、機械的な力を発生させます。デリケートな部品や極めて硬い材料の場合、この力は歪み、微細な亀裂、または工具の破損を引き起こし、最終部品の完全性を損なう可能性があります。.
非接触の利点
EDMは非接触プロセスです。電気放電を用いて材料を侵食し、機械的応力を完全に排除します。そのため、薄い壁やハニカム構造のような脆い特徴を、変形させたり破損させたりすることなく加工できます。工具圧力を心配する必要はありません。.
カッターを超える精度
PTSMAKEでは、フライス盤や旋盤では単に不可能な特徴に対して、EDM加工サービスを頻繁に利用しています。内角半径0.1mmの深いポケットを想像してみてください。切削工具ではそれを作成することはできません。このプロセスは、正確に制御された火花を 誘電体液1, に発生させ、気化した材料を洗い流します。.
| 加工方法 | 力の適用 | 適切な形状 |
|---|---|---|
| CNCフライス加工/旋盤加工 | 直接的な機械的接触 | 外面、丸みを帯びた角 |
| EDM(放電) | 非接触(火花侵食) | 硬い材料、鋭い内角 |
この根本的な違いこそが、EDMが単なる代替手段ではなく、製造の限界を押し広げる高度な部品設計を可能にする技術である理由です。.
従来の機械加工方法が材料の硬度、複雑な内部形状、またはデリケートな構造のために限界に直面する場合、EDMは精密な非接触ソリューションを提供します。従来の工具では失敗するような場面で優れた性能を発揮し、厳しい公差とバリのない仕上げで複雑な設計を可能にします。.
ワイヤーEDM vs 型彫りEDM vs 細穴放電加工 — 部品に最適なプロセスはどれか
適切な放電加工 (EDM) プロセスを選択することは、必要な精度と費用対効果を達成するために不可欠です。ワイヤー、型彫り、細穴放電の各方法は、特定の用途で優れています。それらの独自の能力を理解することで、不必要な費用や生産遅延なしに部品が仕様を満たすことを保証します。.
コアの違いを理解する
PTSMAKEでは、毎日、お客様がこの決定を下すお手伝いをしています。ワイヤーEDMは、導電性材料を介して精密な2Dプロファイルを切断するのに理想的です。型彫りEDMは複雑な3Dキャビティを作成し、一方、細穴放電EDMは、従来のドリルでは製造が困難または不可能な小さく深い穴に特化しています。.
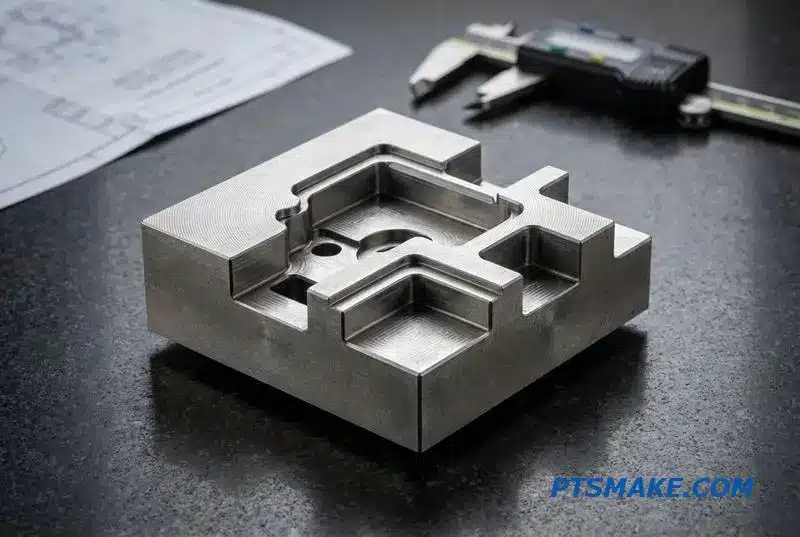
ワイヤーEDMと型彫りEDMを評価する際、主要な要素は部品の形状です。ワイヤーEDMは帯鋸のように機能し、細いワイヤーを使用してワークピースの全厚を切り抜きます。パンチ、ダイ、および鋭い内角を持つ複雑な輪郭を作成するのに最適です。.
型彫りおよび細穴放電加工の用途
型彫りEDM(ラムEDMとも呼ばれる)は、カスタム形状の電極を使用して材料に「沈み込み」、電極の形状を反映したキャビティを侵食します。これにより、金型製作、ブラインドポケットの作成、および部品を貫通しない複雑な3D表面を持つ特徴に不可欠です。主要な課題は電極の摩耗管理です。.
細穴放電加工は、特殊な高速プロセスです。ワイヤーEDMのスターター穴を作成したり、焼入れ工具鋼に微細な冷却チャネルを穿孔したりするために使用します。このプロセスは、高アスペクト比であっても高速かつ高精度です。すべてのEDMプロセスの副産物は、 再鋳層2, であり、疲労が重要な用途では考慮が必要です。.
プロセス選定ガイド
さまざまなクライアントプロジェクトでの当社のテストに基づき、この表は特徴を最適なEDM加工サービスにマッピングするのに役立ちます。.
| フィーチャー・タイプ | 推奨EDMプロセス | 標準公差 | 代表的な表面仕上げ (Ra) |
|---|---|---|---|
| 貫通切断、2Dプロファイル | ワイヤー放電加工機 | ±0.005 mm | 4 µm |
| 3Dキャビティ、ブラインドポケット | シンカー放電加工機 | ±0.010 mm | 0.8 µm |
| 小径深穴 | 細穴放電加工 | ±0.025 mm | 6 µm |
| 押出ダイ | ワイヤー放電加工機 | ±0.005 mm | 4 µm |
ワイヤー、型彫り、細穴放電加工の選択は、部品の形状に完全に依存します。ワイヤーEDMは2Dの貫通切断用、型彫りEDMは3Dキャビティ用、細穴放電加工は小径深穴用です。プロセスを特徴に合わせることが重要です。.
EDMの公差と表面仕上げ — 期待できることと仕様
放電加工(EDM)は驚異的な精度を提供しますが、部品を効果的に仕様化するためにはその限界を理解することが重要です。重要でない特徴に対して公差や仕上げを過剰に指定することは、価値を追加することなくコストを押し上げる一般的な間違いです。現実的に達成可能なことを見てみましょう。.
ワイヤーEDMの能力
ワイヤーEDMは高精度で知られています。1回の荒加工パスで、約±0.025 mmの公差が期待できます。しかし、複数のトリムパスを追加することで、寸法精度と表面仕上げの両方を大幅に向上させることができ、複雑な部品にとって信頼性の高いプロセスとなります。.
型彫りEDMの能力
型彫りEDMの精度は、電極の品質とフラッシング効率に大きく依存します。このプロセスは材料を侵食してキャビティを作成するため、電極のあらゆる不完全性がワークピースに反映されます。適切なフラッシングは、デブリを除去し、一貫した放電ギャップを確保するために不可欠です。.
| 加工タイプ | 標準公差 (mm) | 標準的な表面粗さ (Ra, µm) |
|---|---|---|
| ワイヤーEDM (1パス) | ±0.025 | 1.6 – 2.5 |
| ワイヤーEDM (3-5パス) | ±0.005 | 0.2 - 0.4 |
| 型彫りEDM (微細) | ±0.010 | 0.4 - 0.8 |
精度とコストのトレードオフを理解することが重要です。ワイヤーEDMにおける追加のトリムパスごとに機械時間が長くなり、それが直接コストの上昇につながります。鏡面のような仕上げを達成することは可能ですが、部品の機能にとって常に必要であるとは限りません。.
より微細な仕上げのコスト
表面仕上げとコストの関係は線形ではありません。仕上げを0.8 Raから0.4 Raに改善するには、2〜3回の追加パスが必要になる場合があります。この追加の機械時間が、当社の主要なコスト要因です。 EDM加工サービス.
| パス数 | 表面仕上げ (Ra, µm) | 相対コスト |
|---|---|---|
| 1 (荒加工) | ~2.5 | 1x |
| 2 (荒加工 + スキム加工) | ~1.2 | 1.5x |
| 4 (荒加工 + 3スキム加工) | ~0.4 | 3x |
型彫りEDMの指定
型彫りEDMの場合、プロセスは同様にデリケートです。最終部品の精度は、グラファイトまたは銅電極の品質に直接関連しています。不完全性や 電極の摩耗3 は、プロセス中に最終寸法に影響を与える可能性があります。効果的なフラッシングも、デブリが表面を損傷する二次放電を引き起こすのを防ぐために重要です。.
図面での指定方法
図面を作成する際は、高品質な EDM加工公差表面仕上げ. を必要とする重要な表面を明確にマークしてください。重要でない内部特徴やクリアランス穴には、通常、標準的な仕上げで十分です。このアプローチにより、本当に必要な精度に対してのみ費用を支払うことができます。PTSMAKEでは、これらの仕様を最適化するためにクライアントと協力することがよくあります。.
EDMで厳しい公差と微細な表面仕上げを達成することは十分に可能ですが、コストがかかります。予算を効果的に管理するために、機能的に必要な箇所にのみ精度を指定してください。賢明な仕様設定は、過剰な支出をせずにEDMの可能性を最大限に引き出すための鍵です。.
EDMで加工できる材料 — そして驚くべき限界
放電加工(EDM)の基本的なルールはシンプルです。材料が電気を伝導しなければなりません。このプロセスは物理的な力によるものではなく、電気火花からの熱エネルギーを使用してワークピースを侵食します。これにより、従来の機械加工には硬すぎる材料に最適です。.
EDMに最適なもの
あらゆる導電性金属が当社のEDM加工サービスの候補となります。焼入れ工具鋼、チタン、超合金は、この技術が真に優れている分野です。これらの材料は従来のフライス加工や旋削加工では大きな課題となることがよくありますが、EDMはそれらを高精度で処理します。.
一般的な導電性材料
| 素材グループ | 例 | EDM適合性 |
|---|---|---|
| 鋼 | 工具鋼、HSS、ステンレス | 素晴らしい |
| 超合金 | インコネル、ハステロイ | 素晴らしい |
| 非鉄 | 銅、アルミニウム、真鍮 | グッド |
| 硬質金属 | 超硬合金、チタン | 素晴らしい |
その驚くべき限界
逆に、EDMは非導電性材料を加工できません。これはよくある誤解です。セラミックス、ガラス、ほとんどのプラスチック、複合材料のような材料は、放電に必要な電気回路を完成させることができないため、EDMプロセスでは加工できません。.
EDMの有効性は、材料の導電性に直接関係しています。この特性が欠けていると、プロセスは不可能になります。これが、ガラスやセラミックスのような絶縁体として機能し、必要な放電加工の発生を妨げる材料にそれを使用できない理由です。これはプロジェクトを計画する上で重要な要素です。.
硬質材料 vs. 軟質材料
EDMは、非常に硬い材料を加工する際に真価を発揮します。熱処理後、焼入れ工具鋼や超硬合金のような金属は、従来のフライス加工では非常に困難になります。しかし、EDMは硬度の影響を受けないため、これらのタフな材料に複雑な形状を作成するのに最適なソリューションです。.
一方、アルミニウムのような軟質材料は、従来のCNCフライス加工を使用すると、はるかに速く加工できます。しかし、標準的な切削工具では作成できない鋭い内角や深く狭いキャビティが設計で求められる場合、アルミニウム部品には依然としてEDMに頼っています。.
アプリケーション比較
| 素材タイプ | 従来の加工 | EDMの用途 |
|---|---|---|
| 硬化鋼 | 困難、遅い、工具摩耗が大きい | 複雑な形状、微細なディテールに最適 |
| アルミニウム | 速い、効率的 | 鋭い角、深い溝のためのニッチな用途 |
| 超硬合金 | ほぼ不可能 | 成形のための主要な方法 |
というコンセプトである。 電気抵抗率4 ここで重要です。低抵抗率(高導電性)の材料はEDMに優れていますが、高抵抗率の材料は実行不可能です。この単純な特性が、当社のEDM加工サービスが達成できることの全体的な範囲を決定します。.
導電性はEDMの絶対的な要件です。このプロセスは、フライス加工が困難な硬質金属に優れていますが、従来の工具では届かない鋭い内角を作成するなど、軟質材料の特定の目的にも役立ちます。.
部品あたりのEDMコスト — そして価格を左右するもの
放電加工(EDM)のコストを理解することは、常に簡単ではありません。価格は機械時間だけに基づいているわけではありません。セットアップの複雑さ、材料の種類、必要な表面仕上げなどの主要な要素が、部品あたりの最終コストに大きく影響します。.
主なコスト要因
多くの要素が最終見積もりに貢献します。これらには、機械をプログラムする時間、操作の数、電極用のワイヤーやグラファイトなどの材料の消費が含まれます。ここでの私の目標は、これらの要因を明確にすることです。.
なぜそれだけの価値があるのか
CNCフライス加工よりも時間あたりの料金が高くなることが多いですが、EDMは他の方法では不可能な形状を作成します。焼入れ材料に鋭い内角、深いリブ、複雑な形状を可能にし、独自の価値を提供します。.
コストドライバーの詳細分析
EDM加工の時間あたりのコストは有用な指標ですが、それは物語の一部しか語っていません。例えば、初期設定は、特にカスタム治具を必要とする複雑な部品の場合、かなりの一回限りのコストになる可能性があります。これはPTSMAKEのクライアントとの一般的な議論のポイントです。.
型彫り放電加工 vs. ワイヤー放電加工のコスト
型彫り放電加工にはカスタム電極が必要であり、まず精密に加工する必要があります。この「事前加工」ステップは、かなりのコストと時間を追加します。ワイヤー放電加工は切断時に真鍮ワイヤーを消費し、コストは総経路長と作業に使用されるワイヤー直径によって異なります。.
精度の役割
トリムパスの数は、精度とコストの両方に直接影響します。1回の荒加工パスは迅速ですが、微細な表面仕上げと厳しい公差を達成するには、複数回の遅いトリムパスが必要です。これにより機械時間は増加しますが、品質が保証されます。根底にあるプロセスは、 ファラデーの電気分解の法則5 材料除去のために。.
| コストドライバー | 価格への影響 | 備考 |
|---|---|---|
| セットアップ時間 | ミディアム-ハイ | 複雑な形状や初回実行の場合に高くなる。. |
| 電極加工 | 高い(型彫り放電加工) | 電極自体がカスタム加工された工具です。. |
| マシン・タイム | 高い | 通常、総コストの最大の構成要素。. |
| トリムパス | ミディアム | パス数が多いほど、精度が高くなり、コストも高くなります。. |
この内訳は、EDM加工サービスを使用する際に、一見似ている2つの部品がなぜ非常に異なるコストになるのかを明確にするのに役立ちます。.
EDMのコストは、セットアップ、機械時間、材料、および精度要件によって決まります。これらの要素を理解することで、より良い予算編成と公正な見積もり比較が可能になり、他の方法では不可能な形状を作成する独自の能力に対して支払うことを保証します。.
表面仕上げレベルと再鋳層 — エンジニアが知っておくべきこと
放電加工 (EDM) は非常に高精度です。しかし、独特の表面状態を作り出します。技術者は、溶融した材料が再凝固する際に形成される、薄くてもろい表面である再鋳層を理解する必要があります。この層は性能にとって大きな懸念となる可能性があります。.
再鋳層の課題
この「ホワイト層」は非常に硬いですが、微細な亀裂を含むことがあります。周期的な応力下にある部品の場合、これらの亀裂は早期の故障につながる可能性があります。この詳細を無視すると、重要な部品の完全性が損なわれる可能性がありますが、これは当社のEDM加工サービスで常に対処しているリスクです。.
表面完全性の管理
以下は、異なるEDMパスによって再鋳層の厚さがどのように影響されるかの概要です。.
| EDMパスの種類 | 標準的な再鋳層の厚さ | 表面仕上げ (Ra) |
|---|---|---|
| Roughing Pass | 15~50 µm | 2-6.3 µm |
| 中仕上げパス | 5~15 µm | 0.8-1.6 µm |
| Finishing Pass | 1~5 µm | 0.2-0.8 µm |
再凝固層の管理は、適切な後処理戦略を選択することにかかっています。PTSMAKEでは、お客様の用途に最適なアプローチをご案内します。目標は、プロジェクトに不必要なコストや複雑さを追加することなく、放電加工再凝固層の表面仕上げを制御することです。.
再凝固層除去のオプション
複数回のトリムパスまたはスキムパスが最初の防衛線です。その後の各パスはより低いエネルギーを使用し、前のパスからの再凝固層を除去し、はるかに薄い層を作成します。完全な除去が必要な用途では、二次加工が必要です。.
二次事業
研磨または研削は、機械的に層を除去できます。一部の材料では、その後の軽い加工パス、あるいは特定の熱処理でさえも、効果的に層を除去し、表面応力を緩和できます。私たちはこれらのトレードオフについてお客様と頻繁に議論し、適切なバランスを見つけます。.
再凝固層はいつ問題となるのか?
航空宇宙または医療機器における疲労が重要な部品にとって、再凝固層は許容できません。その微細な亀裂は破壊の起点となります。この層の下の材料特性は、 熱影響ゾーン6, も変化します。図面上でその除去を明記する必要があります。.
| アプリケーション・タイプ | 再凝固層の許容差 | 推奨される措置 |
|---|---|---|
| 航空宇宙部品 | 許容できない | 複数回のトリムパス + 研磨 |
| 医療用インプラント | 許容できない | 二次加工による完全除去 |
| 一般的な工具 | しばしば許容される | 最小限のトリムパス |
| 射出成形金型 | 仕上げ要件により異なる. | 仕上げパスで十分 |
表面硬度が利点となり、疲労が懸念されない重要でない部品では、再凝固層はそのまま残されることがあります。.
放電加工再凝固層を理解することは、部品の信頼性にとって極めて重要です。戦略的なトリムパスはそれを減らすことができ、一方、二次加工はそれを完全に除去します。要件を明確に指定することで、特に重要な用途において、部品が性能要件を満たすことを保証します。.
鋭角、深い溝、薄い壁 — EDMが最も得意とすること
従来のCNCフライス加工には物理的な限界があります。回転するカッターは常に内側の角にRを残し、設計上の妥協を強いられます。ここで放電加工サービスが優れており、他の方法では不可能な特徴を作成します。.
物理的な工具の問題
フライス工具は、届かないものを加工できません。最小の内側Rは工具の直径によって決まります。この単純な事実が部品の機能性を制限することがあり、特に金型製作において、最終製品の形状にとって鋭い角がしばしば不可欠である場合。.
設計の自由を解放する
放電加工は物理的な切削力なしで機能し、放電を利用して金属を侵食します。この非接触プロセスは複雑な形状への扉を開きます。それは、複雑な部品の製造へのアプローチにおける根本的な変化です。.
| ジオメトリック・チャレンジ | フライス加工の限界 | EDMソリューション |
|---|---|---|
| 内部コーナー | カッターのRが角の形状を決定する | ほぼゼロのRを持つ真の鋭い角 |
| 深いスロット | 工具の破損とたわみのリスク | 高アスペクト比のスロットが可能 |
| 薄い壁 | 力の下で壁がたわむか破損する | 切削力なし、脆い特徴を保持 |
エンジニアにとって、放電加工は単なるプロセスではありません。それはより良い設計への入り口です。それは切削工具によって課される制約を取り除き、機能優先で設計することを可能にします。これは、タフで硬化した材料を扱う場合に特に当てはまります。.
熱処理後加工
最も強力な用途の1つは、熱処理された後に部品を加工することです。完全に硬化したD2工具鋼ダイに、応力を導入したり、材料の焼き戻しに影響を与えたりすることなく、精密な四角いポケットを作成できます。これはフライス加工では単に実現不可能です。.
高比率形状
射出成形金型内の冷却チャネル用の深く狭いスロットを作成することを考えてみてください。従来のエンドミルでは折れてしまいます。放電加工では、非常に高い アスペクト比7, は、効率的な熱制御にとって重要であり、高品質な成形部品を製造します。.
薄肉部品
私は、フライス加工の圧力下で即座に変形するような、繊細なウェブやフィンを持つ部品を含むプロジェクトを見てきました。放電加工の非接触性は、これらの薄く脆い壁を精密に製造するのに理想的です。これは、航空宇宙および医療機器の部品にとって不可欠です。.
放電加工は、従来の加工では扱えない形状にとって決定的なソリューションです。それは硬化材料において、鋭い角、深いスロット、薄い壁の作成を可能にし、複雑な設計課題をPTSMAKEのお客様のための具体的で高性能な部品に変えます。.
バリなし、応力なし:EDMの隠れた利点
当社のEDM加工サービスを検討する際、人々はしばしば精度に焦点を当てます。しかし、最も重要な利点の2つは見過ごされがちです。そのプロセスは完全にバリフリーで応力フリーであることです。これは、EDMが材料を除去するために機械的な力ではなく熱エネルギーを使用するためです。.
機械的な力の問題点
従来の機械加工は物理的に材料を切削するため、薄い部品や繊細な部品に応力を導入したり、バリを発生させたり、たわみを引き起こしたりする可能性があります。これらの問題は、バリ取りのような二次加工につながり、さらには将来的に部品の故障を引き起こし、コストとリードタイムを増加させる可能性があります。.
EDMの非接触の利点
当社のEDMバリフリー応力フリー加工は、これらの問題を完全に回避します。その非接触の性質は、最も壊れやすいワークピースの完全性さえも維持します。.
| 特徴 | 従来の加工 | EDM加工 |
|---|---|---|
| 連絡先 | 直接的な物理的接触 | 物理的接触なし |
| バリ | 一般的、バリ取りが必要 | なし |
| ストレス | 機械的応力を誘発 | 熱応力は最小限 |
| デリケートな部分 | 歪みのリスクが高い | 安全で高精度 |
これにより、EDMは品質と信頼性を妥協できない部品にとって理想的なソリューションとなります。.
明白な精度を超えて、EDMの真の価値はその優しい加工にあります。部品の歪みのリスクや、複雑な内部形状に対する手作業でのバリ取りの高コストのため、従来の方法では実現不可能だったプロジェクトを私は見てきました。EDMが唯一の実行可能な道でした。.
二次オペレーションの排除
主要なコスト削減の利点は、バリ取り工程の排除です。多くの小さな特徴を持つ複雑な部品の場合、バリ取りは時間と費用のかかる手作業のプロセスになることがあります。EDMを使用すると、部品は機械から次の段階に進む準備ができた状態で出てくるため、生産ワークフロー全体が簡素化されます。.
材料の完全性の維持
機械的力の不在は、ワークピースの構造的完全性を維持するために不可欠です。従来の切削では、材料が変化する可能性があることがわかっています。 材料の焼き戻し8 切削面近くで、部品を弱める可能性があります。EDMのプロセスはこれを回避し、部品全体で材料特性が一貫していることを保証します。これは、材料性能が最も重要となる航空宇宙および医療用途において特に重要です。.
| ベネフィット | 生産への影響 |
|---|---|
| バリ取り不要 | 人件費の削減とサイクルタイムの短縮 |
| 応力なし | 部品の信頼性と性能の向上 |
| 歪みなし | 脆い部品の不良率の低下 |
| プロセス制御 | 高い一貫性と再現性 |
EDMを選択することで、単に精密な切削を得るだけでなく、より高品質で信頼性の高い最終製品に、製造総コストを抑えて投資することになります。.
EDM加工サービスは、単なる精度以上のものを提供します。バリや機械的応力を排除することで、このプロセスは二次加工と不良率を削減します。これは、特に複雑で繊細な部品において、より高品質な部品と大幅なコスト削減に直接つながります。.
EDMが間違った選択である場合 — 使用しないことでコストを節約
放電加工(EDM)は、複雑な形状や硬い材料にとって強力なツールです。しかし、万能なソリューションではありません。いつ避けるべきかを知ることは、いつ使用すべきかを知ることと同じくらい重要です。鍵となるのは、その主な限界である「速度」を理解することです。.
遅い材料除去率
EDMにおける材料除去率は、従来のフライス加工や旋削加工よりも著しく遅いです。大きく単純な形状や大量の材料除去の場合、これは直接的にサイクルタイムの延長とコストの増加につながります。誤ったプロセスを選択すると、予算を不必要に膨らませる可能性があります。.
従来加工が優位な場合
特定の用途では、従来のCNC加工の方が高速で、より効率的で、費用対効果が高いです。より高度なプロセスに安易に頼る前に、プロジェクトの特定のニーズを評価することが重要です。.
| シナリオ | ベストプロセス | 理由 |
|---|---|---|
| 大きく単純なポケット | 従来のフライス加工 | より速い材料除去 |
| 軟らかい材料(例:アルミニウム) | 従来のフライス加工 | 高速切削能力 |
| 大量の単純部品 | CNC旋削/フライス加工 | 部品あたりのサイクルタイムが短い |
適切な製造プロセスを決定するには、複雑さ、材料、量、コストの慎重なバランスが必要です。PTSMAKEのEDM加工サービスは、厳しい公差で複雑な形状を作成することに優れていますが、私は常にお客様に、より単純な作業には代替案を検討するようアドバイスしています。目標は効率性です。.
コスト対複雑さの分析
核となる原則は単純です。従来のツールでは達成できない複雑さにはEDMを使用します。単純な部品、特に大量生産の場合、EDMのセットアップと遅い切削速度は経済的に非現実的です。私たちはパートナーがこのトレードオフを分析し、最高の価値を確保できるよう支援します。.
EDMを使用しない場合
大量の単純部品: 複雑な特徴を持たない部品の大量生産には、従来のCNC加工の方が部品あたりのコストがはるかに低く、納期も短縮されます。このシナリオでは、経済的にEDMは有利ではありません。.
大規模な材料除去: 主な目標が大量の材料を迅速に除去することである場合、EDMは間違った選択です。フライス盤による従来の荒加工パスの方がはるかに効率的ですが、それらは導入する可能性があります。 作業硬化9.
非導電性材料: これは根本的な限界です。EDMは電極とワークピースの間に放電を発生させることで機能します。したがって、プラスチック、セラミックス、複合材料などの非導電性材料には使用できません。.
| ファクター | 従来加工を推奨 | EDMを推奨 |
|---|---|---|
| 幾何学 | 単純な形状、大きな特徴 | 複雑な内部キャビティ、シャープな角 |
| 素材 | 軟質金属、非導電性 | 硬化工具鋼、特殊合金 |
| ボリューム | 大量生産 | 試作品、少量生産の複雑な部品 |
適切なプロセスを選択することは、予算と納期にとって重要です。EDMは高度なソリューションですが、従来の機械加工は、簡単な作業には多くの場合、より速く、費用対効果が高いです。EDMを使用しない時期を理解することが、製造戦略を最適化するための鍵となります。.
EDMとCNC機械加工の組み合わせ — 両方の利点を最大限に活用
複雑な形状の部品には、単一の製造プロセスではしばしば不十分です。最も賢明なアプローチは、異なる方法の強みを活用するハイブリッドなものです。ここで、従来のCNCフライス加工と精密EDM加工サービスを組み合わせることで、困難な部品に対して優れたソリューションが提供されます。.
両方の長所
CNCフライス加工は、大量の材料を除去するのに高速かつ効率的です。それは部品の主要な本体を迅速に成形します。一方、EDMは、特に硬化材料において、フライス工具で製造するのが困難または不可能な特徴の作成に優れています。.
プロセス内訳
| プロセス | 主要機能 | こんな方に最適 |
|---|---|---|
| CNCフライス加工 | バルク材除去 | 一般的な成形、ポケット、穴 |
| ワイヤー放電加工機 | 微細なディテールカット | シャープな内部の角、深いスロット |
この組み合わせにより、複雑なディテールや材料特性を損なうことなく部品を効率的に加工でき、速度と精度の両方を最適化します。.
なぜ単一のパートナーが重要なのか
このハイブリッド方式の真の価値は、単一のフルサービスサプライヤーによって管理されるときに引き出されます。両方のプロセスに1つのパートナーを使用すると、1つの図面、1つの検査報告書、そして1つの責任点が得られます。これにより、異なる工場間での誤解のリスクが排除されます。.
実例:硬化工具
硬化工具鋼射出成形金型を考えてみましょう。まず、材料がまだ軟らかい間に、CNCフライス加工を使用して主要なキャビティとコア構造を加工します。熱処理後、鋼は従来の切削工具には硬すぎます。その後、ワイヤーEDMを使用して、シャープな角、エジェクタピン穴、および微細な冷却チャネルを極めて高い精度で切削します。.
シングルソース対マルチソースワークフロー
| アスペクト | 単一パートナー (PTSMAKE) | 複数のサプライヤー |
|---|---|---|
| Responsibility | 完全な説明責任 | 責任転嫁の可能性 |
| コミュニケーション | 合理化され、明確 | データ損失/エラーのリスク |
| 品質管理 | 一貫した検査 | さまざまな基準と報告書 |
| 表面の完全性10 | 全体を通して管理された | 分断されたプロセス管理 |
管理する EDMとCNC機械加工の組み合わせ PTSMAKEの単一拠点でのワークフローは、シームレスな移行と総合的な品質管理を保証します。私たちはプロセス全体を処理するため、お客様がその必要はありません。.
大量除去のためのCNCと微細なディテールのためのEDMを組み合わせることは、複雑で硬化された部品にとって最も効果的な戦略です。単一のパートナーがこのプロセスを合理化し、品質と説明責任を確保しながら、最初から最後までサプライチェーン管理を簡素化します。.
EDMのための設計 — きれいに加工でき、コストを抑える図面
効果的な放電加工(EDM)は設計段階から始まります。単純な設計選択は、加工時間とコストを劇的に削減できます。EDMプロセス向けに特徴を最適化することで、よりクリーンな部品をより速く、より手頃な価格で入手できます。小さな調整が大きな違いを生みます。.
費用対効果の高い設計のための主要な原則
実用的なEDM製造性設計ガイドは、実用性に焦点を当てています。シャープな内部の角はより複雑な電極作業またはより遅いワイヤー速度を必要とするため、可能な限り常に角のRを提供してください。非重要表面の緩い公差も、セットアップと加工時間を大幅に削減します。.
EDMの特徴比較
この表は、小さな設計変更が製造にどのように影響するかを示しています。.
| デザインの選択 | 良い実践(低コスト) | 悪い実践(高コスト) |
|---|---|---|
| 内部コーナー | 十分なR(例:0.5mm超) | シャープな90度の角 |
| 公差 | 非嵌合面で±0.05mm | 全ての表面で±0.005mm |
| 開始点 | 事前ドリル加工された開始穴が提供される | ワイヤーのためのエントリーポイントなし |
当社のEDM加工サービス向けに設計することは、プロセス全体を考えることを必要とします。よく設計された部品はセットアップと実行を簡素化し、直接的にコスト削減につながります。例えば、ワイヤーEDM作業のために常にエントリーポイントまたは開始穴を設計してください。これにより二次的なドリル加工プロセスが不要になります。.
表面仕上げと公差の最適化
表面仕上げが機能にとって重要な場合にのみトリムパスを指定してください。追加のパスごとにかなりの時間がかかります。非機能表面での不必要に厳しい公差は、プロセスを遅くすることを強制し、電極の摩耗と監視時間を増加させ、それが最終コストに加算されます。クライアントとの協力に基づくと、スマートな公差設定は部品コストを最大30%削減できます。.
アスペクト比の理解
穴とスロットのアスペクト比を実用的なものに保ちます。非常に深く狭いスロットは、フラッシングが難しく、切削速度の低下や潜在的な不正確さにつながります。これは、切りくずが効率的に排出されず、スパークの不安定さを引き起こすためです。これにより、次のような表面欠陥も発生する可能性があります マイクロクラック11, 、これは部品の完全性を損ないます。.
設計の対比:コストへの影響
十分なR、実用的な公差、およびスタート穴で設計された部品は、鋭い角や不必要に厳しい仕様が至る所にある部品よりもはるかに速く加工できます。その差は小さくありません。適切に設計された部品は、多くの場合20~40%安く製造できます。.
製造可能性のためのスマートなEDM設計は、コーナーR、公差、エントリーポイントなどの実用的な選択肢に焦点を当てています。これらの考慮事項は、加工の複雑さとコストを直接削減し、高品質の部品を効率的に受け取れるようにします。PTSMAKEでは、これらのシンプルでありながら影響力のある最適化を通じてパートナーをガイドします。.
EDMにおける固定具とセットアップ — リードタイムへの影響
多くの人は、放電加工(EDM)のセットアップがCNCフライス加工に似ていると考えています。しかし、治具の固定と準備は根本的に異なり、プロジェクトのリードタイムに直接影響します。フライス加工とは異なり、EDMは非接触プロセスであり、導電性と安定性を確保するために独自のワーク保持ソリューションが必要です。.
主なセットアップの違い
主な違いはプロセス自体に起因します。ワイヤーEDMはワイヤーのための明確な経路を必要とし、型彫りEDMはカスタム電極を必要とします。各ステップは、切削が始まる前に追加の時間を要します。これらの準備段階は、当社のEDM加工サービスが提供する精度にとって非常に重要です。.
初期時間投資
| セットアップ要因 | CNCフライス加工 | 放電加工(EDM) |
|---|---|---|
| ワークホールディング | 機械的クランプ(万力、チャック) | 導電性で邪魔にならない治具 |
| 工具 | 標準エンドミル、ドリル | カスタム加工電極(型彫り) |
| 前処理 | 最小限、部品原点の設定 | スタート穴の穴あけ(ワイヤー)、電極の加工 |
この初期のセットアップ投資は、EDMセットアップ治具の全体的なリードタイムにおいて重要な要因です。.
EDMセットアップのニュアンスを理解することは、プロジェクトのタイムラインを効果的に管理するための鍵です。フライス加工でブロックを万力にクランプするのとは異なり、各EDM方式には製造プロセスにステップを追加する独自の準備ニーズがあります。これらのステップは、高精度を達成するために不可欠です。.
ワイヤーEDMセットアップのニュアンス
ワイヤーEDMの場合、まず「スタート穴」を加工する必要があります。切削を開始するには、この穴にワイヤーを通す必要があります。さらに、治具はワイヤーの経路を妨げてはならず、そのためワークピースの上面または下面との接触を避ける創造的なワーク保持が必要となることがよくあります。.
型彫りEDMの追加ステップ
型彫りEDMには、最終的な形状の鏡像である精密に加工された電極が必要です。この電極は、通常CNCフライス加工によって最初に製造されなければなりません。これにより、EDM作業が開始される前に製造プロセス全体が追加され、リードタイムが延長されます。.
複数のセットアップの課題
部品が複数の面に特徴を必要とする場合、再固定するたびに新しいセットアップ時間が発生します。すべての再配置は、精度を維持するために細心の注意を払った再調整を必要とします。このプロセスは、次のような要因に敏感です 熱膨張12, 、これは長い加工サイクル中に部品の寸法に影響を与える可能性があります。これを効率化するには、特徴を単一平面に統合するか、設計ファイルにスタート穴を提供することを検討してください。この簡単な先見性により、生産時間を大幅に短縮できます。.
適切なEDM治具の固定とセットアップは、時間がかかりますが、精度にとって不可欠です。スタート穴の作成から電極の加工までのこれらのステップを理解することは、リードタイムが従来のフライス加工と異なる理由、および設計の選択がプロジェクトをどのように迅速化できるかを明確にするのに役立ちます。.
EDMによる試作 — 単品から量産まで
放電加工(EDM)は、特に複雑な形状や硬化金属の試作品に優れた選択肢です。従来の工具ではこれらの作業に苦労することがよくあります。EDMは材料にストレスを与えることなく精密なソリューションを提供します。これにより、最初の完璧な部品を作成するのに理想的です。.
なぜEDMから始めるのか?
EDMは、フライス加工や旋削加工では不可能な複雑な形状を切削します。熱処理された後の材料にも加工できます。これにより、部品の最終的な特性が最初から維持され、試作品が生産ユニットを正確に反映することが保証されます。.
試作品の主な利点
当社は、初期部品にEDM加工サービスを使用することには明確な利点があることを見出しました。これにより、設計者は生産グレードの材料と硬度レベルでコンセプトをすぐにテストできます。これにより、開発サイクルの後半での予期せぬ事態を回避できます。.
| 特徴 | EDMプロトタイピング | 従来のCNC |
|---|---|---|
| 素材硬度 | 制限なし | 工具材料による制限あり |
| 複雑な幾何学 | シャープなコーナーに優れている | 困難または不可能 |
| 工具摩耗 | 電極の摩耗が最小限 | 工具の摩耗が大きい |
| セットアップ時間 | 中程度 | シンプルな部品は速い |
EDMを使用して単一のプロトタイプから生産実行に移行することはスムーズなプロセスです。最初の部品で確立された基本的なパラメーターは、その後のユニットでも一貫しています。これにより、10番目または100番目の部品が最初の部品と同一であることが保証され、これは品質管理の重要な要件です。.
スケーリングアップ:EDMの道
EDMによる少量生産のプロトタイピングの真の利点は、スケーラビリティです。1つの部品を作成するために使用されたのと同じセットアップで、大きな変更なしに少量生産が可能です。これは、初期の市場テストや需要の低い製品に最適であり、他のプロセスで高価なツーリングに投資することが正当化されない場合に特に有効です。.
切り替え時期を知る
EDMは最速のプロセスではありません。その 材料除去率13 は従来のCNC加工よりも低いです。生産量が数千ユニットに達すると、そのサイクルタイムはコストを増加させる可能性があります。その時点では、スタンピングやダイカストのようなプロセスの方が経済的かもしれません。.
| 生産量 | 推奨プロセス | 主な検討事項 |
|---|---|---|
| 1 - 100 | イーディーエム | 高精度、一貫した品質 |
| 100 – 1,000 | EDMまたはCNCフライス加工 | コストと複雑さのバランス |
| 1,000+ | プレス加工、鋳造 | 初期金型コストが高い |
この全工程を理解しているパートナーを選ぶことが不可欠です。PTSMAKEでは、お客様を試作から生産までガイドします。これにより、設計の完全性が維持され、新しいサプライヤーとの再認定という費用と時間のかかるプロセスを回避できます。.
EDMは、単一の試作から少量生産への移行に非常に効果的な方法です。一貫性と精度を保証します。このワークフロー全体を管理できる単一のサプライヤーと協力することで、プロセスが合理化され、費用のかかる再認定の問題を回避できます。.
EDM部品の品質検査 — 要求すべきレポート
EDM部品の品質を確保することは、単純な目視検査を超えます。仕様が満たされていることを確認するには、具体的なデータが必要です。適切な文書は精度と一貫性を確認し、これは高性能コンポーネントにとって不可欠です。.
必須のQCレポート
どのEDMプロジェクトでも、私は常に標準的なレポート一式を期待します。これらの文書は品質の客観的な証拠を提供し、重要な部品には交渉の余地がありません。これらは堅固な品質保証プロセスの基礎を形成します。.
| レポートの種類 | 目的 |
|---|---|
| CMMレポート | 重要な寸法と幾何公差を検証します。. |
| 表面仕上げ (Ra) | 必要なテクスチャと滑らかさを確認します。. |
| 再鋳層チェック | 指定された場合、加工後の材料の完全性を検証します。. |
初品検査が鍵
EDMは非常に再現性の高いプロセスです。機械プログラムとセットアップが検証されると、その後の部品は非常に一貫性があります。これにより、初品検査(FAI)が最も重要なステップとなります。徹底したFAIレポートは、バッチ全体が正しいことを保証します。.
適切なEDM品質管理検査フレームワークは、正しい質問をし、正しい証拠を要求することに依存します。それは不信感ではなく、検証可能なデータと明確なコミュニケーションに基づいたパートナーシップを構築することです。.
文書化を掘り下げる
座標測定機(CMM)レポートは、複雑な形状や厳しい公差を持つ部品にとって不可欠です。部品の詳細な3Dマップを提供し、ノギスでは測定できない特徴を確認します。表面仕上げについては、サプライヤーがどのように測定するかを尋ねてください。プロフィロメーターは、単なる目視比較ではなく、定量的なRa値を提供します。.
アプリケーションで必要とされる場合、再鋳層の不在または管理された厚さを確認することは不可欠です。これにはしばしば専門的な分析が必要です。プロセス全体は、の実際的な応用であり、 計測14, すべての測定が正確で追跡可能であることを保証します。PTSMAKEでは、EDM加工サービスにおいてこれらのレポートを標準的な慣行として提供しています。.
サプライヤーへの重要な質問
これらの質問を使用して、潜在的なサプライヤーの品質プロセスを評価してください。彼らの回答は、品質へのコミットメントについて多くを明らかにします。.
| 質問 | そこから見えてくるもの |
|---|---|
| CMMレポートを提供していますか? | 複雑な寸法精度を検証する彼らの能力。. |
| 表面仕上げはどのように検証しますか? | テクスチャ仕様を満たすための彼らの設備とプロセス。. |
| あなたの一般的な不良/手直し率はどのくらいですか? | 彼らの全体的なプロセス管理と効率。. |
低い不良率は、成熟した安定した製造プロセスを示していることが多く、これは信頼性の高いEDM加工サービスを提供するパートナーに求めるものと全く同じです。.
効果的なEDM品質管理のためには、CMM、表面仕上げ、再鋳層検証などの主要なレポートを要求してください。徹底した初品検査が重要であり、それに続いてバッチサンプリングを行い、生産ロット全体で一貫した品質を保証します。.
工具用EDM vs 生産部品用EDM — 2つの異なる議論
EDM加工サービスについて議論する際、私が最初に尋ねる質問は、プロジェクトがツーリング用か生産部品用かということです。その答えは、必要なサプライヤーから成功の指標まで、会話を完全に変えます。これらは根本的に異なる2つのユースケースです。.
ツーリング:長寿命のために構築
金型、ダイ、パンチなどのツーリングの場合、EDMはしばしば硬化工具鋼の主要な方法です。ここでは、精度、表面仕上げ、耐久性に焦点が当てられます。工具は何千、あるいは何百万サイクルも持続する必要があるため、初期費用はその長期的な性能に次ぐものです。.
生産:効率のために設計
対照的に、生産部品にEDMを使用する場合、通常、他の方法では加工が難しい特定の複雑な特徴を作成することが含まれます。主な懸念事項は、再現性、サイクルタイム、および部品あたりのコストです。生産ロット全体での効率と一貫性が最も重要な要素です。.
| フォーカス・エリア | ツーリング用途 | 生産部品用途 |
|---|---|---|
| 主要目標 | 長寿命と耐久性 | 再現性と効率 |
| 素材 | 硬化工具鋼 | 様々な生産金属 |
| キー・メトリック | 仕上げと詳細精度 | 部品あたりのコストとリードタイム |
| ボリューム | 低い(多くは一点もの) | 高い(バッチまたは量産) |
EDMツーリングと生産部品の区別は、サプライヤー選定において極めて重要です。単一の、非常に詳細な金型キャビティの製造に優れている工場は、大量生産部品に必要な自動化とプロセス制御の設備を備えていない場合があります。彼らのコスト構造と専門知識は異なります。.
サプライヤーの視点
ツーリングの専門家は、高精度な型彫り放電加工機と、複雑な電極を作成する専門知識に多額の投資をしています。彼らは、異なる放電加工設定がどのように影響するかを理解しています。 異方性15 硬化鋼の特性に、これは早期の工具摩耗や破損を防ぐ上で極めて重要です。彼らの見積もりプロセスは、単一の高価値資産に焦点を当てていることを反映しています。.
一方で、生産重視の工場はワイヤー放電加工機と自動化システムを優先します。彼らの強みは、サイクルタイムを短縮し、すべての部品が同一であることを保証するためのプロセス最適化にあります。彼らは大量生産におけるコスト管理の専門家であり、部品ごとに数秒節約することで、大幅なコスト削減につながります。.
作業と工場の適合
この違いを理解することは、依頼を組み立てるのに役立ちます。サプライヤーにアプローチする際、あなたの用途(ツーリングか生産か)を明確に伝えることで、彼らが適切な見積もりを提供できるようにし、パートナーに何を求めるべきかを知っていることを証明します。.
| サプライヤー・タイプ | ツーリングスペシャリスト | 生産スペシャリスト |
|---|---|---|
| 専門知識 | 複雑な電極設計 | プロセス自動化と制御 |
| 設備 | 高精度型彫り放電加工 | 自動ワイヤー放電加工システム |
| コストモデル | 価値重視(長寿命) | 量重視(効率性) |
| 理想的なプロジェクト | 射出成形金型、プレス金型 | 複雑な特徴を持つ部品 |
工具が必要か、生産部品が必要かを知ることが最初のステップです。この明確さにより、適切なパートナーと連携し、正確な見積もりを得て、最終的に特定のプロジェクト要件を満たす最終製品を受け取ることができます。長寿命のためか、量産のためかに関わらず。.
EDMのリードタイム — 現実的なものと注文を遅らせるもの
放電加工のリードタイムについて現実的な期待を設定することが重要です。単純なワイヤー放電加工部品は数日で完了するかもしれませんが、複雑なプロジェクトは数週間に及ぶことがあります。遅延はしばしば誤解され、予期されていない場合、不満につながる可能性があります。.
主要なタイムライン要因
いくつかの段階が全体の納期に貢献します。初期設定、加工プロセス、および必要な仕上げ工程はすべて重要な役割を果たします。これらの要素を理解することは、プロジェクトスケジュールをより正確に計画するのに役立ちます。.
タイムラインへの一般的な影響
ここに、当社の放電加工サービスのリードタイムに影響を与える、私たちが確認するいくつかの典型的な要因があります。.
| ファクター | 潜在的な影響 |
|---|---|
| 部品の複雑さ | 高い |
| 電極製作 | 高い(型彫り放電加工の場合) |
| 加工後の工程 | 高い |
| 検査要件 | 中~高 |
遅延の具体的な原因を理解することは、プロジェクトのタイムラインを管理するのに役立ちます。機械が稼働している時間だけではありません。準備作業と仕上げ作業が、プロセスの最も時間のかかる部分であることがよくあります。.
一般的な遅延の分析
電極製作
型彫り放電加工の場合、カスタム電極の作成自体がプロジェクトです。それには別途CNC加工が必要であり、その複雑さによっては、放電加工プロセスが始まる前にスケジュールに1週間以上追加されることがあります。.
プログラミングとセットアップ
ワイヤー放電加工には精密なプログラミングパスが必要です。さらに、部品にワイヤー用の既存の穴がない場合、スタート穴のドリル加工は必要な予備ステップです。これらの作業は、放電加工のリードタイムの初期段階に追加されます。.
熱処理と仕上げ
加工後に部品の硬化が必要な場合、熱処理のために送る必要があります。このプロセスは、以下を含む場合があります 焼き入れ16, 、多くの場合、外部ベンダーのスケジュールに依存し、輸送時間と処理時間を追加します。.
リードタイムを短縮する方法
ご注文を迅速に進めるために、最初から完全で明確な図面を提供してください。必要な表面仕上げレベルを指定し、ワイヤースタート穴を提供することは、セットアップ時間を大幅に短縮し、ワークフローを効率化することもできます。.
現実的な放電加工のリードタイムは、部品の複雑さ、電極の必要性、および加工後のプロセスに依存します。明確な図面と仕様は、予期せぬ遅延を防ぎ、当社の放電加工サービスでプロジェクトがスケジュール通りに進むことを保証するための最も効果的なツールです。.
焼入れ鋼と超硬合金のためのEDM — 他の方法が失敗するところ
硬化後のジレンマ
従来の機械加工は、硬化材料に対して限界があります。熱処理後、工具鋼や超硬合金のような材料は、標準的なカッターでは鈍ったり破損したりするほど硬くなります。これは、特に耐久性のある部品に精密な特徴を作成する場合に、重大な製造上のボトルネックを生み出します。.
非接触ソリューション
これこそが、当社の放電加工サービスが優れている点です。放電加工は非接触プロセスです。熱エネルギーを使用して材料を侵食し、その硬度の影響を全く受けません。これにより、材料が完全に硬化された後でも、複雑な特徴を作成することができます。.
硬化鋼材におけるフライス加工 vs. 放電加工
| 特徴 | 従来のフライス加工 | EDM加工 |
|---|---|---|
| 素材硬度 | 60 HRC未満に限定 | 硬度の影響を受けない |
| 工具摩耗 | 工具破損のリスクが高い | 電極の摩耗は予測可能 |
| 機能の複雑さ | 硬化部品には限定的 | 複雑な形状に最適 |
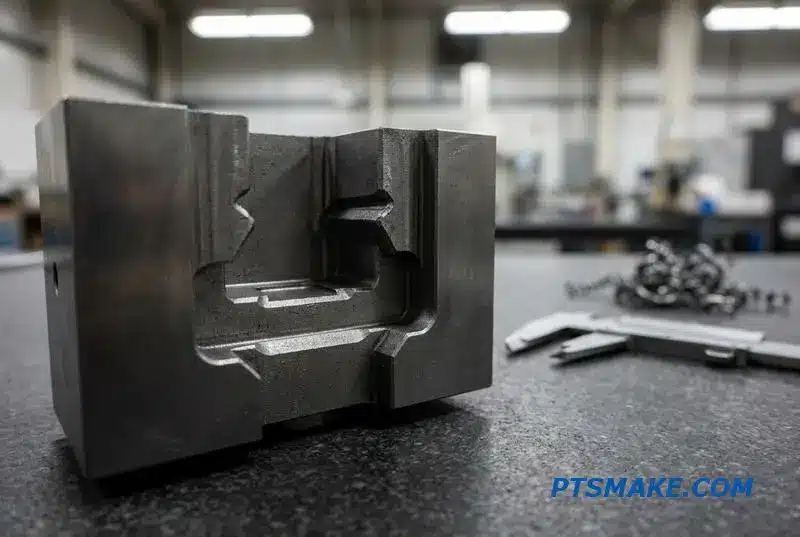
理想的な製造ワークフロー
最も効率的なプロセスは、部品がより柔らかい焼鈍状態にある間に、その大部分を機械加工することです。主要な成形が完了したら、部品は最終的な硬度を達成するために熱処理を受けます。その後初めて、最終的な重要な特徴のために放電加工を使用します。.
この順序は寸法安定性を確保し、複雑な特徴が硬化前に加工された場合に発生する可能性のある歪みを防ぎます。そのプロセスは、制御された放電が生成する プラズマチャネル17 電極とワークピースの間で、材料のごく一部を溶融させます。.
金型製作における用途
この方法は、パンチ、ダイ、射出成形金型の作成において不可欠です。例えば、焼入れされた工具鋼に鋭い内角や複雑な冷却チャネルを切削できます。これにより、 EDM焼入れ鋼超硬合金 精度を必要とする高摩耗工具にとって頼りになるプロセスとなります。.
サプライヤーの経験が重要である理由
焼入れされた材料での作業には専門知識が必要です。PTSMAKEのような経験豊富なサプライヤーは、マイクロクラックを防ぎ、表面の完全性を維持するためのパラメータ管理方法を理解しています。間違ったパートナーを選ぶと、工具の早期破損につながり、プロジェクト全体を危うくする可能性があります。.
| ファクター | 焼入れ材料のEDMにおける重要性 |
|---|---|
| 電源設定 | 熱損傷を避けるために最適化される必要があります |
| フラッシング | デブリの除去とアーク放電の防止に不可欠 |
| 電極材料 | 銅またはグラファイトの選択は仕上げ/摩耗に影響します |
EDMは単なる代替手段ではありません。焼入れ材料にとって戦略的な利点です。熱処理後の加工を可能にし、最終部品が極めて高い精度と最大の耐久性の両方を持つことを保証します。この能力は、高性能工具や複雑な部品にとって不可欠です。.
この液体の役割を理解することは、EDMがワークピースに機械的ストレスを与えることなく精度を達成する方法を把握する上で重要です。. ↩
この冶金学的表面改質がコンポーネントの疲労寿命と性能にどのように影響するかを学びましょう。. ↩
電極の摩耗を理解することは、最終部品の精度を予測し、型彫り放電加工のプロセスパラメータを最適化するのに役立ちます。. ↩
この特性を理解することは、EDMが選択した材料にとって適切な製造プロセスであるかを判断するのに役立ちます。. ↩
この原理は、EDMが非機械的に材料を除去する方法を説明しており、これはその精度と汎用性の鍵となります。. ↩
この熱的に変化した領域が部品の機械的強度と疲労寿命にどのように影響するかを学びましょう。. ↩
この比率を理解することは、冷却、通気、その他の機能的用途のための効果的な深部形状を設計する上で重要です。. ↩
加工の選択が、要求の厳しい用途における材料の最終特性と長期耐久性にどのように影響するかを理解しましょう。. ↩
この材料特性がその後の加工と部品性能にどのように影響するかを理解しましょう。. ↩
この特性が高応力用途における部品性能と信頼性にどのように影響するかを学びましょう。. ↩
この効果を理解することは、部品の早期破損を防ぎ、材料の完全性を向上させるのに役立ちます。. ↩
この原理が先進製造アプリケーションにおける材料の安定性と精度にどのように影響するかを学びましょう。. ↩
この主要な指標が製造におけるプロジェクトのタイムラインとコストにどのように影響するかを探りましょう。. ↩
測定の科学を探求し、製造において精度と正確さが科学的にどのように保証されるかを理解しましょう。. ↩
この特性を理解することは、工具の摩耗を予測し、金型とダイの寿命を保証するのに役立ちます。. ↩
この急速冷却技術が、望ましい硬度と耐久性のために金属の微細構造をどのように改質するかを学びましょう。. ↩
この概念を理解することは、EDM独自の材料除去能力の背後にある物理学を説明します。. ↩