
CNCの見積もりは、同じ部品でも大きく異なることがあります。コストの内訳が不明確だと、買い手は予算超過、予期せぬ請求、サプライヤーの比較困難といった問題に直面します。.
簡単な答え:CNC機械加工コストは、材料、加工時間、バッチ準備、仕上げ、検査を組み合わせたものです。単価は、固定バッチ料金を数量で割り、部品ごとの料金を加えることで見積もることができます。時間料金だけでは最終価格を予測できません。正式な見積もりには、図面、仕様、数量、および納品要件が必要です。.
以下の方法は、実用的な予算の作成、不明な請求項目への質問、サプライヤーの同条件での比較に役立ちます。計算には明記された前提条件が使用されており、公開されている料金例は、数値だけでなく範囲がいかに重要かを示しています。.
部品あたりのCNC機械加工コストの見積もり方法
バッチコストと部品ごとのコストを分ける
有用な見積もりは、部品を納品するために必要な作業から始まります。サプライヤーは、適切な在庫を購入し、工程を準備し、形状を加工し、合意された検査を完了しなければなりません。仕上げと納品には、別の作業やサプライヤーが関わる場合があります。.
A 製造コストの内訳1 は、これらの活動をそのコスト要因に結びつけます。NISTは、加工コストを時間と機械レートで説明し、材料、工具、梱包、配送を区別しています。そのフレームワークは見積もりの整理に役立ちます。それはあなたの図面の市場価格を提供するものではありません。.
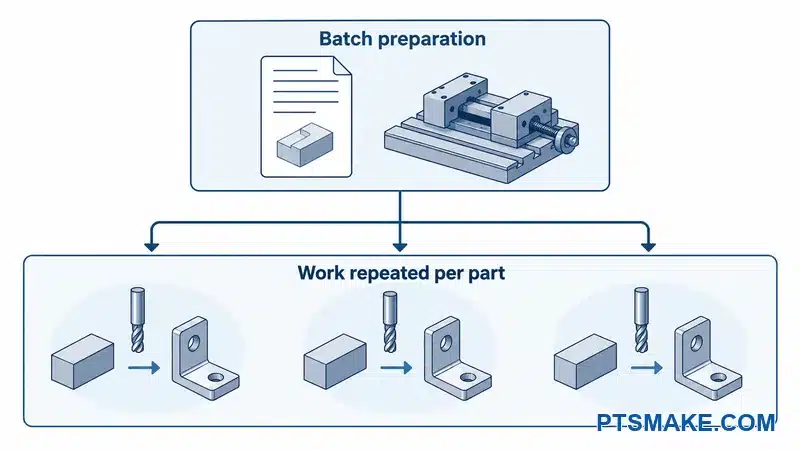
買い手にとって重要なのは、バッチ料金と部品ごとに繰り返される料金の区別です。プログラミングは初期費用となる場合があります。機械のセットアップは、新しいバッチごとに再度発生する可能性があります。検査には、プログラム準備費用と個々の部品の測定費用の両方が含まれる場合があります。.
| コスト項目 | 考えられる価格設定の基準 | 買い手が確認すべきこと |
|---|---|---|
| プログラミングと工程準備 | 初回ジョブまたは改訂 | 設計変更後に料金が再度発生するかどうか |
| セットアップとワーク保持 | 各バッチまたはセットアップ | 特殊な治具や繰り返しのセットアップが含まれているかどうか |
| 素材 | ジョブに割り当てられた購入済み在庫 | 合金、状態、材料余裕、および文書 |
| 機械加工 | サイクルタイム × 見積もりレート | レートと請求対象時間に含まれるもの |
| 仕上げ | 部品ごと、および場合によってはロットの最低料金 | 処理、マスキング、準備、および受け入れ範囲 |
| 検査 | バッチ準備と部品ごとのチェック | 特徴、範囲、レポート、および承認段階 |
各料金は一度だけ計上する
工場レートには、オペレーター、日常的な工具、間接費、利益がすでに含まれている場合があります。これらの項目を再度追加すると、見積もりが過大になります。別のサプライヤーは、特殊なカッターや検査を別途請求する場合があります。どちらの構造も自動的に間違っているわけではありませんが、範囲を明確にする必要があります。.
私はレートを比較する前に、含まれる作業内容を確認します。マシンアワー価格と工場労働力価格では、対象となる作業が異なる場合があります。買い手は、プログラミング、ロード、工具交換、検査がどのように扱われるかを知る必要があります。.
材料にも同様の注意が必要です。サプライヤーは、在庫をすでに含んだ部品ごとの完全な価格を見積もることがあります。買い手は、予算テンプレートに材料の行があるというだけで、2つ目の材料余裕を追加すべきではありません。.
透明性のある予算例の作成
生産ルートが1つの単純なジョブの場合、その関係は次のように表せます。
バッチ価格 = 固定バッチ費用 + 数量 × 部品あたりの費用。.
単価 = 固定バッチ費用 ÷ 数量 + 部品あたりの費用。.
以下は、架空の予算例です。各金額は、計算方法を説明するために仮定した費用です。これらの数値は、PTSMAKEの見積もり、顧客からの注文、または市場平均ではありません。.
| 仮定項目 | 計算 | 結果 |
|---|---|---|
| プログラミングとセットアップ | 固定バッチ費用 | $240/バッチ |
| 機械加工 | 15分 ÷ 60 × $80/時間 | 部品あたり$20 |
| 素材 | 想定手当 | 部品あたり$8 |
| 仕上げ | 想定手当 | 部品あたり$3 |
| 部品ごとの検査 | 想定手当 | 部品あたり$1 |
| 繰り返し発生する総費用 | $20 + $8 + $3 + $1 | 部品あたり$32 |
| 部品10個の場合の単価 | $240わる10たす$32 | 部品あたり$56 |
| 部品10個の場合のバッチ価格 | $240たす10かける$32 | バッチあたり$560 |
この例では、時間料金に、記載されている人件費、諸経費、利益がすでに含まれていると仮定しています。運賃、適用される税金や関税、追加書類はこの例の範囲外です。実際の見積もりでは、計算を変更する最低料金が設定されている場合もあります。.
仮定と見積もりは分けておく
モデルの体積だけでは、その製造に必要なすべての工程はわかりません。工具のアクセス、クランプ、仕上げパス、検査がプロセスに影響します。したがって、サイクルタイムの推測には、明確なラベルとその根拠が必要です。.
図面が不完全な場合は、不確かな入力を1つの確かな合計値の中に隠すのではなく、記録しておきます。そうすれば、サプライヤーはその入力を確認したり、別のプロセスを説明したりできます。その話し合いによって、最初の見積もりが変更された場合でも、予算が役立つものになります。.
CNC機械加工の時間料金:まず範囲を確認
時間料金だけでなく、プロセスルートを比較する
機械の時間料金と完成部品のコストは、異なる問いに答えるものです。時間料金が高いルートは、段取りが少なかったり、合計時間が短かったりする場合があります。また、より多くのプログラミングが必要になることもあります。比較には、両方の影響を含める必要があります。.
| プロセス | それを検討する一般的な理由 | 尋ねるべき費用に関する質問 |
|---|---|---|
| 3軸フライス加工 | アクセス可能なポケット、穴、平坦面 | いくつの方向付けと段取りが必要ですか? |
| CNC旋削加工 | 回転フィーチャー | この部品にはフライス加工や別の工程も必要ですか? |
| 5軸フライス加工 | 角度のついたフィーチャーと複数の面へのアクセス | 段取りが少ないことで、異なる料金や準備を相殺できますか? |
| スイス型旋盤加工 | 小型で細長い旋削部品に適している | バー材の要件、工具、バッチサイズは見積もりにどのように影響しますか? |
スイス型加工が自動的に最も高価な選択肢になるわけではありません。適切な比較は、部品と生産計画によって異なります。サプライヤーは、提案されたルートが形状と数量に適している理由を説明する必要があります。.
公開されている料金を例として使用する
以下の米国の公表料金は、2026年10月11日に確認されたものです。これらは個々の機関の例であり、民間の機械工場の調査ではありません。これらのページには、共通の発効日や同一のサービスパッケージは記載されていません。.
UWMのリスト 外部工場での作業2. 。アイオワ大学のリスト 試作品および機械工場サービス3. 。CMUのリスト 5軸加工機へのアクセス4 UMC-750用。.
| 公開されている例 | 記載されている外部料金 | 範囲と制限 |
|---|---|---|
| ウィスコンシン大学ミルウォーキー校:外部工場での作業 | $75/時間 プラス 材料費 | このページでは、人件費は市場価格から割り引かれていると説明されています。これは、独立した3軸加工の料金ではありません。. |
| アイオワ大学: 試作品および機械工場サービス | $125/時間 | この工場は複数のサービスを提供しており、プロジェクトベースの価格設定が可能です。料金は機械の種類別に分類されていません。. |
| カーネギーメロン大学: 5軸加工機へのアクセス | 法人外部ユーザー向けに$171/時間 | このページではHaas UMC-750が挙げられています。含まれるすべての費用が項目別に記載されているわけではありません。. |
これらの例を、$75~$171の市場価格帯としてまとめて主張すべきではありません。顧客のカテゴリーや課金基準が異なります。商業見積もりがこれらの数値から外れていても、不合理とは限りません。.
時間単位の見積もりを依頼する際は、どの時間が課金対象で、どの作業がその料金外になるのかを尋ねてください。また、通貨、見積もりの有効期限、予想される総時間も確認すべきです。これらの詳細によって、料金が予算編成に役立つものになります。.
材料の選択が請求額にどう影響するか
購入が必要な材料に支払う
材料の項目には、完成部品に残る金属だけでなく、購入した適切な材料全体が含まれます。サプライヤーは、鋸引き、クランプ、材料外面の除去のための余裕を必要とする場合があります。特殊なサイズや文書化された材料ロットも、購入内容を変える可能性があります。.
RFQ (見積依頼書) には、合金またはポリマーのグレード、材料の状態、および必要な証明書を明記する必要があります。「アルミニウム」のような記述では、選択肢が多すぎます。 アルミニウムCNC加工 はサービスのコンテキストを提供しますが、図面には依然として正確な材料要件が必要です。.
サイクルタイム、工具、寸法安定性を比較する
材料は、購入後に行う作業も変えます。例えば、, 加工硬化5 および困難な切りくず処理は、304や316などの一般的なオーステナイト系ステンレス鋼に影響します。これらの被削性を、すべてのステンレスグレードに共通の単一の価格乗数で表すことはできません。.
チタンは異なる課題を提示します。サンドビックは、その低い 熱伝導率6 が切削領域の近くに熱を保持する方法を説明しています。工具と切削条件が重要であるため、チタンと鋼の工具寿命の比率を固定することは、不適切な予算の前提となります。 チタンのCNC加工 提案されたグレードとプロセスについて尋ねるべきです。.
プラスチックも個別の扱いが必要です。デルリンの設計ガイドでは、機械加工された部品の 寸法安定性7. を確認することについて論じています。切削しやすい材料でも、慎重な支持や安定性の確認が必要な場合があります。この所見は、すべてのポリマーに同じ要件を確立するものではありません。.
| 材料の決定 | 潜在的なコストへの影響 | 有用なRFQへの入力情報 |
|---|---|---|
| 異なる合金またはグレード | 異なる材料と加工要件 | 正確な指定と代替ルール |
| 異なる材料形状 | 異なる購入量と除去作業 | 許可される棒材、板材、管材、またはその他の初期形状 |
| 追加の材料証明 | 追加の調達または検証作業 | 必要な記録とトレーサビリティ |
| 厳しい最終寸法 | 追加の制御または安定化作業 | 重要な形状と検査条件 |
より安価な材料は、設計要件を満たしている場合にのみ有用です。設計の所有者は、強度、耐食性、温度限界、およびその他の必要な特性への変更を承認する必要があります。価格比較では、これらの要件を常に考慮に入れるべきです。.
コストを上げる設計上の特徴—および見直すべき変更点
ポケット、コーナー、および工具のリーチ
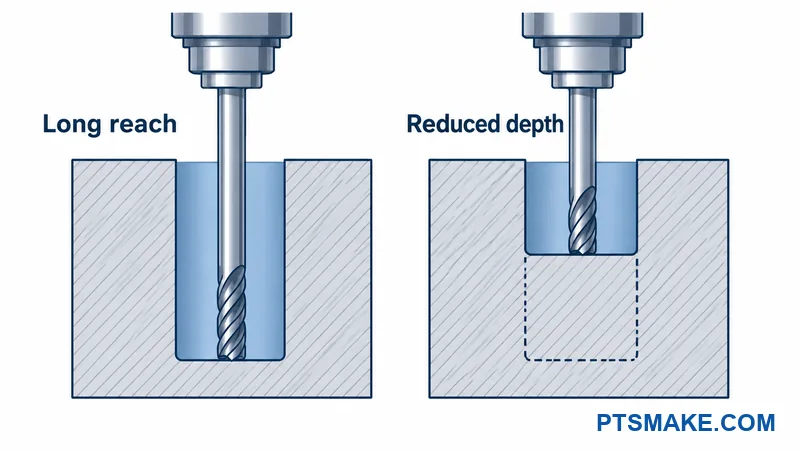
図面によって、カッターとホルダーが届く範囲が決まります。除去する材料の量が少なくても、深いポケットにはより長い工具が必要になる場合があります。内側の小さなコーナーは、工具の直径を制限し、詳細な切削作業を追加する可能性があります。.
工具のたわみ8 は、加工リスクへのアクセスを関連付けます。Harvey Performanceは、オーバーハングが大きくなると剛性が低下し、寸法、仕上げ、工具寿命に影響を与える可能性があると説明しています。購入者の観点からは、それは異なる工具、より遅い作業、または別の工程を意味する場合があります。.
設計上の有益な問いは、深さとコーナーの形状が実際の機能を果たしているかどうかです。コンポーネントが余分なスペースを必要としない場合、ポケットの底を上げることができます。嵌合するコンポーネントがそれをクリアする場合、内側の半径を大きくすることができます。これらの変更は、アセンブリと照らし合わせてレビューする必要があります。.
嵌合クリアランスの確保
より大きなコーナー半径が自動的に許容されるわけではありません。挿入されるプレート、コネクタ、または可動部品と干渉する可能性があります。図面は、必要なエンベロープおよび局所的なクリアランスリリーフを維持する必要があります。.
仕上げられたコーナーは、カッターの半径と等しくある必要もありません。サプライヤーは、承認されたジオメトリを達成するツールパスと工具を選択できます。購入者は必要な形状を記述し、その後、許可された代替案のコスト比較を要求する必要があります。.
私は高価なフィーチャーをその機能とともにレビューします。そのアプローチは、サプライヤーにとって有益な質問を生み出します:このインターフェースを維持しながら作業を削減するには、どのような変更が可能ですか?「もっと安くしてほしい」という一般的な要求では、方向性がはるかに少なくなります。.
薄い壁、セットアップ、穴、ねじ
薄いフィーチャーは、切削荷重やクランプ荷重の下で動く可能性があります。サプライヤーは、サポート、異なる作業順序、またはより慎重な取り扱いが必要になる場合があります。すべての材料と形状を経済的にする単一の最小壁厚はありません。.
複数の面にあるフィーチャーは、追加のセットアップを生み出す可能性があります。各セットアップには、位置決め、クランプ、およびアクセスが必要です。ロータリー経路はその作業の一部を減らすかもしれませんが、治具は依然として表面を覆います。図面は、1台の機械が1回のクランプですべてのフィーチャーを仕上げられると想定すべきではありません。.
穴とねじには、それぞれ独自の工程が加わります。サプライヤーは、異なるドリル、タップ、スレッドミル、ゲージ、またはアクセス方向を必要とする場合があります。不要な穴のサイズがいくつかあると、工具リストが増える可能性もあります。バイヤーは、互換性のある形状で標準サイズを共有できるかどうかを尋ねることができます。.
有効ねじ長を指定する
止まり穴のドリル深さと、完全に形成されたねじの長さは、異なる要件です。工具には、使用可能なねじ山を越えて適切なクリアランスが必要です。図面には、締結部品が実際に必要とするものを記載し、工程の詳細は検討の余地を残しておくべきです。.
ねじが長いほど、自動的により良い設計になるわけではありません。必要な嵌合(はめあい)は、締結部品、材料、荷重、および組み立てによって決まります。バイヤーがより短く、より安価な形状を要求する前に、担当のエンジニアがそれを確認する必要があります。.
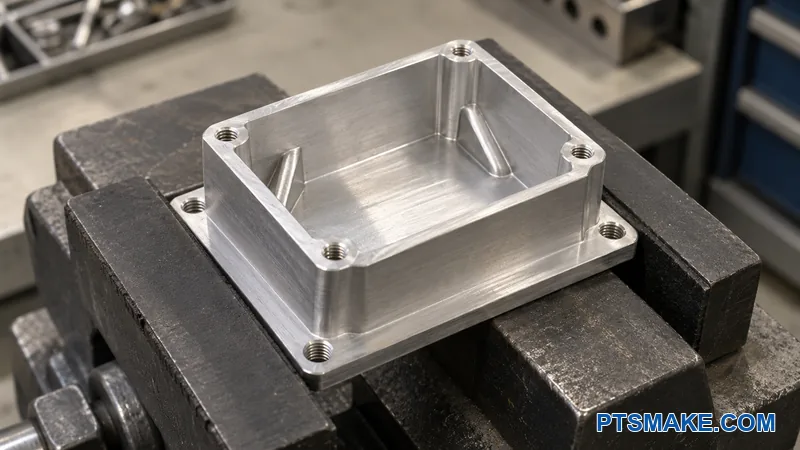
| 特徴 | 増加する可能性のある作業 | 比較する価値のある変更 | 保護要件 |
|---|---|---|---|
| 深く、狭いポケット | ロングリーチの切削と仕上げ | 深さを浅くするか、アクセスを改善する | 部品スペースとシール形状 |
| 小さい内側コーナー | 小径工具またはクリーンアップ作業 | 許容半径を大きくするか、部分的な逃げを設ける | 嵌合クリアランス |
| 薄肉 | サポートと慎重な作業順序 | 部分的な厚みまたはサポートリブ | 重量、柔軟性、および内部スペース |
| 複数の面にある形状 | 向きの変更と治具作業 | 位置合わせされたアクセスまたは別の工程ルート | データム関係と組み立て |
| 多くの穴とねじのバリエーション | より多くの工具とチェック | 互換性のある標準サイズ | 締結部品のフィットと要求強度 |
材料の選定もこのレビューに含まれます。ニアネットシェイプの初期形状は除去量を減らすかもしれませんが、工具、調達、および検証がその利点を相殺する可能性があります。比較には、それらの追加コストと予想される注文量を含める必要があります。.
材料、工具、およびスケジューリングに互換性がある場合、類似の部品で一部の準備を共有できる場合があります。改訂や仕上げが異なると、その共有が妨げられる可能性があります。一括発注書が1つの段取りを作成すると仮定するのではなく、サプライヤーに実際の共通作業を特定するように依頼してください。.
部品図とコストに影響する形状を送付して、相談することができます。.
数量が単価を変える理由
実際のバッチ全体に固定作業を分散させる
数量によって、各部品が負担しなければならない準備の量が変わります。バッチがプログラムと段取りを共有する場合、固定費はそのバッチ全体で分割されます。各部品の材料費と生産作業費は依然として残ります。.
以下の表では、前の例の仮説上の準備費用$240と繰り返し費用$32を再利用しています。ルートと部品ごとの費用は、計算を示すためだけに一定に保たれています。これらの価格を提示したサプライヤーはありません。.
| 想定数量 | 部品あたりの固定費 | 部品あたりの繰り返し費用 | 部品あたりの合計 | バッチ合計価格 |
|---|---|---|---|---|
| 1 | $240.00 | $32.00 | $272.00 | $272.00 |
| 10 | $24.00 | $32.00 | $56.00 | $560.00 |
| 100 | $2.40 | $32.00 | $34.40 | $3,440.00 |
単価の下落は、すべての仕事がこの曲線に従うことを意味するわけではありません。実際のサプライヤーは、別の数量で治具、材料の購入、検査計画、または生産ルートを変更する場合があります。これらの変更は、固定費と繰り返し費用の両方を変える可能性があります。.
数量割引とリピートオーダー条件を尋ねる
プロトタイプ、初回生産バッチ、および予想されるリピート数量について、個別の価格を要求してください。予測が確定しているか、単なる計画上の見積もりであるかを明記してください。サプライヤーは、確約されたリリースと不確実な年間数量とでは、異なる価格設定をする場合があります。.
また、1つの大きなバッチと複数の小さなリリースを区別する必要があります。10回の納品では、繰り返しの段取り、検査、取り扱い、および梱包が必要になる場合があります。保存されたプログラムは、これらの活動をなくすものではありません。.
単価を下げるために量を増やして受け入れる前に、支払総額と改訂の可能性を確認してください。使用される前に設計が変更された場合、余分な部品にはほとんど価値がありません。保管、保護梱包、在庫管理もまた重要になる場合があります。.
単価を下げるために数量を増やすことを受け入れる前に、必要な現金総額と改訂の可能性を確認してください。使用前に設計が変更されると、余分な部品の価値はほとんどなくなります。保管、保護梱包、在庫管理も問題になる場合があります。.
For repeat work, ask who owns special fixtures and whether storage or maintenance charges apply. The quote should state what happens when a drawing, material, or finish changes. A previous setup charge does not automatically buy every future revision.
公差、検査、仕上げが追加するコスト
リピート作業の場合、誰が専用の治具を所有しているか、また保管料やメンテナンス料がかかるかどうかを尋ねてください。見積書には、図面、材料、または仕上げが変更された場合にどうなるかを記載する必要があります。以前の段取り費用で、将来のすべての改訂が自動的にまかなえるわけではありません。
Very large volumes may justify another starting shape or production method. That decision needs its own tooling and qualification comparison. There is no universal quantity at which CNC machining stops being the right choice.
非常に大量の場合は、別の初期形状や製造方法が正当化される場合があります。その決定には、独自の工具と認定の比較が必要です。CNC 加工が適切な選択でなくなる普遍的な数量というものはありません。.
重要な特徴をマークし、その合格判定方法を特定します。見積書では、選択した寸法のチェックと完全な寸法レポートの提供を区別する必要があります。また、サプライヤーが全部品をチェックするのか、合意されたサンプリング計画に従うのかも記載する必要があります。.
価格を比較する前に仕上げを指定する
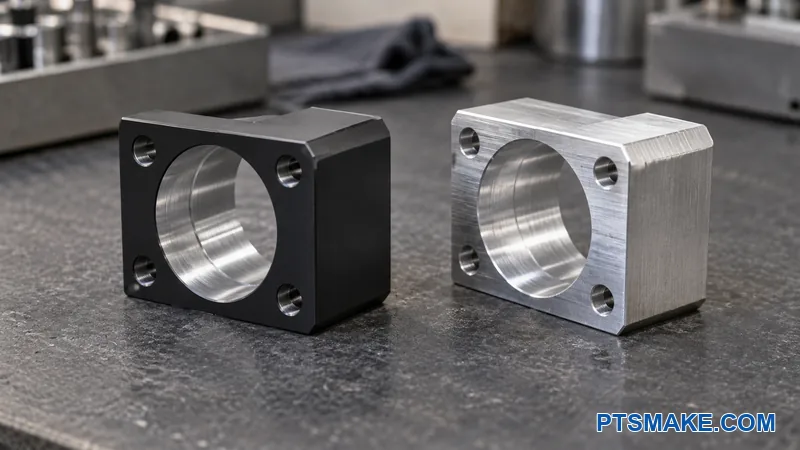
仕上げ名だけでは、重要な作業が未定義のままになります。陽極酸化処理には、マスキング、色見本、または最終的なはめあいの管理が必要になる場合があります。研磨には、エッジの保護が必要になる場合があります。ビードブラストには、合意されたテクスチャと機能面の周りの明確な制限が必要です。.
陽極酸化処理による成長9 は寸法問題の一例です。NASAのPRC-5006 Rev. Dでは、典型的なタイプIIIの外方成長をコーティング厚の約半分と説明しています。この文書では、形状やプロセス条件が結果に影響を与えることも説明しています。そのガイダンスは、すべての部品や仕上げに対する普遍的な補正ルールではありません。.
有用な購買指示は、処理後にどの寸法が適用されるかを定義することです。そうすれば、サプライヤーと仕上げ業者は、機械加工の許容差、マスキング、および計画された検査を確認できます。購入者は、コーティング名だけで仕上げ後の穴のサイズを推測すべきではありません。.
| 必要条件 | 範囲をより明確にする情報 |
|---|---|
| 寸法のはめあい | 仕上げ後の特徴、公差、および測定状態 |
| 機能的な粗さ | 必要なパラメータ、限界、および表面の位置 |
| 陽極酸化処理 | 適用される仕様、タイプ、厚さ、色、封孔処理、およびマスキング |
| 研磨 | 対象表面、エッジ保護、および外観の基準 |
| ビーズブラスト | 媒体または合意されたサンプルのテクスチャと保護された特徴 |
| ステンレス鋼の不動態化処理 | 準拠する仕様、清浄度、合格判定チェック、および記録 |
| 外観の合格基準 | 可視領域、基準サンプル、および観察条件 |
概要 表面仕上げのオプションを比較してください は、議論すべき処理を特定するのに役立ちます。RFQでは、一般的なサービスの説明に頼るのではなく、選択された要件を記載する必要があります。.
部品ごとの料金だけでなく、ロットの最小料金についても尋ねてください。少量のバッチでも、部品数が非常に少ない場合でも、準備、ラッキング、または必要なレポートのコストがかかることがあります。サプライヤーは、購入者が合計を比較する前に、これらの項目を特定する必要があります。.
米国 vs. 中国:納品までのコストを比較
製造価格と配送コストを分ける
国のラベルだけでは、完成部品の価格は決まりません。サプライヤーは、人件費、設備、間接費、調達、生産計画において異なる場合があります。有用な比較は、同じ図面、材料、数量、仕上げ、および証拠の要件から始まります。.
材料価格にも共通の基準が必要です。世界的な商品価格は、特定の認定ビレットの納品価格ではありません。在庫形態、状態、購入数量、現地の入手可能性、および文書によって、その項目は変わる可能性があります。.
A 総所有コスト10 のレビューでは、購入に関する購入者のコストが追加されます。Reshoring Initiativeは、在庫、サプライヤー訪問、保証費用、緊急輸送などの項目を挙げています。その国内製造の提唱は、どちらの場所があなたの部品にとって安くなるかを証明するものではありません。.
責任とスケジュールの価格を評価する
まず、同じ納品範囲での価格を比較します。次に、あなたのビジネスが負担すると予想される追加の内部コストを記録します。サプライヤーの価格にすでに含まれている送料は、追加コストとして再度計上すべきではありません。.
| コストまたは責任 | 比較のための入力情報 |
|---|---|
| 製造業 | 同じ材料、改訂版、数量、および仕上げ |
| 検査と認定 | 必要なチェック、サンプル、記録、および責任者 |
| 梱包と輸送 | 保護方法、輸送モード、目的地、および含まれる料金 |
| 輸入関連コスト | 適用される分類、原産地、日付、および責任 |
| タイミング | 生産完了、輸送、受領、および承認時間 |
| 購入者サポート | 期待されるコミュニケーション、訪問、在庫、および不測の事態への対応作業 |
生産リードタイムと到着日は別です。見積もりには部品が工場から出荷される時期が記載されている場合がありますが、プロジェクトは承認された部品が組立ラインに到着する時期に依存します。両方の日付と、その背後にある前提条件を尋ねてください。.
~へのガイド 中国からのCNC部品の調達 より広範なサプライヤーに関する考慮事項をカバーしています。このコスト比較では、一般的な節約率の主張ではなく、現在のプロジェクトの見積もりを使用してください。.
購入者は、実際の出荷に対する現在の運賃と適用される輸入諸掛を確認する必要があります。別の目的地や以前の日付で行われた比較は、もはや適合しない可能性があります。これらの項目は機械加工の見積もりとは別に保管し、部品の想定生産コストを変更することなく更新できるようにしてください。.
CNCの見積もりを比較し、不明な請求項目を特定する
技術的および商業的範囲の標準化
目に見える最低合計額は、両方のオファーが同じ作業をカバーしている場合にのみ役立ちます。各サプライヤーが実際に見積もったファイルと要件から始めましょう。改訂の不一致があると、詳細な価格比較が無意味になる可能性があります。.
私は合計をランク付けする前に、スコープ表を使用します。各行には、明示的な包含、除外、仮定、または未解決の項目を示す必要があります。空のセルはサプライヤーへの質問であり、その作業が無料であるという証拠ではありません。.
| 比較項目 | 両方のオファーで特定すべきこと |
|---|---|
| 部品定義 | 部品番号と対応する図面/モデルの改訂版 |
| 素材 | グレード、状態、許容される代替品、およびその証明 |
| 数量 | バッチサイズ、リリース(分納)、および最小発注量 |
| 機械加工要件 | 寸法、データム、ねじ、および承認された例外事項 |
| 仕上げ | 処理、マスキング、最終寸法、および外観の範囲 |
| 検査 | 特徴、対象範囲、初品要件、および報告書 |
| 準備 | プログラミング、段取り、特殊工具、および治具に関する条件 |
| 商取引条件 | 通貨、有効期間、支払いに関する前提条件、および変更条件 |
| 納品 | 梱包、日付、指定仕向地、および含まれる輸送費 |
国際的な購入の場合、, インコタームズ® 202011 は、輸送および納品の責任、費用、リスクを配分するための規則を定めています。見積書には、選択された規則と正確な指定地を記載する必要があります。これらの規則は、図面、品質合意書、またはその他の商取引条件に取って代わるものではありません。.
含まれる作業、除外される作業、および条件付きの作業を別途記載する
別途請求は、必ずしも警告のサインではありません。サプライヤーは、プログラミングや特殊な治具の価格を単価とは別に明確に提示することがあります。問題なのは、受諾後にのみ現れる未解決の作業範囲項目です。.
価格にDFMフィードバック、CAM作業、段取り、通常の工具、バリ取り、仕上げ準備、検査記録が含まれているか確認してください。工具の摩耗や材料の追加料金が合計金額に影響を与える可能性がある場合、見積書でその根拠と承認方法を説明する必要があります。.
特急料金にも、明確な約束事が必要です。買い手は、どのマイルストーンが変更されるのか、材料や仕上げに関する制約が引き続き適用されるのかを知る必要があります。機械加工の時間を早めても、必ずしも納品までの全工程が短縮されるわけではありません。.
同じ成果物に対する合計を比較する
次の短い例は架空のものです。これは比較方法を説明するものであり、実際のサプライヤーの行動や価格設定を示すものではありません。.
オファーAが1バッチあたり$1,000を提示し、必要な仕上げと検査報告書を含んでいるとします。オファーBは$920を提示していますが、その報告書は除外されています。もしBが後で120ドルの報告書費用を確認した場合、他のすべての要件が一致すると仮定すると、その比較可能な合計額は$1,040になります。.
Bがその費用を確認する前は、その比較可能な合計額は不明です。買い手は、不足している費用を勝手に見積もって、それをBの価格として提示すべきではありません。同じルールが、運賃、仕上げの最低料金、およびその他の除外項目にも適用されます。.
この比較では、価値の違いも考慮する必要があります。あるオファーにはプロジェクトで要求されていない追加の検査が含まれていたり、より早い納期を約束していたりする場合があります。それらの違いを別途記録し、サプライヤーが共通の基準で見積もりを出せるか尋ねてください。.
受諾前に未解決項目を解決する
有用な明確化の依頼は具体的です。例えば、サプライヤーに材料の状態の確認、図面の改訂版の特定、または報告書が指定されたすべての特徴を網羅しているかの明記を依頼することが考えられます。回答では、改訂される見積書に言及する必要があります。.
買い手はまた、後の変更が価格にどのように影響するかについて合意しておくべきです。改訂されたモデル、追加の仕上げ要件、または新しい検査記録は、正当な追加作業を生む可能性があります。書面による変更プロセスは、双方が新しい作業範囲と既に含まれている作業とを区別するのに役立ちます。.
材料仕様の欠落、説明のない追加料金、および不一致の改訂版は、発注前に注意を払うべきです。サプライヤーの回答は最終見積書と一緒に保管してください。購入の決定は、初期の見出しの数字ではなく、その完全なパッケージに基づいて行われるべきです。.
予算を見積もり依頼(RFQ)可能な状態にする
一致するファイルと数量段階を送付する
有用なRFQ(見積依頼)は、見積もりの前提条件を管理されたインプットに変えます。モデルは形状を記述し、図面は公差、データム、ねじ、仕上げ、その他の要件を定義できます。両方のファイルには、明確で一致するリビジョンが必要です。.
ファイル間に不一致がある場合、買い手は生産前にその矛盾を解決すべきです。文書の優先順位ルールは役立ちますが、意図しない不一致を無害にするものではありません。サプライヤーは、実際の要件について承認された解釈を必要とします。.
| RFQ入力 | 提供すべき情報 |
|---|---|
| 設計ファイル | 最新のモデル、図面、部品番号、リビジョン、および関連する組立図 |
| 素材 | グレード、状態、在庫制限、および要求される証明書 |
| 注文サイズ | 試作品の数量、生産階層、および予想されるリリースパターン |
| 機能的特徴 | 重要なはめあい、データム、ねじ、および承認された代替案 |
| 終了 | 処理、表面領域、最終的な寸法状態、および外観の参照 |
| 検査 | 要求される機能、適用範囲、レポート、およびサンプル承認の必要性 |
| 納品 | 要求される到着日、目的地、梱包、および配送の前提条件 |
| 未解決の質問 | 未解決の要件と変更を承認できる担当者 |
サプライヤーに範囲と前提条件の確認を依頼する
サプライヤーの返信では、価格設定されたファイル、数量、および含まれる作業内容を確認する必要があります。また、コストや納期に影響を与える例外事項や前提条件も特定する必要があります。これにより、買い手はその回答を元のRFQと比較できます。.
どの準備費用がリピート注文で再発し、どれがリビジョンに依存するのかを尋ねます。特別な治具の所有者と、部品に添付される検査証拠を確認します。初回製品の承認が必要な場合、スケジュールには次のリリースの前にそのステップを示す必要があります。.
要求される日付は、生産完了と輸送および受領を区別する必要があります。サプライヤーは、実際の部品、材料、仕上げルート、および検査範囲を使用して実現可能性を確認する必要があります。ウェブサイトに記載されている一般的なリードタイムは、新しい図面に対するスケジュールの確約ではありません。.
パッケージを送る前に、未解決の要件すべてに担当者がいることを確認してください。フィーチャーが未決定のままである場合、買い手は代替の見積もりを要求できますが、その代替案は別途ラベル付けする必要があります。そうすることで、承認された生産定義と混同することなく、初期の予算を有用なものに保つことができます。.
CNC部品の見積もりを依頼する
図面、材料、数量段階、仕上げ、検査の必要性、および希望納品日をPTSMAKEと共有できます。問い合わせが部品固有の見積もりの明確な根拠を持つように、コストに影響しやすいフィーチャーや未決定の要件を特定してください。.
製造コストの内訳は、部品の背後にある活動と投入物を分離したものです。NISTの論文は、ここで使用されている現在の市場価格や仮定の価格ではなく、その手法を支持するものです。. ↩
その大学は、外部の人件費と材料費を記載し、それを割引価格として説明しています。そのサービス範囲は、全国的な商業的加工工場の料金調査とは異なります。. ↩
アイオワ州のその工場は、外部向けの時間料金を記載しており、プロジェクト価格設定を可能にしています。そのページでは、各機械タイプに個別の価格を割り当てていません。. ↩
CMUは、UMC-750の5軸機能と法人向け外部時間料金を明記しています。その記載には、含まれるすべてのサービスや費用が定義されているわけではありません。. ↩
加工硬化は、さらなる変形に対する抵抗力を高めます。引用されている協会のガイダンスは、304や316を含む一般的なオーステナイト系ステンレス鋼の機械加工に焦点を当てています。. ↩
熱伝導率は、材料を通る熱の伝達を表します。Sandvikのウェビナーの書き起こしでは、普遍的なコスト比率を確立することなく、チタンの熱に関連する機械加工の課題について議論しています。. ↩
寸法安定性は、部品が必要なサイズと形状を維持するかどうかに関係します。Delrinのガイドでは、機械加工部品のチェックについて論じており、そのガイダンスは材料に特化したものです。. ↩
工具のたわみとは、切削負荷による動きのことです。工具メーカーは、突き出し量と剛性の影響について説明しており、これは固定されたコスト削減の主張よりも、アクセス性の見直しを裏付けるものです。. ↩
陽極酸化処理(アルマイト)は、酸化物が形成されるにつれて表面を変化させます。NASAのガイダンスでは、タイプIIIの成長と形状に依存する限界について論じており、実際の許容値は部品固有のレビューが必要です。. ↩
総所有コストには、購入価格を超える関連コストが含まれます。引用されている組織のカテゴリは有用なヒントであり、ある国が常により安価であることの証明ではありません。. ↩
インコタームズの規則は、指定された配送義務、費用、およびリスクを買い手と売り手の間に配分します。規則、バージョン、および指定地は、見積書で明確にする必要があります。. ↩