
Les devis d'usinage CNC peuvent varier considérablement pour la même pièce. Une ventilation des coûts peu claire expose les acheteurs à des budgets dépassés, des frais imprévus et des comparaisons de fournisseurs difficiles.
Réponse rapide : le coût de l'usinage CNC combine le matériau, le temps d'usinage, la préparation du lot, la finition et l'inspection. Vous pouvez estimer le coût unitaire en divisant les frais de lot fixes par la quantité et en ajoutant les frais par pièce. Les taux horaires seuls ne peuvent pas prédire le prix final. Un devis ferme nécessite votre plan, vos spécifications, la quantité et vos exigences de livraison.
La méthode ci-dessous vous aide à établir un budget de travail, à remettre en question les frais manquants et à comparer les fournisseurs sur un pied d'égalité. Les calculs utilisent des hypothèses énoncées, tandis que les exemples de taux publiés montrent pourquoi le périmètre est aussi important que le chiffre.
Vous pouvez partager votre plan et vos exigences de quantité avec PTSMAKE.
Comment estimer le coût de l'usinage CNC par pièce
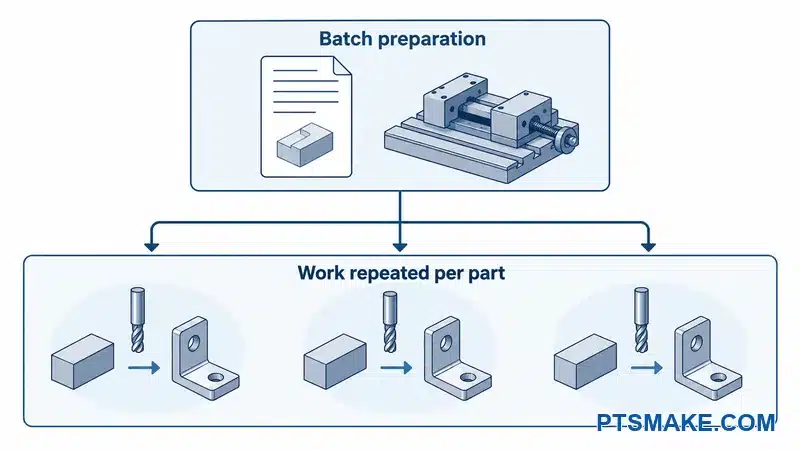
Séparez les coûts de lot des coûts par pièce
Une estimation utile commence par le travail requis pour livrer la pièce. Le fournisseur doit acheter le stock approprié, préparer le processus, usiner les caractéristiques et effectuer les contrôles convenus. La finition et la livraison peuvent impliquer des opérations ou des fournisseurs distincts.
A ventilation des coûts de fabrication1 relie ces activités à leurs inducteurs de coûts. Le NIST décrit le coût d'usinage en fonction du temps et du taux machine, et il sépare le matériau, l'outillage, l'emballage et la livraison. Ce cadre aide à organiser une estimation. Il ne fournit pas un prix de marché pour votre plan.
Pour un acheteur, la distinction importante se situe entre les frais de lot et les frais qui se répètent pour chaque pièce. La programmation peut être un coût initial. La configuration de la machine peut revenir à chaque nouveau lot. L'inspection peut inclure à la fois des frais de préparation de programme et des frais pour la mesure des pièces individuelles.
| Poste de coût | Base de tarification possible | Ce que l'acheteur doit confirmer |
|---|---|---|
| Programmation et préparation du processus | Tâche initiale ou révision | Si les frais s'appliquent de nouveau après une modification de la conception |
| Configuration et bridage | Chaque lot ou configuration | Si les montages spéciaux et les configurations répétées sont inclus |
| Matériau | Stock acheté alloué à la tâche | Alliage, état, surépaisseur de stock et documentation |
| Usinage | Temps de cycle multiplié par le taux indiqué | Ce que le taux et le temps facturable incluent |
| Finition | Par pièce plus un minimum de lot possible | Traitement, masquage, préparation et périmètre d'acceptation |
| L'inspection | Préparation du lot et contrôles par pièce | Caractéristiques, couverture, rapports et étapes d'approbation |
Comptez chaque frais une seule fois
Un taux d'atelier peut déjà inclure un opérateur, l'outillage de routine, les frais généraux et le bénéfice. Ajouter ces éléments à nouveau surévaluerait l'estimation. Un autre fournisseur peut facturer séparément les fraises spéciales ou l'inspection. Aucune des deux structures n'est automatiquement incorrecte, mais le périmètre doit être clair.
Je vérifie le travail inclus avant de comparer les taux. La tarification à l'heure-machine et la tarification de la main-d'œuvre d'atelier peuvent couvrir des travaux différents. L'acheteur doit savoir comment la programmation, le chargement, les changements d'outils et l'inspection sont traités.
La même attention s'applique au matériau. Un fournisseur peut proposer un prix complet par pièce qui inclut déjà le stock. L'acheteur ne doit pas ajouter une deuxième provision pour le matériau simplement parce qu'un modèle de budget comporte une ligne pour le matériau.
Élaborer un exemple de budget transparent
Pour un travail simple avec une seule gamme de production, la relation peut s'écrire comme suit :
Prix du lot = frais fixes du lot + quantité × frais par pièce.
Prix unitaire = frais fixes du lot ÷ quantité + frais par pièce.
Ce qui suit est un exemple de budgétisation hypothétique. Chaque montant est un frais supposé pour illustrer le calcul. Les chiffres ne constituent pas un devis PTSMAKE, une commande client ou une moyenne du marché.
| Poste supposé | Calcul | Résultat |
|---|---|---|
| Programmation et configuration | Forfait fixe par lot | $240 par lot |
| Usinage | 15 minutes ÷ 60 × 80 $/heure | 20 $ par pièce |
| Matériau | Marge supposée | 8 $ par pièce |
| Finition | Marge supposée | 3 $ par pièce |
| Inspection par pièce | Marge supposée | 1 $ par pièce |
| Total des frais récurrents | $20 + $8 + $3 + $1 | 32 $ par pièce |
| Prix unitaire pour 10 pièces | 240 $ ÷ 10 + 32 $ | 56 $ par pièce |
| Prix du lot pour 10 pièces | 240 $ + 10 × 32 $ | 560 $ par lot |
Cet exemple suppose que le tarif horaire couvre déjà la main-d'œuvre, les frais généraux et la marge indiqués. Le fret, les taxes ou droits applicables et les documents supplémentaires ne sont pas inclus dans l'exemple. Un devis réel peut également comporter des frais minimums qui modifient le calcul.
Séparez les hypothèses des devis
Le volume d'un modèle ne révèle pas toutes les opérations nécessaires à sa fabrication. L'accès aux outils, le serrage, les passes de finition et l'inspection affectent le processus. Une estimation du temps de cycle nécessite donc une étiquette claire et une source.
Si le dessin est incomplet, enregistrez les données incertaines au lieu de les cacher dans un total confiant. Le fournisseur peut alors confirmer ces données ou expliquer un processus différent. Cette discussion rend le budget utile même si la première estimation change.
Taux horaires de l'usinage CNC : lisez d'abord le périmètre
Comparez les gammes de fabrication, pas seulement les tarifs horaires
Le tarif horaire d'une machine et le coût d'une pièce finie répondent à des questions différentes. Une gamme avec un tarif horaire plus élevé peut nécessiter moins de réglages ou moins de temps total. Elle peut également nécessiter plus de programmation. La comparaison doit inclure ces deux effets.
| Processus | Raison courante de l'envisager | Question de coût à poser |
|---|---|---|
| Fraisage 3 axes | Poches, trous et faces planes accessibles | Combien d'orientations et de réglages sont nécessaires ? |
| Tournage CNC | Caractéristiques de révolution | La pièce nécessite-t-elle également un fraisage ou une opération distincte ? |
| Fraisage 5 axes | Caractéristiques inclinées et accès à plusieurs faces | Un nombre réduit de réglages compense-t-il la différence de tarif et de préparation ? |
| Décolletage | Composants tournés petits et élancés appropriés | Comment les exigences en matière de barres, l'outillage et la taille du lot affectent-ils le devis ? |
Le décolletage n'est pas automatiquement l'option la plus chère. La bonne comparaison dépend de la pièce et du plan de production. Un fournisseur doit expliquer pourquoi la gamme proposée convient à la géométrie et à la quantité.
Utilisez les tarifs publiés comme exemples
Les tarifs publics américains suivants ont été vérifiés le 11 octobre 2026. Il s'agit d'exemples institutionnels individuels, et non d'une enquête auprès d'ateliers d'usinage commerciaux. Les pages n'indiquent pas de date d'entrée en vigueur commune ni un ensemble de services identique.
L'UWM liste la main-d'œuvre d'atelier externe2. L'Iowa liste les services de prototypage et d'atelier d'usinage3. La CMU liste l'accès à une machine 5 axes4 pour une UMC-750.
| Exemple publié | Tarif externe affiché | Portée et limite |
|---|---|---|
| Université du Wisconsin–Milwaukee : main-d'œuvre d'atelier externe | 75 $/heure plus matériel | La page décrit les frais de main-d'œuvre comme étant réduits par rapport au marché. Il ne s'agit pas d'un tarif distinct pour le 3 axes. |
| Université de l'Iowa : services de prototypage et d'usinage | $125/heure | L'atelier propose plusieurs services et permet une tarification par projet. Le tarif n. |
| Université Carnegie Mellon : accès à une machine à 5 axes | 171 $/heure pour les utilisateurs externes d'entreprise | La page mentionne une Haas UMC-750. Elle ne détaille pas tous les coûts inclus. |
Ces exemples ne doivent pas être regroupés pour former une prétendue fourchette de marché de 75 à 171 $. Leurs catégories de clients et leurs bases de facturation diffèrent. Un devis commercial peut se situer en dehors de ces chiffres sans être déraisonnable.
Lorsque vous demandez une estimation horaire, demandez quel temps est facturable et quels travaux ne sont pas inclus dans ce tarif. Vous devez également confirmer la devise, la validité du devis et le nombre total d'heures prévues. Ces détails rendent un tarif utile pour la budgétisation.
Comment le choix du matériau modifie la facture
Payer pour le brut que vous devez acheter
La ligne de matériau couvre le brut acheté approprié, pas seulement le métal restant dans la pièce finie. Le fournisseur peut avoir besoin d'une surépaisseur pour le sciage, le bridage et le retrait de la surface extérieure du brut. Une taille spéciale ou un lot de matériau documenté peut également modifier l'achat.
Votre demande de devis doit identifier l'alliage ou la nuance de polymère, l'état du matériau et tout certificat requis. Une description telle que “ aluminium ” laisse trop de choix possibles. L'aperçu de l'usinage CNC de l'aluminium fournit un contexte de service, mais le plan doit toujours indiquer l'exigence exacte du matériau.
Comparer le temps de cycle, l'outillage et la stabilité dimensionnelle
Les matériaux modifient également le travail nécessaire après l, durcissement au travail5 and difficult chip control affect common austenitic stainless steels such as 304 and 316. Their machining behavior cannot be represented by one price multiplier for all stainless grades.
Titanium presents different challenges. Sandvik explains how its low conductivité thermique6 keeps heat near the cutting region. Tooling and cutting conditions matter, so a fixed titanium-to-steel tool-life percentage is a poor budget assumption. Buyers considering titanium CNC machining should ask about the proposed grade and process.
Plastics also need individual treatment. Delrin’s design guide discusses checking machined parts for stabilité dimensionnelle7. A material that cuts easily may still need careful support or stability checks. That observation does not establish the same requirements for every polymer.
| Material decision | Potential cost effect | Useful RFQ input |
|---|---|---|
| Different alloy or grade | Different stock and machining requirements | Exact designation and substitution rules |
| Different stock form | Different purchase volume and removal work | Permitted bar, plate, tube, or other starting form |
| Additional material evidence | Added sourcing or verification work | Required records and traceability |
| Tight final dimensions | Added control or stabilization work | Critical features and inspection condition |
A cheaper material is useful only if it still meets the design requirements. The design owner should approve changes to strength, corrosion resistance, temperature limits, and other needed properties. A price comparison should keep those requirements visible.
Caractéristiques de conception qui augmentent le coût — et modifications à examiner
Pockets, Corners, and Tool Reach
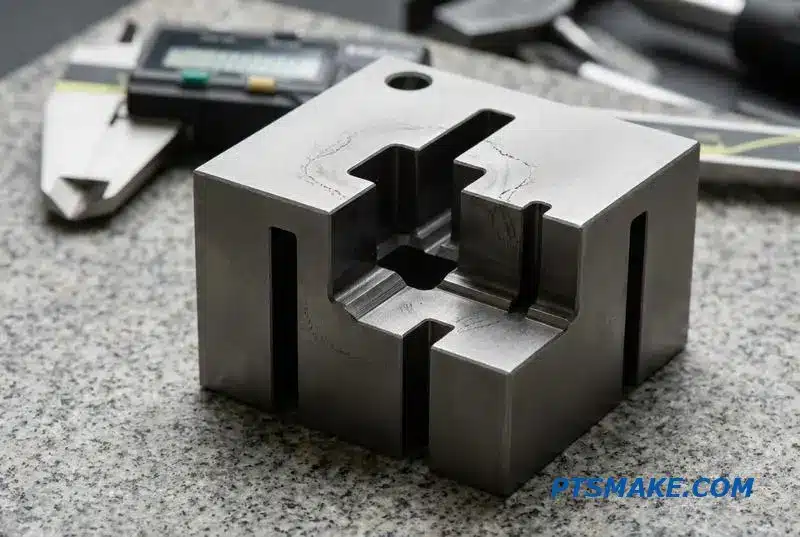
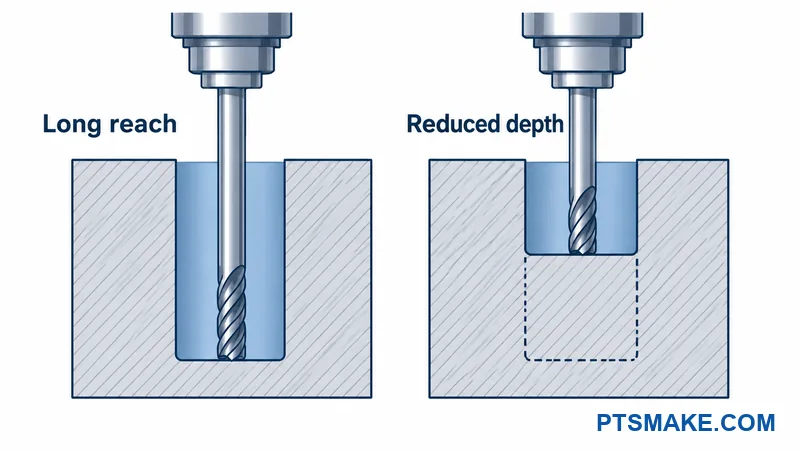
The drawing determines where the cutter and holder can reach. A deep pocket may need a longer tool even when the amount of removed material is small. Small internal corners can limit tool diameter and add detailed cutting work.
Déviation de l'outil8 Lie l'accès au risque d'usinage. Harvey Performance explique comment un plus grand porte-à-faux réduit la rigidité et peut affecter les dimensions, l'état de surface et la durée de vie de l'outil. Du point de vue de l'acheteur, cela peut signifier un outil différent, un usinage plus lent ou une autre étape du processus.
La question de conception utile est de savoir si la profondeur et la forme du coin remplissent une fonction réelle. Le fond d'une poche pourrait être surélevé si aucun composant n'a besoin de l'espace supplémentaire. Un rayon interne pourrait être agrandi si le composant correspondant a toujours le dégagement nécessaire. Ces modifications doivent être examinées par rapport à l'assemblage.
Préserver le dégagement d'accouplement
Un rayon de coin plus grand n'est pas automatiquement acceptable. Il peut interférer avec une plaque insérée, un connecteur ou une pièce mobile. Le dessin doit préserver l'enveloppe requise et tout dégagement local.
Le coin fini ne doit pas non plus être égal au rayon de la fraise. Le fournisseur peut sélectionner une trajectoire d'outil et un outil qui permettent d'obtenir la géométrie approuvée. Un acheteur doit décrire la forme nécessaire, puis demander une comparaison des coûts pour les alternatives autorisées.
J'examine la caractéristique coûteuse et sa fonction. Cette approche produit une question utile pour le fournisseur : quelles modifications réduiraient le travail tout en préservant cette interface ? Une demande générale de “ rendre cela moins cher ” donne beaucoup moins d'indications.
Parois minces, mises en position, trous et filetages
Les éléments minces peuvent se déformer sous les charges de coupe ou de serrage. Le fournisseur peut avoir besoin d'un support, d'une séquence d'opérations différente ou d'une manipulation plus soigneuse. Il n'existe pas une seule épaisseur de paroi minimale qui rende chaque matériau et chaque forme économiques.
Les caractéristiques sur plusieurs faces peuvent nécessiter des mises en position supplémentaires. Chaque mise en position nécessite un positionnement, un serrage et un accès. Un usinage rotatif peut réduire une partie de ce travail, mais les montages couvrent toujours des surfaces. Un dessin ne doit pas supposer qu'une seule machine peut finir chaque caractéristique en un seul serrage.
Les trous et les filetages ajoutent leurs propres étapes. Le fournisseur peut avoir besoin de différents forets, tarauds, fraises à fileter, calibres ou directions d'accès. Plusieurs tailles de trous inutiles peuvent également allonger la liste d'outils. Les acheteurs peuvent demander si des caractéristiques compatibles peuvent partager une taille standard.
Spécifiez la longueur de filetage utile
La profondeur de perçage d'un trou borgne et sa longueur de filetage entièrement formée sont des exigences différentes. L'outil a besoin d'un dégagement suffisant au-delà du filetage utilisable. Le dessin doit indiquer ce dont la fixation a réellement besoin et laisser les détails du processus ouverts à l'examen.
Des filetages plus longs ne constituent pas automatiquement une meilleure conception. L'engagement requis dépend de la fixation, du matériau, de la charge et de l'assemblage. L'ingénieur responsable doit le confirmer avant qu'un acheteur ne demande une caractéristique plus courte et moins chère.
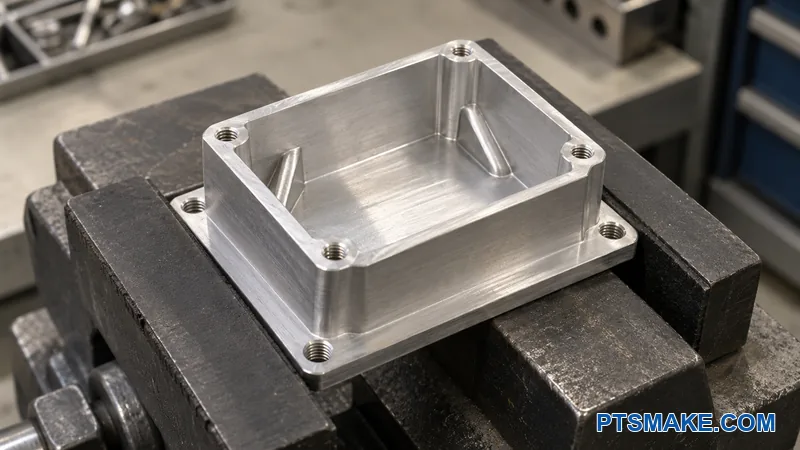
| Fonctionnalité | Travail qui peut augmenter | Changement qui mérite d'être comparé | Exigence à protéger |
|---|---|---|---|
| Poche profonde et étroite | Coupe et finition à longue portée | Moins de profondeur ou meilleur accès | Espace du composant et géométrie d'étanchéité |
| Petit coin interne | Travail avec un petit outil ou de nettoyage | Rayon autorisé plus grand ou dégagement local | Jeu d'accouplement |
| Paroi mince | Support et séquence d'opérations minutieuse | Épaisseur locale ou nervure de support | Poids, flexibilité et espace interne |
| Caractéristiques sur plusieurs faces | Réorientation et travail de fixation | Accès aligné ou autre voie de traitement | Relations de référence et assemblage |
| Nombreuses variantes de trous et de filetages | Plus d'outils et de vérifications | Tailles standard compatibles | Ajustement de la fixation et résistance requise |
La sélection du brut fait également partie de cet examen. Une forme de départ proche des cotes finales peut réduire l'enlèvement de matière, mais l'outillage, l'approvisionnement et la vérification peuvent annuler cet avantage. La comparaison doit inclure ces coûts supplémentaires et le volume de commande prévu.
Des pièces similaires peuvent partager une certaine préparation lorsque le matériau, l'outillage et la planification sont compatibles. Des révisions ou des finitions différentes peuvent empêcher ce partage. Demandez au fournisseur d'identifier le travail commun réel plutôt que de supposer qu'un bon de commande combiné crée une seule configuration.
Pourquoi la quantité modifie le prix unitaire
Répartir le travail fixe sur un lot réel
La quantité modifie la part de préparation que chaque pièce doit supporter. Si un lot partage un programme et une configuration, les frais fixes sont répartis sur ce lot. Le travail sur le matériau et la production pour chaque pièce subsistent.
Le tableau ci-dessous réutilise les frais de préparation hypothétiques de $240 et les frais récurrents de $32 de l'exemple précédent. Le parcours et les frais par pièce restent constants uniquement pour montrer le calcul. Aucun fournisseur n'a proposé ces prix.
| Quantité supposée | Frais fixes par pièce | Frais récurrents par pièce | Total par pièce | Prix total du lot |
|---|---|---|---|---|
| 1 | $240.00 | $32.00 | $272.00 | $272.00 |
| 10 | $24.00 | $32.00 | $56.00 | $560.00 |
| 100 | $2.40 | $32.00 | $34.40 | $3,440.00 |
La baisse du prix unitaire ne signifie pas que chaque travail suit cette courbe. Un fournisseur réel peut modifier la fixation, l'achat de brut, le plan d'inspection ou le parcours de production pour une autre quantité. Ces changements peuvent modifier à la fois les frais fixes et les frais récurrents.
Demandez des remises sur quantité et des conditions pour les commandes répétées
Demandez des prix distincts pour le prototype, le premier lot de production et la quantité de répétition prévue. Indiquez si la prévision est ferme ou s'il s'agit seulement d'une estimation de planification. Un fournisseur peut fixer un prix différent pour une commande ferme et pour un volume annuel incertain.
Vous devez également faire la distinction entre un grand lot et plusieurs livraisons plus petites. Dix livraisons peuvent nécessiter une configuration, une inspection, une manutention et un emballage répétés. Un programme stocké ne supprime pas ces activités.
Avant d'accepter une plus grande quantité pour réduire le prix unitaire, vérifiez l'engagement financier total et le risque de révision. Les pièces supplémentaires ont peu de valeur si la conception change avant qu'elles ne soient utilisées. Le stockage, l'emballage de protection et la gestion des stocks peuvent également avoir leur importance.
Pour les travaux répétitifs, demandez qui est le propriétaire des montages spéciaux et si des frais de stockage ou de maintenance s'appliquent. Le devis doit indiquer ce qui se passe en cas de modification du dessin, du matériau ou de la finition. Des frais de réglage antérieurs ne couvrent pas automatiquement toutes les révisions futures.
De très grands volumes peuvent justifier une autre forme de départ ou une autre méthode de production. Cette décision nécessite sa propre comparaison en matière d'outillage et de qualification. Il n'existe pas de quantité universelle à partir de laquelle l'usinage CNC cesse d'être le bon choix.
Ce que les tolérances, l'inspection et les finitions ajoutent
Appliquez la précision aux caractéristiques fonctionnelles
Une tolérance a de la valeur lorsqu'elle contrôle un élément nécessaire au produit. Un alésage de positionnement peut déterminer l'ajustement. Une face plane peut supporter un joint. Une relation de référence peut maintenir deux pièces alignées.
Des exigences plus strictes peuvent ajouter des étapes de coupe, des contrôles de processus ou des travaux de mesure. L'effet dépend de la caractéristique, du matériau, de la taille et de l'accès. Un tableau universel qui attribue un multiplicateur de coût unique à chaque tolérance ne tient pas compte de ces différences.
Mark the critical features and identify their acceptance method. The quote should distinguish checking selected dimensions from providing a full dimensional report. It should also state whether the supplier checks every part or follows an agreed sampling plan.
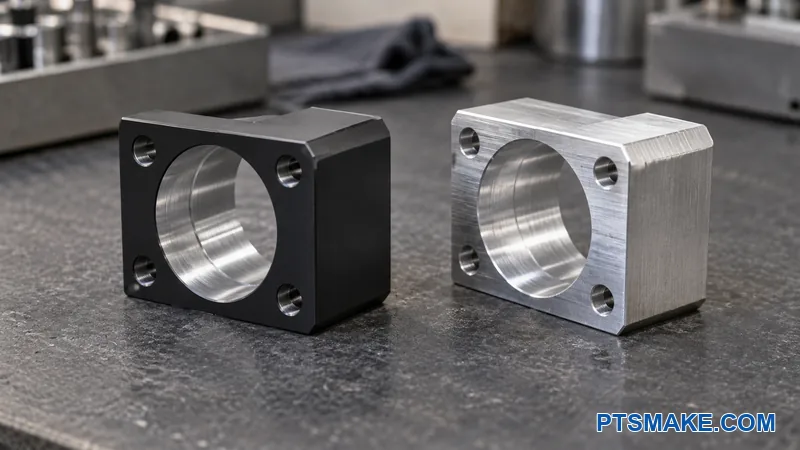
Specify Finishing Before Comparing Prices
A finish name alone leaves important work undefined. Anodizing may need masking, a color reference, or control of final fits. Polishing may require protected edges. Bead blasting needs an agreed texture and clear limits around functional surfaces.
Anodizing growth9 provides one example of the dimensional issue. NASA’s PRC-5006 Rev. D describes typical Type III outward growth as about half the coating thickness. The document also explains that geometry and process conditions affect the result. That guidance is not a universal compensation rule for every part or finish.
The useful purchasing instruction is to define which dimensions apply after treatment. The supplier and finisher can then review machining allowance, masking, and the planned inspection. A buyer should not infer the finished bore size from a coating name alone.
| Exigence | Information that makes the scope clearer |
|---|---|
| Dimensional fit | Feature, tolerance, and measurement state after finishing |
| Functional roughness | Required parameter, limit, and surface location |
| Anodisation | Applicable specification, type, thickness, color, sealing, and masking |
| Polissage | Target surface, edge protection, and appearance reference |
| Grenaillage de billes | Media or agreed sample texture and protected features |
| Stainless steel passivation | Governing specification, cleanliness, acceptance checks, and records |
| Cosmetic acceptance | Visible zones, reference samples, and viewing conditions |
L'aperçu de options de finition de surface can help identify treatments to discuss. The RFQ should still state the selected requirements rather than relying on a general service description.
Ask about lot minimums as well as per-part charges. A small batch can carry the cost of preparation, racking, or a required report even when it contains very few parts. The supplier should identify those items before the buyer compares totals.
États-Unis vs Chine : comparez le coût jusqu'à votre porte
Separate Manufacturing Price from Delivery Cost
A country label does not define a finished-part price. Suppliers can differ in labor, equipment, overhead, sourcing, and production planning. The useful comparison starts with the same drawing, material, quantity, finish, and evidence requirements.
Material prices also need a common basis. A global commodity price is not the delivered price of a specific certified billet. Stock form, condition, purchase quantity, local availability, and documentation can change that line.
A coût total de possession10 review adds the buyer’s costs around the purchase. The Reshoring Initiative lists items such as inventory, supplier visits, warranty costs, and emergency freight. Its domestic-manufacturing advocacy does not prove that either location will be cheaper for your part.
Price the Responsibilities and Schedule
First, compare the price for the same delivered scope. Then record the extra internal costs that your business expects to carry. A shipping charge already included in the supplier’s price should not appear again as an added cost.
| Cost or responsibility | Comparison input |
|---|---|
| Fabrication | Same material, revision, quantity, and finish |
| Inspection and qualification | Required checks, samples, records, and responsible party |
| Packing and transport | Protection method, transport mode, destination, and included charges |
| Import-related costs | Applicable classification, origin, date, and responsibility |
| Calendrier | Production completion, transit, receiving, and approval time |
| Buyer support | Expected communication, visits, inventory, and contingency work |
Production lead time and arrival date are separate. A quote may describe when parts leave the shop, while your project depends on when accepted parts reach the assembly line. Ask for both dates and the assumptions behind them.
The guide to sourcing CNC parts from China covers broader supplier considerations. For this cost comparison, use current project quotes rather than a general percentage-saving claim.
The buyer should confirm current freight and applicable import charges for the actual shipment. A comparison made for another destination or an earlier date may no longer fit. Keep those entries separate from the machining estimate so they can be updated without changing the part’s assumed production cost.
Comparez les devis CNC et identifiez les frais manquants
Normalize the Technical and Commercial Scope
The lowest visible total is useful only when both offers cover the same work. Start with the files and requirements each supplier actually priced. A revision mismatch can make a detailed price comparison meaningless.
I use a scope table before ranking the totals. Each row should show an explicit inclusion, exclusion, assumption, or unresolved item. An empty cell is a question for the supplier, not evidence that the work is free.
| Comparison item | What both offers should identify |
|---|---|
| Définition de la pièce | Part number and matching drawing/model revision |
| Matériau | Grade, condition, allowed substitutions, and evidence |
| Quantité | Batch size, releases, and any minimum order |
| Machining requirements | Dimensions, datums, threads, and approved exceptions |
| Finition | Treatment, masking, final dimensions, and appearance scope |
| L'inspection | Features, coverage, first-article requirements, and reports |
| Préparation | Programming, setup, special tooling, and fixture terms |
| Commercial terms | Currency, validity, payment assumptions, and change conditions |
| Delivery | Packing, dates, named destination, and included transport charges |
For international purchases, Incoterms® 202011 provides rules for allocating transport and delivery responsibilities, costs, and risks. The quote should state the selected rule and a precise named place. Those rules do not replace the drawing, quality agreement, or the rest of the commercial terms.
Separate Included, Excluded, and Conditional Work
Separate charges are not automatically a warning sign. A supplier may clearly price programming or a special fixture outside the unit price. The problem is an unresolved scope item that appears only after acceptance.
Ask whether the price includes DFM feedback, CAM work, setup, routine tooling, deburring, finishing preparation, and inspection records. If tool wear or material surcharges can change the total, the quote should explain the basis and approval method.
An expedite charge needs a defined promise too. The buyer should know which milestone changes and whether material or finishing constraints still apply. A faster machining slot does not necessarily shorten the entire route to delivery.
Compare the Total for the Same Deliverables
The following short example is fictional. It illustrates a comparison method, not actual supplier behavior or pricing.
Suppose Offer A lists $1,000 for a batch and includes the required finish and inspection report. Offer B lists $920 but excludes that report. If B later confirms a $120 report charge, its comparable total becomes $1,040, assuming all other requirements match.
Before B confirms that charge, its comparable total is unknown. The buyer should not invent a missing allowance and present it as B’s price. The same rule applies to freight, finishing minimums, and other exclusions.
This comparison also needs to preserve value differences. An offer may include additional checks that the project does not require, or it may promise an earlier delivery. Record those differences separately and ask whether the supplier can quote the common baseline.
Resolve Open Items Before Acceptance
A useful clarification request is specific. It might ask the supplier to confirm the material condition, identify the drawing revision, or state whether the report covers every specified feature. The response should refer to the quote being revised.
The buyer should also agree how later changes affect price. A revised model, extra finish requirement, or new inspection record can create legitimate additional work. A written change process helps both sides distinguish new scope from work already included.
Missing material specifications, unexplained surcharges, and inconsistent revisions deserve attention before an order is placed. Keep the supplier’s answers with the final quotation. The purchasing decision should rest on that complete package rather than an earlier headline number.
Transformez un budget en une demande de devis (RFQ) prête à l'emploi
Send Matching Files and Quantity Tiers
A useful RFQ turns the estimate’s assumptions into controlled inputs. The model describes the shape, while the drawing can define tolerances, datums, threads, finish, and other requirements. Both files need a clear, matching revision.
If the files disagree, the buyer should resolve the conflict before production. A document-precedence rule helps, but it does not make an unintended mismatch harmless. The supplier needs an approved interpretation of the actual requirement.
| Entrée RFQ | Information to provide |
|---|---|
| Design files | Current model, drawing, part number, revision, and relevant assembly view |
| Matériau | Grade, condition, stock restrictions, and required certificates |
| Order size | Prototype quantity, production tiers, and expected release pattern |
| Functional features | Critical fits, datums, threads, and approved alternatives |
| Finition | Treatment, surface zones, final dimensional state, and appearance references |
| L'inspection | Required features, coverage, reports, and sample approval needs |
| Delivery | Required arrival date, destination, packing, and shipping assumptions |
| Open questions | Unresolved requirements and the person who can approve changes |
Ask the Supplier to Confirm Scope and Assumptions
The supplier’s reply should confirm the priced files, quantity, and included work. It should also identify exceptions and assumptions that affect cost or timing. A buyer can then compare that response with the original RFQ.
Ask which preparation charges recur on repeat orders and which depend on a revision. Confirm who owns any special fixture and what inspection evidence accompanies the parts. If a first article needs approval, the schedule should show that step before the next release.
The required date should distinguish production completion from transport and receiving. The supplier should confirm feasibility using the actual part, material, finishing route, and inspection scope. A general website lead-time statement is not a schedule commitment for a new drawing.
Before sending the package, check that every unresolved requirement has an owner. The buyer can ask for an alternative quote when a feature remains open, but the alternatives should be labeled separately. That keeps an early budget useful without confusing it with an approved production definition.
Demandez un devis pour vos pièces CNC
You can share your drawing, material, quantity tiers, finish, inspection needs, and required delivery date with PTSMAKE. Identify any cost-sensitive features or open requirements so the enquiry has a clear basis for a part-specific quotation.
A manufacturing cost breakdown separates the activities and inputs behind a part. The NIST paper supports the method, not current market rates or the hypothetical prices used here. ↩
The university lists an external labor charge plus material and describes it as discounted. Its service scope differs from a national commercial-shop rate survey. ↩
The Iowa shop lists an external hourly charge and allows project pricing. Its page does not assign separate prices to each machine type. ↩
CMU identifies the UMC-750’s five-axis capability and corporate external hourly rate. The listing does not define every included service or expense. ↩
Work hardening increases resistance to further deformation. The cited association guidance focuses on machining common austenitic stainless steels, including 304 and 316. ↩
Thermal conductivity describes heat transfer through a material. Sandvik’s webinar transcript discusses titanium’s heat-related machining challenges without establishing a universal cost ratio. ↩
Dimensional stability concerns whether a part retains its required size and shape. The Delrin guide discusses checks for machined parts; its guidance is material-specific. ↩
Tool deflection is movement under cutting load. The toolmaker explains the effects of overhang and rigidity, which support an access review rather than a fixed savings claim. ↩
Anodizing changes the surface as oxide forms. The NASA guidance discusses Type III growth and geometry-dependent limits; actual allowances need part-specific review. ↩
Total cost of ownership includes relevant costs beyond the purchase price. The cited organization’s categories are useful prompts, not proof that one country is always cheaper. ↩
Incoterms rules allocate specified delivery obligations, costs, and risks between buyers and sellers. The rule, version, and named place should be clear in the quotation. ↩