
I preventivi CNC possono variare notevolmente per lo stesso pezzo. Un'analisi dei costi poco chiara lascia gli acquirenti di fronte a budget sforati, addebiti imprevisti e difficili confronti tra fornitori.
Risposta rapida: il costo della lavorazione CNC combina materiale, tempo di lavorazione, preparazione del lotto, finitura e ispezione. È possibile stimare il costo unitario dividendo i costi fissi del lotto per la quantità e aggiungendo i costi per pezzo. Le sole tariffe orarie non possono prevedere il prezzo finale. Un preventivo definitivo richiede il disegno, le specifiche, la quantità e i requisiti di consegna.
Il metodo seguente aiuta a creare un budget di lavoro, a mettere in discussione gli addebiti mancanti e a confrontare i fornitori a parità di condizioni. I calcoli utilizzano ipotesi dichiarate, mentre gli esempi di tariffe pubblicate mostrano perché l'ambito di applicazione è importante tanto quanto il numero.
Puoi condividere il tuo disegno e i requisiti di quantità con PTSMAKE.
Come stimare il costo della lavorazione CNC per pezzo
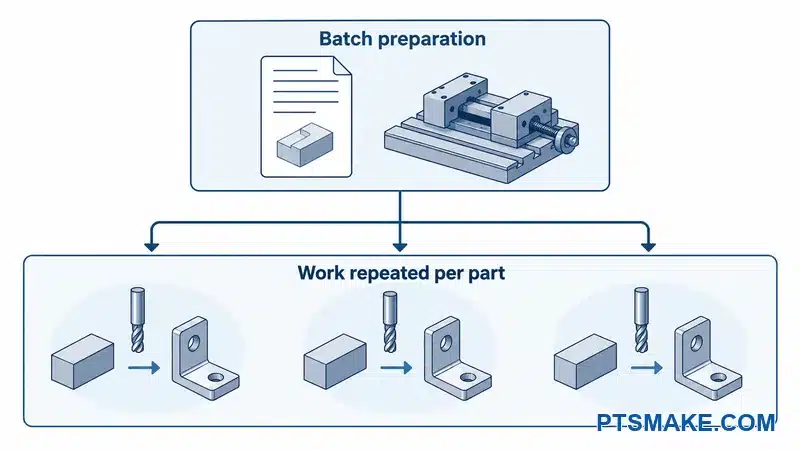
Separare i costi del lotto dai costi per pezzo
Una stima utile parte dal lavoro necessario per consegnare il pezzo. Il fornitore deve acquistare materiale idoneo, preparare il processo, lavorare le caratteristiche e completare i controlli concordati. La finitura e la consegna possono coinvolgere operazioni o fornitori separati.
A analisi dei costi di produzione1 collega queste attività ai loro fattori di costo. Il NIST descrive il costo di lavorazione in base al tempo e alla tariffa della macchina, e separa materiale, attrezzature, imballaggio e consegna. Tale quadro aiuta a organizzare una stima. Non fornisce un prezzo di mercato per il tuo disegno.
Per un acquirente, la divisione importante è tra i costi del lotto e i costi che si ripetono per ogni pezzo. La programmazione può essere un costo iniziale. L'attrezzaggio della macchina può ripresentarsi a ogni nuovo lotto. L'ispezione può includere sia un costo di preparazione del programma sia un costo per la misurazione dei singoli pezzi.
| Voce di costo | Possibile base di prezzo | Cosa dovrebbe confermare l'acquirente |
|---|---|---|
| Programmazione e preparazione del processo | Lavoro iniziale o revisione | Se il costo si ripresenta dopo una modifica del progetto |
| Attrezzaggio e fissaggio del pezzo | Ogni lotto o attrezzaggio | Se sono inclusi fissaggi speciali e attrezzaggi ripetuti |
| Materiale | Materiale acquistato e assegnato al lavoro | Lega, condizione, sovrametallo e documentazione |
| Lavorazione meccanica | Tempo ciclo moltiplicato per la tariffa quotata | Cosa includono la tariffa e il tempo addebitabile |
| Finitura | Per pezzo più eventuale minimo di lotto | Trattamento, mascheratura, preparazione e ambito di accettazione |
| Ispezione | Preparazione del lotto e controlli per pezzo | Caratteristiche, copertura, report e fasi di approvazione |
Contare ogni addebito una sola volta
Una tariffa d'officina può già includere operatore, attrezzature di routine, costi generali e profitto. Aggiungere nuovamente queste voci sovrastimerebbe il preventivo. Un altro fornitore potrebbe addebitare separatamente frese speciali o l'ispezione. Nessuna delle due strutture è automaticamente sbagliata, ma l'ambito di applicazione deve essere chiaro.
Verifico il lavoro incluso prima di confrontare le tariffe. I prezzi a ore macchina e i prezzi della manodopera d'officina possono coprire lavori diversi. L'acquirente deve sapere come vengono trattati programmazione, caricamento, cambio utensili e ispezione.
La stessa attenzione si applica al materiale. Un fornitore può quotare un prezzo completo per pezzo che include già il materiale. L'acquirente non dovrebbe aggiungere una seconda maggiorazione per il materiale solo perché un modello di budget ha una riga per il materiale.
Elaborare un esempio di budget trasparente
Per un lavoro semplice con un unico percorso di produzione, la relazione può essere scritta come segue:
Prezzo del lotto = costi fissi del lotto + quantità × costi per pezzo..
Prezzo unitario = costi fissi del lotto ÷ quantità + costi per pezzo..
Quello che segue è un esempio di budget ipotetico. Ogni importo è un costo presunto per illustrare il calcolo. Le cifre non sono un preventivo, un ordine del cliente o una media di mercato.
| Voce presunta | Calcolo | Risultato |
|---|---|---|
| Programmazione e impostazione | Margine fisso per lotto | $240 per lotto |
| Lavorazione meccanica | 15 minuti ÷ 60 × $80/ora | $20 per pezzo |
| Materiale | Margine presunto | $8 per pezzo |
| Finitura | Margine presunto | $3 per pezzo |
| Ispezione per pezzo | Margine presunto | $1 per pezzo |
| Costi totali ricorrenti | $20 + $8 + $3 + $1 | $32 per pezzo |
| Prezzo unitario per 10 pezzi | $240 ÷ 10 + $32 | $56 per pezzo |
| Prezzo del lotto per 10 pezzi | $240 + 10 × $32 | $560 per lotto |
Questo esempio presuppone che la tariffa oraria copra già la manodopera, le spese generali e il margine dichiarati. Il trasporto, le tasse o i dazi applicabili e i documenti extra non sono inclusi nell'esempio. Un preventivo reale potrebbe anche avere costi minimi che modificano il calcolo.
Tenere le supposizioni separate dai preventivi
Il volume di un modello non rivela ogni operazione necessaria per realizzarlo. L'accesso agli utensili, il bloccaggio, le passate di finitura e l'ispezione influiscono sul processo. Una stima del tempo ciclo necessita quindi di un'etichetta chiara e di una fonte.
Se il disegno è incompleto, registrare gli input incerti invece di nasconderli in un unico totale sicuro. Il fornitore può quindi confermare tali input o spiegare un processo diverso. Tale discussione rende il budget utile anche quando la stima iniziale cambia.
Tariffe orarie per la lavorazione CNC: leggere prima l'ambito di applicazione
Confrontare i percorsi di processo, non solo le tariffe orarie
La tariffa oraria di una macchina e il costo di un pezzo finito rispondono a domande diverse. Un percorso con una tariffa oraria più alta può richiedere meno attrezzaggi o meno tempo totale. Potrebbe anche richiedere più programmazione. Il confronto dovrebbe includere entrambi gli effetti.
| Processo | Motivo comune per prenderlo in considerazione | Domanda sui costi da porre |
|---|---|---|
| Fresatura a 3 assi | Tasche, fori e facce piane accessibili | Quanti orientamenti e attrezzaggi sono necessari? |
| Tornitura CNC | Caratteristiche rotazionali | Il pezzo necessita anche di fresatura o di un'operazione separata? |
| Fresatura a 5 assi | Caratteristiche angolate e accesso a più facce | Un minor numero di attrezzaggi compensa la diversa tariffa e preparazione? |
| Tornitura tipo svizzero | Componenti torniti piccoli e sottili adatti | In che modo i requisiti della barra, l'attrezzatura e le dimensioni del lotto influiscono sul preventivo? |
La lavorazione tipo svizzero non è automaticamente l'opzione più costosa. Il confronto corretto dipende dal pezzo e dal piano di produzione. Un fornitore dovrebbe spiegare perché il percorso proposto è adatto alla geometria e alla quantità.
Utilizzare le tariffe pubblicate come esempi
Le seguenti tariffe pubbliche statunitensi sono state verificate l'11 ottobre 2026. Si tratta di esempi di singole istituzioni, non di un'indagine su officine meccaniche commerciali. Le pagine non indicano una data di entrata in vigore comune o un pacchetto di servizi identico.
La UWM elenca manodopera esterna di officina2. L'Iowa elenca servizi di prototipazione e di officina meccanica3. La CMU elenca accesso a macchine a 5 assi4 per una UMC-750.
| Esempio pubblicato | Tariffa esterna indicata | Ambito e limite |
|---|---|---|
| University of Wisconsin–Milwaukee: manodopera esterna di officina | $75/ora più materiale | La pagina descrive la tariffa della manodopera come scontata rispetto al mercato. Non è una tariffa separata per i 3 assi. |
| Università dell'Iowa: servizi di prototipazione e officina meccanica | $125/ora | L'officina offre diversi servizi e consente prezzi basati sul progetto. La tariffa non è suddivisa per tipo di macchina. |
| Carnegie Mellon University: accesso a macchine a 5 assi | $171/ora per utenti esterni aziendali | La pagina menziona una Haas UMC-750. Non elenca dettagliatamente ogni costo incluso. |
Questi esempi non dovrebbero essere uniti in un presunto intervallo di mercato di $75–$171. Le loro categorie di clienti e le basi di tariffazione differiscono. Un preventivo commerciale può non rientrare in queste cifre senza essere irragionevole.
Quando si richiede un preventivo orario, chiedere quale tempo è addebitabile e quale lavoro non rientra in tale tariffa. Si dovrebbe anche confermare la valuta, la validità del preventivo e le ore totali previste. Questi dettagli rendono una tariffa utile per la pianificazione del budget.
Come la scelta del materiale cambia il conto
Pagare per il materiale grezzo da acquistare
La voce relativa al materiale copre il materiale grezzo acquistato idoneo, non solo il metallo rimasto nel pezzo finito. Il fornitore potrebbe aver bisogno di un margine per il taglio, il bloccaggio e la rimozione della superficie esterna del materiale grezzo. Anche una dimensione speciale o un lotto di materiale documentato possono modificare l'acquisto.
La vostra richiesta di preventivo (RFQ) dovrebbe identificare il grado della lega o del polimero, la condizione del materiale e qualsiasi certificato richiesto. Una descrizione come “alluminio” lascia aperte troppe scelte. La panoramica di lavorazione CNC dell'alluminio fornisce un contesto di servizio, ma il disegno necessita ancora del suo requisito esatto di materiale.
Confrontare tempo di ciclo, attrezzature e stabilità dimensionale
I materiali modificano anche il lavoro necessario dopo l'acquisto. Ad esempio, indurimento del lavoro5 e il difficile controllo del truciolo interessano i comuni acciai inossidabili austenitici come il 304 e il 316. Il loro comportamento alla lavorazione non può essere rappresentato da un unico moltiplicatore di prezzo per tutti i gradi di acciaio inossidabile.
Il titanio presenta sfide diverse. Sandvik spiega come la sua bassa conduttività termica6 mantenga il calore vicino alla zona di taglio. Le attrezzature e le condizioni di taglio sono importanti, quindi una percentuale fissa di durata dell'utensile titanio-acciaio è una scarsa ipotesi di budget. Gli acquirenti che considerano la lavorazione CNC del titanio dovrebbero chiedere informazioni sul grado e sul processo proposti.
Anche le materie plastiche necessitano di un trattamento individuale. La guida alla progettazione di Delrin discute il controllo dei pezzi lavorati per stabilità dimensionale7. Un materiale che si taglia facilmente potrebbe comunque necessitare di un supporto attento o di controlli di stabilità. Tale osservazione non stabilisce gli stessi requisiti per ogni polimero.
| Decisione sul materiale | Potenziale effetto sul costo | Input utile per la RFQ |
|---|---|---|
| Lega o grado diverso | Requisiti diversi di materiale grezzo e lavorazione | Designazione esatta e regole di sostituzione |
| Forma diversa del materiale grezzo | Volume di acquisto e lavoro di asportazione diversi | Forma iniziale consentita: barra, piastra, tubo o altro |
| Prove aggiuntive sul materiale | Lavoro aggiuntivo di approvvigionamento o verifica | Registrazioni e tracciabilità richieste |
| Dimensioni finali con tolleranze strette | Lavoro aggiuntivo di controllo o stabilizzazione | Caratteristiche critiche e condizione di ispezione |
Un materiale più economico è utile solo se soddisfa ancora i requisiti di progettazione. Il responsabile della progettazione dovrebbe approvare le modifiche a resistenza, resistenza alla corrosione, limiti di temperatura e altre proprietà necessarie. Un confronto dei prezzi dovrebbe mantenere visibili tali requisiti.
Caratteristiche di progettazione che aumentano i costi e modifiche da esaminare
Tasche, angoli e portata dell'utensile
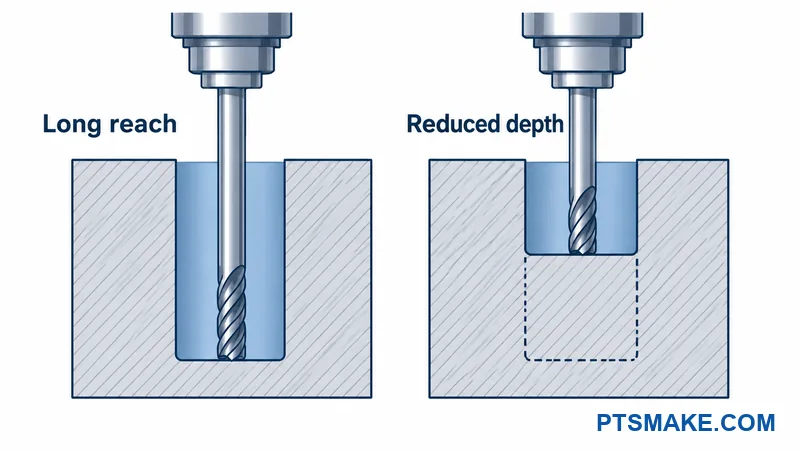
Il disegno determina dove la fresa e il portautensile possono arrivare. Una tasca profonda può richiedere un utensile più lungo anche quando la quantità di materiale asportato è piccola. Piccoli angoli interni possono limitare il diametro dell'utensile e aggiungere un lavoro di taglio dettagliato.
Deviazione dell'utensile8 collega l'accesso al rischio di lavorazione. Harvey Performance spiega come una maggiore sporgenza riduca la rigidità e possa influire su dimensioni, finitura e durata dell'utensile. Dal punto di vista dell'acquirente, ciò può significare un utensile diverso, un lavoro più lento o un'altra fase del processo.
La domanda utile in fase di progettazione è se la profondità e la forma dell'angolo svolgano una funzione reale. Il fondo di una tasca potrebbe essere rialzato se nessun componente necessita dello spazio extra. Un raggio interno potrebbe essere aumentato se il componente di accoppiamento continua a non interferire. Queste modifiche devono essere verificate rispetto all'assieme.
Mantenere il gioco di accoppiamento
Un raggio d'angolo più grande non è automaticamente accettabile. Potrebbe interferire con una piastra inserita, un connettore o una parte in movimento. Il disegno dovrebbe mantenere l'inviluppo richiesto e qualsiasi scarico di gioco locale.
Inoltre, l'angolo finito non deve essere uguale al raggio della fresa. Il fornitore può selezionare un percorso utensile e un utensile che realizzino la geometria approvata. Un acquirente dovrebbe descrivere la forma necessaria, e poi richiedere un confronto dei costi per le alternative consentite.
Esamino la caratteristica costosa insieme alla sua funzione. Questo approccio produce una domanda utile per il fornitore: quali modifiche ridurrebbero il lavoro, preservando al contempo questa interfaccia? Una richiesta generica di “renderlo più economico” fornisce molte meno indicazioni.
Pareti sottili, piazzamenti, fori e filettature
Le caratteristiche sottili possono muoversi sotto i carichi di taglio o di serraggio. Il fornitore potrebbe aver bisogno di un supporto, una sequenza di operazioni diversa o una manipolazione più attenta. Non esiste un unico spessore minimo della parete che renda economici ogni materiale e forma.
Caratteristiche su più facce possono creare piazzamenti aggiuntivi. Ogni piazzamento necessita di posizionamento, serraggio e accesso. L'uso di un asse rotativo può ridurre parte di quel lavoro, ma le attrezzature di fissaggio coprono comunque le superfici. Un disegno non dovrebbe presupporre che una macchina possa finire ogni caratteristica in un unico serraggio.
Fori e filettature richiedono passaggi specifici. Il fornitore potrebbe aver bisogno di punte, maschi, frese per filettare, calibri o direzioni di accesso diversi. Anche diverse dimensioni di foro non necessarie possono ampliare l'elenco degli utensili. Gli acquirenti possono chiedere se le caratteristiche compatibili possono condividere una dimensione standard.
Specificare la lunghezza utile della filettatura
La profondità di foratura di un foro cieco e la sua lunghezza di filettatura completamente formata sono requisiti diversi. L'utensile necessita di un gioco adeguato oltre la filettatura utilizzabile. Il disegno dovrebbe indicare ciò di cui l'elemento di fissaggio ha effettivamente bisogno e lasciare i dettagli del processo aperti a revisione.
Filettature più lunghe non sono automaticamente un design migliore. La lunghezza di avvitamento richiesta dipende dall'elemento di fissaggio, dal materiale, dal carico e dall'assemblaggio. Il tecnico responsabile dovrebbe confermarlo prima che un acquirente richieda una caratteristica più corta ed economica.
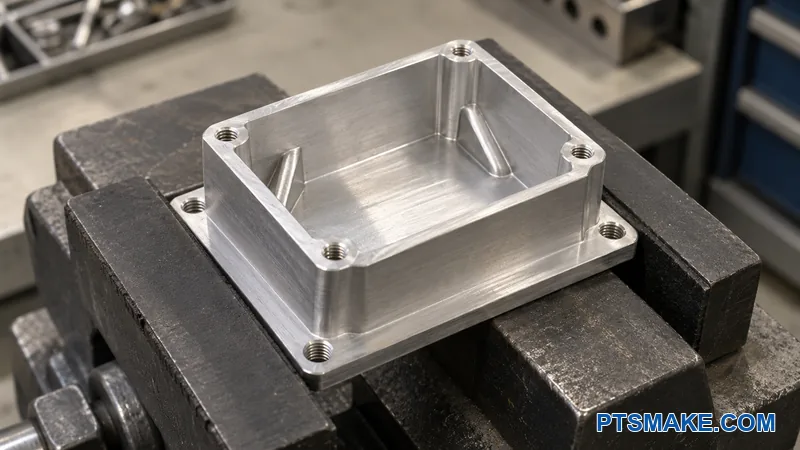
| Caratteristica | Lavoro che può aumentare | Modifica che vale la pena confrontare | Requisito da proteggere |
|---|---|---|---|
| Tasca profonda e stretta | Taglio e finitura a lunga portata | Minore profondità o migliore accesso | Spazio per i componenti e geometria di tenuta |
| Angolo interno piccolo | Lavorazione con utensili piccoli o di pulizia | Raggio consentito più grande o scarico locale | Gioco di accoppiamento |
| Parete sottile | Supporto e sequenza operativa attenta | Spessore locale o nervatura di supporto | Peso, flessibilità e spazio interno |
| Caratteristiche su più facce | Riorientamento e lavoro di fissaggio | Accesso allineato o un percorso di processo alternativo | Relazioni di riferimento e assemblaggio |
| Molte varianti di fori e filettature | Più utensili e controlli | Dimensioni standard compatibili | Accoppiamento dell'elemento di fissaggio e resistenza richiesta |
Anche la selezione del materiale grezzo rientra in questa revisione. Una forma di partenza quasi finita può ridurre l'asportazione, ma l'attrezzaggio, l'approvvigionamento e la verifica possono annullare tale vantaggio. Il confronto dovrebbe includere tali costi aggiuntivi e il volume d'ordine previsto.
Parti simili possono condividere parte della preparazione quando materiale, attrezzaggio e pianificazione sono compatibili. Revisioni o finiture diverse possono impedire tale condivisione. Chiedere al fornitore di identificare il lavoro effettivamente in comune invece di presumere che un ordine di acquisto combinato crei un unico setup.
Perché la quantità cambia il prezzo unitario
Distribuire il lavoro fisso su un lotto reale
La quantità cambia l'incidenza della preparazione che ogni pezzo deve sostenere. Se un lotto condivide un programma e un setup, il costo fisso viene diviso per quel lotto. Il lavoro relativo al materiale e alla produzione per ogni pezzo rimane comunque.
La tabella seguente riutilizza l'ipotetico costo di preparazione di 240 $ e il costo ricorrente di 32 $ dell'esempio precedente. Il percorso e i costi per pezzo rimangono costanti solo per mostrare il calcolo aritmetico. Nessun fornitore ha offerto questi prezzi.
| Quantità presunta | Costo fisso per pezzo | Costo ricorrente per pezzo | Totale per pezzo | Prezzo totale del lotto |
|---|---|---|---|---|
| 1 | $240.00 | $32.00 | $272.00 | $272.00 |
| 10 | $24.00 | $32.00 | $56.00 | $560.00 |
| 100 | $2.40 | $32.00 | $34.40 | $3,440.00 |
Il calo del prezzo unitario non significa che ogni lavoro segua questa curva. Un fornitore reale può modificare l'attrezzatura, l'acquisto del materiale grezzo, il piano di ispezione o il percorso di produzione a una quantità diversa. Tali modifiche possono alterare sia i costi fissi che quelli ricorrenti.
Chiedere sconti per quantità e condizioni per ordini ripetuti
Richiedere prezzi separati per il prototipo, il primo lotto di produzione e la quantità di ripetizione prevista. Indicare se la previsione è confermata o solo una stima di pianificazione. Un fornitore può prezzare una consegna impegnata in modo diverso da un volume annuo incerto.
Dovreste anche distinguere un unico grande lotto da diverse consegne più piccole. Dieci consegne possono richiedere ripetuti setup, ispezioni, movimentazioni e imballaggi. Un programma memorizzato non elimina tali attività.
Prima di accettare una quantità maggiore per ridurre il prezzo unitario, verificare l'impegno di cassa totale e la possibilità di una revisione. I pezzi extra hanno poco valore se il progetto cambia prima che vengano utilizzati. Anche lo stoccaggio, l'imballaggio protettivo e la gestione dell'inventario possono essere importanti.
Per lavori ripetuti, chiedere chi possiede le attrezzature speciali e se si applicano costi di stoccaggio o manutenzione. Il preventivo dovrebbe indicare cosa succede quando cambia un disegno, un materiale o una finitura. Un costo di configurazione precedente non copre automaticamente ogni revisione futura.
Volumi molto grandi possono giustificare una forma di partenza o un metodo di produzione diversi. Tale decisione richiede un proprio confronto tra attrezzature e qualificazione. Non esiste una quantità universale alla quale la lavorazione CNC smette di essere la scelta giusta.
Cosa aggiungono tolleranze, ispezione e finiture
Applicare la precisione alle caratteristiche funzionali
Una tolleranza ha valore quando controlla qualcosa di cui il prodotto ha bisogno. Un foro di posizionamento può determinare l'accoppiamento. Una superficie piana può supportare una guarnizione. Una relazione di riferimento può mantenere due parti allineate.
Requisiti più stringenti possono aggiungere passaggi di taglio, controlli di processo o lavoro di misurazione. L'effetto dipende dalla caratteristica, dal materiale, dalle dimensioni e dall'accesso. Una tabella universale che assegna un unico moltiplicatore di costo a ogni tolleranza non tiene conto di queste differenze.
Mark the critical features and identify their acceptance method. The quote should distinguish checking selected dimensions from providing a full dimensional report. It should also state whether the supplier checks every part or follows an agreed sampling plan.
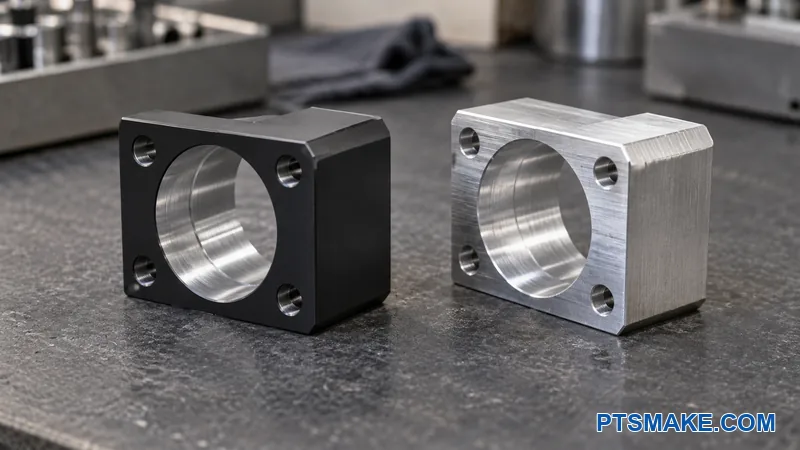
Specify Finishing Before Comparing Prices
A finish name alone leaves important work undefined. Anodizing may need masking, a color reference, or control of final fits. Polishing may require protected edges. Bead blasting needs an agreed texture and clear limits around functional surfaces.
Anodizing growth9 provides one example of the dimensional issue. NASA’s PRC-5006 Rev. D describes typical Type III outward growth as about half the coating thickness. The document also explains that geometry and process conditions affect the result. That guidance is not a universal compensation rule for every part or finish.
The useful purchasing instruction is to define which dimensions apply after treatment. The supplier and finisher can then review machining allowance, masking, and the planned inspection. A buyer should not infer the finished bore size from a coating name alone.
| Requisiti | Information that makes the scope clearer |
|---|---|
| Dimensional fit | Feature, tolerance, and measurement state after finishing |
| Functional roughness | Required parameter, limit, and surface location |
| Anodizzazione | Applicable specification, type, thickness, color, sealing, and masking |
| Lucidatura | Target surface, edge protection, and appearance reference |
| Granigliatura | Media or agreed sample texture and protected features |
| Stainless steel passivation | Governing specification, cleanliness, acceptance checks, and records |
| Cosmetic acceptance | Visible zones, reference samples, and viewing conditions |
La panoramica di opzioni di finitura superficiale can help identify treatments to discuss. The RFQ should still state the selected requirements rather than relying on a general service description.
Ask about lot minimums as well as per-part charges. A small batch can carry the cost of preparation, racking, or a required report even when it contains very few parts. The supplier should identify those items before the buyer compares totals.
USA vs. Cina: confrontare il costo fino alla consegna
Separate Manufacturing Price from Delivery Cost
A country label does not define a finished-part price. Suppliers can differ in labor, equipment, overhead, sourcing, and production planning. The useful comparison starts with the same drawing, material, quantity, finish, and evidence requirements.
Material prices also need a common basis. A global commodity price is not the delivered price of a specific certified billet. Stock form, condition, purchase quantity, local availability, and documentation can change that line.
A costo totale di proprietà10 review adds the buyer’s costs around the purchase. The Reshoring Initiative lists items such as inventory, supplier visits, warranty costs, and emergency freight. Its domestic-manufacturing advocacy does not prove that either location will be cheaper for your part.
Price the Responsibilities and Schedule
First, compare the price for the same delivered scope. Then record the extra internal costs that your business expects to carry. A shipping charge already included in the supplier’s price should not appear again as an added cost.
| Cost or responsibility | Comparison input |
|---|---|
| Produzione | Same material, revision, quantity, and finish |
| Inspection and qualification | Required checks, samples, records, and responsible party |
| Packing and transport | Protection method, transport mode, destination, and included charges |
| Import-related costs | Applicable classification, origin, date, and responsibility |
| Tempistica | Production completion, transit, receiving, and approval time |
| Buyer support | Expected communication, visits, inventory, and contingency work |
Production lead time and arrival date are separate. A quote may describe when parts leave the shop, while your project depends on when accepted parts reach the assembly line. Ask for both dates and the assumptions behind them.
The guide to sourcing CNC parts from China covers broader supplier considerations. For this cost comparison, use current project quotes rather than a general percentage-saving claim.
The buyer should confirm current freight and applicable import charges for the actual shipment. A comparison made for another destination or an earlier date may no longer fit. Keep those entries separate from the machining estimate so they can be updated without changing the part’s assumed production cost.
Confrontare i preventivi CNC e identificare gli addebiti mancanti
Normalize the Technical and Commercial Scope
The lowest visible total is useful only when both offers cover the same work. Start with the files and requirements each supplier actually priced. A revision mismatch can make a detailed price comparison meaningless.
I use a scope table before ranking the totals. Each row should show an explicit inclusion, exclusion, assumption, or unresolved item. An empty cell is a question for the supplier, not evidence that the work is free.
| Comparison item | What both offers should identify |
|---|---|
| Definizione della parte | Part number and matching drawing/model revision |
| Materiale | Grade, condition, allowed substitutions, and evidence |
| Quantità | Batch size, releases, and any minimum order |
| Machining requirements | Dimensions, datums, threads, and approved exceptions |
| Finitura | Treatment, masking, final dimensions, and appearance scope |
| Ispezione | Features, coverage, first-article requirements, and reports |
| Preparazione | Programming, setup, special tooling, and fixture terms |
| Commercial terms | Currency, validity, payment assumptions, and change conditions |
| Delivery | Packing, dates, named destination, and included transport charges |
For international purchases, Incoterms® 202011 provides rules for allocating transport and delivery responsibilities, costs, and risks. The quote should state the selected rule and a precise named place. Those rules do not replace the drawing, quality agreement, or the rest of the commercial terms.
Separate Included, Excluded, and Conditional Work
Separate charges are not automatically a warning sign. A supplier may clearly price programming or a special fixture outside the unit price. The problem is an unresolved scope item that appears only after acceptance.
Ask whether the price includes DFM feedback, CAM work, setup, routine tooling, deburring, finishing preparation, and inspection records. If tool wear or material surcharges can change the total, the quote should explain the basis and approval method.
An expedite charge needs a defined promise too. The buyer should know which milestone changes and whether material or finishing constraints still apply. A faster machining slot does not necessarily shorten the entire route to delivery.
Compare the Total for the Same Deliverables
The following short example is fictional. It illustrates a comparison method, not actual supplier behavior or pricing.
Suppose Offer A lists $1,000 for a batch and includes the required finish and inspection report. Offer B lists $920 but excludes that report. If B later confirms a $120 report charge, its comparable total becomes $1,040, assuming all other requirements match.
Before B confirms that charge, its comparable total is unknown. The buyer should not invent a missing allowance and present it as B’s price. The same rule applies to freight, finishing minimums, and other exclusions.
This comparison also needs to preserve value differences. An offer may include additional checks that the project does not require, or it may promise an earlier delivery. Record those differences separately and ask whether the supplier can quote the common baseline.
Resolve Open Items Before Acceptance
A useful clarification request is specific. It might ask the supplier to confirm the material condition, identify the drawing revision, or state whether the report covers every specified feature. The response should refer to the quote being revised.
The buyer should also agree how later changes affect price. A revised model, extra finish requirement, or new inspection record can create legitimate additional work. A written change process helps both sides distinguish new scope from work already included.
Missing material specifications, unexplained surcharges, and inconsistent revisions deserve attention before an order is placed. Keep the supplier’s answers with the final quotation. The purchasing decision should rest on that complete package rather than an earlier headline number.
Trasformare un budget in una richiesta di preventivo (RFQ) pronta per l'invio
Send Matching Files and Quantity Tiers
A useful RFQ turns the estimate’s assumptions into controlled inputs. The model describes the shape, while the drawing can define tolerances, datums, threads, finish, and other requirements. Both files need a clear, matching revision.
If the files disagree, the buyer should resolve the conflict before production. A document-precedence rule helps, but it does not make an unintended mismatch harmless. The supplier needs an approved interpretation of the actual requirement.
| Input RFQ | Information to provide |
|---|---|
| Design files | Current model, drawing, part number, revision, and relevant assembly view |
| Materiale | Grade, condition, stock restrictions, and required certificates |
| Order size | Prototype quantity, production tiers, and expected release pattern |
| Functional features | Critical fits, datums, threads, and approved alternatives |
| Finitura | Treatment, surface zones, final dimensional state, and appearance references |
| Ispezione | Required features, coverage, reports, and sample approval needs |
| Delivery | Required arrival date, destination, packing, and shipping assumptions |
| Open questions | Unresolved requirements and the person who can approve changes |
Ask the Supplier to Confirm Scope and Assumptions
The supplier’s reply should confirm the priced files, quantity, and included work. It should also identify exceptions and assumptions that affect cost or timing. A buyer can then compare that response with the original RFQ.
Ask which preparation charges recur on repeat orders and which depend on a revision. Confirm who owns any special fixture and what inspection evidence accompanies the parts. If a first article needs approval, the schedule should show that step before the next release.
The required date should distinguish production completion from transport and receiving. The supplier should confirm feasibility using the actual part, material, finishing route, and inspection scope. A general website lead-time statement is not a schedule commitment for a new drawing.
Before sending the package, check that every unresolved requirement has an owner. The buyer can ask for an alternative quote when a feature remains open, but the alternatives should be labeled separately. That keeps an early budget useful without confusing it with an approved production definition.
Richiedi un preventivo per i tuoi pezzi CNC
You can share your drawing, material, quantity tiers, finish, inspection needs, and required delivery date with PTSMAKE. Identify any cost-sensitive features or open requirements so the enquiry has a clear basis for a part-specific quotation.
A manufacturing cost breakdown separates the activities and inputs behind a part. The NIST paper supports the method, not current market rates or the hypothetical prices used here. ↩
The university lists an external labor charge plus material and describes it as discounted. Its service scope differs from a national commercial-shop rate survey. ↩
The Iowa shop lists an external hourly charge and allows project pricing. Its page does not assign separate prices to each machine type. ↩
CMU identifies the UMC-750’s five-axis capability and corporate external hourly rate. The listing does not define every included service or expense. ↩
Work hardening increases resistance to further deformation. The cited association guidance focuses on machining common austenitic stainless steels, including 304 and 316. ↩
Thermal conductivity describes heat transfer through a material. Sandvik’s webinar transcript discusses titanium’s heat-related machining challenges without establishing a universal cost ratio. ↩
Dimensional stability concerns whether a part retains its required size and shape. The Delrin guide discusses checks for machined parts; its guidance is material-specific. ↩
Tool deflection is movement under cutting load. The toolmaker explains the effects of overhang and rigidity, which support an access review rather than a fixed savings claim. ↩
Anodizing changes the surface as oxide forms. The NASA guidance discusses Type III growth and geometry-dependent limits; actual allowances need part-specific review. ↩
Total cost of ownership includes relevant costs beyond the purchase price. The cited organization’s categories are useful prompts, not proof that one country is always cheaper. ↩
Incoterms rules allocate specified delivery obligations, costs, and risks between buyers and sellers. The rule, version, and named place should be clear in the quotation. ↩