Evita gli errori di lavorazione convenzionale—quando l'acciaio temprato incontra angoli acuti o pareti sottili, le frese standard distorcono i pezzi, bruciano gli utensili e fanno esplodere il tuo budget per pezzi scartati.
L'EDM (Elettroerosione) utilizza scintille elettriche controllate per erodere materiali conduttivi, tagliando acciaio temprato, carburo e geometrie complesse senza forza meccanica. Offre angoli interni vivi, tolleranze strette fino a ±0,005 mm e superfici senza bave dove il taglio convenzionale fallisce.
Ho messo insieme questa guida perché troppi ingegneri pagano per l'EDM di cui non hanno bisogno, o la saltano quando è l'unica vera opzione. Di seguito, ti guiderò su quando scegliere l'EDM, cosa specificare sui disegni e come ottenere preventivi equi.
Quando hai bisogno di EDM invece della lavorazione convenzionale
Conosci il momento. Il tuo progetto presenta acciaio temprato che una fresa standard non può toccare. O forse ha angoli interni vivi, scanalature profonde e sottili, o una geometria fragile. Questi sono chiari segnali che indicano quando è necessario utilizzare la lavorazione EDM.
Lavorazione di materiali estremamente duri
Gli utensili convenzionali faticano con materiali superiori a 45 HRC. L'EDM, tuttavia, lavora qualsiasi materiale conduttivo indipendentemente dalla sua durezza, inclusi acciai per utensili, carburo di tungsteno e Inconel. Questo la rende ideale per stampi, matrici e componenti ad alta usura.
Creazione di geometrie interne complesse
Se il tuo pezzo richiede angoli interni vivi con un raggio inferiore a quello che un utensile da taglio può ottenere, l'EDM è la soluzione. Eccelle anche nella produzione di cavità e scanalature profonde e strette senza il rischio di rottura o deflessione dell'utensile.
| Sfida delle caratteristiche | Lavorazioni Convenzionali | Soluzione EDM |
|---|---|---|
| Durezza del materiale | Limitato a metalli più morbidi | Non influenzato dalla durezza |
| Angoli interni | Limitato dal raggio della fresa | Può ottenere angoli vivi |
| Pareti sottili | Rischio di distorsione/danno | Senza contatto, senza stress |
| Bave | Spesso richiede sbavatura | Produce una finitura senza bave |
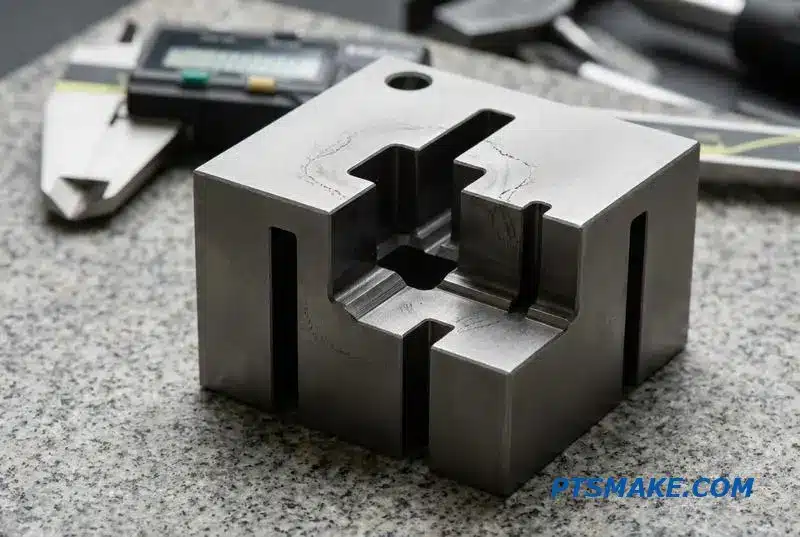
La lavorazione convenzionale si basa sulla forza fisica, dove un utensile da taglio asporta materiale. Questo processo genera calore, stress e forze meccaniche sul pezzo. Per parti delicate o materiali estremamente duri, questa forza può causare distorsioni, microfratture o rottura dell'utensile, compromettendo l'integrità del pezzo finale.
Il vantaggio senza contatto
L'EDM è un processo senza contatto. Utilizza scariche elettriche per erodere il materiale, eliminando completamente lo stress meccanico. Questo è il motivo per cui può lavorare caratteristiche fragili come pareti sottili o strutture a nido d'ape senza causarne la deformazione o la rottura. Non c'è pressione dell'utensile di cui preoccuparsi.
Precisione oltre gli utensili da taglio
Presso PTSMAKE, spesso utilizziamo i nostri servizi di lavorazione EDM per caratteristiche che sono semplicemente impossibili per una fresatrice o un tornio. Pensa a una tasca profonda con un raggio d'angolo interno di 0,1 mm. Nessun utensile da taglio può creare questo. Il processo si basa su una scintilla precisamente controllata in un Fluido dielettrico1, che elimina il materiale vaporizzato.
| Metodo di lavorazione | Applicazione della forza | Geometrie adatte |
|---|---|---|
| Fresatura/Tornitura CNC | Contatto meccanico diretto | Superfici esterne, angoli arrotondati |
| EDM (Scarica Elettrica) | Senza contatto (Erosione a scintilla) | Materiali duri, angoli interni vivi |
Questa differenza fondamentale è il motivo per cui l'EDM non è solo un'alternativa; è una tecnologia abilitante per la progettazione avanzata di componenti che spinge i confini della produzione.
Quando i metodi di lavorazione convenzionali incontrano limitazioni dovute alla durezza del materiale, a geometrie interne intricate o a strutture delicate, l'EDM fornisce una soluzione precisa e senza contatto. Eccelle dove gli utensili tradizionali fallirebbero, consentendo progetti complessi con tolleranze strette e finiture senza bave.
EDM a filo vs EDM a tuffo vs Foratura — Quale processo si adatta al tuo pezzo
Scegliere il giusto processo di Elettroerosione (EDM) è fondamentale per raggiungere la precisione richiesta e l'efficacia in termini di costi. Ogni metodo—a filo, a tuffo e di foratura—eccelle in applicazioni specifiche. Comprendere le loro capacità uniche assicura che il tuo pezzo soddisfi le specifiche senza spese inutili o ritardi di produzione.
Comprendere le differenze fondamentali
In PTSMAKE, guidiamo i clienti attraverso questa decisione quotidianamente. L'EDM a filo è ideale per tagliare profili 2D precisi attraverso materiali conduttivi. L'EDM a tuffo crea cavità 3D complesse, mentre l'EDM di foratura è specializzata in fori piccoli e profondi difficili o impossibili da produrre con trapani tradizionali.
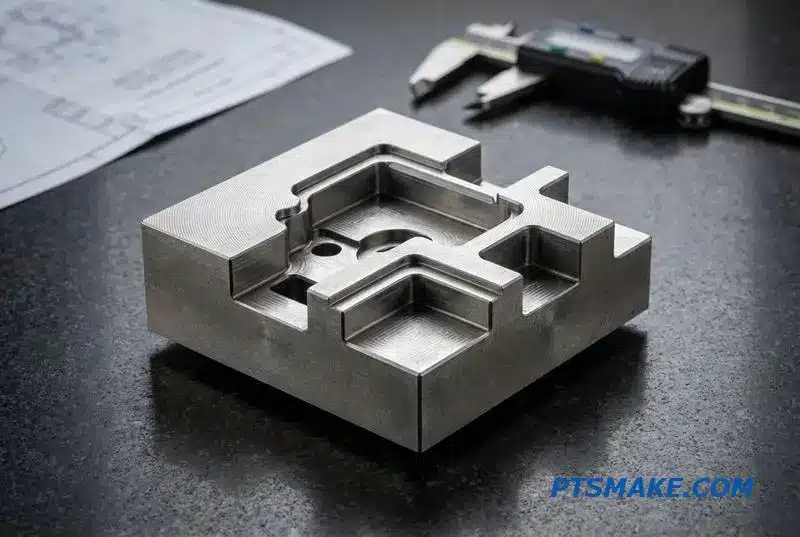
Quando si valuta l'EDM a filo rispetto all'EDM a tuffo, il fattore primario è la geometria del pezzo. L'EDM a filo agisce come una sega a nastro, utilizzando un filo sottile per tagliare l'intero spessore di un pezzo. È perfetto per creare punzoni, matrici e contorni intricati con angoli interni acuti.
Applicazioni di EDM a tuffo e foratura
L'EDM a tuffo, o EDM a penetrazione, utilizza un elettrodo di forma personalizzata per "affondare" nel materiale, erodendo una cavità che rispecchia la forma dell'elettrodo. Questo lo rende essenziale per la realizzazione di stampi, la creazione di tasche cieche e caratteristiche con superfici 3D complesse che non attraversano il pezzo. Una sfida chiave è la gestione dell'usura dell'elettrodo.
L'EDM per foratura è un processo specializzato ad alta velocità. Lo usiamo per creare fori di partenza per l'EDM a filo o per forare canali di raffreddamento sottili in acciai per utensili temprati. Il processo è veloce e preciso, anche con elevati rapporti d'aspetto. Un sottoprodotto di tutti i processi EDM è lo Strato rifuso2, che necessita di considerazione per applicazioni critiche per la fatica.
Guida alla selezione del processo
Basata sui nostri test con vari progetti di clienti, questa tabella aiuta a mappare le caratteristiche ai migliori servizi di lavorazione EDM.
| Tipo di caratteristica | Processo EDM consigliato | Tolleranza tipica | Finitura superficiale tipica (Ra) |
|---|---|---|---|
| Taglio passante, profili 2D | Elettroerosione a filo | ±0,005 mm | 4 µm |
| Cavità 3D, tasche cieche | Elettroerosione ad affondamento | ±0,010 mm | 0,8 µm |
| Fori piccoli e profondi | EDM per foratura | ±0,025 mm | 6 µm |
| Matrici per estrusione | Elettroerosione a filo | ±0,005 mm | 4 µm |
La scelta tra EDM a filo, a tuffo e per foratura dipende interamente dalla geometria del vostro pezzo. L'EDM a filo è per tagli passanti 2D, l'EDM a tuffo è per cavità 3D e la foratura è per fori piccoli e profondi. Abbinare il processo alla caratteristica è fondamentale.
Tolleranze EDM e finitura superficiale — Cosa aspettarsi e specificare
La lavorazione per elettroerosione (EDM) offre una precisione incredibile, ma è cruciale comprenderne i limiti per specificare i pezzi in modo efficace. Sovra-specificare tolleranze o finiture su caratteristiche non critiche è un errore comune che aumenta i costi senza aggiungere valore. Vediamo cosa è realisticamente realizzabile.
Capacità dell'EDM a filo
L'EDM a filo è nota per la sua elevata precisione. Con una singola passata di sgrossatura, ci si può aspettare una tolleranza di circa ±0.025 mm. Tuttavia, aggiungendo più passate di finitura, possiamo affinare significativamente sia la precisione dimensionale che la finitura superficiale, rendendolo un processo affidabile per pezzi intricati.
Capacità dell'EDM a tuffo
La precisione dell'EDM a tuffo dipende fortemente dalla qualità dell'elettrodo e dall'efficienza del lavaggio. Il processo crea una cavità erodendo il materiale, quindi qualsiasi imperfezione nell'elettrodo sarà rispecchiata nel pezzo. Un lavaggio adeguato è vitale per rimuovere i detriti e garantire un gap di scintilla consistente.
| Tipo di Lavorazione | Tolleranza tipica (mm) | Finitura superficiale tipica (Ra, µm) |
|---|---|---|
| EDM a filo (1 passata) | ±0.025 | 1.6 – 2.5 |
| EDM a filo (3-5 passate) | ±0.005 | 0.2 - 0.4 |
| EDM a tuffo (fine) | ±0.010 | 0.4 - 0.8 |
Comprendere i compromessi tra precisione e costo è fondamentale. Ogni passata di finitura aggiuntiva nell'EDM a filo aumenta il tempo macchina, il che si traduce direttamente in costi più elevati. Sebbene possiamo ottenere una finitura a specchio, non è sempre necessaria per la funzione del pezzo.
Il costo di una finitura più fine
La relazione tra finitura superficiale e costo non è lineare. Migliorare la finitura da 0.8 Ra a 0.4 Ra potrebbe richiedere due o tre passate extra. Questo tempo macchina aggiuntivo è il principale fattore di costo nei nostri Servizi di lavorazione EDM.
| Numero di passate | Finitura superficiale (Ra, µm) | Costo relativo |
|---|---|---|
| 1 (Sgrossatura) | ~2.5 | 1x |
| 2 (Sgrossatura + Rifinitura) | ~1.2 | 1.5x |
| 4 (Sgrossatura + 3 Rifiniture) | ~0.4 | 3x |
Specificare per l'EDM a tuffo
Per l'EDM a tuffo, il processo è ugualmente sensibile. La precisione del pezzo finale è direttamente collegata alla qualità dell'elettrodo di grafite o rame. Imperfezioni e Usura dell'elettrodo3 durante il processo possono influenzare le dimensioni finali. Un lavaggio efficace è anche critico per prevenire che i detriti causino scariche secondarie che rovinano la superficie.
Come specificare sui vostri disegni
Quando si prepara un disegno, contrassegnare chiaramente le superfici critiche che richiedono una finitura superficiale di alta qualità per la tolleranza di lavorazione EDM. finitura superficiale di tolleranza per lavorazione EDM. Per caratteristiche interne non critiche o fori di gioco, una finitura standard è solitamente sufficiente. Questo approccio garantisce che paghiate solo per la precisione di cui avete veramente bisogno. Presso PTSMAKE, lavoriamo spesso con i clienti per ottimizzare queste specifiche.
Ottenere tolleranze strette e finiture superficiali fini con l'EDM è del tutto possibile ma ha un costo. Specificate la precisione solo dove è funzionalmente richiesta per gestire il vostro budget in modo efficace. Una specifica intelligente è fondamentale per sfruttare appieno il potenziale dell'EDM senza spendere troppo.
Materiali che l'EDM può tagliare — e i limiti sorprendenti
La regola fondamentale per la lavorazione per elettroerosione (EDM) è semplice: il materiale deve condurre elettricità. Questo processo non riguarda la forza fisica; utilizza energia termica da scintille elettriche per erodere il pezzo. Questo lo rende ideale per materiali troppo duri per la lavorazione tradizionale.
Cosa funziona meglio con l'EDM
Qualsiasi metallo conduttivo è un candidato per i nostri Servizi di Lavorazione EDM. Acciai per utensili temprati, titanio e superleghe sono dove questa tecnologia eccelle veramente. Questi materiali spesso pongono sfide significative per la fresatura o la tornitura convenzionale, ma l'EDM li gestisce con precisione.
Materiali Conduttivi Comuni
| Gruppo di materiali | Esempi | Idoneità all'EDM |
|---|---|---|
| Acciai | Acciaio per Utensili, HSS, Inox | Eccellente |
| Superleghe | Inconel, Hastelloy | Eccellente |
| Non ferrosi | Rame, Alluminio, Ottone | Buono |
| Metalli Duri | Carburo di Tungsteno, Titanio | Eccellente |
I Limiti Sorprendenti
Al contrario, l'EDM non può lavorare materiali non conduttivi. Questo è un punto comune di confusione. Materiali come ceramiche, vetro, la maggior parte delle plastiche e compositi sono invisibili al processo EDM perché non possono completare il circuito elettrico richiesto per la scintilla.
L'efficacia dell'EDM è direttamente legata alla conduttività di un materiale. La mancanza di questa proprietà rende il processo impossibile. Questo è il motivo per cui non possiamo usarlo su materiali come vetro o ceramiche, che agiscono come isolanti e impediscono che si verifichi la necessaria erosione a scintilla. Questo è un fattore chiave quando si pianifica un progetto.
Materiali Duri vs. Morbidi
L'EDM brilla veramente quando si lavorano materiali estremamente duri. Dopo il trattamento termico, metalli come l'acciaio per utensili temprato o il carburo di tungsteno diventano molto difficili da fresare convenzionalmente. L'EDM, tuttavia, non è influenzata dalla durezza, rendendola la soluzione perfetta per creare caratteristiche complesse in questi materiali resistenti.
D'altra parte, materiali più morbidi come l'alluminio possono essere lavorati molto più velocemente utilizzando la fresatura CNC tradizionale. Tuttavia, ci affidiamo ancora all'EDM per le parti in alluminio quando un progetto richiede angoli interni acuti o cavità profonde e strette che un utensile da taglio standard non può produrre.
Confronto tra applicazioni
| Tipo di materiale | Lavorazioni Convenzionali | Applicazione EDM |
|---|---|---|
| Acciaio temprato | Difficile, lento, elevata usura dell'utensile | Ideale per forme complesse, dettagli fini |
| Alluminio | Veloce, efficiente | Uso di nicchia per angoli acuti, fessure profonde |
| Carburo di Tungsteno | Quasi impossibile | Metodo primario per la sagomatura |
Il concetto di Resistività elettrica4 è critica qui. I materiali con bassa resistività (alta conduttività) sono eccellenti per l'EDM, mentre quelli con alta resistività non sono praticabili. Questa semplice proprietà detta l'intero ambito di ciò che i nostri servizi di lavorazione EDM possono realizzare.
La conduttività è il requisito assoluto per l'EDM. Il processo eccelle sui metalli duri che sono difficili da fresare, ma serve anche a scopi specifici per materiali più morbidi, come la creazione di angoli interni acuti dove gli utensili convenzionali non possono arrivare.
Quanto costa l'EDM per pezzo — e cosa determina il prezzo
Comprendere il costo dell'Elettroerosione (EDM) non è sempre semplice. Il prezzo non si basa solo sul tempo macchina. Fattori chiave come la complessità del setup, il tipo di materiale e la finitura superficiale richiesta influenzano significativamente il costo finale per pezzo.
Fattori di costo chiave
Molti elementi contribuiscono al preventivo finale. Questi includono il tempo per programmare la macchina, il numero di operazioni e il consumo di materiali come filo o grafite per gli elettrodi. Il mio obiettivo qui è chiarire questi fattori per voi.
Perché Ne Vale la Pena
Pur avendo spesso una tariffa oraria più elevata rispetto alla fresatura CNC, l'EDM crea caratteristiche che altrimenti sarebbero impossibili. Permette angoli interni acuti, nervature profonde e geometrie complesse in materiali temprati, fornendo un valore unico.
Approfondimento sui fattori di costo
Il costo orario della lavorazione EDM è una metrica utile, ma racconta solo una parte della storia. Il setup iniziale, ad esempio, può essere un costo una tantum significativo, specialmente per parti complesse che richiedono attrezzature personalizzate. Questo è un punto comune di discussione con i clienti di PTSMAKE.
Costi dell'EDM a Tuffo vs. a Filo
L'EDM a tuffo richiede un elettrodo personalizzato, che deve essere prima lavorato con precisione. Questo passaggio di "pre-lavorazione" aggiunge costi e tempo considerevoli. L'EDM a filo consuma filo di ottone mentre taglia, e il costo dipende dalla lunghezza totale del percorso e dal diametro del filo utilizzato per il lavoro.
Il Ruolo della Precisione
Il numero di passate di finitura influisce direttamente sia sulla precisione che sul costo. Una singola passata di sgrossatura è rapida, ma per ottenere una finitura superficiale fine e tolleranze strette sono necessarie più passate di finitura più lente. Ciò aumenta il tempo macchina ma garantisce la qualità. Il processo sottostante si basa su Le leggi di Faraday sull'elettrolisi5 per la rimozione del materiale.
| Driver di costo | Impatto sul prezzo | Note |
|---|---|---|
| Tempo di configurazione | Medio-alto | Più alto per geometrie complesse o prime esecuzioni. |
| Lavorazione Elettrodo | Alto (EDM a Tuffo) | L'elettrodo è uno strumento lavorato su misura. |
| Tempo di macchina | Alto | Tipicamente la componente maggiore del costo totale. |
| Passate di Finitura | Medio | Più passate equivalgono a maggiore precisione e costo più elevato. |
Questa ripartizione aiuta a chiarire perché due parti apparentemente simili possono avere costi molto diversi quando si utilizzano i Servizi di Lavorazione EDM.
I costi dell'EDM sono determinati da setup, tempo macchina, materiali e requisiti di precisione. Comprendere questi elementi consente una migliore pianificazione del budget e un confronto equo dei preventivi, assicurandoti di pagare per la capacità unica di creare caratteristiche impossibili con altri metodi.
Livelli di finitura superficiale e strato rifuso — Cosa devono sapere gli ingegneri
La Lavorazione a Scarica Elettrica (EDM) è altamente precisa. Tuttavia, crea una condizione superficiale unica. Gli ingegneri devono comprendere lo strato rifuso, una superficie sottile e fragile che si forma quando il materiale fuso si risolidifica. Questo strato può essere una preoccupazione importante per le prestazioni.
La Sfida dello Strato Rifuso
Questo "strato bianco" è estremamente duro ma può contenere micro-crepe. Per le parti sottoposte a stress ciclico, queste crepe possono portare a guasti prematuri. Ignorare questo dettaglio può compromettere l'integrità dei componenti critici, un rischio che affrontiamo sempre nei nostri Servizi di Lavorazione EDM.
Gestione dell'Integrità Superficiale
Di seguito è una rapida panoramica di come lo spessore dello strato rifuso è influenzato dai diversi passaggi EDM.
| Tipo di Passaggio EDM | Spessore Tipico dello Strato Rifuso | Finitura superficiale (Ra) |
|---|---|---|
| Passaggio di rudezza | 15-50 µm | 2-6.3 µm |
| Passaggio di Semi-Finitura | 5-15 µm | 0,8-1,6 µm |
| Passaggio di finitura | 1-5 µm | 0,2-0,8 µm |
Gestire lo strato rifuso significa scegliere la giusta strategia di post-lavorazione. Presso PTSMAKE, guidiamo i clienti sul miglior approccio per la loro applicazione. L'obiettivo è controllare la finitura superficiale dello strato rifuso EDM senza aggiungere costi o complessità inutili al vostro progetto.
Opzioni per la Rimozione dello Strato Rifuso
Passate multiple di rifinitura o di sgrossatura sono la prima linea di difesa. Ogni passata successiva utilizza meno energia, rimuovendo lo strato rifuso dalla passata precedente e creandone uno molto più sottile. Per applicazioni che richiedono la rimozione completa, sono necessarie operazioni secondarie.
Operazioni secondarie
La lucidatura o la rettifica possono rimuovere meccanicamente lo strato. Per alcuni materiali, una successiva passata di lavorazione leggera o anche specifici trattamenti termici possono eliminare efficacemente lo strato e alleviare le tensioni superficiali. Discutiamo spesso questi compromessi con i nostri clienti per trovare il giusto equilibrio.
Quando è un Problema lo Strato Rifuso?
Per parti critiche per la fatica nell'industria aerospaziale o nei dispositivi medici, lo strato rifuso è inaccettabile. Le sue micro-crepe sono punti di innesco di rottura. Le proprietà del materiale sotto questo strato, nel zona interessata dal calore6,
, sono anch'esse alterate. È necessario specificarne la rimozione sul disegno.
| Tipo di applicazione | Tolleranza dello Strato Rifuso | Azione raccomandata |
|---|---|---|
| Componenti aerospaziali | Non accettabile | Passate multiple di rifinitura + lucidatura |
| Impianti medici | Non accettabile | Rimozione completa tramite lavorazione secondaria |
| Utensileria Generale | Spesso accettabile | Passate di rifinitura minime |
| Stampi a Iniezione | Varia in base ai requisiti di finitura. | Passate di finitura sufficienti |
Per componenti non critici dove la durezza superficiale è un vantaggio e la fatica non è una preoccupazione, lo strato rifuso può talvolta essere lasciato in posizione.
Comprendere lo strato rifuso EDM è cruciale per l'affidabilità dei componenti. Passate di rifinitura strategiche possono ridurlo, mentre le operazioni secondarie lo rimuovono completamente. Specificare chiaramente i vostri requisiti assicura che le parti soddisfino le esigenze di prestazione, specialmente nelle applicazioni critiche.
Angoli vivi, scanalature profonde e pareti sottili — Cosa fa meglio l'EDM
La fresatura CNC tradizionale ha limiti fisici. Una fresa rotante lascerà sempre un raggio in un angolo interno, costringendo a compromessi di progettazione. È qui che i servizi di lavorazione EDM eccellono, creando caratteristiche impossibili con altri metodi.
Il Problema con gli Utensili Fisici
Le frese non possono lavorare ciò che non possono raggiungere. Il raggio interno più piccolo è dettato dal diametro dell'utensile. Questo semplice fatto può limitare la funzionalità di una parte, specialmente nella fabbricazione di stampi e matrici dove gli angoli vivi sono spesso essenziali per la forma finale del prodotto.
Sbloccare la Libertà di Progettazione
L'EDM funziona senza forza di taglio fisica, utilizzando scariche elettriche per erodere il metallo. Questo processo senza contatto apre le porte a geometrie complesse. È un cambiamento fondamentale nel modo in cui affrontiamo la produzione di parti intricate.
| Sfida Geometrica | Limitazione della Fresatura | Soluzione EDM |
|---|---|---|
| Angoli interni | Il raggio della fresa detta la forma dell'angolo | Angoli veri, vivi con raggi quasi zero |
| Scanalature Profonde | Rischio di rottura e deflessione dell'utensile | Sono possibili scanalature con elevato rapporto d'aspetto |
| Pareti sottili | La parete si flette o si rompe sotto forza | Nessuna forza di taglio, preservando le caratteristiche fragili |
Per un ingegnere, l'Elettroerosione è più di un semplice processo; è una porta verso design migliori. Rimuove i vincoli imposti dagli utensili da taglio, permettendovi di progettare prima per la funzione. Questo è particolarmente vero quando si lavora con materiali tenaci e temprati.
Lavorazione Post-Trattamento Termico
Una delle applicazioni più potenti è la lavorazione di componenti dopo che sono stati trattati termicamente. È possibile creare tasche quadrate precise in una matrice di acciaio per utensili D2 completamente temprato senza introdurre stress o alterare la tempra del materiale, qualcosa che semplicemente non è fattibile con la fresatura.
Geometrie ad Alto Rapporto
Pensate a creare scanalature profonde e strette per canali di raffreddamento all'interno di uno stampo a iniezione. Una fresa a candela tradizionale si spezzerebbe. Con l'EDM, possiamo creare caratteristiche con un rapporto molto elevato Rapporto d'aspetto7,
, il che è critico per una regolazione termica efficiente e per la produzione di parti stampate di alta qualità.
Componenti a parete sottile
Ho visto progetti che coinvolgono parti con reti o alette delicate che si deformerebbero istantaneamente sotto la pressione della fresatura. La natura senza contatto dell'EDM lo rende ideale per produrre queste pareti sottili e fragili con precisione. Questo è essenziale per i componenti nell'industria aerospaziale e nei dispositivi medici.
L'EDM è la soluzione definitiva per geometrie che la lavorazione convenzionale non può gestire. Permette la creazione di angoli vivi, scanalature profonde e pareti sottili in materiali temprati, trasformando sfide di progettazione complesse in componenti tangibili e ad alte prestazioni per i nostri clienti presso PTSMAKE.
Senza bave e senza stress: i vantaggi nascosti dell'EDM
Quando le persone considerano i nostri Servizi di Lavorazione EDM, spesso si concentrano sulla precisione. Tuttavia, due dei vantaggi più significativi sono spesso trascurati: il processo è completamente privo di bave e senza stress. Questo perché l'EDM utilizza energia termica, non forza meccanica, per rimuovere il materiale.
Il Problema con la Forza Meccanica
La lavorazione convenzionale taglia fisicamente il materiale, il che può introdurre stress, creare bave e causare deflessioni in parti sottili o delicate. Questi problemi portano a operazioni secondarie come la sbavatura e possono persino causare il cedimento del pezzo in futuro, aumentando i costi e i tempi di consegna.
Il Vantaggio Senza Contatto dell'EDM
La nostra lavorazione EDM senza bave e senza stress evita completamente questi problemi. La natura senza contatto preserva l'integrità anche dei pezzi più fragili.
| Caratteristica | Lavorazioni Convenzionali | Lavorazione in elettroerosione |
|---|---|---|
| Contatto | Contatto fisico diretto | Nessun contatto fisico |
| Bave | Comune, richiede sbavatura | Nessuno |
| Lo stress | Induce stress meccanico | Stress termico minimo |
| Parti delicate | Alto rischio di distorsione | Sicuro e preciso |
Questo rende l'EDM una soluzione ideale per componenti in cui qualità e affidabilità non possono essere compromesse.
Oltre all'ovvia precisione, il vero valore dell'EDM risiede nel suo tocco delicato. Ho visto progetti in cui i metodi convenzionali non erano fattibili a causa del rischio di distorsione del pezzo o dell'alto costo della sbavatura manuale su caratteristiche interne complesse. L'EDM era l'unica strada percorribile.
Eliminazione delle operazioni secondarie
Un importante vantaggio in termini di risparmio sui costi è l'eliminazione della fase di sbavatura. Per parti intricate con molte piccole caratteristiche, la sbavatura può essere un processo manuale lungo e costoso. Con l'EDM, i pezzi escono dalla macchina pronti per la fase successiva, il che semplifica l'intero flusso di lavoro di produzione.
Preservare l'integrità del materiale
L'assenza di forza meccanica è fondamentale per mantenere l'integrità strutturale del pezzo. Abbiamo riscontrato che il taglio convenzionale può alterare la Tempra del materiale8 vicino alla superficie di taglio, indebolendo potenzialmente il componente. Il processo EDM evita questo, garantendo che le proprietà del materiale rimangano costanti in tutto il pezzo. Ciò è particolarmente importante per le applicazioni aerospaziali e mediche in cui le prestazioni del materiale sono fondamentali.
| Benefici | Impatto sulla produzione |
|---|---|
| Nessuna sbavatura | Costi di manodopera ridotti e tempi di ciclo più rapidi |
| Nessuno stress | Affidabilità e prestazioni del pezzo migliorate |
| Nessuna distorsione | Tassi di scarto inferiori per componenti fragili |
| Controllo del processo | Maggiore consistenza e ripetibilità |
Scegliendo l'EDM, non stai solo ottenendo un taglio preciso; stai investendo in un prodotto finale di qualità superiore e più affidabile con un costo totale di produzione inferiore.
I servizi di lavorazione EDM offrono più della semplice precisione. Eliminando bave e stress meccanici, il processo riduce le operazioni secondarie e i tassi di scarto. Ciò si traduce direttamente in parti di qualità superiore e significativi risparmi sui costi, specialmente per componenti complessi e delicati.
Quando l'EDM è la scelta sbagliata — Risparmia denaro non usandola
La lavorazione per elettroerosione (EDM) è uno strumento potente per geometrie complesse e materiali duri. Tuttavia, non è una soluzione universale. Sapere quando evitarla è altrettanto importante quanto sapere quando usarla. La chiave è comprendere la sua limitazione principale: la velocità.
Bassa velocità di rimozione del materiale
La velocità di rimozione del materiale nell'EDM è significativamente più lenta rispetto alla fresatura o tornitura convenzionale. Per caratteristiche grandi e semplici o per la rimozione di materiale in massa, questo si traduce direttamente in tempi di ciclo più lunghi e costi più elevati. Scegliere il processo sbagliato può gonfiare inutilmente il tuo budget.
Quando la lavorazione convenzionale vince
Per certe applicazioni, la lavorazione CNC tradizionale è più veloce, più efficiente e più conveniente. È fondamentale valutare le esigenze specifiche del tuo progetto prima di ricorrere a un processo più avanzato.
| Scenario | Processo migliore | Motivo |
|---|---|---|
| Tasche grandi e semplici | Fresatura convenzionale | Rimozione più rapida del materiale |
| Materiali morbidi (es. Alluminio) | Fresatura convenzionale | Capacità di taglio ad alta velocità |
| Parti semplici ad alto volume | Tornitura/Fresatura CNC | Tempo di ciclo inferiore per pezzo |
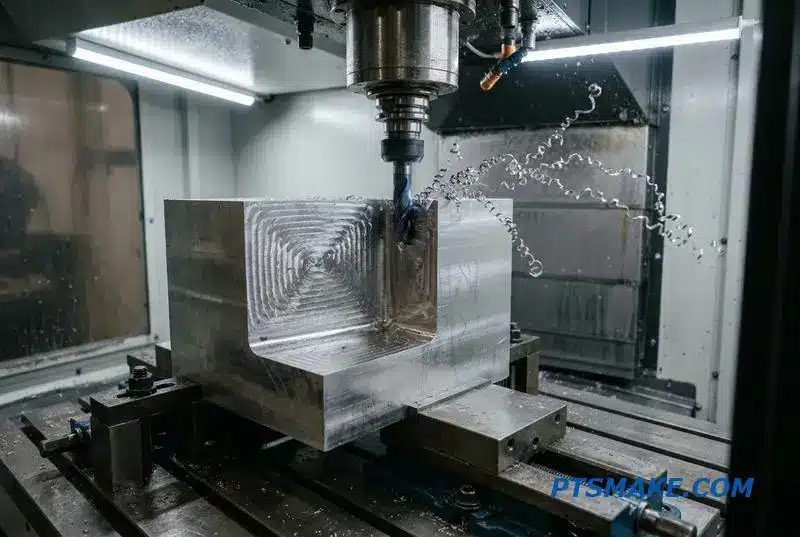
Decidere il giusto processo di produzione richiede un attento equilibrio tra complessità, materiale, volume e costo. Sebbene i nostri servizi di lavorazione EDM presso PTSMAKE eccellano nella creazione di caratteristiche intricate con tolleranze strette, consiglio sempre ai clienti di considerare alternative per lavori più semplici. L'obiettivo è l'efficienza.
Analisi costo vs. complessità
Il principio fondamentale è semplice: utilizzare l'EDM per complessità che gli strumenti convenzionali non possono raggiungere. Per parti semplici, specialmente in grandi volumi, l'impostazione e la bassa velocità di taglio dell'EDM lo rendono economicamente impraticabile. Aiutiamo i nostri partner ad analizzare questo compromesso per garantire il miglior valore.
Quando non usare l'EDM
Parti semplici ad alto volume: Per la produzione di massa di componenti senza caratteristiche complesse, la lavorazione CNC convenzionale offre un costo per pezzo molto inferiore e tempi di consegna più rapidi. L'economia non favorisce l'EDM in questo scenario.
Rimozione di materiale su larga scala: Se il tuo obiettivo principale è rimuovere rapidamente un grande volume di materiale, l'EDM è la scelta sbagliata. Le passate di sgrossatura convenzionali con una fresatrice sono molto più efficienti, sebbene possano introdurre Indurimento del lavoro9.
Materiali non conduttivi: Questa è una limitazione fondamentale. L'EDM funziona creando una scarica elettrica tra l'elettrodo e il pezzo. Pertanto, non può essere utilizzato su materiali non conduttivi come plastiche, ceramiche o compositi.
| Fattore | Favorire la lavorazione convenzionale | Favorire l'EDM |
|---|---|---|
| Geometria | Forme semplici, caratteristiche grandi | Cavità interne complesse, angoli acuti |
| Materiale | Metalli teneri, non conduttivi | Acciai per utensili temprati, leghe esotiche |
| Volume | Produzione in grandi volumi | Prototipi, parti complesse a basso volume |
Scegliere il processo giusto è fondamentale per il budget e i tempi. Mentre l'EDM è una soluzione avanzata, la lavorazione convenzionale è spesso più veloce e più conveniente per lavori semplici. Capire quando non usare l'EDM è la chiave per ottimizzare la tua strategia di produzione.
EDM combinata con la lavorazione CNC — Ottenere il meglio da entrambi
Per parti con geometrie complesse, un singolo processo di produzione spesso non è sufficiente. L'approccio più intelligente è quello ibrido, utilizzando i punti di forza di metodi diversi. È qui che la combinazione della fresatura CNC tradizionale con i servizi di lavorazione EDM di precisione fornisce una soluzione superiore per componenti impegnativi.
Il meglio di entrambi i mondi
La fresatura CNC è veloce ed efficiente per rimuovere grandi quantità di materiale. Modella rapidamente il corpo principale di una parte. L'EDM, d'altra parte, eccelle nella creazione di caratteristiche difficili o impossibili da produrre per le frese, specialmente in materiali temprati.
Suddivisione del processo
| Processo | Funzione primaria | Ideale per |
|---|---|---|
| Fresatura CNC | Rimozione di materiale sfuso | Forma generale, tasche, fori |
| Elettroerosione a filo | Taglio di dettagli fini | Angoli interni acuti, fessure profonde |
Questa combinazione ci permette di lavorare le parti in modo efficiente senza compromettere i dettagli intricati o le proprietà del materiale, ottimizzando sia la velocità che la precisione.
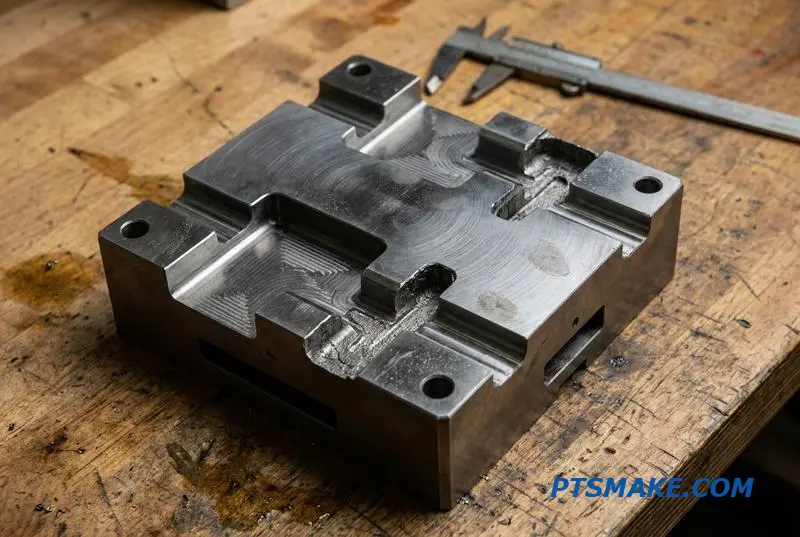
Perché un unico partner è cruciale
Il vero valore di questo metodo ibrido si sblocca quando è gestito da un unico fornitore a servizio completo. Quando si utilizza un unico partner per entrambi i processi, si ottiene un unico disegno, un unico rapporto di ispezione e un unico punto di responsabilità. Ciò elimina il rischio di incomprensioni tra diverse officine.
Un esempio pratico: Utensili temprati
Consideriamo uno stampo a iniezione in acciaio per utensili temprato. Innanzitutto, utilizziamo la fresatura CNC per lavorare la cavità principale e le strutture del nucleo mentre il materiale è ancora tenero. Dopo il trattamento termico, l'acciaio è troppo duro per le frese convenzionali. Utilizziamo quindi l'EDM a filo per tagliare gli angoli acuti, i fori per i perni di espulsione e i canali di raffreddamento fini con estrema precisione.
Flusso di lavoro a fonte unica vs. multi-fonte
| Aspetto | Partner unico (PTSMAKE) | Fornitori multipli |
|---|---|---|
| Responsibility | Pienamente responsabile | Potenziale di scarico delle responsabilità |
| Comunicazione | Semplificato e chiaro | Rischio di perdita/errori di dati |
| Controllo qualità | Ispezione coerente | Standard e rapporti vari |
| Integrità della superficie10 | Controllato in ogni fase | Controllo del processo disgiunto |
Gestire il EDM e lavorazione CNC combinati flusso di lavoro sotto un unico tetto presso PTSMAKE garantisce transizioni fluide e un controllo qualità totale. Gestiamo l'intero processo, così tu non devi farlo.
Combinare la fresatura CNC per la rimozione di massa e l'EDM per i dettagli fini è la strategia più efficace per parti complesse e temprate. Un unico partner semplifica questo processo, garantendo qualità e responsabilità e semplificando la gestione della catena di approvvigionamento dall'inizio alla fine.
Progettazione per EDM — Disegni che lavorano in modo pulito e costano meno
L'efficace lavorazione per elettroerosione (EDM) inizia sulla tavola da disegno. Semplici scelte di design possono ridurre drasticamente i tempi e i costi di lavorazione. Ottimizzando le caratteristiche per il processo EDM, si ottengono parti più pulite, più velocemente e in modo più conveniente. Piccoli aggiustamenti fanno una grande differenza.
Principi chiave per una progettazione economicamente vantaggiosa
Una guida pratica alla progettazione EDM per la producibilità si concentra sulla praticità. Fornire sempre raggi d'angolo dove possibile, poiché gli angoli interni acuti richiedono un lavoro più complesso dell'elettrodo o velocità del filo più lente. Tolleranze più ampie sulle superfici non critiche riducono anche significativamente i tempi di setup e di lavorazione.
Confronto delle caratteristiche per l'EDM
Questa tabella mostra come piccole modifiche di design influenzano la produzione.
| Scelta del design | Buona pratica (Costo inferiore) | Cattiva pratica (Costo superiore) |
|---|---|---|
| Angoli interni | Raggio generoso (es. > 0,5 mm) | Angolo acuto di 90 gradi |
| Tolleranze | ±0,05 mm su facce non accoppiate | ±0,005 mm su tutte le superfici |
| Punto di partenza | Foro di partenza pre-forato fornito | Nessun punto di ingresso per il filo |
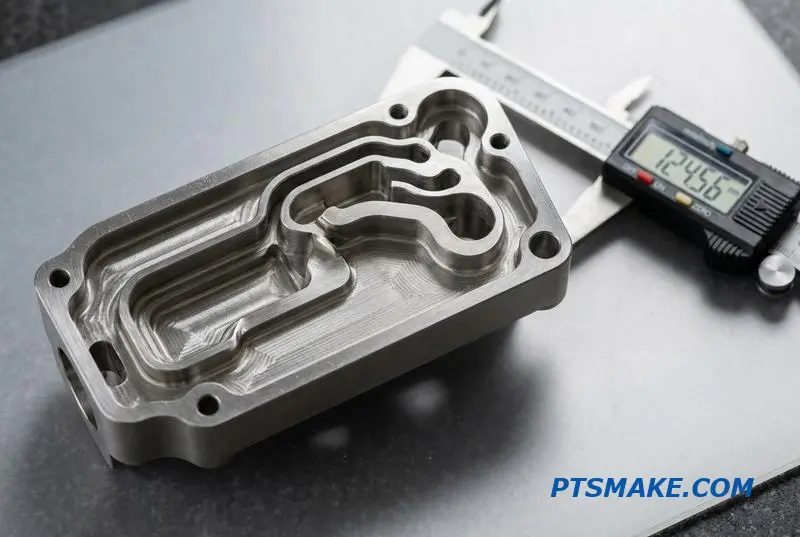
Progettare per i nostri servizi di lavorazione EDM richiede di pensare all'intero processo. Una parte ben progettata semplifica il setup e l'esecuzione, traducendosi direttamente in risparmi. Ad esempio, progettare sempre un punto di ingresso o un foro di partenza per le operazioni di EDM a filo. Ciò elimina un processo di foratura secondario.
Ottimizzazione della finitura superficiale e delle tolleranze
Specificare passaggi di rifinitura solo dove la finitura superficiale è critica per la funzione. Ogni passaggio aggiuntivo aggiunge tempo significativo. Tolleranze inutilmente strette su superfici non funzionali ci costringono a rallentare il processo, aumentando l'usura dell'elettrodo e il tempo di monitoraggio, il che aumenta il costo finale. Sulla base delle nostre collaborazioni con i clienti, una tolleranza intelligente può ridurre il costo della parte fino al 30%.
Comprendere i rapporti di aspetto
Mantenere il rapporto d'aspetto di fori e fessure pratico. Una fessura molto profonda e stretta è difficile da sciacquare, portando a velocità di taglio più lente e potenziali imprecisioni. Questo perché i detriti non possono sfuggire in modo efficiente, causando instabilità nella scintilla. Questo può anche introdurre difetti superficiali come Microfessurazione11, che compromette l'integrità del pezzo.
Contrasto di Design: Impatto sui Costi
Un pezzo progettato con raggi generosi, tolleranze pratiche e un foro di partenza può essere lavorato molto più velocemente di uno con angoli acuti e specifiche inutilmente strette ovunque. La differenza non è minima; un pezzo ben progettato può spesso essere prodotto con il 20-40% in meno.
La progettazione intelligente per la producibilità con EDM si concentra su scelte pratiche come i raggi degli angoli, le tolleranze e i punti di ingresso. Queste considerazioni riducono direttamente la complessità e il costo della lavorazione, garantendo che riceviate pezzi di alta qualità in modo efficiente. A PTSMAKE, guidiamo i nostri partner attraverso queste ottimizzazioni semplici ma efficaci.
Attrezzaggio e impostazione nell'EDM — Come influisce sui tempi di consegna
Molti presumono che l'impostazione della lavorazione per scarica elettrica (EDM) sia simile alla fresatura CNC. Tuttavia, il fissaggio e la preparazione sono fondamentalmente diversi, influenzando direttamente i tempi di consegna del vostro progetto. A differenza della fresatura, l'EDM è un processo senza contatto che richiede soluzioni di bloccaggio uniche per garantire la conduttività elettrica e la stabilità.
Distinzioni Chiave di Impostazione
Le differenze principali derivano dal processo stesso. L'EDM a filo necessita di un percorso chiaro per il filo, e l'EDM a tuffo richiede un elettrodo personalizzato. Ogni passaggio aggiunge tempo prima ancora che inizi il taglio. Queste fasi preparatorie sono cruciali per la precisione che i nostri Servizi di Lavorazione EDM offrono.
Investimento di Tempo Iniziale
| Fattore di Impostazione | Fresatura CNC | Lavorazione per Scarica Elettrica (EDM) |
|---|---|---|
| Attrezzatura di lavorazione | Bloccaggio meccanico (morse, mandrini) | Fissaggi conduttivi, non ostruenti |
| Utensili | Frese a candela standard, punte | Elettrodi lavorati su misura (a tuffo) |
| Pre-Elaborazione | Minima, localizzare il punto zero del pezzo | Forare i fori di partenza (a filo), lavorare l'elettrodo |
Questo investimento iniziale nell'impostazione è un fattore significativo nel tempo di consegna complessivo del fissaggio per l'impostazione EDM.
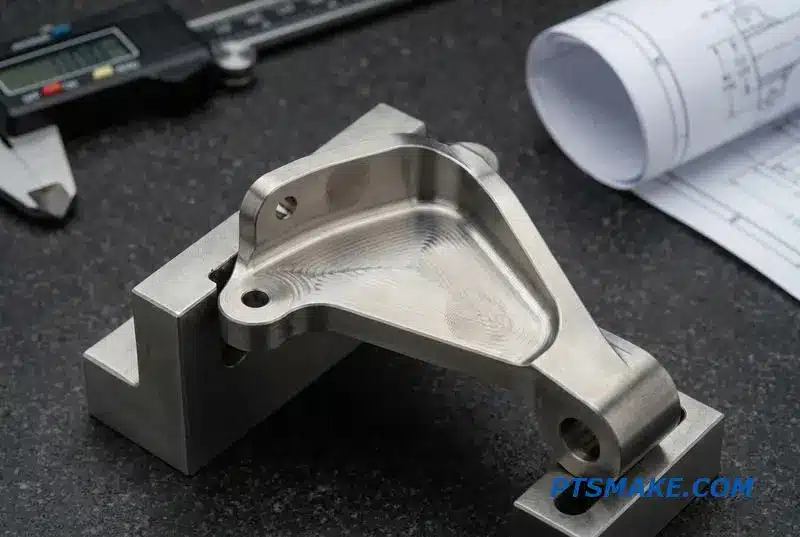
Comprendere le sfumature dell'impostazione EDM è fondamentale per gestire efficacemente le tempistiche del progetto. A differenza del semplice bloccaggio di un blocco in una morsa per la fresatura, ogni metodo EDM ha esigenze preparatorie uniche che aggiungono passaggi al processo di produzione. Questi passaggi sono non negoziabili per ottenere alta precisione.
Sfumature dell'Impostazione EDM a Filo
Per l'EDM a filo, dobbiamo prima lavorare un "foro di partenza". Il filo deve essere infilato attraverso questo foro per iniziare il taglio. Inoltre, i fissaggi non possono ostruire il percorso del filo, il che spesso richiede un bloccaggio creativo che eviti il contatto con le superfici superiori o inferiori del pezzo.
Il Passaggio Extra dell'EDM a Tuffo
L'EDM a tuffo richiede un elettrodo lavorato con precisione, che è essenzialmente un'immagine speculare della caratteristica finale. Questo elettrodo deve essere fabbricato per primo, di solito tramite fresatura CNC. Ciò aggiunge un intero processo di produzione prima ancora che il lavoro EDM possa iniziare, estendendo i tempi di consegna.
La Sfida delle Impostazioni Multiple
Se un pezzo richiede caratteristiche su più facce, ogni nuovo fissaggio introduce un nuovo tempo di impostazione. Ogni riposizionamento richiede un riallineamento meticoloso per mantenere la precisione. Questo processo è sensibile a fattori come Espansione termica12, che possono influenzare le dimensioni del pezzo durante lunghi cicli di lavorazione. Per semplificare questo, considerate di consolidare le caratteristiche su un unico piano o di fornire fori di partenza nei vostri file di progettazione. Questa semplice lungimiranza può ridurre significativamente il tempo di produzione.
Un corretto fissaggio e impostazione EDM, sebbene dispendioso in termini di tempo, sono fondamentali per la precisione. Comprendere questi passaggi—dalla creazione di fori di partenza alla lavorazione degli elettrodi—aiuta a chiarire perché i tempi di consegna differiscono dalla fresatura convenzionale e come le scelte di progettazione possono accelerare il vostro progetto.
Prototipazione con EDM — Dal pezzo unico alle serie di produzione
La lavorazione per scarica elettrica (EDM) è una scelta eccellente per i prototipi, specialmente con geometrie complesse o metalli temprati. Gli utensili convenzionali spesso faticano con questi lavori. L'EDM fornisce una soluzione precisa senza stressare il materiale. Questo la rende ideale per creare quel primo pezzo perfetto.
Perché Iniziare con l'EDM?
L'EDM taglia forme intricate impossibili per la fresatura o la tornitura. Funziona su materiali dopo che sono stati trattati termicamente. Questo preserva le proprietà finali del pezzo fin dall'inizio, garantendo che il prototipo rifletta accuratamente l'unità di produzione.
Vantaggi Chiave per i Prototipi
Abbiamo scoperto che l'utilizzo dei Servizi di Lavorazione EDM per i pezzi iniziali offre vantaggi distinti. Permette ai progettisti di testare immediatamente i concetti con materiali di grado di produzione e livelli di durezza. Questo evita sorprese più avanti nel ciclo di sviluppo.
| Caratteristica | Prototipazione EDM | CNC Tradizionale |
|---|---|---|
| Durezza del materiale | Nessuna limitazione | Limitato dal materiale dell'utensile |
| Geometria complessa | Eccellente per angoli acuti | Difficile o impossibile |
| Usura degli utensili | Usura minima dell'elettrodo | Usura significativa dell'utensile |
| Tempo di configurazione | Moderato | Veloce per parti semplici |
Passare da un singolo prototipo a una produzione in serie con l'EDM è un processo fluido. I parametri fondamentali stabiliti per la prima parte rimangono coerenti per le unità successive. Ciò garantisce che la decima o centesima parte sia identica alla prima, un requisito chiave per il controllo qualità.
Scalabilità: Il percorso EDM
Il vero vantaggio della prototipazione EDM per la produzione a basso volume è la scalabilità. La stessa configurazione utilizzata per creare un pezzo può produrre un piccolo lotto senza modifiche importanti. Questo è perfetto per i test di mercato iniziali o per prodotti con domanda inferiore, dove investire in costosi utensili per altri processi non è giustificato.
Sapere quando cambiare
L'EDM non è il processo più veloce. La sua tasso di rimozione del materiale13 è inferiore rispetto alla lavorazione CNC convenzionale. Quando i volumi di produzione raggiungono migliaia di unità, il suo tempo di ciclo può aumentare i costi. A quel punto, processi come lo stampaggio o la pressofusione potrebbero essere più economici.
| Volume di produzione | Processo consigliato | Considerazioni chiave |
|---|---|---|
| 1 - 100 | EDM | Alta precisione, qualità costante |
| 100 – 1,000 | EDM o Fresatura CNC | Equilibrio tra costo e complessità |
| 1,000+ | Stampaggio, Fusione | Costo iniziale elevato degli utensili |
Scegliere un partner che comprenda l'intero percorso è vitale. In PTSMAKE, guidiamo i clienti dal prototipo alla produzione. Questo assicura che l'integrità del design sia mantenuta, evitando il processo costoso e dispendioso in termini di tempo di ri-qualificazione con un nuovo fornitore.
L'EDM è un metodo altamente efficace per passare da un singolo prototipo alla produzione a basso volume. Assicura coerenza e precisione. Lavorare con un unico fornitore che può gestire l'intero flusso di lavoro semplifica il processo ed evita costosi problemi di ri-qualificazione.
Ispezione di qualità dei pezzi EDM — Quali rapporti richiedere
Assicurare la qualità dei pezzi EDM va oltre un semplice controllo visivo. Sono necessari dati concreti per verificare che le specifiche siano rispettate. La giusta documentazione conferma precisione e coerenza, il che è fondamentale per componenti ad alte prestazioni.
I Rapporti QC Essenziali
Per qualsiasi progetto EDM, mi aspetto sempre di vedere un set standard di rapporti. Questi documenti forniscono prove oggettive di qualità e sono non negoziabili per le parti critiche. Essi costituiscono la base di un solido processo di garanzia della qualità.
| Tipo di Rapporto | Scopo |
|---|---|
| Report CMM | Verifica dimensioni critiche e tolleranze geometriche. |
| Finitura superficiale (Ra) | Conferma la texture e la levigatezza richieste. |
| Controllo dello Strato Rifuso | Convalida l'integrità del materiale dopo la lavorazione, se specificato. |
L'Ispezione del Primo Articolo è Fondamentale
L'EDM è un processo altamente ripetibile. Una volta convalidati il programma della macchina e la configurazione, i pezzi successivi sono molto coerenti. Questo rende l'Ispezione del Primo Articolo (FAI) il passo più critico. Un rapporto FAI approfondito assicura che l'intero lotto sarà corretto.
Un adeguato quadro di ispezione per il controllo qualità EDM si basa sul porre le domande giuste e richiedere le prove corrette. Non si tratta di sfiducia; si tratta di costruire una partnership basata su dati verificabili e comunicazione chiara.
Approfondire la Documentazione
Un rapporto di Macchina di Misura a Coordinate (CMM) è essenziale per parti con geometrie complesse o tolleranze strette. Fornisce una mappa 3D dettagliata della parte, confermando caratteristiche che non possono essere misurate con calibri. Per la finitura superficiale, chiedete come il fornitore la misura; un profilometro fornisce un valore Ra quantificabile, non solo un confronto visivo.
Quando le applicazioni lo richiedono, confermare l'assenza o lo spessore controllato di uno strato rifuso è vitale. Questo spesso richiede analisi specializzate. L'intero processo è un'applicazione pratica di Metrologia14, assicurando che ogni misurazione sia accurata e tracciabile. In PTSMAKE, forniamo questi rapporti come pratica standard per i nostri servizi di lavorazione EDM.
Domande chiave per il tuo fornitore
Utilizzate queste domande per valutare il processo di qualità di un potenziale fornitore. Le loro risposte riveleranno molto sul loro impegno per la qualità.
| Domanda | Cosa rivela |
|---|---|
| Fornite rapporti CMM? | La loro capacità di verificare l'accuratezza dimensionale complessa. |
| Come verificate la finitura superficiale? | Le loro attrezzature e il processo per soddisfare le specifiche di texture. |
| Qual è il vostro tasso tipico di scarto/rilavorazione? | Il loro controllo generale del processo e l'efficienza. |
Un basso tasso di scarto indica spesso un processo di produzione maturo e stabile, che è esattamente ciò che si desidera da un partner che fornisce servizi affidabili di lavorazione EDM.
Per un controllo qualità EDM efficace, insistete su rapporti chiave come CMM, finitura superficiale e verifica dello strato rifuso. Un'Ispezione del Primo Articolo approfondita è cruciale, seguita da campionamento a lotto, assicurando una qualità costante per l'intera produzione.
EDM per attrezzature vs pezzi di produzione — Due conversazioni diverse
Quando si discutono i Servizi di Lavorazione EDM, la prima domanda che pongo è se il progetto è per attrezzature o per un pezzo di produzione. La risposta cambia completamente la conversazione, dal fornitore di cui avete bisogno alle metriche per il successo. Questi sono due casi d'uso fondamentalmente diversi.
Attrezzature: Costruite per la Longevità
Per attrezzature come stampi, matrici e punzoni, l'EDM è spesso il metodo primario per acciai per utensili temprati. Qui, l'attenzione è sulla precisione, la finitura superficiale e la durabilità. Un utensile deve durare per migliaia o addirittura milioni di cicli, quindi il costo iniziale è secondario rispetto alle sue prestazioni a lungo termine.
Produzione: Progettata per l'Efficienza
Al contrario, l'uso dell'EDM per pezzi di produzione comporta tipicamente la creazione di caratteristiche specifiche e complesse che altrimenti sarebbero difficili da lavorare. Le principali preoccupazioni sono la ripetibilità, il tempo di ciclo e il costo per pezzo. L'efficienza e la coerenza in una produzione sono i fattori più critici.
| Area di interesse | Applicazione per Attrezzature | Applicazione per Pezzi di Produzione |
|---|---|---|
| Obiettivo primario | Longevità e Durabilità | Ripetibilità ed Efficienza |
| Materiale | Acciai per utensili temprati | Vari Metalli di Produzione |
| Metrica chiave | Finitura e Accuratezza dei Dettagli | Costo per Pezzo e Tempi di Consegna |
| Volume | Basso (Spesso unico) | Alto (Lotto o Massa) |
La distinzione tra attrezzatura EDM vs. pezzi di produzione è cruciale per la selezione del fornitore. Un'officina che eccelle nella realizzazione di cavità di stampo singole e altamente dettagliate potrebbe non essere attrezzata per l'automazione e il controllo di processo richiesti per pezzi di produzione ad alto volume. La loro struttura dei costi e la loro esperienza sono diverse.
La prospettiva del fornitore
Uno specialista di attrezzature investe pesantemente in EDM a tuffo ad alta precisione e nell'esperienza per creare elettrodi complessi. Capiscono come diverse impostazioni EDM influenzano le Anisotropo15 proprietà dell'acciaio temprato, il che è fondamentale per prevenire l'usura prematura dell'utensile e il guasto. Il loro processo di quotazione riflette un focus su un singolo bene di alto valore.
D'altra parte, un'officina focalizzata sulla produzione dà priorità alle macchine EDM a filo e ai sistemi automatizzati. La loro forza risiede nell'ottimizzazione del processo per ridurre i tempi di ciclo e garantire che ogni pezzo sia identico. Sono esperti nella gestione dei costi su grandi lotti, dove pochi secondi risparmiati per pezzo si traducono in risparmi significativi.
Abbinare il Lavoro all'Officina
Comprendere questa differenza ti aiuta a formulare la tua richiesta. Quando ti rivolgi a un fornitore, dichiarare chiaramente la tua applicazione—attrezzaggio o produzione—permette loro di fornire un preventivo pertinente e dimostra che sai cosa cercare in un partner.
| Tipo di fornitore | Specialista in Attrezzaggio | Specialista in Produzione |
|---|---|---|
| Competenza | Progettazione complessa di elettrodi | Automazione e controllo del processo |
| Attrezzatura | EDM a tuffo ad alta precisione | Sistemi EDM a filo automatizzati |
| Modello di costo | Basato sul valore (longevità) | Basato sul volume (efficienza) |
| Progetto ideale | Stampi a iniezione, matrici per stampaggio | Pezzi con caratteristiche complesse |
Sapere se hai bisogno di un utensile o di un pezzo di produzione è il primo passo. Questa chiarezza ti assicura di coinvolgere il partner giusto, ottenere preventivi accurati e in definitiva ricevere un prodotto finale che soddisfi i tuoi requisiti specifici di progetto, sia per la longevità che per la produzione in volume.
Tempi di consegna EDM — Cosa è realistico e cosa ritarda gli ordini
Stabilire aspettative realistiche per i tempi di consegna della lavorazione EDM è cruciale. Un semplice pezzo EDM a filo potrebbe essere completato in pochi giorni, ma progetti complessi possono estendersi per settimane. I ritardi sono spesso fraintesi e possono portare a frustrazione se non anticipati.
Fattori Chiave della Tempistica
Diverse fasi contribuiscono al programma di consegna complessivo. La configurazione iniziale, il processo di lavorazione e qualsiasi fase di finitura richiesta giocano tutti un ruolo significativo. Comprendere questi elementi aiuta a pianificare un programma di progetto in modo più accurato.
Influenze Comuni sulle Tempistiche
Ecco alcuni fattori tipici che vediamo influenzare i tempi di consegna per i nostri Servizi di Lavorazione EDM.
| Fattore | Impatto potenziale |
|---|---|
| Parte Complessa | Alto |
| Fabbricazione dell'Elettrodo | Alto (per EDM a Tuffo) |
| Fasi Post-Lavorazione | Alto |
| Requisiti di ispezione | Medio-Alto |
Comprendere le cause specifiche dei ritardi aiuta a gestire la tempistica del progetto. Non si tratta solo delle ore in cui la macchina è in funzione; il lavoro preparatorio e di finitura sono spesso le parti più dispendiose in termini di tempo del processo.
Decostruire i Ritardi Comuni
Fabbricazione dell'Elettrodo
Per l'EDM a tuffo, la creazione dell'elettrodo personalizzato è un progetto a sé stante. Richiede una lavorazione CNC separata e la sua complessità può aggiungere una settimana o più al programma prima ancora che il processo EDM inizi.
Programmazione e Configurazione
L'EDM a filo richiede percorsi di programmazione precisi. Inoltre, se il pezzo non ha un foro preesistente per il filo, la foratura di un foro di partenza è un passaggio preliminare necessario. Questi compiti si aggiungono alla fase iniziale dei tempi di consegna della lavorazione EDM.
Trattamento Termico e Finitura
Se un pezzo richiede tempra dopo la lavorazione, deve essere inviato per il trattamento termico. Questo processo, che può comportare Tempra16, spesso dipende dal programma di un fornitore esterno, aggiungendo tempo di transito e di elaborazione.
Come Accorciare i Tempi di Consegna
Per aiutarci ad accelerare il tuo ordine, fornisci disegni completi e chiari fin dall'inizio. Specificare il livello di finitura superficiale richiesto e fornire un foro di partenza per il filo può anche ridurre significativamente il tempo di configurazione e ottimizzare il flusso di lavoro.
I tempi di consegna realistici dell'EDM dipendono dalla complessità del pezzo, dalle esigenze dell'elettrodo e dai processi post-lavorazione. Disegni e specifiche chiari sono gli strumenti più efficaci per prevenire ritardi imprevisti e garantire che il tuo progetto rimanga nei tempi previsti con i nostri Servizi di Lavorazione EDM.
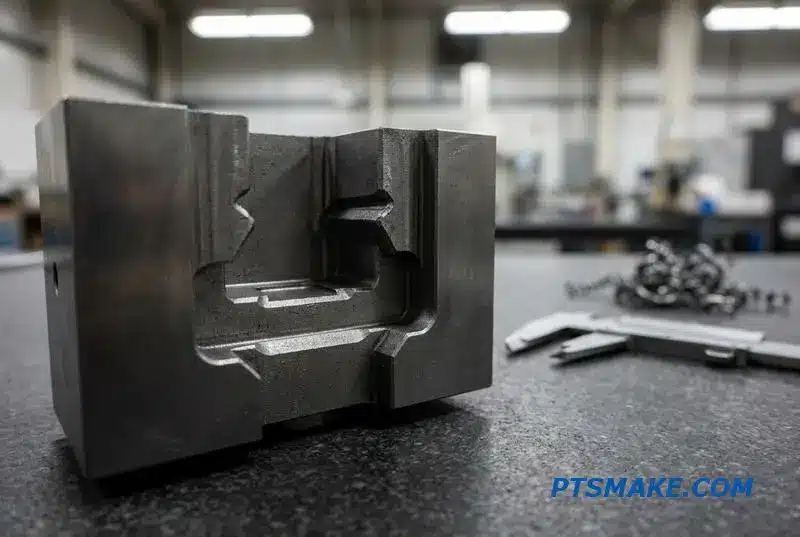
EDM per acciai temprati e carburo — Dove altri metodi falliscono
Il Dilemma Post-Tempra
La lavorazione convenzionale incontra un ostacolo con i materiali temprati. Dopo il trattamento termico, materiali come l'acciaio per utensili o il carburo diventano troppo duri per le frese standard, che si smussano o si rompono. Questo crea un significativo collo di bottiglia nella produzione, specialmente per la creazione di caratteristiche di precisione su pezzi durevoli.
Una Soluzione Senza Contatto
È proprio qui che i nostri Servizi di Lavorazione EDM eccellono. La lavorazione a scarica elettrica è un processo senza contatto. Utilizza energia termica per erodere il materiale, completamente inalterata dalla sua durezza. Questo ci permette di creare caratteristiche complesse dopo che il materiale è stato completamente temprato.
Fresatura vs. EDM su Acciaio Temprato
| Caratteristica | Fresatura convenzionale | Lavorazione in elettroerosione |
|---|---|---|
| Durezza del materiale | Limitato a < 60 HRC | Non influenzato dalla durezza |
| Usura degli utensili | Alto rischio di rottura dell'utensile | L'usura dell'elettrodo è prevedibile |
| Complessità delle caratteristiche | Limitato su pezzi temprati | Ideale per geometria complessa |
Il Flusso di Lavoro Ideale di Produzione
Il processo più efficiente è lavorare la maggior parte del pezzo mentre è in uno stato più morbido, ricotto. Una volta completata la sagomatura primaria, il pezzo subisce un trattamento termico per raggiungere la sua durezza finale. Solo allora utilizziamo l'EDM per le caratteristiche finali e critiche.
Questa sequenza garantisce stabilità dimensionale e previene la distorsione che può verificarsi se le caratteristiche complesse vengono lavorate prima della tempra. Il processo si basa su una scarica elettrica controllata che crea un Canale di plasma17 tra l'elettrodo e il pezzo, fondendo una piccola porzione del materiale.
Applicazioni nella Fabbricazione di Stampi e Matrici
Questo metodo è fondamentale nella creazione di punzoni, matrici e stampi a iniezione. Ad esempio, possiamo tagliare angoli interni acuti o intricati canali di raffreddamento nell'acciaio per utensili temprato. Questo rende Carburo di acciaio temprato EDM un processo di riferimento per utensili ad alta usura che richiedono precisione.
Perché l'esperienza del fornitore è critica
Lavorare con materiali temprati richiede conoscenze specializzate. Un fornitore esperto come PTSMAKE comprende come gestire i parametri per prevenire micro-crepe e mantenere l'integrità della superficie. Scegliere il partner sbagliato può portare a un guasto prematuro dell'utensile, compromettendo l'intero progetto.
| Fattore | Importanza nell'EDM di materiali temprati |
|---|---|
| Impostazioni di alimentazione | Deve essere ottimizzato per evitare danni termici |
| Lavaggio | Cruciale per rimuovere i detriti e prevenire l'arco elettrico |
| Materiale dell'elettrodo | La selezione di rame o grafite influisce sulla finitura/usura |
L'EDM non è solo un'alternativa; è un vantaggio strategico per i materiali temprati. Permette la lavorazione dopo il trattamento termico, garantendo che i pezzi finali abbiano sia estrema precisione che massima durabilità. Questa capacità è essenziale per utensili ad alte prestazioni e componenti complessi.
Comprendere il ruolo di questo fluido è fondamentale per capire come l'EDM raggiunge la precisione senza stress meccanico sul pezzo. ↩
Scopri come questa alterazione metallurgica della superficie può influire sulla vita a fatica e sulle prestazioni del tuo componente. ↩
Comprendere l'usura dell'elettrodo aiuta a prevedere l'accuratezza del pezzo finale e a ottimizzare i parametri del processo Sinker EDM. ↩
Comprendere questa proprietà aiuta a determinare se l'EDM è il processo di produzione giusto per la tua scelta di materiale. ↩
Questo principio spiega come l'EDM rimuove il materiale in modo non meccanico, il che è fondamentale per la sua precisione e versatilità. ↩
Scopri come questa regione alterata termicamente influisce sulla resistenza meccanica e sulla vita a fatica del tuo pezzo. ↩
Comprendere questo rapporto è fondamentale per progettare caratteristiche profonde efficaci per il raffreddamento, la ventilazione e altre applicazioni funzionali. ↩
Comprendi come le scelte di lavorazione influiscono sulle proprietà finali di un materiale e sulla durabilità a lungo termine in applicazioni esigenti. ↩
Comprendi come questa proprietà del materiale può influire sulla lavorazione successiva e sulle prestazioni del pezzo. ↩
Scopri come questa proprietà influisce sulle prestazioni e sull'affidabilità del pezzo in applicazioni ad alto stress. ↩
Comprendere questo effetto aiuta a prevenire il guasto prematuro del pezzo e migliora l'integrità del materiale. ↩
Scopri come questo principio influisce sulla stabilità e sulla precisione del materiale nelle applicazioni di produzione avanzate. ↩
Esplora come questa metrica chiave influenzi le tempistiche e i costi del progetto nella produzione. ↩
Esplora la scienza della misurazione per capire come precisione e accuratezza siano scientificamente garantite nella produzione. ↩
Comprendere questa proprietà aiuta a prevedere l'usura degli utensili e garantisce la longevità di stampi e matrici. ↩
Scopri come questa tecnica di raffreddamento rapido modifica le microstrutture metalliche per la durezza e la durabilità desiderate. ↩
Comprendere questo concetto spiega la fisica dietro le capacità uniche di rimozione del materiale dell'EDM. ↩