Évitez les erreurs d'usinage conventionnel — lorsque l'acier trempé rencontre des coins vifs ou des parois minces, les fraiseuses standard déforment les pièces, brûlent les outils de coupe et font exploser votre budget sur des pièces mises au rebut.
L'EDM (usinage par décharge électrique) utilise des étincelles électriques contrôlées pour éroder les matériaux conducteurs, coupant l'acier trempé, le carbure et les géométries complexes sans force mécanique. Elle permet d'obtenir des angles internes vifs, des tolérances serrées jusqu'à ±0,005 mm et des surfaces sans bavure là où la coupe conventionnelle échoue.
J'ai élaboré ce guide car trop d'ingénieurs paient pour de l'EDM dont ils n'ont pas besoin, ou l'ignorent alors que c'est la seule option réelle. Ci-dessous, je vous expliquerai quand choisir l'EDM, quoi spécifier sur les dessins et comment obtenir des devis équitables.
Quand vous avez besoin d'EDM au lieu de l'usinage conventionnel
Vous connaissez le moment. Votre conception présente de l'acier trempé qu'une fraise en bout standard ne peut pas usiner. Ou peut-être a-t-elle des angles internes vifs, des fentes profondes et minces, ou une géométrie fragile. Ce sont des signaux clairs indiquant quand vous devez utiliser l'usinage EDM.
Usinage de matériaux extrêmement durs
Les outils conventionnels ont du mal avec les matériaux au-dessus de 45 HRC. L'EDM, cependant, usine tout matériau conducteur quelle que soit sa dureté, y compris les aciers à outils, le carbure de tungstène et l'Inconel. Cela la rend idéale pour les moules, les matrices et les composants à forte usure.
Création de géométries internes complexes
Si votre pièce nécessite des angles internes vifs avec un rayon plus petit que ce qu'un outil de coupe peut réaliser, l'EDM est la solution. Elle excelle également dans la production de cavités et de fentes profondes et étroites sans risque de rupture ou de déflexion de l'outil.
| Défi de l'article | Usinage conventionnel | Solution EDM |
|---|---|---|
| Matériau Dureté | Limité aux métaux plus tendres | Non affecté par la dureté |
| Coins internes | Limité par le rayon de la fraise | Peut réaliser des angles vifs |
| Murs minces | Risque de déformation/dommage | Sans contact, sans contrainte |
| Burrs | Nécessite souvent un ébavurage | Produit une finition sans bavure |
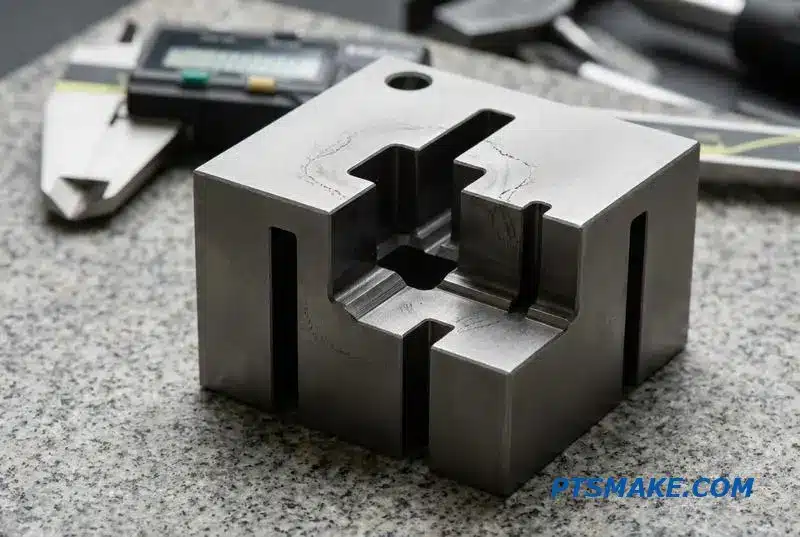
L'usinage conventionnel repose sur une force physique, où un outil de coupe enlève de la matière. Ce processus génère de la chaleur, des contraintes et des forces mécaniques sur la pièce. Pour les pièces délicates ou les matériaux extrêmement durs, cette force peut provoquer des déformations, des micro-fractures ou une défaillance de l'outil, compromettant l'intégrité de la pièce finale.
L'avantage sans contact
L'EDM est un processus sans contact. Elle utilise des décharges électriques pour éroder la matière, éliminant entièrement les contraintes mécaniques. C'est pourquoi elle peut usiner des caractéristiques fragiles comme des parois minces ou des structures en nid d'abeille sans les déformer ni les casser. Il n'y a pas de pression d'outil à craindre.
Précision au-delà des outils de coupe
Chez PTSMAKE, nous utilisons souvent nos services d'usinage EDM pour des caractéristiques qui sont tout simplement impossibles à réaliser avec une fraiseuse ou un tour. Pensez à une poche profonde avec un rayon d'angle interne de 0,1 mm. Aucun outil de coupe ne peut créer cela. Le processus repose sur une étincelle précisément contrôlée dans un Fluide diélectrique1, qui évacue le matériau vaporisé.
| Méthode d'usinage | Application de la force | Géométries appropriées |
|---|---|---|
| Fraisage/tournage CNC | Contact mécanique direct | Surfaces externes, angles arrondis |
| EDM (Décharge électrique) | Sans contact (Érosion par étincelle) | Matériaux durs, angles internes vifs |
Cette différence fondamentale explique pourquoi l'EDM n'est pas seulement une alternative ; c'est une technologie habilitante pour la conception avancée de composants qui repousse les limites de la fabrication.
Lorsque les méthodes d'usinage conventionnelles rencontrent des limitations dues à la dureté des matériaux, aux géométries internes complexes ou aux structures délicates, l'EDM offre une solution précise et sans contact. Elle excelle là où les outils traditionnels échoueraient, permettant des conceptions complexes avec des tolérances serrées et des finitions sans bavure.
Électroérosion à fil vs Électroérosion par enfonçage vs Perçage par électroérosion — Quel processus convient à votre pièce
Choisir le bon procédé d'Usinage par Décharge Électrique (EDM) est essentiel pour atteindre la précision et la rentabilité requises. Chaque méthode—Fil, Enfonçage et Perçage de trous—excelle dans des applications spécifiques. Comprendre leurs capacités uniques garantit que votre pièce répond aux spécifications sans dépenses inutiles ni retards de production.
Comprendre les différences fondamentales
Chez PTSMAKE, nous guidons nos clients dans cette décision quotidiennement. L'EDM à fil est idéal pour la découpe de profils 2D précis à travers des matériaux conducteurs. L'EDM par enfonçage crée des cavités 3D complexes, tandis que l'EDM de perçage de trous se spécialise dans les petits trous profonds difficiles ou impossibles à produire avec des forets traditionnels.
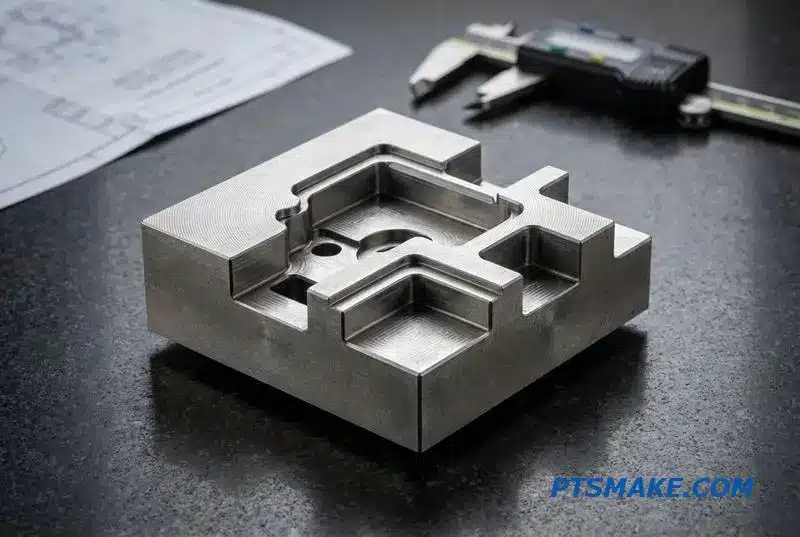
Lors de l'évaluation de l'EDM à fil vs par enfonçage, le facteur principal est la géométrie de la pièce. L'EDM à fil agit comme une scie à ruban, utilisant un fil fin pour couper à travers toute l'épaisseur d'une pièce. Il est parfait pour créer des poinçons, des matrices et des contours complexes avec des coins internes vifs.
Applications d'enfonçage et de perçage de trous
L'EDM par enfonçage, ou EDM à plongeur, utilise une électrode de forme personnalisée pour "s'enfoncer" dans le matériau, érodant une cavité qui reflète la forme de l'électrode. Cela le rend essentiel pour la fabrication de moules, la création de poches borgnes et de caractéristiques avec des surfaces 3D complexes qui ne traversent pas la pièce. Un défi clé est la gestion de l'usure de l'électrode.
L'EDM de perçage de trous est un processus spécialisé à grande vitesse. Nous l'utilisons pour créer des trous de départ pour l'EDM à fil ou pour percer de fins canaux de refroidissement dans les aciers à outils trempés. Le processus est rapide et précis, même avec des rapports d'aspect élevés. Un sous-produit de tous les processus EDM est la Couche refondue2, qui nécessite une considération pour les applications critiques en fatigue.
Guide de sélection des processus
Basé sur nos tests avec divers projets clients, ce tableau aide à associer les caractéristiques aux meilleurs services d'usinage EDM.
| Type de caractéristique | Processus EDM recommandé | Tolérance typique | Finition de surface typique (Ra) |
|---|---|---|---|
| Découpe traversante, Profils 2D | Electro-érosion à fil | ±0,005 mm | 0,4 µm |
| Cavités 3D, Poches borgnes | EDM par immersion | ±0,010 mm | 0,8 µm |
| Petits trous profonds | EDM de perçage de trous | ±0,025 mm | 1,6 µm |
| Matrices d'extrusion | Electro-érosion à fil | ±0,005 mm | 0,4 µm |
Le choix entre l'EDM à fil, par enfonçage et de perçage de trous dépend entièrement de la géométrie de votre pièce. L'EDM à fil est pour les découpes traversantes 2D, l'EDM par enfonçage est pour les cavités 3D, et le perçage de trous est pour les petits trous profonds. Faire correspondre le processus à la caractéristique est essentiel.
Tolérances EDM et état de surface — Ce qu'il faut attendre et spécifier
L'usinage par décharge électrique (EDM) offre une précision incroyable, mais il est crucial de comprendre ses limites pour spécifier efficacement les pièces. La sur-spécification des tolérances ou des finitions sur des caractéristiques non critiques est une erreur courante qui augmente les coûts sans ajouter de valeur. Voyons ce qui est réalistement réalisable.
Capacités de l'EDM à fil
L'EDM à fil est connu pour sa grande précision. Avec une seule passe d'ébauche, vous pouvez vous attendre à une tolérance d'environ ±0,025 mm. Cependant, en ajoutant plusieurs passes de finition, nous pouvons affiner considérablement à la fois la précision dimensionnelle et la finition de surface, en faisant un processus fiable pour les pièces complexes.
Capacités de l'EDM par enfonçage
La précision de l'EDM par enfonçage dépend fortement de la qualité de l'électrode et de l'efficacité du rinçage. Le processus crée une cavité en érodant le matériau, donc toute imperfection dans l'électrode sera reflétée dans la pièce. Un rinçage adéquat est vital pour éliminer les débris et assurer un entrefer constant.
| Type d'usinage | Tolérance typique (mm) | Finition de surface typique (Ra, µm) |
|---|---|---|
| EDM à fil (1 passe) | ±0.025 | 1.6 – 2.5 |
| EDM à fil (3-5 passes) | ±0.005 | 0.2 - 0.4 |
| EDM par enfonçage (Fine) | ±0.010 | 0.4 - 0.8 |
Comprendre les compromis entre précision et coût est essentiel. Chaque passe de finition supplémentaire en EDM à fil augmente le temps machine, ce qui se traduit directement par des coûts plus élevés. Bien que nous puissions obtenir une finition miroir, elle n'est pas toujours nécessaire pour la fonction de la pièce.
Le coût d'une finition plus fine
La relation entre la finition de surface et le coût n'est pas linéaire. Améliorer la finition de 0,8 Ra à 0,4 Ra pourrait nécessiter deux ou trois passes supplémentaires. Ce temps machine supplémentaire est le principal facteur de coût dans nos Services d'usinage EDM.
| Nombre de passes | Etat de surface (Ra, µm) | Coût relatif |
|---|---|---|
| 1 (Ébauche) | ~2.5 | 1x |
| 2 (Ébauche + Dégrossissage) | ~1.2 | 1.5x |
| 4 (Ébauche + 3 Dégrossissages) | ~0.4 | 3x |
Spécifier pour l'EDM par enfonçage
Pour l'EDM par enfonçage, le processus est également sensible. La précision de la pièce finale est directement liée à la qualité de l'électrode en graphite ou en cuivre. Les imperfections et L'usure de l'électrode3 pendant le processus peuvent affecter les dimensions finales. Un rinçage efficace est également critique pour empêcher les débris de provoquer des décharges secondaires qui endommagent la surface.
Comment spécifier sur vos dessins
Lors de la préparation d'un dessin, marquez clairement les surfaces critiques qui nécessitent une haute qualité finition de surface avec tolérance d'usinage EDM. Pour les caractéristiques internes non critiques ou les trous de dégagement, une finition standard est généralement suffisante. Cette approche garantit que vous ne payez que pour la précision dont vous avez réellement besoin. Chez PTSMAKE, nous travaillons souvent avec les clients pour optimiser ces spécifications.
Obtenir des tolérances serrées et des finitions de surface fines avec l'EDM est tout à fait possible mais a un coût. Spécifiez la précision uniquement là où elle est fonctionnellement requise pour gérer efficacement votre budget. Une spécification intelligente est essentielle pour exploiter tout le potentiel de l'EDM sans dépenser trop.
Matériaux que l'EDM peut couper — et les limites surprenantes
La règle fondamentale pour l'usinage par décharge électrique (EDM) est simple : le matériau doit conduire l'électricité. Ce processus ne concerne pas la force physique ; il utilise l'énergie thermique des étincelles électriques pour éroder la pièce. Cela le rend idéal pour les matériaux qui sont trop durs pour l'usinage traditionnel.
Ce qui fonctionne le mieux avec l'EDM
Tout métal conducteur est un candidat pour nos services d'usinage EDM. Les aciers à outils trempés, le titane et les superalliages sont là où cette technologie excelle vraiment. Ces matériaux posent souvent des défis importants pour le fraisage ou le tournage conventionnel, mais l'EDM les gère avec précision.
Matériaux conducteurs courants
| Groupe de matériaux | Exemples | Aptitude à l'EDM |
|---|---|---|
| Aciers | Acier à outils, HSS, Inoxydable | Excellent |
| Superalliages | Inconel, Hastelloy | Excellent |
| Non-ferreux | Cuivre, Aluminium, Laiton | Bon |
| Métaux Durs | Carbure de Tungstène, Titane | Excellent |
Les Limites Surprenantes
Inversement, l'électroérosion ne peut pas usiner les matériaux non conducteurs. C'est un point de confusion courant. Les matériaux comme les céramiques, le verre, la plupart des plastiques et les composites sont invisibles au processus d'électroérosion car ils ne peuvent pas compléter le circuit électrique requis pour l'étincelage.
L'efficacité de l'électroérosion est directement liée à la conductivité d'un matériau. Un manque de cette propriété rend le processus impossible. C'est pourquoi nous ne pouvons pas l'utiliser sur des matériaux comme le verre ou les céramiques, qui agissent comme des isolants et empêchent l'érosion par étincelle nécessaire de se produire. C'est un facteur clé lors de la planification d'un projet.
Matériaux Durs vs. Mous
L'électroérosion excelle vraiment lors de l'usinage de matériaux extrêmement durs. Après traitement thermique, les métaux comme l'acier à outils trempé ou le carbure de tungstène deviennent très difficiles à fraiser de manière conventionnelle. L'électroérosion, cependant, n'est pas affectée par la dureté, ce qui en fait la solution parfaite pour créer des caractéristiques complexes dans ces matériaux résistants.
D'autre part, les matériaux plus mous comme l'aluminium peuvent être usinés beaucoup plus rapidement en utilisant le fraisage CNC traditionnel. Cependant, nous nous appuyons toujours sur l'électroérosion pour les pièces en aluminium lorsqu'une conception exige des coins internes vifs ou des cavités profondes et étroites qu'un outil de coupe standard ne peut pas produire.
Comparaison des applications
| Type de matériau | Usinage conventionnel | Application de l'électroérosion |
|---|---|---|
| Acier trempé | Difficile, lent, usure élevée de l'outil | Idéal pour les formes complexes, les détails fins |
| Aluminium | Rapide, efficace | Utilisation de niche pour les coins vifs, les fentes profondes |
| Carbure de Tungstène | Presque impossible | Méthode principale de façonnage |
Le concept de Résistivité électrique4 est critique ici. Les matériaux à faible résistivité (haute conductivité) sont excellents pour l'électroérosion, tandis que ceux à haute résistivité ne sont pas viables. Cette simple propriété dicte toute l'étendue de ce que nos services d'usinage par électroérosion peuvent accomplir.
La conductivité est l'exigence absolue pour l'électroérosion. Le processus excelle sur les métaux durs difficiles à fraiser, mais sert également à des fins spécifiques pour les matériaux plus mous, comme la création de coins internes vifs où les outils conventionnels ne peuvent pas atteindre.
Ce que coûte l'EDM par pièce — et ce qui détermine le prix
Comprendre le coût de l'usinage par électroérosion (EDM) n'est pas toujours simple. Le prix n'est pas seulement basé sur le temps machine. Des facteurs clés comme la complexité de la configuration, le type de matériau et la finition de surface requise ont un impact significatif sur le coût final par pièce.
Facteurs de coûts clés
De nombreux éléments contribuent au devis final. Ceux-ci incluent le temps de programmation de la machine, le nombre d'opérations et la consommation de matériaux comme le fil ou le graphite pour les électrodes. Mon objectif ici est de clarifier ces facteurs pour vous.
Pourquoi cela en vaut la peine
Bien qu'ayant souvent un taux horaire plus élevé que le fraisage CNC, l'électroérosion crée des caractéristiques qui seraient autrement impossibles. Elle permet des coins internes vifs, des nervures profondes et des géométries complexes dans les matériaux trempés, offrant une valeur unique.
Plongée plus profonde dans les facteurs de coûts
Le coût horaire de l'usinage par électroérosion est une métrique utile, mais il ne raconte qu'une partie de l'histoire. La configuration initiale, par exemple, peut être un coût unique significatif, en particulier pour les pièces complexes nécessitant des montages personnalisés. C'est un point de discussion courant avec les clients chez PTSMAKE.
Coûts de l'électroérosion par enfonçage vs. par fil
L'électroérosion par enfonçage nécessite une électrode personnalisée, qui doit d'abord être usinée avec précision. Cette étape de "pré-usinage" ajoute un coût et un temps considérables. L'électroérosion par fil consomme du fil de laiton lors de la coupe, et le coût dépend de la longueur totale du chemin et du diamètre du fil utilisés pour le travail.
Le Rôle de la Précision
Le nombre de passes de finition affecte directement la précision et le coût. Une seule passe d'ébauche est rapide, mais l'obtention d'une finition de surface fine et de tolérances serrées nécessite plusieurs passes de finition plus lentes. Cela augmente le temps machine mais assure la qualité. Le processus sous-jacent repose sur Les lois de Faraday sur l'électrolyse5 pour l'enlèvement de matière.
| Inducteur de coût | Impact sur le prix | Notes |
|---|---|---|
| Temps de préparation | Moyenne-élevée | Plus élevé pour les géométries complexes ou les premières exécutions. |
| Usinage d'électrode | Élevé (Électroérosion par enfonçage) | L'électrode est un outil usiné sur mesure lui-même. |
| Le temps des machines | Haut | Généralement le plus grand composant du coût total. |
| Passes de finition | Moyen | Plus de passes équivaut à une plus grande précision et un coût plus élevé. |
Cette ventilation aide à clarifier pourquoi deux pièces apparemment similaires peuvent avoir des coûts très différents lors de l'utilisation des services d'usinage par électroérosion.
Les coûts de l'électroérosion sont déterminés par la configuration, le temps machine, les matériaux et les exigences de précision. Comprendre ces éléments permet une meilleure budgétisation et une comparaison équitable des devis, garantissant que vous payez pour la capacité unique de créer des caractéristiques impossibles avec d'autres méthodes.
Niveaux d'état de surface et couche refondue — Ce que les ingénieurs doivent savoir
L'usinage par décharge électrique (EDM) est très précis. Cependant, il crée une condition de surface unique. Les ingénieurs doivent comprendre la couche refondue, une surface mince et cassante qui se forme lorsque le matériau fondu se resolidifie. Cette couche peut être une préoccupation majeure pour la performance.
Le défi de la couche refondue
Cette "couche blanche" est extrêmement dure mais peut contenir des microfissures. Pour les pièces soumises à des contraintes cycliques, ces fissures peuvent entraîner une défaillance prématurée. Ignorer ce détail peut compromettre l'intégrité des composants critiques, un risque que nous abordons toujours dans nos services d'usinage par EDM.
Gérer l'intégrité de la surface
Ci-dessous est un aperçu rapide de la façon dont l'épaisseur de la couche refondue est affectée par différentes passes EDM.
| Type de passe EDM | Épaisseur typique de la couche refondue | Finition de la surface (Ra) |
|---|---|---|
| Passe d'ébauche | 15-50 µm | 2-6.3 µm |
| Passe de semi-finition | 5-15 µm | 0,8-1,6 µm |
| Passe de finition | 1-5 µm | 0,2-0,8 µm |
Gérer la couche refondue consiste à choisir la bonne stratégie de post-traitement. Chez PTSMAKE, nous conseillons nos clients sur la meilleure approche pour leur application. L'objectif est de contrôler la finition de surface de la couche refondue par électroérosion sans ajouter de coût ou de complexité inutile à votre projet.
Options pour l'élimination de la couche refondue
Plusieurs passes de finition ou d'écrémage sont la première ligne de défense. Chaque passe subséquente utilise moins d'énergie, éliminant la couche refondue de la passe précédente et en créant une beaucoup plus fine. Pour les applications nécessitant une élimination complète, des opérations secondaires sont nécessaires.
Opérations secondaires
Le polissage ou le meulage peuvent éliminer mécaniquement la couche. Pour certains matériaux, une passe d'usinage légère subséquente ou même des traitements thermiques spécifiques peuvent éliminer efficacement la couche et soulager les contraintes de surface. Nous discutons souvent de ces compromis avec nos clients pour trouver le bon équilibre.
Quand la couche refondue est-elle un problème ?
Pour les pièces critiques en fatigue dans l'aérospatial ou les dispositifs médicaux, la couche refondue est inacceptable. Ses microfissures sont des points d'initiation de défaillance. Les propriétés du matériau sous cette couche, dans la zone affectée par la chaleur6, sont également altérées. Vous devez spécifier son élimination sur le dessin.
| Type d'application | Tolérance de la couche refondue | Mesures recommandées |
|---|---|---|
| Composants aérospatiaux | Non acceptable | Plusieurs passes de finition + polissage |
| Implants médicaux | Non acceptable | Élimination complète par usinage secondaire |
| Outillage général | Souvent acceptable | Passes de finition minimales |
| Moules d'injection | Varie selon les exigences de finition. | Passes de finition suffisantes |
Pour les composants non critiques où la dureté de surface est un avantage et où la fatigue n'est pas une préoccupation, la couche refondue peut parfois être laissée en place.
Comprendre la couche refondue par électroérosion est crucial pour la fiabilité des composants. Des passes de finition stratégiques peuvent la réduire, tandis que des opérations secondaires l'éliminent entièrement. Spécifier clairement vos exigences garantit que les pièces répondent aux demandes de performance, en particulier dans les applications critiques.
Angles vifs, fentes profondes et parois minces — Ce que l'EDM fait de mieux
Le fraisage CNC traditionnel a des limites physiques. Une fraise rotative laissera toujours un rayon dans un coin interne, forçant des compromis de conception. C'est là que les services d'usinage par électroérosion excellent, créant des caractéristiques impossibles avec d'autres méthodes.
Le problème avec les outils physiques
Les fraises ne peuvent pas usiner ce qu'elles ne peuvent pas atteindre. Le plus petit rayon interne est dicté par le diamètre de l'outil. Ce simple fait peut limiter la fonctionnalité d'une pièce, en particulier dans la fabrication de moules et de matrices où les coins vifs sont souvent essentiels pour la forme finale du produit.
Libérer la liberté de conception
L'électroérosion fonctionne sans force de coupe physique, utilisant des décharges électriques pour éroder le métal. Ce processus sans contact ouvre les portes à des géométries complexes. C'est un changement fondamental dans la façon dont nous abordons la fabrication de pièces complexes.
| Défi géométrique | Limitation du fraisage | Solution EDM |
|---|---|---|
| Coins internes | Le rayon de la fraise dicte la forme du coin | Vrais coins vifs avec des rayons quasi nuls |
| Rainures profondes | Risque de rupture et de déflexion de l'outil | Des rainures à rapport d'aspect élevé sont possibles |
| Murs minces | La paroi se déforme ou se brise sous la force | Pas de forces de coupe, préservant les caractéristiques fragiles |
Pour un ingénieur, l'usinage par décharge électrique (électroérosion) est plus qu'un simple processus ; c'est une passerelle vers de meilleures conceptions. Il supprime les contraintes imposées par les outils de coupe, vous permettant de concevoir d'abord pour la fonction. Cela est particulièrement vrai lorsque l'on travaille avec des matériaux résistants et trempés.
Usinage après traitement thermique
L'une des applications les plus puissantes est l'usinage de composants après qu'ils aient été traités thermiquement. Vous pouvez créer des poches carrées précises dans une matrice en acier à outils D2 entièrement trempé sans introduire de contraintes ni affecter le revenu du matériau, ce qui n'est tout simplement pas réalisable avec le fraisage.
Géométries à rapport élevé
Pensez à la création de rainures profondes et étroites pour les canaux de refroidissement à l'intérieur d'un moule d'injection. Une fraise en bout traditionnelle se briserait. Avec l'électroérosion, nous pouvons créer des caractéristiques avec un très haut Rapport d'aspect7, ce qui est essentiel pour une régulation thermique efficace et la production de pièces moulées de haute qualité.
Composants à paroi mince
J'ai vu des projets impliquant des pièces avec des toiles ou des ailettes délicates qui se déformeraient instantanément sous la pression du fraisage. La nature sans contact de l'électroérosion la rend idéale pour produire ces parois minces et fragiles avec précision. Ceci est essentiel pour les composants dans l'aérospatial et les dispositifs médicaux.
L'électroérosion est la solution définitive pour les géométries que l'usinage conventionnel ne peut pas gérer. Elle permet la création de coins vifs, de rainures profondes et de parois minces dans des matériaux trempés, transformant les défis de conception complexes en composants tangibles et performants pour nos clients chez PTSMAKE.
Sans bavure et sans contrainte : Les avantages cachés de l'EDM
Quand les gens considèrent nos services d'usinage par EDM, ils se concentrent souvent sur la précision. Cependant, deux des avantages les plus significatifs sont souvent négligés : le processus est entièrement sans bavure et sans contrainte. Ceci est parce que l'EDM utilise l'énergie thermique, et non la force mécanique, pour enlever de la matière.
Le problème avec la force mécanique
L'usinage conventionnel coupe physiquement la matière, ce qui peut introduire des contraintes, créer des bavures et provoquer une déflexion dans les pièces minces ou délicates. Ces problèmes entraînent des opérations secondaires comme l'ébavurage et peuvent même causer la défaillance de la pièce à terme, augmentant les coûts et les délais.
L'avantage sans contact de l'EDM
Notre usinage EDM sans bavure et sans contrainte évite entièrement ces problèmes. La nature sans contact préserve l'intégrité même des pièces les plus fragiles.
| Fonctionnalité | Usinage conventionnel | Usinage par électroérosion |
|---|---|---|
| Contact | Contact physique direct | Pas de contact physique |
| Burrs | Courant, nécessite un ébavurage | Aucun |
| Le stress | Induit des contraintes mécaniques | Contraintes thermiques minimales |
| Pièces délicates | Risque élevé de déformation | Sûr et précis |
Cela fait de l'EDM une solution idéale pour les composants où la qualité et la fiabilité ne peuvent être compromises.
Au-delà de la précision évidente, la véritable valeur de l'EDM réside dans sa touche délicate. J'ai vu des projets où les méthodes conventionnelles n'étaient pas réalisables en raison du risque de déformation des pièces ou du coût élevé de l'ébavurage manuel sur des caractéristiques internes complexes. L'EDM était la seule voie viable.
Élimination des opérations secondaires
Un avantage majeur en termes de réduction des coûts est l'élimination de l'étape d'ébavurage. Pour les pièces complexes avec de nombreuses petites caractéristiques, l'ébavurage peut être un processus manuel long et coûteux. Avec l'EDM, les pièces sortent de la machine prêtes pour l'étape suivante, ce qui simplifie l'ensemble du flux de travail de production.
Préservation de l'intégrité du matériau
L'absence de force mécanique est essentielle pour maintenir l'intégrité structurelle de la pièce. Nous avons constaté que la coupe conventionnelle peut altérer le Trempe du matériau8 près de la surface de coupe, affaiblissant potentiellement le composant. Le processus d'EDM évite cela, garantissant que les propriétés du matériau restent constantes sur toute la pièce. Ceci est particulièrement important pour les applications aérospatiales et médicales où la performance du matériau est primordiale.
| Bénéfice | Impact sur la production |
|---|---|
| Pas d'ébavurage | Coûts de main-d'œuvre réduits et temps de cycle plus rapides |
| Pas de contrainte | Fiabilité et performance améliorées des pièces |
| Pas de déformation | Taux de rebut plus faibles pour les composants fragiles |
| Contrôle des processus | Cohérence et répétabilité accrues |
En choisissant l'EDM, vous n'obtenez pas seulement une coupe précise ; vous investissez dans un produit final de meilleure qualité, plus fiable, avec un coût total de fabrication inférieur.
Les services d'usinage par EDM offrent plus que de la simple précision. En éliminant les bavures et les contraintes mécaniques, le processus réduit les opérations secondaires et les taux de rebut. Cela se traduit directement par des pièces de meilleure qualité et des économies significatives, en particulier pour les composants complexes et délicats.
Quand l'EDM est le mauvais choix — Économisez de l'argent en ne l'utilisant pas
L'usinage par décharge électrique (EDM) est un outil puissant pour les géométries complexes et les matériaux durs. Cependant, ce n'est pas une solution universelle. Savoir quand l'éviter est tout aussi important que de savoir quand l'utiliser. La clé est de comprendre sa principale limitation : la vitesse.
Taux d'enlèvement de matière lent
Le taux d'enlèvement de matière en EDM est significativement plus lent que le fraisage ou le tournage conventionnel. Pour les grandes caractéristiques simples ou l'enlèvement de matière en vrac, cela se traduit directement par des temps de cycle plus longs et des coûts plus élevés. Choisir le mauvais processus peut gonfler inutilement votre budget.
Quand l'usinage conventionnel l'emporte
Pour certaines applications, l'usinage CNC traditionnel est plus rapide, plus efficace et plus rentable. Il est crucial d'évaluer les besoins spécifiques de votre projet avant d'opter par défaut pour un processus plus avancé.
| Scénario | Meilleur processus | Raison |
|---|---|---|
| Grandes poches simples | Fraisage conventionnel | Enlèvement de matière plus rapide |
| Matériaux tendres (ex: Aluminium) | Fraisage conventionnel | Capacité de coupe à grande vitesse |
| Pièces simples à grand volume | Tournage/Fraisage CNC | Temps de cycle par pièce inférieur |
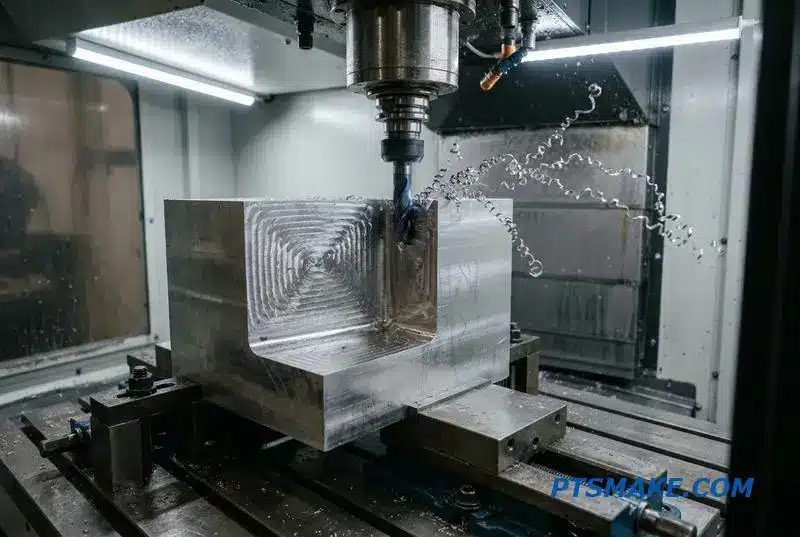
Choisir le bon processus de fabrication nécessite un équilibre minutieux entre la complexité, le matériau, le volume et le coût. Bien que nos services d'usinage par EDM chez PTSMAKE excellent dans la création de caractéristiques complexes avec des tolérances serrées, je conseille toujours aux clients d'envisager des alternatives pour les travaux plus simples. L'objectif est l'efficacité.
Analyse Coût vs. Complexité
Le principe fondamental est simple : utiliser l'EDM pour les complexités que les outils conventionnels ne peuvent pas atteindre. Pour les pièces simples, surtout en grands volumes, la configuration et la lenteur de la vitesse de coupe de l'EDM la rendent économiquement irréalisable. Nous aidons nos partenaires à analyser ce compromis pour garantir la meilleure valeur.
Quand ne pas utiliser l'EDM
Pièces simples à grand volume : Pour la production en série de composants sans caractéristiques complexes, l'usinage CNC conventionnel offre un coût par pièce beaucoup plus faible et un délai d'exécution plus rapide. L'économie ne favorise pas l'EDM dans ce scénario.
Enlèvement de matière à grande échelle : Si votre objectif principal est d'enlever rapidement un grand volume de matière, l'EDM est le mauvais choix. Les passes d'ébauche conventionnelles avec une fraiseuse sont beaucoup plus efficaces, bien qu'elles puissent introduire Durcissement au travail9.
Matériaux non conducteurs : C'est une limitation fondamentale. L'EDM fonctionne en créant une décharge électrique entre l'électrode et la pièce. Par conséquent, elle ne peut pas être utilisée sur des matériaux non conducteurs comme les plastiques, les céramiques ou les composites.
| Facteur | Favoriser l'usinage conventionnel | Favoriser l'EDM |
|---|---|---|
| Géométrie | Formes simples, grandes caractéristiques | Cavités internes complexes, coins vifs |
| Matériau | Métaux tendres, non conducteurs | Aciers à outils trempés, alliages exotiques |
| Volume | Production en grande quantité | Prototypes, pièces complexes à faible volume |
Choisir le bon processus est essentiel pour le budget et le calendrier. Bien que l'EDM soit une solution avancée, l'usinage conventionnel est souvent plus rapide et plus rentable pour les travaux simples. Comprendre quand ne pas utiliser l'EDM est la clé pour optimiser votre stratégie de fabrication.
EDM combinée à l'usinage CNC — Obtenir le meilleur des deux
Pour les pièces aux géométries complexes, un seul processus de fabrication est souvent insuffisant. L'approche la plus intelligente est une approche hybride, utilisant les forces de différentes méthodes. C'est là que la combinaison du fraisage CNC traditionnel avec les services d'usinage par EDM de précision offre une solution supérieure pour les composants exigeants.
Le meilleur des deux mondes
Le fraisage CNC est rapide et efficace pour enlever de grandes quantités de matière. Il façonne rapidement le corps principal d'une pièce. L'EDM, en revanche, excelle dans la création de caractéristiques difficiles ou impossibles à produire avec des fraises, en particulier dans les matériaux trempés.
Détail du processus
| Processus | Fonction principale | Idéal pour |
|---|---|---|
| Fraisage CNC | Élimination des matériaux en vrac | Formage général, poches, trous |
| Electro-érosion à fil | Découpe de détails fins | Coins internes vifs, fentes profondes |
Cette combinaison nous permet d'usiner des pièces efficacement sans compromettre les détails complexes ou les propriétés des matériaux, optimisant à la fois la vitesse et la précision.
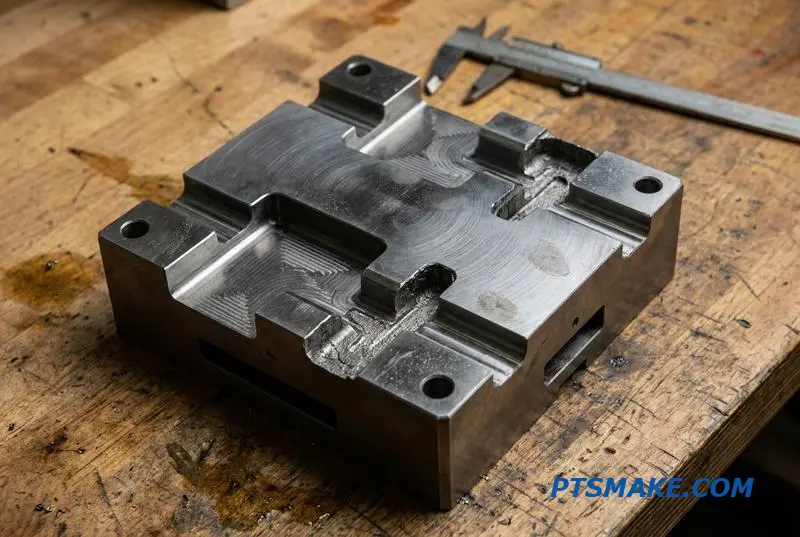
Pourquoi un partenaire unique est crucial
La véritable valeur de cette méthode hybride est débloquée lorsqu'elle est gérée par un fournisseur unique et complet. Lorsque vous utilisez un seul partenaire pour les deux processus, vous obtenez un seul dessin, un seul rapport d'inspection et un seul point de responsabilité. Cela élimine le risque de mauvaise communication entre différents ateliers.
Un exemple pratique : Outillage trempé
Considérez un moule d'injection en acier à outils trempé. Premièrement, nous utilisons le fraisage CNC pour usiner la cavité principale et les structures du noyau tant que le matériau est encore tendre. Après traitement thermique, l'acier est trop dur pour les fraises conventionnelles. Nous utilisons ensuite l'EDM à fil pour couper les coins vifs, les trous de broches d'éjection et les canaux de refroidissement fins avec une précision extrême.
Flux de travail à source unique vs. sources multiples
| Aspect | Partenaire unique (PTSMAKE) | Fournisseurs multiples |
|---|---|---|
| Responsibility | Entièrement responsable | Potentiel de transfert de responsabilité |
| Communication | Rationalisé et clair | Risque de perte/erreurs de données |
| Contrôle de la qualité | Inspection cohérente | Normes et rapports variés |
| Intégrité de la surface10 | Contrôlé de bout en bout | Contrôle de processus disjoint |
Gérer le Usinage EDM et CNC combiné flux de travail sous un même toit chez PTSMAKE assure des transitions fluides et un contrôle qualité total. Nous gérons l'ensemble du processus, vous n'avez donc pas à le faire.
Combiner le CNC pour l'enlèvement de matière en vrac et l'EDM pour les détails fins est la stratégie la plus efficace pour les pièces complexes et trempées. Un partenaire unique rationalise ce processus, garantissant qualité et responsabilité tout en simplifiant la gestion de votre chaîne d'approvisionnement du début à la fin.
Conception pour l'EDM — Dessins qui s'usinent proprement et coûtent moins cher
L'usinage par décharge électrique (EDM) efficace commence sur la planche à dessin. Des choix de conception simples peuvent réduire considérablement le temps et les coûts d'usinage. En optimisant les caractéristiques pour le processus EDM, vous obtenez des pièces plus propres, plus rapidement et à moindre coût. De petits ajustements font une grande différence.
Principes clés pour une conception rentable
Un guide de conception EDM pour la fabricabilité, axé sur l'action, se concentre sur l'aspect pratique. Toujours prévoir des rayons de coin lorsque cela est possible, car les coins internes vifs nécessitent un travail d'électrode plus complexe ou des vitesses de fil plus lentes. Des tolérances plus lâches sur les surfaces non critiques réduisent également considérablement le temps de réglage et d'usinage.
Comparaison des caractéristiques pour l'EDM
Ce tableau montre comment de petits changements de conception impactent la fabrication.
| Choix de la conception | Bonne pratique (Coût inférieur) | Mauvaise pratique (Coût supérieur) |
|---|---|---|
| Coins internes | Rayon généreux (ex. > 0,5 mm) | Coin vif à 90 degrés |
| Tolérances | ±0,05 mm sur les faces non assemblées | ±0,005 mm sur toutes les surfaces |
| Point de départ | Trou de départ pré-percé fourni | Pas de point d'entrée pour le fil |
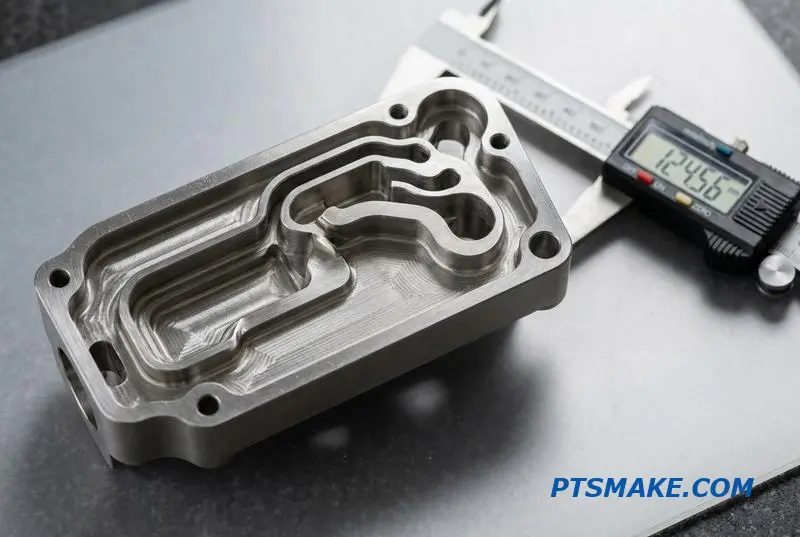
Concevoir pour nos services d'usinage EDM nécessite de penser à l'ensemble du processus. Une pièce bien conçue simplifie le réglage et l'exécution, se traduisant directement par des économies. Par exemple, toujours concevoir un point d'entrée ou un trou de départ pour les opérations d'EDM à fil. Cela élimine un processus de perçage secondaire.
Optimisation de l'état de surface et des tolérances
Spécifiez les passes de finition uniquement là où l'état de surface est critique pour la fonction. Chaque passe supplémentaire ajoute un temps considérable. Des tolérances inutilement serrées sur les surfaces non fonctionnelles nous obligent à ralentir le processus, augmentant l'usure des électrodes et le temps de surveillance, ce qui s'ajoute au coût final. Selon nos collaborations avec nos clients, un tolérancement intelligent peut réduire le coût des pièces jusqu'à 30%.
Comprendre les formats d'image
Gardez le rapport d'aspect des trous et des fentes pratique. Une fente très profonde et étroite est difficile à rincer, ce qui entraîne des vitesses de coupe plus lentes et des imprécisions potentielles. C'est parce que les débris ne peuvent pas s'échapper efficacement, ce qui provoque une instabilité dans l'étincelle. Cela peut également introduire des défauts de surface tels que Microfissuration11, ce qui compromet l'intégrité de la pièce.
Contraste de Conception : Impact sur les Coûts
Une pièce conçue avec des rayons généreux, des tolérances pratiques et un trou de départ peut être usinée beaucoup plus rapidement qu'une pièce avec des coins vifs et des spécifications inutilement serrées partout. La différence n'est pas minime ; une pièce bien conçue peut souvent être produite pour 20 à 40 % de moins.
La conception intelligente pour la fabricabilité par EDM se concentre sur des choix pratiques comme les rayons de coin, les tolérances et les points d'entrée. Ces considérations réduisent directement la complexité et le coût de l'usinage, garantissant que vous recevez des pièces de haute qualité de manière efficace. Chez PTSMAKE, nous guidons nos partenaires à travers ces optimisations simples mais percutantes.
Fixation et réglage en EDM — Comment cela affecte votre délai de livraison
Beaucoup supposent que la configuration de l'Usinage par Décharge Électrique (EDM) est similaire au fraisage CNC. Cependant, le bridage et la préparation sont fondamentalement différents, impactant directement le délai de votre projet. Contrairement au fraisage, l'EDM est un processus sans contact qui nécessite des solutions de maintien de pièce uniques pour assurer la conductivité électrique et la stabilité.
Distinctions Clés de la Configuration
Les principales différences découlent du processus lui-même. L'EDM à fil nécessite un chemin dégagé pour le fil, et l'EDM par enfonçage nécessite une électrode personnalisée. Chaque étape ajoute du temps avant même que la coupe ne commence. Ces étapes préparatoires sont cruciales pour la précision que nos Services d'Usinage EDM offrent.
Investissement Initial en Temps
| Facteur de Configuration | Fraisage CNC | Usinage par Décharge Électrique (EDM) |
|---|---|---|
| Maintien de la main d'œuvre | Serrage mécanique (étaux, mandrins) | Dispositifs de bridage conducteurs et non obstructifs |
| Outillage | Fraises en bout standard, forets | Électrodes usinées sur mesure (Enfonçage) |
| Pré-traitement | Minimal, localiser le zéro pièce | Percer des trous de départ (Fil), usiner l'électrode |
Cet investissement initial dans la configuration est un facteur significatif dans le délai global de bridage et de configuration EDM.
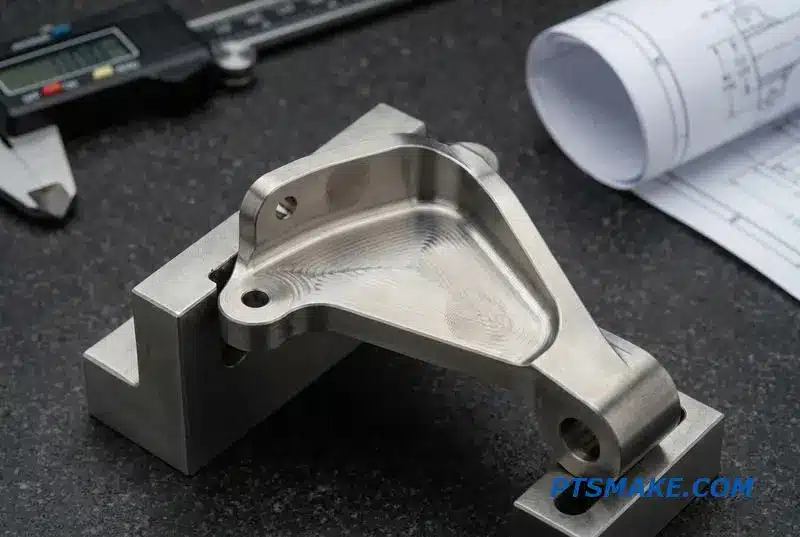
Comprendre les nuances de la configuration EDM est essentiel pour gérer efficacement les délais des projets. Contrairement au simple serrage d'un bloc dans un étau pour le fraisage, chaque méthode EDM a des besoins préparatoires uniques qui ajoutent des étapes au processus de fabrication. Ces étapes sont non négociables pour atteindre une haute précision.
Nuances de la Configuration EDM à Fil
Pour l'EDM à fil, nous devons d'abord usiner un "trou de départ". Le fil doit être enfilé à travers ce trou pour commencer la coupe. De plus, les dispositifs de bridage ne peuvent pas obstruer le chemin du fil, ce qui nécessite souvent un maintien de pièce créatif qui évite le contact avec les surfaces supérieures ou inférieures de la pièce.
L'Étape Supplémentaire de l'EDM par Enfonçage
L'EDM par enfonçage nécessite une électrode usinée avec précision, qui est essentiellement une image miroir de la caractéristique finale. Cette électrode doit être fabriquée en premier, généralement par fraisage CNC. Cela ajoute un processus de fabrication entier avant même que le travail EDM ne puisse commencer, prolongeant le délai.
Le Défi des Configurations Multiples
Si une pièce nécessite des caractéristiques sur plusieurs faces, chaque nouveau bridage introduit un nouveau temps de configuration. Chaque repositionnement exige un réalignement méticuleux pour maintenir la précision. Ce processus est sensible à des facteurs tels que Dilatation thermique12, ce qui peut affecter les dimensions de la pièce pendant de longs cycles d'usinage. Pour rationaliser cela, envisagez de consolider les caractéristiques sur un seul plan ou de fournir des trous de départ dans vos fichiers de conception. Cette simple prévoyance peut réduire considérablement le temps de production.
Un bridage et une configuration EDM appropriés, bien que chronophages, sont fondamentaux pour la précision. Comprendre ces étapes — de la création de trous de départ à l'usinage d'électrodes — aide à clarifier pourquoi les délais diffèrent du fraisage conventionnel et comment les choix de conception peuvent accélérer votre projet.
Prototypage avec l'EDM — Du prototype unique aux séries de production
L'Usinage par Décharge Électrique (EDM) est un excellent choix pour les prototypes, surtout avec des géométries complexes ou des métaux trempés. Les outils conventionnels ont souvent du mal avec ces tâches. L'EDM offre une solution précise sans solliciter le matériau. Cela le rend idéal pour créer cette première pièce parfaite.
Pourquoi Commencer avec l'EDM ?
L'EDM découpe des formes complexes impossibles à réaliser par fraisage ou tournage. Il fonctionne sur des matériaux après qu'ils aient été traités thermiquement. Cela préserve les propriétés finales de la pièce dès le début, garantissant que le prototype reflète fidèlement l'unité de production.
Avantages Clés pour les Prototypes
Nous avons constaté que l'utilisation des Services d'Usinage EDM pour les pièces initiales offre des avantages distincts. Cela permet aux concepteurs de tester des concepts avec des matériaux de qualité production et des niveaux de dureté immédiatement. Cela évite les surprises plus tard dans le cycle de développement.
| Fonctionnalité | Prototypage EDM | CNC Traditionnel |
|---|---|---|
| Matériau Dureté | Aucune limitation | Limité par le matériau de l'outil |
| Géométrie complexe | Excellent pour les coins vifs | Difficile ou impossible |
| Usure des outils | Usure minimale de l'électrode | Usure significative de l'outil |
| Temps de préparation | Modéré | Rapide pour les pièces simples |
Passer d'un prototype unique à une production en série avec l'EDM est un processus fluide. Les paramètres fondamentaux établis pour la première pièce restent cohérents pour les unités suivantes. Cela garantit que la dixième ou la centième pièce est identique à la première, une exigence clé pour le contrôle qualité.
Mise à l'échelle : La voie de l'EDM
Le véritable avantage du prototypage EDM pour la production à faible volume est l'évolutivité. La même configuration utilisée pour créer une pièce peut produire un petit lot sans changements majeurs. C'est parfait pour les tests de marché initiaux ou pour les produits à faible demande, où l'investissement dans des outils coûteux pour d'autres processus n'est pas justifié.
Savoir quand changer
L'EDM n'est pas le processus le plus rapide. Sa taux d'enlèvement de matière13 est inférieure à celle de l'usinage CNC conventionnel. Lorsque les volumes de production atteignent des milliers d'unités, son temps de cycle peut augmenter les coûts. À ce stade, des processus comme l'estampage ou le moulage sous pression pourraient être plus économiques.
| Volume de production | Processus recommandé | Principaux éléments à prendre en compte |
|---|---|---|
| 1 - 100 | EDM | Haute précision, qualité constante |
| 100 – 1,000 | EDM ou Usinage CNC | Équilibre entre coût et complexité |
| 1,000+ | Emboutissage, Moulage | Coût initial élevé des outils |
Choisir un partenaire qui comprend tout ce chemin est vital. Chez PTSMAKE, nous guidons nos clients du prototype à la production. Cela garantit le maintien de l'intégrité de la conception, évitant le processus coûteux et chronophage de re-qualification avec un nouveau fournisseur.
L'EDM est une méthode très efficace pour passer d'un prototype unique à une production à faible volume. Elle assure la cohérence et la précision. Travailler avec un seul fournisseur capable de gérer l'ensemble de ce flux de travail rationalise le processus et évite les problèmes coûteux de re-qualification.
Inspection qualité des pièces EDM — Quels rapports exiger
S'assurer de la qualité des pièces EDM va au-delà d'un simple contrôle visuel. Vous avez besoin de données concrètes pour vérifier que les spécifications sont respectées. La bonne documentation confirme la précision et la cohérence, ce qui est fondamental pour les composants haute performance.
Les Rapports de Contrôle Qualité Essentiels
Pour tout projet EDM, je m'attends toujours à voir un ensemble standard de rapports. Ces documents fournissent une preuve objective de la qualité et sont non négociables pour les pièces critiques. Ils constituent la base d'un processus d'assurance qualité solide.
| Type de Rapport | Objectif |
|---|---|
| Rapport MMT | Vérifie les dimensions critiques et les tolérances géométriques. |
| Finition de la surface (Ra) | Confirme la texture et la douceur requises. |
| Vérification de la Couche Refondue | Valide l'intégrité du matériau après usinage si spécifié. |
L'Inspection du Premier Article est Clé
L'EDM est un processus hautement répétable. Une fois le programme et la configuration de la machine validés, les pièces suivantes sont très cohérentes. Cela fait de l'Inspection du Premier Article (FAI) l'étape la plus critique. Un rapport FAI approfondi garantit que l'ensemble du lot sera correct.
Un cadre d'inspection de contrôle qualité EDM approprié repose sur le fait de poser les bonnes questions et d'exiger les bonnes preuves. Il ne s'agit pas de méfiance ; il s'agit de construire un partenariat basé sur des données vérifiables et une communication claire.
Approfondir la Documentation
Un rapport de Machine à Mesurer Tridimensionnelle (MMT) est essentiel pour les pièces aux géométries complexes ou aux tolérances serrées. Il fournit une carte 3D détaillée de la pièce, confirmant les caractéristiques qui ne peuvent pas être mesurées avec des pieds à coulisse. Pour la finition de surface, demandez comment le fournisseur la mesure ; un profilomètre fournit une valeur Ra quantifiable, et non une simple comparaison visuelle.
Lorsque les applications l'exigent, confirmer l'absence ou l'épaisseur contrôlée d'une couche refondue est vital. Cela nécessite souvent une analyse spécialisée. L'ensemble du processus est une application pratique de Métrologie14, garantissant que chaque mesure est précise et traçable. Chez PTSMAKE, nous fournissons ces rapports comme pratique standard pour nos services d'usinage EDM.
Questions clés pour votre fournisseur
Utilisez ces questions pour évaluer le processus qualité d'un fournisseur potentiel. Leurs réponses en diront long sur leur engagement envers la qualité.
| Question | Ce qu'il révèle |
|---|---|
| Fournissez-vous des rapports MMT ? | Leur capacité à vérifier la précision dimensionnelle complexe. |
| Comment vérifiez-vous la finition de surface ? | Leurs équipements et processus pour respecter les spécifications de texture. |
| Quel est votre taux de rebut/retouche typique ? | Leur contrôle global des processus et leur efficacité. |
Un faible taux de rebut indique souvent un processus de fabrication mature et stable, ce qui est exactement ce que vous attendez d'un partenaire fournissant des services d'usinage EDM fiables.
Pour un contrôle qualité EDM efficace, insistez sur des rapports clés comme la MMT, la finition de surface et la vérification de la couche refondue. Une Inspection du Premier Article approfondie est cruciale, suivie d'un échantillonnage par lot, garantissant une qualité constante pour l'ensemble de la série de production.
EDM pour l'outillage vs pièces de production — Deux conversations différentes
Lorsque l'on discute des services d'usinage EDM, la première question que je pose est de savoir si le projet concerne l'outillage ou une pièce de production. La réponse change complètement la conversation, du fournisseur dont vous avez besoin aux métriques de succès. Ce sont deux cas d'utilisation fondamentalement différents.
Outillage : Conçu pour la Longévité
Pour l'outillage comme les moules, les matrices et les poinçons, l'EDM est souvent la méthode principale pour les aciers à outils trempés. Ici, l'accent est mis sur la précision, la finition de surface et la durabilité. Un outil doit durer des milliers, voire des millions de cycles, de sorte que le coût initial est secondaire par rapport à ses performances à long terme.
Production : Conçue pour l'Efficacité
En revanche, l'utilisation de l'EDM pour les pièces de production implique généralement la création de caractéristiques spécifiques et complexes difficiles à usiner autrement. Les principales préoccupations sont la répétabilité, le temps de cycle et le coût par pièce. L'efficacité et la cohérence tout au long d'une série de production sont les facteurs les plus critiques.
| Domaine d'intervention | Application Outillage | Application Pièce de Production |
|---|---|---|
| Objectif principal | Longévité & Durabilité | Répétabilité & Efficacité |
| Matériau | Aciers à outils trempés | Divers Métaux de Production |
| Métrique clé | Précision de Finition & Détail | Coût par Pièce & Délai |
| Volume | Faible (Souvent unique) | Élevé (Lot ou Masse) |
La distinction entre l'outillage EDM et les pièces de production est cruciale pour la sélection des fournisseurs. Un atelier qui excelle dans la fabrication d'empreintes de moule uniques et très détaillées peut ne pas être équipé pour l'automatisation et le contrôle des processus requis pour les pièces de production à grand volume. Leur structure de coûts et leur expertise sont différentes.
La perspective du fournisseur
Un spécialiste de l'outillage investit massivement dans des machines d'électroérosion par enfonçage de haute précision et dans l'expertise nécessaire pour créer des électrodes complexes. Ils comprennent comment les différents réglages EDM affectent les Anisotrope15 propriétés de l'acier trempé, ce qui est essentiel pour prévenir l'usure prématurée et la défaillance de l'outil. Leur processus de devis reflète une concentration sur un actif unique de grande valeur.
D'autre part, un atelier axé sur la production privilégie les machines d'électroérosion à fil et les systèmes automatisés. Leur force réside dans l'optimisation des processus pour réduire les temps de cycle et garantir que chaque pièce est identique. Ils sont experts dans la gestion des coûts sur de grands lots, où quelques secondes économisées par pièce se traduisent par des économies significatives.
Adapter le travail à l'atelier
Comprendre cette différence vous aide à formuler votre demande. Lorsque vous contactez un fournisseur, indiquer clairement votre application — outillage ou production — lui permet de vous fournir un devis pertinent et prouve que vous savez ce qu'il faut rechercher chez un partenaire.
| Type de fournisseur | Spécialiste de l'outillage | Spécialiste de la production |
|---|---|---|
| Expertise | Conception d'électrode complexe | Automatisation et contrôle des processus |
| Equipement | Électroérosion par enfonçage de haute précision | Systèmes d'électroérosion à fil automatisés |
| Modèle de coût | Basé sur la valeur (longévité) | Basé sur le volume (efficacité) |
| Projet idéal | Moules d'injection, matrices d'emboutissage | Pièces avec des caractéristiques complexes |
Savoir si vous avez besoin d'un outil ou d'une pièce de production est la première étape. Cette clarté vous assure d'engager le bon partenaire, d'obtenir des devis précis et, au final, de recevoir un produit qui répond à vos exigences spécifiques, que ce soit pour la longévité ou pour la production en volume.
Délais de l'EDM — Ce qui est réaliste et ce qui retarde les commandes
Il est crucial de fixer des attentes réalistes concernant le délai de l'usinage par électroérosion. Une pièce simple d'électroérosion à fil peut être réalisée en quelques jours, mais les projets complexes peuvent s'étendre sur plusieurs semaines. Les retards sont souvent mal compris et peuvent entraîner de la frustration s'ils ne sont pas anticipés.
Facteurs clés du calendrier
Plusieurs étapes contribuent au calendrier de livraison global. La configuration initiale, le processus d'usinage et toutes les étapes de finition requises jouent tous un rôle important. Comprendre ces éléments aide à planifier un calendrier de projet plus précisément.
Influences courantes sur les délais
Voici quelques facteurs typiques que nous observons et qui ont un impact sur les délais de nos services d'usinage par électroérosion.
| Facteur | Impact potentiel |
|---|---|
| Complexité des pièces | Haut |
| Fabrication d'électrodes | Élevé (pour l'électroérosion par enfonçage) |
| Étapes post-usinage | Haut |
| Exigences en matière d'inspection | Moyen à élevé |
Comprendre les causes spécifiques des retards aide à gérer le calendrier du projet. Il ne s'agit pas seulement des heures de fonctionnement de la machine ; les travaux préparatoires et de finition sont souvent les parties les plus chronophages du processus.
Décortiquer les retards courants
Fabrication d'électrodes
Pour l'électroérosion par enfonçage, la création de l'électrode personnalisée est un projet en soi. Elle nécessite un usinage CNC séparé, et sa complexité peut ajouter une semaine ou plus au calendrier avant même que le processus d'électroérosion ne commence.
Programmation et configuration
L'électroérosion à fil (EDM à fil) nécessite des trajectoires de programmation précises. De plus, si la pièce ne possède pas de trou préexistant pour le fil, le perçage d'un trou de départ est une étape préliminaire nécessaire. Ces tâches s'ajoutent au début du délai de fabrication par électroérosion.
Traitement thermique et finition
Si une pièce nécessite un durcissement après l'usinage, elle doit être envoyée pour un traitement thermique. Ce processus, qui peut impliquer Trempe16, dépend souvent du calendrier d'un fournisseur externe, ajoutant du temps de transit et de traitement.
Comment réduire les délais
Pour nous aider à accélérer votre commande, fournissez des dessins complets et clairs dès le départ. Spécifier le niveau de finition de surface requis et fournir un trou de départ pour le fil peut également réduire considérablement le temps de configuration et rationaliser le flux de travail.
Les délais réalistes de l'électroérosion dépendent de la complexité de la pièce, des besoins en électrodes et des processus post-usinage. Des dessins et des spécifications clairs sont les outils les plus efficaces pour prévenir les retards inattendus et garantir que votre projet respecte les délais avec nos services d'usinage par électroérosion.
EDM pour les aciers trempés et le carbure — Là où d'autres méthodes échouent
Le dilemme post-durcissement
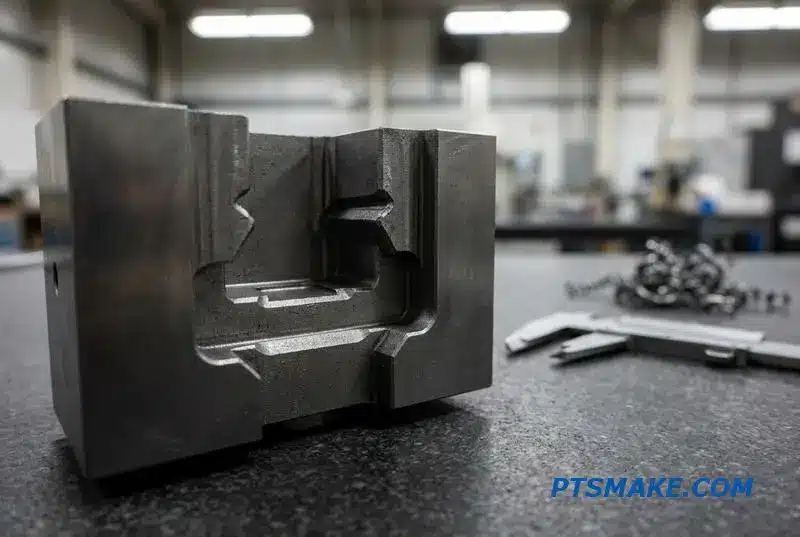
L'usinage conventionnel se heurte à un mur avec les matériaux trempés. Après traitement thermique, des matériaux comme l'acier à outils ou le carbure deviennent trop résistants pour les outils de coupe standard, qui s'émoussent ou se cassent. Cela crée un goulot d'étranglement important dans la fabrication, en particulier pour la création de caractéristiques de précision sur des pièces durables.
Une solution sans contact
C'est précisément là que nos services d'usinage par électroérosion excellent. L'usinage par décharge électrique est un processus sans contact. Il utilise l'énergie thermique pour éroder le matériau, sans être affecté par sa dureté. Cela nous permet de créer des caractéristiques complexes après que le matériau a été entièrement durci.
Fraisage vs. Électroérosion sur acier trempé
| Fonctionnalité | Fraisage conventionnel | Usinage par électroérosion |
|---|---|---|
| Matériau Dureté | Limité à < 60 HRC | Non affecté par la dureté |
| Usure des outils | Risque élevé de rupture d'outil | L'usure des électrodes est prévisible |
| Complexité des caractéristiques | Limité sur les pièces trempées | Idéal pour les géométries complexes |
Le flux de travail de fabrication idéal
Le processus le plus efficace consiste à usiner la majeure partie de la pièce lorsqu'elle est dans un état plus mou et recuit. Une fois le façonnage primaire terminé, la pièce subit un traitement thermique pour atteindre sa dureté finale. Ce n'est qu'alors que nous utilisons l'électroérosion pour les caractéristiques finales et critiques.
Cette séquence assure la stabilité dimensionnelle et prévient la déformation qui peut se produire si des caractéristiques complexes sont usinées avant le durcissement. Le processus repose sur une décharge électrique contrôlée créant un canal de plasma17 entre l'électrode et la pièce, faisant fondre une infime partie du matériau.
Applications dans la fabrication de matrices et de moules
Cette méthode est fondamentale pour créer des poinçons, des matrices et des moules d'injection. Par exemple, nous pouvons découper des coins internes vifs ou des canaux de refroidissement complexes dans de l'acier à outils trempé. Cela rend Carbure d'acier trempé par EDM un procédé incontournable pour l'outillage à forte usure qui exige de la précision.
Pourquoi l'expérience du fournisseur est essentielle
Travailler avec des matériaux trempés exige des connaissances spécialisées. Un fournisseur expérimenté comme PTSMAKE sait comment gérer les paramètres pour prévenir la microfissuration et maintenir l'intégrité de la surface. Choisir le mauvais partenaire peut entraîner une défaillance prématurée de l'outil, compromettant l'ensemble de votre projet.
| Facteur | Importance dans l'EDM de matériaux trempés |
|---|---|
| Réglages de puissance | Doit être optimisé pour éviter les dommages thermiques |
| Rinçage | Crucial pour l'élimination des débris et la prévention de l'amorçage d'arc |
| Matériau de l'électrode | Le choix du cuivre ou du graphite impacte la finition/l'usure |
L'EDM n'est pas seulement une alternative ; c'est un avantage stratégique pour les matériaux trempés. Elle permet l'usinage après traitement thermique, garantissant que les pièces finales ont à la fois une précision extrême et une durabilité maximale. Cette capacité est essentielle pour l'outillage haute performance et les composants complexes.
Comprendre le rôle de ce fluide est essentiel pour saisir comment l'EDM atteint la précision sans contrainte mécanique sur la pièce. ↩
Découvrez comment cette altération métallurgique de surface peut impacter la durée de vie en fatigue et les performances de votre composant. ↩
Comprendre l'usure des électrodes aide à prédire la précision finale des pièces et à optimiser les paramètres du processus d'EDM par enfonçage. ↩
Comprendre cette propriété aide à déterminer si l'EDM est le bon processus de fabrication pour votre choix de matériau. ↩
Ce principe explique comment l'EDM enlève de la matière de manière non mécanique, ce qui est essentiel à sa précision et à sa polyvalence. ↩
Découvrez comment cette région thermiquement altérée impacte la résistance mécanique et la durée de vie en fatigue de votre pièce. ↩
Comprendre ce rapport est essentiel pour concevoir des caractéristiques profondes efficaces pour le refroidissement, la ventilation et d'autres applications fonctionnelles. ↩
Comprenez comment les choix d'usinage impactent les propriétés finales d'un matériau et sa durabilité à long terme dans des applications exigeantes. ↩
Comprenez comment cette propriété matérielle peut impacter l'usinage ultérieur et les performances de la pièce. ↩
Découvrez comment cette propriété impacte les performances des pièces et la fiabilité dans les applications à forte contrainte. ↩
Comprendre cet effet aide à prévenir la défaillance prématurée des pièces et améliore l'intégrité du matériau. ↩
Découvrez comment ce principe affecte la stabilité des matériaux et la précision dans les applications de fabrication avancée. ↩
Explorez comment cette métrique clé influence les délais des projets et les coûts de fabrication. ↩
Explorez la science de la mesure pour comprendre comment la précision et l'exactitude sont scientifiquement garanties en fabrication. ↩
Comprendre cette propriété aide à prédire l'usure des outils et assure la longévité des moules et matrices. ↩
Découvrez comment cette technique de refroidissement rapide modifie les microstructures métalliques pour la dureté et la durabilité souhaitées. ↩
Comprendre ce concept explique la physique derrière les capacités uniques d'enlèvement de matière de l'EDM. ↩