
Un bloc d'acrylique transparent peut devenir difficile à inspecter après usinage et assemblage. Des exigences de transparence vagues laissent les acheteurs avec des litiges coûteux et des zones de visualisation inutilisables.
Réponse rapide : Vous pouvez spécifier la clarté du collecteur acrylique par le biais des tâches de visualisation, des zones marquées, de la qualité du matériau et des conditions d'inspection. Les deux parties doivent s'entendre sur les échantillons et les limites de finition. L'équipe doit ensuite vérifier la visibilité après l'assemblage, le nettoyage et l'exposition aux fluides, et évaluer séparément les exigences d'étanchéité et structurelles.
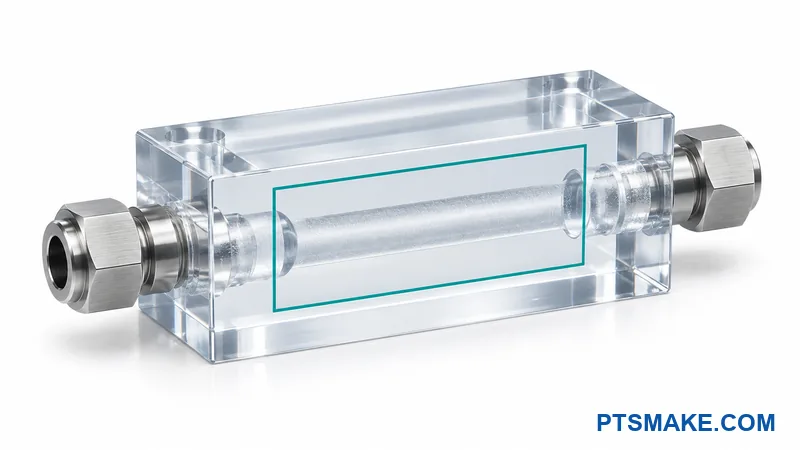
Un dessin utile indique au fournisseur ce qui doit rester visible et comment vous le jugerez. Les étapes ci-dessous relient cette exigence à la géométrie des canaux, aux choix de finition, aux vérifications du premier article et à un dossier de devis complet.
Vous pouvez partager votre dessin de collecteur et vos exigences de visualisation pour examen.
Définir la clarté du collecteur acrylique par tâche de visualisation
Indiquer ce que l'opérateur ou le capteur doit voir
La première question n'est pas de savoir à quel point la pièce doit être brillante. La première question est ce que quelqu'un doit voir à travers elle. Une zone de visualisation utilisée pour repérer une bulle piégée peut nécessiter des conditions d'acceptation différentes de celles d'une fenêtre de caméra.
L'équipe produit doit identifier la cible, son emplacement et la décision qui dépend de sa visibilité. La cible peut être une interface liquide, une bulle, un changement de couleur ou une caractéristique utilisée par un capteur. Le dessin doit relier la vue requise à une tâche opérationnelle nommée.
Je décrirais cette tâche avant de choisir une étiquette de finition. Des mots tels que “ clair ” et “ optique ” n'indiquent pas à un fournisseur quels détails doivent rester visibles. Une exigence basée sur la tâche donne aux deux parties une raison d'accepter ou de rejeter l'apparence.
Les exemples suivants montrent la distinction. Ce sont des exemples de planification, pas des limites d'acceptation standard.
| Tâche de visualisation | Ce que l'équipe doit définir | Ce qu'une pièce d'apparence claire ne peut pas prouver |
|---|---|---|
| Observation des bulles | Taille de bulle cible, emplacement du canal, arrière-plan et état de visualisation | L'absence de bulles en dehors de la région inspectée |
| Observation du niveau de liquide ou de l'interface | Position de la limite requise et direction de visualisation | Débit réel à travers un liquide clair d'apparence stationnaire |
| Comparaison des couleurs | Couleur de référence, éclairage, chemin du fluide et méthode de comparaison | Une décision de couleur fiable sous chaque source de lumière |
| Observation de la contamination | Type, taille, emplacement et méthode de détection de la cible pertinente | Propreté du fluide inférieure à la capacité de détection de la méthode |
| Vue de la caméra ou du capteur | Dispositif réel, cible, alignement et critères d'image utilisables | Performance du capteur basée uniquement sur l'apparence visuelle |
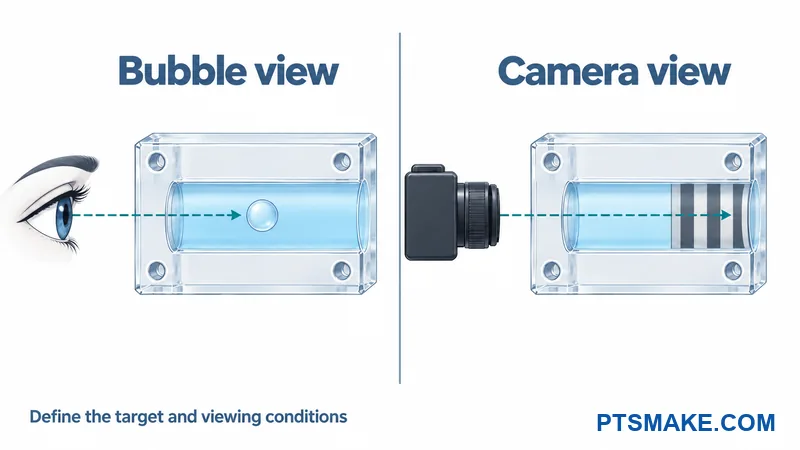
Un canal transparent peut aider un opérateur à observer un processus. Il ne remplace pas une mesure de débit, une mesure de particules ou tout autre instrument requis. L'équipe de conception doit indiquer si la vue est une aide ou fait partie d'une fonction de détection définie.
Marquer le chemin de visualisation complet sur le dessin
Le dessin doit marquer la position de l'observateur ou du capteur, le segment de canal cible et les faces entre eux. L'exigence de visualisation s'applique à ce chemin complet. Une face extérieure polie n'établit pas la finition ou la visibilité de la paroi du canal derrière elle.
Chaque zone de visualisation doit avoir un identifiant qui apparaît dans le dessin et le plan d'inspection. Le détail doit montrer la limite de la zone et la direction d'observation prévue. Une note générale disant “ toutes les surfaces transparentes ” est de peu d'aide lorsque différentes surfaces servent à des fins différentes.
La carte des zones doit également montrer les raccords, colliers, étiquettes et couvercles à proximité. Ces éléments peuvent bloquer une vue utile après l'installation. Une pièce lâche inspectée sur un banc peut offrir un accès que le produit fini ne fournit pas.
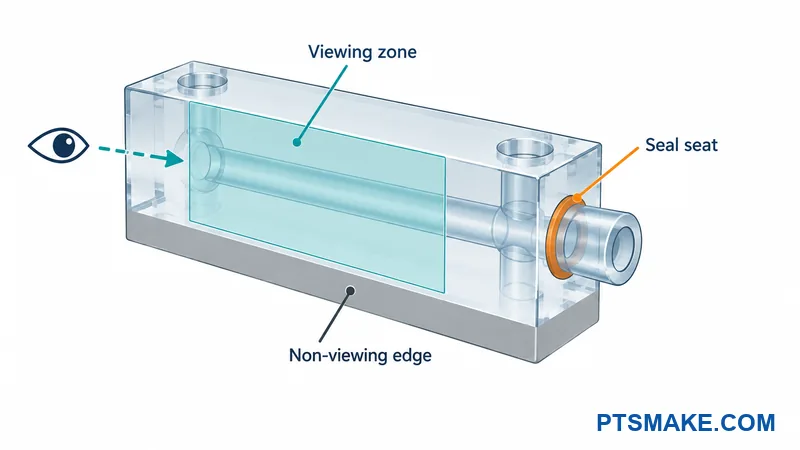
Séparer les faces de visualisation des faces d'étanchéité et cachées
L'ingénieur de conception doit identifier les faces d'étanchéité, les sièges d'orifice et les surfaces de positionnement comme des zones fonctionnelles distinctes. Leur géométrie et leur état de surface nécessitent leurs propres exigences. Une demande de finition visuelle ne doit pas autoriser tacitement des modifications à un siège de joint ou à un bord de positionnement.
Les surfaces cachées ou non-visibles peuvent avoir des limites d'apparence différentes si leurs autres exigences le permettent. Cette distinction donne au fournisseur une base claire pour séparer la finition nécessaire du travail cosmétique optionnel. Elle aide également le personnel qualité à appliquer la règle correcte à chaque zone.
Définir l'état de la pièce pendant l'observation
Le plan d'inspection doit indiquer si le collecteur est sec, rempli, nettoyé ou entièrement assemblé. Il doit identifier le fluide prévu ou un milieu représentatif approuvé. Ces conditions appartiennent à l'exigence de visualisation car la même pièce peut avoir un aspect différent dans un autre état.
L'équipe doit également indiquer si la visualisation est nécessaire avant l'installation, pendant l'utilisation normale ou pendant le service. Chaque état requis nécessite des preuves appropriées. Une photographie prise sous un angle pratique ne doit pas devenir la seule base d'approbation.
Confirmer la qualité du PMMA et les conditions de service
Demander des preuves pour le stock réel
Le PMMA est la famille de matériaux communément appelée acrylique. L'acheteur devrait spécifier la qualité de stock requise ou définir comment le fournisseur peut proposer une alternative. Le devis devrait identifier le fabricant, la qualité, la forme de stock et la documentation matérielle pertinente.
Un spécification de feuille acrylique1 peut aider à définir la feuille achetée. L'ASTM D4802 couvre les feuilles de méthacrylate à usage général ; elle ne certifie pas un collecteur fini pour un système fluide particulier. L'ingénieur devrait vérifier si une spécification proposée correspond au stock et à l'application réels.
Les données optiques du stock brut décrivent le matériau dans les conditions de mesure énoncées. Elles n'établissent pas la vue à travers un canal percé, un orifice fini ou un bloc assemblé. Le fournisseur devrait relier ses preuves matérielles à la qualité et à l'épaisseur réellement citées.
Le plus large considérations d'usinage CNC de l'acrylique fournissent un contexte pour une discussion de conception. Le collecteur a toujours besoin de ses propres exigences de visualisation et de service. Les conseils généraux sur les matériaux ou l'usinage ne devraient pas remplacer cet examen.
Lister Chaque Fluide et Exposition au Nettoyage
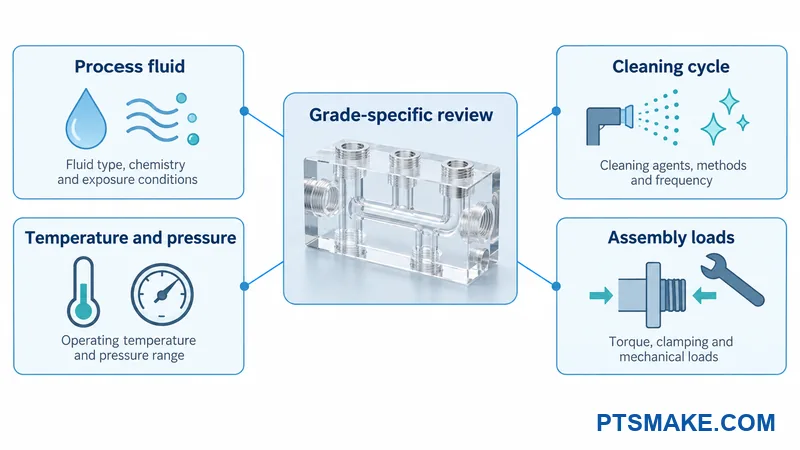
L'acheteur devrait fournir le fluide de processus, la concentration, les additifs possibles et la méthode de nettoyage. L'examen devrait également inclure les résidus d'assemblage, les mastics, les lubrifiants et les matériaux qui touchent la zone de visualisation. Ces détails aident l'ingénieur responsable à évaluer l'exposition réelle.
Résistance chimique2 dépend du matériau et du produit chimique particuliers. Les directives PLEXIGLAS distinguent ses qualités et identifient les substances qui peuvent les endommager. Ces directives n'établissent pas la compatibilité pour un collecteur non spécifié sous charge.
Le cahier des charges de service devrait inclure la température, les conditions de pression ou de vide, la durée d'exposition, les cycles attendus et la durée de vie prévue. L'acheteur devrait identifier quelles conditions se produisent ensemble. Un court contrôle de contact à température ambiante est différent d'un nettoyage répété d'une pièce assemblée en service.
Traiter les Données Matérielles comme Preuve Initiale
Les recommandations du fournisseur de matériaux devraient éclairer le plan de test pour la qualité spécifiée. Le propriétaire de l'ingénierie du produit devrait décider quelles preuves supplémentaires sont nécessaires pour l'application. Un tableau de compatibilité général ne peut pas clore toutes les questions concernant la contrainte d'assemblage, l'étanchéité et la durée de vie.
Si le PMMA ne peut pas satisfaire aux exigences combinées, l'équipe devrait examiner le concept de matériau ou de produit avant de fixer la spécification de finition. Une alternative peut modifier la visibilité, la géométrie, le coût et les options d'assemblage. L'acheteur devrait approuver ces compromis au lieu d'accepter une substitution non documentée.
Examiner les lignes de visée des canaux et les charges des orifices avant la finition
Vérifier la Géométrie Réelle et l'Accès Installé
Le fournisseur a besoin du modèle CAO et du dessin de la zone de visualisation ensemble. Le modèle montre la géométrie du canal ; le dessin explique ce que cette géométrie doit permettre à l'utilisateur de voir. Aucun document ne remplace entièrement l'autre.
L'examen devrait couvrir la profondeur du canal, les croisements de canaux, l'épaisseur locale de la paroi et le chemin entre la cible et l'observateur. Un canal proche ou une surface courbe peut rendre une caractéristique plus difficile à distinguer. L'équipe devrait évaluer la vue réelle au lieu de supposer qu'un stock transparent élimine tout obstacle optique.
Le modèle devrait inclure le matériel environnant lorsqu'il affecte l'accès. Un support de montage, un câble, un raccord ou une étiquette peut couvrir une zone de visualisation. La conception devrait également laisser un accès pratique pour la méthode d'inspection ou de nettoyage prévue.
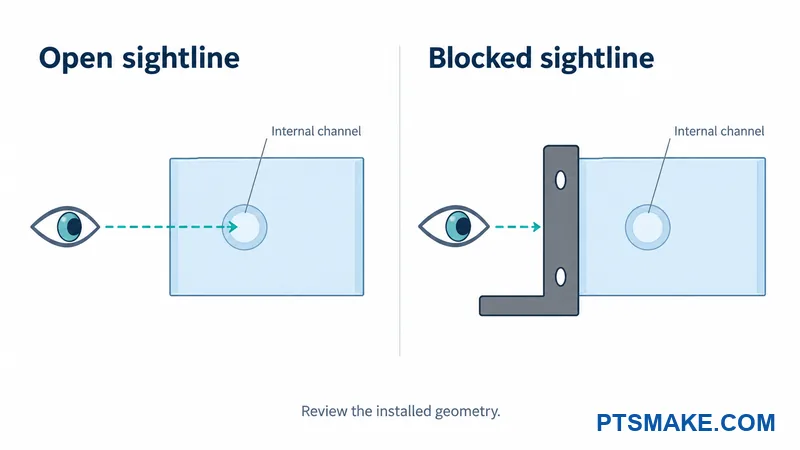
Le fournisseur devrait identifier les surfaces qu'il peut atteindre pour la finition proposée. Une face extérieure accessible et un alésage interne profond présentent des conditions de finition différentes. Le devis devrait indiquer où le résultat proposé dépend d'un essai d'échantillon.
La vue requise dépend également de l'application. La discussion sur applications de collecteurs transparents dans les équipements ferroviaires fournit un contexte sectoriel spécifique. Un produit différent a besoin de ses propres conditions de service, exigences d'accès et plan d'acceptation.
Utiliser un Échantillon Représentatif Lorsque la Vue est Incertaine
Je demanderais un échantillon qui contient le chemin de visualisation difficile, et non pas seulement un coupon plat poli. L'échantillon devrait représenter l'épaisseur pertinente, la position du canal, l'état de la surface interne et la finition. Il devrait également inclure le matériel proche si ce matériel affecte la vue.
Un simple coupon peut répondre à une question limitée sur le matériau ou la finition. Il ne peut pas prouver la visibilité à travers une géométrie qu'il ne contient pas. La demande d'échantillon devrait indiquer à quelle question l'échantillon répondra et quelles questions restent ouvertes.
Un itinéraire de canal ou une méthode de construction différente peut améliorer l'accès. Cela peut également modifier les besoins en matière d'étanchéité, de propreté, de résistance ou d'inspection. Le propriétaire de la conception devrait approuver le compromis complet avant que le fournisseur ne modifie l'itinéraire de fabrication.
Examiner les ports taraudés, les raccords et les joints ensemble
Le programme de raccordement devrait identifier la connexion réelle, l'agencement du joint et la méthode d'installation. Le fournisseur ne devrait pas déduire ces détails d'une taille de trou nominale. Le dessin et les instructions d'assemblage doivent décrire la même interface.
Le guide de jonction PLEXIGLAS met en garde contre le stress des connexions vissées et des filetages coupés3. Il déconseille de couper des filetages dans son contexte de feuille car le stress résultant peut être sous-estimé. Cet avertissement mérite d'être examiné lorsqu'une conception propose des ports acryliques taraudés.
Le guide n'est pas une norme de port spécifique aux collecteurs. L'acheteur devrait demander conseil pour la qualité, la géométrie, le raccord, le joint et le service choisis. Les filetages directs, les inserts et autres connexions nécessitent chacun une conception approuvée ; aucun ne devrait être présenté comme une solution universelle.
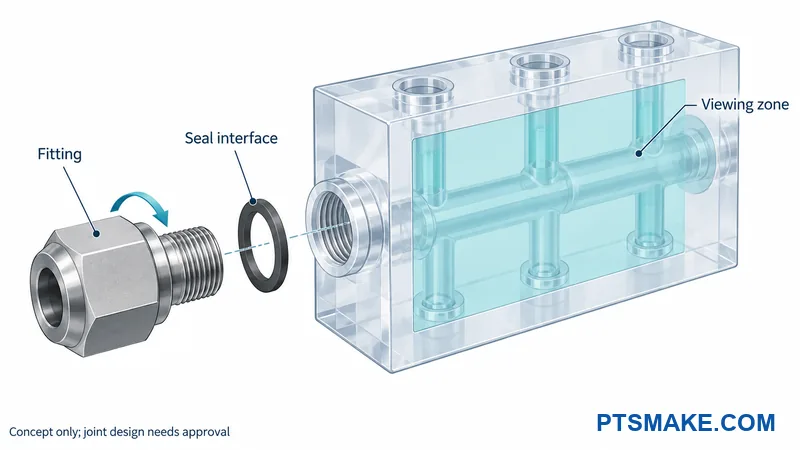
L'illustration ne montre qu'un seul arrangement possible. Elle ne prescrit pas une forme de filetage, un type de joint ou un couple d'installation.
L'examen de l'assemblage devrait inclure le poids du raccord, la tuyauterie attachée, les charges externes et les cycles de connexion prévus. L'équipe de conception devrait indiquer si un port est assemblé une seule fois ou ouvert à plusieurs reprises pendant le service. L'interface sélectionnée doit répondre à ces conditions.
Le plan qualité devrait distinguer les marques de surface autorisées des fissures ou craquelures suspectes près d'un port. Un échantillon de référence cosmétique ne rend pas un défaut structurel acceptable. L'ingénieur responsable devrait définir comment les indications douteuses sont traitées.
Un premier article assemblé représentatif devrait recevoir à la fois le contrôle de visualisation requis et l'évaluation de fuite ou de pression convenue. L'acheteur et le fournisseur devraient s'entendre sur la méthode et les critères d'acceptation avant que l'échantillon ne soit construit.
Sélectionner une finition pour chaque surface fonctionnelle
Comparer le résultat avant de choisir le processus
Une étiquette de finition devrait décrire le résultat requis à un emplacement nommé. Le fournisseur peut alors proposer un processus qui convient à son équipement, au matériau et à la géométrie. L'acheteur devrait approuver le résultat par le biais d'un échantillon convenu ou d'une mesure appropriée.
Les catégories suivantes sont des exemples descriptifs, non des grades optiques standardisés.
| Objectif de finition | Utilisation prévue | Preuve à demander | Question de devis à séparer |
|---|---|---|---|
| Surface usinée | Aucune vue requise à travers cette zone, sous réserve de ses autres fonctions | Apparence de surface convenue et contrôles fonctionnels | Usinage de base et tout traitement de bord requis |
| Face visiblement transparente | A defined human observation task through an accessible area | A representative sample viewed under agreed conditions | Finishing area, access, handling, and inspection |
| Local optical window | A defined camera or sensor viewing path | Evidence using the specified device or an approved method | Local finishing, optical verification, and protection |
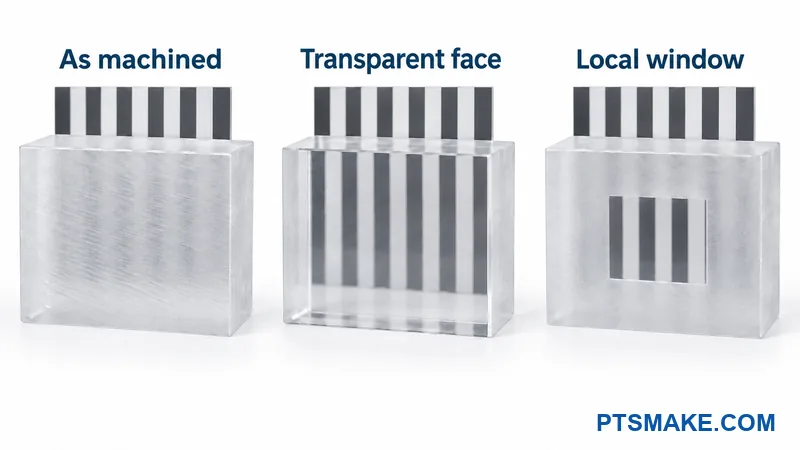
The finish comparison should cover the entire viewing path. A clear front face does not establish the appearance of a drilled bore. The supplier should identify any internal surface that remains as machined and explain how it affects the proposed viewing task.
Protect Dimensions and Adjacent Functional Areas
The material manufacturer’s edge and surface finishing guidance4 describes several finishing outcomes. It also warns that excessive heat and some finishing operations can introduce stress. These points support a process review, not a single polishing recipe for every manifold.
The drawing should state which dimensions and surface conditions apply after finishing. The supplier should explain how it will protect seal seats, port details, and locating features. A visually improved part can still be unacceptable if finishing changes a required interface.
The buyer should ask how the supplier will confirm that the proposed finish is repeatable. Useful evidence includes a representative sample, a defined process scope, and a practical inspection method. A generic photograph of a polished sheet does not answer a difficult channel question.
The quote should separate base machining from optional finishing and additional validation. The supplier should state any sample work, extra handling, or inspection that affects cost and lead time. The buyer can then compare offers that address the same requirement.
You can include marked viewing zones and your preferred reference sample with your enquiry.
Faire de la clarté une norme d'acceptation
Agree on a Reference and a Repeatable View
The buyer and supplier should agree on what counts as an acceptable view before production. The acceptance record should identify the viewing zone, target, part state, and inspection method. The record should also name the person who can approve borderline results.
A master sample can make a visual requirement easier to understand. Both sides should identify its revision and the condition that it represents. A reference from a different grade, thickness, or channel geometry may not represent the part being ordered.
A sample pair may be more useful than one ideal sample. The team can retain an acceptable boundary example and a rejected example when that distinction is practical. Any examples must come from the agreed review; a generated illustration cannot serve as physical acceptance evidence.
The inspection setup should define illumination, background, viewing direction, distance, and permitted aids. The team should state whether the observer may rotate the part or change the angle. Otherwise, one person may approve a feature that another cannot see under the intended conditions.
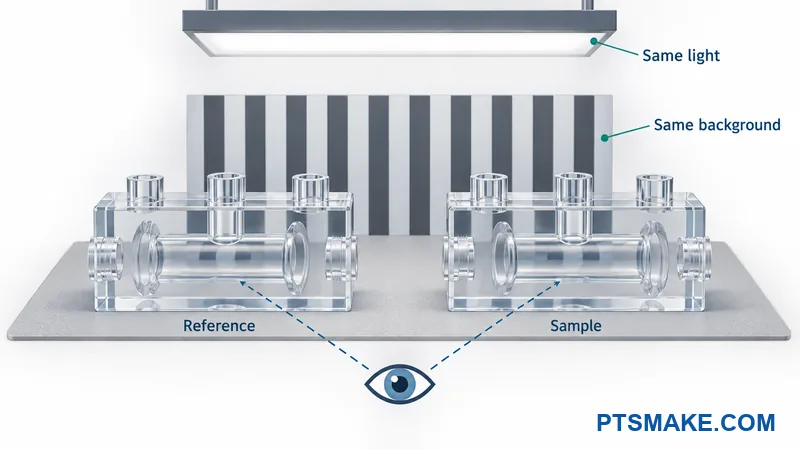
The setup should include the actual camera or sensor when its output drives acceptance. A human observer and an imaging device may respond differently to reflections, contrast, and distortion. The acceptance method should follow the intended task.
Define Defect Limits by Zone
The quality team should define the relevant defect types in plain language. These may include visible tool marks, scratches, haze, polishing marks, or contamination on the inspected surface. The agreement should explain which indications require cleaning, further review, or rejection.
A defect’s location can matter as much as its appearance. A mark outside the viewing path may be acceptable while a similar mark hides the target. The plan should connect each limit to the zone and task instead of applying one vague appearance rule everywhere.
| Acceptance item | What the agreement should record |
|---|---|
| Viewing function | Target, relevant location, and required observation or device output |
| Sample identity | Part number, revision, material, finish, and approval owner |
| Viewing setup | Light, background, direction, distance, and allowed aids |
| Inspection state | Cleanliness, masking removal, fluid state, fittings, and assembly condition |
| Defect decision | Zone-specific limits and the route for uncertain indications |
| Traçabilité | Sample or batch identification, inspection result, and any approved deviation |
Photographs can support a record if the lighting, angle, and part state are identified. They should not silently replace an agreed physical comparison or measurement. Camera exposure and image processing can also change the apparent visibility of a mark.
Use ASTM D1003 Where Its Scope Fits
Haze and luminous transmittance5 are different properties. ASTM D1003 provides methods for suitable planar transparent-plastic specimens. Its public scope describes haze and transmittance measurement; it does not set a universal acceptance limit for a finished acrylic manifold.
A test laboratory should confirm whether the proposed surface or specimen fits the method. A curved internal channel or thick complex assembly should not automatically receive a flat-sheet interpretation. The buyer should agree on specimen preparation and how the result relates to the finished viewing task.
A flat witness coupon can provide useful process or material evidence. It does not reproduce every internal surface, fitting load, or optical path in the manifold. The acceptance record should keep that limitation visible.
Decide Who Resolves Uncertain Results
I would agree on the escalation route while the sample is being approved. The supplier should know who can accept a deviation and which evidence that person needs. The record should state whether an approval applies to one part, one batch, or a revised requirement.
A supplier should not repair a borderline viewing area without understanding the effect on dimensions and other functions. The buyer should define when rework needs approval and which checks must be repeated afterward. The final decision should refer to the actual part and its condition.
Valider le premier article assemblé et exposé
Start with a Defined Build Record
The first article should represent the intended production material, geometry, finish, fittings, seals, and assembly method. The build record should identify their revisions. A clear display sample with different interfaces cannot answer every question about the intended product.
The buyer should name the engineering and quality owners for the validation plan. These owners should define the questions, conditions, sequence, and acceptance criteria before testing starts. The machining supplier needs to know which checks it performs and which checks belong to another party.
A baseline viewing check should record the condition after the specified finishing and cleaning steps. The record should identify any marks already present. This baseline helps the team distinguish an existing indication from a change that appears later.
The plan should state whether tests use the same sample or separate representative samples. The sequence can affect the result, so the report should record the actual order. A test completed on an earlier condition should not be described as evidence for a later condition without justification.
Check the Part After Fitting Installation
The assembled check should use the approved fitting and seal arrangement. The assembly record should identify the installation instructions and any required controls. The drawing alone cannot show whether the first article was assembled as intended.
The observer should repeat the required viewing task in the assembled state. The check should include access around fittings, brackets, and tubing where those items affect the view. It should also record any new whitening, cracking, crazing, or distortion that needs engineering review.
The team should assess sealing and pressure-related requirements separately from appearance. A visible channel does not prove a leak limit, pressure rating, or service life. The responsible engineer should define the appropriate method, conditions, and acceptance criteria for the intended duty.
The record should distinguish a visual result from a leak or structural result. A passing result in one column should not automatically approve the other. Any failed or uncertain result needs a documented decision before the design is released.
Include Relevant Cleaning and Fluid Exposure
The material review should consider crazing associated with stress and chemical exposure6. Plaskolite illustrates that interaction in a technical bulletin about continuous-cast acrylic. Its examples support reviewing combined conditions, not predicting the outcome of every PMMA manifold.
The validation plan should identify the actual cleaner or approved representative, concentration, temperature, contact time, and relevant cycles. It should also state whether the part is loaded or assembled during exposure. The team should justify any substitute fluid or shortened test.
The operator should follow the agreed cleaning, rinsing, and drying sequence. A different cleaner or an extra polishing step changes the condition being evaluated. The report should record such deviations rather than presenting them as the approved process.
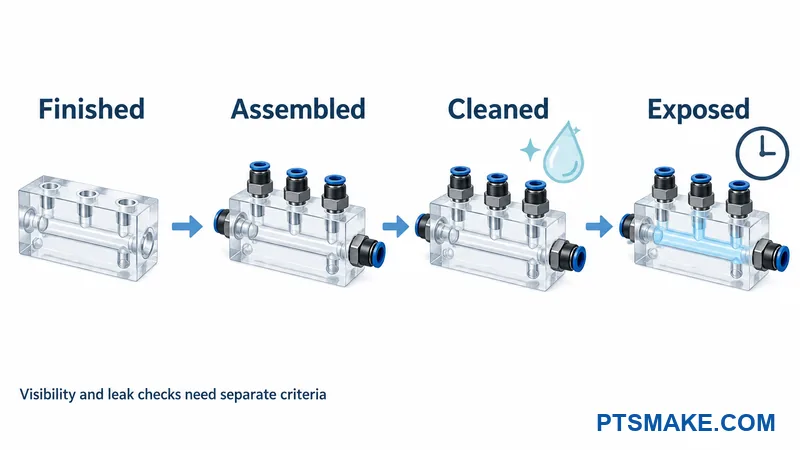
Record What Each Check Establishes
The following record separates the viewing question from other product requirements. The project team supplies the actual methods and limits.
| Point de contrôle | Viewing evidence | Separate functional evidence |
|---|---|---|
| Finished baseline | Agreed view and existing surface indications | Dimensions and specified surface features |
| Assembled condition | Access, target visibility, and new indications near interfaces | Assembly record and agreed sealing or pressure assessment |
| Approved cleaning | View after the stated cleaning and drying sequence | Any required residue or cleanliness assessment |
| Relevant fluid exposure | View and material condition after the specified exposure | Required sealing, dimensional, or mechanical reassessment |
The validation owner should state what remains outside the evidence. A short first-article trial may answer a finish question without establishing long-term service life. The release decision should match the scope of the work actually performed.
Envoyer un dossier de clarté prêt pour devis
Give Suppliers the Same Requirements
A complete RFQ lets suppliers quote the same viewing task and acceptance conditions. The buyer should send the current 3D model, controlled drawing, and zone map together. The package should identify any unanswered question that needs supplier feedback.
The brief should include the following inputs. The buyer can mark an item as unresolved and request a proposal instead of leaving the requirement unstated.
| RFQ input | Information the supplier needs |
|---|---|
| Part definition | Model, drawing revision, quantity, and relevant assembly view |
| Matériau | Required PMMA grade, stock form, evidence, and substitution approval route |
| Tâche de visualisation | Target, viewing zones, direction, installed access, and inspection state |
| Interfaces | Ports, fittings, seals, nearby hardware, and assembly or service cycles |
| Service conditions | Process fluid, cleaner, concentration, temperature, pressure, and exposure profile |
| Finish and acceptance | Zone-specific outcome, reference sample, inspection method, and decision owner |
| Validation scope | Representative sample requirements, assigned tests, records, and release criteria |
| Delivery protection | Approved cleaning state, surface protection, packaging, and identification |
The overview of custom manifold requirements provides a service context for the enquiry. The quote should still state whether the proposed material, geometry, finish, and validation work are included.
Separate Base Work from Additional Evidence
The quotation should distinguish machining from finishing, sample trials, and additional verification. Each item should have a clear scope and owner. A lower price is difficult to assess if one offer excludes internal-channel finishing or the required sample checks.
The supplier should state any assumption behind its quotation. Examples include an accessible viewing face, a customer-supplied reference, or validation performed by the buyer. The buyer should resolve those assumptions before treating the offer as a complete production commitment.
Protect the Approved Appearance Between Batches
The delivery requirements should address contact with packaging, protective films, and handling materials. These materials need compatibility review where they touch the acrylic. The supplier should identify the condition in which the part will arrive and how any protection should be removed.
The repeat-order record should preserve the approved grade, finish scope, reference sample, and inspection conditions. Changes to material, fitting, cleaner, or finishing route should receive the relevant review. A retained sample and a controlled drawing give both sides a stable basis for that decision.
Discuter de vos exigences de visualisation des collecteurs acryliques
You can send your model, viewing zones, PMMA grade, fluid and cleaning conditions, fitting details, and quantity. Your enquiry can ask PTSMAKE to review the quotation scope and identify finish or validation questions that need representative samples.
ASTM D4802 is a general acrylic-sheet specification. Its public scope does not establish the suitability of a machined manifold for a specific fluid or viewing task. ↩
Chemical resistance describes how a material responds to a particular exposure. Grade-specific guidance still needs review against the actual service conditions. ↩
The PLEXIGLAS joining guide discusses screw loads and cautions against cut threads in its sheet applications. Its guidance is a reason for interface review, not a manifold port specification. ↩
The ACRYLITE finishing guide describes surface and edge treatment and associated stress concerns. It does not guarantee access or clarity inside a complex channel. ↩
Haze concerns light scattering, while luminous transmittance concerns transmitted light weighted for human vision. ASTM D1003 applies to suitable planar specimens and does not define this manifold’s acceptance limits. ↩
Crazing appears as a network of fine cracks. The Plaskolite bulletin explains stress and chemical exposure in its continuous-cast acrylic context. A different grade or assembled manifold needs its own application review. ↩