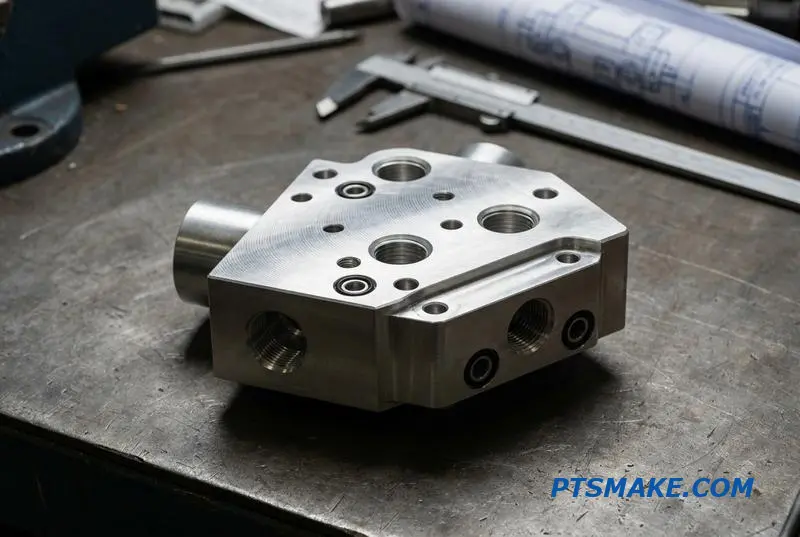
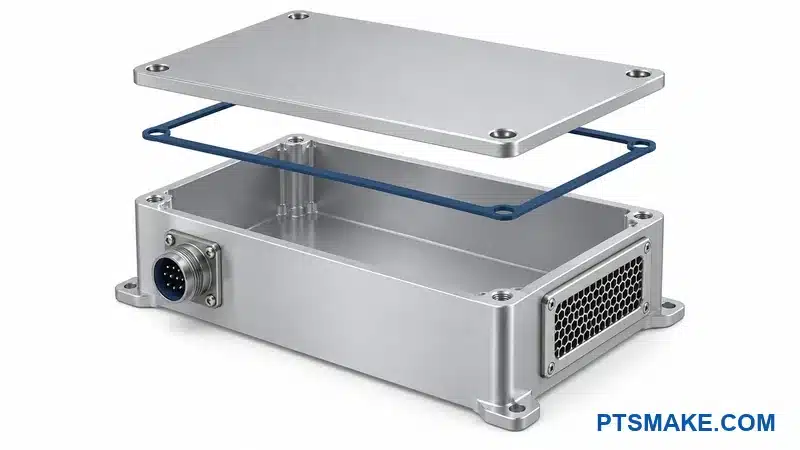
Pourquoi l'usinage CNC du PEEK coûte-t-il si cher — et quand vaut-il chaque centime ?
Recevoir un devis PEEK à 10 fois le prix de l'aluminium, c'est comme un coup de poing. Vous avez besoin de la résistance à la chaleur, de la stabilité chimique, de la performance à l'usure — mais le choc du prix vous fait douter de l'ensemble du projet. Et le mauvais fournisseur fissurera, déformera ou donnera un fini crayeux à des pièces que vous ne pouvez pas vous permettre de mettre au rebut.
L'usinage CNC du PEEK vaut le coût lorsque les pièces sont confrontées à des produits chimiques agressifs, à des températures élevées supérieures à 250°C, à des cycles d'usure intenses ou à des exigences de remplacement de métal. Pour les prototypes, les joints, les sièges de soupape et les bagues de robot, le PEEK usiné surpasse le moulage en termes de délai et de tolérance — si le fournisseur contrôle les contraintes, l'outillage et le recuit.
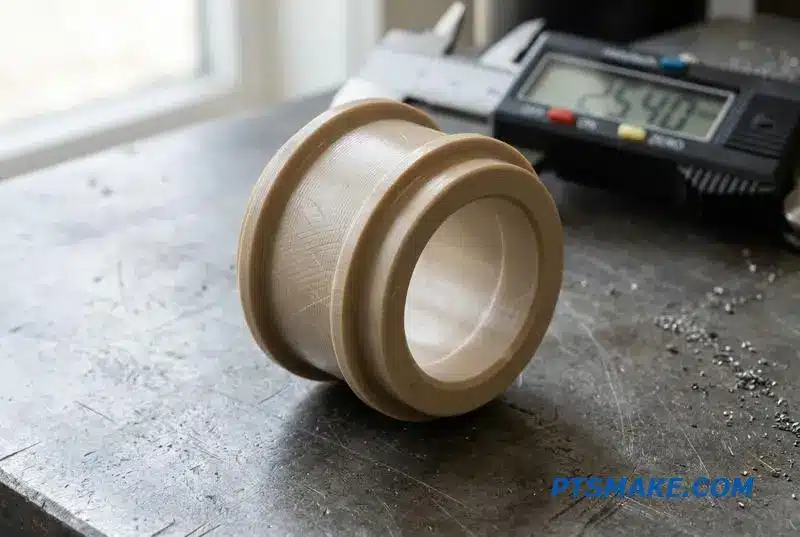
Dans ce guide, je vous expliquerai où le PEEK justifie réellement son prix, où des polymères moins chers fonctionnent tout aussi bien, et ce qu'il faut demander aux fournisseurs pour que vos pièces ne tombent pas en panne à l'arrivée. Plongeons-y.
Pourquoi les pièces en PEEK coûtent 10 fois plus cher que leurs jumelles en aluminium
Lorsque vous comparez les devis, la différence de prix est frappante. Une pièce en PEEK peut facilement coûter dix fois plus cher que sa jumelle identique en aluminium 6061. Il ne s'agit pas d'une majoration arbitraire ; cela reflète des différences fondamentales dans le matériau et la complexité de fabrication. Le coût élevé de l'usinage CNC du PEEK se résume à quelques facteurs clés.
Les principaux facteurs de coûts
Le principal facteur est la matière première. Le polymère PEEK est significativement plus cher par kilogramme que le lingot d'aluminium. Deuxièmement, l'usinage du PEEK est beaucoup plus difficile. Il nécessite des connaissances et des équipements spécialisés pour gérer ses propriétés. Enfin, l'usure des outils est beaucoup plus élevée, ce qui augmente le coût opérationnel.
PEEK vs Aluminium : Répartition des coûts
| Facteur de coût | PEEK (Polyétheréthercétone) | Aluminium (6061) |
|---|---|---|
| Coût des matières premières | Très élevé | Faible |
| Usinabilité | Difficile, nécessite des soins particuliers | Facile, bien compris |
| Usure des outils | Élevée, nature abrasive | Faible |
| Durée du cycle | Plus lent, nécessite des vitesses plus faibles | Rapide |
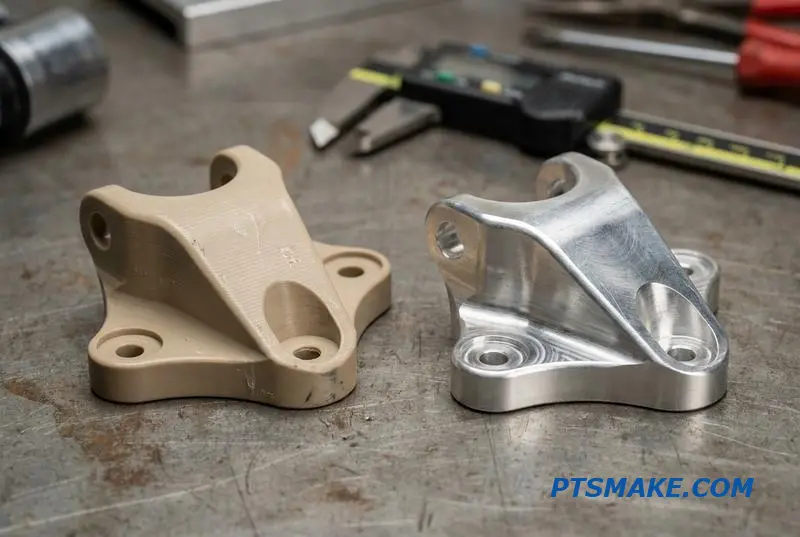
Le prix élevé du PEEK est directement lié à ses propriétés uniques, qui le rendent difficile à traiter. Contrairement à l'aluminium, le PEEK a une très faible conductivité thermique. Cela signifie que la chaleur générée pendant la coupe ne se dissipe pas facilement à travers le matériau. Au lieu de cela, elle se concentre à la pointe de l'outil, risquant de faire fondre le PEEK ou d'endommager l'outil de coupe.
Approche d'usinage spécialisée
Un usinage CNC du PEEK réussi nécessite des vitesses et des avances soigneusement contrôlées pour éviter l'accumulation de chaleur. Il exige souvent des outils spécialisés en carbure ou revêtus de diamant qui résistent à la nature abrasive du matériau. Un outil standard en acier rapide utilisé pour l'aluminium s'émousserait presque instantanément, entraînant un mauvais état de surface et une imprécision dimensionnelle. Cet outillage spécialisé et ce processus plus lent augmentent directement le coût global de la pièce.
Déchets et contrôle des processus
De plus, le coût élevé de la matière première signifie que toute pièce mise au rebut représente une perte financière importante. Cela exige un contrôle des processus extrêmement rigoureux et des opérateurs expérimentés. Lorsque nous usinons du PEEK chez PTSMAKE, nous tenons compte de ces considérations pour garantir que chaque pièce respecte les spécifications sans erreurs coûteuses. Le Température de transition du verre1 du PEEK joue également un rôle critique, car l'usinage près de cette température peut altérer les contraintes internes et la stabilité du matériau.
Le coût élevé des pièces en PEEK n'est pas arbitraire. Il découle de matières premières coûteuses, de processus d'usinage difficiles et d'une usure accrue des outils. Choisir le PEEK est un investissement dans ses performances supérieures, justifié par les exigences de l'application où l'aluminium ne peut tout simplement pas fonctionner.
Où le PEEK surpasse le métal : joints, sièges de soupape et roulements
Les métaux sont solides, mais pas toujours le meilleur choix. Dans les applications exigeantes, le Polyétheréthercétone (PEEK) offre souvent des performances supérieures. J'ai vu le PEEK résoudre des problèmes persistants là où l'acier ou l'aluminium échouaient, en particulier dans les composants qui bougent ou scellent sous contrainte.
Applications d'étanchéité critiques
Pour les joints et les sièges de valve, le PEEK offre une excellente résistance chimique et peut supporter des pressions et des températures élevées sans se déformer. Cela garantit un joint fiable et durable, réduisant les besoins de maintenance. L'usinage de sièges de valve en PEEK est une compétence clé pour créer ces pièces fiables.
Roulements et composants d'usure
Dans les roulements et les bagues, le faible frottement et la haute résistance à l'usure du PEEK sont essentiels. Contrairement au métal, il ne nécessite pas de lubrification externe dans de nombreux cas et ne se grippera pas ou ne s'écorchera pas.
| Fonctionnalité | PEEK Composant | Composant métallique (par exemple, bronze) |
|---|---|---|
| Friction | Intrinsèquement faible | Nécessite une lubrification |
| Corrosion | Inerte à la plupart des produits chimiques | Susceptible à la corrosion |
| Poids | Léger | Significativement plus lourd |
| Durée de vie | Prolongée dans des environnements difficiles | Plus courte en raison de l'usure/corrosion |
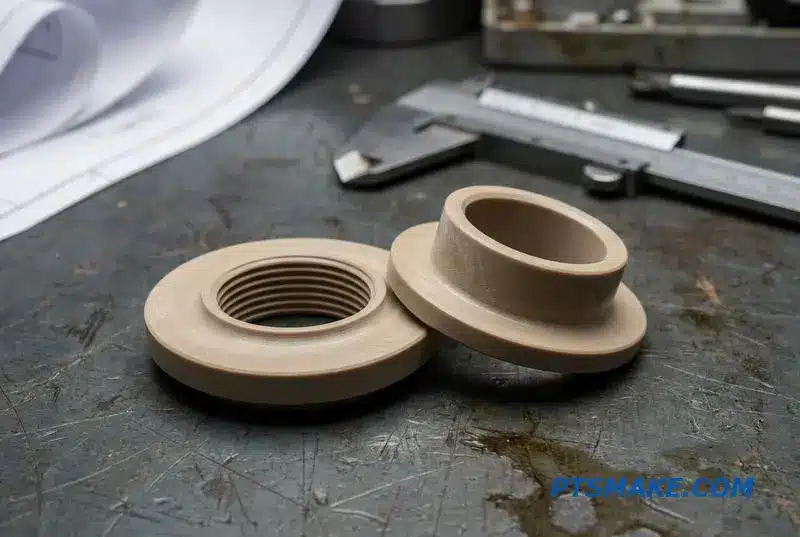
Décider entre le PEEK et le métal nécessite un examen clair de l'environnement d'exploitation. La résistance du métal est souvent son principal avantage, mais cette résistance s'accompagne de compromis comme le poids et une susceptibilité à la corrosion, qui peuvent être des points de défaillance critiques.
Le PEEK dans le contrôle des fluides et la robotique
Dans les systèmes de contrôle des fluides à haute pression, les sièges de valve métalliques peuvent se corroder ou s'user à cause des milieux abrasifs. Les joints et sièges en PEEK résolvent ce problème. Ils maintiennent une stabilité dimensionnelle sous pression et résistent aux produits chimiques agressifs, assurant l'intégrité du système. C'est là que la précision peek usinage cnc prouve vraiment sa valeur.
Pour les mécanismes robotiques, le poids et le frottement sont des préoccupations constantes. L'utilisation du PEEK pour les roulements, les bagues et les plaques d'usure réduit la masse globale. Cela permet des mouvements plus rapides et une consommation d'énergie plus faible. L'étude du frottement et de l'usure, ou Tribologie2, est centrale ici. Les propriétés autolubrifiantes du PEEK en font un matériau idéal pour roulement PEEK CNC des applications.
| Application | Problème courant des métaux | Avantage du PEEK et Conditions de fonctionnement |
|---|---|---|
| Siège de valve de pompe chimique | Corrosion due aux acides | Inertie chimique ; jusqu'à 250°C |
| Bague de bras robotique | Grippage, nécessite de la graisse | Autolubrifiant ; taux de cycles élevés |
| Joint d'outil de fond de puits | Défaillance sous pression/chaleur | Haute résistance ; >150°C, >10 000 psi |
| Composant de manipulation de wafers | Génération de particules | Faible dégazage ; compatible salle blanche |
Choisir le PEEK ne se limite pas à une simple substitution de matériau. C'est une amélioration de conception pour les composants dans des environnements exigeants. Les avantages en termes de performance et de longévité justifient souvent le passage des métaux traditionnels, en particulier dans les applications de précision développées dans des installations comme PTSMAKE.
Le PEEK est une amélioration stratégique pour des rôles spécifiques à forte contrainte. Pour les joints, les sièges de soupape et les roulements dans des environnements difficiles, sa combinaison de résistance chimique, de faible frottement et de stabilité thermique offre des performances et une longévité que les métaux ne peuvent souvent pas égaler.
Le point fort du contrôle des fluides : le PEEK dans les vannes et les collecteurs
Dans le contrôle des fluides, les matériaux sont constamment confrontés à la pression, à la température et à la corrosion. Trouver un matériau qui excelle dans tous ces domaines est essentiel. Le PEEK (Polyétheréthercétone) s'impose constamment comme un matériau de premier ordre pour les composants critiques de vannes et de collecteurs, offrant une combinaison unique de propriétés.
Pourquoi le PEEK excelle
Le PEEK offre une alternative robuste aux métaux et autres polymères. Sa stabilité inhérente assure des performances fiables dans les systèmes où la défaillance n'est pas une option. Cela en fait un choix privilégié pour les applications à enjeux élevés où la précision et la durabilité sont primordiales.
PEEK vs Acier Inoxydable
| Propriété | PEEK | Acier inoxydable 316 |
|---|---|---|
| Poids | Léger | Lourd |
| Résistance chimique | Excellent (Large spectre) | Bon (Se corrode avec les chlorures) |
| Usinabilité | Bon | Modéré |
| Capacité d'étanchéité | Excellent (S'adapte bien) | Faible (Nécessite des joints souples) |
Cet équilibre de propriétés fait de l'usinage CNC du PEEK un choix stratégique pour la création de composants qui optimisent les systèmes de contrôle des fluides.
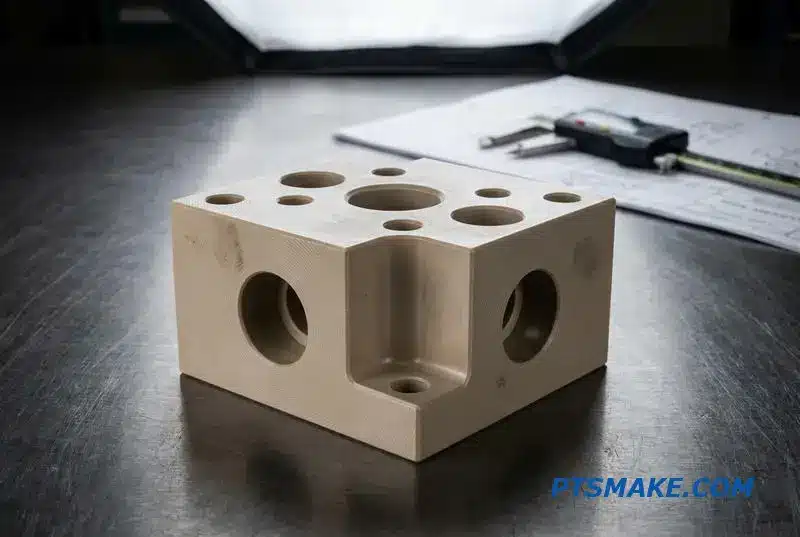
Lorsque nous examinons de plus près les systèmes de contrôle des fluides, les avantages du PEEK deviennent très clairs. Son utilisation dans les corps de vannes, les sièges, les pistons et les isolants n'est pas accidentelle. Le matériau résout des problèmes spécifiques qui affligent les systèmes hydrauliques et pneumatiques manipulant des fluides agressifs.
Le PEEK dans les systèmes exigeants
Par exemple, sa résistance chimique exceptionnelle le rend idéal pour manipuler des fluides corrosifs qui dégraderaient les métaux. Beaucoup de mes projets impliquant des pièces de vannes hydrauliques en PEEK sont destinés à des systèmes qui traitent des acides, des solvants ou des produits chimiques de haute pureté, où l'inertie du matériau est non négociable.
Résistance aux attaques chimiques
La capacité du matériau à résister à la dégradation chimique est essentielle. Contrairement à de nombreux plastiques, le PEEK présente un gonflement ou un affaiblissement minimal lorsqu'il est exposé à une large gamme de substances, même à des températures élevées. Sa résistance à l' Hydrolyse3 est particulièrement importante dans les applications à vapeur ou à eau chaude.
| Milieux | Compatibilité avec le PEEK |
|---|---|
| Fluides hydrauliques | Excellent |
| Acide sulfurique (dilué) | Excellent |
| Hydroxyde de sodium | Excellent |
| Carburant aviation | Excellent |
Précision l'usinage de sièges de vannes en PEEK est essentiel car le faible coefficient de frottement du matériau assure une étanchéité parfaite et un actionnement en douceur, réduisant l'usure sur des millions de cycles. Dans les composants pneumatiques en PEEK, sa stabilité thermique empêche la déformation sous l'effet de l'air à haute pression et haute température.
Le PEEK est un matériau optimal pour les composants critiques de contrôle des fluides comme les vannes et les collecteurs. Sa résistance chimique supérieure, sa stabilité thermique et son faible frottement offrent fiabilité et longévité dans les systèmes hydrauliques et pneumatiques, surpassant les matériaux traditionnels dans les environnements agressifs.
Le PEEK dans les robots : des pièces d'usure légères qui durent plus longtemps que le plastique
En robotique, l'usure et la déchirure sont des ennemis constants de la disponibilité. Les plastiques standard comme le nylon et l'acétal échouent souvent dans les applications à cycle élevé en raison de l'accumulation de chaleur et de la fatigue des matériaux. Cela entraîne des temps d'arrêt coûteux et des cycles de maintenance fréquents, ce qui, j'ai pu le constater, frustre de nombreuses équipes d'ingénierie.
Le problème avec les plastiques conventionnels
Les matériaux conventionnels ne peuvent pas supporter le stress répétitif et le frottement rencontrés dans les articulations et actionneurs robotiques modernes. Ils se déforment sous charge et perdent leur stabilité dimensionnelle à des températures de fonctionnement élevées. Cela compromet la précision et la fiabilité du robot au fil du temps, un point de défaillance critique.
Le PEEK comme solution durable
C'est là que le PEEK excelle. Sa résistance mécanique supérieure et sa stabilité thermique le rendent idéal pour les composants exigeants. En passant au PEEK pour les pièces d'usure critiques, les ingénieurs peuvent prolonger considérablement la durée de vie opérationnelle de leurs systèmes robotiques et réduire les calendriers de maintenance.
| Fonctionnalité | PEEK | POM (acétal) | Nylon 6/6 |
|---|---|---|---|
| Temp. de service max. (°C) | 250 | 90 | 95 |
| Résistance à la traction (MPa) | 95 | 65 | 80 |
| Résistance à l'usure | Excellent | Bon | Juste |
| Résistance chimique | Excellent | Bon | Bon |
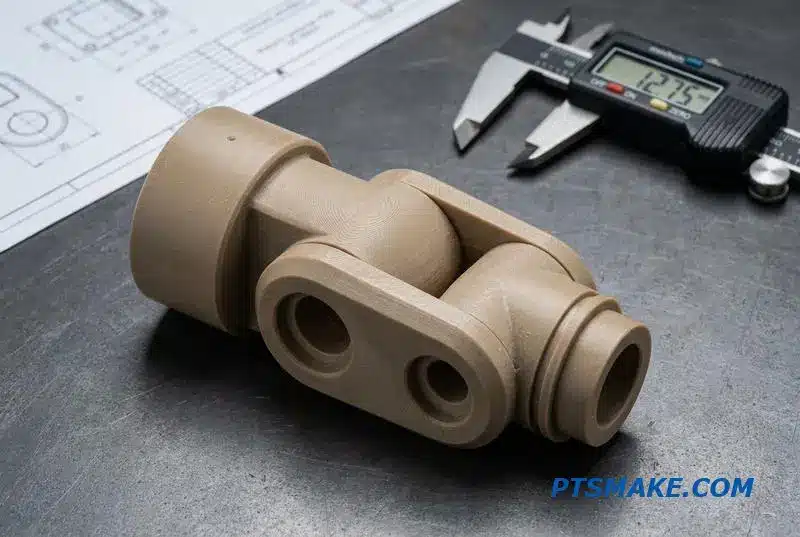
Lors de la conception de systèmes robotiques, le choix du matériau a un impact direct sur les performances à long terme. Pour des composants comme les bagues, les engrenages et les rouleaux, le débat se concentre souvent sur le PEEK par rapport aux polymères plus courants. Bien que le nylon et le POM conviennent aux applications moins exigeantes, ils ne peuvent pas égaler la résilience du PEEK.
Bagues et engrenages à cycle élevé
Dans les systèmes à mouvement continu, la chaleur générée par le frottement est un problème majeur. Nous avons mené des tests montrant que les pièces en nylon dans les articulations robotiques peuvent se déformer après plusieurs milliers de cycles. Une bague en PEEK, cependant, maintient son intégrité bien au-delà, grâce à son faible taux d'usure et à sa température de déflexion thermique élevée.
Composants d'actionnement et isolants
Les excellentes propriétés diélectriques du PEEK en font également un candidat de choix pour les supports d'isolants électriques au sein des moteurs et des actionneurs. Il offre un support structurel sans compromettre la sécurité électrique. Cette capacité à double usage simplifie la conception et améliore la fiabilité dans les assemblages robotiques compacts, où l'espace et les performances sont tous deux critiques. Le faible du matériau Coefficient de frottement4 réduit davantage la perte d'énergie lors de l'actionnement. Chez PTSMAKE, notre expérience en usinage CNC du PEEK garantit que ces pièces complexes respectent des tolérances strictes pour des performances optimales.
Le PEEK offre une résistance à l'usure et une stabilité thermique supérieures pour les composants robotiques critiques. Cela en fait une amélioration stratégique par rapport aux plastiques standard comme le nylon ou le POM, prolongeant la durée de vie opérationnelle d'un robot et réduisant considérablement les coûts de maintenance à long terme et les temps d'arrêt.
PEEK vs PTFE vs Nylon : choisir le bon plastique haute performance
Les ingénieurs optent souvent par défaut pour le PEEK pour les applications exigeantes, mais ce n'est pas toujours le choix le plus pratique ou le plus rentable. Comprendre les forces spécifiques du PTFE et du nylon peut conduire à de meilleurs résultats de conception et à des économies de coûts significatives. La clé est de faire correspondre le matériau au besoin opérationnel exact.
Comparaison des biens clés
Choisir le bon matériau implique un compromis entre performance et budget. Le PEEK offre les performances les plus élevées mais à un prix premium. Le PTFE et le nylon offrent une excellente valeur pour des applications spécifiques où leurs propriétés uniques brillent.
| Propriété | PEEK | PTFE | Nylon |
|---|---|---|---|
| Temp. de service max. | Environ 250°C (482°F) | Environ 260°C (500°F) | Environ 85°C (185°F) |
| Résistance à l'usure | Excellent | Bon (Autolubrifiant) | Très bon |
| Niveau de coût | Haut | Moyen | Faible |
Quand choisir chaque matériau
PEEK
Sélectionnez le PEEK pour les composants soumis à une chaleur extrême, des environnements chimiques agressifs ou des situations de charge élevée. Il est idéal pour les pièces aérospatiales, médicales et semi-conductrices.
PTFE
Utilisez le PTFE là où un faible frottement et une inertie chimique sont critiques. Il excelle dans les joints d'étanchéité, les garnitures et les surfaces antiadhésives, mais pas pour les pièces structurelles.
Nylon
Le nylon est un cheval de bataille pour les pièces mécaniques comme les engrenages, les roulements et les bagues en raison de sa ténacité et de sa résistance à l'usure à faible coût.
Lorsque nous allons au-delà des propriétés de base, les différences d'usinage deviennent critiques. D'après mon expérience chez PTSMAKE, les nuances de peek usinage cnc par rapport au travail avec le PTFE ou le nylon ont un impact direct sur les délais des projets et la qualité finale des pièces. Le choix du matériau ne se limite pas aux données de performance.
Résistance aux produits chimiques et à l'environnement
Le PEEK se distingue par sa résistance exceptionnelle à un large spectre de produits chimiques, de vapeur et de radiations. Le PTFE est presque inerte, résistant à presque tous les produits chimiques industriels. Le nylon, cependant, a une faible résistance aux acides et bases forts et peut absorber l'humidité, ce qui peut affecter sa stabilité dimensionnelle.
Usinabilité et implications de coût
Chaque matériau se comporte différemment sur une machine CNC. Le PEEK est dur et abrasif, nécessitant un outillage spécifique pour gérer l'usure. Bien que stable, le coût de la matière première est le principal moteur de son prix élevé. Bonne usinage PEEK vs PTFE connaissance est essentielle pour éviter des problèmes comme la fusion.
Le PTFE est mou et peut être difficile de maintenir les tolérances sans techniques spécialisées pour éviter la déformation. Le nylon s'usine facilement, mais sa tendance à absorber l'humidité signifie qu'il doit être manipulé correctement avant l'usinage pour garantir la précision dimensionnelle. C'est un point de défaillance courant dans les projets PEEK vs nylon CNC projets. La Rigidité diélectrique5 est également un facteur clé dans certaines applications électroniques.
| Facteur | PEEK | PTFE | Nylon |
|---|---|---|---|
| Usure des outils | Haut | Faible | Faible |
| Vitesse d'usinage | Modéré | Haut | Haut |
| Stabilité dimensionnelle | Excellent | Juste | Bonne (si sec) |
| Coût relatif | $$$$ | $$ | $ |
Choisir le bon plastique haute performance consiste à équilibrer les exigences spécifiques de l'application avec votre budget. Alors que le PEEK est un matériau polyvalent supérieur pour les conditions extrêmes, le PTFE et le nylon offrent d'excellentes solutions rentables pour les applications nécessitant respectivement une lubrification ou une ténacité mécanique.
Pourquoi le PEEK se fissure sous contrainte — et comment concevoir pour l'éviter
Le PEEK est un matériau fantastique, mais il peut échouer de manière inattendue en raison de la fissuration sous contrainte. Ce problème remonte souvent aux contraintes internes bloquées dans la pièce pendant la fabrication ou à de mauvais choix de conception. Comprendre les causes est la première étape vers la prévention.
Facteurs clés de la fissuration sous contrainte du PEEK
Les coupables les plus courants sont les coins internes vifs et les taux de refroidissement inégaux. Ces facteurs créent des points de concentration de contrainte où les fissures peuvent commencer. Dans notre expérience de l'usinage CNC du PEEK, le contrôle de ces variables est essentiel pour la longévité et la performance des pièces.
| Facteur | Impact sur la fissuration sous contrainte |
|---|---|
| Taux de refroidissement | Un refroidissement rapide et inégal bloque les contraintes. |
| Coins tranchants | Concentration des contraintes, créant des points faibles. |
| Épaisseur de la paroi | Les changements brusques provoquent un retrait différentiel. |
| Recuit | Soulage les contraintes internes après l'usinage. |
Une conception et un contrôle de processus appropriés ne sont pas facultatifs ; ils sont essentiels pour des composants PEEK fiables.
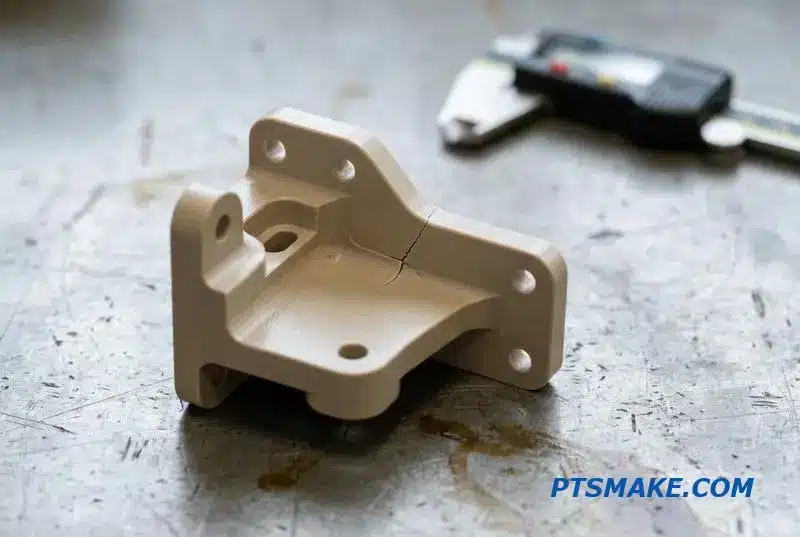
Rôle de l'usinage dans la formation des contraintes
La sensibilité du PEEK à la fissuration n'est pas seulement une propriété du matériau ; elle est fortement influencée par le processus de fabrication. Chaque coupe effectuée lors de l'usinage CNC introduit de la chaleur et une force mécanique. Si elle n'est pas gérée correctement, cela accumule des contraintes internes Contrainte résiduelle6, qui est la contrainte restant dans le matériau après que les forces externes sont supprimées.
C'est pourquoi la sélection des outils et les paramètres de coupe sont si importants. L'utilisation d'outils tranchants, de vitesses d'avance appropriées et d'un liquide de refroidissement adéquat aide à minimiser la contrainte induite pendant l'usinage. Chez PTSMAKE, nous avons développé des protocoles spécifiques pour le PEEK afin d'assurer la stabilité des pièces.
Liste de contrôle de la conception et du contrôle des processus
Après l'usinage, un cycle de recuit est souvent le meilleur moyen de soulager ces contraintes accumulées. Il permet aux chaînes polymères de se détendre pour atteindre un état plus stable. Négliger cette étape peut entraîner une défaillance prématurée des pièces en PEEK, en particulier dans des environnements chimiquement agressifs ou à haute température.
| Point de contrôle | Mesures recommandées |
|---|---|
| Rayons internes | Rayon minimum de 0,5 mm ; plus grand est mieux. |
| Outillage | Utiliser des outils tranchants et neufs spécifiquement pour les polymères. |
| Refroidissement | Appliquer un liquide de refroidissement constant et à haute pression. |
| Recuit | Effectuer un cycle de détente après usinage. |
Le contrôle de la fissuration sous contrainte du PEEK exige une attention à la fois à la conception et à la fabrication. En gérant les rayons internes, l'épaisseur des parois et les processus post-usinage comme le recuit, nous pouvons prévenir la défaillance des pièces en PEEK. Cela garantit que les composants fonctionnent de manière fiable dans des conditions exigeantes.
Quelles tolérances les pièces en PEEK peuvent réellement maintenir
Lorsque l'on discute de l'usinage CNC du PEEK, la première chose à comprendre est que le PEEK est un polymère haute performance, pas un métal. Cette distinction est essentielle pour fixer des attentes réalistes en matière de tolérances. Ses propriétés, en particulier la dilatation thermique, dictent ce qui peut être constamment atteint.
Ancrer les attentes dans la réalité
De nombreux ingénieurs attendent du PEEK une précision comparable à celle du métal. Bien que des tolérances très serrées soient possibles, les atteindre nécessite des connaissances spécialisées. La tendance du matériau à se dilater et à se contracter avec les changements de température est un facteur principal que nous devons gérer tout au long du processus d'usinage et d'inspection.
Tolérances d'usinage réalisables
D'après nos tests, la tolérance d'usinage standard du PEEK peut être maintenue de manière fiable. Pour les caractéristiques critiques, des tolérances plus serrées sont possibles mais nécessitent un environnement contrôlé et des stratégies d'usinage spécifiques. Voici un guide général.
| Type de caractéristique | Tolérance standard | Tolérance de précision |
|---|---|---|
| Diamètres/Longueurs | ±0,005" (±0,127mm) | ±0,001" (±0,025mm) |
| Positions des trous | ±0,003" (±0,076mm) | ±0,002" (±0,050 mm) |
| Planéité/Parallélisme | 0,002"/pouce | 0,001"/pouce |
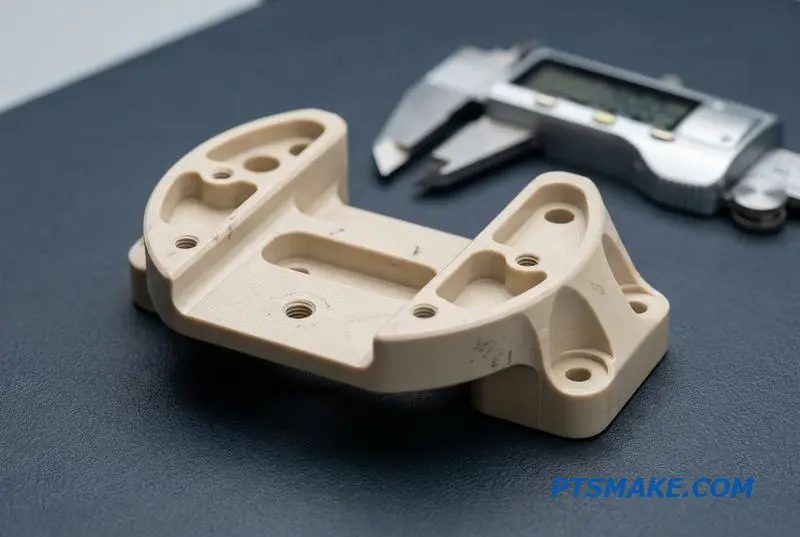
Un problème courant que nous rencontrons est l'inadéquation entre les spécifications de conception et le comportement du matériau. La stabilité dimensionnelle du PEEK est excellente pour un polymère, mais il bouge toujours plus que les métaux. Cela devient évident lors de l'inspection, où la température ambiante joue un rôle significatif.
L'impact de la dilatation thermique
Le Coefficient de dilatation thermique7 (CTE) pour le PEEK est beaucoup plus élevé que celui de l'acier ou de l'aluminium. Une pièce usinée à 22°C pourrait être hors spécification si elle est inspectée dans une pièce à 25°C. Ce n'est pas une erreur d'usinage ; c'est de la physique.
| Matériau | CTE (par °C) |
|---|---|
| PEEK | Environ 55 x 10⁻⁶ |
| Aluminium | ~23 x 10-⁶ |
| Acier | ~12 x 10-⁶ |
Assurer une inspection équitable
Pour éviter les litiges, spécifiez une température d'inspection standard sur vos dessins, généralement 20°C (68°F). Cela crée une norme équitable et reproductible pour le fabricant et le client. Chez PTSMAKE, nous contrôlons notre environnement d'inspection pour garantir que toutes les mesures de tolérance CNC plastique sont précises et fiables. Cette étape simple harmonise les attentes et garantit que les pièces fonctionnent comme prévu.
Comprendre les propriétés matérielles du PEEK, en particulier sa dilatation thermique, est essentiel pour un usinage CNC du PEEK réussi. Fixer des tolérances réalistes et définir une température d'inspection standard sur les dessins garantit que les pièces répondent aux exigences fonctionnelles sans complications inutiles lors du contrôle qualité.
Pourquoi votre PEEK sort de la machine crayeux ou filandreux
Si vos pièces en PEEK présentent une surface crayeuse ou des bords filandreux, vous voyez des signes d'usinage incorrect. Ce ne sont pas seulement des défauts cosmétiques. Ils indiquent souvent que l'intégrité du matériau pourrait être compromise en raison d'une chaleur excessive ou d'un engagement incorrect de l'outil pendant le processus d'usinage CNC du PEEK.
Défauts visuels courants
Un mauvais état de surface peut entraîner une défaillance prématurée de la pièce. Comprendre les indices visuels est la première étape pour diagnostiquer la cause profonde. Cela aide à garantir que le composant final répond aux exigences esthétiques et fonctionnelles pour les applications exigeantes.
Qu'est-ce qui cause un mauvais état de surface du PEEK ?
Les problèmes les plus courants proviennent de la gestion de la chaleur et de la sélection des outils. Les outils émoussés, les vitesses incorrectes ou les vitesses d'avance inadéquates sont les principaux coupables. Nous pouvons retracer chaque défaut visuel jusqu'à un paramètre spécifique qui nécessite un ajustement.
| Défaut | Cause première |
|---|---|
| Surface crayeuse/blanche | Outillage émoussé, chaleur excessive |
| Bavures filandreuses | Faible vitesse d'avance, géométrie d'outil incorrecte |
| Décoloration (Brun/Foncé) | Vitesse de broche élevée, liquide de refroidissement insuffisant |
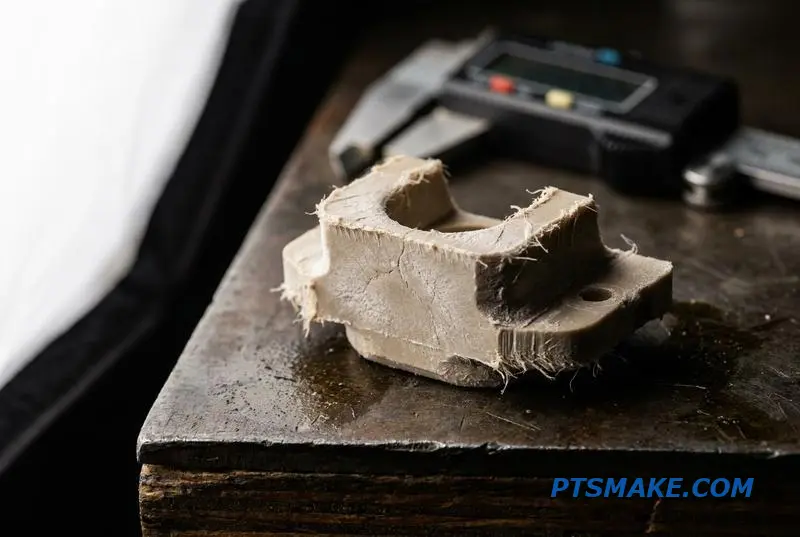
Obtenir une haute qualité qualité de finition d'usinage du PEEK sur le PEEK consiste à gérer la chaleur et la formation de copeaux. L'objectif est de cisailler le matériau proprement, et non de le pousser ou de le faire fondre. Cela nécessite plus que de simples réglages machine standard ; cela exige un processus optimisé spécifiquement pour ce polymère haute performance.
Optimisation de l'outillage et des paramètres
Chez PTSMAKE, nous utilisons des outils en carbure non revêtu ou revêtus de diamant, extrêmement tranchants. Les arêtes vives réduisent les forces de coupe et minimisent la génération de chaleur. La nature inhérente du PEEK Ductilité8 est la raison pour laquelle il peut produire des copeaux longs et filandreux si les vitesses d'avance sont trop lentes. Une vitesse d'avance plus élevée encourage en fait le copeau à se briser proprement.
Critères d'acceptation pour les composants en PEEK
Une pièce en PEEK bien usinée est facilement identifiable. D'après notre expérience, un bon ébavurage du PEEK devrait être presque inutile si l'usinage initial est correct. Ci-dessous sont les normes que nous utilisons pour distinguer le bon travail du mauvais.
| Critères | Standard acceptable | Défaut inacceptable |
|---|---|---|
| Finition de la surface | Lisse, semi-brillant, couleur constante | Taches crayeuses, blanches ou décolorées |
| Qualité des bords | Bords nets et tranchants avec un minimum de bavures | Bavures filandreuses, fondues ou épaisses |
| Précision dimensionnelle | Dans les tolérances spécifiées | Hors tolérance en raison de la déformation thermique |
Une finition crayeuse ou filandreuse sur le PEEK est le résultat direct d'un outillage inapproprié et de paramètres d'usinage incorrects. L'obtention d'une qualité finition de surface PEEK CNC nécessite un contrôle précis de la chaleur, de la netteté de l'outil et des vitesses d'avance pour gérer efficacement les propriétés uniques du matériau.
Recuit du PEEK : l'étape que les fournisseurs bon marché ignorent
Lorsque vous recevez une pièce en PEEK qui semble parfaite mais qui échoue plus tard, la cause est souvent une contrainte invisible. L'usinage introduit des contraintes internes dans le PEEK. Sans traitement approprié, cela peut entraîner un gauchissement ou une fissuration au fil du temps, en particulier dans les applications exigeantes.
Le coût caché de l'omission d'une étape
De nombreux fournisseurs sautent le recuit pour réduire les devis. Ce raccourci compromet l'intégrité à long terme du composant. Une pièce qui se déforme ou tombe en panne en service est bien plus coûteuse qu'une pièce qui a été correctement traitée dès le départ.
Résultats du recuit vs. non-recuit
| Fonctionnalité | PEEK non recuit | PEEK recuit |
|---|---|---|
| Stabilité dimensionnelle | Pauvre | Excellent |
| Stress interne | Haut | Minime |
| Risque de fissuration | Haut | Faible |
| Fiabilité à long terme | Imprévisible | Prévisible |
Ce simple traitement thermique est une partie critique de l'usinage CNC PEEK fiable.
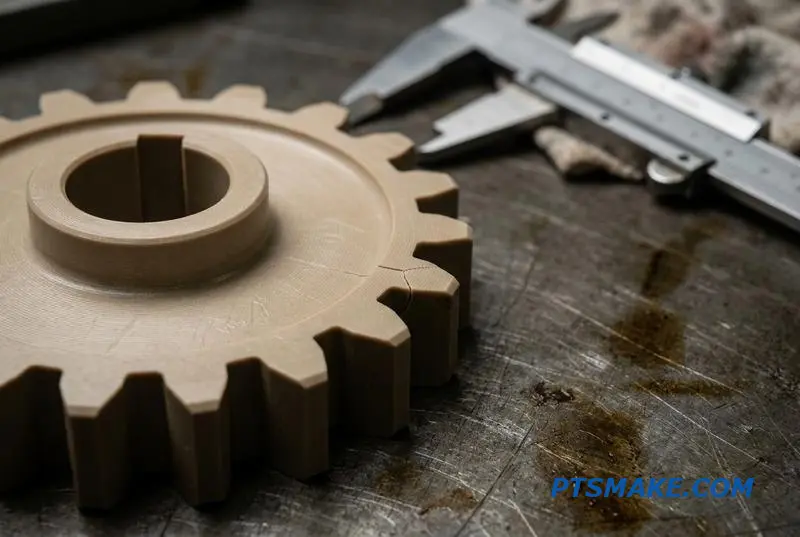
Lors de l'usinage CNC du PEEK, de la matière est retirée, ce qui perturbe la structure interne du polymère et crée des contraintes. Le recuit est un processus de chauffage et de refroidissement contrôlé qui permet au matériau de se détendre, soulageant ainsi cette contrainte. Cette étape est cruciale pour toute pièce nécessitant des tolérances serrées ou une stabilité à long terme.
Pourquoi le recuit ajoute coût et temps
Le processus nécessite des fours spécialisés et une surveillance attentive, ce qui ajoute à la fois au coût et au délai. Un cycle de recuit de détente de contraintes typique pour le PEEK peut ajouter une journée complète à la production. Les fournisseurs bon marché l'omettent souvent, pariant que la pièce ne tombera pas en panne immédiatement. C'est un pari que vous ne voulez pas prendre sur des composants critiques.
Décider de recuire
| Facteur | Justification pour l'omission | Justification pour le recuit |
|---|---|---|
| Tolérance | Lâche / Non critique | Serré / ±0,05 mm ou moins |
| Application | Prototypes, vérifications d'ajustement | Pièces fonctionnelles, porteuses |
| Environnement | Température ambiante stable | Températures variables ou élevées |
| Conséquence de l'échec | Faible | Élevé (par exemple, médical, aérospatial) |
L'augmentation Cristallinité9 du recuit améliore les propriétés mécaniques. Chez PTSMAKE, nous le recommandons presque toujours pour les pièces fonctionnelles. Vous devriez toujours demander à votre fournisseur : "Le recuit est-il inclus dans ce devis ?"
Sauter le processus de recuit sur le PEEK usiné est une fausse économie. Cela compromet la stabilité dimensionnelle et augmente le risque de fissuration. Pour des pièces fiables et performantes, confirmez toujours avec votre fournisseur que cette étape critique de détente de contraintes est incluse dans leur processus.
PEEK usiné vs PEEK moulé par injection : quelle est la bonne voie ?
Choisir entre l'usinage et le moulage par injection pour les pièces en PEEK se résume souvent au volume. De nombreux ingénieurs optent par défaut pour le moulage, mais pour les pièces personnalisées à faible volume, cela peut être une erreur coûteuse. L'usinage CNC du PEEK est le grand gagnant pour les prototypes et les petites séries de production.
Le point de croisement
La clé est de comprendre le point de croisement des coûts et des délais. L'usinage évite un outillage coûteux, le rendant plus rapide et plus abordable pour les quantités initiales. Le moulage nécessite un investissement initial important dans les moules, qui ne devient rentable qu'à des volumes élevés.
Comparaison des coûts initiaux et des délais
| Processus | Coût de l'outillage | Coût par pièce (faible volume) | Délai d'exécution (prototypes) |
|---|---|---|---|
| Usinage CNC | Aucun | Plus élevé | Jours |
| Moulage par injection | Haut | Plus bas | Semaines à mois |
Ce compromis est fondamental. Pour toute quantité inférieure à quelques centaines de pièces, l'économie favorise presque toujours l'usinage CNC du PEEK, surtout lorsque des tolérances serrées sont une exigence.
Quand usiner le PEEK
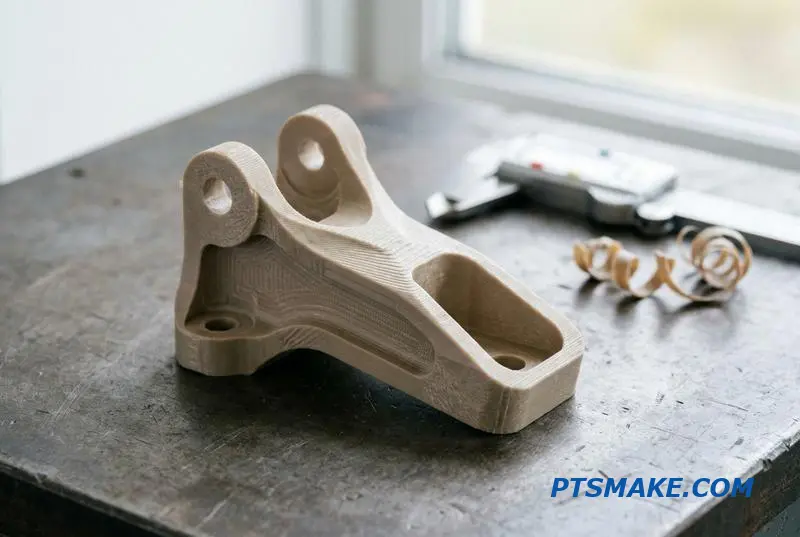
Au-delà du coût, la performance est un facteur critique. L'usinage à partir d'un matériau brut solide offre des propriétés mécaniques constantes et une stabilité dimensionnelle supérieure. Ceci est essentiel pour les composants où la précision ne peut être compromise. Le processus retire de la matière, évitant les contraintes internes courantes dans le moulage.
Prototypes et itérations
Pour le prototypage rapide, l'usinage est imbattable. Les modifications de conception peuvent être mises en œuvre immédiatement sans attendre un nouvel outillage. Cette agilité est cruciale dans les cycles de développement de produits où les tests et l'affinage sont constants. Chaque itération est rapide et rentable.
Géométries complexes et tolérances serrées
Le moulage par injection a du mal avec les coins internes très vifs ou les contre-dépouilles sans un outillage complexe et coûteux. Selon notre expérience chez PTSMAKE, l'usinage CNC du PEEK atteint facilement des tolérances aussi serrées que ±0,005 mm. Les pièces moulées présentent également un certain niveau de Anisotropie10 en raison de l'écoulement du polymère pendant l'injection, ce qui peut affecter les performances.
Matrice de décision : Volume vs. Tolérance
| Volume de la pièce | Tolérance large | Tolérance serrée | Processus recommandé |
|---|---|---|---|
| 1-100 | Usinage | Usinage | Usinage CNC du PEEK |
| 100-1,000 | Usinage/Moulage | Usinage | L'usinage est souvent préférable |
| 1,000-10,000+ | Moulage | Moulage/Usinage | Le moulage est rentable |
Ce cadre aide à clarifier pourquoi choisir le bon processus dès le départ économise à la fois du temps et de l'argent.
Pour les prototypes, les petites séries et les pièces de haute précision, l'usinage CNC du PEEK offre rapidité, flexibilité et fiabilité. Le moulage par injection ne devient le choix logique que lorsque le volume de production est suffisamment élevé pour justifier l'investissement initial important en outillage et les délais de livraison plus longs.
Usinage du PEEK sur une fraiseuse vs un tour : adaptation du processus par géométrie
Le choix du bon processus pour l'usinage CNC du PEEK dépend entièrement de la géométrie de la pièce. La forme d'une pièce dicte si le fraisage ou le tournage est plus efficace et rentable. La symétrie de rotation est le facteur décisif clé.
Fraisage pour les géométries complexes
Les pièces complexes et non symétriques comme les collecteurs ou les boîtiers sont les mieux adaptées au fraisage du PEEK. Ces composants ont souvent des caractéristiques sur plusieurs faces qui ne peuvent pas être créées sur un tour.
Tournage pour les géométries symétriques
Les pièces cylindriques, telles que les bagues, les joints et les anneaux, sont idéales pour le tournage CNC du PEEK. Ce processus est très efficace pour produire des pièces avec une symétrie de rotation, assurant la concentricité et un excellent état de surface.
| Géométrie des pièces | Processus recommandé | Pièces PEEK typiques |
|---|---|---|
| Prismatique, Asymétrique | Fraisage PEEK | Boîtiers, Corps de vannes, Collecteurs |
| Rotationnel, Symétrique | Tournage CNC PEEK | Bagues, Joints, Anneaux, Isolateurs |
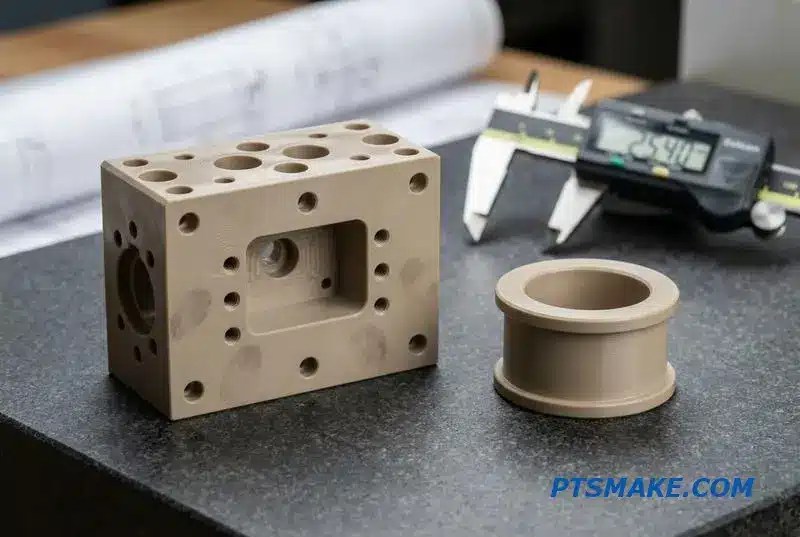
Le choix devient plus clair lorsque nous examinons les capacités spécifiques de chaque machine. Par exemple, le fraisage 5 axes est essentiel pour les composants PEEK avec des caractéristiques complexes sur plusieurs plans. Il nous permet d'usiner des géométries complexes en une seule configuration, minimisant la manipulation et améliorant la précision.
Pour les pièces PEEK tournées, l'efficacité d'un tour CNC est inégalée. Il produit rapidement des composants avec des diamètres uniformes et des caractéristiques concentriques. L'action de coupe continue produit également un excellent état de surface, ce qui est souvent une exigence critique pour les joints et les roulements.
Choisir le bon partenaire implique de poser des questions spécifiques sur leurs capacités. Chez PTSMAKE, nous guidons nos clients à travers ce processus pour s'assurer que la méthode de fabrication la plus stable et la plus rentable est choisie pour leurs composants PEEK. Efficace Maintien de la main d'œuvre11 est également crucial, surtout avec la tendance du PEEK à se déformer sous pression.
Questions clés pour votre fournisseur
| Sujet | Question à poser | Pourquoi c'est important |
|---|---|---|
| Capacité de la machine | Avez-vous des capacités de fraisage 5 axes ou de tournage multi-axes pour le PEEK ? | Confirme la capacité à produire des géométries complexes efficacement. |
| Outillage | Quels outils de coupe spécifiques utilisez-vous pour le PEEK ? | Les bons outils préviennent la fusion, les bavures et les contraintes résiduelles. |
| Expérience | Pouvez-vous partager des exemples de pièces PEEK similaires que vous avez usinées ? | Démontre une expérience pertinente avec le matériau et la géométrie. |
Choisir entre le fraisage et le tournage pour les pièces PEEK est une décision dictée par la géométrie. Sélectionner un fournisseur avec le bon équipement et l'expérience est crucial. Poser des questions ciblées garantit que votre intention de conception est satisfaite avec le processus d'usinage le plus efficace et le plus précis disponible.
Du prototype à la production : mise à l'échelle des pièces en PEEK sans surprises de rebut
La mise à l'échelle des pièces PEEK d'un prototype à la pleine production présente des défis uniques. Ce qui fonctionne pour une seule pièce échoue souvent en volume. L'objectif initial pendant l'usinage de prototypes PEEK est simplement de prouver la forme, l'ajustement et la fonction de la conception.
De un à mille
L'objectif principal est la validation. À ce stade, des outils standard et des vitesses et avances conservatrices sont utilisés. Le coût par pièce est élevé, mais l'accent est mis sur un délai d'exécution rapide et l'itération de conception, pas sur l'efficacité de fabrication. C'est une première étape critique.
Le défi de la mise à l'échelle
Lorsque vous avez besoin de mettre à l'échelle des pièces plastiques CNC, simplement répéter le processus de prototype entraîne des coûts élevés et une qualité inconsistante. La production exige efficacité, répétabilité et contrôle des processus. Cette transition est l'endroit où de nombreux projets rencontrent des rebuts inattendus et des dépassements de budget si elle n'est pas planifiée avec soin.
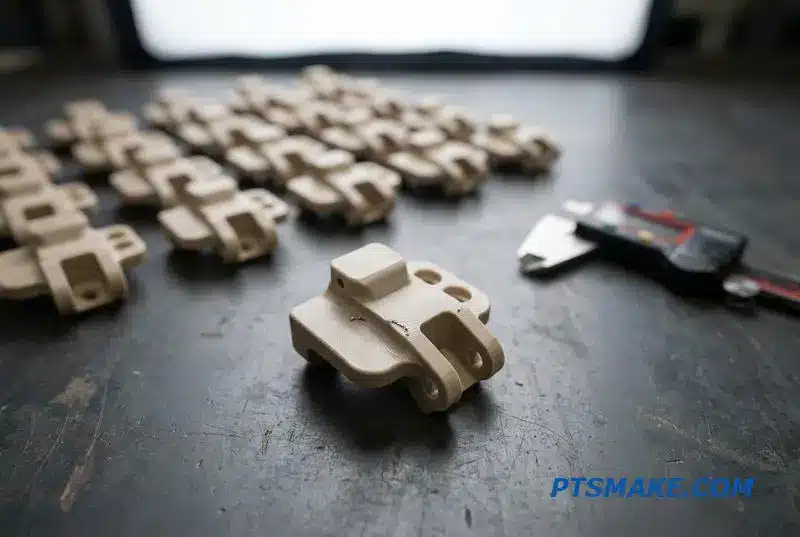
Passer à la production PEEK à faible volume exige un changement de mentalité et de stratégie. Nous passons de la validation d'une conception à la validation d'un processus. Cela signifie optimiser chaque étape pour la répétabilité et l'efficacité. Il ne s'agit pas seulement de fabriquer plus de pièces ; il s'agit de les fabriquer de manière identique et rentable.
Processus et coût par volume
L'économie change radicalement avec le volume. Par exemple, la création de dispositifs de maintien personnalisés n'est pas réalisable pour dix pièces mais devient essentielle pour mille. De même, le temps de réglage de la machine est un facteur de coût majeur pour les petits lots mais devient négligeable dans les séries à grand volume. Les processus post-usinage comme Recuit12 sont essentiels pour contrôler les contraintes résiduelles, assurant la stabilité des pièces finales.
| Niveau de production | Stratégie d'outillage | L'accent mis sur le processus | Coût par pièce (relatif) |
|---|---|---|---|
| Prototype (1-10) | Étaux et mors standard | Validation de la conception | 100% |
| Low-Volume (50-500) | Mors tendres, montages simples | Répétabilité, temps de cycle | 40-60% |
| Grand volume (1000+) | Montages personnalisés, automatisation | Efficacité maximale | 15-30% |
Chez PTSMAKE, nous aidons les clients à naviguer cette transition en planifiant l'échelle dès le premier jour. Cette approche proactive prévient les surprises coûteuses et assure une montée en puissance en douceur. Nous nous concentrons sur la création d'un plan de fabrication robuste qui évolue avec vos exigences de volume.
La mise à l'échelle réussie de la production de pièces en PEEK exige un changement stratégique de la validation de la conception à l'optimisation des processus. La planification de l'outillage, du temps de cycle et de la stabilité des matériaux dès le départ est essentielle pour éviter les surprises et contrôler les coûts à mesure que le volume augmente.
Quand le PEEK est le mauvais choix pour votre pièce
Le PEEK est un matériau phénoménal, mais ce n'est pas toujours la bonne réponse. La sur-ingénierie avec le PEEK peut gonfler inutilement les coûts du projet. L'objectif est d'adapter le matériau à l'application, et non pas seulement de choisir l'option la plus performante disponible pour vos pièces.
Comprendre le compromis coût-performance
Parfois, un polymère plus courant convient mieux. Pour les applications où la résistance extrême aux produits chimiques ou à la température n'est pas critique, d'autres matériaux offrent d'excellentes performances à une fraction du coût. Faire le bon choix est essentiel pour les séries de production soucieuses du budget.
PEEK vs Acétal : Un aperçu rapide
| Fonctionnalité | PEEK | Acétal (POM) |
|---|---|---|
| Coût relatif | Haut | Faible |
| Usinabilité | Bon | Excellent |
| Temp. Max. | ~250°C | ~90°C |
Cette simple comparaison montre pourquoi poser des questions est si important.
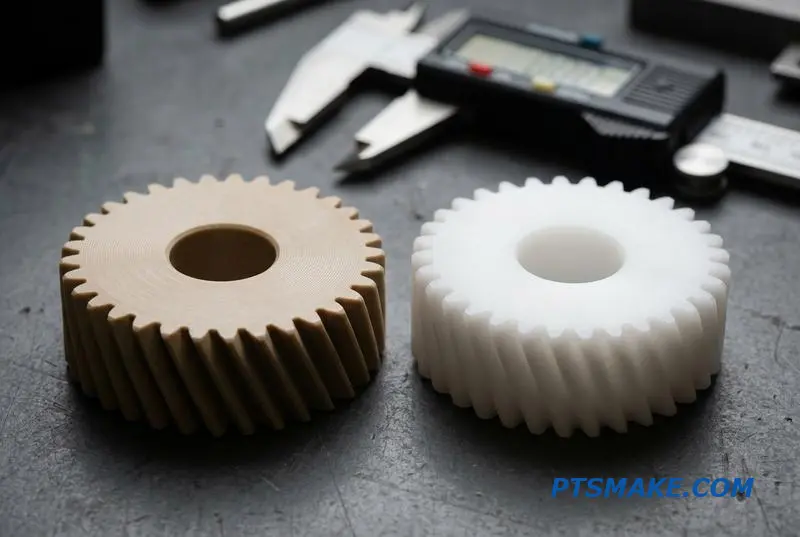
Chez PTSMAKE, nous guidons les clients vers le matériau le plus efficace, en veillant à ce qu'ils ne paient pas pour des performances dont ils n'ont pas besoin. L'honnêteté dans le choix des matériaux renforce la confiance et mène à de meilleurs partenariats à long terme. Explorons quand une alternative est le choix le plus judicieux.
Séries de production à coût contraint
Pour les projets à grand volume, le coût des matériaux est un facteur majeur. L'Acétal (POM) et le Nylon offrent d'excellentes propriétés mécaniques et sont beaucoup plus économiques. Ils sont souvent le meilleur choix pour les engrenages, les bagues et les composants structurels où les caractéristiques d'élite du PEEK sont inutiles.
Lorsque la température n'est pas un défi
Le PEEK excelle dans les environnements à haute température. Cependant, si votre pièce fonctionne en dessous de 90°C (194°F), l'Acétal est un candidat solide. Le PTFE est encore meilleur pour le froid extrême, mais sa résistance mécanique est plus faible. Choisir un matériau avec une plage thermique appropriée, non excessive, est une ingénierie intelligente. Dépasser ces limites peut entraîner Pyrolyse13.
Besoins spécifiques en usure et frottement
Bien que le PEEK ait une bonne résistance à l'usure, il n'est pas toujours le plus performant. Pour les applications à faible frottement comme les roulements ou les plaques de glissement, le PTFE est souvent supérieur. Son coefficient de frottement exceptionnellement bas en fait un choix spécialisé, et parfois meilleur.
Matrice de compromis des matériaux
| Matériau | Coût relatif | Temp. Max. (°C) | Résistance à l'usure | Meilleur pour |
|---|---|---|---|---|
| PEEK | $$$$ | 250 | Très bon | Haute performance polyvalente |
| Acétal (POM) | $ | 90 | Bon | Pièces mécaniques générales |
| PTFE | $$ | 260 | Bon (Faible frottement) | Faible frottement, joints chimiques |
| Nylon 6/6 | $ | 95 | Excellent | Résistance aux chocs élevée, patins d'usure |
Cette matrice aide à clarifier les meilleures applications pour chaque matériau dans un contexte d'usinage CNC du PEEK.
Choisir le bon matériau exige d'équilibrer les besoins de performance et le budget. Bien que le PEEK soit un polymère de premier ordre, des alternatives comme l'Acétal, le Nylon ou le PTFE peuvent offrir une solution plus pratique et rentable pour de nombreux projets d'usinage CNC, offrant les performances requises sans sur-ingénierie.
Comprendre cette propriété aide à prédire le comportement du matériau pendant l'usinage et ses performances dans les applications à haute température. ↩
Comprendre la tribologie aide les ingénieurs à concevoir des pièces mobiles plus efficaces et durables. ↩
Comprendre ce processus aide à sélectionner les matériaux pour les environnements de vapeur et d'eau à haute température. ↩
Comprendre cette valeur aide les ingénieurs à concevoir pour une plus grande efficacité dans les systèmes mécaniques en mouvement. ↩
Découvrez comment cette propriété affecte le choix des matériaux pour les isolants électriques haute performance dans les applications critiques. ↩
Comprendre la contrainte résiduelle aide à prédire la défaillance des matériaux dans les applications d'ingénierie haute performance. ↩
Cette valeur aide à prédire les changements dimensionnels, cruciaux pour les applications de haute précision dans des environnements thermiques variés. ↩
Comprendre cette propriété aide à prédire comment les matériaux forment des copeaux et des bavures pendant les processus d'usinage CNC. ↩
Comprendre ce concept aide à prédire les propriétés mécaniques et la stabilité thermique d'un polymère. ↩
Comprendre cela aide à prédire la résistance d'un matériau et son comportement sous contrainte provenant de différentes directions. ↩
Comprendre les méthodes de maintien de pièce aide à évaluer la capacité d'un fournisseur à maintenir la précision sur des pièces complexes en PEEK. ↩
Découvrez comment ce traitement thermique réduit les contraintes internes, prévenant le gauchissement et améliorant la stabilité dimensionnelle dans le PEEK usiné. ↩
Comprendre ce concept aide à sélectionner des matériaux qui peuvent résister à des applications à haute température sans se dégrader. ↩