¿Por qué el mecanizado CNC de PEEK cuesta tanto y cuándo vale cada dólar?
Recibir una cotización de PEEK 10 veces el precio del aluminio se siente como un golpe. Necesita la resistencia al calor, la estabilidad química, el rendimiento al desgaste, pero el impacto del precio le hace dudar de todo el proyecto. Y el proveedor equivocado agrietará, deformará o dejará un acabado calcáreo en piezas que no puede permitirse desechar.
El mecanizado CNC de PEEK vale la pena cuando las piezas se enfrentan a productos químicos agresivos, altas temperaturas superiores a 250 °C, ciclos de desgaste ajustados o demandas de reemplazo de metal. Para prototipos, sellos, asientos de válvula y bujes de robot, el PEEK mecanizado supera al moldeado en tiempo de entrega y tolerancia, si el proveedor controla la tensión, las herramientas y el recocido.
En esta guía, le guiaré a través de donde el PEEK realmente justifica su precio, donde los polímeros más baratos funcionan igual de bien, y qué preguntar a los proveedores para que sus piezas no fallen a la llegada. Profundicemos.
¿Por qué las piezas de PEEK cuestan 10 veces más que sus gemelas de aluminio?
Cuando compara cotizaciones, la diferencia de precio es marcada. Una pieza de PEEK puede costar fácilmente diez veces más que su gemela idéntica en aluminio 6061. Esto no es un margen arbitrario; refleja diferencias fundamentales en el material y la complejidad de fabricación. El alto costo del mecanizado CNC de PEEK se reduce a algunos factores clave.
Los principales factores que influyen en los costes
El principal impulsor es la materia prima. El polímero PEEK es significativamente más caro por kilogramo que el tocho de aluminio. En segundo lugar, el mecanizado de PEEK es mucho más desafiante. Requiere conocimientos y equipos especializados para gestionar sus propiedades. Por último, el desgaste de la herramienta es mucho mayor, lo que aumenta el costo operativo.
PEEK vs. Aluminio: Desglose de costos
| Factor de coste | PEEK (Polieteretercetona) | Aluminio (6061) |
|---|---|---|
| Coste de la materia prima | Muy alta | Bajo |
| Maquinabilidad | Difícil, requiere cuidado especial | Fácil, bien entendido |
| Desgaste de herramientas | Alta, naturaleza abrasiva | Bajo |
| Duración del ciclo | Más lento, requiere velocidades más bajas | Rápido |
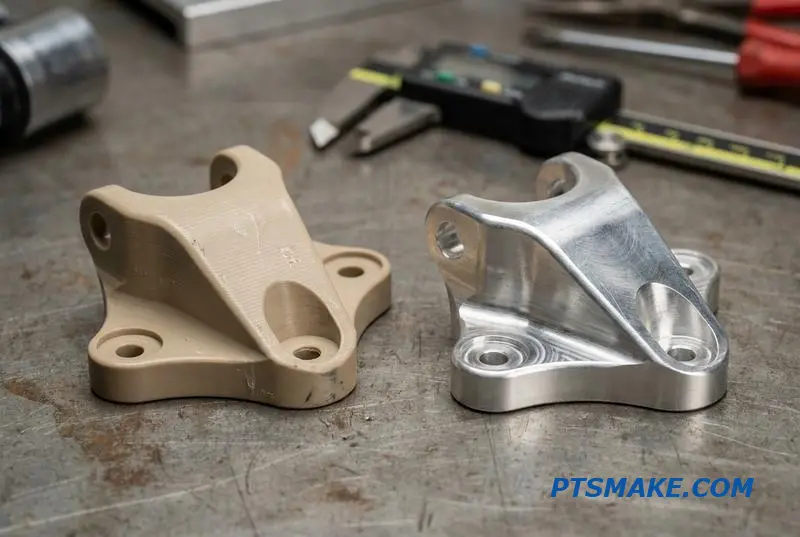
El alto precio del PEEK está directamente relacionado con sus propiedades únicas, que lo hacen difícil de procesar. A diferencia del aluminio, el PEEK tiene una conductividad térmica muy baja. Esto significa que el calor generado durante el corte no se disipa fácilmente a través del material. En cambio, se concentra en la punta de la herramienta, lo que arriesga derretir el PEEK o dañar la herramienta de corte.
Enfoque de mecanizado especializado
El mecanizado CNC de PEEK exitoso requiere velocidades y avances cuidadosamente controlados para evitar la acumulación de calor. A menudo exige herramientas especializadas de carburo o recubiertas de diamante que resistan la naturaleza abrasiva del material. Una herramienta estándar de acero de alta velocidad utilizada para aluminio se desafilaría casi instantáneamente, lo que llevaría a un acabado superficial deficiente y una imprecisión dimensional. Esta herramienta especializada y un proceso más lento aumentan directamente el costo total de la pieza.
Control de residuos y procesos
Además, el alto costo de la materia prima significa que cualquier pieza desechada es una pérdida financiera significativa. Esto exige un control de proceso extremadamente estricto y operadores experimentados. Cuando mecanizamos PEEK en PTSMAKE, tenemos en cuenta estas consideraciones para asegurar que cada pieza cumpla con las especificaciones sin errores costosos. El Temperatura de transición vítrea1 del PEEK también juega un papel crítico, ya que el mecanizado cerca de esta temperatura puede alterar las tensiones internas y la estabilidad del material.
El alto costo de las piezas de PEEK no es arbitrario. Proviene de materias primas caras, procesos de mecanizado desafiantes y un mayor desgaste de las herramientas. Elegir PEEK es una inversión en su rendimiento superior, justificada por las demandas de la aplicación donde el aluminio simplemente no puede funcionar.
Donde el PEEK supera al metal: sellos, asientos de válvula y cojinetes
Los metales son fuertes, pero no siempre la mejor opción. En aplicaciones exigentes, el polieteretercetona (PEEK) a menudo proporciona un rendimiento superior. He visto al PEEK resolver problemas persistentes donde el acero o el aluminio fallaron, especialmente en componentes que se mueven o sellan bajo tensión.
Aplicaciones de sellado críticas
Para sellos y asientos de válvula, PEEK ofrece excelente resistencia química y puede manejar altas presiones y temperaturas sin deformarse. Esto asegura un sello confiable y duradero, reduciendo las necesidades de mantenimiento. El mecanizado de asientos de válvula de PEEK es una competencia central para crear estas piezas confiables.
Cojinetes y Componentes de Desgaste
En cojinetes y bujes, la baja fricción y la alta resistencia al desgaste de PEEK son clave. A diferencia del metal, no requiere lubricación externa en muchos casos y no se agarrotará ni se desgastará por fricción.
| Característica | Componente PEEK | Componente Metálico (p. ej., Bronce) |
|---|---|---|
| Fricción | Intrínsecamente bajo | Requiere lubricación |
| Corrosión | Inerte a la mayoría de los productos químicos | Susceptible a la corrosión |
| Peso | Ligero | Significativamente más pesado |
| Vida útil | Prolongada en entornos hostiles | Más corta debido al desgaste/corrosión |
Decidir entre PEEK y metal requiere una mirada clara al entorno operativo. La resistencia del metal es a menudo su principal ventaja, pero esa resistencia viene con compensaciones como el peso y la susceptibilidad a la corrosión, que pueden ser puntos críticos de falla.
PEEK en Control de Fluidos y Robótica
En sistemas de control de fluidos de alta presión, los asientos de válvula de metal pueden corroerse o desgastarse por medios abrasivos. Los sellos y asientos de PEEK resuelven esto. Mantienen la estabilidad dimensional bajo presión y resisten productos químicos agresivos, asegurando la integridad del sistema. Aquí es donde la precisión peek mecanizado cnc realmente demuestra su valor.
Para mecanismos robóticos, el peso y la fricción son preocupaciones constantes. El uso de PEEK para cojinetes, bujes y placas de desgaste reduce la masa total. Esto permite movimientos más rápidos y un menor consumo de energía. El estudio de la fricción y el desgaste, o Tribología2, es fundamental aquí. Las propiedades autolubricantes del PEEK lo convierten en un material ideal para cojinete PEEK CNC aplicaciones.
| Aplicación | Problema Común del Metal | Ventaja del PEEK y Condición de Operación |
|---|---|---|
| Asiento de Válvula para Bomba Química | Corrosión por ácidos | Inercia química; hasta 250°C |
| Buje de Brazo Robótico | Galling, necesita grasa | Autolubricante; altas tasas de ciclo |
| Sello para Herramienta de Fondo de Pozo | Fallo bajo presión/calor | Alta resistencia; >150°C, >10,000 psi |
| Componente para Manipulación de Obleas | Generación de partículas | Baja desgasificación; compatible con sala limpia |
Elegir PEEK no es solo una sustitución de material. Es una mejora de diseño para componentes en entornos desafiantes. Los beneficios en rendimiento y longevidad a menudo justifican el cambio de metales tradicionales, especialmente en aplicaciones de precisión desarrolladas en instalaciones como PTSMAKE.
El PEEK es una mejora estratégica para roles específicos de alta tensión. Para sellos, asientos de válvula y cojinetes en entornos hostiles, su combinación de resistencia química, baja fricción y estabilidad térmica ofrece rendimiento y longevidad que los metales a menudo no pueden igualar.
El punto óptimo para el control de fluidos: PEEK en válvulas y colectores
En el control de fluidos, los materiales se enfrentan a una batalla constante contra la presión, la temperatura y la corrosión. Encontrar un material que destaque en estas áreas es clave. El PEEK (Polieteretercetona) emerge consistentemente como un material de alto rendimiento para componentes críticos de válvulas y colectores, ofreciendo una combinación única de propiedades.
¿Por qué el PEEK sobresale?
El PEEK proporciona una alternativa robusta a metales y otros polímeros. Su estabilidad inherente asegura un rendimiento fiable en sistemas donde el fallo no es una opción. Esto lo convierte en una opción preferida para aplicaciones de alto riesgo donde la precisión y la durabilidad son primordiales.
PEEK vs. Acero Inoxidable
| Propiedad | PEEK | Acero inoxidable 316 |
|---|---|---|
| Peso | Ligero | Pesado |
| Resistencia química | Excelente (Amplio) | Bueno (Se corroe con cloruros) |
| Maquinabilidad | Bien | Moderado |
| Capacidad de Sellado | Excelente (Se adapta bien) | Pobre (Requiere sellos blandos) |
Este equilibrio de propiedades hace del mecanizado CNC de PEEK una elección estratégica para crear componentes que optimizan los sistemas de control de fluidos.
Cuando observamos más de cerca los sistemas de control de fluidos, las ventajas del PEEK se vuelven muy claras. Su uso en cuerpos de válvula, asientos, pistones y aisladores no es accidental. El material resuelve problemas específicos que afectan a los sistemas hidráulicos y neumáticos que manejan medios agresivos.
PEEK en Sistemas Exigentes
Por ejemplo, su excepcional resistencia química lo hace ideal para manejar fluidos corrosivos que degradarían los metales. Muchos de mis proyectos que involucran piezas de válvula hidráulica de PEEK son para sistemas que procesan ácidos, solventes o productos químicos de alta pureza, donde la inercia del material es innegociable.
Resistencia al Ataque Químico
La capacidad del material para resistir la degradación química es crítica. A diferencia de muchos plásticos, el PEEK muestra una hinchazón o debilitamiento mínimos cuando se expone a una amplia gama de sustancias, incluso a temperaturas elevadas. Su resistencia a Hidrólisis3 es particularmente importante en aplicaciones de vapor o agua caliente.
| Medios | Compatibilidad con PEEK |
|---|---|
| Fluidos Hidráulicos | Excelente |
| Ácido Sulfúrico (Diluido) | Excelente |
| Hidróxido de Sodio | Excelente |
| Combustible para Aviones | Excelente |
Precisión mecanizado de asientos de válvula de PEEK es esencial porque el bajo coeficiente de fricción del material asegura un sellado hermético y una actuación suave, reduciendo el desgaste durante millones de ciclos. En componentes neumáticos de PEEK, su estabilidad térmica previene la deformación bajo aire de alta presión y alta temperatura.
PEEK es un material óptimo para componentes críticos de control de fluidos como válvulas y colectores. Su resistencia química superior, estabilidad térmica y baja fricción proporcionan fiabilidad y longevidad en sistemas hidráulicos y neumáticos, superando a los materiales tradicionales en entornos agresivos.
PEEK en robots: piezas de desgaste ligeras que duran más que el plástico
En robótica, el desgaste es un enemigo constante del tiempo de actividad. Los plásticos estándar como el nailon y el acetal a menudo fallan en aplicaciones de alto ciclo debido a la acumulación de calor y la fatiga del material. Esto conduce a costosos tiempos de inactividad y ciclos de mantenimiento frecuentes, lo que he visto frustrar a muchos equipos de ingeniería.
El problema con los plásticos convencionales
Los materiales convencionales no pueden soportar el estrés repetitivo y la fricción que se encuentran en las articulaciones y actuadores robóticos modernos. Se deforman bajo carga y pierden estabilidad dimensional a temperaturas de funcionamiento elevadas. Esto compromete la precisión y fiabilidad del robot con el tiempo, un punto de fallo crítico.
PEEK como solución duradera
Aquí es donde PEEK sobresale. Su resistencia mecánica superior y estabilidad térmica lo hacen ideal para componentes exigentes. Al actualizar a PEEK para piezas de desgaste críticas, los ingenieros pueden extender significativamente la vida útil de sus sistemas robóticos y reducir los programas de mantenimiento.
| Característica | PEEK | POM (Acetal) | Nylon 6/6 |
|---|---|---|---|
| Temperatura Máx. de Servicio (°C) | 250 | 90 | 95 |
| Resistencia a la tracción (MPa) | 95 | 65 | 80 |
| Resistencia al desgaste | Excelente | Bien | Feria |
| Resistencia química | Excelente | Bien | Bien |
Al diseñar sistemas robóticos, la elección del material impacta directamente el rendimiento a largo plazo. Para componentes como bujes, engranajes y rodillos, el debate a menudo se centra en PEEK frente a polímeros más comunes. Si bien el nailon y el POM son adecuados para aplicaciones de menor demanda, no pueden igualar la resiliencia del PEEK.
Bujes y engranajes de alto ciclo
En sistemas de movimiento continuo, el calor generado por la fricción es un problema importante. Hemos realizado pruebas que muestran que las piezas de nailon en las articulaciones robóticas pueden deformarse después de varios miles de ciclos. Un buje de PEEK, sin embargo, mantiene su integridad mucho más allá de eso, gracias a su baja tasa de desgaste y alta temperatura de deflexión térmica.
Componentes de actuación y aislantes
Las excelentes propiedades dieléctricas del PEEK también lo convierten en un candidato principal para portadores de aislantes eléctricos dentro de motores y actuadores. Proporciona soporte estructural sin comprometer la seguridad eléctrica. Esta capacidad de doble propósito simplifica el diseño y mejora la fiabilidad en conjuntos robóticos compactos, donde el espacio y el rendimiento son críticos. El bajo [valor] del material Coeficiente de fricción4 reduce aún más la pérdida de energía en la actuación. En PTSMAKE, nuestra experiencia en el mecanizado CNC de PEEK garantiza que estas piezas complejas cumplan con tolerancias estrictas para un rendimiento óptimo.
PEEK ofrece una resistencia superior al desgaste y estabilidad térmica para componentes robóticos críticos. Esto lo convierte en una mejora estratégica sobre plásticos estándar como el nailon o el POM, extendiendo la vida útil de un robot y reduciendo significativamente los costos de mantenimiento a largo plazo y el tiempo de inactividad.
PEEK vs PTFE vs Nylon: Eligiendo el plástico de alto rendimiento adecuado
Los ingenieros a menudo recurren al PEEK para aplicaciones exigentes, pero no siempre es la opción más práctica o rentable. Comprender las fortalezas específicas del PTFE y el nailon puede conducir a mejores resultados de diseño y ahorros significativos de costos. La clave es hacer coincidir el material con la necesidad operativa exacta.
Comparación de propiedades clave
Elegir el material adecuado implica un equilibrio entre rendimiento y presupuesto. PEEK ofrece el rendimiento más alto, pero a un precio premium. El PTFE y el nailon proporcionan un excelente valor para aplicaciones específicas donde sus propiedades únicas brillan.
| Propiedad | PEEK | PTFE | Nylon |
|---|---|---|---|
| Temp. máx. de servicio | ~250°C (482°F) | ~260°C (500°F) | ~85°C (185°F) |
| Resistencia al desgaste | Excelente | Bueno (Autolubricante) | Muy buena |
| Nivel de Costo | Alta | Medio | Bajo |
Cuándo elegir cada material
PEEK
Seleccione PEEK para componentes en calor extremo, entornos químicos agresivos o situaciones de alta carga. Es ideal para piezas aeroespaciales, médicas y de semiconductores.
PTFE
Use PTFE donde la baja fricción y la inercia química son críticas. Sobresale en sellos, juntas y superficies antiadherentes, pero no para piezas estructurales.
Nylon
El nailon es un caballo de batalla para piezas mecánicas como engranajes, cojinetes y bujes debido a su tenacidad y resistencia al desgaste a bajo costo.
Cuando vamos más allá de las propiedades básicas, las diferencias de mecanizado se vuelven críticas. En mi experiencia en PTSMAKE, los matices de peek mecanizado cnc frente a trabajar con PTFE o nailon impactan directamente los plazos del proyecto y la calidad final de la pieza. La elección del material no se trata solo de datos de rendimiento.
Resistencia química y medioambiental
PEEK destaca por su excepcional resistencia a un amplio espectro de productos químicos, vapor y radiación. El PTFE es casi inerte, resistiendo casi todos los productos químicos industriales. El nailon, sin embargo, tiene poca resistencia a ácidos y bases fuertes y puede absorber humedad, lo que puede afectar su estabilidad dimensional.
Maquinabilidad e implicaciones de costo
Cada material se comporta de manera diferente en una máquina CNC. El PEEK es duro y abrasivo, lo que requiere herramientas específicas para gestionar el desgaste. Aunque es estable, el costo de la materia prima es el principal impulsor de su alto precio. Bueno mecanizado de PEEK vs PTFE el conocimiento es esencial para evitar problemas como el derretimiento.
El PTFE es blando y puede ser difícil mantener las tolerancias sin técnicas especializadas para evitar la deformación. El nailon se mecaniza fácilmente, pero su tendencia a absorber la humedad significa que debe manipularse correctamente antes del mecanizado para garantizar la precisión dimensional. Este es un punto común de falla en PEEK vs nailon CNC proyectos. La del material Rigidez dieléctrica5 también es un factor clave en ciertas aplicaciones electrónicas.
| Factor | PEEK | PTFE | Nylon |
|---|---|---|---|
| Desgaste de herramientas | Alta | Bajo | Bajo |
| Velocidad de mecanizado | Moderado | Alta | Alta |
| Estabilidad dimensional | Excelente | Feria | Bueno (si está seco) |
| Coste relativo | $$$$ | $$ | $ |
Elegir el plástico de alto rendimiento adecuado consiste en equilibrar las demandas específicas de la aplicación con su presupuesto. Si bien el PEEK es un material superior y versátil para condiciones extremas, el PTFE y el nailon ofrecen soluciones excelentes y rentables para aplicaciones que requieren lubricidad o tenacidad mecánica, respectivamente.
¿Por qué el PEEK se agrieta por tensión y cómo diseñarlo para evitarlo?
El PEEK es un material fantástico, pero puede fallar inesperadamente por agrietamiento por tensión. Este problema a menudo se remonta a tensiones internas bloqueadas dentro de la pieza durante la fabricación o debido a malas decisiones de diseño. Comprender las causas es el primer paso hacia la prevención.
Factores clave en el agrietamiento por tensión del PEEK
Los culpables más comunes son las esquinas internas afiladas y las tasas de enfriamiento desiguales. Estos factores crean puntos de concentración de tensión donde pueden comenzar las grietas. En nuestra experiencia con el mecanizado CNC de PEEK, controlar estas variables es fundamental para la longevidad y el rendimiento de la pieza.
| Factor | Impacto en el agrietamiento por tensión |
|---|---|
| Tasa de enfriamiento | El enfriamiento rápido y desigual bloquea la tensión. |
| Esquinas afiladas | Concentra la tensión, creando puntos débiles. |
| Espesor de pared | Los cambios bruscos causan contracción diferencial. |
| Recocido | Alivia la tensión interna después del mecanizado. |
El diseño adecuado y el control del proceso no son opcionales; son esenciales para componentes de PEEK fiables.
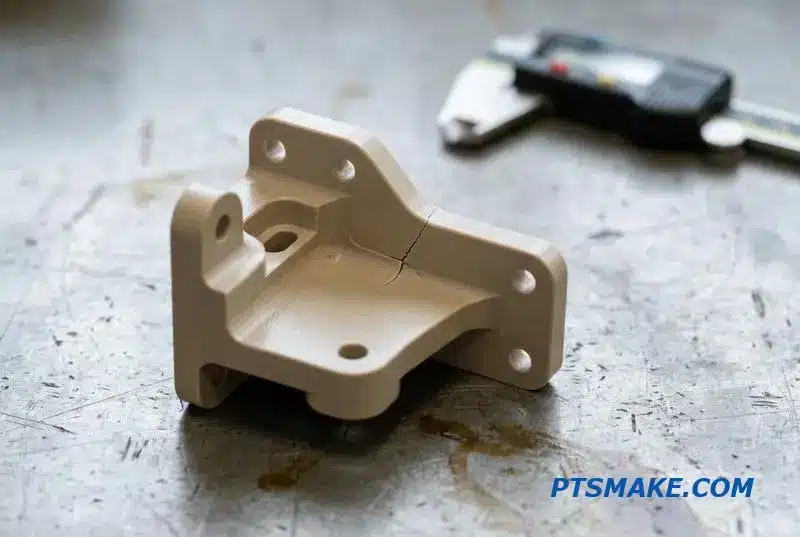
El papel del mecanizado en la formación de tensiones
La sensibilidad del PEEK al agrietamiento no es solo una propiedad del material; está fuertemente influenciada por el proceso de fabricación. Cada corte realizado durante el mecanizado CNC introduce calor y fuerza mecánica. Si no se gestiona correctamente, esto acumula tensiones internas Tensión residual6, que es la tensión que permanece en el material después de que se eliminan las fuerzas externas.
Por eso la selección de herramientas y los parámetros de corte son tan importantes. El uso de herramientas afiladas, velocidades de avance adecuadas y refrigerante suficiente ayuda a minimizar la tensión inducida durante el mecanizado. En PTSMAKE, hemos desarrollado protocolos específicos para PEEK para garantizar la estabilidad de la pieza.
Lista de verificación de diseño y control de procesos
Después del mecanizado, un ciclo de recocido es a menudo la mejor manera de aliviar estas tensiones acumuladas. Permite que las cadenas de polímero se relajen a un estado más estable. Descuidar este paso puede provocar una falla prematura de la pieza de PEEK, especialmente en entornos químicamente agresivos o de alta temperatura.
| Punto de control | Acción recomendada |
|---|---|
| Radios Internos | Radio mínimo de 0.5mm; uno más grande es mejor. |
| Herramientas | Utilice herramientas afiladas y nuevas específicamente para polímeros. |
| Refrigeración | Aplique refrigerante consistente y de alta presión. |
| Recocido | Realice un ciclo de alivio de tensión post-mecanizado. |
Controlar el agrietamiento por tensión del PEEK requiere atención tanto al diseño como a la fabricación. Al gestionar los radios internos, el espesor de la pared y los procesos post-mecanizado como el recocido, podemos prevenir la falla de la pieza de PEEK. Esto asegura que los componentes funcionen de manera confiable bajo condiciones exigentes.
Qué tolerancias pueden realmente mantener las piezas de PEEK
Al discutir el mecanizado CNC de PEEK, lo primero que hay que entender es que el PEEK es un polímero de alto rendimiento, no un metal. Esta distinción es crítica para establecer expectativas realistas de tolerancias. Sus propiedades, especialmente la expansión térmica, dictan lo que se puede lograr consistentemente.
Basar las expectativas en la realidad
Muchos ingenieros esperan una precisión similar a la del metal del PEEK. Si bien es posible lograr tolerancias muy ajustadas, conseguirlas requiere conocimientos especializados. La tendencia del material a expandirse y contraerse con los cambios de temperatura es un factor principal que debemos gestionar durante todo el proceso de mecanizado e inspección.
Tolerancias de mecanizado alcanzables
Según nuestras pruebas, la tolerancia de mecanizado estándar de PEEK se puede mantener de forma fiable. Para características críticas, son posibles tolerancias más ajustadas, pero requieren un entorno controlado y estrategias de mecanizado específicas. A continuación se presenta una guía general.
| Tipo de función | Tolerancia estándar | Tolerancia de precisión |
|---|---|---|
| Diámetros/Longitudes | ±0,005" (±0,127 mm) | ±0,001" (±0,025 mm) |
| Posiciones de los agujeros | ±0,003" (±0,076 mm) | ±0,002" (±0,050mm) |
| Planitud/Paralelismo | 002"/pulgada | 001"/pulgada |
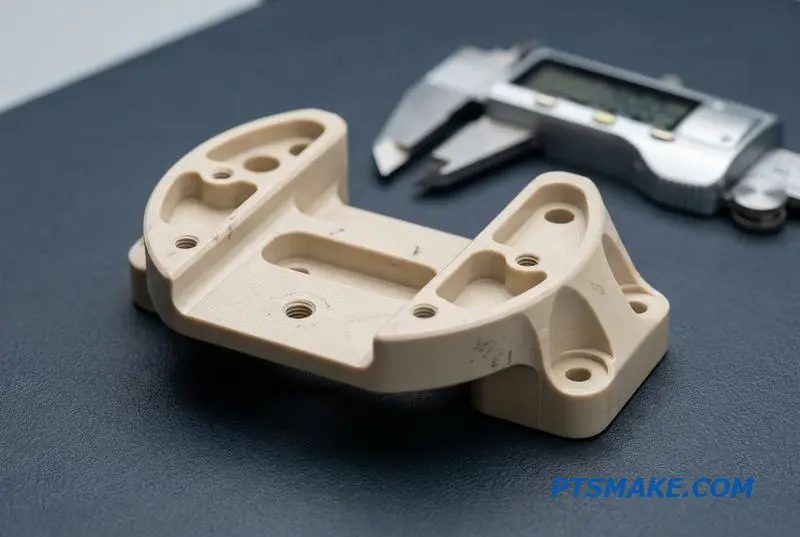
Un problema común que vemos es la falta de coincidencia entre las especificaciones de diseño y el comportamiento del material. La estabilidad dimensional del PEEK es excelente para un polímero, pero aún se mueve más que los metales. Esto se hace evidente durante la inspección, donde la temperatura ambiente juega un papel importante.
El impacto de la expansión térmica
En Coeficiente de dilatación térmica7 (CTE) para PEEK es mucho mayor que el del acero o el aluminio. Una pieza mecanizada a 22°C podría medir fuera de especificación si se inspecciona en una habitación a 25°C. Esto no es un error de mecanizado; es física.
| Material | CTE (por °C) |
|---|---|
| PEEK | ~55 x 10⁻⁶ |
| Aluminio | ~23 x 10-⁶ |
| Acero | ~12 x 10-⁶ |
Garantizar una inspección justa
Para evitar disputas, especifique una temperatura de inspección estándar en sus dibujos, típicamente 20°C (68°F). Esto crea un estándar justo y repetible tanto para el fabricante como para el cliente. En PTSMAKE, controlamos nuestro entorno de inspección para asegurar que todas las mediciones de tolerancia CNC de plástico sean precisas y fiables. Este simple paso alinea las expectativas y garantiza que las piezas funcionen según lo previsto.
Comprender las propiedades del material PEEK, especialmente su expansión térmica, es clave para un mecanizado CNC de PEEK exitoso. Establecer tolerancias realistas y definir una temperatura de inspección estándar en los dibujos asegura que las piezas cumplan con los requisitos funcionales sin complicaciones innecesarias durante el control de calidad.
¿Por qué su PEEK sale de la máquina calcáreo o fibroso?
Si sus piezas de PEEK tienen una superficie calcárea o bordes fibrosos, está viendo signos de mecanizado incorrecto. Estos no son solo defectos cosméticos. A menudo indican que la integridad del material podría estar comprometida debido al calor excesivo o a un acoplamiento incorrecto de la herramienta durante el proceso de mecanizado CNC de PEEK.
Defectos visuales comunes
Un mal acabado superficial puede provocar una falla prematura de la pieza. Comprender las señales visuales es el primer paso para diagnosticar la causa raíz. Esto ayuda a asegurar que el componente final cumpla con los requisitos estéticos y funcionales para aplicaciones exigentes.
¿Qué causa un mal acabado superficial de PEEK?
Los problemas más comunes provienen de la gestión del calor y la selección de herramientas. Herramientas desafiladas, velocidades incorrectas o velocidades de avance inadecuadas son los principales culpables. Podemos rastrear cada defecto visual hasta un parámetro específico que necesita ajuste.
| Defecto | Causa principal |
|---|---|
| Superficie calcárea/blanca | Herramientas desafiladas, calor excesivo |
| Rebabas fibrosas | Baja velocidad de avance, geometría de herramienta incorrecta |
| Decoloración (Marrón/Oscuro) | Alta velocidad de husillo, refrigerante insuficiente |
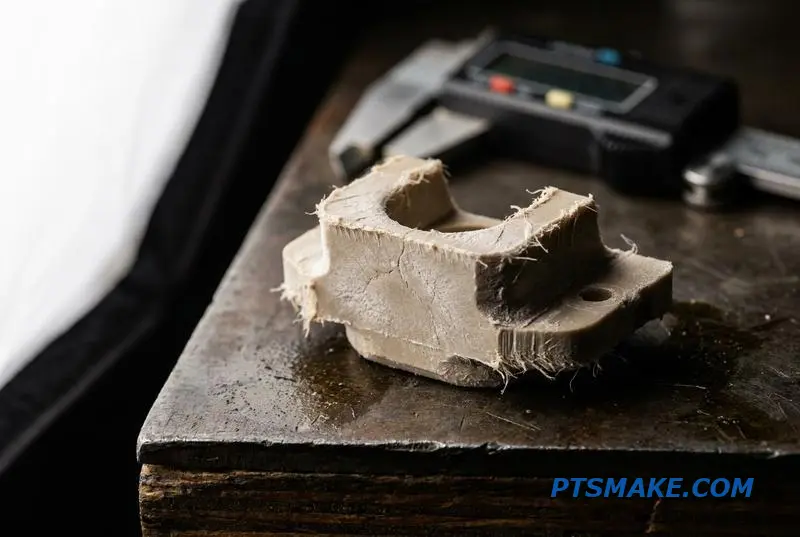
Lograr una alta calidad calidad de acabado de mecanizado PEEK en PEEK se trata de gestionar el calor y la formación de virutas. El objetivo es cizallar el material limpiamente, no empujarlo ni derretirlo. Esto requiere más que solo configuraciones de máquina estándar; exige un proceso optimizado específicamente para este polímero de alto rendimiento.
Utillaje y Optimización de Parámetros
En PTSMAKE, utilizamos herramientas de carburo sin recubrimiento o recubiertas de diamante extremadamente afiladas. Los bordes afilados reducen las fuerzas de corte y minimizan la generación de calor. La inherente de PEEK Ductilidad8 es la razón por la que puede producir virutas largas y fibrosas si las velocidades de avance son demasiado lentas. Una velocidad de avance más alta en realidad fomenta que la viruta se rompa limpiamente.
Criterios de Aceptación para Componentes de PEEK
Una pieza de PEEK bien mecanizada es fácilmente identificable. Según nuestra experiencia, una correcta eliminación de rebabas de PEEK debería ser casi innecesaria si el mecanizado inicial es correcto. A continuación se presentan los estándares que utilizamos para distinguir el buen trabajo del malo.
| Criterios | Estándar Aceptable | Defecto Inaceptable |
|---|---|---|
| Acabado superficial | Color liso, semibrillante, consistente | Parches calcáreos, blancos o descoloridos |
| Calidad de los bordes | Bordes limpios y afilados con rebabas mínimas | Rebabas fibrosas, derretidas o pesadas |
| Precisión dimensional | Dentro de las tolerancias especificadas | Fuera de tolerancia debido a la distorsión por calor |
Un acabado calcáreo o fibroso en PEEK es un resultado directo de herramientas inadecuadas y parámetros de mecanizado incorrectos. Lograr una calidad acabado superficial PEEK CNC requiere un control preciso sobre el calor, la nitidez de la herramienta y las velocidades de avance para gestionar eficazmente las propiedades únicas del material.
Recocido de PEEK: El paso que los proveedores baratos omiten
Cuando recibe una pieza de PEEK que parece perfecta pero falla más tarde, la causa es a menudo el estrés invisible. El mecanizado introduce estrés interno en el PEEK. Sin un tratamiento adecuado, esto puede provocar deformaciones o grietas con el tiempo, especialmente en aplicaciones exigentes.
El Costo Oculto de Omitir un Paso
Muchos proveedores omiten el recocido para reducir las cotizaciones. Este atajo compromete la integridad a largo plazo del componente. Una pieza que se deforma o falla en servicio es mucho más costosa que una que fue procesada correctamente desde el principio.
Resultados del Recocido vs. No Recocido
| Característica | PEEK No Recocido | PEEK Recocido |
|---|---|---|
| Estabilidad dimensional | Pobre | Excelente |
| Estrés interno | Alta | Mínimo |
| Riesgo de Agrietamiento | Alta | Bajo |
| Fiabilidad a largo plazo | Imprevisible | Previsible |
Este simple tratamiento térmico es una parte crítica del mecanizado CNC de PEEK fiable.
Al realizar el mecanizado CNC de PEEK, se elimina material, lo que interrumpe la estructura interna del polímero y crea estrés. El recocido es un proceso controlado de calentamiento y enfriamiento que permite que el material se relaje, aliviando este estrés. Este paso es crucial para cualquier pieza que requiera tolerancias ajustadas o estabilidad a largo plazo.
Por Qué el Recocido Añade Costo y Tiempo
El proceso requiere hornos especializados y un monitoreo cuidadoso, lo que aumenta tanto el costo como el tiempo de entrega. Un ciclo típico de recocido para aliviar el estrés del PEEK puede añadir un día completo a la producción. Los proveedores baratos a menudo omiten esto, apostando a que la pieza no fallará inmediatamente. Esta es una apuesta que no querrá hacer en componentes críticos.
Decidir Recocer
| Factor | Justificación para Omitir | Justificación para Recocer |
|---|---|---|
| Tolerancia | Suelto / No crítico | Ajustado / ±0.05mm o menos |
| Aplicación | Prototipos, verificaciones de ajuste | Piezas funcionales, de carga |
| Medio ambiente | Temperatura ambiente estable | Temperaturas variables o altas |
| Consecuencias del fracaso | Bajo | Alto (p. ej., médico, aeroespacial) |
El aumento Cristalinidad9 del recocido mejora las propiedades mecánicas. En PTSMAKE, casi siempre lo recomendamos para piezas funcionales. Siempre debe preguntar a su proveedor: "¿Está incluido el recocido en esta cotización?"
Omitir el proceso de recocido en PEEK mecanizado es una falsa economía. Compromete la estabilidad dimensional y aumenta el riesgo de agrietamiento. Para piezas fiables y de alto rendimiento, siempre confirme con su proveedor que este paso crítico de alivio de estrés está incluido en su proceso.
PEEK mecanizado vs PEEK moldeado por inyección: ¿Qué ruta es la correcta?
Elegir entre el mecanizado y el moldeo por inyección para piezas de PEEK a menudo se reduce al volumen. Muchos ingenieros optan por el moldeo, pero para piezas personalizadas de bajo volumen, esto puede ser un error costoso. El mecanizado CNC de PEEK es el claro ganador para prototipos y tiradas de producción cortas.
El Punto de Cruce
La clave es comprender el punto de cruce de costo y tiempo de entrega. El mecanizado evita herramientas costosas, lo que lo hace más rápido y asequible para cantidades iniciales. El moldeo requiere una inversión inicial significativa en moldes, que solo se amortiza a grandes volúmenes.
Comparación de Costo Inicial y Tiempo de Entrega
| Proceso | Coste de utillaje | Costo por Pieza (Bajo Volumen) | Plazo de entrega (prototipos) |
|---|---|---|---|
| Mecanizado CNC | Ninguno | Más alto | Días |
| Moldeo por inyección | Alta | Baja | Semanas a Meses |
Esta compensación es fundamental. Para cualquier cosa por debajo de unos pocos cientos de piezas, la economía casi siempre favorece el mecanizado CNC de PEEK, especialmente cuando las tolerancias ajustadas son un requisito.
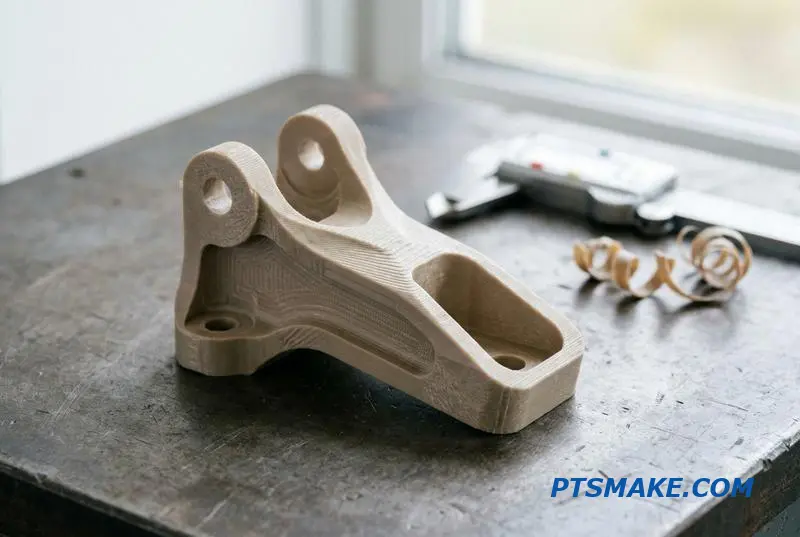
Cuándo Mecanizar PEEK
Más allá del costo, el rendimiento es un factor crítico. El mecanizado a partir de un material en bruto sólido proporciona propiedades mecánicas consistentes y una estabilidad dimensional superior. Esto es esencial para componentes donde la precisión no puede verse comprometida. El proceso elimina material, evitando las tensiones internas comunes en el moldeo.
Prototipos e Iteraciones
Para el prototipado rápido, el mecanizado es insuperable. Los cambios de diseño se pueden implementar inmediatamente sin esperar nuevas herramientas. Esta agilidad es crucial en los ciclos de desarrollo de productos donde las pruebas y el refinamiento son constantes. Cada iteración es rápida y rentable.
Geometrías Complejas y Tolerancias Ajustadas
El moldeo por inyección tiene dificultades con esquinas internas muy afiladas o socavados sin herramientas complejas y costosas. En nuestra experiencia en PTSMAKE, el mecanizado CNC de PEEK logra fácilmente tolerancias tan ajustadas como ±0.005mm. Las piezas moldeadas también exhiben cierto nivel de Anisotropía10 debido al flujo de polímero durante la inyección, lo que puede afectar el rendimiento.
Matriz de decisión: Volumen vs. Tolerancia
| Volumen de la pieza | Tolerancia holgada | Tolerancia estricta | Proceso recomendado |
|---|---|---|---|
| 1-100 | Mecanizado | Mecanizado | Mecanizado CNC PEEK |
| 100-1,000 | Mecanizado/Moldeo | Mecanizado | El mecanizado a menudo es mejor |
| 1,000-10,000+ | Moldeo | Moldeo/Mecanizado | El moldeo es rentable |
Este marco ayuda a clarificar por qué elegir el proceso correcto desde el principio ahorra tiempo y dinero.
Para prototipos, tiradas de bajo volumen y piezas de alta precisión, el mecanizado CNC de PEEK proporciona velocidad, flexibilidad y fiabilidad. El moldeo por inyección solo se convierte en la elección lógica cuando el volumen de producción es lo suficientemente alto como para justificar la importante inversión inicial en herramientas y plazos de entrega más largos.
Mecanizado de PEEK en una fresadora vs un torno: Ajuste del proceso por geometría
Elegir el proceso correcto para el mecanizado CNC de PEEK depende enteramente de la geometría de la pieza. La forma de una pieza dicta si el fresado o el torneado es más eficiente y rentable. La simetría rotacional es el factor decisivo clave.
Fresado para Geometrías Complejas
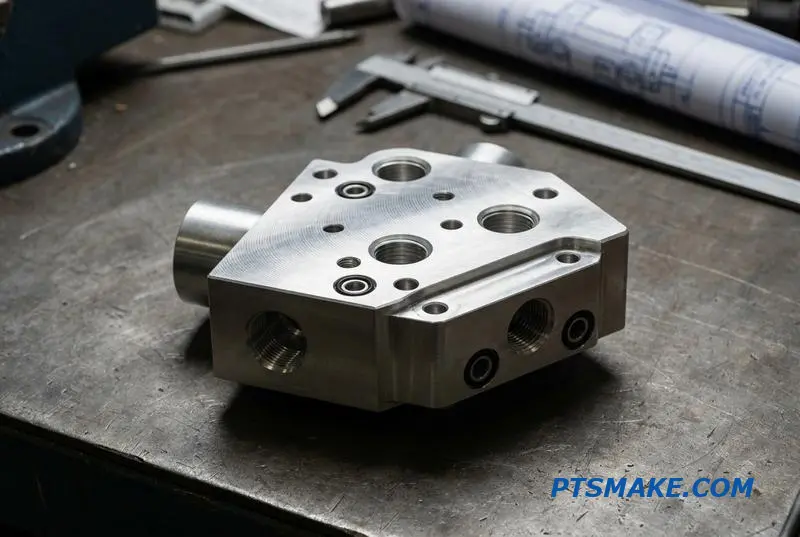
Las piezas complejas y no simétricas, como colectores o carcasas, son las más adecuadas para el fresado de PEEK. Estos componentes a menudo tienen características en múltiples caras que no se pueden crear en un torno.
Torneado para Geometrías Simétricas
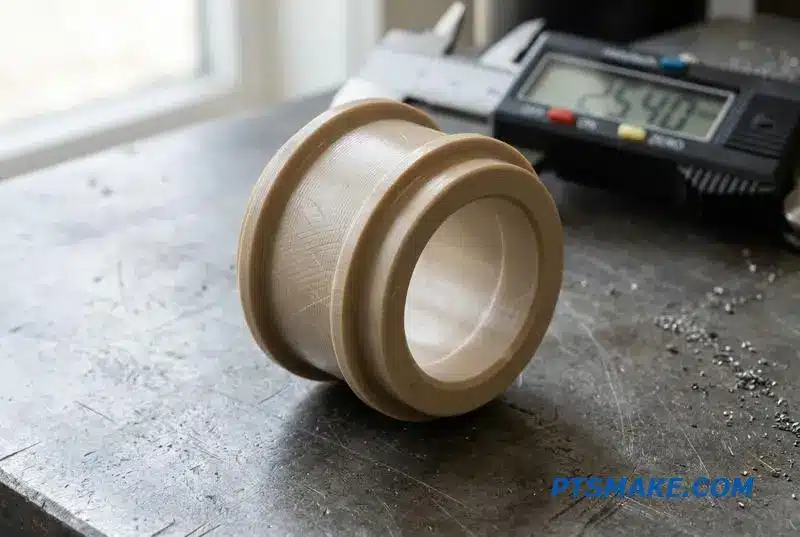
Las piezas cilíndricas, como bujes, sellos y anillos, son ideales para el torneado CNC de PEEK. Este proceso es altamente eficiente para producir piezas con simetría rotacional, asegurando la concentricidad y un acabado superficial fino.
| Geometría de la pieza | Proceso recomendado | Piezas típicas de PEEK |
|---|---|---|
| Prismáticas, Asimétricas | Fresado de PEEK | Carcasas, Cuerpos de válvula, Colectores |
| Rotacionales, Simétricas | Torneado CNC de PEEK | Bujes, Sellos, Anillos, Aisladores |
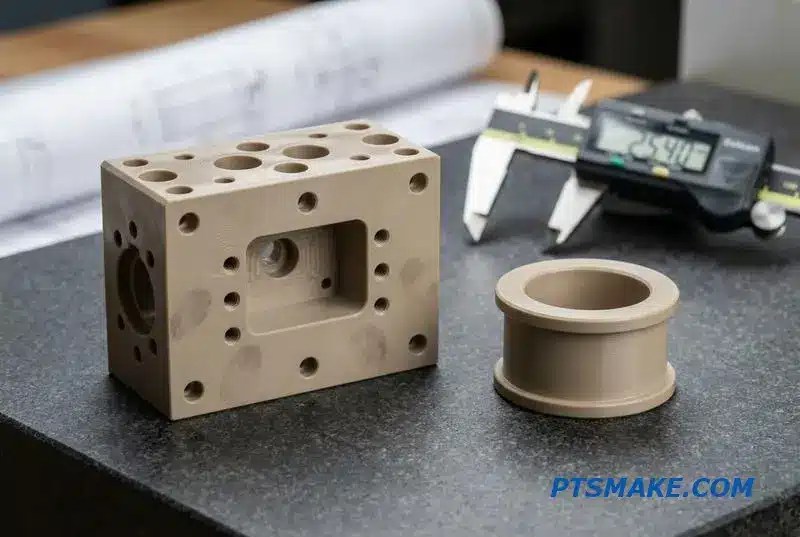
La elección se vuelve más clara cuando observamos las capacidades específicas de cada máquina. Por ejemplo, el fresado de 5 ejes es esencial para componentes de PEEK con características intrincadas en múltiples planos. Permite mecanizar geometrías complejas en una sola configuración, minimizando la manipulación y mejorando la precisión.
Para piezas de PEEK torneadas, la eficiencia de un torno CNC es inigualable. Produce rápidamente componentes con diámetros uniformes y características concéntricas. La acción de corte continua también produce un excelente acabado superficial, lo cual es a menudo un requisito crítico para sellos y rodamientos.
Elegir al socio adecuado implica hacer preguntas específicas sobre sus capacidades. En PTSMAKE, guiamos a nuestros clientes a través de este proceso para asegurar que se elija el método de fabricación más estable y rentable para sus componentes de PEEK. Eficaz Portapiezas11 también es crucial, especialmente con la tendencia del PEEK a deformarse bajo presión.
Preguntas clave para su proveedor
| Tema | Preguntas | Por qué es importante |
|---|---|---|
| Capacidad de la máquina | ¿Tiene capacidades de fresado de 5 ejes o torneado multieje para PEEK? | Confirma la capacidad de producir geometrías complejas de manera eficiente. |
| Herramientas | ¿Qué herramientas de corte específicas utiliza para PEEK? | Las herramientas adecuadas previenen el derretimiento, las rebabas y el estrés residual. |
| Experiencia | ¿Puede compartir ejemplos de piezas de PEEK similares que haya mecanizado? | Demuestra experiencia relevante con el material y la geometría. |
Elegir entre fresado y torneado para piezas de PEEK es una decisión impulsada por la geometría. Seleccionar un proveedor con el equipo y la experiencia adecuados es crucial. Hacer preguntas específicas asegura que su intención de diseño se cumpla con el proceso de mecanizado más eficiente y preciso disponible.
Del prototipo a la producción: Escalando piezas de PEEK sin sorpresas de chatarra
Escalar piezas de PEEK desde un prototipo hasta la producción completa presenta desafíos únicos. Lo que funciona para una sola pieza a menudo falla a gran volumen. El enfoque inicial durante el mecanizado de prototipos de PEEK es simplemente probar la forma, el ajuste y la función del diseño.
De uno a mil
El objetivo principal es la validación. En esta etapa, se utilizan herramientas estándar y velocidades y avances conservadores. El costo por pieza es alto, pero el enfoque está en la entrega rápida y la iteración del diseño, no en la eficiencia de fabricación. Este es un primer paso crítico.
El desafío del escalado
Cuando necesita escalar piezas de plástico CNC, simplemente repetir el proceso de prototipado conduce a altos costos y calidad inconsistente. La producción exige eficiencia, repetibilidad y control de procesos. Esta transición es donde muchos proyectos encuentran chatarra inesperada y sobrecostos presupuestarios si no se planifica cuidadosamente.
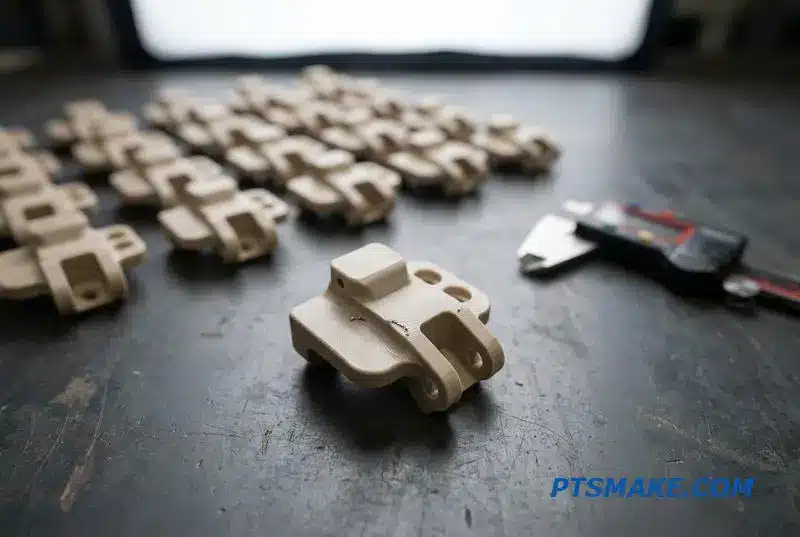
Pasar a la producción de PEEK de bajo volumen requiere un cambio de mentalidad y estrategia. Pasamos de probar un diseño a probar un proceso. Esto significa optimizar cada paso para la repetibilidad y la eficiencia. No se trata solo de hacer más piezas; se trata de hacerlas idénticamente y de manera rentable.
Proceso y costo por volumen
La economía cambia drásticamente con el volumen. Por ejemplo, crear utillaje personalizado no es factible para diez piezas, pero se vuelve esencial para mil. Asimismo, el tiempo de configuración de la máquina es un factor de costo importante para lotes pequeños, pero se vuelve insignificante en tiradas de alto volumen. Los procesos post-mecanizado como Recocido12 son críticos para controlar el estrés residual, asegurando la estabilidad en las piezas finales.
| Nivel de Producción | Estrategia de utillaje | Enfoque por procesos | Coste por pieza (relativo) |
|---|---|---|---|
| Prototipo (1-10) | Mordazas y Garras Estándar | Validación del diseño | 100% |
| Bajo Volumen (50-500) | Garras Blandas, Accesorios Sencillos | Repetibilidad, Tiempo de Ciclo | 40-60% |
| Alto Volumen (1000+) | Accesorios Personalizados, Automatización | Máxima eficacia | 15-30% |
En PTSMAKE, ayudamos a los clientes a navegar esta transición planificando la escala desde el primer día. Este enfoque proactivo previene sorpresas costosas y asegura una puesta en marcha fluida. Nos enfocamos en crear un plan de fabricación robusto que evoluciona con sus requisitos de volumen.
Escalar con éxito la producción de piezas de PEEK requiere un cambio estratégico desde la validación del diseño hasta la optimización del proceso. Planificar el utillaje, el tiempo de ciclo y la estabilidad del material desde el principio es esencial para evitar sorpresas y controlar los costos a medida que aumenta el volumen.
Cuando el PEEK es la elección incorrecta para su pieza
El PEEK es un material fenomenal, pero no siempre es la respuesta correcta. La sobreingeniería con PEEK puede inflar innecesariamente los costos del proyecto. El objetivo es hacer coincidir el material con la aplicación, no solo elegir la opción de mayor rendimiento disponible para sus piezas.
Comprender la Compensación Costo-Rendimiento
A veces, un polímero más común es una mejor opción. Para aplicaciones donde la resistencia extrema a químicos o temperaturas no es crítica, otros materiales ofrecen un rendimiento excelente a una fracción del costo. Tomar la decisión correcta es clave para las tiradas de producción conscientes del presupuesto.
PEEK vs. Acetal: Un Vistazo Rápido
| Característica | PEEK | Acetal (POM) |
|---|---|---|
| Coste relativo | Alta | Bajo |
| Maquinabilidad | Bien | Excelente |
| Temp. Máx. | ~250°C | ~90°C |
Esta sencilla comparación muestra por qué hacer preguntas es tan importante.
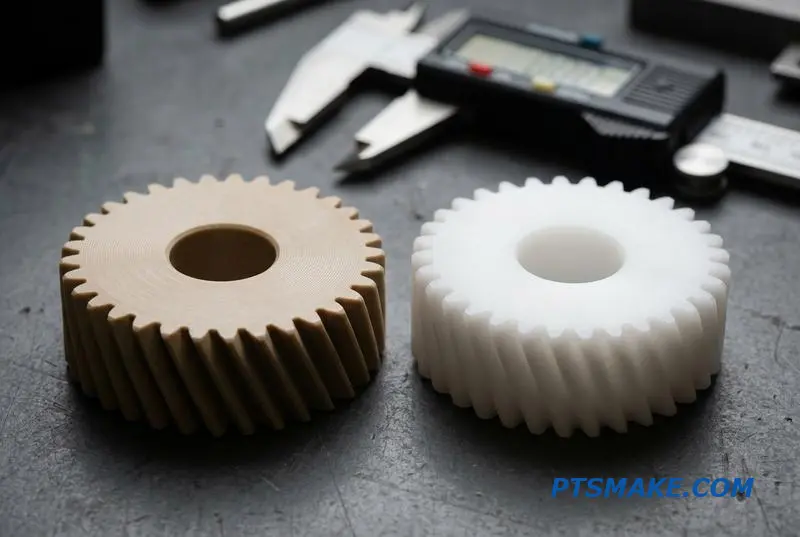
En PTSMAKE, guiamos a los clientes hacia el material más efectivo, asegurando que no paguen por un rendimiento que no necesitan. La honestidad en la selección de materiales genera confianza y conduce a mejores asociaciones a largo plazo. Exploremos cuándo una alternativa es la opción más inteligente.
Tiradas de Producción con Restricciones de Costo
Para proyectos de alto volumen, el costo del material es un factor importante. El Acetal (POM) y el Nylon ofrecen excelentes propiedades mecánicas y son mucho más económicos. A menudo son la mejor opción para engranajes, bujes y componentes estructurales donde las características de élite del PEEK son innecesarias.
Cuando la Temperatura No es un Desafío
El PEEK brilla en entornos de alta temperatura. Sin embargo, si su pieza opera por debajo de 90°C (194°F), el Acetal es un candidato fuerte. El PTFE es incluso mejor para frío extremo, pero su resistencia mecánica es menor. Elegir un material con un rango térmico adecuado, no excesivo, es ingeniería inteligente. Exceder estos límites puede llevar a Pirólisis13.
Necesidades Específicas de Desgaste y Fricción
Aunque el PEEK tiene buena resistencia al desgaste, no siempre es el de mayor rendimiento. Para aplicaciones de baja fricción como cojinetes o placas deslizantes, el PTFE es a menudo superior. Su coeficiente de fricción excepcionalmente bajo lo convierte en una opción especializada y, a veces, mejor.
Matriz de Compensación de Materiales
| Material | Coste relativo | Temp. Máx. (°C) | Resistencia al desgaste | Lo mejor para |
|---|---|---|---|---|
| PEEK | $$$$ | 250 | Muy buena | Alto rendimiento general |
| Acetal (POM) | $ | 90 | Bien | Piezas mecánicas generales |
| PTFE | $$ | 260 | Bueno (Baja Fricción) | Baja fricción, sellos químicos |
| Nylon 6/6 | $ | 95 | Excelente | Alto impacto, almohadillas de desgaste |
Esta matriz ayuda a clarificar las mejores aplicaciones para cada material en un contexto de mecanizado CNC de PEEK.
Elegir el material correcto requiere equilibrar las necesidades de rendimiento y el presupuesto. Aunque el PEEK es un polímero de primera línea, alternativas como el Acetal, Nylon o PTFE pueden ofrecer una solución más práctica y rentable para muchos proyectos de mecanizado CNC, entregando el rendimiento requerido sin sobreingeniería.
Comprender esta propiedad ayuda a predecir el comportamiento del material durante el mecanizado y su rendimiento en aplicaciones de alta temperatura. ↩
Comprender la tribología ayuda a los ingenieros a diseñar piezas móviles más eficientes y duraderas. ↩
Comprender este proceso ayuda a seleccionar materiales para entornos de vapor y agua a alta temperatura. ↩
Comprender este valor ayuda a los ingenieros a diseñar para una mayor eficiencia en sistemas mecánicos en movimiento. ↩
Descubra cómo esta propiedad afecta la elección del material para aislantes eléctricos de alto rendimiento en aplicaciones críticas. ↩
Comprender la tensión residual ayuda a predecir la falla del material en aplicaciones de ingeniería de alto rendimiento. ↩
Este valor ayuda a predecir cambios dimensionales, crucial para aplicaciones de alta precisión en entornos térmicos variables. ↩
Comprender esta propiedad ayuda a predecir cómo los materiales forman virutas y rebabas durante los procesos de mecanizado CNC. ↩
Comprender este concepto ayuda a predecir las propiedades mecánicas y la estabilidad térmica de un polímero. ↩
Comprender esto ayuda a predecir la resistencia y el comportamiento de un material bajo tensión desde diferentes direcciones. ↩
Comprender los métodos de sujeción ayuda a evaluar la capacidad de un proveedor para mantener la precisión en piezas complejas de PEEK. ↩
Descubra cómo este tratamiento térmico reduce la tensión interna, previniendo la deformación y mejorando la estabilidad dimensional en PEEK mecanizado. ↩
Comprender este concepto ayuda a seleccionar materiales que pueden soportar aplicaciones de alta temperatura sin degradarse. ↩