¿Están goteando sus bloques de válvulas hidráulicas debido a errores de mecanizado?
Todo ingeniero hidráulico conoce el temor de un bloque de válvulas con fugas. Un puerto fuera de especificación, un orificio suelto, una ranura defectuosa—y todo el sistema pierde presión, desperdicia aceite y fuerza un costoso desmontaje en el campo.
Sí, la mayoría de las fugas hidráulicas se remontan a errores de mecanizado del bloque de válvulas. La geometría deficiente del puerto, los anchos de tierra fuera de ±0.01mm, los orificios de carrete rugosos y las ranuras de junta tórica poco profundas son los principales modos de falla. El mecanizado CNC de precisión es el único proceso fiable para mantener estas tolerancias en bloques complejos de múltiples puertos.
En esta guía del comprador, le guiaré a través de los detalles de mecanizado que importan, las opciones de material, los estándares de rosca, los factores de costo y los consejos de DFM que ahorran dinero real. Comencemos con los errores que causan la mayoría de las fugas.
Por qué los errores de mecanizado de bloques de válvulas son la causa principal de las fugas hidráulicas
Los sistemas hidráulicos a menudo fallan no por una avería catastrófica, sino por un pequeño defecto. Un solo puerto, tierra o ranura de sellado fuera de especificación en un bloque de válvulas puede causar fugas internas, pérdida de presión y, en última instancia, fallas prematuras del sistema. Estos bloques de válvulas hidráulicas mecanizados por CNC son el cuello de botella oculto entre su diseño y una máquina sin fugas.
¿Qué define la calidad?
La diferencia entre un bloque de válvulas hidráulicas fiable y una responsabilidad se reduce a micras. El costo de una falla en el campo—incluyendo tiempo de inactividad, desmontaje y reclamaciones de garantía—supera con creces la inversión inicial de fabricación. La precisión no es opcional.
Tolerancias clave de mecanizado
| Característica | Tolerancia Crítica | Impacto del error |
|---|---|---|
| Geometría del puerto | Perfil ±0.02mm | Flujo ineficiente, caída de presión |
| Anchos de tierra | Dimensión ±0.01mm | Sincronización incorrecta del carrete, fugas internas |
| Profundidad de la ranura de sellado | Profundidad ±0.015mm | Falla de la junta tórica, fugas externas |
| Acabado del orificio del carrete | Ra 0.2-0.4μm | Atascamiento del carrete, desgaste prematuro |
Solo el mecanizado CNC de alta precisión puede mantener consistentemente estas tolerancias en un bloque complejo de múltiples puertos, asegurando que su sistema funcione según lo diseñado.
Una idea errónea común es que todos los errores de mecanizado son iguales. Sin embargo, el tipo de error dicta el modo de falla. Una imprecisión dimensional, como un orificio de carrete sobredimensionado, causará una fuga inmediata y obvia. Pero un error sutil en el acabado superficial puede ser mucho más insidioso, lo que lleva a una degradación gradual del rendimiento.
Más allá de la precisión dimensional
La rugosidad superficial dentro de un orificio de carrete crea picos y valles microscópicos. Estas imperfecciones interrumpen la fina película de fluido hidráulico que lubrica el carrete, causando un desgaste acelerado tanto en el carrete como en el propio orificio. Esto conduce a una fuga interna lenta que reduce el del sistema eficiencia volumétrica1.
Tipo de error vs. Consecuencia del sistema
| Error de mecanizado | Efecto inmediato | Consecuencias a largo plazo |
|---|---|---|
| Chaflán de puerto incorrecto | Flujo turbulento | Pérdida de energía, Generación de calor |
| Mala calidad de la rosca | Riesgo de hilos cruzados | Reventón catastrófico del accesorio |
| Ranura fuera de especificación | Extrusión del sello | Fuga externa gradual |
| Rugosidad superficial | Fricción aumentada | Desgaste de componentes, Vida útil reducida |
Este lento declive en el rendimiento es difícil de diagnosticar en el campo. Después de colaborar con nuestros clientes, descubrimos que a menudo se confunde con desgaste de la bomba o contaminación del fluido, lo que lleva a reemplazos de componentes innecesarios y costosos. La causa raíz, sin embargo, permanece en el propio bloque de válvulas.
Los errores de mecanizado en los bloques de válvulas hidráulicas son la causa directa de la mayoría de las fugas y fallas del sistema. Lograr tolerancias críticas para características como los orificios de los carretes y las ranuras de sellado es esencial. El mecanizado CNC de precisión es el único proceso de fabricación que puede garantizar la fiabilidad requerida para sistemas hidráulicos de alto rendimiento.
Materiales de bloques de válvulas hidráulicas — Aluminio vs Acero vs Inoxidable
Elegir el material adecuado para los bloques de válvulas hidráulicas es un primer paso crítico. Impacta directamente el rendimiento, la vida útil y el costo general de su sistema. La decisión no se trata solo de resistencia; implica equilibrar el peso, la resistencia a la corrosión y la maquinabilidad para obtener resultados óptimos.
Los principales contendientes de materiales
Las opciones principales son el aluminio, el acero al carbono y el acero inoxidable. Cada material tiene ventajas distintas que lo hacen adecuado para aplicaciones específicas. Mi objetivo es desglosar estas diferencias desde una perspectiva práctica para guiar su selección de material para bloques de válvulas hidráulicas.
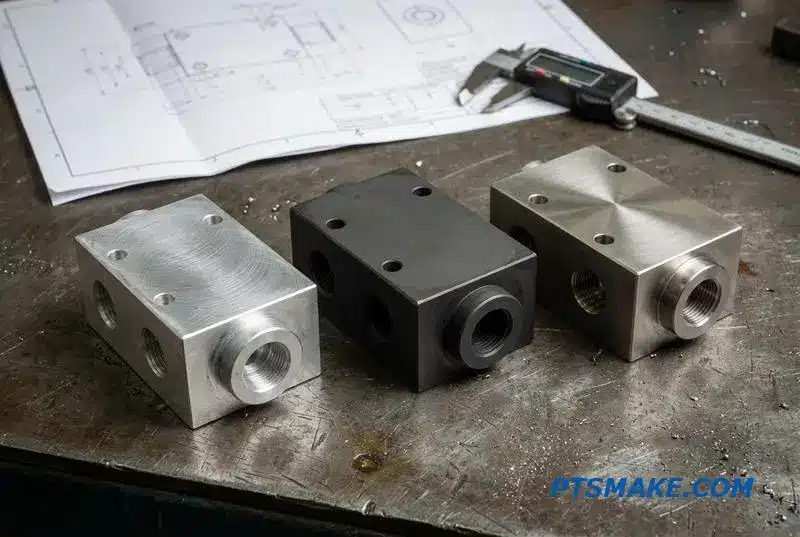
Aluminio: La elección ligera
El aluminio 6061-T6 es excelente para usos móviles e industriales por debajo de 350 bar. Su peso ligero y su maquinabilidad superior reducen tanto los tiempos de ciclo como los costos. Sin embargo, es más blando y puede ser propenso a la rosca del puerto Galling2, un riesgo que mitigamos con un diseño y manejo cuidadosos.
Acero al carbono: El estándar de alta presión
Para sistemas estacionarios que superan los 350 bar, los aceros al carbono como el 1045 o el 4140 son la elección predeterminada. Ofrecen una resistencia y durabilidad superiores para aplicaciones exigentes. Una consideración clave es que requieren un tratamiento superficial protector, como fosfatado o zincado, para prevenir la oxidación.
Acero inoxidable: Para entornos hostiles
Cuando la corrosión es la principal preocupación, como en aplicaciones marinas, alimentarias o médicas, el acero inoxidable (304/316) es esencial. Si bien su resistencia a la corrosión es inigualable, es significativamente más difícil de mecanizar, lo que se traduce en un mayor costo de fabricación.
Selección de materiales de un vistazo
| Presión de aplicación | Ciclo de trabajo | Medio ambiente | Material recomendado | Maquinabilidad | Coste relativo |
|---|---|---|---|---|---|
| < 350 bar | Intermitente / Continuo | Limpio / Industrial | Aluminio 6061-T6 | Excelente | $ |
| > 350 bar | Continuo / Pesado | Industrial | Acero al carbono 1045/4140 | Bien | $$ |
| Cualquier | Continuo | Corrosivo / Grado alimenticio | Acero inoxidable 304/316 | Feria | $$$$ |
Su elección final equilibra los requisitos de presión, la exposición ambiental y el presupuesto. El aluminio es ideal para proyectos de baja presión y sensibles al costo. El acero es para durabilidad a alta presión, mientras que el acero inoxidable es necesario para condiciones corrosivas o estériles. La selección adecuada del material previene fallas costosas en el futuro.
Dimensiones clave que deciden si su bloque de válvulas pasa el IQC
Cuando un bloque de válvulas hidráulicas llega para el Control de Calidad de Entrada (IQC), su éxito depende de algo más que la apariencia. Las dimensiones críticas deben ser perfectas. Estas mediciones aseguran que el bloque funcione de manera fiable bajo presión, previniendo fallas costosas en el campo.
Verificaciones dimensionales básicas
El proceso de inspección se centra en características geométricas específicas. Cada una desempeña un papel en el rendimiento general de la válvula, desde la integridad del sellado hasta el montaje correcto. Un control deficiente sobre cualquier dimensión puede comprometer todo el sistema hidráulico.
Precisión posicional e interna
La ubicación precisa de los puertos y los pasajes internos impecables son fundamentales. No solo estamos fabricando un bloque de metal; estamos creando un circuito de fluido preciso.
| Dimensión verificada | Tolerancia típica | Consecuencias del fracaso |
|---|---|---|
| Distancia entre centros de puerto | ±0,05 mm | Desalineación del colector, tensión de conexión |
| Diámetro del orificio (DI) | H7 o más ajustado | Fuga interna, respuesta deficiente del carrete |
| Profundidad/Ancho de ranura | ±0,05 mm | Extrusión o daño de la junta tórica |
| Acabado superficial (sellado) | Ra 0.8 µm | Fugas de fluido, desgaste prematuro del sello |
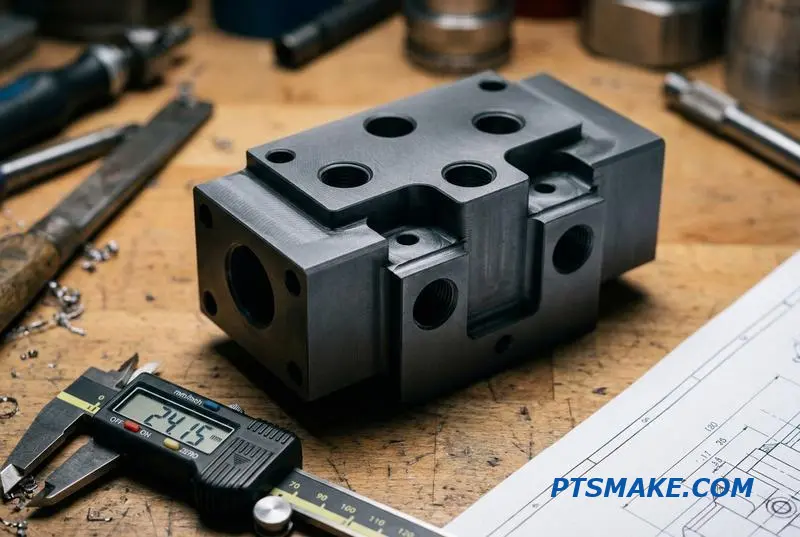
La lista de verificación de un ingeniero de calidad profundiza en la geometría funcional del bloque de válvulas. Se trata de comprender por qué estos números importan. Por ejemplo, un diámetro de orificio que se desvía de su tolerancia H7 puede causar fugas cruzadas internas, reduciendo la eficiencia y la potencia del sistema.
Por qué las tolerancias no son negociables
Estos no son solo números en un dibujo; son requisitos funcionales críticos. Una ranura demasiado ajustada cortará una junta tórica durante el montaje, creando una vía de fuga inmediata. Una ranura demasiado holgada permite que la junta tórica se extruya bajo presión, lo que lleva a una eventual falla. Las tolerancias correctas de mecanizado de bloques de válvulas hidráulicas son esenciales.
La ciencia detrás del acabado
El acabado superficial es otro factor crítico. Una cara de sellado con un acabado más rugoso que 0.8 Ra creará vías de fuga microscópicas y desgastará rápidamente los sellos. Los principios de tribología3 nos muestran cómo las interacciones superficiales dictan la fricción, el desgaste y la vida útil del sellado. El mecanizado CNC consistente y repetible es la única forma de mantener estas tolerancias ajustadas una y otra vez.
| Característica | Impacto funcional de una tolerancia deficiente | Por qué es importante |
|---|---|---|
| Redondez del orificio | Desgaste desigual del carrete, bloqueo hidráulico | Asegura un movimiento suave y de baja fricción del carrete |
| Diámetro de paso de rosca | Roscado cruzado, sello de ajuste deficiente | Garantiza conexiones seguras y sin fugas |
| Planitud (Cara de Acoplamiento) | Falla de la junta, fuga externa | Proporciona una superficie de sujeción uniforme para sellos |
El control dimensional preciso es crucial para el rendimiento de los bloques de válvulas hidráulicas. Las tolerancias para orificios, ranuras y superficies impactan directamente el sellado, la alineación y la fiabilidad. Esto hace que el mecanizado CNC experto no sea solo una preferencia, sino una necesidad para sistemas hidráulicos fiables.
Perforación transversal interna vs Puertos mecanizados — La realidad de la fabricación
Al diseñar bloques de válvulas hidráulicas, el enrutamiento interno del fluido es un detalle crítico. La elección entre el taladrado transversal interno y los puertos mecanizados impacta directamente la complejidad de fabricación, el costo y, en última instancia, el rendimiento. Es una decisión que equilibra la dinámica de fluidos ideal con la capacidad de fabricación práctica.
Taladros Transversales Rectos
Este es el método más común y sencillo. Sin embargo, a menudo crea pasajes "sin salida" donde los taladros se cruzan. Estos extremos deben ser taponados, lo que puede introducir posibles puntos de fuga bajo alta presión o vibración.
Canales Mecanizados
Los canales fresados ofrecen más libertad de diseño para circuitos complejos. Sin embargo, requieren placas de cubierta para sellar los pasajes. Esto añade componentes, pasos de montaje y más posibles problemas de sellado que deben gestionarse con cuidado.
| Método | Complejidad | Factor de coste |
|---|---|---|
| Perforación Transversal | Bajo-Medio | Bajo |
| Canales Fresados | Alta | Alta |
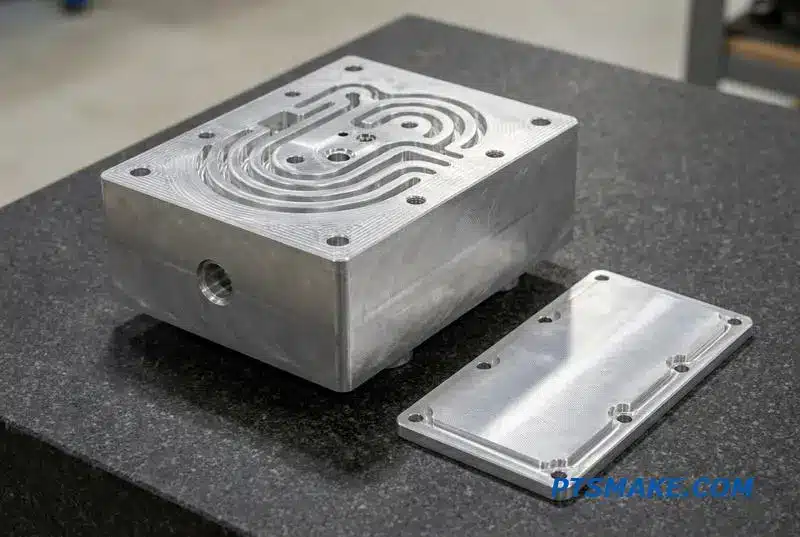
Compensaciones de Fabricación
La realidad del taladrado transversal de bloques de válvulas hidráulicas es gestionar compromisos. Aunque son rentables, los taladros transversales rectos dejan "patas muertas" que requieren tapones. Estos tapones se convierten en un posible punto de falla, especialmente bajo ciclos de alta presión o al usar fluidos más delgados.
Para pasajes largos y rectos, a menudo usamos el taladrado profundo (gun-drilling). Mantiene alta precisión en profundidades extremas pero requiere equipo especializado. Esto lo hace más caro que el taladrado estándar pero es necesario para ciertos bloques de válvulas hidráulicas que exigen circuitos internos largos e ininterrumpidos.
Riesgos y Especificaciones
Los canales fresados, sellados con una placa de cubierta, proporcionan flexibilidad de diseño pero aumentan el número de componentes y las caras de sellado. Cualquier imperfección en la superficie de sellado puede provocar fugas. Los cambios geométricos abruptos en los pasajes taladrados también pueden causar problemas como Cavitación4, dañando el bloque con el tiempo.
| Característica | Taladro Transversal | Taladro Profundo | Canal Fresado |
|---|---|---|---|
| Mejor uso | Conexiones simples, cortas | Pasajes largos, rectos | Caminos complejos, no lineales |
| Riesgo Clave | Rebabas internas, fugas de tapón | Mayor costo de mecanizado | Falla de junta o sello |
| Coste | Bajo | Medio | Alta |
Al especificar pasajes internos, sea claro. Pregúntenos en PTSMAKE sobre nuestra relación máxima de profundidad a diámetro y nuestros procesos internos de desbarbado. Esta comunicación es crucial para un rendimiento fiable.
En última instancia, la elección del pasaje interno es un equilibrio entre las necesidades de diseño, el costo de fabricación y el riesgo aceptable. Las especificaciones claras y la comunicación abierta con su socio de fabricación son esenciales para crear bloques de válvulas hidráulicas fiables y eficientes que funcionen según lo previsto.
Tipos de rosca y estándares de puerto que debe especificar correctamente
Elegir la rosca correcta para los bloques de válvulas hidráulicas es crítico. Un pequeño error en un dibujo puede provocar fugas significativas, costosos retrabajos o incluso la falla completa de la pieza. He visto especificaciones incorrectas causar grandes retrasos en proyectos. La clave es comprender cómo sellan los diferentes estándares.
Mecanismos de Sellado: La Diferencia Fundamental
Hay dos formas principales en que una rosca de puerto crea un sello. O sella en las propias roscas o en una superficie separada, típicamente usando una junta tórica. Esta elección impacta la clasificación de presión, la reutilización y la fiabilidad. Los componentes no coincidentes nunca sellarán correctamente.
Estándares Comunes de Roscas de Puerto
Para evitar estos problemas, es esencial estar familiarizado con los estándares más comunes utilizados globalmente. Cada uno tiene una geometría y un método de sellado específicos. Especificar el incorrecto es un error común y costoso.
Comparación Rápida de Estándares Principales
Aquí hay una tabla que resume los estándares que mecanizamos con frecuencia en PTSMAKE. Esto ayuda a nuestros clientes a seleccionar el mejor ajuste para su aplicación.
| Estándar | Geometría de la Rosca | Método de sellado | Rango de presión típico | Regiones Comunes |
|---|---|---|---|---|
| SAE J1926 | Recta (UN/UNF) | Junta Tórica en Resalte | Alta | Norteamérica |
| BSPP (G) | En paralelo | Junta Tórica/Arandela en Superficie Plana | Media a alta | Europa, Asia |
| BSPT (R) | Cónico | En las Roscas | Bajo a medio | Europa, Asia |
| NPT/NPTF | Cónico | En las Roscas | Bajo a medio | Norteamérica |
| Cónica Métrica | Cónico | En las Roscas | Bajo a medio | Europa |
| Paralela Métrica | En paralelo | Junta Tórica/Arandela en Superficie Plana | Alta | Europa, Global |
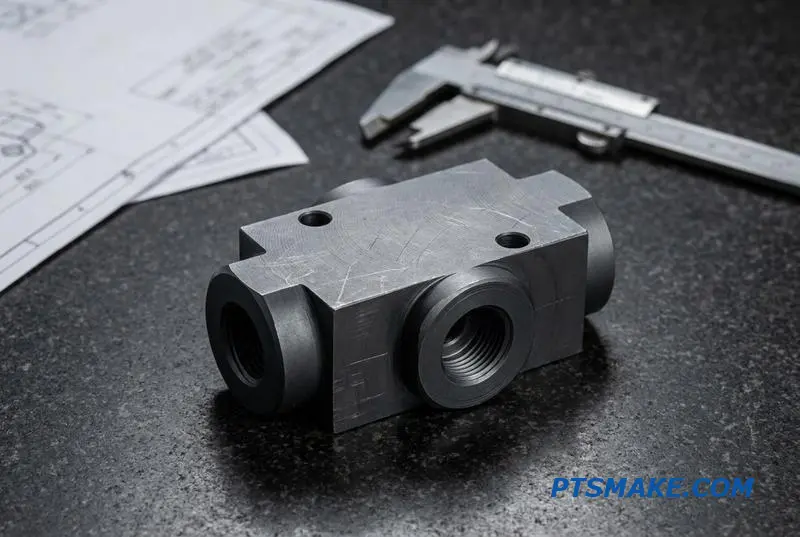
Comprender la distinción entre métodos de sellado es crucial para diseñar bloques de válvulas hidráulicas fiables. Las roscas cónicas, como NPT y BSPT, crean un sello mediante la deformación de la rosca. A medida que los extremos macho y hembra se aprietan, sus roscas se encajan, formando un sello metal-metal.
El Problema con las Roscas Cónicas
Este método, conocido como ajuste por interferencia, tiene inconvenientes. Es propenso a fugas a altas presiones y no es ideal para sistemas con alta vibración. Además, casi siempre se requieren selladores de roscas. El apriete excesivo puede agrietar el puerto, destruyendo un costoso bloque de válvulas hidráulicas.
La Ventaja de las Roscas Paralelas con Juntas Tóricas
En contraste, las roscas paralelas como SAE J1926 y BSPP utilizan una junta tórica. Las roscas proporcionan fuerza de sujeción, pero el sello se crea comprimiendo la junta tórica contra una superficie. Este diseño ofrece un sellado superior para aplicaciones de alta presión y permite el montaje y desmontaje repetidos sin dañar el puerto. El comportamiento a largo plazo del material bajo compresión, o Creep5, es un factor aquí, pero el diseño es generalmente más robusto.
Su Especificación de Dibujo
En su dibujo técnico, debe definir claramente el estándar de rosca y la geometría del puerto. Para los puertos con asiento para junta tórica, esto incluye especificar el diámetro y la profundidad del refrentado o chaflán. La ambigüedad aquí nos obliga a detenernos y pedir una aclaración, retrasando la producción.
Especificar correctamente los estándares de rosca como SAE o BSPP es crucial para sus bloques de válvulas hidráulicas. El método de sellado —deformación de la rosca versus compresión de la junta tórica— impacta directamente el rendimiento, la clasificación de presión y la reutilización. Un dibujo claro previene fugas costosas y retrasos en la producción.
Carretes cruzados y acabado de orificio — Lo que no puede controlar sin el mecanizado adecuado
El rendimiento de los bloques de válvulas hidráulicas depende de los detalles microscópicos del orificio del carrete. Aquí es donde el carrete de la válvula se desliza, controlando el flujo de fluido. Un acabado de orificio impreciso conduce a fugas internas, control errático y eventual falla. El mecanizado correcto no es un lujo; es un requisito fundamental.
El Desafío de la Geometría del Orificio
Para válvulas proporcionales y servo válvulas, el control lo es todo. Esto requiere un orificio de carrete con una redondez y rectitud excepcionales. Incluso ligeras desviaciones pueden hacer que el carrete se atasque o se desgaste de manera desigual, comprometiendo la estabilidad y la capacidad de respuesta de todo el sistema hidráulico.
Acabado Superficial: El Factor Decisivo
El acabado superficial, medido en Ra, dicta la suavidad con la que se mueve el carrete y lo bien que sella. Una superficie rugosa crea fricción y permite que el fluido evite el carrete, reduciendo la eficiencia.
| Característica | Mecanizado Deficiente | Mecanizado de precisión |
|---|---|---|
| Redondez | Ovalado o irregular | Precisión submicrónica |
| Rectitud | Cónico o arqueado | Diámetro consistente |
| Acabado superficial | >1.6 Ra (Áspero) | 4-0.8 Ra (Suave) |
| Resultado | Fugas, desgaste, inestabilidad | Control preciso, larga vida útil |
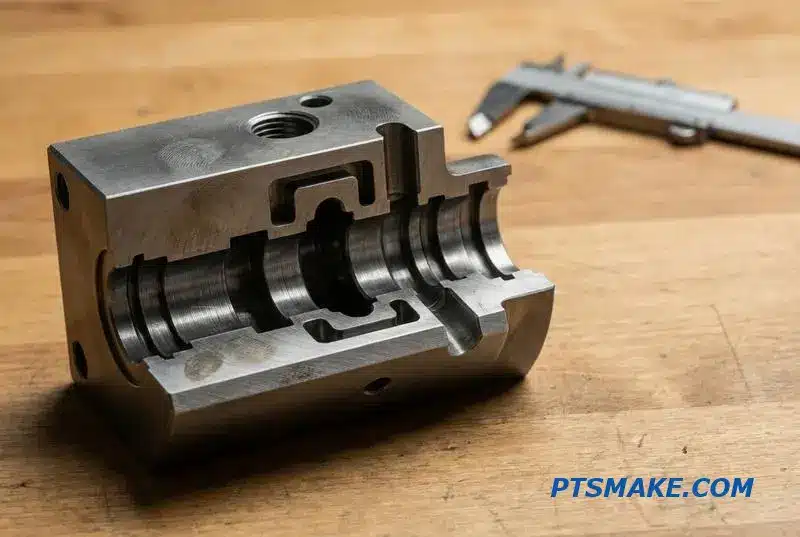
Lograr la geometría necesaria para un orificio de carrete es un proceso de varias etapas. Comienza con el mecanizado CNC de alta precisión, que es esencial para establecer la rectitud y redondez fundamentales. Para bloques de válvulas hidráulicas de alto rendimiento, este paso inicial debe mantener tolerancias que muchos talleres simplemente no pueden cumplir.
Lograr Acabados Submicrónicos
Nuestro proceso apunta a un acabado superficial entre 0.4 y 0.8 Ra para la mayoría de las aplicaciones de válvulas proporcionales. Esta superficie lisa minimiza la fricción y previene fugas. Después de nuestra investigación con clientes, confirmamos que este rango proporciona el mejor equilibrio entre rendimiento y viabilidad de fabricación. Este nivel de mecanizado del orificio del carrete del bloque de válvulas hidráulicas es nuestro estándar.
El Papel del Bruñido
Para las servo válvulas más exigentes, el mecanizado CNC por sí solo no es suficiente. Utilizamos el bruñido como operación secundaria. El bruñido utiliza piedras abrasivas para lograr un acabado superficial aún más fino y perfeccionar la geometría cilíndrica del orificio. No todos los talleres CNC invierten en equipos y experiencia de bruñido porque requiere un conjunto de habilidades especializadas.
Elegir un proveedor sin esta capacidad es un riesgo significativo. Si no pueden mantener la geometría requerida del orificio del carrete, se enfrentará a problemas como la inestabilidad de la válvula o el temido Fenómeno de stick-slip6. Esto conduce a un rendimiento impredecible y un desgaste prematuro del sistema, lo que en última instancia le costará más a largo plazo.
La precisión del mecanizado del orificio del carrete impacta directamente el control de la válvula, las fugas y la vida útil. Elegir un socio con capacidades avanzadas de CNC y bruñido es fundamental para evitar la inestabilidad, las fugas internas y el desgaste prematuro en sus bloques de válvulas hidráulicas, asegurando la fiabilidad del sistema a largo plazo.
Sellado — Ranuras para juntas tóricas, Caras de junta y por qué ocurren las fugas en las uniones
El éxito de cualquier sistema hidráulico a menudo se reduce a milímetros de metal mecanizado. Las fugas casi siempre comienzan en las uniones, específicamente en las superficies de sellado. Estas áreas críticas, como las ranuras para juntas tóricas y las caras de las juntas, son donde la precisión más importa.
La base de un buen sellado
Una junta tórica necesita un alojamiento diseñado con precisión para funcionar eficazmente. Seguimos estándares como AS568 para el dimensionamiento, pero el verdadero desafío es el mecanizado de la ranura. Una pequeña desviación en la profundidad puede arruinar el sellado. Una ranura poco profunda aplasta la junta tórica, mientras que una profunda impide una compresión adecuada.
Mecanizado para cero fugas
La planitud y el acabado superficial de una cara de junta son igual de críticos. Una superficie aparentemente lisa puede tener picos y valles microscópicos, conocidos como asperidades7, creando pequeños caminos para que el fluido escape bajo presión. Lograr un acabado similar a un espejo sin vibraciones de la herramienta requiere un control inmenso.
En el mecanizado de bloques de válvulas hidráulicas, las superficies de sellado no son negociables. El objetivo es crear una interfaz perfecta donde el sellado pueda hacer su trabajo sin interferencia del propio metal. Esto requiere una profunda comprensión tanto de la intención del diseño como de la capacidad de mecanizado.
Tolerancias de ranura y cara de junta tórica
La especificación más importante es la tolerancia de la ranura de la junta tórica del bloque de válvula hidráulica. Normalmente mantenemos la profundidad de la ranura dentro de ±0.05mm. Cualquier variación mayor compromete la relación de compresión del sellado. Asimismo, el acabado superficial en las caras de sellado es crucial; buscamos una suavidad de Ra 0.8μm o mejor.
Causas comunes de fugas
Las fugas rara vez son causadas únicamente por un sellado defectuoso. Con mayor frecuencia, el mecanizado de la carcasa es la causa raíz. Aquí están las fallas más comunes que he visto.
| Problema | Consecuencia |
|---|---|
| Ranura demasiado profunda/ancha | Compresión insuficiente de la junta tórica, permitiendo el bypass de fluido. |
| Ranura Demasiado Poco Profunda/Estrecha | La junta tórica está pellizcada o extruida, lo que provoca daños. |
| Cara de Sellado Rugosa | Crea trayectorias de microfugas que crecen con el tiempo. |
| Arañazos o Rebabas | Un solo arañazo en una cara de sellado puede cortar la junta tórica. |
Lista de Verificación de Dibujo
Antes de enviar un diseño para cotización, verifique estos puntos:
- Todas las dimensiones de la ranura de la junta tórica coinciden con el estándar del fabricante del sello.
- Los requisitos de acabado superficial para todas las caras de sellado están claramente especificados.
- Las tolerancias para la profundidad y el ancho de la ranura se indican explícitamente.
- La especificación del material es apropiada para el fluido y la presión.
Definir correctamente estas características en el dibujo es el primer paso hacia un producto sin fugas.
El sellado exitoso se basa en una asociación entre el diseño y la fabricación. Las dimensiones precisas de la ranura y un acabado superficial impecable son esenciales. Sin ellos, incluso la mejor junta tórica o empaquetadura fallará, causando fugas en la unión.
Los factores de costo en el mecanizado de bloques de válvulas — Lo que realmente eleva su precio
Cuando recibe una cotización para bloques de válvulas hidráulicas personalizados, el precio a menudo puede parecer alto. El costo no está solo en el material; está impulsado por la complejidad de las operaciones de mecanizado requeridas para crear la pieza final. Cada característica añade tiempo y herramientas.
Selección de Materiales y Complejidad
La elección del material establece el costo base. El aluminio es generalmente el más económico, mientras que el acero inoxidable y otras aleaciones son más caros. El número de puertos y pasajes internos también aumenta significativamente el tiempo de máquina, lo que se suma al precio final.
Precisión y Acabado
Las tolerancias y los requisitos de acabado superficial son factores de costo críticos. Las especificaciones más estrictas exigen un mecanizado más preciso, tiempos de inspección más largos y operaciones secundarias potencialmente especializadas.
| Costes | Impacto en el precio | Razón principal |
|---|---|---|
| Tolerancias estrictas | Alta | Velocidades de máquina más lentas, mayor tiempo de inspección |
| Perforaciones Transversales Internas | Alta | Requiere herramientas especializadas y desbarbado complejo |
| Número de Puertos | Medio-Alto | Más configuraciones de máquina y cambios de herramientas |
| Material (Acero vs. Al) | Medio | Mayor costo de materia prima, mecanizado más lento |
Profundicemos en lo que impulsa el costo de mecanizado de los bloques de válvulas hidráulicas. La perforación transversal interna intrincada es uno de los mayores factores. Estos pasajes profundos e intersecantes a menudo requieren perforación con pistola especializada y un desbarbado meticuloso, los cuales son procesos lentos y laboriosos.
Equilibrando Precisión y Costo
Las tolerancias ajustadas son esenciales para las superficies de sellado y los orificios de las bobinas, pero aplicarlas a características no críticas es un error común. Según nuestra experiencia en PTSMAKE, relajar las tolerancias en características como las dimensiones externas puede reducir el tiempo de mecanizado e inspección, disminuyendo los costos sin afectar el rendimiento.
Consideraciones sobre el acabado superficial
A menudo se requiere un acabado superficial liso para el sellado. Sin embargo, lograr un valor Ra muy bajo implica procesos secundarios como el bruñido o el lapeado. La orientación del patrón de la superficie, o su Orientación8, puede ser igual de importante para la función, pero especificarlo añade complejidad.
Diseño Inteligente para la Fabricación
Puede reducir activamente los costos. Consolide los puertos donde sea posible, utilice tamaños de rosca estándar para evitar herramientas personalizadas y minimice los orificios transversales profundos. Comprometerse con una cantidad de lote razonable también ayuda, ya que permite amortizar los costos de configuración en más piezas.
| Táctica de Reducción de Costos | Ahorro potencial |
|---|---|
| Relajar Tolerancias No Críticas | Alta |
| Consolidar Puertos y Características | Medio |
| Usar Tamaños de Rosca Estándar | Medio |
| Aumentar la Cantidad del Pedido | Medio-Bajo |
El costo final de su bloque de válvulas está directamente relacionado con la complejidad de su diseño. Al centrarse en la fabricabilidad —simplificando características, relajando tolerancias innecesarias y seleccionando componentes estándar— puede lograr ahorros significativos sin comprometer la función esencial de la pieza.
Bloques de válvulas prototipo vs de producción — Lo que cambia entre 5 y 500 piezas
El camino desde un único prototipo de bloque de válvulas hidráulicas hasta una producción de 500 unidades implica un cambio fundamental en la estrategia de fabricación. Lo que funciona para unas pocas piezas a menudo falla a escala. El enfoque inicial en la velocidad y la verificación del diseño da paso a un enfoque intenso en la repetibilidad, la eficiencia y el costo por unidad.
Prototipado: La Prioridad es la Velocidad
Para un lote pequeño de 1-5 piezas, el objetivo es obtener una pieza funcional rápidamente. Un maquinista a menudo puede usar una sola configuración con herramientas personalizadas mínimas. Este enfoque ofrece la máxima flexibilidad para cambios de diseño, pero resulta en un costo más alto por pieza individual.
Producción: La Prioridad es la Consistencia
Escalar hasta 500 piezas exige una mentalidad diferente. El proceso debe ser repetible y rentable.
| Escenario | Prototipado (1-5 piezas) | Producción (50-500+ piezas) |
|---|---|---|
| Configurar | Configuración única y flexible | Configuraciones optimizadas de múltiples fijaciones |
| Herramientas | Estándar, mínimo | Utillaje y utillaje a medida |
| Inspección | Inspección manual, de primera pieza | Medición en proceso, inspección por lotes |
| Coste | Coste por unidad elevado | Menor coste por unidad |
La ampliación de la fabricación de bloques de válvulas hidráulicas requiere una planificación cuidadosa para evitar errores comunes. Un diseño que se mecaniza fácilmente como prototipo único puede volverse increíblemente caro o incluso imposible de producir en grandes volúmenes. Esta es una trampa clásica que he visto muchas veces.
El escollo del prototipo a la producción
El problema principal es que los métodos de prototipado no escalan. Un pasaje interno complejo perforado manualmente en un prototipo se convierte en un cuello de botella importante en la producción. Puede requerir herramientas especializadas o múltiples operaciones, lo que aumenta significativamente el tiempo de ciclo y el costo. Aquí es donde el Diseño para la Fabricación (DFM) se vuelve crítico.
Optimización para la escala
Para las series de producción, pasamos al mecanizado con múltiples fijaciones, lo que nos permite trabajar en varias piezas simultáneamente. La validación del proceso y la medición en proceso se vuelven estándar para asegurar que cada pieza cumpla con las especificaciones sin controles manuales constantes. También aplicamos Dimensionado geométrico y tolerancias (GD&T)9 rigurosamente para definir la variación aceptable, asegurando la intercambiabilidad y la función en todo el lote. En PTSMAKE, siempre fomentamos una revisión DFM al principio del proceso.
| Consideración | Impacto del prototipado | Impacto en la producción |
|---|---|---|
| Tolerancias estrictas | Alcanzable pero lento | Requiere control de proceso, eleva el costo |
| Puertos complejos | Factible con configuración manual | Puede requerir herramientas o fijaciones especiales |
| Elección del material | Basado en el rendimiento | Equilibrio entre rendimiento y maquinabilidad |
| Acabado superficial | Logrado con pasadas adicionales | Requiere herramientas y procesos específicos |
La transición exitosa del prototipo a la producción depende de una planificación temprana. Un diseño optimizado para la fabricación desde el principio asegura un proceso de escalado fluido y rentable, evitando rediseños costosos y retrasos al pasar de 5 a 500 piezas.
Diseño para la maquinabilidad — Cambios en el bloque de válvulas que le ahorran dinero
Optimizar el diseño de bloques de válvulas hidráulicas para la fabricación no se trata de comprometer el rendimiento; se trata de eliminar costos innecesarios. Pequeños cambios geométricos pueden reducir significativamente el tiempo de máquina y la complejidad de las herramientas. Esto se traduce directamente en menores costos de piezas y una entrega más rápida para sus proyectos.
Principios clave del DFM
Las elecciones de diseño reflexivas son cruciales. Priorizar las características estándar y las tolerancias realistas en superficies no críticas simplifica todo el proceso de producción. Centrarse en estas áreas al principio de la etapa de diseño produce los mejores resultados para su presupuesto y cronograma.
| Característica costosa | Alternativa DFM |
|---|---|
| Muchos tamaños de broca únicos | Estandarizar a menos tamaños |
| Agujeros profundos de pequeño diámetro | Optimizar la disposición de los puertos para reducir la profundidad |
| Tolerancias ajustadas no sellantes | Especificar tolerancias más holgadas y funcionales |
| Perforación transversal en ángulo | Usar perforación a 90 grados donde sea posible |
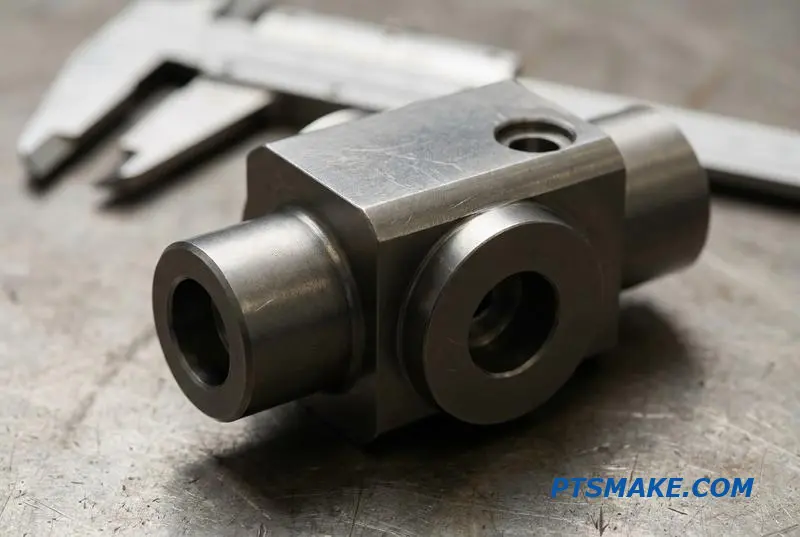
Un enfoque colaborativo para el ahorro
Un DFM efectivo es una conversación, no un conjunto de comandos. Cuando diseñadores y maquinistas colaboran, desbloqueamos ahorros de costos que ninguno podría lograr por sí solo. En PTSMAKE, fomentamos esta asociación para encontrar la ruta de fabricación más eficiente para sus bloques de válvulas hidráulicas.
La perspectiva del maquinista
Desde mi punto de vista, la complejidad equivale a tiempo y riesgo. Por ejemplo, evitar agujeros ultraprofundos minimiza la rotura de herramientas y el tiempo de ciclo. Del mismo modo, mantener un espesor de pared adecuado entre los puertos previene la distorsión del material y asegura la integridad estructural, reduciendo las tasas de desecho y los posibles fallos.
De lo complejo a lo rentable
Considere dos versiones del mismo bloque de válvulas. La primera tiene numerosos tamaños de rosca únicos y agujeros transversales muy profundos. La segunda estandariza las roscas y redirige los canales internos para permitir una perforación más superficial y ortogonal. Nuestras pruebas muestran que el segundo diseño puede ser 20-30% más barato de producir debido a la reducción del tiempo de configuración y de máquina. Las propiedades del material Anisótropo10 también pueden afectar la precisión de la perforación en agujeros profundos.
| Elección del diseño | Impacto en los costes |
|---|---|
| Tamaños de herramientas no estándar | Alto (Herramientas personalizadas) |
| Herramientas estandarizadas | Bajo (Configuración más rápida) |
| Múltiples configuraciones para ángulos | Alto (Mayor mano de obra) |
| Perforación a 90 grados | Bajo (Proceso simplificado) |
Las elecciones inteligentes de DFM en el diseño de bloques de válvulas hidráulicas reducen directamente los costos de fabricación. La colaboración con su socio de mecanizado, como PTSMAKE, es la forma más rápida de identificar e implementar estos ahorros para su proyecto sin sacrificar la calidad o el rendimiento.
Opciones de acabado superficial para bloques de válvulas — Anodizado, Fosfato y más allá
Elegir el acabado superficial adecuado para los bloques de válvulas es tan crítico como el propio mecanizado. No se trata solo de estética; se trata de rendimiento, resistencia a la corrosión y vida útil. El material de su bloque de válvulas hidráulicas dicta las mejores opciones disponibles.
Acabados de Aluminio
Para bloques de aluminio, el anodizado es una opción común. Mejora la resistencia a la corrosión y proporciona una superficie más dura. Para componentes de acero, tratamientos como el fosfatado ofrecen protección básica, mientras que el chapado proporciona una barrera más robusta contra entornos hostiles. Cada acabado afecta las dimensiones finales.
Opciones de Acero y Acero Inoxidable
Comprender estos efectos es crucial. Un acabado aplicado incorrectamente puede arruinar una pieza perfectamente mecanizada al alterar las tolerancias críticas. Debemos tener esto en cuenta durante las fases de diseño y mecanizado para asegurar que el producto final cumpla con las especificaciones exactas.
| Material | Acabado Común | Beneficio principal | Impacto dimensional |
|---|---|---|---|
| Aluminio | Anodizado | Resistencia al Desgaste y la Corrosión | Añade grosor |
| Aluminio | Revestimiento de conversión | Resistencia a la corrosión | Mínimo |
| Acero | Fosfatado | Protección Ligera contra el Óxido | Mínimo |
| Acero | Chapado (Zinc/Níquel) | Resistencia superior a la corrosión | Añade grosor |
| Acero inoxidable | Pasivación | Elimina Contaminantes | Ninguno |
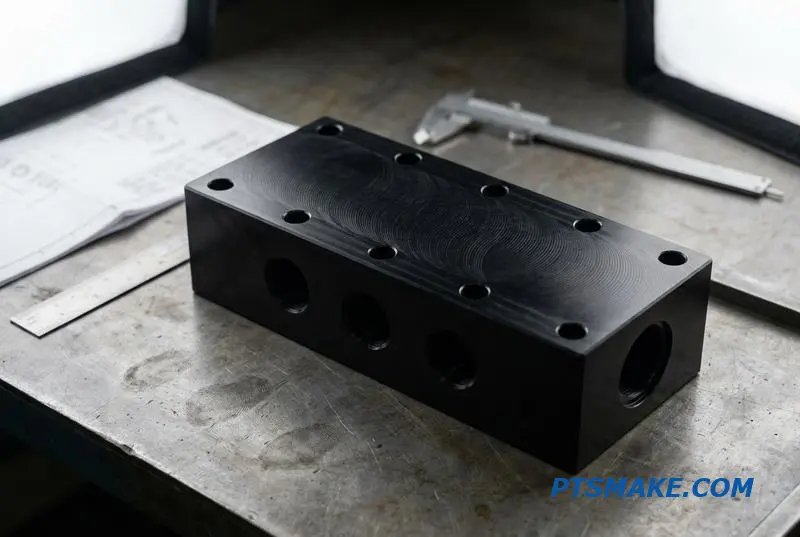
Una Mirada Más Detallada a los Tratamientos de Aluminio
Para bloques de válvulas de aluminio, a menudo recomendamos el anodizado. El anodizado estándar transparente o negro (Tipo II) es excelente para la protección contra la corrosión. El anodizado duro (Tipo III) crea una capa mucho más gruesa, similar a la cerámica, que mejora significativamente la resistencia al desgaste, lo cual es ideal para aplicaciones de alto ciclo.
Sin embargo, el anodizado añade material. Un recubrimiento Tipo III puede añadir más de 0.002 pulgadas. Debemos tener esto en cuenta en nuestra programación CNC, ajustando las dimensiones de antemano para asegurar que los orificios y las roscas estén dentro de la tolerancia después del acabado. El recubrimiento de conversión es una alternativa más delgada y económica que ofrece buena resistencia a la corrosión pero mínima protección contra el desgaste.
Acabados para Acero y Acero Inoxidable
Al trabajar con acero al carbono, el fosfatado es una opción rentable para la prevención ligera del óxido, especialmente si la pieza se engrasará en servicio. Para entornos más exigentes, el chapado de zinc o níquel proporciona una barrera mucho más duradera. Sin embargo, la acumulación de chapado puede ser un problema en las roscas.
Gestionamos esto mecanizando las roscas ligeramente por debajo del tamaño o enmascarándolas durante el proceso de chapado. Para el acero inoxidable, normalmente no se necesita ningún recubrimiento. En su lugar, el acabado superficial adecuado para el bloque de válvulas hidráulicas es pasivación11. Este es un proceso de limpieza química que elimina el hierro libre y los contaminantes de la superficie, mejorando la resistencia natural a la corrosión del material sin cambiar las dimensiones.
Elegir el acabado correcto requiere equilibrar el costo, el rendimiento y las propiedades del material. Es un paso crítico que asegura que el bloque de válvulas funcione de manera confiable durante su vida útil prevista, y en PTSMAKE, guiamos a nuestros clientes a través de estas decisiones para evitar errores costosos.
Seleccionar el acabado superficial adecuado es un paso crucial. Impacta directamente la durabilidad, la resistencia a la corrosión y la precisión dimensional del bloque de válvulas. Esta decisión requiere un cuidadoso equilibrio entre el material, el entorno de aplicación y los requisitos de tolerancia final para asegurar un rendimiento y una longevidad óptimos.
Construyendo un suministro de bloques de válvulas a largo plazo — Por qué la repetibilidad supera un trato único
Al adquirir bloques de válvulas hidráulicas, ver la decisión como una simple compra es un error. No solo está comprando una pieza; está estableciendo un eslabón en la cadena de suministro. El valor real reside en encontrar un socio que ofrezca calidad constante a lo largo del tiempo.
El Verdadero Costo de un Trato Único
Centrarse únicamente en el precio más bajo para un solo pedido a menudo ignora los costos a largo plazo. Un proveedor más barato y único podría carecer del control de proceso necesario para futuros lotes, lo que llevaría a inconsistencias que interrumpirían su línea de montaje y el rendimiento del producto final.
Por Qué la Consistencia es Clave
Para un componente utilizado en múltiples máquinas, la repetibilidad es innegociable. Asegura que cada bloque de válvulas encaje y funcione de manera idéntica. Esta previsibilidad es la base de un producto confiable y una operación de fabricación eficiente, ahorrándole tiempo y recursos a largo plazo.
| Aspecto | Proveedor Único | Socio a Largo Plazo |
|---|---|---|
| Enfoque | Precio Inicial Más Bajo | Coste total de propiedad |
| Proceso | Inconsistente/No Documentado | Repetible y Validado |
| Calidad | Variable de Lote a Lote | Tolerancias Consistentes |
| Relación | Transaccional | Colaborativo |
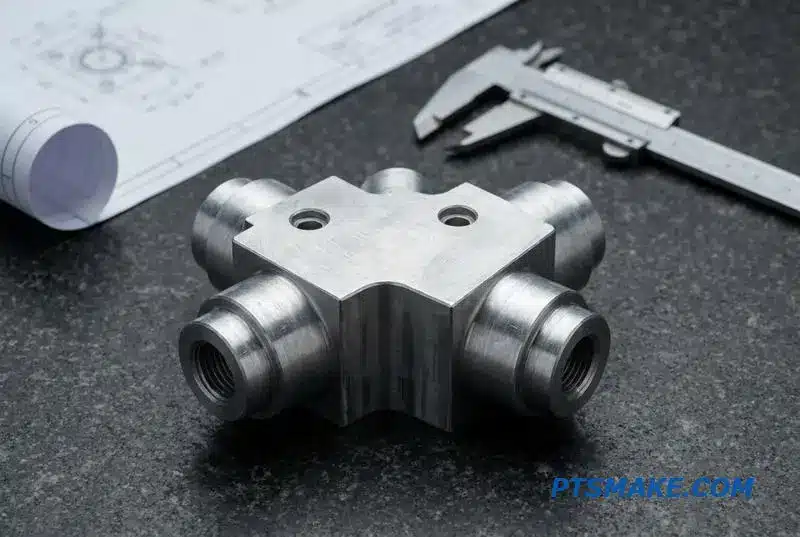
Estableciendo un Proceso Repetible
Para pedidos de volumen medio, típicamente de 500 a 2,000 piezas, la capacidad de un proveedor para establecer un proceso repetible es primordial. Aquí es donde un verdadero socio de producción de mecanizado de bloques de válvulas demuestra su valía. Va más allá de simplemente fabricar una pieza para diseñar un sistema de producción.
Las Señales de un Socio Confiable
Un socio dedicado invierte en un sistema que garantiza la consistencia. Esto incluye tolerancias consistentes lote tras lote, acabados superficiales uniformes y trazabilidad completa y documentada para cada unidad producida. No solo siguen un dibujo; entienden su intención y aprenden los matices de su diseño con el tiempo.
Más allá de la Cotización
Hemos descubierto que las propiedades del material son críticas para obtener resultados repetibles. Un material que es en gran medida Isótropo12 se mecanizará de forma más predecible que uno con estructuras de grano direccionales. Un buen socio comprenderá y controlará estas variables. Este conocimiento separa un simple taller de mecanizado de un socio de fabricación.
Evaluar a un proveedor potencial requiere mirar más allá del precio. Pida pruebas de sus procesos y control de calidad.
| Criterios de evaluación | En qué fijarse |
|---|---|
| Documentación de procesos | Instrucciones de trabajo claras, gráficos SPC |
| Informes de calidad | Informes de inspección CMM, certificados de material |
| Comunicación | Actualizaciones proactivas, claridad técnica |
| Pedidos de prueba | Consistencia entre muestras iniciales y pequeños lotes |
El siguiente paso práctico es claro: envíe un dibujo completo con tolerancias claras. Evalúe al proveedor basándose en la evidencia que proporcionan —sus informes, certificaciones y comunicación— en lugar de solo un número en una cotización.
Elegir un proveedor de bloques de válvulas es una inversión en la estabilidad de su línea de producción. Priorice un socio que demuestre un proceso de fabricación repetible, respaldado por evidencia y comunicación claras, para asegurar el éxito a largo plazo sobre un ahorro a corto plazo.
Descubra cómo esta métrica impacta directamente la potencia de salida y los costos operativos de su sistema hidráulico. ↩
Comprender este mecanismo de desgaste es crucial para diseñar conexiones roscadas fiables y prevenir fallas prematuras del sistema. ↩
Comprender este campo ayuda a diagnosticar problemas de desgaste, fricción y sellado en sistemas hidráulicos. ↩
Comprender este fenómeno ayuda a prevenir daños en los componentes e ineficiencias del sistema en circuitos hidráulicos. ↩
Comprender la fluencia ayuda a predecir cómo se comportan los sellos bajo presión y temperatura a largo plazo, previniendo futuras fugas. ↩
Aprenda cómo este fenómeno causa movimiento brusco, afectando el control de precisión de la maquinaria hidráulica. ↩
Aprenda cómo la textura superficial microscópica impacta directamente la dinámica de fluidos y la eficacia del sellado. ↩
Comprender este concepto ayuda a especificar superficies funcionales para un mejor rendimiento de sellado. ↩
Aprenda cómo GD&T proporciona un lenguaje universal para definir y controlar las características de las piezas en la producción en masa. ↩
Comprender esta propiedad ayuda a predecir el comportamiento del material durante la perforación de precisión. ↩
Comprender este proceso es clave para maximizar la resistencia natural a la corrosión del acero inoxidable. ↩
Comprender esta propiedad ayuda a predecir el comportamiento del material durante el mecanizado, asegurando la uniformidad de las piezas en grandes series de producción. ↩