油圧バルブブロックは加工エラーのために漏れていますか?
すべての油圧エンジニアは、漏れるバルブブロックの恐ろしさを知っています。1つの規格外ポート、1つの緩いボア、1つの不良な溝 — そしてシステム全体が圧力を失い、オイルを無駄にし、現場での費用のかかる分解を余儀なくされます。.
はい、ほとんどの油圧漏れはバルブブロックの加工エラーに起因します。不良なポート形状、±0.01mmを超えるランド幅、粗いスプールボア、浅いOリング溝が主要な故障モードです。精密CNC加工は、複雑な多ポートブロックでこれらの公差を維持するための唯一信頼できるプロセスです。.
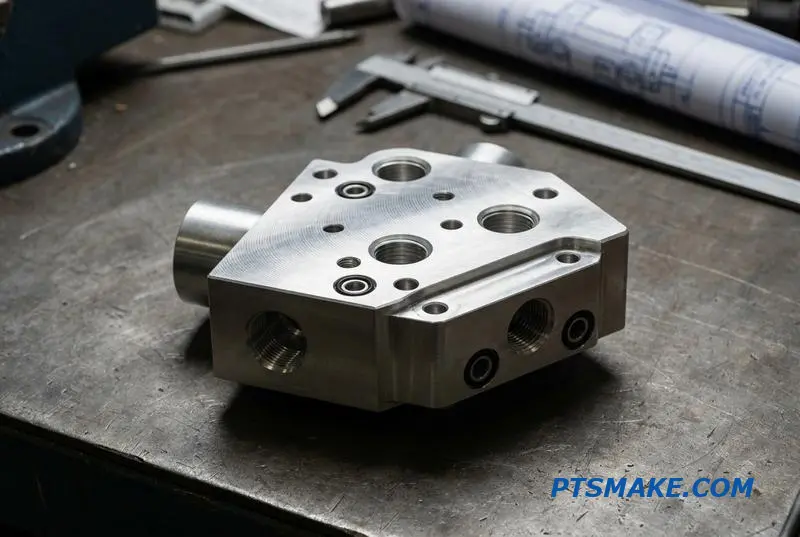
この購入者ガイドでは、重要な加工の詳細、材料の選択、ねじ規格、コスト要因、そして実際にお金を節約するDFMのヒントについてご案内します。ほとんどの漏れを引き起こすエラーから始めましょう。.
バルブブロックの加工エラーが油圧漏れの主要な原因である理由
油圧システムは、壊滅的な故障からではなく、小さな欠陥からしばしば故障します。バルブブロック内の1つの規格外ポート、ランド、またはシーリング溝が、内部漏れ、圧力損失、そして最終的には早期のシステム故障を引き起こす可能性があります。これらのCNC加工された油圧バルブブロックは、あなたの設計と漏れのない機械の間の隠れたボトルネックです。.
品質を定義するものとは?
信頼性の高い油圧バルブブロックと負債との違いはミクロン単位に帰着します。ダウンタイム、分解、保証請求を含む現場での故障のコストは、初期製造投資をはるかに上回ります。精度はオプションではありません。.
重要な加工公差
| 特徴 | 重要な公差 | エラーの影響 |
|---|---|---|
| ポート形状 | プロファイル ±0.02mm | 非効率な流れ、圧力降下 |
| ランド幅 | 寸法 ±0.01mm | 不正確なスプールタイミング、内部漏れ |
| シーリング溝の深さ | 深さ ±0.015mm | Oリングの故障、外部漏れ |
| スプールボア仕上げ | Ra 0.2-0.4μm | スプールの固着、早期摩耗 |
高精度CNC加工のみが、複雑な多ポートブロックでこれらの公差を一貫して維持し、システムが設計通りに機能することを保証できます。.
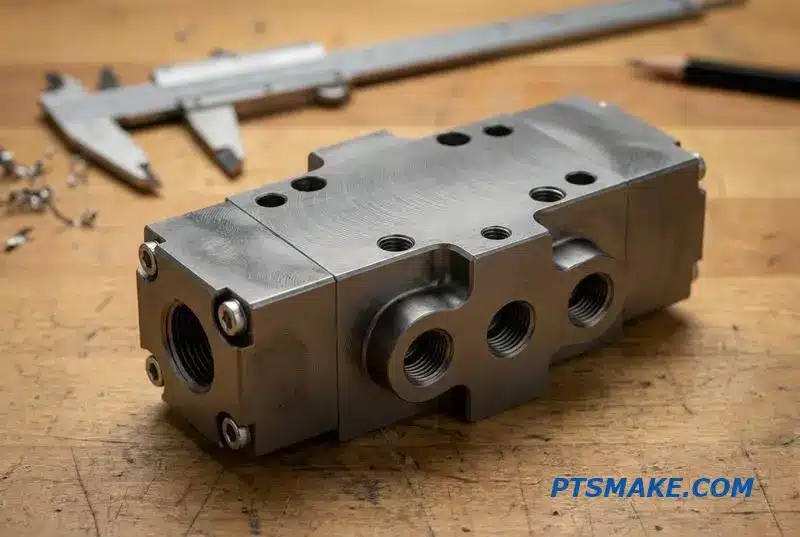
一般的な誤解は、すべての加工エラーが同じであるということです。しかし、エラーの種類が故障モードを決定します。大きすぎるスプールボアのような寸法上の不正確さは、即座に明白な漏れを引き起こします。しかし、表面仕上げの微妙なエラーははるかに陰湿である可能性があり、段階的な性能低下につながります。.
寸法精度を超えて
スプールボア内の表面粗さは、微細な山と谷を作り出します。これらの不完全さは、スプールを潤滑する油圧流体の薄い膜を乱し、スプールとボア自体の両方に加速された摩耗を引き起こします。これは、システムの...を低下させる遅い内部漏れにつながります。 容積効率1.
エラーの種類 対 システムへの影響
| 加工エラー | 即効性 | 長期的な結果 |
|---|---|---|
| 不正確なポート面取り | 乱流 | エネルギー損失、発熱 |
| 不良なねじ品質 | クロス・スレッドのリスク | 壊滅的な継手吹き抜け |
| 規格外の溝 | シール押し出し | 段階的な外部漏れ |
| 表面粗さ | 摩擦の増加 | 部品摩耗、寿命の短縮 |
この性能の緩やかな低下は、現場での診断が困難です。クライアントとの協力後、私たちはそれがポンプ摩耗や流体汚染と誤解されることが多く、不必要で費用のかかる部品交換につながることがわかりました。しかし、根本原因はバルブブロック自体にあります。.
油圧バルブブロックの加工誤差は、ほとんどの漏れやシステム故障の直接的な原因です。スプールボアやシーリング溝のような機能に対する重要な公差を達成することが不可欠です。精密CNC加工は、高性能油圧システムに必要な信頼性を保証できる唯一の製造プロセスです。.
油圧バルブブロックの材料 — アルミニウム 対 鋼 対 ステンレス
油圧バルブブロックに適した材料を選ぶことは、最初の重要なステップです。それはシステムの性能、寿命、そして全体的なコストに直接影響します。この決定は強度だけでなく、最適な結果を得るために重量、耐食性、加工性をバランスさせることを含みます。.
主要な材料候補
主な選択肢はアルミニウム、炭素鋼、ステンレス鋼です。各材料には、特定の用途に適した明確な利点があります。私の目標は、油圧バルブブロックの材料選定をガイドするために、これらの違いを実用的な観点から分析することです。.
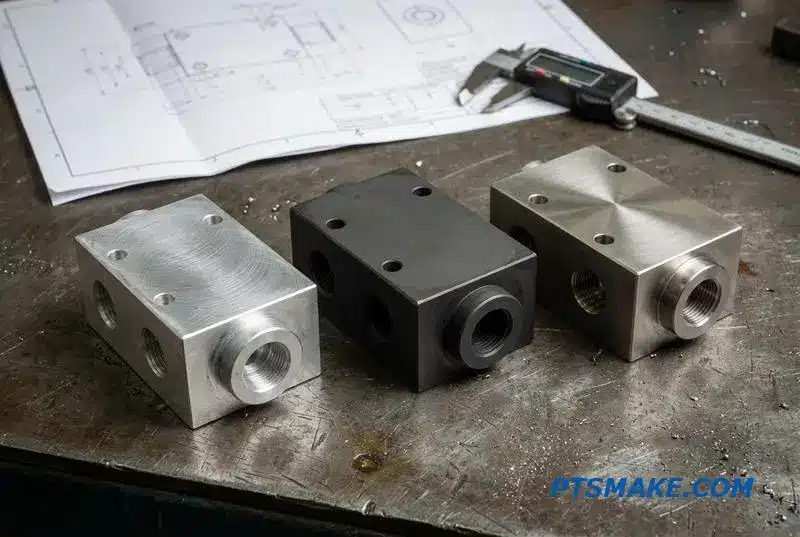
アルミニウム:軽量な選択肢
アルミニウム6061-T6は、350バール以下のモバイルおよび産業用途に優れています。その軽量性と優れた加工性により、サイクルタイムとコストの両方を削減します。しかし、より柔らかく、ポートねじの ギャリング2, 、というリスクがあり、これは慎重な設計と取り扱いで軽減します。.
炭素鋼:高圧の標準
350 barを超える定常的なシステムには、1045や4140のような炭素鋼が標準的な選択肢となります。これらは過酷な用途に対し、優れた強度と耐久性を提供します。重要な考慮事項は、錆を防ぐためにリン酸塩処理や亜鉛めっきなどの保護表面処理が必要であることです。.
ステンレス鋼:過酷な環境向け
海洋、食品、医療用途など、腐食が主な懸念事項である場合、ステンレス鋼(304/316)は不可欠です。その耐食性は比類ないものですが、加工が著しく困難であり、製造コストが高くなります。.
材料選定の概要
| 適用圧力 | デューティ・サイクル | 環境 | 推奨素材 | 加工性 | 相対コスト |
|---|---|---|---|---|---|
| 350 バー未満 | 断続的 / 連続的 | クリーン / 産業用 | アルミニウム 6061-T6 | 素晴らしい | $ |
| 350 バー超 | 連続的 / 高負荷 | インダストリアル | 炭素鋼 1045/4140 | グッド | $$ |
| どんなものでも | 連続 | 腐食性 / 食品グレード | ステンレス鋼 304/316 | フェア | $$$$ |
最終的な選択は、圧力要件、環境曝露、および予算のバランスを取ります。アルミニウムは低圧でコストに敏感なプロジェクトに最適です。鋼は高圧での耐久性のため、ステンレス鋼は腐食性または無菌条件に必要です。適切な材料選定は、将来の費用のかかる故障を防ぎます。.
バルブブロックがIQCに合格するかどうかを決定する重要な寸法
油圧バルブブロックが受入品質管理(IQC)のために到着したとき、その成功は外観だけにかかっているわけではありません。重要な寸法が完璧でなければなりません。これらの測定値は、ブロックが圧力下で確実に機能し、現場での費用のかかる故障を防ぐことを保証します。.
主要な寸法チェック
検査プロセスは特定の幾何学的特徴に焦点を当てます。それぞれが、シーリングの完全性から正しい組み立てまで、バルブ全体の性能において役割を果たします。単一の寸法の管理が不十分だと、油圧システム全体が損なわれる可能性があります。.
位置精度と内部精度
ポートの正確な位置と完璧な内部通路は基本です。私たちは単なる金属の塊を作っているのではなく、精密な流体回路を作成しているのです。.
| チェックされる寸法 | 標準公差 | 失敗の結果 |
|---|---|---|
| ポート中心距離 | ±0.05mm | マニホールドのずれ、接続応力 |
| ボア径(内径) | H7またはそれ以上 | 内部漏れ、スプール応答不良 |
| 溝の深さ/幅 | ±0.05mm | Oリングの押し出しまたは損傷 |
| 表面仕上げ(シーリング) | Ra 0.8 µm | 流体漏れ、早期のシール摩耗 |
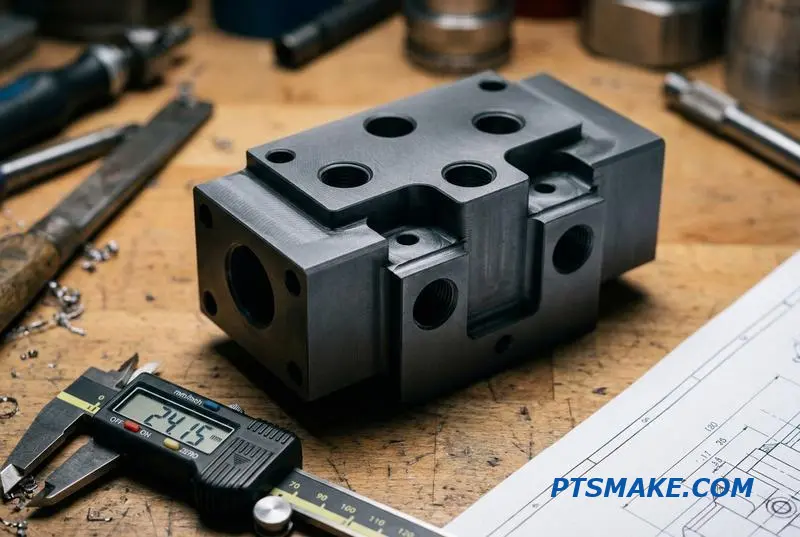
品質エンジニアのチェックリストは、バルブブロックの機能的な幾何学形状に深く踏み込みます。これらの数値がなぜ重要なのかを理解することです。例えば、H7公差から逸脱したボア径は、内部のクロスリークを引き起こし、システムの効率とパワーを低下させる可能性があります。.
公差が譲れない理由
これらは単なる図面上の数字ではありません。これらは重要な機能要件です。きつすぎる溝は組み立て中にOリングをせん断し、即座に漏れ経路を作り出します。緩すぎる溝はOリングが圧力下で押し出されることを許し、最終的な故障につながります。適切な 油圧バルブブロックの加工公差 が不可欠になります。.
仕上がりに隠された科学
表面仕上げももう一つの重要な要素です。0.8 Raよりも粗い仕上げのシーリング面は、微細な漏れ経路を作り出し、シールを急速に摩耗させます。 トライボロジー3 は、表面相互作用が摩擦、摩耗、およびシーリング寿命をどのように決定するかを示しています。一貫性があり、再現性のあるCNC加工だけが、これらの厳しい公差を繰り返し維持する唯一の方法です。.
| 特徴 | 不適切な公差の機能的影響 | なぜ重要なのか |
|---|---|---|
| ボアの真円度 | 不均一なスプール摩耗、油圧ロック | スムーズで低摩擦なスプール動作を確保します |
| ねじ有効径 | ねじ山のかみ合わせ不良、シールのはめ合い不良 | 確実で漏れのない接続を保証します |
| 平面度(接合面) | ガスケットの故障、外部漏れ | シールに均一な締め付け面を提供します |
油圧バルブブロックの性能には、精密な寸法管理が不可欠です。穴、溝、表面の公差は、シーリング、アライメント、信頼性に直接影響します。このため、信頼性の高い油圧システムには、専門的なCNC加工が単なる好みではなく、必要不可欠なものとなります。.
内部交差穴あけ 対 加工されたポート — 製造の現実
油圧バルブブロックを設計する際、内部の流体経路は重要な詳細です。内部の交差穴加工と機械加工されたポートの選択は、製造の複雑さ、コスト、そして最終的には性能に直接影響します。これは、理想的な流体力学と実用的な製造可能性のバランスをとる決定です。.
ストレート交差穴
これは最も一般的でシンプルな方法です。しかし、ドリルが交差する箇所に「行き止まり」の通路ができてしまうことがよくあります。これらの端は栓をする必要があり、高圧や振動下では潜在的な漏れの原因となる可能性があります。.
機械加工されたチャネル
ミル加工されたチャネルは、複雑な回路に対してより多くの設計の自由度を提供します。しかし、通路を密閉するためにカバープレートが必要です。これにより、部品、組み立て工程が増え、慎重に管理する必要がある潜在的なシーリングの問題も増えます。.
| 方法 | 複雑さ | コスト係数 |
|---|---|---|
| クロスドリル加工 | ロー・ミディアム | 低い |
| ミル加工されたチャネル | 高い | 高い |
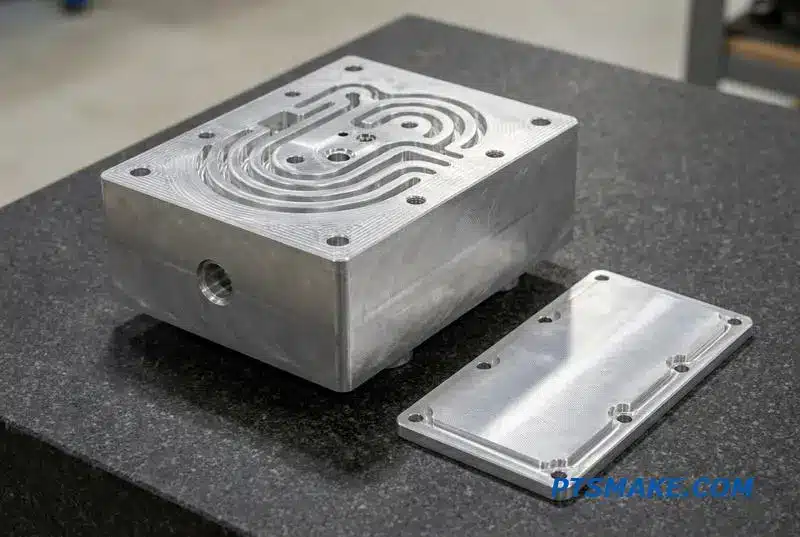
製造上のトレードオフ
油圧バルブブロックの交差穴加工の現実は、妥協点の管理です。費用対効果が高い一方で、ストレート交差穴は栓を必要とする「デッドレッグ」を残します。これらの栓は、特に高圧サイクル下や粘度の低い流体を使用する場合に、潜在的な故障点となります。.
長くまっすぐな通路には、ガンドリル加工をよく使用します。これは極端な深さでも高い精度を維持しますが、特殊な設備が必要です。このため、標準的なドリル加工よりも高価になりますが、長く途切れない内部回路を必要とする特定の油圧バルブブロックには不可欠です。.
リスクと仕様
カバープレートで密閉されたミル加工チャネルは、設計の柔軟性を提供しますが、部品点数とシーリング面を増加させます。シーリング面にわずかな欠陥があるだけでも漏れにつながる可能性があります。ドリル加工された通路の急激な幾何学的変化も、次のような問題を引き起こす可能性があります。 キャビテーション4, 、時間の経過とともにブロックを損傷します。.
| 特徴 | 交差穴加工 | ガンドリル加工 | ミル加工チャネル |
|---|---|---|---|
| ベストユース | シンプルで短い接続 | 長くまっすぐな通路 | 複雑な非線形経路 |
| 主なリスク | 内部バリ、プラグからの漏れ | 高い加工コスト | ガスケットまたはシールの故障 |
| コスト | 低い | ミディアム | 高い |
内部通路を指定する際は、明確にしてください。PTSMAKEで、当社の最大深さ対直径比と内部バリ取りプロセスについてお問い合わせください。このコミュニケーションは、信頼性の高い性能のために不可欠です。.
最終的に、内部通路の選択は、設計要件、製造コスト、許容リスクのバランスです。明確な仕様と製造パートナーとのオープンなコミュニケーションは、意図したとおりに機能する信頼性の高い効率的な油圧バルブブロックを作成するために不可欠です。.
正しく指定する必要があるねじの種類とポート規格
油圧バルブブロックに適したねじを選択することは非常に重要です。図面上の小さな間違いが、重大な漏れ、費用のかかる手直し、あるいは部品全体の故障につながる可能性があります。私は、不正確な仕様が主要なプロジェクトの遅延を引き起こすのを見てきました。重要なのは、異なる規格がどのようにシールするかを理解することです。.
シーリングメカニズム:核となる違い
ポートねじがシールを形成する方法は主に2つあります。ねじ自体でシールするか、または通常Oリングを使用して別の面でシールするかです。この選択は、耐圧性、再利用性、信頼性に影響します。不一致のコンポーネントは決して適切にシールされません。.
一般的なポートねじ規格
これらの問題を避けるためには、世界中で使用されている最も一般的な規格に精通していることが不可欠です。それぞれに特定の形状とシーリング方法があります。間違ったものを指定することは、一般的で費用のかかる間違いです。.
主要規格のクイック比較
ここに、PTSMAKEで頻繁に加工する規格をまとめた表を示します。これは、お客様が用途に最適なものを選ぶのに役立ちます。.
| スタンダード | ねじ形状 | シール方法 | 代表的な圧力範囲 | 一般的な地域 |
|---|---|---|---|---|
| SAE J1926 | ストレート(UN/UNF) | ボス部のOリング | 高い | 北米 |
| BSPP (G) | パラレル | ランド部のOリング/ワッシャー | 中~高 | Europe, Asia |
| BSPT (R) | テーパード | ねじ部で | 低~中 | Europe, Asia |
| NPT/NPTF | テーパード | ねじ部で | 低~中 | 北米 |
| メートルテーパー | テーパード | ねじ部で | 低~中 | ヨーロッパ |
| メートル平行 | パラレル | ランド部のOリング/ワッシャー | 高い | ヨーロッパ、グローバル |
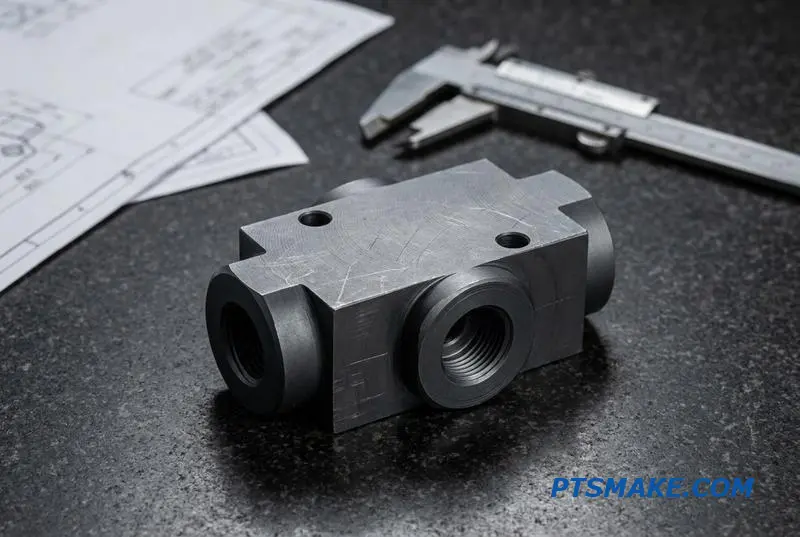
シール方法の違いを理解することは、信頼性の高い油圧バルブブロックを設計する上で極めて重要です。NPTやBSPTのようなテーパーねじは、ねじの変形によってシールを形成します。オスねじとメスねじが締め付けられると、ねじ山がくさび状に密着し、メタルタッチシールを形成します。.
テーパーねじの問題点
この方法は、干渉嵌合として知られていますが、いくつかの欠点があります。高圧下では漏れやすく、高振動のシステムには適していません。さらに、ねじシール剤がほぼ常に必要です。締め付けすぎるとポートに亀裂が入り、高価な油圧バルブブロックを破損する可能性があります。.
Oリング付き平行ねじの利点
対照的に、SAE J1926やBSPPのような平行ねじはOリングを使用します。ねじは締め付け力を提供しますが、シールはOリングを表面に圧縮することによって形成されます。この設計は、高圧用途で優れたシール性を提供し、ポートを損傷することなく繰り返し組み立て・分解が可能です。材料の圧縮下での長期的な挙動、つまり クリープ5, 、がここでは要因となりますが、この設計は一般的に、より堅牢です。.
お客様の図面仕様
技術図面には、ねじ規格とポート形状を明確に定義する必要があります。Oリングボスポートの場合、これには座ぐりまたは面取りの直径と深さの指定が含まれます。ここに曖昧さがあると、当社は作業を中断して確認を求めることになり、生産が遅延します。.
SAEやBSPPのようなねじ規格を正しく指定することは、油圧バルブブロックにとって極めて重要です。シール方法(ねじの変形かOリングの圧縮か)は、性能、耐圧性、再利用性に直接影響します。明確な図面は、費用のかかる漏れや生産の遅延を防ぎます。.
クロススプールとボア仕上げ — 適切な加工なしでは制御できないこと
油圧バルブブロックの性能は、スプールボアの微細なディテールにかかっています。ここはバルブスプールが摺動し、流体の流れを制御する場所です。不正確なボア仕上げは、内部漏れ、不安定な制御、そして最終的な故障につながります。適切な機械加工は贅沢品ではなく、基本的な要件です。.
ボア形状の課題
比例弁およびサーボ弁にとって、制御がすべてです。これには、並外れた真円度と真直度を持つスプールボアが必要です。わずかな偏差でもスプールが固着したり、不均一に摩耗したりする可能性があり、油圧システム全体の安定性と応答性を損ないます。.
表面仕上げ:決定的な要因
Raで測定される表面仕上げは、スプールの動きの滑らかさとシール性能を決定します。粗い表面は摩擦を生み、流体がスプールを迂回するのを許し、効率を低下させます。.
| 特徴 | 不良な機械加工 | 精密機械加工 |
|---|---|---|
| 丸み | 楕円形または不規則 | サブミクロン精度 |
| 真直度 | テーパー状または湾曲 | 一貫した直径 |
| 表面仕上げ | >1.6 Ra (粗い) | 4-0.8 Ra (滑らか) |
| 結果 | 漏れ、摩耗、不安定性 | 精密な制御、長寿命 |
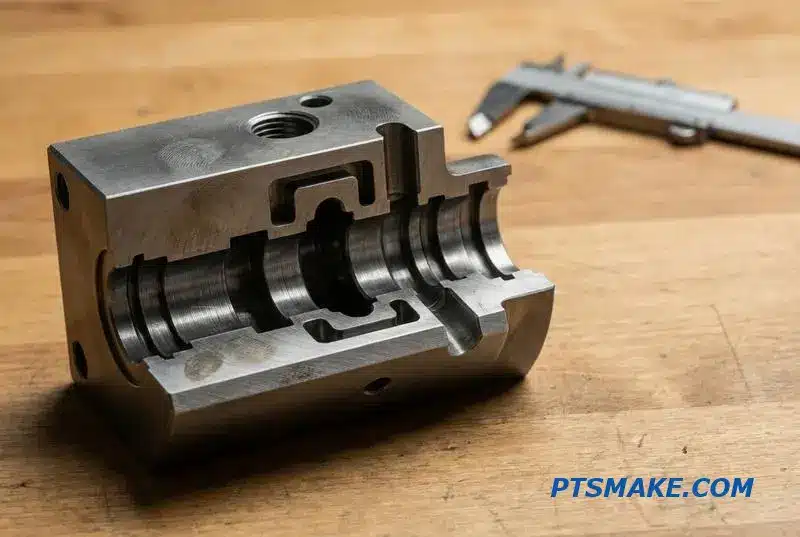
スプールボアに必要な形状を実現するには、多段階のプロセスが必要です。まず高精度CNC機械加工から始まり、これは基本的な真直度と真円度を確立するために不可欠です。高性能油圧バルブブロックの場合、この初期段階で多くの工場では達成できない公差を維持する必要があります。.
サブミクロン仕上げの達成
当社のプロセスは、ほとんどの比例弁用途において、0.4から0.8 Raの表面仕上げを目標としています。この滑らかな表面は摩擦を最小限に抑え、漏れを防ぎます。お客様との調査の結果、この範囲が性能と製造実現可能性の最適なバランスを提供することを確認しました。このレベルの 油圧バルブブロックスプールボアの機械加工 が当社の標準です。.
ホーニングの役割
最も要求の厳しいサーボバルブには、CNC加工だけでは不十分です。当社では、二次加工としてホーニングを使用しています。ホーニングは、研磨砥石を使用して、さらに微細な表面仕上げを実現し、ボアの円筒形状を完璧にします。専門的なスキルセットが必要なため、すべてのCNCショップがホーニング装置と専門知識に投資しているわけではありません。.
この能力を持たないサプライヤーを選ぶことは、大きなリスクです。もし彼らが要求されるスプールボアの形状を維持できない場合、バルブの不安定性や、恐ろしい スティック・スリップ現象6. 。.
これは予測不能な性能とシステムの早期摩耗につながり、最終的には長期的に見てより多くのコストがかかります。.
シーリング — Oリング溝、ガスケット面、そしてなぜ接合部で漏れが発生するのか
油圧システムの成功は、多くの場合、加工された金属の数ミリメートルにかかっています。漏れはほとんどの場合、継手、特にシール面から始まります。Oリング溝やガスケット面などのこれらの重要な領域は、精度が最も重要となる場所です。.
良好なシールの基盤
Oリングが効果的に機能するには、精密に設計された収容部が必要です。当社はサイズ設定にAS568などの規格に従いますが、本当の課題は溝の加工です。深さのわずかなずれがシールを台無しにする可能性があります。浅い溝はOリングを押しつぶし、深い溝は適切な圧縮を妨げます。.
ゼロリークのための加工
ガスケット面の平面度と表面仕上げも同様に重要です。一見滑らかな表面にも、として知られる微細な山と谷がある場合があります。 奇形7, 、圧力下で流体が漏れる小さな経路を作り出します。工具のびびりなしに鏡面仕上げを達成するには、途方もない制御が必要です。.
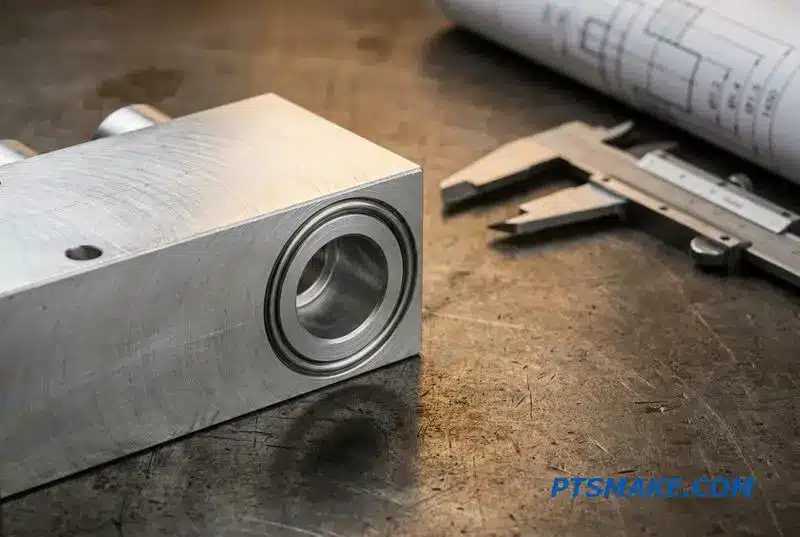
油圧バルブブロックの加工において、シール面は譲れません。目標は、金属自体からの干渉なしにシールがその役割を果たせる完璧なインターフェースを作成することです。これには、設計意図と加工能力の両方に対する深い理解が必要です。.
Oリング溝と面公差
最も重要な仕様は 油圧バルブブロックOリング溝公差. 溝の深さは通常±0.05mm以内に抑えています。これ以上のばらつきがあると、シールの圧縮比が損なわれます。同様に、シール面の表面仕上げも重要であり、Ra 0.8μm以下の滑らかさを目指しています。.
一般的な漏れの原因
漏れは、シール単体の不良が原因であることは稀です。多くの場合、ハウジングの加工が根本的な原因となります。私がこれまで見てきた最も一般的な故障をいくつかご紹介します。.
| 問題 | 結果 |
|---|---|
| 溝が深すぎる/広すぎる | Oリングの圧縮不足により、流体がバイパスする。. |
| 溝が浅すぎる/狭すぎる | Oリングが挟まれたり押し出されたりして、損傷につながる。. |
| 粗いシーリング面 | 時間の経過とともに成長する微小な漏れ経路を作成する。. |
| 傷またはバリ | シーリング面を横切る一本の傷がOリングを切断する可能性がある。. |
図面検証チェックリスト
見積もりを依頼する前に、これらの点を確認してください。
- すべてのOリング溝の寸法は、シールメーカーの標準に準拠しています。.
- すべてのシール面の表面仕上げ要件が明確に指定されていること。.
- 溝の深さと幅の公差が明示されていること。.
- 材料の指定が、流体と圧力に適切であること。.
図面上でこれらの特徴を適切に定義することが、漏れのない製品への第一歩です。.
確実なシールは、設計と製造の連携にかかっています。正確な溝の寸法と完璧な表面仕上げが不可欠です。これらがなければ、最高のOリングやガスケットでさえも機能せず、接合部からの漏れを引き起こします。.
バルブブロック加工におけるコスト要因 — 実際に価格を上げるもの
カスタム油圧バルブブロックの見積もりを受け取ると、価格が高く感じられることがよくあります。コストは材料費だけではなく、最終部品を作成するために必要な加工工程の複雑さによって決まります。すべての特徴が時間と工具を追加します。.
材料の選択と複雑さ
材料の選択が基本コストを決定します。アルミニウムは一般的に最も経済的ですが、ステンレス鋼やその他の合金はより高価です。ポートと内部通路の数も機械加工時間を大幅に増加させ、最終価格に加算します。.
精度と仕上げ
公差と表面仕上げ要件は、重要なコスト要因です。より厳しい仕様は、より精密な機械加工、より長い検査時間、そして場合によっては特殊な二次加工を必要とします。.
| コストドライバー | 価格への影響 | 主な理由 |
|---|---|---|
| 厳しい公差 | 高い | 機械速度の低下、検査時間の増加 |
| 内部交差穴加工 | 高い | 特殊な工具と複雑なバリ取りが必要 |
| ポート数 | ミディアム-ハイ | より多くの機械セットアップと工具交換 |
| 材料(鋼 vs. アルミニウム) | ミディアム | 原材料費の増加、機械加工の遅延 |
油圧バルブブロックの加工コストを左右する要因について、さらに深く掘り下げてみましょう。複雑な内部の交差穴加工は、最大の要因の一つです。これらの深く交差する通路は、特殊なガンドリル加工と細心の注意を要するバリ取りを必要とすることが多く、これらはどちらも時間がかかり、労働集約的なプロセスです。.
精密さとコストのバランス
厳しい公差はシール面やスプール穴にとって不可欠ですが、重要でない特徴に適用するのはよくある間違いです。PTSMAKEでの経験に基づくと、外形寸法などの特徴の公差を緩和することで、機械加工と検査時間を短縮し、性能に影響を与えることなくコストを削減できます。.
表面仕上げに関する考慮事項
シールには滑らかな表面仕上げがしばしば必要とされます。しかし、非常に低いRa値を達成するには、ホーニングやラッピングなどの二次加工が必要です。表面パターンの向き、またはその 加工目8, 、機能にとって同様に重要である可能性がありますが、それを指定すると複雑さが増します。.
スマートな製造設計
積極的にコストを削減できます。可能な限りポートを統合し、標準的なねじサイズを使用してカスタム工具を避け、深い交差穴を最小限に抑えます。妥当なバッチ数量を約束することも、セットアップコストをより多くの部品に償却できるため役立ちます。.
| コスト削減戦略 | 節約の可能性 |
|---|---|
| 非重要公差の緩和 | 高い |
| ポートと特徴の統合 | ミディアム |
| 標準ねじサイズの使用 | ミディアム |
| 注文数量の増加 | 中低 |
バルブブロックの最終コストは、その設計の複雑さに直接関係しています。製造性を重視し、特徴を簡素化し、不要な公差を緩和し、標準部品を選択することで、部品の必須機能を損なうことなく、大幅なコスト削減を達成できます。.
試作 対 生産バルブブロック — 5個と500個の間で何が変わるか
単一の試作油圧バルブブロックから500個の量産に至る道のりには、製造戦略の根本的な転換が伴います。少数の部品で機能するものが、規模が大きくなると失敗することがよくあります。当初の速度と設計検証への重点は、再現性、効率、および単位あたりのコストへの集中的な重点に道を譲ります。.
試作:優先事項はスピード
1~5個の少量バッチの場合、目標は機能する部品を迅速に入手することです。機械工は、最小限のカスタム工具で単一のセットアップを使用できることがよくあります。このアプローチは設計変更に対して最大限の柔軟性を提供しますが、個々の部品あたりのコストは高くなります。.
生産:優先事項は一貫性
500個への増産には、異なる考え方が求められます。プロセスは再現性があり、費用対効果が高いものでなければなりません。.
| ステージ | 試作 (1-5個) | 生産 (50-500+個) |
|---|---|---|
| セットアップ | 単一の柔軟なセットアップ | 最適化された多治具セットアップ |
| 工具 | 標準的、最小限 | カスタム金型と治具 |
| 検査 | 手動、初回品検査 | 工程内測定、バッチ検査 |
| コスト | 単価が高い | より低い単価 |
油圧バルブブロック製造の規模拡大には、一般的な落とし穴を避けるための慎重な計画が必要です。一点物の試作品として簡単に機械加工できる設計でも、大量生産では信じられないほど高価になったり、製造が不可能になったりすることがあります。これは私が何度も見てきた典型的な罠です。.
試作から生産への落とし穴
主な問題は、試作段階の方法が規模拡大に対応できないことです。試作品で手動で穴あけされた複雑な内部通路は、生産において大きなボトルネックとなります。特殊な工具や複数の工程が必要となり、サイクルタイムとコストを大幅に増加させる可能性があります。ここで製造性設計(DFM)が重要になります。.
規模拡大のための最適化
量産では、複数の部品を同時に加工できる多治具加工に移行します。プロセス検証と工程内測定が標準となり、絶え間ない手動チェックなしにすべての部品が仕様を満たすことを保証します。また、 幾何学的寸法および公差(GD&T)9 許容されるばらつきを厳密に定義し、バッチ全体での互換性と機能を保証します。PTSMAKEでは、プロセスの早い段階でのDFMレビューを常に推奨しています。.
| 考察 | 試作の影響 | 生産への影響 |
|---|---|---|
| 厳しい公差 | 達成可能だが遅い | プロセス管理が必要、コストを押し上げる |
| 複雑なポート | 手動セットアップで実現可能 | 特殊な工具や治具が必要な場合がある |
| 素材の選択 | 性能に基づく | 性能と加工性のバランス |
| 表面仕上げ | 追加パスで達成 | 特定の工具とプロセスが必要 |
試作から生産への移行を成功させるには、早期の計画が重要です。最初から製造用に最適化された設計は、スムーズで費用対効果の高い規模拡大プロセスを保証し、5個から500個への移行時の高価な再設計や遅延を回避します。.
加工性設計 — 費用を節約するバルブブロックの変更
油圧バルブブロックの製造向け設計を最適化することは、性能を妥協することではありません。それは不要なコストを排除することです。小さな幾何学的変更が、機械加工時間と工具の複雑さを大幅に削減できます。これは、お客様のプロジェクトにおける部品コストの削減と納期短縮に直結します。.
DFMの主要原則
慎重な設計選択が重要です。標準的な機能と非重要表面における現実的な公差を優先することで、生産プロセス全体が簡素化されます。設計段階の早い段階でこれらの領域に焦点を当てることで、予算とスケジュールにとって最良の結果が得られます。.
| コストのかかる機能 | DFMの代替案 |
|---|---|
| 多くの独自のドリルサイズ | より少ないサイズに標準化する |
| 深く、小径の穴 | ポートレイアウトを最適化して深さを削減する |
| 厳しい非シール公差 | より緩い、機能的な公差を指定する |
| 角度のついた交差穴加工 | 可能な場合は90度穴加工を使用する |
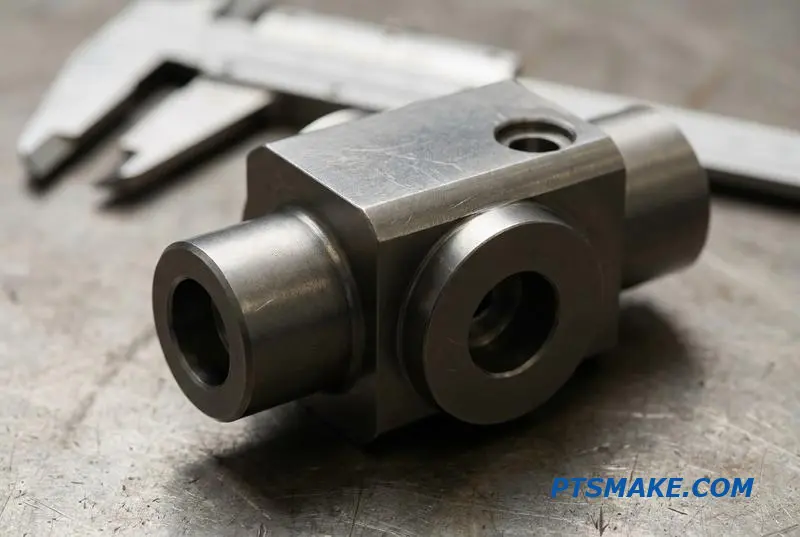
節約のための協調的なアプローチ
効果的なDFMは会話であり、一連の命令ではありません。設計者と機械加工者が協力することで、どちらか一方だけでは達成できなかったコスト削減を実現できます。PTSMAKEでは、お客様の油圧バルブブロックにとって最も効率的な製造経路を見つけるために、このパートナーシップを奨励しています。.
機械加工者の視点
私の見解では、複雑さは時間とリスクに等しいです。例えば、超深穴を避けることで、工具の破損やサイクルタイムを最小限に抑えられます。同様に、ポート間の適切な肉厚を維持することで、材料の歪みを防ぎ、構造的完全性を確保し、不良率と潜在的な故障を削減します。.
複雑なものから費用対効果の高いものへ
同じバルブブロックの2つのバージョンを考えてみましょう。最初のバージョンは、多数の独自のねじサイズと非常に深い交差穴加工が施されています。2番目のバージョンは、ねじを標準化し、内部チャネルを再ルーティングして、より浅く直交する穴加工を可能にしています。当社のテストでは、2番目の設計はセットアップと機械加工時間の削減により、製造コストが20~30%安くなることが示されています。材料の 異方性10 特性も深穴の穴あけ精度に影響を与える可能性があります。.
| デザインの選択 | コストへの影響 |
|---|---|
| 非標準工具サイズ | 高 (カスタム工具) |
| 標準化された工具 | 低 (より速いセットアップ) |
| 角度のための複数のセットアップ | 高 (労働力の増加) |
| 90度穴加工 | 低 (簡素化されたプロセス) |
油圧バルブブロック設計におけるスマートなDFMの選択は、製造コストを直接削減します。PTSMAKEのような機械加工パートナーとの協力は、品質や性能を犠牲にすることなく、プロジェクトのこれらの節約を特定し、実施するための最速の方法です。.
バルブブロックの表面仕上げの選択肢 — アルマイト処理、リン酸塩処理、その他
バルブブロックに適した表面仕上げを選択することは、機械加工そのものと同じくらい重要です。それは単に美観の問題ではなく、性能、耐食性、寿命に関わります。油圧バルブブロックの材料が、利用可能な最良の選択肢を決定します。.
アルミニウムの仕上げ
アルミニウムブロックの場合、アルマイト処理が一般的な選択肢です。これにより耐食性が向上し、より硬い表面が得られます。鋼製部品の場合、リン酸塩処理のような処理は基本的な保護を提供し、めっきは過酷な環境に対してより堅牢なバリアを提供します。各仕上げは最終寸法に影響を与えます。.
鋼とステンレスの選択肢
これらの影響を理解することは非常に重要です。誤って適用された仕上げは、重要な公差を変更することで、完璧に機械加工された部品を台無しにする可能性があります。最終製品が正確な仕様を満たすように、設計および機械加工段階でこれを考慮する必要があります。.
| 素材 | 一般的な仕上げ | 主なメリット | 次元的影響 |
|---|---|---|---|
| アルミニウム | 陽極酸化処理 | 耐摩耗性・耐食性 | 厚みを加える |
| アルミニウム | コンバージョンコーティング | 耐食性 | 最小限 |
| スチール | リン酸塩処理 | 軽度の防錆 | 最小限 |
| スチール | めっき (亜鉛/ニッケル) | 優れた耐食性 | 厚みを加える |
| ステンレス鋼 | 不動態化 | 汚染物質を除去 | なし |
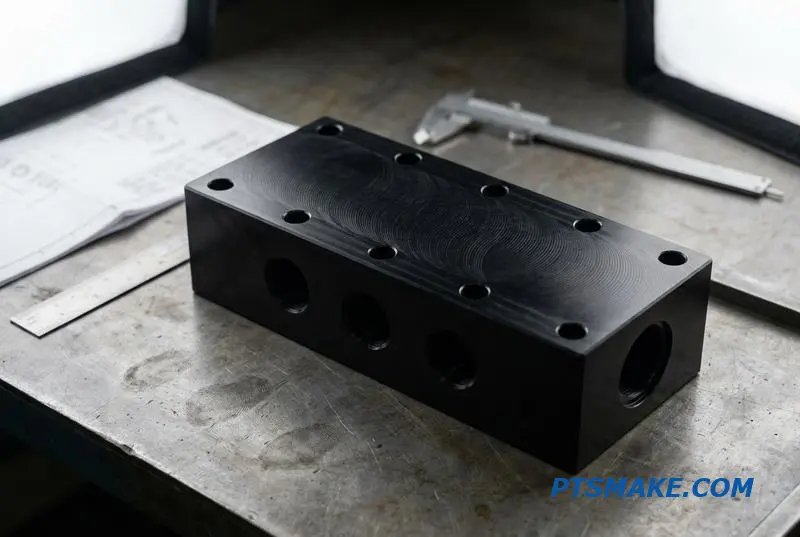
アルミニウム処理の詳細
アルミニウム製バルブブロックには、アルマイト処理を推奨することがよくあります。標準のクリアまたはブラックアルマイト(タイプII)は、耐食性に優れています。硬質アルマイト(タイプIII)は、はるかに厚いセラミックのような層を形成し、耐摩耗性を大幅に向上させるため、高サイクル用途に最適です。.
ただし、アルマイト処理は材料を追加します。タイプIIIコーティングは0.002インチ以上を追加する可能性があります。仕上げ後にボアとねじが公差内にあることを確認するために、CNCプログラミングでこれを考慮し、事前に寸法を調整する必要があります。化成皮膜処理は、より薄く安価な代替手段であり、良好な耐食性を提供しますが、耐摩耗性は最小限です。.
鋼とステンレス鋼の仕上げ
炭素鋼を扱う場合、リン酸塩処理は、特に部品が使用中に油を塗られる場合に、軽度の防錆に費用対効果の高い選択肢です。より厳しい環境では、亜鉛またはニッケルめっきがはるかに耐久性のあるバリアを提供します。ただし、めっきの堆積はねじに問題となる可能性があります。.
これを管理するために、ねじをわずかにアンダーサイズに機械加工するか、めっきプロセス中にマスキングします。ステンレス鋼の場合、通常コーティングは必要ありません。代わりに、適切な油圧バルブブロックの表面仕上げは 不動態化11. です。これは、表面から遊離鉄や汚染物質を除去し、寸法を変更することなく材料本来の耐食性を向上させる化学洗浄プロセスです。.
適切な仕上げを選択することは、コスト、性能、材料特性のバランスを取る必要があります。これは、バルブブロックが意図された寿命にわたって確実に機能することを保証する重要なステップであり、PTSMAKEでは、お客様が高価なエラーを防ぐためにこれらの決定を支援します。.
適切な表面仕上げを選択することは重要なステップです。これは、バルブブロックの耐久性、耐食性、寸法精度に直接影響します。この決定には、最適な性能と長寿命を確保するために、材料、適用環境、最終的な公差要件の間で慎重なバランスが必要です。.
長期的なバルブブロック供給の構築 — なぜ再現性が単発取引に勝るのか
油圧バルブブロックを調達する際、その決定を単なる購入と見なすのは間違いです。あなたは単に部品を購入しているだけではありません。サプライチェーンのリンクを確立しているのです。真の価値は、長期にわたって一貫した品質を提供するパートナーを見つけることにあります。.
一回限りの取引の真のコスト
単一の注文で最低価格のみに焦点を当てることは、しばしば長期的なコストを無視することになります。安価な一回限りのサプライヤーは、将来のバッチに必要なプロセス管理を欠いている可能性があり、それが組立ラインと最終製品の性能を妨げる不整合につながります。.
なぜ一貫性が重要なのか
複数の機械で使用される部品にとって、再現性は譲れないものです。それは、すべてのバルブブロックが同一に適合し、機能することを保証します。この予測可能性は、信頼性の高い製品と効率的な製造作業の基盤であり、将来的に時間とリソースを節約します。.
| アスペクト | 一回限りのサプライヤー | 長期的なパートナー |
|---|---|---|
| フォーカス | 最低初期価格 | 総所有コスト |
| プロセス | 不整合/未文書化 | 再現性があり、検証済み |
| 品質 | バッチごとに変動 | 一貫した公差 |
| 人間関係 | トランザクション | 協力的な |
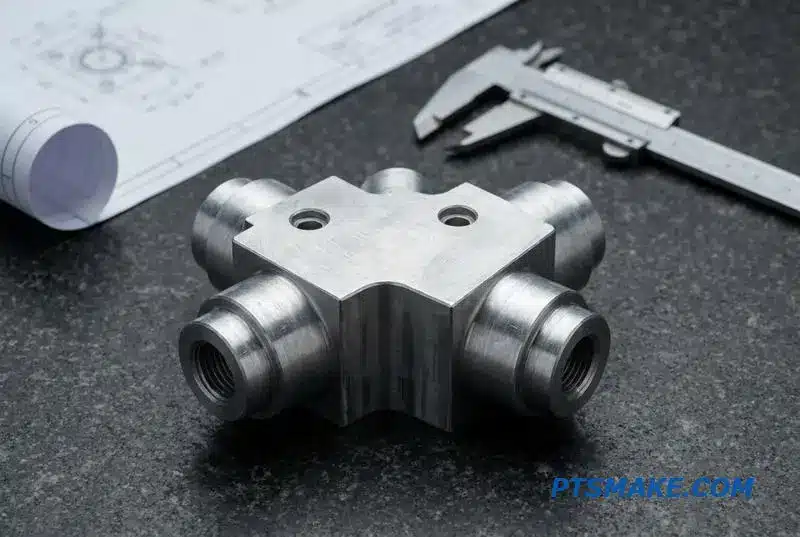
再現性のあるプロセスの確立
中量注文、通常500個から2,000個の場合、サプライヤーが再現性のあるプロセスを確立する能力は最も重要です。ここで、真のバルブブロック加工生産パートナーがその価値を証明します。それは単に部品を作るだけでなく、生産システムを設計することへと発展します。.
信頼できるパートナーの証
献身的なパートナーは、一貫性を保証するシステムに投資します。これには、バッチごとの一貫した公差、均一な表面仕上げ、および製造されたすべてのユニットに対する完全な文書化されたトレーサビリティが含まれます。彼らは単に図面に従うだけでなく、その意図を理解し、時間の経過とともにあなたの設計のニュアンスを学びます。.
見積もりを超えて
材料特性は再現性のある結果にとって重要であることがわかっています。大部分が 等方性12 方向性のある結晶構造を持つ材料よりも予測可能に加工できます。優れたパートナーはこれらの変数を理解し、管理します。この知識が、単なる機械加工工場と製造パートナーを区別します。.
潜在的なサプライヤーを評価するには、価格を超えて見る必要があります。彼らのプロセスと品質管理の証拠を求めてください。.
| 評価基準 | 何を見るべきか |
|---|---|
| プロセス・ドキュメンテーション | 明確な作業指示書、SPCチャート |
| 品質報告書 | CMM検査報告書、材料証明書 |
| コミュニケーション | プロアクティブな更新、技術的な明確さ |
| 試作注文 | 初期サンプルと少量バッチ間の一貫性 |
実用的な次のステップは明確です。明確な公差を含む完全な図面を送付してください。見積もり上の単一の数字だけでなく、彼らが提供する証拠(報告書、認証、コミュニケーション)に基づいてサプライヤーを評価してください。.
バルブブロックサプライヤーの選択は、生産ラインの安定性への投資です。明確な証拠とコミュニケーションに裏打ちされた再現性のある製造プロセスを実証するパートナーを優先し、短期的な節約よりも長期的な成功を確実にしてください。.
この指標が油圧システムの出力と運用コストにどのように直接影響するかを発見してください。. ↩
この摩耗メカニズムを理解することは、信頼性の高いねじ接続を設計し、システムの早期故障を防ぐ上で非常に重要です。. ↩
この分野を理解することは、油圧システムにおける摩耗、摩擦、およびシーリングの問題を診断するのに役立ちます。. ↩
この現象を理解することは、油圧回路における部品の損傷やシステムの非効率性を防ぐのに役立ちます。. ↩
クリープを理解することは、シールが長期的な圧力と温度下でどのように挙動するかを予測し、将来の漏れを防ぐのに役立ちます。. ↩
この現象がどのようにしてぎくしゃくした動きを引き起こし、油圧機械の精密制御に影響を与えるかを学びましょう。. ↩
微細な表面テクスチャが流体力学とシーリング効果にどのように直接影響するかを学びましょう。. ↩
この概念を理解することは、より良いシーリング性能のために機能的な表面を指定するのに役立ちます。. ↩
GD&Tが量産における部品の特性を定義し、制御するための普遍的な言語をどのように提供するかを学びましょう。. ↩
この特性を理解することは、精密穴あけ中の材料挙動を予測するのに役立ちます。. ↩
このプロセスを理解することは、ステンレス鋼の自然な耐食性を最大化するための鍵です。. ↩
この特性を理解することは、機械加工中の材料挙動を予測し、大規模な生産実行全体で部品の均一性を確保するのに役立ちます。. ↩