Lekken uw hydraulische ventielblokken door bewerkingsfouten?
Elke hydraulische ingenieur kent de angst voor een lekkend ventielblok. Eén poort buiten specificatie, één losse boring, één slechte groef—en het hele systeem verliest druk, verspilt olie en dwingt tot een kostbare demontage in het veld.
Ja, de meeste hydraulische lekken zijn terug te voeren op bewerkingsfouten in ventielblokken. Slechte poortgeometrie, landbreedtes buiten ±0,01 mm, ruwe spoelboringen en ondiepe O-ringgroeven zijn de belangrijkste storingsmodi. Precisie CNC-bewerking is het enige betrouwbare proces om deze toleranties te handhaven op complexe meerpoortsblokken.
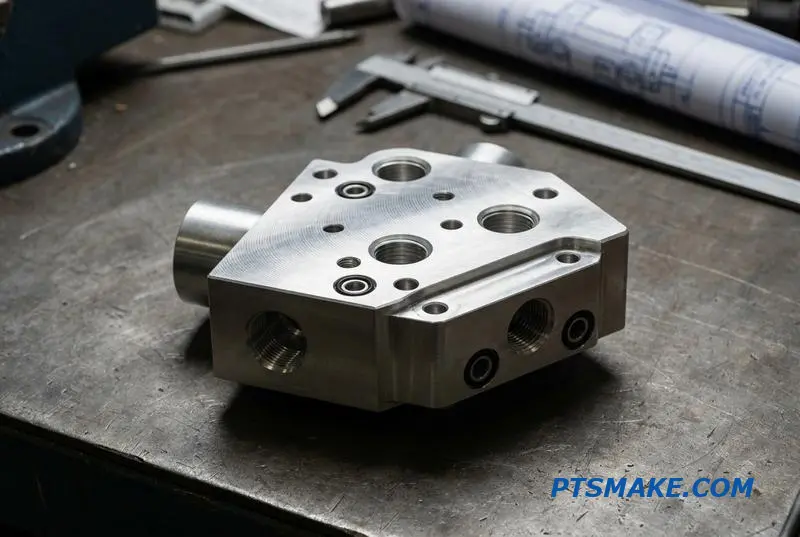
In deze kopersgids neem ik u mee door de bewerkingsdetails die ertoe doen, de materiaalkeuzes, draadstandaarden, kostenbepalers en de DFM-tips die echt geld besparen. Laten we beginnen met de fouten die de meeste lekken veroorzaken.
Waarom bewerkingsfouten in ventielblokken de belangrijkste oorzaak zijn van hydraulische lekken
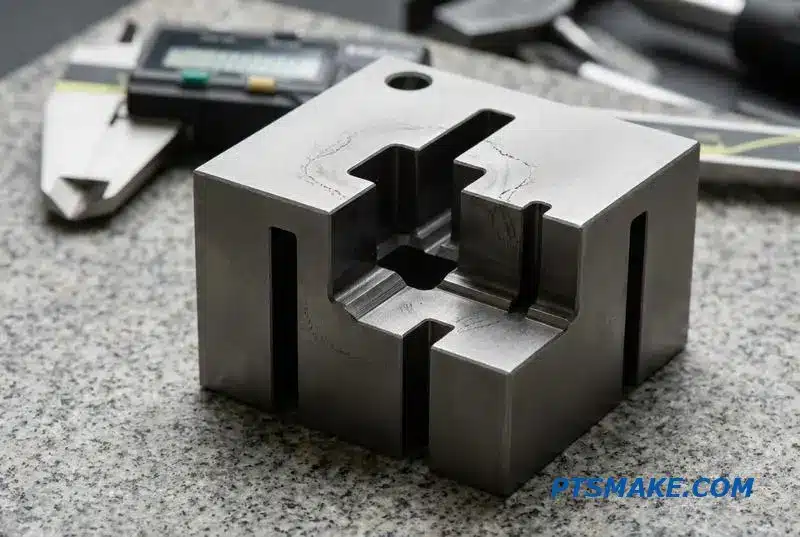
Hydraulische systemen falen vaak niet door een catastrofale storing, maar door een klein defect. Eén poort, land of afdichtingsgroef buiten specificatie in een ventielblok kan interne lekkage, drukverlies en uiteindelijk voortijdig systeemfalen veroorzaken. Deze CNC-bewerkte hydraulische ventielblokken zijn het verborgen knelpunt tussen uw ontwerp en een lekvrije machine.
Wat definieert kwaliteit?
Het verschil tussen een betrouwbaar hydraulisch ventielblok en een aansprakelijkheid komt neer op microns. De kosten van een storing in het veld—inclusief stilstand, demontage en garantieclaims—wegen veel zwaarder dan de initiële productie-investering. Precisie is niet optioneel.
Belangrijke bewerkingstoleranties
| Functie | Kritieke tolerantie | Impact van fout |
|---|---|---|
| Poortgeometrie | Profiel ±0,02 mm | Inefficiënte stroming, drukval |
| Landbreedtes | Afmeting ±0,01 mm | Onjuiste spoeltiming, interne lekken |
| Diepte afdichtingsgroef | Diepte ±0,015 mm | O-ringfalen, externe lekken |
| Afwerking spoelboring | Ra 0,2-0,4 μm | Spoelvastzitten, voortijdige slijtage |
Alleen zeer nauwkeurige CNC-bewerking kan deze toleranties consistent handhaven op een complex, meerpoortsblok, zodat uw systeem presteert zoals ontworpen.
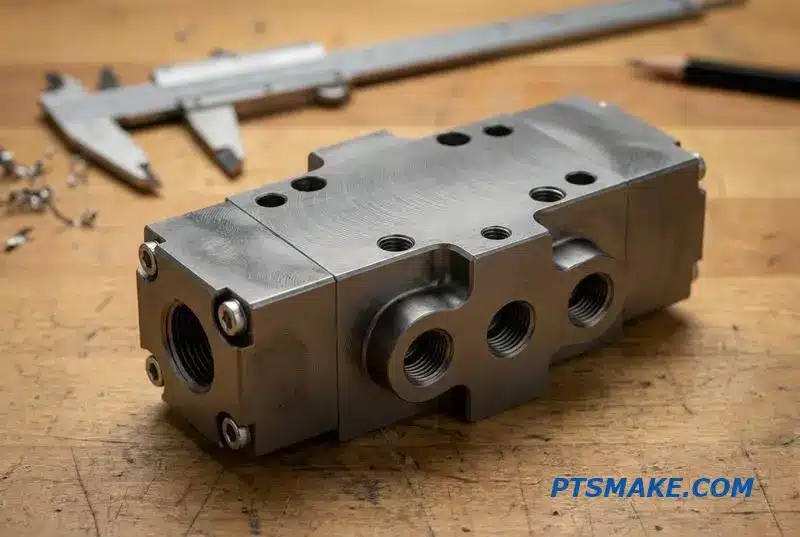
Een veelvoorkomende misvatting is dat alle bewerkingsfouten gelijk zijn. De aard van de fout bepaalt echter de storingsmodus. Een dimensionale onnauwkeurigheid, zoals een te grote spoelboring, zal een onmiddellijk en duidelijk lek veroorzaken. Maar een subtiele fout in de oppervlakteafwerking kan veel verraderlijker zijn en leiden tot geleidelijke prestatievermindering.
Voorbij dimensionale nauwkeurigheid
Oppervlakteruwheid in een spoelboring creëert microscopische pieken en dalen. Deze imperfecties verstoren de dunne film van hydraulische vloeistof die de spoel smeert, wat leidt tot versnelde slijtage van zowel de spoel als de boring zelf. Dit leidt tot een langzaam, intern lek dat de prestaties van het systeem vermindert volumetrisch rendement1.
Fouttype vs. Systeemgevolg
| Bewerkingsfout | Onmiddellijk effect | Gevolgen op lange termijn |
|---|---|---|
| Onjuiste poortafschuining | Turbulente stroming | Energieverlies, Warmteontwikkeling |
| Slechte draadkwaliteit | Risico op kruisdraden | Catastrofale fittinguitbarsting |
| Groef buiten specificatie | Afdichtingsextrusie | Geleidelijk extern lek |
| Oppervlakteruwheid | Verhoogde wrijving | Componentenslijtage, Verminderde levensduur |
Deze langzame achteruitgang in prestaties is moeilijk te diagnosticeren in het veld. Na samenwerking met onze klanten ontdekten we dat het vaak wordt aangezien voor pompslijtage of vloeistofverontreiniging, wat leidt tot onnodige en kostbare vervanging van componenten. De hoofdoorzaak blijft echter in het ventielblok zelf.
Bewerkingsfouten in hydraulische ventielblokken zijn de directe oorzaak van de meeste lekken en systeemstoringen. Het bereiken van kritische toleranties voor kenmerken zoals spoelboringen en afdichtingsgroeven is essentieel. Precisie CNC-bewerking is het enige productieproces dat de vereiste betrouwbaarheid voor hoogwaardige hydraulische systemen kan garanderen.
Materialen voor hydraulische ventielblokken — Aluminium vs Staal vs Roestvrij staal
Het kiezen van het juiste materiaal voor hydraulische ventielblokken is een cruciale eerste stap. Het heeft directe invloed op de prestaties, levensduur en totale kosten van uw systeem. De beslissing gaat niet alleen over sterkte; het omvat het balanceren van gewicht, corrosiebestendigheid en bewerkbaarheid voor optimale resultaten.
De Belangrijkste Materiaalkandidaten
De primaire opties zijn aluminium, koolstofstaal en roestvrij staal. Elk materiaal heeft duidelijke voordelen die het geschikt maken voor specifieke toepassingen. Mijn doel is om deze verschillen vanuit een praktisch perspectief uiteen te zetten om uw materiaalkeuze voor hydraulische ventielblokken te begeleiden.
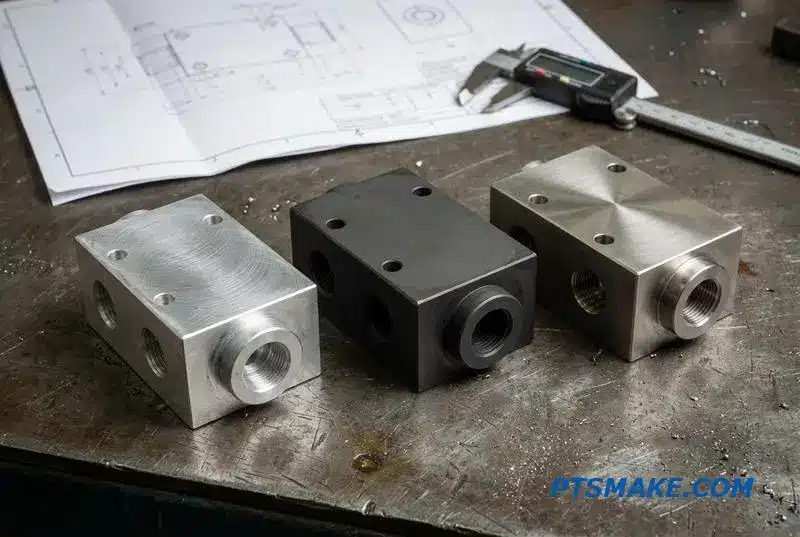
Aluminium: De Lichtgewicht Keuze
Aluminium 6061-T6 is uitstekend voor mobiele en industriële toepassingen onder 350 bar. Het lichte gewicht en de superieure bewerkbaarheid verminderen zowel cyclustijden als kosten. Het is echter zachter en kan gevoelig zijn voor poortdraad Galling2, een risico dat we beperken met zorgvuldig ontwerp en hantering.
Koolstofstaal: De Hogedrukstandaard
Voor stationaire systemen die 350 bar overschrijden, zijn koolstofstalen zoals 1045 of 4140 de standaardkeuze. Ze bieden superieure sterkte en duurzaamheid voor veeleisende toepassingen. Een belangrijke overweging is dat ze een beschermende oppervlaktebehandeling vereisen, zoals fosfateren of verzinken, om roest te voorkomen.
Roestvrij Staal: Voor Ruwe Omgevingen
Wanneer corrosie de primaire zorg is, zoals in maritieme, voedsel- of medische toepassingen, is roestvrij staal (304/316) essentieel. Hoewel de corrosiebestendigheid ongeëvenaard is, is het aanzienlijk moeilijker te bewerken, wat zich vertaalt in hogere fabricagekosten.
Materiaalkeuze in één Oogopslag
| Toepassingsdruk | Activiteitscyclus | Milieu | Aanbevolen materiaal | Bewerkbaarheid | Relatieve kosten |
|---|---|---|---|---|---|
| < 350 bar | Intermitterend / Continu | Schoon / Industrieel | Aluminium 6061-T6 | Uitstekend | $ |
| > 350 bar | Continu / Zwaar | Industrieel | Koolstofstaal 1045/4140 | Goed | $$ |
| Elke | Doorlopend | Corrosief / Voedselveilig | Roestvrij Staal 304/316 | Eerlijk | $$$$ |
Uw uiteindelijke keuze balanceert drukvereisten, blootstelling aan de omgeving en budget. Aluminium is ideaal voor projecten met lagere druk en kostenbewuste projecten. Staal is voor duurzaamheid onder hoge druk, terwijl roestvrij staal noodzakelijk is voor corrosieve of steriele omstandigheden. De juiste materiaalkeuze voorkomt kostbare storingen in de toekomst.
Belangrijke afmetingen die bepalen of uw ventielblok de IQC doorstaat
Wanneer een hydraulisch ventielblok arriveert voor Inkomende Kwaliteitscontrole (IKC), hangt het succes af van meer dan alleen het uiterlijk. Kritische afmetingen moeten perfect zijn. Deze metingen zorgen ervoor dat het blok betrouwbaar functioneert onder druk, waardoor kostbare storingen in het veld worden voorkomen.
Essentiële Dimensionale Controles
Het inspectieproces richt zich op specifieke geometrische kenmerken. Elk speelt een rol in de algehele prestaties van het ventiel, van afdichtingsintegriteit tot correcte montage. Slechte controle over een enkele afmeting kan het hele hydraulische systeem in gevaar brengen.
Positionele en Interne Nauwkeurigheid
Precieze locatie van poorten en vlekkeloze interne doorgangen zijn fundamenteel. We maken niet zomaar een blok metaal; we creëren een nauwkeurig vloeistofcircuit.
| Gecontroleerde Afmeting | Typische tolerantie | Gevolg van falen |
|---|---|---|
| Hartafstand Poorten | ±0,05mm | Verkeerde uitlijning verdeelstuk, verbindingsspanning |
| Boringdiameter (ID) | H7 of strakker | Interne lekkage, slechte spoelrespons |
| Groefdiepte/-breedte | ±0,05mm | O-ring extrusie of schade |
| Oppervlakteafwerking (Afdichting) | Ra 0,8 µm | Vloeistoflekken, voortijdige slijtage van afdichtingen |
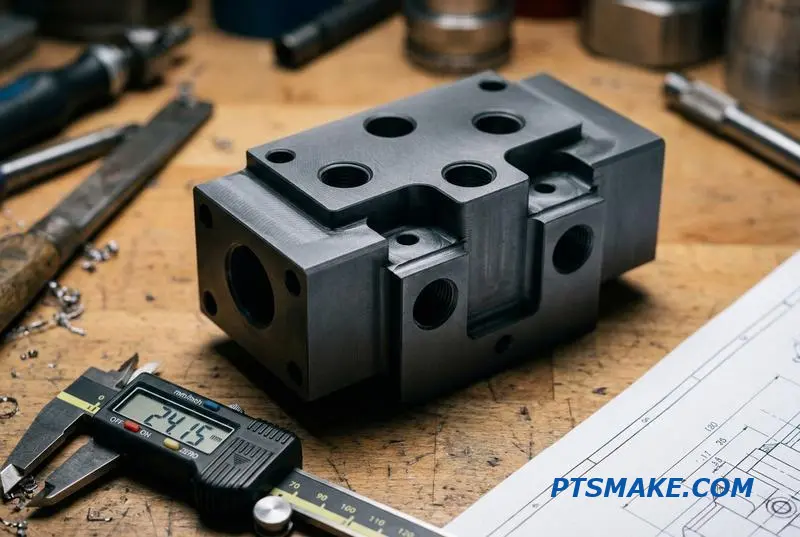
De checklist van een kwaliteitsingenieur gaat diep in op de functionele geometrie van het ventielblok. Het gaat erom te begrijpen waarom deze cijfers belangrijk zijn. Een boringdiameter die afwijkt van zijn H7-tolerantie kan bijvoorbeeld interne kruislekkage veroorzaken, waardoor de efficiëntie en het vermogen van het systeem afnemen.
Waarom Toleranties Niet Onderhandelbaar Zijn
Dit zijn niet zomaar cijfers op een tekening; het zijn kritische functionele vereisten. Een groef die te strak is, zal een O-ring afschuiven tijdens de montage, waardoor een onmiddellijk lekpad ontstaat. Een groef die te los is, laat de O-ring onder druk extruderen, wat leidt tot uiteindelijke storing. De juiste bewerkingstoleranties voor hydraulische ventielblokken essentieel zijn.
De wetenschap achter de finish
Oppervlakteafwerking is een andere kritische factor. Een afdichtingsvlak met een afwerking ruwer dan 0,8 Ra zal microscopische lekpaden creëren en afdichtingen snel doen slijten. De principes van tribologie3 laten ons zien hoe oppervlakte-interacties wrijving, slijtage en levensduur van afdichtingen bepalen. Consistente, herhaalbare CNC-bewerking is de enige manier om deze strakke toleranties keer op keer te handhaven.
| Functie | Functionele Impact van Slechte Tolerantie | Waarom het belangrijk is |
|---|---|---|
| Rondheid boring | Ongelijkmatige spoelslijtage, hydraulische blokkering | Zorgt voor soepele, wrijvingsarme spoelbeweging |
| Draadspoeddiameter | Kruisdraad, slecht passende afdichting | Garandeert veilige en lekvrije verbindingen |
| Vlakheid (Aansluitvlak) | Pakkingsfout, externe lekkage | Biedt een uniform klemoppervlak voor afdichtingen |
Nauwkeurige maatcontrole is cruciaal voor de prestaties van hydraulische ventielblokken. Toleranties voor boringen, groeven en oppervlakken beïnvloeden direct de afdichting, uitlijning en betrouwbaarheid. Dit maakt deskundige CNC-bewerking niet alleen een voorkeur, maar een noodzaak voor betrouwbare hydraulische systemen.
Interne kruisboringen vs bewerkte poorten — De productierealiteit
Bij het ontwerpen van hydraulische ventielblokken is interne vloeistofgeleiding een cruciaal detail. De keuze tussen interne kruisboringen en machinaal bewerkte poorten beïnvloedt direct de complexiteit van de productie, de kosten en uiteindelijk de prestaties. Het is een beslissing die een evenwicht vindt tussen ideale vloeistofdynamica en praktische maakbaarheid.
Rechte Kruisboringen
Dit is de meest voorkomende en eenvoudigste methode. Het creëert echter vaak "doodlopende" doorgangen waar boren elkaar kruisen. Deze uiteinden moeten worden afgedicht, wat potentiële lekpunten kan introduceren onder hoge druk of trillingen.
Bewerkte Kanalen
Gefreesde kanalen bieden meer ontwerpvrijheid voor complexe circuits. Ze vereisen echter afdekplaten om de doorgangen af te dichten. Dit voegt componenten, montagestappen en meer potentiële afdichtingsproblemen toe die zorgvuldig moeten worden beheerd.
| Methode | Complexiteit | Kostenfactor |
|---|---|---|
| Kruisboren | Laag-Middelmatig | Laag |
| Gefreesde Kanalen | Hoog | Hoog |
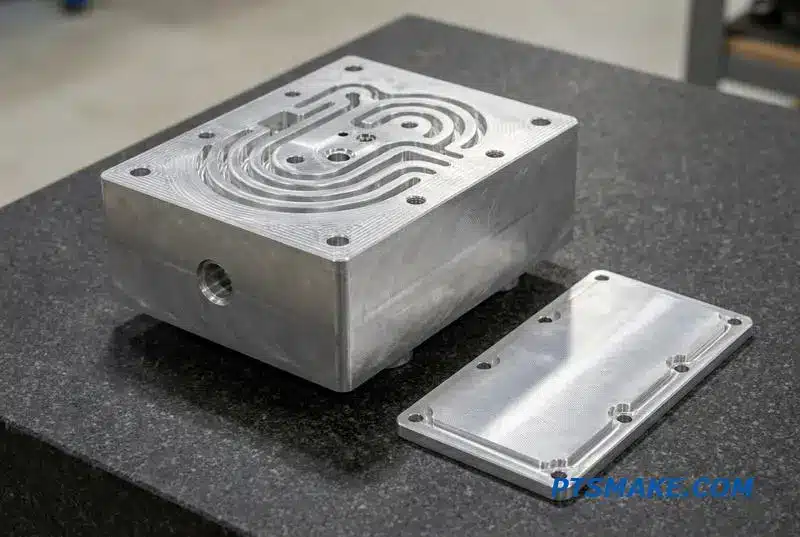
Productieafwegingen
De realiteit van kruisboringen in hydraulische ventielblokken is het beheren van compromissen. Hoewel kosteneffectief, laten rechte kruisboringen "dode einden" achter die afdichtingen vereisen. Deze afdichtingen worden een potentieel faalpunt, vooral onder hogedrukcycli of bij gebruik van dunnere vloeistoffen.
Voor lange, rechte doorgangen gebruiken we vaak diepboren. Het handhaaft hoge precisie over extreme dieptes, maar vereist gespecialiseerde apparatuur. Dit maakt het duurder dan standaard boren, maar is noodzakelijk voor bepaalde hydraulische ventielblokken die lange, ononderbroken interne circuits vereisen.
Risico's en Specificaties
Gefreesde kanalen, afgedicht met een afdekplaat, bieden ontwerpvrijheid, maar verhogen het aantal componenten en afdichtingsvlakken. Elke imperfectie in het afdichtingsoppervlak kan leiden tot lekkages. Abrupte geometrische veranderingen in geboorde doorgangen kunnen ook problemen veroorzaken zoals Cavitatie4, waardoor het blok na verloop van tijd beschadigd raakt.
| Functie | Kruisboring | Diepboring | Gefreesd Kanaal |
|---|---|---|---|
| Beste Gebruik | Eenvoudige, korte verbindingen | Lange, rechte doorgangen | Complexe, niet-lineaire paden |
| Belangrijkste Risico | Interne bramen, lekken van afdichtingen | Hogere bewerkingskosten | Pakkings- of afdichtingsfout |
| Kosten | Laag | Medium | Hoog |
Wees duidelijk bij het specificeren van interne doorgangen. Vraag ons bij PTSMAKE naar onze maximale diepte-diameterverhouding en onze interne ontbraamprocessen. Deze communicatie is cruciaal voor betrouwbare prestaties.
Uiteindelijk is de keuze van de interne doorgang een evenwicht tussen ontwerpbehoeften, productiekosten en acceptabel risico. Duidelijke specificaties en open communicatie met uw productiepartner zijn essentieel voor het creëren van betrouwbare en efficiënte hydraulische ventielblokken die presteren zoals bedoeld.
Draadtypen en poortstandaarden die u correct moet specificeren
Het kiezen van de juiste draad voor hydraulische ventielblokken is cruciaal. Een kleine fout op een tekening kan leiden tot aanzienlijke lekkages, kostbaar herwerk of zelfs volledig falen van het onderdeel. Ik heb gezien dat incorrecte specificaties grote projectvertragingen veroorzaakten. De sleutel is te begrijpen hoe verschillende standaarden afdichten.
Afdichtingsmechanismen: Het Kernverschil
Er zijn twee primaire manieren waarop een poortdraad een afdichting creëert. Het dicht af op de draden zelf of op een apart oppervlak, meestal met behulp van een O-ring. Deze keuze beïnvloedt de drukclassificatie, herbruikbaarheid en betrouwbaarheid. Niet-overeenkomende componenten zullen nooit goed afdichten.
Gangbare Poortdraadstandaarden
Om deze problemen te voorkomen, is het essentieel om bekend te zijn met de meest gangbare standaarden die wereldwijd worden gebruikt. Elk heeft een specifieke geometrie en afdichtingsmethode. Het specificeren van de verkeerde is een veelvoorkomende en dure fout.
Snelle Vergelijking van Belangrijke Standaarden
Hier is een tabel die de standaarden samenvat die we vaak bewerken bij PTSMAKE. Dit helpt onze klanten de beste pasvorm voor hun toepassing te selecteren.
| Standaard | Draadgeometrie | Verzegelingsmethode | Typisch drukbereik | Gangbare Regio's |
|---|---|---|---|---|
| SAE J1926 | Recht (UN/UNF) | O-ring op Boss | Hoog | Noord-Amerika |
| BSPP (G) | Parallel | O-ring/Ring op Vlak | Gemiddeld tot hoog | Europa, Azië |
| BSPT (R) | Taps toelopend | Op de Draden | Laag tot gemiddeld | Europa, Azië |
| NPT/NPTF | Taps toelopend | Op de Draden | Laag tot gemiddeld | Noord-Amerika |
| Metrische Conische Draad | Taps toelopend | Op de Draden | Laag tot gemiddeld | Europa |
| Metrische Parallelle Draad | Parallel | O-ring/Ring op Vlak | Hoog | Europa, Wereldwijd |
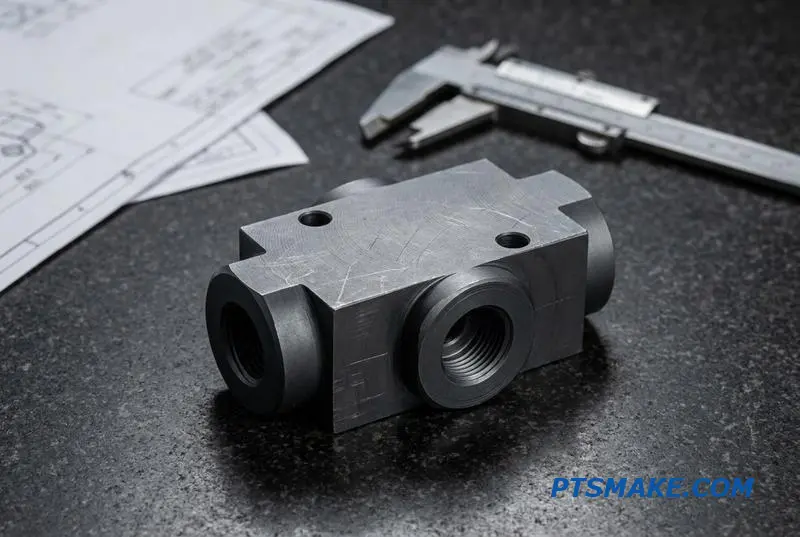
Het begrijpen van het onderscheid tussen afdichtingsmethoden is cruciaal voor het ontwerpen van betrouwbare hydraulische ventielblokken. Conische schroefdraden, zoals NPT en BSPT, creëren een afdichting door draadvervorming. Wanneer de mannelijke en vrouwelijke uiteinden worden aangedraaid, klemmen hun schroefdraden zich samen, waardoor een metaal-op-metaal afdichting ontstaat.
Het Probleem met Conische Schroefdraden
Deze methode, bekend als een interferentiepassing, heeft nadelen. Het is gevoelig voor lekkage bij hoge drukken en is niet ideaal voor systemen met hoge trillingen. Bovendien zijn draadafdichtingsmiddelen bijna altijd vereist. Te strak aandraaien kan de poort doen barsten, waardoor een duur hydraulisch ventielblok wordt vernietigd.
Het Voordeel van Parallelle Schroefdraden met O-ringen
In tegenstelling hiermee gebruiken parallelle schroefdraden zoals SAE J1926 en BSPP een O-ring. De schroefdraden zorgen voor klemkracht, maar de afdichting wordt gecreëerd door de O-ring tegen een oppervlak te drukken. Dit ontwerp biedt superieure afdichting voor hogedruktoepassingen en maakt herhaalde montage en demontage mogelijk zonder de poort te beschadigen. Het langetermijngedrag van het materiaal onder compressie, of Kruip5, is hier een factor, maar het ontwerp is over het algemeen robuuster.
Uw Tekenspecificatie
Op uw technische tekening moet u de draadstandaard en de poortgeometrie duidelijk definiëren. Voor O-ring boss poorten omvat dit het specificeren van de vlakke aanleg of afschuindiameter en diepte. Dubbelzinnigheid hier dwingt ons om te stoppen en om opheldering te vragen, wat de productie vertraagt.
Het correct specificeren van draadstandaarden zoals SAE of BSPP is cruciaal voor uw hydraulische ventielblokken. De afdichtingsmethode – draadvervorming versus O-ringcompressie – heeft directe invloed op prestaties, drukclassificatie en herbruikbaarheid. Een duidelijke tekening voorkomt kostbare lekkages en productievertragingen.
Kruisspoelen en boorafwerking — Wat u niet kunt controleren zonder de juiste bewerking
De prestaties van hydraulische ventielblokken hangen af van de microscopische details van de spoelboring. Dit is waar de ventielspoel schuift en de vloeistofstroom regelt. Een onnauwkeurige boorafwerking leidt tot interne lekkage, grillige controle en uiteindelijk falen. De juiste bewerking is geen luxe; het is een fundamentele vereiste.
De Uitdaging van Boorgeometrie
Voor proportionele en servokleppen is controle alles. Dit vereist een spoelboring met uitzonderlijke rondheid en rechtheid. Zelfs kleine afwijkingen kunnen ervoor zorgen dat de spoel vastloopt of ongelijkmatig slijt, waardoor de stabiliteit en responsiviteit van het gehele hydraulische systeem in gevaar komen.
Oppervlakteafwerking: De Bepalende Factor
De oppervlakteafwerking, gemeten in Ra, bepaalt hoe soepel de spoel beweegt en hoe goed deze afdicht. Een ruw oppervlak creëert wrijving en laat vloeistof de spoel omzeilen, waardoor de efficiëntie afneemt.
| Functie | Slechte Bewerking | Precisiebewerking |
|---|---|---|
| Rondheid | Ovaal of onregelmatig | Submicron nauwkeurigheid |
| Rechtheid | Conisch of gebogen | Consistente diameter |
| Afwerking oppervlak | >1.6 Ra (Ruw) | 4-0.8 Ra (Glad) |
| Resultaat | Lekkage, slijtage, instabiliteit | Nauwkeurige controle, lange levensduur |
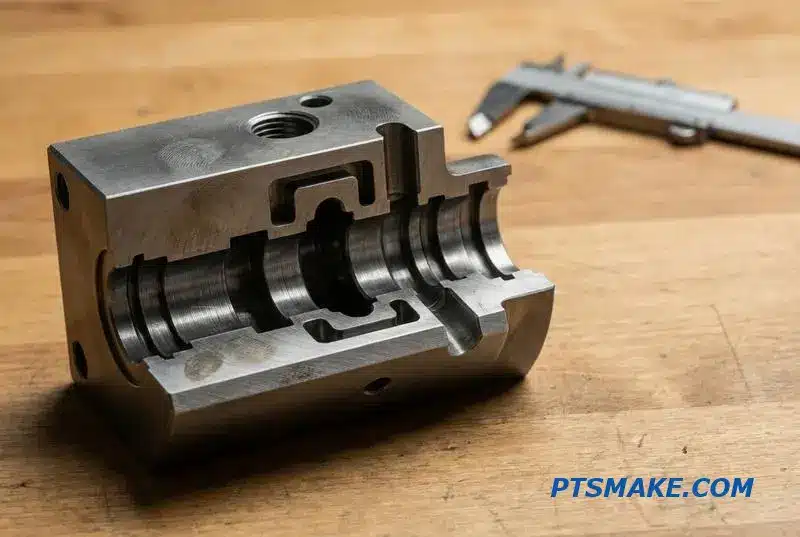
Het bereiken van de noodzakelijke geometrie voor een spoelboring is een meerstappenproces. Het begint met zeer nauwkeurige CNC-bewerking, wat essentieel is voor het vaststellen van de fundamentele rechtheid en rondheid. Voor hoogwaardige hydraulische ventielblokken moet deze eerste stap toleranties aanhouden die veel werkplaatsen eenvoudigweg niet kunnen halen.
Het Bereiken van Submicron Afwerkingen
Ons proces richt zich op een oppervlakteafwerking tussen 0.4 en 0.8 Ra voor de meeste proportionele ventieltoepassingen. Dit gladde oppervlak minimaliseert wrijving en voorkomt lekkage. Na ons onderzoek met klanten hebben we bevestigd dat dit bereik de beste balans biedt tussen prestaties en maakbaarheid. Dit niveau van bewerking van de spoelboring van hydraulische ventielblokken is onze standaard.
De Rol van Honen
Voor de meest veeleisende servokleppen is CNC-bewerking alleen niet voldoende. We gebruiken honen als een secundaire bewerking. Honen gebruikt schuurstenen om een nog fijnere oppervlakteafwerking te bereiken en de cilindrische geometrie van de boring te perfectioneren. Niet elke CNC-werkplaats investeert in hoonapparatuur en expertise, omdat dit een gespecialiseerde vaardigheden vereist.
Het kiezen van een leverancier zonder deze capaciteit is een aanzienlijk risico. Als zij de vereiste spoelboringgeometrie niet kunnen aanhouden, krijgt u te maken met problemen zoals klepinstabiliteit of het gevreesde Stick-slip fenomeen6. Dit leidt tot onvoorspelbare prestaties en voortijdige systeemslijtage, wat u uiteindelijk op de lange termijn meer kost.
De precisie van de bewerking van de spoelboring heeft directe invloed op de klepcontrole, lekkage en levensduur. Het kiezen van een partner met geavanceerde CNC- en hoonmogelijkheden is cruciaal om instabiliteit, interne lekkage en voortijdige slijtage in uw hydraulische ventielblokken te voorkomen, wat de betrouwbaarheid van het systeem op lange termijn waarborgt.
Afdichting — O-ringgroeven, pakkingvlakken en waarom lekken ontstaan bij de verbindingen
Het succes van elk hydraulisch systeem komt vaak neer op millimeters bewerkt metaal. Lekken beginnen bijna altijd bij de verbindingen, specifiek bij de afdichtingsoppervlakken. Deze kritieke gebieden, zoals O-ringgroeven en pakkingvlakken, zijn waar precisie het meest telt.
De basis van een goede afdichting
Een O-ring heeft een nauwkeurig ontworpen plek nodig om effectief te werken. We volgen standaarden zoals AS568 voor de maatvoering, maar de echte uitdaging is het bewerken van de groef. Een kleine afwijking in diepte kan de afdichting ruïneren. Een ondiepe groef plet de O-ring, terwijl een diepe groef de juiste compressie voorkomt.
Bewerking voor nul lekken
De vlakheid en oppervlakteafwerking van een pakkingvlak zijn net zo kritiek. Een ogenschijnlijk glad oppervlak kan microscopische pieken en dalen hebben, bekend als asperiteiten7, waardoor kleine paden ontstaan voor vloeistof om onder druk te ontsnappen. Het bereiken van een spiegelgladde afwerking zonder gereedschapstrillingen vereist immense controle.
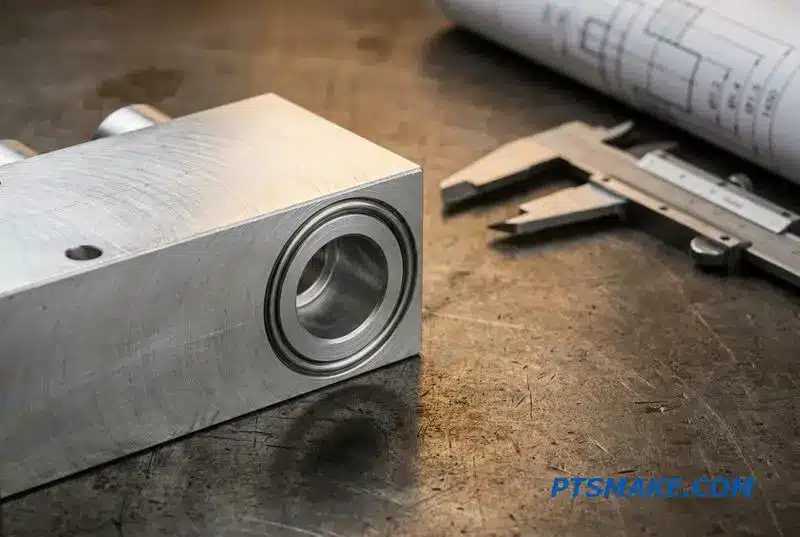
Bij het bewerken van hydraulische ventielblokken zijn de afdichtingsoppervlakken niet onderhandelbaar. Het doel is om een perfecte interface te creëren waar de afdichting zijn werk kan doen zonder interferentie van het metaal zelf. Dit vereist een diepgaand begrip van zowel het ontwerpdoel als de bewerkingsmogelijkheden.
O-ringgroef- en vlaktoleranties
De belangrijkste specificatie is de hydraulisch ventielblok O-ringgroeftolerantie. We houden de groefdiepte doorgaans binnen ±0,05 mm. Elke verdere variatie compromitteert de compressieverhouding van de afdichting. Evenzo is de oppervlakteafwerking op afdichtingsvlakken cruciaal; we streven naar een gladheid van Ra 0,8 μm of beter.
Veelvoorkomende oorzaken van lekken
Lekken worden zelden veroorzaakt door alleen een defecte afdichting. Vaker is de bewerking van de behuizing de hoofdoorzaak. Hier zijn de meest voorkomende storingen die ik heb gezien.
| Probleem | Gevolg |
|---|---|
| Groef te diep/breed | Onvoldoende O-ringcompressie, waardoor vloeistofbypass mogelijk is. |
| Groef Te Ondiep/Smal | De O-ring wordt bekneld of geëxtrudeerd, wat leidt tot schade. |
| Ruw Afdichtingsvlak | Creëert microlekkagepaden die na verloop van tijd groeien. |
| Krassen of Bramen | Een enkele kras over een afdichtingsvlak kan de O-ring doorsnijden. |
Checklist Tekeningverificatie
Voordat u een ontwerp voor een offerte verzendt, controleer deze punten:
- Alle O-ringgroefafmetingen komen overeen met de standaard van de afdichtingsfabrikant.
- Oppervlakteruwheidseisen voor alle afdichtingsvlakken zijn duidelijk gespecificeerd.
- Toleranties voor groefdiepte en -breedte zijn expliciet vermeld.
- Materiaalspecificatie is geschikt voor de vloeistof en druk.
Het correct definiëren van deze kenmerken op de tekening is de eerste stap naar een lekvrij product.
Succesvolle afdichting berust op een partnerschap tussen ontwerp en productie. Nauwkeurige groefafmetingen en een vlekkeloze oppervlakteafwerking zijn essentieel. Zonder deze zal zelfs de beste O-ring of pakking falen, wat lekkages bij de verbinding veroorzaakt.
De kostenbepalers bij de bewerking van ventielblokken — Wat uw prijs daadwerkelijk verhoogt
Wanneer u een offerte ontvangt voor op maat gemaakte hydraulische ventielblokken, kan de prijs vaak hoog lijken. De kosten zitten niet alleen in het materiaal; ze worden gedreven door de complexiteit van de bewerkingsoperaties die nodig zijn om het uiteindelijke onderdeel te creëren. Elk kenmerk voegt tijd en gereedschap toe.
Materiaalkeuze en Complexiteit
De materiaalkeuze bepaalt de basiskosten. Aluminium is over het algemeen het meest economisch, terwijl roestvrij staal en andere legeringen duurder zijn. Het aantal poorten en interne doorgangen verhoogt ook de machinetijd aanzienlijk, wat de uiteindelijke prijs verhoogt.
Precisie en Afwerking
Toleranties en eisen aan de oppervlakteafwerking zijn kritieke kostenfactoren. Strengere specificaties vereisen nauwkeurigere bewerking, langere inspectietijden en potentieel gespecialiseerde secundaire bewerkingen.
| Kostendrijver | Invloed op de prijs | Voornaamste reden |
|---|---|---|
| Strenge toleranties | Hoog | Lagere machinesnelheden, verhoogde inspectietijd |
| Interne Kruisboringen | Hoog | Vereist gespecialiseerd gereedschap en complex ontbramen |
| Aantal Poorten | Middelhoog | Meer machine-instellingen en gereedschapswissels |
| Materiaal (Staal vs. Al) | Medium | Hogere grondstofkosten, langzamere bewerking |
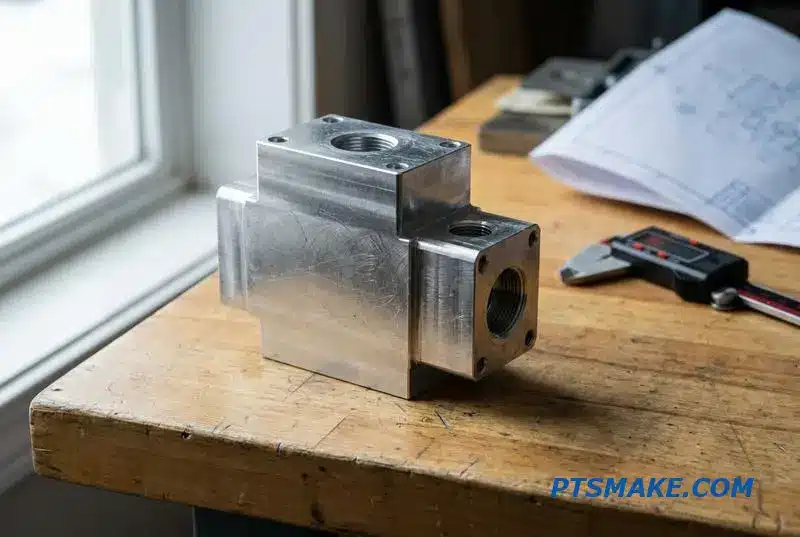
Laten we dieper ingaan op wat de bewerkingskosten van hydraulische ventielblokken drijft. Ingewikkelde interne kruisboringen zijn een van de grootste factoren. Deze diepe, elkaar kruisende doorgangen vereisen vaak gespecialiseerd diepgatboren en nauwgezet ontbramen, wat beide langzame en arbeidsintensieve processen zijn.
Balans tussen precisie en kosten
Strakke toleranties zijn essentieel voor afdichtingsvlakken en spoelboringen, maar het toepassen ervan op niet-kritieke kenmerken is een veelvoorkomende fout. Gebaseerd op onze ervaring bij PTSMAKE, kan het versoepelen van toleranties op kenmerken zoals externe afmetingen de bewerkings- en inspectietijd verminderen, waardoor de kosten dalen zonder de prestaties te beïnvloeden.
Overwegingen voor oppervlakteafwerking
Een gladde oppervlakteafwerking is vaak vereist voor afdichting. Het bereiken van een zeer lage Ra-waarde omvat echter secundaire processen zoals honen of lappen. De oriëntatie van het oppervlaktepatroon, of de Legging8, kan net zo belangrijk zijn voor de functie, maar het specificeren ervan voegt complexiteit toe.
Slim Ontwerp voor Productie
U kunt actief kosten verlagen. Consolideer poorten waar mogelijk, gebruik standaard schroefdraadmaten om maatwerk gereedschap te vermijden, en minimaliseer diepe kruisboringen. Het vastleggen van een redelijke batchhoeveelheid helpt ook, aangezien dit de instelkosten over meer onderdelen spreidt.
| Kostenreductietactiek | Potentiële besparingen |
|---|---|
| Versoepel Niet-Kritieke Toleranties | Hoog |
| Consolideer Poorten & Kenmerken | Medium |
| Gebruik Standaard Schroefdraadmaten | Medium |
| Verhoog Bestelhoeveelheid | Gemiddeld-Laag |
De uiteindelijke kosten van uw ventielblok zijn direct gekoppeld aan de complexiteit van het ontwerp. Door te focussen op maakbaarheid—kenmerken te vereenvoudigen, onnodige toleranties te versoepelen, en standaardcomponenten te selecteren—kunt u aanzienlijke kostenbesparingen realiseren zonder de essentiële functie van het onderdeel in gevaar te brengen.
Prototype vs Productie ventielblokken — Wat verandert tussen 5 en 500 stuks
De reis van een enkel prototype hydraulisch ventielblok naar een productierun van 500 omvat een fundamentele verschuiving in productiestrategie. Wat werkt voor een paar stuks faalt vaak op grote schaal. De initiële focus op snelheid en ontwerpverificatie maakt plaats voor een intense focus op herhaalbaarheid, efficiëntie en kosten per eenheid.
Prototyping: De Prioriteit is Snelheid
Voor een kleine batch van 1-5 stuks is het doel om snel een functioneel onderdeel te krijgen. Een machinist kan vaak een enkele opstelling gebruiken met minimaal maatwerk gereedschap. Deze aanpak biedt maximale flexibiliteit voor ontwerpwijzigingen, maar resulteert in hogere kosten per individueel onderdeel.
Productie: De Prioriteit is Consistentie
Opschalen naar 500 stuks vereist een andere mentaliteit. Het proces moet herhaalbaar en kosteneffectief zijn.
| Stadium | Prototyping (1-5 stuks) | Productie (50-500+ stuks) |
|---|---|---|
| Setup | Enkele, flexibele opstelling | Geoptimaliseerde multi-fixture opstellingen |
| Gereedschap | Standaard, minimaal | Custom tooling & klemmen |
| Inspectie | Handmatige, eerste-stuk inspectie | In-proces meting, batchinspectie |
| Kosten | Hoge kosten per eenheid | Lagere kosten per eenheid |
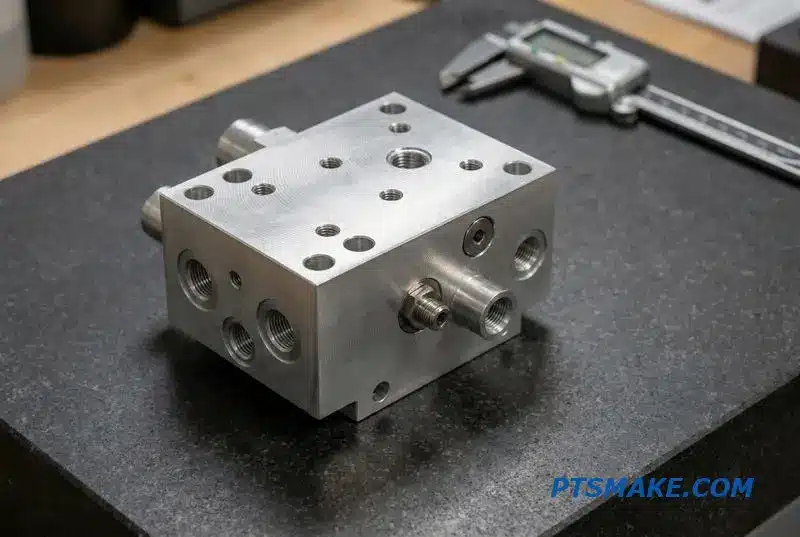
Het opschalen van de productie van hydraulische ventielblokken vereist zorgvuldige planning om veelvoorkomende valkuilen te vermijden. Een ontwerp dat gemakkelijk als een eenmalig prototype kan worden bewerkt, kan ongelooflijk duur of zelfs onmogelijk worden om in grote volumes te produceren. Dit is een klassieke valkuil die ik vele malen heb gezien.
De Prototype-naar-Productie Valkuil
Het primaire probleem is dat prototypemethoden niet schaalbaar zijn. Een complexe interne doorgang die handmatig op een prototype wordt geboord, wordt een belangrijk knelpunt in de productie. Het kan gespecialiseerde gereedschappen of meerdere bewerkingen vereisen, waardoor de cyclustijd en kosten aanzienlijk stijgen. Dit is waar Design for Manufacturability (DFM) cruciaal wordt.
Optimaliseren voor Schaal
Voor productieruns schakelen we over op bewerking met meerdere opspanningen, waardoor we tegelijkertijd aan meerdere onderdelen kunnen werken. Procesvalidatie en in-proces meting worden standaard om ervoor te zorgen dat elk onderdeel aan de specificaties voldoet zonder constante handmatige controles. We passen ook toe Geometrische dimensionering en toleranties (GD&T)9 rigoureus om aanvaardbare variatie te definiëren, waardoor uitwisselbaarheid en functie over de gehele batch worden gewaarborgd. Bij PTSMAKE moedigen we altijd een DFM-beoordeling vroeg in het proces aan.
| Overweging | Impact van Prototyping | Productie-impact |
|---|---|---|
| Strenge toleranties | Haalbaar maar langzaam | Vereist procesbeheersing, drijft kosten op |
| Complexe Poorten | Haalbaar met handmatige instelling | Kan speciale gereedschappen of opspanningen vereisen |
| Materiaalkeuze | Gebaseerd op prestaties | Balans tussen prestaties en bewerkbaarheid |
| Afwerking oppervlak | Bereikt met extra bewerkingen | Vereist specifieke gereedschappen en processen |
Een succesvolle overgang van prototype naar productie hangt af van vroege planning. Een ontwerp dat vanaf het begin is geoptimaliseerd voor productie, zorgt voor een soepel, kosteneffectief opschalingsproces, waarbij dure herontwerpen en vertragingen worden vermeden bij de overgang van 5 naar 500 stuks.
Ontwerp voor bewerkbaarheid — Ventielblokwijzigingen die u geld besparen
Het optimaliseren van het ontwerp van hydraulische ventielblokken voor productie gaat niet over het compromitteren van prestaties; het gaat over het elimineren van onnodige kosten. Kleine geometrische veranderingen kunnen de machinetijd en de complexiteit van gereedschappen aanzienlijk verminderen. Dit vertaalt zich direct in lagere onderdeelkosten en snellere levering voor uw projecten.
Belangrijkste DFM-principes
Doordachte ontwerpkeuzes zijn cruciaal. Het prioriteren van standaardkenmerken en realistische toleranties op niet-kritische oppervlakken vereenvoudigt het gehele productieproces. Het vroegtijdig focussen op deze gebieden in de ontwerpfase levert de beste resultaten op voor uw budget en planning.
| Dure Functie | DFM Alternatief |
|---|---|
| Veel unieke boormaten | Standaardiseren naar minder maten |
| Diepe gaten met kleine diameter | Optimaliseer poortindeling om diepte te verminderen |
| Strakke niet-afdichtende toleranties | Specificeer lossere, functionele toleranties |
| Schuine kruisboring | Gebruik waar mogelijk 90-graden boring |
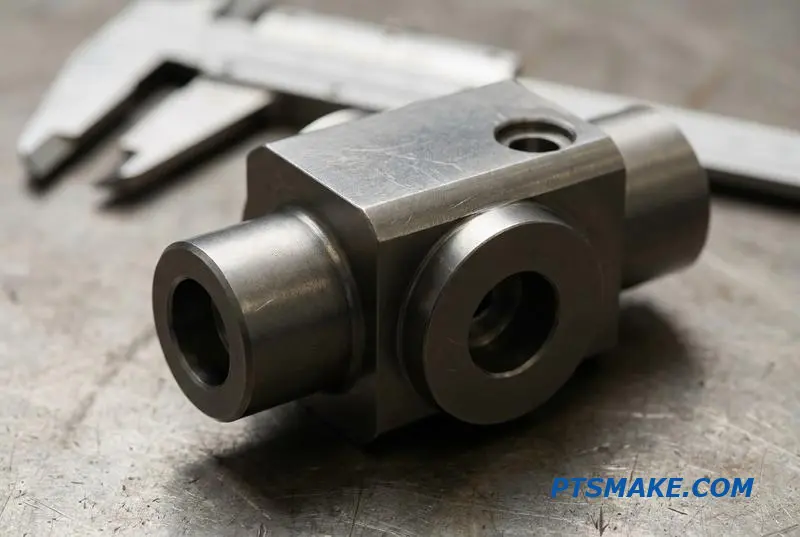
Een Collaboratieve Benadering van Besparingen
Effectieve DFM is een gesprek, geen reeks commando's. Wanneer ontwerpers en machinisten samenwerken, ontsluiten we kostenbesparingen die geen van beiden alleen zou kunnen bereiken. Bij PTSMAKE moedigen we deze samenwerking aan om het meest efficiënte productiepad voor uw hydraulische ventielblokken te vinden.
Het Perspectief van de Machinist
Vanuit mijn oogpunt staat complexiteit gelijk aan tijd en risico. Het vermijden van ultradiepe gaten minimaliseert bijvoorbeeld gereedschapsbreuk en cyclustijd. Evenzo voorkomt het handhaven van voldoende wanddikte tussen poorten materiaalvervorming en waarborgt het de structurele integriteit, waardoor afkeurpercentages en potentiële storingen worden verminderd.
Van Complex naar Kosteneffectief
Overweeg twee versies van hetzelfde ventielblok. De eerste heeft talrijke unieke draadmaten en zeer diepe kruisboringen. De tweede standaardiseert draden en herrouteert interne kanalen om ondiepere, orthogonale boringen mogelijk te maken. Onze tests tonen aan dat het tweede ontwerp 20-30% goedkoper te produceren kan zijn dankzij verminderde instel- en machinetijd. De eigenschappen van het materiaal Anisotroop10 eigenschappen kunnen ook de boornauwkeurigheid in diepe gaten beïnvloeden.
| Ontwerp Keuze | Kosten |
|---|---|
| Niet-standaard gereedschapsmaten | Hoog (Maatwerk gereedschap) |
| Gestandaardiseerd gereedschap | Laag (Snellere instelling) |
| Meerdere instellingen voor hoeken | Hoog (Verhoogde arbeid) |
| 90-graden boring | Laag (Vereenvoudigd proces) |
Slimme DFM-keuzes in het ontwerp van hydraulische ventielblokken verlagen direct de productiekosten. Samenwerking met uw bewerkingspartner, zoals PTSMAKE, is de snelste manier om deze besparingen voor uw project te identificeren en te implementeren zonder in te boeten aan kwaliteit of prestaties.
Opties voor oppervlakteafwerking voor ventielblokken — Anodiseren, Fosfateren en verder
Het kiezen van de juiste oppervlakteafwerking voor ventielblokken is net zo cruciaal als de bewerking zelf. Het gaat niet alleen om esthetiek; het gaat om prestaties, corrosiebestendigheid en levensduur. Het materiaal van uw hydraulische ventielblok bepaalt de beste beschikbare opties.
Aluminium Afwerkingen
Voor aluminium blokken is anodiseren een veelvoorkomende keuze. Het verbetert de corrosiebestendigheid en zorgt voor een harder oppervlak. Voor stalen componenten bieden behandelingen zoals fosfateren basisbescherming, terwijl plateren een robuustere barrière biedt tegen agressieve omgevingen. Elke afwerking beïnvloedt de uiteindelijke afmetingen.
Staal en Roestvrijstalen Opties
Het begrijpen van deze effecten is cruciaal. Een verkeerd aangebrachte afwerking kan een perfect bewerkt onderdeel ruïneren door kritische toleranties te wijzigen. Hier moeten we rekening mee houden tijdens de ontwerp- en bewerkingsfasen om ervoor te zorgen dat het eindproduct aan de exacte specificaties voldoet.
| Materiaal | Gangbare Afwerking | Primair voordeel | Dimensionale impact |
|---|---|---|---|
| Aluminium | Anodiseren | Slijtage- & Corrosiebestendigheid | Voegt dikte toe |
| Aluminium | Conversie coating | Corrosiebestendigheid | Minimaal |
| Staal | Fosfateren | Lichte Roestbescherming | Minimaal |
| Staal | Plateren (Zink/Nikkel) | Superieure corrosiebestendigheid | Voegt dikte toe |
| Roestvrij staal | Passiveren | Verwijdert Verontreinigingen | Geen |
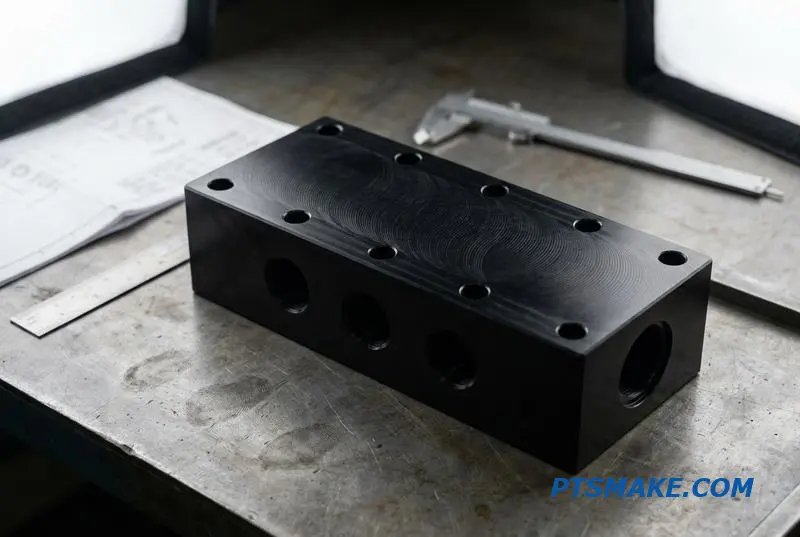
Een Nadere Blik op Aluminiumbehandelingen
Voor aluminium ventielblokken raden we vaak anodiseren aan. Standaard blank of zwart anodiseren (Type II) is uitstekend voor corrosiebescherming. Hard anodiseren (Type III) creëert een veel dikkere, keramiekachtige laag die de slijtvastheid aanzienlijk verbetert, wat ideaal is voor toepassingen met hoge cycli.
Anodiseren voegt echter materiaal toe. Een Type III coating kan meer dan 0,002 inch toevoegen. Hier moeten we rekening mee houden in onze CNC-programmering, door de afmetingen vooraf aan te passen om ervoor te zorgen dat boringen en schroefdraden na afwerking binnen de tolerantie vallen. Conversiecoating is een dunner, goedkoper alternatief dat goede corrosiebestendigheid biedt, maar minimale slijtagebescherming.
Afwerkingen voor Staal en Roestvrij Staal
Bij het werken met koolstofstaal is fosfateren een kosteneffectieve keuze voor lichte roestpreventie, vooral als het onderdeel tijdens gebruik geolied wordt. Voor veeleisendere omgevingen biedt zink- of nikkelplateren een veel duurzamere barrière. Opbouw van plateren kan echter een probleem zijn bij schroefdraden.
We lossen dit op door de schroefdraden iets ondermaats te bewerken of door ze af te dekken tijdens het plateerproces. Voor roestvrij staal is doorgaans geen coating nodig. In plaats daarvan is de juiste oppervlakteafwerking voor hydraulische ventielblokken passivering11. Dit is een chemisch reinigingsproces dat vrij ijzer en verontreinigingen van het oppervlak verwijdert, waardoor de natuurlijke corrosiebestendigheid van het materiaal wordt verbeterd zonder de afmetingen te wijzigen.
Het kiezen van de juiste afwerking vereist een afweging tussen kosten, prestaties en materiaaleigenschappen. Het is een cruciale stap die ervoor zorgt dat het ventielblok betrouwbaar functioneert gedurende de beoogde levensduur, en bij PTSMAKE begeleiden we onze klanten bij deze beslissingen om kostbare fouten te voorkomen.
Het selecteren van de juiste oppervlakteafwerking is een cruciale stap. Het heeft directe invloed op de duurzaamheid, corrosiebestendigheid en dimensionale nauwkeurigheid van het ventielblok. Deze beslissing vereist een zorgvuldige afweging tussen materiaal, toepassingsomgeving en uiteindelijke tolerantievereisten om optimale prestaties en levensduur te garanderen.
Het opbouwen van een langetermijnvoorraad ventielblokken — Waarom herhaalbaarheid een eenmalige deal verslaat
Bij het inkopen van hydraulische ventielblokken is het een vergissing om de beslissing als een simpele aankoop te zien. U koopt niet zomaar een onderdeel; u legt een schakel in de toeleveringsketen. De echte waarde ligt in het vinden van een partner die consistente kwaliteit levert in de loop van de tijd.
De Werkelijke Kosten van een Eenmalige Deal
Zich uitsluitend richten op de laagste prijs voor een enkele bestelling negeert vaak de lange termijn kosten. Een goedkopere, eenmalige leverancier mist mogelijk de procescontrole die nodig is voor toekomstige batches, wat leidt tot inconsistenties die uw assemblagelijn en de prestaties van het eindproduct verstoren.
Waarom Consistentie Koning Is
Voor een component dat in meerdere machines wordt gebruikt, is herhaalbaarheid niet onderhandelbaar. Het zorgt ervoor dat elk ventielblok identiek past en functioneert. Deze voorspelbaarheid is de basis van een betrouwbaar product en een efficiënte productieoperatie, waardoor u later tijd en middelen bespaart.
| Aspect | Eenmalige Leverancier | Langetermijn Partner |
|---|---|---|
| Focus | Laagste Initiële Prijs | Totale eigendomskosten |
| Proces | Inconsistent/Ongedocumenteerd | Herhaalbaar & Gervalideerd |
| Kwaliteit | Variabel per Batch | Consistente Toleranties |
| Relatie | Transactioneel | Samenwerkend |
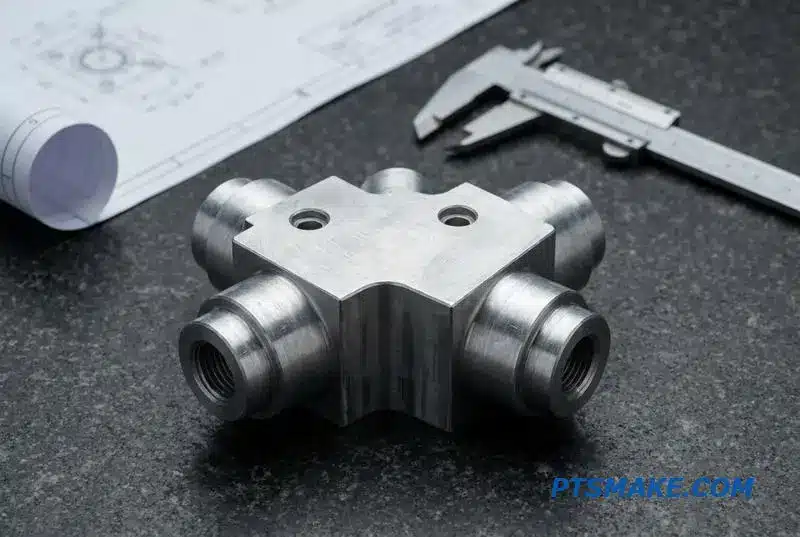
Het Opzetten van een Herhaalbaar Proces
Voor middelgrote orders, doorgaans 500 tot 2.000 stuks, is het vermogen van een leverancier om een herhaalbaar proces op te zetten van cruciaal belang. Dit is waar een echte productiepartner voor ventielblokbewerking zijn waarde bewijst. Het gaat verder dan alleen het maken van een onderdeel naar het ontwerpen van een productiesysteem.
De Kenmerken van een Betrouwbare Partner
Een toegewijde partner investeert in een systeem dat consistentie garandeert. Dit omvat consistente toleranties batch na batch, uniforme oppervlakteafwerkingen, en volledige, gedocumenteerde traceerbaarheid voor elke geproduceerde eenheid. Ze volgen niet zomaar een tekening; ze begrijpen de intentie ervan en leren de nuances van uw ontwerp in de loop van de tijd.
Voorbij de Offerte
We hebben ontdekt dat materiaaleigenschappen cruciaal zijn voor herhaalbare resultaten. Een materiaal dat grotendeels Isotroop12 zal voorspelbaarder bewerken dan een met directionele korrelstructuren. Een goede partner zal deze variabelen begrijpen en beheersen. Deze kennis scheidt een eenvoudige machinewerkplaats van een productiepartner.
Het evalueren van een potentiële leverancier vereist verder kijken dan de prijs. Vraag om bewijs van hun processen en kwaliteitscontrole.
| Evaluatiecriteria | Waar moet je op letten? |
|---|---|
| Procesdocumentatie | Duidelijke werkinstructies, SPC-grafieken |
| Kwaliteitsrapporten | CMM-inspectierapporten, materiaalcertificaten |
| Communicatie | Proactieve updates, technische duidelijkheid |
| Proefbestellingen | Consistentie tussen initiële monsters en kleine batches |
De praktische volgende stap is duidelijk: stuur een complete tekening met duidelijke toleranties. Evalueer de leverancier op basis van het bewijs dat zij leveren—hun rapporten, certificeringen en communicatie—in plaats van slechts een enkel nummer op een offerte.
Het kiezen van een ventielblokleverancier is een investering in de stabiliteit van uw productielijn. Geef prioriteit aan een partner die een herhaalbaar productieproces aantoont, ondersteund door duidelijk bewijs en communicatie, om succes op lange termijn te garanderen boven een kortetermijnbesparing.
Ontdek hoe deze metriek direct van invloed is op het vermogen en de operationele kosten van uw hydraulisch systeem. ↩
Het begrijpen van dit slijtagemechanisme is cruciaal voor het ontwerpen van betrouwbare schroefverbindingen en het voorkomen van vroegtijdige systeemuitval. ↩
Begrip van dit vakgebied helpt bij het diagnosticeren van slijtage-, wrijvings- en afdichtingsproblemen in hydraulische systemen. ↩
Begrip van dit fenomeen helpt componentbeschadiging en systeeminefficiënties in hydraulische circuits te voorkomen. ↩
Begrip van kruip helpt te voorspellen hoe afdichtingen zich gedragen onder langdurige druk en temperatuur, waardoor toekomstige lekkages worden voorkomen. ↩
Leer hoe dit fenomeen schokkerige beweging veroorzaakt, wat de precisiecontrole van hydraulische machines beïnvloedt. ↩
Leer hoe microscopische oppervlaktestructuur direct van invloed is op vloeistofdynamica en afdichtingseffectiviteit. ↩
Begrip van dit concept helpt bij het specificeren van functionele oppervlakken voor betere afdichtingsprestaties. ↩
Leer hoe GD&T een universele taal biedt voor het definiëren en controleren van onderdeelfuncties in massaproductie. ↩
Begrip van deze eigenschap helpt het materiaalgedrag tijdens precisieboren te voorspellen. ↩
Begrip van dit proces is essentieel voor het maximaliseren van de natuurlijke corrosiebestendigheid van roestvrij staal. ↩
Begrip van deze eigenschap helpt het materiaalgedrag tijdens bewerking te voorspellen, wat de uniformiteit van onderdelen over grote productieruns waarborgt. ↩