I tuoi blocchi valvola idraulici perdono a causa di errori di lavorazione?
Ogni ingegnere idraulico conosce il terrore di un blocco valvola che perde. Una porta fuori specifica, un foro allentato, una scanalatura difettosa — e l'intero sistema perde pressione, spreca olio e forza un costoso smontaggio sul campo.
Sì, la maggior parte delle perdite idrauliche risale a errori di lavorazione dei blocchi valvola. Geometria delle porte scadente, larghezze delle terre fuori ±0.01mm, fori degli spool ruvidi e scanalature per O-ring poco profonde sono le principali modalità di guasto. La lavorazione CNC di precisione è l'unico processo affidabile per mantenere queste tolleranze su blocchi complessi multi-porta.
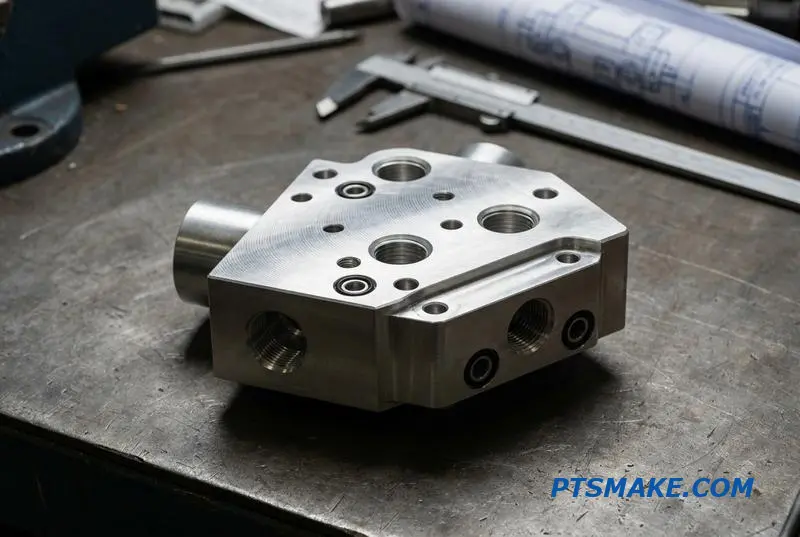
In questa guida all'acquisto, ti guiderò attraverso i dettagli di lavorazione che contano, le scelte dei materiali, gli standard di filettatura, i fattori di costo e i consigli DFM che fanno risparmiare denaro reale. Iniziamo con gli errori che causano la maggior parte delle perdite.
Perché gli errori di lavorazione dei blocchi valvola sono la causa principale delle perdite idrauliche
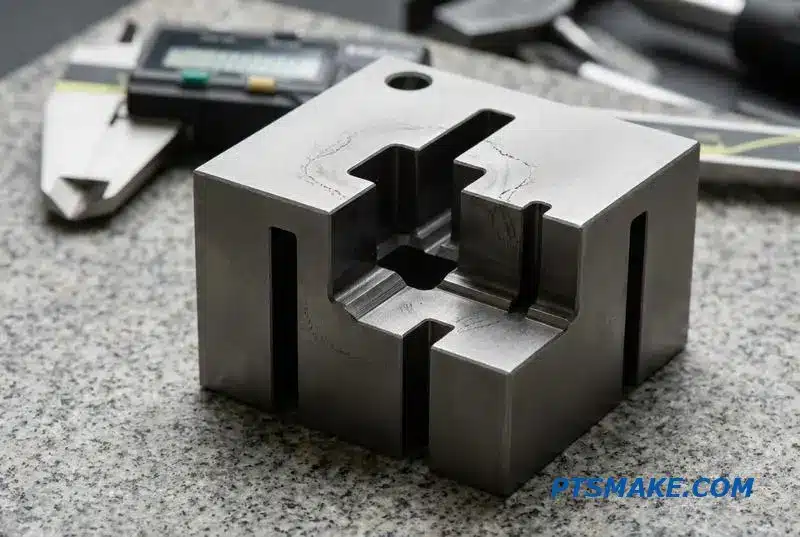
I sistemi idraulici spesso falliscono non per un guasto catastrofico, ma per un piccolo difetto. Una singola porta, terra o scanalatura di tenuta fuori specifica in un blocco valvola può causare perdite interne, perdita di pressione e, in ultima analisi, un guasto prematuro del sistema. Questi blocchi valvola idraulici lavorati a CNC sono il punto critico nascosto tra il tuo progetto e una macchina senza perdite.
Cosa definisce la qualità?
La differenza tra un blocco valvola idraulico affidabile e una responsabilità si riduce a micron. Il costo di un guasto sul campo — inclusi tempi di inattività, smontaggio e richieste di garanzia — supera di gran lunga l'investimento iniziale di produzione. La precisione non è opzionale.
Tolleranze di lavorazione chiave
| Caratteristica | Tolleranza Critica | Impatto dell'errore |
|---|---|---|
| Geometria delle porte | Profilo ±0.02mm | Flusso inefficiente, caduta di pressione |
| Larghezze delle terre | Dimensione ±0.01mm | Temporizzazione dello spool errata, perdite interne |
| Profondità della scanalatura di tenuta | Profondità ±0.015mm | Guasto dell'O-ring, perdite esterne |
| Finitura del foro dello spool | Ra 0.2-0.4μm | Stiction dello spool, usura prematura |
Solo la lavorazione CNC ad alta precisione può mantenere costantemente queste tolleranze su un blocco complesso multi-porta, garantendo che il tuo sistema funzioni come progettato.
Un errore comune è che tutti gli errori di lavorazione siano uguali. Tuttavia, il tipo di errore detta la modalità di guasto. Un'imprecisione dimensionale, come un foro dello spool sovradimensionato, causerà.
Oltre la Precisione Dimensionale
La rugosità superficiale all'interno di un alesaggio per spola crea picchi e valli microscopici. Queste imperfezioni interrompono il sottile film di fluido idraulico che lubrifica la spola, causando un'usura accelerata sia sulla spola che sull'alesaggio stesso. Ciò porta a una lenta perdita interna che riduce il sistema efficienza volumetrica1.
Tipo di Errore vs. Conseguenza sul Sistema
| Errore di Lavorazione | Effetto immediato | Conseguenze a lungo termine |
|---|---|---|
| Smusso della Porta Non Corretto | Flusso turbolento | Perdita di Energia, Generazione di Calore |
| Scarsa Qualità della Filettatura | Rischio di cross-threading | Scoppio Catastrofico del Raccordo |
| Scanalatura Fuori Specifica | Estrusione della Guarnizione | Perdita Esterna Graduale |
| Ruvidità della superficie | Aumento dell'Attrito | Usura dei Componenti, Durata Ridotta |
Questo lento declino delle prestazioni è difficile da diagnosticare sul campo. Dopo aver collaborato con i nostri clienti, abbiamo scoperto che spesso viene scambiato per usura della pompa o contaminazione del fluido, portando a sostituzioni di componenti inutili e costose. La causa principale, tuttavia, rimane nel blocco valvole stesso.
Errori di lavorazione nei blocchi valvole idrauliche sono la causa diretta della maggior parte delle perdite e dei guasti del sistema. Raggiungere tolleranze critiche per caratteristiche come fori per spole e scanalature di tenuta è essenziale. La lavorazione CNC di precisione è l'unico processo di produzione che può garantire l'affidabilità richiesta per sistemi idraulici ad alte prestazioni.
Materiali per blocchi valvola idraulici — Alluminio vs Acciaio vs Inox
Scegliere il materiale giusto per i blocchi valvole idrauliche è un primo passo fondamentale. Influisce direttamente sulle prestazioni, sulla durata e sul costo complessivo del sistema. La decisione non riguarda solo la resistenza; implica il bilanciamento di peso, resistenza alla corrosione e lavorabilità per risultati ottimali.
I Principali Materiali Candidati
Le opzioni principali sono alluminio, acciaio al carbonio e acciaio inossidabile. Ogni materiale ha vantaggi distinti che lo rendono adatto per applicazioni specifiche. Il mio obiettivo è analizzare queste differenze da una prospettiva pratica per guidare la selezione del materiale del blocco valvole idrauliche.
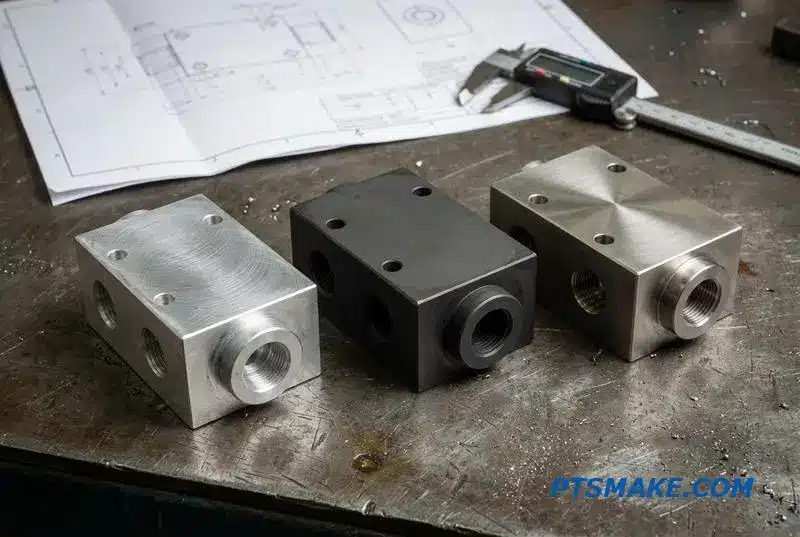
Alluminio: La Scelta Leggera
L'alluminio 6061-T6 è eccellente per usi mobili e industriali sotto i 350 bar. Il suo peso leggero e la lavorabilità superiore riducono sia i tempi di ciclo che i costi. Tuttavia, è più morbido e può essere soggetto a filettature delle porte Galleggiante2, un rischio che mitighiamo con un'attenta progettazione e manipolazione.
Acciaio al Carbonio: Lo Standard per Alte Pressioni
Per sistemi stazionari che superano i 350 bar, gli acciai al carbonio come il 1045 o il 4140 sono la scelta predefinita. Offrono resistenza e durata superiori per applicazioni esigenti. Una considerazione chiave è che richiedono un trattamento superficiale protettivo, come la fosfatazione o la zincatura, per prevenire la ruggine.
Acciaio Inossidabile: Per Ambienti Ostili
Quando la corrosione è la preoccupazione principale, come nelle applicazioni marine, alimentari o mediche, l'acciaio inossidabile (304/316) è essenziale. Sebbene la sua resistenza alla corrosione sia ineguagliabile, è significativamente più difficile da lavorare, il che si traduce in un costo di produzione più elevato.
Selezione del Materiale a Colpo d'Occhio
| Pressione di Applicazione | Ciclo di lavoro | Ambiente | Materiale consigliato | Lavorabilità | Costo relativo |
|---|---|---|---|---|---|
| < 350 bar | Intermittente / Continuo | Pulito / Industriale | Alluminio 6061-T6 | Eccellente | $ |
| > 350 bar | Continuo / Pesante | Industriale | Acciaio al Carbonio 1045/4140 | Buono | $$ |
| Qualsiasi | Continuo | Corrosivo / Alimentare | Acciaio Inossidabile 304/316 | Fiera | $$$$ |
La tua scelta finale bilancia i requisiti di pressione, l'esposizione ambientale e il budget. L'alluminio è ideale per progetti a bassa pressione e sensibili ai costi. L'acciaio è per la durabilità ad alta pressione, mentre l'acciaio inossidabile è necessario per condizioni corrosive o sterili. Una corretta selezione del materiale previene guasti costosi in futuro.
Dimensioni chiave che decidono se il tuo blocco valvola supera l'IQC
Quando un blocco valvole idrauliche arriva per il Controllo Qualità in Ingresso (CQA), il suo successo dipende da più che solo l'aspetto. Le dimensioni critiche devono essere perfette. Queste misurazioni assicurano che il blocco funzioni in modo affidabile sotto pressione, prevenendo guasti costosi sul campo.
Controlli Dimensionali Fondamentali
Il processo di ispezione si concentra su specifiche caratteristiche geometriche. Ognuna svolge un ruolo nelle prestazioni complessive della valvola, dall'integrità della tenuta al corretto assemblaggio. Uno scarso controllo su una singola dimensione può compromettere l'intero sistema idraulico.
Precisione Posizionale e Interna
La posizione precisa delle porte e i passaggi interni impeccabili sono fondamentali. Non stiamo solo realizzando un blocco di metallo; stiamo creando un circuito fluido preciso.
| Dimensione Controllata | Tolleranza tipica | Conseguenza del fallimento |
|---|---|---|
| Distanza Centro Porta | ±0,05 mm | Disallineamento del collettore, stress di connessione |
| Diametro del Foro (ID) | H7 o più stretto | Perdite interne, scarsa risposta della spola |
| Profondità/Larghezza Scanalatura | ±0,05 mm | Estrusione o danneggiamento dell'O-ring |
| Finitura Superficiale (Tenuta) | Ra 0,8 µm | Perdite di fluido, usura prematura della guarnizione |
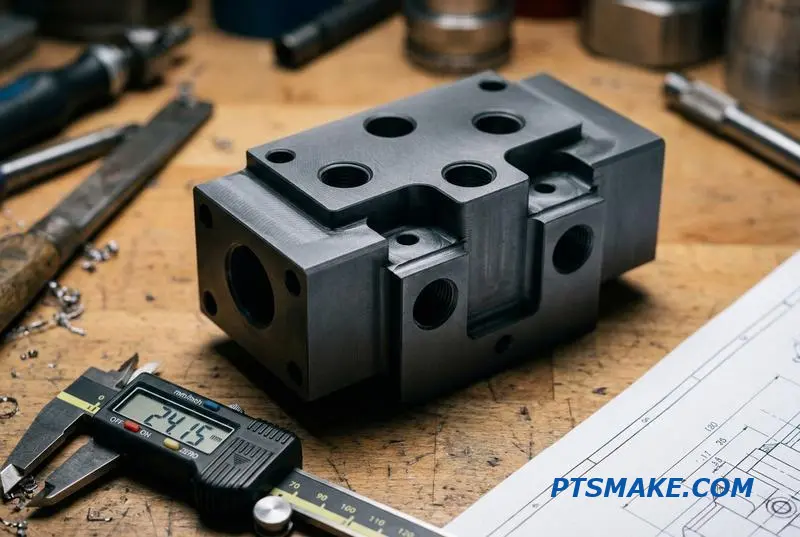
La checklist di un ingegnere della qualità approfondisce la geometria funzionale del blocco valvole. Si tratta di capire perché questi numeri contano. Ad esempio, un diametro del foro che devia dalla sua tolleranza H7 può causare perdite interne incrociate, riducendo l'efficienza e la potenza del sistema.
Perché le Tolleranze Non Sono Negoziabili
Questi non sono solo numeri su un disegno; sono requisiti funzionali critici. Una scanalatura troppo stretta taglierà un O-ring durante l'assemblaggio, creando un percorso di perdita immediato. Una scanalatura troppo larga permette all'O-ring di estrudere sotto pressione, portando a un guasto finale. Le giuste tolleranze di lavorazione del blocco valvole idrauliche sono essenziali.
La scienza dietro la finitura
La finitura superficiale è un altro fattore critico. Una superficie di tenuta con una finitura più ruvida di 0.8 Ra creerà percorsi di perdita microscopici e usurerà rapidamente le guarnizioni. I principi di tribologia3 ci mostrano come le interazioni superficiali dettano attrito, usura e durata della tenuta. La lavorazione CNC consistente e ripetibile è l'unico modo per mantenere queste tolleranze strette ciclo dopo ciclo.
| Caratteristica | Impatto Funzionale di Tolleranze Scadenti | Perché è importante |
|---|---|---|
| Rotondità dell'alesaggio | Usura irregolare della bobina, blocco idraulico | Garantisce un movimento scorrevole e a basso attrito della bobina |
| Diametro del passo della filettatura | Filettatura incrociata, tenuta mal accoppiata | Garantisce connessioni sicure e senza perdite |
| Planarità (Superficie di accoppiamento) | Guasto della guarnizione, perdita esterna | Fornisce una superficie di serraggio uniforme per le tenute |
Il controllo dimensionale preciso è cruciale per le prestazioni dei blocchi valvole idraulici. Le tolleranze per fori, scanalature e superfici influiscono direttamente su tenuta, allineamento e affidabilità. Questo rende la lavorazione CNC esperta non solo una preferenza, ma una necessità per sistemi idraulici affidabili.
Foratura trasversale interna vs Porte lavorate — La realtà produttiva
Nella progettazione dei blocchi valvole idraulici, il percorso interno del fluido è un dettaglio critico. La scelta tra foratura incrociata interna e porte lavorate influisce direttamente su complessità di produzione, costo e, in ultima analisi, prestazioni. È una decisione che bilancia la dinamica ideale dei fluidi con la praticabilità della produzione.
Forature incrociate diritte
Questo è il metodo più comune e semplice. Tuttavia, spesso crea passaggi "a fondo cieco" dove le forature si intersecano. Queste estremità devono essere tappate, il che può introdurre potenziali punti di perdita sotto alta pressione o vibrazioni.
Canali lavorati
I canali fresati offrono maggiore libertà di progettazione per circuiti complessi. Tuttavia, richiedono piastre di copertura per sigillare i passaggi. Questo aggiunge componenti, fasi di assemblaggio e più potenziali problemi di tenuta che devono essere gestiti con attenzione.
| Metodo | Complessità | Fattore di costo |
|---|---|---|
| Foratura trasversale | Medio-basso | Basso |
| Canali fresati | Alto | Alto |
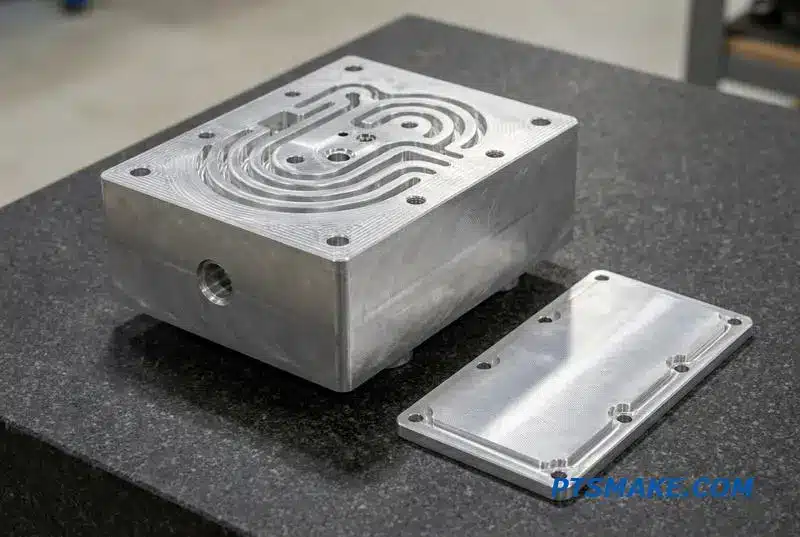
Compromessi di produzione
La realtà della foratura incrociata dei blocchi valvole idraulici è la gestione dei compromessi. Sebbene economiche, le forature incrociate diritte lasciano "gambe morte" che richiedono tappi. Questi tappi diventano un potenziale punto di guasto, specialmente sotto cicli ad alta pressione o quando si utilizzano fluidi più sottili.
Per passaggi lunghi e dritti, spesso utilizziamo la foratura a cannone. Mantiene un'elevata precisione su profondità estreme ma richiede attrezzature specializzate. Questo la rende più costosa rispetto alla foratura standard ma è necessaria per alcuni blocchi valvole idraulici che richiedono circuiti interni lunghi e ininterrotti.
Rischi e Specifiche
I canali fresati, sigillati con una piastra di copertura, offrono flessibilità di progettazione ma aumentano il numero di componenti e le superfici di tenuta. Qualsiasi imperfezione nella superficie di tenuta può portare a perdite. Cambiamenti geometrici bruschi nei passaggi forati possono anche causare problemi come Cavitazione4, danneggiando il blocco nel tempo.
| Caratteristica | Foratura incrociata | Foratura a cannone | Canale fresato |
|---|---|---|---|
| Miglior utilizzo | Connessioni semplici e brevi | Passaggi lunghi e dritti | Percorsi complessi e non lineari |
| Rischio chiave | Bave interne, perdite dai tappi | Costo di lavorazione più elevato | Guasto della guarnizione o della tenuta |
| Costo | Basso | Medio | Alto |
Quando si specificano i passaggi interni, essere chiari. Chiedeteci a PTSMAKE del nostro rapporto massimo profondità-diametro e dei nostri processi di sbavatura interna. Questa comunicazione è cruciale per prestazioni affidabili.
In definitiva, la scelta del passaggio interno è un equilibrio tra esigenze di progettazione, costo di produzione e rischio accettabile. Specifiche chiare e comunicazione aperta con il vostro partner di produzione sono essenziali per creare blocchi valvole idraulici affidabili ed efficienti che funzionino come previsto.
Tipi di filettatura e standard delle porte che devi specificare correttamente
Scegliere la filettatura giusta per i blocchi valvole idraulici è fondamentale. Un piccolo errore su un disegno può portare a perdite significative, costose rilavorazioni o addirittura al guasto completo del pezzo. Ho visto specifiche errate causare importanti ritardi nei progetti. La chiave è capire come i diversi standard sigillano.
Meccanismi di tenuta: La differenza fondamentale
Ci sono due modi principali in cui una filettatura di porta crea una tenuta. Sigilla o sulle filettature stesse o su una superficie separata, tipicamente usando un O-ring. Questa scelta influisce su pressione nominale, riutilizzabilità e affidabilità. Componenti non corrispondenti non sigilleranno mai correttamente.
Standard comuni di filettatura di porta
Per evitare questi problemi, è essenziale avere familiarità con gli standard più comuni utilizzati a livello globale. Ognuno ha una geometria e un metodo di tenuta specifici. Specificare quello sbagliato è un errore comune e costoso.
Confronto rapido dei principali standard
Ecco una tabella che riassume gli standard che lavoriamo frequentemente a PTSMAKE. Questo aiuta i nostri clienti a selezionare la soluzione migliore per la loro applicazione.
| Standard | Geometria della filettatura | Metodo di sigillatura | Intervallo di pressione tipico | Regioni comuni |
|---|---|---|---|---|
| SAE J1926 | Dritta (UN/UNF) | O-ring su sede | Alto | Nord America |
| BSPP (G) | Parallelo | O-ring/Rondella su superficie piana | Medio-Alto | Europe, Asia |
| BSPT (R) | Affusolato | Sulle filettature | Da basso a medio | Europe, Asia |
| NPT/NPTF | Affusolato | Sulle filettature | Da basso a medio | Nord America |
| Conica metrica | Affusolato | Sulle filettature | Da basso a medio | Europa |
| Parallela metrica | Parallelo | O-ring/Rondella su superficie piana | Alto | Europa, Globale |
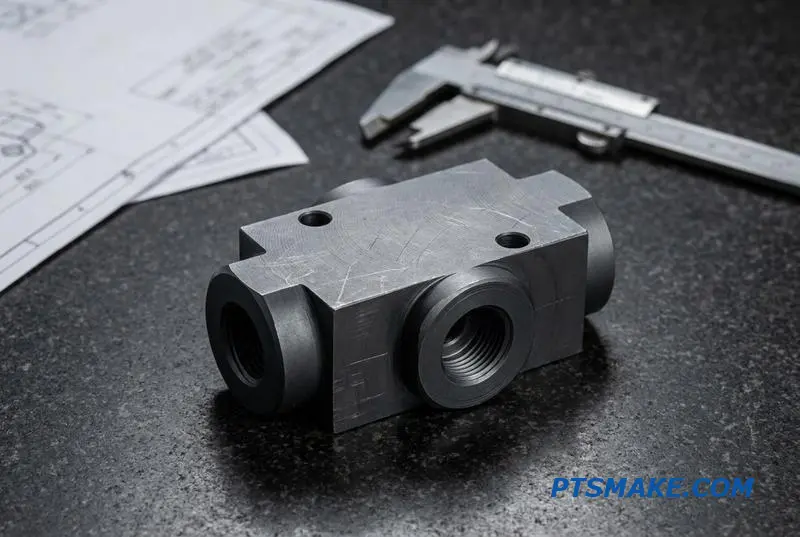
Comprendere la distinzione tra i metodi di tenuta è fondamentale per la progettazione di blocchi valvole idrauliche affidabili. Le filettature coniche, come NPT e BSPT, creano una tenuta attraverso la deformazione della filettatura. Quando le estremità maschio e femmina vengono serrate, le loro filettature si incastrano, formando una tenuta metallo su metallo.
Il problema delle filettature coniche
Questo metodo, noto come accoppiamento a interferenza, presenta degli svantaggi. È soggetto a perdite ad alte pressioni e non è ideale per sistemi con elevate vibrazioni. Inoltre, i sigillanti per filettature sono quasi sempre necessari. Un serraggio eccessivo può crepare la porta, distruggendo un costoso blocco valvole idrauliche.
Il vantaggio delle filettature parallele con O-ring
Al contrario, le filettature parallele come SAE J1926 e BSPP utilizzano un O-ring. Le filettature forniscono forza di serraggio, ma la tenuta è creata comprimendo l'O-ring contro una superficie. Questo design offre una tenuta superiore per applicazioni ad alta pressione e consente ripetuti assemblaggi e disassemblaggi senza danneggiare la porta. Il comportamento a lungo termine del materiale sotto compressione, o Strisciante5, è un fattore qui, ma il design è generalmente più robusto.
La vostra specifica di disegno
Sul vostro disegno tecnico, dovete definire chiaramente lo standard della filettatura e la geometria della porta. Per le porte con sede O-ring, questo include la specifica del diametro e della profondità della spianatura o dello smusso. L'ambiguità qui ci costringe a fermarci e a chiedere chiarimenti, ritardando la produzione.
Specificare correttamente gli standard di filettatura come SAE o BSPP è fondamentale per i vostri blocchi valvole idrauliche. Il metodo di tenuta—deformazione della filettatura versus compressione dell'O-ring—influisce direttamente su prestazioni, pressione nominale e riutilizzabilità. Un disegno chiaro previene perdite costose e ritardi di produzione.
Spool trasversali e finitura del foro — Ciò che non puoi controllare senza la giusta lavorazione
Le prestazioni dei blocchi valvole idrauliche dipendono dai dettagli microscopici dell'alesaggio della spola. È qui che la spola della valvola scorre, controllando il flusso del fluido. Una finitura imprecisa dell'alesaggio porta a perdite interne, controllo irregolare e guasto finale. La lavorazione meccanica corretta non è un lusso; è un requisito fondamentale.
La sfida della geometria dell'alesaggio
Per le valvole proporzionali e servo, il controllo è tutto. Questo richiede un alesaggio della spola con eccezionale rotondità e rettilineità. Anche lievi deviazioni possono causare il blocco o l'usura irregolare della spola, compromettendo la stabilità e la reattività dell'intero sistema idraulico.
Finitura superficiale: Il fattore determinante
La finitura superficiale, misurata in Ra, determina la scorrevolezza della spola e la sua capacità di tenuta. Una superficie ruvida crea attrito e permette al fluido di bypassare la spola, riducendo l'efficienza.
| Caratteristica | Lavorazione meccanica scadente | Lavorazione di precisione |
|---|---|---|
| Rotondità | Ovale o irregolare | Precisione sub-micronica |
| Rettilineità | Conico o arcuato | Diametro consistente |
| Finitura superficiale | >1.6 Ra (Ruvido) | 4-0.8 Ra (Liscio) |
| Risultato | Perdite, usura, instabilità | Controllo preciso, lunga durata |
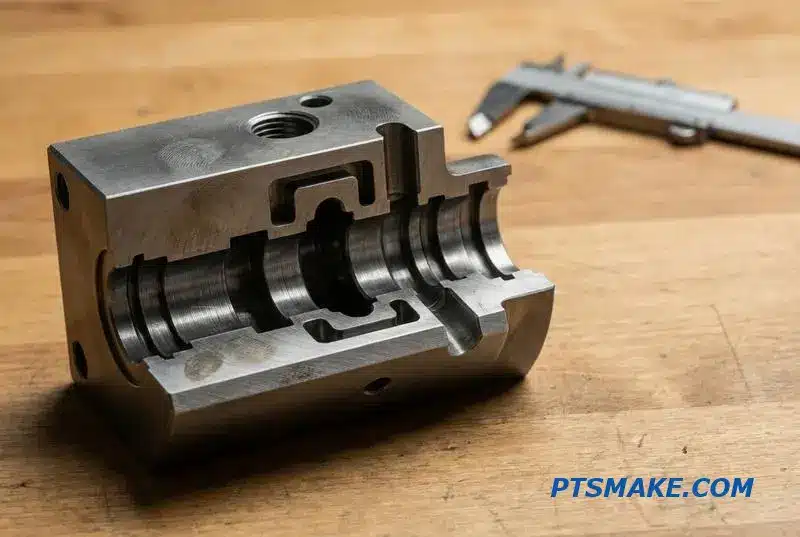
Ottenere la geometria necessaria per un alesaggio della spola è un processo a più fasi. Inizia con la lavorazione CNC ad alta precisione, che è essenziale per stabilire la rettilineità e la rotondità fondamentali. Per i blocchi valvole idrauliche ad alte prestazioni, questo passo iniziale deve mantenere tolleranze che molte officine semplicemente non possono soddisfare.
Ottenere finiture sub-microniche
Il nostro processo mira a una finitura superficiale tra 0.4 e 0.8 Ra per la maggior parte delle applicazioni di valvole proporzionali. Questa superficie liscia minimizza l'attrito e previene le perdite. Dopo la nostra ricerca con i clienti, abbiamo confermato che questo intervallo fornisce il miglior equilibrio tra prestazioni e fattibilità di produzione. Questo livello di lavorazione dell'alesaggio della spola del blocco valvole idrauliche è il nostro standard.
Il ruolo della levigatura
Per le valvole servo più esigenti, la lavorazione CNC da sola non è sufficiente. Utilizziamo la levigatura come operazione secondaria. La levigatura utilizza pietre abrasive per ottenere una finitura superficiale ancora più fine e perfezionare la geometria cilindrica dell'alesaggio. Non tutte le officine CNC investono in attrezzature e competenze di levigatura perché richiede un set di competenze specializzate.
Scegliere un fornitore senza questa capacità è un rischio significativo. Se non possono mantenere la geometria richiesta dell'alesaggio della spola, si affrontano problemi come l'instabilità della valvola o il temuto Fenomeno stick-slip6. Questo porta a prestazioni imprevedibili e all'usura prematura del sistema, costandovi in definitiva di più a lungo termine.
La precisione della lavorazione dell'alesaggio della spola influisce direttamente sul controllo della valvola, sulle perdite e sulla durata. Scegliere un partner con capacità avanzate di CNC e levigatura è fondamentale per evitare instabilità, perdite interne e usura prematura nei vostri blocchi valvole idrauliche, garantendo l'affidabilità a lungo termine del sistema.
Tenuta — Scanalature per O-ring, superfici di guarnizione e perché le perdite si verificano alle giunzioni
Il successo di qualsiasi sistema idraulico spesso si riduce a millimetri di metallo lavorato. Le perdite quasi sempre iniziano alle giunzioni, specificamente sulle superfici di tenuta. Queste aree critiche, come le scanalature per O-ring e le facce delle guarnizioni, sono dove la precisione conta di più.
Le fondamenta di una buona tenuta
Un O-ring ha bisogno di una sede progettata con precisione per funzionare efficacemente. Seguiamo standard come AS568 per il dimensionamento, ma la vera sfida è la lavorazione della scanalatura. Una piccola deviazione nella profondità può rovinare la tenuta. Una scanalatura poco profonda schiaccia l'O-ring, mentre una profonda impedisce una corretta compressione.
Lavorazione per perdite zero
La planarità e la finitura superficiale di una faccia della guarnizione sono altrettanto critiche. Una superficie apparentemente liscia può avere picchi e valli microscopici, noti come asperità7, creando minuscoli percorsi per il fluido per sfuggire sotto pressione. Ottenere una finitura a specchio senza vibrazioni dell'utensile richiede un controllo immenso.
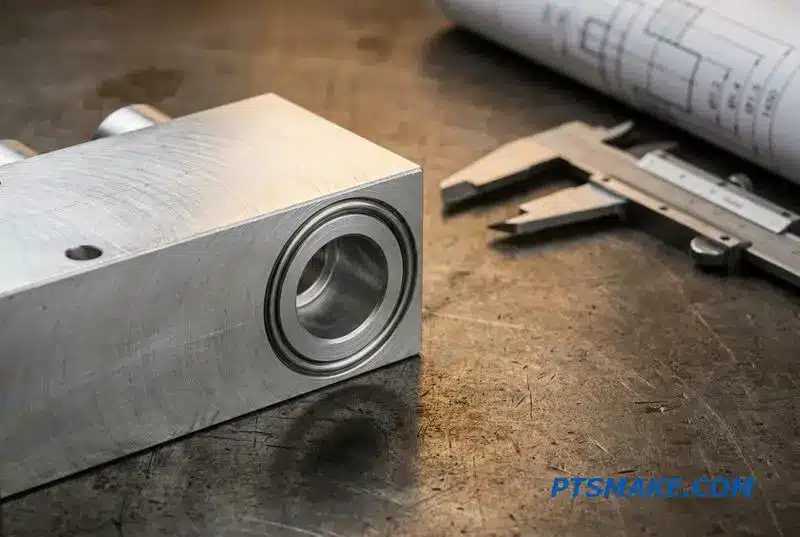
Nella lavorazione dei blocchi valvola idraulici, le superfici di tenuta non sono negoziabili. L'obiettivo è creare un'interfaccia perfetta dove la tenuta può fare il suo lavoro senza interferenze dal metallo stesso. Ciò richiede una profonda comprensione sia dell'intento progettuale che della capacità di lavorazione.
Tolleranze della scanalatura O-ring e della faccia
La specifica più importante è la tolleranza della scanalatura O-ring del blocco valvola idraulica. Tipicamente manteniamo la profondità della scanalatura entro ±0.05mm. Qualsiasi ulteriore variazione compromette il rapporto di compressione della tenuta. Allo stesso modo, la finitura superficiale sulle facce di tenuta è cruciale; puntiamo a una levigatezza di Ra 0.8μm o migliore.
Cause comuni di perdite
Le perdite sono raramente causate da una sola tenuta difettosa. Più spesso, la lavorazione dell'alloggiamento è la causa principale. Ecco i guasti più comuni che ho visto.
| Problema | Conseguenza |
|---|---|
| Scanalatura troppo profonda/larga | Compressione insufficiente dell'O-ring, che consente il bypass del fluido. |
| Scanalatura Troppo Poco Profonda/Stretta | L'O-ring è pizzicato o estruso, causando danni. |
| Faccia di Tenuta Ruvida | Crea percorsi di micro-perdita che crescono nel tempo. |
| Graffi o Bave | Un singolo graffio su una faccia di tenuta può tagliare l'O-ring. |
Lista di Controllo per la Verifica del Disegno
Prima di inviare un progetto per la quotazione, verificare questi punti:
- Tutte le dimensioni della scanalatura dell'O-ring corrispondono allo standard del produttore della guarnizione.
- I requisiti di finitura superficiale per tutte le facce di tenuta sono chiaramente specificati.
- Le tolleranze per la profondità e la larghezza della scanalatura sono esplicitamente indicate.
- La specifica del materiale è appropriata per il fluido e la pressione.
Definire correttamente queste caratteristiche sul disegno è il primo passo verso un prodotto senza perdite.
Una tenuta efficace si basa su una collaborazione tra progettazione e produzione. Dimensioni precise della scanalatura e una finitura superficiale impeccabile sono essenziali. Senza di esse, anche il migliore O-ring o guarnizione fallirà, causando perdite al giunto.
I fattori di costo nella lavorazione dei blocchi valvola — Ciò che effettivamente aumenta il tuo prezzo
Quando si riceve un preventivo per blocchi valvola idraulici personalizzati, il prezzo può spesso sembrare elevato. Il costo non è solo nel materiale; è determinato dalla complessità delle operazioni di lavorazione richieste per creare il pezzo finale. Ogni caratteristica aggiunge tempo e attrezzature.
Selezione del Materiale e Complessità
La scelta del materiale stabilisce il costo di base. L'alluminio è generalmente il più economico, mentre l'acciaio inossidabile e altre leghe sono più costosi. Il numero di porte e passaggi interni aumenta anche significativamente il tempo macchina, aggiungendo al prezzo finale.
Precisione e Finitura
Le tolleranze e i requisiti di finitura superficiale sono fattori di costo critici. Specifiche più strette richiedono una lavorazione più precisa, tempi di ispezione più lunghi e potenzialmente operazioni secondarie specializzate.
| Driver di costo | Impatto sul prezzo | Motivo principale |
|---|---|---|
| Tolleranze strette | Alto | Velocità della macchina più lente, tempo di ispezione aumentato |
| Forature Trasversali Interne | Alto | Richiede attrezzature specializzate e sbavatura complessa |
| Numero di Porte | Medio-alto | Più impostazioni della macchina e cambi utensile |
| Materiale (Acciaio vs. Alluminio) | Medio | Costo della materia prima più elevato, lavorazione più lenta |
Approfondiamo ciò che determina il costo di lavorazione del blocco valvola idraulico. La complessa foratura trasversale interna è uno dei fattori più importanti. Questi passaggi profondi e intersecanti spesso richiedono foratura a cannone specializzata e sbavatura meticolosa, che sono entrambi processi lenti e ad alta intensità di manodopera.
Bilanciare Precisione e Costo
Le tolleranze strette sono essenziali per le superfici di tenuta e i fori delle bobine, ma applicarle a caratteristiche non critiche è un errore comune. Basandosi sulla nostra esperienza presso PTSMAKE, rilassare le tolleranze su caratteristiche come le dimensioni esterne può ridurre i tempi di lavorazione e ispezione, abbassando i costi senza compromettere le prestazioni.
Considerazioni sulla finitura della superficie
Una finitura superficiale liscia è spesso richiesta per la tenuta. Tuttavia, ottenere un valore Ra molto basso comporta processi secondari come la levigatura o la lappatura. L'orientamento del modello superficiale, o la sua Direzione8, può essere altrettanto importante per la funzione, ma specificarlo aggiunge complessità.
Progettazione Intelligente per la Produzione
È possibile ridurre attivamente i costi. Consolidare le porte dove possibile, utilizzare dimensioni di filettatura standard per evitare attrezzature personalizzate e minimizzare i fori trasversali profondi. Impegnarsi per una quantità di lotto ragionevole aiuta anche, poiché consente di ammortizzare i costi di setup su più pezzi.
| Tattica di Riduzione dei Costi | Risparmi potenziali |
|---|---|
| Rilassare le Tolleranze Non Critiche | Alto |
| Consolidare Porte e Caratteristiche | Medio |
| Utilizzare Dimensioni di Filettatura Standard | Medio |
| Aumentare la Quantità dell'Ordine | Medio-Basso |
Il costo finale del vostro blocco valvola è direttamente collegato alla sua complessità di progettazione. Concentrandosi sulla producibilità—semplificando le caratteristiche, rilassando le tolleranze non necessarie e selezionando componenti standard—è possibile ottenere significativi risparmi sui costi senza compromettere la funzione essenziale del pezzo.
Blocchi valvola prototipo vs produzione — Cosa cambia tra 5 e 500 pezzi
Il percorso da un singolo prototipo di blocco valvola idraulico a una produzione di 500 pezzi comporta un cambiamento fondamentale nella strategia di produzione. Ciò che funziona per pochi pezzi spesso fallisce su larga scala. L'attenzione iniziale alla velocità e alla verifica del design lascia il posto a un'intensa attenzione alla ripetibilità, all'efficienza e al costo per unità.
Prototipazione: La Priorità è la Velocità
Per un piccolo lotto di 1-5 pezzi, l'obiettivo è ottenere rapidamente un pezzo funzionale. Un macchinista può spesso utilizzare una singola configurazione con attrezzature personalizzate minime. Questo approccio offre la massima flessibilità per le modifiche di progettazione ma si traduce in un costo più elevato per singolo pezzo.
Produzione: La Priorità è la Coerenza
Scalare fino a 500 pezzi richiede una mentalità diversa. Il processo deve essere ripetibile ed economicamente vantaggioso.
| Palcoscenico | Prototipazione (1-5 pz) | Produzione (50-500+ pz) |
|---|---|---|
| Impostazione | Configurazione singola e flessibile | Configurazioni multi-attrezzatura ottimizzate |
| Utensili | Standard, minimo | Utensili e attrezzature personalizzate |
| Ispezione | Ispezione manuale, primo pezzo | Misurazione in-process, ispezione del lotto |
| Costo | Costo unitario elevato | Costo unitario inferiore |
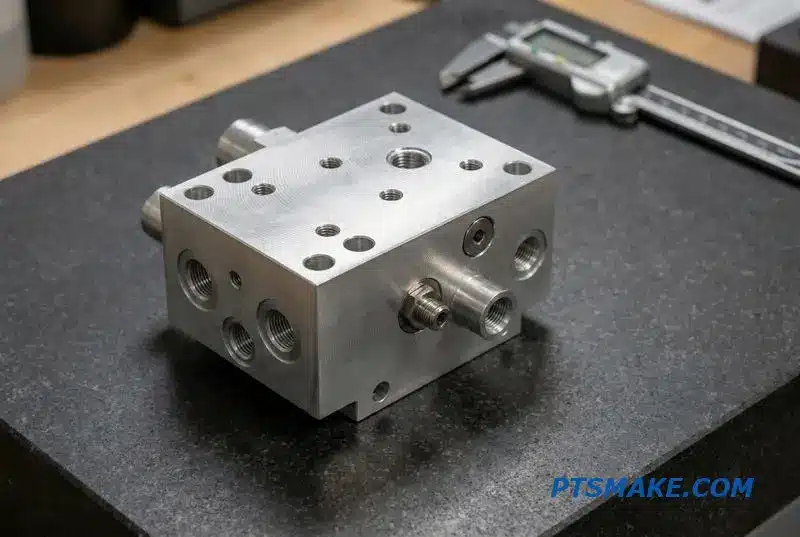
L'espansione della produzione di blocchi valvole idrauliche richiede un'attenta pianificazione per evitare insidie comuni. Un design che è facilmente lavorabile come prototipo unico può diventare incredibilmente costoso o addirittura impossibile da produrre in grandi volumi. Questa è una trappola classica che ho visto molte volte.
L'insidia dal prototipo alla produzione
Il problema principale è che i metodi prototipali non sono scalabili. Un passaggio interno complesso forato manualmente su un prototipo diventa un collo di bottiglia importante nella produzione. Potrebbe richiedere utensili specializzati o operazioni multiple, aumentando significativamente il tempo di ciclo e i costi. È qui che il Design for Manufacturability (DFM) diventa critico.
Ottimizzazione per la scala
Per le serie di produzione, passiamo alla lavorazione con attrezzature multiple, permettendoci di lavorare su più pezzi contemporaneamente. La convalida del processo e la misurazione in-process diventano standard per garantire che ogni pezzo soddisfi le specifiche senza controlli manuali costanti. Applichiamo anche Dimensionamento e tolleranza geometrica (GD&T)9 rigorosamente per definire la variazione accettabile, garantendo l'intercambiabilità e la funzionalità dell'intero lotto. In PTSMAKE, incoraggiamo sempre una revisione DFM all'inizio del processo.
| Considerazione | Impatto della prototipazione | Impatto della produzione |
|---|---|---|
| Tolleranze strette | Realizzabile ma lento | Richiede controllo di processo, aumenta i costi |
| Porte complesse | Fattibile con configurazione manuale | Potrebbe richiedere utensili o attrezzature speciali |
| Scelta del materiale | Basato sulle prestazioni | Equilibrio tra prestazioni e lavorabilità |
| Finitura superficiale | Ottenuto con passaggi extra | Richiede utensili e processi specifici |
Il successo della transizione dal prototipo alla produzione dipende da una pianificazione precoce. Un design ottimizzato per la produzione fin dall'inizio garantisce un processo di scalatura fluido ed economico, evitando costose riprogettazioni e ritardi quando si passa da 5 a 500 pezzi.
Progettazione per la lavorabilità — Modifiche ai blocchi valvola che ti fanno risparmiare denaro
Ottimizzare il design del blocco valvole idrauliche per la produzione non significa compromettere le prestazioni; significa eliminare costi inutili. Piccole modifiche geometriche possono ridurre significativamente il tempo macchina e la complessità degli utensili. Questo si traduce direttamente in costi dei pezzi inferiori e consegne più rapide per i vostri progetti.
Principi chiave del DFM
Scelte di design ponderate sono cruciali. Dare priorità a caratteristiche standard e tolleranze realistiche su superfici non critiche semplifica l'intero processo di produzione. Concentrarsi su queste aree nelle prime fasi di progettazione produce i migliori risultati per il vostro budget e la vostra tempistica.
| Caratteristica costosa | Alternativa DFM |
|---|---|
| Molte dimensioni di foratura uniche | Standardizzare a meno dimensioni |
| Fori profondi di piccolo diametro | Ottimizzare la disposizione delle porte per ridurre la profondità |
| Tolleranze strette non di tenuta | Specificare tolleranze più ampie e funzionali |
| Foratura trasversale angolata | Utilizzare la foratura a 90 gradi dove possibile |
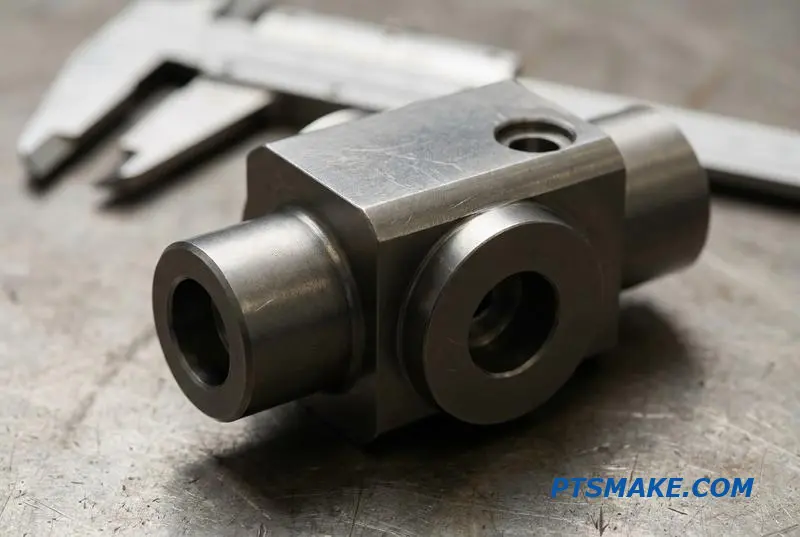
Un approccio collaborativo al risparmio
Un DFM efficace è una conversazione, non un insieme di comandi. Quando designer e macchinisti collaborano, sblocchiamo risparmi sui costi che nessuno dei due potrebbe ottenere da solo. In PTSMAKE, incoraggiamo questa partnership per trovare il percorso di produzione più efficiente per i vostri blocchi valvole idrauliche.
La prospettiva del macchinista
Dal mio punto di vista, la complessità equivale a tempo e rischio. Ad esempio, evitare fori ultra-profondi minimizza la rottura degli utensili e il tempo di ciclo. Allo stesso modo, mantenere uno spessore di parete adeguato tra le porte previene la distorsione del materiale e garantisce l'integrità strutturale, riducendo i tassi di scarto e i potenziali guasti.
Dal complesso all'economico
Consideriamo due versioni dello stesso blocco valvole. La prima ha numerose dimensioni di filettatura uniche e fori trasversali molto profondi. La seconda standardizza le filettature e reindirizza i canali interni per consentire una foratura meno profonda e ortogonale. I nostri test mostrano che il secondo design può essere 20-30% più economico da produrre grazie alla riduzione dei tempi di setup e macchina. Le proprietà del materiale Anisotropo10 possono anche influenzare la precisione di foratura nei fori profondi.
| Scelta del design | Impatto sui costi |
|---|---|
| Dimensioni utensili non standard | Alto (Utensili personalizzati) |
| Utensili standardizzati | Basso (Setup più rapido) |
| Setup multipli per angoli | Alto (Aumento della manodopera) |
| Foratura a 90 gradi | Basso (Processo semplificato) |
Scelte DFM intelligenti nella progettazione di blocchi valvole idrauliche riducono direttamente i costi di produzione. La collaborazione con il vostro partner di lavorazione, come PTSMAKE, è il modo più rapido per identificare e implementare questi risparmi per il vostro progetto senza sacrificare qualità o prestazioni.
Opzioni di finitura superficiale per blocchi valvola — Anodizzazione, Fosfatazione e oltre
Scegliere la giusta finitura superficiale per i blocchi valvola è tanto critico quanto la lavorazione stessa. Non si tratta solo di estetica; si tratta di prestazioni, resistenza alla corrosione e durata. Il materiale del vostro blocco valvola idraulico detta le migliori opzioni disponibili.
Finiture per Alluminio
Per i blocchi in alluminio, l'anodizzazione è una scelta comune. Migliora la resistenza alla corrosione e fornisce una superficie più dura. Per i componenti in acciaio, trattamenti come la fosfatazione offrono una protezione di base, mentre la placcatura fornisce una barriera più robusta contro ambienti difficili. Ogni finitura influisce sulle dimensioni finali.
Opzioni per Acciaio e Inossidabile
Comprendere questi effetti è cruciale. Una finitura applicata in modo errato può rovinare un pezzo perfettamente lavorato alterando le tolleranze critiche. Dobbiamo tenerne conto durante le fasi di progettazione e lavorazione per garantire che il prodotto finale soddisfi le specifiche esatte.
| Materiale | Finitura Comune | Beneficio primario | Impatto dimensionale |
|---|---|---|---|
| Alluminio | Anodizzazione | Resistenza all'Usura e alla Corrosione | Aggiunge spessore |
| Alluminio | Rivestimento di conversione | Resistenza alla corrosione | Minimo |
| Acciaio | Fosfatazione | Leggera Protezione dalla Ruggine | Minimo |
| Acciaio | Placcatura (Zinco/Nichel) | Resistenza alla corrosione superiore | Aggiunge spessore |
| Acciaio inox | Passivazione | Rimuove i Contaminanti | Nessuno |
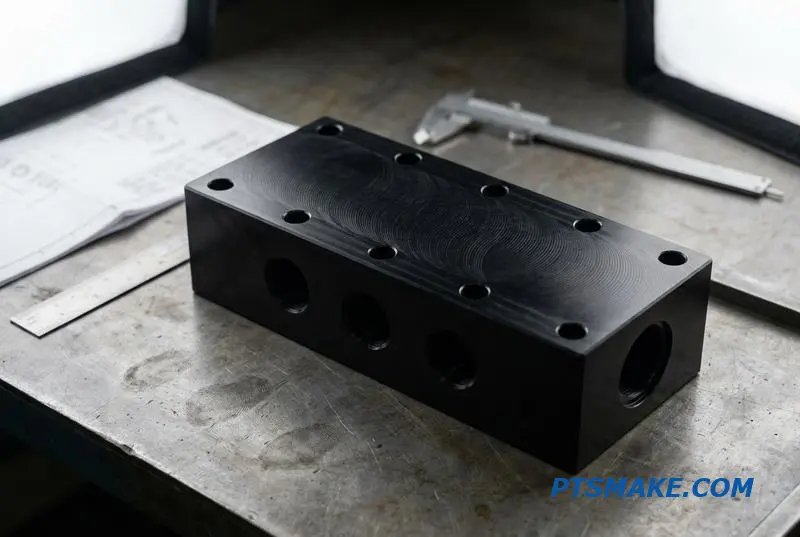
Uno Sguardo più Approfondito ai Trattamenti per l'Alluminio
Per i blocchi valvola in alluminio, spesso raccomandiamo l'anodizzazione. L'anodizzazione standard trasparente o nera (Tipo II) è eccellente per la protezione dalla corrosione. L'anodizzazione dura (Tipo III) crea uno strato molto più spesso, simile alla ceramica, che migliora significativamente la resistenza all'usura, ideale per applicazioni ad alto ciclo.
Tuttavia, l'anodizzazione aggiunge materiale. Un rivestimento di Tipo III può aggiungere oltre 0,002 pollici. Dobbiamo tenerne conto nella nostra programmazione CNC, regolando le dimensioni in anticipo per garantire che fori e filettature rientrino nella tolleranza dopo la finitura. Il rivestimento di conversione è un'alternativa più sottile ed economica che offre una buona resistenza alla corrosione ma una protezione minima dall'usura.
Finiture per Acciaio e Acciaio Inossidabile
Quando si lavora con l'acciaio al carbonio, la fosfatazione è una scelta conveniente per la prevenzione della ruggine leggera, specialmente se il pezzo verrà oliato in servizio. Per ambienti più esigenti, la placcatura in zinco o nichel fornisce una barriera molto più durevole. L'accumulo di placcatura, tuttavia, può essere un problema sulle filettature.
Gestiamo questo problema lavorando le filettature leggermente sottodimensionate o mascherandole durante il processo di placcatura. Per l'acciaio inossidabile, di solito non è necessario alcun rivestimento. Invece, la finitura superficiale corretta del blocco valvola idraulico è passivazione11. Questo è un processo di pulizia chimica che rimuove il ferro libero e i contaminanti dalla superficie, migliorando la resistenza naturale alla corrosione del materiale senza modificarne le dimensioni.
Scegliere la finitura corretta richiede un equilibrio tra costo, prestazioni e proprietà del materiale. È un passo critico che garantisce che il blocco valvola funzioni in modo affidabile per la sua durata prevista, e in PTSMAKE, guidiamo i nostri clienti attraverso queste decisioni per prevenire errori costosi.
La selezione della giusta finitura superficiale è un passo cruciale. Influisce direttamente sulla durabilità, sulla resistenza alla corrosione e sulla precisione dimensionale del blocco valvola. Questa decisione richiede un attento equilibrio tra materiale, ambiente di applicazione e requisiti di tolleranza finale per garantire prestazioni e longevità ottimali.
Costruire una fornitura a lungo termine di blocchi valvola — Perché la ripetibilità batte un affare una tantum
Quando si acquistano blocchi valvola idraulici, considerare la decisione come un semplice acquisto è un errore. Non state solo comprando un pezzo; state stabilendo un anello della catena di fornitura. Il vero valore risiede nel trovare un partner che offra qualità costante nel tempo.
Il Vero Costo di un Affare Una Tantum
Concentrarsi esclusivamente sul prezzo più basso per un singolo ordine spesso ignora i costi a lungo termine. Un fornitore più economico e una tantum potrebbe mancare del controllo di processo necessario per i lotti futuri, portando a incongruenze che interrompono la vostra linea di assemblaggio e le prestazioni del prodotto finale.
Perché la Coerenza è Re
Per un componente utilizzato su più macchine, la ripetibilità è non negoziabile. Garantisce che ogni blocco valvola si adatti e funzioni in modo identico. Questa prevedibilità è il fondamento di un prodotto affidabile e di un'operazione di produzione efficiente, facendovi risparmiare tempo e risorse a lungo termine.
| Aspetto | Fornitore Una Tantum | Partner a Lungo Termine |
|---|---|---|
| Focus | Prezzo Iniziale Più Basso | Costo totale di gestione |
| Processo | Incoerente/Non Documentato | Ripetibile e Convalidato |
| Qualità | Variabile da Lotto a Lotto | Tolleranze Costanti |
| Relazione | Transazionale | Collaborativo |
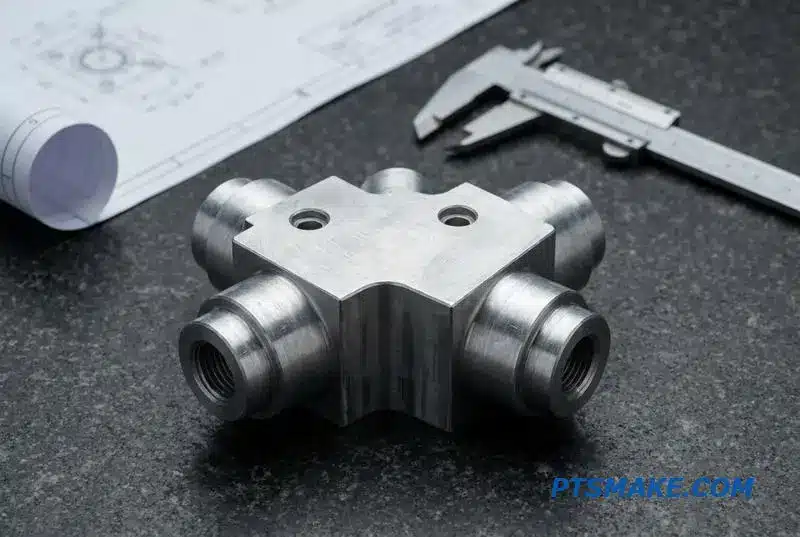
Stabilire un Processo Ripetibile
Per ordini di medio volume, tipicamente da 500 a 2.000 pezzi, la capacità di un fornitore di stabilire un processo ripetibile è fondamentale. È qui che un vero partner di produzione per la lavorazione di blocchi valvola dimostra il proprio valore. Si va oltre la semplice realizzazione di un pezzo per ingegnerizzare un sistema di produzione.
Le Caratteristiche Distintive di un Partner Affidabile
Un partner dedicato investe in un sistema che garantisce coerenza. Ciò include tolleranze coerenti lotto dopo lotto, finiture superficiali uniformi e una tracciabilità completa e documentata per ogni unità prodotta. Non si limitano a seguire un disegno; ne comprendono l'intento e apprendono le sfumature del vostro design nel tempo.
Oltre il Preventivo
Abbiamo scoperto che le proprietà dei materiali sono critiche per risultati ripetibili. Un materiale che è in gran parte Isotropo12 si lavorerà in modo più prevedibile rispetto a uno con strutture a grana direzionale. Un buon partner comprenderà e controllerà queste variabili. Questa conoscenza separa una semplice officina meccanica da un partner di produzione.
Valutare un potenziale fornitore richiede di guardare oltre il prezzo. Chiedete prove dei loro processi e del controllo qualità.
| Criteri di valutazione | Cosa cercare |
|---|---|
| Documentazione del processo | Istruzioni di lavoro chiare, grafici SPC |
| Rapporti di Qualità | Rapporti di ispezione CMM, certificazioni dei materiali |
| Comunicazione | Aggiornamenti proattivi, chiarezza tecnica |
| Ordini di Prova | Coerenza tra campioni iniziali e piccoli lotti |
Il prossimo passo pratico è chiaro: inviate un disegno completo con tolleranze chiare. Valutate il fornitore in base alle prove che fornisce—i loro rapporti, certificazioni e comunicazione—piuttosto che solo un singolo numero su un preventivo.
Scegliere un fornitore di blocchi valvola è un investimento nella stabilità della vostra linea di produzione. Date priorità a un partner che dimostri un processo di produzione ripetibile, supportato da prove chiare e comunicazione, per garantire il successo a lungo termine rispetto a un risparmio a breve termine.
Scoprite come questa metrica influisce direttamente sulla potenza erogata dal vostro sistema idraulico e sui costi operativi. ↩
Comprendere questo meccanismo di usura è cruciale per la progettazione di connessioni filettate affidabili e per prevenire guasti prematuri del sistema. ↩
Comprendere questo campo aiuta a diagnosticare problemi di usura, attrito e tenuta nei sistemi idraulici. ↩
Comprendere questo fenomeno aiuta a prevenire danni ai componenti e inefficienze del sistema nei circuiti idraulici. ↩
Comprendere lo scorrimento aiuta a prevedere come si comportano le guarnizioni sotto pressione e temperatura a lungo termine, prevenendo future perdite. ↩
Scopri come questo fenomeno causa movimenti a scatti, influenzando il controllo di precisione delle macchine idrauliche. ↩
Scopri come la texture superficiale microscopica influisce direttamente sulla dinamica dei fluidi e sull'efficacia della tenuta. ↩
Comprendere questo concetto aiuta a specificare superfici funzionali per migliori prestazioni di tenuta. ↩
Scopri come il GD&T fornisce un linguaggio universale per definire e controllare le caratteristiche dei pezzi nella produzione di massa. ↩
Comprendere questa proprietà aiuta a prevedere il comportamento del materiale durante la foratura di precisione. ↩
Comprendere questo processo è fondamentale per massimizzare la naturale resistenza alla corrosione dell'acciaio inossidabile. ↩
Comprendere questa proprietà aiuta a prevedere il comportamento del materiale durante la lavorazione, garantendo l'uniformità dei pezzi su grandi lotti di produzione. ↩