Services d'usinage CNC d'aluminium
PTSMAKE fournit des services d'usinage CNC d'aluminium (fraisage 3/4/5 axes, tournage, fraisage-tournage, électroérosion à fil) pour les acheteurs américains et européens, du prototype à la production.
Pièces d'aluminium personnalisées fabriquées en Chine selon vos dessins et spécifications. Choisissez parmi huit nuances d'aluminium, avec une finition de surface coordonnée pour votre projet.
- ISO 9001:2015Gestion de la qualité certifiée
- 20 ans et plusExpérience de fabrication
- Plus de 100 000 piècesPièces livrées
- 98% à tempsHistorique de livraison
Pourquoi l'aluminium pour les pièces de précision
L'aluminium combine légèreté, résistance et conductivité thermique. La bonne nuance dépend des charges, de l'environnement d'exploitation et de la finition dont votre pièce a besoin.
Capacités
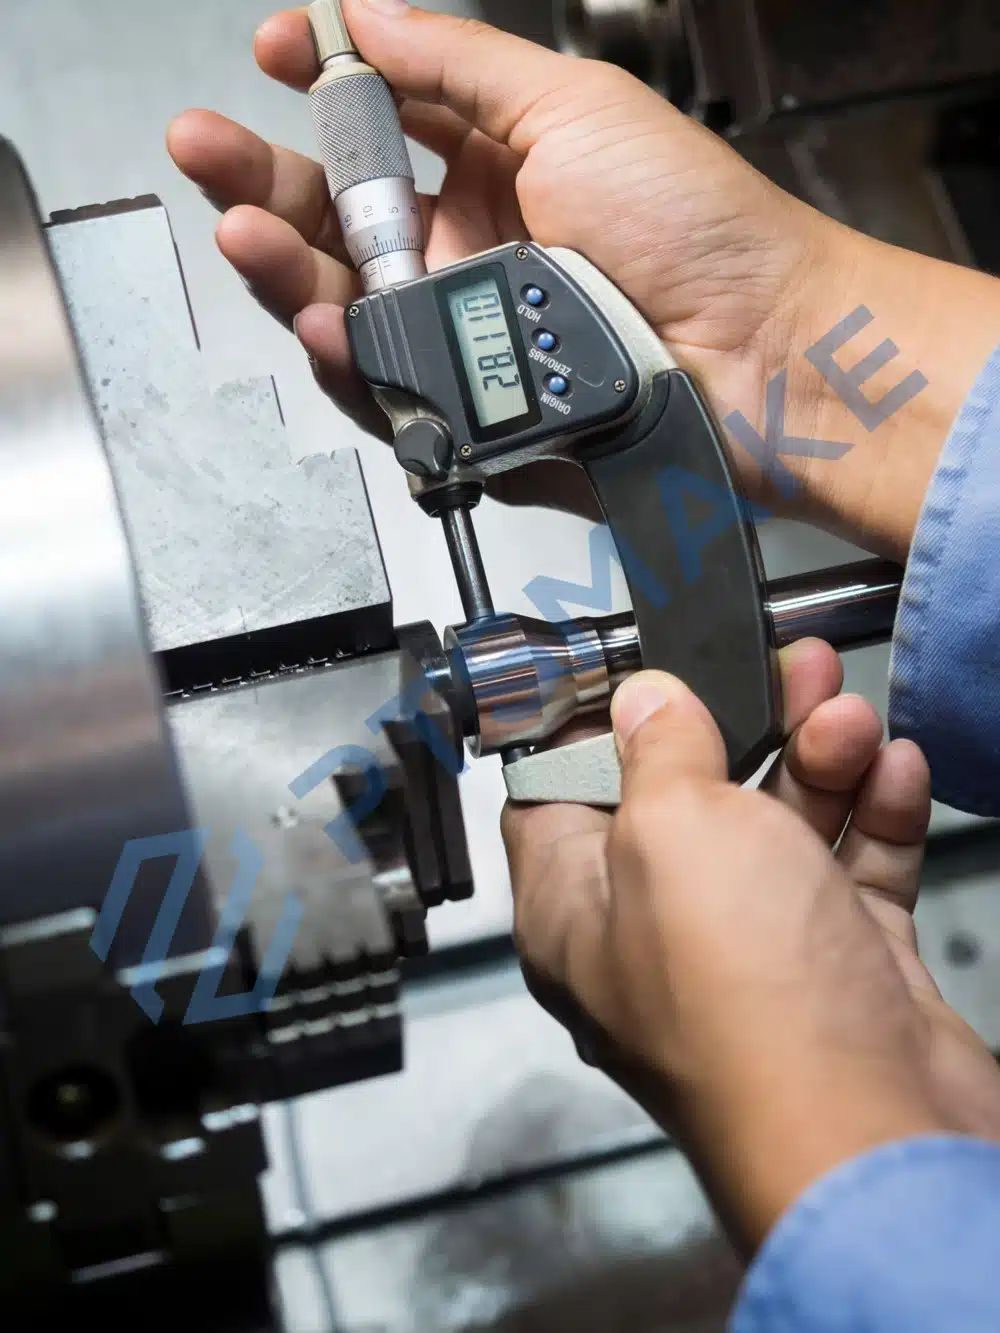
Fraisage CNC 3/4/5 axes
Pour les poches, les contours et les caractéristiques sur plusieurs faces. Des axes supplémentaires permettent d'accéder aux caractéristiques inclinées et difficiles d'accès.
Discutez de Votre Pièce FraiséeTournage CNC
Pour les composants ronds avec des diamètres, des épaulements, des alésages et des rainures, y compris les arbres, les bagues et les entretoises.
Discutez de Votre Pièce TournéeUsinage fraisage-tournage
Pour les pièces qui combinent des caractéristiques rondes avec des surfaces planes, des poches ou des trous décentrés.
Discutez de Votre Pièce Fraisage-TournageElectro-érosion à fil
Pour les profils traversants et les fentes étroites où un chemin de fil continu peut traverser la pièce.
Examinez Votre ProfilExplorez notre Services d'usinage CNC, Usinage CNC à 5 axes et service d'usinage suisse pour en savoir plus sur la sélection des processus.
Qualité et inspection
Gestion de la qualité certifiée ISO 9001:2015 pour les pièces personnalisées, du prototype à la production.
Précision à partir de ±0,005 mm
La faisabilité est évaluée à partir de votre dessin. La précision réalisable dépend de l'alliage, de la géométrie, de la taille des caractéristiques et de la finition de surface.
Un alésage qui s'ajuste, une face de montage qui s'adapte correctement et une surface finie qui répond à votre spécification nécessitent chacun des critères d'acceptation clairs.
- Ajustement et alignement : identifiez les dimensions d'accouplement et les surfaces de référence.
- Après finition : indiquez quelles dimensions s'appliquent à la pièce finie.
- Documentation : incluez tous les rapports d'inspection ou de matériaux requis dans votre demande.
Alliages que nous usinons
Comparez huit nuances que nous usinons. Spécifiez l'état de trempe ainsi que l'alliage : cela affecte la résistance, le comportement à l'usinage et le résultat final.
Aluminium 6061
Un choix polyvalent pour les supports, les boîtiers et les pièces de machines générales, avec un équilibre utile entre résistance et résistance à la corrosion.
Demandez un devis pour Votre Pièce 6061 →Aluminium 7075
Pour les pièces fortement sollicitées où la résistance est une priorité. Tenez compte de la protection contre la corrosion et de la finition requise lors de la sélection de l'état de trempe.
Demandez un devis pour Votre Pièce 7075 →Aluminium 2024
Un alliage à haute résistance avec une bonne usinabilité pour les raccords sollicités et les composants structurels. La protection de surface est une partie importante de la spécification.
Demandez un devis pour Votre Pièce 2024 →Aluminium 5052
Envisagez le 5052 pour les couvercles et les plaques de montage résistants à la corrosion. Vérifiez l'état de trempe spécifié par rapport aux charges que votre pièce doit supporter.
Demandez un devis pour Votre Pièce 5052 →Aluminium 5083
Pour les plaques résistantes à la corrosion et les composants industriels. Spécifiez l'état du matériau lorsque la résistance et la stabilité dimensionnelle sont critiques.
Demandez un devis pour Votre Pièce 5083 →Aluminium 6082
Un alliage structurel pour les supports et les composants de machines. Souvent spécifié lorsque la conception exige une combinaison de résistance et de résistance à la corrosion.
Demandez un devis pour votre pièce 6082 →Aluminium 6063
Pour les dissipateurs thermiques et les composants électroniques où la performance thermique et l'apparence anodisée comptent. Vérifiez la résistance par rapport aux charges de la pièce.
Demandez un devis pour votre pièce 6063 →MIC-6
Plaque d'outillage moulée pour montages et plaques de base. Son état détendu assure la stabilité dimensionnelle pendant l'usinage.
Demandez un devis pour votre pièce MIC-6 →Finitions de surface
PTSMAKE coordonne ces finitions par l'intermédiaire de partenaires externes. Tenez compte à la fois de l'apparence souhaitée et de l'effet sur les surfaces d'accouplement.
Balayez pour voir toutes les colonnes →
| Finition | Utilisations typiques | Définir avec votre dessin |
|---|---|---|
| Anodisation Clair / noir / dur | Apparence et protection de surface ; anodisation dure pour les exigences axées sur l'usure. | Alliage, référence d'apparence, spécification de revêtement, zones masquées et dimensions finales. |
| Revêtement en poudre | Une finition opaque où la couleur, la texture et la couverture comptent. | Couleur, brillance, texture et protection des surfaces d'accouplement contre l'accumulation de revêtement. |
| Grenaillage de billes | Une texture mate sur les surfaces spécifiées. | Faces visibles, texture cible et toute anodisation ou revêtement ultérieur. |
| Polissage | Une apparence de surface plus lisse et plus brillante. | Surfaces à polir, brillance souhaitée et les bords ou détails qui doivent être préservés. |
Comparez nos services de finition de surface. L'apparence et les dimensions finies nécessitent un examen pour l'alliage et la combinaison de processus choisis.
Délais de production pour l'usinage CNC de l'aluminium
Délais de production pour la planification de votre commande. Votre devis confirmera le calendrier pour votre pièce.
Prototypes Urgents
1 à 3 joursPour les demandes de prototypes urgentes, sous réserve de faisabilité et de planification.
Petits lots
7 à 15 joursPour les petites séries de production avec des exigences de matériau et de finition définies.
Tirages de la production
15 à 30 joursPour les quantités de production, y compris les commandes répétées planifiées.
Le délai final dépend de la pièce, du matériau, de la quantité, de la finition et des exigences d'inspection.
Choix de conception pouvant réduire les coûts d'usinage de l'aluminium
Permettez un accès suffisant à l'outil de coupe tout en préservant l'ajustement, la résistance et l'apparence dont votre pièce a besoin.
Ouvrez les angles internes
Des rayons internes plus grands peuvent permettre un outil de coupe plus rigide là où l'assemblage le permet ; vérifiez le rayon ainsi que la profondeur de la poche et le dégagement des composants.
Gardez les poches aussi profondes que nécessaire
La réduction de la profondeur non essentielle peut raccourcir la portée de l'outil et améliorer l'accès ; préservez l'espace pour les composants, les fixations et les connexions.
Supporter les parois minces
Une épaisseur de paroi supplémentaire ou des nervures locales peuvent améliorer la rigidité ; maintenez le dégagement interne requis, l'accès au montage et l'objectif de poids.
Définir les surfaces fonctionnelles et visibles
Spécifiez séparément l'ajustement d'un alésage de positionnement et la finition d'une face visible. Utilisez les exigences générales appropriées pour les surfaces restantes.
Les modifications de conception proposées nécessitent votre approbation avant la production.
Industries desservies
Composants en aluminium sur mesure pour les assemblages sensibles au poids, la gestion thermique et les systèmes mécaniques.
Des caractéristiques structurelles aux surfaces visibles
Un support de robotique nécessite le bon équilibre entre poids, résistance et précision de montage. Un montage de machine nécessite un support stable et des surfaces de positionnement fiables.
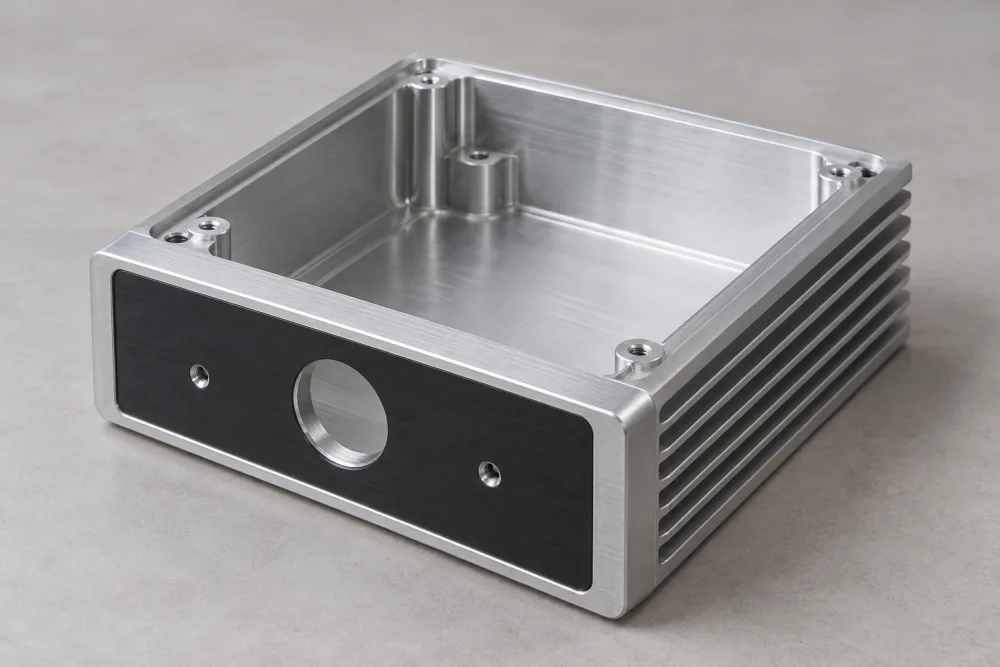
Un boîtier d'amplificateur ajoute un autre ensemble de priorités : le dégagement des composants, le transfert de chaleur, les emplacements des connecteurs et l'apparence des faces exposées.
- Aérospatiale
- Automobile
- Dispositifs médicaux
- Robotique
- Électronique de précision
- Machines industrielles
Démarrer votre commande d'usinage d'aluminium
Réponses aux questions courantes sur le coût, la précision et la sélection d'aluminium.
Combien est-ce que cela coûte d'usiner l'aluminium ?
Le coût dépend de l'alliage, de la taille de la pièce, de la géométrie, de la quantité, des tolérances et de la finition. Les poches profondes, l'accès difficile aux outils et les configurations supplémentaires peuvent augmenter le temps d'usinage. Un devis nécessite votre dessin et les exigences de commande ; le poids de la pièce seul ne suffit pas pour estimer avec précision le travail impliqué.
L'aluminium peut-il être usiné à des tolérances serrées ?
Oui. Une précision à partir de ±0,005 mm est soumise à l'examen du dessin. L'alliage, la géométrie, la taille des caractéristiques et la finition affectent tous la faisabilité. Identifiez les dimensions qui contrôlent l'ajustement ou l'alignement, et indiquez si elles s'appliquent avant ou après la finition, afin que chaque exigence puisse être évaluée pour votre pièce.
Quelle nuance d'aluminium est la plus facile à usiner ?
Le MIC-6 offre une excellente usinabilité pour les plaques d'outillage et les fixations, et le 2024 s'usine aussi bien. La facilité d'usinage n'est qu'un facteur de sélection. La meilleure nuance pour votre pièce dépend aussi de la résistance, de la résistance à la corrosion, de la forme du stock, de la finition de surface et de la façon dont le composant sera utilisé.
Un guide de l'acheteur pour l'usinage CNC d'aluminium
Conseils pratiques sur la sélection d'alliages, les spécifications des pièces et la comparaison des devis d'usinage.
Comment choisir le bon alliage d'aluminium ?
Commencez par la charge, l'environnement d'exploitation, les exigences thermiques et la finition. Un support fortement chargé, un boîtier électronique visible et une plaque de montage nécessitent des propriétés matérielles différentes. Choisissez l'alliage et l'état ensemble : le nom de la nuance seul ne spécifie pas la résistance.
Le 6061 est un point de départ pratique pour de nombreux composants généraux. Considérez le 2024 ou le 7075 lorsque la résistance est un facteur de conception majeur, tout en vérifiant la protection contre la corrosion et les exigences de finition. Le MIC-6 est une plaque d'outillage coulée utilisée là où la stabilité pendant l'usinage est importante. Pour les pièces électroniques et d'amplificateur, le chemin thermique et les surfaces de contact méritent autant d'attention que la résistance de l'alliage.
Référence générale, vérification spécifique à la pièce requise. Les valeurs ci-dessous se réfèrent uniquement à l'état et à la forme de stock indiqués. Les valeurs “ typiques ” décrivent un matériau représentatif ; les valeurs “ minimales ” sont des limites publiées pour le produit indiqué. Ce ne sont pas des valeurs admissibles de conception interchangeables ou une garantie pour votre pièce.
Balayez pour voir toutes les colonnes →
| Alliage | Limite d'élasticité (MPa) | Usinabilité | Utilisations typiques |
|---|---|---|---|
| 2024 T351 tige/barre | 324 typique | Bon dans l'état indiqué. | Raccords chargés et composants aérospatiaux. |
| 5052 H32 stock laminé, 0,4–6,3 mm | 160 minimum | Le H32 est plus difficile à usiner que les états plus durs. | Couvercles, plaques de montage et composants industriels. |
| 5083 H111 stock laminé | 125 contrainte d'épreuve minimale ; vérifier les exigences spécifiques à l'épaisseur | Difficile à l'état laminé. | Machines industrielles et composants automobiles. |
| 6082 T6/T6511 stock extrudé, section 5–150 mm | 260 minimum | Bon ; le contrôle des copeaux reste important. | Supports structurels et composants de machine. |
| 6061 T6/T651 tige/barre | 276 typique | Plus exigeant que les alliages développés pour un usinage facile. | Supports de robotique, boîtiers et pièces de machines. |
| 6063 T6 stock extrudé, section jusqu'à 3,2 mm | 170 minimum | Moins adapté à l'usinage lourd que le 6061. | Dissipateurs thermiques et composants électroniques de précision. |
| 7075 T6/T651 tige/barre | 503 typique | Passable en T6/T651. | Composants mécaniques et aérospatiaux fortement chargés. |
| MIC-6 Plaque d'outillage moulée détendue | 105 typique | Excellent pour les pièces à base de plaque. | Montages, plaques de base et outillage de machine. |
Les dimensions de stock ci-dessus identifient les données de référence ; elles ne définissent pas la disponibilité en stock ou les limites d'usinage de PTSMAKE. Spécifiez l'alliage, l'état, la forme du produit et la spécification du matériau requis. L'usinabilité dépend également des outils, des conditions de coupe et de la géométrie de la pièce ; les descriptions sont des lignes directrices générales, pas une échelle de notation commune.
Utilisez le guide d'usinabilité de l'aluminium pour explorer les compromis de sélection, et le guide d'usinage de l'aluminium 5083 pour les considérations spécifiques à cette nuance.
Quel processus d'usinage convient à votre pièce en aluminium ?
La forme de la pièce détermine comment elle peut être usinée. Les poches et les faces de montage conviennent souvent au fraisage ; les diamètres concentriques conviennent au tournage. Lorsqu'une pièce combine ces caractéristiques, considérez comment chaque opération se positionnera par rapport aux surfaces produites à l'étape précédente.
Balayez pour voir toutes les colonnes →
| Processus | Caractéristiques à évaluer | Point d'examen clé |
|---|---|---|
| Fraisage CNC 3/4/5 axes | Poches, faces de montage, contours et caractéristiques sur plusieurs côtés | Portée de l'outil, angle d'approche et accès autour de la pièce |
| Tournage CNC | Diamètres, épaulements, alésages et gorges | Géométrie de rotation, support de pièce et relations entre les diamètres |
| Usinage fraisage-tournage | Diamètres tournés combinés avec des plats, des poches ou des caractéristiques décentrées | Comment les caractéristiques fraisées se positionnent par rapport aux surfaces tournées |
| Electro-érosion à fil | Profils traversants et fentes étroites | Un chemin de fil continu à travers le matériau et un accès d'entrée approprié |
Les faces inclinées et les caractéristiques sur plusieurs côtés peuvent bénéficier de Usinage CNC à 5 axes lorsque le mouvement additionnel améliore l'accès de l'outil ou réduit les réglages.
Pour les petits composants tournés avec une géométrie élancée, voir notre service d'usinage suisse. Notre Services d'usinage CNC page couvre une sélection de processus plus large pour les pièces personnalisées.
Comment devez-vous spécifier les dimensions critiques ?
Une exigence de taille et une exigence de position résolvent des problèmes différents. Un alésage peut avoir le bon diamètre mais ne pas s'aligner avec l'arbre dans un assemblage. Votre dessin doit définir à la fois la taille de la caractéristique et sa position par rapport aux surfaces qui positionnent la pièce.
Utilisez des références pour identifier ces surfaces ou axes de référence. Pour un support, la face de montage peut établir comment la pièce se positionne, tandis qu'un trou de positionnement établit sa position. Incluez une vue d'assemblage lorsque la relation est difficile à expliquer dans un seul dessin de pièce.
- Ajustements : identifient les surfaces qui positionnent, glissent, serrent ou supportent un autre composant.
- Relations entre caractéristiques : définissent quelles faces ou quels axes établissent la position de la pièce dans l'assemblage.
- État fini : indiquent quelles dimensions s'appliquent après le traitement de surface spécifié.
- Dossiers d'acceptation : listent toutes les mesures ou documents matériels nécessaires afin que leur portée puisse être confirmée.
Pour les parois minces ou les pièces fortement évidées, incluez la géométrie complète. Le serrage et l'enlèvement de matière peuvent influencer la pièce libérée, de sorte qu'une seule vue détaillée peut ne pas fournir suffisamment d'informations pour évaluer la faisabilité. Lorsque plusieurs composants doivent s'assembler, fournissez les dimensions d'accouplement pertinentes ou une vue d'assemblage.
Appliquez les exigences générales appropriées aux caractéristiques restantes. Réservez des contrôles plus stricts pour les dimensions qui affectent la fonction, et identifiez toutes les exigences qui doivent être vérifiées après la finition.
Comment les finitions affectent-elles l'ajustement et l'apparence ?
Spécifiez l'état fini de la pièce, en particulier là où les composants s'assemblent. Un alésage dimensionné avant traitement peut ne pas avoir le même jeu après. Identifiez les dimensions qui s'appliquent après la finition et toutes les zones qui doivent rester non traitées.
L'anodisation développe une couche d'oxyde à la surface de l'aluminium. Le revêtement en poudre ajoute un revêtement par-dessus. Les deux nécessitent une attention aux interfaces d'accouplement : identifiez les alésages, les filetages, les faces de positionnement et les zones de contact dont les dimensions finales ou l'état de surface sont importants. Indiquez quelles surfaces nécessitent un traitement et où un masquage est requis, puis confirmez la spécification complète par rapport à la pièce.
Le sablage aux billes crée une texture mate ; le polissage développe une apparence plus lisse et plus brillante. Aucune description ne définit entièrement la norme d'acceptation. Identifiez les faces visibles, la texture ou le brillant souhaité, et toute référence d'apparence. Si la préparation est suivie d'une anodisation, évaluez la finition combinée plutôt que de traiter les deux apparences comme des résultats indépendants.
- Apparence : spécifiez la couleur, la texture, les surfaces visibles et toutes les pièces qui doivent être vues ensemble.
- Fonction : marquez les zones d'accouplement, de contact électrique et de contact thermique nécessitant un état de surface particulier.
- Protection : identifiez les limites de masquage et les emplacements où les marques de manipulation ou de contact affecteraient l'acceptation.
Un nom de couleur seul ne peut pas définir une correspondance exacte entre différents alliages ou finitions. Lorsque l'apparence est critique, incluez une référence représentative et convenez de la manière dont la pièce finie sera acceptée. Voir notre services de finition de surface et guide d'anodisation de l'aluminium lors de la préparation de ces exigences.
Qu'est-ce qui détermine le coût d'usinage de l'aluminium ?
Le poids de la pièce finie est un mauvais indicateur du coût d'usinage. Un boîtier léger peut commencer comme un bloc beaucoup plus grand et nécessiter un enlèvement de matière important. Une pièce plus lourde et plus simple peut prendre moins de temps d'usinage. Comparez les devis par rapport à la même révision de dessin, à la même quantité et aux mêmes exigences d'acceptation.
- Matière première de départ et enlèvement de matière : la taille du brut, l'alliage et la quantité enlevée affectent tous le travail requis.
- Montages et accès : les caractéristiques sur plusieurs côtés peuvent nécessiter un repositionnement ou un usinage plus complexe. Les caractéristiques difficiles d'accès peuvent ralentir une pièce autrement simple.
- Quantité commandée : les coûts de programmation et de montage sont répartis sur le lot. Demandez des options de quantité séparées lors de la comparaison de prototypes avec une commande de production planifiée.
- Finition et acceptation : incluez le masquage, les références d'apparence et les enregistrements d'inspection requis dans chaque demande de devis afin de pouvoir comparer le même périmètre.
Demandez quelles exigences ont le plus grand effet sur le devis. Si une caractéristique peut changer, expliquez sa fonction et l'espace disponible dans l'assemblage. Toute économie proposée doit être évaluée par rapport à l'ajustement, la résistance et l'apparence avant d'approuver un changement de dessin.
Que devez-vous envoyer pour un devis et un délai de livraison ?
Envoyez un dessin et un modèle correspondants avec le même identifiant de révision. Incluez l'alliage et l'état, la quantité, la finition et la date requise. Si vous avez besoin de plusieurs options de quantité, listez-les séparément afin que le devis puisse distinguer les coûts de prototype des prix de production.
- Dessin et modèle : identifiez la révision actuelle, les caractéristiques critiques et tout détail d'assemblage nécessaire pour comprendre l'ajustement.
- Matériau et finition : indiquez la spécification, les surfaces traitées et toute référence d'apparence.
- Exigences de commande : incluez les quantités, votre date requise et les enregistrements d'inspection ou de matériaux dont vous avez besoin.
- Choix ouverts : distinguez les exigences qui sont fixes des alternatives que vous êtes prêt à considérer.
Le aperçu du délai de production fournit des directives de planification. Votre devis confirmera le calendrier pour la pièce spécifiée, la quantité et la finition.
Pour une commande répétée ou un passage du prototype à la production, signalez les changements par rapport à la pièce précédemment évaluée. Référencez la révision de dessin approuvée plutôt que de vous fier à “ identique à avant ”.”
Obtenez votre devis d'usinage CNC d'aluminium
Envoyez votre dessin et vos spécifications pour un devis sur votre prochaine commande de prototype ou de production.
Guides et ressources connexes
- Aluminium 7075 vs 6061 : résistance et compromis d'application
Comparez les priorités des matériaux avant de spécifier l'aluminium pour une pièce soumise à des contraintes mécaniques.
- Quel aluminium est le plus facile à usiner CNC ?
Explorez comment la sélection de l'alliage affecte l'usinabilité et le choix du matériau pour votre conception.
- Considérations clés pour l'usinage de l'aluminium 5083
Passez en revue les considérations d'usinage lors de la préparation d'un composant spécifié en 5083.
- Un guide pratique pour l'anodisation des alliages d'aluminium
Comprenez le processus d'anodisation avant de définir l'apparence et les exigences fonctionnelles.
- Aluminium anodisé noir : sélection de la finition et considérations pratiques
Considérez le matériau et les détails d'apparence derrière une surface anodisée noire.
- Matériaux et grades de dissipateurs thermiques en aluminium
Comparez les considérations matérielles pour la gestion thermique en électronique et amplificateurs.
- Usinage CNC de l'aluminium : un guide de service pratique
Lisez le guide de support pour un contexte plus large lors de la préparation de votre demande d'usinage.