Aluminium CNC-bewerkingsdiensten
PTSMAKE levert aluminium CNC-bewerkingsdiensten (3/4/5-assig frezen, draaien, freesdraaien, draadvonken) voor Amerikaanse en Europese kopers, van prototype tot productie.
Aangepaste aluminium onderdelen vervaardigd in China volgens uw tekeningen en specificaties. Kies uit acht aluminiumkwaliteiten, met oppervlakteafwerking gecoördineerd voor uw project.
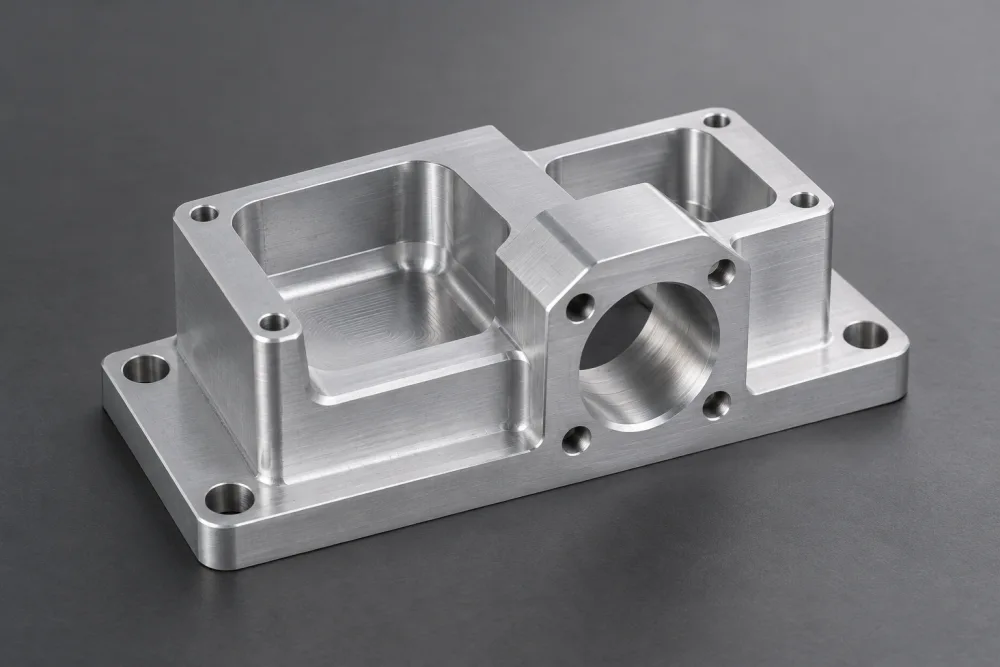
- ISO 9001:2015Gecertificeerd kwaliteitsmanagement
- 20+ jaarProductie-ervaring
- 000+ onderdelenGeleverde onderdelen
- 98% op tijdLeveringsrecord
Waarom Aluminium voor Precisieonderdelen
Aluminium combineert laag gewicht met sterkte en thermische geleidbaarheid. De juiste kwaliteit hangt af van de belastingen, de bedrijfsomgeving en de afwerking die uw onderdeel nodig heeft.
Mogelijkheden
3/4/5-assig CNC-frezen
Voor zakken, contouren en kenmerken op meerdere vlakken. Extra assen bieden toegang tot schuine en moeilijk bereikbare kenmerken.
Bespreek Uw Gefreesde OnderdeelCNC Draaien
Voor ronde componenten met diameters, schouders, boringen en groeven, inclusief assen, bussen en afstandhouders.
Bespreek Uw Gedraaide OnderdeelFreesdraaibewerking
Voor onderdelen die ronde kenmerken combineren met vlakken, zakken of excentrische gaten.
Bespreek Uw Freesdraai-onderdeelDraad EDM
Voor doorlopende profielen en smalle sleuven waar een continue draadbaan door het onderdeel kan gaan.
Bekijk Uw ProfielOntdek onze CNC-bewerkingsservices, 5-assige CNC-bewerking en Zwitserse bewerkingsservice voor meer over processelectie.
Kwaliteit & Inspectie
ISO 9001:2015 gecertificeerd kwaliteitsmanagement voor aangepaste onderdelen, van prototype tot productie.
Precisie vanaf ±0,005 mm
Haalbaarheid wordt geëvalueerd aan de hand van uw tekening. De haalbare precisie hangt af van de legering, geometrie, kenmerkgrootte en oppervlakteafwerking.
Een boring die past, een montagevlak dat correct zit en een afgewerkt oppervlak dat voldoet aan uw specificatie hebben elk duidelijke acceptatiecriteria nodig.
- Pasvorm en uitlijning: identificeer passende afmetingen en referentieoppervlakken.
- Na afwerking: vermeld welke afmetingen van toepassing zijn op het afgewerkte onderdeel.
- Documentatie: vermeld alle vereiste inspectie- of materiaalgegevens in uw aanvraag.
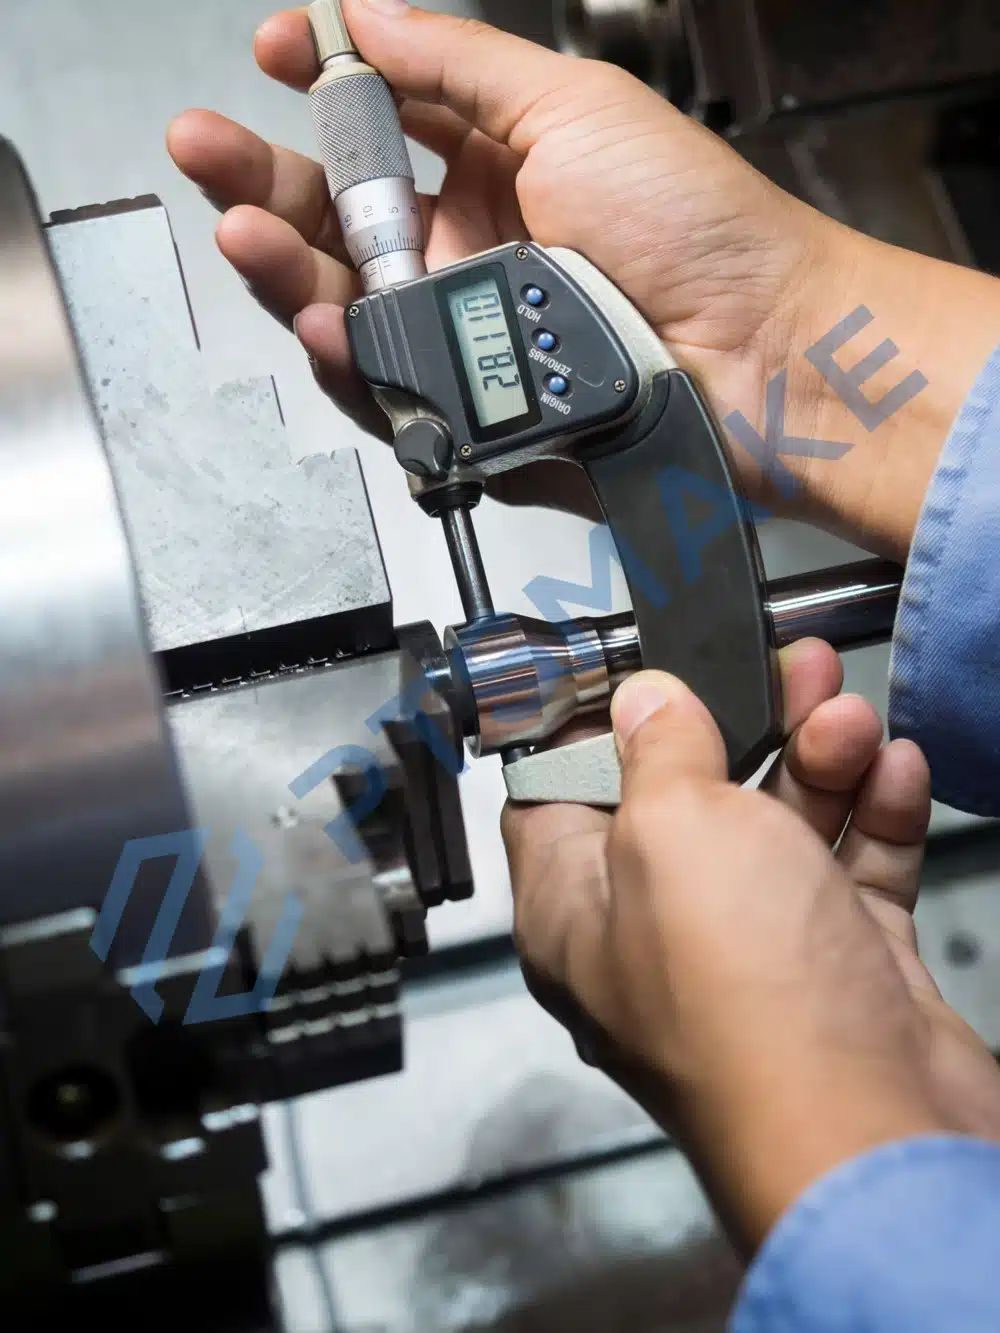
Legeringen die wij bewerken
Vergelijk acht kwaliteiten die wij bewerken. Specificeer de hardingstoestand evenals de legering: het beïnvloedt sterkte, bewerkingsgedrag en het eindresultaat.
Aluminium 6061
Een veelzijdige keuze voor beugels, behuizingen en algemene machineonderdelen, met een nuttige balans tussen sterkte en corrosiebestendigheid.
Offerte voor Uw 6061 Onderdeel →Aluminium 7075
Voor zwaar belaste onderdelen waar sterkte een prioriteit is. Overweeg corrosiebescherming en de vereiste afwerking bij het selecteren van de hardingstoestand.
Offerte voor Uw 7075 Onderdeel →Aluminium 2024
Een zeer sterke legering met goede bewerkbaarheid voor belaste fittingen en structurele componenten. Oppervlaktebescherming is een belangrijk onderdeel van de specificatie.
Offerte voor Uw 2024 Onderdeel →Aluminium 5052
Overweeg 5052 voor corrosiebestendige afdekkingen en montageplaten. Controleer de gespecificeerde hardingstoestand tegen de belastingen die uw onderdeel moet dragen.
Offerte voor Uw 5052 Onderdeel →Aluminium 5083
Voor corrosiebestendige platen en industriële componenten. Specificeer de materiaaltoestand wanneer sterkte en dimensionale stabiliteit kritiek zijn.
Offerte voor Uw 5083 Onderdeel →Aluminium 6082
Een structurele legering voor beugels en machinecomponenten. Vaak gespecificeerd wanneer het ontwerp vraagt om een combinatie van sterkte en corrosiebestendigheid.
Vraag een offerte aan voor uw 6082 onderdeel →Aluminium 6063
Voor koellichamen en elektronische componenten waar thermische prestaties en geanodiseerde uitstraling belangrijk zijn. Controleer de sterkte ten opzichte van de belastingen van het onderdeel.
Vraag een offerte aan voor uw 6063 onderdeel →MIC-6
Gegoten gereedschapsplaat voor opspanningen en grondplaten. De spanningsvrije toestand ondersteunt de maatvastheid tijdens het bewerken.
Vraag een offerte aan voor uw MIC-6 onderdeel →Oppervlakteafwerkingen
PTSMAKE coördineert deze afwerkingen via externe partners. Houd rekening met zowel de gewenste uitstraling als het effect op passende oppervlakken.
Veeg om alle kolommen te zien →
| Afwerking | Typisch gebruik | Definieer met uw tekening |
|---|---|---|
| Anodiseren Transparant / zwart / hard | Uiterlijk en oppervlaktebescherming; hard anodiseren voor slijtagegerichte vereisten. | Legering, referentie voor uiterlijk, coating specificatie, gemaskeerde gebieden en uiteindelijke afmetingen. |
| Poedercoating | Een ondoorzichtige afwerking waar kleur, textuur en dekking belangrijk zijn. | Kleur, glans, textuur en bescherming van passende oppervlakken tegen coatingopbouw. |
| Parelstralen | Een matte textuur op gespecificeerde oppervlakken. | Zichtbare vlakken, doeltextuur en eventuele daaropvolgende anodisering of coating. |
| Polijsten | Een gladder, helderder oppervlakte-uiterlijk. | Te polijsten oppervlakken, gewenste glans en de randen of details die behouden moeten blijven. |
Vergelijk onze oppervlakteafwerkingsdiensten. Uiterlijk en afgewerkte afmetingen moeten worden beoordeeld voor de gekozen legering en procescombinatie.
Productie doorlooptijden voor aluminium CNC-bewerking
Productie doorlooptijden voor het plannen van uw bestelling. Uw offerte zal de planning voor uw onderdeel bevestigen.
Urgente prototypes
1–3 dagenVoor urgente prototype aanvragen, onder voorbehoud van haalbaarheid en planning.
Kleine batches
7–15 dagenVoor kleine productiebatches met gedefinieerde materiaal- en afwerkingsvereisten.
Productieruns
15–30 dagenVoor productiehoeveelheden, inclusief geplande herhaalbestellingen.
De uiteindelijke doorlooptijd is afhankelijk van het onderdeel, materiaal, de hoeveelheid, afwerking en inspectievereisten.
Ontwerpkeuzes die de bewerkingskosten van aluminium kunnen verlagen
Zorg voor voldoende toegang voor de frees, terwijl de pasvorm, sterkte en uitstraling die uw onderdeel nodig heeft, behouden blijven.
Open interne hoeken
Grotere interne radii kunnen een stijvere frees mogelijk maken waar de assemblage dit toelaat; controleer de radius samen met de zakdiepte en componentenspeling.
Houd zakken alleen zo diep als nodig
Het verminderen van niet-essentiële diepte kan het gereedschapsbereik verkorten en de toegang verbeteren; behoud ruimte voor componenten, bevestigingsmiddelen en verbindingen.
Ondersteun dunne wanden
Extra wanddikte of lokale ribben kunnen de stijfheid verbeteren; behoud de vereiste interne speling, montagetoegang en het gewichtsdoel.
Definieer functionele en zichtbare oppervlakken
Specificeer de pasvorm van een positioneerboring en de afwerking van een zichtbaar vlak afzonderlijk. Gebruik passende algemene vereisten voor de resterende oppervlakken.
Voorgestelde ontwerpwijzigingen vereisen uw goedkeuring vóór productie.
Bedrijfssectoren
Maatwerk aluminium componenten voor gewichtsgevoelige assemblages, thermisch beheer en mechanische systemen.
Van Structurele Kenmerken tot Zichtbare Oppervlakken
Een robotica beugel heeft de juiste balans van gewicht, sterkte en montageprecisie nodig. Een machine opspanning heeft stabiele ondersteuning en betrouwbare positioneringsoppervlakken nodig.
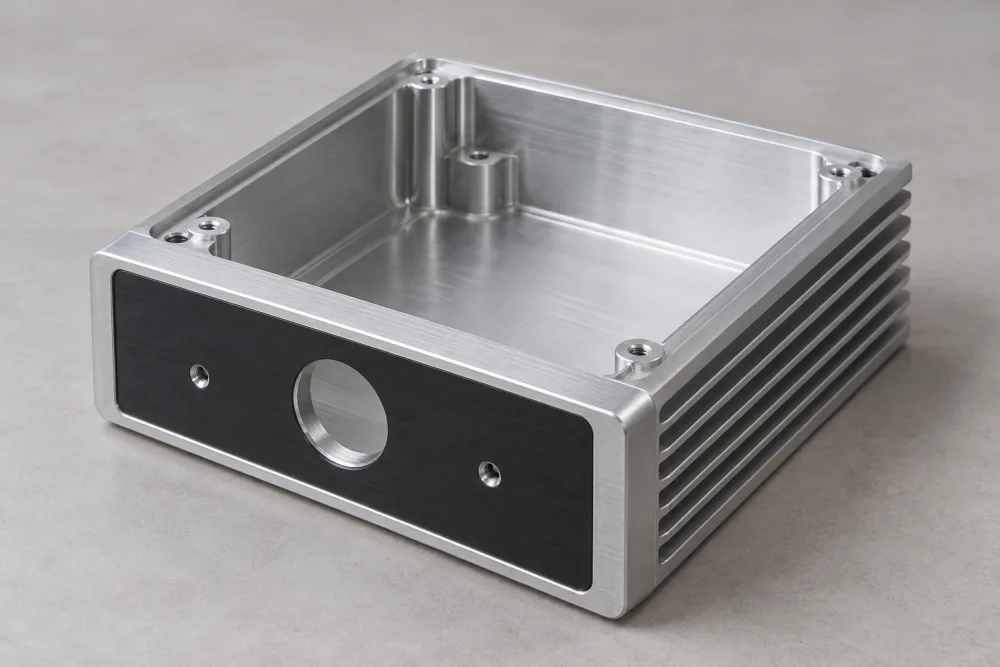
Een versterkerbehuizing voegt een andere reeks prioriteiten toe: componentvrijheid, warmteoverdracht, connectorlocaties en het uiterlijk van blootgestelde vlakken.
- Ruimtevaart
- Automotive
- Medische apparaten
- Robotica
- Precisie-elektronica
- Industriële machines
Uw aluminium verspaningsorder starten
Antwoorden op veelgestelde vragen over kosten, precisie en aluminiumkeuze.
Hoeveel Kost Het om Aluminium te Bewerken?
De kosten hangen af van de legering, onderdeelgrootte, geometrie, hoeveelheid, toleranties en afwerking. Diepe zakken, moeilijke toegang voor gereedschap en extra instellingen kunnen de bewerkingstijd verhogen. Een offerte heeft uw tekening en bestelvereisten nodig; het gewicht van het onderdeel alleen is niet voldoende om de betrokken werkzaamheden nauwkeurig te schatten.
Kan Aluminium worden bewerkt tot nauwe toleranties?
Ja. Precisie vanaf ±0.005 mm is onderhevig aan tekeningbeoordeling. Legering, geometrie, kenmerkgrootte en afwerking beïnvloeden allemaal de haalbaarheid. Identificeer de afmetingen die de pasvorm of uitlijning bepalen, en vermeld of ze van toepassing zijn vóór of na de afwerking, zodat elke vereiste kan worden beoordeeld voor uw onderdeel.
Welke Aluminium Kwaliteit Is Gemakkelijkst te Bewerken?
MIC-6 biedt uitstekende bewerkbaarheid voor gereedschapsplaten en opspanningen, en 2024 laat zich ook goed bewerken. Gemak van bewerking is slechts één selectiefactor. De beste kwaliteit voor uw onderdeel hangt ook af van sterkte, corrosiebestendigheid, voorraad vorm, oppervlakteafwerking en hoe het onderdeel zal worden gebruikt.
Een Kopersgids voor Aluminium CNC Verspaning
Praktische leidraad over legeringskeuze, onderdeelspecificaties en het vergelijken van verspaningsoffertes.
Hoe Kiest U de Juiste Aluminiumlegering?
Begin met de belasting, de gebruiksomgeving, thermische eisen en afwerking. Een zwaar belaste beugel, een zichtbare elektronica behuizing en een opspanplaat hebben verschillende materiaaleigenschappen nodig. Kies de legering en het temper samen: de naam van de kwaliteit alleen specificeert de sterkte niet.
6061 is een praktisch uitgangspunt voor veel algemene componenten. Overweeg 2024 of 7075 wanneer sterkte een belangrijke ontwerpfactor is, terwijl u corrosiebescherming en afwerkingseisen controleert. MIC-6 is een gegoten gereedschapsplaat die wordt gebruikt waar stabiliteit tijdens verspaning van belang is. Voor elektronica- en versterkeronderdelen verdienen het thermische pad en de pasvlakken evenveel aandacht als de sterkte van de legering.
Algemene referentie, onderdeelspecifieke verificatie vereist. Waarden hieronder verwijzen alleen naar het vermelde temper en de voorraad vorm. “Typische” waarden beschrijven representatief materiaal; “minimale” waarden zijn gepubliceerde limieten voor het vermelde product. Ze zijn geen uitwisselbare ontwerptoleranties of een garantie voor uw onderdeel.
Veeg om alle kolommen te zien →
| Alloy | Opbrengststerkte (MPa) | Bewerkbaarheid | Typisch gebruik |
|---|---|---|---|
| 2024 T351 staaf/stang | 324 typisch | Goed in het vermelde temper. | Belaste fittingen en ruimtevaartcomponenten. |
| 5052 H32 gewalst materiaal, 0.4–6.3 mm | 160 minimaal | H32 is moeilijker te verspanen dan hardere tempers. | Kappen, montageplaten en industriële componenten. |
| 5083 H111 gewalst materiaal | 125 minimale vloeigrens; verifieer diktespecifieke eisen | Uitdagend in de gewalste toestand. | Industriële machines en automotive componenten. |
| 6082 T6/T6511 geëxtrudeerd materiaal, 5–150 mm doorsnede | 260 minimaal | Goed; spanenbeheersing blijft belangrijk. | Constructiebeugels en machineonderdelen. |
| 6061 T6/T651 staaf | 276 typisch | Veeleisender dan legeringen ontwikkeld voor gemakkelijke bewerking. | Robotica-beugels, behuizingen en machineonderdelen. |
| 6063 T6 geëxtrudeerd materiaal, doorsnede tot 3.2 mm | 170 minimaal | Minder geschikt voor zware bewerking dan 6061. | Koellichamen en precisie-elektronicaonderdelen. |
| 7075 T6/T651 staaf | 503 typisch | Redelijk in T6/T651. | Zwaar belaste mechanische en ruimtevaartonderdelen. |
| MIC-6 Spanningsarme gegoten gereedschapsplaat | 105 typisch | Uitstekend voor op plaat gebaseerde onderdelen. | Opspanningen, grondplaten en machinegereedschap. |
De voorraadafmetingen hierboven identificeren de referentiegegevens; zij definiëren niet de voorraadbeschikbaarheid of bewerkingslimieten van PTSMAKE. Specificeer de vereiste legering, hardheid, productvorm en materiaalspecificatie. De bewerkbaarheid hangt ook af van de gereedschappen, snijomstandigheden en onderdeelgeometrie; de beschrijvingen zijn algemene richtlijnen, geen gemeenschappelijke beoordelingsschaal.
Gebruik de aluminium bewerkingsgids om de afwegingen bij de selectie te verkennen, en de 5083 aluminium bewerkingsgids voor overwegingen specifiek voor die kwaliteit.
Welk bewerkingproces past bij uw aluminium onderdeel?
De vorm van het onderdeel bepaalt hoe het bewerkt kan worden. Holtes en montagevlakken zijn vaak geschikt voor frezen; concentrische diameters zijn geschikt voor draaien. Wanneer een onderdeel deze kenmerken combineert, overweeg dan hoe elke bewerking zal lokaliseren vanaf de oppervlakken die in de vorige stap zijn geproduceerd.
Veeg om alle kolommen te zien →
| Proces | Te evalueren kenmerken | Belangrijk beoordelingspunt |
|---|---|---|
| 3/4/5-assig CNC-frezen | Holtes, montagevlakken, contouren en kenmerken aan meerdere zijden | Gereedschapsbereik, aanvalshoek en toegang rond het onderdeel |
| CNC-draaien | Diameters, schouders, boringen en groeven | Rotatiegeometrie, onderdeelondersteuning en relaties tussen diameters |
| Frees-draaibewerking | Gedraaide diameters gecombineerd met vlakken, holtes of excentrische kenmerken | Hoe de gefreesde kenmerken lokaliseren ten opzichte van de gedraaide oppervlakken |
| Draad EDM | Doorlopende profielen en smalle sleuven | Een continu draadpad door het materiaal en geschikte toegang |
Schuine vlakken en kenmerken aan meerdere zijden kunnen profiteren van 5-assige CNC-bewerking wanneer de extra beweging de gereedschapstoegang verbetert of opstellingen vermindert.
Voor kleine gedraaide componenten met slanke geometrie, zie onze Zwitserse bewerkingsservice. Onze CNC-bewerkingsservices pagina behandelt een bredere processelectie voor maatwerkonderdelen.
Hoe moet u kritische afmetingen specificeren?
Een maateis en een positionele eis lossen verschillende problemen op. Een boring kan de juiste diameter hebben, maar nog steeds niet uitlijnen met de as in een samenstelling. Uw tekening moet zowel de kenmerkgrootte als de locatie ervan ten opzichte van de oppervlakken die het onderdeel positioneren, definiëren.
Gebruik datums om die referentieoppervlakken of assen te identificeren. Voor een beugel kan het montagevlak bepalen hoe het onderdeel zit, terwijl een positioneringsgat de positie ervan bepaalt. Voeg een samenstellingstekening toe wanneer de relatie moeilijk uit te leggen is in een enkele onderdeeltekening.
- Passingen: identificeren de oppervlakken die een ander onderdeel lokaliseren, laten glijden, klemmen of ondersteunen.
- Kenmerkrelaties: definiëren welke vlakken of assen de positie van het onderdeel in de samenstelling bepalen.
- Afgewerkte staat: vermelden welke afmetingen van toepassing zijn na de gespecificeerde oppervlaktebehandeling.
- Acceptatierecords: vermelden eventuele metingen of materiaaldocumenten die nodig zijn, zodat hun reikwijdte kan worden bevestigd.
Voor dunne wanden of zwaar uitgeholde onderdelen, voeg de complete geometrie toe. Klemmen en materiaalverwijdering kunnen het vrijgegeven onderdeel beïnvloeden, dus een enkele detailweergave biedt mogelijk niet voldoende informatie om de haalbaarheid te beoordelen. Waar meerdere componenten moeten samenvallen, lever de relevante pasmaten of samenstellingstekening.
Pas passende algemene eisen toe op de resterende kenmerken. Reserveer strengere controles voor afmetingen die de functie beïnvloeden, en identificeer eventuele eisen die na afwerking gecontroleerd moeten worden.
Hoe beïnvloeden afwerkingen pasvorm en uiterlijk?
Specificeer de afgewerkte staat van het onderdeel, vooral waar componenten samenvallen. Een boring die vóór behandeling op maat is gemaakt, heeft daarna mogelijk niet dezelfde speling. Identificeer de afmetingen die van toepassing zijn na afwerking en eventuele gebieden die onbehandeld moeten blijven.
Anodiseren ontwikkelt een oxidelaag op het aluminium oppervlak. Poedercoaten voegt er een coating overheen toe. Beide vereisen aandacht bij pasvlakken: identificeer boringen, schroefdraden, positioneringsvlakken en contactgebieden waarvan de uiteindelijke afmetingen of oppervlakteconditie van belang zijn. Toon welke oppervlakken behandeling nodig hebben en waar maskering vereist is, bevestig dan de complete specificatie ten opzichte van het onderdeel.
Parelen creëert een matte textuur; polijsten ontwikkelt een gladder, helderder uiterlijk. Geen van beide beschrijvingen definieert volledig de acceptatiestandaard. Identificeer zichtbare vlakken, de beoogde textuur of glans, en eventuele uiterlijkreferentie. Als voorbereiding wordt gevolgd door anodiseren, beoordeel dan de gecombineerde afwerking in plaats van de twee uiterlijken als onafhankelijke resultaten te behandelen.
- Uiterlijk: specificeer kleur, textuur, zichtbare oppervlakken en eventuele onderdelen die samen bekeken moeten worden.
- Functie: markeer pasvlakken, elektrisch contact- en thermisch contactgebieden die een specifieke oppervlakteconditie vereisen.
- Bescherming: identificeer afplakgrenzen en locaties waar hantering of contactsporen de acceptatie zouden beïnvloeden.
Een kleurnaam alleen kan geen exacte overeenkomst definiëren tussen verschillende legeringen of afwerkingen. Waar het uiterlijk kritiek is, voeg een representatieve referentie toe en spreek af hoe het afgewerkte onderdeel zal worden geaccepteerd. Zie onze oppervlakteafwerkingsdiensten en aluminium anodiseergids bij het voorbereiden van deze vereisten.
Wat Bepaalt de Kosten van Aluminiumbewerking?
Het gewicht van het afgewerkte onderdeel is een slechte leidraad voor de bewerkingskosten. Een lichtgewicht behuizing kan beginnen als een veel groter blok en uitgebreide materiaalverwijdering vereisen. Een zwaarder, eenvoudiger onderdeel kan minder bewerkingstijd kosten. Vergelijk offertes met dezelfde tekeningrevisie, hoeveelheid en acceptatievereisten.
- Uitgangsmateriaal en materiaalverwijdering: voorraadgrootte, legering en de verwijderde hoeveelheid beïnvloeden allemaal de benodigde werkzaamheden.
- Instellingen en toegang: kenmerken aan verschillende zijden kunnen herpositionering of complexere bewerking vereisen. Moeilijk bereikbare kenmerken kunnen een anders eenvoudig onderdeel vertragen.
- Bestelhoeveelheid: programmeer- en instelkosten worden verdeeld over de batch. Vraag afzonderlijke hoeveelheidsopties aan bij het vergelijken van prototypes met een geplande productieorder.
- Afwerking en acceptatie: neem maskering, uiterlijke referenties en vereiste inspectiegegevens op in elke offerteaanvraag, zodat u dezelfde reikwijdte kunt vergelijken.
Vraag welke vereisten het grootste effect hebben op de offerte. Als een kenmerk kan veranderen, leg dan de functie ervan uit en de beschikbare ruimte in de assemblage. Elke voorgestelde besparing moet worden geëvalueerd op pasvorm, sterkte en uiterlijk voordat u een tekeningwijziging goedkeurt.
Wat Moet U Opsturen voor een Offerte en Levertijd?
Stuur een overeenkomstige tekening en model met dezelfde revisie-identificatie. Vermeld de legering en hardheid, hoeveelheid, afwerking en de gewenste datum. Als u meerdere hoeveelheidsopties nodig heeft, vermeld deze dan afzonderlijk, zodat de offerte prototypekosten kan onderscheiden van productieprijzen.
- Tekening en model: identificeer de huidige revisie, kritieke kenmerken en eventuele assemblagedetails die nodig zijn om de pasvorm te begrijpen.
- Materiaal en afwerking: vermeld de specificatie, behandelde oppervlakken en eventuele uiterlijke referentie.
- Bestelvereisten: vermeld hoeveelheden, uw gewenste datum en de inspectie- of materiaalgegevens die u nodig heeft.
- Open keuzes: onderscheid vereisten die vaststaan van alternatieven die u bereid bent te overwegen.
De overzicht productielevertijd biedt planningsrichtlijnen. Uw offerte zal de planning bevestigen voor het gespecificeerde onderdeel, de hoeveelheid en de afwerking.
Voor een herhaalbestelling of een overgang van prototype naar productie, markeer wijzigingen ten opzichte van het eerder geëvalueerde onderdeel. Verwijs naar de goedgekeurde tekeningrevisie in plaats van te vertrouwen op “hetzelfde als voorheen”.”
Ontvang Uw Offerte voor Aluminium CNC-bewerking
Stuur uw tekening en specificaties op voor een offerte voor uw volgende prototype- of productieorder.
Gerelateerde Gidsen & Bronnen
- 7075 vs. 6061 aluminium: afwegingen tussen sterkte en toepassing
Vergelijk materiaalprioriteiten voordat u aluminium specificeert voor een mechanisch belast onderdeel.
- Welk aluminium is het gemakkelijkst te CNC-bewerken?
Ontdek hoe legeringskeuze de bewerkbaarheid en de materiaalkeuze voor uw ontwerp beïnvloedt.
- Belangrijke overwegingen voor 5083 aluminiumbewerking
Bekijk bewerkingsoverwegingen bij het voorbereiden van een component gespecificeerd in 5083.
- Een praktische gids voor het anodiseren van aluminiumlegeringen
Begrijp het anodiseerproces voordat u uiterlijke en functionele vereisten definieert.
- Zwart geanodiseerd aluminium: afwerkingskeuze en praktische overwegingen
Overweeg de materiaal- en uiterlijke details achter een zwart geanodiseerd oppervlak.
- Aluminium koellichaammaterialen en -kwaliteiten
Vergelijk materiaalsoverwegingen voor thermisch beheer in elektronica en versterkers.
- Aluminium CNC-bewerking: een praktische servicegids
Lees de ondersteunende gids voor een bredere context bij het voorbereiden van uw bewerkingsaanvraag.