
Un cerramiento de aluminio puede cumplir sus dimensiones y aun así fallar en una revisión de apariencia. Requisitos de acabado vagos convierten pequeñas marcas en aprobaciones retrasadas y envíos disputados.
Respuesta rápida: Los criterios de aceptación cosmética definen la apariencia que un comprador y un proveedor acuerdan aceptar. Para cerramientos de aluminio CNC, el acuerdo debe identificar zonas de superficie, límites de defectos, condiciones de visualización, referencias de acabado, coincidencia de ensamblaje, cobertura de inspección y autoridad de aprobación antes de que comience la producción.
Esta guía muestra cómo convertir una expectativa de apariencia en un requisito que un proveedor puede cotizar e inspeccionar. Encontrará un mapa de superficie, una matriz de defectos y registros de aprobación que puede adaptar a su cerramiento.
Puede compartir sus dibujos de cerramientos y requisitos de apariencia con PTSMAKE.
Defina los Criterios de Aceptación Cosmética por Superficie y Función
Acuerde el Alcance y la Autoridad de Aprobación
Palabras como “premium”, “suave” e “impecable” describen una expectativa. No le dicen a un inspector cómo decidir si una marca es aceptable. Un acuerdo útil conecta cada requisito con una superficie específica, un método de inspección y una regla de decisión.
Empiezo con el producto ensamblado porque la vista del cliente define gran parte del riesgo cosmético. El comprador debe identificar la posición normal de instalación, la dirección de visualización y los puntos de contacto. Un panel que mira hacia una pared puede necesitar controles de apariencia diferentes a los de la cara frontal alrededor de una pantalla.
El acuerdo también necesita un propietario claro. Compras puede recopilar los documentos, pero el comprador debe nombrar quién puede aprobar los límites y desviaciones de apariencia. El proveedor necesita saber si un correo electrónico, un registro de muestra firmado o un dibujo revisado cambia el requisito aprobado.
Ambas partes deben acordar qué documento controla cuando las notas entran en conflicto. Un dibujo podría requerir un acabado uniforme mientras que una muestra muestra un rango de textura permitido. Esa diferencia necesita una decisión escrita antes de la producción. Un inspector no debería tener que elegir entre dos instrucciones contradictorias al final de un lote.
Clasifique las Superficies en el Producto Ensamblado
A clasificación de superficies1 agrupa áreas según sus requisitos de apariencia. Las especificaciones de fabricantes públicos ilustran este enfoque, pero sus nombres de clase y límites pertenecen a sus propios productos. Su proyecto debe definir sus propias zonas y explicar cada una en un dibujo o vista de modelo marcada.
La siguiente tabla es una plantilla de planificación ilustrativa. Sus nombres de zona son ejemplos, no grados a nivel de la industria. Cada fila aún necesita los límites de aceptación acordados por el comprador.
| Área de ejemplo | Visibilidad en uso | Zona definida por el proyecto | Requisito funcional separado | Referencia de inspección |
|---|---|---|---|---|
| Panel frontal | Vista directa del cliente | Visible principal | Ajuste de pantalla y botón | Vista de ensamblaje marcada y muestra aprobada |
| Panel lateral | Visible desde la vista lateral normal | Visible secundario | Características de ventilación y montaje | Mapa de zonas y referencia de acabado |
| Cavidad interior | Oculto después del ensamblaje | Normalmente oculto | Limpieza y holgura de componentes | Dibujo y reglas de defectos acordadas |
| Borde de acoplamiento | Parcialmente expuesto en una costura | Tira de borde definida | Requisito de ajuste, contacto o sellado | Vista detallada con límite de zona |
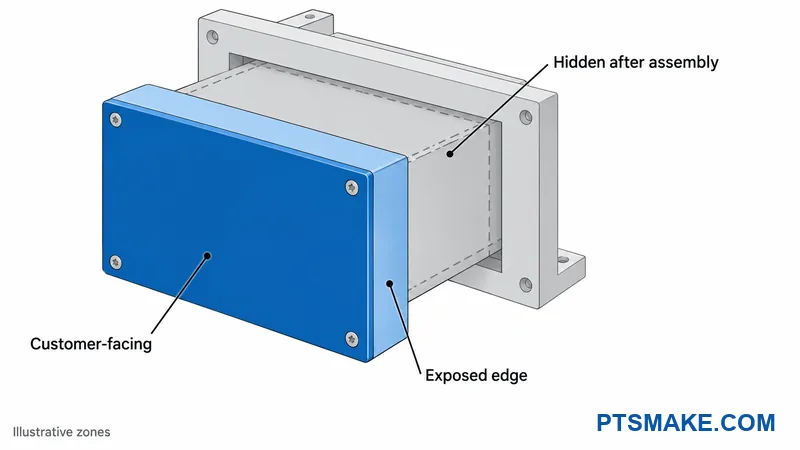
El límite de la zona debe ser fácil de localizar en la pieza real. Una nota general como “solo superficies frontales” puede dejar el radio del borde, el bolsillo empotrado y el labio trasero abiertos a debate. Una vista marcada puede identificar esas áreas sin agregar dimensiones innecesarias a cada nota cosmética.
Bordes Que Se Vuelven Visibles Después del Ensamblaje
Una cara oculta puede volverse visible a través de un hueco de panel o alrededor de una cubierta extraíble. Por ejemplo, un instrumento de escritorio hipotético puede exponer el retorno interior de su panel frontal cuando se ve desde arriba. Esa tira necesita una zona explícita incluso si la mayor parte de la superficie interior permanece oculta.
El acceso de servicio merece una decisión separada. El comprador debería indicar si la apariencia importa cuando un técnico retira la cubierta. El equipo puede entonces evitar aplicar la regla más estricta de cara al cliente a cada pared interna por defecto.
Dar Requisitos Separados a las Interfaces Funcionales
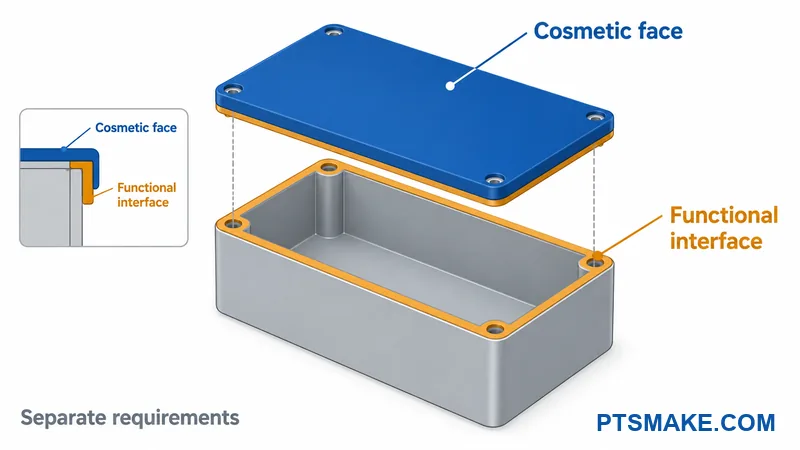
La aprobación de apariencia no puede reemplazar las verificaciones de ajuste, contacto eléctrico, sellado u otras funciones especificadas. Una marca que cae dentro de un límite cosmético aún puede cruzar una zona de sellado. Un recubrimiento de aspecto limpio también puede ser inadecuado donde un dibujo requiere un área de contacto sin recubrimiento.
El mapa de superficie debería identificar estas interfaces y señalar sus requisitos de control. El guía DFM del chasis de amplificador de aluminio proporciona un contexto más amplio para las interfaces de la carcasa y las decisiones de ensamblaje. Este documento de aceptación debería llevar adelante los requisitos relevantes sin convertirse en un segundo manual de diseño.
Enmascaramiento y Límites de Transición de Acabado
Una nota de enmascaramiento debería identificar dónde termina el acabado y cómo se juzga la transición. El comprador debería aclarar si el límite permanece visible después del ensamblaje. El dibujo también debería separar la apariencia permitida de ese límite de cualquier requisito de contacto funcional.
Estas decisiones previenen dos errores opuestos. Un inspector puede rechazar una región intencional sin recubrimiento como daño de acabado. Otro inspector puede aceptar un recubrimiento dañado porque la interfaz cercana está oculta. Zonas claras y notas funcionales separadas dan a ambas personas la misma base para una decisión.
Acuerde las Condiciones de Visualización Antes de Establecer Límites
Definir la Configuración de Visualización
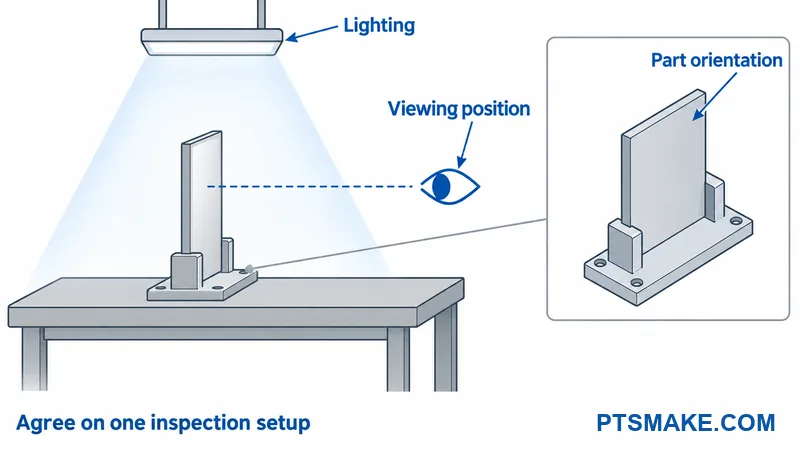
Un límite de defecto significa poco si dos inspectores ven la pieza bajo diferentes condiciones. Un arañazo puede destacar bajo una luz pequeña en ángulo y desaparecer bajo una iluminación amplia. El procedimiento debería definir las condiciones que importan para el producto previsto y el tipo de defecto.
El comprador y el proveedor deberían acordar el tipo de iluminación, su ubicación e intensidad, la distancia de visualización y los ángulos de visualización permitidos. También deberían definir el tiempo de observación y si la pieza rota durante la inspección. Esas configuraciones pertenecen al procedimiento del proyecto; un conjunto de números no se adaptará a cada carcasa.
La evaluación del color tiene su propio alcance. Evaluación visual del color2 utiliza procedimientos controlados y una iluminación adecuada para hacer las comparaciones más consistentes. ASTM D1729 aborda materiales opacos iluminados difusamente. No suministra un procedimiento completo de inspección de arañazos ni cubre cada apariencia metálica que cambia con la dirección.
La configuración debería incluir el estado de la superficie. Los inspectores necesitan un método de limpieza acordado y una decisión sobre cuándo se retira la película protectora. Huellas dactilares, polvo suelto y residuos de película pueden cambiar el resultado aparente. Un paso de limpieza no debe alterar el acabado ni ocultar daños permanentes.
Alinear Proveedor e Inspección de Entrada
Yo verificaría la configuración de inspección antes de debatir una marca límite. Ambos equipos deberían poder describir la misma orientación, fondo, disposición de la luz y método de comparación. Un dibujo de configuración simple ayuda a que esa descripción sea repetible.
Las instrucciones del inspector deberían explicar la secuencia de vistas y cómo se posiciona la muestra de referencia. El procedimiento también debería indicar si se permite la magnificación. Una verificación de primer plano no planificada puede crear un estándar más estricto que la evaluación acordada desde la vista del cliente.
El responsable de calidad debería definir la capacitación del inspector y los requisitos de calificación. Las muestras aprobadas pueden ayudar a confirmar que los inspectores capacitados aplican el procedimiento de manera consistente.
Una revisión de muestra compartida puede probar si el procedimiento es claro. Cada equipo puede inspeccionar las mismas piezas representativas y comparar decisiones. Si no están de acuerdo, deberían verificar el método, la asignación de zona y la definición de defecto antes de cambiar el límite de aceptación.
Las fotografías pueden documentar la posición y forma de una marca. No pueden reproducir automáticamente el color, el brillo o la visibilidad bajo las condiciones acordadas. Los equipos deberían decidir cuándo una fotografía es suficiente para apoyar una decisión y cuándo la pieza física necesita revisión.
El registro de inspección debería identificar la revisión del procedimiento y las desviaciones relevantes de la configuración normal. Si una lámpara, accesorio o posición de visualización cambia, el equipo de calidad debería verificar si la nueva configuración aún soporta la comparación acordada.
Defina los Defectos y Establezca Límites Específicos del Proyecto
Usar un Vocabulario Compartido de Defectos
Un nombre de defecto debería describir una condición observable. El nombre por sí solo no debería decidir la aceptación. Un pequeño arañazo en una pared oculta y un arañazo en el contorno de una pantalla pueden pertenecer a la misma familia de defectos pero necesitan reglas diferentes.
El vocabulario debería separar un arañazo estrecho de una mancha más ancha frotada o rozada. Debería distinguir una abolladura hundida de una muesca en un borde. Picaduras, manchas, rayas, variación de textura y defectos de marcado pueden necesitar sus propios ejemplos porque los inspectores pueden interpretar esos términos de manera diferente.
El daño del recubrimiento y el sustrato expuesto también necesitan definiciones claras. El inspector debería saber si un área de color claro es una región enmascarada intencionada o un acabado dañado. El guía para acabados anodizados transparentes proporciona información útil sobre el acabado, pero el documento del proyecto debe definir la decisión de aceptación.
Una fotografía de defecto funciona mejor cuando incluye contexto. El registro debería identificar la zona afectada y mostrar suficiente de la pieza para localizar la marca. Un recorte cercano puede explicar la forma del defecto, mientras que una vista más amplia muestra por qué su ubicación importa.
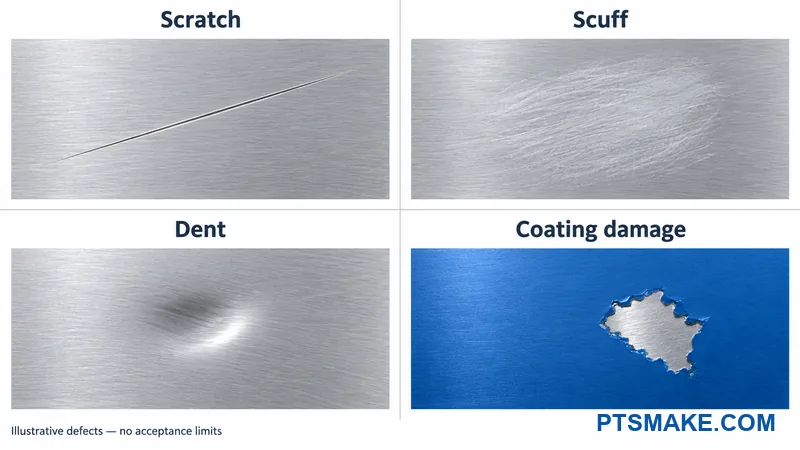
El panel de daño del recubrimiento representa un recubrimiento aplicado como pintura. Cada acabado necesita ejemplos de defectos relevantes.
Grietas, contaminación suelta, rebabas y bordes afilados no deberían entrar automáticamente en la tabla de tolerancia cosmética. Su efecto puede implicar resistencia, limpieza, montaje o seguridad en el manejo. El comprador debería dirigir esas condiciones al dibujo o requisito funcional relevante y nombrar a la persona que pueda resolver un caso incierto.
Construir una Matriz de Aceptación de Defectos
La matriz de aceptación de defectos cosméticos debería combinar la definición del defecto con su zona y método de decisión. Debería indicar qué debe medir o comparar el proveedor. La matriz a continuación es una plantilla para completar, no un conjunto de límites de aceptación preestablecidos.
| Defecto o condición | Área afectada | Estado de aceptación a acordar | Límites o reglas a completar | Referencia de decisión |
|---|---|---|---|---|
| Arañazo o rozadura | Zona visible identificada | Prohibido o condicional | Tamaño, recuento, espaciado, ubicación y visibilidad | Procedimiento y ejemplos de defectos acordados |
| Abolladura, muesca o picadura | Zona de cara o borde | Prohibido o condicional | Alcance, ubicación y efecto en las características cercanas | Muestra de dibujo y límite si es útil |
| Mancha o veta | Superficie acabada especificada | Prohibido o condicional | Visibilidad y método de comparación después de la limpieza acordada | Referencia de acabado y procedimiento de visualización |
| Variación de color o textura | Panel individual o conjunto ensamblado | Dentro del rango de referencia acordado | Método de medición si se usa; comparación de ensamblaje | Referencias físicas aprobadas |
| Daño del acabado o sustrato expuesto | Región recubierta especificada | Regla específica de zona | Enmascaramiento previsto versus daño; efecto funcional | Dibujo de acabado y requisito de interfaz |
| Defecto de marcado | Etiqueta o región grabada | Regla acordada separada | Contenido, posición, legibilidad y condición del acabado | Obra de arte y dibujo aprobados |
Condiciones Prohibidas
El comprador debe establecer una condición prohibida directamente e identificar dónde se aplica. Una nota general de “sin defectos” no explica si se refiere a cada marca microscópica o solo a las condiciones visibles bajo el método acordado. El procedimiento de inspección debe dejar clara esa distinción.
Una condición cosmética prohibida también necesita una regla de manejo. El proveedor debe saber si retener la pieza afectada, revisar el lote o buscar una desviación por escrito. La persona que toma esa decisión necesita las mismas revisiones de dibujo y referencia que el inspector.
Tamaño, Recuento, Espaciado y Ubicación
Los límites condicionales deben explicar cómo se cuenta un defecto. El comprador debe definir si varias marcas cercanas se cuentan por separado o forman un área afectada. Una regla de espaciado necesita una base de medición clara. Una regla de ubicación debe identificar cualquier región de "mantener despejado" alrededor de logotipos, costuras, pantallas u otras características prominentes.
El comprador debe sopesar el beneficio de cada restricción frente a su carga de inspección y fabricación. Una regla más estricta en una pared interna puede añadir clasificación o retrabajo sin cambiar la experiencia del cliente. Eso no hace que las superficies ocultas no estén restringidas; sus requisitos funcionales y de limpieza aún se aplican.
Establecer una Regla de Escalada para Piezas en el Límite
Prefiero una ruta documentada de retención y revisión cuando la regla no respalda una decisión clara. El inspector debe identificar la pieza y el lote, preservar la evidencia y enviar el caso al aprobador nombrado. Una excepción verbal no debe convertirse en un límite no escrito para el próximo envío.
El registro de aprobación debe indicar su alcance. Una aceptación única para un lote específico no revisa automáticamente el dibujo o la muestra maestra. Si el comprador desea un cambio duradero, el requisito controlado debe actualizarse antes de que el proveedor lo aplique nuevamente.
Apruebe el Color, el Brillo, la Textura y las Coincidencias Ensambladas
Especificar Referencias de Apariencia Representativas de Producción
Un nombre de color o una imagen de pantalla no pueden describir la apariencia completa de una carcasa terminada. Al comprador también le puede importar el brillo, la dirección de la textura, la apariencia del borde y cómo cambia la superficie con el ángulo de visión. Una referencia física permite a ambas partes comparar esas características en un material y acabado relevantes.
El Consejo de Anodizadores de Aluminio explica que apariencia anodizada3 depende de factores como la aleación, el temple, el brillo, la estructura de la superficie y el proceso de coloración. Por lo tanto, el rango aceptable necesita un acuerdo de proyecto. Las especificaciones de acabado arquitectónico no deben tratarse como reglas de aceptación automáticas para una carcasa CNC.
La referencia debe representar el material planificado y la ruta de acabado. Su registro debe identificar la aleación y el temple, la preparación de la superficie, la especificación del acabado y la revisión aprobada. Una muestra visualmente similar de un proceso diferente puede ser útil para la discusión, pero no prueba que la producción se verá igual.
Una muestra maestra puede representar la apariencia prevista. Las muestras de límite o de frontera pueden mostrar los bordes de un rango acordado cuando una muestra objetivo deja demasiado margen para el juicio. El registro debe indicar qué propiedad controla cada límite. Un límite de color claro no aprueba también arañazos o una textura diferente.
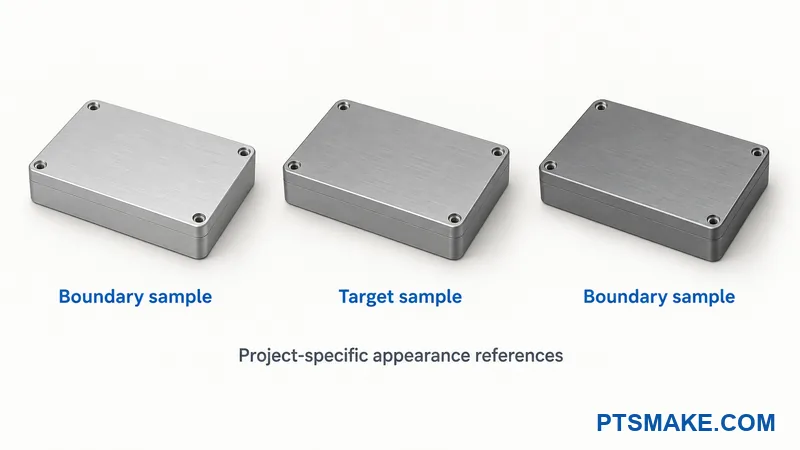
Estas ilustraciones explican el método de comparación. Sus tonos mostrados no establecen una tolerancia de color y no pueden servir como muestras de aprobación calibradas.
Acordar Métodos Instrumentales Cuando Sea Necesario
El comprador puede añadir verificaciones instrumentales cuando las referencias visuales por sí solas no respaldan una decisión de producción clara. Una diferencia de color (ΔE)4 es una comparación calculada, no un límite de aprobación universal. ASTM D2244 exige el acuerdo entre comprador y vendedor sobre la tolerancia y el procedimiento de cálculo, prestando atención a la aceptabilidad visual.
La especificación debe nombrar el método de cálculo elegido. Debe conectar el resultado numérico con las referencias físicas acordadas y las condiciones de visualización previstas. El brillo, la textura y la proximidad de las piezas vecinas pueden afectar lo que el comprador acepta, por lo que un solo número ΔE sin nombre está incompleto.
Geometría del Instrumento y Ubicaciones de Medición
La acordada geometría de medición5 afecta cómo un instrumento trata la reflexión de la superficie. El método debe identificar la configuración del instrumento y si la reflexión especular está incluida o excluida. Esos modos pueden producir resultados diferentes en superficies brillantes.
Ambas partes también deben fijar las ubicaciones de medición, la apertura, la orientación de la muestra, el iluminante y el procedimiento de calibración. Una lectura tomada sobre un pequeño parche plano puede no describir la apariencia de un borde curvo o una cara cepillada direccional. Los equipos deben acordar un área de medición adecuada y retener la evaluación visual donde siga siendo relevante.
Evaluar Paneles Adyacentes como un Conjunto Ensamblado
Dos paneles pueden cumplir sus referencias individuales y aun así verse diferentes cuando se colocan juntos. La revisión del ensamblaje debe identificar qué pares o grupos deben coincidir. Debe indicar la orientación instalada y las condiciones de visualización utilizadas para esa comparación.
Por ejemplo, una carcasa de instrumento hipotética tiene un panel frontal y una cubierta superior extraíble. Cada pieza tiene un acabado cepillado. Si las direcciones de su textura se encuentran de manera diferente en la unión, el ensamblaje puede parecer desigual incluso cuando cada panel parece uniforme por sí solo. El requisito debe abordar esa relación antes de que las piezas sean aprobadas por separado.
En guía de acabado de metal cepillado proporciona más información sobre la textura. Para este acuerdo, el resultado útil es una dirección marcada en cada componente relevante y una comparación clara del conjunto ensamblado.
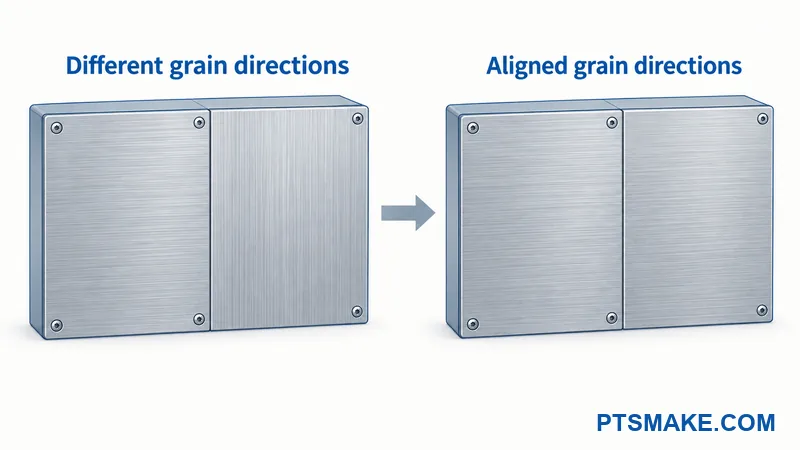
Paneles de Reemplazo y Variación entre Lotes
El comprador debe distinguir la coincidencia dentro de una unidad de la variación entre lotes de producción. Esas son diferentes preguntas de aceptación. El acuerdo también debe indicar si un reemplazo futuro debe coincidir con una carcasa envejecida o solo con la referencia de producción aprobada.
El procesamiento o la selección de conjuntos coincidentes puede ayudar a cumplir un requisito de ensamblaje específico, pero puede afectar la gestión de existencias y el suministro de reemplazos. Le pediría al proveedor que identifique esas suposiciones en la cotización. El comprador puede entonces decidir si el beneficio estético justifica los controles adicionales antes de que comience la producción.
Incluya el Paquete Completo de Apariencia en la Solicitud de Cotización (RFQ)
Suministrar un Paquete de Apariencia con Control de Revisión
Un proveedor necesita los requisitos de apariencia antes de cotizar la carcasa. Un nombre de acabado por sí solo no define el trabajo necesario para la inspección, aprobación de muestras, manipulación y embalaje. Los requisitos tardíos pueden cambiar el proceso y el alcance cotizados.
El paquete de la RFQ debe apuntar a un conjunto actual de documentos. Cada archivo necesita una fecha de revisión o emisión, y el paquete necesita un propietario. El dibujo debe identificar la especificación de apariencia y cualquier mapa de superficie vinculado. El equipo de compras puede entonces verificar que las cotizaciones competidoras utilizan los mismos requisitos.
La siguiente tabla es una plantilla de paquete. El equipo del proyecto completa los identificadores y propietarios reales antes de solicitar precios.
| Documento o referencia | Revisión o ID a registrar | Propietario | Requisito en la cotización |
|---|---|---|---|
| CAD, dibujo de pieza y vista de ensamblaje | Revisiones de modelo, dibujo y ensamblaje | Ingeniero de diseño | Geometría controlada, caras visibles e interfaces funcionales |
| Especificación de apariencia | Revisión de la especificación | Ingeniero de calidad | Método de visualización, matriz de defectos y autoridad de aceptación |
| Especificación de acabado | Revisión de la especificación de acabado | Propietarios de diseño y acabado | Material, preparación, requisitos de recubrimiento o anodizado, y enmascaramiento |
| Conjunto de referencia de acabado | IDs de muestra y estado de aprobación | Aprobador de apariencia | Acceso del proveedor a referencias físicas, o un plan de aprobación acordado |
| Alcance de inspección y de informes | Revisión del plan de inspección | Ingeniero de calidad | Cobertura, registros y etapas de aprobación de muestras acordadas |
| Especificación de embalaje | Revisión de embalaje | Propietario del embalaje | Caras protegidas, método de separación y configuración de envío |
| Arte de marcado | Revisión del arte | Propietario del diseño | Contenido, posición y método de marcado |
| Cantidades y mezcla del pedido | Fecha de emisión de la RFQ | Propietario de compras | Necesidades de prototipos, producción y piezas de repuesto |
| Registro de elementos abiertos | Revisión del registro | Propietario de compras | Preguntas, suposiciones propuestas y responsables de la toma de decisiones |
Una referencia no aprobada debe permanecer marcada como no aprobada. Un proveedor no debe tener que adivinar si una fotografía muestra un objetivo, un defecto o una muestra rechazada. El paquete debe indicar el propósito de cada referencia y cómo el proveedor puede examinarla.
El mismo paquete debe conectar el alcance de la apariencia con el Requisitos de fresado CNC para producción. Un dibujo, una nota de acabado y una solicitud de inspección deben describir la misma revisión de pieza.
Hacer explícitas las exclusiones y las suposiciones de la cotización
La cotización debe identificar cualquier requisito que el proveedor no pueda confirmar a partir de la información suministrada. También debe indicar si se incluyen la producción de muestras, los registros de inspección, la manipulación especial y el embalaje protector.
Mantendría las preguntas de apariencia sin resolver en un breve registro escrito. Cada pregunta necesita un propietario y una fecha de decisión. Una comparación de precios se vuelve engañosa cuando un proveedor incluye embalaje individual y otro asume embalaje a granel.
El comprador y el proveedor también deben acordar la responsabilidad por el reemplazo, la clasificación y la inspección repetida si un lote no cumple con los criterios acordados. Los términos del proyecto deben abordar el costo relacionado y el impacto en el cronograma. Una matriz de apariencia por sí sola no los resuelve.
Su equipo puede enviar el dibujo del cerramiento y los requisitos de apariencia para revisión mientras el paquete de la RFQ se está preparando.
Apruebe Muestras Representativas Antes de la Producción
Revisar el material real y la ruta de acabado
Una aprobación de muestra se aplica a la configuración que el revisor examinó realmente. El registro de aprobación debe identificar el material, la revisión de la pieza, la preparación de la superficie, la ruta de acabado y cualquier diferencia conocida con respecto al proceso de producción planificado.
Un cupón de acabado plano puede ayudar al equipo a discutir el color y la textura. No puede mostrar todas las características de un cerramiento terminado. Una pieza representativa también revela la apariencia de los bordes, los huecos, los límites de enmascaramiento y las caras vecinas.
La revisión debe incluir el producto ensamblado cuando los paneles cercanos deben coincidir. El equipo debe examinar la muestra con los sujetadores, embellecedores o piezas adyacentes previstos donde esos elementos afecten la visibilidad. Una aprobación de panel aislado deja esas relaciones sin verificar.
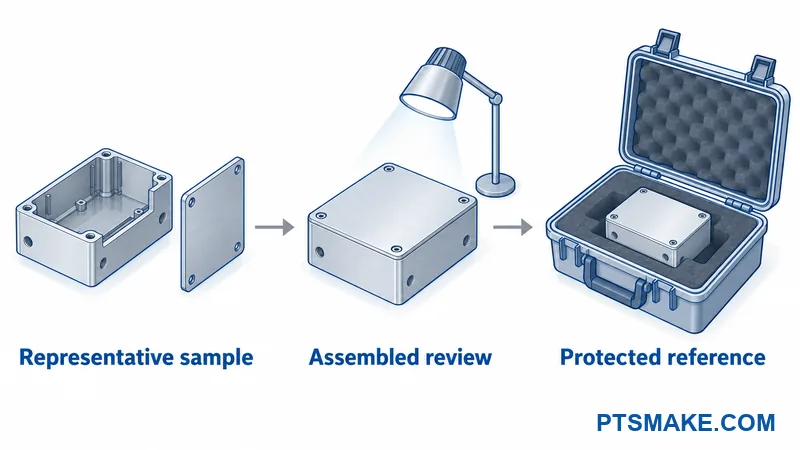
Por ejemplo, una tapa prototipo podría recibir preparación manual mientras que las tapas de producción utilizan una ruta de preparación diferente. En este caso hipotético, el comprador no debe asumir que la textura aprobada se transfiere sin cambios. El registro de revisión debe identificar la diferencia e indicar qué evidencia de producción aún se requiere.
El proveedor debe revelar las diferencias del proceso antes de la decisión de aprobación. El comprador puede entonces aprobar la ruta propuesta, solicitar muestras representativas o dejar elementos específicos abiertos. Una muestra que parece adecuada no resuelve un cambio de proceso no revelado.
Registrar la aprobación y controlar las muestras de referencia
El registro de aprobación debe nombrar al revisor, la fecha, los ID de las muestras, las revisiones de los documentos y el alcance de la decisión. Debe indicar si la aprobación cubre el cerramiento completo o solo características de apariencia seleccionadas.
Una aprobación con elementos abiertos necesita límites claros. El registro debe identificar el trabajo restante y quién puede cerrarlo. El proveedor no debe tratar un comentario informal como "el color se ve bien" como aprobación de producción completa.
El comprador y el proveedor deben acordar cómo mantendrán los conjuntos de referencia coincidentes. Cada conjunto necesita una identificación duradera que no dañe la superficie evaluada. Cada etiqueta de muestra debe indicar la propiedad de apariencia y el objetivo o límite que controla.
Las muestras de referencia necesitan almacenamiento protector y manipulación controlada. La suciedad, los arañazos, la decoloración o los residuos de adhesivo pueden hacer que una referencia no sea fiable. El propietario de la muestra debe definir los desencadenantes de revisión y reemplazo basándose en el acabado y las condiciones de almacenamiento.
Las fotografías pueden documentar la identidad de la muestra y la ubicación de un problema. No deben reemplazar silenciosamente las referencias físicas para juicios finales de color o brillo. El registro de aprobación también debe indicar cómo el equipo resuelve una diferencia entre un requisito escrito y una muestra de referencia.
Establezca Reglas de Muestreo, Registros y Disposición
Acordar la cobertura de inspección y el muestreo
El plan de inspección debe distinguir las verificaciones en cada pieza de las verificaciones en una muestra. Las partes deben acordar esa cobertura antes de la producción. Una nota que dice solo "inspección cosmética requerida" deja la cantidad de inspección poco clara.
En muestreo de aceptación6, una muestra aleatoria apoya una decisión de aceptar o rechazar un lote. NIST describe la disposición del lote como el propósito principal. Una muestra que pasa no prueba que cada cerramiento esté libre de defectos.
El plan del proyecto debe nombrar el método de muestreo, definir el lote y establecer el tamaño de la muestra y las reglas de aceptación. Esas elecciones necesitan un propietario de calidad responsable. Un valor AQL genérico copiado de otro producto no establece un plan adecuado para este cerramiento.
La definición del lote debe apoyar una trazabilidad útil. El equipo puede necesitar distinguir lotes de acabado, revisiones de piezas o cambios de proceso dentro de un envío. El proveedor no debe combinar diferentes poblaciones bajo una misma identidad de lote sin una base acordada.
El registro de inspección debe mostrar el número examinado, los defectos encontrados, sus ubicaciones y la decisión resultante. El plan también debe establecer qué sucede cuando una muestra falla. La siguiente acción podría implicar una retención, un proceso de clasificación definido u otra revisión autorizada.
Preservar la Trazabilidad y Definir la Autoridad de Disposición
Cada envío necesita un enlace a su registro de inspección y a los requisitos aplicables. El registro debe identificar el lote, las revisiones del documento, el inspector, la fecha de inspección y las muestras de referencia utilizadas. Las fotos de las áreas disputadas pueden apoyar el registro si muestran la identidad y ubicación de la pieza.
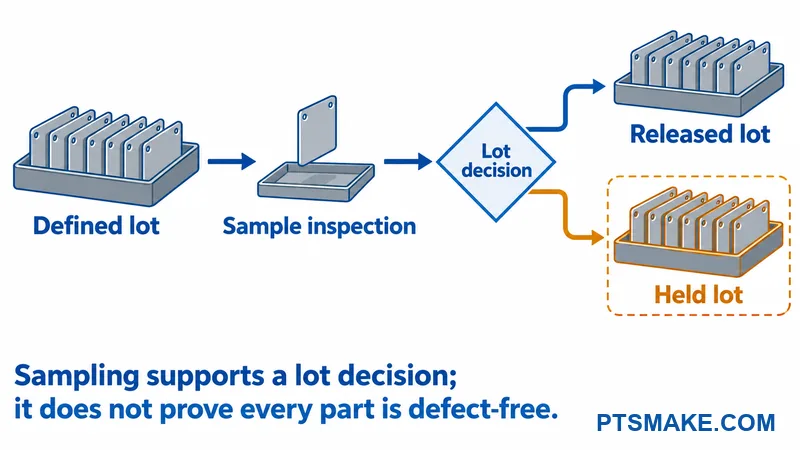
El material a la espera de una decisión debe permanecer identificable y separado del material liberado. Un estado de retención claro ayuda a evitar que un problema de apariencia no resuelto pase al embalaje o montaje. La ubicación física y el estado del inventario deben coincidir.
El acuerdo debe nombrar quién puede autorizar la reelaboración, el reacabado, el reemplazo, la devolución, el desguace o la aceptación de una desviación específica. Una aprobación de desviación debe identificar el lote o la cantidad afectada y sus límites. No debe convertirse silenciosamente en un nuevo estándar de aceptación para futuros pedidos.
La reelaboración necesita su propia revisión. El pulido, el retoque local o el decapado y reacabado pueden afectar más que la imperfección original. El método propuesto debe abordar las dimensiones, la condición del recubrimiento, el ajuste y las superficies coincidentes cuando sea relevante. La inspección acordada debe seguir el trabajo.
El registro debe mantener conectados el hallazgo original, la acción autorizada y el resultado de la inspección final. Ese enlace facilita la investigación de un problema recurrente. También evita que una pieza reelaborada lleve solo el registro creado antes de que su condición cambiara.
Proteja la Apariencia Mediante el Embalaje y el Control de Cambios
Prevenir Daños por Manipulación y Envío
Un cerramiento puede cumplir los criterios acordados en la inspección y rayarse durante el embalaje. La especificación de embalaje debe, por lo tanto, identificar las superficies que necesitan protección y los puntos donde el embalaje puede contactar la pieza.
Las piezas deben permanecer separadas donde el movimiento pueda causar fricción. Los separadores y sujeciones propuestos deben adaptarse a la masa, los bordes, el acabado y las condiciones de envío de la pieza. El material blando por sí solo no establece protección si una pieza suelta puede moverse contra escombros u otro cerramiento.
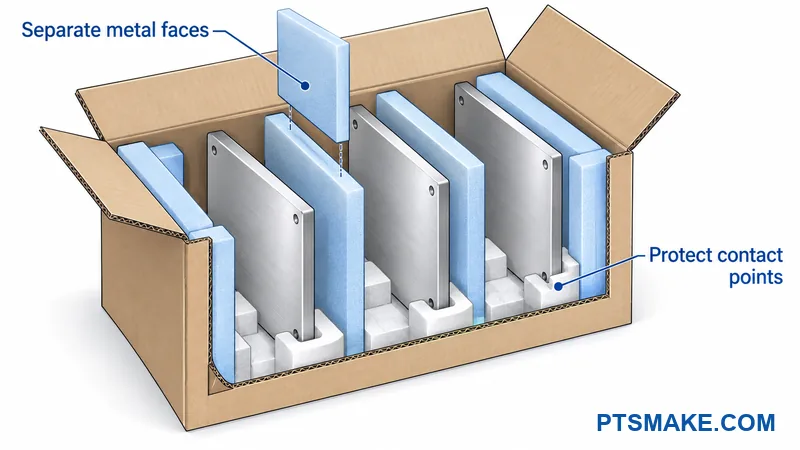
La película protectora y los productos adhesivos necesitan comprobaciones de compatibilidad con el acabado real. El equipo debe considerar las condiciones de aplicación, almacenamiento, transporte y eliminación. Una película que se retira limpiamente poco después del embalaje puede comportarse de manera diferente después de un período de almacenamiento más largo o más cálido.
La revisión debe incluir el desembalaje y la manipulación en el montaje. El personal de embalaje necesita un método acordado que evite arrastrar las caras protegidas por el banco. El personal de recepción necesita un método de apertura claro que mantenga las cuchillas y los sujetadores alejados de las superficies acabadas.
El comprador y el proveedor deben acordar una prueba o ensayo de embalaje que refleje la ruta de distribución esperada. La comprobación de aceptación debe examinar el cerramiento después del desembalaje, incluyendo los puntos de contacto y los residuos atrapados. El plan debe registrar quién aprueba el embalaje y qué configuración se evaluó.
Definir Cambios Que Requieren Reaprobación
El proyecto debe definir qué cambios requieren aviso y cuáles requieren nuevas muestras o pruebas. Los cambios relevantes pueden incluir aleación o temple, preparación de la superficie, proveedor de acabado, proceso de recubrimiento, método de enmascaramiento y materiales de embalaje. Los cambios en las herramientas también necesitan revisión cuando pueden alterar la apariencia aprobada o una interfaz controlada.
La revisión debe centrarse en lo que el cambio puede afectar. Un nuevo separador de embalaje puede necesitar una revisión de contacto y transporte. Un cambio en la ruta de acabado puede necesitar una revisión de apariencia y funcional más amplia. El mismo alcance de aprobación no se ajustará a cada cambio.
El proveedor debería identificar los lotes afectados y la fecha de cambio propuesta. La aprobación del comprador debería hacer referencia a los documentos revisados y a cualquier evidencia requerida. Los conjuntos de referencia antiguos y nuevos deberían permanecer claramente identificados durante la transición.
Lista de verificación de liberación de preproducción
El propietario del proyecto puede utilizar el siguiente registro en blanco antes de autorizar la producción. Cada entrada necesita evidencia real y un aprobador asignado. Un estado vacío significa que la decisión de liberación todavía está abierta.
| Aprobación requerida | ID de registro o muestra | Aprobador responsable | Estado | Acción abierta |
|---|---|---|---|---|
| Documentos de apariencia emitidos | Entrada de proyecto | Propietarios de diseño y calidad | Entrada pendiente | Entrada de proyecto |
| Muestra representativa aceptada | Entrada de proyecto | Aprobador de apariencia nombrado | Entrada pendiente | Entrada de proyecto |
| Plan de inspección y disposición acordado | Entrada de proyecto | Propietarios de calidad del comprador y proveedor | Entrada pendiente | Entrada de proyecto |
| Configuración de empaque aceptada | Entrada de proyecto | Propietario del embalaje | Entrada pendiente | Entrada de proyecto |
| Supuestos de RFQ y cambios resueltos | Entrada de proyecto | Propietarios de compras y técnicos | Entrada pendiente | Entrada de proyecto |
El propietario de la liberación debe registrar cualquier excepción autorizada con su alcance y condición de vencimiento o cierre. La producción debe comenzar solo dentro del alcance que las partes responsables han aprobado.
Revise los Requisitos de Apariencia de su Cerramiento
Puede enviar sus dibujos, mapa de superficie, referencias de acabado y preguntas de inspección abiertas a PTSMAKE. Su paquete puede identificar los requisitos de apariencia que necesitan acuerdo antes de la cotización, aprobación de muestra y producción.
La clasificación de superficie asigna requisitos de apariencia a áreas identificadas. Viasat proporciona un ejemplo específico del fabricante; cada proyecto de gabinete todavía necesita sus propias definiciones y límites de zona. ↩
La evaluación visual del color compara el color bajo condiciones definidas. ASTM D1729 cubre un alcance específico de materiales opacos y no establece todo tipo de inspección cosmética. ↩
La apariencia anodizada incluye color, brillo y estructura de superficie. Las elecciones de material y procesamiento afectan el resultado, por lo que el comprador y el proveedor necesitan un rango de referencia acordado. ↩
Delta E expresa una diferencia de color calculada utilizando un método especificado. Las partes deben acordar el cálculo, la tolerancia y la relación con la aceptación visual. ↩
La geometría de medición describe cómo un instrumento ilumina y observa una muestra. Configuraciones consistentes y la presentación de la muestra ayudan a que las comparaciones sean significativas. ↩
El muestreo de aceptación utiliza una muestra seleccionada para decidir la disposición de un lote. No garantiza que cada parte individual cumpla con todos los requisitos. ↩