Un châssis d'amplificateur peut sembler fini en CAO tandis que des conflits d'accès cachés, de référence, de chaleur, de mise à la terre et de finition rendent toujours la pièce instable ou coûteuse à fabriquer.
Réponse rapide : Un châssis d'amplificateur en aluminium fabricable commence par une division de pièce appropriée, des interfaces de composants contrôlées, un accès rigide aux outils de coupe et des surfaces thermiques et de mise à la terre tenant compte de la finition. La conception ne doit attribuer des tolérances serrées que là où l'assemblage, le transfert de chaleur, l'alignement ou le travail de conformité les exigent.
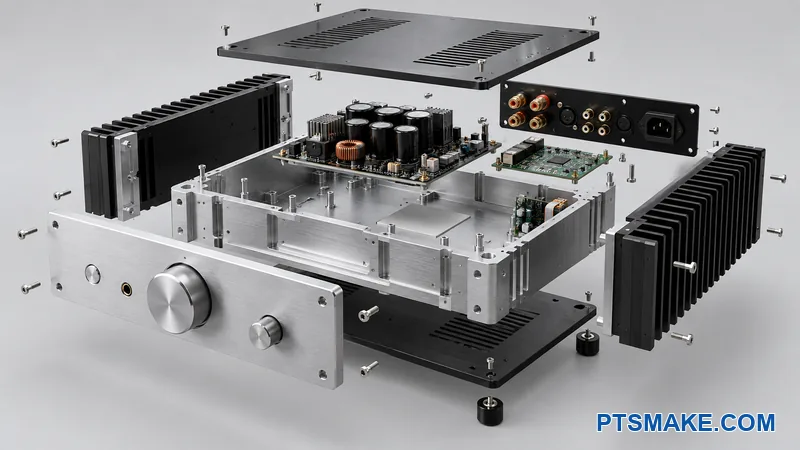
J'examine le châssis comme un système d'assemblage avant d'examiner les dimensions isolées. La séquence ci-dessous maintient les décisions produit auprès des ingénieurs responsables tout en exposant les choix qui affectent l'usinage, la finition, l'inspection et la cotation.
Envoyez les fichiers CAO et d'interface actuels pour une première revue DFM du châssis.
Choisissez la bonne architecture de châssis d'amplificateur en aluminium
Définir d'abord le cahier des charges de fabrication
Une revue DFM utile commence par des entrées produit confirmées. Le modèle CAO seul ne montre pas les températures de composants admissibles, les dégagements électriques, les priorités cosmétiques, les besoins de service, les cas de charge ou les tests produit requis. Il ne montre pas non plus quels modèles de composants sont publiés et lesquels sont encore des espaces réservés.
L'équipe de conception doit fournir les contours du PCB et le modèle de montage. Le package doit également identifier les transformateurs, les dispositifs de puissance, les écrans, les interrupteurs, les boutons, les connecteurs arrière, les enveloppes de câbles, les blindages internes, les matériaux d'interface thermique et les panneaux amovibles. Chaque article acheté nécessite un numéro de pièce fournisseur et un dessin contrôlé ou un modèle 3D. Une photographie ou une illustration marketing ne peut pas définir une découpe finale.
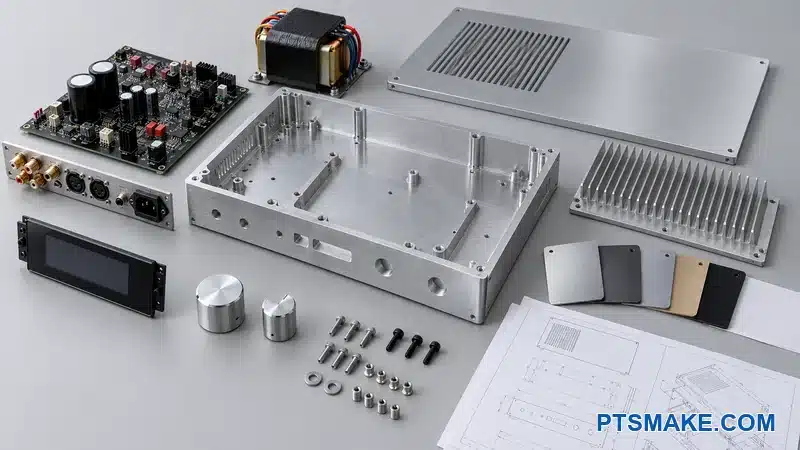
Séparer les entrées fixes, préférées et ouvertes
J'attribue à chaque entrée importante l'un des trois états. Une entrée fixe contrôle la fonction, la sécurité, le travail réglementaire ou la compatibilité. Une entrée préférée peut changer après une revue de compromis. Une entrée ouverte donne à l'équipe de fabrication la possibilité d'améliorer l'accès, l'utilisation du stock ou l'assemblage.
| État de l'entrée | Exemple typique de châssis d'amplificateur | Réponse DFM |
|---|---|---|
| Fixe | Corps de connecteur publié, modèle de trous de PCB, limite thermique ou interface de rack externe | Protéger l'interface et définir comment elle sera vérifiée |
| Préféré | Emplacement du joint, traitement des bords, style de fixation ou forme de poche interne | Comparer le risque de fabrication, l'apparence et l'impact sur le service |
| Ouvrir | Dégagement caché, entrée d'outil, forme de nervure locale ou surface de fixation | Laisser le responsable du processus proposer une forme pratique |
Le même cahier des charges doit indiquer les quantités de prototypes et de production prévues. Il doit identifier les surfaces visibles, les propriétaires de validation au niveau du produit, le statut de révision et les décisions non résolues. Cet enregistrement empêche qu'une hypothèse temporaire ne devienne une caractéristique permanente coûteuse.
Comparer les options de division de pièce
Un corps fraisé monobloc peut réduire les joints et créer une forme visuelle forte. Cependant, il peut partir d'un grand bloc, enlever une quantité substantielle de matière, restreindre l'accès aux outils et nécessiter plusieurs orientations. Un châssis multi-panneaux utilise des pièces plus simples et peut améliorer l'accès de service, mais il ajoute des joints, du matériel, des caractéristiques d'alignement et un travail d'harmonisation de la finition.
Une extrusion peut comporter une section transversale répétée, y compris des rails ou des ailettes de dissipateur thermique. Le travail CNC secondaire crée ensuite les caractéristiques du panneau et du connecteur. Cette voie devient plus attrayante lorsque la même section transversale soutient une demande stable, mais l'outillage de profil, la quantité commandée, la rectitude, l'accès aux extrémités et les révisions ultérieures nécessitent toujours un examen. Une conception hybride peut combiner une base thermique usinée avec des tôles amovibles ou des panneaux usinés.
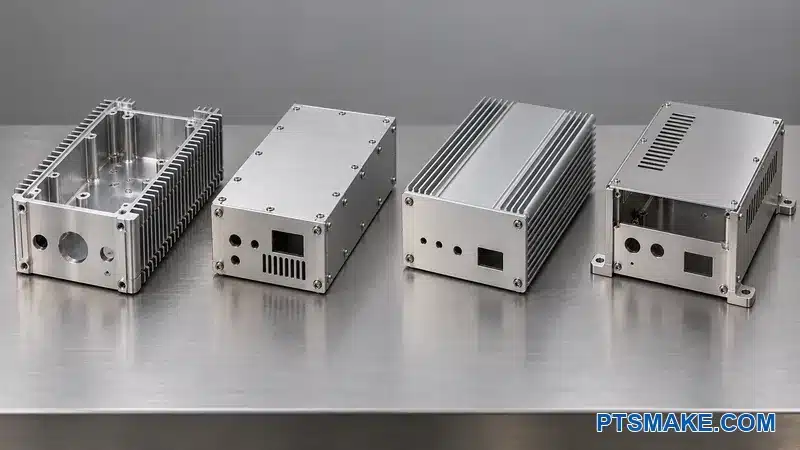
La meilleure architecture est celle qui satisfait les interfaces réelles avec un risque de fabrication et de cycle de vie acceptable. Je vérifie comment l'électronique entre dans le châssis, comment chaque fixation est atteinte, comment les câbles se plient et comment une carte réparée quitte l'assemblage. Une cavité fermée qui semble propre de l'extérieur peut rendre l'installation ou la réparation impossible.
Faire correspondre l'alliage, la forme du stock et la finition
Spécifier l'alliage, l'état et la forme du produit
Un nom d'aluminium sans état et forme de produit est incomplet. Le système de désignation des alliages d'aluminium1 distingue les compositions et les états car le traitement modifie les propriétés. Le dessin et le dossier d'achat devraient identifier l'alliage, l'état, la forme du produit et le besoin de certification requis. Le fournisseur ne devrait pas déduire ces éléments de la couleur ou d'une révision précédente.
Le 6061 est un candidat courant, mais l'équipe de conception devrait quand même vérifier les données spécifiques du produit. Par exemple, Hydro liste les limites mécaniques et une conductivité thermique typique pour l'extrusion 6061-T6 et T65112. Ces valeurs décrivent le produit et l'état spécifiés. Elles ne prouvent pas la température complète du châssis ou ne justifient pas l'utilisation du même numéro pour chaque plaque, extrusion ou pièce finie.
Une plaque épaisse pour un corps profond nécessite également un examen de l'état du matériau. Un producteur décrit une plaque d'aluminium à faible contrainte résiduelle3 comme un moyen de soutenir la planéité et de réduire les mouvements pendant l'usinage. La conception nécessite toujours une tolérance spécifique à la géométrie pour l'enlèvement de matière, le serrage, la libération des contraintes et la finition.
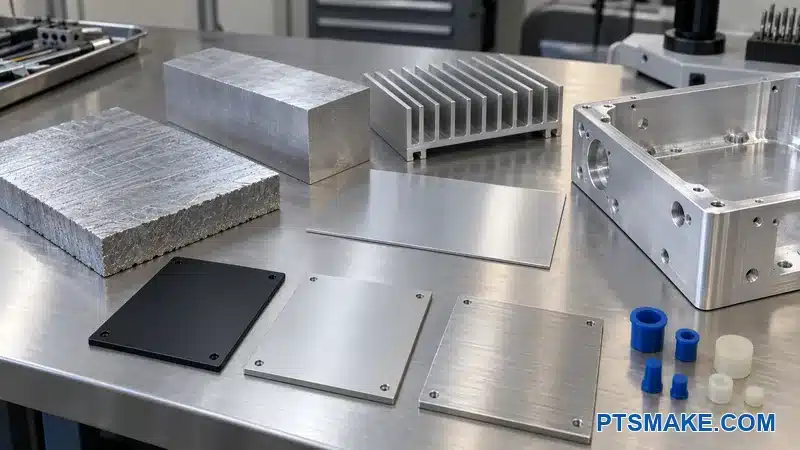
Adapter la forme du stock à l'architecture
La plaque ou le billette supporte un corps monolithique et une géométrie de poche flexible. Elle peut également créer un mauvais rapport masse achetée/finie. L'extrusion peut placer le matériau près de parois, rails ou ailettes répétées, mais elle contraint la section transversale et peut encore nécessiter un usinage secondaire substantiel. La tôle ou la plaque plus mince fonctionne bien pour les couvercles amovibles et les panneaux simples lorsque la rigidité, l'assemblage, l'apparence et les joints de mise à la terre restent acceptables.
Je compare l'enveloppe du stock acheté avec la pièce finale avant que l'usinage détaillé des poches ne commence. La disponibilité du stock standard peut importer plus qu'un petit changement de taille finie. L'examen devrait également considérer la tolérance de sciage, le matériau de maintien, le contact du montage et les surfaces qui nécessitent un nettoyage après variation du stock.
Traiter la finition comme une entrée géométrique
Le plan de finition affecte les dimensions, le contact électrique, le contact thermique, l'appariement des couleurs et la manipulation. L'équipe devrait identifier les alésages masqués, les caractéristiques filetées, les plages de mise à la terre, les interfaces thermiques, les points de support et les marques de contact permises avant que les dimensions d'usinage finales ne soient libérées. Le processus ultérieur d'anodisation de l'aluminium ne peut pas corriger un alliage ou une géométrie qui a été choisie sans tenir compte de la finition.
Construire des références autour des interfaces de composants
Créer une carte d'interface mécanique
Le châssis connecte plusieurs chaînes de composants indépendantes. Un bossage de PCB contrôle la hauteur de la carte. Cette hauteur affecte un axe d'interrupteur, le dégagement de l'affichage, le connecteur arrière, la courbure du câble et le jeu du couvercle. Une plage thermique contrôle l'interface du dispositif de puissance, tandis que les pieds ou les équerres de rack contrôlent la manière dont le produit assemblé se positionne dans son installation finale.
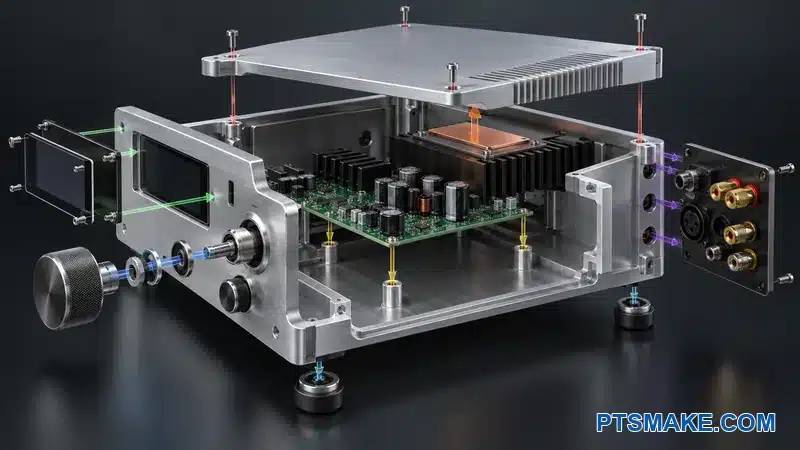
Un tableau d'interface rend ces relations visibles avant que les tolérances ne soient attribuées.
| Interface | Contrôle des caractéristiques du châssis | Informations requises | Exemple de vérification |
|---|---|---|---|
| PCB aux commandes avant | Dessus de bossages, trous de positionnement, face du panneau avant, alésages de commande | Modèles de PCB et de commande validés, empilement de panneaux, dégagement souhaité | Gabarit d'assemblage ou chaîne dimensionnelle définie |
| PCB aux connecteurs arrière | Motif de bossages, face de référence arrière, découpes de connecteurs | Dessin de connecteur du fournisseur, direction d'insertion, accès écrou et câble | Ajustement du connecteur et vérifications de position critique |
| Dispositif de puissance au châssis | Siège du dispositif, plage thermique, motif de fixation | Charge thermique, matériau d'interface, méthode de serrage, température admissible | Validation thermique de surface et d'assemblage |
| Couvercle à la base | Rebord d'accouplement, caractéristiques de positionnement, motif de vis | Intention d'écart, finition, séquence de service, besoin de mise à la terre ou d'étanchéité | Ajustement, écart, continuité ou test d'étanchéité, selon le cas |
| Châssis au produit | Pieds, équerres de rack, points de montage externes | Charge, enveloppe d'installation, références externes | Ajustement d'assemblage et vérification de charge au niveau du produit |
Sélectionner les références à partir de la fonction
Une grande surface plane n'est pas automatiquement la bonne référence primaire. La référence primaire devrait contraindre les degrés de liberté les plus importants et rester pratique à usiner et à inspecter. Un plan secondaire devrait orienter la chaîne de composants, et une référence tertiaire devrait compléter la localisation sans créer de configuration instable ou ambiguë.
Le Norme ASME Y14.5 de cotation et de tolérancement4 fournit le langage commun pour les références et les contrôles géométriques. Le dessin a toujours besoin d'un schéma spécifique au produit. Un symbole ne remplace pas le raisonnement qui relie une tolérance à l'ajustement, à la fonction et à la vérification.
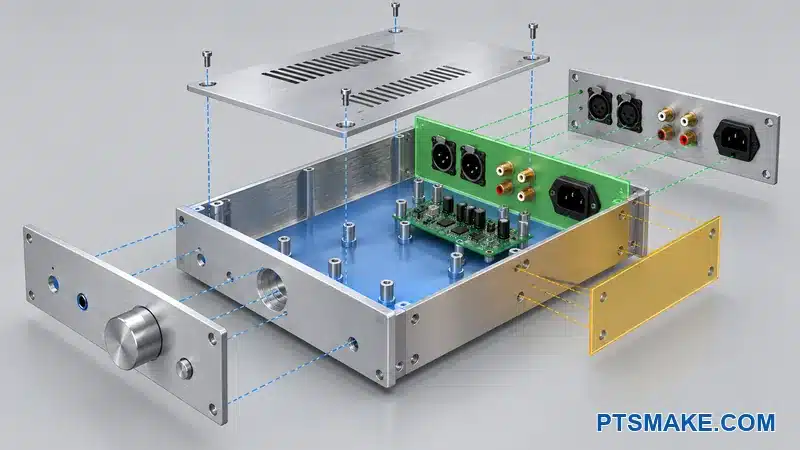
Je commence souvent par le plan de montage du PCB ou thermique lorsqu'il contrôle plusieurs relations fonctionnelles. Une face de connecteur arrière peut devenir la référence secondaire lorsque la projection du connecteur et l'alignement du panneau sont importants. Une caractéristique latérale ou de positionnement peut compléter le cadre de référence. Un autre châssis peut nécessiter un ordre différent car ses équerres de rack, sa face cosmétique avant ou ses points de montage externes portent le principal risque fonctionnel.
Allouer les tolérances en remontant depuis l'assemblage
L'équipe devrait calculer l'erreur d'assemblage admissible en premier. Elle peut ensuite allouer cette erreur à travers les interfaces des composants, du PCB, du châssis, du panneau et des fixations. Cette méthode évite de placer une tolérance de position très serrée sur le châssis tout en ignorant une variation plus importante dans un composant acheté.
Considérons un exemple d'affichage clairement hypothétique. Supposons que le décalage visible acceptable soit défini par l'équipe de conception. L'empilement comprend le module d'affichage, son emplacement sur le PCB, le motif de bossages, les caractéristiques de positionnement du panneau avant et la fenêtre. Le concepteur devrait allouer le décalage disponible entre les cinq contributeurs et inclure le jeu d'assemblage. Une tolérance de fenêtre serrée seule ne peut pas contrôler le dégagement final.
La même logique s'applique aux axes de boutons et connecteurs arrière. Un grand écrou de connecteur peut tolérer une découpe généreuse, tandis qu'un dégagement décoratif étroit peut nécessiter une relation contrôlée avec la face avant. Le dessin devrait distinguer ces besoins.
Chez PTSMAKE, des tolérances aussi serrées que ±0,005 mm peuvent être atteintes, selon le matériau, la géométrie, la taille de la caractéristique, la configuration, le processus, la révision du dessin et la méthode d'inspection. Cette capacité conditionnelle n'est pas une tolérance générale de châssis. Le guide d'usinage CNC à tolérance serrée fournit plus de contexte, mais chaque châssis d'amplificateur a toujours besoin d'un examen individuel de ses capacités.
Rendre le châssis accessible et stable lors de l'usinage
Commencer par l'enveloppe de matière première et le plan de configuration
L'enlèvement de matière n'est qu'un facteur de coût. Le processus de fabrication comprend également la préparation à la scie, le maintien de la pièce, la réorientation, le transfert de référence, l'ébavurage, le nettoyage, la finition et l'inspection. Un grand châssis peut occuper la machine bien avant que l'outil de coupe n'atteigne les caractéristiques qui définissent la fonction.
Je dessine un plan de montage tant que l'architecture est encore ouverte. Le plan identifie les premières surfaces de préhension, les faces exposées dans chaque orientation, les références fonctionnelles réutilisées plus tard, et les zones réservées aux pinces ou aux mors doux. Il montre également si les parois minces finales restent supportées pendant que les caractéristiques critiques sont coupées.
Chez PTSMAKE, nous utilisons le fraisage CNC 3 axes, 4 axes et 5 axes pour différentes géométries. Plus d'axes peuvent améliorer l'accès ou réduire le re-serrage, mais ils ne rendent pas chaque forme intégrée économique. Un panneau séparé peut toujours être la meilleure réponse lorsqu'il ouvre une cavité profonde, protège une face cosmétique, ou simplifie l'assemblage. Le disponible Services d'usinage CNC devrait soutenir la conception plutôt que de la dicter sans raison fonctionnelle.
Ouvrir les cavités profondes à l'ensemble complet de l'outil
Une vérification de dégagement CAO utilise souvent uniquement le diamètre de coupe. L'enveloppe réelle comprend la longueur de la goujure, le col, la queue, le porte-outil, le nez de broche, l'angle d'approche et le chemin des copeaux. La fraise doit atteindre le fond sans que le porte-outil ne frotte une paroi ou que l'outil long ne se plie sous la charge.
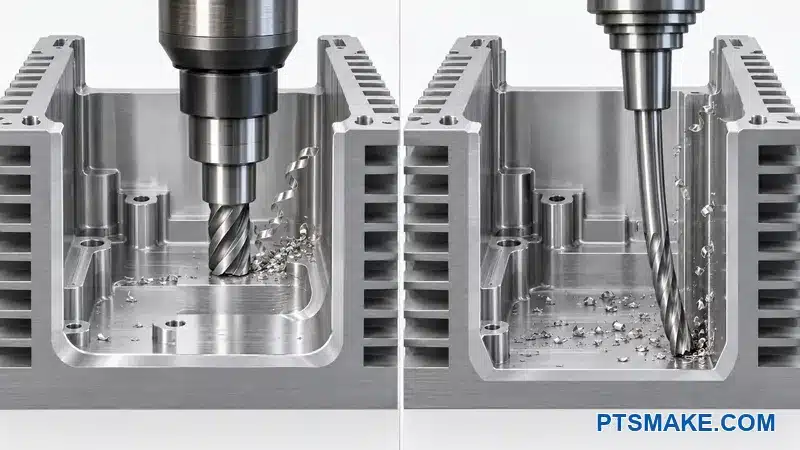
Les fournisseurs d'outils conseillent d'utiliser le porte-à-faux d'outil le plus court possible5 pour améliorer la stabilité. Ce principe rend l'ouverture de la cavité, la hauteur de paroi, le rayon de coin et les marches de plancher des variables DFM importantes. La portée géométrique seule ne garantit pas une coupe stable ou la finition requise.
Donner à chaque caractéristique profonde un chemin d'accès pratique
Un rayon de coin interne plus grand peut permettre une fraise plus rigide. Un plancher étagé peut maintenir la majeure partie de l'usinage à une portée plus courte. Un panneau amovible peut exposer des caractéristiques latérales qui autrement nécessiteraient un outil long ou une autre orientation. Un dégagement local peut créer un dégagement pour le porte-outil sans modifier la conception visible.
Les petits rayons ne devraient rester que là où la fonction les exige. Une fraise ne peut pas produire un coin vertical interne parfaitement net. Un concepteur peut utiliser un dégagement, un chanfrein de pièce d'accouplement ou un insert séparé lorsqu'une pièce d'accouplement carrée doit entrer dans la cavité.
L'évacuation des copeaux change également avec la profondeur. Les copeaux recoupés peuvent endommager la surface et augmenter la chaleur. L'accès au liquide de refroidissement, le flux d'air, le parcours d'outil, l'ouverture de la poche et les exigences de nettoyage devraient être vérifiés ensemble. Un canal étroit et profond qui piège les copeaux peut nécessiter une ouverture plus large ou une division de pièce différente.
Contrôler les parois minces, les planchers et les caractéristiques en relief
Les parois minces peuvent se déplacer sous la force de coupe. Les planchers larges peuvent libérer des contraintes résiduelles ou se déformer après le débridage. Les bossages hauts peuvent vibrer, et les petits rayons de coin peuvent concentrer la charge de l'outil. La même épaisseur de paroi nominale peut se comporter différemment lorsque sa portée, sa hauteur, son support, l'état du matériau, sa tolérance et sa finition changent.
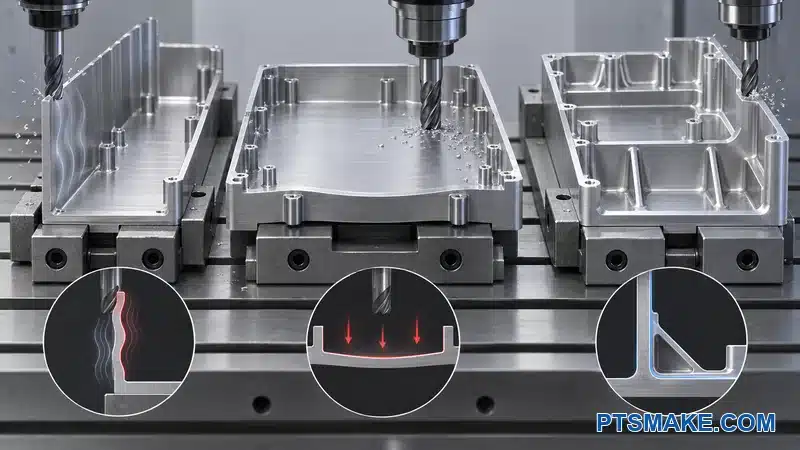
Je n'utilise pas une règle universelle d'épaisseur minimale de paroi pour un boîtier d'amplificateur. Je vérifie le rapport d'aspect de la paroi, la masse adjacente, l'accès de la fraise, la direction de serrage et l'étape à laquelle la paroi devient libre. Un épaississement local peut aider autour des connecteurs ou des vis de couvercle. Les nervures peuvent supporter un panneau large si la fraise peut atteindre les deux côtés et si les transitions ne créent pas de nouvelles contraintes ou de problèmes de finition.
Une comparaison clairement hypothétique illustre la décision. Imaginez deux bases de châssis avec la même enveloppe externe et la même disposition des composants. La version A utilise une poche profonde uniforme et laisse un plancher large et mince. La version B maintient des patins sous le PCB et les interfaces thermiques, ajoute des parcours d'outil ouverts entre eux et sépare un panneau arrière non critique. Un fournisseur peut comparer le stock, les configurations, la portée et le risque de distorsion pour les deux versions. L'exemple ne prédit pas une économie fixe ou un gagnant universel.
Concevoir les fixations, les couvercles et l'accès de service
Construire les bossages en fonction de la charge et de l'accès
Un bossage intégré a besoin d'un support de base suffisant, d'un dégagement d'outil, d'une profondeur de filetage et d'un accès pour l'ébavurage. Un bossage haut et étroit peut économiser une entretoise mais ajouter du broutage et de l'enlèvement de matière. Une entretoise séparée peut simplifier la base, mais elle introduit du matériel acheté, du travail d'assemblage et une autre interface.
La sélection des fixations dépend de plus que le diamètre nominal. Le Manuel de conception des fixations de la NASA6 couvre le matériau, la corrosion, le verrouillage, les inserts, les classes de filetage, le couple et l'arrachement car ces facteurs interagissent. Un châssis d'amplificateur n'a pas besoin de matériel aérospatial par défaut, mais la même approche système empêche un simple choix de vis de devenir un joint faible.
Le concepteur devrait valider l'engagement par rapport à l'état de l'aluminium, la résistance de la vis, la charge, la précharge, les cycles de service, la méthode de formage ou de coupe du filetage et la finition. Les trous borgnes ont besoin d'espace pour la pointe du foret, l'entrée du taraud, les copeaux et tout dégagement de fond requis. Le dessin devrait identifier la norme et la classe de filetage au lieu de laisser l'atelier les déduire. Le guide de tolérance de filetage explique le langage du dessin plus en détail.
Planifier la finition et la maintenance ensemble
L'anodisation peut affecter les filetages et le contact électrique. L'équipe devrait décider si un filetage reste revêtu, reçoit un masquage ou est créé après la finition. Ce choix affecte le comportement à la corrosion, les dimensions, l'apparence, le coût et la surface environnante. Le matériel en acier inoxydable contre l'aluminium nécessite également un examen de corrosion spécifique à l'environnement.
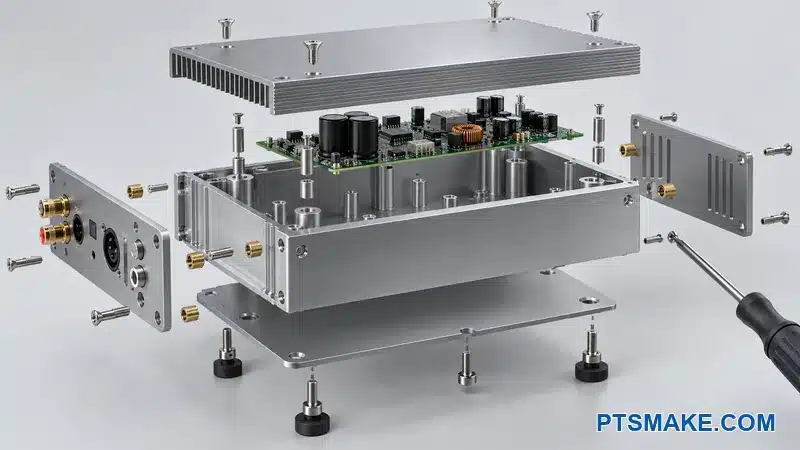
Exécuter la séquence de retrait complète
L'assemblage CAO devrait montrer l'enveloppe réelle du tournevis et de la main. Une vis visible peut toujours être inaccessible après l'installation du transformateur, de la carte ou du connecteur arrière. Un panneau captif peut bloquer le composant suivant. Un câble peut nécessiter plus d'espace de courbure que le modèle ne le permet.
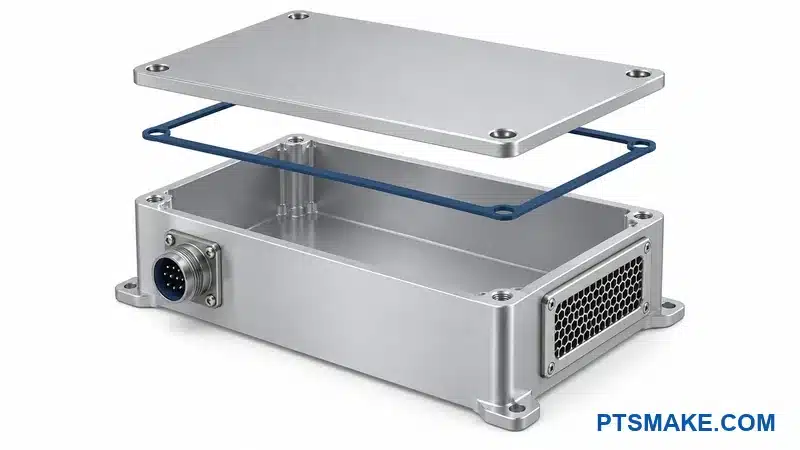
Les couvercles et les joints ont également besoin d'une logique de positionnement. Les vis doivent serrer le panneau, tandis que les épaulements, les languettes, les goujons ou les bords contrôlés peuvent le positionner lorsque l'alignement est important. L'équipe doit définir les jeux et l'affleurement acceptables sur les joints visibles. Elle doit également indiquer quels panneaux sont censés être retirés lors de l'entretien normal.
Si le produit nécessite une protection contre l'intrusion, le boîtier doit être conçu et testé conformément à l'exigence applicable. IEC 605297 classe les degrés de protection fournis par les boîtiers. Un joint CNC ajusté ne crée pas une classification IP à lui seul. La géométrie du joint, la compression, l'état de surface, la charge des fixations, les entrées de câbles, les évents et les tests du produit assemblé font tous partie de l'exigence.
Protéger les interfaces thermiques, de mise à la terre et EMI
Définir la pile thermique avant la spécification d'usinage
Le responsable électrique ou thermique doit fournir les pertes du dispositif, les températures admissibles, les conditions de flux d'air, le matériau d'interface, la méthode de montage et le plan de validation. Le fabricant du châssis peut alors évaluer si les surfaces, parois, ailettes et fixations proposées sont réalisables. Le fabricant ne doit pas inventer une charge thermique à partir de la classe d'amplificateur ou de la puissance marketing seule.
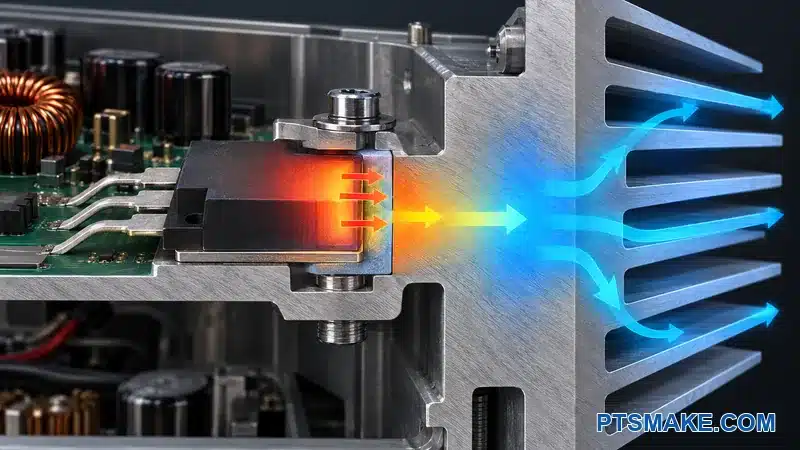
Le chemin thermique peut inclure un boîtier de puissance, un isolateur électrique, matériau d'interface thermique8, une surface usinée, une paroi de châssis, un diffuseur séparé, des ailettes et l'air ambiant. Chaque interface ajoute ses propres conditions de contact et d'assemblage. Le fournisseur de matériaux sélectionné peut spécifier la préparation de surface, la planéité, la pression, l'épaisseur et les exigences de durcissement ou de maintien. Ces instructions spécifiques au produit doivent contrôler le dessin plutôt qu'une valeur de planéité universelle copiée.
L'examen d'usinage se concentre sur les surfaces qui peuvent être contrôlées. Une surface thermique nécessite une relation réalisable avec le dispositif et les fixations. Les marques de coupe, les bavures, les bords relevés et l'accumulation de finition ne doivent pas empêcher le contact prévu. La séquence d'assemblage doit créer une pression répétable sans plier la carte ou le boîtier.
Le dessin doit délimiter la surface thermique et la distinguer des surfaces cosmétiques voisines. Il doit également indiquer si l'exigence de planéité s'applique avant ou après la finition. La méthode d'inspection doit avoir accès à la zone définie. Si le masquage crée un bord relevé ou laisse des résidus, l'assemblage peut basculer même lorsque la surface centrale respecte sa spécification dimensionnelle. L'examen du prototype doit inclure la compression de l'interface et la séquence des fixations.
Les ailettes intégrées peuvent réduire les joints, mais elles peuvent nécessiter un usinage considérable ou restreindre l'accès. Un dissipateur thermique extrudé ou séparé peut réduire l'enlèvement de matière tout en ajoutant une autre interface thermique et de fixation. L'équipe doit comparer ces approches en utilisant le modèle thermique du produit et le plan de test. Le guide de conception de dissipateur thermique peut soutenir cette analyse, mais l'article sur le châssis ne revendique pas de résultat de température.
Cartographier le chemin de l'enceinte conductrice
L'aluminium peut contribuer au blindage lorsque le chemin conducteur assemblé supporte la conception électrique prévue. Blindage électromagnétique9 dépend du comportement du champ, des chemins de retour, du matériau, des ouvertures, des joints et de la fréquence. Une boîte usinée épaisse avec des panneaux mal liés ou des entrées de câbles non contrôlées peut toujours mal fonctionner.
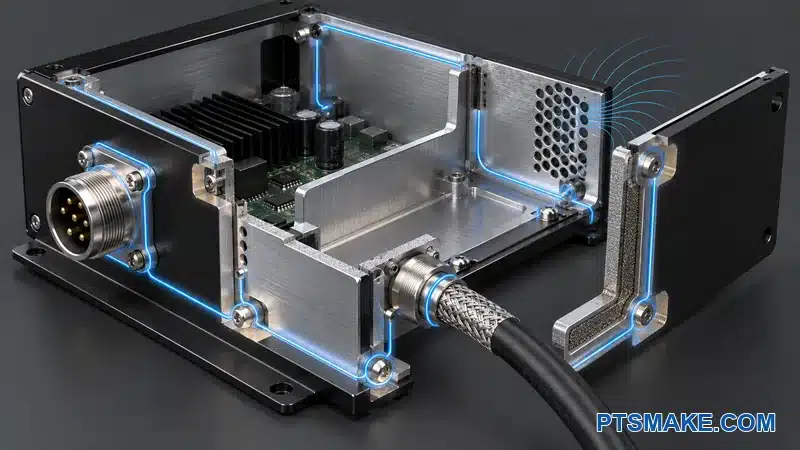
Je cartographie les contacts métal-métal prévus sur la base, les couvercles, le panneau arrière, les coques de connecteurs, les blindages de câbles et toute surface de joint conductrice. Le dessin de finition doit montrer quelles régions restent nues et comment elles sont protégées ou vérifiées. Une tête de fixation peut établir un contact local, mais ce contact ne doit pas devenir une stratégie système accidentelle.
Maintenir la clarté de la responsabilité de fabrication et de conformité
Le dessin du châssis peut contrôler la géométrie des joints, les motifs de trous, les surfaces de contact, le masquage, la géométrie des évents et le matériel d'assemblage. L'équipe électronique contrôle les sources, les chemins de courant de retour, le filtrage, les terminaisons de câbles et la disposition. L'équipe de conformité définit les limites applicables et la configuration de test.
Aux États-Unis, 47 CFR Partie 1510 contient des exigences pour les radiateurs intentionnels, non intentionnels et accidentels. La voie applicable dépend du produit complet et du marché. L'usinage CNC, l'anodisation ou une boîte visuellement fermée ne peuvent garantir la conformité.
Le plan de prototype doit vérifier la continuité là où elle est requise et tester le produit complet dans sa configuration représentative. Les changements de ventilation, la finition des panneaux, le routage des câbles, le matériel alternatif ou une carte PCB révisée peuvent déclencher un autre examen.
Partager la pile thermique et la carte de mise à la terre avec la CAO pour un examen DFM coordonné.
Publier le package de finition, d'inspection et de devis
Convertir l'apparence en exigences contrôlées
Les termes tels que premium, lisse ou noir assorti ne sont pas suffisamment mesurables pour un fournisseur. Le dessin devrait classer les surfaces visibles primaires, les surfaces visibles secondaires, les surfaces cachées et les surfaces fonctionnelles. Il devrait définir la direction de la texture, le traitement des bords, les zones témoins acceptables, les zones de manipulation protégées et les conditions de visualisation utilisées pour l'acceptation cosmétique.
Les exigences d'anodisation nécessitent également une désignation de processus reconnue lorsqu'une spécification s'applique. MIL-PRF-862511, par exemple, couvre plusieurs types et classes de revêtements anodiques pour les applications d'aluminium non architecturales. Un produit audio commercial n'a pas besoin de cette spécification militaire par défaut. L'exigence correcte devrait provenir de l'environnement du produit, de l'objectif d'apparence, des besoins d'usure, du plan de corrosion et du fournisseur de finition.
Différents alliages, états, préparations de surface, géométries de pièces et lots de processus peuvent modifier l'apparence. L'équipe devrait utiliser des échantillons physiques approuvés et définir comment les panneaux sont regroupés lorsque la correspondance des couleurs est importante. Le dessin devrait également identifier les emplacements de support, les cartes de masquage, les trous bouchés, les illustrations de marquage et les surfaces qui ne peuvent pas subir de dommages de contact.
Valider l'assemblage, pas seulement les dimensions libres
Un plan d'inspection devrait relier chaque caractéristique critique à une conséquence de défaillance et à une méthode pratique. Le plan peut inclure l'installation de PCB, l'alignement des commandes frontales, la révélation de l'affichage, l'ajustement du connecteur arrière, les jeux de couvercle, l'accès au pilote, le contact thermique, la continuité de mise à la terre prévue, l'apparence de la finition et l'ajustement du montage externe. Les tests thermiques, de sécurité, EMC et d'ingression au niveau du produit restent la responsabilité des propriétaires qualifiés.
Le premier prototype devrait clore les hypothèses plutôt que de seulement confirmer que le métal a été coupé. L'équipe devrait enregistrer les déviations approuvées et mettre à jour à la fois le modèle et le dessin. Il devrait également définir quels changements nécessitent une revalidation, tels qu'une nouvelle révision de PCB, une source de connecteur, un matériau thermique, un itinéraire d'anodisation, une géométrie de couvercle ou un motif de montage.
Préparer un ensemble de publication contrôlé
Un ensemble prêt pour devis devrait inclure des fichiers CAO 3D natifs ou neutres, des dessins 2D contrôlés, ainsi que le schéma de référence et de contrôle géométrique. Il devrait identifier les dimensions critiques, les fichiers de composants, l'alliage, l'état, les filetages, les inserts, la finition, le masquage et les illustrations de marquage. Il devrait également définir la séquence d'assemblage, les responsabilités d'inspection, la propriété des tests, les quantités et le statut de révision.
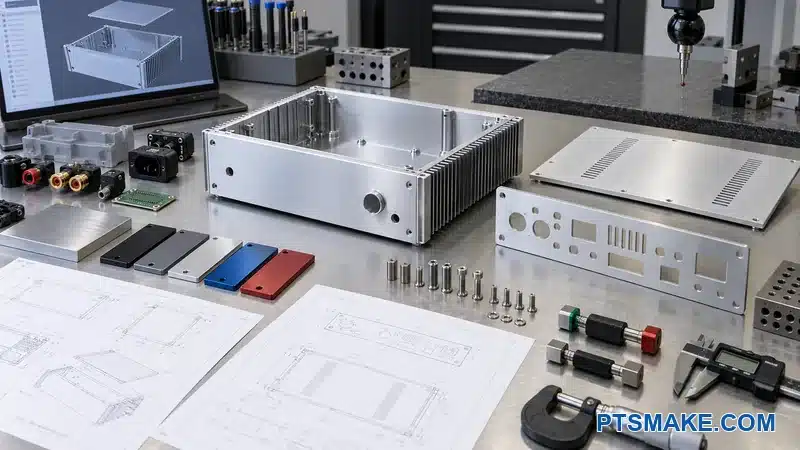
La demande devrait lister les questions non résolues au lieu de les cacher. Un fournisseur peut alors séparer les hypothèses, le coût récurrent des pièces, le travail d'outillage ou de montage, la finition, l'inspection et les facteurs de délai. Cette structure soutient une discussion DFM utile sans publier une réduction de coût universelle ou une quantité de seuil de rentabilité.
Chez PTSMAKE, nous pouvons usiner l'aluminium en utilisant le fraisage 3 axes, 4 axes et 5 axes. L'itinéraire final dépend de la taille réelle du châssis, des caractéristiques, de la quantité, du matériau, de la finition, de la tolérance et du plan d'inspection. Des fichiers complets permettent à cette revue de partir de faits d'ingénierie plutôt que de conjectures.
Demander une revue DFM de châssis d'amplificateur
Envoyez le modèle CAO, les dessins contrôlés, les fichiers de composants, les quantités, les exigences de finition, les entrées thermiques, le plan de mise à la terre et les questions non résolues. J'utiliserai cet ensemble pour identifier les risques d'usinage, d'assemblage, de finition et d'inspection avant que la conception n'atteigne la production.
Ce système distingue les compositions et états d'aluminium enregistrés afin qu'une désignation de matériau communique plus qu'un nom de métal générique. ↩
Les données du producteur montrent que les propriétés sont liées à un alliage, un état, une forme de produit et une condition de section spécifiés. ↩
La réduction des contraintes résiduelles et la planéité contrôlée de la plaque peuvent aider à la stabilité de l'usinage, mais la géométrie finie et le motif d'enlèvement de matière restent importants. ↩
La norme fournit des règles cohérentes pour les références, les contrôles géométriques et l'interprétation des dessins ; le concepteur doit toujours choisir les contrôles en fonction de la fonction du produit. ↩
Un porte-à-faux d'outil plus court améliore généralement la rigidité, c'est pourquoi la profondeur de la cavité, l'ouverture, le dégagement du porte-outil et la géométrie des coins nécessitent un examen combiné. ↩
La fiabilité des fixations dépend du système d'assemblage complet, y compris le matériau, la charge, la corrosion, le verrouillage, le filetage, le couple et les inserts. ↩
Le code IP classe la protection des boîtiers ; une classification s'applique uniquement après que les exigences de conception et de vérification applicables sont satisfaites. ↩
Les produits d'interface thermique ont leurs propres exigences de surface, de pression, d'épaisseur et d'application, de sorte que les données du produit sélectionné devraient guider l'interface. ↩
Blindage conducteur fonctionne par le biais de champ contrôlé et comportement du courant ; joints, ouvertures, mise à la terre et disposition de la source affectent le résultat assemblé. ↩
Les règles s'appliquent à l'appareil réglementé complet et incluent des exigences techniques et administratives qu'un seul dessin de châssis ne peut satisfaire. ↩
La spécification définit plusieurs types et classes de revêtement anodique, donc un dessin doit identifier l'exigence qui correspond réellement à l'application. ↩