
加工および組み立て後、透明なアクリルブロックの検査が困難になることがあります。曖昧な透明度要件は、購入者に費用のかかる紛争と使用できない表示領域を残します。.
簡易回答:アクリルマニホールドの透明度は、表示タスク、マークされたゾーン、材料グレード、および検査条件を通じて指定できます。両当事者は、サンプルと仕上げの制限について合意する必要があります。その後、チームは組み立て、洗浄、および流体曝露後の視認性を検証し、シーリングおよび構造要件を別途評価する必要があります。.
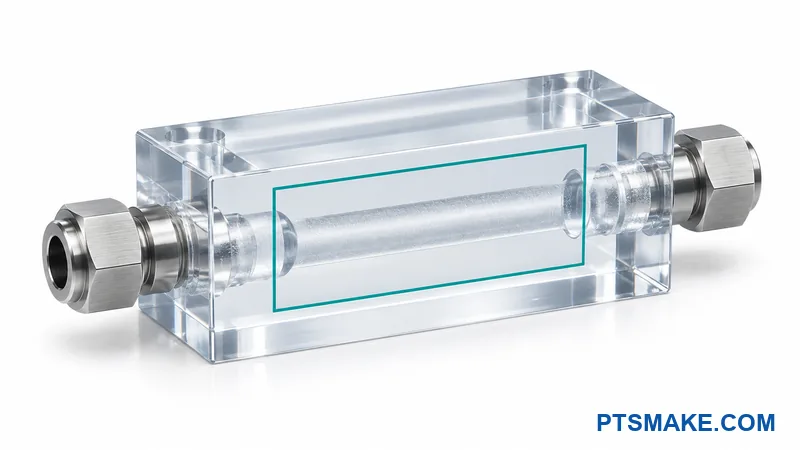
有用な図面は、何が見える状態を維持する必要があるか、そしてそれをどのように判断するかをサプライヤーに伝えます。以下の手順は、その要件をチャネルの形状、仕上げの選択、初回品検査、および完全な見積もり概要に結び付けます。.
マニホールド図面と表示要件を共有してレビューを受けることができます。.
表示タスクによるアクリルマニホールドの透明度の定義
オペレーターまたはセンサーが何を見る必要があるかを明記する
最初の質問は、部品がどれほど光沢があるべきかではありません。最初の質問は、誰かがそれを通して何を見る必要があるかです。閉じ込められた気泡を見つけるために使用される表示領域は、カメラウィンドウとは異なる受入条件を必要とする場合があります。.
製品チームは、ターゲット、その位置、およびそれを見ることにかかる決定を特定する必要があります。ターゲットは、液体の境界、気泡、色の変化、またはセンサーが使用する特徴である場合があります。図面は、必要なビューを名前付きの操作タスクに接続する必要があります。.
私は仕上げラベルを選択する前にそのタスクを記述します。「クリア」や「光学」といった言葉は、どの詳細が見える状態を維持する必要があるかをサプライヤーに伝えません。タスクベースの要件は、両当事者に外観を受け入れるか拒否するかの理由を与えます。.
以下の例は、その区別を示しています。これらは計画の例であり、標準的な受入限界ではありません。.
| 表示タスク | チームが定義する必要があるもの | クリアに見える部品が証明できないもの |
|---|---|---|
| 気泡観察 | 目標気泡サイズ、チャネル位置、背景、および表示状態 | 検査領域外に気泡がないこと |
| 液面または界面観察 | 必要な境界位置と表示方向 | 透明で静止しているように見える液体を流れる実際の流量 |
| 色比較 | 参照色、照明、流体経路、および比較方法 | あらゆる光源下での信頼できる色判定 |
| 汚染観察 | 関連するターゲットタイプ、サイズ、位置、および検出方法 | その方法の検出能力を下回る流体の清浄度 |
| カメラまたはセンサービュー | 実際のデバイス、ターゲット、アライメント、および使用可能な画像基準 | 視覚的な外観のみによるセンサー性能 |
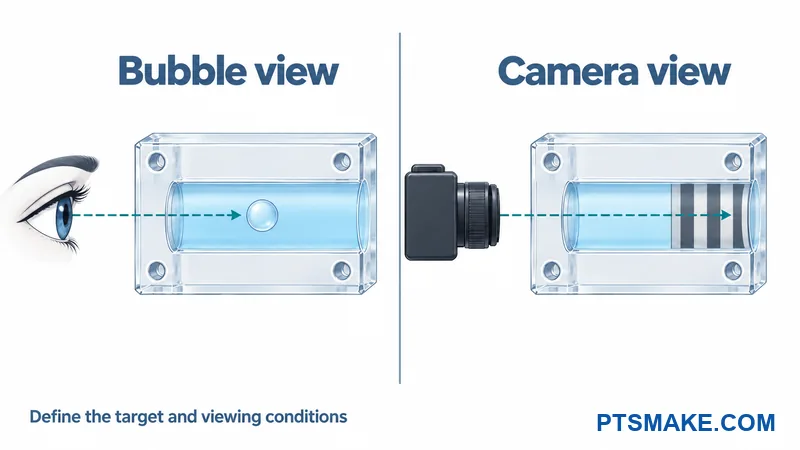
透明なチャネルは、オペレーターがプロセスを観察するのに役立つ場合があります。それは流量測定、粒子測定、またはその他の必要な機器を置き換えるものではありません。設計チームは、そのビューが補助であるか、定義された検出機能の一部であるかを明記する必要があります。.
図面に完全な表示経路をマークする
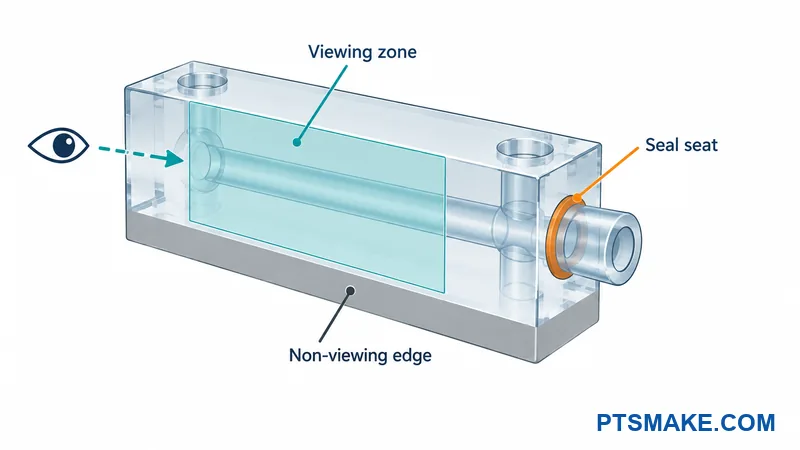
図面には、観察者またはセンサーの位置、ターゲットチャネルセグメント、およびそれらの間の面をマークする必要があります。表示要件はこの完全な経路に適用されます。研磨された外面は、その背後にあるチャネル壁の仕上げや視認性を確立するものではありません。.
各表示ゾーンには、図面および検査計画に表示される識別子が必要です。詳細は、ゾーン境界と意図された観察方向を示す必要があります。異なる表面が異なる目的を果たす場合、「すべての表面が透明」という一般的な注記はほとんど役に立ちません。.
ゾーンマップには、近くの継手、クランプ、ラベル、およびカバーも示す必要があります。これらのアイテムは、設置後に有用なビューを遮る可能性があります。ベンチで検査された緩い部品は、完成品が提供しないアクセスを提供する場合があります。.
表示面をシーリング面および隠れた面から分離する
設計エンジニアは、シーリング面、ポートシート、および位置決め面を別個の機能ゾーンとして識別する必要があります。それらの形状と表面状態には、独自の要件が必要です。視覚的な仕上げ要求は、シールシートまたは位置決めエッジへの変更を静かに許可すべきではありません。.
隠れた面または非表示面は、他の要件が許容する場合、異なる外観の制限を持つことができます。この区別により、サプライヤーは必要な仕上げとオプションの化粧作業を分離するための明確な根拠を得られます。また、品質担当者が各領域に適切な規則を適用するのに役立ちます。.
観察中の部品の状態を定義する
検査計画は、マニホールドが乾燥しているか、充填されているか、洗浄されているか、または完全に組み立てられているかを明記すべきです。意図された流体または承認された代表媒体を特定すべきです。同じ部品でも別の状態では異なって見える可能性があるため、これらの条件は表示要件に属します。.
チームはまた、設置前、通常使用中、またはサービス中に表示が必要かどうかを明記すべきです。各要求される状態には適切な証拠が必要です。1つの都合の良い角度からの写真が承認の唯一の根拠となるべきではありません。.
PMMAグレードと使用条件の確認
実際の在庫の証拠を要求する
PMMAは、一般的にアクリルと呼ばれる材料ファミリーです。買い手は、必要な在庫グレードを指定するか、サプライヤーが代替案をどのように提案できるかを定義すべきです。見積もりには、メーカー、グレード、在庫形態、および関連する材料文書を明記すべきです。.
アン アクリルシートの仕様1 購入するシートを定義するのに役立ちます。ASTM D4802は汎用メタクリレートシートをカバーしていますが、特定の流体システム用の完成したマニホールドを認定するものではありません。エンジニアは、提案された仕様が実際の在庫と用途に適合するかどうかを確認すべきです。.
原材料の光学データは、規定された測定条件下での材料を記述します。それらは、ドリル加工されたチャネル、完成したポート、または組み立てられたブロックを通じた視界を確立するものではありません。サプライヤーは、その材料の証拠を、実際に引用されているグレードと厚さに結びつけるべきです。.
より広範な アクリルCNC加工の考慮事項 設計議論の背景を提供します。マニホールドには依然として独自の視認性およびサービス要件が必要です。一般的な材料または加工に関するアドバイスは、そのレビューに取って代わるべきではありません。.
すべての流体と洗浄の曝露をリストする
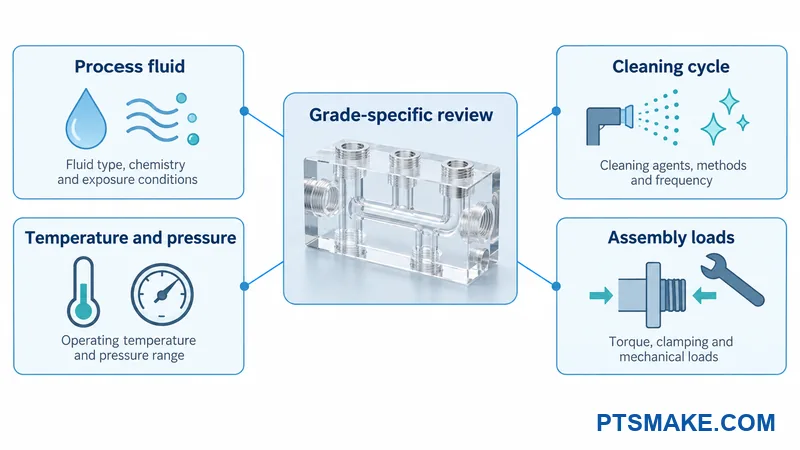
買い手は、プロセス流体、濃度、可能性のある添加剤、および洗浄方法を提供すべきです。レビューにはまた、組み立てからの残留物、シーラント、潤滑剤、および視認領域に接触する材料を含めるべきです。これらの詳細は、担当エンジニアが実際の曝露を評価するのに役立ちます。.
耐薬品性2 特定の材料と化学物質に依存します。PLEXIGLASのガイダンスは、そのグレードを区別し、それらを損傷する可能性のある物質を特定します。そのガイダンスは、負荷がかかった未指定のマニホールドに対する互換性を確立するものではありません。.
サービス概要には、温度、圧力または真空条件、曝露期間、予想されるサイクル、および意図された耐用年数を含めるべきです。買い手は、どの条件が同時に発生するかを特定すべきです。短時間の室温接触チェックは、使用中の組み立て部品の繰り返しの洗浄とは異なります。.
材料データを開始証拠として扱う
材料サプライヤーの推奨事項は、指定されたグレードのテスト計画に情報を提供すべきです。製品のエンジニアリングオーナーは、その用途にどのような追加の証拠が必要かを決定すべきです。一般的な互換性チャートは、組み立て応力、シーリング、および耐用年数に関するすべての疑問を解決できるわけではありません。.
PMMAが複合要件を満たせない場合、チームは仕上げ仕様を確定する前に、材料または製品コンセプトをレビューすべきです。代替案は、視認性、形状、コスト、および接合オプションを変更する可能性があります。買い手は、文書化されていない代替品を受け入れるのではなく、それらのトレードオフを承認すべきです。.
仕上げ前のチャネル視線とポート負荷のレビュー
実際の形状と設置されたアクセスを確認する
サプライヤーは、CADモデルと視認ゾーン図面を一緒に必要とします。モデルはチャネルの形状を示し、図面は、その形状がユーザーに何を見せる必要があるかを説明します。どちらの文書も他方を完全に置き換えるものではありません。.
レビューは、チャネルの深さ、チャネルの交差、局所的な壁厚、およびターゲットと観察者の間の経路をカバーすべきです。近くのチャネルまたは湾曲した表面は、特徴を区別しにくくする可能性があります。チームは、透明な材料があらゆる光学的な障害物を取り除くと仮定するのではなく、実際の視界を評価すべきです。.
モデルは、アクセスに影響を与える場合、周囲のハードウェアを含めるべきです。取り付けブラケット、ケーブル、フィッティング、またはラベルが視認ゾーンを覆う可能性があります。設計はまた、意図された検査または洗浄方法のために実用的なアクセスを残すべきです。.
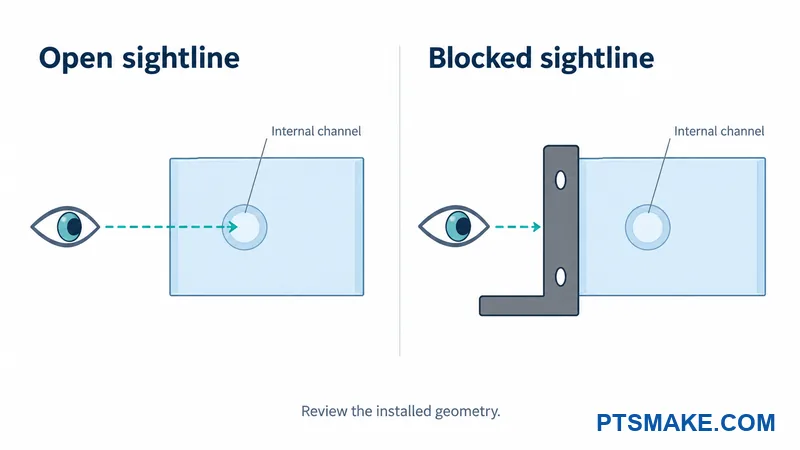
サプライヤーは、提案された仕上げのためにどの表面に到達できるかを特定すべきです。アクセス可能な外面と深い内部ボアは異なる仕上げ条件を提示します。見積もりは、提案された結果がサンプル試行に依存する場所を明記すべきです。.
必要な視界は用途にも依存します。 鉄道機器における透明マニホールドの用途 の議論は、1つのセクター固有のコンテキストを提供します。異なる製品には、独自のサービス条件、アクセス要件、および受け入れ計画が必要です。.
視界が不確実な場合は代表的なサンプルを使用する
私は、研磨された平らなクーポンだけでなく、困難な視認経路を含むサンプルを要求するでしょう。そのサンプルは、関連する厚さ、チャネル位置、内部表面状態、および仕上げを代表すべきです。そのハードウェアが視界に影響を与える場合、近くのハードウェアも含むべきです。.
単純なクーポンは、限られた材料または仕上げの質問に答えることができる。それは、それが含まない形状を通しての視認性を証明することはできない。サンプル要求は、サンプルがどの質問に答えるか、そしてどの質問が未解決のまま残るかを述べるべきである。.
異なるチャネル経路または建設方法がアクセスを改善するかもしれない。それはまた、シーリング、清浄度、強度、または検査の必要性を変更するかもしれない。設計所有者は、サプライヤーが製造経路を変更する前に、完全なトレードオフを承認すべきである。.
タップ加工されたポート、フィッティング、およびシールを一緒にレビューする
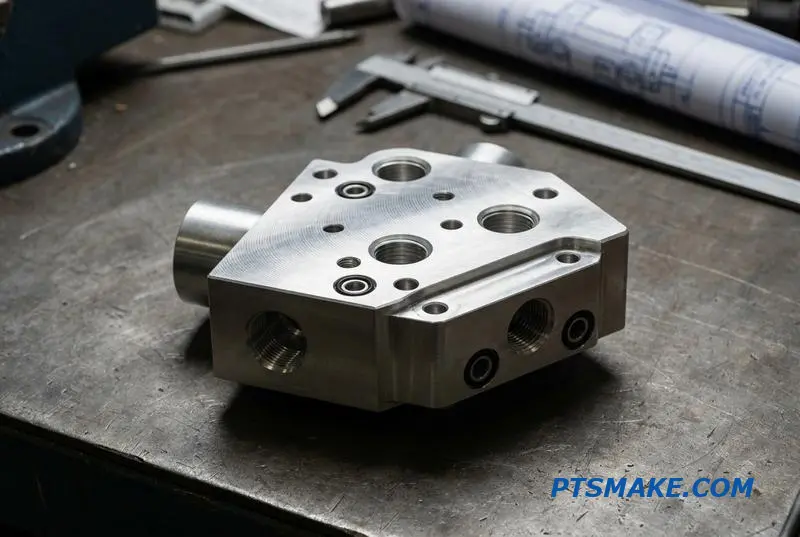
フィッティングスケジュールは、実際の接続、シール配置、および取り付け方法を特定すべきである。サプライヤーは、公称穴サイズからこれらの詳細を推測すべきではない。図面と組み立て指示は、同じインターフェースを記述する必要がある。.
PLEXIGLAS接合ガイドは、 ねじ接続と切削ねじから生じる応力について警告している3. 。それは、結果として生じる応力が過小評価される可能性があるため、そのシートの文脈においてねじを切削することに反対している。その警告は、設計がタップ加工されたアクリルポートを提案する場合に検討に値する。.
そのガイドはマニホールド固有のポート標準ではない。買い手は、選択されたグレード、形状、フィッティング、シール、および使用条件について助言を要求すべきである。直接ねじ、インサート、およびその他の接続はそれぞれ承認された設計を必要とし、どれも普遍的な解決策として提示されるべきではない。.
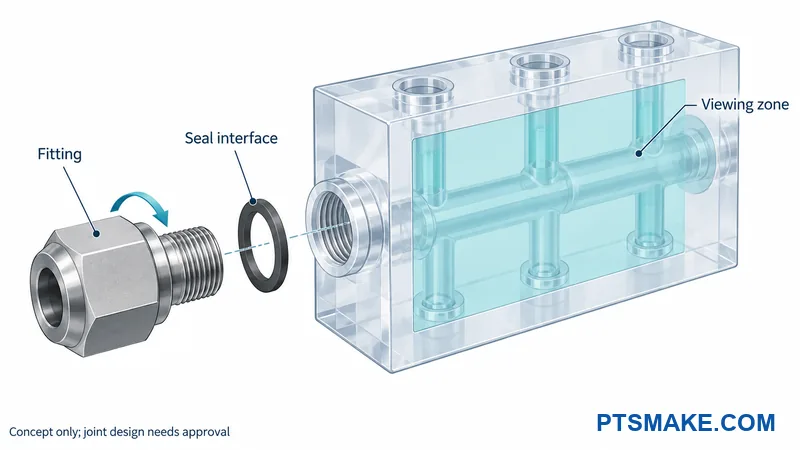
その図は、一つの可能な配置のみを示している。それはねじの形状、シールタイプ、または取り付けトルクを規定していない。.
組み立てレビューは、フィッティングの重量、取り付けられたチューブ、外部荷重、および予想される接続サイクルを含めるべきである。設計チームは、ポートが一度組み立てられるのか、それともサービス中に繰り返し開かれるのかを述べるべきである。選択されたインターフェースはそれらの条件に対処しなければならない。.
品質計画は、許容される表面マークと、ポート近くの疑わしい亀裂やクラックを区別すべきである。外観参照サンプルは構造的欠陥を許容可能にするものではない。責任あるエンジニアは、疑わしい兆候がどのように扱われるかを定義すべきである。.
代表的な組み立て済み初回品は、要求される視認性チェックと合意された漏れまたは圧力評価の両方を受けるべきである。買い手とサプライヤーは、サンプルが製造される前に、方法と受け入れ基準を決定すべきである。.
各機能表面の仕上げの選択
プロセスを選択する前に結果を比較する
仕上げラベルは、指定された場所での要求される結果を記述すべきである。サプライヤーはその後、その設備、材料、および形状に適したプロセスを提案できる。買い手は、合意されたサンプルまたは適切な測定を通じてその結果を承認すべきである。.
以下のカテゴリは記述的な例であり、標準化された光学グレードではない。.
| 仕上げ目標 | 使用目的 | 要求すべき証拠 | 分離すべき見積もり事項 |
|---|---|---|---|
| 機械加工されたままの表面 | そのゾーンを通しての視認性は要求されない、その他の機能に従う | 合意された表面外観および機能チェック | ベース機械加工および必要なエッジ処理 |
| 目視で透明な面 | アクセス可能な領域を通じた、定義された人間の観察タスク | 合意された条件下で観察される代表的なサンプル | 仕上げ領域、アクセス、取り扱い、および検査 |
| 局所的な光学窓 | 定義されたカメラまたはセンサーの観察経路 | 指定されたデバイスまたは承認された方法を使用した証拠 | 局所的な仕上げ、光学的な検証、および保護 |
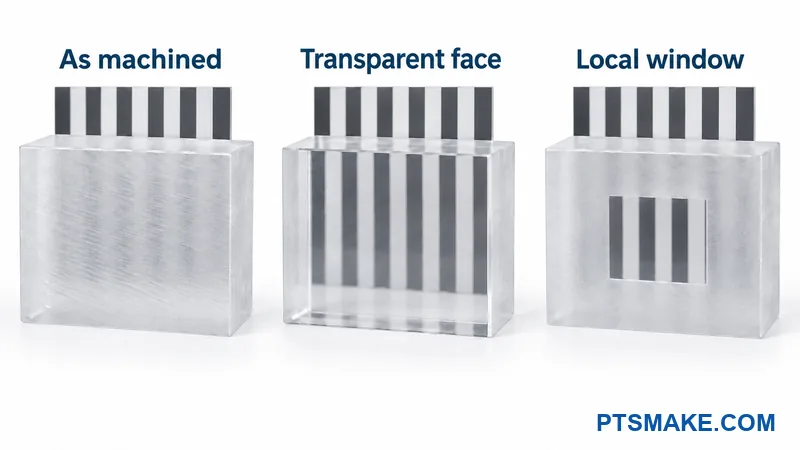
仕上げの比較は、観察経路全体をカバーすべきである。明瞭な前面は、ドリル穴の見た目を確立しない。供給者は、機械加工されたまま残っている内部表面を特定し、それが提案された観察タスクにどのように影響するかを説明すべきである。.
寸法および隣接する機能領域を保護する
材料メーカーの エッジおよび表面仕上げのガイダンス4 いくつかの仕上げ結果を記述している。また、過度の熱や一部の仕上げ作業が応力を導入する可能性があると警告している。これらの点は、プロセスレビューを支持するものであり、すべてのマニホールドに対する単一の研磨レシピではない。.
図面は、仕上げ後にどの寸法と表面状態が適用されるかを明記すべきである。供給者は、シールシート、ポートの詳細、および位置決め機能をどのように保護するかを説明すべきである。仕上げによって必要なインターフェースが変更された場合、視覚的に改善された部品であっても受け入れられない場合がある。.
買い手は、提案された仕上げが再現可能であることを供給者がどのように確認するかを尋ねるべきである。有用な証拠には、代表的なサンプル、定義されたプロセス範囲、および実用的な検査方法が含まれる。研磨されたシートの一般的な写真は、困難なチャネルの質問に答えるものではない。.
見積もりは、基本的な機械加工とオプションの仕上げおよび追加の検証を区別すべきである。供給者は、コストとリードタイムに影響を与えるサンプル作業、追加の取り扱い、または検査を明記すべきである。買い手は、同じ要件に対応する提案を比較できる。.
問い合わせ時に、マーキングされた観察ゾーンと好ましい参照サンプルを含めることができる。.
透明度を受入基準にする
参照と再現可能な観察に合意する
買い手と供給者は、生産前に許容される観察が何であるかについて合意すべきである。合格記録は、観察ゾーン、ターゲット、部品の状態、および検査方法を特定すべきである。記録はまた、境界線上の結果を承認できる人物の名前も記載すべきである。.
マスターサンプルは、視覚的な要件を理解しやすくすることができる。両者は、その改訂版とそれが表す状態を特定すべきである。異なるグレード、厚さ、またはチャネル形状からの参照は、注文されている部品を表さない可能性がある。.
サンプルペアは、1つの理想的なサンプルよりも有用である可能性があります。チームは、その区別が実用的な場合、許容可能な境界の例と却下された例を保持できます。どの例も合意されたレビューから来なければなりません。生成されたイラストは、物理的な受諾証拠として機能することはできません。.
検査設定は、照明、背景、観察方向、距離、および許可された補助具を定義すべきである。チームは、観察者が部品を回転させたり角度を変更したりできるかどうかを明記すべきである。そうでなければ、ある人が意図された条件下で別の人が見ることができない特徴を承認する可能性がある。.
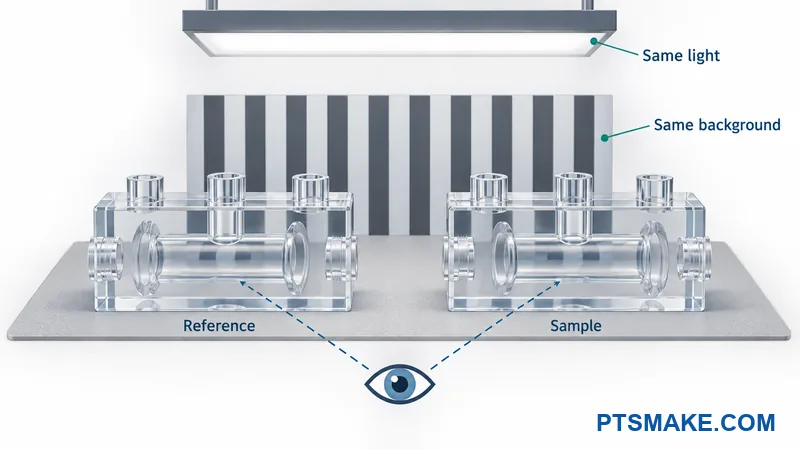
設定には、その出力が合格を決定する場合、実際のカメラまたはセンサーを含めるべきである。人間の観察者と画像装置は、反射、コントラスト、および歪みに異なる反応を示す可能性がある。合格方法は、意図されたタスクに従うべきである。.
ゾーンごとに欠陥の限界を定義する
品質チームは、関連する欠陥タイプを平易な言葉で定義すべきである。これらには、検査された表面上の目に見える工具痕、傷、ヘイズ、研磨痕、または汚染が含まれる場合がある。合意は、どの兆候がクリーニング、さらなるレビュー、または不合格を必要とするかを説明すべきである。.
欠陥の位置は、その見た目と同じくらい重要である。観察経路外のマークは許容される場合があるが、同様のマークがターゲットを隠す場合がある。計画は、曖昧な外観ルールをどこにでも適用するのではなく、各限界をゾーンとタスクに結びつけるべきである。.
| 合格項目 | 合意が記録すべきこと |
|---|---|
| 観察機能 | ターゲット、関連する位置、および必要な観察またはデバイス出力 |
| サンプルの識別 | 部品番号、改訂版、材料、仕上げ、および承認所有者 |
| 観察設定 | 光、背景、方向、距離、および許可された補助具 |
| 検査状態 | 清潔さ、マスキング除去、流体状態、継手、および組み立て状態 |
| 欠陥判定 | ゾーン固有の限界および不確かな兆候に対する経路 |
| トレーサビリティ | サンプルまたはバッチの識別、検査結果、および承認された逸脱 |
写真は、その照明、角度、および部品の状態が特定されていれば、記録をサポートできる。それらは、合意された物理的な比較または測定を黙って置き換えるべきではない。カメラの露出および画像処理も、あるマークの見かけの視認性を変更できる。.
その適用範囲が合致する場合にASTM D1003を使用する
ヘイズおよび光透過率5 は異なる特性である。ASTM D1003は、適切な平面透明プラスチック試験片のための方法を提供する。その公開された適用範囲はヘイズおよび透過率測定を記述する。それは、ある完成したアクリルマニホールドのための普遍的な受入限度を設定しない。.
ある試験ラボは、その提案された表面または試験片がその方法に合致するかどうかを確認すべきである。ある湾曲した内部チャネルまたは厚い複雑なアセンブリは、自動的にある平板解釈を受けるべきではない。その購入者は、試験片の準備およびその結果がその完成した観察タスクにどのように関連するかについて合意すべきである。.
ある平面の証拠クーポンは、有用なプロセスまたは材料の証拠を提供できる。それは、そのマニホールド内のすべての内部表面、嵌合荷重、または光路を再現しない。その受入記録は、その制限を可視に保つべきである。.
不確実な結果を誰が解決するかを決定する
私は、そのサンプルが承認されている間に、そのエスカレーション経路について合意するだろう。その供給者は、誰が逸脱を受け入れることができるか、およびその人がどの証拠を必要とするかを知るべきである。その記録は、ある承認がある部品、あるバッチ、または改訂された要件に適用されるかどうかを明記すべきである。.
ある供給者は、寸法および他の機能に与えるその影響を理解せずに、ある境界線の観察領域を修理すべきではない。その購入者は、いつ再加工が承認を必要とするか、およびどのチェックをその後繰り返す必要があるかを定義すべきである。その最終決定は、その実際の部品およびその状態を参照すべきである。.
組み立て済みおよび曝露された初回品の検証
ある定義された製造記録で始める
最初の製品は、意図された生産材料、形状、仕上げ、フィッティング、シール、および組み立て方法を表すべきである。製造記録はそれらの改訂を特定すべきである。異なるインターフェースを持つ明確な表示サンプルは、意図された製品に関するすべての質問に答えることはできない。.
買い手は、検証計画のためにエンジニアリングおよび品質の担当者を指名すべきである。これらの担当者は、テストが開始される前に、質問、条件、順序、および受け入れ基準を定義すべきである。加工サプライヤーは、どのチェックを自身が行い、どのチェックが別の当事者に属するかを知る必要がある。.
ベースラインの目視チェックは、指定された仕上げおよびクリーニング工程後の状態を記録すべきである。記録は、すでに存在するマークを特定すべきである。このベースラインは、チームが既存の兆候と後で現れる変化を区別するのに役立つ。.
計画は、テストが同じサンプルを使用するか、別々の代表サンプルを使用するかを述べるべきである。順序は結果に影響を与える可能性があるため、レポートは実際の順序を記録すべきである。以前の条件で完了したテストは、正当な理由なしに後の条件の証拠として記述すべきではない。.
フィッティング取り付け後の部品のチェック
組み立てられたチェックは、承認されたフィッティングおよびシール配置を使用すべきである。組み立て記録は、取り付け手順および必要な管理を特定すべきである。図面だけでは、最初の製品が意図どおりに組み立てられたかどうかを示すことはできない。.
観察者は、組み立てられた状態での必要な目視タスクを繰り返すべきである。チェックには、フィッティング、ブラケット、およびチューブの周囲へのアクセスが含まれるべきであり、それらの項目が視界に影響を与える場合である。また、エンジニアリングレビューが必要な新しい白化、ひび割れ、クレーズ、または歪みを記録すべきである。.
チームは、シールおよび圧力関連の要件を外観とは別に評価すべきである。目に見えるチャネルは、漏れ限界、圧力定格、または耐用年数を証明しない。責任あるエンジニアは、意図された職務に対する適切な方法、条件、および受け入れ基準を定義すべきである。.
記録は、目視結果と漏れまたは構造結果を区別すべきである。ある列での合格結果が、自動的に他方を承認すべきではない。失敗した、または不確実な結果は、設計がリリースされる前に文書化された決定を必要とする。.
関連するクリーニングおよび流体曝露を含める
材料レビューは考慮すべきである 応力および化学物質曝露に関連するクレーズ6. 。プラストライトは、連続鋳造アクリルに関する技術速報でその相互作用を説明している。その例は、複合条件のレビューを支持し、すべてのPMMAマニホールドの結果を予測するものではない。.
検証計画は、実際のクリーナーまたは承認された代表者、濃度、温度、接触時間、および関連するサイクルを特定すべきである。また、曝露中に部品が負荷されているか組み立てられているかを述べるべきである。チームは、代替流体または短縮されたテストを正当化すべきである。.
オペレーターは、合意されたクリーニング、すすぎ、および乾燥の順序に従うべきである。異なるクリーナーまたは追加の研磨工程は、評価されている条件を変更する。レポートは、それらを承認されたプロセスとして提示するのではなく、そのような逸脱を記録すべきである。.
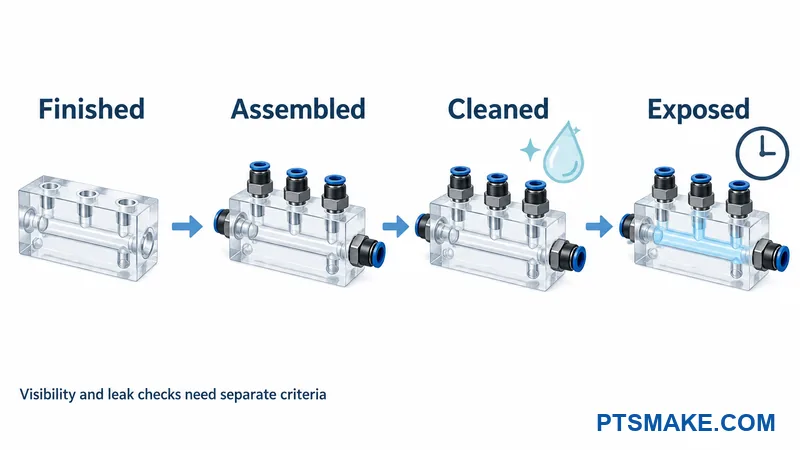
各チェックが何を確立するかを記録する
以下の記録は、目視に関する質問と他の製品要件を分離する。プロジェクトチームは実際の方法と制限を提供する。.
| チェックポイント | 目視証拠 | 別個の機能証拠 |
|---|---|---|
| 仕上げ済みベースライン | 合意された視点および既存の表面兆候 | 寸法および指定された表面特徴 |
| 組み立てられた状態 | アクセス、ターゲットの視認性、およびインターフェース付近の新しい兆候 | 組み立て記録および合意されたシールまたは圧力評価 |
| 承認されたクリーニング | 記載されたクリーニングおよび乾燥シーケンス後の視点 | 必要な残留物または清浄度評価 |
| 関連する流体曝露 | 指定された曝露後の視点および材料の状態 | 必要なシール、寸法、または機械的再評価 |
検証担当者は、証拠の範囲外に残るものを述べるべきである。短い初回品試行は、長期的な耐用年数を確立することなく、仕上げに関する質問に答えることができる。リリース決定は、実際に実行された作業の範囲と一致すべきである。.
見積もり準備完了の透明度概要を送付
サプライヤーに同じ要件を与える
完全なRFQは、サプライヤーに同じ目視タスクと受け入れ条件を見積もりさせる。買い手は、現在の3Dモデル、管理図面、およびゾーンマップを一緒に送るべきである。パッケージは、サプライヤーのフィードバックが必要な未回答の質問を特定すべきである。.
概要には以下の入力を含めるべきである。購入者は、要件を述べずに残す代わりに、項目を未解決としてマークし、提案を要求できる。.
| RFQ入力 | サプライヤーが必要とする情報 |
|---|---|
| 部品定義 | モデル、図面改訂、数量、および関連するアセンブリビュー |
| 素材 | 必要なPMMAグレード、在庫形態、証拠、および代替承認ルート |
| 表示タスク | ターゲット、目視検査ゾーン、方向、設置アクセス、および検査状態 |
| インターフェース | ポート、フィッティング、シール、近くのハードウェア、およびアセンブリまたはサービスサイクル |
| サービス条件 | プロセス流体、クリーナー、濃度、温度、圧力、および曝露プロファイル |
| 仕上げおよび受け入れ | ゾーン固有の結果、参照サンプル、検査方法、および決定権者 |
| 検証範囲 | 代表サンプル要件、割り当てられたテスト、記録、およびリリース基準 |
| 配送保護 | 承認された清浄状態、表面保護、梱包、および識別 |
概要 カスタムマニホールドの要件 問い合わせに対するサービスコンテキストを提供します。見積もりには、提案された材料、形状、仕上げ、および検証作業が含まれているかどうかを明記する必要があります。.
基本作業と追加証拠の分離
見積もりは、機械加工と仕上げ、サンプル試作、および追加検証を区別する必要があります。各項目には明確な範囲と担当者を定めるべきです。内部チャネルの仕上げや必要なサンプルチェックが除外されている場合、低価格の評価は困難です。.
サプライヤーは、見積もりの背後にある仮定を明記する必要があります。例としては、アクセス可能な表示面、顧客提供の参照、または購入者によって実行される検証が含まれます。購入者は、その仮定を解決してから、そのオファーを完全な生産コミットメントとして扱うべきです。.
バッチ間の承認された外観を保護する
配送要件は、梱包材、保護フィルム、および取り扱い材料との接触に対処する必要があります。これらの材料がアクリルに接触する場所では、適合性のレビューが必要です。サプライヤーは、部品がどのような状態で到着するか、および保護材をどのように除去すべきかを特定する必要があります。.
リピートオーダー記録は、承認されたグレード、仕上げ範囲、参照サンプル、および検査条件を保持する必要があります。材料、フィッティング、クリーナー、または仕上げ経路の変更は、関連するレビューを受けるべきです。保持されたサンプルと管理された図面は、その決定のための安定した基盤を両者に提供します。.
アクリルマニホールドの表示要件について話し合う
モデル、表示ゾーン、PMMAグレード、流体および洗浄条件、フィッティングの詳細、数量を送信できます。お問い合わせでは、見積もり範囲のレビューと、代表的なサンプルが必要な仕上げまたは検証の質問の特定をPTSMAKEに依頼できます。.
ASTM D4802は一般的なアクリルシートの仕様です。その公開範囲は、特定の流体または表示タスクに対する機械加工されたマニホールドの適合性を確立するものではありません。. ↩
耐薬品性は、材料が特定の曝露にどのように反応するかを記述します。グレード固有のガイダンスは、実際のサービス条件に対してまだレビューが必要です。. ↩
PLEXIGLAS接合ガイドは、ねじ荷重について議論し、シート用途での切削ねじに注意を促しています。そのガイダンスはインターフェースレビューの理由であり、マニホールドポートの仕様ではありません。. ↩
ACRYLITE仕上げガイドは、表面およびエッジ処理と関連する応力に関する懸念を記述しています。複雑なチャネル内部へのアクセスや透明性を保証するものではありません。. ↩
ヘイズは光散乱に関係し、光透過率は人間の視覚に合わせて重み付けされた透過光に関係します。ASTM D1003は適切な平面試験片に適用され、このマニホールドの許容限界を定義するものではありません。. ↩
クレイジングは微細な亀裂のネットワークとして現れます。Plaskoliteの速報は、連続鋳造アクリルの文脈における応力と化学的曝露を説明しています。異なるグレードまたは組み立てられたマニホールドには、独自のアプリケーションレビューが必要です。. ↩