
Perché la lavorazione CNC del PEEK costa così tanto e quando vale ogni singolo centesimo?
Ricevere un preventivo per il PEEK a 10 volte il prezzo dell'alluminio sembra un pugno. Hai bisogno della resistenza al calore, della stabilità chimica, delle prestazioni di usura, ma lo shock del prezzo ti fa riconsiderare l'intero progetto. E il fornitore sbagliato creperà, deformerà o finirà a gesso i pezzi che non puoi permetterti di scartare.
La lavorazione CNC del PEEK vale il costo quando i pezzi sono esposti a sostanze chimiche aggressive, alte temperature superiori a 250°C, cicli di usura intensi o richieste di sostituzione del metallo. Per prototipi, guarnizioni, sedi valvola e boccole per robot, il PEEK lavorato batte lo stampaggio in termini di tempi di consegna e tolleranza, se il fornitore controlla stress, utensili e ricottura.
In questa guida, ti illustrerò dove il PEEK si guadagna davvero il suo prezzo, dove i polimeri più economici funzionano altrettanto bene e cosa chiedere ai fornitori affinché i tuoi pezzi non falliscano all'arrivo. Approfondiamo.
Perché i pezzi in PEEK costano 10 volte di più dei loro gemelli in alluminio
Quando si confrontano i preventivi, la differenza di prezzo è netta. Un pezzo in PEEK può facilmente costare dieci volte di più del suo gemello identico in alluminio 6061. Questo non è un ricarico arbitrario; riflette differenze fondamentali nel materiale e nella complessità di produzione. L'alto costo della lavorazione CNC del PEEK si riduce a pochi fattori chiave.
I principali fattori di costo
Il fattore principale è la materia prima. Il polimero PEEK è significativamente più costoso per chilogrammo rispetto al lingotto di alluminio. In secondo luogo, la lavorazione del PEEK è molto più impegnativa. Richiede conoscenze e attrezzature specializzate per gestire le sue proprietà. Infine, l'usura degli utensili è molto più elevata, aumentando il costo operativo.
PEEK vs. Alluminio: Analisi dei costi
| Fattore di costo | PEEK (Polietereterchetone) | Alluminio (6061) |
|---|---|---|
| Costo della materia prima | Molto alto | Basso |
| Lavorabilità | Difficile, richiede cure speciali | Facile, ben compreso |
| Usura degli utensili | Elevata, natura abrasiva | Basso |
| Tempo di ciclo | Più lento, richiede velocità inferiori | Veloce |
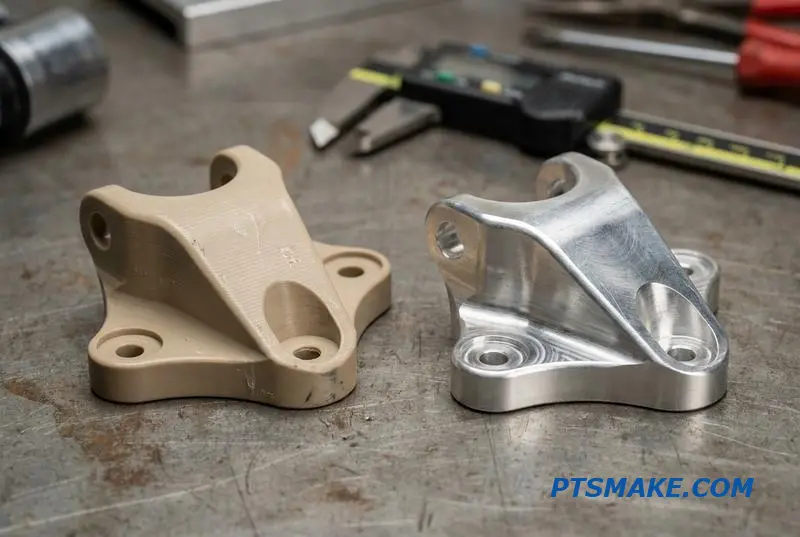
L'alto prezzo del PEEK è direttamente collegato alle sue proprietà uniche, che lo rendono difficile da lavorare. A differenza dell'alluminio, il PEEK ha una conduttività termica molto bassa. Ciò significa che il calore generato durante il taglio non si dissipa facilmente attraverso il materiale. Invece, si concentra sulla punta dell'utensile, rischiando di fondere il PEEK o di danneggiare l'utensile da taglio.
Approccio di lavorazione specializzato
Una lavorazione CNC del PEEK di successo richiede velocità e avanzamenti attentamente controllati per prevenire l'accumulo di calore. Spesso richiede utensili specializzati in carburo o rivestiti di diamante che resistono alla natura abrasiva del materiale. Un utensile standard in acciaio ad alta velocità utilizzato per l'alluminio si smusserebbe quasi istantaneamente, portando a una scarsa finitura superficiale e a imprecisioni dimensionali. Questa utensileria specializzata e il processo più lento aumentano direttamente il costo complessivo del pezzo.
Scarti e controllo del processo
Inoltre, l'alto costo della materia prima significa che qualsiasi pezzo scartato rappresenta una significativa perdita finanziaria. Ciò richiede un controllo del processo estremamente rigoroso e operatori esperti. Quando lavoriamo il PEEK presso PTSMAKE, teniamo conto di queste considerazioni per garantire che ogni pezzo soddisfi le specifiche senza errori costosi. Il Temperatura di transizione del vetro1 del PEEK gioca anche un ruolo critico, poiché la lavorazione vicino a questa temperatura può alterare le tensioni interne e la stabilità del materiale.
L'alto costo dei pezzi in PEEK non è arbitrario. Deriva da materie prime costose, processi di lavorazione impegnativi e maggiore usura degli utensili. Scegliere il PEEK è un investimento nelle sue prestazioni superiori, giustificato dalle esigenze dell'applicazione dove l'alluminio semplicemente non può funzionare.
Dove il PEEK batte il metallo: guarnizioni, sedi valvola e cuscinetti
I metalli sono resistenti, ma non sempre la scelta migliore. Nelle applicazioni più esigenti, il Polietere etere chetone (PEEK) offre spesso prestazioni superiori. Ho visto il PEEK risolvere problemi persistenti dove l'acciaio o l'alluminio fallivano, specialmente in componenti che si muovono o sigillano sotto stress.
Applicazioni di sigillatura critiche
Per guarnizioni e sedi valvola, PEEK offre eccellente resistenza chimica e può gestire alte pressioni e temperature senza deformarsi. Questo assicura una guarnizione affidabile e duratura, riducendo le esigenze di manutenzione. La lavorazione di sedi valvola in PEEK è una competenza fondamentale per creare queste parti affidabili.
Cuscinetti e Componenti Soggetti a Usura
Nei cuscinetti e nelle boccole, il basso attrito e l'alta resistenza all'usura del PEEK sono fondamentali. A differenza del metallo, non richiede lubrificazione esterna in molti casi e non si blocca o si usura per sfregamento.
| Caratteristica | Componente PEEK | Componente Metallico (es. Bronzo) |
|---|---|---|
| Attrito | Intrinsecamente basso | Richiede lubrificazione |
| Corrosione | Inerte alla maggior parte dei prodotti chimici | Suscettibile alla corrosione |
| Peso | Leggero | Significativamente più pesante |
| Vita utile | Prolungata in ambienti difficili | Più breve a causa di usura/corrosione |
Decidere tra PEEK e metallo richiede un'attenta analisi dell'ambiente operativo. La resistenza del metallo è spesso il suo principale vantaggio, ma quella resistenza comporta compromessi come il peso e la suscettibilità alla corrosione, che possono essere punti di fallimento critici.
PEEK nel Controllo dei Fluidi e nella Robotica
Nei sistemi di controllo dei fluidi ad alta pressione, le sedi valvola metalliche possono corrodersi o usurarsi a causa di mezzi abrasivi. Le guarnizioni e le sedi in PEEK risolvono questo problema. Mantengono la stabilità dimensionale sotto pressione e resistono a prodotti chimici aggressivi, garantendo l'integrità del sistema. Questo è dove la precisione lavorazione cnc peek dimostra davvero il suo valore.
Per i meccanismi robotici, il peso e l'attrito sono preoccupazioni costanti. L'uso del PEEK per cuscinetti, boccole e piastre antiusura riduce la massa complessiva. Ciò consente movimenti più rapidi e un minore consumo energetico. Lo studio dell'attrito e dell'usura, o Tribologia2, è centrale qui. Le proprietà autolubrificanti del PEEK lo rendono un materiale ideale per cuscinetto PEEK CNC applicazioni.
| Applicazione | Problema Comune dei Metalli | Vantaggio del PEEK e Condizione Operativa |
|---|---|---|
| Sede Valvola Pompa Chimica | Corrosione da acidi | Inerzia chimica; fino a 250°C |
| Boccola Braccio Robotico | Grippaggio, richiede lubrificazione | Autolubrificante; elevati cicli di funzionamento |
| Guarnizione per Utensili da Pozzo | Cedimento sotto pressione/calore | Elevata resistenza; >150°C, >10.000 psi |
| Componente per la Manipolazione di Wafer | Generazione di particelle | Bassa degassificazione; compatibile con camera bianca |
Scegliere il PEEK non è solo una questione di sostituzione del materiale. È un aggiornamento di progettazione per componenti in ambienti difficili. I benefici in termini di prestazioni e longevità spesso giustificano il passaggio dai metalli tradizionali, specialmente nelle applicazioni di precisione sviluppate presso strutture come PTSMAKE.
Il PEEK è un aggiornamento strategico per ruoli specifici ad alto stress. Per guarnizioni, sedi valvola e cuscinetti in ambienti difficili, la sua combinazione di resistenza chimica, basso attrito e stabilità termica offre prestazioni e longevità che i metalli spesso non possono eguagliare.
Il punto debole del controllo dei fluidi: il PEEK in valvole e collettori
Nel controllo dei fluidi, i materiali affrontano una battaglia costante contro pressione, temperatura e corrosione. Trovare un materiale che eccella in queste aree è fondamentale. Il PEEK (Polietereterchetone) emerge costantemente come un materiale di punta per componenti critici di valvole e collettori, offrendo una combinazione unica di proprietà.
Perché il PEEK eccelle
Il PEEK offre un'alternativa robusta ai metalli e ad altri polimeri. La sua stabilità intrinseca garantisce prestazioni affidabili in sistemi dove il cedimento non è un'opzione. Ciò lo rende una scelta preferita per applicazioni ad alto rischio dove precisione e durata sono fondamentali.
PEEK vs. Acciaio Inossidabile
| Proprietà | SETTIMANA | Acciaio inox 316 |
|---|---|---|
| Peso | Leggero | Pesante |
| Resistenza chimica | Eccellente (Ampia) | Buono (Corrode con i cloruri) |
| Lavorabilità | Buono | Moderato |
| Capacità di Tenuta | Eccellente (Si adatta bene) | Scarsa (Richiede guarnizioni morbide) |
Questo equilibrio di proprietà rende la lavorazione CNC del PEEK una scelta strategica per la creazione di componenti che ottimizzano i sistemi di controllo dei fluidi.
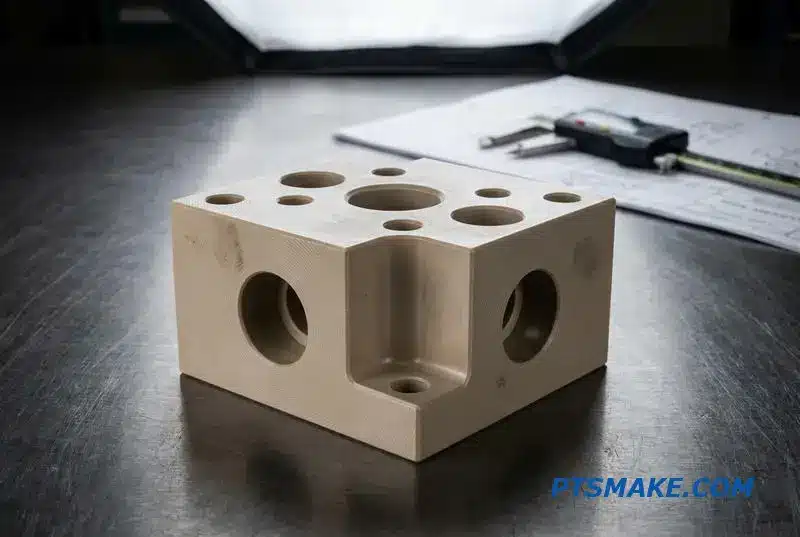
Quando osserviamo più da vicino i sistemi di controllo dei fluidi, i vantaggi del PEEK diventano molto chiari. Il suo utilizzo in corpi valvola, sedi, pistoni e isolatori non è accidentale. Il materiale risolve problemi specifici che affliggono i sistemi idraulici e pneumatici che gestiscono fluidi aggressivi.
PEEK in Sistemi Esigenti
Ad esempio, la sua eccezionale resistenza chimica lo rende ideale per la gestione di fluidi corrosivi che degraderebbero i metalli. Molti dei miei progetti che coinvolgono parti di valvole idrauliche in PEEK sono per sistemi che elaborano acidi, solventi o prodotti chimici ad alta purezza, dove l'inerzia del materiale è non negoziabile.
Resistenza all'Attacco Chimico
La capacità del materiale di resistere alla degradazione chimica è fondamentale. A differenza di molte plastiche, il PEEK mostra un gonfiore o un indebolimento minimi se esposto a un'ampia gamma di sostanze, anche a temperature elevate. La sua resistenza a Idrolisi3 è particolarmente importante nelle applicazioni a vapore o acqua calda.
| Fluidi | Compatibilità con il PEEK |
|---|---|
| Fluidi Idraulici | Eccellente |
| Acido Solforico (Diluito) | Eccellente |
| Idrossido di Sodio | Eccellente |
| Carburante per Jet | Eccellente |
Precisione lavorazione sede valvola in PEEK è essenziale perché il basso coefficiente di attrito del materiale garantisce una tenuta ermetica e un'attuazione fluida, riducendo l'usura su milioni di cicli. In componenti pneumatici in PEEK, la sua stabilità termica previene la deformazione sotto aria ad alta pressione e alta temperatura.
Il PEEK è un materiale ottimale per componenti critici di controllo dei fluidi come valvole e collettori. La sua resistenza chimica superiore, stabilità termica e basso attrito garantiscono affidabilità e longevità nei sistemi idraulici e pneumatici, superando i materiali tradizionali in ambienti aggressivi.
PEEK nei robot: parti leggere soggette ad usura che durano più della plastica
Nella robotica, l'usura e lo strappo sono nemici costanti del tempo di attività. Le plastiche standard come il nylon e l'acetale spesso falliscono in applicazioni ad alto ciclo a causa dell'accumulo di calore e della fatica del materiale. Ciò porta a costosi tempi di inattività e a frequenti cicli di manutenzione, che ho visto frustrare molti team di ingegneri.
Il Problema con le Plastiche Convenzionali
I materiali convenzionali non possono gestire lo stress ripetitivo e l'attrito presenti nelle moderne giunzioni e attuatori robotici. Si deformano sotto carico e perdono stabilità dimensionale a temperature operative elevate. Ciò compromette la precisione e l'affidabilità del robot nel tempo, un punto di fallimento critico.
PEEK come Soluzione Durevole
È qui che il PEEK eccelle. La sua resistenza meccanica superiore e la stabilità termica lo rendono ideale per componenti esigenti. Aggiornando al PEEK per le parti soggette a usura critica, gli ingegneri possono estendere significativamente la vita operativa dei loro sistemi robotici e ridurre i programmi di manutenzione.
| Caratteristica | SETTIMANA | POM (acetale) | Nylon 6/6 |
|---|---|---|---|
| Temp. Massima di Servizio (°C) | 250 | 90 | 95 |
| Resistenza alla trazione (MPa) | 95 | 65 | 80 |
| Resistenza all'usura | Eccellente | Buono | Fiera |
| Resistenza chimica | Eccellente | Buono | Buono |
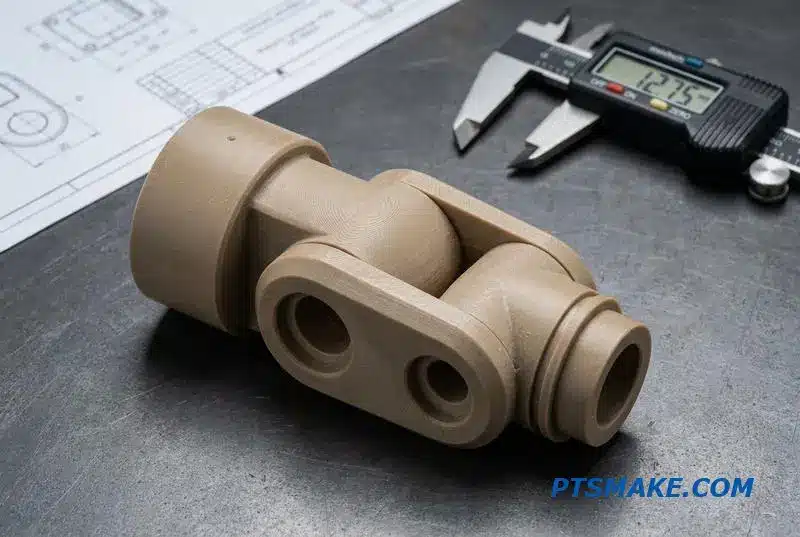
Nella progettazione di sistemi robotici, la scelta del materiale influisce direttamente sulle prestazioni a lungo termine. Per componenti come boccole, ingranaggi e rulli, il dibattito spesso si concentra sul PEEK rispetto a polimeri più comuni. Mentre il nylon e il POM sono adatti per applicazioni a bassa richiesta, non possono eguagliare la resilienza del PEEK.
Boccole e Ingranaggi ad Alto Ciclo
Nei sistemi a movimento continuo, il calore generato dall'attrito è un problema importante. Abbiamo condotto test che dimostrano che le parti in nylon nelle giunzioni robotiche possono deformarsi dopo diverse migliaia di cicli. Una boccola in PEEK, tuttavia, mantiene la sua integrità ben oltre, grazie al suo basso tasso di usura e all'alta temperatura di deflessione al calore.
Componenti di Attuazione e Isolanti
Le eccellenti proprietà dielettriche del PEEK lo rendono anche un candidato ideale per i supporti isolanti elettrici all'interno di motori e attuatori. Fornisce supporto strutturale senza compromettere la sicurezza elettrica. Questa capacità a doppio scopo semplifica la progettazione e migliora l'affidabilità negli assemblaggi robotici compatti, dove spazio e prestazioni sono entrambi critici. Il basso valore del materiale Coefficiente di attrito4 riduce ulteriormente la perdita di energia nell'attuazione. Presso PTSMAKE, la nostra esperienza nella lavorazione CNC del PEEK garantisce che queste parti complesse soddisfino tolleranze strette per prestazioni ottimali.
Il PEEK offre una resistenza all'usura e una stabilità termica superiori per i componenti robotici critici. Questo lo rende un aggiornamento strategico rispetto alle plastiche standard come il nylon o il POM, estendendo la vita operativa di un robot e riducendo significativamente i costi di manutenzione a lungo termine e i tempi di inattività.
PEEK vs PTFE vs Nylon: scegliere la plastica ad alte prestazioni giusta
Gli ingegneri spesso optano per il PEEK per applicazioni esigenti, ma non è sempre la scelta più pratica o conveniente. Comprendere i punti di forza specifici di PTFE e Nylon può portare a migliori risultati di progettazione e a significativi risparmi sui costi. La chiave è abbinare il materiale all'esatta esigenza operativa.
Confronto tra le proprietà chiave
La scelta del materiale giusto implica un compromesso tra prestazioni e budget. Il PEEK offre le massime prestazioni ma a un prezzo premium. PTFE e Nylon offrono un eccellente valore per applicazioni specifiche in cui le loro proprietà uniche brillano.
| Proprietà | SETTIMANA | PTFE | Nylon |
|---|---|---|---|
| Temperatura massima di servizio. | ~250°C (482°F) | ~260°C (500°F) | ~85°C (185°F) |
| Resistenza all'usura | Eccellente | Buono (Autolubrificante) | Molto buono |
| Fascia di Costo | Alto | Medio | Basso |
Quando scegliere ciascun materiale
SETTIMANA
Selezionare il PEEK per componenti in condizioni di calore estremo, ambienti chimici aggressivi o situazioni di carico elevato. È ideale per parti aerospaziali, mediche e per semiconduttori.
PTFE
Utilizzare il PTFE dove basso attrito e inerzia chimica sono critici. Eccelle in guarnizioni, sigilli e superfici antiaderenti, ma non per parti strutturali.
Nylon
Il Nylon è un cavallo di battaglia per parti meccaniche come ingranaggi, cuscinetti e boccole grazie alla sua robustezza e resistenza all'usura a basso costo.
Quando andiamo oltre le proprietà di base, le differenze di lavorazione diventano critiche. Nella mia esperienza presso PTSMAKE, le sfumature della lavorazione cnc peek rispetto alla lavorazione con PTFE o Nylon influiscono direttamente sulle tempistiche del progetto e sulla qualità finale del pezzo. La scelta del materiale non riguarda solo i dati sulle prestazioni.
Resistenza chimica e ambientale
Il PEEK si distingue per la sua eccezionale resistenza a un ampio spettro di prodotti chimici, vapore e radiazioni. Il PTFE è quasi inerte, resistendo a quasi tutti i prodotti chimici industriali. Il Nylon, tuttavia, ha una scarsa resistenza agli acidi e alle basi forti e può assorbire umidità, il che può influire sulla sua stabilità dimensionale.
Lavorabilità e Implicazioni sui Costi
Ogni materiale si comporta diversamente su una macchina CNC. Il PEEK è duro e abrasivo, e richiede utensili specifici per gestire l'usura. Sebbene stabile, il costo della materia prima è il principale motore del suo prezzo elevato. Buona lavorazione peek vs ptfe la conoscenza è essenziale per evitare problemi come la fusione.
Il PTFE è morbido e può essere difficile mantenere le tolleranze senza tecniche specializzate per prevenire la deformazione. Il Nylon si lavora facilmente, ma la sua tendenza ad assorbire l'umidità significa che deve essere maneggiato correttamente prima della lavorazione per garantire l'accuratezza dimensionale. Questo è un punto comune di fallimento in progetti peek vs nylon cnc progetti. La proprietà Rigidità dielettrica5 è anche un fattore chiave in certe applicazioni elettroniche.
| Fattore | SETTIMANA | PTFE | Nylon |
|---|---|---|---|
| Usura degli utensili | Alto | Basso | Basso |
| Velocità di lavorazione | Moderato | Alto | Alto |
| Stabilità dimensionale | Eccellente | Fiera | Buona (Se Asciutto) |
| Costo relativo | $$$$ | $$ | $ |
Scegliere la plastica ad alte prestazioni giusta significa bilanciare le specifiche esigenze dell'applicazione con il proprio budget. Mentre il PEEK è un materiale superiore a tutto tondo per condizioni estreme, il PTFE e il Nylon offrono soluzioni eccellenti ed economiche per applicazioni che richiedono rispettivamente lubrificità o tenacità meccanica.
Perché il PEEK si fessura per stress e come progettarlo per evitarlo
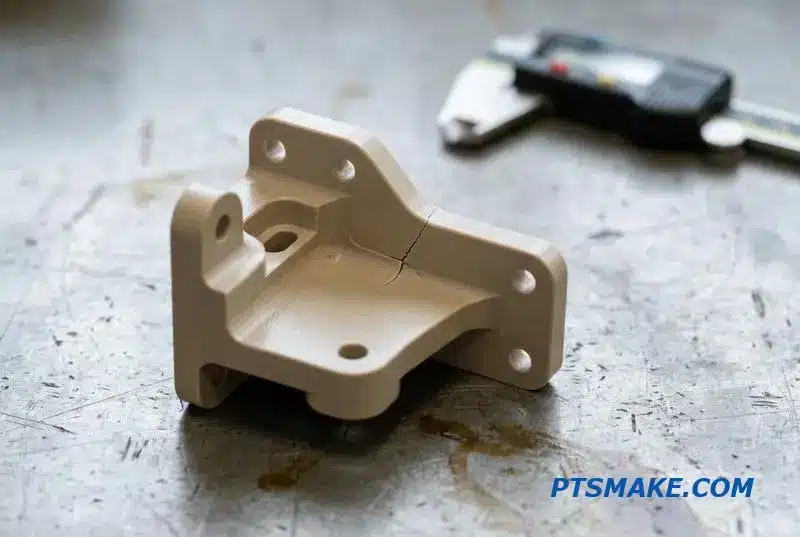
Il PEEK è un materiale fantastico, ma può fallire inaspettatamente a causa della fessurazione da stress. Questo problema spesso risale a sollecitazioni interne bloccate all'interno del pezzo durante la produzione o a causa di scelte di progettazione scadenti. Comprendere le cause è il primo passo verso la prevenzione.
Fattori Chiave nella Fessurazione da Stress del PEEK
I colpevoli più comuni sono gli angoli interni acuti e i tassi di raffreddamento non uniformi. Questi fattori creano punti di concentrazione dello stress dove possono iniziare le fessure. Nella nostra esperienza con la lavorazione CNC del PEEK, il controllo di queste variabili è fondamentale per la longevità e le prestazioni del pezzo.
| Fattore | Impatto sulla Fessurazione da Stress |
|---|---|
| Velocità di raffreddamento | Il raffreddamento rapido e non uniforme blocca lo stress. |
| Angoli vivi | Concentra lo stress, creando punti deboli. |
| Spessore della parete | I cambiamenti bruschi causano un ritiro differenziale. |
| Ricottura | Allevia lo stress interno dopo la lavorazione. |
Una progettazione e un controllo di processo adeguati non sono opzionali; sono essenziali per componenti PEEK affidabili.
Il Ruolo della Lavorazione nella Formazione dello Stress
La sensibilità del PEEK alla fessurazione non è solo una proprietà del materiale; è fortemente influenzata dal processo di produzione. Ogni taglio effettuato durante la lavorazione CNC introduce calore e forza meccanica. Se non gestito correttamente, questo accumula Tensione residua6, che è la tensione residua nel materiale dopo che le forze esterne sono rimosse.
Questo è il motivo per cui la selezione degli utensili e i parametri di taglio sono così importanti. L'uso di utensili affilati, avanzamenti appropriati e un refrigerante adeguato aiuta a minimizzare lo stress indotto durante la lavorazione. Presso PTSMAKE, abbiamo sviluppato protocolli specifici per il PEEK per garantire la stabilità dei pezzi.
Lista di Controllo della Progettazione e del Controllo del Processo
Dopo la lavorazione, un ciclo di ricottura è spesso il modo migliore per alleviare queste tensioni accumulate. Permette alle catene polimeriche di rilassarsi in uno stato più stabile. Trascurare questo passaggio può portare a un cedimento prematuro del pezzo in PEEK, specialmente in ambienti chimicamente aggressivi o ad alta temperatura.
| Punto di controllo | Azione raccomandata |
|---|---|
| Raggi interni | Raggio minimo di 0,5 mm; più grande è meglio. |
| Utensili | Utilizzare utensili affilati e nuovi specificamente per i polimeri. |
| Raffreddamento | Applicare refrigerante costante ad alta pressione. |
| Ricottura | Eseguire un ciclo di distensione post-lavorazione. |
Il controllo della fessurazione da stress del PEEK richiede attenzione sia alla progettazione che alla produzione. Gestendo i raggi interni, lo spessore delle pareti e i processi post-lavorazione come la ricottura, possiamo prevenire il cedimento dei pezzi in PEEK. Ciò garantisce che i componenti funzionino in modo affidabile in condizioni impegnative.
Quali tolleranze possono effettivamente mantenere i pezzi in PEEK
Quando si parla di lavorazione CNC del PEEK, la prima cosa da capire è che il PEEK è un polimero ad alte prestazioni, non un metallo. Questa distinzione è fondamentale per stabilire aspettative realistiche per le tolleranze. Le sue proprietà, in particolare l'espansione termica, dettano ciò che può essere costantemente raggiunto.
Radicare le Aspettative nella Realtà
Molti ingegneri si aspettano una precisione simile a quella del metallo dal PEEK. Sebbene tolleranze molto strette siano possibili, raggiungerle richiede conoscenze specializzate. La tendenza del materiale ad espandersi e contrarsi con i cambiamenti di temperatura è un fattore primario che dobbiamo gestire durante l'intero processo di lavorazione e ispezione.
Tolleranze di Lavorazione Raggiungibili
In base ai nostri test, la tolleranza di lavorazione standard del PEEK può essere mantenuta in modo affidabile. Per le caratteristiche critiche, tolleranze più strette sono possibili ma richiedono un ambiente controllato e strategie di lavorazione specifiche. Di seguito è riportata una guida generale.
| Tipo di caratteristica | Tolleranza standard | Tolleranza di precisione |
|---|---|---|
| Diametri/Lunghezze | ±0,005" (±0,127 mm) | ±0,001" (±0,025 mm) |
| Posizioni dei Fori | ±0,003" (±0,076mm) | ±0,002" (±0,050mm) |
| Planarità/Parallelismo | 002"/inch | 001"/inch |
Un problema comune che riscontriamo è la discrepanza tra le specifiche di progettazione e il comportamento del materiale. La stabilità dimensionale del PEEK è eccellente per un polimero, ma si muove comunque più dei metalli. Ciò diventa evidente durante l'ispezione, dove la temperatura ambiente gioca un ruolo significativo.
L'impatto dell'espansione termica
Il Coefficiente di espansione termica7 (CTE) per il PEEK è molto più alto di quello dell'acciaio o dell'alluminio. Un pezzo lavorato a 22°C potrebbe risultare fuori specifica se ispezionato in una stanza a 25°C. Questo non è un errore di lavorazione; è fisica.
| Materiale | CTE (per °C) |
|---|---|
| SETTIMANA | ~55 x 10⁻⁶ |
| Alluminio | ~23 x 10-⁶ |
| Acciaio | ~12 x 10-⁶ |
Garantire un'Ispezione Equa
Per evitare controversie, specificare una temperatura di ispezione standard sui disegni, tipicamente 20°C (68°F). Questo crea uno standard equo e ripetibile sia per il produttore che per il cliente. Presso PTSMAKE, controlliamo il nostro ambiente di ispezione per garantire che tutte le misurazioni per la tolleranza CNC della plastica siano accurate e affidabili. Questo semplice passaggio allinea le aspettative e garantisce che i pezzi funzionino come previsto.
Comprendere le proprietà del materiale PEEK, specialmente la sua espansione termica, è fondamentale per una lavorazione CNC del PEEK di successo. Stabilire tolleranze realistiche e definire una temperatura di ispezione standard sui disegni garantisce che i pezzi soddisfino i requisiti funzionali senza complicazioni inutili durante il controllo qualità.
Perché il tuo PEEK esce dalla macchina gessoso o filamentoso
Se i tuoi pezzi in PEEK presentano una superficie gessosa o bordi filamentosi, stai vedendo segni di lavorazione errata. Questi non sono solo difetti estetici. Spesso indicano che l'integrità del materiale potrebbe essere compromessa a causa di calore eccessivo o di un impegno improprio dell'utensile durante il processo di lavorazione CNC del PEEK.
Difetti Visivi Comuni
Una scarsa finitura superficiale può portare a un cedimento prematuro del pezzo. Comprendere gli indizi visivi è il primo passo per diagnosticare la causa principale. Ciò aiuta a garantire che il componente finale soddisfi i requisiti estetici e funzionali per applicazioni esigenti.
Cosa Causa una Scarsa Finitura Superficiale del PEEK?
I problemi più comuni derivano dalla gestione del calore e dalla selezione degli utensili. Utensili smussati, velocità errate o avanzamenti inadeguati sono i principali colpevoli. Possiamo ricondurre ogni difetto visivo a un parametro specifico che necessita di regolazione.
| Difetto | Causa primaria |
|---|---|
| Superficie Gessosa/Bianca | Utensili smussati, calore eccessivo |
| Bave Filamentose | Basso avanzamento, geometria dell'utensile errata |
| Scolorimento (Marrone/Scuro) | Alta velocità del mandrino, refrigerante insufficiente |
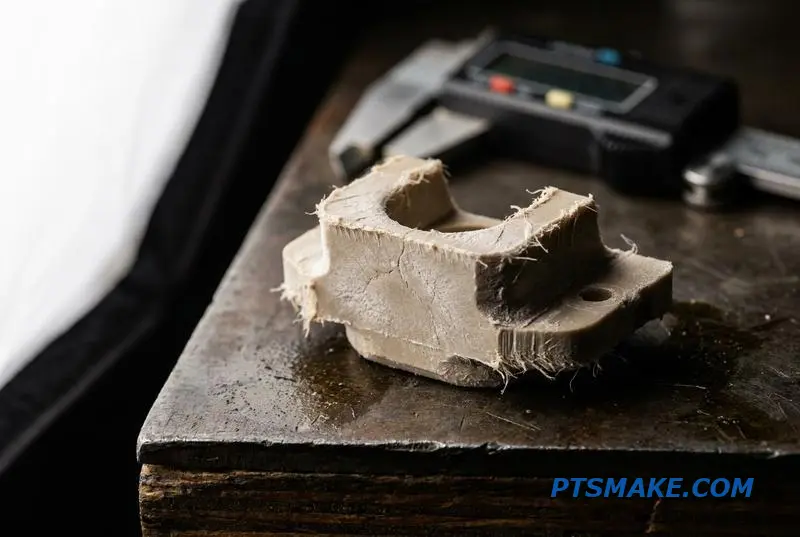
Ottenere una qualità elevata qualità di finitura della lavorazione del PEEK sul PEEK riguarda la gestione del calore e la formazione del truciolo. L'obiettivo è tagliare il materiale in modo netto, non spingerlo o fonderlo. Ciò richiede più che semplici impostazioni standard della macchina; richiede un processo ottimizzato specificamente per questo polimero ad alte prestazioni.
Utensili e Ottimizzazione dei Parametri
Presso PTSMAKE, utilizziamo utensili estremamente affilati, in carburo non rivestito o rivestiti in diamante. I bordi affilati riducono le forze di taglio e minimizzano la generazione di calore. La caratteristica intrinseca del PEEK Duttilità8 è il motivo per cui può produrre trucioli lunghi e filamentosi se le velocità di avanzamento sono troppo lente. Una velocità di avanzamento più elevata incoraggia effettivamente il truciolo a rompersi in modo netto.
Criteri di Accettazione per Componenti in PEEK
Una parte in PEEK ben lavorata è facilmente identificabile. Basandosi sulla nostra esperienza, una corretta rimozione delle bave del PEEK dovrebbe essere quasi superflua se la lavorazione iniziale è corretta. Di seguito sono riportati gli standard che utilizziamo per distinguere un buon lavoro da uno cattivo.
| Criteri | Standard Accettabile | Difetto Inaccettabile |
|---|---|---|
| Finitura superficiale | Liscio, semi-lucido, colore consistente | Macchie gessose, bianche o scolorite |
| Qualità dei bordi | Bordi puliti e affilati con bave minime | Bave filamentose, fuse o pesanti |
| Precisione dimensionale | Entro le tolleranze specificate | Fuori tolleranza a causa di distorsione termica |
Una finitura gessosa o filamentosa sul PEEK è un risultato diretto di attrezzature improprie e parametri di lavorazione errati. Ottenere una qualità finitura superficiale PEEK CNC richiede un controllo preciso su calore, affilatura dell'utensile e velocità di avanzamento per gestire efficacemente le proprietà uniche del materiale.
Ricottura del PEEK: il passaggio che i fornitori economici saltano
Quando si riceve un pezzo in PEEK che sembra perfetto ma fallisce in seguito, la causa è spesso lo stress invisibile. La lavorazione introduce stress interno nel PEEK. Senza un trattamento adeguato, questo può portare a deformazione o fessurazione nel tempo, specialmente in applicazioni esigenti.
Il Costo Nascosto di Saltare un Passaggio
Molti fornitori saltano la ricottura per abbassare i preventivi. Questa scorciatoia compromette l'integrità a lungo termine del componente. Un pezzo che si deforma o fallisce in servizio è molto più costoso di uno che è stato correttamente lavorato dall'inizio.
Risultati di Ricottura vs. Non-Ricottura
| Caratteristica | PEEK Non Ricotto | PEEK Ricotto |
|---|---|---|
| Stabilità dimensionale | Povero | Eccellente |
| Stress interno | Alto | Minimo |
| Rischio di Fessurazione | Alto | Basso |
| Affidabilità a lungo termine | Imprevedibile | Prevedibile |
Questo semplice trattamento termico è una parte critica di una lavorazione CNC PEEK affidabile.
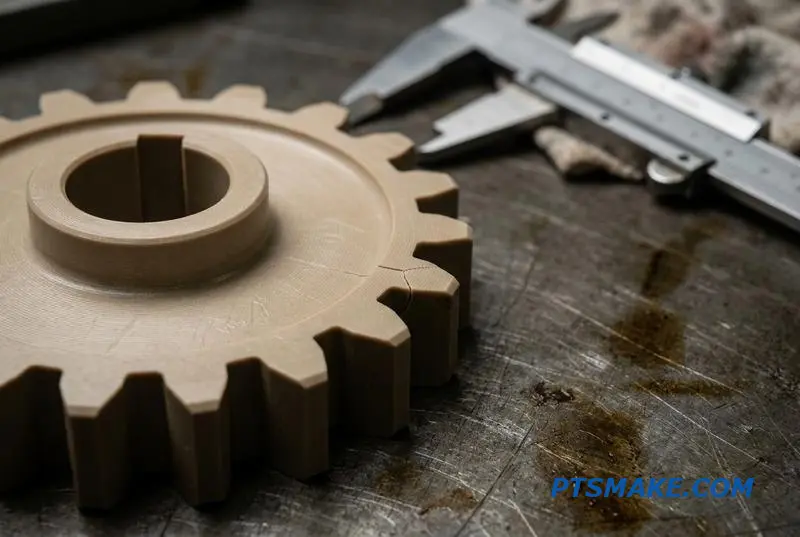
Quando si esegue la lavorazione CNC del PEEK, il materiale viene rimosso, il che interrompe la struttura interna del polimero e crea stress. La ricottura è un processo controllato di riscaldamento e raffreddamento che permette al materiale di rilassarsi, alleviando questo stress. Questo passaggio è cruciale per qualsiasi pezzo che richieda tolleranze strette o stabilità a lungo termine.
Perché la Ricottura Aggiunge Costi e Tempo
Il processo richiede forni specializzati e un attento monitoraggio, il che aggiunge sia al costo che ai tempi di consegna. Un tipico ciclo di ricottura per l'eliminazione dello stress del PEEK può aggiungere un giorno intero alla produzione. I fornitori economici spesso lo omettono, scommettendo che il pezzo non fallirà immediatamente. Questo è un rischio che non si vuole correre su componenti critici.
Decidere di Ricuocere
| Fattore | Giustificazione per Saltare | Giustificazione per la Ricottura |
|---|---|---|
| Tolleranza | Allentato / Non critico | Stretto / ±0.05mm o meno |
| Applicazione | Prototipi, verifiche di adattamento | Parti funzionali, portanti |
| Ambiente | Temperatura ambiente stabile | Temperature variabili o elevate |
| Conseguenza del fallimento | Basso | Alto (es. medico, aerospaziale) |
L'aumento Cristallinità9 dalla ricottura migliora le proprietà meccaniche. Presso PTSMAKE, lo raccomandiamo quasi sempre per parti funzionali. Dovresti sempre chiedere al tuo fornitore: "La ricottura è inclusa in questo preventivo?"
Saltare il processo di ricottura sul PEEK lavorato è una falsa economia. Compromette la stabilità dimensionale e aumenta il rischio di fessurazione. Per parti affidabili e ad alte prestazioni, conferma sempre con il tuo fornitore che questo passaggio critico di eliminazione dello stress è incluso nel loro processo.
PEEK lavorato vs PEEK stampato a iniezione: quale percorso è quello giusto?
Scegliere tra lavorazione meccanica e stampaggio a iniezione per parti in PEEK spesso si riduce al volume. Molti ingegneri optano per lo stampaggio, ma per parti personalizzate a basso volume, questo può essere un errore costoso. La lavorazione CNC del PEEK è il chiaro vincitore per prototipi e piccole serie di produzione.
Il Punto di Incrocio
La chiave è capire l'incrocio tra costi e tempi di consegna. La lavorazione meccanica evita attrezzature costose, rendendola più veloce e più conveniente per le quantità iniziali. Lo stampaggio richiede un significativo investimento iniziale in stampi, che si ripaga solo ad alti volumi.
Confronto Costo Iniziale e Tempi di Consegna
| Processo | Costo degli utensili | Costo per Pezzo (Basso Volume) | Tempi di consegna (prototipi) |
|---|---|---|---|
| Lavorazione CNC | Nessuno | Più alto | Giorni |
| Stampaggio a iniezione | Alto | Più basso | Settimane a Mesi |
Questo compromesso è fondamentale. Per qualsiasi cosa sotto qualche centinaio di pezzi, l'economia favorisce quasi sempre la lavorazione CNC del PEEK, specialmente quando tolleranze strette sono un requisito.
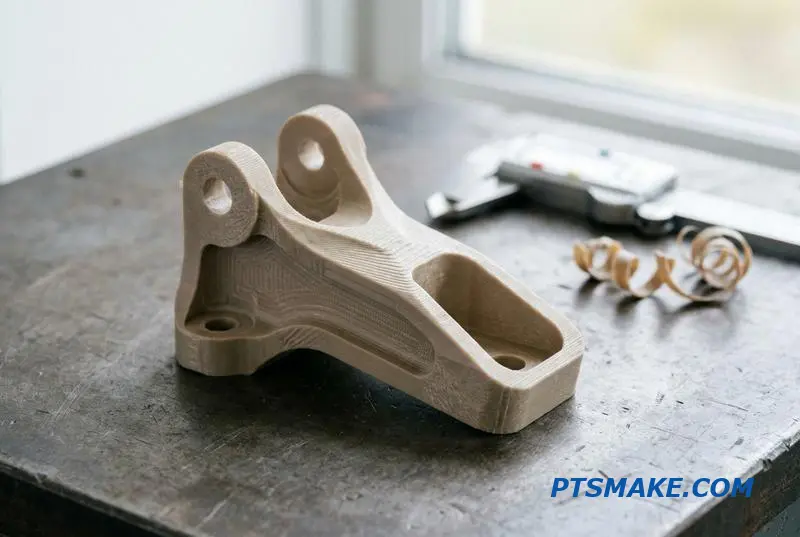
Quando Lavorare il PEEK
Oltre al costo, le prestazioni sono un fattore critico. La lavorazione da un materiale grezzo solido fornisce proprietà meccaniche consistenti e una stabilità dimensionale superiore. Questo è essenziale per componenti dove la precisione non può essere compromessa. Il processo rimuove materiale, evitando stress interni comuni nello stampaggio.
Prototipi e Iterazioni
Per la prototipazione rapida, la lavorazione meccanica è imbattibile. Le modifiche di design possono essere implementate immediatamente senza aspettare nuove attrezzature. Questa agilità è cruciale nei cicli di sviluppo del prodotto dove test e perfezionamento sono costanti. Ogni iterazione è veloce ed economica.
Geometrie Complesse e Tolleranze Strette
Lo stampaggio a iniezione ha difficoltà con angoli interni molto acuti o sottosquadri senza attrezzature complesse e costose. Nella nostra esperienza presso PTSMAKE, la lavorazione CNC del PEEK raggiunge facilmente tolleranze strette come ±0.005mm. Le parti stampate mostrano anche un certo livello di Anisotropia10 a causa del flusso del polimero durante l'iniezione, che può influire sulle prestazioni.
Matrice decisionale: Volume vs. Tolleranza
| Volume del pezzo | Tolleranza ampia | Tolleranza stretta | Processo consigliato |
|---|---|---|---|
| 1-100 | Lavorazione meccanica | Lavorazione meccanica | Lavorazione CNC del PEEK |
| 100-1,000 | Lavorazione meccanica/Stampaggio | Lavorazione meccanica | La lavorazione meccanica è spesso migliore |
| 1,000-10,000+ | Stampaggio | Stampaggio/Lavorazione meccanica | Lo stampaggio è conveniente |
Questo quadro aiuta a chiarire perché scegliere il processo giusto fin dall'inizio fa risparmiare tempo e denaro.
Per i prototipi, le produzioni a basso volume e i pezzi ad alta precisione, la lavorazione CNC del PEEK offre velocità, flessibilità e affidabilità. Lo stampaggio a iniezione diventa la scelta logica solo quando il volume di produzione è sufficientemente elevato da giustificare il significativo investimento iniziale in attrezzature e tempi di consegna più lunghi.
Lavorazione del PEEK su fresatrice vs tornio: adattamento del processo per geometria
La scelta del processo giusto per la lavorazione CNC del PEEK dipende interamente dalla geometria del pezzo. La forma di un pezzo determina se la fresatura o la tornitura è più efficiente ed economica. La simmetria rotazionale è il fattore chiave decisionale.
Fresatura per geometrie complesse
Pezzi complessi e non simmetrici come collettori o alloggiamenti sono i più adatti per la fresatura del PEEK. Questi componenti spesso presentano caratteristiche su più facce che non possono essere create su un tornio.
Tornitura per geometrie simmetriche
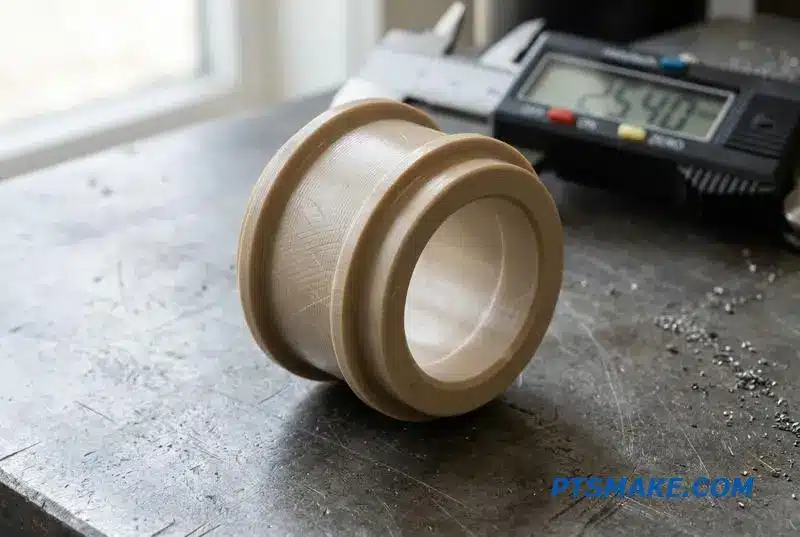
Pezzi cilindrici, come boccole, guarnizioni e anelli, sono ideali per la tornitura CNC del PEEK. Questo processo è altamente efficiente per la produzione di pezzi con simmetria rotazionale, garantendo concentricità e una finitura superficiale fine.
| Geometria della parte | Processo consigliato | Pezzi tipici in PEEK |
|---|---|---|
| Prismatici, Asimmetrici | Fresatura PEEK | Alloggiamenti, Corpi valvola, Collettori |
| Rotazionali, Simmetrici | Tornitura CNC PEEK | Boccole, Guarnizioni, Anelli, Isolatori |
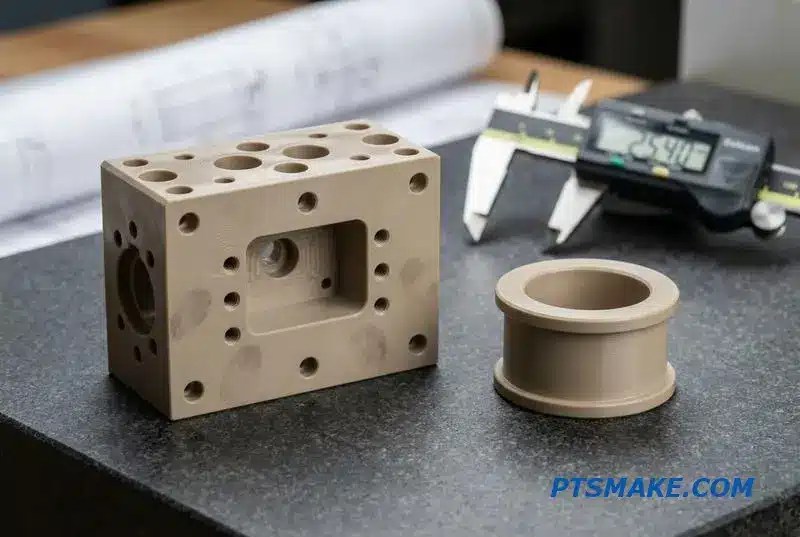
La scelta diventa più chiara quando esaminiamo le capacità specifiche di ogni macchina. Ad esempio, la fresatura a 5 assi è essenziale per i componenti in PEEK con caratteristiche intricate su più piani. Ci permette di lavorare geometrie complesse in un'unica configurazione, minimizzando la manipolazione e migliorando la precisione.
Per i pezzi torniti in PEEK, l'efficienza di un tornio CNC è ineguagliabile. Produce rapidamente componenti con diametri uniformi e caratteristiche concentriche. L'azione di taglio continua produce anche un'eccellente finitura superficiale, che è spesso un requisito critico per guarnizioni e cuscinetti.
Scegliere il partner giusto implica porre domande specifiche sulle loro capacità. Presso PTSMAKE, guidiamo i nostri clienti attraverso questo processo per garantire che venga scelto il metodo di produzione più stabile ed economico per i loro componenti in PEEK. Efficace Attrezzatura di lavorazione11 è anche cruciale, soprattutto con la tendenza del PEEK a deformarsi sotto pressione.
Domande chiave per il tuo fornitore
| Argomento | Domanda da porre | Perché è importante |
|---|---|---|
| Capacità della macchina | Avete capacità di fresatura a 5 assi o tornitura multi-asse per il PEEK? | Conferma la capacità di produrre geometrie complesse in modo efficiente. |
| Utensili | Quali utensili da taglio specifici utilizzate per il PEEK? | Gli utensili giusti prevengono fusione, bave e stress residuo. |
| Esperienza | Potete condividere esempi di pezzi in PEEK simili che avete lavorato? | Dimostra esperienza rilevante con il materiale e la geometria. |
Scegliere tra fresatura e tornitura per i pezzi in PEEK è una decisione guidata dalla geometria. Selezionare un fornitore con l'attrezzatura e l'esperienza giuste è cruciale. Porre domande mirate garantisce che la vostra intenzione di progettazione sia soddisfatta con il processo di lavorazione più efficiente e preciso disponibile.
Dal prototipo alla produzione: scalare i pezzi in PEEK senza sorprese di scarto
Scalare i pezzi in PEEK da un prototipo alla piena produzione presenta sfide uniche. Ciò che funziona per un singolo pezzo spesso fallisce a volume. L'attenzione iniziale durante lavorazione prototipi PEEK è semplicemente dimostrare la forma, l'adattamento e la funzione del design.
Da uno a mille
L'obiettivo primario è la validazione. In questa fase, vengono utilizzati utensili standard e velocità e avanzamenti conservativi. Il costo per pezzo è elevato, ma l'attenzione è rivolta alla rapida esecuzione e all'iterazione del design, non all'efficienza di produzione. Questo è un primo passo critico.
La sfida della scalabilità
Quando è necessario scalare i pezzi in plastica CNC, semplicemente ripetere il processo del prototipo porta a costi elevati e qualità inconsistente. La produzione richiede efficienza, ripetibilità e controllo del processo. Questa transizione è dove molti progetti incontrano scarti inattesi e sforamenti di budget se non pianificati attentamente.
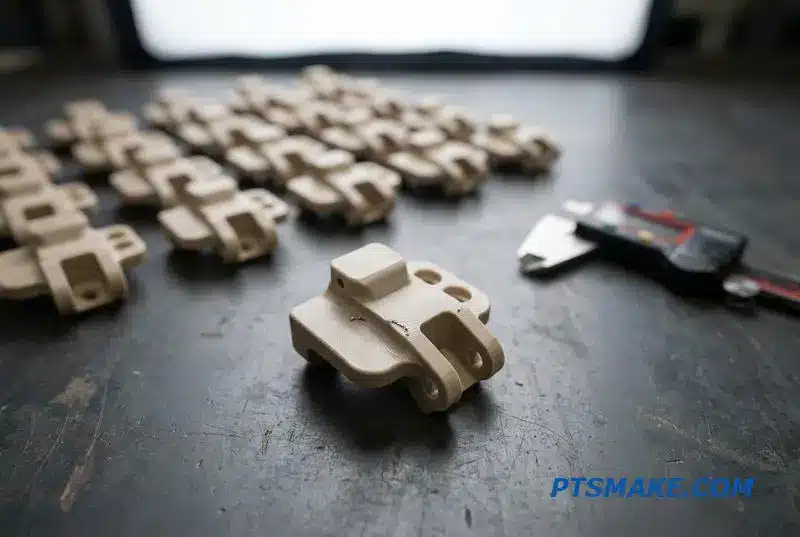
Passando a produzione PEEK a basso volume richiede un cambiamento di mentalità e strategia. Passiamo dal dimostrare un design al dimostrare un processo. Ciò significa ottimizzare ogni fase per ripetibilità ed efficienza. Non si tratta solo di produrre più pezzi; si tratta di produrli in modo identico ed economico.
Processo e Costo per Volume
Gli aspetti economici cambiano drasticamente con il volume. Ad esempio, la creazione di attrezzature personalizzate non è fattibile per dieci pezzi ma diventa essenziale per mille. Allo stesso modo, il tempo di configurazione della macchina è un fattore di costo importante per piccoli lotti ma diventa trascurabile nelle produzioni ad alto volume. Processi di post-lavorazione come Ricottura12 sono fondamentali per controllare lo stress residuo, garantendo stabilità nelle parti finali.
| Livello di Produzione | Strategia di attrezzaggio | Focus sul processo | Costo per pezzo (relativo) |
|---|---|---|---|
| Prototipo (1-10) | Morse & Ganasce Standard | Convalida del progetto | 100% |
| Basso Volume (50-500) | Ganasce Morbide, Attrezzature Semplici | Ripetibilità, Tempo di Ciclo | 40-60% |
| Grandi Volumi (1000+) | Attrezzature Personalizzate, Automazione | Massima efficienza | 15-30% |
In PTSMAKE, aiutiamo i clienti a gestire questa transizione pianificando la scalabilità fin dal primo giorno. Questo approccio proattivo previene sorprese costose e assicura un avvio graduale e senza intoppi. Ci concentriamo sulla creazione di un piano di produzione robusto che si evolve con le vostre esigenze di volume.
Scalare con successo la produzione di parti in PEEK richiede un cambiamento strategico dalla validazione del design all'ottimizzazione del processo. Pianificare l'attrezzatura, il tempo di ciclo e la stabilità del materiale fin dall'inizio è essenziale per evitare sorprese e controllare i costi all'aumentare del volume.
Quando il PEEK è la scelta sbagliata per il tuo pezzo
Il PEEK è un materiale fenomenale, ma non è sempre la risposta giusta. L'eccessiva ingegnerizzazione con il PEEK può gonfiare inutilmente i costi del progetto. L'obiettivo è abbinare il materiale all'applicazione, non solo scegliere l'opzione più performante disponibile per le vostre parti.
Comprendere il Compromesso Costo-Prestazioni
A volte, un polimero più comune è più adatto. Per applicazioni in cui la resistenza estrema a sostanze chimiche o temperature non è critica, altri materiali offrono prestazioni eccellenti a una frazione del costo. Fare la scelta giusta è fondamentale per le produzioni attente al budget.
PEEK vs. Acetal: Uno Sguardo Rapido
| Caratteristica | SETTIMANA | Acetale (POM) |
|---|---|---|
| Costo relativo | Alto | Basso |
| Lavorabilità | Buono | Eccellente |
| Temp. Max. | ~250°C | ~90°C |
Questo semplice confronto mostra perché fare domande è così importante.
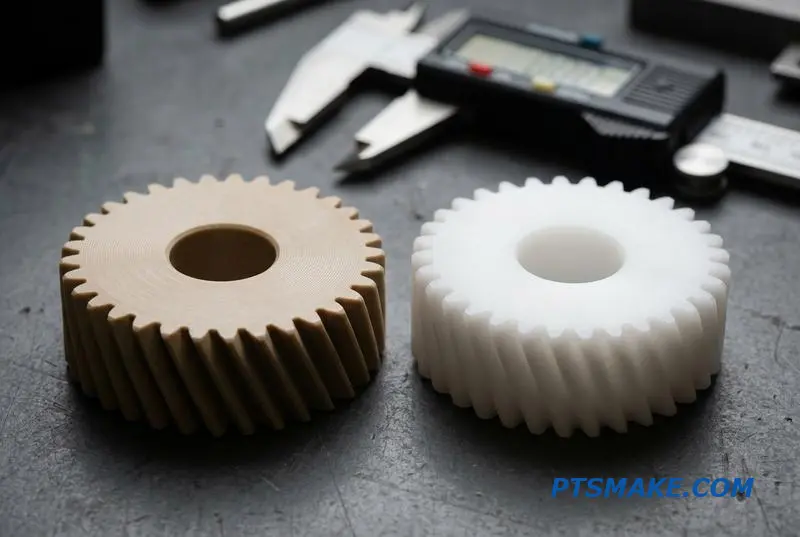
In PTSMAKE, guidiamo i clienti verso il materiale più efficace, assicurando che non paghino per prestazioni di cui non hanno bisogno. L'onestà nella selezione dei materiali costruisce fiducia e porta a migliori partnership a lungo termine. Esploriamo quando un'alternativa è la scelta più intelligente.
Produzioni con Costi Contenuti
Per progetti ad alto volume, il costo del materiale è un fattore importante. Acetal (POM) e Nylon offrono ottime proprietà meccaniche e sono molto più economici. Sono spesso la scelta migliore per ingranaggi, boccole e componenti strutturali dove le caratteristiche d'élite del PEEK sono superflue.
Quando la Temperatura non è una Sfida
Il PEEK eccelle negli ambienti ad alta temperatura. Tuttavia, se la vostra parte opera al di sotto dei 90°C (194°F), l'Acetal è un forte candidato. Il PTFE è ancora migliore per il freddo estremo, ma la sua resistenza meccanica è inferiore. Scegliere un materiale con un intervallo termico adatto, non eccessivo, è ingegneria intelligente. Superare questi limiti può portare a Pirolisi13.
Esigenze Specifiche di Usura e Attrito
Sebbene il PEEK abbia una buona resistenza all'usura, non è sempre il più performante. Per applicazioni a basso attrito come cuscinetti o piastre di scorrimento, il PTFE è spesso superiore. Il suo coefficiente di attrito eccezionalmente basso lo rende una scelta specializzata e talvolta migliore.
Matrice di Compromesso dei Materiali
| Materiale | Costo relativo | Temp. Max. (°C) | Resistenza all'usura | Il migliore per |
|---|---|---|---|---|
| SETTIMANA | $$$$ | 250 | Molto buono | Alte prestazioni a tutto tondo |
| Acetale (POM) | $ | 90 | Buono | Parti meccaniche generali |
| PTFE | $$ | 260 | Buono (Basso Attrito) | Basso attrito, guarnizioni chimiche |
| Nylon 6/6 | $ | 95 | Eccellente | Alto impatto, pattini antiusura |
Questa matrice aiuta a chiarire le migliori applicazioni per ogni materiale in un contesto di lavorazione CNC del PEEK.
Scegliere il materiale giusto richiede di bilanciare le esigenze di prestazione e il budget. Mentre il PEEK è un polimero di alto livello, alternative come Acetal, Nylon o PTFE possono offrire una soluzione più pratica ed economica per molti progetti di lavorazione CNC, fornendo le prestazioni richieste senza eccessiva ingegnerizzazione.
Comprendere questa proprietà aiuta a prevedere il comportamento del materiale durante la lavorazione e le sue prestazioni in applicazioni ad alta temperatura. ↩
Comprendere la tribologia aiuta gli ingegneri a progettare parti mobili più efficienti e durevoli. ↩
Comprendere questo processo aiuta a selezionare i materiali per ambienti con vapore e acqua ad alta temperatura. ↩
Comprendere questo valore aiuta gli ingegneri a progettare per una maggiore efficienza nei sistemi meccanici in movimento. ↩
Scopri come questa proprietà influisce sulla scelta del materiale per isolanti elettrici ad alte prestazioni in applicazioni critiche. ↩
Comprendere lo stress residuo aiuta a prevedere il cedimento del materiale in applicazioni ingegneristiche ad alte prestazioni. ↩
Questo valore aiuta a prevedere i cambiamenti dimensionali, cruciale per applicazioni ad alta precisione in ambienti termici variabili. ↩
Comprendere questa proprietà aiuta a prevedere come i materiali formano trucioli e bave durante i processi di lavorazione CNC. ↩
Comprendere questo concetto aiuta a prevedere le proprietà meccaniche e la stabilità termica di un polimero. ↩
Comprendere questo aiuta a prevedere la resistenza e il comportamento di un materiale sotto stress da diverse direzioni. ↩
Comprendere i metodi di bloccaggio del pezzo aiuta a valutare la capacità di un fornitore di mantenere la precisione su parti complesse in PEEK. ↩
Scopri come questo trattamento termico riduce lo stress interno, prevenendo la deformazione e migliorando la stabilità dimensionale nel PEEK lavorato. ↩
Comprendere questo concetto aiuta a selezionare materiali che possono resistere ad applicazioni ad alta temperatura senza degradarsi. ↩