Serviços de Usinagem CNC de Alumínio
PTSMAKE fornece serviços de usinagem CNC de alumínio (fresagem de 3/4/5 eixos, torneamento, torneamento-fresagem, EDM a fio) para compradores dos EUA e europeus, do protótipo à produção.
Peças de alumínio personalizadas fabricadas na China de acordo com seus desenhos e especificações. Escolha entre oito graus de alumínio, com acabamento de superfície coordenado para seu projeto.
- ISO 9001:2015Gestão de qualidade certificada
- Mais de 20 anosExperiência de fabricação
- Mais de 100.000 peçasPeças entregues
- 98% no prazoHistórico de entrega
Por Que Alumínio para Peças de Precisão
O alumínio combina baixo peso com resistência e condutividade térmica. O grau certo depende das cargas, ambiente operacional e acabamento que sua peça precisa.
Capacidades
Fresagem CNC de 3/4/5 Eixos
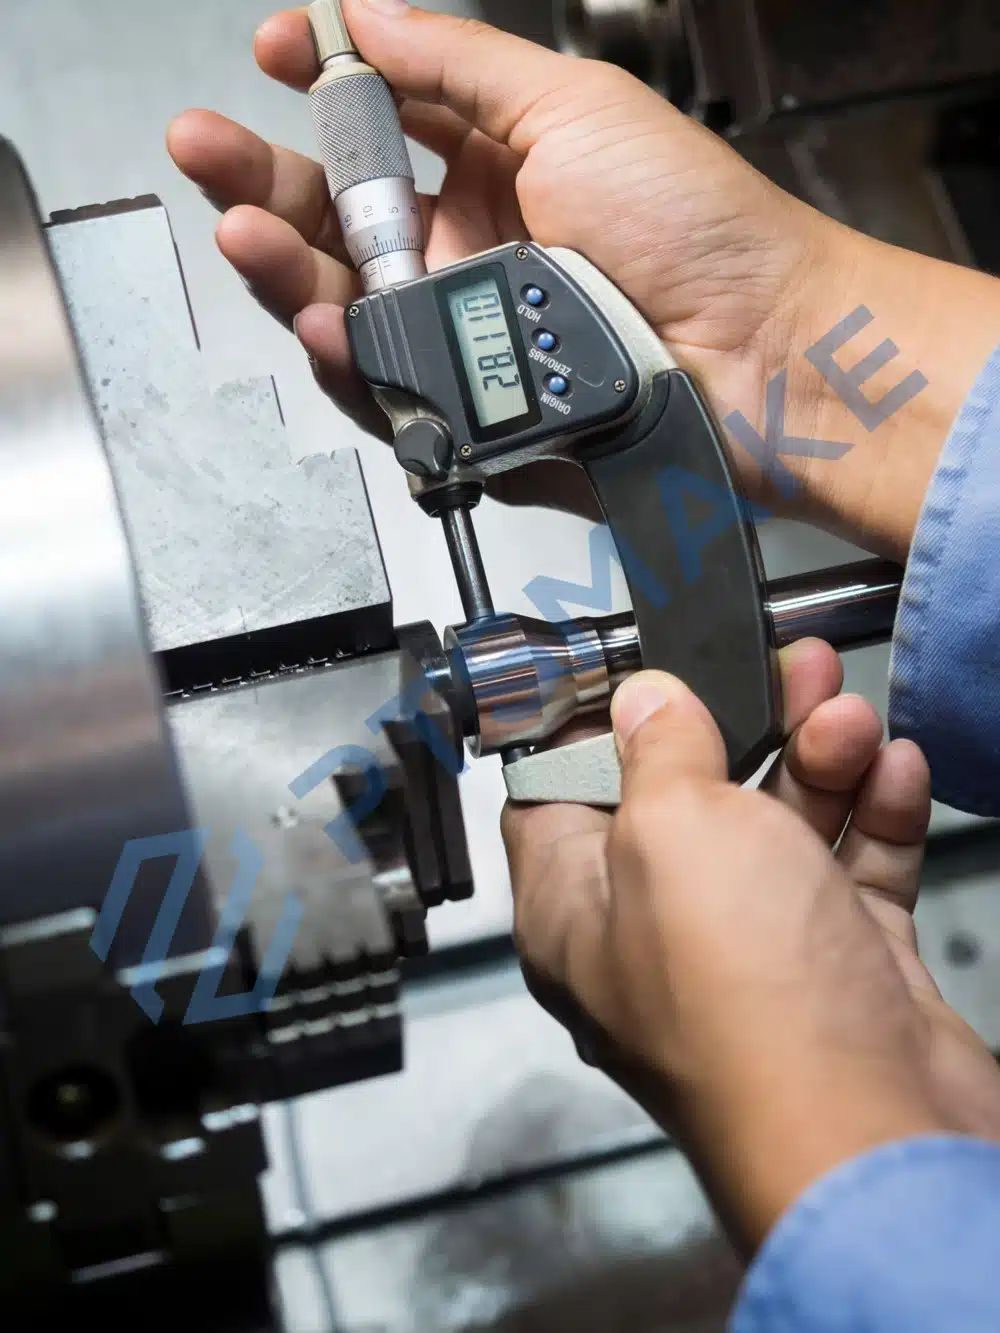
Para bolsões, contornos e características em múltiplas faces. Eixos adicionais fornecem acesso a características angulares e de difícil acesso.
Discuta Sua Peça FresadaTorneamento CNC
Para componentes redondos com diâmetros, ombros, furos e ranhuras, incluindo eixos, buchas e espaçadores.
Discuta Sua Peça TorneadaUsinagem Torno-Fresa
Para peças que combinam características redondas com planos, bolsões ou furos fora do centro.
Discuta Sua Peça Torno-FresaEDM de fio
Para perfis passantes e ranhuras estreitas onde um caminho de fio contínuo pode passar pela peça.
Revise Seu PerfilExplore nosso Serviços de maquinagem CNC, Maquinação CNC de 5 eixos e serviço de usinagem suíça para mais sobre seleção de processo.
Qualidade e Inspeção
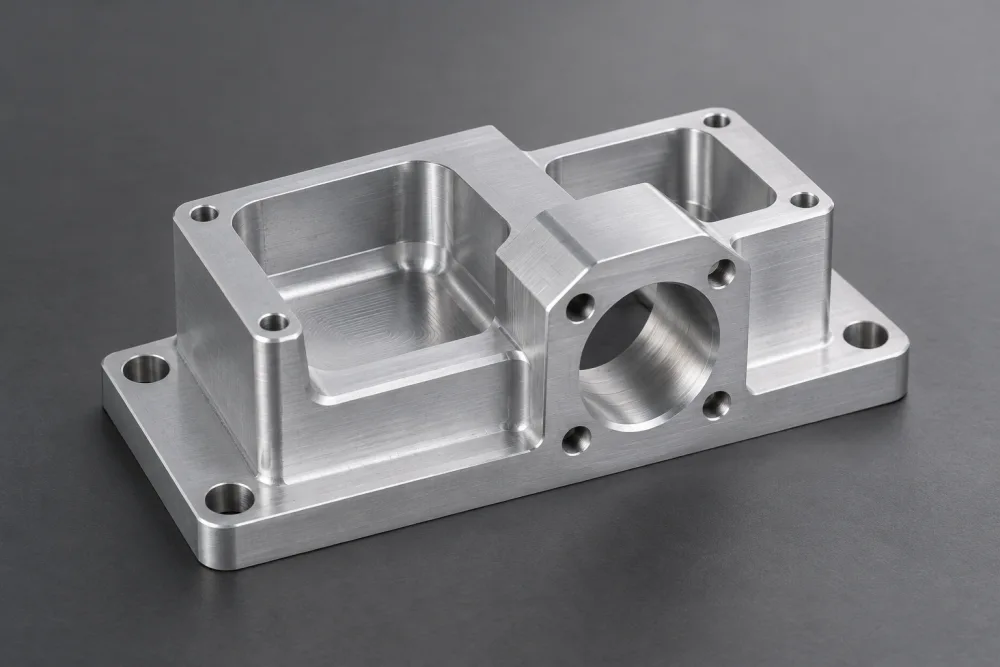
Gestão de qualidade certificada ISO 9001:2015 para peças personalizadas, do protótipo à produção.
Precisão a partir de ±0,005 mm
A viabilidade é avaliada a partir do seu desenho. A precisão alcançável depende da liga, geometria, tamanho da característica e acabamento da superfície.
Um furo que se encaixa, uma face de montagem que assenta corretamente e uma superfície acabada que atende à sua especificação, cada um precisa de critérios de aceitação claros.
- Ajuste e alinhamento: identifique dimensões de acoplamento e superfícies de referência.
- Após o acabamento: declare quais dimensões se aplicam à peça acabada.
- Documentação: inclua quaisquer registros de inspeção ou material necessários em sua consulta.
Ligas Que Usinamos
Compare oito graus que usinamos. Especifique o tratamento térmico, bem como a liga: ele afeta a resistência, o comportamento de usinagem e o resultado final.
Alumínio 6061
Uma escolha versátil para suportes, carcaças e peças de máquinas em geral, com um equilíbrio útil de resistência e resistência à corrosão.
Cotação Sua Peça 6061 →Alumínio 7075
Para peças altamente carregadas onde a resistência é uma prioridade. Considere a proteção contra corrosão e o acabamento necessário ao selecionar o tratamento térmico.
Cotação Sua Peça 7075 →Alumínio 2024
Uma liga de alta resistência com boa usinabilidade para acessórios carregados e componentes estruturais. A proteção da superfície é uma parte importante da especificação.
Cotação Sua Peça 2024 →Alumínio 5052
Considere o 5052 para tampas e placas de montagem resistentes à corrosão. Verifique o tratamento térmico especificado em relação às cargas que sua peça deve suportar.
Cotação Sua Peça 5052 →Alumínio 5083
Para placas resistentes à corrosão e componentes industriais. Especifique a condição do material quando a resistência e a estabilidade dimensional forem críticas.
Cotação Sua Peça 5083 →Alumínio 6082
Uma liga estrutural para suportes e componentes de máquinas. Frequentemente especificada quando o projeto exige uma combinação de resistência e resistência à corrosão.
Solicite um Orçamento para a Sua Peça 6082 →Alumínio 6063
Para dissipadores de calor e componentes eletrónicos onde o desempenho térmico e a aparência anodizada importam. Verifique a resistência em relação às cargas da peça.
Solicite um Orçamento para a Sua Peça 6063 →MIC-6
Placa de ferramenta fundida para dispositivos de fixação e placas de base. A sua condição de alívio de tensões contribui para a estabilidade dimensional durante a maquinação.
Solicite um Orçamento para a Sua Peça MIC-6 →Acabamentos de superfície
A PTSMAKE coordena estes acabamentos através de parceiros externos. Considere tanto a aparência desejada quanto o efeito nas superfícies de acoplamento.
Deslize para ver todas as colunas →
| Acabamento | Utilizações típicas | Defina Com o Seu Desenho |
|---|---|---|
| Anodização Transparente / preto / duro | Aparência e proteção de superfície; anodização dura para requisitos focados no desgaste. | Liga, referência de aparência, especificação de revestimento, áreas mascaradas e dimensões finais. |
| Revestimento em pó | Um acabamento opaco onde a cor, textura e cobertura importam. | Cor, brilho, textura e proteção das superfícies de acoplamento contra o acúmulo de revestimento. |
| Jateamento de esferas | Uma textura mate em superfícies especificadas. | Faces visíveis, textura alvo e qualquer anodização ou revestimento subsequente. |
| Polimento | Uma aparência de superfície mais suave e mais brilhante. | Superfícies a polir, brilho desejado e as arestas ou detalhes que devem ser preservados. |
Compare os nossos serviços de acabamento de superfície. A aparência e as dimensões acabadas precisam de revisão para a liga e combinação de processo escolhidas.
Tempos de Produção de Maquinação CNC de Alumínio
Tempos de produção para planear a sua encomenda. O seu orçamento confirmará o cronograma para a sua peça.
Protótipos Urgentes
1–3 diasPara pedidos urgentes de protótipos, sujeito a viabilidade e agendamento.
Pequenos Lotes
7–15 diasPara pequenos lotes de produção com requisitos de material e acabamento definidos.
Produção
15–30 diasPara quantidades de produção, incluindo encomendas repetidas planeadas.
O prazo final depende da peça, material, quantidade, acabamento e requisitos de inspeção.
Escolhas de Design Que Podem Reduzir os Custos de Maquinação de Alumínio
Permita acesso suficiente à fresa enquanto preserva o ajuste, a resistência e a aparência que a sua peça precisa.
Abra os Cantos Internos
Raios internos maiores podem permitir uma fresa mais rígida onde a montagem permite; verifique o raio juntamente com a profundidade do bolso e a folga do componente.
Mantenha os Bolsos Apenas Tão Profundos Quanto Necessário
Reduzir a profundidade não essencial pode encurtar o alcance da ferramenta e melhorar o acesso; preserve espaço para componentes, fixadores e conexões.
Suportar Paredes Finas
Espessura extra da parede ou nervuras locais podem melhorar a rigidez; mantenha a folga interna necessária, acesso de montagem e meta de peso.
Defina Superfícies Funcionais e Visíveis
Especifique o ajuste de um furo de localização e o acabamento de uma face visível separadamente. Use requisitos gerais apropriados para as superfícies restantes.
Alterações de design propostas requerem a sua aprovação antes da produção.
Indústrias Atendidas
Componentes de alumínio personalizados para montagens sensíveis ao peso, gerenciamento térmico e sistemas mecânicos.
De Características Estruturais a Superfícies Visíveis
Um suporte de robótica precisa do equilíbrio certo de peso, resistência e precisão de montagem. Um dispositivo de máquina precisa de suporte estável e superfícies de localização confiáveis.
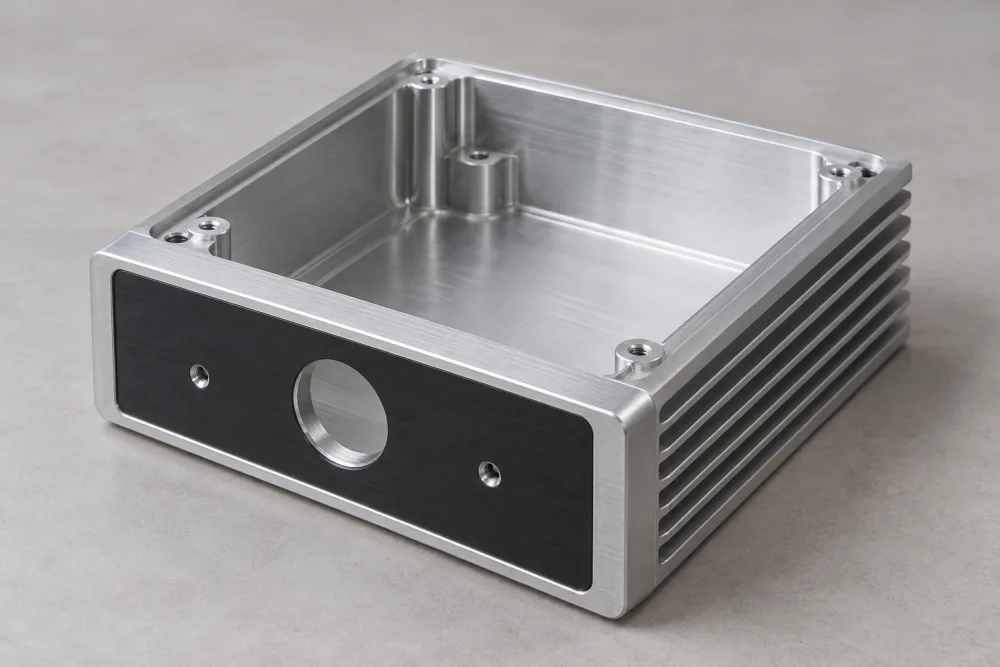
Uma caixa de amplificador adiciona outro conjunto de prioridades: folga de componentes, transferência de calor, locais de conectores e a aparência das faces expostas.
- Aeroespacial
- Automóvel
- Dispositivos médicos
- Robótica
- Eletrônicos de precisão
- Máquinas industriais
Iniciando Seu Pedido de Usinagem de Alumínio
Respostas a perguntas comuns sobre custo, precisão e seleção de alumínio.
Quanto Custa para Usinar Alumínio?
O custo depende da liga, tamanho da peça, geometria, quantidade, tolerâncias e acabamento. Bolsas profundas, acesso difícil à ferramenta e configurações extras podem aumentar o tempo de usinagem. Um orçamento precisa do seu desenho e dos requisitos do pedido; o peso da peça por si só não é suficiente para estimar o trabalho envolvido com precisão.
Pode o Alumínio Ser Usinado para Tolerâncias Apertadas?
Sim. A precisão a partir de ±0.005 mm está sujeita à revisão do desenho. Liga, geometria, tamanho da característica e acabamento afetam a viabilidade. Identifique as dimensões que controlam o ajuste ou alinhamento, e declare se elas se aplicam antes ou depois do acabamento, para que cada requisito possa ser avaliado para a sua peça.
Qual Grau de Alumínio É o Mais Fácil de Usinar?
MIC-6 oferece excelente usinabilidade para placas de ferramentas e dispositivos de fixação, e o 2024 também usina bem. A facilidade de usinagem é apenas um fator de seleção. O melhor grau para sua peça também depende da resistência, resistência à corrosão, formato do material, acabamento superficial e de como o componente será usado.
Um Guia do Comprador para Usinagem CNC de Alumínio
Orientação prática sobre seleção de ligas, especificações de peças e comparação de orçamentos de usinagem.
Como Escolher a Liga de Alumínio Certa?
Comece com a carga, ambiente operacional, requisitos térmicos e acabamento. Um suporte altamente carregado, uma caixa de eletrônicos visível e uma placa de fixação precisam de propriedades de material diferentes. Escolha a liga e o tratamento térmico juntos: o nome da classe sozinho não especifica a resistência.
6061 é um ponto de partida prático para muitos componentes gerais. Considere 2024 ou 7075 quando a resistência for um grande impulsionador do projeto, verificando a proteção contra corrosão e os requisitos de acabamento. MIC-6 é uma placa de ferramenta fundida usada onde a estabilidade durante a usinagem é importante. Para peças eletrônicas e de amplificadores, o caminho térmico e as superfícies de acoplamento merecem tanta atenção quanto a resistência da liga.
Referência geral, verificação específica da peça necessária. Os valores abaixo referem-se apenas ao tratamento térmico e forma de estoque declarados. Valores “típicos” descrevem material representativo; valores “mínimos” são limites publicados para o produto declarado. Eles não são permissíveis de projeto intercambiáveis ou uma garantia para sua peça.
Deslize para ver todas as colunas →
| Liga metálica | Resistência ao escoamento (MPa) | Maquinabilidade | Utilizações típicas |
|---|---|---|---|
| 2024 Barra/vergalhão T351 | 324 típico | Bom no tratamento térmico declarado. | Conexões carregadas e componentes aeroespaciais. |
| 5052 Material laminado H32, 0,4–6,3 mm | 160 mínimo | H32 é mais difícil de usinar do que tratamentos térmicos mais duros. | Tampas, placas de montagem e componentes industriais. |
| 5083 Material laminado H111 | 125 tensão de prova mínima; verificar requisitos específicos de espessura | Desafiador na condição laminada. | Máquinas industriais e componentes automotivos. |
| 6082 Material extrudado T6/T6511, seção de 5–150 mm | 260 mínimo | Bom; o controle de cavacos permanece importante. | Suportes estruturais e componentes de máquinas. |
| 6061 Barra/vergalhão T6/T651 | 276 típico | Mais exigente do que ligas desenvolvidas para fácil usinagem. | Suportes de robótica, caixas e peças de máquinas. |
| 6063 Material extrudado T6, seção de até 3,2 mm | 170 mínimo | Menos adequado para usinagem pesada do que 6061. | Dissipadores de calor e componentes eletrônicos de precisão. |
| 7075 Barra/vergalhão T6/T651 | 503 típico | Razoável em T6/T651. | Componentes mecânicos e aeroespaciais altamente carregados. |
| MIC-6 Placa de ferramental fundida com alívio de tensões | 105 típico | Excelente para peças baseadas em placa. | Dispositivos de fixação, placas de base e ferramental de máquina. |
As dimensões de estoque acima identificam os dados de referência; elas não definem a disponibilidade de estoque ou os limites de usinagem da PTSMAKE. Especifique a liga, têmpera, forma do produto e especificação do material necessários. A usinabilidade também depende das ferramentas, condições de corte e geometria da peça; as descrições são orientações gerais, não uma escala de classificação comum.
Use o guia de usinabilidade do alumínio para explorar as compensações de seleção, e o guia de usinagem de alumínio 5083 para considerações específicas para essa liga.
Qual Processo de Usinagem Se Encaixa na Sua Peça de Alumínio?
A forma da peça determina como ela pode ser usinada. Bolsas e faces de montagem frequentemente se adequam à fresagem; diâmetros concêntricos se adequam ao torneamento. Quando uma peça combina essas características, considere como cada operação se localizará a partir das superfícies produzidas na etapa anterior.
Deslize para ver todas as colunas →
| Processo | Características a Avaliar | Ponto Chave de Revisão |
|---|---|---|
| Fresagem CNC de 3/4/5 eixos | Bolsas, faces de montagem, contornos e características em vários lados | Alcance da ferramenta, ângulo de aproximação e acesso ao redor da peça |
| Torneamento CNC | Diâmetros, ombros, furos e ranhuras | Geometria rotacional, suporte da peça e relações entre diâmetros |
| Usinagem torno-fresa | Diâmetros torneados combinados com planos, bolsas ou características fora do centro | Como as características fresadas se localizam em relação às superfícies torneadas |
| EDM de fio | Perfis passantes e ranhuras estreitas | Um caminho de fio contínuo através do material e acesso de entrada adequado |
Faces angulares e características em vários lados podem se beneficiar de Maquinação CNC de 5 eixos quando o movimento adicional melhora o acesso da ferramenta ou reduz as configurações.
Para pequenos componentes torneados com geometria esbelta, veja nossa serviço de usinagem suíça. Nosso Serviços de maquinagem CNC página abrange uma seleção de processo mais ampla para peças personalizadas.
Como Você Deve Especificar Dimensões Críticas?
Um requisito de tamanho e um requisito posicional resolvem problemas diferentes. Um furo pode ter o diâmetro correto, mas ainda falhar em alinhar com o eixo em uma montagem. Seu desenho precisa definir tanto o tamanho da característica quanto sua localização em relação às superfícies que posicionam a peça.
Use datums para identificar essas superfícies ou eixos de referência. Para um suporte, a face de montagem pode estabelecer como a peça se assenta, enquanto um furo de localização estabelece sua posição. Inclua uma vista de montagem quando a relação for difícil de explicar em um único desenho de peça.
- Ajustes: identificam as superfícies que localizam, deslizam, prendem ou suportam outro componente.
- Relações de características: definem quais faces ou eixos estabelecem a posição da peça na montagem.
- Condição acabada: indicam quais dimensões se aplicam após o tratamento de superfície especificado.
- Registros de aceitação: listam quaisquer medições ou documentos de material necessários para que seu escopo possa ser confirmado.
Para paredes finas ou peças com muitas bolsas, inclua a geometria completa. A fixação e a remoção de material podem influenciar a peça final, então uma única vista detalhada pode não fornecer informações suficientes para avaliar a viabilidade. Onde vários componentes devem se encaixar, forneça as dimensões de acoplamento relevantes ou a vista de montagem.
Aplique requisitos gerais apropriados às características restantes. Reserve controles mais rigorosos para dimensões que afetam a função, e identifique quaisquer requisitos que devem ser verificados após o acabamento.
Como os Acabamentos Afetam o Ajuste e a Aparência?
Especifique a condição acabada da peça, especialmente onde os componentes se encaixam. Um furo dimensionado antes do tratamento pode não ter a mesma folga depois. Identifique as dimensões que se aplicam após o acabamento e quaisquer áreas que devem permanecer sem tratamento.
A anodização desenvolve uma camada de óxido na superfície do alumínio. A pintura a pó adiciona um revestimento sobre ela. Ambos exigem atenção nas interfaces de acoplamento: identifique furos, roscas, faces de localização e áreas de contato cujas dimensões finais ou condição de superfície importam. Mostre quais superfícies precisam de tratamento e onde a máscara é necessária, então confirme a especificação completa em relação à peça.
O jateamento com esferas cria uma textura fosca; o polimento desenvolve uma aparência mais lisa e brilhante. Nenhuma das descrições define completamente o padrão de aceitação. Identifique faces visíveis, a textura ou brilho pretendido e qualquer referência de aparência. Se a preparação for seguida por anodização, avalie o acabamento combinado em vez de tratar as duas aparências como resultados independentes.
- Aparência: especifique cor, textura, superfícies visíveis e quaisquer peças que devem ser vistas juntas.
- Função: marque áreas de acoplamento, contato elétrico e contato térmico que exigem uma condição de superfície particular.
- Proteção: identificar limites de mascaramento e locais onde marcas de manuseio ou contato afetariam a aceitação.
Um nome de cor sozinho não pode definir uma correspondência exata entre ligas ou acabamentos diferentes. Onde a aparência é crítica, inclua uma referência representativa e concorde sobre como a peça acabada será aceita. Veja nosso serviços de acabamento de superfície e guia de anodização de alumínio ao preparar estes requisitos.
O Que Impulsiona o Custo da Usinagem de Alumínio?
O peso da peça acabada é um mau guia para o custo de usinagem. Uma carcaça leve pode começar como um bloco muito maior e exigir extensa remoção de material. Uma peça mais pesada e simples pode levar menos tempo de usinagem. Compare orçamentos com a mesma revisão de desenho, quantidade e requisitos de aceitação.
- Material inicial e remoção de material: o tamanho do material, a liga e a quantidade removida afetam todo o trabalho requerido.
- Configurações e acesso: características em vários lados podem precisar de reposicionamento ou usinagem mais complexa. Características de difícil acesso podem atrasar uma peça que de outra forma seria simples.
- Quantidade do pedido: os custos de programação e configuração são distribuídos pelo lote. Solicite opções de quantidade separadas ao comparar protótipos com um pedido de produção planejado.
- Acabamento e aceitação: inclua mascaramento, referências de aparência e registros de inspeção requeridos em cada solicitação de orçamento para que você possa comparar o mesmo escopo.
Pergunte quais requisitos têm.
O que você deve enviar para uma cotação e prazo de entrega?
Envie um desenho e modelo correspondentes com o mesmo identificador de revisão. Inclua a liga e o tratamento térmico, quantidade, acabamento e data necessária. Se precisar de várias opções de quantidade, liste-as separadamente para que a cotação possa distinguir os custos de protótipo dos preços de produção.
- Desenho e modelo: identifique a revisão atual, características críticas e quaisquer detalhes de montagem necessários para entender o ajuste.
- Material e acabamento: indique a especificação, superfícies tratadas e qualquer referência de aparência.
- Requisitos do pedido: inclua quantidades, sua data necessária e os registros de inspeção ou material que você precisa.
- Escolhas abertas: distinga os requisitos fixos das alternativas que você está disposto a considerar.
O visão geral do prazo de entrega de produção fornece orientação de planejamento. Sua cotação confirmará o cronograma para a peça, quantidade e acabamento especificados.
Para um pedido repetido ou uma transição de protótipo para produção, sinalize as alterações em relação à peça avaliada anteriormente. Consulte a revisão do desenho aprovado em vez de confiar em “igual ao anterior”.”
Obtenha Sua Cotação de Usinagem CNC de Alumínio
Envie seu desenho e especificações para uma cotação do seu próximo pedido de protótipo ou produção.
Guias e Recursos Relacionados
- Alumínio 7075 vs. 6061: compensações de resistência e aplicação
Compare as prioridades do material antes de especificar alumínio para uma peça com carga mecânica.
- Qual alumínio é mais fácil de usinar em CNC?
Explore como a seleção da liga afeta a usinabilidade e a escolha do material para o seu projeto.
- Principais considerações para a usinagem de alumínio 5083
Revise as considerações de usinagem ao preparar um componente especificado em 5083.
- Um guia prático para a anodização de ligas de alumínio
Entenda o processo de anodização antes de definir os requisitos de aparência e funcionais.
- Alumínio anodizado preto: seleção de acabamento e considerações práticas
Considere os detalhes de material e aparência por trás de uma superfície anodizada preta.
- Materiais e graus de dissipadores de calor de alumínio
Compare as considerações de material para gerenciamento térmico em eletrônicos e amplificadores.
- Usinagem CNC de alumínio: um guia prático de serviço
Leia o guia de apoio para um contexto mais amplo ao preparar sua consulta de usinagem.