Aluminium CNC-bearbetningstjänster
PTSMAKE tillhandahåller CNC-bearbetningstjänster för aluminium (3/4/5-axlig fräsning, svarvning, fräs-svarvning, trådgnistning) för amerikanska och europeiska köpare, från prototyp till produktion.
Anpassade aluminiumdelar tillverkade i Kina enligt dina ritningar och specifikationer. Välj bland åtta aluminiumkvaliteter, med ytbehandling koordinerad för ditt projekt.
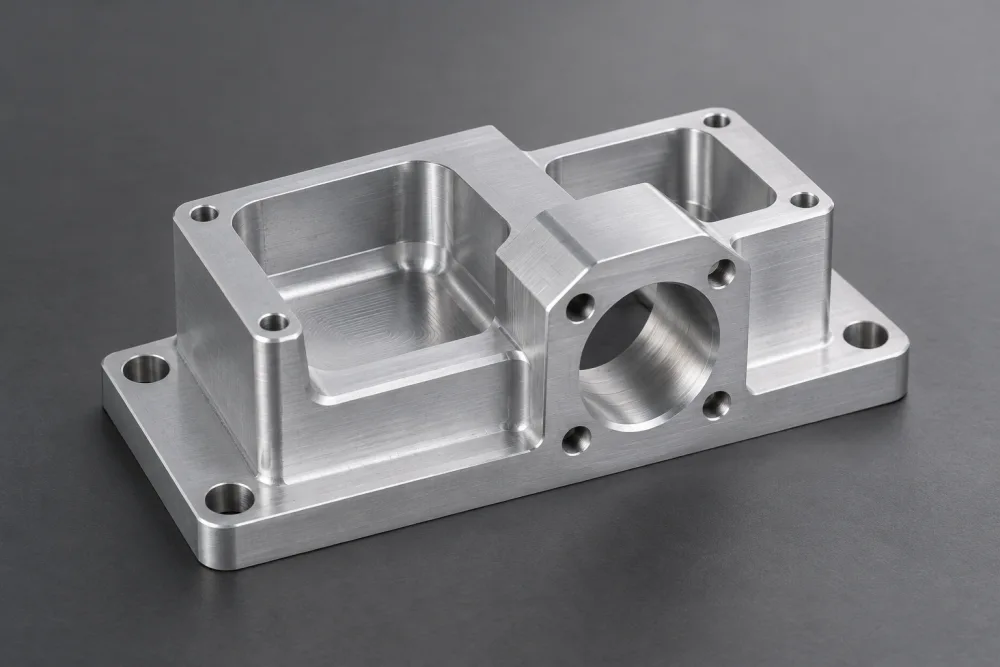
- ISO 9001:2015Certifierad kvalitetsledning
- 20+ årTillverkningserfarenhet
- 100 000+ delarLevererade delar
- 98% i tidLeveranshistorik
Varför Aluminium för Precisionsdelar
Aluminium kombinerar låg vikt med styrka och värmeledningsförmåga. Rätt kvalitet beror på de belastningar, driftsmiljö och ytfinish din del behöver.
Kapacitet
3/4/5-axlig CNC-fräsning
För fickor, konturer och detaljer på flera ytor. Ytterligare axlar ger åtkomst till vinklade och svåråtkomliga detaljer.
Diskutera Din Frästa DelCNC-svarvning
För runda komponenter med diametrar, axlar, hål och spår, inklusive axlar, bussningar och distanser.
Diskutera Din Svarvade DelFräs-svarvbearbetning
För delar som kombinerar runda detaljer med plana ytor, fickor eller excentriska hål.
Diskutera Din Fräs-svarvade DelTrådgnistning
För genomgående profiler och smala spår där en kontinuerlig trådbana kan passera genom delen.
Granska Din ProfilUtforska vår CNC-bearbetningstjänster, 5-axlig CNC-bearbetning och Swiss-bearbetningstjänst för mer om processval.
Kvalitet & Inspektion
ISO 9001:2015-certifierad kvalitetsledning för anpassade delar, från prototyp till produktion.
Precision från ±0,005 mm
Genomförbarheten utvärderas från din ritning. Den uppnåbara precisionen beror på legeringen, geometrin, detaljstorleken och ytfinishen.
Ett hål som passar, en monteringsyta som sitter korrekt och en färdig yta som uppfyller din specifikation behöver alla tydliga acceptanskriterier.
- Passform och inriktning: identifiera passande dimensioner och referensytor.
- Efter ytbehandling: ange vilka dimensioner som gäller för den färdiga delen.
- Dokumentation: inkludera eventuella nödvändiga inspektions- eller materialregister i din förfrågan.
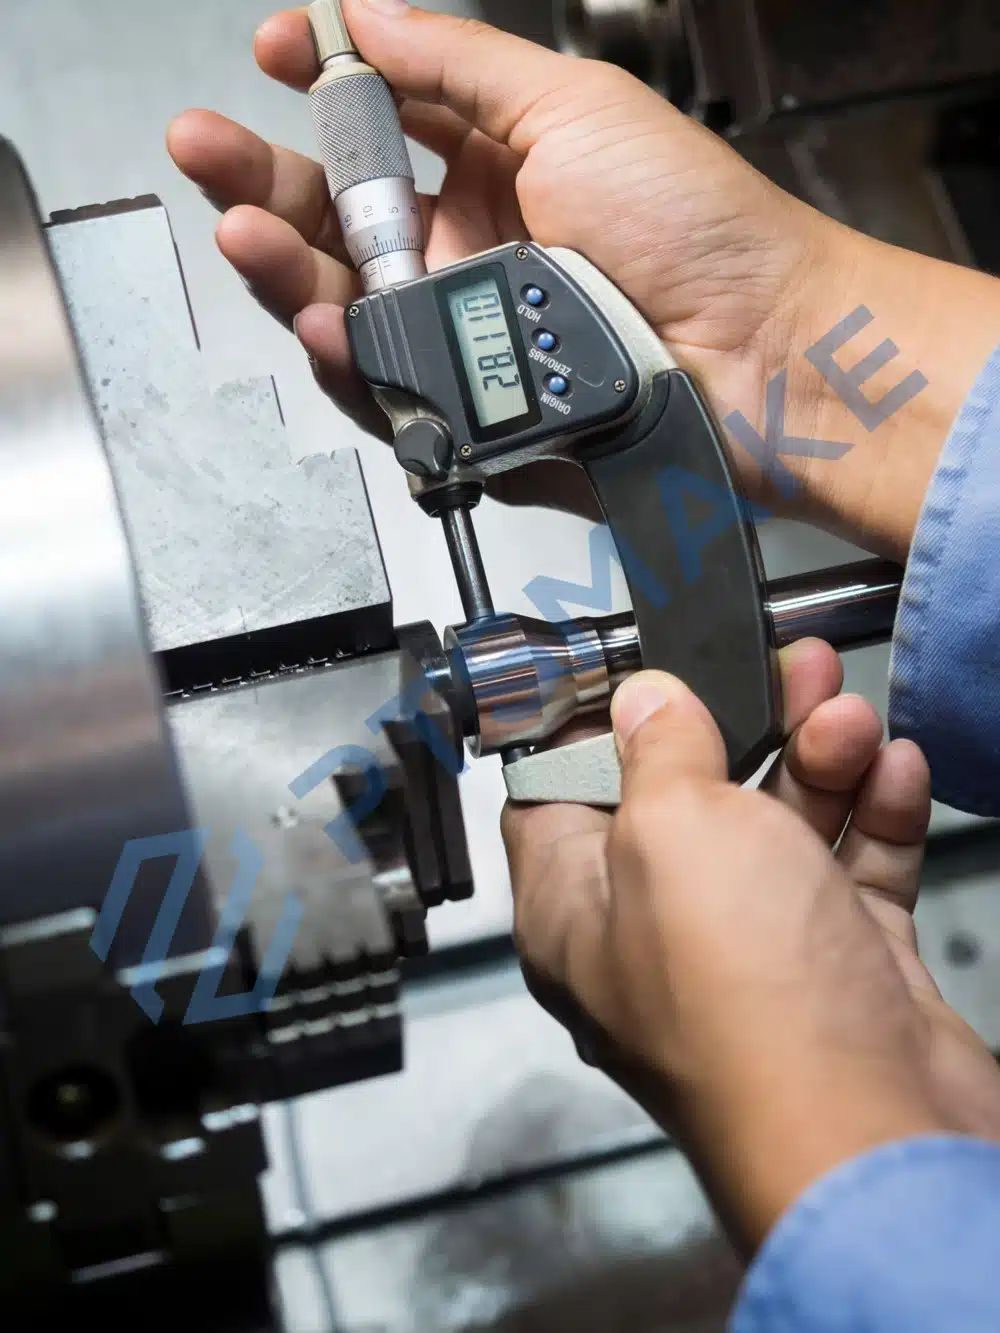
Legeringar Vi Bearbetar
Jämför åtta kvaliteter vi bearbetar. Specificera härdningstillståndet samt legeringen: det påverkar styrka, bearbetningsbeteende och det färdiga resultatet.
Aluminium 6061
Ett mångsidigt val för fästen, höljen och allmänna maskindelar, med en användbar balans mellan styrka och korrosionsbeständighet.
Offert för Din 6061-del →Aluminium 7075
För högt belastade delar där styrka är en prioritet. Överväg korrosionsskydd och den önskade ytfinishen vid val av härdningstillstånd.
Offert för Din 7075-del →Aluminium 2024
En höghållfast legering med god bearbetbarhet för belastade beslag och konstruktionskomponenter. Ytskydd är en viktig del av specifikationen.
Offert för Din 2024-del →Aluminium 5052
Överväg 5052 för korrosionsbeständiga kåpor och monteringsplåtar. Kontrollera det specificerade härdningstillståndet mot de belastningar din del måste bära.
Offert för Din 5052-del →Aluminium 5083
För korrosionsbeständiga plåtar och industriella komponenter. Specificera materialtillståndet när styrka och dimensionsstabilitet är kritiska.
Offert för Din 5083-del →Aluminium 6082
En konstruktionslegering för fästen och maskinkomponenter. Ofta specificerad när designen kräver en kombination av styrka och korrosionsbeständighet.
Begär offert för din 6082-del →Aluminium 6063
För kylflänsar och elektronikkomponenter där termisk prestanda och anodiserat utseende spelar roll. Kontrollera hållfastheten mot delens belastningar.
Begär offert för din 6063-del →MIC-6
Gjutna verktygsplåtar för fixturer och bottenplattor. Dess spänningsfria tillstånd bidrar till dimensionsstabilitet under bearbetning.
Begär offert för din MIC-6-del →Ytbehandlingar
PTSMAKE koordinerar dessa ytbehandlingar genom externa partners. Överväg både det önskade utseendet och effekten på passytor.
Svep för att se alla kolumner →
| Avsluta | Typiska användningsområden | Definiera med din ritning |
|---|---|---|
| Anodisering Klar / svart / hård | Utseende och ytskydd; hårdanodisering för slitagefokuserade krav. | Legering, utseendereferens, beläggningsspecifikation, maskerade områden och slutliga dimensioner. |
| Pulverlackering | En ogenomskinlig ytbehandling där färg, textur och täckning spelar roll. | Färg, glans, textur och skydd av passytor från beläggningsuppbyggnad. |
| Pärlblästring | En matt textur på specificerade ytor. | Synliga ytor, måltextur och eventuell efterföljande anodisering eller beläggning. |
| Polering | Ett slätare, ljusare ytutseende. | Ytor att polera, önskad glans och de kanter eller detaljer som måste bevaras. |
Jämför våra ytbehandlingstjänster. Utseende och färdiga dimensioner behöver granskas för den valda legeringen och processkombinationen.
Produktionstider för CNC-bearbetning av aluminium
Produktionstider för planering av din beställning. Din offert kommer att bekräfta schemat för din del.
Brådskande prototyper
1–3 dagarFör brådskande prototypförfrågningar, med förbehåll för genomförbarhet och schemaläggning.
Små serier
7–15 dagarFör små produktionsserier med definierade material- och ytbehandlingskrav.
Produktionsomgångar
15–30 dagarFör produktionskvantiteter, inklusive planerade återkommande beställningar.
Slutlig ledtid beror på del, material, kvantitet, ytbehandling och inspektionskrav.
Designval som kan sänka kostnaderna för aluminiumbearbetning
Tillåt tillräcklig fräsåtkomst samtidigt som passformen, hållfastheten och utseendet din del behöver bevaras.
Öppna upp invändiga hörn
Större interna radier kan tillåta en styvare fräs där monteringen tillåter; kontrollera radien tillsammans med fickdjup och komponentfrigång.
Håll fickor endast så djupa som behövs
Att minska icke-väsentligt djup kan förkorta verktygsräckvidden och förbättra åtkomsten; bevara utrymme för komponenter, fästelement och anslutningar.
Stöd tunna väggar
Extra väggtjocklek eller lokala ribbor kan förbättra styvheten; behåll det nödvändiga interna utrymmet, monteringsåtkomsten och viktmålet.
Definiera funktionella och synliga ytor
Specificera passformen för en positioneringsborrning och ytbehandlingen för en synlig yta separat. Använd lämpliga allmänna krav för de återstående ytorna.
Föreslagna designändringar kräver ditt godkännande före produktion.
Branscher som betjänas
Anpassade aluminiumkomponenter för viktkänsliga enheter, värmehantering och mekaniska system.
Från konstruktionsdetaljer till synliga ytor
Ett robotfäste behöver rätt balans mellan vikt, styrka och monteringsnoggrannhet. En maskinfixtur behöver stabilt stöd och tillförlitliga positioneringsytor.
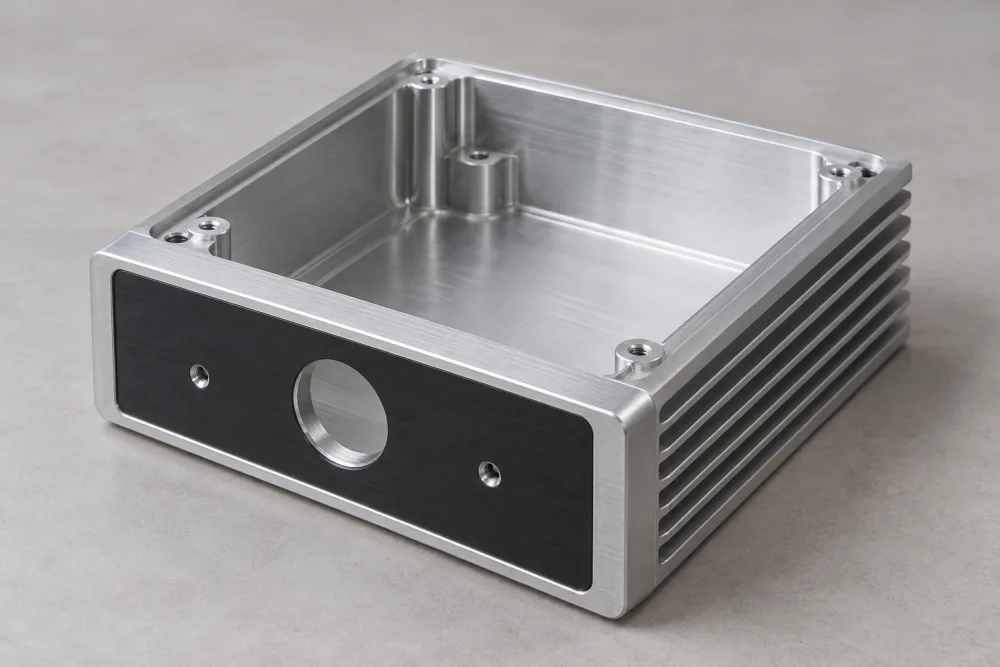
Ett förstärkarhölje lägger till en annan uppsättning prioriteringar: komponentutrymme, värmeöverföring, anslutningsplatser och utseendet på exponerade ytor.
- Flyg- och rymdindustrin
- Fordon
- Medicintekniska produkter
- Robotteknik
- Precisionselektronik
- Industriella maskiner
Att starta din beställning av aluminiumbearbetning
Svar på vanliga frågor om kostnad, precision och aluminiumval.
Hur mycket kostar det att maskinbearbeta aluminium?
Kostnaden beror på legeringen, delstorleken, geometrin, kvantiteten, toleranserna och ytfinishen. Djupa fickor, svår verktygsåtkomst och extra uppställningar kan öka bearbetningstiden. En offert behöver din ritning och orderkrav; delvikt ensam är inte tillräckligt för att noggrant uppskatta det involverade arbetet.
Kan Aluminium Bearbetas till Snäva Toleranser?
Ja. Precision från och med ±0,005 mm är föremål för ritningsgranskning. Legering, geometri, detaljstorlek och ytbehandling påverkar alla genomförbarheten. Identifiera de dimensioner som styr passning eller inriktning, och ange om de gäller före eller efter ytbehandling, så att varje krav kan bedömas för din del.
Vilken Aluminiumkvalitet Är Lättast att Bearbeta?
MIC-6 erbjuder utmärkt bearbetbarhet för verktygsplattor och fixturer, och 2024 bearbetas också väl. Enkel bearbetning är bara en urvalsfaktor. Den bästa kvaliteten för din del beror också på styrka, korrosionsbeständighet, lagerform, ytfinish och hur komponenten kommer att användas.
En köpguide för CNC-bearbetning av aluminium
Praktisk vägledning om legeringsval, delspecifikationer och jämförelse av bearbetningsoffertar.
Hur väljer du rätt aluminiumlegering?
Börja med belastningen, driftsmiljön, termiska krav och ytbehandling. Ett högt belastat fäste, ett synligt elektronikskåp och en fixturplatta behöver olika materialegenskaper. Välj legering och härdning tillsammans: gradnamnet ensamt specificerar inte styrka.
6061 är en praktisk utgångspunkt för många allmänna komponenter. Överväg 2024 eller 7075 när styrka är en viktig designfaktor, samtidigt som korrosionsskydd och ytbehandlingskrav kontrolleras. MIC-6 är en gjuten verktygsplatta som används där stabilitet under bearbetning är viktigt. För elektronik- och förstärkardelar förtjänar den termiska vägen och passytorna lika mycket uppmärksamhet som legeringens styrka.
Allmän referens, delspecifik verifiering krävs. Värden nedan avser endast den angivna härdningen och lagerformen. “Typiska” värden beskriver representativt material; “minimum” värden är publicerade gränser för den angivna produkten. De är inte utbytbara designvärden eller en garanti för din del.
Svep för att se alla kolumner →
| Legering | Sträckgräns (MPa) | Bearbetbarhet | Typiska användningsområden |
|---|---|---|---|
| 2024 T351 stång/stav | 324 typiskt | Bra i den angivna härdningen. | Belastade kopplingar och flyg- och rymdkomponenter. |
| 5052 H32 valsade lager, 0.4–6.3 mm | 160 minimum | H32 är svårare att bearbeta än hårdare härdningar. | Kåpor, monteringsplattor och industriella komponenter. |
| 5083 H111 valsade lager | 125 minsta sträckgräns; verifiera tjockleksspecifika krav | Utmanande i det valsade tillståndet. | Industrimaskiner och fordonskomponenter. |
| 6082 T6/T6511 extruderade lager, 5–150 mm sektion | 260 minimum | Bra; spånkontroll förblir viktig. | Strukturella fästen och maskinkomponenter. |
| 6061 T6/T6 | 276 typisk | Mer krävande än legeringar utvecklade för enkel bearbetning. | Robotfästen, höljen och maskindelar. |
| 6063 T6 strängpressat material, sektion upp till 3,2 mm | 170 minimum | Mindre lämplig för tung bearbetning än 6061. | Kylflänsar och precisionselektronikkomponenter. |
| 7075 T6/T6 | 503 typisk | Måttlig i T6/T651. | Högt belastade mekaniska och flyg- och rymdkomponenter. |
| MIC-6 Spänningsavlastad gjuten verktygsplåt | 105 typisk | Utmärkt för plåtbaserade delar. | Fixturer, bottenplattor och maskinverktyg. |
Lagerdimensionerna ovan identifierar referensdata; de definierar inte PTSMAKE:s lagertillgänglighet eller bearbetningsgränser. Ange önskad legering, härdningstillstånd, produktform och materialspecifikation. Bearbetbarhet beror också på verktygen, skärförhållandena och delgeometrin; beskrivningarna är allmän vägledning, inte en gemensam betygsskala.
Använd den aluminiumbearbetbarhetsguide för att utforska urvalskompromisserna, och den 5083 aluminiumbearbetningsguide för överväganden specifika för den kvaliteten.
Vilken bearbetningsprocess passar din aluminiumdel?
Delens form bestämmer hur den kan bearbetas. Fickor och monteringsytor passar ofta fräsning; koncentriska diametrar passar svarvning. När en del kombinerar dessa funktioner, överväg hur varje operation kommer att positionera sig från ytorna som producerats i föregående steg.
Svep för att se alla kolumner →
| Process | Funktioner att utvärdera | Viktig granskningspunkt |
|---|---|---|
| 3/4/5-axlig CNC-fräsning | Fickor, monteringsytor, konturer och funktioner på flera sidor | Verktygsräckvidd, angreppsvinkel och åtkomst runt delen |
| CNC-svarvning | Diametrar, axlar, hål och spår | Rotationsgeometri, delstöd och förhållanden mellan diametrar |
| Fräs-svarvbearbetning | Svarvade diametrar kombinerade med plana ytor, fickor eller excentriska funktioner | Hur de frästa funktionerna positionerar sig i förhållande till de svarvade ytorna |
| Trådgnistning | Genomgående profiler och smala spår | En kontinuerlig trådbana genom materialet och lämplig ingångsåtkomst |
Vinklade ytor och funktioner på flera sidor kan dra nytta av 5-axlig CNC-bearbetning när den ytterligare rörelsen förbättrar verktygsåtkomsten eller minskar uppställningstiderna.
För små svarvade komponenter med slank geometri, se vår Swiss-bearbetningstjänst. Vår CNC-bearbetningstjänster sida täcker bredare processval för anpassade delar.
Hur ska du specificera kritiska dimensioner?
Ett storlekskrav och ett positioneringskrav löser olika problem. Ett hål kan ha rätt diameter men ändå misslyckas med att justeras med axeln i en montering. Din ritning behöver definiera både funktionens storlek och dess placering i förhållande till ytorna som positionerar delen.
Använd referenspunkter för att identifiera dessa referensytor eller axlar. För ett fäste kan monteringsytan fastställa hur delen sitter, medan ett positioneringshål fastställer dess position. Inkludera en monteringsvy när förhållandet är svårt att förklara i en enda delritning.
- Passningar: identifiera ytorna som positionerar, glider, klämmer eller stöder en annan komponent.
- Funktionsförhållanden: definiera vilka ytor eller axlar som fastställer delens position i monteringen.
- Färdigt skick: ange vilka dimensioner som gäller efter den specificerade ytbehandlingen.
- Godkännandeprotokoll: lista alla mätningar eller materialdokument som behövs så att deras omfattning kan bekräftas.
För tunna väggar eller kraftigt fickade delar, inkludera den kompletta geometrin. Fastspänning och materialavlägsnande kan påverka den färdiga delen, så en enda detaljvy kanske inte ger tillräckligt med information för att bedöma genomförbarheten. Där flera komponenter måste passa ihop, tillhandahåll de relevanta passningsdimensionerna eller monteringsvyn.
Tillämpa lämpliga allmänna krav på de återstående funktionerna. Reservera strängare kontroller för dimensioner som påverkar funktionen, och identifiera eventuella krav som måste kontrolleras efter ytbehandling.
Hur påverkar ytbehandlingar passform och utseende?
Specificera det färdiga tillståndet av delen, särskilt där komponenter passar ihop. Ett hål dimensionerat före behandling kanske inte har samma spelrum efteråt. Identifiera dimensionerna som gäller efter ytbehandling och alla områden som måste förbli obehandlade.
Anodisering utvecklar ett oxidskikt på aluminiumytan. Pulverlackering lägger till en beläggning över det. Båda kräver uppmärksamhet vid passningsytor: identifiera hål, gängor, positioneringsytor och kontaktytor vars slutliga dimensioner eller yttillstånd är viktiga. Visa vilka ytor som behöver behandling och var maskering krävs, bekräfta sedan den kompletta specifikationen mot delen.
Kulblästring skapar en matt textur; polering utvecklar ett slätare, ljusare utseende. Ingen av beskrivningarna definierar fullt ut acceptansstandarden. Identifiera synliga ytor, den avsedda texturen eller glansen, och eventuell utseendereferens. Om förberedelse följs av anodisering, bedöm den kombinerade ytbehandlingen snarare än att behandla de två utseendena som oberoende resultat.
- Utseende: specificera färg, textur, synliga ytor och alla delar som måste ses tillsammans.
- Funktion: markera passningsytor, elektriska kontaktytor och termiska kontaktytor som kräver ett särskilt yttillstånd.
- Skydd: identifiera maskeringsgränser och platser där hantering eller kontaktmärken skulle påverka acceptansen.
Ett färgnamn ensamt kan inte definiera en exakt matchning mellan olika legeringar eller ytbehandlingar. Där utseendet är kritiskt, inkludera en representativ referens och kom överens om hur den färdiga delen kommer att accepteras. Se vår ytbehandlingstjänster och aluminiumanodiseringsguide när dessa krav förbereds.
Vad driver kostnaden för aluminiumbearbetning?
Färdig delvikt är en dålig guide för bearbetningskostnaden. Ett lättviktshus kan börja som ett mycket större block och kräva omfattande materialborttagning. En tyngre, enklare del kan ta mindre bearbetningstid. Jämför offerter mot samma ritningsrevision, kvantitet och acceptanskrav.
- Utgångsmaterial och materialborttagning: materialstorlek, legering och mängden borttaget påverkar allt det arbete som krävs.
- Inställningar och åtkomst: funktioner på flera sidor kan behöva ompositionering eller mer komplex bearbetning. Svåråtkomliga funktioner kan sakta ner en annars enkel del.
- Orderkvantitet: programmerings- och inställningskostnader sprids över batchen. Begär separata kvantitetsalternativ när du jämför prototyper med en planerad produktionsorder.
- Efterbehandling och acceptans: inkludera maskering, utseendereferenser och nödvändiga inspektionsprotokoll i varje offertförfrågan så att du kan jämföra samma omfattning.
Fråga vilka krav som har störst effekt på offerten. Om en funktion kan ändras, förklara dess funktion och det tillgängliga utrymmet i monteringen. Alla föreslagna besparingar bör utvärderas mot passform, styrka och utseende innan du godkänner en ritningsändring.
Vad bör du skicka för en offert och ledtid?
Skicka en matchande ritning och modell med samma revisionsidentifierare. Inkludera legeringen och härdningen, kvantitet, ytbehandling och önskat datum. Om du behöver flera kvantitetsalternativ, lista dem separat så att offerten kan skilja prototypkostnader från produktionsprissättning.
- Ritning och modell: identifiera den aktuella revisionen, kritiska funktioner och eventuella monteringsdetaljer som behövs för att förstå passformen.
- Material och ytbehandling: ange specifikationen, behandlade ytor och eventuell utseendereferens.
- Orderkrav: inkludera kvantiteter, ditt önskade datum och de inspektions- eller materialprotokoll du behöver.
- Öppna val: skilj krav som är fasta från alternativ du är villig att överväga.
Den översikt över produktionsledtid ger planeringsvägledning. Din offert kommer att bekräfta schemat för den specificerade delen, kvantiteten och ytbehandlingen.
För en upprepad order eller en övergång från prototyp till produktion, markera ändringar från den tidigare utvärderade delen. Referera till den godkända ritningsrevisionen snarare än att förlita dig på “samma som tidigare.”
Få din offert för aluminium CNC-bearbetning
Skicka din ritning och specifikationer för en offert på din nästa prototyp- eller produktionsorder.
Relaterade guider & resurser
- 7075 vs. 6061 aluminium: styrka och tillämpningskompromisser
Jämför materialprioriteringar innan du specificerar aluminium för en mekaniskt belastad del.
- Vilken aluminium är enklast att CNC-bearbeta?
Utforska hur legeringsval påverkar bearbetbarheten och materialvalet för din design.
- Viktiga överväganden för 5083 aluminiumbearbetning
Granska bearbetningsöverväganden när du förbereder en komponent specificerad i 5083.
- En praktisk guide till anodisering av aluminiumlegeringar
Förstå anodiseringsprocessen innan du definierar utseende och funktionella krav.
- Svartanodiserad aluminium: ytbehandlingsval och praktiska överväganden
Överväg materialet och utseendedetaljerna bakom en svartanodiserad yta.
- Aluminium kylflänsmaterial och kvaliteter
Jämför materialöverväganden för termisk hantering inom elektronik och förstärkare.
- Aluminium CNC-bearbetning: en praktisk serviceguide
Läs den stödjande guiden för bredare sammanhang när du förbereder din bearbetningsförfrågan.