
CNC-svarvningstjänster för anpassade precisionsdelar
Komplexa CNC-svarvade delar tillverkade enligt dina ritningar, inklusive precisionsspindelaxlar, hydrauliska ventilspolar, ihåliga rotoraxlar och precisionskontakthus. Dimensionella toleranser så snäva som ±0,005 mm på lämpliga detaljer, med förbehåll för ritnings- och materialgranskning.
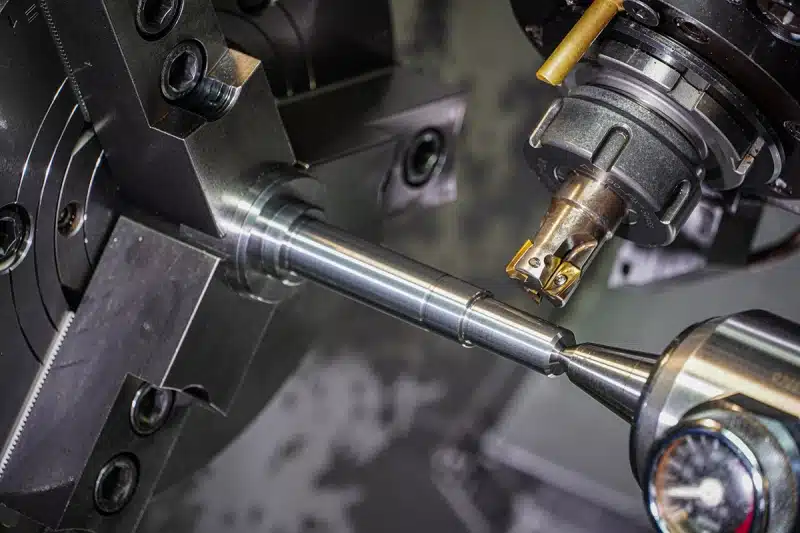
- Komplexa svarvade geometrier
- Metaller & tekniska plaster
- Prototyp- & serieproduktion
- Ritningsstyrda precisionskontroller
Varför välja PTSMAKE för CNC-svarvning?
Flera lagerlägen, djupa hål, smala spår och gängade gränssnitt kräver en samordnad bearbetnings- och inspektionsplan.
En väg som passar geometrin
Börja med den svarvade profilen, granska sedan tvärhål, plana ytor och andra detaljer. Överenskom om eventuell ytterligare fräsning eller efterbehandling som en del av den kompletta delofferten.
Diskutera Din DelAnvändbar designfeedback
Granska djupa invändiga steg, tunna husväggar, smala axlar och spåråtkomst. Vi föreslår praktiska ändringar för ditt godkännande samtidigt som delens passform och funktion skyddas.
Begär en designgranskningKontroller för funktionella passningar
Storlek ensam bevisar inte inriktning. Definiera lagerlägen, tätningsytor, referensaxel och gängkrav så att inspektionsplanen matchar din ritning.
Granska kritiska detaljerEn tydlig grund för återkommande beställningar
Håll ritningsrevisionen, materialtillståndet och acceptanskriterierna konsekventa. Dela din provkvantitet och förväntade partier så att båda stegen kan granskas.
Planera din beställningPrecision för komplexa svarvade delar
PTSMAKE kan uppnå dimensionella toleranser så snäva som ±0,005 mm på lämpliga detaljer. Ritningen, materialet, geometrin och den slutliga bearbetningen avgör var denna förmåga gäller.
Koppla varje krav till en kontroll
För en spindelaxel, definiera lagertapparna och referensaxeln. För en ventilspole, identifiera precisionsytorna, spårpositioner och ytfinish. Rundhet, kast och ytjämnhet är separata krav, inte underförstådda av en ±0,005 mm storlekstolerans.
PTSMAKE:s CNC-kvalitetsprocess omfattar inkommande material, kontroller under processen och slutbesiktning. Överenskom om mätmetoder, provtagning och register under offerten, inklusive kontroller efter uppspänning, värmebehandling eller beläggning.
- Ritning & MaterialRevision, legering, tillstånd och kritiska detaljer.
- Inställning & Första DelenArbetsfixering, referensytor och första kontroller.
- Kontroller i pågående processerDetaljer som påverkas av verktygsslitage eller nästa operation.
- Slutgiltigt GodkännandeFärdigt tillstånd, överenskomna register och skydd.
| Funktionell detalj | Risk för monteringen | Överenskom om ritningen eller inspektionsplanen |
|---|---|---|
| Lagertappar & positioneringshål | En korrekt diameter med dålig form eller inriktning kan ändå misslyckas. | Passningstoleranser, referenser och eventuella krav på rundhet eller kast. |
| Skuldror & tätningsytor | Ytfel eller olämplig textur påverkar säte och tätning. | Axial position, ytförhållande, kanttillstånd och specificerad ytjämnhet. |
| Gängor & tvärhål | Ofullständiga gängor eller korsande grader hindrar montering. | Gängstandard/klass, användbar längd, mätning och tillgänglig avgradning. |
| Tunna husväggar & belagda passningar | Frisläppt klämspänning eller beläggningsuppbyggnad ändrar dimensioner. | Mätstöd, slutligt ytbehandlingstillstånd och eventuella maskerade områden. |
“Deras expertis och engagemang säkerställde att vi fick högkvalitativa delar som integrerades sömlöst i våra system.”Sofia Bergström, Ledande ingenjör, Sverige
Material för komplexa CNC-svarvade delar
En spindelaxel, hydraulisk ventilspole och tunnväggigt kontakthus står inför olika belastningar, slitage och krav på dimensionell stabilitet.
Aluminium
- Precisionskontakthus
- Välj legeringen för låg vikt, väggstyvhet och den önskade ytfinishen.
Stegade hål, tunna väggar och tätningsspår kräver stabil fastspänning. Ange de färdiga gäng- och håltoleranserna efter anodisering, och identifiera elektriska kontaktytor som måste förbli obelagda.
Granska ett aluminiumhus →Rostfritt stål
- Ventilspolar & gängade kontakthus
- Matcha kvaliteten med korrosionsexponering, slitage och materialtillstånd.
Identifiera precisionsglidytor, tätningskanter och interna passager. Val av kvalitet måste balansera den önskade hårdheten och korrosionsbeständigheten med bearbetning; enkel skärning ensam räcker inte.
Diskutera en rostfri komponent →Kol- & Legerat Stål
- Precisionsspindelaxlar & rotoraxlar
- Ange hållfasthet, hårdhet och det levererade materialtillståndet.
Markera lagertappar, axlar och ihåliga sektioner som styr monteringen. Granska värmebehandling och eventuell slutlig precisionsbearbetning tillsammans så att de kritiska dimensionerna gäller för den färdiga delen.
Granska en precisionsaxel →Mässing, brons & koppar
- Kontakthus, kontakter & ventilkomponenter
- Elektriska, vätskekontakt- och glidande funktioner kräver olika legeringar.
För stegade kontakter och gängade hus, definiera konduktivitet, kontaktytor och eventuell plätering. För glidande bronskomponenter, ange även motmaterial, belastning och smörjning.
Välj en legering för din del →Titan
- Ihåliga axlar & precisionsgängade hus
- Använd en specificerad kvalitet där dess styrka-till-vikt- och korrosionsegenskaper behövs.
Djupa hål och smala sektioner kombinerar begränsad styvhet med krävande skärförhållanden. Inkludera den obelastade längden, minsta väggtjockleken och kritiska gränssnitt i bearbetningsgranskningen.
Granska en titandel →Teknisk plast
- Stegade kontaktisolatorer & ventilsäten
- Välj kvaliteten för temperatur, fukt och kemisk exponering.
För POM-, nylon- eller PEEK-komponenter, granska väggtjocklek, spänningsavlastning och storleksförändringar i drift. Definiera konditionerings- och mätkraven för tätt passande hål och tätningsprofiler.
Diskutera en precisionsplastdel →Andra material och kvaliteter
Skicka materialspecifikationen och arbetsförhållandena. Vi kommer att granska tillgänglighet och bearbetningslämplighet med din ritning.
Ytfinisher för svarvade delar
Välj ytfinishen för varje arbetsyta. Spindeltappar, ventilspolytor och kontakthusytor har olika funktionella krav.
| Var på delen? | Ytfinish att diskutera | Svarvningsspecifikt krav |
|---|---|---|
| Spindeltappar & ventilspolytor | Som svarvad eller specificerad precisionsbearbetning | Definiera slutlig diameter, passning och ytjämnhet. Identifiera alla ytor som måste förbli obelagda; utseendet ensamt bevisar inte passningen. |
| Roterande tätningskontaktytor | Ytfinish specificerad för tätningen | Följ tätningsleverantörens krav på ytstruktur, inklusive gränser för spiralformade bearbetningsmärken. Skydda detta band från kosmetisk blästring. |
| Aluminiumkontakthus | Anodisering | Ange det färdiga hålet och ytterdiametern. Kom överens om vilka passytor, gängor och elektriska kontakter som måste maskeras. |
| Slitage- eller korrosionsexponerade metallytor | Strömlös nickel | Beläggningen byggs upp på utsidan och insidan. Ange tjocklek och inspektera kritiska diametrar och gängor i belagt tillstånd. |
| Icke-tätningsytor på stålskaft | Svartoxid, där kompatibelt | Ange eventuell olja eller annan efterbehandling. Behandla inte svartoxid som ett substitut för härdning eller ett definierat krav på korrosionsprestanda. |
| Synliga kontakthusytor | Pärlblästring | Markera det kosmetiska området. Skydda tätningsytor, lagersäten och gängor där blästring skulle strida mot deras specificerade yttillstånd. |
Värmebehandling ändrar materialegenskaper; den granskas separat från dessa ytfinisher. Inkludera den när du specificerar materialet och leveransschemat.
CNC-svarvning ledtider & leverans
Från brådskande prototyper till produktionsserier, dela din orderkvantitet och önskat datum så att vi kan bekräfta schemat för dina delar.
Brådskande prototyper
1–3 dagarFör tidskritiska passningskontroller och designvalidering. Skicka din ritning och deadline för granskning.
Småseriebeställningar
7–15 dagarFör pilotbyggen och initiala monteringskörningar innan man går över till större kvantiteter.
Produktionsserier
15–30 dagarFör större produktionsbeställningar och planerade återkommande serier. Dela med dig av kvantiteten och leveransplanen.
Slutlig ledtid beror på ritningen, materialtillgänglighet, ytbehandling och inspektionskrav. Bekräfta startdatum, leveransdatum och transporttid i offerten.
Få en Offert för Dina Anpassade Svarvade Delar
Skicka ritningsrevisionen, material, kvantitet och ytbehandling. Markera passningarna, gängorna och inspektionsprotokollen som är viktiga för din montering.
Skicka ritningar för en offertSex Designval Som Kan S
Använd den geometri din del behöver, med tillräcklig åtkomst och stöd för att bearbeta den konsekvent.
Lämna ett praktiskt hållområde
Diskutera en användbar gripängd eller uppoffrande materialtillägg så att delen kan hållas utan att märka kritiska ytor.
Begränsa onödigt borrdjup
Minska djupet på blindhål där funktionen tillåter; längre verktygsöverhäng ökar utmaningen att kontrollera vibrationer och hålkvalitet.
Bibehåll tillräcklig väggstyvhet
Öka väggtjockleken där monteringen tillåter det, vilket minskar deformation från fastspänning och skärning utan att offra nödvändigt spel.
Skapa utrymme för gängutgång
Granska ett standardavlastnings- eller utgångsutrymme där passningsspel, hållfasthet och tätningskrav tillåter det.
Fokusera precision där det fungerar
Tillämpa snäva krav på storlek, geometri och ytjämnhet för funktionella ytor; använd överenskomna allmänna krav för icke-kritiska detaljer.
Förenkla sekundära detaljer
Justera tvärhål eller plana ytor när deras orientering är flexibel, vilket hjälper till att förenkla indexering eller sekundära uppställningar samtidigt som monteringsåtkomsten bibehålls.
Du godkänner eventuella ritningsändringar före produktion.
Exempel på komplexa svarvade delar
Två representativa deltyper visar hur precisionsytor, interna detaljer och inspektionskrav samverkar.
Hydraulisk ventilspole
Delen: En flerstegsspole med ringformiga spår och tätt placerade ansatser.
Designfokus: Definiera arbetsdiametrar, spårpositioner och kantkrav mot den passande ventilborrningen. Granska materialtillstånd och ytbehandling innan bearbetningsvägen fastställs.
Inspektionsfokus: Överenskom hur man kontrollerar stegdiametrar, rundhet, ytjämnhet och ansatspositioner från ritningens referenspunkter.
Diskutera en ventilspoledesign
Precisionskontakthus
Delen: Ett svarvat hus som kombinerar stegade invändiga säten, en tunnväggig sektion, en utvändig gänga och ett tätningsspår.
Designfokus: Definiera den passande insatsen, väggtjocklek, gängingrepp och tätningsposition. Granska verktygsåtkomst och stöd för de interna och externa detaljerna.
Inspektionsfokus: Kontrollera invändiga sätesdiametrar och djup, gängpassning och förhållandet mellan borrning och utsida. Inkludera beläggningstolerans och gradkontroll i kraven för den färdiga delen.
Granska ett kontakthus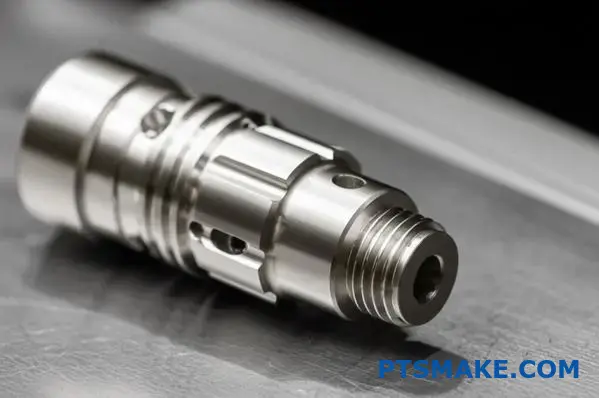
Starta din CNC-svarvningsorder
Några detaljer hjälper oss att granska din förfrågan och förbereda en användbar offert.
Vad ska jag skicka för en offert?
Skicka en 3D-modell om tillgänglig och en måttsatt ritning med revision, material, ytbehandling och kritiska krav. Inkludera kvantiteter, leveransdestination, måldatum och nödvändiga inspektionsdokument.
Vilka CNC-svarvningstoleranser kan ni uppnå?
PTSMAKE kan uppnå dimensionella toleranser så snäva som ±0,005 mm på lämpliga detaljer. Vi bekräftar genomförbarheten utifrån ritning, material, geometri och slutlig bearbetning. Specificera rundhet, kast och ytfinhet separat; storlekstoleransen garanterar inte dessa krav.
Kan ni granska en prototyp och senare produktionsbatcher?
Ja. Inkludera prototypkvantiteten och förväntade batchstorlekar i förfrågan. Offerten kan sedan behandla inställning, inspektion och krav för återkommande beställningar för de steg ni behöver.
Vad händer om min del också behöver plana ytor, spår eller tvärgående hål?
Inkludera varje detalj i samma förfrågan. Vi kommer att granska den kompletta bearbetningsvägen och identifiera ytterligare operationer i offerten. Ritningen avgör om svarvning ensam är tillräcklig.
Kan ni arbeta endast utifrån en 2D-ritning?
Skicka ritningen för granskning. Vi kommer att kontrollera om den definierar delen fullständigt eller om en modell eller ytterligare dimensioner behövs innan offerten ges.
Hur begär jag material- eller inspektionsprotokoll?
Lista varje nödvändigt dokument och de detaljer det måste täcka när offerten begärs. Dokumentations-, provtagnings- och spårbarhetskrav bör överenskommas före produktion.
Kommer ni att ändra min ritning för att minska kostnaden?
Varje föreslagen ändring är för ert godkännande. Håll era funktionskrav tydliga så att en alternativ radie, spår, tolerans eller inställningsdetalj kan utvärderas mot delens funktion.
En köpguide för CNC-svarvning
Gå igenom besluten som påverkar hur din svarvade del passar, presterar och kostar – från ritningen och bearbetningsvägen till slutlig inspektion och återkommande beställningar.
Är CNC-svarvning rätt process för din del?
CNC-svarvning är en stark utgångspunkt när huvuddetaljerna delar en gemensam axel: ytterdiametrar, hål, axlar, konor och omkretsspår. Arbetsstycket roterar medan ett skärverktyg avlägsnar material. Representativa delar inkluderar precisionsspindelaxlar, hydrauliska ventilspolar, ihåliga rotoraxlar och precisionskontakthus. Det rätta valet beror fortfarande på den kompletta delen, inklusive detaljer som inte kan tillverkas genom grundläggande svarvning.
Ett sidohål, en nyckelplatta eller en kilspår introducerar en annan verktygsriktning. Drivna verktyg använder motordrivna skärverktyg på en svarvmaskin för att tillverka några av dessa detaljer. En svarv-fräs-väg kan minska överföringar mellan maskiner, men genomförbarheten beror på verktygsåtkomst, detaljposition, arbetsstyckesfixering och den utrustning som finns tillgänglig för ordern. Skicka den kompletta modellen till PTSMAKE för en väggranskning; närvaron av en rund detalj fastställer inte hur hela delen kommer att tillverkas.
| Huvudgeometri | Vägen att diskutera |
|---|---|
| Koaxiella diametrar, hål och axlar | Svarvning med en överenskommen sekvens för båda ändar |
| Rund kropp med sidohål eller plana ytor | Svarvning med drivna verktyg eller svarvning följt av fräsning |
| Mestadels plana ytor och fickor | Fräsning, med svarvning endast där det är användbart |
Fråga vilka detaljer som kan dela en inställning och hur inriktningen kommer att bibehållas när delen kläms om. Färre inställningar kan hjälpa, men bevisar inte de färdiga toleranserna. Jämför den föreslagna vägen mot ritningen, inspektionsplanen och den totala offererade kostnaden. Behåll eventuella designändringar som ett separat alternativ för tekniskt godkännande.
För delar som kombinerar flera processer, utforska våra CNC-bearbetningskapaciteter. Vår guide för CNC-svarvning ger ytterligare processbakgrund.
Vad ska din CNC-svarvnings-RFQ och ritning definiera?
En användbar offertförfrågan definierar både formen att tillverka och villkoren för att acceptera den. Skicka matchande 3D- och 2D-filer med ett artikelnummer och revision. Modellen kommunicerar geometri; ritningen registrerar krav som toleranser, gängor, ytstruktur och inspektionsanmärkningar. Kom överens om vilket dokument som styr om information skiljer sig, och lös konflikter innan beställningen släpps.
PTSMAKE kan uppnå dimensionella toleranser så snäva som ±0,005 mm på lämpliga funktioner. Vi bekräftar genomförbarheten mot din ritning, material, geometri och slutliga processkrav. Markera de dimensioner som behöver denna precision; rundhet, kast och andra geometriska kontroller måste specificeras och granskas separat.
För en svarvad del, gör den funktionella axeln, positioneringsytorna och passningsdiametrarna tydliga. Visa en snittvy där ett internt steg, spår eller blindhål annars skulle vara tvetydigt. Skilj full gänglängd från håldjup, och identifiera de ytor som måste förbli fria från beläggning eller klämmärken. Ange om acceptansmått gäller före eller efter efterbehandling.
- Produktdefinition: aktuella filer, enheter, materialkvalitet och tillstånd, ritningsstandard och allmänna toleranser.
- Funktionella krav: kritiska dimensioner, referenser, gängor, ytstruktur, kanttillstånd och ytbehandling.
- Beställningsomfattning: kvantitet att beställa nu, möjliga upprepade kvantiteter, önskat datum och leveransdestination.
- Acceptans: inspektionsomfattning, nödvändiga register, förpackning och eventuellt första-artikel-godkännande.
Om en dimension fortfarande utvecklas, märk den för diskussion istället för att blanda in ett provvärde i en släppt ritning. Begär basofferten och eventuella kostnadsbesparande alternativ separat. En kort ändringstabell – funktion, föreslagen revision, anledning och godkännande – hjälper till att förhindra att ett DFM-förslag blir en oavsiktlig tillverkningsinstruktion. Spara den accepterade offerten med dess ritningsrevision så att en framtida beställning har en tydlig utgångspunkt.
Hur kontrollerar du referenser och kast på en svarvad del?
En korrekt diameter visar inte i sig att en yta löper sant mot den axel som används i monteringen. Definiera de funktionella referenserna på ritningen, specificera sedan de geometriska kontroller som behövs för delens uppgift. En referens är en exakt referens etablerad från den identifierade fysiska funktionen eller funktionerna. På en axel kan den referensen vara en axel etablerad från dess lagersäten.
Kast beskriver ytvariation när en del roterar kring en specificerad referensaxel. Cirkulärt kast kontrollerar individuella cirkulära sektioner; totalt kast kontrollerar hela den specificerade ytan under rotation och mätning längs den ytan. Inget av begreppen bör användas som en vardaglig ersättning för en storlekstolerans. Rundhet, inriktning och ytstorlek besvarar olika frågor. KEYENCEs översikt över kast illustrerar skillnaden.
Föreställ dig till exempel en precisionsspindelaxel med två lagersäten och en tätningsdiameter. Dess acceptansplan måste etablera ritningens referensaxel innan tätningsytan kontrolleras. Att bara gripa en orelaterad grov diameter kan ge ett resultat som inte representerar monteringen. Detta är ett illustrativt inspektionsproblem, inte ett recept för ett visst referenssystem.
Diskutera var delen kommer att hållas under bearbetningen, vilka ytor som bearbetas tillsammans och hur inspektionsuppställningen reproducerar de nödvändiga referenserna. Om delen måste vändas, fråga hur den andra operationen lokaliserar från den första. Registrera den kontrollerade ytan, referensen och acceptansgränsen explicit. Undvik en allmän anmärkning som “alla diametrar koncentriska” när funktionen kräver ett specifikt, mätbart förhållande.
Hur ska axel- och hålpassningar specificeras?
Välj passningen utifrån hur de sammanfogande delarna måste bete sig, sätt sedan mätbara gränser på ritningen. En glidpassning behöver kontrollerat spel. En presspassning behöver kontrollerad interferens. Ett lagersäte beror också på lagerdesign, belastning, temperatur och vilken ring som roterar relativt belastningen. Det finns ingen enskild axeltolerans som passar varje svarvad montering.
Använd tillverkarens vägledning för den sammanfogande komponenten där det är tillgängligt, och inkludera lager- eller bussningsspecifikationen med din ritning. En passningsbeteckning behöver sin nominella storlek och styrande standard; explicita övre och nedre gränser kan också göra det önskade resultatet tydligt. Kontrollera hela toleransområdet för båda sammanfogande delarna, inklusive eventuell beläggning.
| Gränssnitt | Definiera före beställning |
|---|---|
| Lagersäte | Lagerspecifikation, passningsgränser, ytstruktur och geometriska kontroller |
| Hydraulisk ventilspole och passande hål | Erforderligt spel över båda toleransområdena och driftsförhållandena |
| Presspassad stift eller hylsa | Interferensområde, sammanfogande material, väggstyvhet och monteringsmetod |
Dra inte åt varje diameter för att matcha ett kritiskt säte. Markera de funktionella zonerna så att bearbetnings- och inspektionsarbetet går till de funktioner som behöver det. Specificera skuldra geometri och intilliggande hörnspel också: ett korrekt dimensionerat lagersäte kan fortfarande misslyckas med att positionera lagret om skuldra övergången stör. Skicka den relevanta motstående informationen när du begär en passningsgranskning.
Vad gör gängor, spår och skuldror lättare att bearbeta?
Ge varje funktion tillräcklig verktygsåtkomst och en tydlig funktionell specifikation. Standardgängformer och praktiska spårproportioner erbjuder vanligtvis fler verktygsval än anpassade profiler. Varje förändring måste bevara fog-, tätnings- eller positioneringsfunktionen. Förstora inte ett tätningsspår eller ta bort en skuldra bara för att det är lättare att skära.
För gängor, ange gängstandard, storlek, stigning, klass, hand och nödvändig full gänglängd. Identifiera blindhålsdjup separat. Verktyget behöver utrymme för att komma in och lämna snittet, och invändig gängning behöver också utrymme för att spånor ska kunna fly. En gänga som löper direkt in i en skuldra förtjänar en specifik avlastning och verktygsspelsgranskning. Avlastningen bör följa det tillämpliga designkravet, snarare än en universell regel kopierad på varje ritning.
För spår, specificera bredd, djup eller rot diameter, position och eventuella nödvändiga hörnradier. Smala, djupa spår kan begränsa verktygsstyvhet och spånevakuering. Om ett spår accepterar en tätning eller låsring, använd den komponentens designvägledning och identifiera den motstående delen. Ett invändigt spår bakom en liten öppning behöver granskning av verktygets kompletta bana, inte bara om dess spets passar inuti.
Vid skuldror, klargör om en motstående del måste sitta jämnt. En tillåten hörnradie, en avlastning eller spel på den motstående komponenten kan lösa gränssnittet, men dessa är designval. Markera gradkänsliga kanter, särskilt vid korsande hål och gängstartar. Be PTSMAKE att flagga svår åtkomst och föreslagna förändringar på ritningen innan produktion godkänns; verktygsbekvämlighet ensam är inte en anledning att ändra en funktionell funktion.
Vad förändras för långa axlar, tunna väggar och djupa hål?
Dessa funktioner behöver en granskning av styvhet, stöd och operationsordning. En lång, smal axel kan böjas under skärlaster. Ett tunnväggigt anslutningshus eller hylsa kan ändra form under klämtryck. En ihålig rotoraxel kan kombinera ett djupt hål med flera kritiska ytterdiametrar. Hålet kräver ett verktyg som når funktionen samtidigt som det förblir stabilt. Total detaljstorlek ensam fångar inte dessa risker.
För axlar, visa den minsta arbetsdiametern och obestödda längder samt total längd. Diskutera om ändstöd eller en annan stödfunktion är lämplig, och om några centrumhål eller kontaktytor är tillåtna. För hylsor, definiera det nödvändiga tillståndet för mätning. En del som är rund när den är fastklämd kan bete sig annorlunda efter frigöring; acceptansmetoden måste matcha ritningen och avsedd användning.
Djupa hål introducerar ett separat problem: borrstålet i sig kan böjas eller vibrera. Kortare räckvidd och större verktygsstyvhet förbättrar generellt stabiliteten, medan hålets geometri begränsar det tillgängliga verktyget. Sandvik Coromants guide till smala verktyg förklarar detta förhållande. Dess verktygsspecifika gränser är inte universella gränser för din del.
Möjliga förändringar inkluderar en kortare obestödd sektion, mer väggtjocklek, enklare åtkomst från motsatt ände eller en mindre krävande icke-funktionell yta. Det lämpliga alternativet beror på den kompletta designen. Om geometrin inte kan ändras, fråga hur leverantören föreslår att hålla, bearbeta och verifiera den. Granska rundhet, rakhet, kast och ytstruktur där dessa påverkar funktionen; att endast komma överens om en diametertolerans kan lämna huvudrisken olöst.
Hur väljer du ett material för svarvade delar?
Börja med delens driftsförhållanden, jämför sedan lämpliga kvaliteter för bearbetbarhet, tillgång och totalkostnad. Materialet måste uppfylla de nödvändiga kraven för styrka, slitage, korrosion, temperatur och vikt. “Aluminium”, “rostfritt stål” eller “plast” är inte en komplett inköpsspecifikation. Ange den exakta kvaliteten och dess nödvändiga tillstånd, inklusive värmebehandling där relevant.
För metalldelar, diskutera det färdiga tillståndet innan tillverkningssekvensen väljs. Hårdhetskrav, efterföljande värmebehandling och ytbehandling kan påverka när kritiska diametrar färdigställs och kontrolleras. Om en alternativ kvalitet skulle kunna minska kostnaden eller anskaffningstiden, begär den som ett separat alternativ. Liknande namn eller i stort sett liknande hållfasthet fastställer inte ekvivalens för varje applikation.
En glidbussning i brons illustrerar varför funktionen är viktig: belastning, hastighet, smörjning och den matchande axeln hjälper till att bestämma det lämpliga lagermaterialet. Det är ett annat urvalsproblem än en gängad kropp i mässing eller en elektrisk kopparkontakt. Vår jämförelse av mässing, brons och koppar ger ytterligare materialbakgrund; legeringen måste fortfarande uppfylla din dels specifikation.
Tekniska plaster behöver sin egen dimensionsgranskning. Fuktabsorption, temperatur och restspänning kan påverka den slutliga storleken. Materialstyvhet påverkar också hur en del kan stödjas och klämmas fast. En tolerans som fungerar för en metallbussning bör inte automatiskt kopieras till en polymerersättning utan att beakta dess användnings- och mätförhållanden. För POM-delar, vår bearbetningsguide för POM utökar materialval, fastspänning och dimensionskontroller.
Skicka relevant driftsmiljö- och motmaterialinformation med ritningen. Förklara om elektrisk isolering, kemisk exponering eller upprepad rörelse driver valet. Om materialdokumentation krävs, identifiera dokumentet och spårbarheten som behövs när offerten begärs. Be om bekräftelse på den specificerade kvalitetens tillgänglighet för din beställning. En lista över vanligt bearbetade material är en utgångspunkt för diskussion, inte en bekräftelse på att varje storlek och tillstånd finns i lager.
Hur påverkar ytbehandlingar mått och passform?
Specificera ytbehandlingen tillsammans med de slutliga dimensionskraven. En del som passar före beläggning kanske inte passar efteråt. Extern uppbyggnad kan öka en ytterdiameter och minska en öppning, medan förberedande steg också kan ändra ytan. Bearbetningstillägget måste matcha den faktiska ytbehandlingsprocessen och dess variation.
Anodisering omvandlar aluminium vid ytan till ett oxidskikt. En del av det skiktet tränger in i den ursprungliga ytan och en del byggs ovanpå den, så beläggningstjockleken är inte densamma som utåtriktad dimensionsökning. Den Aluminiumanodiseringsrådets referensguide förklarar denna skillnad. Bekräfta den avsedda beläggningen, tjockleksintervallet och tillägget med ytbehandlingsleverantören istället för att tillämpa en tillväxtfaktor på varje process.
- Identifiera lagerlägen, tätningsytor, gängor och andra passformskritiska egenskaper.
- Ange ytbehandlingsspecifikationen, tjocklek där så krävs, färg och acceptabelt utseende.
- Markera maskerade områden och tillåtna upphängnings- eller kontaktpunkter.
- Bekräfta om mått kontrolleras före ytbehandling, efter ytbehandling eller i båda stegen.
Håll ytstruktur separat från kosmetiskt utseende. En visuellt blank axel är inte ett bevis på att den uppfyller en specificerad råhetsgräns. På en tätnings- eller lageryta, definiera texturkravet och mätområdet som är viktiga för funktionen. Likaså är en matt finish inte ett substitut för kontrollerade mått. Kom överens om vem som verifierar det slutliga tillståndet om bearbetning och ytbehandling hanteras i separata steg, och inkludera skydd av färdiga ytor i förpackningskraven.
Ett roterande tätningskontaktband kan också behöva gränser för bearbetningsspår – det fina spiralmönstret som lämnas på en axel som kan flytta vätska längs tätningsgränssnittet. Använd tätningsleverantörens krav, snarare än att anta att ett lägre råhetsvärde ensamt löser läckage. För rostfria delar som kräver passivering, se vår guide för passivering av rostfritt stål; specificera den nödvändiga behandlingen och acceptanskontroller med ritningen.
Vilka inspektionskontroller och protokoll behöver du?
Välj inspektion från de egenskaper som avgör acceptans. Ytterdiameter, håldiameter, gängpassning, rundgång och ytstruktur kan behöva olika metoder. Fråga hur de kritiska egenskaperna kommer att kontrolleras och vilka protokoll offerten inkluderar. En lista över instrument berättar inte för dig vilka kontroller som kommer att utföras på din beställning.
Använd en numrerad ritning eller överenskommen egenskapslista för att koppla varje rapporterat resultat till dess krav. Specificera ritningsrevisionen, mätförhållandet och provomfånget. För rundgång, inkludera referensuppställningen; för färdiga passningsdiametrar, identifiera det nödvändiga inspektionssteget. Om en speciell mätare eller monteringsprov behövs, kom överens om dess design, tillgänglighet och acceptansregel före produktion.
| Protokoll | Vad man ska komma överens om |
|---|---|
| Dimensionsrapport | Egenskaper, mätresultat, gränser, provstorlek och delidentifiering |
| Materialdokumentation | Erforderlig materialdata och koppling till den levererade batchen |
| Överensstämmelseintyg | Beställningskrav och omfattningen av överensstämmelseförklaringen |
| Första-artikel-granskning | Inspektionsomfång, godkännandeansvarig och om ytterligare arbete väntar på godkännande |
Ett första-artikel-resultat beskriver den inspekterade delen eller provet; det etablerar inte långsiktig processkapacitet i sig. Om ditt program kräver kapacitetsdata, kom överens om en lämplig provtagningsstudie och mätmetod. NIST:s vägledning för processkapacitet förklarar varför stabilitet och tillräckliga data är viktiga. Inkludera speciella dokumentationskrav i offertförfrågan så att deras kostnad och tidsplan inkluderas från början.
Hur jämför du offerter och går från prototyp till produktion?
Jämför offerter för samma levererade, accepterade del. Matcha ritningsrevision, kvantitet, materialtillstånd, ytfinish, inspektionsomfattning och leveransdestination. Kontrollera undantag och engångsavgifter samt enhetspris. Ett lägre bearbetningspris kan vara missvisande om en nödvändig ytfinish, rapport eller sekundär operation prissätts någon annanstans eller utelämnas.
Svarvningskostnaden inkluderar material, inställning, verktyg, bearbetningstid och det arbete som behövs efter skärning. Stora diameterförändringar kan öka materialavverkningen. Djupa interna funktioner, ytterligare inställningar och krävande slutkontroller kan lägga till arbete även på en liten del. Fråga vilka funktioner som driver din offert och begär eventuella föreslagna designalternativ separat. Granska dess effekt på montering och prestanda innan du godkänner en reviderad ritning.
För prototyper, ange vad delarna måste bevisa: passform, rörelse, ytfinish eller prestanda i den avsedda miljön. Innan du ökar kvantiteten, bestäm vilka krav och processdetaljer som måste överföras. Registrera accepterade ändringar, kritiska inspektionsresultat och eventuella öppna frågor från provordern. En framgångsrik passformskontroll är användbar bevisning, men kanske inte testar slitage, temperaturuppförande eller upprepad produktion.
Bygg schemat kring hela rutten: tekniskt godkännande, material, inställning, bearbetning, ytbehandling, inspektion och frakt. Bekräfta när ledtiden börjar och om det offererade datumet betyder redo att skickas eller levererat. För återkommande beställningar, kom överens om revisionskontroll, fixturbehållning där det är relevant och hur partier kommer att identifieras. Dela realistiska efterfrågeuppskattningar, samtidigt som du skiljer prognoser från faktiskt beställda kvantiteter. Detta ger PTSMAKE den information som behövs för att föreslå en rutt, inspektionsomfattning och tidsplan för ditt specifika projekt.
Redo att offerera en komplex svarvad del?
Dela den senaste ritningen, materialet, kvantiteterna och önskat datum. Markera kritiska dimensioner, djupa hål, tunna väggar och gängade gränssnitt så att PTSMAKE kan granska den kompletta bearbetnings- och inspektionsplanen.