
Usługi toczenia CNC dla niestandardowych części precyzyjnych
Złożone części toczone CNC wykonane według Twoich rysunków, w tym precyzyjne wały wrzecion, szpule zaworów hydraulicznych, drążone wały wirników i precyzyjne obudowy złączy. Tolerancje wymiarowe tak ciasne jak ±0.005 mm na odpowiednich cechach, podlegające przeglądowi rysunku i materiału.
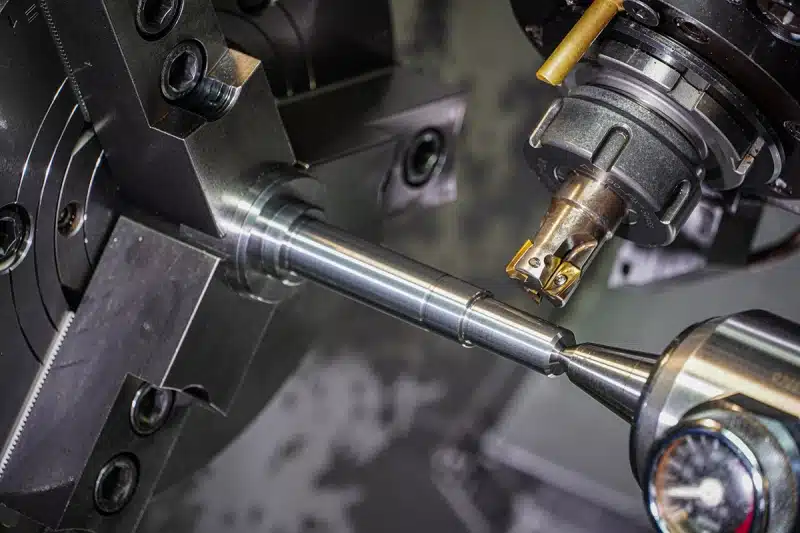
- Złożone geometrie toczone
- Metale i tworzywa konstrukcyjne
- Prototyp i produkcja seryjna
- Kontrole precyzji oparte na rysunku
Dlaczego wybrać PTSMAKE do toczenia CNC?
Wiele gniazd łożyskowych, głębokie otwory, wąskie rowki i gwintowane interfejsy potrzebują skoordynowanego planu obróbki i kontroli.
Trasa, która pasuje do geometrii
Zacznij od profilu toczonego, następnie przejrzyj otwory poprzeczne, płaskie powierzchnie i inne cechy. Uzgodnij wszelkie dodatkowe frezowanie lub wykończenie jako część kompletnej wyceny części.
Omów swoją częśćPrzydatne opinie projektowe
Przejrzyj głębokie wewnętrzne stopnie, cienkie ścianki obudowy, smukłe wały i dostęp do rowków. Sugerujemy praktyczne zmiany do Twojej akceptacji, chroniąc jednocześnie dopasowanie i funkcję części.
Poproś o przegląd projektuKontrole dla dopasowań funkcjonalnych
Sam rozmiar nie dowodzi wyrównania. Zdefiniuj gniazda łożysk, powierzchnie uszczelniające, oś bazową i wymagania dotyczące gwintów, tak aby plan kontroli pasował do Twojego rysunku.
Przejrzyj krytyczne cechyJasna podstawa zamówień powtarzalnych
Utrzymaj spójną rewizję rysunku, stan materiału i kryteria akceptacji. Podziel się swoją ilością próbek i oczekiwanymi partiami, tak aby oba etapy mogły zostać przejrzane.
Zaplanuj swoje zamówieniePrecyzja dla złożonych części toczonych
PTSMAKE może osiągnąć tolerancje wymiarowe tak ciasne jak ±0.005 mm na odpowiednich cechach. Rysunek, materiał, geometria i końcowa obróbka określają, gdzie ta zdolność ma zastosowanie.
Połącz każde wymaganie z kontrolą
Dla wału wrzeciona zdefiniuj czopy łożyskowe i oś bazową. Dla szpuli zaworu zidentyfikuj precyzyjne powierzchnie, pozycje rowków i wykończenie powierzchni. Okrągłość, bicie i chropowatość powierzchni są oddzielnymi wymaganiami, nie wynikającymi z tolerancji wymiarowej ±0.005 mm.
Proces jakości CNC PTSMAKE obejmuje materiał wejściowy, kontrole w trakcie procesu i kontrolę końcową. Uzgodnij metody pomiarowe, próbkowanie i zapisy podczas wyceny, w tym kontrole po odprężeniu, obróbce cieplnej lub powlekaniu.
- Rysunek i materiałRewizja, stop, stan i krytyczne cechy.
- Ustawienie i pierwsza częśćMocowanie przedmiotu obrabianego, powierzchnie referencyjne i pierwsze kontrole.
- Kontrole w tokuCechy dotknięte przez zużycie narzędzia lub następną operację.
- Odbiór końcowyStan końcowy, uzgodnione zapisy i ochrona.
| Cecha funkcjonalna | Ryzyko dla montażu | Uzgodnij na rysunku lub planie kontroli |
|---|---|---|
| Czopy łożyskowe i otwory pozycjonujące | Prawidłowa średnica ze słabą formą lub wyrównaniem może nadal zawieść. | Limity dopasowania, odniesienia bazowe i wszelkie wymagania dotyczące okrągłości lub bicia. |
| Kołnierze i powierzchnie uszczelniające | Błąd powierzchni czołowej lub nieodpowiednia tekstura wpływa na osadzenie i uszczelnienie. | Położenie osiowe, wzajemne położenie powierzchni, stan krawędzi i określona chropowatość. |
| Gwinty i otwory poprzeczne | Niekompletne gwinty lub przecinające się zadziory utrudniają montaż. | Norma/klasa gwintu, długość użytkowa, pomiar i dostępne gratowanie. |
| Cienkie ścianki obudowy i powlekane pasowania | Uwolnione naprężenia zaciskowe lub narost powłoki zmienia wymiary. | Wsparcie pomiarowe, końcowy stan wykończenia i wszelkie zamaskowane obszary. |
“Ich wiedza i zaangażowanie zapewniły nam otrzymanie wysokiej jakości części, które bezproblemowo zintegrowały się z naszymi systemami.”Sofia Bergström, Główny Inżynier, Szwecja
Materiały do złożonych części toczonych CNC
Wał wrzeciona, suwak zaworu hydraulicznego i cienkościenna obudowa złącza stawiają czoła różnym obciążeniom, zużyciu i wymaganiom stabilności wymiarowej.
Aluminium
- Precyzyjne obudowy złączy
- Wybierz stop dla niskiej wagi, sztywności ścianek i wymaganego wykończenia.
Otwory stopniowane, cienkie ścianki i rowki uszczelniające wymagają stabilnego mocowania przedmiotu obrabianego. Określ gotowy gwint i tolerancje otworu po anodowaniu oraz zidentyfikuj obszary styku elektrycznego, które muszą pozostać niepowleczone.
Przejrzyj obudowę aluminiową →Stal nierdzewna
- Suwaki zaworów i gwintowane korpusy złączy
- Dopasuj gatunek do narażenia na korozję, zużycia i stanu materiału.
Zidentyfikuj precyzyjne powierzchnie ślizgowe, krawędzie uszczelniające i wewnętrzne kanały. Wybór gatunku musi równoważyć wymaganą twardość i odporność na korozję z obróbką skrawaniem; samo łatwe cięcie nie wystarczy.
Omów element ze stali nierdzewnej →Stal węglowa i stopowa
- Precyzyjne wały wrzecion i wały wirników
- Określ wytrzymałość, twardość i dostarczony stan materiału.
Oznacz czopy łożyskowe, kołnierze i puste sekcje, które kontrolują montaż. Przejrzyj obróbkę cieplną i wszelkie końcowe precyzyjne wykończenie razem, aby krytyczne wymiary odnosiły się do gotowej części.
Przejrzyj precyzyjny wał →Mosiądz, Brąz i Miedź
- Korpusy złączy, styki i elementy zaworów
- Zadania elektryczne, kontakt z płynami i ślizgowe wymagają różnych stopów.
Dla stopniowanych styków i gwintowanych korpusów zdefiniuj przewodność, powierzchnie styku i wszelkie powłoki. Dla brązowych elementów ślizgowych określ również materiał współpracujący, obciążenie i smarowanie.
Wybierz stop dla swojej części →Tytan
- Wały drążone i precyzyjne gwintowane korpusy
- Użyj określonego gatunku, gdzie jego stosunek wytrzymałości do masy i właściwości korozyjne są potrzebne.
Głębokie otwory i smukłe sekcje łączą ograniczoną sztywność z wymagającymi warunkami skrawania. Uwzględnij długość niepodpartą, minimalną ściankę i krytyczne interfejsy w przeglądzie obróbki skrawaniem.
Przejrzyj część tytanową →Tworzywa konstrukcyjne
- Stopniowane izolatory złączy i gniazda zaworów
- Wybierz gatunek dla temperatury, wilgoci i narażenia chemicznego.
Dla elementów z POM, nylonu lub PEEK przejrzyj grubość ścianki, odprężenie i zmiany rozmiaru podczas eksploatacji. Zdefiniuj wymagania dotyczące kondycjonowania i pomiarów dla ciasno pasowanych otworów i profili uszczelniających.
Omów precyzyjną część plastikową →Inne materiały i klasy
Wyślij specyfikację materiałową i warunki pracy. Przejrzymy dostępność i przydatność do obróbki skrawaniem z Twoim rysunkiem.
Wykończenia powierzchni dla części toczonych
Wybierz wykończenie dla każdej powierzchni roboczej. Czopy wrzecion, powierzchnie suwaków zaworów i powierzchnie obudów złączy mają różne wymagania funkcjonalne.
| Gdzie na części? | Wykończenie do omówienia | Wymaganie specyficzne dla toczenia |
|---|---|---|
| Czopy wrzecion i powierzchnie suwaków zaworów | Po toczeniu lub określone precyzyjne wykończenie | Zdefiniuj ostateczną średnicę, pasowanie i chropowatość. Zidentyfikuj wszelkie powierzchnie, które muszą pozostać niepowleczone; sam wygląd nie dowodzi pasowania. |
| Pierścienie styku uszczelnień obrotowych | Wykończenie określone dla uszczelnienia | Przestrzegaj wymagań producenta uszczelnień dotyczących tekstury powierzchni, w tym ograniczeń dotyczących spiralnych śladów obróbki. Chroń ten pierścień przed piaskowaniem kosmetycznym. |
| Aluminiowe obudowy złączy | Anodowanie | Podaj gotowy otwór i średnicę zewnętrzną. Uzgodnij, które powierzchnie pasowania, gwinty i styki elektryczne muszą być maskowane. |
| Powierzchnie metalowe narażone na zużycie lub korozję | Niklowanie chemiczne | Powłoka narasta na zewnętrznych i wewnętrznych powierzchniach. Określ grubość i sprawdź krytyczne średnice i gwinty w stanie powleczonym. |
| Nieuszczelniające powierzchnie wałów stalowych | Czarny tlenek, tam, gdzie jest kompatybilny | Podaj wszelkie oleje lub inne obróbki końcowe. Nie traktuj czarnego tlenku jako substytutu utwardzania lub określonego wymagania dotyczą. |
| Widoczne powierzchnie obudowy złącza | Śrutowanie | Oznacz obszar kosmetyczny. Chroń powierzchnie uszczelniające, gniazda łożysk i gwinty, gdzie piaskowanie byłoby sprzeczne z ich określoną kondycją powierzchni. |
Obróbka cieplna zmienia właściwości materiału; jest ona przeglądana oddzielnie od tych wykończeń powierzchni. Uwzględnij ją przy określaniu materiału i harmonogramu dostawy.
Czasy realizacji i dostawa toczenia CNC
Od pilnych prototypów po partie produkcyjne, podaj ilość zamówienia i wymaganą datę, abyśmy mogli potwierdzić harmonogram dla Twoich części.
Pilne Prototypy
1–3 dniDo wrażliwych na czas kontroli dopasowania i walidacji projektu. Wyślij swój rysunek i termin do przeglądu.
Zamówienia Małych Partii
7–15 dniDo konstrukcji pilotażowych i początkowych serii montażowych przed przejściem do większych ilości.
Partie Produkcyjne
15–30 dniDla większych zamówień produkcyjnych i planowanych partii powtarzalnych. Podaj ilość i plan dostawy.
Ostateczny czas realizacji zależy od rysunku, dostępności materiału, wymagań dotyczących wykończenia i kontroli. Potwierdź datę rozpoczęcia, datę wysyłki i czas transportu w wycenie.
Uzyskaj wycenę dla Twoich niestandardowych części toczonych
Wyślij rewizję rysunku, materiał, ilość i wykończenie. Podkreśl pasowania, gwinty i zapisy kontroli, które są ważne dla Twojego montażu.
Wyślij rysunki w celu uzyskania wycenySześć wyborów projektowych, które mogą obniżyć koszty toczenia
Użyj geometrii, której potrzebuje Twoja część, z wystarczającym dostępem i wsparciem, aby obrabiać ją konsekwentnie.
Pozostaw praktyczny obszar trzymania
Omów użyteczną długość chwytu lub naddatek materiału do poświęcenia, aby część mogła być trzymana bez znakowania krytycznych powierzchni.
Ogranicz niepotrzebną głębokość otworu
Zmniejsz głębokość otworu nieprzelotowego tam, gdzie pozwala na to funkcja; dłuższy wysięg narzędzia zwiększa wyzwanie związane z kontrolą wibracji i jakości otworu.
Zachowaj wystarczającą sztywność ścianki
Zwiększ grubość ścianki tam, gdzie pozwala na to montaż, zmniejszając zniekształcenia spowodowane mocowaniem i cięciem bez poświęcania wymaganego luzu.
Zostaw miejsce na wybieg gwintu
Przejrzyj standardowy luz lub przestrzeń wybiegu tam, gdzie pozwalają na to wymagania dotyczące luzu pasowania, wytrzymałości i uszczelnienia.
Skoncentruj precyzję tam, gdzie to działa
Zastosuj ścisłe wymagania dotyczące rozmiaru, geometrii i chropowatości do powierzchni funkcjonalnych; użyj uzgodnionych ogólnych wymagań dla cech niekrytycznych.
Uprość cechy wtórne
Wyrównaj otwory krzyżowe lub płaskie powierzchnie, gdy ich orientacja jest elastyczna, pomagając uprościć indeksowanie lub wtórne ustawienia, zachowując jednocześnie dostęp montażowy.
Zatwierdzasz wszelkie zmiany w rysunku przed produkcją.
Przykłady złożonych projektów części toczonych
Dwa reprezentatywne typy części pokazują, jak precyzyjne powierzchnie, cechy wewnętrzne i wymagania kontrolne współpracują ze sobą.
Suwak Zaworu Hydraulicznego
Część: Suwak wielosekcyjny z rowkami pierścieniowymi i blisko rozmieszczonymi kołnierzami.
Cel projektowy: Zdefiniuj średnice robocze, położenia rowków i wymagania dotyczące krawędzi względem współpracującego otworu zaworu. Przejrzyj stan materiału i wykończenie przed ustaleniem trasy obróbki.
Cel kontrolny: Uzgodnij, jak sprawdzić średnice sekcji, okrągłość, wykończenie powierzchni i położenia kołnierzy na podstawie baz rysunkowych.
Omów Projekt Suwaka Zaworu
Precyzyjna Obudowa Złącza
Część: Toczone obudowa łącząca stopniowane gniazda wewnętrzne, sekcję cienkościenną, gwint zewnętrzny i rowek uszczelniający.
Cel projektowy: Zdefiniuj współpracującą wkładkę, grubość ścianki, zazębienie gwintu i położenie uszczelki. Przejrzyj dostęp narzędzi i wsparcie dla cech wewnętrznych i zewnętrznych.
Cel kontrolny: Sprawdź średnice i głębokości gniazd wewnętrznych, pasowanie gwintu i zależność otworu do zewnętrznej powierzchni. Uwzględnij naddatek na powłokę i kontrolę zadziorów w wymaganiach dla gotowej części.
Przejrzyj Obudowę Złącza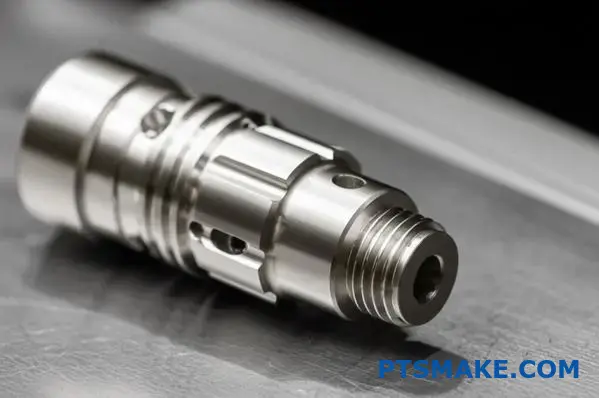
Rozpoczęcie Twojego Zamówienia Toczenia CNC
Kilka szczegółów pomaga nam przejrzeć Twoje zapytanie i przygotować użyteczną wycenę.
Co powinienem wysłać do wyceny?
Wyślij model 3D, jeśli dostępny, oraz rysunek zwymiarowany z rewizją, materiałem, wykończeniem i krytycznymi wymaganiami. Dołącz ilości, miejsce dostawy, datę docelową i wymagane dokumenty kontrolne.
Jakie tolerancje toczenia CNC możesz osiągnąć?
PTSMAKE może osiągnąć tolerancje wymiarowe tak ciasne jak ±0.005 mm na odpowiednich cechach. Potwierdzamy wykonalność na podstawie rysunku, materiału, geometrii i końcowej obróbki. Określ okrągłość, bicie i wykończenie powierzchni oddzielnie; tolerancja wymiarowa nie gwarantuje tych wymagań.
Czy możesz przejrzeć prototyp i późniejsze partie produkcyjne?
Tak. Dołącz ilość prototypów i oczekiwane wielkości partii do zapytania. Wycena może wtedy uwzględnić ustawienie, kontrolę i wymagania dotyczące ponownych zamówień dla etapów, których potrzebujesz.
Co jeśli moja część potrzebuje również płaskich powierzchni, rowków lub otworów poprzecznych?
Dołącz każdą cechę w tym samym zapytaniu. Przejrzymy kompletną trasę obróbki i zidentyfikujemy dodatkowe operacje w wycenie. Rysunek określa, czy samo toczenie jest wystarczające.
Czy możesz pracować tylko na podstawie rysunku 2D?
Wyślij rysunek do przeglądu. Sprawdzimy, czy w pełni definiuje część, czy też potrzebny jest model lub dodatkowe wymiary przed wyceną.
Jak złożyć zapytanie o materiał lub dokumentację kontrolną?
Wymień każdy wymagany dokument i cechy, które musi obejmować, podczas składania zapytania o wycenę. Wymagania dotyczące dokumentacji, próbkowania i identyfikowalności powinny być uzgodnione przed rozpoczęciem produkcji.
Czy zmienisz mój rysunek, aby zmniejszyć koszt?
Każda proponowana zmiana wymaga Twojej zgody. Utrzymuj jasne wymagania funkcjonalne, aby alternatywny promień, rowek, tolerancja lub cecha ustawienia mogła być oceniona pod kątem przeznaczenia części.
Przewodnik dla Kupującego po Toczeniu CNC
Przejdź przez decyzje, które wpływają na to, jak Twoja toczona część pasuje, działa i kosztuje — od rysunku i trasy obróbki do końcowej kontroli i ponownych zamówień.
Czy Toczenie CNC jest Właściwym Procesem dla Twojej Części?
Toczenie CNC jest mocnym punktem wyjścia, gdy główne cechy współdzielą wspólną oś: średnice zewnętrzne, otwory, kołnierze, stożki i rowki obwodowe. Przedmiot obrabiany obraca się, podczas gdy narzędzie skrawające usuwa materiał. Reprezentatywne części obejmują precyzyjne wały wrzecion, suwaki zaworów hydraulicznych, wały wirników drążonych i precyzyjne obudowy złączy. Właściwy wybór nadal zależy od kompletnej części, w tym cech, których nie można wykonać podstawowym toczeniem.
Otwór boczny, płaska powierzchnia pod klucz lub wpust wprowadza inny kierunek narzędzia. Narzędzia napędzane wykorzystują napędzane frezy na tokarce do wykonania niektórych z tych cech. Trasa toczenia-frezowania może zmniejszyć liczbę przeniesień między maszynami, ale wykonalność zależy od dostępu narzędzi, położenia cechy, mocowania przedmiotu obrabianego i sprzętu dostępnego dla zamówienia. Wyślij kompletny model do PTSMAKE w celu przeglądu trasy; obecność jednej okrągłej cechy nie przesądza o tym, jak zostanie wykonana cała część.
| Główna geometria | Trasa do omówienia |
|---|---|
| Współosiowe średnice, otwory i kołnierze | Turning with an agreed sequence for both ends |
| Round body with side holes or flats | Live-tool turning or turning followed by milling |
| Mostly flat faces and pockets | Milling, with turning only where useful |
Ask which features can share a setup and how alignment will be maintained when the part is reclamped. Fewer setups can help, but do not prove the finished tolerances. Compare the proposed route against the drawing, inspection plan and total quoted cost. Keep any design changes as a separate option for engineering approval.
For parts that combine several processes, explore our CNC machining capabilities. Our CNC lathe machining guide provides additional process background.
2. What Should Your CNC Turning RFQ and Drawing Define?
A useful request for quote defines both the shape to manufacture and the conditions for accepting it. Send matching 3D and 2D files with a part number and revision. The model communicates geometry; the drawing records requirements such as tolerances, threads, surface texture and inspection notes. Agree which document controls if information differs, and resolve conflicts before releasing the order.
PTSMAKE can achieve dimensional tolerances as tight as ±0,005 mm on suitable features. We confirm feasibility against your drawing, material, geometry and final process requirements. Mark the dimensions that need this precision; roundness, runout and other geometric controls must be specified and reviewed separately.
For a turned part, make the functional axis, locating faces and fit diameters clear. Show a section view where an internal step, groove or blind bore would otherwise be ambiguous. Distinguish full thread length from hole depth, and identify the surfaces that must remain free of coating or clamping marks. State whether acceptance dimensions apply before or after finishing.
- Product definition: current files, units, material grade and condition, drawing standard and general tolerances.
- Functional requirements: critical dimensions, datum references, threads, surface texture, edge condition and finish.
- Order scope: quantity to order now, possible repeat quantities, required date and delivery destination.
- Acceptance: inspection scope, required records, packaging and any first-article approval.
If a dimension is still being developed, label it for discussion instead of mixing a trial value into a released drawing. Request the baseline quote and any cost-saving alternative separately. A short change table—feature, proposed revision, reason and approval—helps prevent a DFM suggestion from becoming an unintended manufacturing instruction. Save the accepted quotation with its drawing revision so a future order has a clear starting point.
3. How Do You Control Datums and Runout on a Turned Part?
A correct diameter does not by itself show that a surface runs true to the axis used in the assembly. Define the functional references on the drawing, then specify the geometric controls needed for the part’s job. A datum is an exact reference established from the identified physical feature or features. On a shaft, that reference may be an axis established from its bearing seats.
Runout describes surface variation as a part rotates about a specified datum axis. Circular runout checks individual circular sections; total runout controls the entire specified surface during rotation and measurement along that surface. Neither term should be used as a casual replacement for a size tolerance. Roundness, alignment and surface size answer different questions. KEYENCE’s runout overview illustrates the distinction.
For example, imagine a precision spindle shaft with two bearing seats and a sealing diameter. Its acceptance plan must establish the drawing’s datum axis before checking the seal surface. Simply gripping an unrelated rough diameter could produce a result that does not represent the assembly. This is an illustrative inspection problem, not a prescription for a particular datum scheme.
Discuss where the part will be held during machining, which surfaces are finished together and how the inspection setup reproduces the required references. If the part must be turned around, ask how the second operation locates from the first. Record the controlled surface, datum reference and acceptance limit explicitly. Avoid a general note such as “all diameters concentric” when the function requires a specific, measurable relationship.
4. How Should Shaft and Bore Fits Be Specified?
Choose the fit from how the mating parts must behave, then put measurable limits on the drawing. A sliding joint needs controlled clearance. A press-fit joint needs controlled interference. A bearing seat also depends on the bearing design, load, temperature and which ring rotates relative to the load. There is no single shaft tolerance that suits every turned assembly.
Use the mating component manufacturer’s guidance where available, and include the bearing or bushing specification with your drawing. A fit designation needs its nominal size and governing standard; explicit upper and lower limits can also make the required result clear. Check the full tolerance range of both mating parts, including any coating.
| Interfejs | Define before ordering |
|---|---|
| Bearing seat | Bearing specification, fit limits, surface texture and geometric controls |
| Hydraulic valve spool and mating bore | Required clearance across both tolerance ranges and operating conditions |
| Press-fit pin or sleeve | Interference range, mating material, wall stiffness and assembly method |
Do not tighten every diameter to match one critical seat. Mark the functional zones so the machining and inspection effort goes to the features that need it. Specify shoulder geometry and adjacent corner clearance too: a correctly sized bearing seat can still fail to locate the bearing if the shoulder transition interferes. Send the relevant mating information when requesting a fit review.
5. What Makes Threads, Grooves and Shoulders Easier to Machine?
Give each feature enough tool access and a clear functional specification. Standard thread forms and practical groove proportions usually offer more tooling choices than custom profiles. Any change must preserve the joint, seal or locating function. Do not enlarge a seal groove or remove a shoulder simply because it is easier to cut.
For threads, state the thread standard, size, pitch, class, hand and required full thread length. Identify blind-hole depth separately. The tool needs room to enter and leave the cut, and internal threading also needs space for chips to escape. A thread running directly into a shoulder deserves a specific relief and tool-clearance review. The relief should follow the applicable design requirement, rather than a universal rule copied onto every drawing.
For grooves, specify width, depth or root diameter, position and any required corner radii. Narrow, deep grooves can limit tool stiffness and chip evacuation. If a groove accepts a seal or retaining ring, use that component’s design guidance and identify the mating part. An internal groove behind a small opening needs review of the tool’s complete path, not just whether its tip fits inside.
At shoulders, clarify whether a mating part must sit flush. A permissible corner radius, a relief or clearance on the mating component may solve the interface, but these are design choices. Call out burr-sensitive edges, particularly at cross-hole intersections and thread starts. Ask PTSMAKE to flag difficult access and proposed changes on the drawing before approving production; tooling convenience alone is not a reason to change a functional feature.
Co zmienia się dla długich wałów, cienkich ścianek i głębokich otworów?
Te cechy wymagają przeglądu sztywności, podparcia i kolejności operacji. Długi, smukły wał może ugiąć się pod obciążeniami skrawania. Cienkościenna obudowa złącza lub tuleja może zmienić kształt pod ciśnieniem mocowania. Drążony wał wirnika może łączyć głęboki otwór z kilkoma krytycznymi średnicami zewnętrznymi. Otwór wymaga narzędzia, które dosięgnie cechy, pozostając stabilnym. Sama ogólna wielkość części nie oddaje tych ryzyk.
Dla wałów, pokaż najmniejszą średnicę roboczą i długości niepodparte, a także całkowitą długość. Omów, czy podparcie końcowe lub inna metoda podparcia jest odpowiednia, i czy dozwolone są jakiekolwiek otwory centrujące lub obszary styku. Dla tulei, zdefiniuj wymagany warunek pomiaru. Część, która jest okrągła podczas mocowania, może zachowywać się inaczej po zwolnieniu; metoda akceptacji musi odpowiadać rysunkowi i zamierzonemu zastosowaniu.
Głębokie otwory wprowadzają osobny problem: sam wytaczak może się wyginać lub wibrować. Krótszy zasięg i większa sztywność narzędzia zazwyczaj poprawiają stabilność, podczas gdy geometria otworu ogranicza dostępne narzędzie. Przewodnik Sandvik Coromant dotyczący smukłych narzędzi wyjaśnia tę zależność. Jego specyficzne dla narzędzia limity nie są uniwersalnymi limitami dla Twojej części.
Możliwe zmiany obejmują krótszą niepodpartą sekcję, większą grubość ścianki, łatwiejszy dostęp z przeciwnego końca lub mniej wymagającą powierzchnię niefunkcjonalną. Odpowiednia opcja zależy od kompletnego projektu. Jeśli geometria nie może się zmienić, zapytaj, w jaki sposób dostawca proponuje ją mocować, obrabiać i weryfikować. Przejrzyj okrągłość, prostoliniowość, bicie i teksturę powierzchni wszędzie tam, gdzie wpływają one na funkcję; uzgodnienie jedynie tolerancji średnicy może pozostawić główne ryzyko nierozwiązane.
Jak wybrać materiał do części toczonych?
Zacznij od warunków pracy części, a następnie porównaj odpowiednie gatunki pod kątem skrawalności, dostępności i całkowitego kosztu. Materiał musi spełniać wymagane potrzeby w zakresie wytrzymałości, odporności na zużycie, korozję, temperaturę i wagę. “Aluminium”, “stal nierdzewna” lub “plastik” nie jest kompletną specyfikacją zakupu. Podaj dokładny gatunek i jego wymagany stan, w tym obróbkę cieplną, jeśli ma to zastosowanie.
Dla części metalowych, omów stan wykończenia przed wyborem sekwencji produkcyjnej. Wymagania dotyczące twardości, późniejsza obróbka cieplna i wykończenie powierzchni mogą wpływać na to, kiedy krytyczne średnice są wykonywane i sprawdzane. Jeśli alternatywny gatunek mógłby obniżyć koszt lub czas zakupu, poproś o niego jako osobną opcję. Podobne nazwy lub ogólnie podobna wytrzymałość nie ustanawiają równoważności dla każdego zastosowania.
Tuleja ślizgowa z brązu ilustruje, dlaczego funkcja ma znaczenie: obciążenie, prędkość, smarowanie i współpracujący wał pomagają określić odpowiedni materiał łożyskowy. To inny problem wyboru niż gwintowany korpus z mosiądzu lub miedziany styk elektryczny. Nasze porównanie mosiądzu, brązu i miedzi dostarcza dodatkowych informacji o materiałach; stop nadal musi spełniać specyfikację Twojej części.
Tworzywa konstrukcyjne wymagają własnego przeglądu wymiarowego. Absorpcja wilgoci, temperatura i naprężenia szczątkowe mogą wpływać na ostateczny rozmiar. Sztywność materiału wpływa również na to, jak część może być podparta i zamocowana. Tolerancja, która działa dla metalowej tulei, nie powinna być automatycznie kopiowana do polimerowego zamiennika bez uwzględnienia jego zastosowania i warunków pomiaru. Dla części z POM, nasz przewodnik obróbki POM rozszerza temat wyboru materiału, mocowania i kontroli wymiarowej.
Prześlij wraz z rysunkiem informacje dotyczące odpowiedniego środowiska pracy i materiału współpracującego. Wyjaśnij, czy izolacja elektryczna, ekspozycja chemiczna czy powtarzalny ruch decydują o wyborze. Jeśli wymagana jest dokumentacja materiałowa, określ dokument i identyfikowalność potrzebną przy składaniu zapytania ofertowego. Poproś o potwierdzenie dostępności określonego gatunku dla Twojego zamówienia. Lista powszechnie obrabianych materiałów jest punktem wyjścia do dyskusji, a nie potwierdzeniem, że każdy rozmiar i stan jest dostępny w magazynie.
Jak wykończenia powierzchni wpływają na wymiary i pasowanie?
Określ wykończenie wraz z ostatecznymi wymaganiami wymiarowymi. Część, która pasuje przed powlekaniem, może nie pasować po nim. Zewnętrzne narosty mogą zwiększyć średnicę zewnętrzną i zmniejszyć otwór, podczas gdy etapy przygotowania mogą również zmienić powierzchnię. Naddatek na obróbkę musi odpowiadać rzeczywistemu procesowi wykończenia i jego zmienności.
Anodowanie przekształca aluminium na powierzchni w warstwę tlenku. Część tej warstwy wnika w oryginalną powierzchnię, a część narasta ponad nią, więc grubość powłoki nie jest tym samym co zewnętrzny przyrost wymiarowy. Ten Przewodnik referencyjny Rady Anodizerów Aluminium wyjaśnia to rozróżnienie. Potwierdź zamierzoną powłokę, zakres grubości i tolerancję z dostawcą wykończenia, zamiast stosować jeden współczynnik przyrostu do każdego procesu.
- Zidentyfikuj gniazda łożysk, powierzchnie uszczelniające, gwinty i inne elementy krytyczne dla dopasowania.
- Określ specyfikację wykończenia, wymaganą grubość, kolor i akceptowalny wygląd.
- Oznacz obszary maskowane oraz dopuszczalne miejsca mocowania lub kontaktu.
- Potwierdź, czy wymiary są sprawdzane przed wykończeniem, po wykończeniu, czy na obu etapach.
Oddziel teksturę powierzchni od wyglądu kosmetycznego. Wizualnie błyszczący wałek nie jest dowodem na to, że spełnia określony limit chropowatości. Na powierzchni uszczelniającej lub łożyskowej określ wymagania dotyczące tekstury i obszar pomiaru, które mają znaczenie dla funkcji. Podobnie, matowe wykończenie nie zastępuje kontrolowanych wymiarów. Uzgodnij, kto weryfikuje stan końcowy, jeśli obróbka i wykończenie są realizowane w oddzielnych etapach, i uwzględnij ochronę wykończonych powierzchni w wymaganiach dotyczących pakowania.
Pierścień stykowy uszczelnienia obrotowego może również wymagać ograniczeń dotyczących śladów obróbki – drobnego spiralnego wzoru pozostawionego na wale, który może przemieszczać płyn wzdłuż interfejsu uszczelnienia. Stosuj wymagania producenta uszczelnienia, zamiast zakładać, że niższa wartość chropowatości sama w sobie rozwiązuje problem wycieków. W przypadku części ze stali nierdzewnej wymagających pasywacji, zobacz nasz przewodnik pasywacji stali nierdzewnej; określ wymagane traktowanie i kontrole akceptacyjne wraz z rysunkiem.
Jakie Kontrole i Zapisy Inspekcyjne Są Potrzebne?
Wybierz kontrolę na podstawie cech decydujących o akceptacji. Średnica zewnętrzna, rozmiar otworu, pasowanie gwintu, bicie i tekstura powierzchni mogą wymagać różnych metod. Zapytaj, w jaki sposób będą sprawdzane krytyczne cechy i jakie zapisy zawiera oferta. Lista instrumentów nie informuje, które kontrole zostaną przeprowadzone na Twoim zamówieniu.
Użyj numerowanego rysunku lub uzgodnionej listy cech, aby powiązać każdy zgłoszony wynik z jego wymaganiem. Określ rewizję rysunku, warunki pomiaru i zakres próbki. Dla bicia, uwzględnij ustawienie bazowe; dla średnic pasowanych, określ wymagany etap kontroli. Jeśli potrzebny jest specjalny sprawdzian lub test montażowy, uzgodnij jego projekt, dostępność i zasadę akceptacji przed produkcją.
| Zapis | Co uzgodnić |
|---|---|
| Raport wymiarowy | Cechy, zmierzone wyniki, limity, wielkość próbki i identyfikacja części |
| Dokumentacja materiałowa | Wymagane dane materiałowe i powiązanie z dostarczoną partią |
| Certyfikat zgodności | Wymagania zamówienia i zakres oświadczenia o zgodności |
| Przegląd pierwszej sztuki | Zakres kontroli, właściciel zatwierdzenia i czy dalsze prace oczekują na zatwierdzenie |
Wynik pierwszej sztuki opisuje skontrolowaną część lub próbkę; sam w sobie nie ustanawia długoterminowej zdolności procesu. Jeśli Twój program wymaga danych o zdolności, uzgodnij odpowiednie badanie próbkowania i podejście pomiarowe. Wytyczne NIST dotyczące zdolności procesu wyjaśniają, dlaczego stabilność i odpowiednie dane są ważne. Uwzględnij specjalne wymagania dotyczące dokumentacji w zapytaniu ofertowym (RFQ), aby ich koszt i harmonogram były uwzględnione od początku.
Jak porównać oferty i przejść od prototypu do produkcji?
Porównaj oferty dla tej samej dostarczonej, zaakceptowanej części. Dopasuj rewizję rysunku, ilość, stan materiału, wykończenie, zakres kontroli i miejsce dostawy. Sprawdź wykluczenia i jednorazowe opłaty, a także cenę jednostkową. Niższa cena obróbki może być myląca, jeśli wymagane wykończenie, raport lub operacja wtórna są wycenione gdzie indziej lub pominięte.
Koszt toczenia obejmuje materiał, ustawienie, oprzyrządowanie, czas obróbki i pracę potrzebną po cięciu.
Dla prototypów, określ, co części muszą udowodnić: dopasowanie, ruch, wykończenie lub wydajność w zamierzonym środowisku. Przed zwiększeniem ilości, zdecyduj, które wymagania i szczegóły procesu muszą zostać przeniesione. Zapisz zaakceptowane zmiany, krytyczne wyniki kontroli i wszelkie otwarte kwestie z zamówienia próbnego. Udana kontrola dopasowania jest użytecznym dowodem, ale może nie testować zużycia, zachowania w temperaturze ani powtarzalnej produkcji.
Zbuduj harmonogram wokół całej trasy: zatwierdzenie techniczne, materiał, ustawienie, obróbka, wykończenie, kontrola i wysyłka. Potwierdź, kiedy rozpoczyna się czas realizacji i czy podana data oznacza gotowość do wysyłki czy dostarczenie. W przypadku zamówień powtarzalnych, uzgodnij kontrolę rewizji, zachowanie oprzyrządowania tam, gdzie jest to istotne, oraz sposób identyfikacji partii. Podziel się realistycznymi szacunkami zapotrzebowania, rozróżniając prognozy od faktycznie zamówionych ilości. To daje PTSMAKE informacje potrzebne do zaproponowania trasy, zakresu kontroli i harmonogramu dla Twojego konkretnego projektu.
Gotowy do wyceny złożonej części toczonej?
Udostępnij najnowszy rysunek, materiał, ilości i wymaganą datę. Podkreśl krytyczne wymiary, głębokie otwory, cienkie ścianki i gwintowane interfejsy, aby PTSMAKE mógł przejrzeć kompletny plan obróbki i kontroli.