
CNC Sústružnícke Služby pre Zákazkové Presné Diely
Komplexné CNC sústružené diely vyrobené podľa vašich výkresov, vrátane presných vretenových hriadeľov, cievok hydraulických ventilov, dutých rotorových hriadeľov a presných puzdier konektorov. Rozmerové tolerancie až ±0,005 mm na vhodných prvkoch, podliehajúce preskúmaniu výkresu a materiálu.
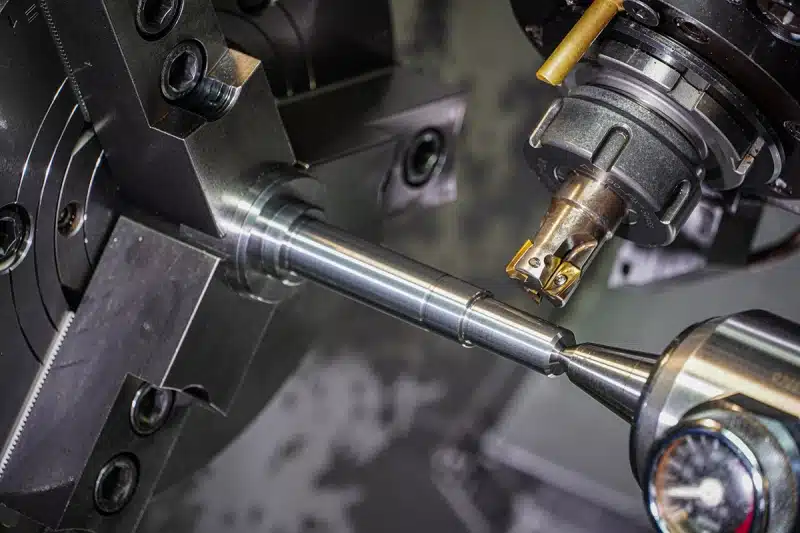
- Komplexné sústružené geometrie
- Kovy a technické plasty
- Výroba prototypov a opakovaná výroba
- Kontroly presnosti podľa výkresu
Prečo si vybrať PTSMAKE pre CNC sústruženie?
Viaceré ložiskové sedlá, hlboké otvory, úzke drážky a závitové rozhrania vyžadujú koordinovaný plán obrábania a kontroly.
Trasa, ktorá zodpovedá geometrii
Začnite so sústruženým profilom, potom skontrolujte priečne otvory, rovné plochy a ďalšie prvky. Dohodnite akékoľvek dodatočné frézovanie alebo dokončovanie ako súčasť kompletnej cenovej ponuky dielu.
Prediskutujte svoj dielUžitočná spätná väzba k dizajnu
Skontrolujte hlboké vnútorné stupne, tenké steny puzdra, štíhle hriadele a prístup k drážkam. Navrhujeme praktické zmeny na vaše schválenie, pričom chránime lícovanie a funkciu dielu.
Vyžiadajte si kontrolu dizajnuKontroly funkčných lícovaní
Samotná veľkosť nedokazuje zarovnanie. Definujte ložiskové sedlá, tesniace plochy, referenčnú os a požiadavky na závity tak, aby plán kontroly zodpovedal vášmu výkresu.
Skontrolujte kritické prvkyJasný základ pre opakované objednávky
Udržujte revíziu výkresu, stav materiálu a kritériá prijatia konzistentné. Zdieľajte svoje vzorové množstvo a očakávané šarže, aby bolo možné preskúmať obe fázy.
Naplánujte si objednávkuPresnosť pre komplexné sústružené diely
PTSMAKE dokáže dosiahnuť rozmerové tolerancie až ±0,005 mm na vhodných prvkoch. Výkres, materiál, geometria a konečné spracovanie určujú, kde sa táto schopnosť uplatňuje.
Prepojte každú požiadavku s kontrolou
Pre vretenový hriadeľ definujte ložiskové čapy a referenčnú os. Pre cievku ventilu identifikujte presné dosadacie plochy, polohy drážok a povrchovú úpravu. Kruhovitosť, hádzavosť a drsnosť povrchu sú samostatné požiadavky, ktoré nie sú implicitne dané toleranciou veľkosti ±0,005 mm.
Proces kvality CNC spoločnosti PTSMAKE zahŕňa vstupný materiál, medzioperačné kontroly a záverečnú kontrolu. Dohodnite sa na metódach merania, vzorkovaní a záznamoch počas cenovej ponuky, vrátane kontrol po odopnutí, tepelnom spracovaní alebo povlakovaní.
- Výkres a materiálRevízia, zliatina, stav a kritické prvky.
- Nastavenie a prvý dielUpínanie obrobku, referenčné plochy a prvé kontroly.
- Kontroly v procesePrvky ovplyvnené opotrebovaním nástroja alebo ďalšou operáciou.
- Konečné prevzatieHotový stav, dohodnuté záznamy a ochrana.
| Funkčný prvok | Riziko pre montáž | Dohodnite sa na výkrese alebo pláne kontroly |
|---|---|---|
| Ložiskové čapy a polohovacie otvory | Správny priemer so zlou formou alebo zarovnaním môže stále zlyhať. | Tolerancie lícovania, referenčné body a akékoľvek požiadavky na kruhovitosť alebo hádzavosť. |
| Osadenia a tesniace plochy | Chyba čela alebo nevhodná textúra ovplyvňuje usadenie a tesnenie. | Axiálna poloha, vzťah čela, stav hrany a špecifikovaná drsnosť. |
| Závity a priečne otvory | Neúplné závity alebo pretínajúce sa otrepy bránia montáži. | Norma/trieda závitu, užitočná dĺžka, meranie a prístupné odihlovanie. |
| Tenké steny puzdra a povlakované lícovania | Uvoľnené upínacie napätie alebo nános povlaku mení rozmery. | Podpora merania, konečný stav povrchovej úpravy a akékoľvek maskované oblasti. |
“Ich odbornosť a odhodlanie zabezpečili, že sme dostali vysokokvalitné diely, ktoré sa bezproblémovo integrovali do našich systémov.”Sofia Bergström, Vedúca inžinierka, Švédsko
Materiály pre komplexné CNC sústružené diely
Hriadeľ vretena, cievka hydraulického ventilu a tenkostenné puzdro konektora čelia rôznym zaťaženiam, opotrebovaniu a požiadavkám na rozmerovú stabilitu.
Hliník
- Presné puzdrá konektorov
- Vyberte zliatinu pre nízku hmotnosť, tuhosť steny a požadovanú povrchovú úpravu.
Stupňovité otvory, tenké steny a drážky pre tesnenia vyžadujú stabilné upnutie obrobku. Špecifikujte hotový závit a limity otvorov po eloxovaní a identifikujte oblasti elektrického kontaktu, ktoré musia zostať nepotiahnuté.
Prehľad hliníkového puzdra →Nerezová oceľ
- Cievky ventilov a telá závitových konektorov
- Priraďte triedu k vystaveniu korózii, opotrebovaniu a stavu materiálu.
Identifikujte presné klzné plochy, tesniace hrany a vnútorné priechody. Výber triedy musí vyvážiť požadovanú tvrdosť a odolnosť proti korózii s obrábaním; samotné ľahké rezanie nestačí.
Diskutujte o komponente z nehrdzavejúcej ocele →Uhlíková a legovaná oceľ
- Presné vretenové hriadele a rotorové hriadele
- Špecifikujte pevnosť, tvrdosť a dodaný stav materiálu.
Označte ložiskové čapy, osadenia a duté časti, ktoré riadia montáž. Preverte tepelné spracovanie a akúkoľvek konečnú presnú úpravu spoločne, aby sa kritické rozmery vzťahovali na hotový diel.
Preverte presný hriadeľ →Mosadz, bronz a meď
- Telesá konektorov, kontakty a ventilové komponenty
- Elektrické, kvapalinové a klzné aplikácie potrebujú rôzne zliatiny.
Pre stupňovité kontakty a závitové telesá definujte vodivosť, kontaktné plochy a akékoľvek pokovovanie. Pre bronzové klzné komponenty tiež špecifikujte protiľahlý materiál, zaťaženie a mazanie.
Vyberte zliatinu pre váš diel →Titán
- Duté hriadele a presné závitové telesá
- Použite špecifikovanú triedu, kde sú potrebné jej vlastnosti pevnosti k hmotnosti a korózne vlastnosti.
Hlboké otvory a tenké profily kombinujú obmedzenú tuhosť s náročnými reznými podmienkami. Zahrňte nepodopretú dĺžku, minimálnu stenu a kritické rozhrania do kontroly obrábania.
Preverte titánový diel →Technické plasty
- Stupňovité izolátory konektorov a sedlá ventilov
- Vyberte triedu pre teplotu, vlhkosť a chemické vystavenie.
Pre komponenty z POM, nylonu alebo PEEK preverte hrúbku steny, uvoľnenie napätia a zmeny veľkosti počas prevádzky. Definujte podmienky a požiadavky na meranie pre tesne priliehajúce otvory a tesniace profily.
Prediskutujte presný plastový diel →Iné materiály a triedy
Pošlite špecifikáciu materiálu a prevádzkové podmienky. Preveríme dostupnosť a vhodnosť obrábania s vaším výkresom.
Povrchové úpravy pre sústružené diely
Vyberte úpravu pre každý pracovný povrch. Vretenové čapy, plochy ventilových šupátok a povrchy telies konektorov majú rôzne funkčné požiadavky.
| Kde na diele? | Úprava na diskusiu | Požiadavka špecifická pre sústruženie |
|---|---|---|
| Vretenové čapy a plochy ventilových šupátok | Sústružené alebo špecifikovaná presná úprava | Definujte konečný priemer, lícovanie a drsnosť. Identifikujte akékoľvek povrchy, ktoré musia zostať nepokryté; samotný vzhľad nedokazuje lícovanie. |
| Kontaktné pásy rotačného tesnenia | Úprava špecifikovaná pre tesnenie | Dodržujte požiadavky výrobcu tesnenia na textúru povrchu, vrátane obmedzení špirálových stôp po obrábaní. Chráňte tento pás pred kozmetickým otryskávaním. |
| Hliníkové telesá konektorov | Eloxovanie | Uveďte hotový otvor a vonkajší priemer. Dohodnite sa, ktoré lícovacie plochy, závity a elektrické kontakty musia byť maskované. |
| Kovové povrchy vystavené opotrebovaniu alebo korózii | Bezprúdový nikel | Povlak sa vytvára na vonkajších a vnútorných povrchoch. Špecifikujte hrúbku a skontrolujte kritické priemery a závity v povlakovanom stave. |
| Netesniace povrchy oceľových hriadeľov | Čierny oxid, kde je to kompatibilné | Uveďte akýkoľvek olej alebo inú dodatočnú úpravu. Nepovažujte čierny oxid za náhradu kalenia alebo definovanej požiadavky na odolnosť proti korózii. |
| Viditeľné povrchy telies konektorov | Tryskanie korálkami | Označte kozmetickú oblasť. Chráňte tesniace plochy, ložiskové sedlá a závity, kde by otryskávanie bolo v rozpore s ich špecifikovaným stavom povrchu. |
Tepelné spracovanie mení vlastnosti materiálu; preveruje sa oddelene od týchto povrchových úprav. Zahrňte ho pri špecifikácii materiálu a harmonogramu dodávky.
Dodacie lehoty a dodanie CNC sústruženia
Od naliehavých prototypov po výrobné dávky, zdieľajte svoje množstvo objednávky a požadovaný dátum, aby sme mohli potvrdiť harmonogram pre vaše diely.
Urgentné prototypy
1–3 dniPre časovo citlivé kontroly lícovania a overenie dizajnu. Pošlite svoj výkres a termín na kontrolu.
Objednávky malých dávok
7–15 dníPre pilotné zostavy a počiatočné montážne série pred prechodom na väčšie množstvá.
Výrobné dávky
15–30 dníPre väčšie výrobné objednávky a plánované opakované dávky. Zdieľajte množstvo a plán dodávky.
Konečná dodacia lehota závisí od výkresu, dostupnosti materiálu, povrchovej úpravy a požiadaviek na kontrolu. Potvrďte dátum začiatku, dátum odoslania a čas prepravy v cenovej ponuke.
Získajte cenovú ponuku pre vaše sústružené diely na mieru
Pošlite revíziu výkresu, materiál, množstvo a povrchovú úpravu. Zvýraznite lícovania, závity a záznamy o kontrole, ktoré sú dôležité pre vašu montáž.
Pošlite výkresy pre cenovú ponukuŠesť dizajnových možností, ktoré môžu znížiť náklady na sústruženie
Použite geometriu, ktorú váš diel potrebuje, s dostatočným prístupom a podporou na konzistentné obrábanie.
Ponechajte praktickú oblasť držania
Diskutujte o použiteľnej dĺžke úchopu alebo prídavku na obetný materiál, aby sa diel mohol držať bez označenia kritických povrchov.
Obmedzte zbytočnú hĺbku otvoru
Znížte hĺbku slepého otvoru, kde to funkcia umožňuje; dlhší presah nástroja zvyšuje výzvu kontroly vibrácií a kvality otvoru.
Zachovajte dostatočnú tuhosť steny
Zvýšte hrúbku steny, kde to montáž umožňuje, znižujúc deformáciu z upínania a rezania bez obetovania požadovanej vôle.
Urobte miesto pre výbeh závitu
Skontrolujte štandardné odľahčenie alebo priestor pre výbeh, kde to lícovacia vôľa, pevnosť a požiadavky na tesnenie umožňujú.
Zamerajte presnosť tam, kde to funguje
Aplikujte prísne požiadavky na veľkosť, geometriu a drsnosť na funkčné povrchy; použite dohodnuté všeobecné požiadavky pre nekritické prvky.
Zjednodušte sekundárne prvky
Zarovnajte priečne otvory alebo plochy, keď je ich orientácia flexibilná, pomáhajúc zjednodušiť indexovanie alebo sekundárne nastavenia pri zachovaní prístupu pre montáž.
Schvaľujete akékoľvek zmeny výkresu pred výrobou.
Komplexné príklady dizajnu sústružených dielov
Dva reprezentatívne typy dielov ukazujú, ako presné povrchy, vnútorné prvky a požiadavky na kontrolu spolupracujú.
Hydraulické ventilové šupátko
Diel: Viacpásmové šupátko s kruhovými drážkami a tesne rozmiestnenými osadeniami.
Zameranie dizajnu: Definujte pracovné priemery, polohy drážok a požiadavky na hrany voči protiľahlému otvoru ventilu. Skontrolujte stav materiálu a povrchovú úpravu pred nastavením trasy obrábania.
Zameranie kontroly: Dohodnite sa, ako skontrolovať priemery plôšok, kruhovitosť, kvalitu povrchu a polohy osadení z referenčných bodov výkresu.
Prediskutujte Návrh ventilového šupátka
Presné puzdro konektora
Diel: Sústružené puzdro kombinujúce stupňovité vnútorné sedlá, tenkostennú sekciu, vonkajší závit a drážku pre tesnenie.
Zameranie dizajnu: Definujte protiľahlú vložku, hrúbku steny, záber závitu a umiestnenie tesnenia. Skontrolujte prístup nástroja a podporu pre vnútorné a vonkajšie prvky.
Zameranie kontroly: Skontrolujte priemery a hĺbky vnútorných sediel, lícovanie závitu a vzťah otvoru k vonkajšej strane. Zahrňte prídavok na povlakovanie a kontrolu otrepov v požiadavkách na hotový diel.
Prezrite si Puzdro konektora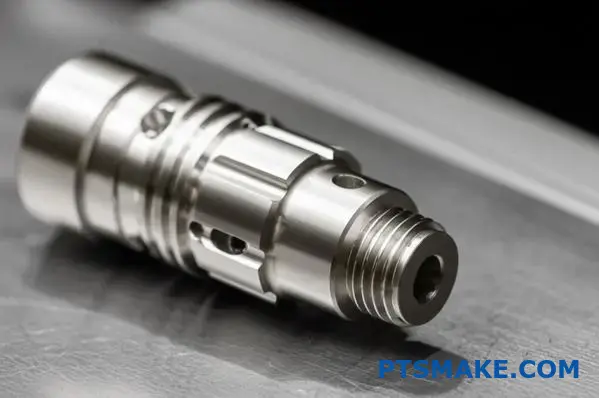
Začatie vašej Objednávky CNC sústruženia
Niekoľko detailov nám pomôže preveriť vašu požiadavku a pripraviť užitočnú cenovú ponuku.
Čo mám poslať pre cenovú ponuku?
Pošlite 3D model, ak je k dispozícii, a kótovaný výkres s revíziou, materiálom, povrchovou úpravou a kritickými požiadavkami. Zahrňte množstvá, miesto dodania, cieľový dátum a požadované inšpekčné dokumenty.
Aké tolerancie CNC sústruženia môžete dosiahnuť?
PTSMAKE dokáže dosiahnuť rozmerové tolerancie až do ±0,005 mm na vhodných prvkoch. Potvrdzujeme uskutočniteľnosť z výkresu, materiálu, geometrie a konečného spracovania. Kruhovitosť, hádzavosť a kvalitu povrchu špecifikujte samostatne; tolerancia rozmerov nezaručuje tieto požiadavky.
Môžete preveriť prototyp a neskoršie výrobné dávky?
Áno. Zahrňte množstvo prototypu a očakávané veľkosti dávok do požiadavky. Cenová ponuka potom môže riešiť požiadavky na nastavenie, kontrolu a opakované objednávky pre fázy, ktoré potrebujete.
Čo ak môj diel tiež potrebuje plochy, drážky alebo priečne otvory?
Zahrňte každý prvok do tej istej požiadavky. Preveríme kompletnú obrábaciu trasu a identifikujeme dodatočné operácie v cenovej ponuke. Výkres určuje, či je samotné sústruženie dostatočné.
Môžete pracovať len z 2D výkresu?
Pošlite výkres na preverenie. Skontrolujeme, či definuje diel úplne alebo či je potrebný model alebo dodatočné rozmery pred vypracovaním cenovej ponuky.
Ako požiadam o materiálové alebo inšpekčné záznamy?
Uveďte každý požadovaný dokument a prvky, ktoré musí pokrývať pri žiadosti o cenovú ponuku. Požiadavky na dokumentáciu, odber vzoriek a sledovateľnosť by mali byť dohodnuté pred výrobou.
Zmeníte môj výkres na zníženie nákladov?
Akákoľvek navrhovaná zmena je na vaše schválenie. Udržujte svoje funkčné požiadavky jasné, aby bolo možné posúdiť alternatívny polomer, drážku, toleranciu alebo prvok nastavenia voči úlohe dielu.
Sprievodca pre kupujúceho k CNC sústruženiu
Prejdite si rozhodnutia, ktoré ovplyvňujú, ako váš sústružený diel pasuje, funguje a koľko stojí—od výkresu a obrábacej trasy po záverečnú kontrolu a opakované objednávky.
Je CNC sústruženie správny proces pre váš diel?
CNC sústruženie je silný východiskový bod, keď hlavné prvky zdieľajú spoločnú os: vonkajšie priemery, otvory, osadenia, kužele a obvodové drážky. Obrobok sa otáča, zatiaľ čo rezný nástroj odoberá materiál. Reprezentatívne diely zahŕňajú presné vretenové hriadele, hydraulické ventilové šupátka, duté rotorové hriadele a presné puzdrá konektorov. Správna voľba stále závisí od kompletného dielu, vrátane prvkov, ktoré nemožno vyrobiť základným sústružením.
Bočný otvor, plocha pre kľúč alebo drážka pre pero zavádza iný smer nástroja. Živé nástroje používajú poháňané frézy na sústruhu na výrobu niektorých z týchto prvkov. Trasa sústruženia a frézovania môže znížiť presuny medzi strojmi, ale uskutočniteľnosť závisí od prístupu nástroja, polohy prvku, upínania obrobku a dostupného vybavenia pre objednávku. Pošlite kompletný model spoločnosti PTSMAKE na preverenie trasy; prítomnosť jedného okrúhleho prvku neurčuje, ako bude vyrobený celý diel.
| Hlavná geometria | Trasa na diskusiu |
|---|---|
| Koaxiálne priemery, otvory a osadenia | Sústruženie s dohodnutou sekvenciou pre oba konce |
| Okrúhle telo s bočnými otvormi alebo plochami | Sústruženie s poháňanými nástrojmi alebo sústruženie nasledované frézovaním |
| Väčšinou ploché čelá a vrecká | Frézovanie, so sústružením len tam, kde je to užitočné |
Opýtajte sa, ktoré prvky môžu zdieľať nastavenie a ako sa zachová zarovnanie, keď sa diel preupne. Menej nastavení môže pomôcť, ale nedokazuje hotové tolerancie. Porovnajte navrhovanú cestu s výkresom, plánom kontroly a celkovou uvedenou cenou. Akékoľvek zmeny dizajnu uchovajte ako samostatnú možnosť pre schválenie inžinieringom.
Pre diely, ktoré kombinujú niekoľko procesov, preskúmajte naše CNC obrábacie možnosti. Náš Sprievodca CNC sústružením poskytuje dodatočné informácie o procese.
Čo by mala definovať vaša žiadosť o cenovú ponuku (RFQ) a výkres pre CNC sústruženie?
Užitočná žiadosť o cenovú ponuku definuje tvar, ktorý sa má vyrobiť, aj podmienky na jeho prijatie. Pošlite zodpovedajúce 3D a 2D súbory s číslom dielu a revíziou. Model komunikuje geometriu; výkres zaznamenáva požiadavky ako tolerancie, závity, textúru povrchu a poznámky k inšpekcii. Dohodnite sa, ktorý dokument je rozhodujúci, ak sa informácie líšia, a vyriešte konflikty pred uvoľnením objednávky.
PTSMAKE dokáže dosiahnuť rozmerové tolerancie s presnosťou až ±0,005 mm na vhodných prvkoch. Potvrdzujeme realizovateľnosť podľa vášho výkresu, materiálu, geometrie a požiadaviek na konečný proces. Označte rozmery, ktoré vyžadujú túto presnosť; kruhovitosť, hádzavosť a iné geometrické kontroly musia byť špecifikované a posúdené samostatne.
Pre sústružený diel jasne uveďte funkčnú os, polohovacie plochy a lícovacie priemery. Zobrazte prierez, kde by inak bol vnútorný schodík, drážka alebo slepý otvor nejednoznačný. Rozlíšte plnú dĺžku závitu od hĺbky otvoru a identifikujte povrchy, ktoré musia zostať bez povlaku alebo stôp po upnutí. Uveďte, či sa akceptačné rozmery vzťahujú pred alebo po dokončení.
- Definícia produktu: aktuálne súbory, jednotky, trieda a stav materiálu, výkresová norma a všeobecné tolerancie.
- Funkčné požiadavky: kritické rozmery, referenčné body, závity, textúra povrchu, stav hrán a povrchová úprava.
- Rozsah objednávky: množstvo na objednanie teraz, možné opakované množstvá, požadovaný dátum a miesto dodania.
- Akceptácia: rozsah kontroly, požadované záznamy, balenie a akékoľvek schválenie prvého kusu.
Ak sa rozmer ešte len vyvíja, označte ho na diskusiu namiesto miešania skúšobnej hodnoty do uvoľneného výkresu. Vyžiadajte si základnú cenovú ponuku a akúkoľvek nákladovo úspornú alternatívu samostatne. Krátka tabuľka zmien – prvok, navrhovaná revízia, dôvod a schválenie – pomáha zabrániť tomu, aby sa návrh DFM stal neúmyselným výrobným pokynom. Uložte prijatú cenovú ponuku s jej revíziou výkresu, aby budúca objednávka mala jasný východiskový bod.
Ako kontrolujete referenčné prvky a hádzavosť na sústruženej súčiastke?
Správny priemer sám o sebe neukazuje, že povrch je súosý s osou použitou pri montáži. Definujte funkčné referencie na výkrese a potom špecifikujte geometrické kontroly potrebné pre funkciu súčiastky. Referenčný prvok je presná referencia stanovená z identifikovaného fyzického prvku alebo prvkov. Na hriadeli môže byť touto referenciou os stanovená z jeho ložiskových sediel.
Hádzavosť opisuje variáciu povrchu, keď sa súčiastka otáča okolo špecifikovanej referenčnej osi. Kruhová hádzavosť kontroluje jednotlivé kruhové rezy; celková hádzavosť kontroluje celý špecifikovaný povrch počas otáčania a merania pozdĺž tohto povrchu. Ani jeden z týchto pojmov by sa nemal používať ako náhodná náhrada tolerancie rozmeru. Kruhovitosť, súososť a rozmer povrchu odpovedajú na rôzne otázky. Prehľad hádzavosti od spoločnosti KEYENCE ilustruje rozdiel.
Napríklad si predstavte presný vretenový hriadeľ s dvoma ložiskovými sedlami a tesniacim priemerom. Jeho plán preberania musí stanoviť referenčnú os výkresu pred kontrolou tesniaceho povrchu. Jednoduché uchopenie nesúvisiaceho hrubého priemeru by mohlo viesť k výsledku, ktorý nereprezentuje zostavu. Toto je ilustratívny problém kontroly, nie predpis pre konkrétnu schému referenčných prvkov.
Diskutujte, kde bude diel držaný počas obrábania, ktoré povrchy sú opracované spoločne a ako kontrolné nastavenie reprodukuje požadované referencie. Ak sa diel musí otočiť, opýtajte sa, ako sa druhá operácia lokalizuje z prvej. Zaznamenajte riadený povrch, referenciu základne a explicitne limit prijateľnosti. Vyhnite sa všeobecnej poznámke ako napríklad “všetky priemery sú sústredné”, keď funkcia vyžaduje špecifický, merateľný vzťah.
Ako by sa mali špecifikovať uloženia hriadeľa a diery?
Vyberte uloženie podľa toho, ako sa musia správať spárované diely, potom uveďte merateľné limity na výkrese. Posuvný spoj potrebuje riadenú vôľu. Lisovaný spoj potrebuje riadený presah. Uloženie ložiska tiež závisí od konštrukcie ložiska, zaťaženia, teploty a toho, ktorý krúžok sa otáča vzhľadom na zaťaženie. Neexistuje žiadna jediná tolerancia hriadeľa, ktorá by vyhovovala každej sústruženej zostave.
Použite pokyny výrobcu párového komponentu, ak sú k dispozícii, a priložte špecifikáciu ložiska alebo puzdra k vášmu výkresu. Označenie uloženia potrebuje svoj nominálny rozmer a riadiacu normu; explicitné horné a dolné limity môžu tiež objasniť požadovaný výsledok. Skontrolujte celý rozsah tolerancie oboch párových dielov, vrátane akéhokoľvek povlaku.
| Rozhranie | Definujte pred objednaním |
|---|---|
| Uloženie ložiska | Špecifikácia ložiska, limity uloženia, textúra povrchu a geometrické riadenie |
| Cievka hydraulického ventilu a párový otvor | Požadovaná vôľa naprieč oboma rozsahmi tolerancie a prevádzkovými podmienkami |
| Lisovaný kolík alebo puzdro | Rozsah presahu, párový materiál, tuhosť steny a metóda montáže |
Neuťahujte každý priemer tak, aby zodpovedal jednému kritickému uloženiu. Označte funkčné zóny, aby sa úsilie pri obrábaní a kontrole sústredilo na prvky, ktoré to potrebujú. Špecifikujte aj geometriu osadenia a priľahlú rohovú vôľu: správne dimenzované uloženie ložiska môže stále zlyhať pri umiestnení ložiska, ak prechod osadenia prekáža. Pošlite relevantné informácie o párovaní pri žiadosti o preskúmanie uloženia.
Čo robí závity, drážky a osadenia ľahšie obrábateľnými?
Poskytnite každému prvku dostatočný prístup nástroja a jasnú funkčnú špecifikáciu. Štandardné tvary závitov a praktické proporcie drážok zvyčajne ponúkajú viac možností nástrojov ako vlastné profily. Akákoľvek zmena musí zachovať funkciu spoja, tesnenia alebo polohovania. Nezväčšujte drážku tesnenia ani neodstraňujte osadenie len preto, že je to ľahšie rezať.
Pre závity uveďte normu závitu, veľkosť, stúpanie, triedu, smer a požadovanú plnú dĺžku závitu. Hĺbku slepého otvoru identifikujte samostatne. Nástroj potrebuje priestor na vstup a výstup z rezu a vnútorné závitovanie tiež potrebuje priestor pre únik triesok. Závit, ktorý prechádza priamo do osadenia, si zaslúži špecifické odľahčenie a preskúmanie vôle nástroja. Odľahčenie by malo dodržiavať príslušnú požiadavku na konštrukciu, a nie univerzálne pravidlo skopírované na každý výkres.
Pre drážky špecifikujte šírku, hĺbku alebo priemer dna, polohu a akékoľvek požadované rohové rádiusy. Úzke, hlboké drážky môžu obmedziť tuhosť nástroja a odvod triesok. Ak drážka prijíma tesnenie alebo poistný krúžok, použite konštrukčné pokyny tohto komponentu a identifikujte párový diel. Vnútorná drážka za malým otvorom si vyžaduje preskúmanie celej dráhy nástroja, nielen toho, či sa jeho špička zmestí dovnútra.
Pri osadeniach objasnite, či párový diel musí sedieť zarovno. Prípustný rohový rádius, odľahčenie alebo vôľa na párovom komponente môže vyriešiť rozhranie, ale toto sú konštrukčné voľby. Označte hrany citlivé na otrepy, najmä na priesečníkoch priečnych otvorov a začiatkoch závitov. Požiadajte PTSMAKE, aby označil ťažký prístup a navrhované zmeny na výkrese pred schválením výroby; samotné pohodlie nástrojov nie je dôvodom na zmenu funkčného prvku.
Aké zmeny pre dlhé hriadele, tenké steny a hlboké otvory?
Tieto prvky si vyžadujú preskúmanie tuhosti, podpory a poradia operácií. Dlhý, štíhly hriadeľ sa môže vychýliť pod reznými silami. Tenkostenné puzdro konektora alebo puzdro sa môže zmeniť tvar pod upínacím tlakom. Dutý rotorový hriadeľ môže kombinovať hlboký otvor s niekoľkými kritickými vonkajšími priemermi. Otvor si vyžaduje nástroj, ktorý dosiahne prvok a zároveň zostane stabilný. Samotná celková veľkosť dielu tieto riziká nezachytáva.
Pre hriadele uveďte najmenší pracovný priemer a nepodporované dĺžky, ako aj celkovú dĺžku. Diskutujte, či je vhodná koncová podpora alebo iná metóda podpory, a či sú povolené akékoľvek strediace otvory alebo kontaktné plochy. Pre puzdrá definujte požadovaný stav pre meranie. Diel, ktorý je okrúhly pri upnutí, sa môže po uvoľnení správať inak; metóda prijatia musí zodpovedať výkresu a zamýšľanému použitiu.
Hlboké otvory zavádzajú samostatný problém: samotná vyvrtávacia tyč sa môže ohnúť alebo vibrovať. Kratší dosah a väčšia tuhosť nástroja všeobecne zlepšujú stabilitu, zatiaľ čo geometria otvoru obmedzuje dostupný nástroj. Sprievodca Sandvik Coromant pre štíhle nástroje vysvetľuje tento vzťah. Jeho limity špecifické pre nástroj nie sú univerzálne limity pre váš diel.
Možné zmeny zahŕňajú kratšiu nepodporovanú sekciu, väčšiu hrúbku steny, ľahší prístup z opačného konca alebo menej náročný nefunkčný povrch. Vhodná možnosť závisí od kompletnej konštrukcie. Ak sa geometria nemôže zmeniť, opýtajte sa, ako dodávateľ navrhuje diel držať, obrábať a overiť. Skontrolujte kruhovitosť, priamosť, hádzavosť a textúru povrchu všade tam, kde to ovplyvňuje funkciu; súhlas s toleranciou iba priemeru môže ponechať hlavné riziko nevyriešené.
Ako si vyberiete materiál pre sústružené diely?
Začnite s prevádzkovými podmienkami dielu, potom porovnajte vhodné triedy z hľadiska obrobiteľnosti, dodávky a celkových nákladov. Materiál musí spĺňať požadovanú pevnosť, odolnosť proti opotrebeniu, korózii, teplotu a hmotnostné požiadavky. “Hliník”, “nehrdzavejúca oceľ” alebo “plast” nie je kompletná špecifikácia nákupu. Uveďte presnú triedu a jej požadovaný stav, vrátane tepelného spracovania, ak je to relevantné.
Pri kovových dieloch prediskutujte konečný stav pred výberom výrobnej sekvencie. Požiadavky na tvrdosť, následné tepelné spracovanie a povrchová úprava môžu ovplyvniť, kedy sú kritické priemery dokončené a skontrolované. Ak by alternatívna trieda mohla znížiť náklady alebo čas obstarávania, požiadajte o ňu ako o samostatnú možnosť. Podobné názvy alebo všeobecne podobná pevnosť nezaručujú ekvivalenciu pre každú aplikáciu.
Bronzové klzné puzdro ilustruje, prečo je funkcia dôležitá: zaťaženie, rýchlosť, mazanie a protiľahlý hriadeľ pomáhajú určiť vhodný ložiskový materiál. To je iný problém výberu ako mosadzné závitové teleso alebo medený elektrický kontakt. Naše porovnanie mosadze, bronzu a medi poskytuje dodatočné materiálové pozadie; zliatina stále musí spĺňať špecifikáciu vášho dielu.
Technické plasty si vyžadujú vlastnú rozmerovú kontrolu. Absorpcia vlhkosti, teplota a zvyškové napätie môžu ovplyvniť konečnú veľkosť. Tuhosť materiálu tiež ovplyvňuje, ako môže byť diel podopretý a upnutý. Tolerancia, ktorá funguje pre kovové puzdro, by sa nemala automaticky kopírovať na polymérovú náhradu bez zváženia jej použitia a podmienok merania. Pre diely z POM, náš sprievodca obrábaním POM rozširuje tému výberu materiálu, upínania a rozmerových kontrol.
Pošlite relevantné informácie o prevádzkovom prostredí a párovacom materiáli spolu s výkresom. Vysvetlite, či výber ovplyvňuje elektrická izolácia, chemické vystavenie alebo opakovaný pohyb. Ak je potrebná materiálová dokumentácia, identifikujte dokument a potrebnú sledovateľnosť pri vyžiadaní cenovej ponuky. Požiadajte o potvrdenie dostupnosti špecifikovanej triedy pre vašu objednávku. Zoznam bežne obrábaných materiálov je východiskovým bodom pre diskusiu, nie potvrdením, že každá veľkosť a stav je na sklade.
Ako ovplyvňujú povrchové úpravy rozmery a lícovanie?
Špecifikujte povrchovú úpravu spolu s konečnými rozmerovými požiadavkami. Diel, ktorý pasuje pred povlakovaním, nemusí pasovať potom. Vonkajšie nánosy môžu zväčšiť vonkajší priemer a zmenšiť otvor, zatiaľ čo prípravné kroky môžu tiež zmeniť povrch. Obrábacia prídavok musí zodpovedať skutočnému procesu povrchovej úpravy a jeho variáciám.
Anodizácia premieňa hliník na povrchu na oxidovú vrstvu. Časť tejto vrstvy preniká do pôvodného povrchu a časť sa vytvára nad ním, takže hrúbka povlaku nie je rovnaká ako vonkajší rozmerový nárast. Referenčná príručka Rady pre anodizáciu hliníka vysvetľuje tento rozdiel. Potvrďte zamýšľaný povlak, rozsah hrúbky a prídavok s dodávateľom povrchovej úpravy namiesto aplikovania jedného faktora nárastu na každý proces.
- Identifikujte ložiskové sedlá, tesniace plochy, závity a iné kritické prvky pre lícovanie.
- Uveďte špecifikáciu povrchovej úpravy, požadovanú hrúbku, farbu a prijateľný vzhľad.
- Označte maskované oblasti a povolené miesta pre uchytenie alebo kontakt.
- Potvrďte, či sa rozmery kontrolujú pred dokončením, po dokončení alebo v oboch fázach.
Oddeľte textúru povrchu od kozmetického vzhľadu. Vizuálne lesklý hriadeľ nie je dôkazom, že spĺňa špecifikovaný limit drsnosti. Na tesniacej alebo ložiskovej ploche definujte požiadavku na textúru a oblasť merania, ktoré sú dôležité pre funkciu. Podobne, matný povrch nie je náhradou za kontrolované rozmery. Dohodnite sa, kto overí konečný stav, ak sa obrábanie a konečná úprava vykonávajú v samostatných krokoch, a zahrňte ochranu hotových povrchov do požiadaviek na balenie.
Kontaktná plocha rotačného tesnenia môže tiež vyžadovať obmedzenia týkajúce sa stopy po obrábaní – jemného špirálového vzoru, ktorý zostáva na hriadeli a môže posúvať kvapalinu pozdĺž tesniaceho rozhrania. Použite požiadavky výrobcu tesnenia, namiesto toho, aby ste predpokladali, že samotná nižšia hodnota drsnosti vyrieši únik. Pre nerezové diely vyžadujúce pasiváciu, pozrite si náš sprievodca pasiváciou nehrdzavejúcej ocele; špecifikujte požadovanú úpravu a kontrolné testy s výkresom.
Aké kontrolné prehliadky a záznamy potrebujete?
Vyberte kontrolu z vlastností, ktoré určujú prijatie. Vonkajší priemer, veľkosť otvoru, lícovanie závitu, hádzavosť a textúra povrchu môžu vyžadovať rôzne metódy. Opýtajte sa, ako budú kritické vlastnosti kontrolované a aké záznamy ponuka zahŕňa. Zoznam prístrojov vám nepovie, ktoré kontroly budú vykonané na vašej objednávke.
Použite očíslovaný výkres alebo dohodnutý zoznam vlastností na prepojenie každého nahláseného výsledku s jeho požiadavkou. Špecifikujte revíziu výkresu, podmienky merania a rozsah vzorky. Pre hádzavosť uveďte nastavenie referenčného bodu; pre hotové lícované priemery identifikujte požadovanú fázu kontroly. Ak je potrebný špeciálny kaliber alebo montážny test, dohodnite jeho dizajn, dostupnosť a pravidlo prijatia pred výrobou.
| Záznam | Čo dohodnúť |
|---|---|
| Rozmerový protokol | Vlastnosti, namerané výsledky, limity, veľkosť vzorky a identifikácia dielu |
| Materiálová dokumentácia | Požadované materiálové údaje a prepojenie s dodanou šaržou |
| Certifikát zhody | Požiadavky objednávky a rozsah vyhlásenia o zhode |
| Preskúmanie prvého kusu | Rozsah kontroly, vlastník schválenia a či ďalšia práca čaká na schválenie |
Výsledok prvého kusu popisuje skontrolovaný diel alebo vzorku; sám o sebe nezakladá dlhodobú spôsobilosť procesu. Ak váš program vyžaduje údaje o spôsobilosti, dohodnite si vhodnú štúdiu vzorkovania a prístup k meraniu. Usmernenie NIST k spôsobilosti procesu vysvetľuje, prečo sú stabilita a adekvátne údaje dôležité. Špeciálne požiadavky na dokumentáciu uveďte v RFQ, aby ich náklady a načasovanie boli zahrnuté od začiatku.
Ako porovnávať ponuky a prejsť od prototypu k výrobe?
Porovnajte ponuky pre rovnaký dodaný, prijatý diel. Zosúlaďte revíziu výkresu, množstvo, stav materiálu, povrchovú úpravu, rozsah kontroly a miesto dodania. Skontrolujte vylúčenia a jednorazové poplatky, ako aj jednotkovú cenu. Nižšia cena obrábania môže byť zavádzajúca, ak je požadovaná povrchová úprava, správa alebo sekundárna operácia ocenená inde alebo vynechaná.
Náklady na sústruženie zahŕňajú materiál, nastavenie, nástroje, čas obrábania a prácu potrebnú po rezaní. Veľké zmeny priemeru môžu zvýšiť odber materiálu. Hlboké vnútorné prvky, dodatočné nastavenia a náročné záverečné kontroly môžu pridať prácu aj na malom diele. Opýtajte sa, ktoré vlastnosti ovplyvňujú vašu ponuku a požiadajte o akúkoľvek navrhovanú alternatívu dizajnu samostatne. Pred schválením revidovaného výkresu prehodnoťte jej vplyv na montáž a výkon.
Pre prototypy uveďte, čo musia diely preukázať: lícovanie, pohyb, povrchovú úpravu alebo výkon v zamýšľanom prostredí. Pred zvýšením množstva rozhodnite, ktoré požiadavky a detaily procesu sa musia preniesť. Zaznamenajte prijaté zmeny, kritické výsledky kontroly a akékoľvek otvorené problémy z skúšobnej objednávky. Úspešná kontrola lícovania je užitočným dôkazom, ale nemusí testovať opotrebenie, teplotné správanie alebo opakovanú výrobu.
Vytvorte harmonogram okolo celej trasy: technické schválenie, materiál, nastavenie, obrábanie, dokončovanie, kontrola a expedícia. Potvrďte, kedy začína dodacia lehota a či uvedený dátum znamená pripravené na odoslanie alebo dodané. Pre opakované objednávky dohodnite kontrolu revízií, uchovanie prípravkov, kde je to relevantné, a ako budú šarže identifikované. Zdieľajte realistické odhady dopytu, pričom rozlišujte prognózy od skutočne objednaných množstiev. To dáva PTSMAKE informácie potrebné na navrhnutie trasy, rozsahu kontroly a harmonogramu pre váš konkrétny projekt.
Pripravení oceniť komplexný sústružený diel?
Zdieľajte najnovší výkres, materiál, množstvá a požadovaný dátum. Zvýraznite kritické rozmery, hlboké otvory, tenké steny a závitové rozhrania, aby PTSMAKE mohol prehodnotiť kompletný plán obrábania a kontroly.