
Serviços de Torneamento CNC para Peças de Precisão Personalizadas
Peças torneadas CNC complexas feitas de acordo com os seus desenhos, incluindo eixos de fuso de precisão, carretéis de válvula hidráulica, eixos de rotor ocos e carcaças de conectores de precisão. Tolerâncias dimensionais tão apertadas quanto ±0.005 mm em características adequadas, sujeitas à revisão do desenho e do material.
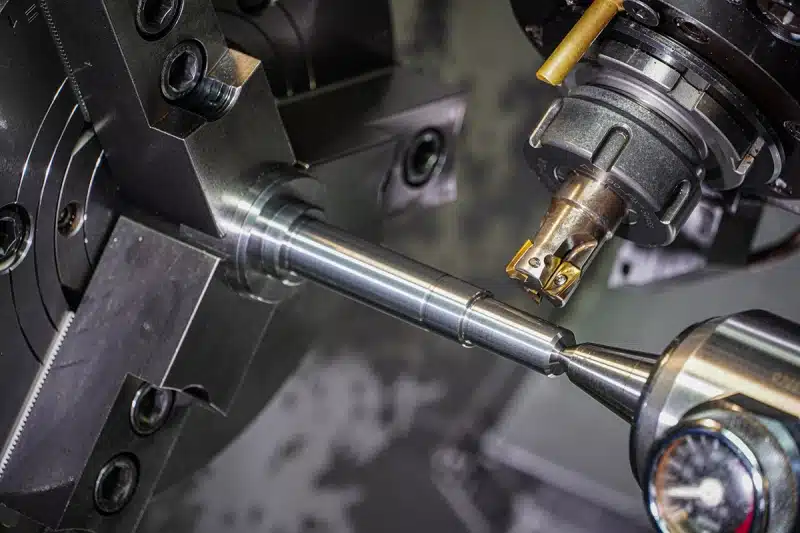
- Geometrias torneadas complexas
- Metais e plásticos de engenharia
- Protótipo e produção repetida
- Verificações de precisão baseadas em desenho
Por que escolher PTSMAKE para Torneamento CNC?
Múltiplos assentos de rolamento, furos profundos, ranhuras estreitas e interfaces roscadas necessitam de um plano coordenado de usinagem e inspeção.
Uma Rota Que se Adapta à Geometria
Comece com o perfil torneado, depois revise furos transversais, planos e outras características. Concorde com qualquer fresagem ou acabamento adicional como parte da cotação completa da peça.
Discuta a Sua PeçaFeedback de Design Útil
Revise degraus internos profundos, paredes finas da carcaça, eixos esbeltos e acesso a ranhuras. Sugerimos mudanças práticas para a sua aprovação enquanto protegemos o ajuste e a função da peça.
Solicite uma Revisão de DesignVerificações para Ajustes Funcionais
O tamanho por si só não prova o alinhamento. Defina os assentos de rolamento, superfícies de vedação, eixo de referência e requisitos de rosca para que o plano de inspeção corresponda ao seu desenho.
Revise Características CríticasUma Base Clara para Pedidos Repetidos
Mantenha a revisão do desenho, a condição do material e os critérios de aceitação consistentes. Compartilhe a sua quantidade de amostra e os lotes esperados para que ambas as etapas possam ser revisadas.
Planeje o Seu PedidoPrecisão para Peças Torneadas Complexas
PTSMAKE pode alcançar tolerâncias dimensionais tão apertadas quanto ±0.005 mm em características adequadas. O desenho, material, geometria e processamento final determinam onde esta capacidade se aplica.
Conecte Cada Requisito a uma Verificação
Para um eixo de fuso, defina os munhões de rolamento e o eixo de referência. Para um carretel de válvula, identifique as superfícies de precisão, posições das ranhuras e acabamento superficial. Circularidade, batimento e rugosidade superficial são requisitos separados, não implícitos por uma tolerância de tamanho de ±0.005 mm.
O processo de qualidade CNC da PTSMAKE cobre material de entrada, verificações em processo e inspeção final. Concorde com métodos de medição, amostragem e registros durante a cotação, incluindo verificações após desfixação, tratamento térmico ou revestimento.
- Desenho e MaterialRevisão, liga, condição e características críticas.
- Configuração e Primeira PeçaFixação da peça, superfícies de referência e primeiras verificações.
- Verificações em ProcessoCaracterísticas afetadas por desgaste da ferramenta ou pela próxima operação.
- Aceitação FinalCondição final, registros acordados e proteção.
| Característica funcional | Risco para a montagem | Concorde com o desenho ou plano de inspeção |
|---|---|---|
| Munhões de rolamento e f | Um diâmetro correto com forma ou alinhamento inadequados ainda pode falhar. | Limites de ajuste, referências de datum e qualquer requisito de circularidade ou batimento. |
| Ombros & superfícies de vedação | Erro de face ou textura inadequada afeta o assentamento e a vedação. | Localização axial, relação da face, condição da aresta e rugosidade especificada. |
| Roscas & furos transversais | Roscas incompletas ou rebarbas que se cruzam obstruem a montagem. | Norma/classe da rosca, comprimento útil, medição e rebarbação acessível. |
| Paredes finas da carcaça & ajustes revestidos | Tensão de aperto liberada ou acúmulo de revestimento altera as dimensões. | Suporte de medição, estado de acabamento final e quaisquer áreas mascaradas. |
“A experiência e dedicação deles garantiram que recebêssemos peças de alta qualidade que se integraram perfeitamente aos nossos sistemas.”Sofia Bergström, Engenheira Líder, Suécia
Materiais para Peças Torneadas CNC Complexas
Um eixo de fuso, carretel de válvula hidráulica e carcaça de conector de parede fina enfrentam diferentes cargas, desgaste e requisitos de estabilidade dimensional.
Alumínio
- Carcaças de conector de precisão
- Escolha a liga para baixo peso, rigidez da parede e o acabamento necessário.
Furos escalonados, paredes finas e ranhuras de vedação exigem fixação estável da peça. Especifique a rosca acabada e os limites do furo após a anodização, e identifique as áreas de contato elétrico que devem permanecer sem revestimento.
Revisar uma Carcaça de Alumínio →Aço inoxidável
- Carretéis de válvula & corpos de conector roscados
- Combine o grau com a exposição à corrosão, desgaste e condição do material.
Identifique superfícies deslizantes de precisão, arestas de vedação e passagens internas. A seleção do grau deve equilibrar a dureza necessária e a resistência à corrosão com a usinagem; o corte fácil por si só não é suficiente.
Discuta um Componente de Aço Inoxidável →Aço Carbono e Liga
- Eixos de fuso de precisão & eixos de rotor
- Especifique resistência, dureza e a condição do material entregue.
Marque os munhões de rolamento, ombros e seções ocas que controlam a montagem. Revise o tratamento térmico e qualquer acabamento de precisão final juntos para que as dimensões críticas se apliquem à peça acabada.
Revisar um Eixo de Precisão →Latão, Bronze & Cobre
- Corpos de conector, contatos & componentes de válvula
- Deveres elétricos, de contato com fluidos e deslizantes necessitam de ligas diferentes.
Para contatos escalonados e corpos roscados, defina a condutividade, superfícies de contato e qualquer revestimento. Para componentes deslizantes de bronze, especifique também o material de acoplamento, carga e lubrificação.
Escolha uma Liga para Sua Peça →Titânio
- Eixos ocos & corpos roscados de precisão
- Use um grau especificado onde suas propriedades de resistência-peso e corrosão são necessárias.
Furos profundos e seções esbeltas combinam rigidez limitada com condições de corte exigentes. Inclua o comprimento não suportado, parede mínima e interfaces críticas na revisão de usinagem.
Revisar uma Peça de Titânio →Plásticos de engenharia
- Isoladores de conector escalonados & sedes de válvula
- Selecione o grau para temperatura, umidade e exposição química.
Para componentes de POM, nylon ou PEEK, revise a espessura da parede, alívio de tensão e mudanças de tamanho em serviço. Defina os requisitos de condicionamento e medição para furos de ajuste apertado e perfis de vedação.
Discuta uma Peça Plástica de Precisão →Outros Materiais e Graus
Envie a especificação do material e as condições de trabalho. Revisaremos a disponibilidade e adequação à usinagem com seu desenho.
Acabamentos de Superfície para Peças Torneadas
Escolha o acabamento.
| Onde na peça? | Acabamento a discutir | Requisito específico de torneamento |
|---|---|---|
| Moentes de fuso e pistas de carretel de válvula | Conforme torneado ou acabamento de precisão especificado | Defina o diâmetro final, ajuste e rugosidade. Identifique quaisquer superfícies que devem permanecer sem revestimento; a aparência por si só não comprova o ajuste. |
| Faixas de contato de vedação rotativa | Acabamento especificado para a vedação | Siga os requisitos de textura de superfície do fabricante da vedação, incluindo limites para marcas de usinagem em espiral. Proteja esta faixa de jateamento cosmético. |
| Carcaças de conector de alumínio | Anodização | Indique o diâmetro interno acabado e o diâmetro externo. Concorde quais superfícies de ajuste, roscas e contatos elétricos devem ser mascarados. |
| Superfícies metálicas expostas ao desgaste ou à corrosão | Níquel químico | O revestimento se acumula nas superfícies externas e internas. Especifique a espessura e inspecione diâmetros e roscas críticos na condição revestida. |
| Superfícies de eixo de aço não vedantes | Óxido preto, onde compatível | Indique qualquer óleo ou outro pós-tratamento. Não trate o óxido preto como um substituto para o endurecimento ou para um requisito de desempenho de corrosão definido. |
| Superfícies visíveis da carcaça do conector | Jateamento de esferas | Marque a área cosmética. Proteja as pistas de vedação, assentos de rolamento e roscas onde o jateamento entraria em conflito com sua condição de superfície especificada. |
O tratamento térmico altera as propriedades do material; é revisto separadamente destes acabamentos de superfície. Inclua-o ao especificar o material e o cronograma de entrega.
Prazos de Entrega & Entrega de Torneamento CNC
Desde protótipos urgentes a lotes de produção, partilhe a sua quantidade de encomenda e data necessária para que possamos confirmar o cronograma para as suas peças.
Protótipos Urgentes
1–3 diasPara verificações de ajuste e validação de design sensíveis ao tempo. Envie o seu desenho e prazo para revisão.
Encomendas de Pequenos Lotes
7–15 diasPara construções piloto e execuções de montagem iniciais antes de passar para quantidades maiores.
Lotes de Produção
15–30 diasPara encomendas de produção maiores e lotes repetidos planeados. Partilhe a quantidade e o plano de entrega.
O prazo de entrega final depende do desenho, disponibilidade do material, acabamento e requisitos de inspeção. Confirme a data de início, data de envio e tempo de transporte na cotação.
Obtenha uma Cotação para as Suas Peças Torneadas Personalizadas
Envie a revisão do desenho, material, quantidade e acabamento. Destaque os ajustes, roscas e registos de inspeção que são importantes para a sua montagem.
Enviar Desenhos para um OrçamentoSeis Escolhas de Design Que Podem Reduzir os Custos de Torneamento
Use a geometria que a sua peça precisa, com acesso e suporte suficientes para usiná-la consistentemente.
Deixe uma Área de Fixação Prática
Discuta um comprimento de aderência utilizável ou uma tolerância de material sacrificial para que a peça possa ser fixada sem marcar superfícies críticas.
Limite a Profundidade Desnecessária do Furo
Reduza a profundidade do furo cego onde a função permitir; um maior balanço da ferramenta aumenta o desafio de controlar a vibração e a qualidade do furo.
Mantenha Rigidez Suficiente da Parede
Aumente a espessura da parede onde a montagem permitir, reduzindo a distorção de fixação e corte sem sacrificar a folga necessária.
Crie Espaço para o Fim de Rosca
Revise um alívio padrão ou espaço de fim de rosca onde a folga de acoplamento, resistência e requisitos de vedação o permitirem.
Concentre a Precisão Onde Funciona
Aplique requisitos apertados de tamanho, geometria e rugosidade às superfícies funcionais; use requisitos gerais acordados para características não críticas.
Simplifique Características Secundárias
Alinhe furos transversais ou planos quando a sua orientação for flexível, ajudando a simplificar a indexação ou configurações secundárias, preservando o acesso para montagem.
Você aprova quaisquer alterações no desenho antes da produção.
Exemplos de Design de Peças Torneadas Complexas
Dois tipos de peças representativas mostram como superfícies de precisão, características internas e requisitos de inspeção funcionam em conjunto.
Carretel de Válvula Hidráulica
A peça: Um carretel multi-ressalto com ranhuras anulares e ressaltos próximos.
Foco do projeto: Defina os diâmetros de trabalho, posições das ranhuras e requisitos de aresta em relação ao furo da válvula de acoplamento. Revise a condição do material e o acabamento antes de definir a rota de usinagem.
Foco da inspeção: Concorde como verificar os diâmetros dos ressaltos, circularidade, acabamento superficial e posições dos ombros a partir dos datums do desenho.
Discutir um Projeto de Carretel de Válvula
Caixa de Conector de Precisão
A peça: Uma caixa torneada combinando assentos internos escalonados, uma seção de parede fina, uma rosca externa e uma ranhura de vedação.
Foco do projeto: Defina o inserto de acoplamento, espessura da parede, engajamento da rosca e localização da vedação. Revise o acesso da ferramenta e o suporte para as características internas e externas.
Foco da inspeção: Verifique os diâmetros e profundidades dos assentos internos, o ajuste da rosca e a relação furo-externo. Inclua a tolerância de revestimento e o controle de rebarbas nos requisitos da peça acabada.
Revisar uma Caixa de Conector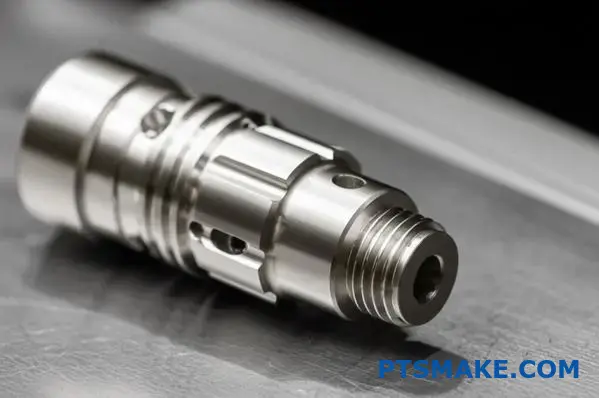
Iniciando Seu Pedido de Torneamento CNC
Alguns detalhes nos ajudam a revisar sua solicitação e preparar uma cotação útil.
O que devo enviar para uma cotação?
Envie um modelo 3D, se disponível, e um desenho dimensionado com revisão, material, acabamento e requisitos críticos. Inclua quantidades, o destino de entrega, a data-alvo e os documentos de inspeção necessários.
Que tolerâncias de torneamento CNC você pode alcançar?
A PTSMAKE pode alcançar tolerâncias dimensionais tão apertadas quanto ±0,005 mm em características adequadas. Confirmamos a viabilidade a partir do desenho, material, geometria e processamento final. Especifique a circularidade, o empenamento e o acabamento superficial separadamente; a tolerância de tamanho não garante esses requisitos.
Você pode revisar um protótipo e lotes de produção posteriores?
Sim. Inclua a quantidade do protótipo e os tamanhos de lote esperados na solicitação. A cotação pode então abordar os requisitos de configuração, inspeção e pedidos repetidos para as etapas que você precisa.
E se minha peça também precisar de planos, ranhuras ou furos transversais?
Inclua todas as características na mesma solicitação. Revisaremos a rota de usinagem completa e identificaremos operações adicionais na cotação. O desenho determina se o torneamento sozinho é suficiente.
Você pode trabalhar apenas com um desenho 2D?
Envie o desenho para revisão. Verificaremos se ele define a peça completamente ou se um modelo ou dimensões adicionais são necessários antes de cotar.
Como solicito registros de material ou inspeção?
Liste cada documento necessário e as características que ele deve cobrir ao solicitar a cotação. Os requisitos de documentação, amostragem e rastreabilidade devem ser acordados antes da produção.
Você mudará meu desenho para reduzir o custo?
Qualquer mudança proposta é para sua aprovação. Mantenha seus requisitos funcionais claros para que um raio, ranhura, tolerância ou característica de configuração alternativa possa ser avaliado em relação à função da peça.
Um Guia do Comprador para Torneamento CNC
Analise as decisões que afetam como sua peça torneada se encaixa, funciona e custa — desde o desenho e a rota de usinagem até a inspeção final e pedidos repetidos.
O Torneamento CNC é o Processo Certo para Sua Peça?
O torneamento CNC é um forte ponto de partida quando as principais características compartilham um eixo comum: diâmetros externos, furos, ombros, conicidades e ranhuras circunferenciais. A peça de trabalho gira enquanto uma ferramenta de corte remove material. Peças representativas incluem eixos de fuso de precisão, carretéis de válvula hidráulica, eixos de rotor ocos e caixas de conectores de precisão. A escolha certa ainda depende da peça completa, incluindo características que não podem ser feitas por torneamento básico.
Um furo lateral, plano para chave ou chaveta introduz uma direção de ferramenta diferente. Ferramentas acionadas usam cortadores motorizados em uma máquina de torneamento para fazer algumas dessas características. Uma rota de torneamento-fresamento pode reduzir as transferências entre máquinas, mas a viabilidade depende do acesso da ferramenta, posição da característica, fixação da peça e do equipamento disponível para o pedido. Envie o modelo completo para a PTSMAKE para uma revisão de rota; a presença de uma característica redonda não estabelece como a peça inteira será feita.
| Geometria principal | Rota para discutir |
|---|---|
| Diâmetros coaxiais, furos e ombros | Torneamento com uma sequência acordada para ambas as extremidades |
| Corpo redondo com furos laterais ou planos | Torneamento com ferramentas acionadas ou torneamento seguido de fresamento |
| Principalmente faces planas e bolsões | Fresamento, com torneamento apenas onde útil |
Pergunte quais características podem compartilhar uma configuração e como o alinhamento será mantido quando a peça for fixada novamente. Menos configurações podem ajudar, mas não comprovam as tolerâncias finais. Compare a rota proposta com o desenho, o plano de inspeção e o custo total orçado. Mantenha quaisquer alterações de design como uma opção separada para aprovação de engenharia.
Para peças que combinam vários processos, explore nossas capacidades de usinagem CNC. Nosso guia de usinagem em torno CNC fornece contexto adicional do processo.
O Que Seu RFQ e Desenho de Torneamento CNC Devem Definir?
Um pedido de cotação útil define tanto a forma a ser fabricada quanto as condições para aceitá-la. Envie arquivos 3D e 2D correspondentes com um número de peça e revisão. O modelo comunica a geometria; o desenho registra requisitos como tolerâncias, roscas, textura de superfície e notas de inspeção. Concorde qual documento controla se as informações diferem, e resolva conflitos antes de liberar o pedido.
pode atingir tolerâncias dimensionais tão apertadas quanto ±0,005 mm em características adequadas. Confirmamos a viabilidade em relação ao seu desenho, material, geometria e requisitos finais do processo. Marque as dimensões que precisam desta precisão; circularidade, excentricidade e outros controles geométricos devem ser especificados e revisados separadamente.
Para uma peça torneada, deixe claros o eixo funcional, as faces de localização e os diâmetros de ajuste. Mostre uma vista em corte onde um degrau interno, ranhura ou furo cego seria ambíguo. Distinga o comprimento total da rosca da profundidade do furo, e identifique as superfícies que devem permanecer livres de revestimento ou marcas de fixação. Indique se as dimensões de aceitação se aplicam antes ou depois do acabamento.
- Definição do produto: arquivos atuais, unidades, grau e condição do material, padrão de desenho e tolerâncias gerais.
- Requisitos funcionais: dimensões críticas, referências de datum, roscas, textura de superfície, condição da borda e acabamento.
- Escopo do pedido: quantidade a ser pedida agora, possíveis quantidades de repetição, data necessária e destino de entrega.
- Aceitação: escopo de inspeção, registros necessários, embalagem e qualquer aprovação de primeiro artigo.
Se uma dimensão ainda está sendo desenvolvida, rotule-a para discussão em vez de misturar um valor de teste em um desenho liberado. Solicite a cotação base e qualquer alternativa de economia de custos separadamente. Uma pequena tabela de alterações — característica, revisão proposta, razão e aprovação — ajuda a evitar que uma sugestão de DFM se torne uma instrução de fabricação não intencional. Salve a cotação aceita com sua revisão de desenho para que um pedido futuro tenha um ponto de partida claro.
Como Você Controla Datums e Excentricidade em uma Peça Torneada?
Um diâmetro correto não mostra por si só que uma superfície é concêntrica ao eixo usado na montagem. Defina as referências funcionais no desenho, então especifique os controles geométricos necessários para a função da peça. Um datum é uma referência exata estabelecida a partir da característica física ou características identificadas. Em um eixo, essa referência pode ser um eixo estabelecido a partir de seus assentos de rolamento.
Excentricidade descreve a variação da superfície enquanto uma peça gira em torno de um eixo de datum especificado. A excentricidade circular verifica seções circulares individuais; a excentricidade total controla toda a superfície especificada durante a rotação e medição ao longo dessa superfície. Nenhum dos termos deve ser usado como um substituto casual para uma tolerância de tamanho. Circularidade, alinhamento e tamanho da superfície respondem a perguntas diferentes. Visão geral da KEYENCE sobre excentricidade ilustra a distinção.
Por exemplo, imagine um eixo de fuso de precisão com dois assentos de rolamento e um diâmetro de vedação. Seu plano de aceitação deve estabelecer o eixo de datum do desenho antes de verificar a superfície de vedação. Simplesmente segurar um diâmetro bruto não relacionado poderia produzir um resultado que não representa a montagem. Este é um problema de inspeção ilustrativo, não uma prescrição para um esquema de datum particular.
Discuta onde a peça será fixada durante a usinagem, quais superfícies são acabadas juntas e como a configuração de inspeção reproduz as referências necessárias. Se a peça precisar ser virada, pergunte como a segunda operação se localiza a partir da primeira. Registre explicitamente a superfície controlada, a referência de datum e o limite de aceitação. Evite uma nota geral como “todos os diâmetros concêntricos” quando a função exige uma relação específica e mensurável.
Como Devem Ser Especificados os Ajustes de Eixo e Furo?
Escolha o ajuste com base em como as peças de acoplamento devem se comportar, então coloque limites mensuráveis no desenho. Uma junta deslizante precisa de folga controlada. Uma junta de ajuste por pressão precisa de interferência controlada. Um assento de rolamento também depende do projeto do rolamento, carga, temperatura e qual anel gira em relação à carga. Não há uma única tolerância de eixo que sirva para cada montagem torneada.
Use a orientação do fabricante do componente de acoplamento onde disponível, e inclua a especificação do rolamento ou bucha com o seu desenho. Uma designação de ajuste precisa do seu tamanho nominal e da norma reguladora; limites superiores e inferiores explícitos também podem deixar o resultado requerido claro. Verifique a faixa de tolerância completa de ambas as peças de acoplamento, incluindo qualquer revestimento.
| Interface | Defina antes de encomendar |
|---|---|
| Assento do rolamento | Especificação do rolamento, limites de ajuste, textura da superfície e controles geométricos |
| Carretel de válvula hidráulica e furo de acoplamento | Folga requerida em ambas as faixas de tolerância e condições de operação |
| Pino ou luva de ajuste por interferência | Faixa de interferência, material de acoplamento, rigidez da parede e método de montagem |
Não aperte cada diâmetro para corresponder a um assento crítico. Marque as zonas funcionais para que o esforço de usinagem e inspeção seja direcionado às características que precisam dele. Especifique também a geometria do ombro e a folga do canto adjacente: um assento de rolamento corretamente dimensionado ainda pode falhar em localizar o rolamento se a transição do ombro interferir. Envie as informações de acoplamento relevantes ao solicitar uma revisão de ajuste.
O Que Torna Roscas, Ranhuras e Ombros Mais Fáceis de Usinar?
Dê a cada característica acesso suficiente à ferramenta e uma especificação funcional clara. Formas de rosca padrão e proporções de ranhura práticas geralmente oferecem mais opções de ferramentas do que perfis personalizados. Qualquer alteração deve preservar a função de junta, vedação ou localização. Não aumente uma ranhura de vedação ou remova um ombro simplesmente porque é mais fácil de cortar.
Para roscas, declare a norma da rosca, tamanho, passo, classe, sentido e comprimento total da rosca requerido. Identifique a profundidade do furo cego separadamente. A ferramenta precisa de espaço para entrar e sair do corte, e o rosqueamento interno também precisa de espaço para a saída de cavacos. Uma rosca que se estende diretamente para um ombro merece uma revisão específica de alívio e folga da ferramenta. O alívio deve seguir o requisito de projeto aplicável, em vez de uma regra universal copiada em cada desenho.
Para ranhuras, especifique largura, profundidade ou diâmetro da raiz, posição e quaisquer raios de canto requeridos. Ranhuras estreitas e profundas podem limitar a rigidez da ferramenta e a evacuação de cavacos. Se uma ranhura aceita um vedante ou anel de retenção, use a orientação de projeto desse componente e identifique a peça de acoplamento. Uma ranhura interna atrás de uma pequena abertura precisa de revisão do caminho completo da ferramenta, não apenas se sua ponta se encaixa dentro.
Nos ombros, esclareça se uma peça de acoplamento deve assentar nivelada. Um raio de canto permissível, um alívio ou folga no componente de acoplamento pode resolver a interface, mas estas são escolhas de projeto. Indique arestas sensíveis a rebarbas, particularmente em interseções de furos transversais e inícios de rosca. Peça à PTSMAKE para sinalizar acesso difícil e mudanças propostas no desenho antes de aprovar a produção; a conveniência da ferramenta por si só não é uma razão para mudar uma característica funcional.
O Que Muda para Eixos Longos, Paredes Finas e Furos Profundos?
Estas características precisam de uma revisão de rigidez, suporte e ordem de operações. Um eixo longo e esbelto pode defletir sob cargas de corte. Uma carcaça de conector ou luva de parede fina pode mudar de forma sob pressão de fixação. Um eixo de rotor oco pode combinar um furo profundo com vários diâmetros externos críticos. O furo requer uma ferramenta que alcance a característica enquanto permanece estável. O tamanho geral da peça por si só não captura esses riscos.
Para eixos, mostre o menor diâmetro de trabalho e os comprimentos não suportados, bem como o comprimento total. Discuta se o suporte de extremidade ou outro método de suporte é apropriado, e se quaisquer furos centrais ou áreas de contato são permitidos. Para luvas, defina a condição requerida para medição. Uma peça que é redonda enquanto fixada pode se comportar de forma diferente após a liberação; o método de aceitação deve corresponder ao desenho e ao uso pretendido.
Furos profundos introduzem um problema separado: a própria barra de mandrilar pode dobrar ou vibrar. Menor alcance e maior rigidez da ferramenta geralmente melhoram a estabilidade, enquanto a geometria do furo limita a ferramenta disponível. Guia da Sandvik Coromant para ferramentas esbeltas explica esta relação. Seus limites específicos da ferramenta não são limites universais para a sua peça.
Mudanças possíveis incluem uma seção não suportada mais curta, maior espessura de parede, acesso mais fácil pela extremidade oposta ou uma superfície não funcional menos exigente. A opção apropriada depende do projeto completo. Se a geometria não puder mudar, pergunte como o fornecedor propõe segurá-la, usiná-la e verificá-la. Revise a circularidade, retilineidade, batimento e textura da superfície onde quer que afetem a função; concordar apenas com uma tolerância de diâmetro pode deixar o risco principal sem solução.
Como Escolher um Material para Peças Torneadas?
Comece com as condições de operação da peça, depois compare os graus adequados para usinabilidade, fornecimento e custo total. O material deve satisfazer as necessidades de resistência, desgaste, corrosão, temperatura e peso exigidas. “Alumínio,” “aço inoxidável” ou “plástico” não é uma especificação de compra completa. Indique o grau exato e sua condição exigida, incluindo tratamento térmico quando relevante.
Para peças de metal, discuta a condição final antes de escolher a sequência de fabricação. Requisitos de dureza, tratamento térmico subsequente e acabamento de superfície podem influenciar quando os diâmetros críticos são concluídos e verificados. Se um grau alternativo puder reduzir o custo ou o tempo de aquisição, solicite-o como uma opção separada. Nomes semelhantes ou resistência amplamente similar não estabelecem equivalência para cada aplicação.
Uma bucha deslizante de bronze ilustra por que a função importa: carga, velocidade, lubrificação e o eixo de acoplamento ajudam a determinar o material de rolamento adequado. Esse é um problema de seleção diferente de um corpo roscado de latão ou um contato elétrico de cobre. Nossa comparação de latão, bronze e cobre fornece informações adicionais sobre o material; a liga ainda precisa atender à especificação da sua peça.
Plásticos de engenharia precisam de sua própria revisão dimensional. A absorção de umidade, a temperatura e o estresse residual podem afetar o tamanho final. A rigidez do material também afeta como uma peça pode ser suportada e fixada. Uma tolerância que funciona para uma bucha de metal não deve ser copiada automaticamente para uma substituição de polímero sem considerar seu uso e condições de medição. Para peças de POM, nosso guia de usinagem de POM expande sobre seleção de material, fixação e verificações dimensionais.
Envie o ambiente de serviço relevante e as informações do material de acoplamento com o desenho. Explique se isolamento elétrico, exposição química ou movimento repetido impulsiona a escolha. Se a documentação do material for necessária, identifique o documento e a rastreabilidade necessários ao solicitar o orçamento. Peça a confirmação da disponibilidade do grau especificado para o seu pedido. Uma lista de materiais comumente usinados é um ponto de partida para discussão, não uma confirmação de que todo tamanho e condição estão em estoque.
Como os Acabamentos de Superfície Afetam as Dimensões e o Ajuste?
Especifique o acabamento juntamente com os requisitos dimensionais finais. Uma peça que se encaixa antes do revestimento pode não se encaixar depois. O acúmulo externo pode aumentar um diâmetro externo e reduzir uma abertura, enquanto as etapas de preparação também podem alterar a superfície. A tolerância de usinagem deve corresponder ao processo de acabamento real e sua variação.
A anodização converte o alumínio na superfície em uma camada de óxido. Parte dessa camada penetra na superfície original e parte se acumula acima dela, então a espessura do revestimento não é o mesmo que o crescimento dimensional externo. O guia de referência do Conselho de Anodizadores de Alumínio explica essa distinção. Confirme o revestimento pretendido, a faixa de espessura e a tolerância com o fornecedor de acabamento em vez de aplicar um fator de crescimento a cada processo.
- Identifique assentos de rolamento, superfícies de vedação, roscas e outras características críticas de ajuste.
- Declare a especificação do acabamento, espessura onde necessário, cor e aparência aceitável.
- Marque as áreas mascaradas e os locais permitidos de suporte ou contato.
- Confirme se as dimensões são verificadas antes do acabamento, após o acabamento ou em ambas as etapas.
Mantenha a textura da superfície separada da aparência cosmética. Um eixo visualmente brilhante não é prova de que atende a um limite de rugosidade especificado. Em uma superfície de vedação ou rolamento, defina o requisito de textura e a área de medição que importam para a função. Da mesma forma, um acabamento fosco não é um substituto para dimensões controladas. Concorde quem verifica a condição final se a usinagem e o acabamento forem realizados em etapas separadas, e inclua a proteção das superfícies acabadas nos requisitos de embalagem.
Uma banda de contato de vedação rotativa também pode precisar de limites no avanço de usinagem — o padrão espiral fino deixado em um eixo que pode mover fluido ao longo da interface de vedação. Use os requisitos do fabricante do selo, em vez de assumir que um valor de rugosidade mais baixo por si só resolve o vazamento. Para peças de aço inoxidável que requerem passivação, consulte nosso guia de passivação de aço inoxidável; especifique o tratamento e as verificações de aceitação necessários com o desenho.
Quais Verificações e Registros de Inspeção Você Precisa?
Escolha a inspeção a partir das características que determinam a aceitação. Diâmetro externo, tamanho do furo, ajuste de rosca, excentricidade e textura da superfície podem precisar de métodos diferentes. Pergunte como as características críticas serão verificadas e quais registros o orçamento inclui. Uma lista de instrumentos não informa quais verificações serão realizadas em seu pedido.
Use um desenho numerado ou uma lista de características acordadas para conectar cada resultado relatado ao seu requisito. Especifique a revisão do desenho, a condição de medição e o escopo da amostra. Para excentricidade, inclua a configuração do datum; para diâmetros de ajuste acabados, identifique a etapa de inspeção necessária. Se um medidor especial ou teste de montagem for necessário, concorde com seu design, disponibilidade e regra de aceitação antes da produção.
| Registro | O que concordar |
|---|---|
| Relatório dimensional | Características, resultados medidos, limites, tamanho da amostra e identificação da peça |
| Documentação do material | Dados do material necessários e conexão com o lote fornecido |
| Certificado de conformidade | Requisitos do pedido e o escopo da declaração de conformidade |
| Revisão do primeiro artigo | Escopo da inspeção, proprietário da aprovação e se trabalho adicional aguarda aprovação |
Um resultado de primeiro artigo descreve a peça ou amostra inspecionada; não estabelece capacidade de processo de longo prazo por si só. Se o seu programa requer dados de capacidade, acorde um estudo de amostragem e abordagem de medição adequados. Orientação do NIST sobre capacidade de processo explica por que a estabilidade e dados adequados importam. Mantenha requisitos de documentação especiais na RFQ para que seus custos e prazos sejam incluídos desde o início.
Como Você Compara Cotações e Passa do Protótipo para a Produção?
Compare cotações para a mesma peça entregue e aceita. Corresponda à revisão do desenho, quantidade, condição do material, acabamento, escopo da inspeção e destino da entrega. Verifique exclusões e encargos únicos, bem como o preço unitário. Um preço de usinagem mais baixo pode ser enganoso se um acabamento, relatório ou operação secundária exigidos forem precificados em outro lugar ou omitidos.
O custo de torneamento inclui material, setup, ferramentas, tempo de usinagem e o trabalho necessário após o corte. Grandes mudanças no diâmetro podem aumentar a remoção de material. Características internas profundas, setups adicionais e verificações finais exigentes podem adicionar trabalho mesmo em uma peça pequena. Pergunte quais características impulsionam sua cotação e solicite qualquer alternativa de design proposta separadamente. Revise seu efeito na montagem e desempenho antes de aprovar um desenho revisado.
Para protótipos, declare o que as peças devem provar: ajuste, movimento, acabamento ou desempenho no ambiente pretendido. Antes de aumentar a quantidade, decida quais requisitos e detalhes de processo devem ser mantidos. Registre as mudanças aceitas, resultados críticos de inspeção e quaisquer problemas abertos do pedido de teste. Uma verificação de ajuste bem-sucedida é uma evidência útil, mas pode não testar o desgaste, o comportamento da temperatura ou a produção repetida.
Construa o cronograma em torno de toda a rota: aprovação técnica, material, setup, usinagem, acabamento, inspeção e envio. Confirme quando o prazo de entrega começa e se a data cotada significa pronto para envio ou entregue. Para pedidos repetidos, acorde o controle de revisão, retenção de dispositivos onde relevante e como os lotes serão identificados. Compartilhe estimativas de demanda realistas, distinguindo previsões de quantidades realmente pedidas. Isso dá à PTSMAKE as informações necessárias para propor uma rota, escopo de inspeção e cronograma para o seu projeto específico.
Pronto para Cotar uma Peça Torneada Complexa?
Compartilhe o desenho mais recente, material, quantidades e data necessária. Destaque dimensões críticas, furos profundos, paredes finas e interfaces roscadas para que a PTSMAKE possa revisar o plano completo de usinagem e inspeção.