
CNC Frästjänster för Anpassade Metall- & Plastdelar
Anpassade höljen, fästen, plåtar och andra delar tillverkade enligt dina ritningar. PTSMAKE stöder 3-axlig till 5-axlig bearbetning, materialval och inspektion, från den första prototypen till återkommande beställningar.
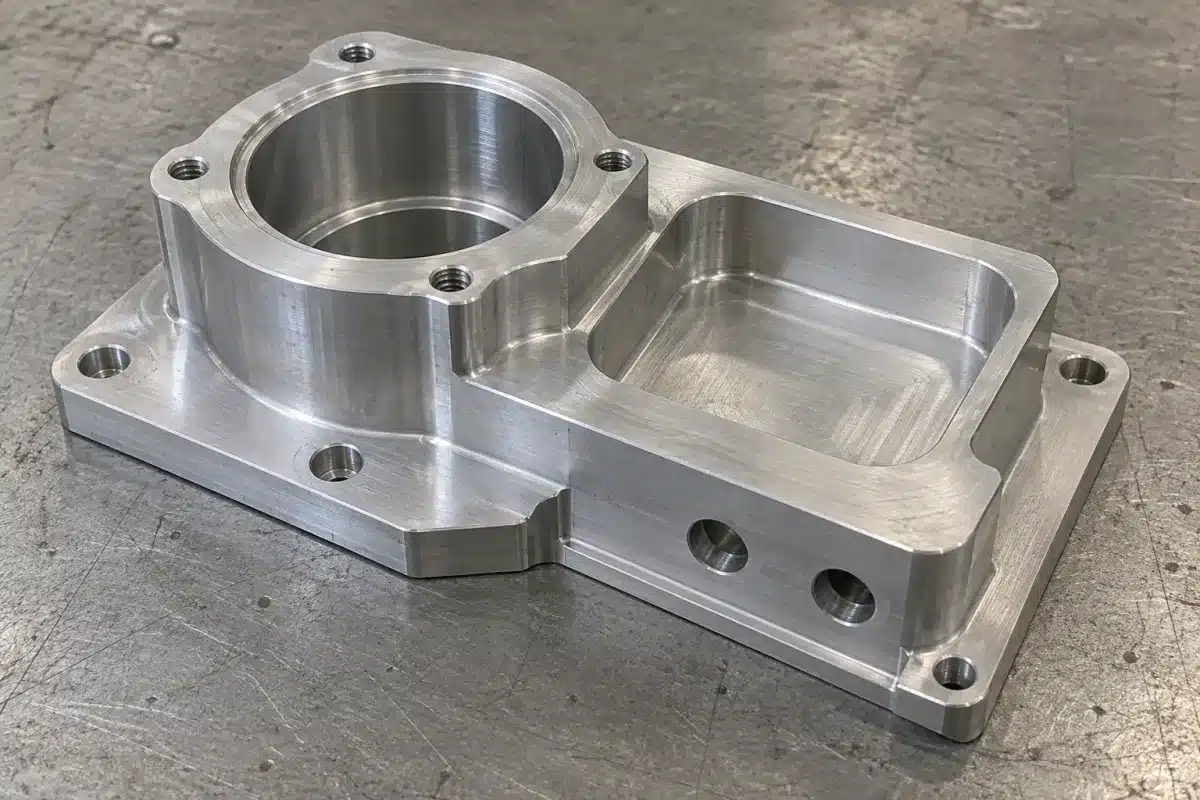
- 3-axlig till 5-axlig bearbetning
- Metall & teknisk plast
- Prototyp- & produktionsbeställningar
- Kontroller från material till färdig del
Varför välja PTSMAKE för CNC-fräsning?
Dina delar måste passa, fungera och anlända redo att användas. Före produktion granskar vi de funktioner som påverkar montering, bearbetningstid och inspektion.
En Process Som Passar Din Del
Fickor, hålmönster och funktioner på flera ytor kräver rätt inställning. Vi planerar hur delen ska hållas och bearbetas så att nyckelfunktioner linjerar.
Diskutera Din DelDesigngranskning Före Produktion
Design för tillverkning (DFM) kontrollerar hur en del kan tillverkas. Vi granskar tunna väggar, djupa fickor och verktygsåtkomst, och föreslår sedan ändringar som håller delen fungerande som avsett.
Begär en DFM-granskningKontroller Som Betyder Något för Montering
Vi kontrollerar material, nyckelfunktioner under bearbetning och den färdiga delen. Inspektionsplanen fokuserar på de dimensioner som påverkar passform, tätning och linjering.
Diskutera InspektionPrototyp till Återkommande Beställningar
Håll ritningsversioner, ytbehandlingar och kvalitetskrav tydliga när orderkvantiteterna ändras. Berätta för oss hur många delar du behöver nu och vad du förväntar dig att beställa senare.
Planera Din ProduktionKvalitetskontroll för CNC-frästa Delar
Ett hål kan ha rätt storlek och ändå vara på fel plats. Vi matchar varje viktig funktion med en lämplig inspektionsmetod.
Kontrollera Funktionerna Som Påverkar Montering
Vi granskar referensytor, hålpositioner, fickdjup, sammanfogande ytor och gängor. Tunna delar kan röra sig när klämmor släpps, så deras fria form är också viktig. Om värmebehandling eller en beläggning kan ändra en dimension, hör det hemma i inspektionsplanen.
PTSMAKE kontrollerar inkommande material, delar under bearbetning och färdiga delar. En koordinatmätmaskin (CMM) kan kontrollera dimensioner och positioner. Optiska verktyg och instrument för ytjämnhet täcker andra överenskomna kontroller. Berätta för oss vilka inspektionsrapporter du behöver.
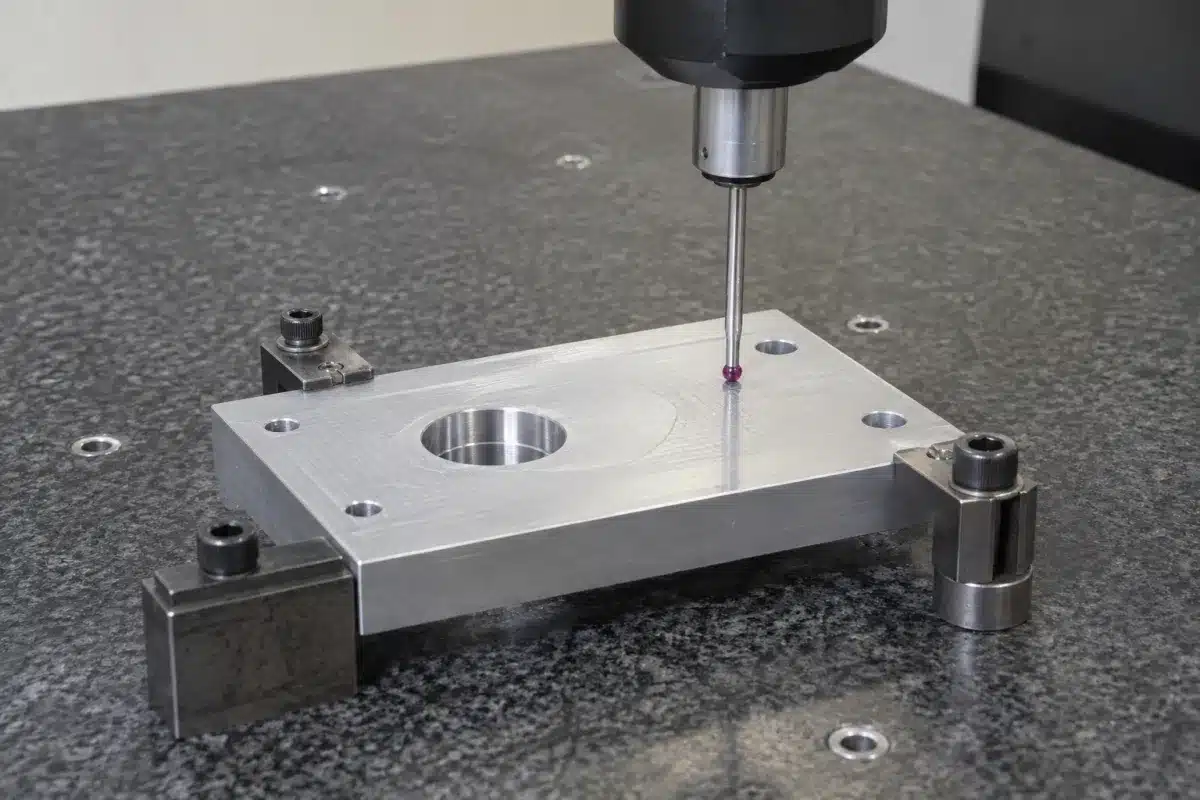
- Ritning & MaterialBekräfta revision, kvalitet och kritiska funktioner.
- Inställning & Första DelenStäll in referenspunkter och kontrollera den första delen.
- Under bearbetningenKontrollera funktioner före nästa operation.
- Slutgiltigt GodkännandeVerifiera det överenskomna slutskicket och register.
| Kritisk funktion | Vad kan gå fel | Vad man ska komma överens om före produktion |
|---|---|---|
| Hålmönster & positioneringshål | Felaktig position eller storlek förhindrar montering. | Ritningsreferenspunkter, storleks- och positionsgränser, och mätmetoden. |
| Tunna väggar & passytor | Klämning eller skärning kan böja delen. | Planhets- eller formgränser, hur delen stöds, och kontroller efter avklämning. |
| Gängor & korsande hål | Grader, ofullständiga gängor eller instängda spån påverkar funktionen. | Gängklass/djup, mätning, avgradning och renhetskrav. |
| Belagda passningar & tätningsytor | Ytbehandlingsuppbyggnad eller ytstruktur ändrar passformen. | Maskering, ytjämnhet och om dimensioner gäller före eller efter ytbehandling. |
“Deras expertis och engagemang säkerställde att vi fick högkvalitativa delar som integrerades sömlöst i våra system.”Sofia Bergström, Ledande ingenjör, Sverige
Material för Dina CNC-frästa delar
Välj ett material för den belastning, vikt, temperatur och miljö din del kommer att utsättas för. Dessa är vanliga alternativ, inte en komplett lista. Skicka din önskade kvalitet om den inte visas.
Aluminium
- Typiska delar
- Kapslingar, plåtar, fästen och fixturer.
- Användbart när
- Låg vikt, bearbetningseffektivitet eller värmeöverföring spelar roll.
Granska tunnväggsstyvhet, planhet och de dimensioner som måste hållas efter anodisering.
Begär offert för Aluminiumdelar →Rostfritt stål
- Typiska delar
- Korrosionsutsatta komponenter och konstruktionsfästen.
- Användbart när
- Korrosionsbeständighet och mekanisk prestanda spelar roll.
Ange kvalitet och tillstånd. Arbetshärdning, verktygsåtkomst och gradborttagning påverkar kostnaden.
Begär offert för Rostfria delar →Kol- & Legerat Stål
- Typiska delar
- Slitdelar, fixturer och belastade maskindelar.
- Användbart när
- Styrka, hårdhet eller ett värmebehandlat tillstånd krävs.
Planera bearbetning, värmebehandling och ytbehandling tillsammans där deformation kan påverka passformen.
Begär offert för Ståldelar →Mässing & koppar
- Typiska delar
- Elektriska, termiska och vätskehanteringskomponenter.
- Användbart när
- Ledningsförmåga, korrosionsbeteende eller bearbetbarhet spelar roll.
Ange den exakta legeringen. Koppar och automatmässing uppför sig inte likadant under skärning.
Diskutera Kopparlegeringar →Titan
- Typiska delar
- Viktkänsliga delar och korrosionsbeständiga beslag.
- Användbart när
- Applikationen motiverar dess styrka-till-vikt-prestanda.
Granska värme vid snittet, verktygsräckvidd och.
Begär offert för titandelarTeknisk plast
- Alternativ att diskutera
- POM, nylon, PEEK, PC, akryl och PTFE.
- Användbart när
- Låg vikt, isolering, kemisk beständighet eller glidkontakt är viktigt.
Ta hänsyn till temperatur, fukt och materialspänning vid specifikation av snäva passningar.
Diskutera plastdetaljerAndra material och kvaliteter
Behöver du en kvalitet som inte finns listad? Skicka materialnamnet eller standarden, din ritning och detaljens arbetsförhållanden. Vi kontrollerar tillgänglighet och bearbetningsalternativ innan vi lämnar offert.
Ytfinisher för CNC-frästa detaljer
Välj ytfinish för detaljens användning, miljö och utseende. De vanliga alternativen nedan är en utgångspunkt. Beläggningar kan ändra hur detaljer passar, så definiera mått efter ytbehandling där det behövs.
| Avsluta | Typisk materialmatchning | Syfte | Hänsyn vid ritning |
|---|---|---|---|
| As-machined | Metaller och plaster | Behåll ytan som lämnats av bearbetningen, utan extra kosmetisk behandling. | Definiera ytjämnhet endast på ytor som behöver det; verktygsmärken kan finnas kvar. |
| Pärlblästring | Lämpliga metallkomponenter | Skapa ett jämnare matt utseende. | Identifiera kosmetiska zoner och områden att maskera; undvik att anta att varje kant är opåverkad. |
| Anodisering | Kompatibla aluminiumlegeringar | Lägg till ett skyddande oxidskikt och valfri färg. | Specificera typ, färg, maskering och passningarnas färdiga skick. |
| Strömlös nickel | Lämpliga metaller med förbehandling | Lägg till en pålagd beläggning för det specificerade slitaget eller korrosionsbehovet. | Överenskom om beläggningstjocklek och de slutliga dimensionerna för hål och gängor. |
| Pulverlackering | Lämpliga metaller | Lägg till en skyddande och dekorativ beläggning. | Maskera gängor, elektriska kontakter och precisionspassningsytor vid behov. |
| Svartoxid / polering | Kompatibla stål / utvalda metaller | Uppfyll det specificerade utseendet eller ytkravet. | Bekräfta materialkompatibilitet och nödvändigt korrosionsskydd separat. |
En specifikation för ytbehandling och ett krav på ytjämnhet beskriver olika saker. Inkludera båda när delen behöver båda.
Ledtider för CNC-fräsproduktion
Från brådskande prototyper till produktionsserier, planera din beställning utifrån den tid dina delar behöver.
Brådskande prototyper
1–3 dagarFör tidskritiska passformskontroller och produkttester.
Små serier
7–15 dagarFör pilotbyggen och lågvolymsbeställningar.
Produktionsomgångar
15–30 dagarFör större beställningar och pågående produktion.
Slutlig ledtid bekräftas med din offert, baserat på del, material, kvantitet och ytbehandling.
Sex designval som kan sänka fräskostnaderna
Granska dessa funktioner för att förenkla bearbetningen samtidigt som passform, styrka och funktion för din del bibehålls.
Tillåt större invändiga hörn
Öka icke-kritiska hörnradier så att en starkare fräs kan nå fickan samtidigt som utrymme för passande delar bibehålls.
Minska onödig fickdjup
Gör fickor grundare där funktionen tillåter, vilket minskar verktygsräckvidd och vibration utan att ta bort nödvändigt utrymme eller försvaga delen.
Gruppera tillgängliga funktioner
Gruppera funktioner på färre tillgängliga ytor när deras position är flexibel, vilket minskar upprepad fastspänning samtidigt som monteringskraven bibehålls.
Fokusera snäva toleranser
Reservera snäva toleranser för funktionella passningar och relationer, använd överenskomna allmänna toleranser där extra precision inte tillför något värde.
Stöd tunna väggar
Lägg till stöd där funktionen tillåter det för att minska väggrörelse under fastspänning och skärning, samtidigt som spelrum och viktkrav bibehålls.
Ange användbart gängdjup
Bekräfta gängingreppet för lasten; undvik extra djup som lägger till gängtappningstid utan att förbättra fogen.
Du godkänner eventuella ritningsändringar före produktion.
Designexempel för CNC-frästa delar
Design- och inspektionspunkter att granska för två vanliga typer av frästa delar.
Maskinbearbetad aluminiumkapsling
Delen: En kapsling med en ficka, monteringshål och sidoöppningar.
Designfokus: Kontrollera att verktyget kan nå hörnen. Behåll tillräcklig väggtjocklek för att hålla delen utan att böja den.
Inspektionsfokus: Kontrollera hålpositioner, de plana ytorna som ansluter till andra delar, och eventuella dimensioner som ändras efter beläggning.
Diskutera en liknande kapsling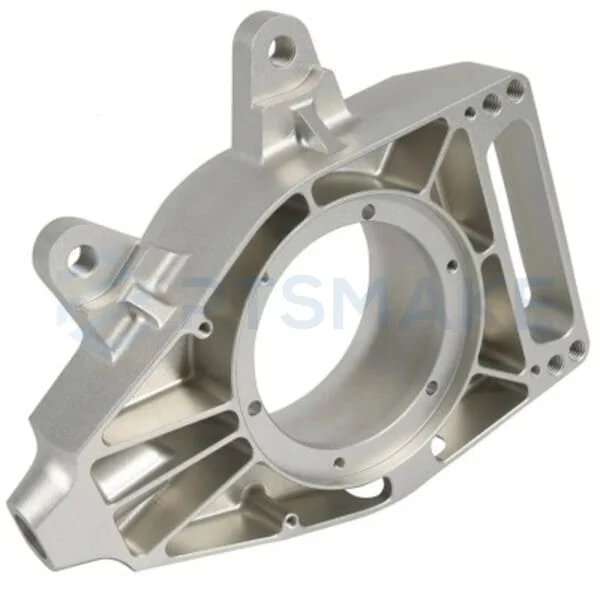
Monteringsfäste i aluminium
Delen: Ett L-format fäste med monteringshål på två ytor och en grund ficka.
Designfokus: Behåll tillräckligt med material runt böjen och hålen. Kontrollera den inre hörnradien och hur delen kommer att hållas för att bearbeta varje yta.
Inspektionsfokus: Kontrollera vinkeln mellan ytorna, monteringshålens positioner och basens planhet så att fästet sitter korrekt i monteringen.
Granska din fästesdesign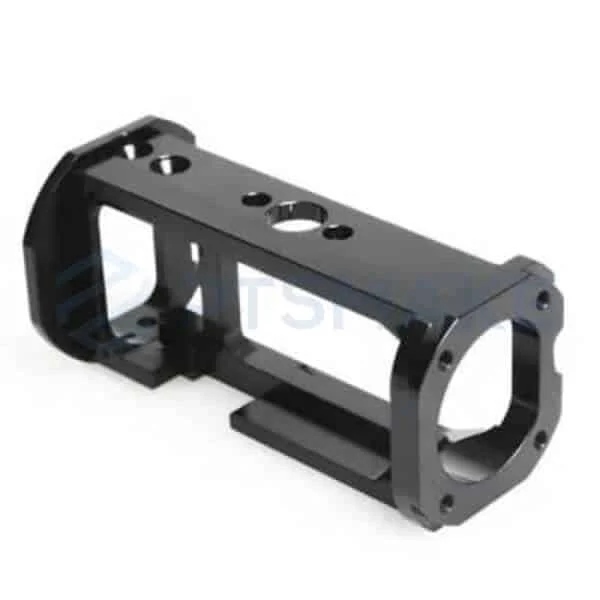
Prata med oss om ditt nästa CNC-fräsprojekt
Dela delfilerna och dina produktionskrav. Vi kommer att granska processen, materialet, inspektionsbehoven och offertomfånget med dig.
Begär din CNC-fräsoffertStarta din CNC-fräsorder
Vad ska jag skicka för en offert?
Skicka din 3D-modell, senaste ritning, material, kvantitet, ytbehandling och önskat datum. Markera kritiska dimensioner och lista eventuella inspektionsrapporter du behöver.
Kan jag beställa en prototyp först?
Ja. Börja med en prototyp för att kontrollera passform och funktion. Berätta för oss vilka krav som måste förbli desamma i senare produktion.
Kan ni granska en oavslutad ritning?
Ja. Skicka den nuvarande ritningen och markera eventuella obeslutna detaljer. Vi kan diskutera designändringar innan du godkänner den slutliga produktionsversionen.
Vad händer om mitt material eller min ytbehandling inte finns listat?
Skicka den kvalitet eller behandling du behöver och förklara dess syfte. Vi kommer att granska tillgänglighet och lämplighet innan vi bekräftar det i offerten.
Kan jag begära inspektionsrapporter?
Berätta för oss vilka dimensioner, register och certifikat du behöver. Vi kommer att granska inspektionsomfånget och bekräfta de överenskomna rapporterna i din offert.
Hur lång tid tar CNC-fräsning?
Våra produktionsledtider är 1–3 dagar för brådskande prototyper, 7–15 dagar för små serier och 15–30 dagar för produktionsserier. Skicka din ritning, kvantitet och ytbehandling så att vi kan bekräfta ledtiden för din beställning.
CNC-fräsning: Frågor köpare ställer före beställning
Jämför leverantörer, förstå bearbetningskostnader och förbered en tydlig offertförfrågan (RFQ). Välj en fråga nedan för att hoppa till svaret.
1. How Do You Choose a CNC Milling Supplier?
Choose a supplier who can explain how they will make and check your part. A list of machines helps you start. You also need to know how the supplier will handle difficult features, quality checks and delivery risks. Send the current drawing. Ask what needs review before they accept the order.
A useful reply points to specific features. These might include a bearing hole, two faces that must line up, a thin wall or a coated surface. The supplier should explain any assumptions in the quote. If the model and drawing do not match, agree the correct version in writing before cutting starts. This gives you a practical way to judge the supplier’s technical understanding and communication.
- Similar work: ask for an example the supplier has permission to share. Look for similar materials, shapes and quality needs.
- Quality records: review a sample measurement report. Confirm which checks your order includes.
- Clear responsibility: ask who manages finishing, outside work and the final checks.
- Comparable quotes: use the same drawing version, quantity, documents and delivery address.
- Problem handling: agree who can approve a change and how rejected parts will be handled.
If your purchasing rules require a certificate, check that it is current and covers the right work. A quality-management certificate does not replace checks on your actual parts. For a new supplier, consider a trial order before placing a larger order. Use a part that tests the real challenges in your project. Review its measurements, packaging and delivery, as well as the communication during production.
2. How Much Does CNC Milling Cost, and What Design Changes Reduce It?
CNC milling cost depends on the work needed to deliver the finished part. The price includes material, programming, fixtures that hold the part, cutting time, finishing and inspection. A small part with a deep, narrow pocket can cost more than a larger, simple bracket. A useful price therefore needs the part design and the order requirements.
For a prototype, machine setup and programming can make up a large share of the price. For repeat batches, cutting time and part loading matter more. Ask for prices at quantities you may actually order. Ask the supplier to identify any one-time charges. Share expected future demand for planning, while making clear which quantity you are ordering now.
| Design decision | Cost question to ask |
|---|---|
| Tight tolerances on every dimension | Which features need that accuracy to work or fit? |
| Deep pockets with small corner radii | Can the pocket be shallower, wider or easier for a tool to reach? |
| Features on many faces | Can the design reduce the number of times the part must be moved and clamped? |
| Several surface finishes | Which surfaces need treatment, and which can stay as machined? |
Ask for a quote to the approved drawing and a separate option with suggested design changes. This review is called design for manufacturing (DFM). It looks for ways to make the part easier to produce while keeping its function. For example, a housing may keep its sealing face but allow larger corners inside a pocket. The supplier should mark the change and explain the saving. Your engineer then checks and approves it. Include any extra assembly or testing cost when comparing the options. Update the drawing before anyone makes the revised part.
3. What Tolerances Should You Specify on a CNC-Milled Part?
A tolerance defines how much a dimension may vary. Set it from the part’s job and the parts it must fit. Use tighter limits where variation affects assembly, sealing, movement or alignment. Agree a general tolerance for less critical dimensions. Give the supplier clear limits that can be measured, rather than describing the whole part as “high precision.”
Size is only part of the check. A hole can have the correct diameter but sit in the wrong place. A mounting face may need a flatness limit. Two bores may need a clear limit on how they line up. Use drawing datums, the reference faces, axes or points used for measurement, to explain these relationships. Follow one drawing standard. Ask the supplier to flag unclear notes before production.
- Mark the features that control fit, alignment, sealing and part replacement.
- State the units, drawing standard and general tolerances.
- Give separate limits for size, position, shape and surface roughness where needed.
- State whether the dimensions apply before or after surface treatment.
- Agree how important dimensions will be measured and recorded.
Check the full assembly too. Small size changes across several parts can add up to a large gap or an overly tight fit. Review those combined effects before tightening a single part’s drawing. State any special measurement temperature, clamping or material-conditioning requirements. Ask the supplier to confirm the limits for your actual material, shape and finish. A tolerance shown on a website may apply only to certain features. Keep the approved drawing version and inspection method for repeat orders. This helps your team and the supplier check each batch in the same way.
4. Does Your Part Need 3-Axis, 3+2 or 5-Axis Milling?
Choose the process by how the cutter can reach the features on your part. Three-axis milling suits many accessible pockets, holes and flat faces. In indexed 3+2 machining, the machine turns the part or tool to a set angle, then cuts at that angle. In simultaneous five-axis machining, the angle can change while cutting. This helps with some complex curved surfaces.
A simple plate may work well on a three-axis machine. A part with angled holes on several faces may benefit from 3+2 machining. It can reduce the need to remove and clamp the part again. A curved part may need continuous angle changes for good tool access. More axes do not, by themselves, make every part cheaper or more accurate.
| Part features | Process to discuss |
|---|---|
| Easy-to-reach features on a few faces | 3-axis milling with a suitable way to hold the part |
| Features at several fixed angles | Indexed 3+2 machining |
| Curved surfaces that need changing tool angles | Samtidig 5-axlig bearbetning |
Fråga leverantören varför den föreslagna processen passar din del. Vilka funktioner behöver de extra axlarna? Kommer några ytor att behöva en annan uppsättning eller en separat operation? En femaxlig maskin kan fortfarande lämna arbete för en annan process. Jämför priset, inspektionsplanen och leveransdatumet för den kompletta delen. Fokusera på hur leverantören kommer att uppfylla ritningen. Om din godkännandeprocess kräver en specifik maskin eller produktionsmetod, ange det i offertförfrågan. Kom överens om hur eventuella senare processändringar kommer att granskas.
CNC-fräsning vs svarvning: Vilken process passar din del?
Fräsning passar vanligtvis delar med fickor, plana ytor och former som inte huvudsakligen är runda. Svarvning passar vanligtvis axlar, hylsor och andra delar byggda kring en central axel. Många delar behöver båda processerna. Börja med huvudformen, överväg sedan de mindre funktionerna. Detta hjälper leverantören att välja ett effektivt sätt att tillverka den kompletta delen.
Under svarvning roterar delen medan ett verktyg skär den. Under konventionell fräsning roterar fräsen och bearbetar en del som hålls på plats. Svarv-fräsmaskiner kombinerar dessa operationer. De kan passa en axel med plana ytor eller en koppling med hål genom sidan. Några frästa funktioner betyder inte att hela delen måste tillverkas på en fräsmaskin. Det slutliga valet beror också på storlek, toleranser och orderkvantitet.
| Typisk delform | Process to discuss |
|---|---|
| Hus, fäste eller grenrörsblock | Fräsning för ytor, fickor och hålmönster |
| Axel, hylsa eller rund distans | Svarvning för runda ytor och funktioner längs axeln |
| Rund kropp med plana ytor eller sidoportar | Svarvning plus fräsning, eller en svarv-fräsrutt |
För en del som behöver båda processerna, markera de funktioner som måste linjera. Till exempel kan ett sidohål behöva en exakt position i förhållande till en svarvad yta. Kom överens om vilka referensytor som ska användas och hur förhållandet kommer att kontrolleras. Fråga vem som tar ansvar för den kompletta delen om flera leverantörer är involverade. Jämför offerter som inkluderar samma arbete: alla funktioner, gradning och slutbesiktning. En offert för ett delvis svarvat ämne lämnar extra arbete att prissätta. Skicka den kompletta modellen och ritningen även när du kallar jobbet ett fräsprojekt. Leverantören kan sedan granska hela delen.
Vilket material passar din frästa del: Aluminium, stål, titan eller plast?
Välj materialet för de förhållanden under vilka delen kommer att fungera. Överväg belastning, temperatur, korrosion, vikt och elektriska behov. Jämför sedan kostnaden och svårigheten att bearbeta det. Ge leverantören en exakt kvalitet och materialtillstånd. “Aluminium” eller “plast” ensamt lämnar för mycket öppet för en tillförlitlig offert.
Aluminium passar ofta lätta hus och fästen. Olika stålkvaliteter erbjuder olika nivåer av styrka, slitstyrka och korrosionsbeständighet. Titan kan vara värt att överväga när styrka, vikt eller korrosionsbehov motiverar dess kostnad. Tekniska plaster kan erbjuda låg vikt, elektrisk isolering eller goda glidegenskaper. De behöver också noggrann granskning när en del måste behålla sin storlek vid användning.
| Materialfamilj | Bekräfta före offertförfrågan |
|---|---|
| Aluminium | Kvalitet, härdning eller behandlingstillstånd, utseende och anodiseringsbehov |
| Stål eller rostfritt stål | Kvalitet, hårdhet, korrosionsförhållanden och värmebehandling |
| Titan | Kvalitet, nödvändiga certifikat och de egenskaper delen behöver |
| Konstruktion av plast | Exakt kvalitet, tillsatta fyllmedel, fuktexponering och arbetstemperatur |
Plastdelar kan ändra storlek efter bearbetning på grund av fukt, värme eller spänningar i materialet. En storlek mätt direkt efter produktion kan ändras i en varm eller fuktig montering. Kom överens om eventuell nödvändig konditionering, såsom att hålla delen vid en inställd temperatur och luftfuktighet före mätning. Om andra material är tillåtna, lista dem och be om separata priser. Låt din ingenjör godkänna eventuella ändringar. Kontrollera dess effekt på passform, finish och produkttestning. Jämför den totala kostnaden för en färdig del som uppfyller kraven. Ett lågt råmaterialpris ensamt visar inte vilket alternativ som kommer att kosta mindre att tillverka och använda.
Hur ska du designa tunna väggar, djupa fickor och invändiga hörn?
Håll delen tillräckligt styv för bearbetning, och ge fräsen utrymme att nå varje funktion. Tunna väggar kan böjas under skär- eller klämkrafter. Djupa fickor kan behöva långa verktyg som böjs lättare. Små invändiga hörn kan behöva små fräsar. En del med alla tre funktionerna kan behöva långsammare skärning, speciella fixturer eller en designändring.
En minsta väggtjocklek eller maximal fickdjup passar inte varje del. En kort ribba som stöds i båda ändar uppför sig annorlunda än en hög, fristående vägg. Markera de ytor som måste förbli som designade. Visa sedan vilka områden som kan ändras. Be leverantören att granska den faktiska formen, materialet, verktygets räckvidd och stödet i din modell.
- Tunna väggar: lägg till stöd, öka tjockleken eller minska höjden där designen tillåter det.
- Djupa fickor: kontrollera om hela djupet behövs och om verktyget kan nå lättare.
- Invändiga hörn: tillåt lämpliga radier. Diskutera ett litet friläggningssnitt om en fyrkantig del måste passa inuti.
- Närliggande hål: kontrollera hur mycket material som återstår mellan hålet och väggen.
- Inspektion: ange om en flexibel del kontrolleras utan klämmor eller hålls i en definierad position.
Överväg ett elektronikchassi med ett tättslutande lock. Tätningsytan kan behöva förbli oförändrad, medan fickan kan ha större invändiga hörn. Det är en användbar designförändring för tillverkning att diskutera. Ett friläggningssnitt i ett hörn som bär en last behöver en närmare granskning eftersom det kan minska hållfastheten. Be leverantören att markera varje föreslagen ändring på modellen eller ritningen. Din ingenjör bör kontrollera effekten och godkänna en ny version. Behåll den nödvändiga hållfastheten, passformen och tätningen samtidigt som delen blir lättare att tillverka.
Hur påverkar ytfinisher dimensioner och delens prestanda?
Inkludera finishen i delens design och offertförfrågan. En behandling kan ändra passform, korrosionsbeständighet, slitage, elektrisk kontakt eller utseende. Den kan också lägga till arbete och inspektionstid. Ange de faktiska kraven. En beskrivning som “svart finish” eller “slät yta” är för bred för en del med kritiska passningar eller ett kontrollerat utseende.
Identifiera vad varje yta behöver göra. En tätningsyta kan behöva en viss grovhet. Ett elektriskt kontaktyta kan behöva maskeras för att hålla den fri från beläggning. Ett synligt chassi kan behöva en viss textur och färgintervall. Anodisering bildar ett oxidskikt. Plätering och beläggning lägger till material på andra sätt. Ta hänsyn till dessa effekter i bearbetningsstorlekarna och slutkontrollerna.
- Ange process, standard, typ och erforderlig tjocklek där det behövs.
- Markera områden som ska maskeras, viktiga passningar, gängor, kontaktytor och tillåtna ställningskontaktmärken.
- Ange vilka dimensioner som gäller efter behandling och hur de ska kontrolleras.
- Markera synliga ytor. Använd ett godkänt prov för att komma överens om utseendet när det behövs.
- Kontrollera att offerten inkluderar nödvändiga finish-register och kontroller efter behandling.
Ett lagerläge behöver rätt passform efter ytbehandling. En yttre yta kan huvudsakligen behöva utseende och skydd. Ge varje område sina egna tydliga instruktioner. Kom överens om eventuell maskering eller storlekstolerans innan bearbetningen påbörjas. Planera även förpackningen. Delar med rätt finish kan fortfarande anlända repade om de skaver mot varandra under transport. Ange hur färdiga ytor och tunna kanter ska skyddas. Jämför offerter för samma slutliga skick. Om ett annat företag applicerar finishen, kom överens om vem som kontrollerar resultatet och vem som hanterar ett problem. Detta håller ansvaret tydligt över hela beställningen.
Vad bör en offertförfrågan för CNC-fräsning och en inspektionsplan inkludera?
En offertförfrågan (RFQ) ger leverantörer de detaljer de behöver för att prissätta samma färdiga del. Den bör också definiera hur ditt team kommer att acceptera leveransen. Skicka den aktuella 3D-modellen och en versionskontrollerad ritning för detaljer som toleranser och finish. Inkludera kvantitet och leveransbehov. Kom överens om vilken fil som har prioritet om dokumenten inte stämmer överens, och åtgärda eventuella avvikelser före beställning.
Välj inspektionsprotokoll som passar delens risker. Ett materialcertifikat ger information om det levererade materialet. Ett överensstämmelsecertifikat anger att beställningen uppfyller de överenskomna kraven. En dimensionsrapport registrerar uppmätta storlekar och andra funktioner inom dess överenskomna omfattning. Be om de protokoll du behöver när du begär en offert. Kom också överens om vilka funktioner och hur många delar som ska kontrolleras.
| RFQ-information | Vad det berättar för leverantören |
|---|---|
| Artikelnummer, version och matchande filer | Exakt vilken del som ska offereras |
| Material, ytbehandling, kvantitet och önskat datum | Vad beställningen måste inkludera och när den behövs |
| Kritiska funktioner och acceptansgränser | Vad som måste kontrolleras före leverans |
| Rapportformat, provstorlek och batchregister | Vilka register som måste följa med delarna |
| Förpackning och leveransadress | Hur man skyddar och levererar beställningen |
För en ny del, bestäm om du behöver förstaprovsgodkännande: en granskning av initiala delar innan resten fortsätter. Kom överens om vem som godkänner dem och hur snabbt. Om du behöver bevis på att processen kan hålla toleranser över en batch, kom överens om den studie och data som behövs. Ett bra prov kan inte visa det på egen hand. Jämför inkommande offerter i en enkel tabell. Inkludera exkluderat arbete, inspektionsregister och eventuella undantag från ritningen. Få oklara punkter bekräftade skriftligen så att du jämför samma färdiga beställning.
Vad bestämmer ledtiden för prototyper och produktion?
PTSMAKE erbjuder produktionsledtider på 1–3 dagar för brådskande CNC-fräsprototyper, 7–15 dagar för små serier och 15–30 dagar för produktionsserier. Den slutliga ledtiden bekräftas med din offert. Delens design, material, kvantitet och ytbehandling avgör vilket schema som är realistiskt för din beställning.
En prototyp kan behöva ny programmering och en fixtur innan skärning kan påbörjas. En upprepad beställning kan använda en befintlig process. Den behöver fortfarande maskintid, material och rätt ritningsversion. Ytbehandling, speciella register och godkännande av de första delarna kan också påverka datumet. Berätta för leverantören när du faktiskt behöver delarna. Förklara om de är för en passningskontroll, produkttest eller produktionsmontering.
- Skicka matchande, godkända filer och svara på tekniska frågor innan produktionen startar.
- Kontrollera lager av den önskade materialkvaliteten och tillgängligheten av dess certifikat.
- Inkludera tid för ytbehandling, inspektion och godkännande i schemat.
- Diskutera om leverans i etapper skulle hjälpa och vilka delar som behövs först.
- Avsätt tid för transport, tull där det är relevant och hantering på destinationen.
För en brådskande beställning, fråga vilket steg som styr leveransdatumet. Snabbare godkännande, ett godkänt material som redan finns i lager eller leverans i etapper kan hjälpa. Kontrollera att varje alternativ fortfarande uppfyller behoven för testet eller produkten. För regelbundna beställningar, dela realistiska efterfrågeuppskattningar. Kom överens om hur ritningsändringar kommer att hanteras, om fixturer kommer att behållas och hur upprepade batcher kommer att accepteras. Bekräfta leveransdatumet i offerten för din specifika beställning. Webbplatsens ledtider kan endast täcka vissa delar eller ytbehandlingar. Använd det överenskomna beställningsschemat när du planerar ditt projekt och uppdatera det om kraven ändras.
Få din anpassade CNC-fräsoffert
Skicka din modell, ritning, material och kvantiteter. Berätta för oss vilka funktioner som är viktiga för din montering och när du behöver delarna.